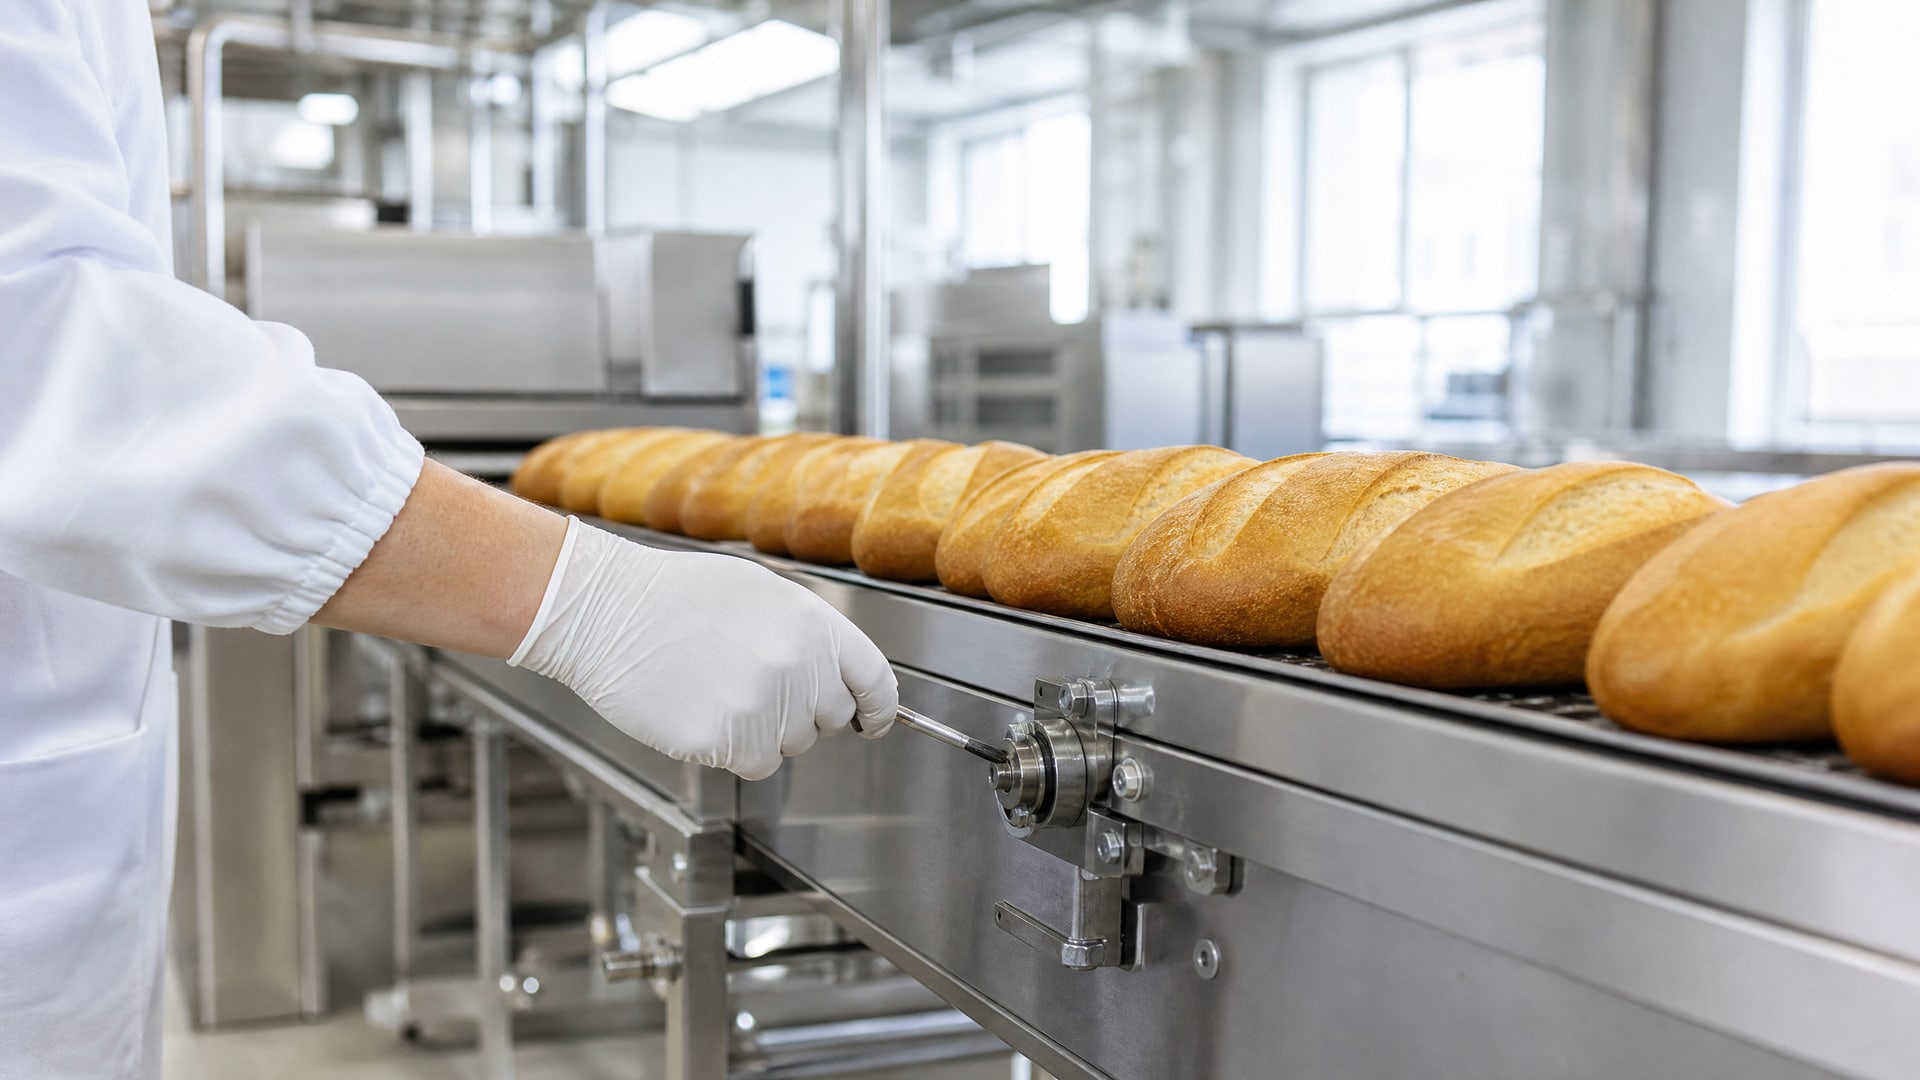
Смазка конвейерной ленты на хлебобулочном производстве - это не просто техническое обслуживание, а критичный элемент системы безопасности пищевого производства. Главная сложность в том, что оборудование пекарни часто не может быть остановлено из-за графика выпечки, а сама смазка при неправильном выборе может стать источником загрязнения продукта. Статья объясняет, как подобрать смазку, которая безопасна для пищи, стойка к температурным колебаниям и влажности, и как наносить ее без остановки линии, соблюдая требования HACCP.
Вы узнаете, чем отличаются пищевые допуски NSF H1 и 3H, какой класс вязкости выбрать для каждого узла конвейера, и какие параметры проверить в технических данных перед закупкой. Информация полезна технологам, инженерам по обслуживанию и снабженцам, которые отвечают за выбор смазочных материалов на хлебозаводах и пекарнях среднего и крупного производства.
Риск контакта смазки с продуктом: NSF H1 и NSF 3H
Первый вопрос, который нужно задать при выборе смазки для конвейера пекарни, - может ли смазка соприкоснуться с хлебом, булочками или другим пищевым продуктом.
Если контакт возможен лишь случайно (например, капля со скользящей поверхности), применяют смазки категории NSF H1. Если же контакт технологически необходимый и постоянный (например, на разделительном агенте для прессования), выбирают NSF 3H. Эти категории не взаимозаменяемы: H1 предназначена для небольшого, непреднамеренного попадания, а 3H - для прямого контакта с продуктом.
Для большинства конвейерных лент хлебопекарен подходит именно H1, так как контакт смазки с продуктом происходит редко и в минимальных количествах. Смазки этого класса обязательно должны быть физиологически инертны, без вкуса и запаха, чтобы не изменять органолептические свойства готовой продукции. Выбор между H1 и 3H зависит от конкретной точки смазывания: например, смазка для цепи пруфера может быть H1, а смазка для прокладок и контактных поверхностей пресса - уже 3H.
Проверка соответствия ISO 21469
Стандарт ISO 21469:2006 задает гигиенические требования к смазкам в пищевой, фармацевтической и смежных отраслях. Это не замена оценке рисков, а дополнение к ней: стандарт подтверждает, что смазка была произведена, упакована и обращалась так, чтобы исключить загрязнение микроорганизмами и посторонними веществами. При закупке смазки для конвейера обратитесь к техническому описанию (TDS) и убедитесь, что указано соответствие ISO 21469 и NSF-класс.
Выбор вязкости и температурного диапазона для разных узлов
Смазка для конвейерной ленты пекарни должна выбираться с учетом температуры узла и типа нагрузки.
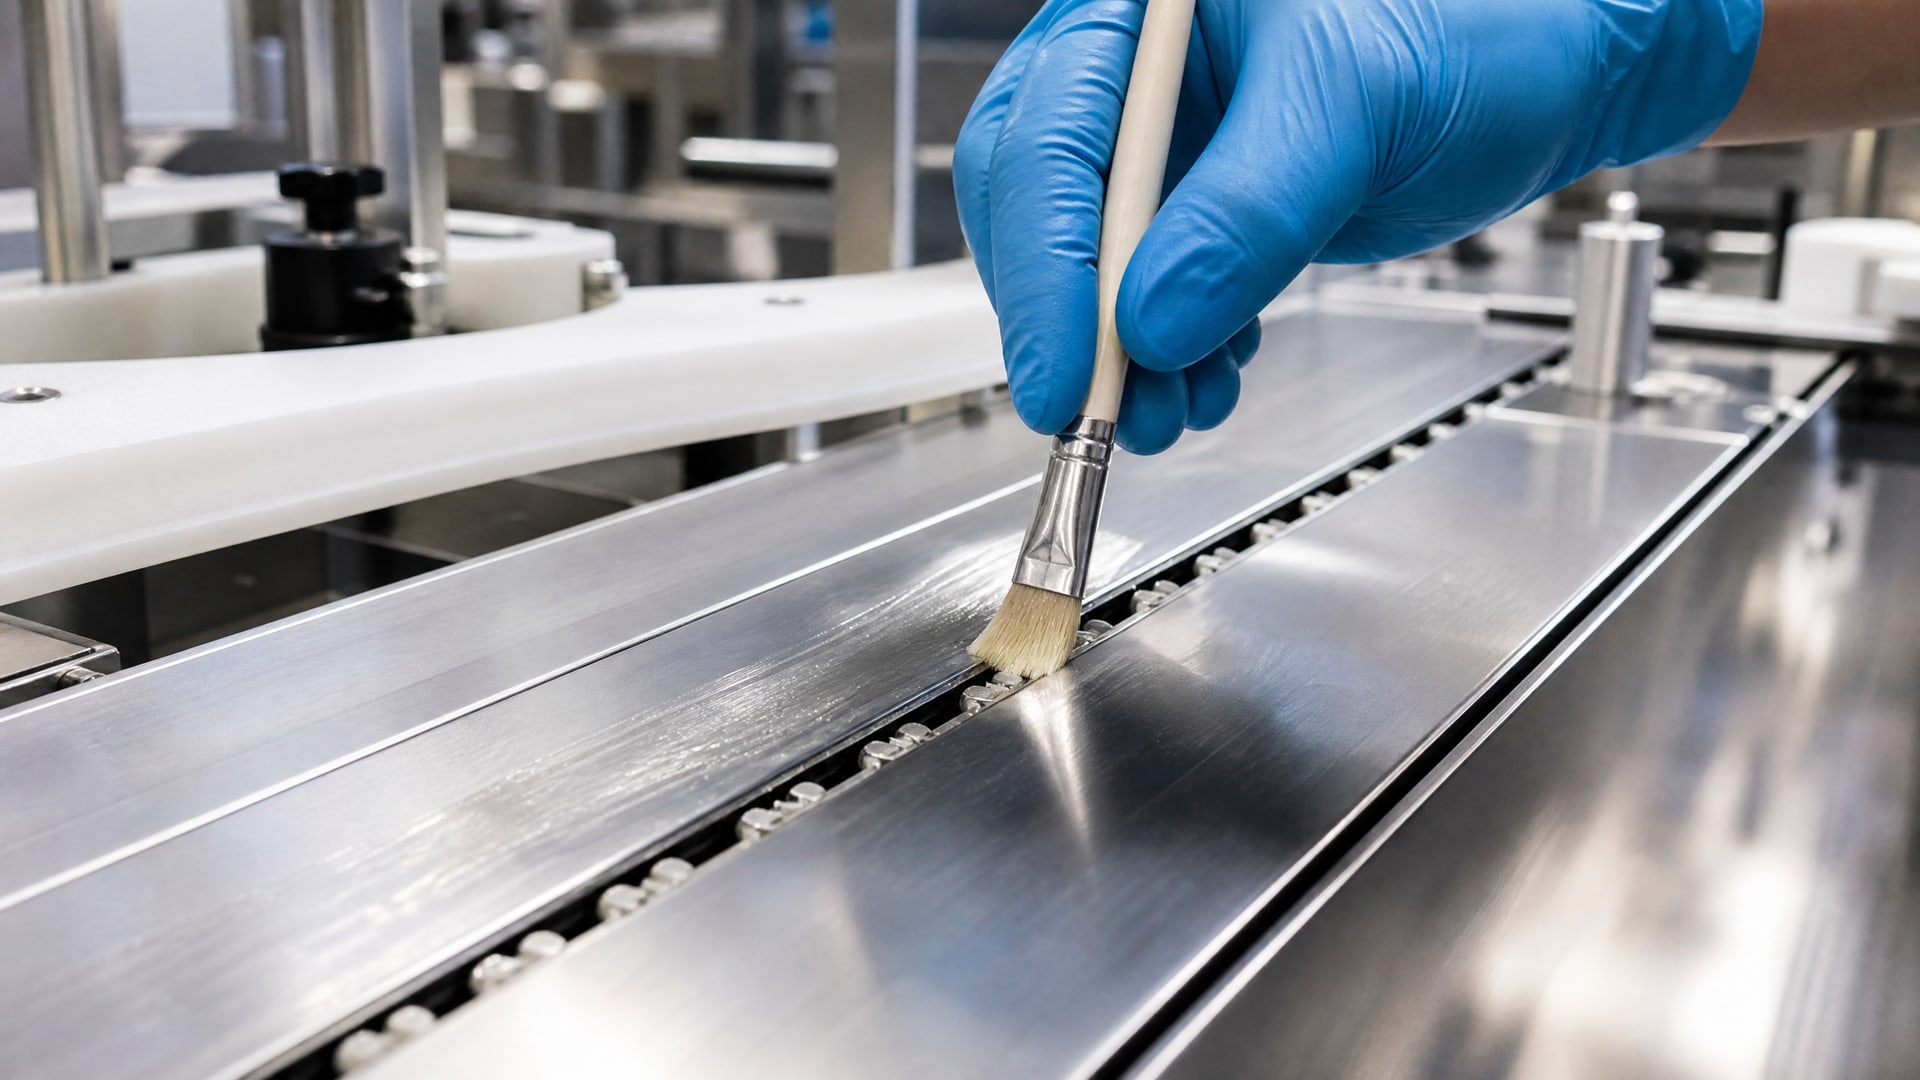
На одной линии может быть сразу несколько температурных зон: холодный участок ввода продукта, комнатная температура на транспортной ленте, влажная зона пруфера (камеры подъема теста) и горячая зона после печи.
Для транспортных конвейеров в зоне комнатной температуры часто используют смазки с классом вязкости ISO 150 или ISO 220, в зависимости от нагрузки на ролики и частоты вращения. Цепи пруфера, работающие во влажной среде, требуют смазок, устойчивых к вымыванию водой и конденсату - такие материалы часто имеют повышенные водоотталкивающие свойства и относятся к ISO VG 150. Печные цепи, которые работают при температурах до 260-300°C, а при кратковременных скачках и до 320°C, требуют специальных высокотемпературных смазок, обычно на основе синтетических масел с добавками, стабилизирующими вязкость и препятствующими окислению.
Таблица соответствия узлов и параметров смазки
| Узел конвейера | Тип контакта | Диапазон температур | Рекомендуемый класс вязкости | NSF-класс |
|---|---|---|---|---|
| Транспортная лента (комната) | H1 (минимальный контакт) | +5...+40°C | ISO 150–220 | H1 |
| Ролики и подшипники | H1 (редкий контакт) | +10...+60°C | ISO 150 | H1 |
| Цепь пруфера | H1 (влажная среда) | +20...+50°C | ISO 150 | H1 |
| Печная цепь | H1 (близость к теплу) | +50...+260°C | Специальная (синтетическая) | H1 |
| Направляющие скольжения | H1 (низкая нагрузка) | +10...+50°C | ISO 100–150 | H1 |
Каждый параметр - вязкость, температурный диапазон и допуск NSF - указывается в техописании конкретного продукта. Не все H1-смазки подходят для 260°C: для печных зон нужны специализированные высокотемпературные составы. Точно так же не все смазки с вязкостью ISO 150 одинаково стойки к влажности: для пруфера нужны материалы с повышенной влагоустойчивостью.
Смазывание конвейера без остановки линии
Смазку можно наносить во время работы конвейера, если это предусмотрено регламентом обслуживания и используется правильная техника.
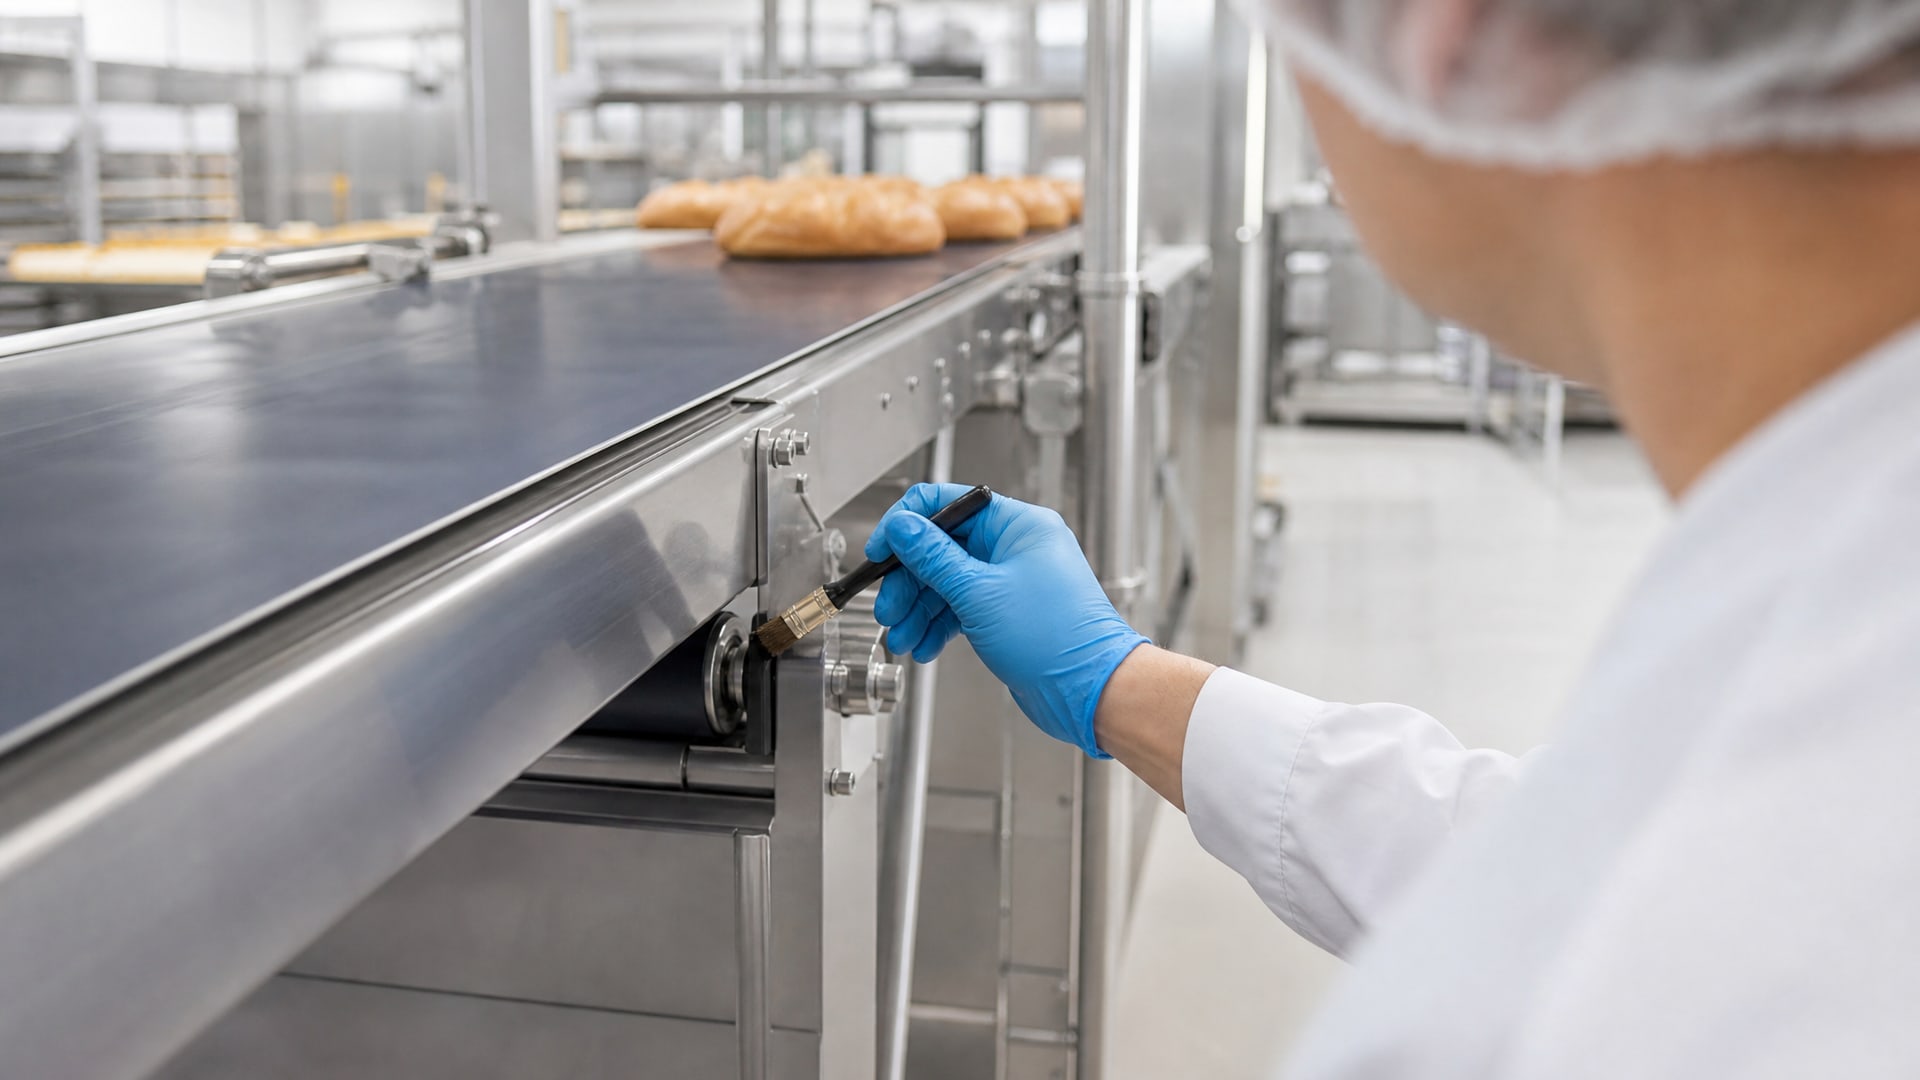
Главное - избежать избытка смазки, который может попасть на продукт или скопиться в виде грязных отложений.
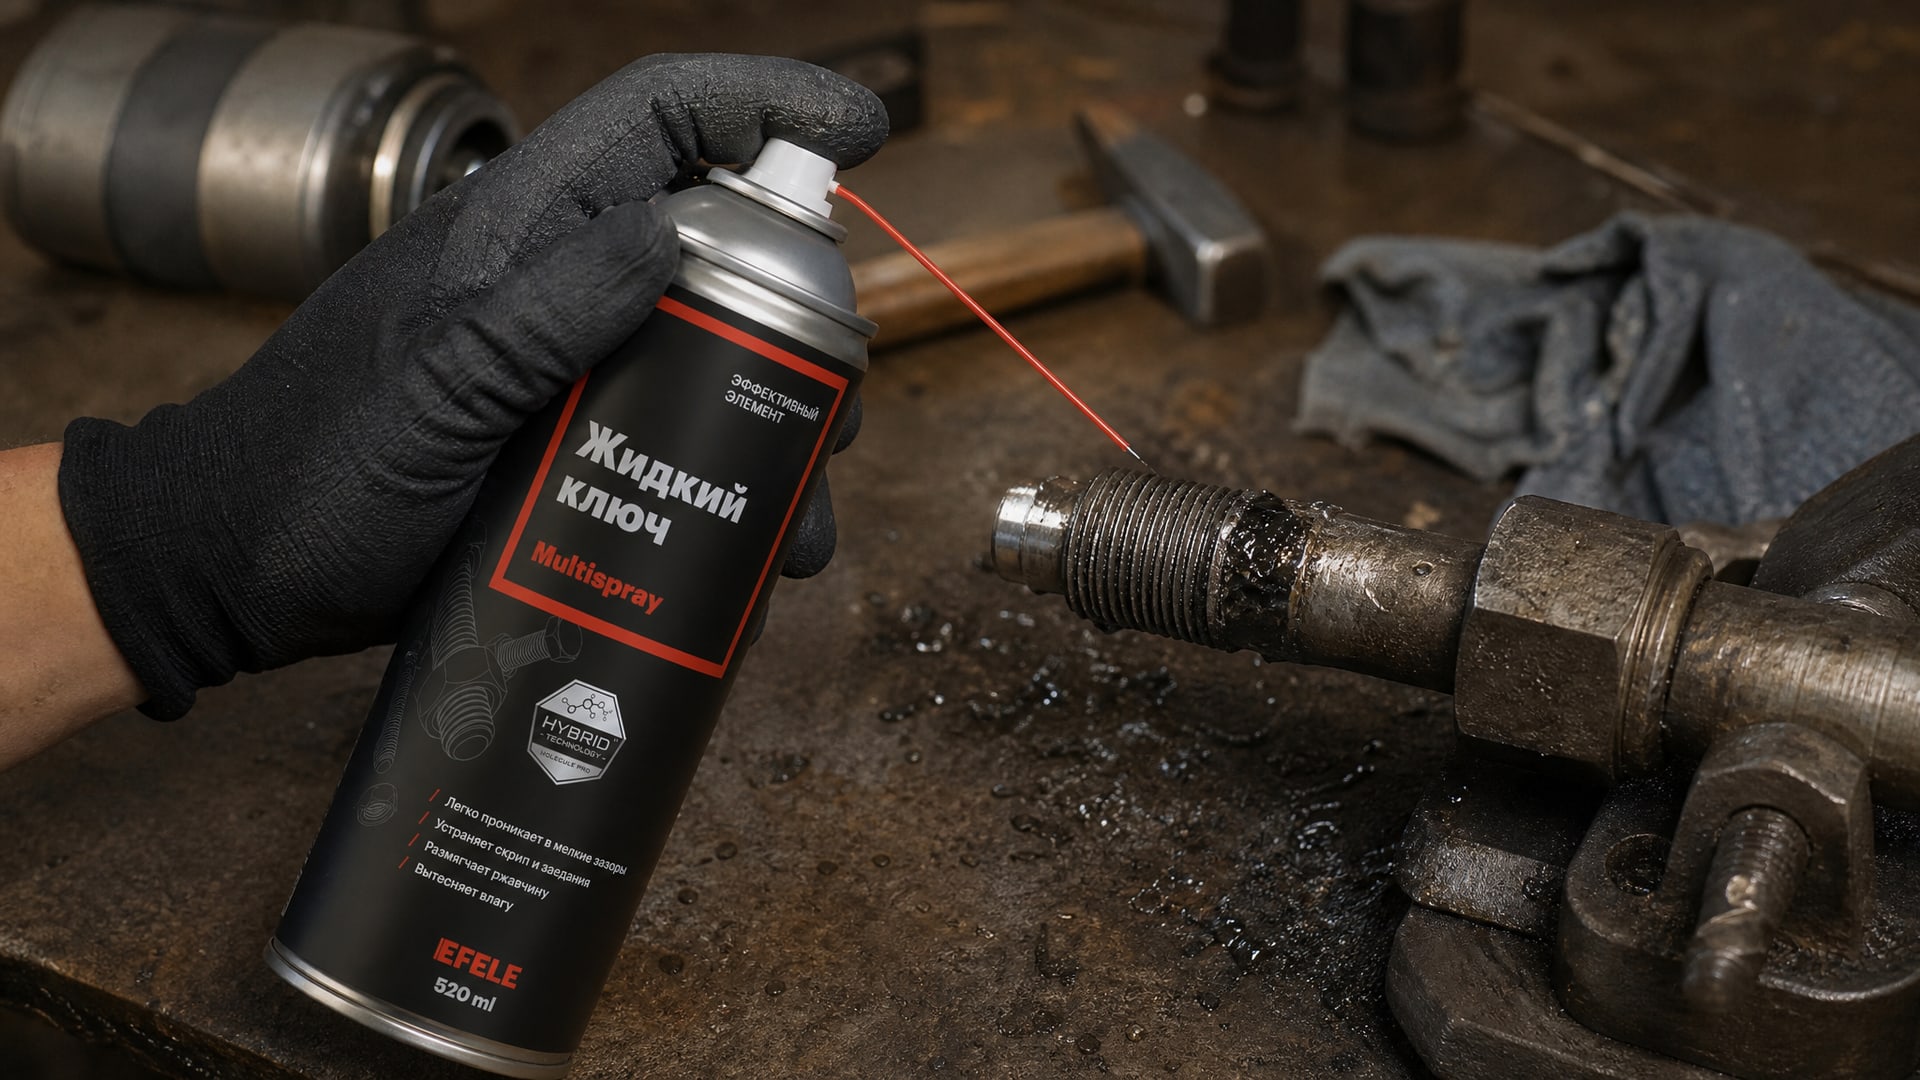
При работающей линии смазку наносят тонкой пленкой непосредственно на трущиеся поверхности: на ленту наносят по центру или по края (в зависимости от конструкции), на цепь - на звенья и шарниры, на подшипники - через масленку или автоматическую систему подачи. Спреи и аэрозольные формы удобны для одноточечного нанесения во время работы, но требуют большей точности направления, чтобы не упустить мимо узла. Масляные составы наносят капельницей, масленкой или специальным шприцем - это медленнее, но контролируемее.
После нанесения смазки работающая лента сама распределяет ее по поверхности. Избыток удаляют только после остановки или при следующем плановом осмотре. Протирание свежего слоя чистой тряпкой сотрет всю смазку, поэтому этого избегают - лучше оставить тонкий слой, чем полностью обнажить поверхность.
Интеграция в систему HACCP
Система HACCP требует документирования каждого этапа, где может возникнуть опасность - в том числе и смазывание оборудования. При выборе смазки для конвейера нужно зафиксировать ее тип, NSF-класс, вязкость, температурный диапазон и точки применения. На каждой линии ведут журнал смазывания с указанием даты, типа смазки, объема и ответственного лица. Если обнаружится брак или загрязнение продукта, легко проверить, какая смазка использовалась и была ли она из разрешенного реестра.
Для конвейеров пекарни, которые работают непрерывно, рекомендуется выбирать централизованные системы смазки, совместимые с выбранной пищевой смазкой. Автоматическая подача позволяет дозировать объем и избежать избытка, а также облегчает документирование расхода. При смазывании вручную закупщик или технолог должен убедиться, что в цеху есть инструкция по применению каждого материала, а персонал прошел инструктаж.
Особенности влажной среды пруфера и высоких температур печи
Смазка для цепи пруфера, где образуется конденсат и влажность достигает 80-90%, должна отличаться от смазки для комнатного конвейера.
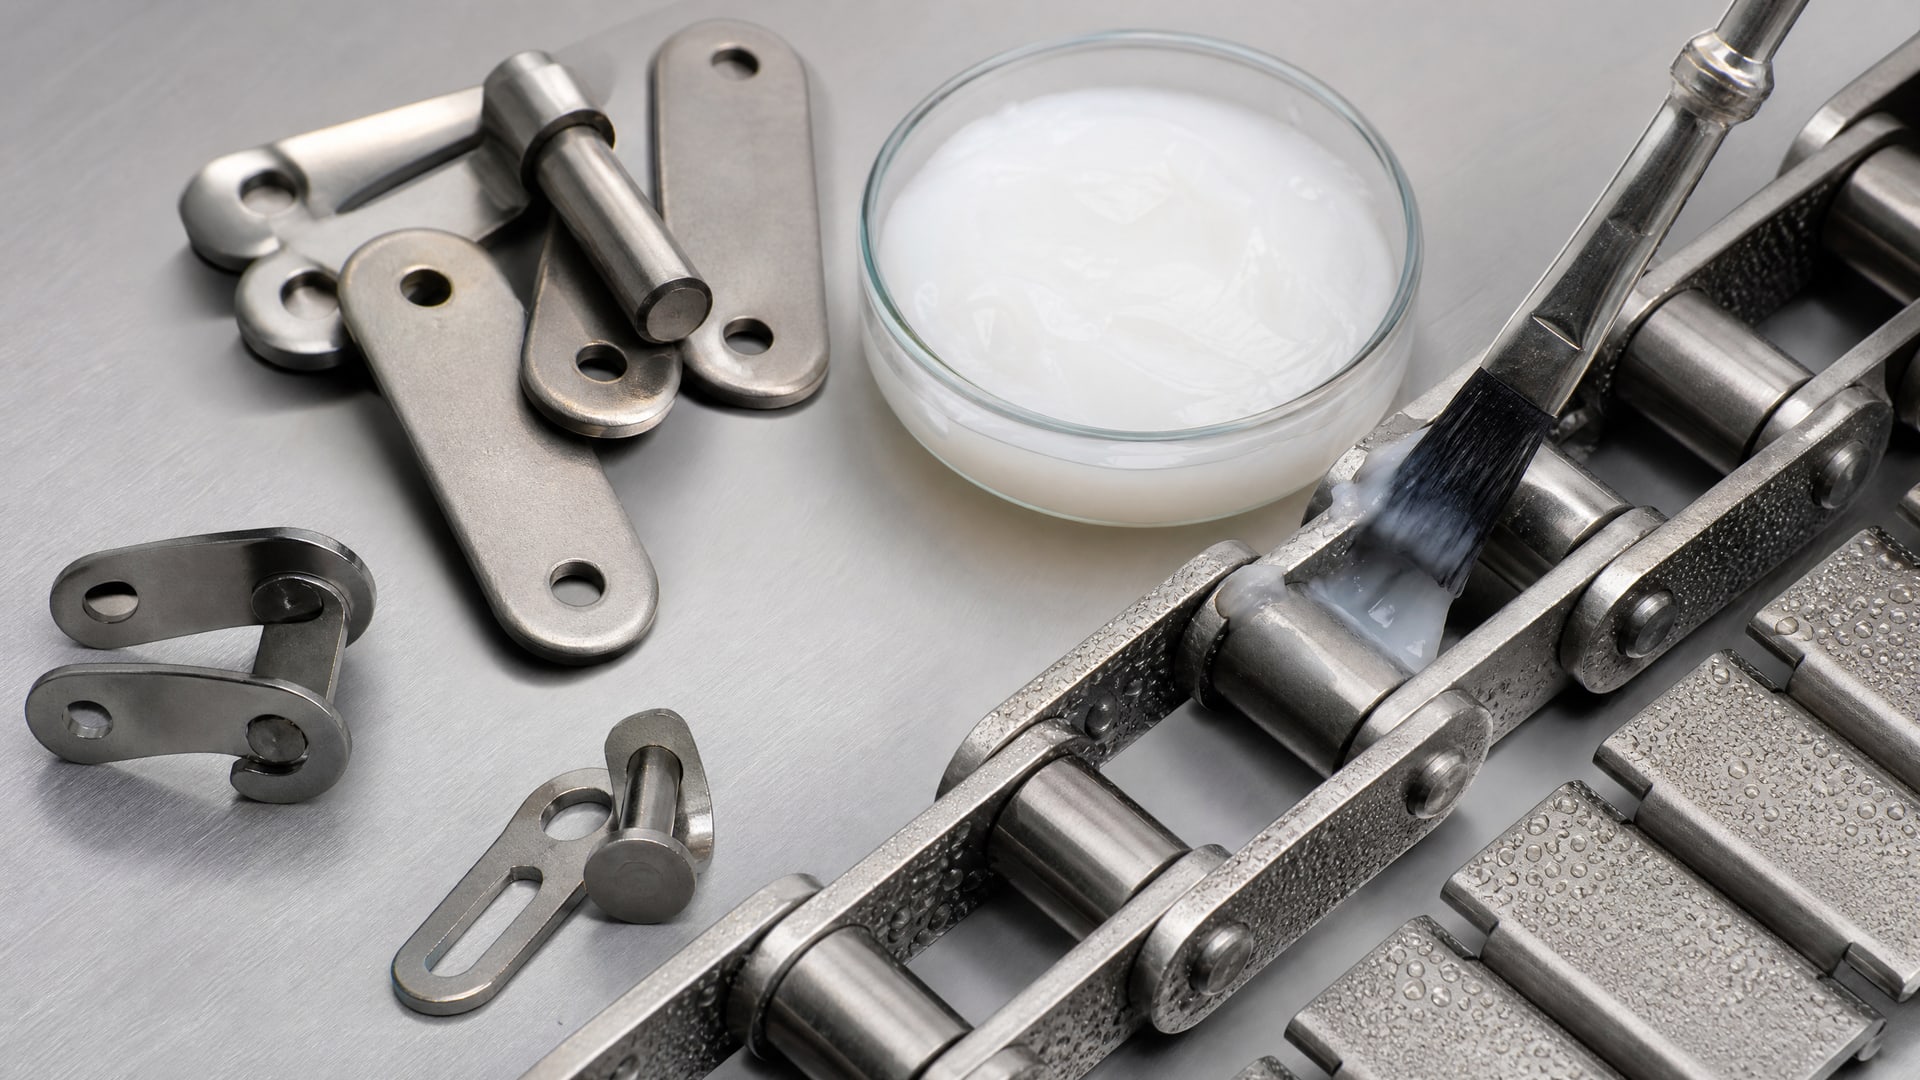
Обычная минеральная смазка будет вымываться влагой, накапливая грязь и теряя вязкость. Для пруфера подходят смазки с повышенной адгезией (способностью прилипать к поверхности) и водоотталкивающими присадками. Смазка должна оставаться на цепи, даже если рядом идет влажный пар.
В печных цепях, работающих при 260-300°C, происходит интенсивное окисление обычных масел: вязкость падает, образуются лаковые отложения, цепь ржавеет. Для таких условий используют синтетические высокотемпературные смазки, которые содержат антиокислительные присадки и модификаторы вязкости. Эти материалы сохраняют текучесть при 300°C и не загустевают при охлаждении до комнатной температуры. При кратковременных скачках температуры до 320°C специальные составы продолжают работать, но их характеристики временно ухудшаются - это нормально, но требует проверки после каждого пика.
Для смазывания конвейера в комнате с печью рекомендуется иметь две смазки: одну для холодных и влажных участков, вторую для горячих зон. Смешивание этих материалов в общей емкости недопустимо - они могут быть несовместимы по базовому масляному составу или присадкам, что приведет к снижению вязкости или расслоению.
Практическая подготовка к смазыванию: инструменты и периодичность
Перед смазыванием конвейера без остановки подготовьте необходимый инструмент: масленку (масляницу) с тонким носиком, резиновый шприц для точечного нанесения, ветошь (чистую и сухую), а если требуется аэрозоль - баллончик с пищевой смазкой.
Для цепей пруфера удобны капельницы; для направляющих скольжения часто применяют шприцы с плоским адаптером.
Периодичность смазывания зависит от типа узла, интенсивности работы и того, сколько смазки теряется из-за вымывания или испарения. Конвейерные ленты на пищевых линиях обычно смазывают раз в неделю или два раза в неделю; цепи пруфера - раз в неделю или при видимых признаках сухости; печные цепи - раз в смену или ежедневно, потому что высокая температура быстро испаряет масло. Точный интервал устанавливает инженер на основе опыта работы конкретной линии.
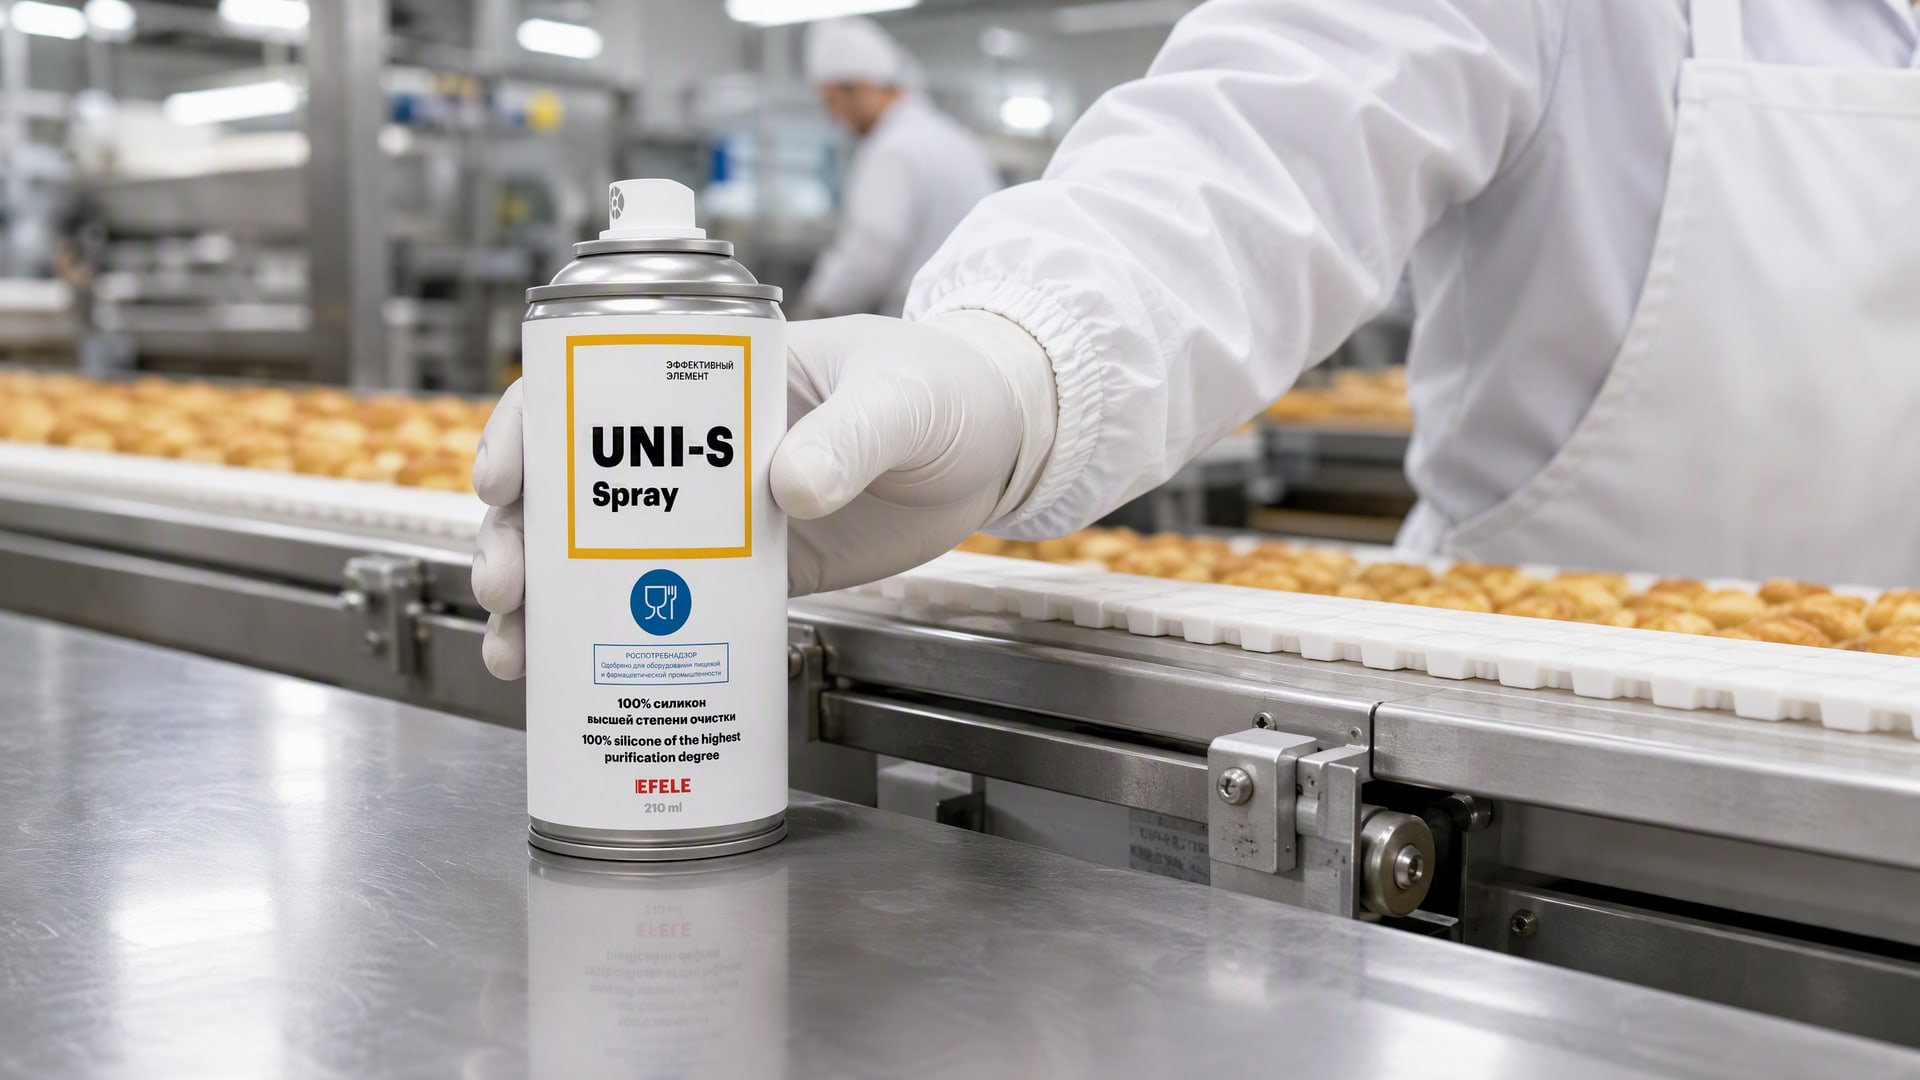
В хлебопекарных производствах на конвейерах, работающих в пищевой зоне, часто рекомендуют использовать аэрозольные пищевые смазки для разовых операций и точечного нанесения. EFELE UNI-S Spray применяется именно в таких сценариях: силиконовая формула обеспечивает антиадгезионный эффект и минимизирует прилипание остатков теста к конвейерной ленте, одновременно внося пищевой допуск NSF H1 и не требуя остановки линии.
Часто задаваемые вопросы
Чем отличается H1 от 3H, и почему это важно?
H1 - допуск на случайный контакт смазки с пищей в минимальных количествах (разовое попадание капли). 3H - допуск на прямой, постоянный контакт, например на разделителях и прессах. На конвейерной ленте обычно достаточно H1, но перед выбором нужно оценить риск. Использование материала без нужного допуска может привести к загрязнению продукта и нарушению требований HACCP.
Какую вязкость выбрать для конвейерной ленты пекарни?
Для комнатной температуры (10-40°C) подходят ISO 150 или ISO 220. Для влажного пруфера - ISO 150 с повышенной адгезией. Для печи - специальные высокотемпературные смазки без конкретного ISO-класса, так как вязкость там менее критична, чем термостойкость. Точный класс указан в техническом описании продукта.
Можно ли смешивать две разные пищевые смазки в одной емкости?
Нет. Разные базовые масла (минеральные, синтетические, полиолы) и присадки могут быть несовместимы. Смешивание приведет к потере вязкости, расслоению или коррозии. Каждый тип смазки наносится отдельно на предусмотренные для него узлы.
Как часто нужно смазывать конвейерную ленту во время работы?
Периодичность зависит от узла и условий. Конвейерные ленты в пищевой зоне - раз в неделю или два раза в неделю. Цепи пруфера - раз в неделю. Печные цепи - раз в смену или ежедневно, так как температура быстро испаряет масло. Точный интервал определяет инженер по техническому состоянию оборудования.
Что означает ISO 21469, и обязателен ли он для пищевой пекарни?
ISO 21469:2006 задает гигиенические требования к производству и обращению смазок в пищевой отрасли. Это не заменяет оценку рисков, но подтверждает, что смазка была сделана, упакована и хранилась в соответствии с гигиеническими стандартами. Большинство серьезных производителей указывают соответствие этому стандарту в карточке продукта. Для пекарни, работающей по HACCP, наличие ISO 21469 в смазке - признак ее надежности и одобрения отраслевым сообществом.
Заключение
Смазка конвейерной ленты хлебопекарни без остановки линии - это достижимая задача, если выбор смазки начинается не с названия "пищевая", а с точной оценки риска контакта, температурного режима узла и требований стандартов NSF и ISO 21469. Каждый элемент конвейера (лента, цепи, ролики, направляющие, пруфер) требует своего подхода: одна смазка для холодных участков, вторая для влажной среды пруфера, третья - специализированная для печных температур 260-320°C.
Практический следующий шаг - составить карточку смазывания для каждой линии с указанием типа смазки, NSF-класса, вязкости, температурного диапазона и точек нанесения, а затем интегрировать эту информацию в систему HACCP вашего производства. Подготовьте инструмент для нанесения, обучите персонал и ведите журнал смазывания. Это займет время один раз, но обеспечит надежность оборудования и уверенность в безопасности готовой продукции на долгие месяцы.