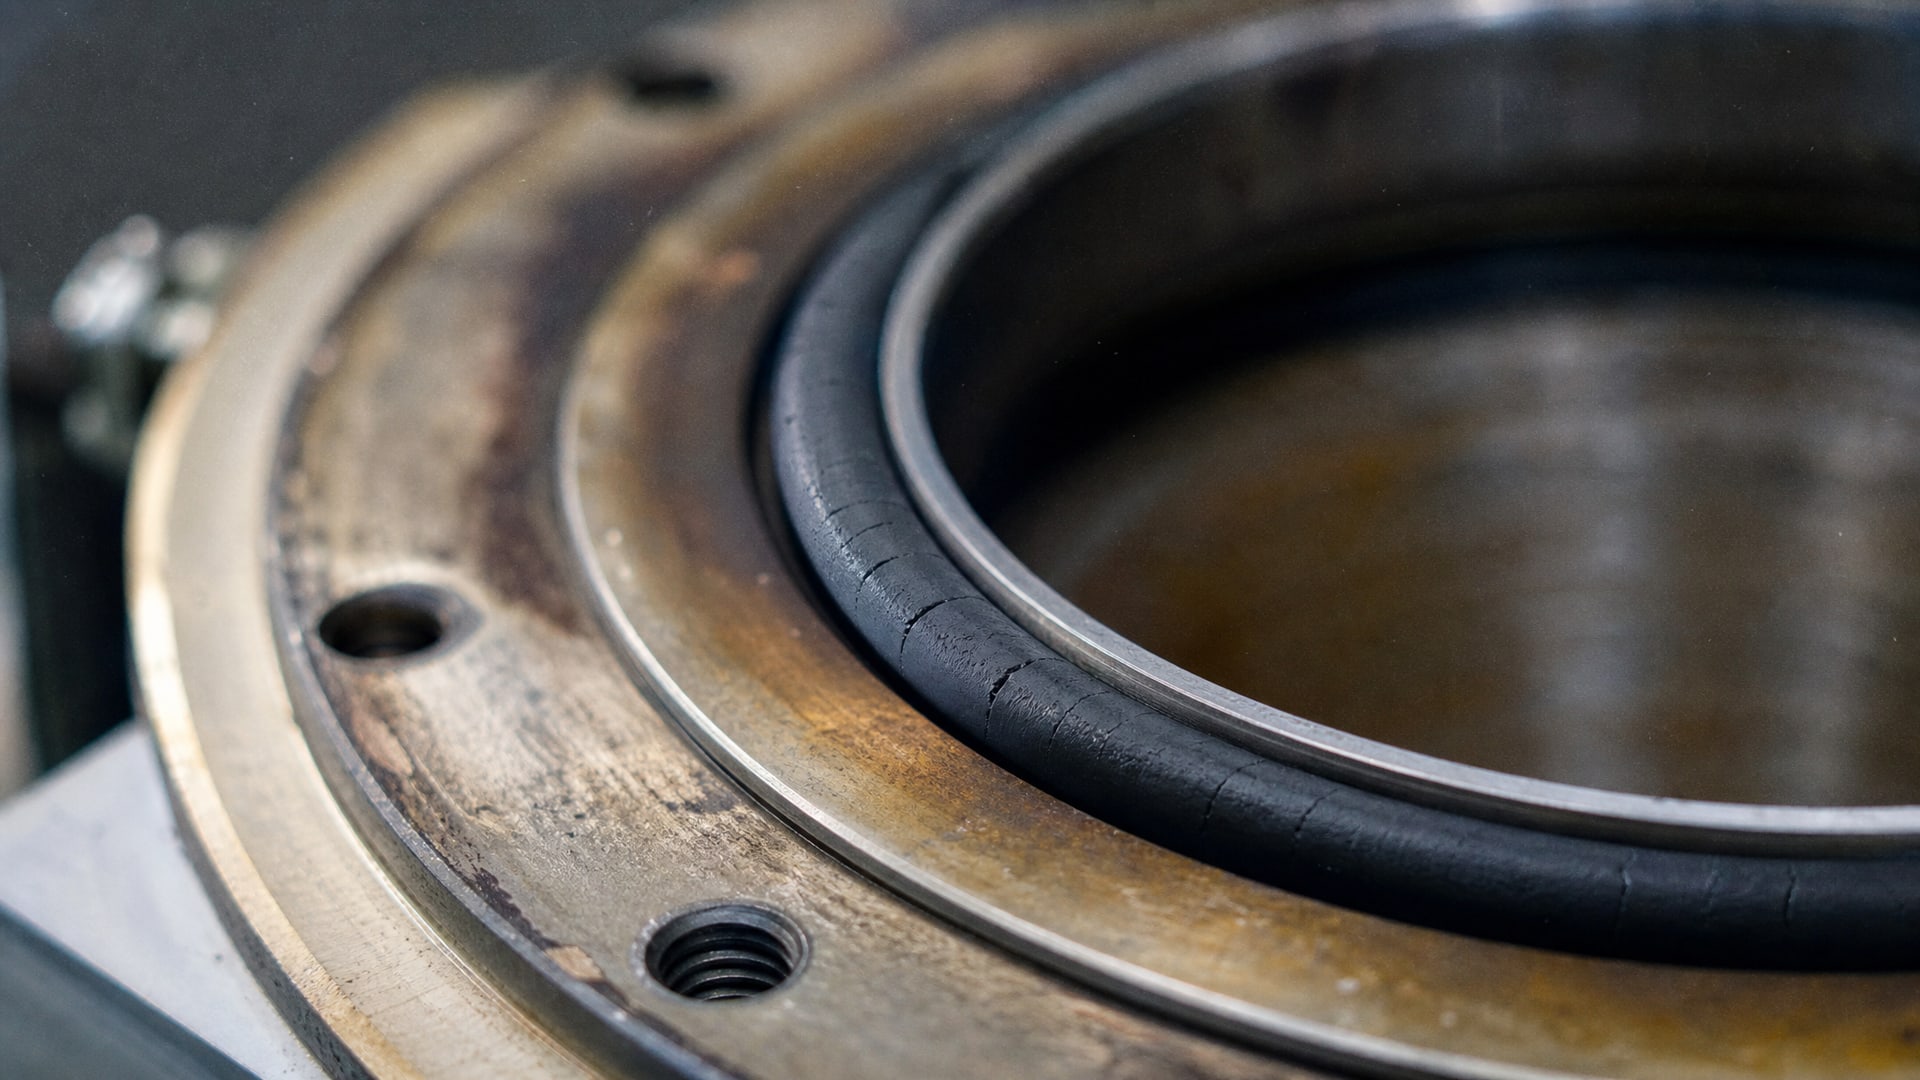
Твердосмазочные покрытия - это эффективный способ снизить коэффициент трения и износ в парах контактирующих деталей, особенно когда традиционные смазки недостаточны. Однако их применение в узлах с резиновыми уплотнениями требует тщательного согласования температурных режимов. Проблема в том, что предельная температура самого покрытия и температура его полимеризации могут быть намного выше, чем допуски резиновых деталей, расположенных рядом или в непосредственной сборке. Если игнорировать эту несовместимость, уплотнение потеряет эластичность, появятся микротрещины и зазоры, и система начнет течь или отказать за недели вместо месяцев.
В этой статье разберем, какие температурные диапазоны выдерживают разные эластомеры, как температура полимеризации покрытия влияет на соседние резиновые детали, и какие практические шаги помогут избежать несовместимости при выборе антифрикционного твердосмазочного покрытия для конкретного узла.
Температурные пределы эластомеров и их влияние на выбор покрытия
Резиновые уплотнения изготавливают из разных эластомеров, каждый из которых имеет четко определенный температурный диапазон.
Когда температура приближается к верхнему пределу, материал теряет эластичность, становится хрупким и появляются микротрещины. Если в этот момент на элемент действует механическая нагрузка или разность давлений, трещины развиваются в полноценные протечки.
NBR (нитрильный каучук) - наиболее распространенный материал для уплотнений. Его типовой диапазон от -35 до +120 °C (постоянно), с кратковременным допуском до +130 °C. На практике инженеры не рекомендуют загружать NBR выше +100 °C в непрерывном режиме, так как выше этой отметки заметно ускоряется деградация и срок службы падает.
EPDM (этилен-пропиленовый каучук) термостойче: от -40 до +140…+150 °C постоянно. Этот материал часто выбирают для узлов с повышенными температурами, однако и здесь есть верхний потолок.
FKM (фторкаучук) - материал, предназначенный именно для горячих сред: работает от -20 до +200 °C постоянно, с кратковременным допуском до +230 °C. FKM несочетаем с рядом смазочных жидкостей, но по температуре оставляет значительный запас.
Силиконовый каучук может функционировать от -60 до +200 °C, в специальных составах - до +300 °C. Однако силикон требует повышенного внимания к совместимости с химическими веществами.
Таблица ниже суммирует основные пределы:
| Материал уплотнения | Постоянный диапазон, °C | Кратковременный допуск, °C | Область применения |
|---|---|---|---|
| NBR | -35…+120 | до +130 | Общепромышленные узлы с умеренным нагревом |
| EPDM | -40…+150 | до +160 | Узлы с повышенной температурой, резервуары |
| FKM | -20…+200 | до +230 | Горячие зоны, химически активные среды |
| Силикон | -60…+200 | до +300 | Экстремальные температуры, вакуум |
Когда вы выбираете твердосмазочное покрытие для узла с резиновым уплотнением, нужно сначала идентифицировать материал уплотнения по технической документации или его внешним признакам, а затем убедиться, что как рабочая температура узла, так и температура полимеризации покрытия не превышают допуски этого эластомера.
Температура полимеризации покрытия и ее воздействие на соседние резиновые детали
Твердосмазочные покрытия на основе дисульфида молибдена, графита или ПТФЭ часто требуют выдержки при повышенной температуре для полного отверждения и развития адгезии к подложке.
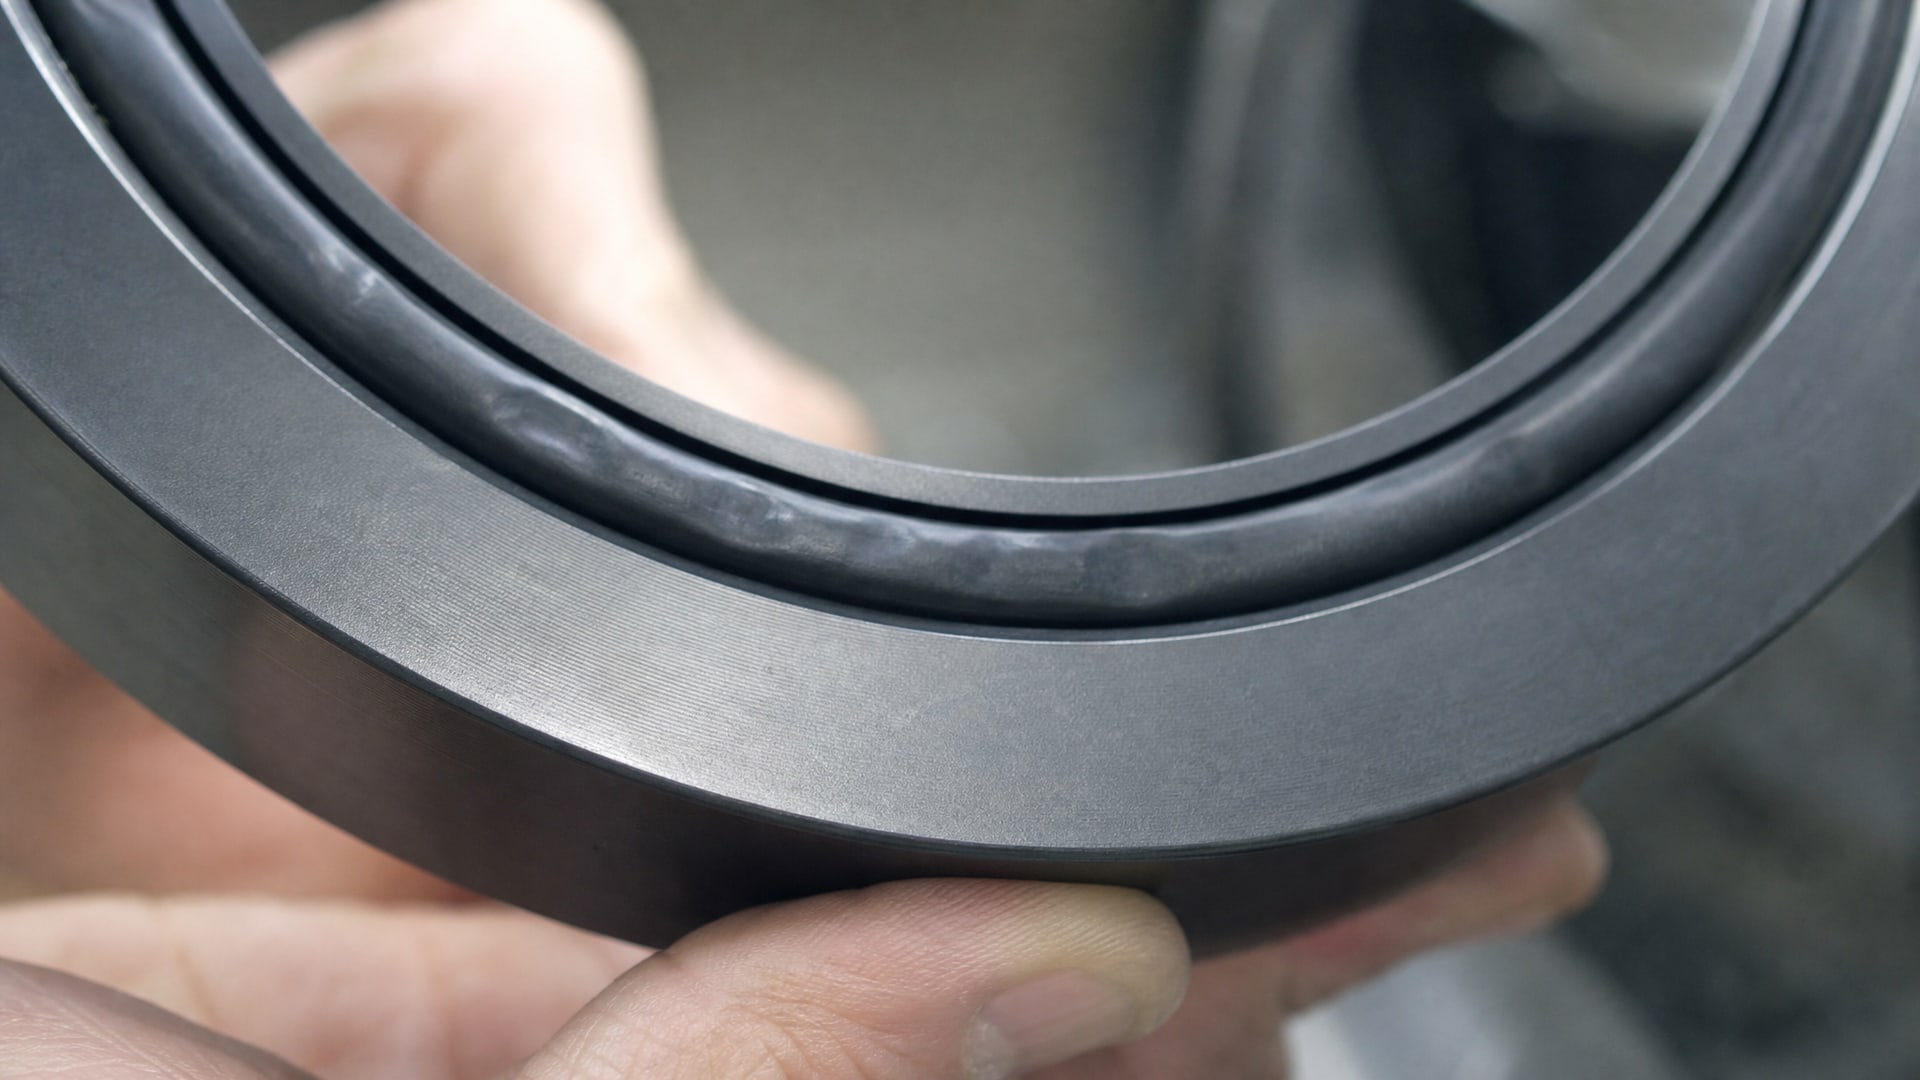
Типичный температурный диапазон полимеризации составляет +150…+200 °C, а время выдержки -30–60 минут.
Это создает критичную ситуацию: если уплотнение находится в непосредственной близости к зоне нанесения покрытия (например, на валу или в корпусе) или если покрытие наносится на уже собранный узел, то резиновая деталь может оказаться под воздействием циклических температур, превышающих ее допуск. Даже если финальная рабочая температура узла комфортная, кратковременное прогревание до 150–200 °C при полимеризации способно вызвать необратимое повреждение.
Дисульфидомолибденовые и графитовые покрытия нормально работают в диапазоне -70…+315 °C, а ПТФЭ-покрытия - до +250 °C. Однако эти высокие пределы справедливы для самого покрытия, а не для окружающих компонентов. Резина, которая выдерживает +120 °C в рабочем режиме, может деградировать за несколько часов при температуре +180 °C.
Практический вывод: если вы наносите твердосмазочное покрытие на уже собранный узел (например, на шпонку или вал внутри корпуса с уплотнением), необходимо либо разобрать узел, отделив резиновые детали, либо убедиться, что температура полимеризации не превышает минус 20 °C от максимального допуска резины. Если полимеризация требует +180 °C, а уплотнение сделано из NBR (+100 °C макс), такая сборка недопустима.
Механизмы деградации резины при высоких температурах
Выше мы говорили о твердении резины при достижении предельной температуры, но механизм деградации начинается намного раньше.
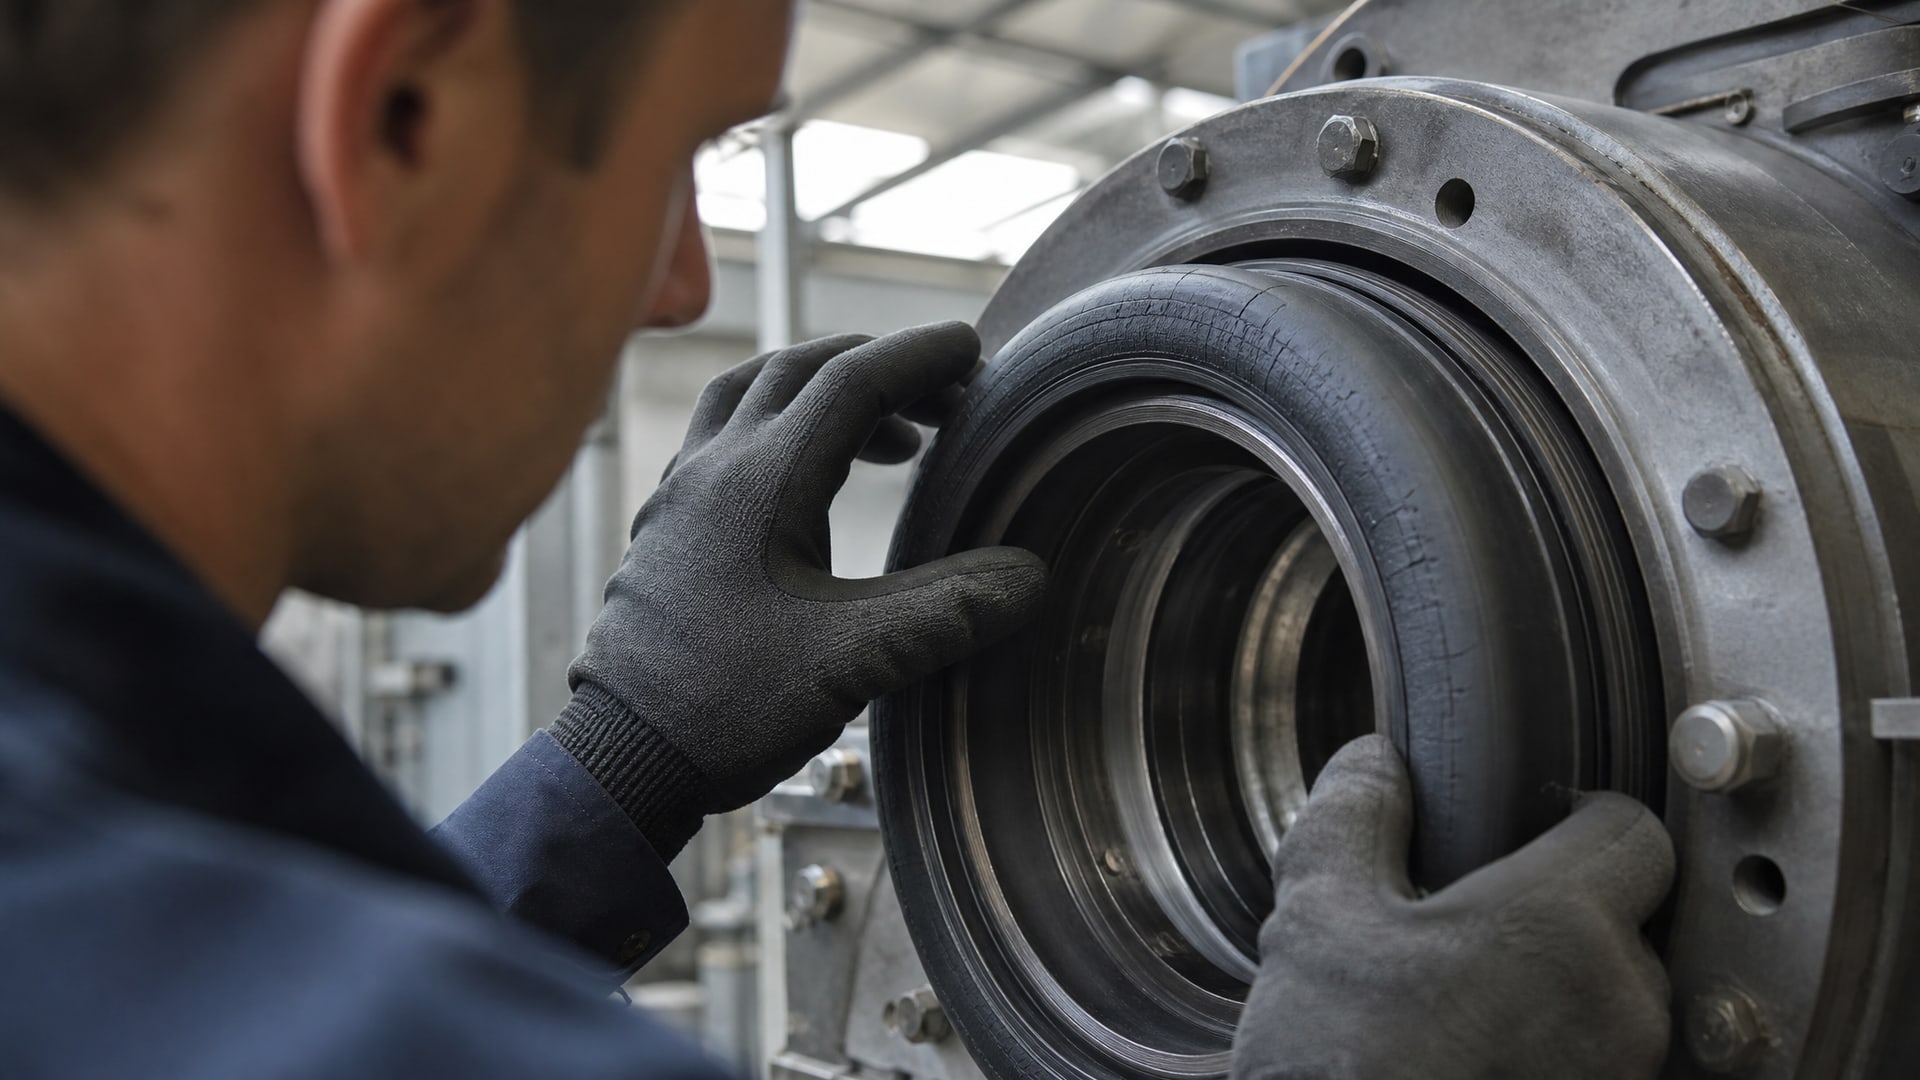
Даже в пределах допуска, по мере роста температуры, ускоряются несколько процессов одновременно.
Первый механизм - это диффузия. Когда температура превышает +60 °C, молекулы смазочного материала (особенно эфиры, силиконы и полиолы) начинают активнее проникать в объем каучука, вызывая его набухание. При температуре выше +60 °C скорость диффузии растет в 2–3 раза. Это означает, что при +80…+100 °C резина теряет эластичность и твердость значительно быстрее, чем предсказывают статические температурные пределы. Экспериментально показано, что при неправильной совместимости уплотнение может выйти из строя за недели вместо месяцев.
Второй механизм - окисление и гидролиз. Многие органические компоненты смазок (особенно эфиры) при температуре выше +100 °C начинают активно окисляться и, если в системе присутствует влага, гидролизоваться. Продукты разложения образуют кислоты и смолистые вещества, которые еще сильнее воздействуют на резину и вызывают ее набухание, размягчение или, наоборот, охрупчивание.
Третий механизм - старение самого эластомера. Структура каучука включает молекулярные цепи, которые при высокой температуре начинают разрушаться под действием кислорода и ультрафиолета (если покрытие прозрачно для УФ). Этот процесс необратим и ускоряется экспоненциально с ростом температуры.
Совет практический: если узел постоянно работает выше +60 °C, необходимо регулярно визуально проверять состояние резинового уплотнения - ищите потускнение, липкость, трещины на поверхности. Если узел работает выше +80…+90 °C, стоит провести хотя бы один контрольный тест на образце уплотнения, погруженного в рабочую жидкость и покрытие при рабочей температуре за несколько суток; если видны признаки набухания или деформации - совместимость сомнительна, нужно пересмотреть выбор материала.
Практические рекомендации при выборе антифрикционного твердосмазочного покрытия
Правило первое - идентифицируйте материал уплотнения.
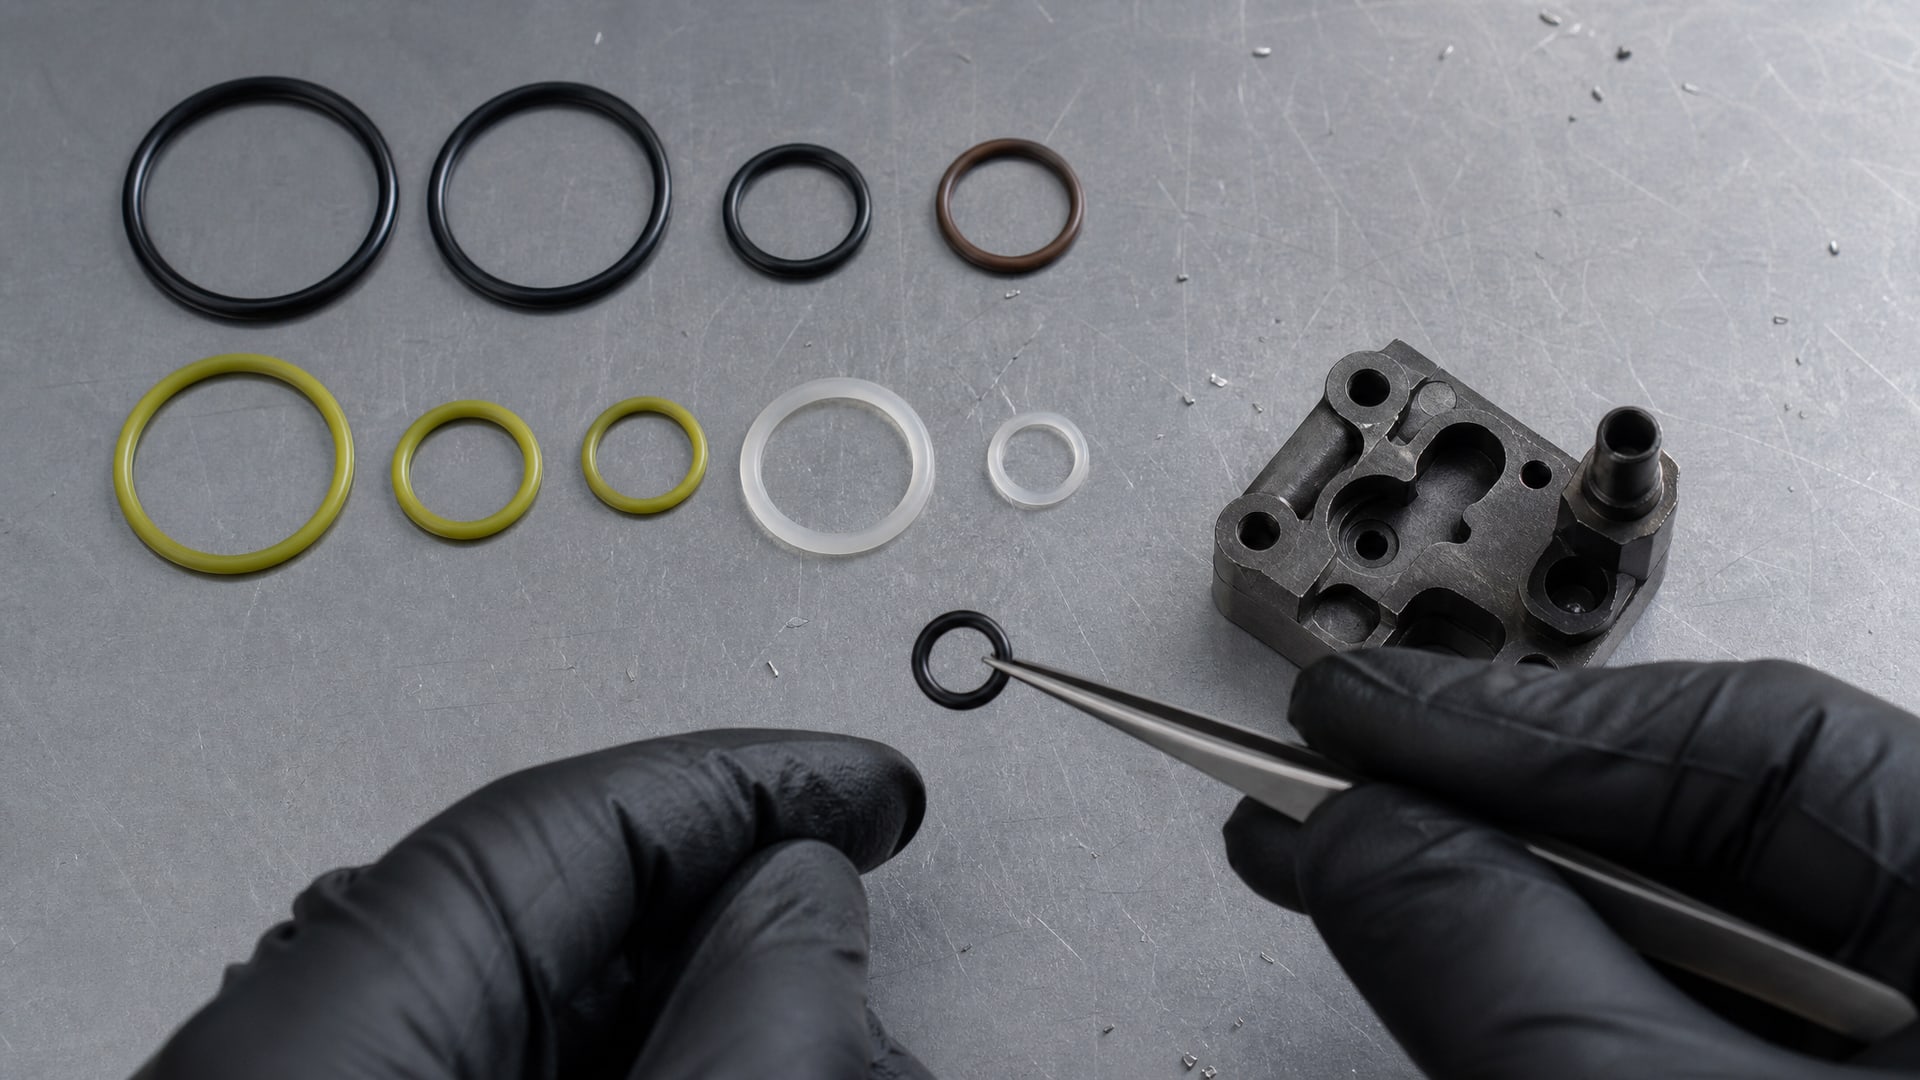
Посмотрите техническую документацию узла или корпуса. Если документация потеряна, иногда помогает окраска эластомера: NBR обычно черный, EPDM может быть черным или коричневатым, FKM часто желто-зеленый, силикон - прозрачный или молочный. Однако по цвету определение ненадежно, поэтому лучше проконсультироваться с производителем узла.
Правило второе - подбирайте покрытие, температура полимеризации которого не превышает нижний допуск материала уплотнения минус 20 °C. Например, если в узле NBR-уплотнение (+100 °C макс постоянно), то температура отверждения покрытия не должна быть выше +80 °C. Если покрытие требует полимеризации при +150…+200 °C, такая комбинация опасна, и узел нужно разобрать перед нанесением покрытия.
Правило третье - оставляйте температурный запас. Это означает, что если узел работает при +85 °C в пиковых условиях, а уплотнение рассчитано на +100 °C постоянно, выбирайте материал покрытия с расчетом на то, что вы не используете весь допуск резины. Практикум рекомендует запас 20–30 °C, то есть реальная рабочая температура должна быть на 20–30 °C ниже верхнего предела уплотнения.
Правило четвертое - тестируйте при наличии сомнений. Если узел работает в диапазоне +80…+90 °C и выше, одного заявления о совместимости недостаточно. Возьмите образец уплотнительного материала (или целое уплотнение, если оно недорого), поместите его в контакт с рабочей жидкостью и покрытием при рабочей температуре на 5–7 суток. Затем визуально оцените изменение размера, упругости и поверхности. Если материал вздулся, размягчился или появились трещины - совместимость подтверждается отрицательно.
Правило пятое - избегайте смешивания. Не смешивайте смазки, покрытия и жидкости разных баз (минеральные, синтетические, эфиры). Смешивание может вызвать выпадение присадок в осадок или образование третьего вещества, которое может быть несовместимо с резиной.
Для узлов, требующих отверждения при комнатной температуре, подойдут покрытия, которые полимеризуются естественным путем и обеспечивают широкий диапазон рабочих температур. Такие составы позволяют наносить покрытие на уже собранный узел без риска повреждения резиновых деталей.
Выбор эластомера в зависимости от температурной зоны узла
Если вы проектируете новый узел и имеете свободу выбора материала уплотнения, ориентируйтесь на рабочую температуру и требования совместимости с покрытием.
Для узлов с умеренным нагревом (-35…+90 °C) стандартный выбор - NBR. Он совместим с большинством масел и смазок, дешевле других эластомеров и обладает хорошей механической прочностью. Антифрикционные твердосмазочные покрытия для такой зоны должны иметь температуру полимеризации не выше +70…+80 °C.
Для узлов с повышенной температурой (+90…+160 °C) выбирайте EPDM или переходите на FKM. EPDM держит температуру лучше, чем NBR, но стоит дороже. FKM - самый дорогой, но самый надежный по температуре; рекомендуется для критичных узлов.
Для экстремально горячих узлов (выше +160…+200 °C) используйте FKM или силикон. Силикон особенно ценен, если нужно работать и при низких температурах (-60…-40 °C), поскольку он сохраняет эластичность при холоде лучше других материалов. Твердосмазочные покрытия для горячих зон тогда могут полимеризоваться при более высоких температурах, но только если узел предварительно разобран.
Таблица совместимости типичных комбинаций:
| Рабочий диапазон узла, °C | Рекомендуемый эластомер | Тип покрытия | Макс. температура полимеризации, °C |
|---|---|---|---|
| -35…+90 | NBR | Низкотемпературное (графит) | 70–80 |
| +90…+140 | EPDM | Среднетемпературное (дисульфид молибдена) | 120–140 |
| +140…+200 | FKM | Высокотемпературное (ПТФЭ) | 180–200 |
| -60…+150 | Силикон | Универсальное | 100–150 |
Совместимость с рабочими жидкостями и многокомпонентными системами
Часто узел не содержит только покрытие и уплотнение - там может быть и масло, и смазка.
Например, шпиндель содержит дисульфидомолибденовое покрытие на валу, масло-смазку вокруг, и уплотнение на торце. Все три компонента взаимодействуют с резиной одновременно.
Логика подбора расширяется: нужно учитывать не только температуру полимеризации покрытия, но и рабочую температуру системы смазки. Если смазка для уплотнений рассчитана на диапазон -40…+200 °C, а уплотнение сделано из NBR (-35…+120 °C), то верхний предел системы ограничен NBR, то есть +120 °C. Если узел работает выше, придется выбрать уплотнение из EPDM или FKM.
Дополнительно: некоторые смазки на эфирной основе при температуре выше +100 °C ускоряют гидролиз в присутствии влаги. Если узел герметичен и сухой, это не проблема. Если есть риск конденсации или проникновения влаги (например, в морозилке или на открытом воздухе с перепадами температур), нужно выбирать смазки на минеральной или PAO-основе, которые более устойчивы к гидролизу.
Для систем со сложной геометрией и множеством резиновых деталей рекомендуется провести полный аудит совместимости: составить список всех эластомеров, список всех применяемых смазок и покрытий, затем проверить каждую пару в таблице совместимости производителя. Один несовместимый компонент может привести к отказу всей системы.
Часто задаваемые вопросы
Если твердосмазочное покрытие выдерживает +300 °C, оно автоматически совместимо с любым уплотнением?
Нет. Совместимость определяется предельной температурой уплотнения, а не покрытия. NBR-уплотнение остается несовместимо при температуре выше +120 °C, даже если покрытие выдерживает +300 °C. Кроме того, важна температура полимеризации: если она +180 °C, а уплотнение NBR, то цикл отверждения повредит резину.
Можно ли применить антифрикционное покрытие на готовом узле с резиновыми уплотнениями?
Да, но с ограничениями. Если температура полимеризации не превышает 80–100 °C и уплотнение находится в пределах допуска, можно покрыть. Если требуется полимеризация выше +120 °C, узел нужно разобрать и временно удалить резиновые детали.
Какой температурный запас нужно оставлять между рабочей температурой и пределом уплотнения?
Рекомендуется запас 20–30 °C. Например, если уплотнение NBR работает до +100 °C в паспорте, выбирайте узел так, чтобы реальная рабочая температура не превышала +70…+80 °C. Это страховка от ускорения диффузии и старения при пиковых нагрузках.
Как узнать материал резинового уплотнения, если документация потеряна?
Посмотрите на окраску: NBR - черный, EPDM - черный или коричневый, FKM - желто-зеленый, силикон - прозрачный. Однако визуальное определение ненадежно. Лучше обратиться к производителю оборудования или к поставщику уплотнений. Можно также провести микроанализ образца в лаборатории.
Что будет, если выбрать совместимость неправильно?
Первый признак - медленное вздутие резины и потеря упругости. Затем появляются микротрещины, из которых начинает вытекать жидкость или проникает воздух в герметичный узел. При критичной несовместимости уплотнение отказывает за недели. При пограничной несовместимости срок службы падает с месяцев на недели, что незаметно до момента отказа.
Заключение
Выбор совместимого антифрикционного твердосмазочного покрытия для узла с резиновыми уплотнениями требует учета трех факторов одновременно: материала уплотнения, его температурного предела и температуры полимеризации самого покрытия. NBR, EPDM, FKM и силикон имеют существенно разные допуски - от +100 °C до +200 °C и выше - и ошибка в выборе приводит к отказу системы за недели. Практический путь подбора начинается с идентификации материала резины по технической документации, затем проверяется, что температура полимеризации покрытия не превышает допуск уплотнения минус 20 °C, и наконец оставляется общий температурный запас 20–30 °C от максимума рабочей температуры. Если узел работает выше +80…+90 °C, проведите короткий тест совместимости на образце, чтобы убедиться в отсутствии набухания или деградации. Соблюдение этих правил предотвращает преждевременный отказ уплотнения и гарантирует надежную работу узла на весь срок его проектного ресурса.