Выбор смазки для пищевого оборудования с частой мойкой - это не просто вопрос сертификации NSF H1. Допуск H1 подтверждает только возможность случайного контакта с пищей, но не гарантирует, что смазка выдержит регулярные washdown-процессы, высокие температуры и щелочные моющие растворы. На производствах, где конвейеры, редукторы и подшипники подвергаются ежедневной мойке и санитарной обработке, выбор правильной смазки определяет надежность оборудования, минимизирует остановки и снижает риск перерасхода. Статья разбирает критерии подбора H1-смазок именно для таких условий: какие характеристики важны, на что смотреть при сравнении и как не попасться на маркетинговые уловки.
Целевая аудитория - инженеры, технические специалисты и снабженцы, ответственные за смазочные материалы на пищевых предприятиях, линиях упаковки и оборудовании с частой влажной уборкой.
Что такое NSF H1 и почему это не одно и то же, что «пищевая смазка для мойки»
NSF H1 - это международный допуск, подтверждающий, что смазка может случайно контактировать с пищей без угрозы для здоровья потребителя.
Это означает, что состав продукта прошел проверку на безопасность компонентов (базовое масло, загуститель, присадки), а не на его способность противостоять воде и моющим средствам. Две совершенно разные задачи.
В пищевой промышленности H1 применяют для подшипников, цепей, редукторов, уплотнений и направляющих в зонах, где существует риск попадания смазки на готовый продукт. Но соответствие стандарту NSF H1 автоматически не решает проблему washdown-оборудования. На конвейерных линиях, в моечных камерах и при процессах CIP одновременно действуют вода, щелочные растворы, пар, температурные колебания и механическое смывание. Смазка может быть полностью безопасна по NSF, но вымыться за 2-3 цикла мойки, оставив узлы без защиты.
Именно поэтому необходимо проверять не только сертификат H1, но и конкретные показатели водостойкости, вымываемости и антикоррозионной защиты, указанные в техническом описании продукта или регистрационном файле. Стандарт ISO 21469 содержит требования к составу и гигиене пищевых смазок, но и он не регламентирует поведение в агрессивных washdown-условиях - это прикладная задача производителя.
Критерии оценки водостойкости и стойкости к вымыванию
Когда смазка попадает в зону частой мойки, главный показатель - насколько быстро она теряет свои защитные свойства.
Стандартный тест водостойкости пластичных смазок - это ASTM D1264, который измеряет процент потери массы после одного часа воздействия горячей воды (79°C). Для H1-смазок, рассчитанных на washdown, нормативный ориентир составляет не более 2,0% потери массы по этому тесту.
Показатель звучит маленьким, но имеет большой практический смысл. Если смазка теряет 5-10% массы за первый цикл, то через 3-4 мойки узел остается практически без защитного слоя. Обратная сторона - смазку, слишком устойчивую к вымыванию, труднее удалить при санитарной обработке, что может нарушить гигиенические требования пищевого производства. Баланс между удержанием и смываемостью - результат правильного подбора загустителя и базового масла.
Еще один важный момент: тест ASTM D1264 проводится с деионизированной водой, а реальные моющие растворы содержат щелочь, кислоту и активные вещества. Некоторые смазки, показывающие хорошие результаты с обычной водой, деградируют быстрее при контакте с химическими моющими средствами. Поэтому при выборе важно проверить, тестировалась ли смазка именно с типичными для вашего производства составами - это можно уточнить у производителя или в техническом паспорте.
Выбор загустителя: алюминиевый комплекс и кальций-сульфонатный комплекс
Тип загустителя - первый показатель, по которому можно предварительно оценить пригодность H1-смазки для влажных условий.
Для washdown-оборудования профессионалы чаще всего рекомендуют два варианта: алюминиевый комплекс (aluminum complex) и кальций-сульфонатный комплекс (calcium sulfonate complex).
Алюминиевый комплекс обеспечивает хорошую консистентность, стабильность при повышенных температурах и достаточную адгезию к поверхности. Его часто используют для цепей, подшипников и редукторов, где требуется удержание смазки на движущихся элементах. Однако в условиях длительного контакта с водой и щелочью алюминиевый комплекс может постепенно разрушаться, особенно при температурах выше 60°C.
Кальций-сульфонатный комплекс показывает более высокую устойчивость к воде и химически агрессивным средам. Благодаря структуре молекулы, такой загуститель лучше сохраняет консистенцию во влажной среде и обеспечивает лучшую антикоррозионную защиту металлических поверхностей. Это делает его предпочтительным выбором для оборудования с частой мойкой и CIP-процессами.
На практике выбор между этими загустителями зависит от конкретного узла, температурного режима и состава моющих средств. В технической документации производителя всегда указано, какой загуститель применен, и часто есть данные по его поведению в различных условиях.
Температурный режим и химическая стойкость в CIP-процессах
Процессы CIP (Cleaning In Place - мойка на месте) создают для смазки максимально жесткие условия.
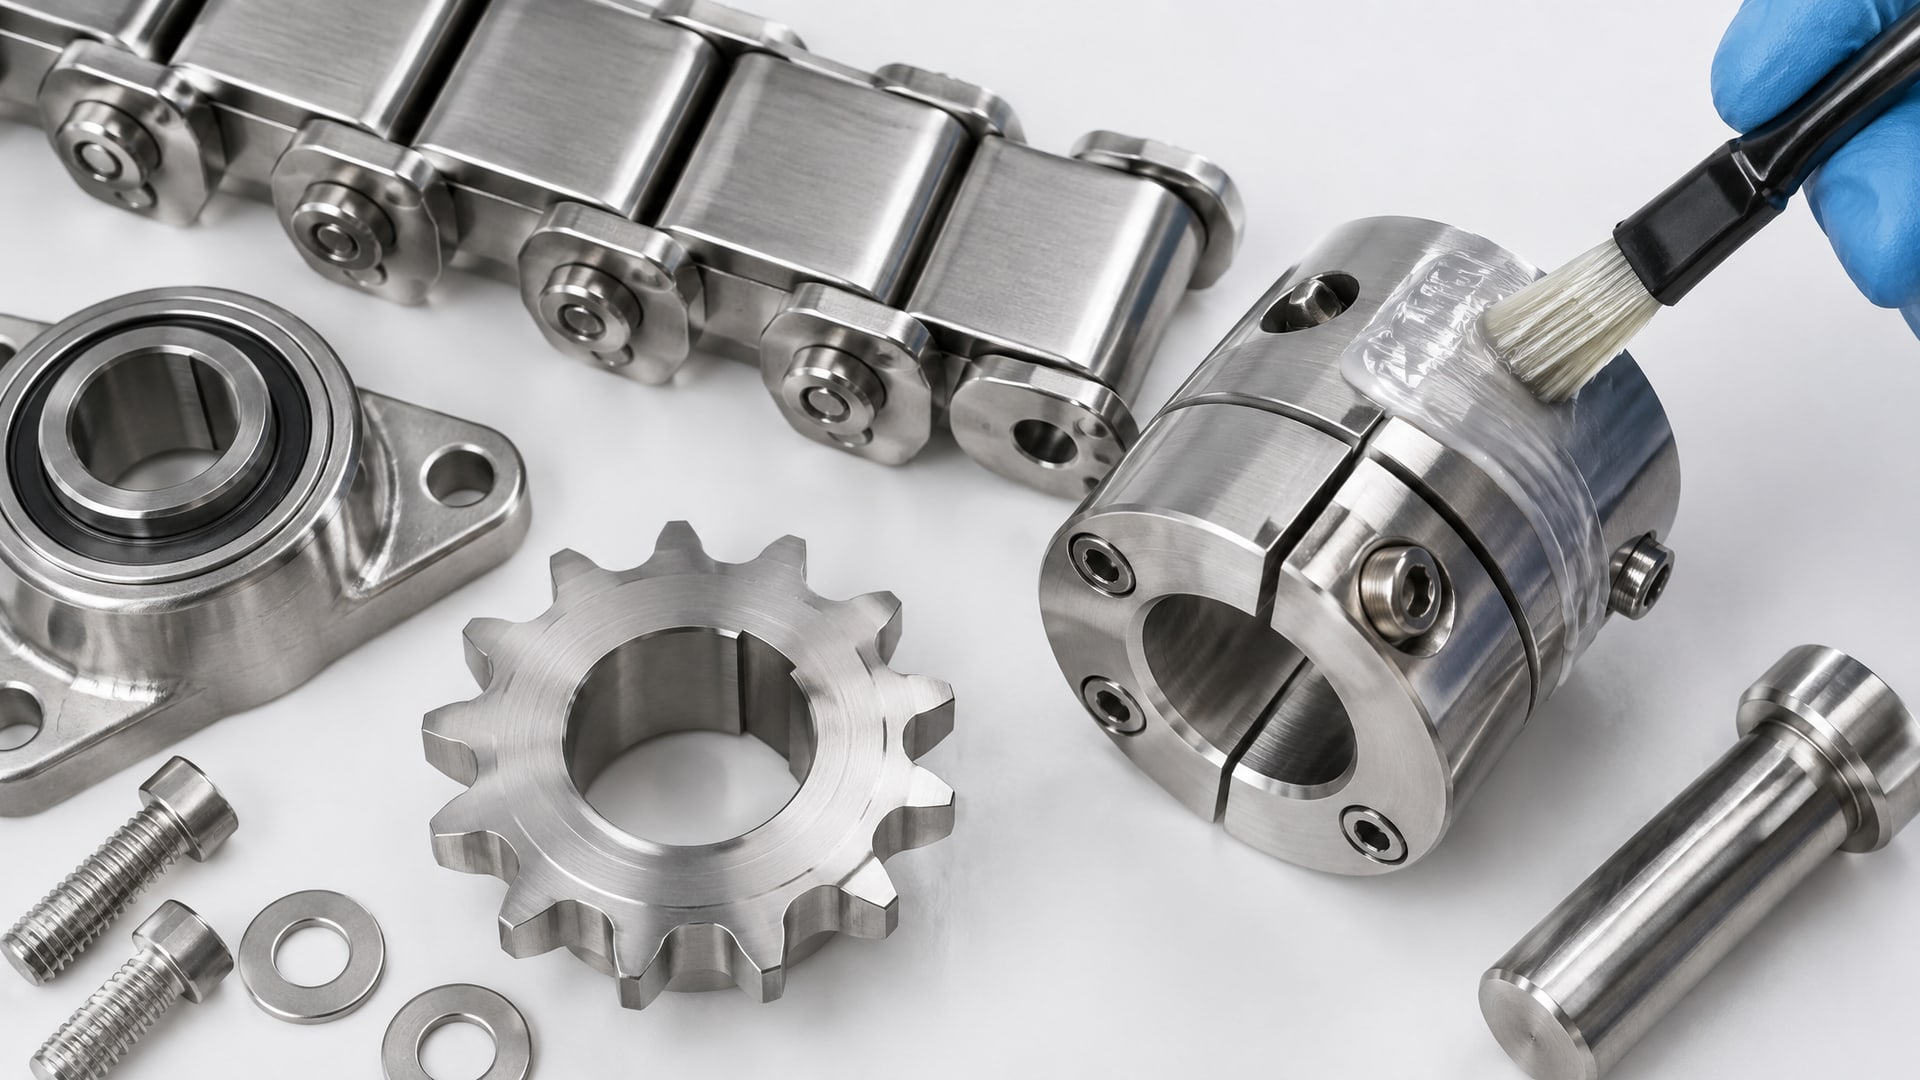
Температура воды часто достигает 80-90°C, щелочная среда имеет pH 12-14, в раствор могут добавляться кислотные компоненты для удаления минеральных отложений. После мойки следует полоскание и часто сушка горячим воздухом. Смазка должна не только выжить в таких условиях, но и сохранить свои защитные свойства.
Большинство H1-смазок общего назначения рассчитаны на температуры в диапазоне -20…+60°C. Для CIP-оборудования стоит обратить внимание на изделия, у которых указан расширенный температурный диапазон или специально указана совместимость с горячей мойкой. Сведения об этом есть в техническом паспорте продукта.
Химическая стойкость - еще один ключевой параметр. Производители обычно указывают совместимость смазки с типовыми щелочными и кислотными моющими средствами. Если в техническом описании есть ссылка на проведенные тесты с конкретными марками моющих составов или указана работа при pH 12-14, это говорит о том, что смазка была испытана в условиях, близких к реальным. Без такой информации стоит уточнить у производителя или дистрибьютора.
На практике многие предприятия применяют стратегию повторной смазки после CIP: вместо попытки обеспечить абсолютную долговечность одной закладки, они смазывают узел сразу после завершения процесса мойки, когда влага высохла, но оборудование еще теплое. Это проще, чем искать «супер-стойкую» смазку, и часто дешевле.
Проверка регистрации и стандартизация: NSF White Book и ISO 21469
Выбирая H1-смазку для пищевого оборудования, нельзя полагаться только на маркетинговое описание.
Слово «пищевая» на упаковке не гарантирует ничего - проверка регистрации в NSF White Book должна быть обязательным шагом закупки. NSF White Book - это открытый каталог всех продуктов, которые прошли официальную регистрацию и получили допуск NSF H1 или другие пищевые допуски. Каждый зарегистрированный продукт имеет уникальный номер в этой базе.
NSF рекомендует начинать процедуру выбора именно с поиска в White Book: вводишь названия интересующих смазок, видишь, какие из них зарегистрированы, какие допуски у каждой и дату последней аттестации. Если продукта нет в базе, это означает, что производитель не провел официальную сертификацию, и продукт нельзя считать пищевой смазкой с точки зрения NSF.
ISO 21469 - дополнительный стандарт, который описывает требования к составу, чистоте производства и документированию для смазок, используемых в пищевой промышленности. Если производитель указывает, что его продукт соответствует ISO 21469, это означает, что он прошел внешний аудит и соответствует международным гигиеническим стандартам. Совместное наличие регистрации NSF H1 и сертификата ISO 21469 дает максимум информации о надежности смазки.
Практические рекомендации для инженеров и снабженцев
При подборе H1-смазки для оборудования с частой мойкой проверьте несколько ключевых пунктов перед заказом:
Убедитесь, что смазка зарегистрирована в NSF White Book и имеет допуск NSF H1. Запросите номер регистрации у поставщика.
Посмотрите в технический паспорт показатель вымываемости по ASTM D1264 или аналогичному тесту. Для washdown-условий норма должна быть ≤2,0% потери массы.
Узнайте тип загустителя: для влажных зон предпочтительнее кальций-сульфонатный комплекс, но алюминиевый комплекс может быть приемлем, если смазка прошла дополнительные испытания на стойкость к воде.
Проверьте температурный диапазон и убедитесь, что он охватывает условия вашего оборудования, включая горячую мойку, если она применяется.
Запросите информацию о совместимости со щелочными и кислотными моющими средствами, которые вы используете на производстве. Если такой информации нет, уточните непосредственно у производителя.
Когда смазка задумана специально для оборудования в пищевой промышленности, разработчики стараются достичь баланса между водостойкостью и смываемостью. Однако каждый вариант идет на компромиссы: одни обеспечивают лучшее удержание на узле, другие легче удаляются при мойке. Выбор зависит от приоритета: если потери смазки во время мойки критичны, ищите продукты с максимальной вязкостью и адгезией; если важна гигиена и простота очистки, ориентируйтесь на смазки, которые легче вымываются.
В реальных условиях многие пищевые производства берут подход на основе опыта: выбирают проверенную H1-смазку, изучают ее поведение в своих условиях в течение месяца-двух, а затем фиксируют регламент применения и интервалы повторной смазки. Это проще и дешевле, чем пытаться найти универсальное решение.
Типовые узлы и их требования к смазкам H1 для мойки
Разные компоненты пищевого оборудования предъявляют разные требования к смазке, даже если все они должны быть H1 и водостойкими.
Подшипники. Здесь смазка выполняет функции защиты от коррозии и снижения трения. Для подшипников в washdown-зонах нужна вязкость, достаточная для образования защитной пленки, но не настолько высокая, чтобы перегревать узел. Обычно рекомендуют смазки консистенции NLGI 1-2. Особенно важна адгезия - смазка должна удерживаться на дорожке качения, а не вымываться с первой же струей воды. Для подшипников часто применяют повторную смазку через короткие интервалы (например, каждую неделю) вместо попытки обеспечить долговечность одной закладки на месяц.
Цепи. На цепях смазка работает в условиях высоких контактных напряжений и абразивной среды. Вода, грязь и механический износ требуют смазки, которая образует стойкую пленку и обладает высокой адгезией. Для цепей в мойках берут более густые составы или специализированные цепные смазки с H1-допуском. Важна также совместимость с материалом цепи (сталь, нержавейка) - в некоторых случаях требуется смазка, которая не вызывает коррозию или окисление при контакте с водой.
Редукторы. В редукторах смазка должна обеспечивать снижение трения между зубьями и защиту от ржавления. Для редукторов в пищевой промышленности часто используют масла (жидкие смазки) или смазки повышенной вязкости. Требование к водостойкости здесь очень высокое, так как редуктор может находиться в брызгозащищенном корпусе, где вода скапливается на дне. Повышенное внимание уделяют антиокислительным и антикоррозионным присадкам.
Направляющие. На направляющих линейного движения (каретки, салазки конвейеров) смазка должна обеспечивать плавность хода и защиту от коррозии. Требование к вязкости умеренное - смазка не должна быть слишком густой, чтобы не затруднять движение. Для направляющих в мойках часто рекомендуют смазки NLGI 1 или жидкие масла с высокой адгезией. Интересная деталь: на направляющих в условиях влажности и частых циклов мойки может развиться фреттинг (фреттинг-коррозия), если смазка теряет адгезию. Поэтому выбор правильной H1-смазки здесь критичен.
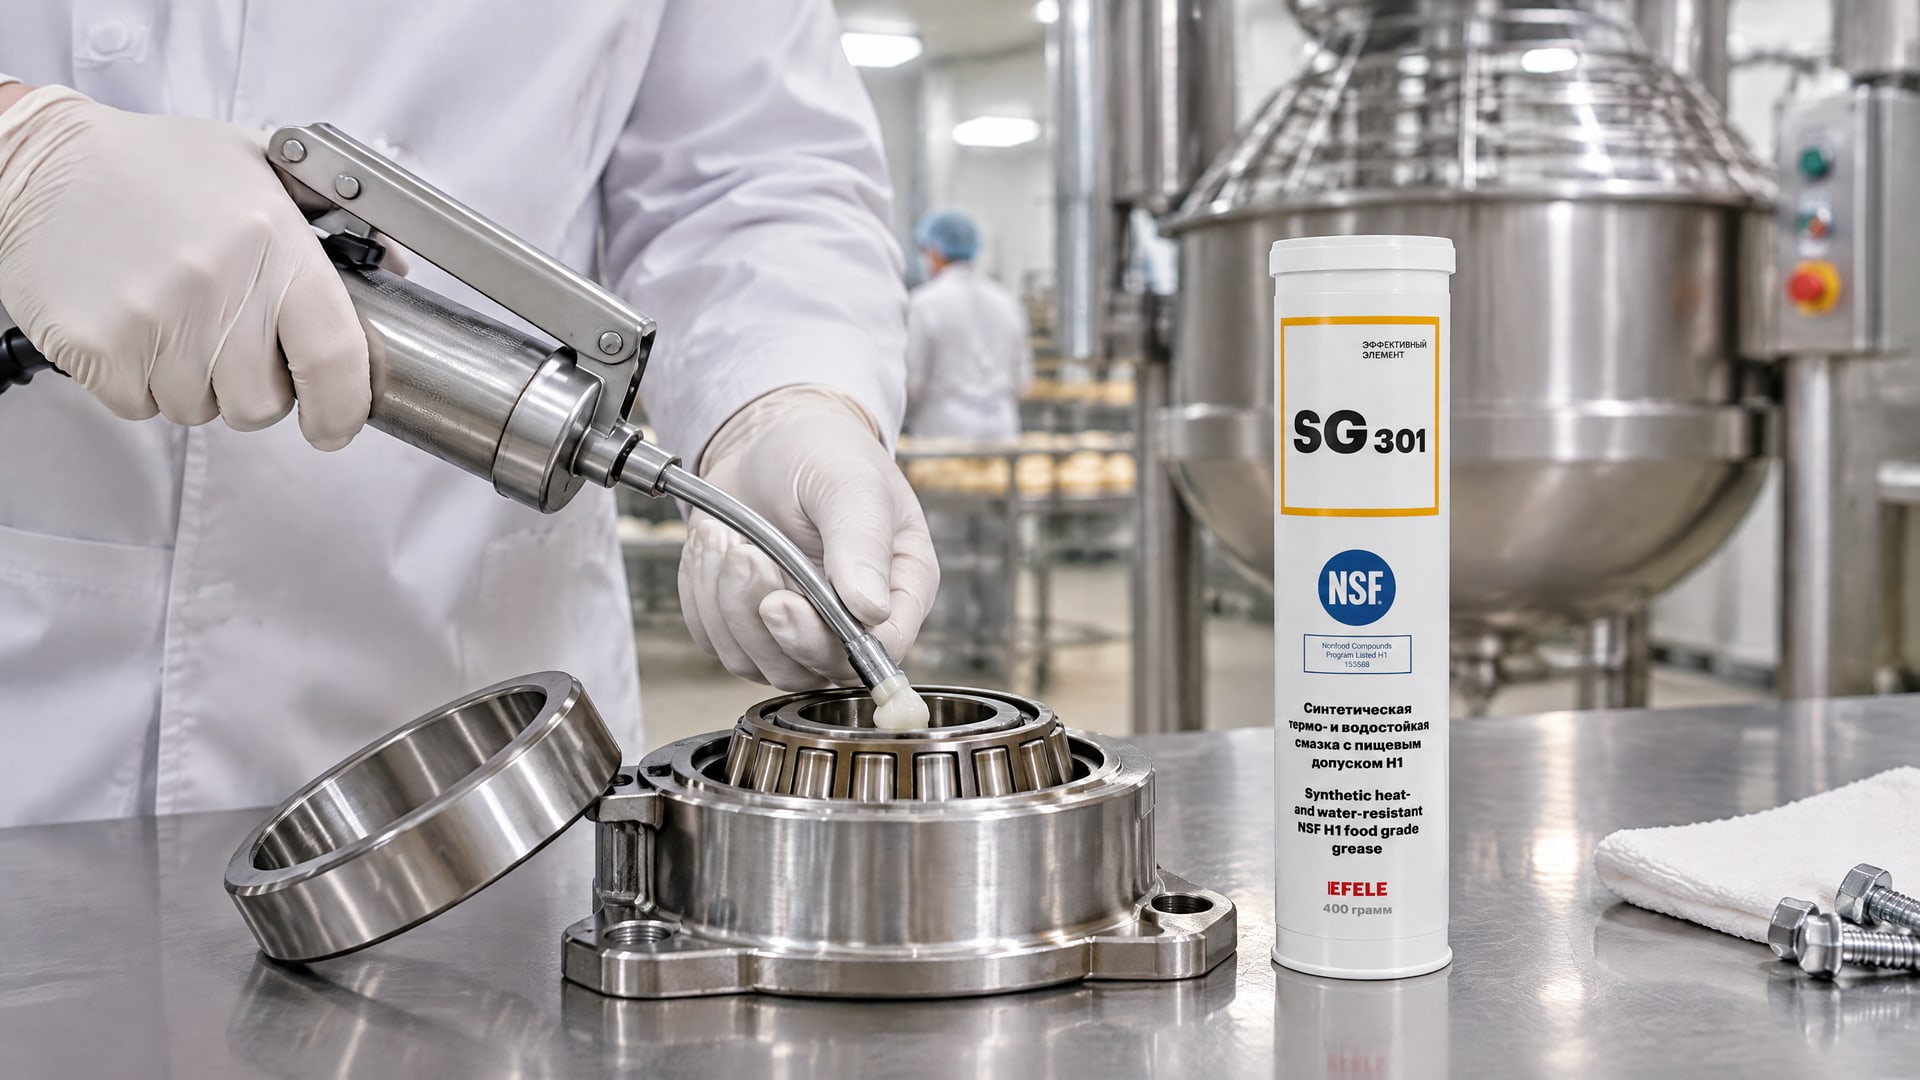
EFELE SG-301 (термо-водостойкая, NSF H1) применяется именно в таких условиях - для узлов пищевого оборудования, где требуется стойкость к смыванию водой, паром и тепловым циклам; пластичная консистенция обеспечивает удержание на движущихся элементах миксеров, тестомесов и конвейеров, типичных для пищевых производств.
Противоречие между гигиеной и защитой: регламент применения
В пищевой промышленности существует естественный конфликт: нужна смазка, которая прочно держится на узле и защищает его от коррозии, но при этом легко удаляется при мойке, чтобы не стать источником загрязнения или гидрофобных остатков на оборудовании.
Один из способов разрешить это противоречие - правильный регламент применения. Вместо того чтобы наносить смазку один раз и рассчитывать на ее долговечность в течение месяца, многие предприятия применяют стратегию «чистое нанесение после мойки». Суть проста: после завершения CIP-процесса, когда оборудование высохло, но еще теплое, наносят небольшое количество H1-смазки на ключевые узлы. Теплая поверхность помогает смазке лучше распределиться, а мощная адгезия обеспечивает защиту до следующего цикла мойки.
Такой подход требует дополнительных трудозатрат, но имеет преимущества: смазка всегда находится в свежем состоянии, нет накопления загрязнений и старой смазки, гигиенические требования выполняются проще. Кроме того, такая система позволяет использовать менее дорогие H1-смазки, так как от них не требуется экстремальной долговечности в один месяц.
На практике регламент зависит от масштаба производства, наличия персонала и экономических соображений. На малых производствах часто применяют частую (еженедельную или двухнедельную) повторную смазку. На крупных предприятиях с автоматизированными системами иногда устанавливают автоматические дозирующие системы, которые наносят смазку после каждого цикла мойки.
Ключ к надежности здесь не в отборе смазки с максимальной жесткостью, а в четком определении процедуры, которая подходит под ваше оборудование и условия производства.
Сравнительная таблица характеристик H1-смазок для мойки
| Характеристика | Значение/норма для washdown | Почему это важно |
|---|---|---|
| NSF H1 регистрация | Обязательна (проверить в White Book) | Гарантирует безопасность при случайном контакте с пищей |
| Вымываемость (ASTM D1264) | ≤2,0% потери массы | Смазка не должна вымываться за первые 1-2 цикла мойки |
| Тип загустителя | Кальций-сульфонатный комплекс или алюминиевый комплекс | Влияет на стойкость к воде и щелочам |
| Температурный диапазон | -20…+60°C (минимум); для CIP желательно до +80°C | Обеспечивает работоспособность при горячей мойке |
| Консистенция (NLGI) | NLGI 1-2 | Баланс между удержанием на узле и прокачиваемостью |
| Водостойкость | Высокая (подтверждено тестами) | Предотвращает окисление и коррозию |
| Совместимость с моющими средствами | Щелочная среда pH 12-14 и кислотная pH 2-4 | Смазка не должна деградировать при контакте с химией |
| ISO 21469 сертификат | Желателен | Подтверждает соответствие международным гигиеническим стандартам |
Частые ошибки при выборе и применении
Первая распространенная ошибка - ориентирование только на цвет и запах.
Белая или прозрачная смазка без запаха - это еще не гарантия пищевого статуса. Проверка регистрации в NSF White Book остается единственным надежным способом убедиться, что смазка действительно одобрена для пищевой промышленности.
Вторая ошибка - путаница между H1 и H2. H1 допускает случайный контакт с пищей, H2 используется в зонах, где контакт с пищей исключен (например, в механизме открывания дверцы печи). Использование H2-смазки вместо H1 создает риск для безопасности продукции.
Третья ошибка - подбор смазки только по цене без проверки характеристик. Самая дешевая H1-смазка может вымываться за несколько циклов мойки, что потребует частой переработки узлов и в итоге обойдется дороже.
Четвертая ошибка - использование универсальной смазки без понимания ее водостойкости. Есть смазки, которые получили H1 за счет безопасности компонентов, но не отличаются стойкостью к влаге. Для мойки это неподходящий вариант.
Пятая ошибка - чрезмерное нанесение смазки. Принцип «smallest needed amount» для H1-смазок означает минимально необходимое количество. Избыток смазки не добавляет защиты, зато может смываться быстрее и создавать гигиенические риски.
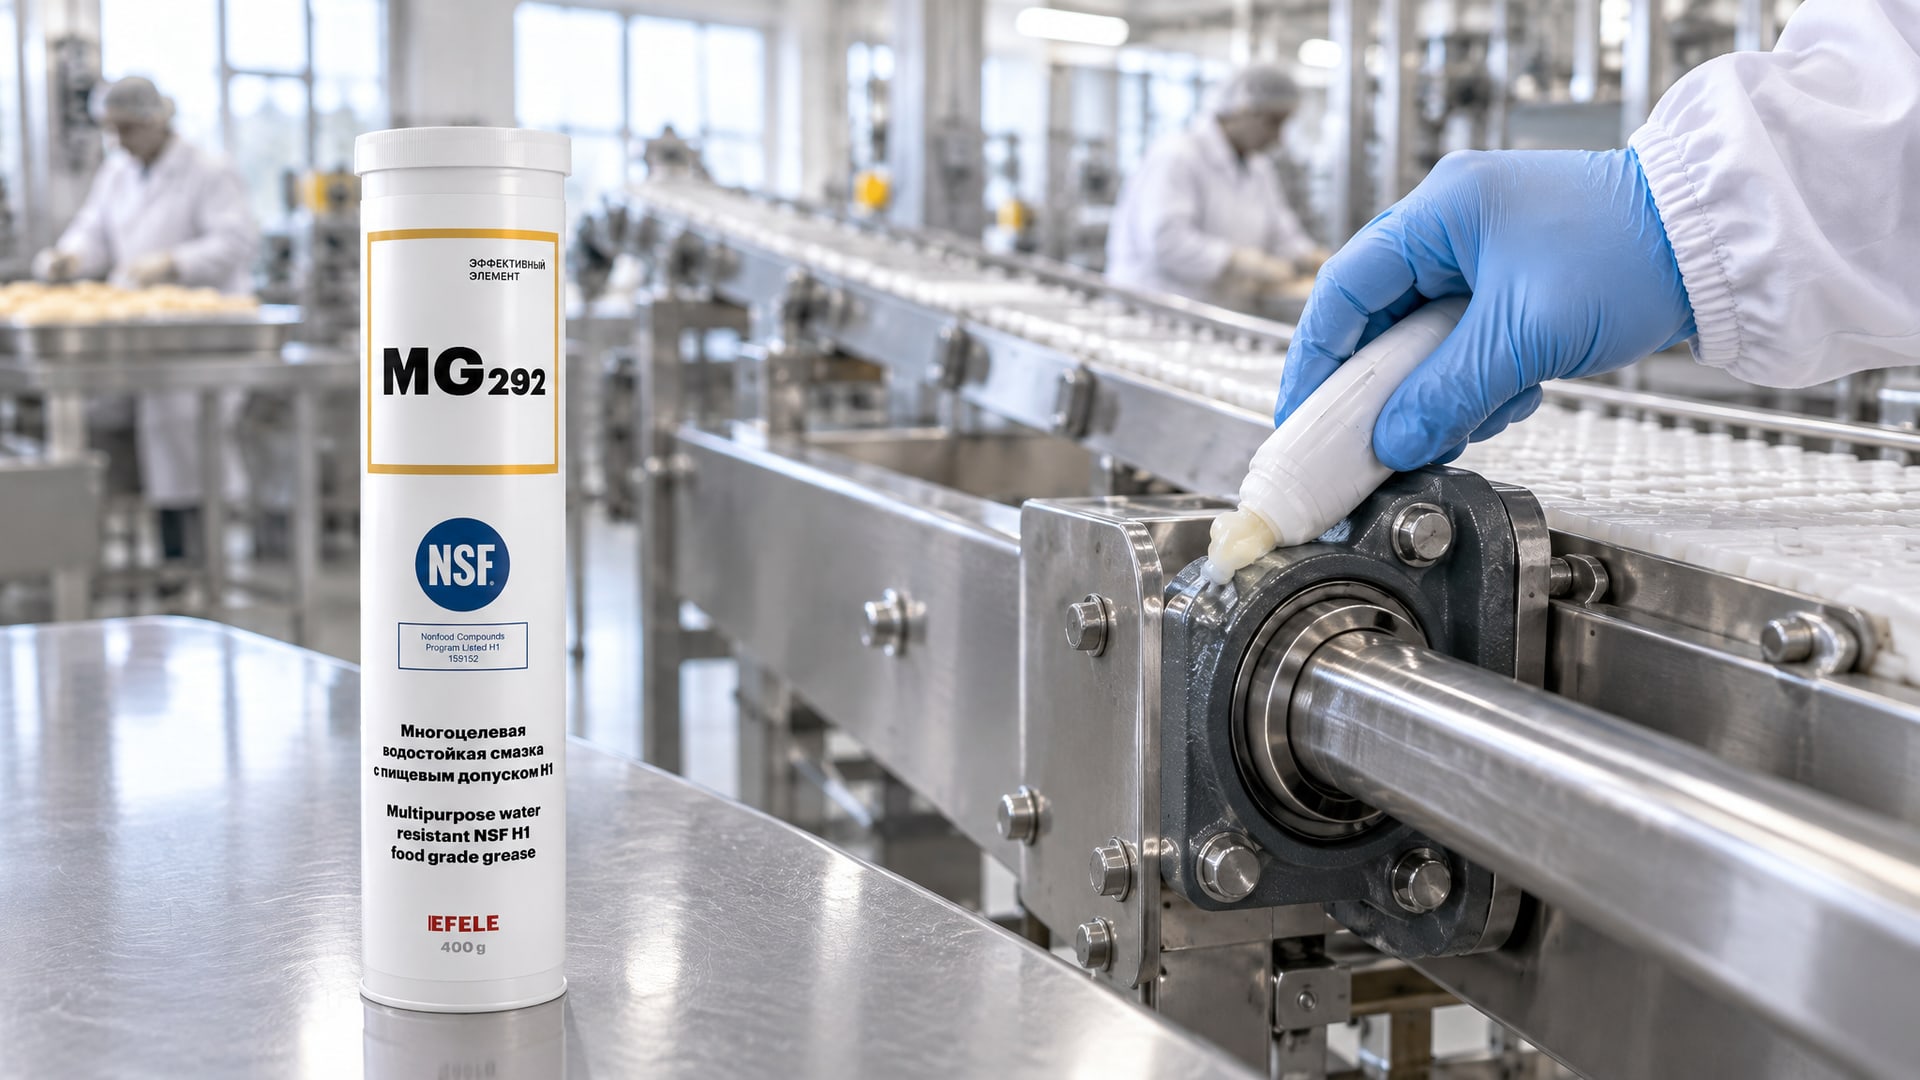
EFELE MG-292 (водостойкая, NSF H1) был разработан с учетом именно этих ошибок: смазка специально формулируется для высокой водостойкости на основе комплекса сульфоната кальция, что предотвращает вымывание при частых CIP-циклах на оборудовании, подверженном интенсивным моечным операциям; однако успех применения все равно зависит от соблюдения регламента нанесения и проверки совместимости с конкретными моющими средствами вашего производства.
Часто задаваемые вопросы
Чем отличается смазка H1 для мойки от обычной H1-смазки?
Обычная H1-смазка получает допуск благодаря безопасности компонентов, но не обязательно обладает высокой водостойкостью. Смазка H1 для мойки дополнительно тестируется на вымываемость (ASTM D1264) и имеет подтвержденные характеристики водостойкости. В техническом паспорте будут указаны результаты тестов с водой и (желательно) с моющими средствами.
Как часто нужно смазывать оборудование после CIP-мойки?
Интервал зависит от типа узла, интенсивности использования и характеристик выбранной смазки. На большинстве пищевых производств применяют еженедельную или двухнедельную переработку. Некоторые переходят на еженедельный график после мойки. Точный интервал лучше определить экспериментально, отслеживая состояние узлов в течение месяца.
Почему смазка вымывается водой, если она якобы водостойкая?
Водостойкость означает, что смазка не впитывает воду и не теряет консистенцию, но это не означает абсолютную липкость. При прямой струе горячей воды под давлением любая смазка будет частично вымываться. Тест ASTM D1264 проводится под контролем, поэтому показатель ≤2,0% - это норма для таких условий.
Можно ли использовать обычную минеральную смазку вместо H1 в зонах без прямого контакта с пищей?
Можно, если зона действительно не соприкасается с продуктом. Однако в условиях частой мойки даже такие зоны находятся в брызгозащищенном пространстве, где вода скапливается. Минеральная смазка без водостойких присадок быстро потеряет свойства. Лучше использовать H1-смазку, которая уже формулируется с учетом влажности.
Что означает цифра в NLGI классификации (NLGI 1, 2, 3)?
NLGI - это класс консистенции пластичной смазки. NLGI 1 - мягче, NLGI 2 - средней жесткости, NLGI 3 - жестче. Для оборудования с частой мойкой чаще используют NLGI 1-2, так как они лучше распределяются и не накапливают воду. NLGI 3 применяют для вертикальных поверхностей или высокотемпературных узлов, где нужна максимальная адгезия.
Заключение
Выбор пищевой смазки H1 для оборудования с частой мойкой требует выхода за пределы простого ориентирования на допуск. NSF H1 - это необходимое, но недостаточное условие. Решающими становятся водостойкость, стойкость к вымыванию (ASTM D1264 ≤2,0%), тип загустителя (предпочтительно кальций-сульфонатный комплекс), химическая совместимость со щелочными и кислотными моющими средствами и проверка регистрации в NSF White Book.
Практический путь: начните с поиска смазки в NSF White Book, затем изучите ее технический паспорт на предмет водостойкости и совместимости с вашими моющими средствами. Если данных недостаточно, уточните у производителя. Примените выбранную смазку на одном узле в течение двух недель, оцените результат и затем определите регламент применения для вашего производства. Для большинства пищевых производств оптимальной стратегией оказывается сочетание надежной H1-смазки с регулярной (еженедельной или двухнедельной) переработкой узлов после CIP-мойки. Это проще, экономичнее и безопаснее, чем поиск супер-стойкой смазки, которая все равно требует проверки и доработки под ваши условия.