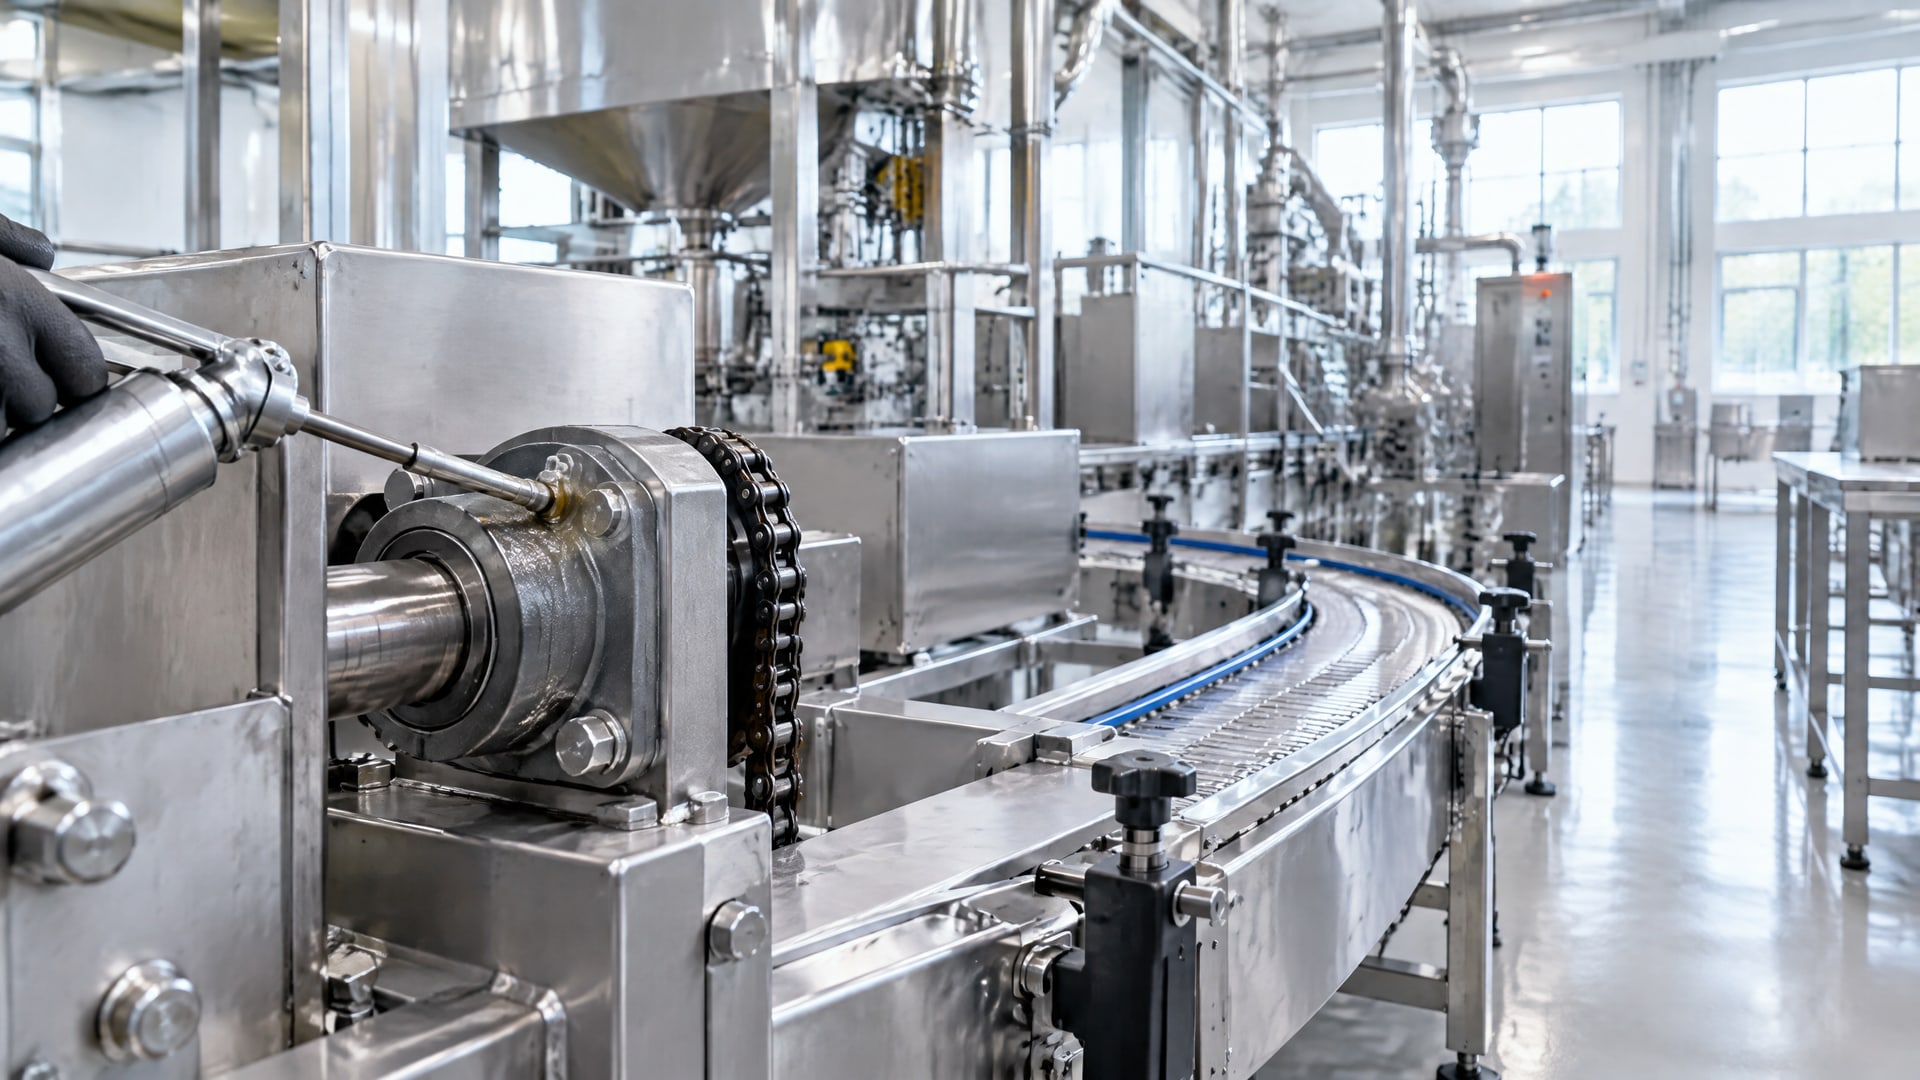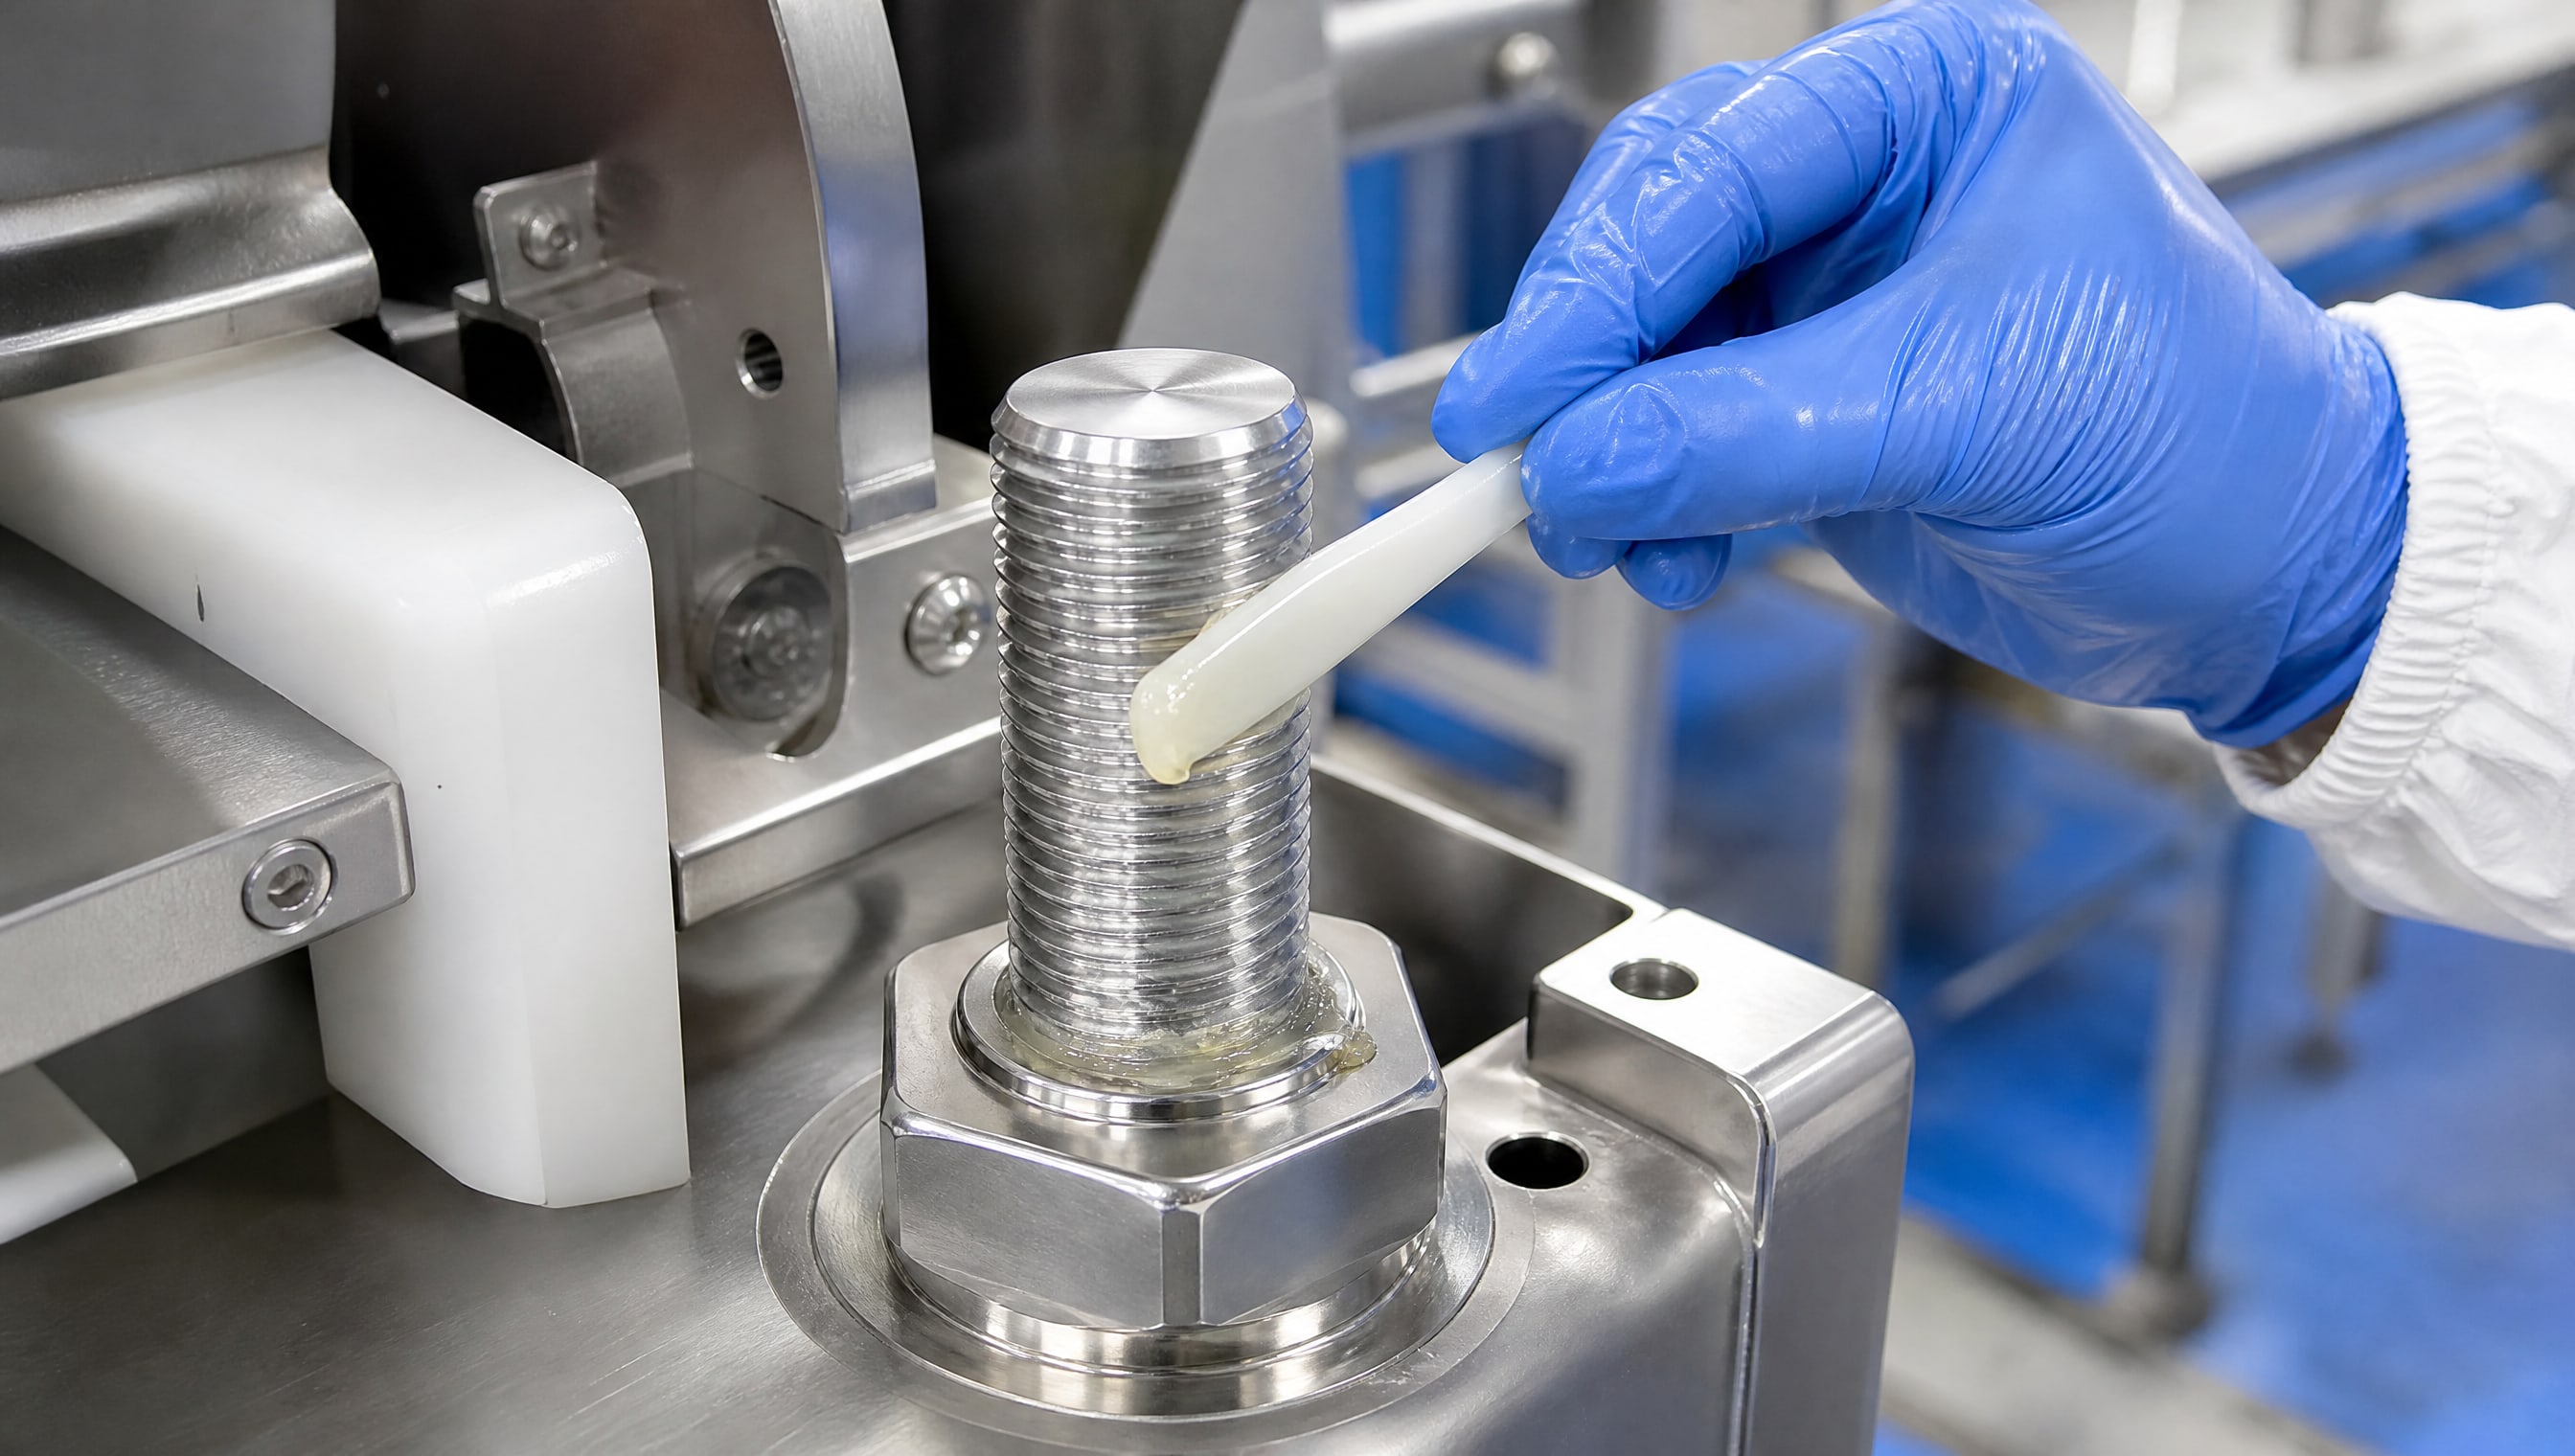
Пищевая смазка для цепей - это не просто средство защиты от износа, а критически важный компонент технологической безопасности. Допуск NSF H1 означает, что смазка разработана из ингредиентов, одобренных FDA и безопасных при случайном контакте с пищевой продукцией в объеме не более 10 мг/кг. Однако сам пищевой статус H1 не гарантирует работоспособность во влажных условиях: здесь нужны дополнительные свойства - водостойкость, стойкость к вымыванию и стабильность при перепадах температур.
Эта статья поможет техническим специалистам, инженерам и закупщикам разобраться в критериях выбора H1-смазок для цепей, которые работают в условиях высокой влажности, периодической мойки или холодных помещений. Мы разберем, какие параметры смотреть в технических листах, чем отличаются H1 от H2 и 3H, и какие ошибки чаще всего допускают при выборе.
Что такое NSF H1 и чем отличается от H2 и 3H
Допуск NSF H1 регламентирует состав смазки для пищевого оборудования, где существует риск случайного, технически неизбежного контакта с пищей.
Все ингредиенты - масло, загуститель, присадки - должны быть перечислены в одобренном FDA реестре согласно 21 CFR 178.3750. Случайное попадание смазки в продукт допускается в объеме не более 10 мг/кг.
В отличие от H1, допуск H2 применяется в зонах, где контакт с пищей полностью исключен - например, в смазке редукторов, расположенных далеко от продукта. H2-смазки могут иметь состав, не одобренный для контакта с пищей, что часто означает более агрессивные присадки и меньшую стоимость.
Допуск 3H действует для смазок, которые контактируют с пищей постоянно и напрямую - например, разделительные агенты для форм. Требования здесь жестче, чем для H1, а количество разрешенных ингредиентов сильно сужено.
Заблуждение о том, что H1 - это просто любая литиевая смазка с пометкой «пищевая», неверно. H1 - это статус, присвоенный конкретному продукту после проверки его полного состава и испытаний. Производитель обязан предоставить номер регистрации NSF H1 в техническом листе.
Критерии выбора H1-смазки для цепей во влажных условиях
Влажная среда - главный враг цепных смазок.
Вода вымывает смазывающий слой, вызывает коррозию металла, способствует окислению и рост микробных колоний. Простой пищевой допуск H1 не решает эту проблему автоматически.
При выборе H1-смазки для влажных условий проверяют:
Водостойкость и стойкость к вымыванию. В техлисте это обозначается как стойкость к горячей воде, моющим растворам или индекс водоотделения. Для цепей в пищевых цехах это ключевое свойство.
Вязкость по ISO VG. Для масел обычная рекомендация - ISO VG 32–68. Слишком жидкое масло быстро стекает и вымывается, слишком вязкое не проникает в шарниры цепи. В редукторах, работающих с цепями, часто используют ISO VG 150.
Температурный диапазон. Если линия работает в холодной зоне (морозилка, холодильный транспортер) или в горячей зоне (прижаривание, выпечка), смазка должна сохранять текучесть и защитные свойства. Низкотемпературные H1-цепные масла работают при -39 °C и ниже, высокотемпературные - до +100–120 °C.
Совместимость с уплотнениями. Не все H1-смазки одинаково взаимодействуют с резиновыми уплотнениями цепных натяжителей и редукторов. В техлисте указывают материалы уплотнений (NBR, FKM и др.).
Форма выпуска. Для цепей пищевых конвейеров удобны спрей-формы H1-масел (ISO VG 32–46): они дают точечное нанесение, минимизируют разбрызгивание и не оставляют избытков. Пластичные смазки (NLGI 2) подходят только для узлов, где форма конструкции позволяет их наносить.
Для цепей, подвергающихся регулярной мойке (горячей водой, щелочными или кислотными растворами), обязательно выбирают продукты с эмульсионной стабильностью и совместимостью с дезинфицирующими средствами.
Вязкость, температура и стойкость к окислению
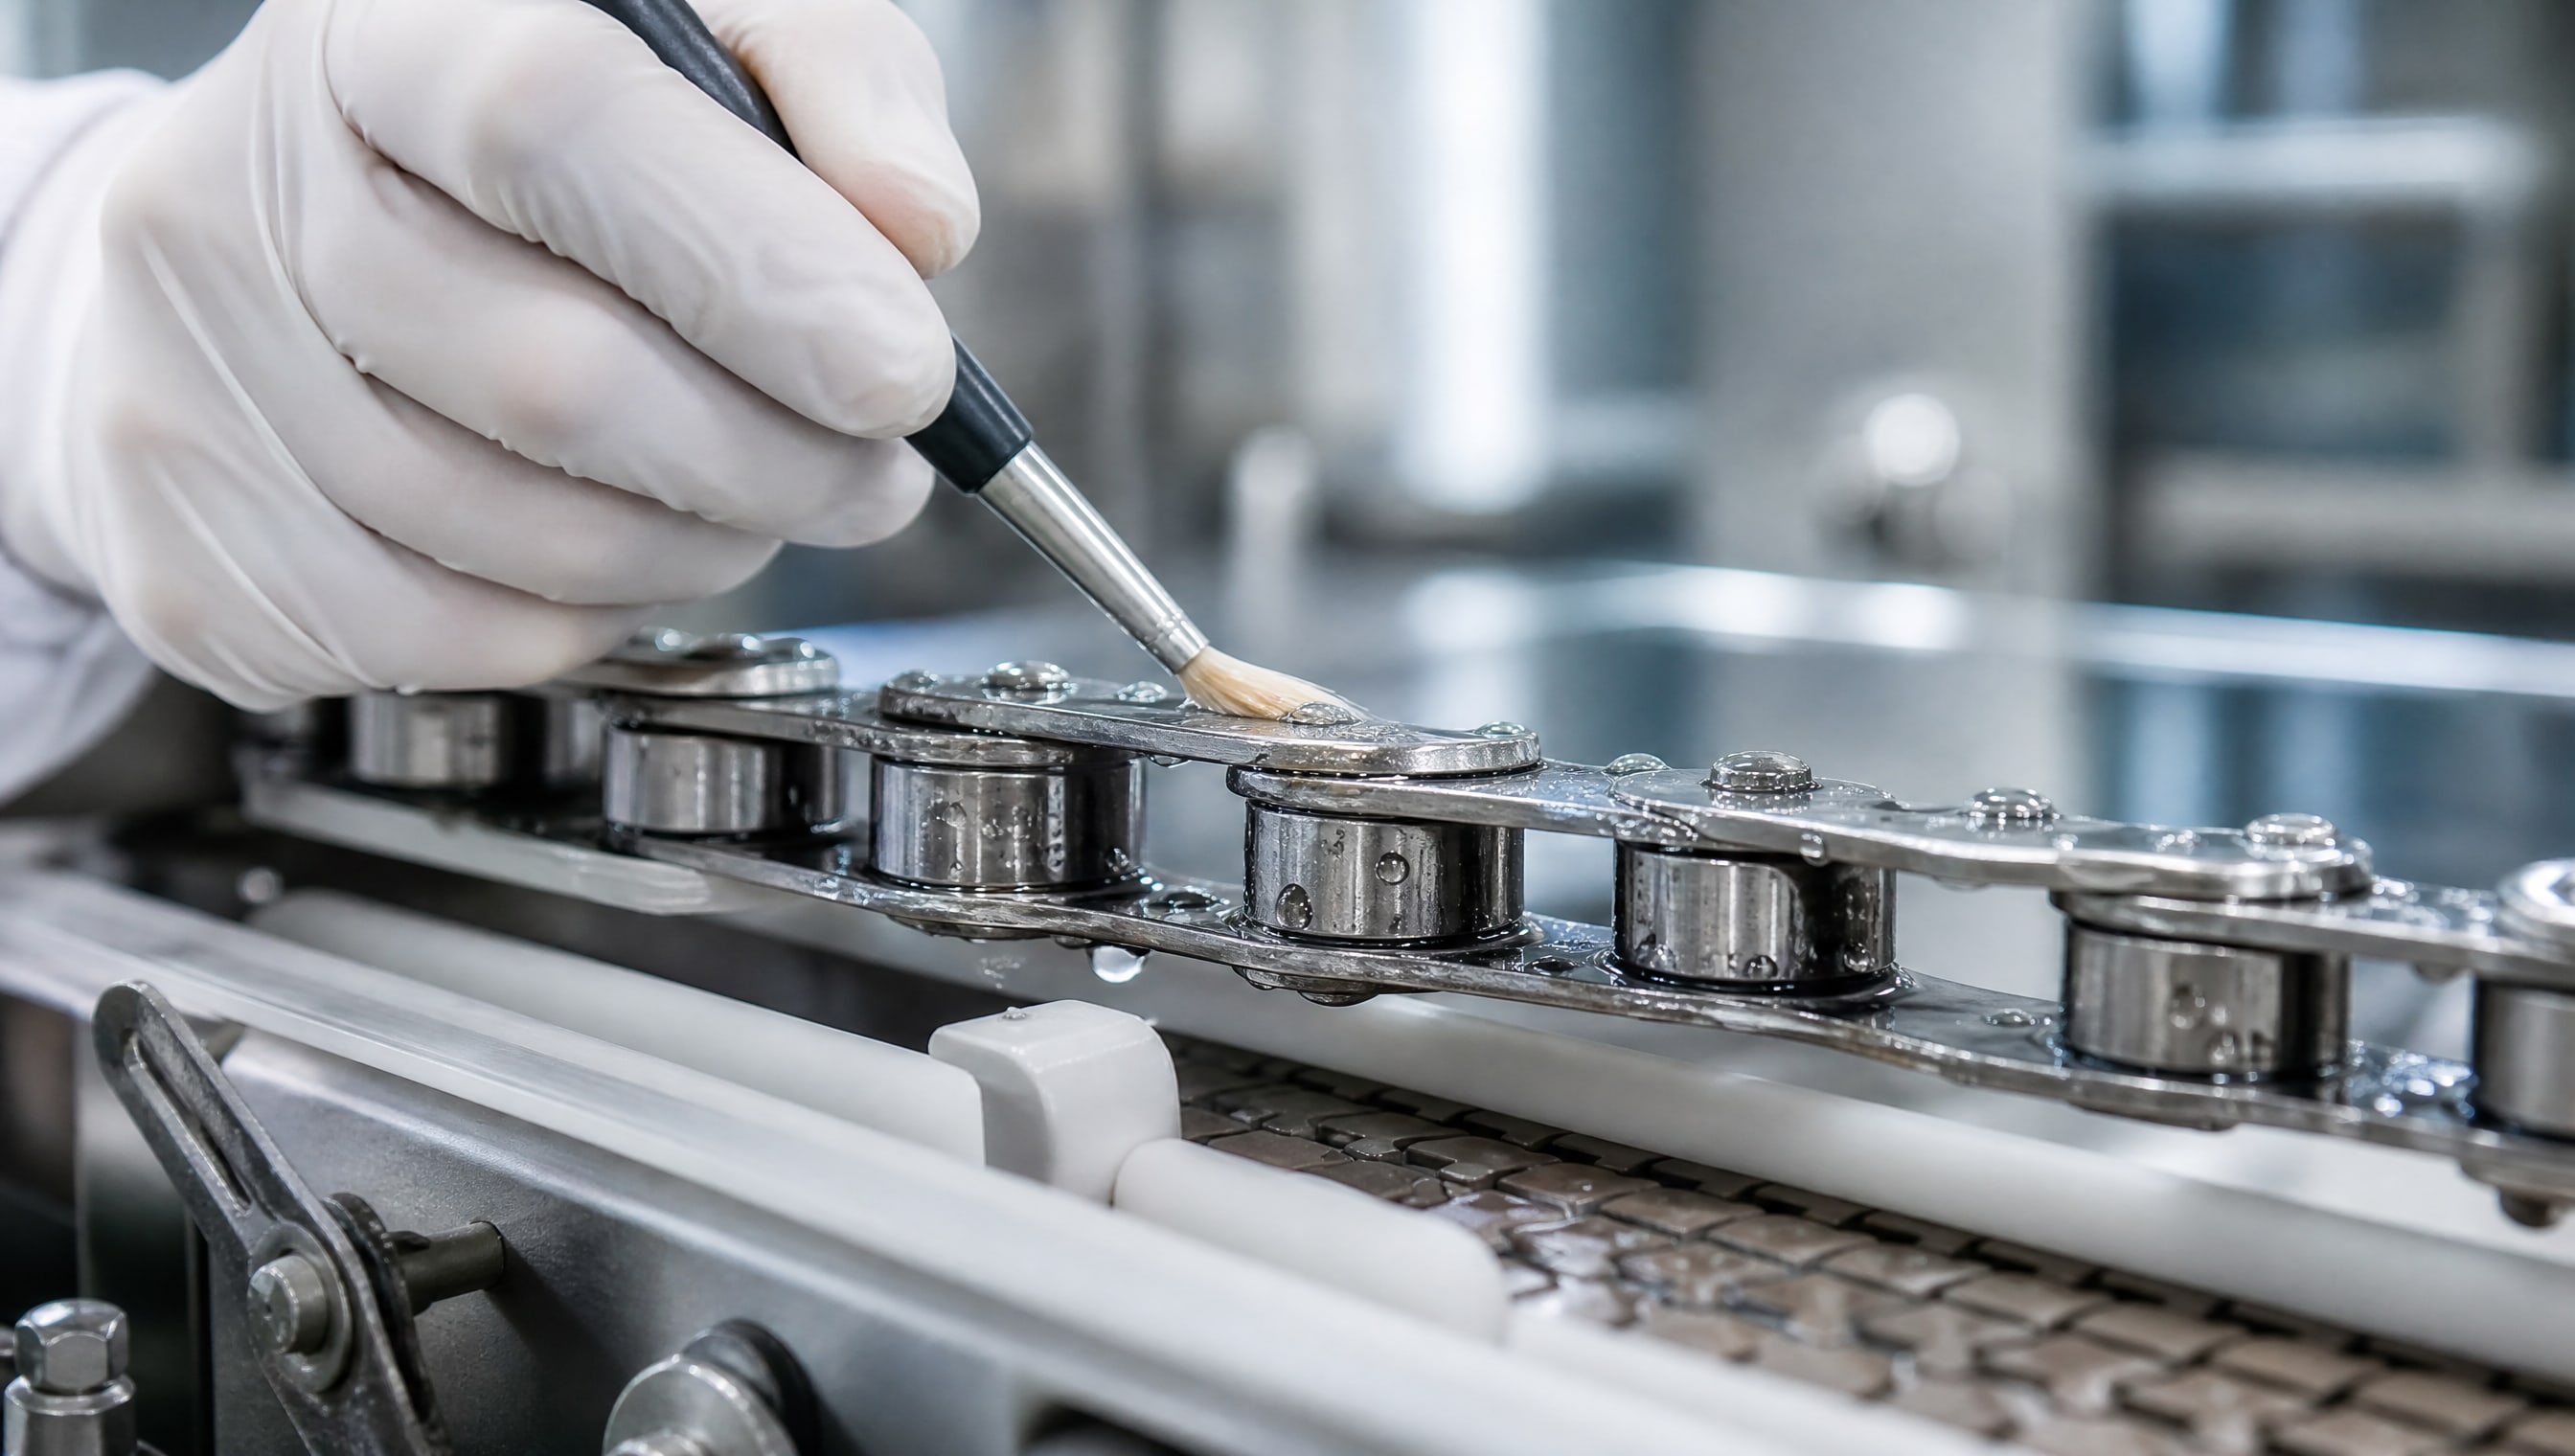
Вязкость - одна из главных рабочих характеристик, определяющих, как смазка распределяется по цепи.
Для цепей пищевого оборудования чаще всего применяют масла ISO VG 32 и ISO VG 46. Более легкие (VG 22) работают в холодных зонах с минимальной нагрузкой, более вязкие (ISO VG 68) - на тяжелонагруженных цепях или редукторах.
Температурная стабильность особенно важна во влажной среде. При охлаждении смазка может загуститься или потерять текучесть, что приводит к неполному смазыванию шарниров и ускоренному износу. Индекс вязкости (VI) показывает, насколько вязкость меняется с температурой: чем выше VI, тем стабильнее смазка. Для пищевых H1-масел VI обычно находится в диапазоне 90–140.
Стойкость к окислению определяется кислотным числом (TAN). На практике берут H1-смазки с TAN не выше 0,5 мг KOH/г; это гарантирует, что смазка не разложится в условиях влажности, тепла и контакта с кислородом.
Для холодных помещений (морозилки, холодные хранилища) выбирают H1-масла с температурой застывания до -39 °C или даже -50 °C. Это позволяет цепи двигаться плавно и без рывков, даже если температура упадет ниже нулевой отметки.
Проверка технического листа: на что смотреть
Правильная карточка товара (TDS, Technical Data Sheet) H1-смазки должна содержать следующие обязательные параметры:
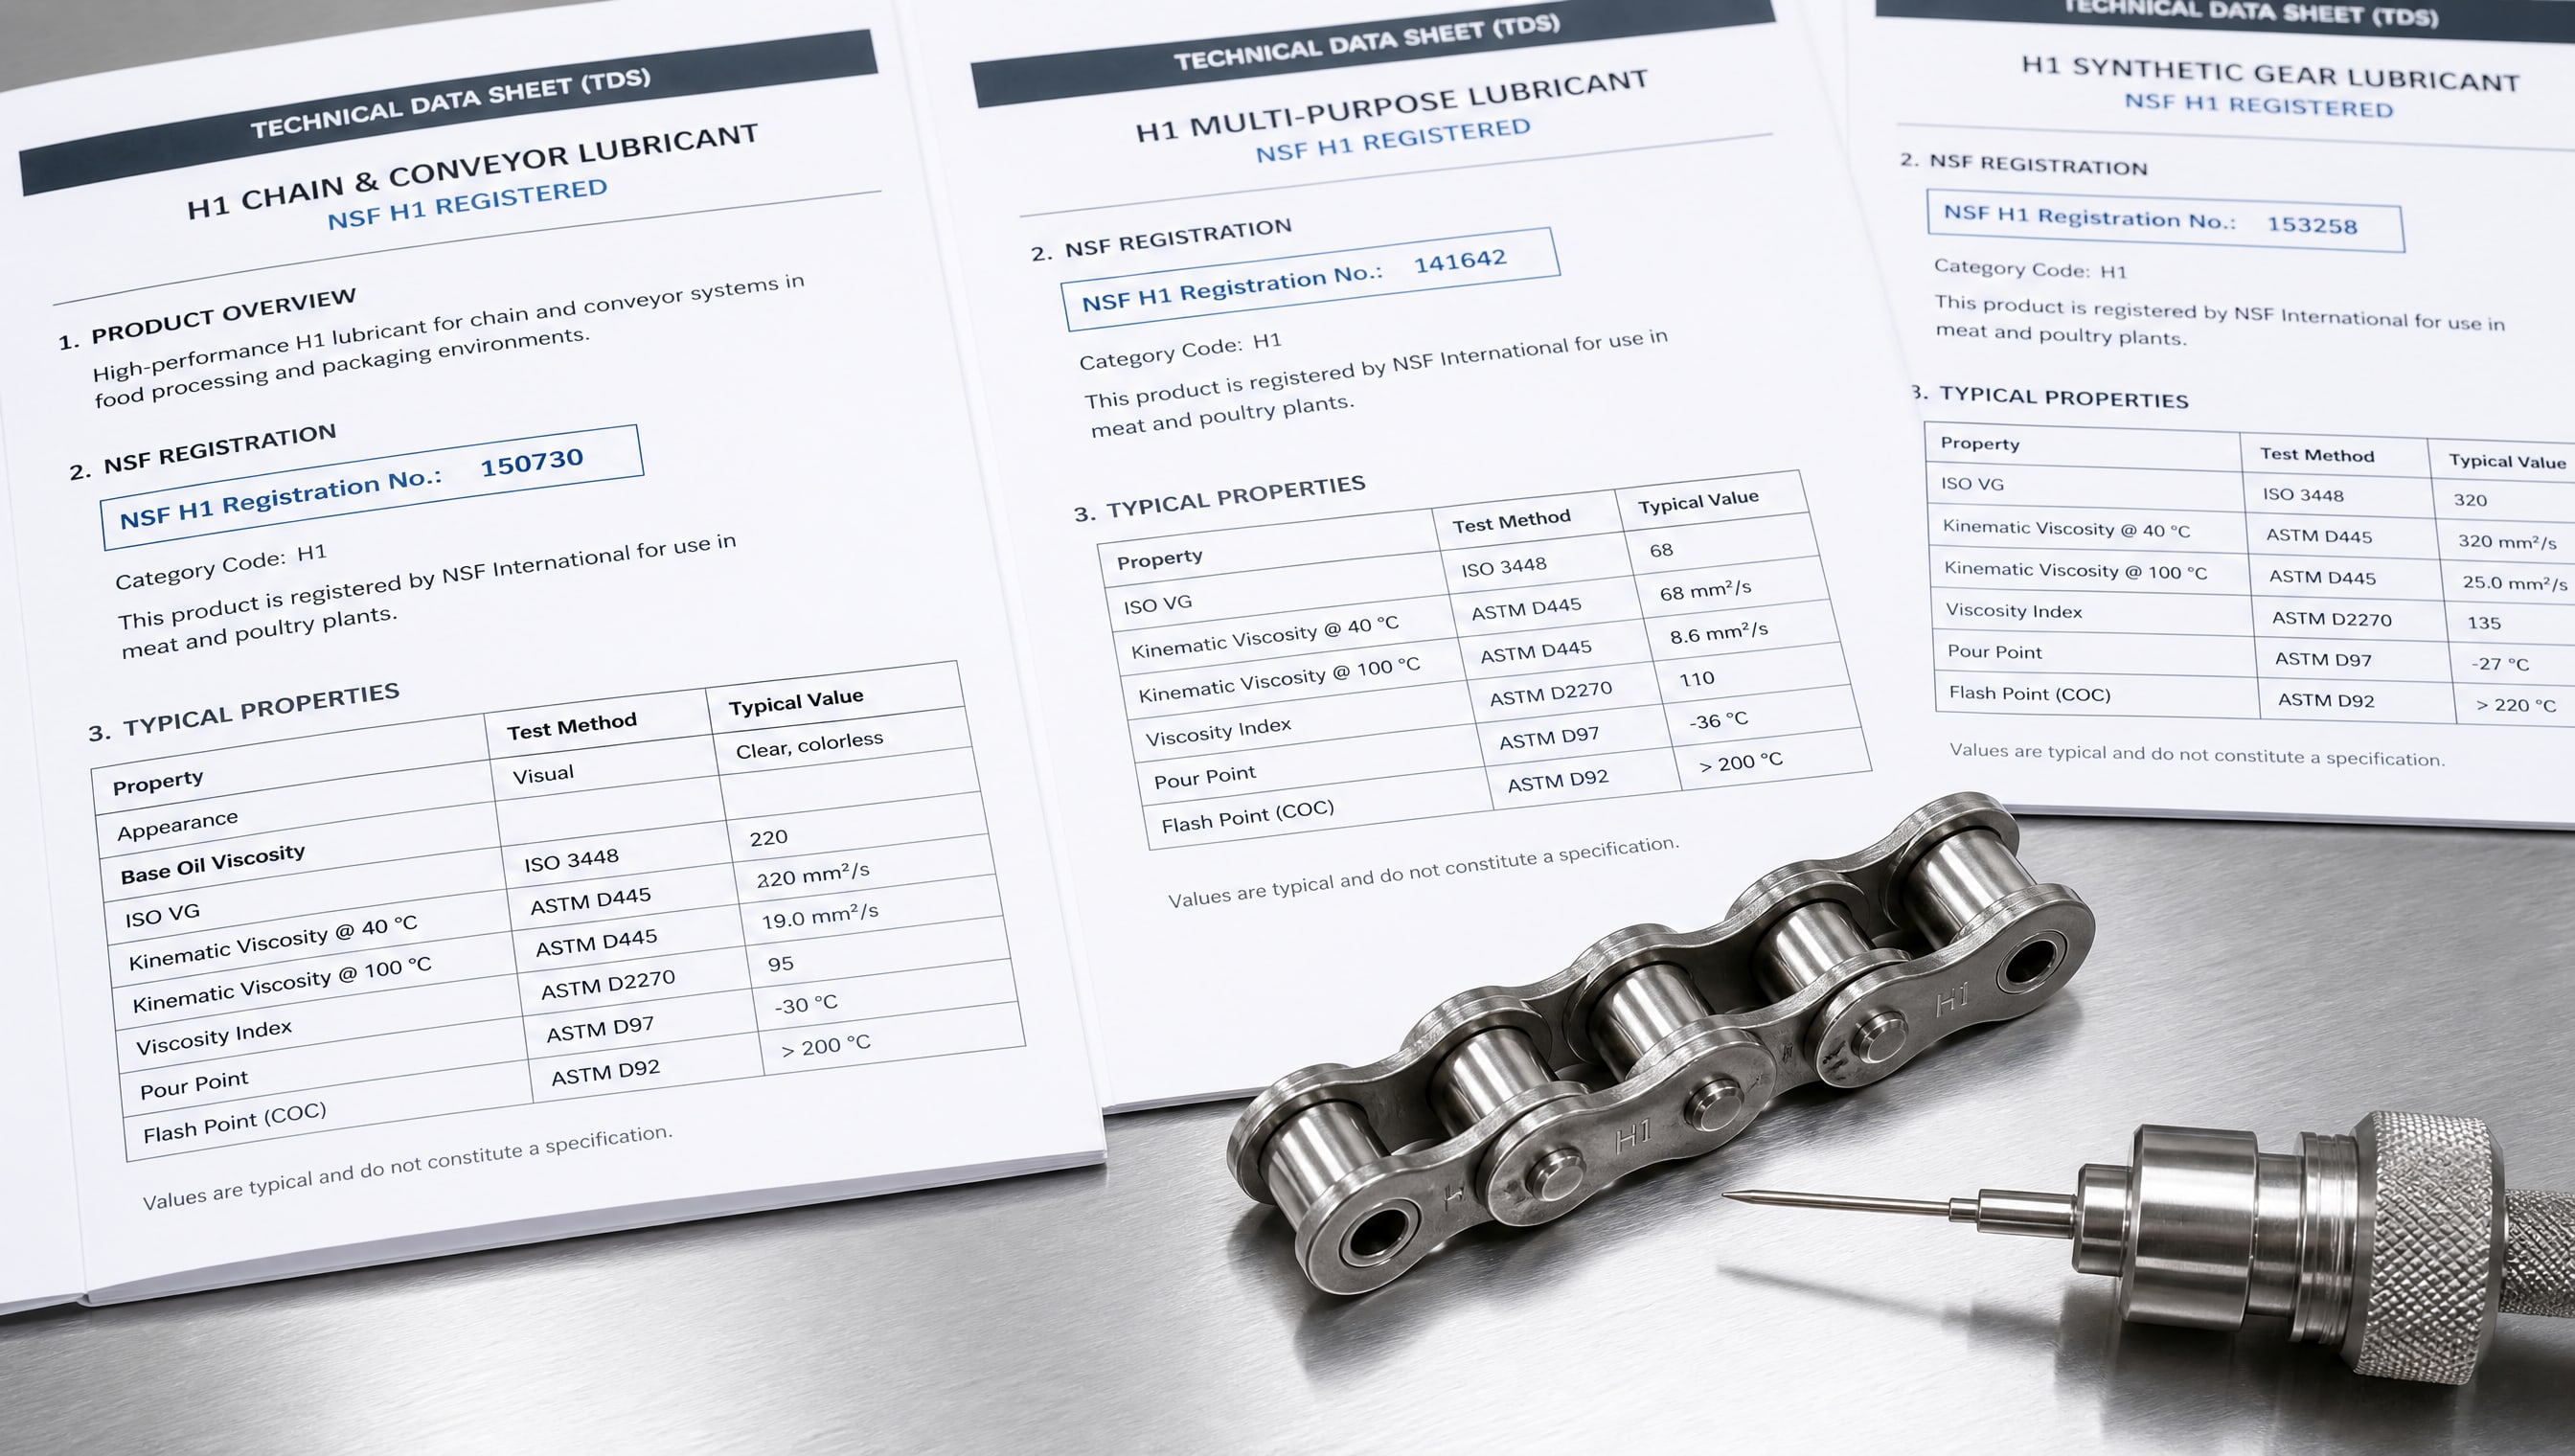
| Параметр | Что смотреть | Пример нормы для цепей |
|---|---|---|
| Номер регистрации NSF H1 | Должен быть прямо указан, верификация на сайте NSF | Регистр. номер H1-12345 |
| Вязкость ISO VG | Класс вязкости (32, 46, 68 и т.д.) | ISO VG 32–46 для цепей |
| Температурный диапазон | От (точка застывания) до (точка вспышки) | -39 °C до +100 °C |
| Кислотное число TAN | Показатель окисления, мг KOH/г | ≤ 0,5 |
| Индекс вязкости VI | Стабильность вязкости при нагреве/охлаждении | 90–140 |
| Стойкость к вымыванию | Результат тестов ASTM D 6304, ISO 6618 или аналогов | Потеря смазки не более 5–10% |
| Совместимость с уплотнениями | Материалы (NBR, FKM) и оценка вздутия | Вздутие ≤ 10% |
| NLGI (для пластичных смазок) | Класс консистенции | NLGI 2, реже NLGI 1 |
Нередко покупатели опираются на маркетинговые фразы в описании («супер-водостойкая», «универсальная») и забывают проверить реальные цифры. Это ошибка: TDS - единственный источник достоверной информации. Если в техлисте не указана водостойкость или стойкость к вымыванию, значит, ее не измеряли или результаты неудовлетворительны.
Рекомендации для разных сценариев влажности
На практике влажные условия делят на несколько категорий, и для каждой подходят разные подходы.
Зоны частой мойки горячей водой и дезинфекции (конвейеры рыбной и мясной переработки, производство молочной продукции). Здесь требуется максимальная стойкость к вымыванию и совместимость с щелочными и кислотными растворами. Выбирают H1-масла с тестированием по ASTM D 6304 или ISO 6618 (горячая вода, перепад температур). Вязкость обычно ISO VG 46.
Помещения с высокой атмосферной влажностью (холодильные камеры, помещения для хранения сахара, муки). Здесь главная угроза - конденсат и окислительная деградация. Выбирают H1-смазки с низким кислотным числом (TAN ≤ 0,3) и стойкостью к образованию ржавчины. Вязкость может быть немного выше (ISO VG 46–68) для лучшей защиты от коррозии.
Холодные и морозные участки (морозилки -15...-35 °C, холодильный транспорт). Здесь критична текучесть при низких температурах. Выбирают H1-масла с температурой застывания не выше -39 °C и даже -50 °C. Вязкость обычно ISO VG 32.
Зоны с брызгами масла, чередованием влажности и сухости (смешивание ингредиентов, упаковка, сортировка). Здесь смазка должна держаться на цепи, несмотря на временные смывания. Используют спрей-формы H1-масел с хорошей адгезией к металлу или пластичные H1-смазки (NLGI 2) в точках, где это допускает конструкция.
Во всех этих сценариях ключевую роль играет правильный подбор вязкости. Слишком жидкое масло не держится на цепи, слишком густое не проникает в шарниры. Для влажных условий часто рекомендуют среднюю вязкость ISO VG 46.
Форма выпуска: масло, спрей или пластичная смазка
Для цепей пищевого оборудования доступны три основные формы выпуска H1-смазок.
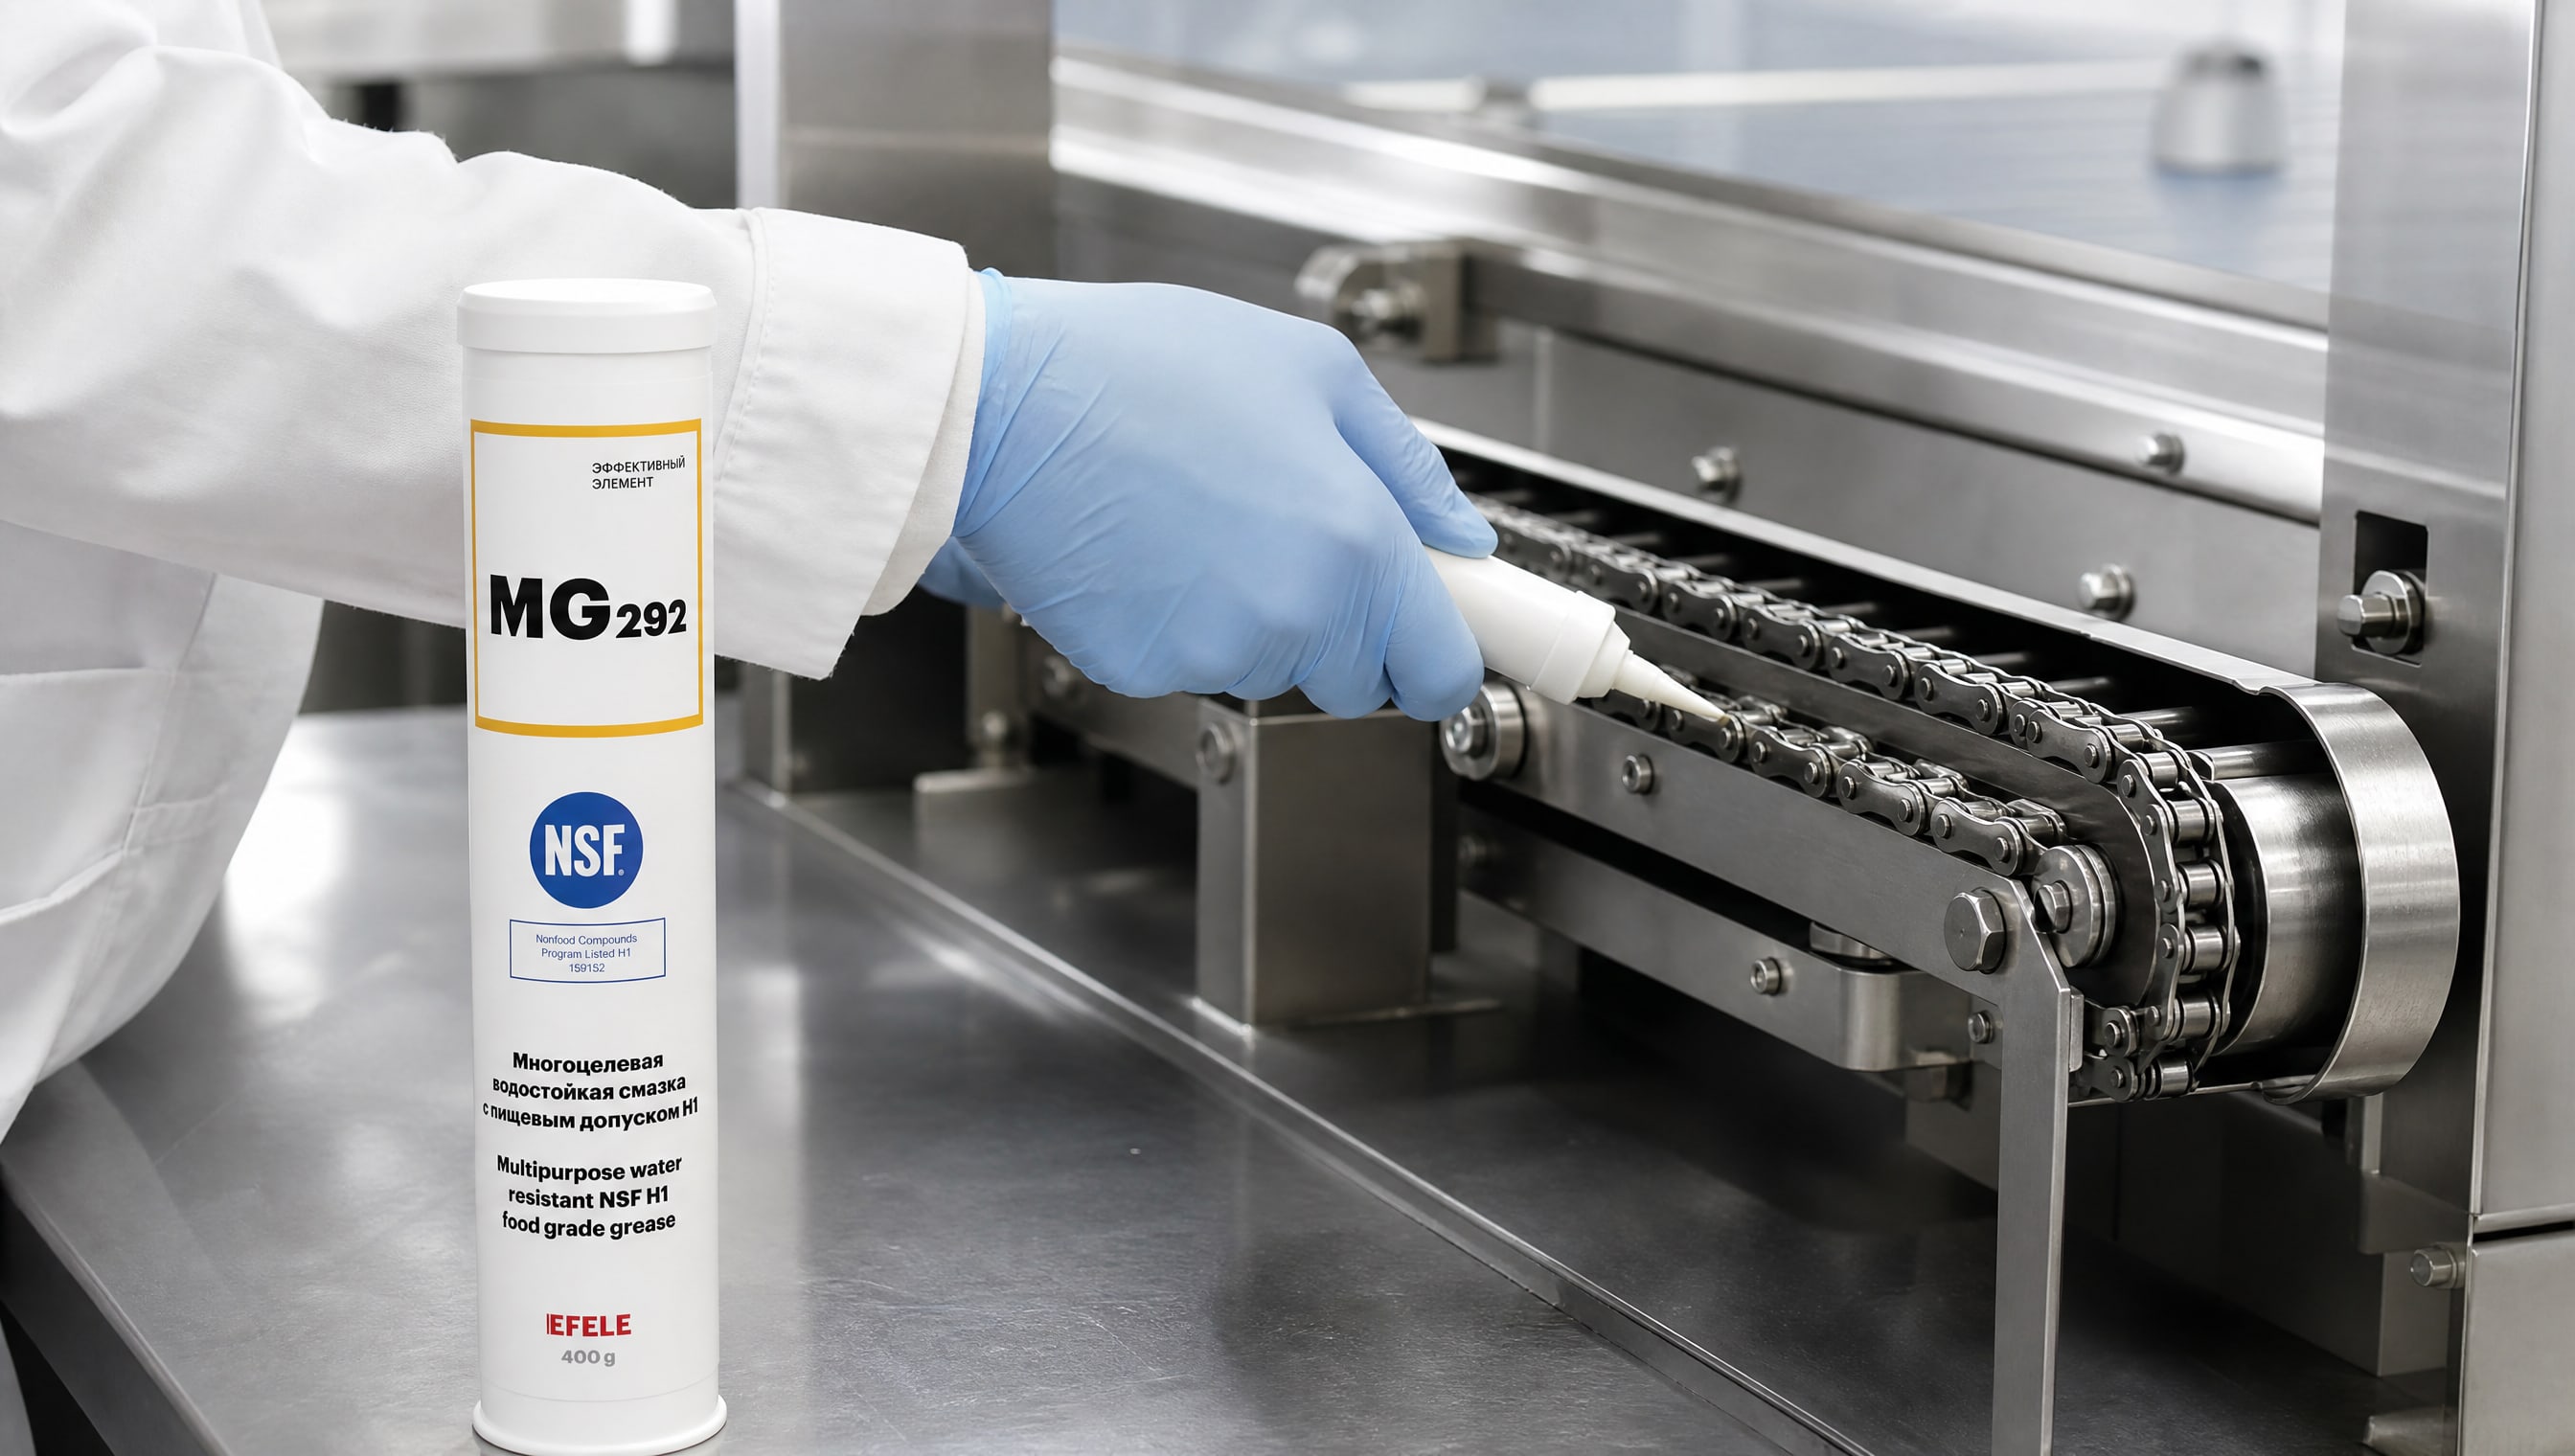
Масла (банки, канистры). Обычно ISO VG 32–68. Удобны для централизованных систем смазки, для ручного точечного нанесения на редукторы и цепные натяжители. Проникают глубоко в шарниры цепи. Минус - требуют точного дозирования и могут оставлять избытки.
Спрей-аэрозоли. Идеальны для цепей пищевых конвейеров: минимизируют разбрызгивание, позволяют наносить смазку точечно, снижают расход. H1-спреи обычно содержат ISO VG 32–46 масла с летучим носителем. Проблема - на холоде аэрозоль может распыляться хуже.
Пластичные смазки (NLGI). Для цепей используют редко, только если конструкция узла предусматривает нанесение плотного слоя. В пищевом производстве чаще встречаются в муфтах, подшипниках и редукторных зубчатых передачах, чем в самих цепях. При попадании воды пластичная смазка может потерять консистенцию.
Для влажных условий и пищевых конвейеров рекомендуют именно масла и спреи, а не пластичные смазки. Масло лучше проникает, спрей экономнее.
Для участков со специфическими требованиями - например, для цепей, работающих в условиях высокой влажности и требующих исключительной водостойкости, - можно рассмотреть составы с усиленной адгезией. Подобные решения, такие как EFELE MG-292, обеспечивают отличную водостойкость и стойкость к вымыванию при сохранении пищевого допуска NSF H1, что делает их рациональным выбором для длительного использования на линиях мойки и переработки.
Частые ошибки при выборе и применении
Ошибка 1: выбор смазки только по допуску NSF H1, без проверки водостойкости.
Результат - через 2–3 недели работы на влажной линии смазка вымывается, цепь начинает ржаветь и издавать скрежет. Всегда требуйте в техлисте результаты тестов на стойкость к вымыванию.
Ошибка 2: замена H1 на H2, потому что считают, что смазка не должна попадать в продукт. Если в конструкции цепь находится рядом с продуктом и есть хоть малейший риск контакта при разбрызгивании - нужен H1. H2 допустима только там, где контакт физически исключен.
Ошибка 3: игнорирование вязкости. Закупщик выбирает по цене, не смотря на ISO VG. Результат - либо смазка не держится на цепи (слишком жидкая), либо не проникает в шарниры (слишком вязкая). Вязкость подбирают под конкретный тип цепи и нагрузку.
Ошибка 4: использование универсальной смазки для разных зон. Если мороз чередуется с влажностью, универсальная H1 может работать неоптимально. Часто лучше иметь две смазки: низкотемпературную для холодных зон и водостойкую для мокрых участков.
Ошибка 5: отсутствие проверки совместимости с уплотнениями. H1-смазка хорошо работает в редукторе, но может вызвать разбухание уплотнения цепного натяжителя. Перед покупкой большого объема проведите тест на образце.
Ошибка 6: хранение спрея в холоде. Аэрозольные H1-смазки на холоде распыляются менее эффективно. Их хранят в теплом месте (+15...+25 °C) и перед использованием встряхивают.
Сравнение H1-смазок для влажных условий: практические критерии
На рынке представлено множество H1-смазок, и выбор может быть затрудненным.
Ниже приведена сводная таблица, которая помогает сравнивать варианты.
| Критерий | Маслянистая H1 (ISO VG 46) | H1-спрей (аэрозоль) | H1 пластичная смазка (NLGI 2) |
|---|---|---|---|
| Применение | Цепи, редукторы, натяжители | Цепи конвейеров, точечное нанесение | Подшипники, редукторные муфты (редко цепи) |
| Вязкость, ISO VG | 46–68 | 32–46 | NLGI 2 (не определяется VG) |
| Проникновение в шарниры цепи | Отличное | Хорошее | Среднее |
| Водостойкость | Зависит от состава | Зависит от состава | Часто ниже, чем у масел |
| Расход на 100 м цепи | 2–3 мл | 0,5–1 мл | 1–2 гр |
| Удобство нанесения | Требует масленки, пулевизатора | Распыляется из баллончика | Требует шприца-дозатора |
| Цена за объем смазки | Средняя | Выше (за счет упаковки) | Варьируется |
| Работа в холоде (-39 °C) | Допустима с низкотемп. маслом | Возможна, но распыление хуже | Может загустеть |
| Работа в мойке/брызгах | Да, если водостойкая | Да | Не рекомендуется |
На основе этой таблицы рекомендация простая: для влажных условий и пищевых конвейеров выбирают либо водостойкое H1-масло ISO VG 46, либо H1-спрей. Пластичные смазки для цепей во влажных условиях используют редко.
Часто задаваемые вопросы
Можно ли использовать обычное цепное масло без пищевого допуска, если смазка не попадает в продукт?
Нет. Если в цехе выпускается пищевая продукция, то даже в зонах без прямого контакта нужно использовать только H1 или H2. Это требование пищевого законодательства и ГОСТ Р ИСО 22000 (система менеджмента безопасности). Использование непищевого масла может стать причиной брака партии и штрафа.
Чем отличается H1 от H2 по цене?
H1-смазки стоят дороже H2 на 15–40%, потому что требуют дорогостоящей сертификации и отбора одобренных ингредиентов. Если контакт с пищей действительно исключен, то H2 будет экономичнее. Но рисковать не стоит: провальная проверка надзорных органов обойдется дороже.
Какая температура застывания нужна для морозилки -20 °C?
Для работы при -20 °C требуется смазка с температурой застывания не выше -30 °C, лучше -39 °C. Запас в 10–15 градусов обеспечивает безопасную работу и предотвращает загустение при локальном охлаждении в точке нанесения.
Можно ли смешивать H1-смазки разных производителей?
На одной цепи смешивать нежелательно, даже если обе смазки имеют пищевой допуск. Разные составы могут дать неожиданные химические реакции, потерю смазывающей способности или образование отложений. Если нужно сменить смазку, сначала тщательно протрите цепь тряпкой.
Как часто нужно смазывать цепь в условиях высокой влажности?
Обычно каждые 8–24 часа работы, в зависимости от скорости цепи и нагрузки. На влажных участках с регулярной мойкой проверяйте цепь ежедневно: если видны следы ржавчины или слышен скрежет, смазка вымыта - наносите срочно. Спрей-аэрозоли позволяют быстро пополнять смазку без остановки линии.
Заключение
Выбор пищевой смазки H1 для цепей во влажных условиях - это не только проверка допуска, но и анализ водостойкости, вязкости, температурного диапазона и совместимости с материалами оборудования. NSF H1 гарантирует безопасность при случайном контакте с пищей, но не решает проблему вымывания водой, коррозии или окисления.
Начните с определения сценария: регулярная мойка горячей водой, высокая атмосферная влажность или низкие температуры. Затем выберите вязкость (обычно ISO VG 46 для универсальных случаев), проверьте в техлисте номер регистрации NSF H1 и результаты тестов на стойкость к вымыванию, сверьте температурный диапазон и совместимость с уплотнениями. Для большинства пищевых конвейеров рекомендуются либо водостойкие H1-масла, либо спрей-аэрозоли. Проведите пробный монтаж на одной линии, убедитесь в отсутствии ржавчины и скрежета в течение 2–3 недель, затем масштабируйте на весь парк оборудования. Если есть сомнения по составу или совместимости, свяжитесь с производителем или поставщиком - квалифицированная техподдержка поможет избежать простоев и дорогостоящих переделок.