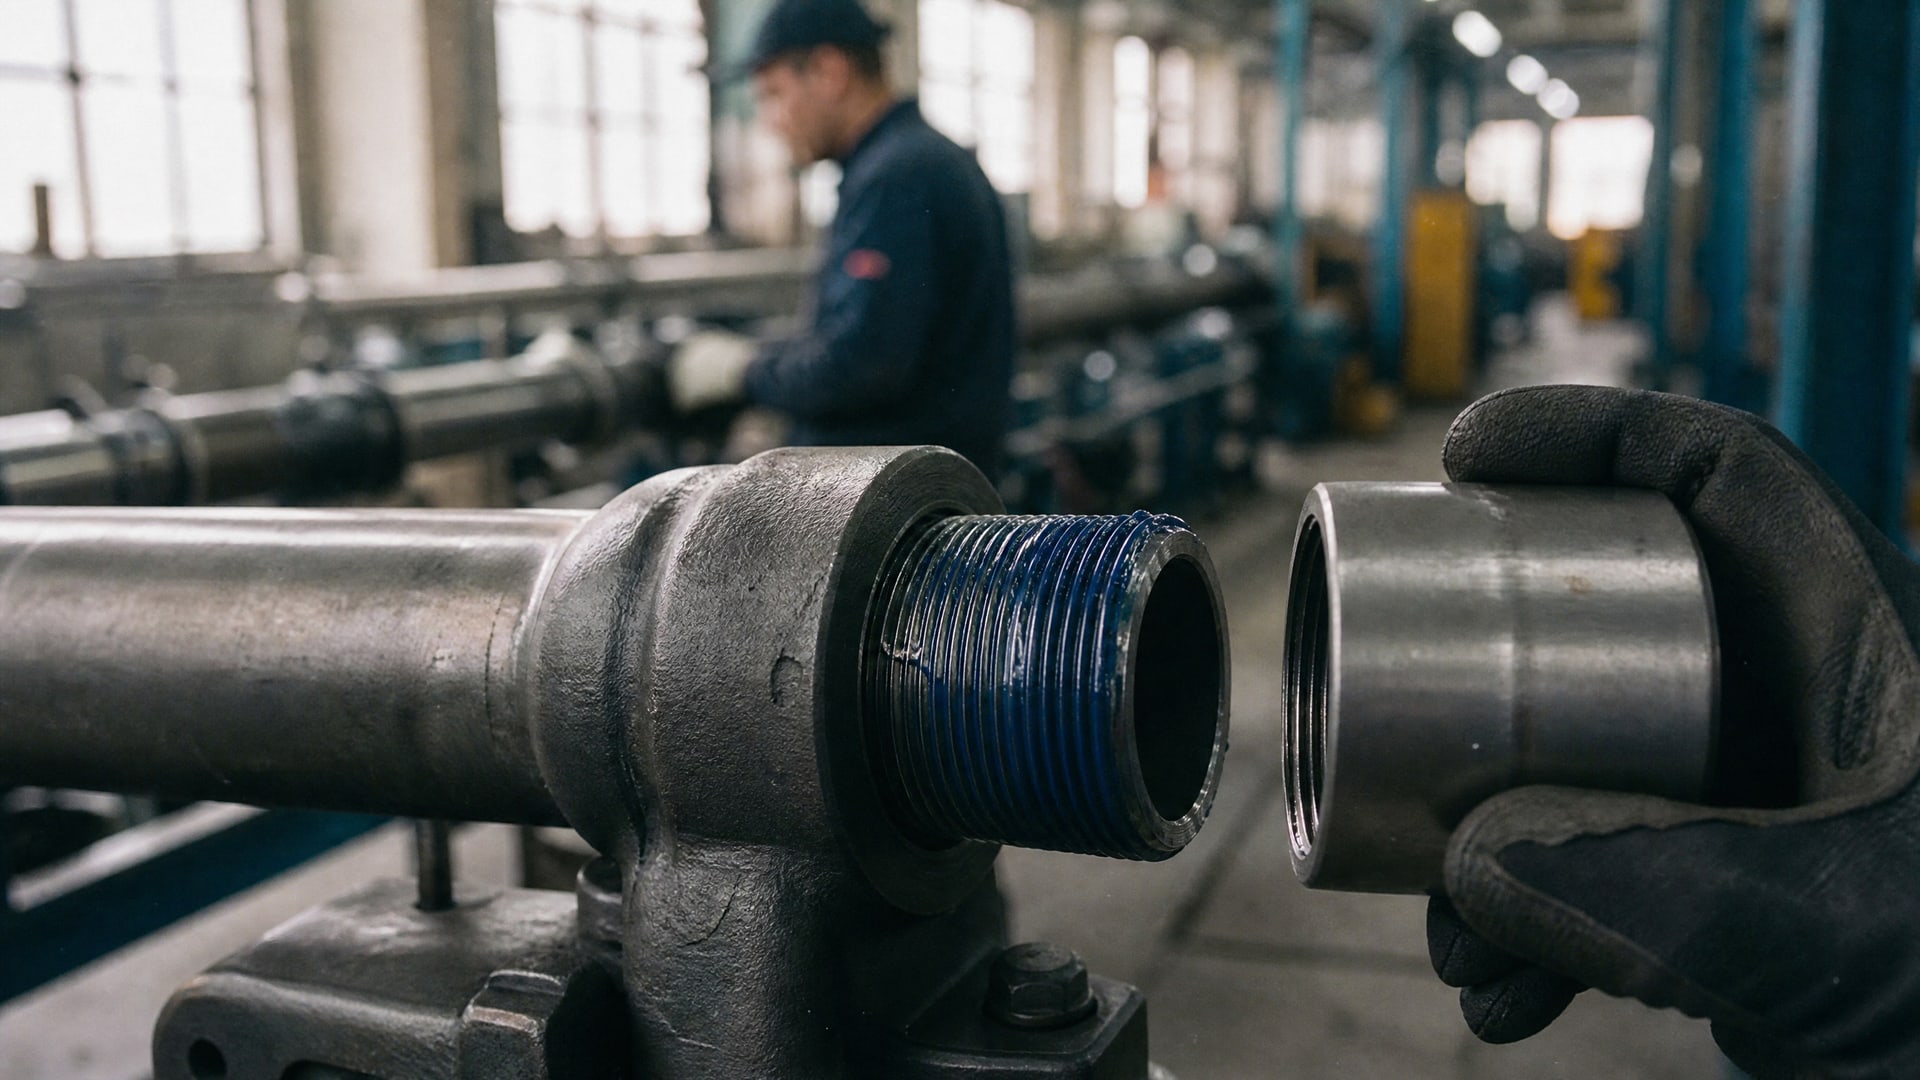
Демонтируемый фиксатор резьбы решает задачу, которая стоит перед каждым инженером и снабженцем: надежно зафиксировать резьбовое соединение, но при необходимости разобрать его без повреждения крепежа и корпусных деталей. Такие составы работают по принципу анаэробной полимеризации - затвердевают без доступа воздуха в тонком зазоре между витками резьбы, создавая надежный замок без механического стопора. Выбор подходящего фиксатора требует понимания трех ключевых факторов: величины зазора резьбы, требуемой разборности соединения и условий эксплуатации. В этой статье мы разберем, на какие параметры смотреть закупщику и инженеру, какие ошибки допускают при выборе, и как подобрать состав, который будет работать предсказуемо и надежно.
Принцип работы анаэробного фиксатора и его отличие от механических стопоров
Анаэробный фиксатор резьбы полимеризуется только при отсутствии кислорода в узком зазоре между витками резьбы.
Когда вы наносите состав на резьбу и собираете соединение, кислород вытесняется, начинается химическая реакция, и композит затвердевает, образуя тонкую прослойку, которая удерживает крепеж от самораспускания. Это отличается от механических стопоров (шайб, контргаек, шплинтов) тем, что фиксатор не требует дополнительных деталей и работает в любом положении винта или болта.
Для разъемных соединений используют составы, которые держат крепеж надежно, но позволяют разобрать его обычным инструментом. Момент страгивания (усилие, необходимое для откручивания) составляет порядка 15–25 Н·м на среднем крепеже размером до М20. Это достаточно, чтобы предотвратить вибрационное раскручивание, но не так много, чтобы требовалась специальная техника или риск сорвать головку болта.
Высокопрочные аналоги дают момент срыва 40–50 Н·м и выше; они подходят для соединений, которые должны быть практически неразборными. Выбор между разъемным и высокопрочным составом - это вопрос технологии ремонта и обслуживания: если узел планируется разбирать регулярно, разъемный фиксатор - правильный выбор.
Как зазор резьбы определяет выбор состава
Размер зазора между витками резьбы - главный критерий подбора фиксатора.
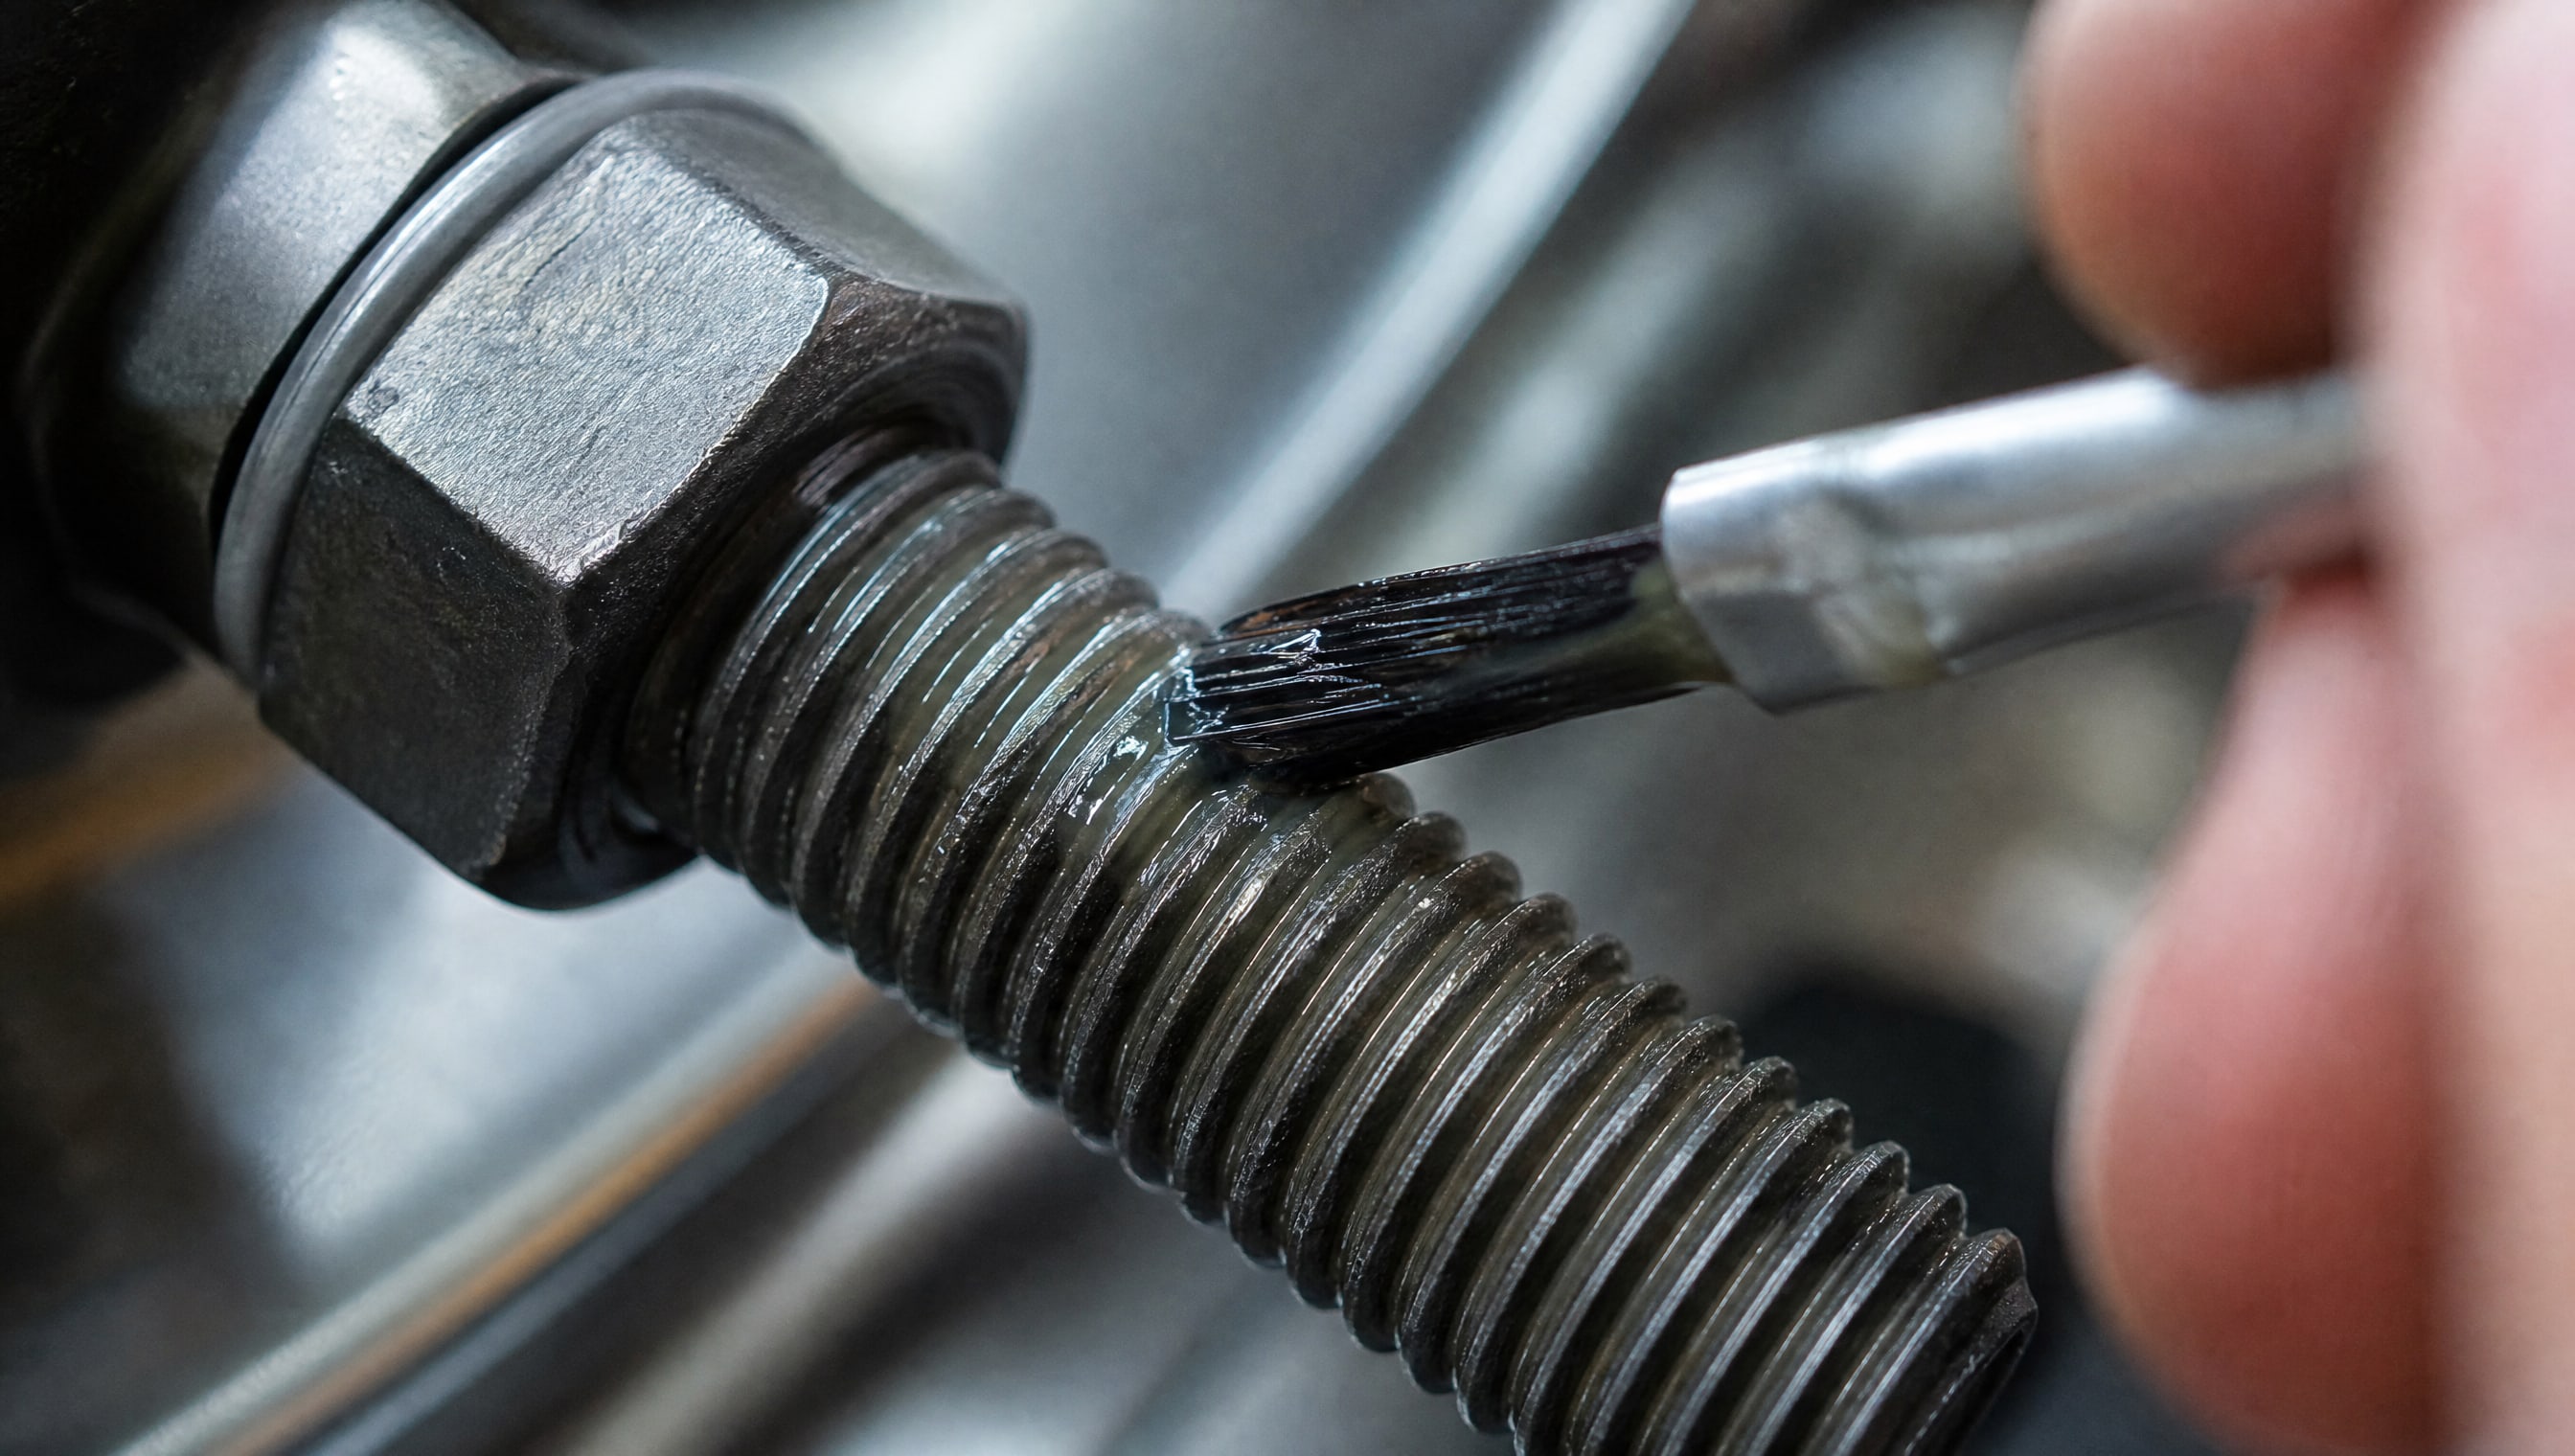
Состав должен заполнить именно этот зазор, чтобы реакция полимеризации прошла по всей толще и создала прочную связь. Если зазор больше максимально допустимого для состава, композит не заполнит щель полностью, и фиксация будет ненадежной. Если зазор меньше, чем рассчитан состав, лишний материал выдавится из соединения.
Для разъемных фиксаторов типичные допустимые зазоры лежат в диапазоне 0,07–0,5 мм. Конкретные значения зависят от вязкости состава: жидкие составы (вязкость 10–100 мПа·с) проникают в микротрещины и поры, тогда как более вязкие материалы (вязкость 1500–9000 мПа·с) лучше подходят для крупных зазоров. Один из разъемных составов имеет максимальную заполняющую способность 0,13 мм, другой средней прочности -0,25 мм.
Перед выбором фиксатора убедитесь, что вы знаете размер крепежа и вид резьбы (метрическая, трубная, коническая). Новые, с минимальным износом резьбовые детали обычно имеют меньший зазор, чем восстановленные или многократно разбиравшиеся. В руководстве по техническому обслуживанию часто указывается рекомендуемый состав именно по этой причине.
Температурные диапазоны и химическая стойкость
Разъемные фиксаторы различаются по тому, насколько хорошо они держат крепеж при экстремальных температурах и в контакте с агрессивными средами.
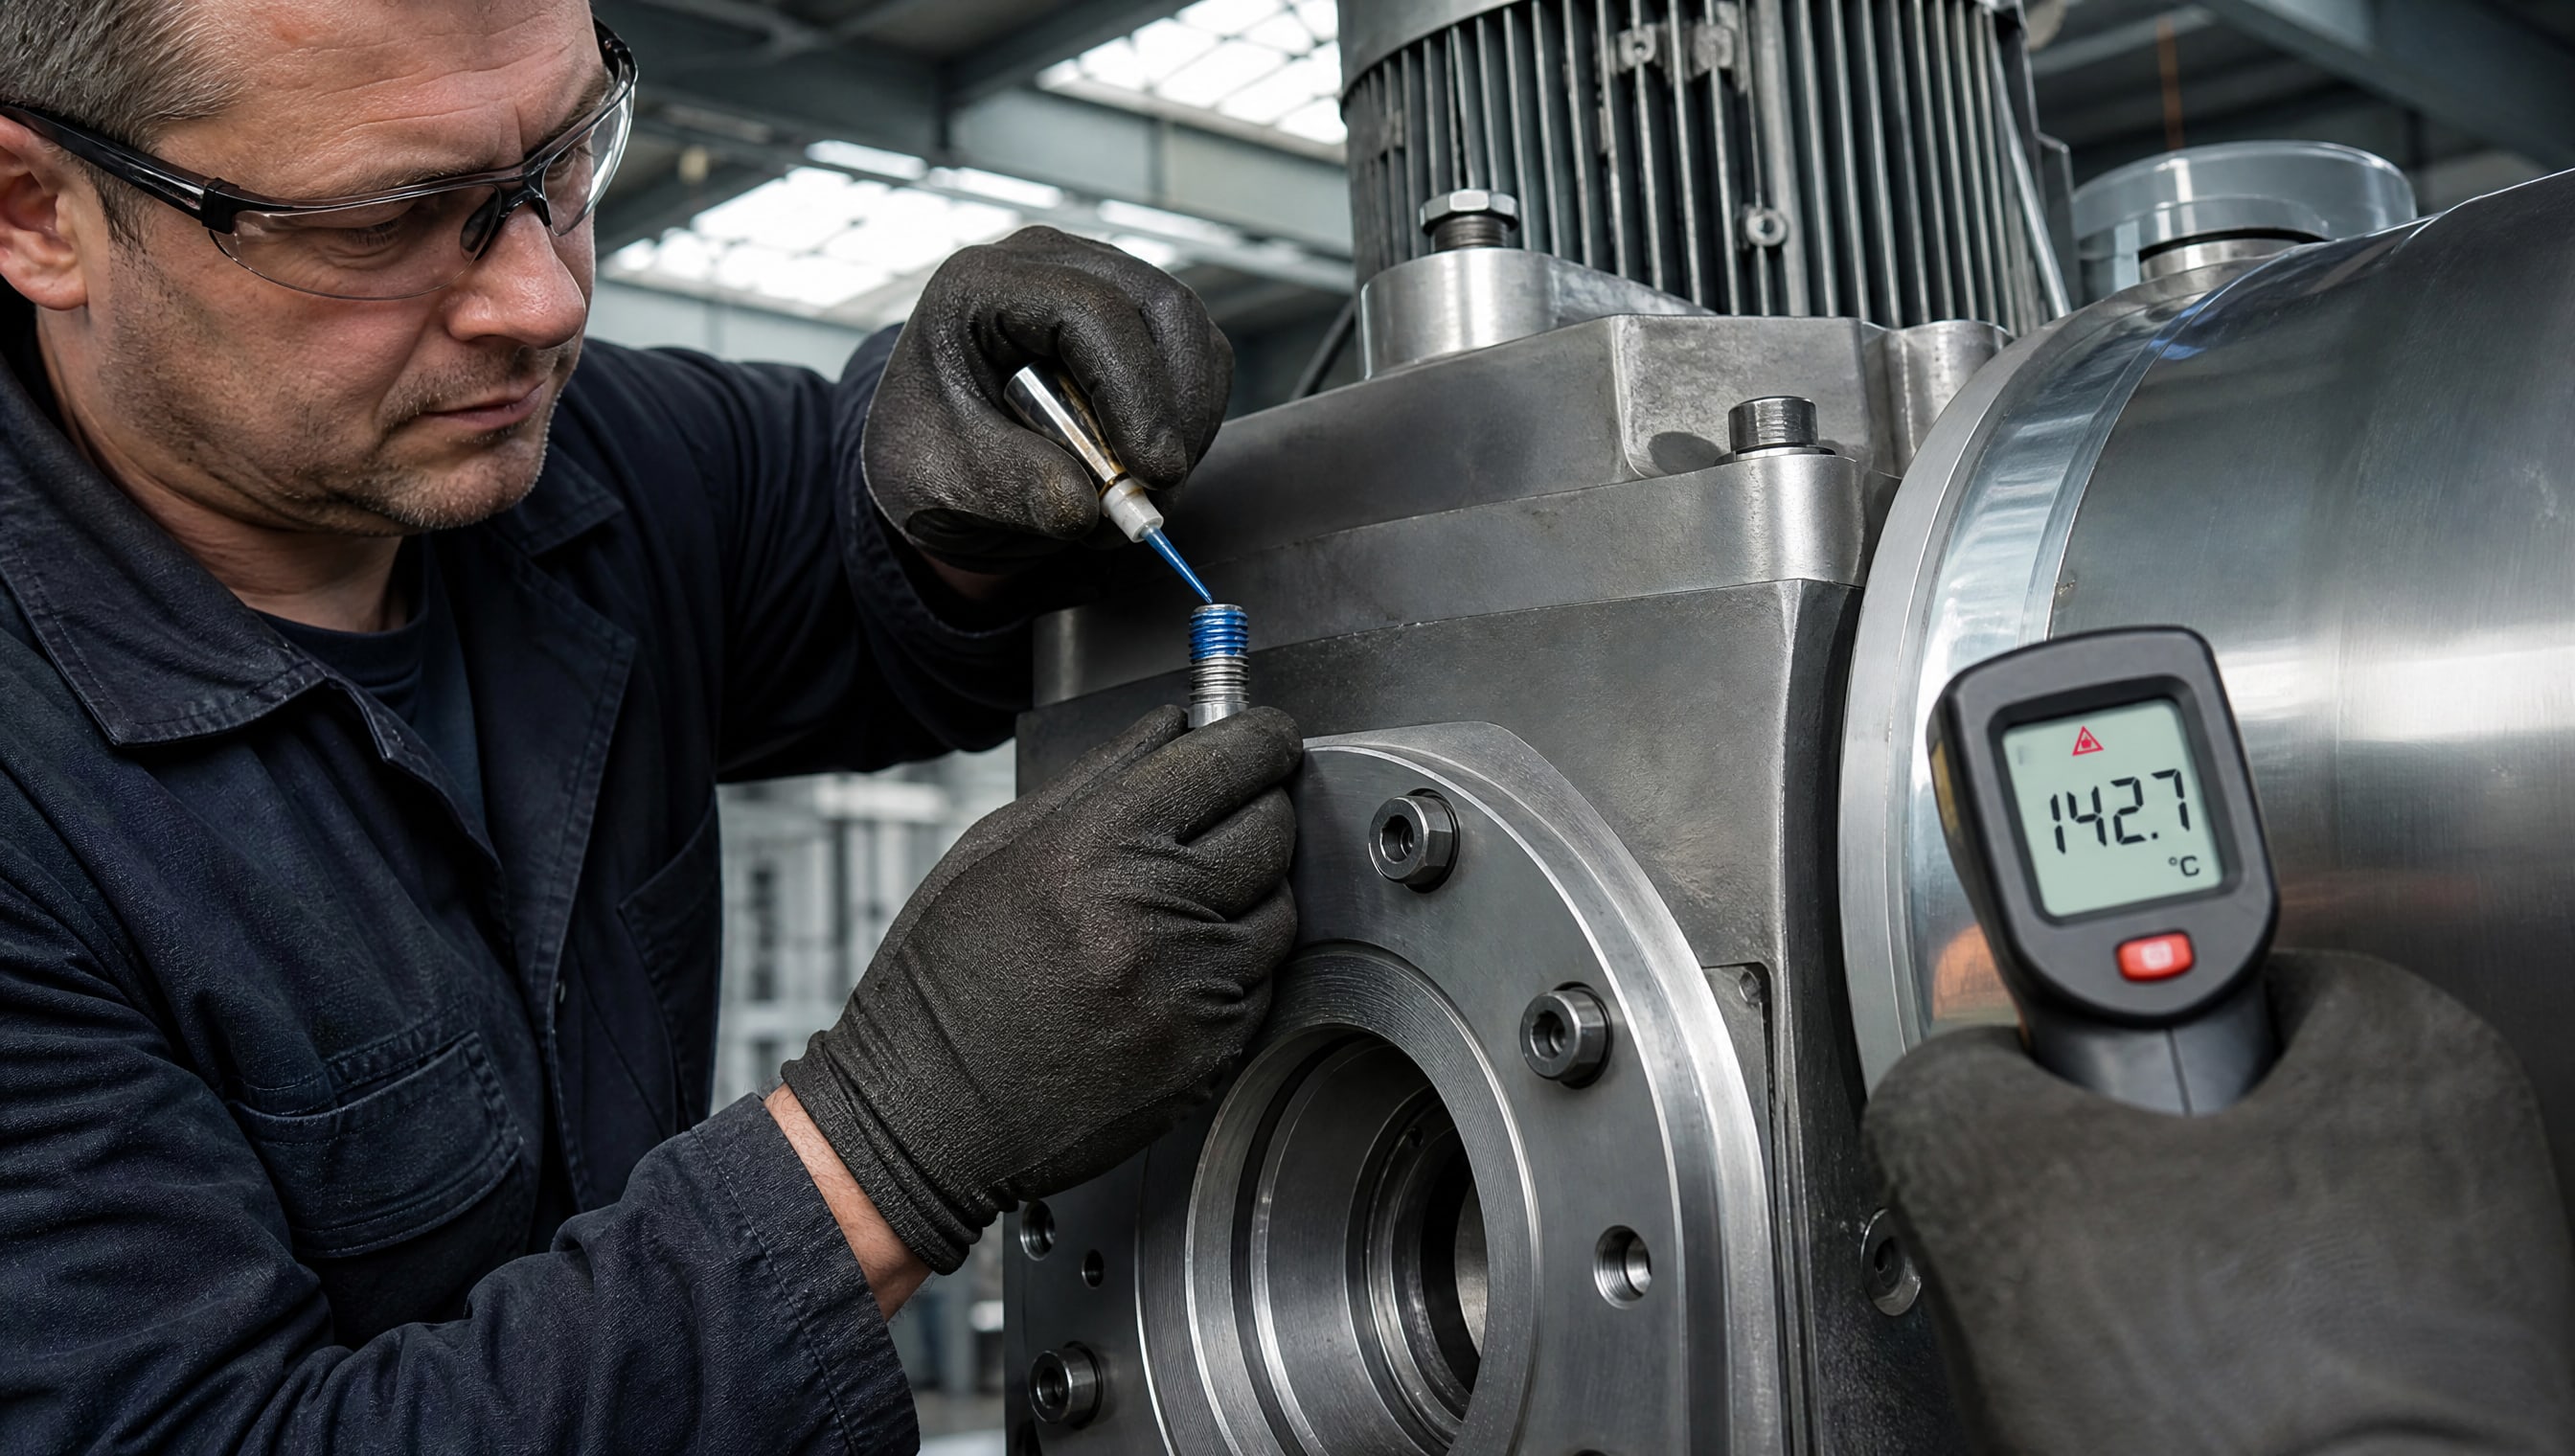
Большинство составов работают в диапазоне −60…+150 °C, однако встречаются составы со сниженным нижним пределом (−40 °C) или повышенным верхним (до +180 °C).
Для оборудования, которое работает в суровых условиях - например, в системах охлаждения автомобилей, тормозных сборках, топливопроводах - важна не только температурный диапазон, но и устойчивость к рабочим жидкостям. Хорошие разъемные фиксаторы демонстрируют устойчивость к маслам, дизельному топливу, бензину, тормозной жидкости и антифризу. Это означает, что если гайка или болт контактирует с этими веществами, состав не размягчится и не потеряет фиксирующие свойства.
Однако не все составы имеют одинаковую стойкость; некоторые могут терять прочность при постоянном контакте с определенными жидкостями. Перед закупкой для критичного узла всегда сверьтесь с техническим листом, чтобы убедиться, что выбранный фиксатор совместим с предполагаемой рабочей жидкостью.
Время схватывания и полимеризации: когда можно нагружать соединение
Один из частых вопросов инженеров: когда после нанесения фиксатора можно собирать узел и нагружать его?
Ответ зависит от конкретного состава, и здесь закупщик обязан смотреть именно на техлист, а не на рекомендации соседского цеха.
Типичная последовательность выглядит так: первоначальное схватывание происходит в течение 10–15 минут, что позволяет перемещать крепеж без риска смещения. Однако допуск к легким нагрузкам наступает позже - обычно через 0,5–1 час. Полная полимеризация, при которой состав развивает максимальную прочность на сдвиг, занимает 1–3 часа или даже 24 часа, в зависимости от формулы, толщины слоя и температуры окружающей среды.
Попытка нагружать соединение раньше времени опасна: состав может еще не полностью затвердеть, и под нагрузкой произойдет микросмещение крепежа. Если технологический процесс требует быстрого ввода узла в работу, выбирайте составы с коротким временем набора прочности (1–3 часа).
Выбор фиксатора по требуемой разборности и размеру крепежа
Главный критерий, который разделяет демонтируемые фиксаторы на подкатегории, - это момент срыва (момент, необходимый для откручивания болта).
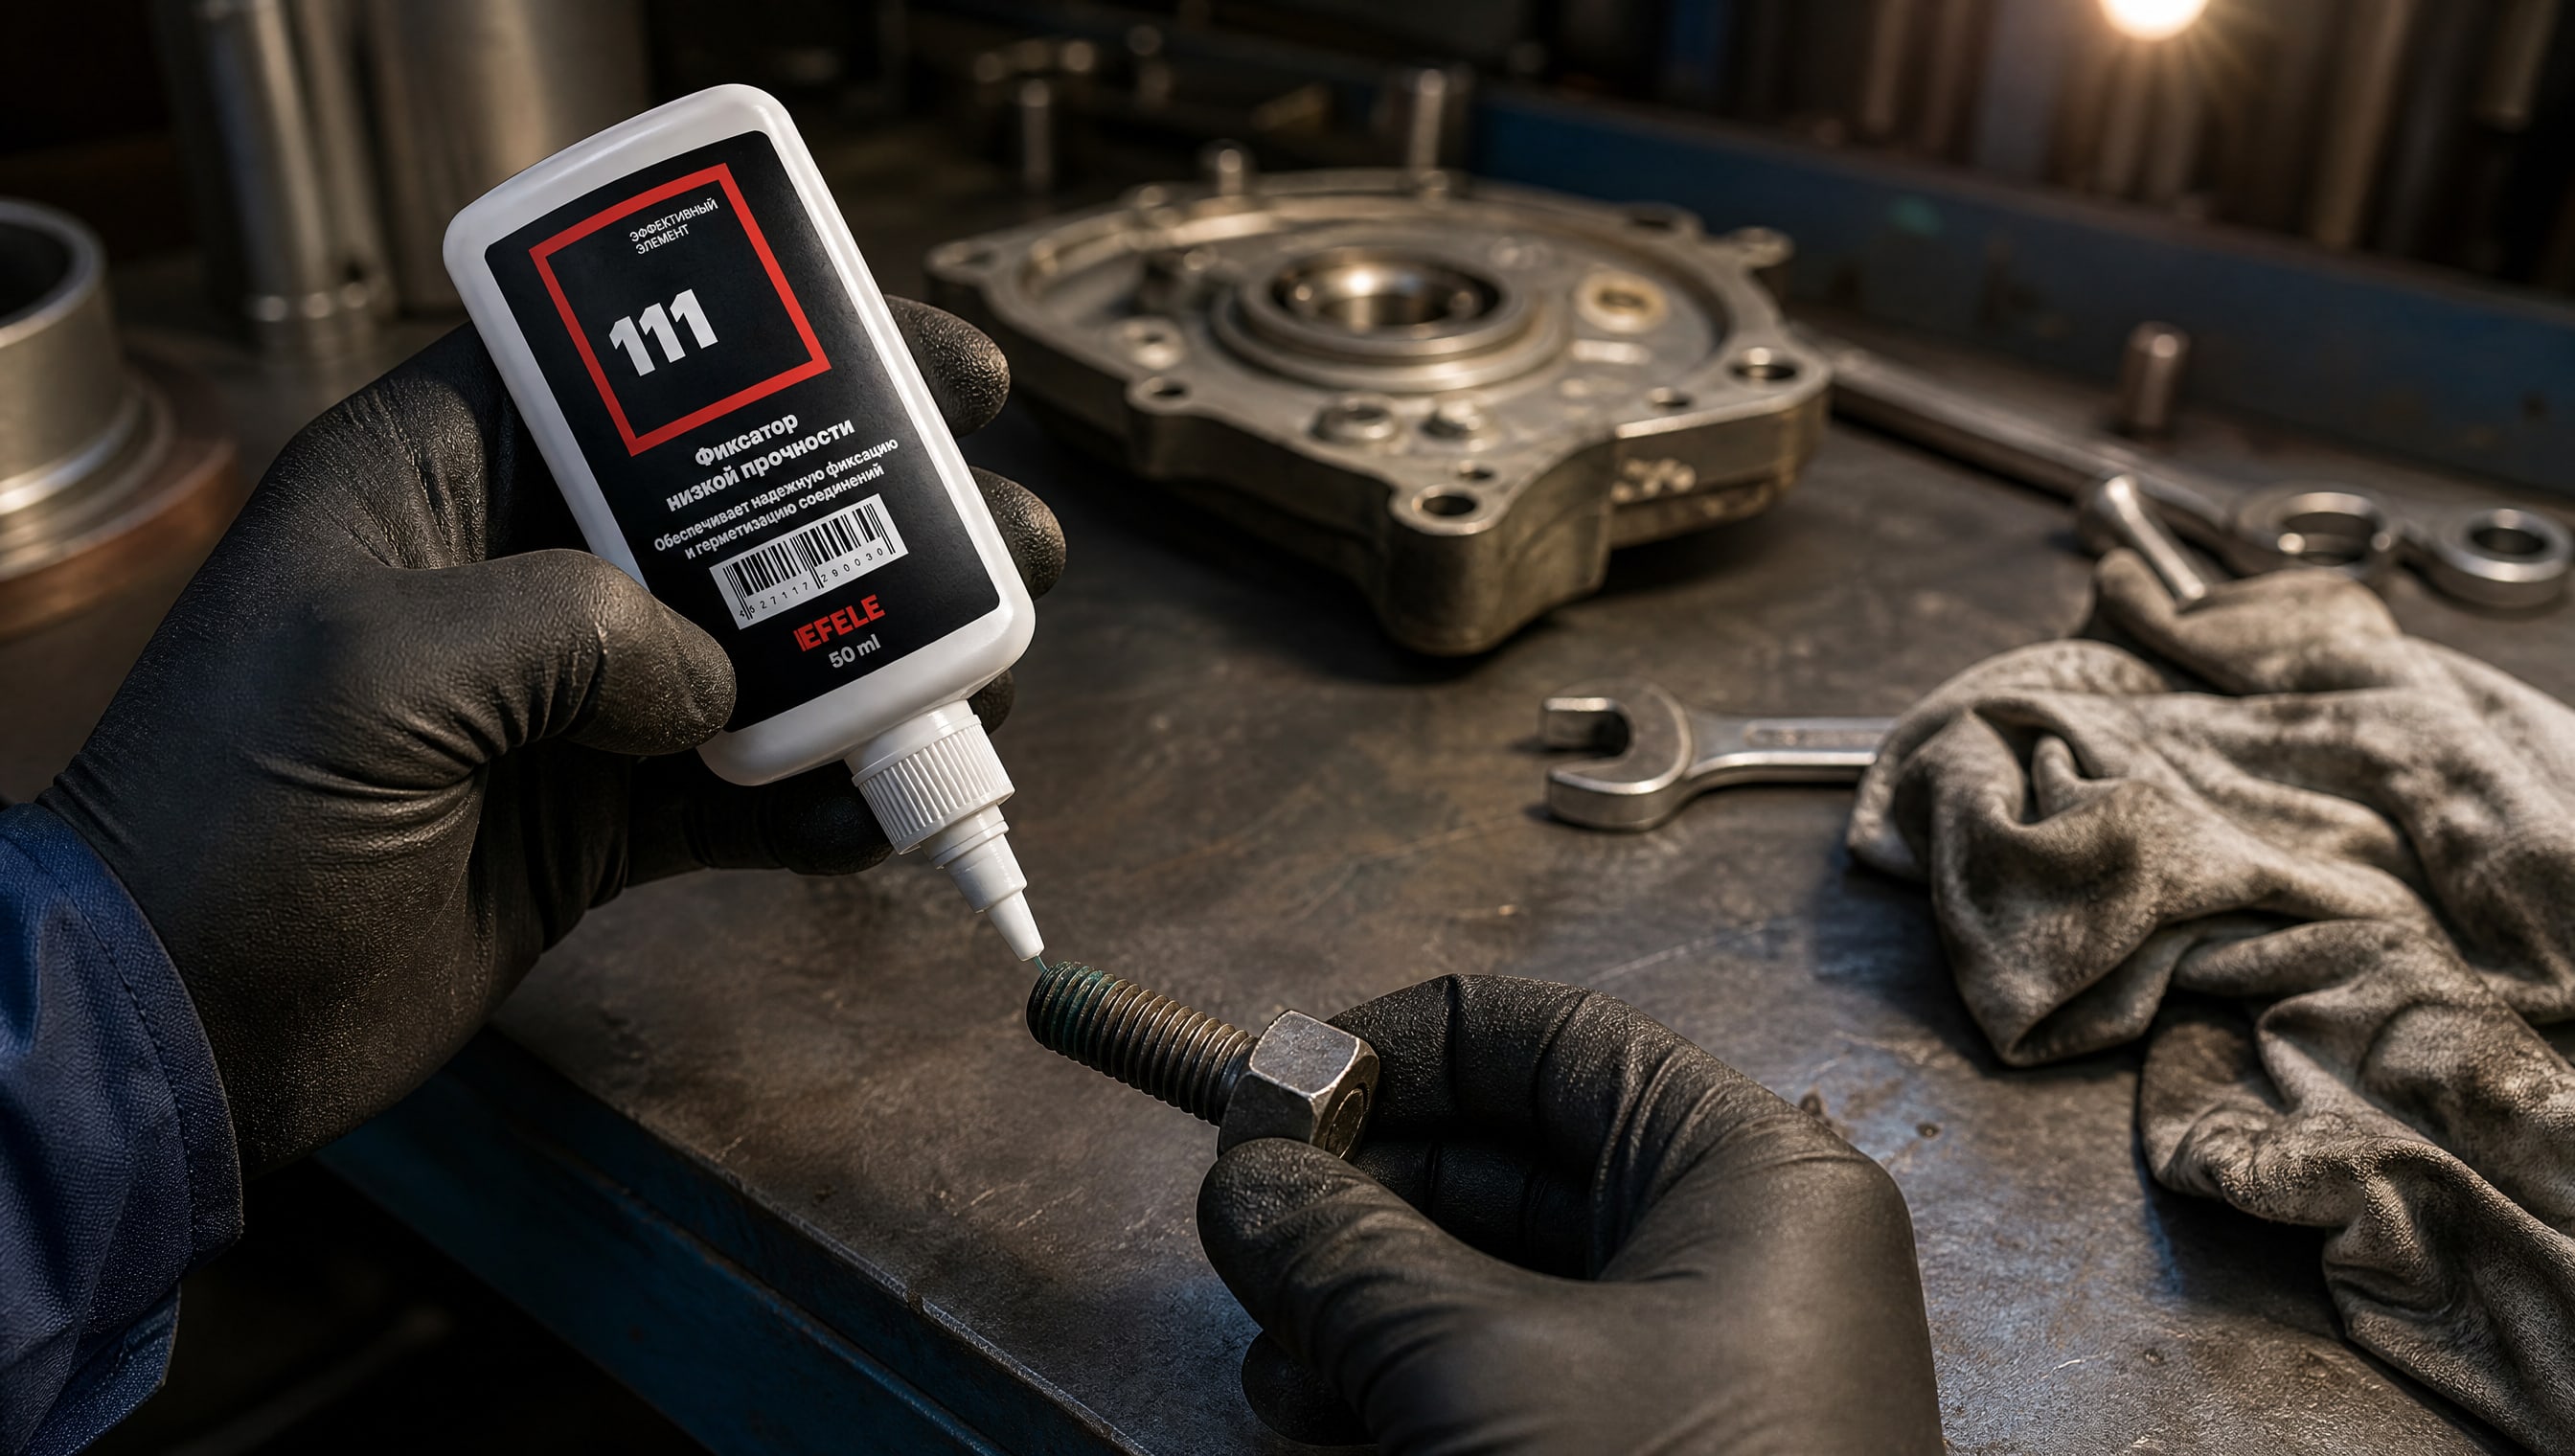
Для соединений, которые должны разбираться во время планового ремонта или обслуживания, выбирают составы со средней или низкой прочностью фиксации. Момент срыва у таких составов колеблется от 15 до 25 Н·м на крепеже среднего размера, что позволяет откручивать болты обычным гаечным ключом без риска срыва граней.
Для часто разбираемых резьбовых соединений до М20, где требуется низкая прочность фиксации и возможность легкого демонтажа, подойдет анаэробный фиксатор резьбы типа EFELE 111, который обеспечивает стабильное удержание без чрезмерного момента страгивания.
Большинство разъемных составов рассчитаны на резьбу до М20, однако встречаются форумулы, которые заявляют совместимость до М36. Если вы работаете с крупным крепежом, проверьте, поддерживает ли выбранный состав требуемый размер резьбы, иначе фиксация может быть недостаточной.
Низкопрочные варианты (иногда называемые составами «низкой фиксации») используют для деталей, которые требуют частого разбора вообще без применения инструмента или с минимальным усилием. Они встречаются реже, чем средне-прочные, и специфичны для особых отраслей (авиация, приборостроение).
Цвет, вязкость и другие параметры подбора
Синий цвет фиксатора часто ассоциируется с разъемными составами средней прочности.
Однако это лишь общепринятое соглашение, а не жесткий стандарт. У разных производителей могут быть свои цветовые обозначения, поэтому никогда не опирайтесь только на цвет при заказе. Всегда требуйте у поставщика техничесий лист или спецификацию, где черным по белому указаны момент срыва, вязкость, температурный диапазон и допуск к контакту с жидкостями.
Вязкость фиксатора подбирают под размер зазора резьбы. Жидкие составы (несколько сотен мПа·с) хорошо проникают в микротрещины, но могут не удерживать крупный зазор. Вязкие составы (несколько тысяч мПа·с) лучше заполняют больший зазор, но медленнее втекают в тонкую щель. Никаких универсальных правил вроде «чем гуще, тем лучше» не существует; каждый состав оптимален в своем диапазоне зазоров.
При выборе учитывайте также температуру нанесения. Если состав предназначен для нанесения при +5…+35 °C, попытка использовать его зимой на улице или в неотапливаемом цехе приведет к плохому втеканию и ненадежной фиксации. Некоторые составы допускают более широкий диапазон температур нанесения (например, +10…+40 °C), что удобнее при непредсказуемых условиях монтажа.
Как избежать типичных ошибок при выборе демонтируемого фиксатора
Первая ошибка - выбор составов по наслышке без проверки технического листа.
Каждый фиксатор имеет индивидуальные характеристики, и даже одна компания может выпускать несколько вариантов разъемных составов с разными свойствами. Не ленитесь скачать спецификацию перед закупкой или попросить цифры у дилера.
Вторая ошибка - предположение, что все разъемные фиксаторы подходят для любого размера крепежа и любого зазора. На самом деле каждый состав имеет максимальный размер резьбы (обычно М20 или М36) и максимально допустимый зазор (0,13–0,25 мм). Если вы выберете состав с недостаточным диапазоном, фиксация будет слабой или неравномерной.
Третья ошибка - нанесение фиксатора и немедленная нагрузка соединения. Даже если состав дал первоначальное схватывание за 10–15 минут, это не означает, что можно сразу нагружать узел. Дождитесь полного набора прочности в соответствии с техническим листом - обычно это 1–3 часа.
Четвертая ошибка - игнорирование температурного диапазона и химической совместимости. Если соединение должно работать при −40 °C или контактировать с маслом, состав, рассчитанный только на диапазон −20…+80 °C, вас подведет. Всегда проверьте, что выбранный фиксатор предназначен именно для ваших условий эксплуатации.
Практические рекомендации по применению демонтируемого фиксатора
При подготовке к применению фиксатора убедитесь, что поверхности резьбы чистые и сухие.
Грязь, ржавчина и влага нарушают адгезию состава к металлу и снижают надежность фиксации. Если резьба загрязнена, протрите ее салфеткой, а затем дайте высохнуть или продуйте сжатым воздухом.
Наносите фиксатор тонким слоем на витки резьбы болта - обычно нескольких витков достаточно. Не пытайтесь залить весь зазор; излишний состав просто выдавится при сборке. После нанесения сразу же соберите соединение и затяните болт с расчетным усилием. Если техлист указывает диапазон момента затяжки, придерживайтесь его: слишком слабая затяжка не создаст необходимого контакта для полимеризации, слишком сильная может повредить резьбу.
Не тревожьте соединение в течение времени первоначального схватывания. Даже небольшое смещение болта на этом этапе нарушит процесс затвердевания. Если технология позволяет, дождитесь полной полимеризации перед введением узла в эксплуатацию.
Для демонтажа соединения используйте обычный гаечный ключ или головку подходящего размера. Если болт не откручивается с первой попытки, приложите усилие постепенно, избегая рывков. Разъемные фиксаторы рассчитаны на то, чтобы держать крепеж при вибрации и изменениях температуры, но не на постоянную механическую блокировку, поэтому болт должен поддаться при разумном усилии.
Часто задаваемые вопросы
Чем отличается демонтируемый фиксатор резьбы от высокопрочного?
Демонтируемый фиксатор создает момент срыва порядка 15–25 Н·м и позволяет разобрать соединение обычным инструментом. Высокопрочный состав дает момент срыва 40–50 Н·м и выше, что требует большего усилия при демонтаже. Выбор зависит от технологии обслуживания: если узел разбирается периодически, используйте демонтируемый; если это практически неразборное соединение, возьмите высокопрочный.
Почему цвет фиксатора не всегда гарантирует его разборность?
Хотя синий цвет часто означает средней прочности состав, разные производители используют разные системы обозначений. Синий фиксатор одной компании может иметь момент срыва 20 Н·м, а другой -30 Н·м. Всегда проверяйте техлист, где указаны реальные характеристики, а не полагайтесь только на цвет колпачка.
Какое время полимеризации считается нормальным для разъемного фиксатора?
Первоначальное схватывание наступает за 10–15 минут, допуск к легким нагрузкам - через 0,5–1 час, полная полимеризация - за 1–3 часа или 24 часа, в зависимости от формулы. Если вы спешите, выбирайте составы с указанием «полная прочность за 1–3 часа», но не нагружайте соединение раньше времени без согласования с техническим листом.
Можно ли использовать разъемный фиксатор для соединений, контактирующих с маслом или топливом?
Не все составы одинаково устойчивы к этим веществам. Некоторые демонтируемые фиксаторы заявляют совместимость с маслами, дизельным топливом, бензином и тормозной жидкостью. Перед закупкой для узла, работающего в контакте с рабочими жидкостями, проверьте, что состав имеет необходимую химическую стойкость в техническом листе.
Что делать, если я закупил фиксатор с неподходящим максимальным зазором?
Если зазор резьбы больше, чем допускает состав, фиксация будет ненадежной. Верните такой материал поставщику и закажите состав с большей заполняющей способностью. Попытка сэкономить неподходящим фиксатором приведет к отказу соединения во время эксплуатации и затратам на переделку.
Заключение
Выбор демонтируемого фиксатора резьбы - это не случайный выбор, а осознанное решение на основе трех параметров: размера зазора резьбы, требуемой разборности соединения и условий эксплуатации. Момент срыва в диапазоне 15–25 Н·м, рабочие зазоры 0,07–0,5 мм и температурный диапазон −60…+150 °C - это типичные значения, которые вы встретите в техлистах разъемных составов. Не полагайтесь на цвет, вязкость или слухи; всегда изучите спецификацию перед закупкой и убедитесь, что состав совместим с размером крепежа, характером зазора и рабочей среде.
Следующий практический шаг: соберите информацию о резьбовых соединениях, которые нужно фиксировать в вашем технологическом процессе (размер крепежа, зазоры, тип контакта с жидкостями, периодичность разбора), и запросите у поставщика техлист фиксатора с указанием момента срыва, диапазона зазоров, температурной стойкости и времени полимеризации. Это даст вам достоверную основу для выбора и избежит проблем с недостаточной фиксацией или невозможностью разбора соединения.