Выбор смазочного материала для цепных приводов в пищевой промышленности определяется не только наличием пищевого допуска, но и конкретными условиями работы: температурой, влажностью, интенсивностью механических нагрузок и режимом мойки оборудования. Смазка с допуском NSF H1 (для случайного контакта с пищей) решает проблему безопасности, но на практике требуется учитывать, подходит ли выбранное цепное масло к параметрам вашего оборудования.
Статья поможет инженерам и закупщикам разобраться, какие цепные масла пищевые существуют, как они отличаются по вязкости и температурным окнам, и как правильно подбирать смазку для конвейерных цепей, печных узлов и влажных зон.
Что такое NSF H1 и почему это важно для цепей
Допуск NSF H1 обозначает, что смазка одобрена для применения в зонах, где возможен случайный контакт с пищей.
Это означает не прямой контакт (когда масло попадает прямо в готовый продукт), а вероятность попадания в технологический процесс при авариях, разгерметизации оборудования или технологического сбоя. Такое разграничение критично для цепных приводов, которые работают вблизи конвейеров, смесителей или упаковочного оборудования.
Регистрация NSF H1 подтверждается через FDA 21 CFR 178.3570 - федеральный стандарт допуска вспомогательных веществ в пищевой промышленности. Когда в технической спецификации смазки указаны оба обозначения одновременно, это означает, что состав прошел двойную проверку: сначала на безопасность пищевого контакта, затем на соответствие американским требованиям.
Дополнительная сертификация по ISO 21469 еще усиливает доверие: она подтверждает, что производство смазки соответствует гигиеническим и микробиологическим требованиям пищевой безопасности. Однако ISO 21469 и NSF H1 - это разные оценки: первая контролирует условия производства, вторая - допустимость попадания в пищу. Для закупщика проверка обеих отметок в спецификации означает, что смазка выбрана для критичного применения в соответствии с требованиями аудита.
Классификация цепных масел по температурным режимам
Производители пищевых смазок разделяют цепные масла на три основных класса в зависимости от рабочей температуры узла:
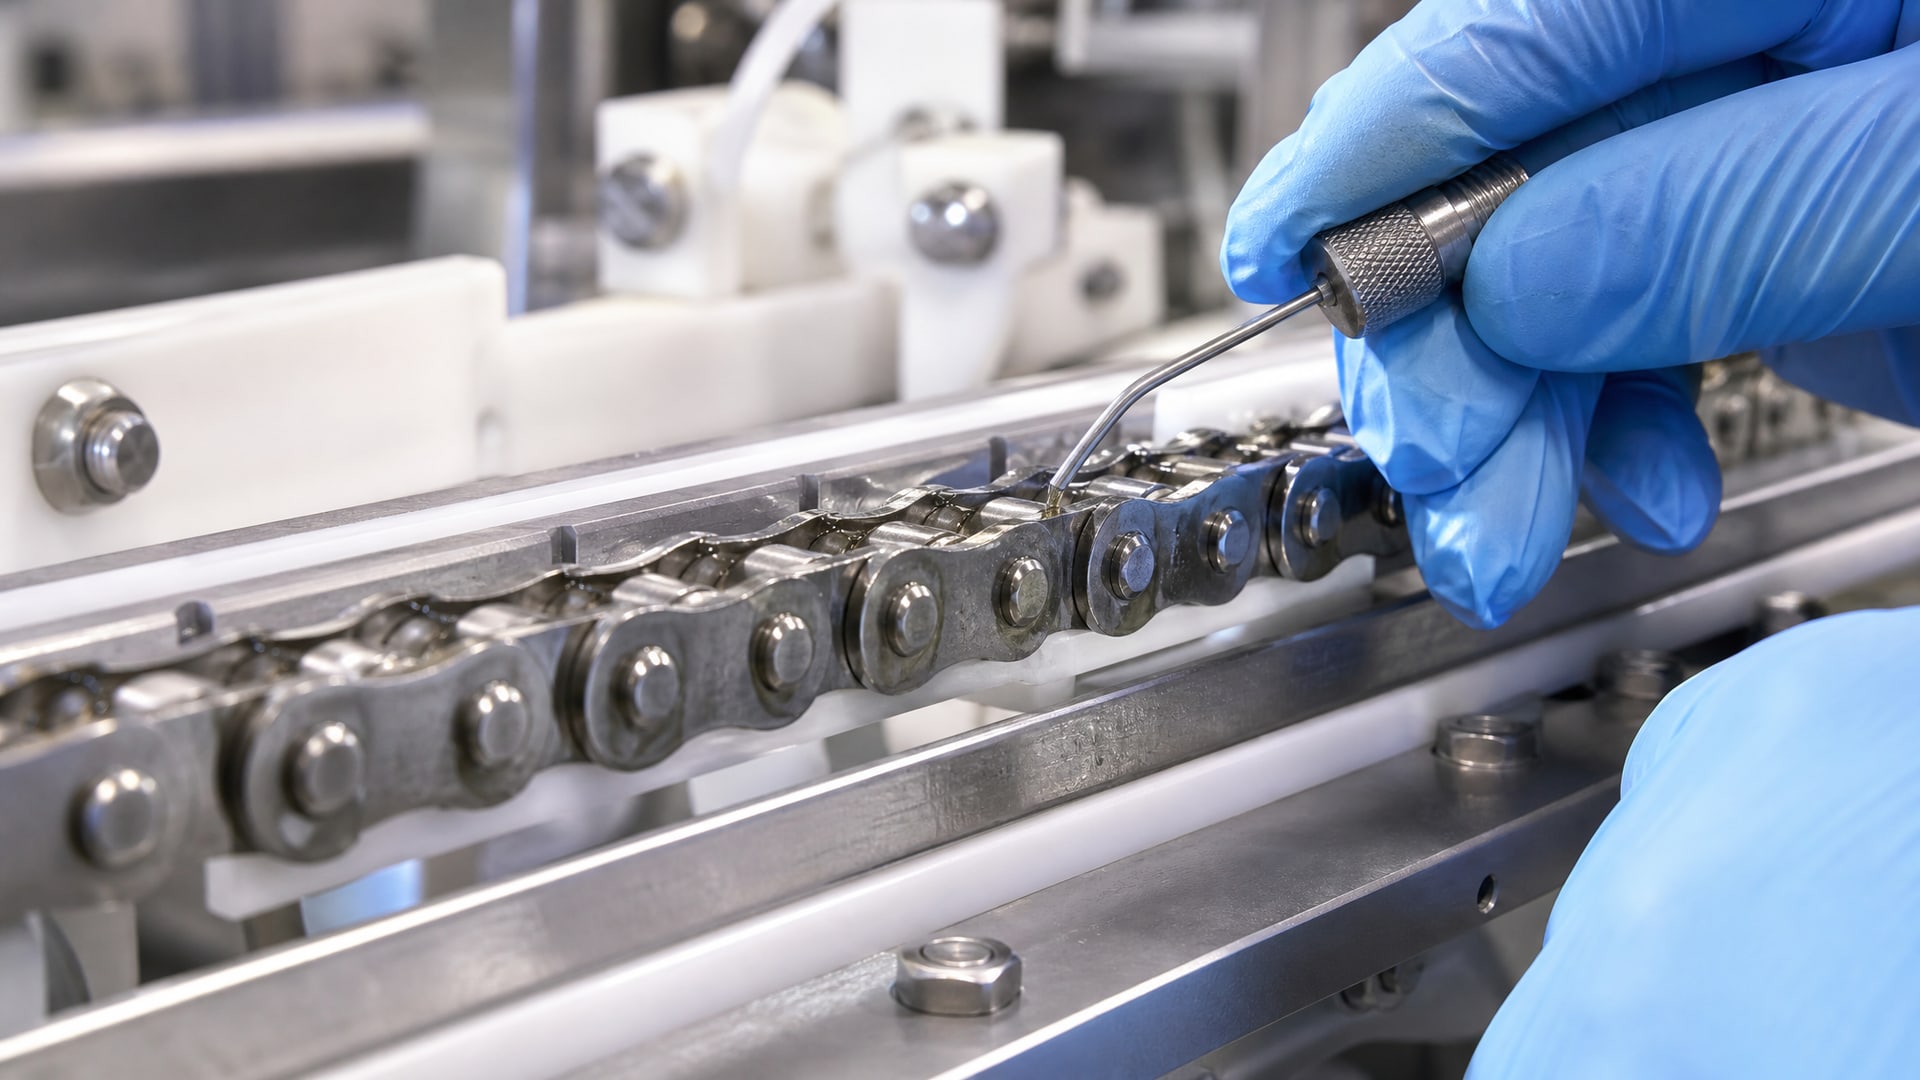
Смазки для обычных и влажных конвейеров (до 120 °C)
Для стандартных конвейерных цепей в условиях нормальной температуры и влажной среды используются смазки с вязкостью ISO VG 46–68. Эти составы хорошо удерживаются на металле благодаря повышенной адгезии и отличаются устойчивостью к смыванию водой и паром. На практике такие смазки применяются на производствах, где оборудование регулярно моется в конце рабочей смены или где цепи контактируют с водяными брызгами.
Выбор смазки для влажных зон требует внимательности: нельзя просто взять любое масло с надписью «пищевое». Состав должен быть специально разработан для конвейерных цепей - это гарантирует, что его молекулярная структура предусматривает высокую липкость (адгезию к поверхности металла) и химическую стойкость к гидролизу. Если купить универсальную пищевую смазку, она может просто смыться при первой мойке, оставив цепь без защиты.
Высокотемпературные цепные смазки (120–250 °C)
Для печей, сушилок и горячих транспортных лент требуются специализированные высокотемпературные смазки H1 с вязкостью ISO VG 100–220. Эти составы разработаны так, чтобы масляная пленка не размягчалась и не теряла вязкость при нагреве, а присадочный пакет (противозадирные и антиокислительные компоненты) противостоял термической деградации.
На производствах хлебопекарной промышленности и кондитерских цехах такие смазки работают в цепях печных конвейеров, где температура достигает 180–250 °C. Ошибка многих закупщиков - использование обычной вязкой смазки вместо специализированной: при нагреве такое масло окисляется (стареет), превращается в смолистые отложения, налипает на шпильки и ролики, затрудняя ход цепи и вызывая фреттинг (микросдвиг с трением).
Смазки для особо горячих узлов (до 650 °C)
Для узлов, работающих выше 250 °C (например, в печах, расположенных над открытым пламенем), применяются смазки с твердыми смазочными компонентами - графитом или дисульфидом молибдена. Такие составы допускаются в пищевой промышленности редко, только если узел полностью изолирован от контакта с продуктом. Для большинства пищевых производств эта категория неактуальна, однако в технических каталогах производители указывают эту опцию как альтернативу для особых условий.
Роль адгезии в выборе смазки для цепей
Адгезия (способность смазки прилипать к поверхности и удерживаться там) - ключевое свойство для цепных масел, особенно в условиях влажной среды.
Это не то же самое, что вязкость: вязкость определяет сопротивление течению масла, а адгезия отвечает за то, насколько крепко смазка «держится» на металле под нагрузкой.
Для конвейерных цепей, которые регулярно моются водой или подвергаются воздействию пара, низкая адгезия означает потерю защиты буквально за несколько часов. Производители решают эту задачу, добавляя в состав полярные присадки и загущающие полимеры, которые образуют на металле более прочную пленку. Когда статья про цепное масло пищевое упоминает «усиленную защиту от влаги», речь идет именно об адгезии.
В практике закупки это означает: если вы видите, что смазка рекомендуется для «влажных конвейеров» или «зон с частыми мойками», то это не просто маркетинговая фраза, а указание на специфику формулировки. Попросите в техспецификации отметку про устойчивость к смыванию и демульгируемость (способность отделяться от воды, а не размешиваться в ней).
Как правильно подбирать смазку для разных типов цепных приводов
Подбор цепного масла начинается с ответа на четыре вопроса:
1. Какая максимальная рабочая температура узла? Если ответ -80–100 °C, берите ISO VG 46–68. Если 180–250 °C - ищите высокотемпературный состав ISO VG 150–220.
2. Как часто оборудование моется и какая среда? Если цепь контактирует с паром, водяными брызгами или моется каждый день, нужна смазка с повышенной адгезией. Рапсовые масла для таких условий менее пригодны, чем минеральные или синтетические.
3. Какова интенсивность нагрузки на цепь? Легкие конвейеры тягут груз равномерно; тяжелые цепи (например, на пищевом производстве, где конвейер нагружен влажным тестом или мясом) требуют смазок с более сильным пакетом противозадирных присадок.
4. Требуется ли документально подтвержденный пищевой допуск? Если да, убедитесь в наличии NSF H1, FDA 21 CFR 178.3570 в спецификации. Если производство требует ISO 21469, запросите сертификат производителя.
На основе этих ответов строится техзадание для закупки. Типичная ошибка - выбрать смазку только по допуску H1, игнорируя остальные параметры. Результат: смазка либо потеряется при мойке, либо начнет окисляться при температуре выше допустимой, создавая наслоения и требуя внеплановой чистки.
Сравнение пищевых смазок по применению
| Параметр | Конвейерные цепи умеренных условий | Влажные и моющиеся зоны | Печные и горячие цепи |
|---|---|---|---|
| Диапазон температур | 40–100 °C | 40–80 °C | 150–250 °C |
| Рекомендуемая вязкость (ISO VG) | 46–68 | 46–68 | 150–220 |
| Адгезия | Стандартная | Повышенная | Высокотемпературная |
| Стойкость к воде | Средняя | Высокая | Не требуется |
| Регистрация H1 | Обязательна | Обязательна | Обязательна |
| Дополнительная сертификация | FDA 21 CFR, ISO 21469 (желательно) | FDA 21 CFR, ISO 21469 (желательно) | FDA 21 CFR (обязательно) |
| Типичный период замены | 6–12 месяцев | 3–6 месяцев | 6–12 месяцев |
Таблица показывает, что один выбор смазки не подходит для всех сценариев. Закупщику нужно работать с несколькими позициями в зависимости от участков производства.
Специфика работы цепных приводов в пищевой промышленности
На пищевых производствах цепные приводы работают в условиях, которые редко встречаются в других отраслях.
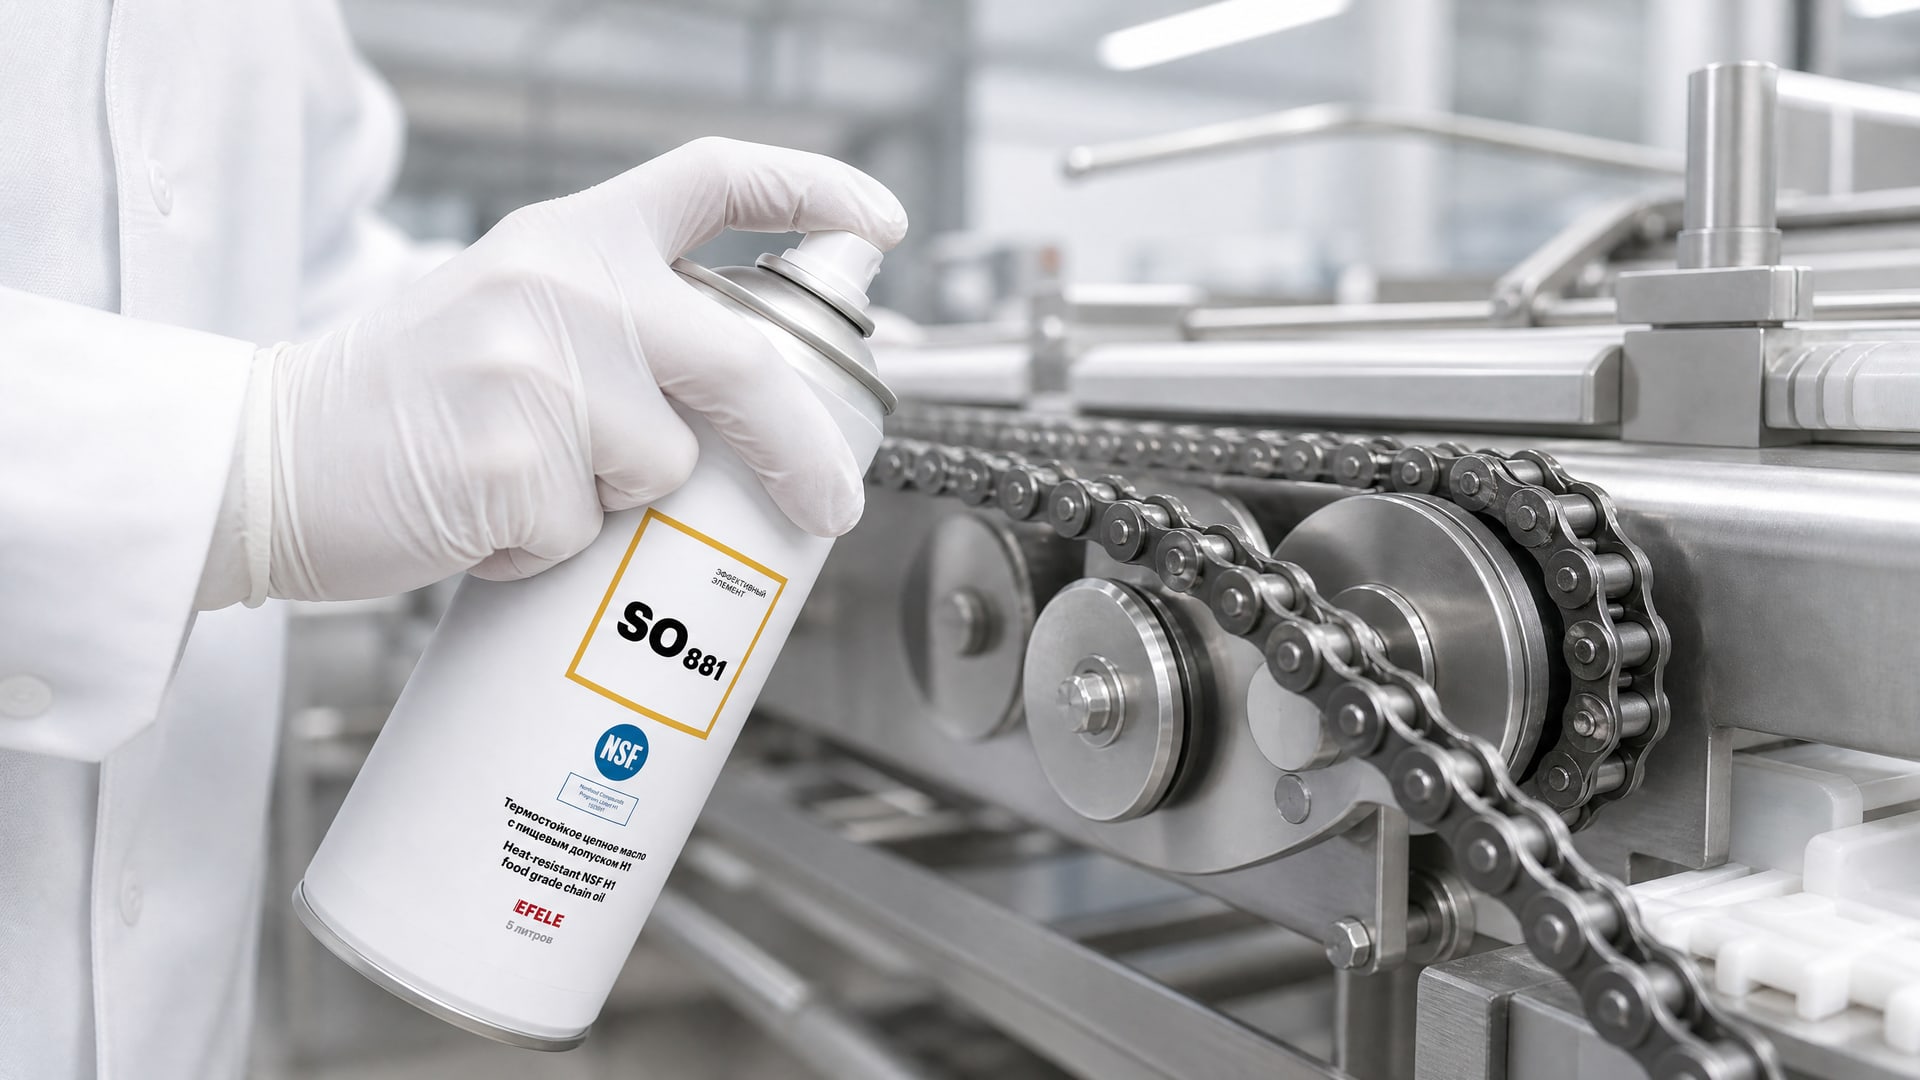
С одной стороны - постоянный контакт с влагой и агрессивными среями (кислыми или щелочными моющими растворами). С другой - требование не допустить никакого загрязнения готовой продукции.
Это означает, что выбор цепной смазки пищевое производство и выбор, скажем, для промышленного конвейера - задачи разные. На пищевом производстве даже кратковременный отказ смазки может привести к остановке конвейера, потере партии готовой продукции и, главное, нарушению графика поставки. Поэтому здесь критична не только начальная адгезия, но и стабильность свойств смазки на протяжении всего межсервисного периода.
Когда речь идет о смазке для конвейерных цепей пищевого предприятия, эксперты рекомендуют выбирать проверенные позиции и соблюдать жесткие интервалы переосмаслений. На многих участках возникают ситуации, когда смазка вымывается быстрее, чем ожидалось, особенно если используется недостаточно адгезивный состав или если интенсивность мойки выше предусмотренной.
Для цепных приводов, работающих в условиях высоких температур и требующих пищевого допуска H1, ключевая задача - найти баланс между липкостью и термостойкостью. Если выбрать слишком густое масло (ISO VG 220) для конвейера в нормальных условиях, оно будет перегреваться на подшипниках и холодного старта. Если выбрать слишком жидкое (ISO VG 32) для горячих цепей печи, оно попросту выгорит при первой же смене. EFELE SO-881 - цепное масло, обладающее высокой адгезией и устойчивостью к смыванию водой, используется именно для решения такого класса задач: когда нужна одновременно термостойкость (до 200 °C) и способность удерживаться на металле в условиях влажной среды.
Допуски и сертификации: как не ошибиться при выборе
Путаница в допусках - главная причина ошибок при закупке.
На рынке встречаются следующие обозначения:
NSF H1 - основной пищевой допуск, выданный Национальным фондом санитарии США. Значит, смазка допускается для зон случайного пищевого контакта. Это самый распространенный допуск для пищевых смазок.
FDA 21 CFR 178.3570 - американский федеральный регламент, который перечисляет допустимые вспомогательные вещества. Когда в спецификации указан и NSF H1, и FDA 21 CFR одновременно, это означает двойную проверку.
ISO 21469 - стандарт гигиены и безопасности производства смазок. Регистрация ISO 21469 гарантирует, что завод, где производится смазка, соответствует правилам санитарии и микробиологического контроля.
Допуск H2 - обозначает смазку для зон БЕЗ контакта с пищей. Часто путают с H1. H2 нельзя использовать там, где есть хоть малейший риск попадания смазки в пищу.
3H - прямой пищевой контакт (разделительные агенты). Встречается редко, для узкого круга применений.
Для закупки всегда запрашивайте спецификацию (Technical Data Sheet) и сверяйте наличие правильных допусков. Если на этикетке написано просто «food grade» без конкретных номеров, это повод поискать другого поставщика.
Частые ошибки и заблуждения при выборе цепной смазки
Ошибка 1: «H1 на этикетке - значит, все хорошо».
На практике нужно проверить, что допуск именно NSF H1, FDA 21 CFR или ISO 21469. Может быть, это просто натуральное масло (например, рапсовое), которое не прошло официальную сертификацию, но производитель называет его «пищевым».
Ошибка 2: «Одно масло для всех цепей». Смазка для печной цепи при 200 °C не подойдет для влажного конвейера при 60 °C. Первая слишком вязкая и дорогая для обычных условий, вторая выгорит на горячих узлах. Нужно иметь в складской программе минимум две позиции.
Ошибка 3: «Более дешевое масло одного производителя == более дешевое масло другого». Цена отражает не только марку, но и состав (минеральное, синтетическое, растительное масло), вязкость, пакет присадок и наличие допусков. Дешевая смазка может не иметь ни NSF H1, ни FDA, ни стойкости к влаге. При расчете стоимости владения она обойдется дороже из-за частых переосмаслений.
Ошибка 4: «Можно применять универсальную смазку без привязки к цепям». Универсальные пластичные смазки и масла для цепей - разные продукты. Первые предназначены для подшипников и направляющих, вторые - для цепей и конвейеров. Даже если одна и другая имеют допуск H1, применять их на одних и тех же узлах нельзя.
Ошибка 5: «Если мою цепь часто, могу брать смазку с низкой адгезией, она все равно смоется». Неправильно. При низкой адгезии смазка смывается быстрее, требуется переосмаслять чаще, растут затраты. Вдобавок недолгое время защиты - это риск фреттинга между звеньями и преждевременного износа.
Часто задаваемые вопросы
Чем отличается NSF H1 от ISO 21469?
NSF H1 - это регистрация безопасности для допуска случайного контакта с пищей. ISO 21469 - сертификация условий производства смазки на предмет микробиологической и химической чистоты. Обе могут быть указаны в спецификации одной смазки; вместе они создают полный пакет документов для аудита пищевой безопасности.
Какую вязкость выбрать для конвейерной цепи, если она работает при 100 °C?
При 100 °C рекомендуется ISO VG 46–68. Эта вязкость обеспечивает достаточную толщину масляной пленки без перегрева на подшипниках. Если конвейер часто моется, убедитесь в повышенной адгезии смазки.
Можно ли использовать цепное масло пищевое одной марки для печей и обычных конвейеров?
Нет, необходимы разные смазки. Для печей (180–250 °C) нужна специализированная высокотемпературная смазка, для обычных конвейеров (40–100 °C) - стандартная. Использование холодной смазки на горячих цепях приведет к окислению и смолообразованию.
Как часто нужно переосмазывать цепь в условиях частой мойки?
Интервалы зависят от адгезии смазки и интенсивности мойки, но обычно - каждые 3–6 месяцев. Если смазка подобрана неправильно (низкая адгезия), интервалы могут сократиться до 1–2 месяцев, что повысит затраты.
Какие признаки того, что смазка подходит для цепей в пищевом производстве?
В спецификации должны быть: NSF H1 или FDA 21 CFR 178.3570, указание на применение для цепей и конвейеров, вязкость ISO VG (не просто «густое» или «жидкое»), диапазон рабочих температур и, если условия влажные, - отметка об устойчивости к смыванию водой.
Заключение
Выбор пищевой смазки для цепных приводов - задача, требующая внимания к деталям. Допуск NSF H1 - это только начало: нужно учитывать температуру, влажность среды, интенсивность нагрузки и режим мойки. Для умеренных конвейеров подходят смазки ISO VG 46–68, для горячих печей - ISO VG 150–220 с высокотемпературным пакетом присадок. Смазка должна быть специально разработана для цепей, а не просто иметь надпись «пищевая».
Перед закупкой проверьте в техспецификации наличие конкретных допусков (NSF H1, FDA 21 CFR, ISO 21469), убедитесь, что вязкость соответствует вашим условиям, и запросите гарантийный срок и интервалы переосмаслений. Не экономьте на допусках и документах - это сбережет деньги на внеплановом обслуживании и снизит риск сбоев в производстве.