Смазка в дозаторе подшипник требует точного подбора не только по названию серии, а по совокупности технических параметров: вязкости базового масла, классу консистенции NLGI, типу загустителя и температурному диапазону. Серии 394 и 881 часто упоминаются в одном контексте, однако различаются по составу, применению и условиям работы. Эта статья поможет техническому специалисту и закупщику разобраться в ключевых отличиях, понять, когда уместна каждая из них, и избежать ошибки замены одной на другую без проверки совместимости параметров.
Для промышленного производства правильный выбор смазки напрямую влияет на ресурс узла, интервалы обслуживания и безопасность. Здесь нет универсальной формулы: то, что подходит для высокотемпературного подшипника печи, может оказаться несовместимым с централизованной системой дозирования через тавотницу, и наоборот.
Химический состав и базовое масло
Смазка 394 производится на основе перфторполиэфира (PFPE), что обусловливает ее уникальную химическую стойкость.
Кинематическая вязкость базового масла составляет 510 мм²/с при 40 °C и 45 мм²/с при 100 °C. Загустителем выступает политетрафторэтилен (ПТФЭ), обеспечивающий консистенцию на уровне NLGI 1–2 при пенетрации 285–315 мм/10. Плотность смазки достигает 1,815 г/см³.
Смазка 394 совместима с металлическими деталями и уплотнениями из эластомеров в сопряжениях, где используются спирты, глицерин, уксусная кислота, амины и гидразины. Это критично для оборудования в химической и фармацевтической промышленности. Отсутствие температуры каплепадения характерно именно для PFPE-смазок, так как они не размягчаются по классическому сценарию.
Серия 881 относится к цепным маслам и обладает другой молекулярной структурой. Она построена на эфирной основе с высокой адгезией к поверхностям цепей и звездочек, что особенно важно при применении в пищевом производстве, где требуется допуск NSF H1 (случайный контакт с пищей) и стойкость к смыванию водой.
Температурные диапазоны и класс NLGI
Для смазки 394 рабочая температура указывается в двух вариантах в зависимости от окружающей среды: на воздухе диапазон составляет от -60 до +150 °C, в агрессивных средах (спирты, кислоты) - от -60 до +50 °C.
В техописании также приводится расширенный диапазон -20 до +260 °C, что отражает пиковую термостойкость PFPE на коротких промежутках времени.
Класс консистенции NLGI 1–2 означает, что смазка имеет пенетрацию в диапазоне 265–295 мм/10 (при NLGI 2) и более мягкую консистенцию при NLGI 1. Это НЕ характеризует вязкость базового масла: NLGI - чисто консистенция, определяемая типом и содержанием загустителя. Две смазки с одинаковым NLGI могут иметь совершенно разную вязкость базового масла и, следовательно, разное поведение на высоких скоростях вращения и при низких температурах.
Для прокачивания смазки через тавотницу и централизованную систему дозирования подшипника важна именно мягкость консистенции. Слишком жесткая смазка создает чрезмерное сопротивление в трубопроводе, а пересмягкая вытекает из зазоров и не обеспечивает пленку.
Применение 394 в высокотемпературных узлах
Смазка 394 используется в узлах, где рабочая температура переходит границы возможностей обычных литиевых и кальциевых смазок.
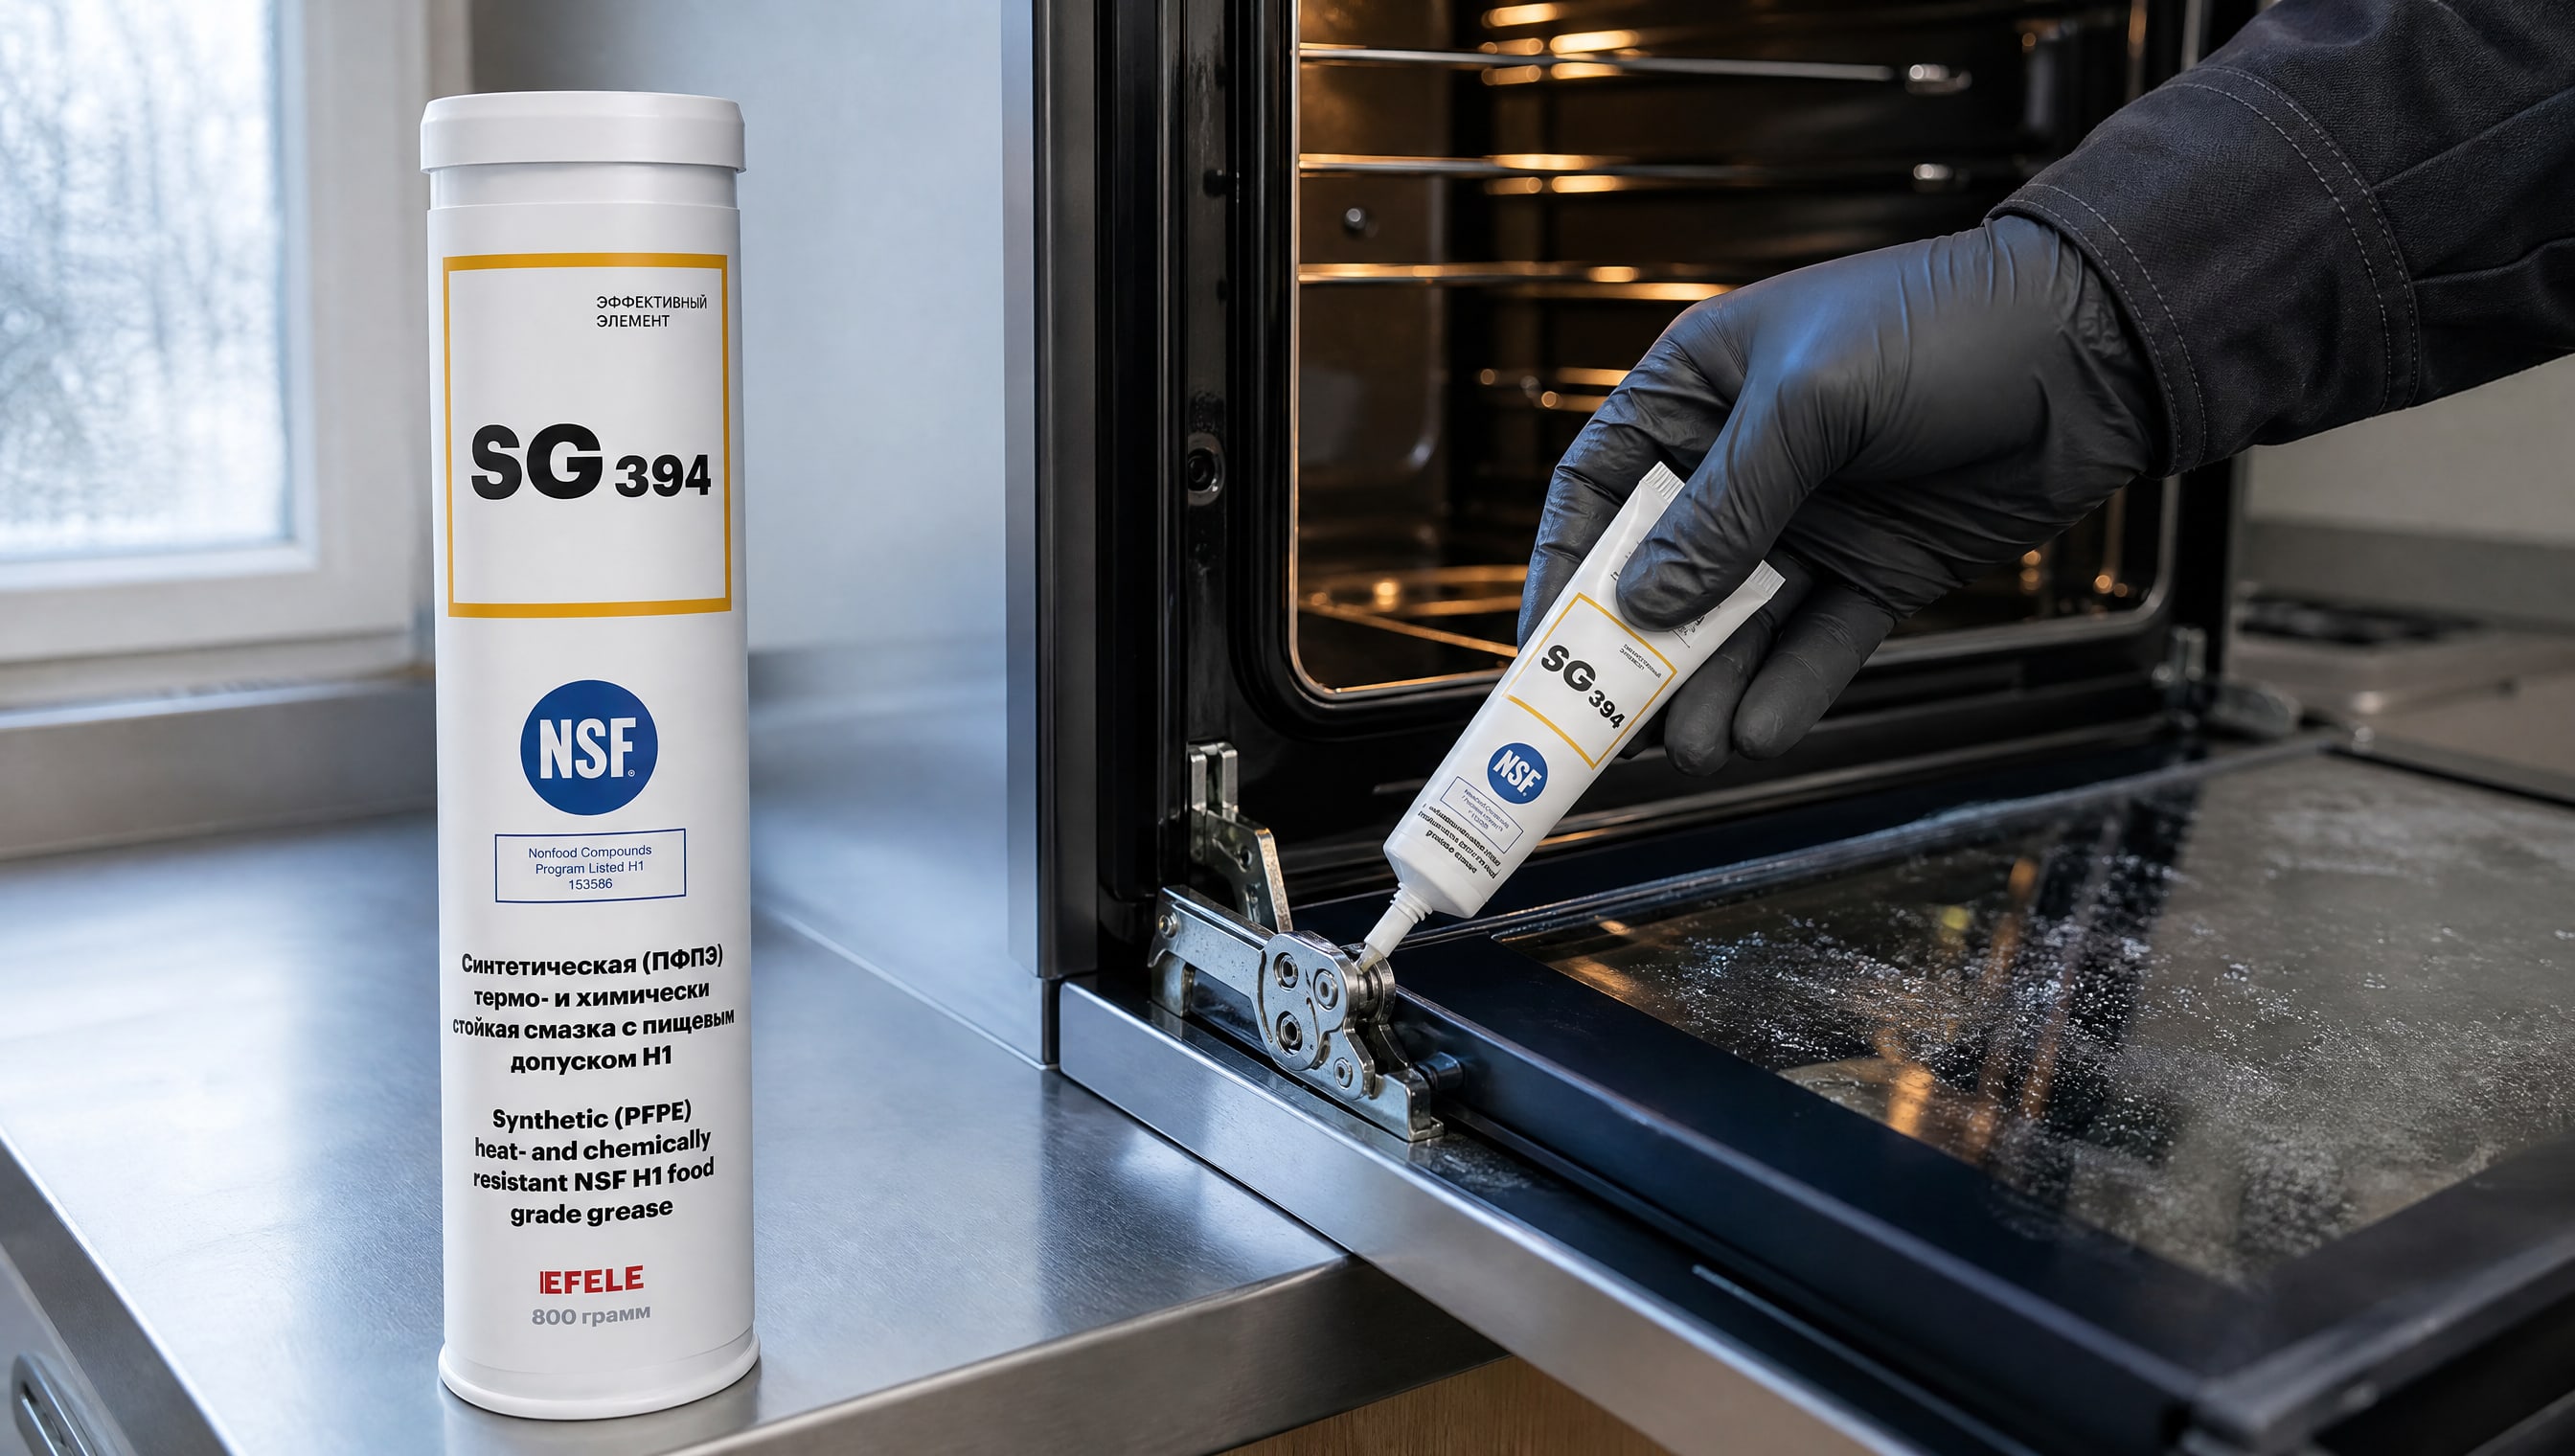
Типичные объекты - подшипники печей пищевого оборудования, сушилок, направляющие упаковочных машин и запаечные узлы. В таких местах минеральное масло быстро окисляется и теряет смазывающие свойства, а PFPE-основа сохраняет стабильность.
При выборе термостойкой смазки для высокотемпературного подшипника эксперты рекомендуют закладывать запас 10–15 °C выше максимальной температуры работы узла. Это означает, что если подшипник работает при +150 °C, смазку нужно выбирать с температурой не ниже +165…+180 °C.
В отличие от простого нанесения смазки на открытый подшипник, применение 394 в централизованной системе требует проверки совместимости материала тавотницы с PFPE. Некоторые полимеры и резины несовместимы с перфторполиэфирами. EFELE SG-394 (NSF H1, NLGI 1–2, рабочая температура до +260 °C) на практике прошла испытания в пищевом производстве и используется на линиях фасовки печенья и вафелей, где требуется одновременно высокая температура и гигиеничность.
Применение 881 на цепных передачах и в агрессивных средах
Смазка 881 - это не пластичная смазка, а цепное масло с допуском NSF H1.
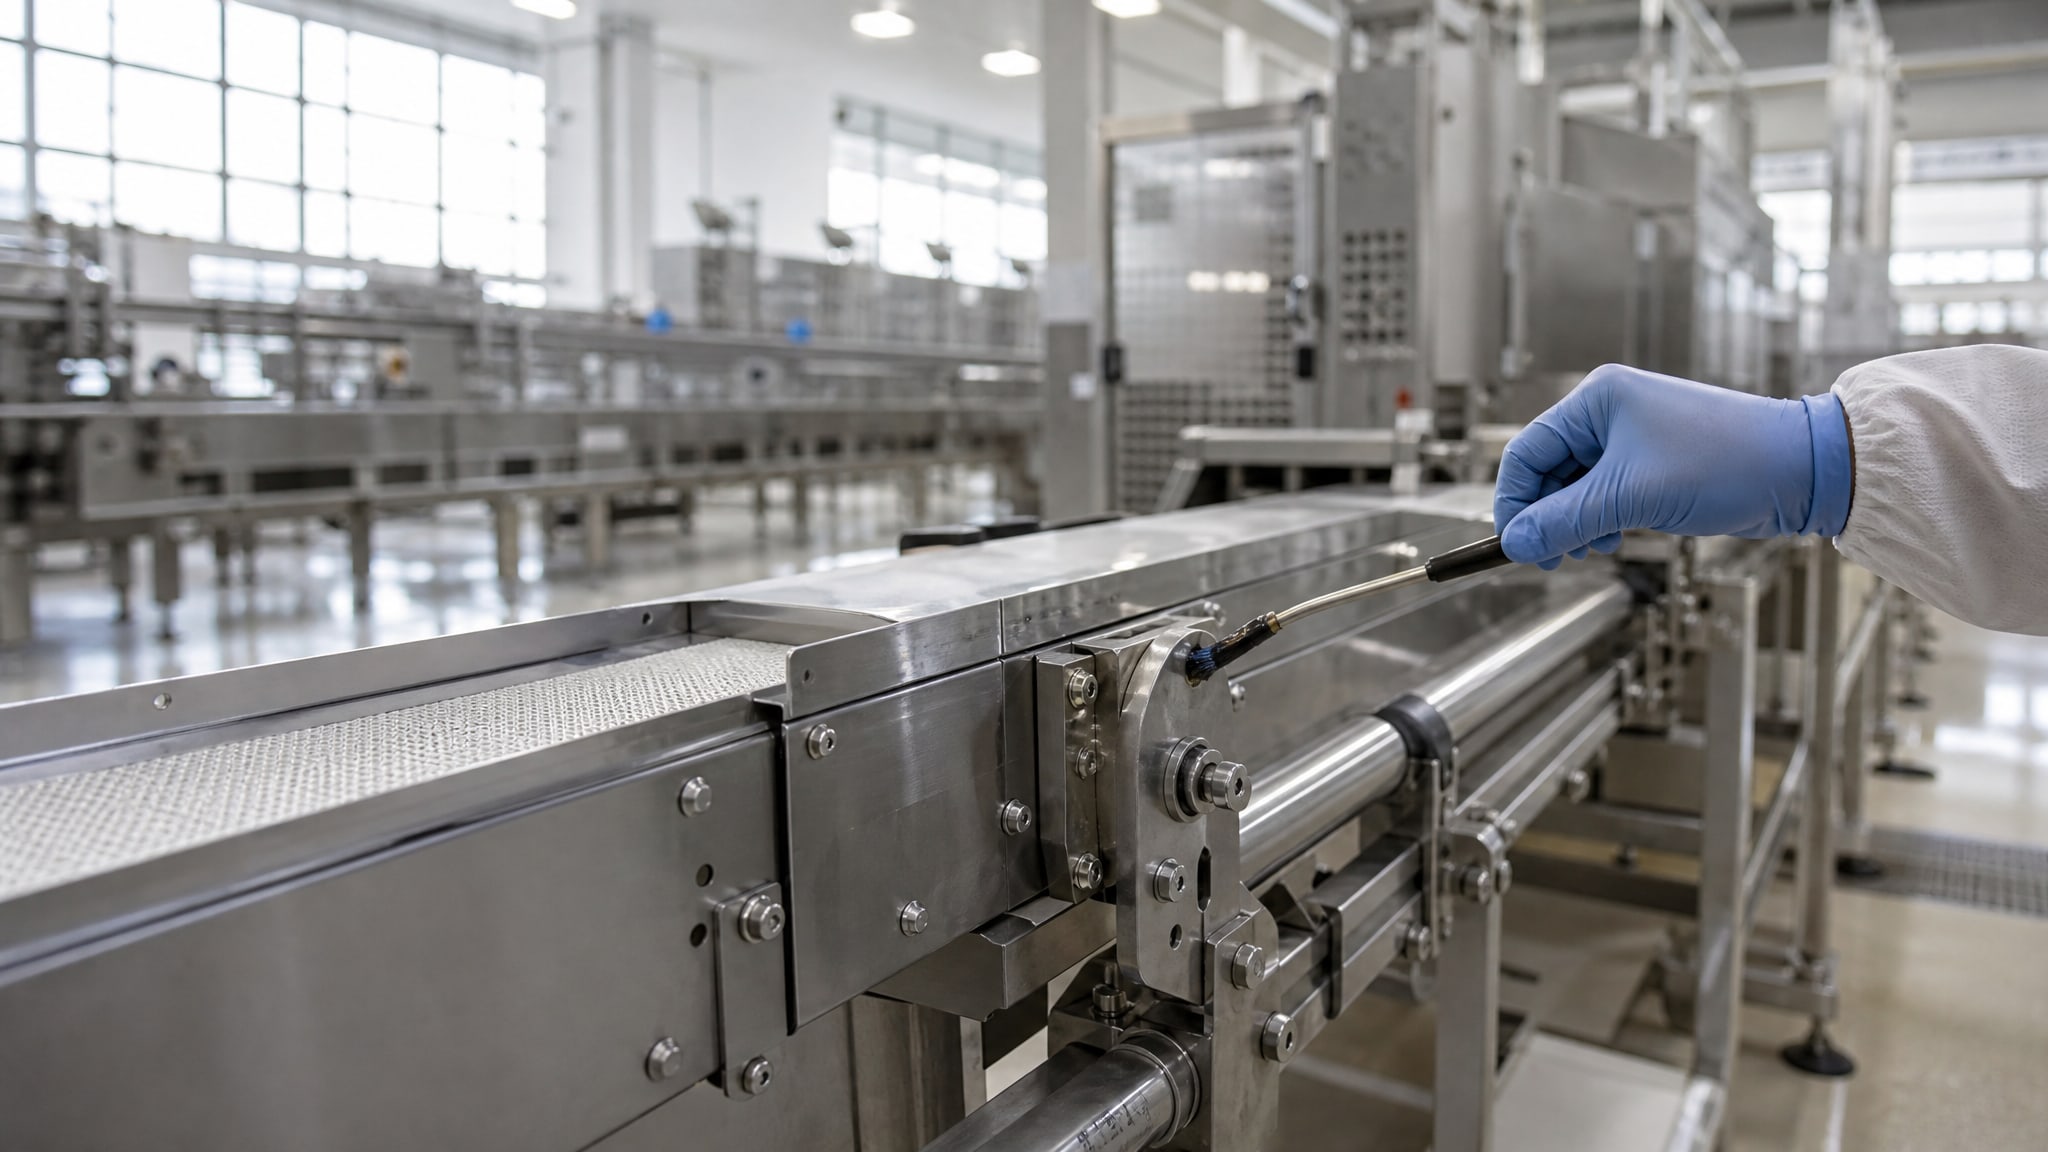
Область применения: цепные передачи в пищевой промышленности, конвейерные приводы, открытые и закрытые редукторные системы, где требуется адгезия и стойкость к смыванию водой и моющими растворами.
Цепное масло отличается от пластичной смазки тем, что оно текучее и наносится тонким слоем, который удерживается на цепи благодаря особой молекулярной структуре (высокая липкость без липкости в плохом смысле слова). Адгезия - это способность масла удерживаться на металлической поверхности, не стекая вниз под действием силы тяжести. Это критично для цепных передач, которые работают на вертикальных участках или под углом.
NSF H1 допуск означает, что при случайном попадании масла на обрабатываемый продукт оно не вредит. Стойкость к смыванию водой особенно важна в цехах, где проводится санитарная обработка пищевого оборудования щелочными и кислотными растворами. Обычное минеральное масло в такой среде за несколько часов смывается и перестает защищать цепь от коррозии.
Взаимозаменяемость 394 и 881
Смазку 394 и смазку 881 нельзя использовать взаимозаменяемо на основании только названия серии.
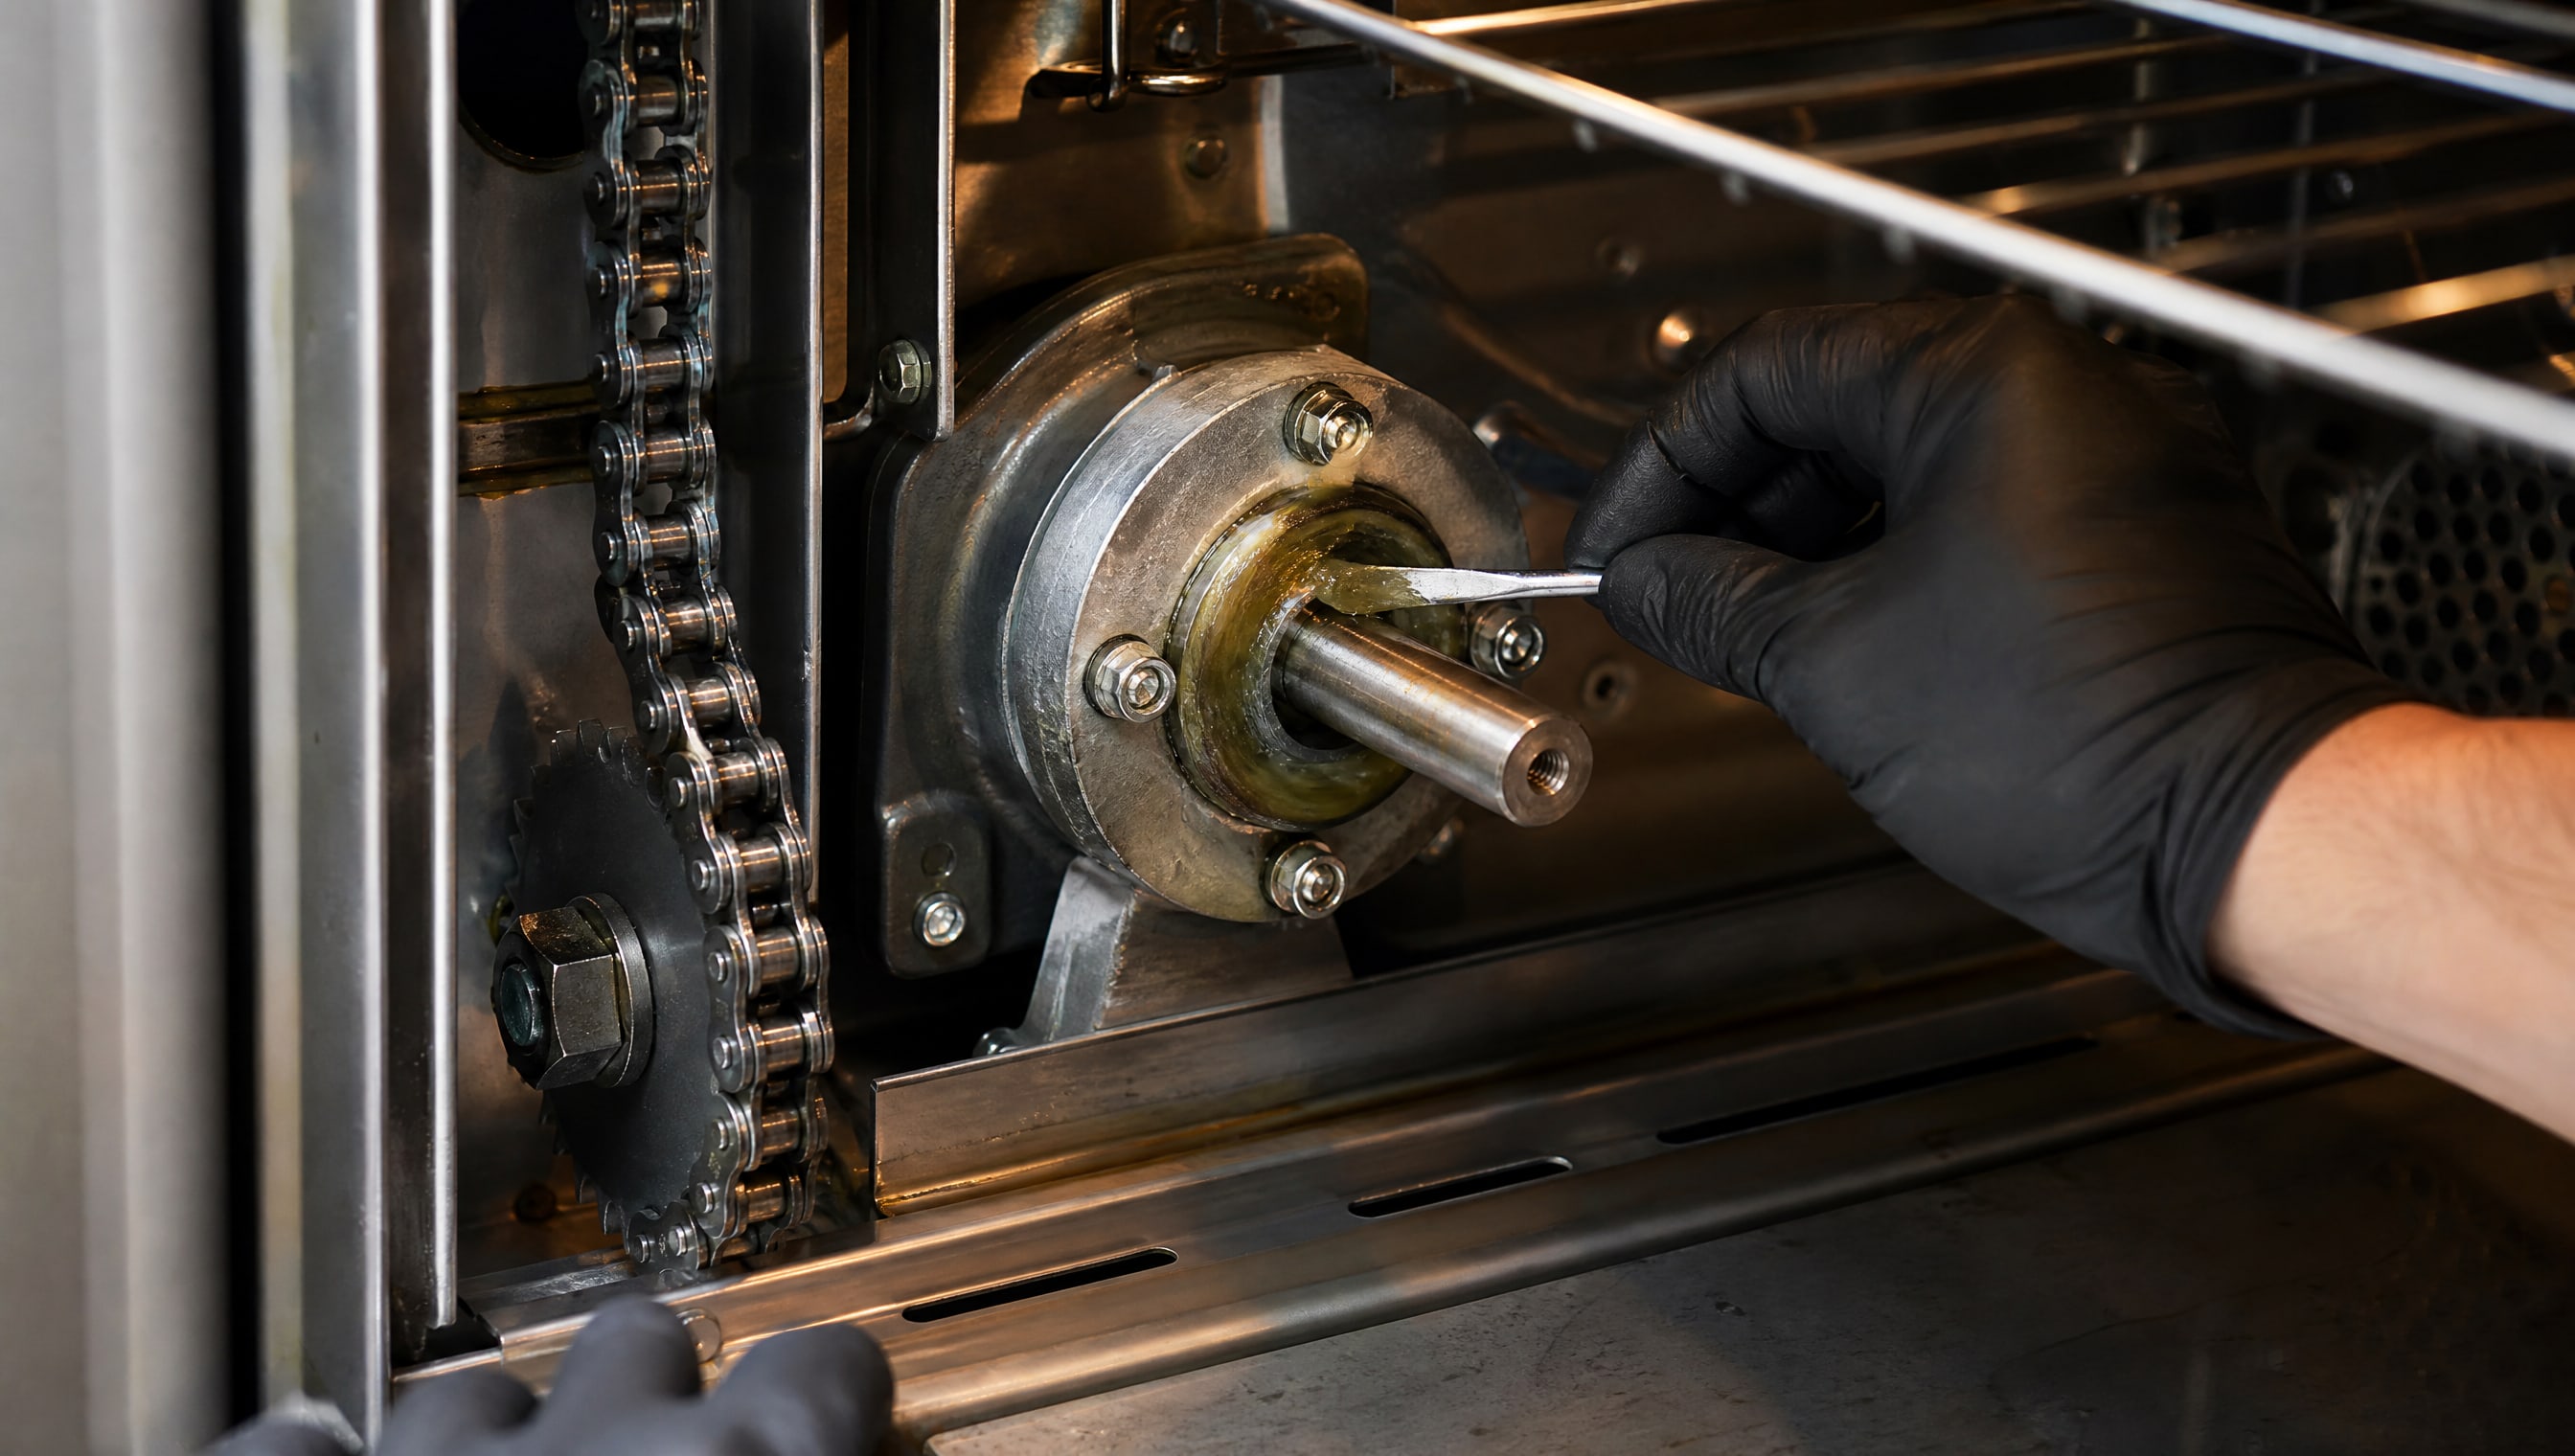
Во-первых, это разные типы материалов: 394 - пластичная смазка с консистенцией, 881 - жидкое цепное масло. Во-вторых, области применения не пересекаются: подшипник печи требует пластичную смазку, а цепная передача - текучее масло с адгезией.
Взаимозаменяемость смазок определяется совпадением четырех ключевых признаков:
Тип загустителя (ПТФЭ, литий, полиочевина и т.д.);
ISO VG базового масла (вязкость по классификации ISO);
Класс NLGI для пластичных смазок;
Температурный диапазон и противозадирные свойства (наличие MoS₂, PTFE или EP-присадок).
Если хотя бы один из этих параметров не совпадает, замена может привести к перегреву узла, вытеканию смазки из зазоров или, наоборот, к закупорке трубопровода в системе дозирования.
Нанесение смазки через тавотницу и система дозирования
Применение смазки в дозаторе подшипник предъявляет особые требования к консистенции и текучести материала.
Тавотница (масленка с пружинным механизмом) работает за счет дозированного выдавливания смазки при каждом движении рычага. Если смазка слишком жесткая (NLGI 3 или выше), материал плохо прокачивается и накапливается в канале. Если слишком мягкая (вязкость базового масла менее 32 мм²/с), смазка вытекает и не образует защитную пленку.
Смазка 394 с NLGI 1–2 отлично подходит для ручной подачи через тавотницу благодаря оптимальной мягкости консистенции. При этом она способна выдержать экстремальные температуры узла, что никак не гарантирует обычная литиевая смазка NLGI 2.
Централизованная система подачи (масленка-автомат, колпачок капельного типа) требует еще более тщательного подбора. Трубопроводы системы имеют малое сечение, и если смазка не прокачивается, система засоряется. При этом каждое применение должно быть документировано в техпаспорте оборудования: какая марка смазки, какой допуск, какой NLGI.
Часто задаваемые вопросы
394 и 881 - это одна и та же смазка или разные материалы?
Это разные материалы с разными составами и назначением. Смазка 394 - пластичная высокотемпературная смазка на PFPE с ПТФЭ-загустителем для подшипников в экстремальных условиях. Смазка 881 - цепное масло на эфирной основе с допуском NSF H1 для цепных передач и конвейеров в пищевой промышленности. Они несовместимы взаимозаменяемо без проверки совместимости конкретного узла.
Почему нельзя ориентироваться только на NLGI при выборе смазки для подшипника?
Класс NLGI характеризует только консистенцию смазки (мягкость), а не вязкость базового масла, температурную стойкость или противозадирные свойства. Две смазки с одинаковым NLGI 2 могут иметь базовое масло вязкостью 32 мм²/с и 510 мм²/с - поведение таких смазок при высоких скоростях вращения будет совершенно разным. Первая создаст меньше тепла, вторая обеспечит толще пленку в медленных узлах.
Какая смазка подходит для нанесения через тавотницу в высокотемпературный подшипник?
Смазка должна иметь NLGI 1–2 (мягкую консистенцию для прокачивания через тавотницу) и рабочую температуру минимум на 10–15 °C выше максимальной температуры узла. Для подшипников печей с температурой +150 °C подойдет смазка с верхним пределом +165…+180 °C. Дополнительно проверить совместимость материала тавотницы с составом смазки (особенно для PFPE).
Что означает NSF H1 на упаковке смазки и смазки в дозаторе подшипник?
NSF H1 - допуск на случайный контакт с пищей. Смазка разрешена в пищевом оборудовании при условии, что она не вступает в регулярный контакт с продуктом и применяется только в недоступных для продукта местах (подшипники, направляющие). H1 не означает, что смазку можно использовать везде - применение должно быть обосновано конструкцией оборудования и документацией.
Как проверить совместимость смазки при подаче ее централизованной системой дозирования?
Нужно свериться со спецификацией оборудования и узнать рекомендуемый ISO VG базового масла, NLGI и тип загустителя. Затем сравнить эти параметры с паспортом кандидата на замену. Также проверить совместимость материалов тавотницы, уплотнений и трубопровода со смазкой (особенно если это PFPE или специальный состав). Если сомнения остаются, запросить выписку из паспорта у производителя.
Заключение
Смазка в дозаторе подшипник - это выбор, требующий учета всей совокупности технических параметров, а не только названия серии. Серия 394 и серия 881 решают разные задачи: первая обеспечивает экстремальную термостойкость и химическую инертность для высокотемпературных узлов, вторая дарует цепным передачам адгезию и гигиеничность в пищевом производстве.
Практический совет: перед подбором смазки заполните анкету узла - максимальная рабочая температура, тип нагрузки, скорость вращения, способ подачи (ручная тавотница или система дозирования), наличие агрессивных сред. После этого сравните эту информацию с техпаспортом кандидата, убедитесь в совпадении ISO VG, NLGI, загустителя и температурного диапазона. Только такой подход гарантирует безаварийную работу узла и предсказуемый интервал обслуживания.