Двустороннее нанесение защитных покрытий - один из сложнейших вызовов в промышленной защите металлоконструкций. Когда деталь требует обработки с обеих сторон, инженеры сталкиваются с парадоксом: первый слой начинает полимеризоваться, а вторая сторона остается недоступной для материала. Это приводит к закупориванию зон, задержке растворителей и дефектам сцепления между слоями. Статья разбирает конкретные технологические приемы, которые исключают повторную полимеризацию и обеспечивают равномерную защиту сложных деталей. Материал полезен закупщикам, инженерам и техническим специалистам, которые выбирают системы покрытий для сложногеометричных конструкций и организуют производственные процессы нанесения.
Суть проблемы: почему возникает повторная полимеризация
Когда покрытие наносится на первую сторону детали, материал должен свободно течь, растворители должны испаряться, а воздух - беспрепятственно выходить.
Однако многие конструкции имеют закрытые полости, узкие щели и скрытые углубления. При переворачивании детали для нанесения второй стороны первый слой уже начал полимеризоваться. Если полости не дренированы технологическими отверстиями, покрытие на второй стороне не проникает в скрытые зоны - там задерживаются растворители, кислород не проходит, и отверждение слоя блокируется.
Это явление называют повторной полимеризацией: не сам материал полимеризуется дважды, а внутренняя часть покрытия остается незавершенной из-за того, что доступ к ней закрыт. В результате вместо однородного слоя возникают липкие зоны, микротрещины и участки ослабленной адгезии. Коррозия начинается именно в таких точках.
Стандарт ISO 12944 требует циклы покрытий и системы нанесения, которые учитывают подготовку поверхности, выбор покрытия и условия нанесения. Однако применение этого стандарта на практике требует конкретных технологических приемов - физических и процедурных решений, без которых даже высокого качества материал даст брак.
Технологические отверстия: расположение и геометрия
Основной инструмент для избежания повторной полимеризации - это технологические отверстия.
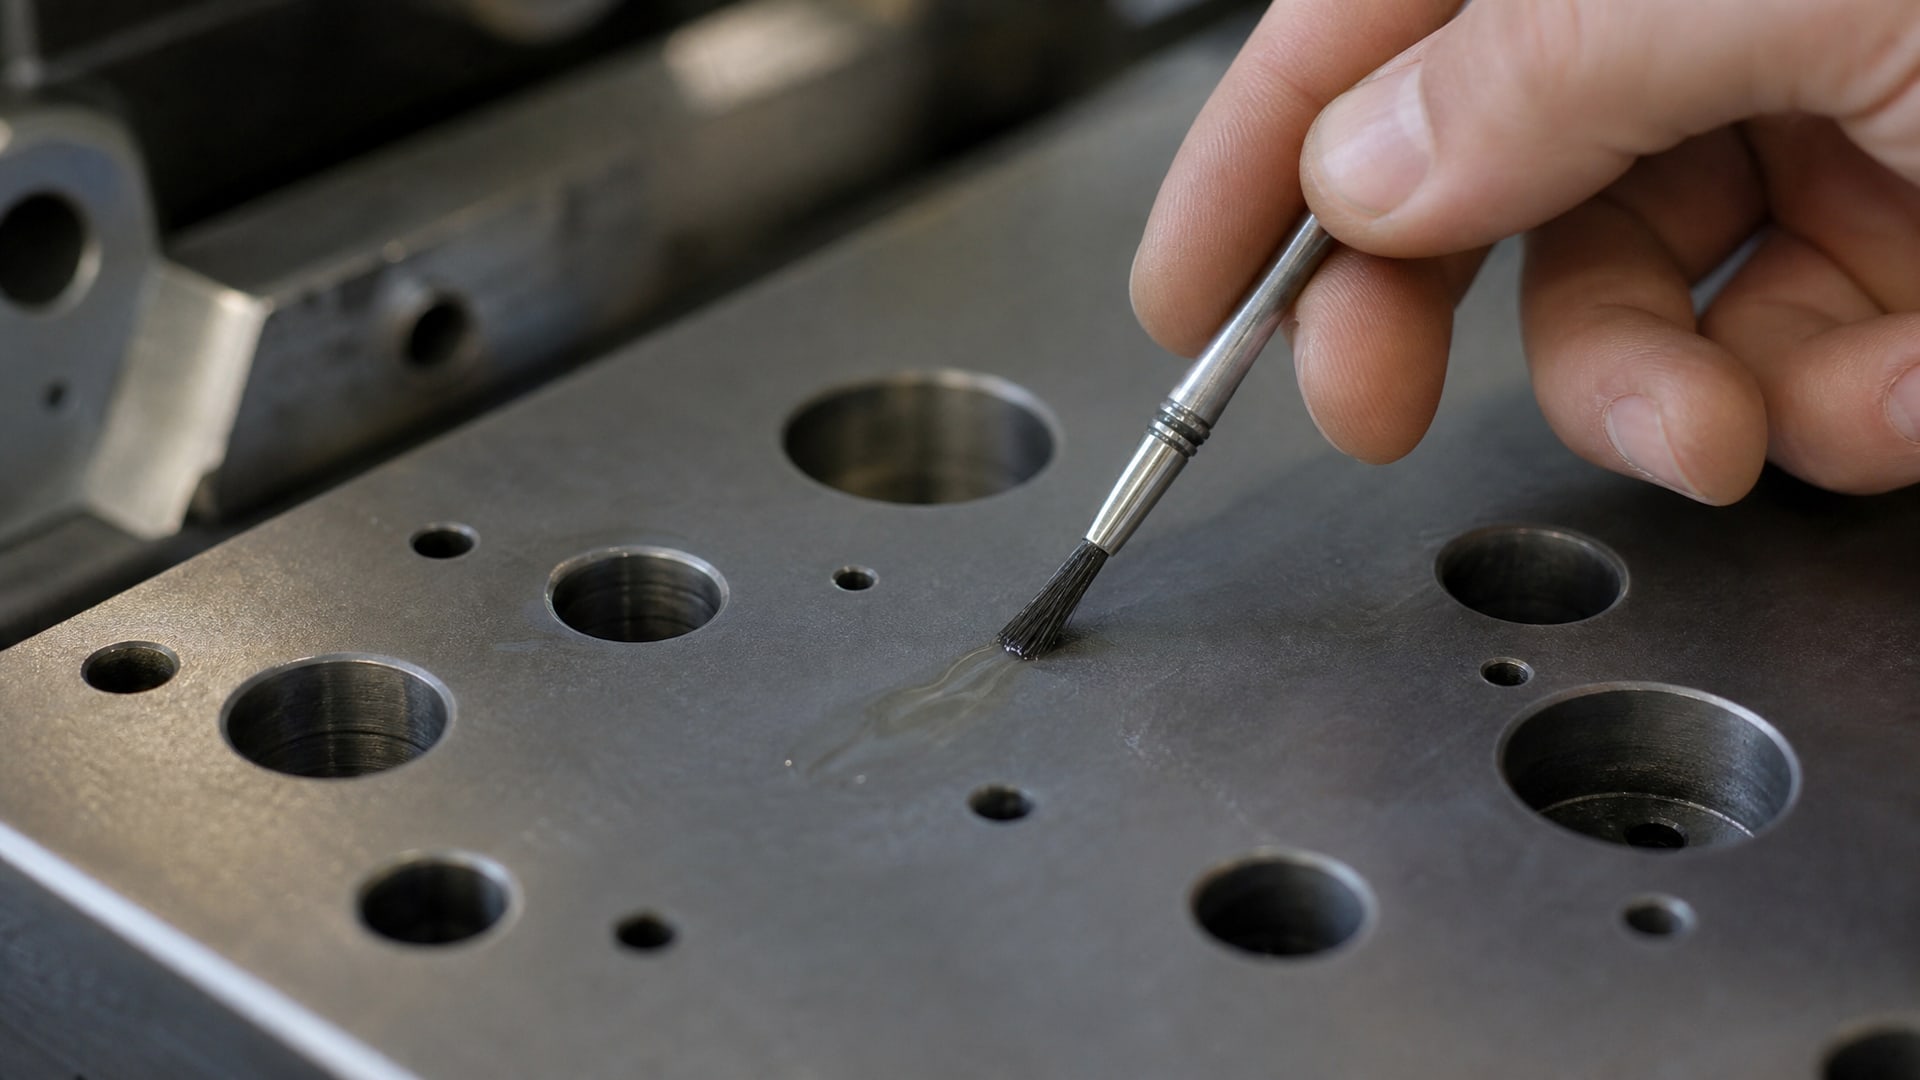
Они служат каналами для циркуляции воздуха и выхода летучих компонентов покрытия во время и после нанесения. Однако их размещение и конструкция критичны.
Согласно нормативным материалам по строительным конструкциям, технологические отверстия следует располагать по диагонали относительно друг друга. Это означает, что если на верхней части детали находится отверстие, то на нижней - должно быть смещено так, чтобы воздух и материал имели зигзагообразный путь выхода. Кромки этих отверстий должны быть срезаны под углом или скруглены - острые кромки препятствуют потоку и создают завихрения, в которых задерживается материал.
Нижние и верхние кромки перегородок полостей также рекомендуется срезать. Это обеспечивает прохождение потока через всю толщину детали и минимизирует мертвые зоны, где полимеризация задерживается.
Диаметр отверстия и расход материала
Размер отверстия зависит от вязкости покрытия, давления нанесения и требуемой толщины слоя. Эксперты промышленности указывают, что отверстие должно быть достаточным для свободного прохода материала, но не настолько большим, чтобы привести к чрезмерным потерям на распыл. На практике диаметр технологического отверстия варьируется от 5 до 15 мм в зависимости от сложности детали. После завершения нанесения и полимеризации эти отверстия закупориваются заглушками, герметиком или дополнительным слоем покрытия.
Симметричное нанесение и равномерность слоя
Стандартные требования ISO требуют квалифицированного нанесения, симметрично, с примерно равными перекрытиями с обеих сторон.
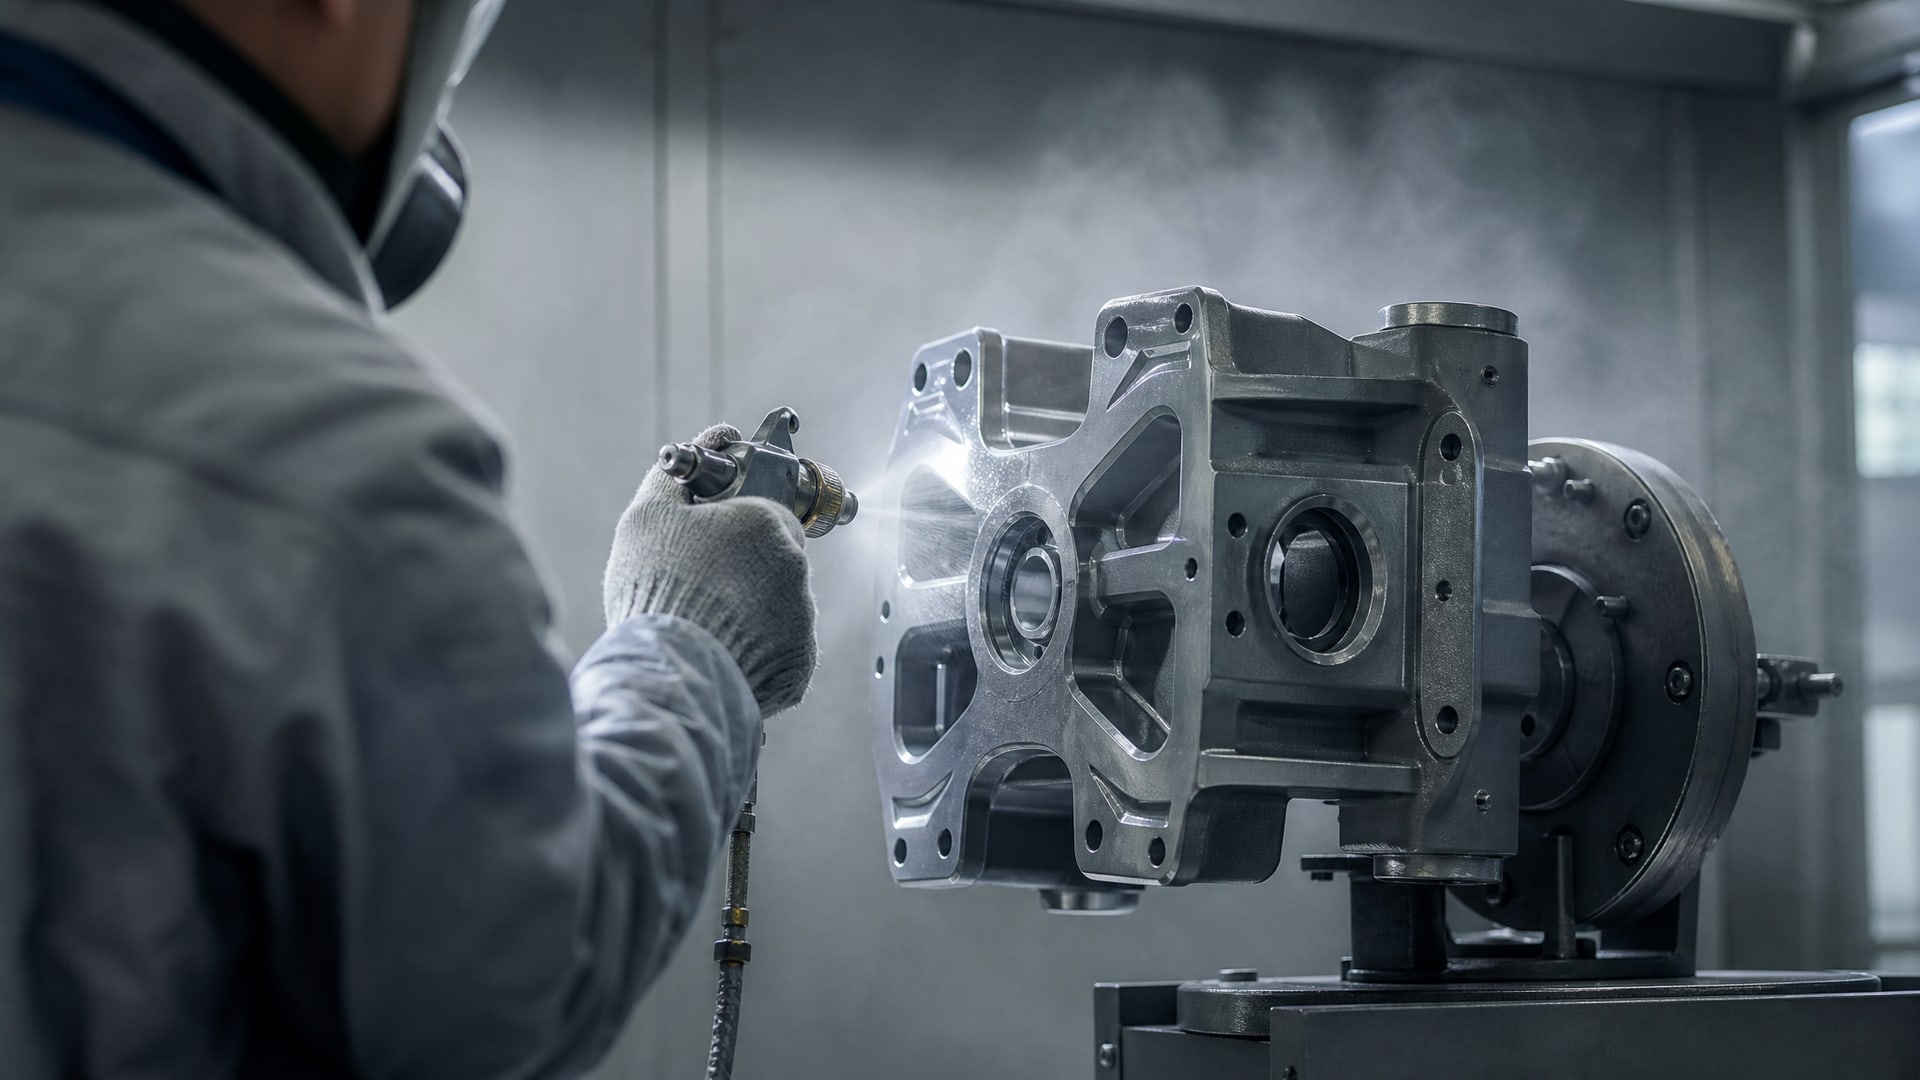
Эта рекомендация основана на простой физике: если на одной стороне слой значительно толще, чем на другой, то сушка протекает неравномерно. Толстый слой сохраняет влагу и растворители в сердцевине дольше, создавая гидростатическое давление, которое выталкивает материал из скрытых полостей. Тонкий слой сохнет слишком быстро и может закупориться даже при наличии технологических отверстий.
На практике это означает, что оператор должен контролировать толщину покрытия электромагнитным толщиномером во время нанесения. Допустимое отклонение толщины между сторонами - не более 10-15% от номинальной толщины. Если требуемая толщина 200 микрон, то одна сторона должна быть 185-215 микрон, а вторая - примерно такой же.
Равномерность перекрытия означает, что если деталь имеет выступы или ступени, они должны покрываться на обеих сторонах так, чтобы материал одинаково вел себя везде. Места с разной геометрией (острые углы, ребра жесткости) требуют внимания оператора - там часто образуются скопления материала, которые полимеризуются неравномерно.
Межслойная выдержка и время перекрытия
Одна из самых частых ошибок при двустороннем нанесении - это пренебрежение временем перекрытия.
Инструкции производителей по лучшей практике прямо указывают: если требуется несколько слоев для достижения заданной толщины, нужно соблюдать рекомендации производителя по времени межслойной выдержки и процедурам повторного нанесения.
Время перекрытия - это минимальный интервал между нанесением слоев. Для алкидных эмалей это может быть 4-6 часов, для эпоксидных и полиуретановых систем -12-24 часа. Это время позволяет растворителям испариться из первого слоя, а полимеру достичь липкого состояния, при котором второй слой химически сцепляется с ним. Если нанести второй слой раньше, растворители первого слоя захватываются и не могут полностью испариться - возникают пузыри и ослабление связи между слоями.
При двустороннем нанесении время выдержки удлиняется. После нанесения первой стороны деталь должна лежать в горизонтальном положении минимум установленное время, затем ее переворачивают и наносят вторую сторону. После этого деталь остается в горизонтальном положении снова - уже для полного отверждения. Попытка ускорить процесс (например, поворот детали через 1-2 часа вместо положенных 4-6) приводит к задержке растворителей во втором слое и к дефектам, которые проявляются только через несколько дней или недель.
Контроль высыхания в скрытых полостях
Особую сложность представляет контроль высыхания в полостях, недоступных для визуальной оценки. Рекомендуется использовать тестовые образцы из того же материала и геометрии, которые обрабатываются параллельно с основной партией. Образцы регулярно вскрывают и проверяют внутренний слой на отверждение. Если внутри еще чувствуется липкость или влажность - значит, выдержка была недостаточной.
На крупных производствах применяют датчики влажности, размещенные внутри полостей через технологические отверстия. Это позволяет объективно отслеживать, когда содержание влаги упадет ниже допустимого уровня.
Подготовка поверхности и контроль влажности
Многие инженеры недооценивают влияние подготовки поверхности на полимеризацию.
Стандарты ISO 8501-1 и ISO 12944 требуют визуальной оценки чистоты и выбора системы защиты в зависимости от класса загрязнения. Однако ключевое требование часто остается в тени: покрытие нельзя наносить на влажное основание или если основание может намокнуть; перед нанесением нужно проверять атмосферные условия, связанные с образованием конденсата.
Влажность поверхности - прямой враг полимеризации. Вода на поверхности стали снижает адгезию покрытия и создает барьер для проникновения защитного материала. Но это только часть проблемы. Если поверхность сырая, растворители в первом слое покрытия растворяют воду и переносят ее внутрь слоя. При переворачивании детали для второй стороны эта вода оказывается в середине первого слоя, блокирует полимеризацию и создает микропузыри.
Точка росы и атмосферные условия
Контроль точки росы - это не формальность, а обязательное требование. Точка росы - это температура, при которой воздух становится насыщен влагой и начинает конденсироваться. Если температура поверхности детали ниже точки росы в помещении, на ней образуется невидимая пленка конденсата. Нанесение покрытия на такую поверхность приведет к дефектам.
На практике рекомендуется, чтобы температура поверхности была как минимум на 3-5 градусов выше точки росы. Если на улице холодно и влажно, деталь, принесенная с улицы в теплый цех, должна «отлежаться» в помещении достаточное время, чтобы ее температура уравнялась с температурой окружающего воздуха, а конденсат полностью испарился.
Для контроля используют гигрометры (для измерения влажности воздуха) и инфракрасные термометры (для измерения температуры поверхности). Перед нанесением рекомендуется проверить, что влажность воздуха не превышает 85%, а температура поверхности на 3-5 градусов выше точки росы.
Дренирование и моделирование процесса
Перед запуском серийного нанесения на сложные детали рекомендуется проверить доступность внутренних полостей.
В промышленности для этого применяют метод, похожий на пробное цинкование: берут несколько образцов готовой детали, наносят покрытие в соответствии с разработанной технологией, затем срезают или вскрывают детали и визуально проверяют, достигло ли покрытие всех внутренних полостей.
Если окажется, что какие-то участки не покрыты или покрыты неполностью, это сигнал: геометрия детали не позволяет материалу добраться туда. Решения могут быть следующие:
добавить дополнительные технологические отверстия в этих зонах;
изменить ориентацию детали при нанесении;
увеличить время выдержки или использовать материал с более медленной скоростью полимеризации;
применить вспомогательные методы, такие как вибрация стеллажа во время выдержки, чтобы помочь воздуху выходить из полостей.
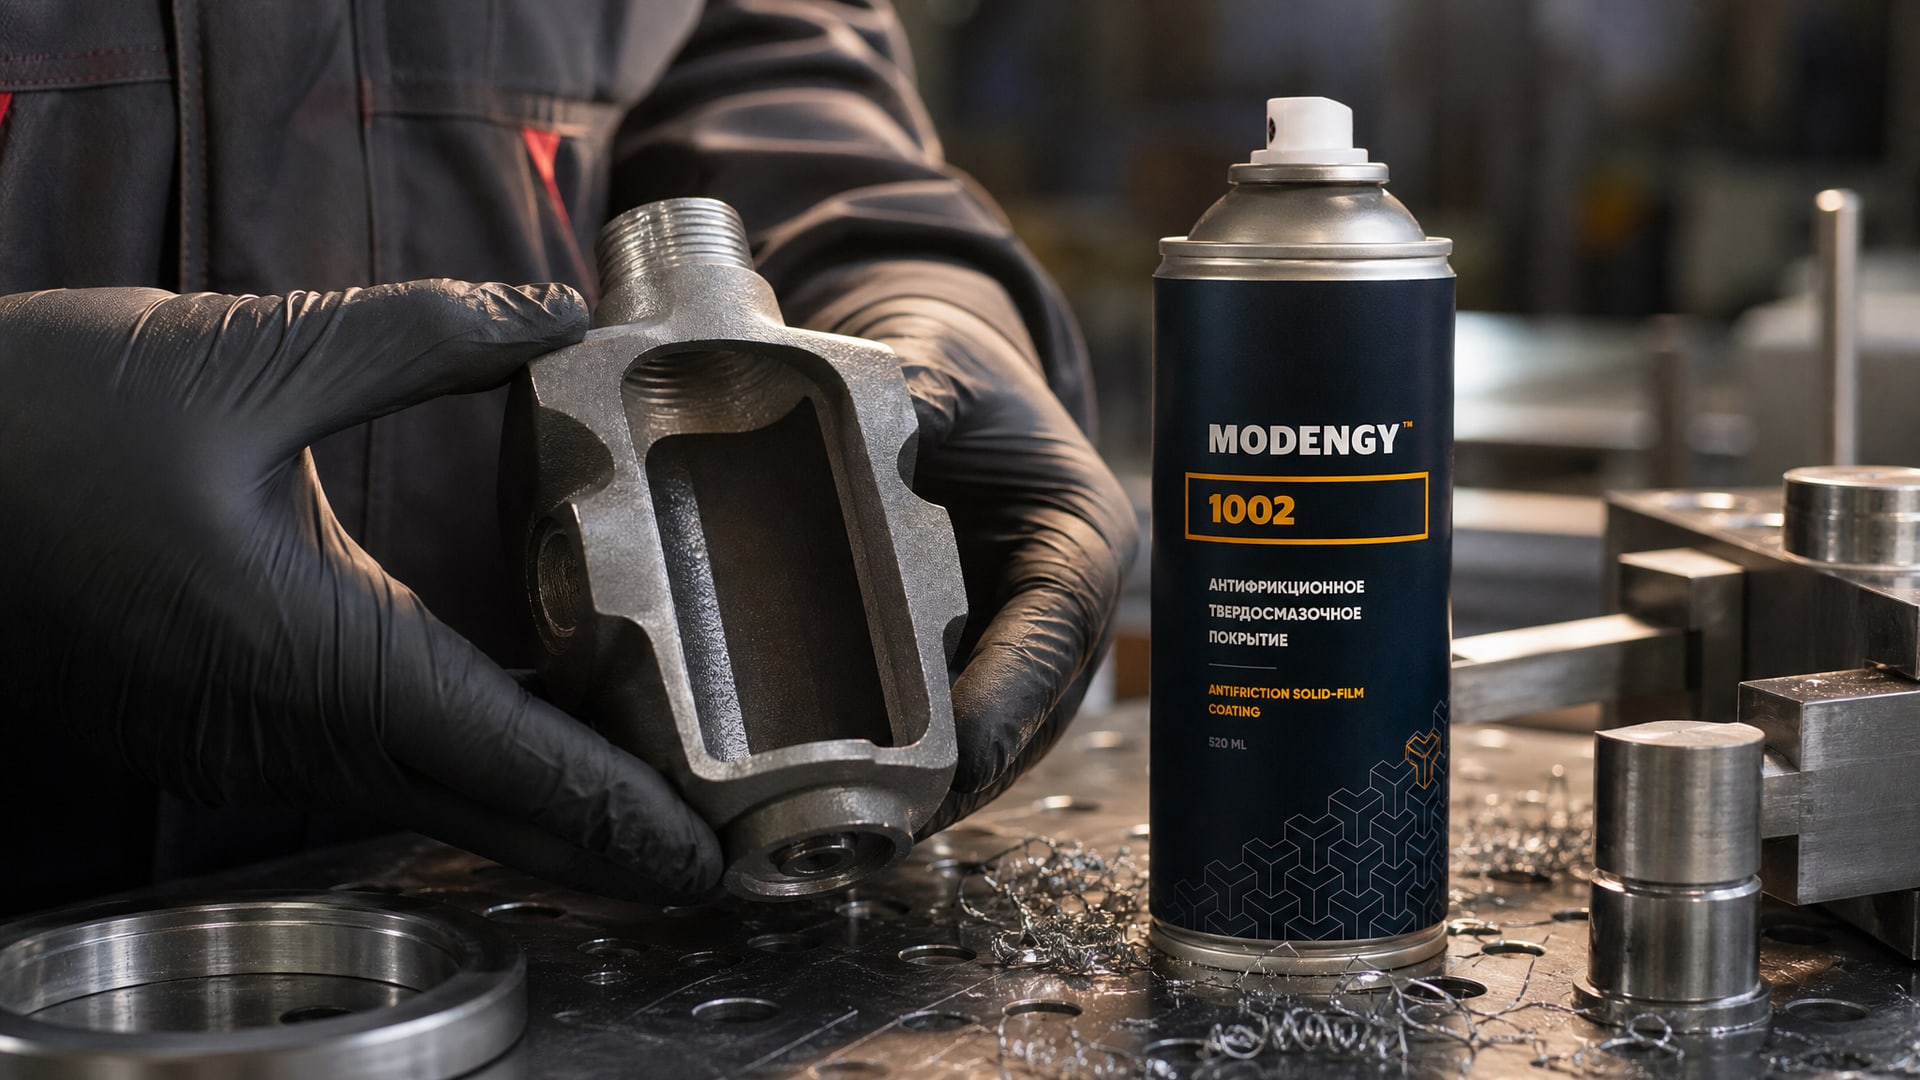
Применение антифрикционных покрытий, таких как MODENGY 1002, может дополнить систему защиты, создав дополнительный тонкий слой, который предотвращает прямой контакт деталей в тех местах, где главное защитное покрытие могло быть нарушено повторной полимеризацией. Однако это дополнение, а не замена правильной технологии нанесения.
Нарушения процесса: как распознать и исправить
На производстве часто обнаруживаются дефекты полимеризации только через неделю или две после нанесения.
К этому моменту уже много деталей обработано по ошибочной технологии. Основные признаки повторной полимеризации:
липкие или матовые зоны на второй стороне, в то время как первая сторона выглядит нормально;
микротрещины, видимые под лупой или при перегибе гибкой пленки;
вздутие покрытия через несколько дней;
сниженная устойчивость к коррозии в скрытых зонах.
Для исправления брака:
переработка (повторное снятие и нанесение) - это долго и дорого, но обязательно, если дефект затронул критичные поверхности;
локальный ремонт путем нанесения дополнительного слоя только на пораженные зоны - это возможно, если зоны хорошо видны и доступны;
анализ корневой причины и коррекция процесса на будущее.
Для предотвращения массового брака рекомендуется вести журнал нарушений процесса: любой отход от технологии (сокращение выдержки, игнорирование проверки точки росы, заполнение технологических отверстий до завершения полимеризации) должны быть зафиксированы и проанализированы.
Частые вопросы
Можно ли ускорить процесс, сокращая межслойную выдержку?
Нет. Межслойная выдержка - это не произвольный регламент, а минимальное время, необходимое для испарения растворителей и достижения липкого состояния поверхности первого слоя. Сокращение этого времени приводит к задержке растворителей внутри слоев, которая впоследствии проявляется как липкие зоны, микротрещины и преждевременная коррозия. Производители тестируют и рекомендуют сроки на основе лабораторных условий; в реальном производстве с влажностью и колебаниями температуры сроки часто требуют увеличения, а не сокращения.
Какой размер технологических отверстий оптимален?
Размер зависит от вязкости материала, давления нанесения и толщины детали. На практике диаметр варьируется от 6 до 12 миллиметров. Слишком маленькие отверстия (менее 5 мм) не пропускают достаточно воздуха; слишком большие (более 15 мм) приводят к избыточным потерям материала на распыл. Кромки отверстий должны быть срезаны или скруглены, чтобы не создавать завихрения, в которых задерживается материал.
Почему влажность воздуха влияет на полимеризацию?
Влага в воздухе конденсируется на поверхности детали, если ее температура ниже точки росы. Эта невидимая пленка воды препятствует адгезии покрытия и содержит влагу внутри слоя, блокируя полимеризацию. Кроме того, вода, растворенная в первом слое покрытия, переносится во второй слой и создает барьер для полимеризации. Поэтому контроль точки росы и поддержание температуры поверхности выше точки росы на 3-5 градусов - это обязательное условие качества.
Как проверить, прошло ли покрытие в полости детали?
Используйте тестовые образцы из того же материала и геометрии, которые обрабатываются параллельно. После завершения полимеризации срежьте или вскройте образец и визуально проверьте внутренние полости. Если покрытие не достигло скрытых зон, это сигнал, что технологические отверстия расположены неправильно или их недостаточно. На крупных производствах применяют датчики влажности внутри полостей для объективного контроля.
Может ли повторная полимеризация привести к коррозии?
Да, это основной риск. Если полимеризация в скрытых зонах прошла неполно, там остаются липкие области, микротрещины и участки ослабленной адгезии. Вода и кислород проникают именно в такие участки и инициируют коррозию. Через несколько месяцев под покрытием образуется очаг ржавчины, который распространяется.
Заключение
Технология защитного покрытия при двустороннем нанесении требует системного подхода: правильного расположения технологических отверстий, соблюдения времени межслойной выдержки, контроля влажности поверхности и атмосферных условий, а также симметричного нанесения слоев. Ни один из этих элементов нельзя игнорировать. Повторная полимеризация возникает не потому, что используется плохой материал, а потому, что технологический процесс не обеспечивает доступ кислорода и выход растворителей из всех зон детали.
Конкретный следующий шаг: если ваше предприятие начинает обрабатывать новую деталь сложной формы, проведите тесты на образцах перед запуском серии. Измерьте влажность поверхности, проверьте расположение технологических отверстий, расчитайте межслойную выдержку с учетом реальных условий цеха, а не только лабораторных норм. Один день на проверку в начале спасит неделю переработки брака в конце.