Анаэробные фиксаторы и герметики - незаменимый инструмент в промышленности, ремонтных мастерских и производстве. Однако нередко эти составы не работают так, как ожидает пользователь, или вообще не затвердевают. Дело почти всегда в нарушении простых правил применения, начиная с подготовки поверхности и заканчивая техникой нанесения и выдержкой перед нагрузкой. В этой статье разберем самые распространенные ошибки, которые допускают инженеры и закупщики при работе с анаэробными составами, и покажем, как правильно наносить анаэробный герметик, чтобы получить надежное соединение.
Если вы когда-нибудь сталкивались с самоотвинчиванием крепежа, вымыванием масла из резьбовых соединений или полным отказом фиксатора работать - скорее всего, причина была в технике применения, а не в самом составе. Зная эти ошибки и способы их избежать, вы существенно повысите надежность узлов и сократите время на переделки.
Почему анаэробный герметик не работает: основные причины
Начнем с главного: анаэробные составы полимеризуются только при одновременном действии двух условий - отсутствия кислорода воздуха и прямого контакта с активной металлической поверхностью.
Если хотя бы одно из этих условий нарушено, реакция не пойдет или будет неполной.
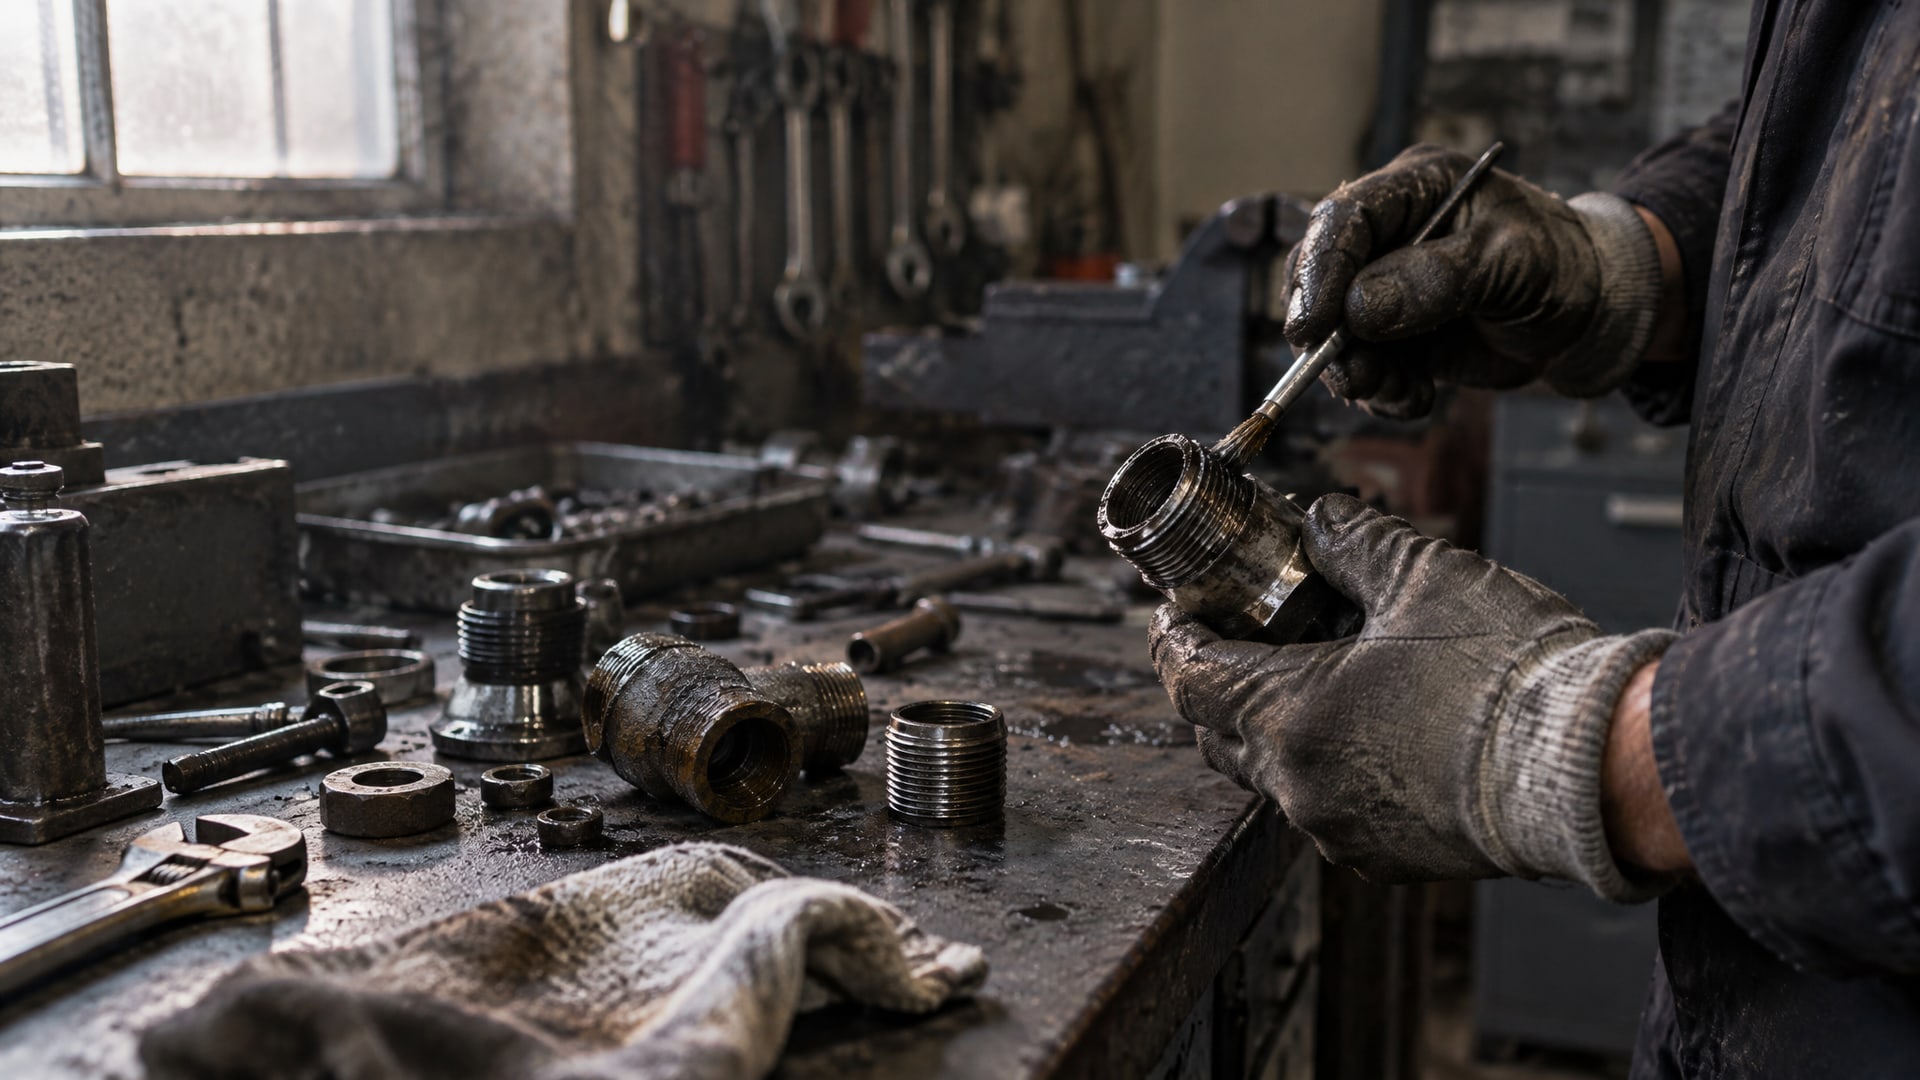
Самая частая причина отказа фиксатора - грязь и масло на резьбе. Производственная пыль, остатки минерального масла с предыдущего смазывания, налет окиси на старом крепеже - все это создает изолирующий слой между составом и металлом. Анаэробный герметик просто не "видит" металл и потому не затвердевает. Многие закупщики полагают, что немного масла не помешает, но на практике даже тонкая масляная пленка блокирует полимеризацию.
Вторая по частоте ошибка - нанесение состава вне зоны реального контакта резьбы. Если вы капнете анаэробный клей на выступ или на боковую поверхность болта, где нет плотного соприкосновения двух поверхностей, состав не попадет в щель и останется на открытой поверхности. Там он получит доступ кислорода и не затвердеет. Анаэробный материал должен попасть именно в микрощель между витками резьбы - там, где две металлические поверхности прижимаются вплотную.
Третья ошибка - работа в холоде без активатора. Низкая температура замедляет отверждение, и если вы наносите фиксатор на морозе или в неотапливаемом цехе без ускорителя полимеризации, процесс может растянуться или остановиться вовсе.
Как правильно наносить анаэробный герметик: пошаговая техника
Правильное нанесение начинается не с самого состава, а с подготовки.
Вот четкая схема, которая работает:
Этап 1. Очистка и обезжиривание
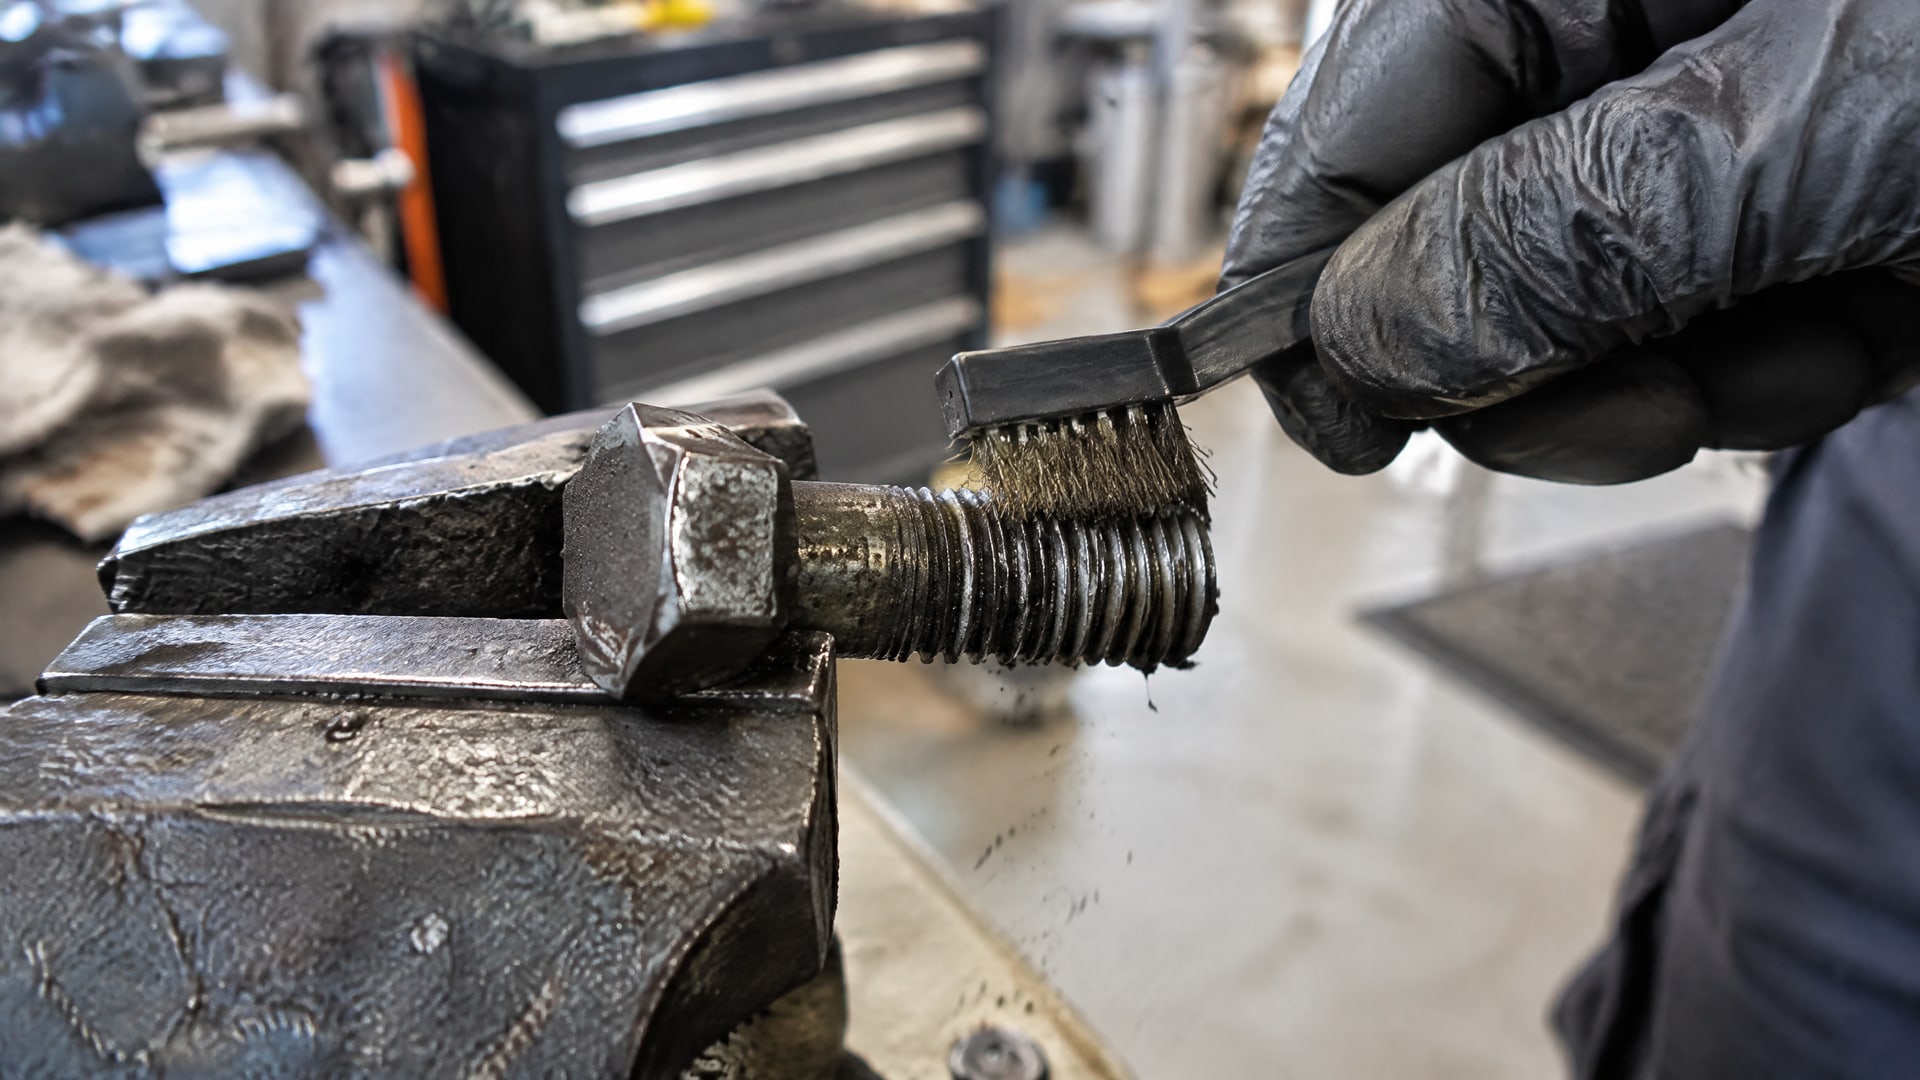
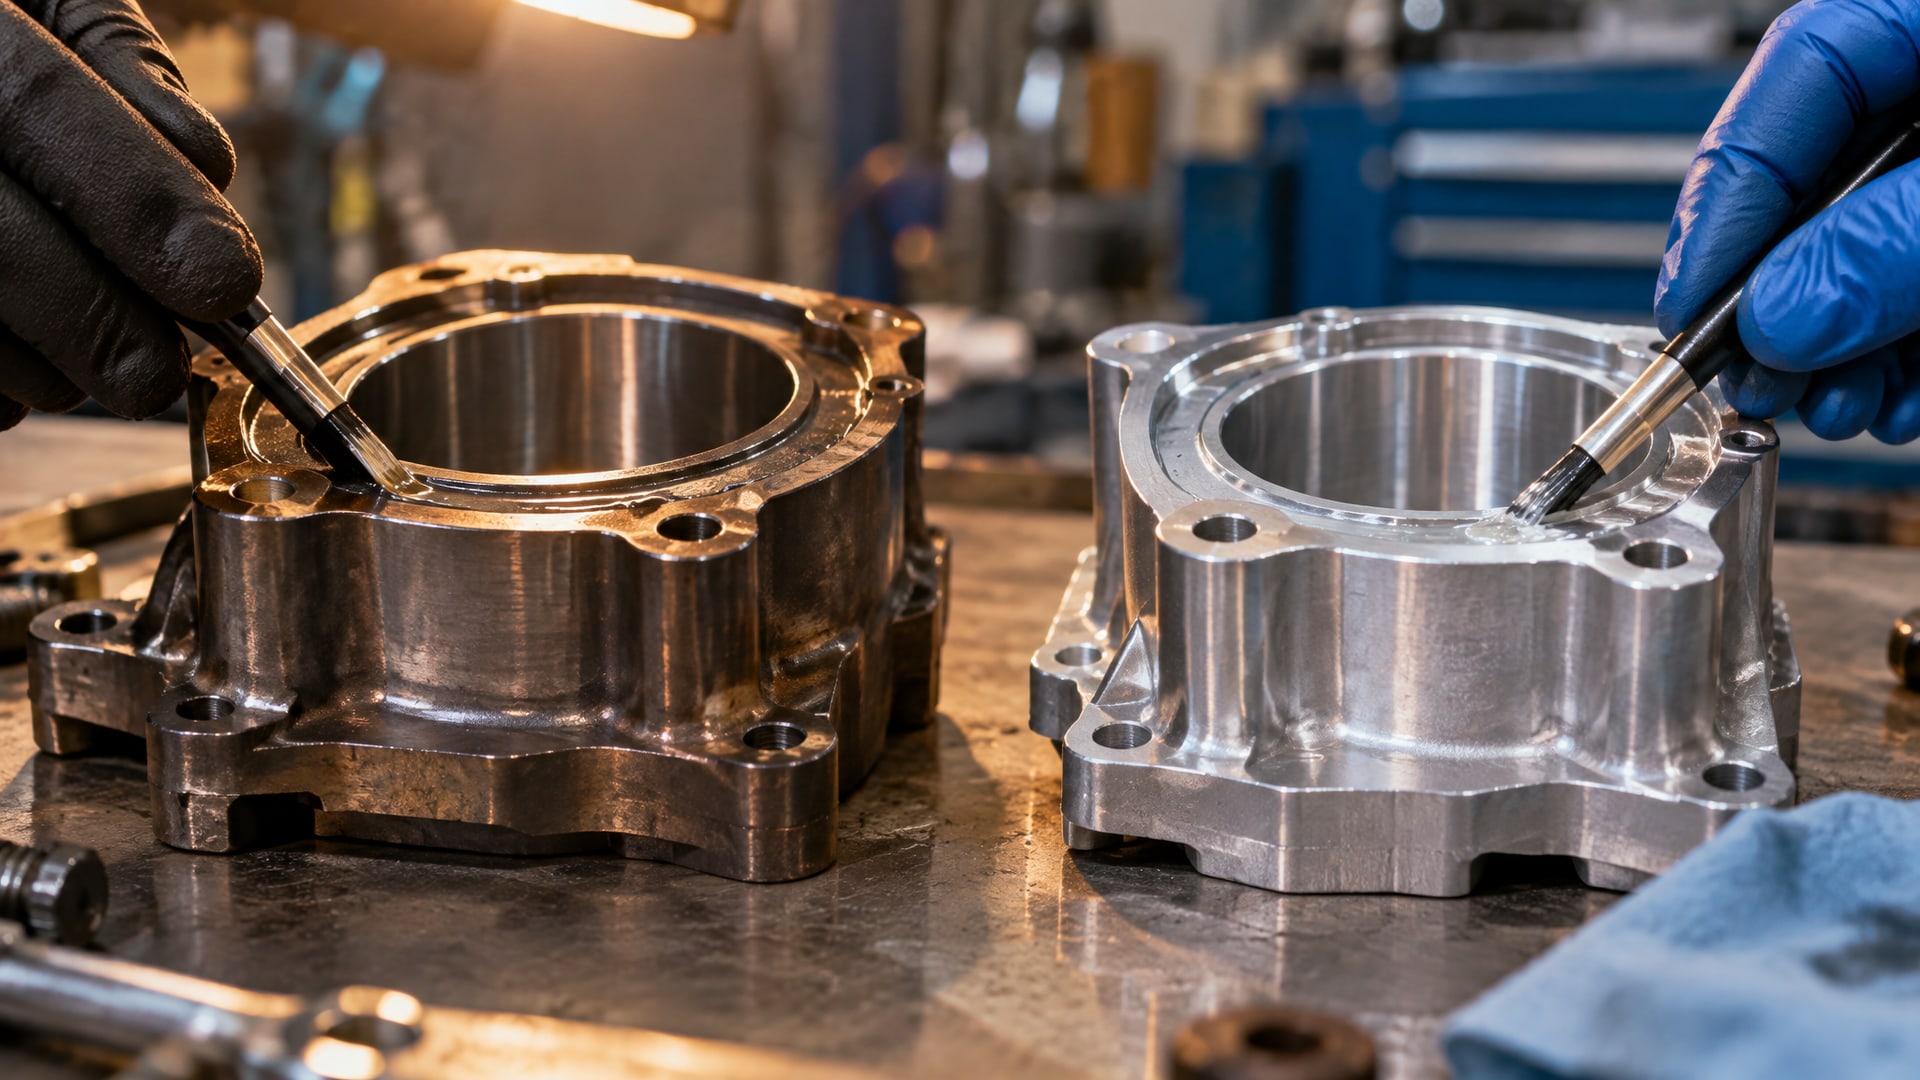
Снимите болт, гайку или трубный ниппель. Тщательно очистите резьбу от грязи и старого масла. Используйте чистую щетку, небольшой кусок чистой ткани или обезжиривающее средство. Во влажной среде или в цехе с обильным масляным туманом этот шаг нельзя пропускать. Дайте детали высохнуть полностью - влага тоже мешает отверждению.
Этап 2. Нанесение на сквозное отверстие
Если отверстие проходит сквозь деталь (например, шпилька насквозь через корпус), нанесите 1–3 небольших капли анаэробного герметика или тонкую полоску прямо на участок зацепления резьбы - там, где витки резьбы вступают в контакт. Не мочите весь болт, не делайте "лужицу" на головке. Помните: лишний материал будет выдавлен наружу при затягивании и только загрязнит узел.
Этап 3. Нанесение на глухое отверстие
Когда отверстие слепое (дно есть), подход иной. Несколько капель состава наносят вниз по внутренней стенке резьбы, ближе ко дну отверстия. Так материал гарантированно окажется в щели между витками и не вытечет при закручивании. Это критично, потому что в глухом отверстии нет "выхода" для избытка.
Этап 4. Сборка и затягивание
Сразу после нанесения вставьте болт в отверстие и затяните до номинального момента. Не медлите - это позволяет составу распределиться по зоне контакта. Затягивайте плавно, без рывков. Излишки материала, вышедшие наружу, аккуратно уберите чистой тряпкой или салфеткой после полной сборки узла - не протирайте резьбу насквозь, иначе вытрете весь материал из соединения.
Этап 5. Выдержка перед нагрузкой
После сборки дайте узлу время на полимеризацию. В зависимости от типа состава это может занять от нескольких часов до суток. При комнатной температуре (20–25 °C) считайте на 24 часа полной выдержки перед серьезной нагрузкой. При холоде это время увеличивается. Спешка на этом этапе - частая причина срыва соединения при первой же вибрации или скачке температуры.
Различие между сквозными и глухими отверстиями: практическая тактика
Это различие часто недооценивается, но оно существенно влияет на результат.
В сквозном отверстии состав может вытечь, поэтому его наносят в зону максимального трения, где витки резьбы прижимаются крепче всего. В глухом отверстии вытечь нечему, поэтому материал размещают глубже, чтобы гарантировать заполнение всех микрощелей.
Часто инженеры применяют универсальный подход и наносят одинаково везде. Это работает иногда, но не всегда. Когда вы имеете дело с серьезной вибрацией или высокими температурами, различие становится очевидным: сквозное соединение "теряет" фиксатор быстрее, а глухое держит стабильнее, если материал правильно размещен.
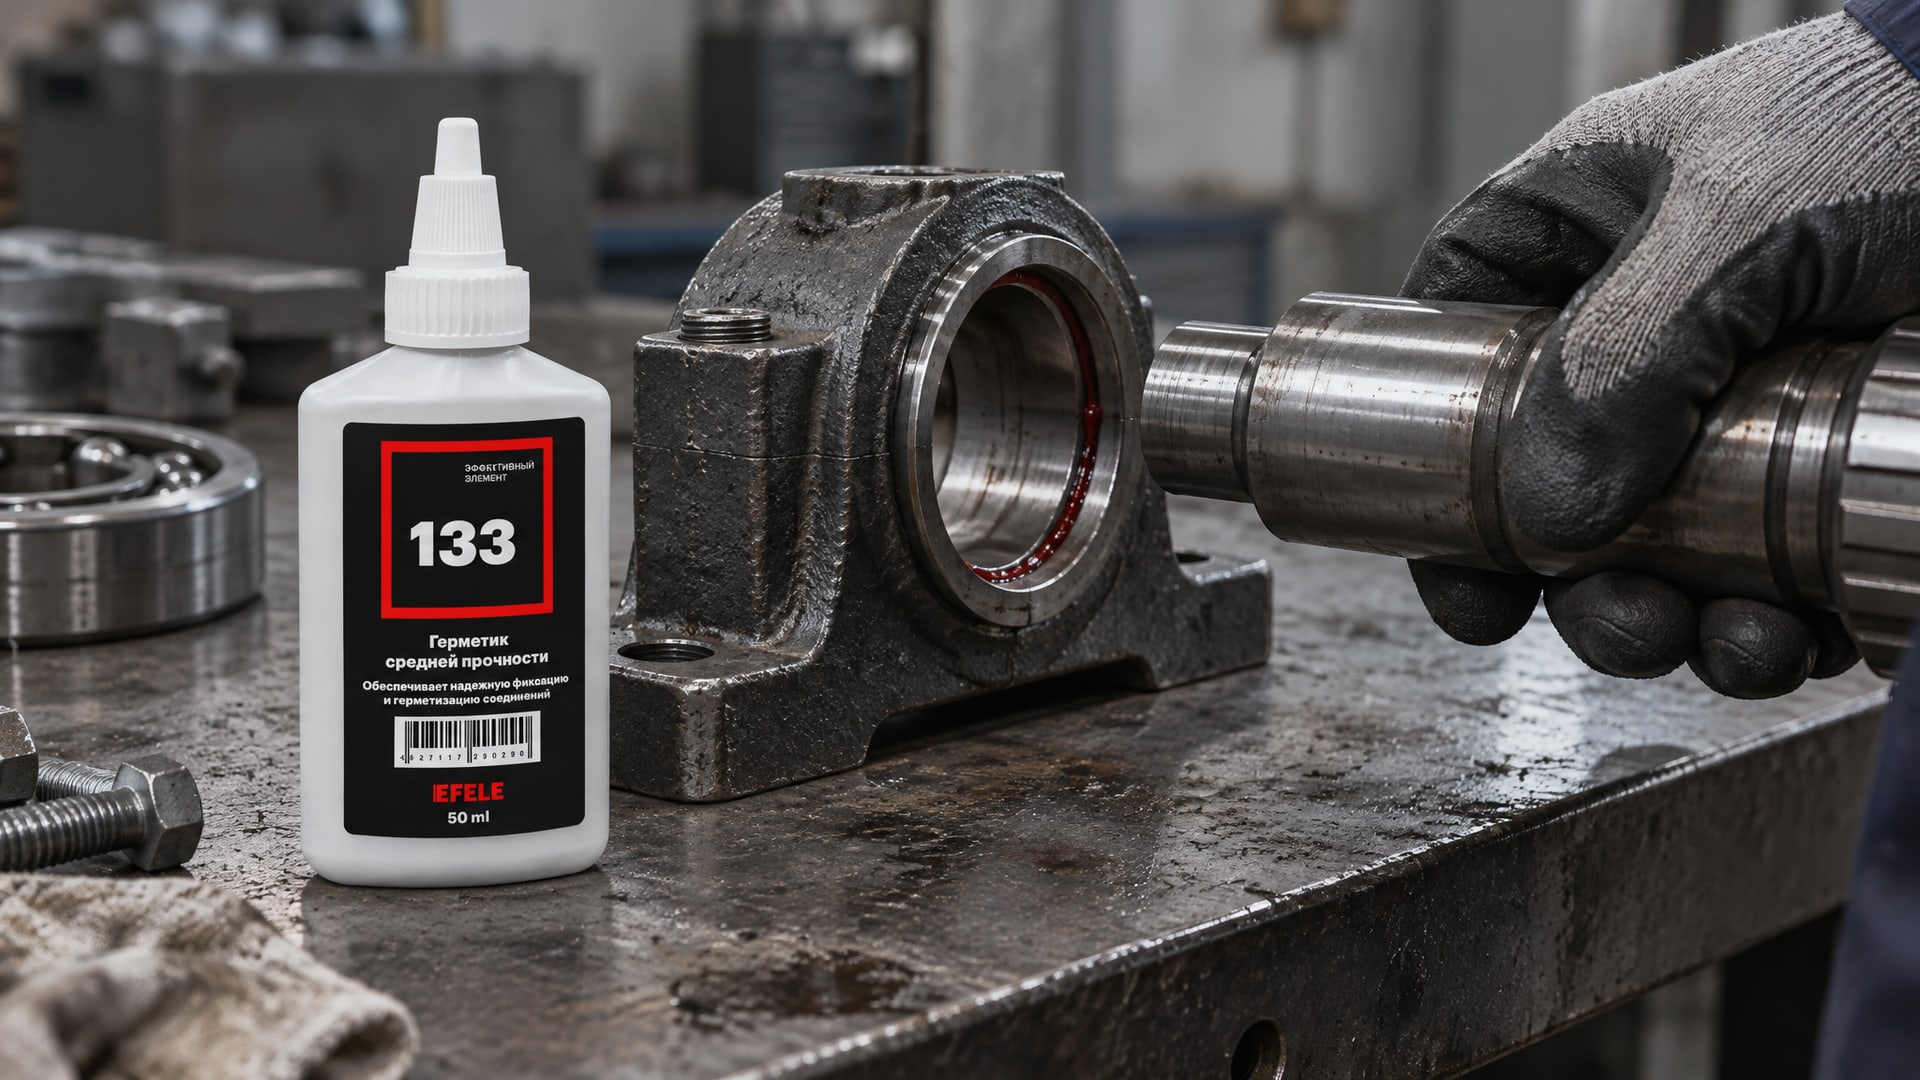
Для резьбовых соединений, которые часто разбираются (например, в сервисе), используют менее вязкие составы, чтобы их было легче удалять. Для постоянных соединений с вибрацией берут более текучие формулы с высокой адгезией - они проникают глубже и держат надежнее. На вал-втулочных соединениях, где вибрация и микротемпература вызывают фреттинг (абразивный износ), термостойкие анаэробные клеи, как EFELE 133, применяют для предотвращения вымывания и обеспечения долговечности узла при холодном пуске и перепадах температур.
Типичная ошибка: слишком много материала вместо правильной подготовки
Многие закупщики и инженеры ошибочно полагают, что чем больше фиксатора, тем надежнее соединение.
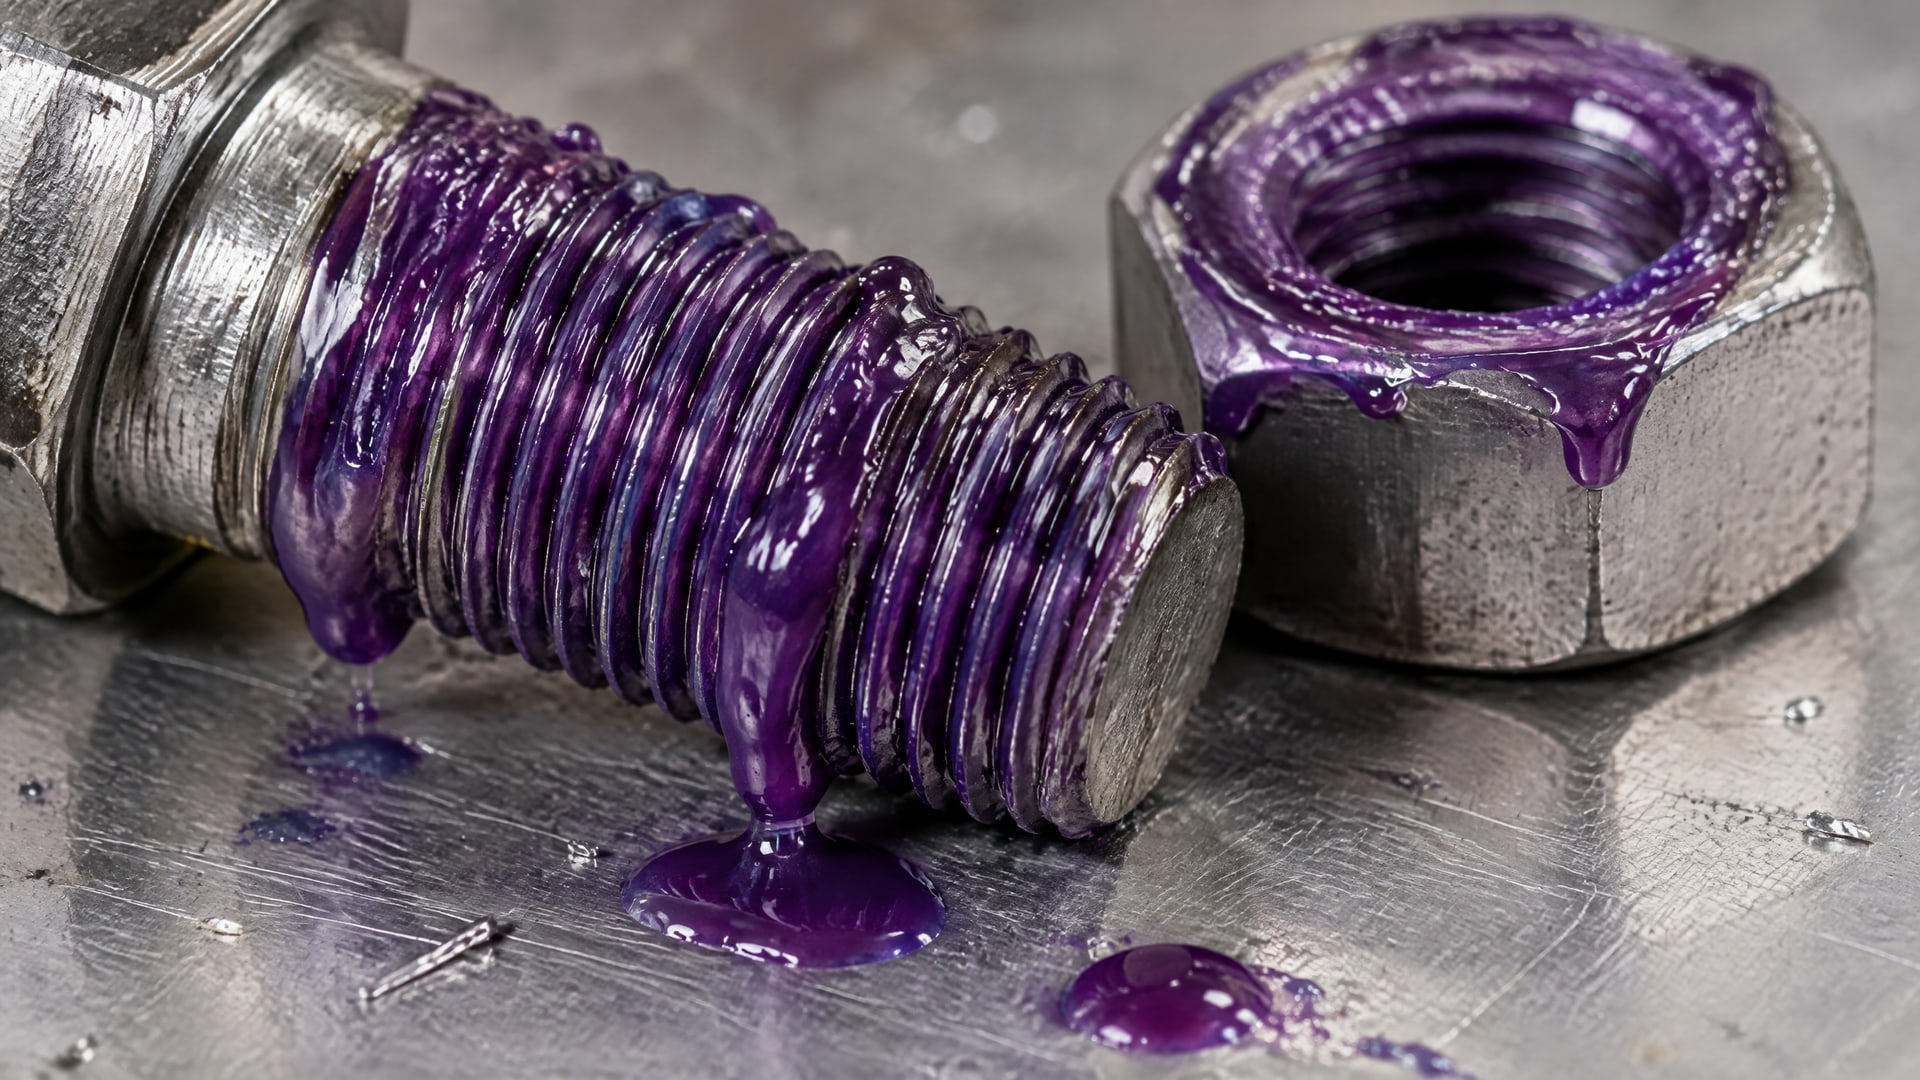
На практике это миф, порождающий больше проблем, чем решений.
Избыток анаэробного герметика: - выдавливается наружу при затягивании, засоряя стык и портя внешний вид; - не распределяется равномерно, оставляя "пустоты" в глубине резьбы; - требует больше времени на полимеризацию, так как в толстом слое реакция идет медленнее; - может помешать соединению сесть на нужное место, если скапливается под головкой болта.
Правило простое: тонкий равномерный слой в зоне контакта работает лучше, чем большое количество материала, размазанного по всей детали. Инженеры, работающие на крупных производствах, часто используют дозирующие аппликаторы именно для контроля количества - так обеспечивается стабильный результат от детали к детали.
Влияние температуры и типа металла на отверждение
Температура - один из ключевых факторов, влияющих на скорость полимеризации анаэробных составов.
При нормальной комнатной температуре (20–25 °C) процесс идет предсказуемо. При 0 °C и ниже отверждение замедляется в разы, а иногда практически останавливается без специального активатора.
Тип металла тоже важен. Сталь обычно "активна" - анаэробные составы на ней полимеризуются легко. Нержавеющая сталь и некоторые алюминиевые сплавы могут быть "неактивными", особенно если на них есть защитная пленка или паспивация. В таких случаях применяют активаторы-ускорители, которые проникают сквозь пассивный слой и запускают реакцию.
Выбирая анаэробный состав, учитывайте условия окружающей среды в цехе. Если вы работаете в холодильнике или неотапливаемом складе, нужен либо состав с низкотемпературной активацией, либо активатор в комплекте. Для высокотемпературных узлов (например, выпускные коллекторы, элементы теплообменников) требуются термостойкие формулировки, выдерживающие длительный нагрев без деградации.
Чего нельзя делать: самые опасные ошибки
Не касайтесь носиком флакона металла.
Если кончик аппликатора соприкоснется с болтом, на нем может засохнуть слой состава, который потом загрязнит следующую порцию. Это приводит к засорению дозатора и неравномерному нанесению.
Не смешивайте анаэробные составы разных производителей. У каждого свой химический состав и добавки; их комбинация может замедлить или вовсе остановить реакцию.
Не пытайтесь нагружать соединение до полного отверждения. Даже если узел кажется твердым на ощупь через час, внутри процесс может быть далеко не завершен. 24 часа - это не перестраховка, а необходимость.
Не игнорируйте указания по активаторам для "неактивных" поверхностей. Если инструкция к составу рекомендует активатор для нержавейки, а вы работаете с нержавейкой - используйте его. Иначе гарантировано разочарование.
Не наносите анаэробный герметик на влажную или грязную резьбу в надежде, что "рассосется". Не рассосется. Соединение не получится прочным.
Контроль качества и стандартизация: ISO 10964
Для объективной оценки удерживающей способности анаэробных составов существует стандарт ISO 10964:1993.
Он описывает методику испытания на резьбовых крепежах путем измерения крутящего момента, требуемого для отвинчивания соединения.
Суть метода: болт с предварительно нанесенным анаэробным составом затягивается в стандартное гнездо, затем после полной полимеризации измеряется момент срыва (тот, при котором болт начинает откручиваться) и момент после поворота гайки на 180°. Эти цифры показывают, насколько надежно фиксатор удерживает соединение в динамических условиях.
Когда вы выбираете фиксатор для критично важных узлов (например, в авиационной или энергетической промышленности), обратитесь к техническим характеристикам, сверив их со стандартом ISO 10964. Это даст вам объективное представление о реальной удерживающей способности, а не только о маркетинговых обещаниях.
Часто задаваемые вопросы
Почему анаэробный герметик не затвердевает на открытой поверхности?
Это нормальное поведение. Анаэробные составы полимеризуются только при отсутствии воздуха и прямом контакте с металлом. На открытой поверхности кислород блокирует реакцию, и материал остается в жидком состоянии. Твердение происходит только в микрощелях между металлическими поверхностями.
Можно ли наносить анаэробный фиксатор "побольше" для надежности?
Нет. Избыток материала не улучшает фиксацию, а мешает ей. Выдавливаясь наружу, лишний состав загрязняет узел и может препятствовать правильной посадке деталей. Используйте тонкий равномерный слой в зоне реального контакта резьбы.
Как долго ждать перед нагрузкой на соединение после сборки?
При комнатной температуре рекомендуется выдержка до 24 часов для полной полимеризации перед серьезной нагрузкой. При холоде время увеличивается. Нагружать узел "горячо" - распространенная ошибка, ведущая к срыву соединения при вибрации.
Нужен ли активатор при работе с анаэробным составом?
Не всегда. На активной стали активатор не требуется. Однако при работе с нержавейкой, алюминием или в холодных условиях (0 °C и ниже) активатор ускорит или обеспечит отверждение. Проверьте рекомендации производителя для вашего конкретного состава.
Чем отличается нанесение на сквозные и глухие отверстия?
На сквозных отверстиях состав наносят в зону максимального трения витков резьбы, так как лишний материал может вытечь. На глухих отверстиях несколько капель подают глубже по внутренней стенке резьбы, ближе ко дну, чтобы гарантировать заполнение щелей и предотвратить вытечку.
Заключение
Типичные ошибки при использовании анаэробных герметиков - это почти всегда результат спешки или неправильного понимания химии этих составов. Грязная поверхность, неправильное место нанесения, избыток материала и преждевременная нагрузка на соединение разрушают результат, даже если сам фиксатор высокого качества.
Помните главное: правильно наносить анаэробный герметик - значит предварительно очистить и обезжирить детали, нанести тонкий слой точно в зону контакта металл-металл, собрать узел и дать ему время на полимеризацию. Эти простые шаги гарантируют надежное соединение, которое будет держать при вибрации, температурных колебаниях и циклических нагрузках. Если узел критично важен, проверьте характеристики состава по стандарту ISO 10964 и убедитесь, что материал подходит для вашего типа металла и температурных условий. Таким образом вы избежите 90 процентов проблем с отказом фиксации и превратите анаэробные герметики в надежный инструмент вашего производства.