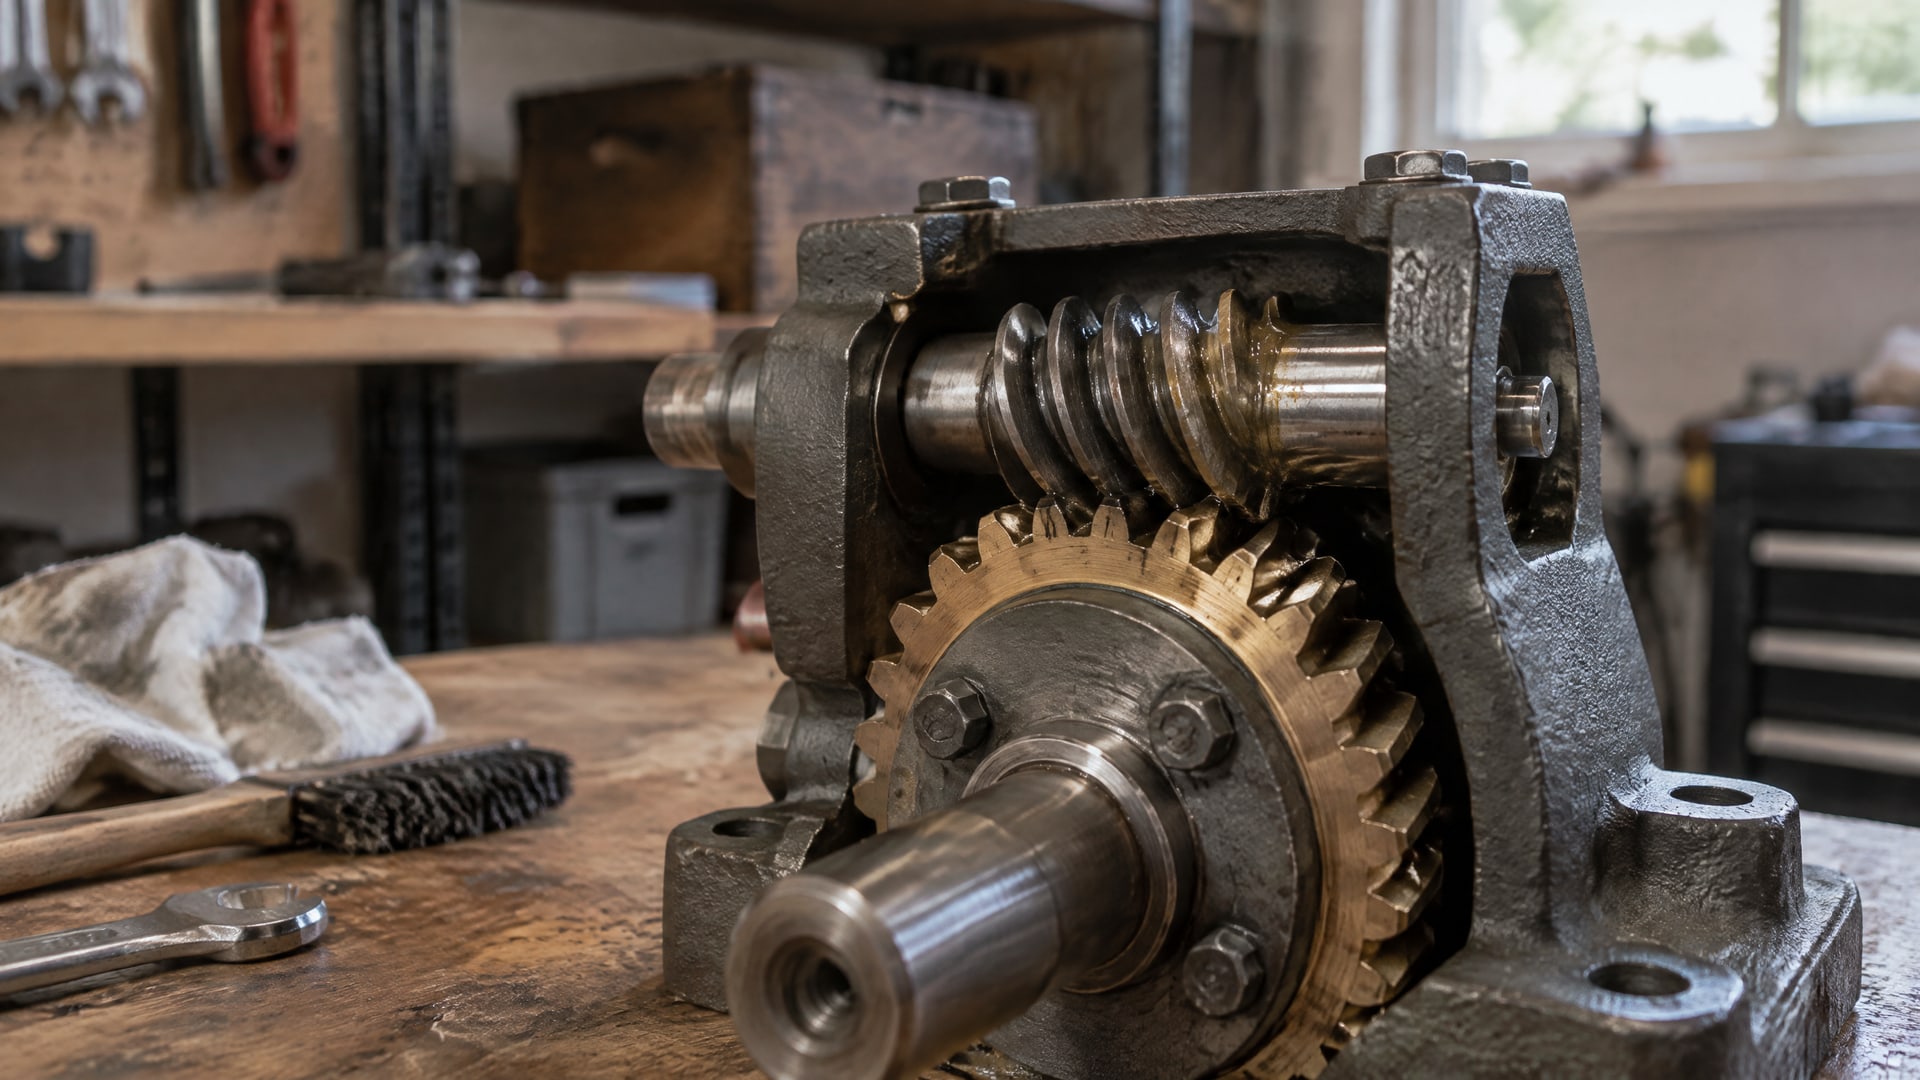
Толщина слоя покрытия влияет на боковой зазор червячной передачи: покрытие на рабочих поверхностях зубьев увеличивает эффективную толщину профиля и может уменьшить зазор. Поэтому до нанесения покрытия нужно сопоставить его толщину с исходным зазором, учесть число покрываемых поверхностей и допуск на толщину. Если суммарная толщина покрытия сопоставима с зазором, результатом могут стать повышенное трение, нагрев и затрудненное вращение.
Материал полезен инженерам, специалистам по ремонту и закупщикам, которые выбирают твердосмазочное покрытие для передачи или оценивают возможность нанесения слоя на зубья. Разберем, как прикинуть изменение зазора, почему важно учитывать не только номинальную толщину, но и ее разброс, а также как организовать контроль. Отдельно разграничим покрытия для корректировки зазора и тонкие функциональные пленки.
Как толщина слоя покрытия влияет на боковой зазор редуктора
Боковой зазор нужен для нормальной работы зубчатого зацепления.
В червячной передаче его величина зависит от конструкции, межосевого расстояния и исполнения пары. В справочных материалах встречаются диапазоны 0,06-0,15 мм, 0,08-0,20 мм, 0,15-0,30 мм и 0,30-0,50 мм. В обзорных материалах также приводится ориентир 0,05-0,1 мм. Эти значения нельзя применять как универсальную норму: рабочий зазор конкретного редуктора сверяют с конструкторской документацией и требованиями к сборке.
Покрытие влияет на геометрию, если наносится на боковые поверхности зубьев, участвующие в зацеплении. При этом увеличивается эффективная толщина профиля, а свободное расстояние между сопряженными поверхностями сокращается. Поэтому выражение «покрытие сохраняет люфт» некорректно без данных о толщине, исходном зазоре и расположении слоя.
Для предварительной оценки можно рассматривать сумму толщин покрытия на соприкасающихся рабочих поверхностях. Если слой нанесен на обе поверхности, геометрическое уменьшение зазора будет примерно соответствовать сумме толщин этих слоев. Это оценка влияния слоя, а не замена расчета передачи: реальный контакт зависит от геометрии зубьев, распределения покрытия и положения деталей.
Например, покрытие толщиной 10 мкм на каждой из двух сопрягаемых поверхностей дает суммарно 20 мкм, или 0,02 мм. При толщине 70 мкм на каждой поверхности сумма достигает 140 мкм, или 0,14 мм. Такой расчет показывает, почему даже слой, измеряемый десятками микрометров, может быть значимым при небольшом исходном зазоре. Перед нанесением нужно выяснить, покрывают одну поверхность или обе, а затем сопоставить суммарную толщину с фактическим зазором.
Зазор в червячной передаче обычно регулируют изменением толщины зуба, а не произвольным добавлением материала на рабочую поверхность. Поэтому покрытие не стоит использовать как способ исправить неподходящую геометрию или компенсировать ошибку сборки. В таких случаях сначала проверяют исходные размеры и предусмотренный способ регулировки, затем оценивают совместимость покрытия с заданным зазором.
Толщина покрытия и число слоев: как оценить влияние до нанесения
В требованиях к покрытию важно разделять толщину одного слоя, общую толщину после нанесения и допуск на толщину.
Это разные параметры. Если наносят несколько слоев, общая толщина зависит от результата каждого нанесения и от процесса отверждения. Поэтому запись «толщина 1 слоя покрытия» сама по себе не отвечает на вопрос, насколько изменится зазор после обработки детали.
Для покрытий, применяемых для корректировки бокового зазора в зубчатых передачах, указан диапазон толщины 10-70 мкм и допуск ±20%. Это пример специализированного сборочного покрытия, а не универсальный диапазон для всех твердосмазочных материалов. При таком допуске фактическая толщина может заметно отличаться от номинальной, и эту разницу следует учитывать в оценке зазора.
Тонкие твердосмазочные и функциональные покрытия относятся к другой задаче. В инженерных материалах для них встречаются толщины 1-2 мкм, несколько микрометров, а в отдельных случаях 10-15 мкм. В исследовании по PVD-покрытиям для зубчатых передач приведена начальная толщина 2,6 мкм. Эти значения показывают порядок толщин, но не определяют автоматически пригодность слоя для конкретной червячной пары.
Для предварительного расчета полезно зафиксировать исходные данные:
фактический боковой зазор до обработки;
номинальную и предельную толщину покрытия;
количество покрываемых рабочих поверхностей;
допуск на нанесение и отверждение;
участки профиля, на которых контролируют слой.
Если исходный зазор составляет 0,05-0,1 мм, то суммарные десятки микрометров на сопрягаемых поверхностях уже требуют отдельной проверки. При этом нельзя сравнивать с зазором только среднюю толщину покрытия: локальное утолщение на вершине или впадине зуба может сильнее повлиять на контакт. Для точного узла даже несколько микрометров могут иметь значение, поэтому фраза «слой тонкий» не заменяет расчет и измерение.
Допуск, равномерность и смазочное покрытие: что меняется после отверждения
Номинальная толщина не описывает всю картину.
Для сборки важны допуск, повторяемость нанесения и распределение слоя по рабочему профилю. В качестве примера для сборочного покрытия, предназначенного для регулировки зазора в зубчатых передачах, указан допуск ±20%. Значит, в расчет нельзя подставлять только номинальное значение: нужно оценить предельную толщину с учетом допуска и числа покрываемых поверхностей.
Неравномерность особенно важна на зубьях. В материалах по PVD-покрытиям отмечено, что слой может распределяться по зубу неодинаково. Поэтому контроль только в одной точке не всегда характеризует состояние всего профиля. Локальное утолщение способно уменьшить зазор сильнее, чем показывает среднее значение по детали. При приемке покрытия стоит заранее определить контрольные зоны: например, где слой ожидаемо наиболее важен для сопряжения.
Понятие «смазочное покрытие отверждение» тоже требует конкретизации. До нанесения нужно выяснить, какую толщину задают для готового покрытия и как на нее влияет предусмотренный процесс отверждения. Нельзя считать, что толщина жидкого или неотвержденного материала автоматически равна толщине готового слоя. Числовые параметры процесса зависят от конкретного материала и технологии, поэтому их берут из технической документации, а не переносят с другого покрытия.
При выборе антифрикционного покрытия MODENGY для деталей червячной передачи учитывают способы отверждения и технологии нанесения, доступные для выбранного решения. Важно заранее согласовать, какие поверхности покрывают и как контролируют толщину после обработки. Само наличие твердосмазочного слоя не гарантирует сохранения зазора: результат определяют его фактическая толщина, расположение и геометрия сопряжения.
Увеличение толщины не обязательно улучшает работу или ресурс передачи. В исследовании по зубчатым передачам изменение толщины покрытия не всегда давало выигрыш по ресурсу. Поэтому твердосмазочное покрытие для передачи рассматривают как функциональный поверхностный слой, а не как способ исправить люфт, восстановить профиль или компенсировать несоблюдение размеров. Если требуется регулировка зазора, ее выполняют предусмотренным для конструкции способом.
Как измерить толщину слоя покрытия на зубьях
Для контроля нужна не визуальная оценка, а измерение методом, подходящим для конкретных материалов основания и покрытия.
Стандарт ISO 2178:2016 описывает неразрушающее измерение толщины немагнитных покрытий на магнитных основаниях. Он применим, например, к контролю лакокрасочных, полимерных и гальванических покрытий на соответствующей основе. Для другой комбинации материалов необходимо подобрать подходящий метод, а не автоматически применять тот же стандарт.
Измерение на зубчатой поверхности требует плана контроля. На результат влияет не только тип прибора, но и доступность поверхности, кривизна профиля и возможная неравномерность слоя. Исследование по PVD-покрытиям показывает, что распределение толщины по зубу может различаться, поэтому измерения в нескольких точках информативнее единичного замера. Контрольные места и допустимый разброс нужно определить до обработки, чтобы не решать вопрос приемки постфактум.
В документах на покрытие полезно отдельно указать три величины: номинальную толщину, допуск на толщину и допустимое изменение бокового зазора. Подмена одного параметра другим ведет к ошибкам: допуск покрытия не равен допуску передачи, а толщина слоя не равна изменению зазора, если покрыта только одна из сопрягаемых поверхностей. Уточните также, относится ли заданная толщина к одному нанесению или к готовому покрытию после всех операций.
Для инженерного контроля можно использовать такой порядок:
измерить и зафиксировать исходный боковой зазор;
получить данные о номинальной и предельной толщине покрытия;
определить число покрываемых рабочих поверхностей;
выбрать метод измерения с учетом основания и типа покрытия;
проверить толщину в нескольких согласованных точках;
после обработки повторно проверить зазор и свободу вращения передачи.
Этот порядок помогает отделить геометрический эффект покрытия от других причин изменения зазора. Если слой предназначен для корректировки зацепления, его параметры согласуют с требованиями сборки. Если покрытие выполняет смазочную функцию, сначала проверяют, помещается ли оно в имеющийся геометрический запас. Нельзя считать, что покрытие безопасно для узла только потому, что оно тоньше обычного защитного слоя.
Почему толщину дорожного покрытия нельзя переносить на зубчатую передачу
Фразы «толщина слоев дорожного покрытия» и «толщина слоя асфальтобетонного покрытия» относятся к другой области техники.
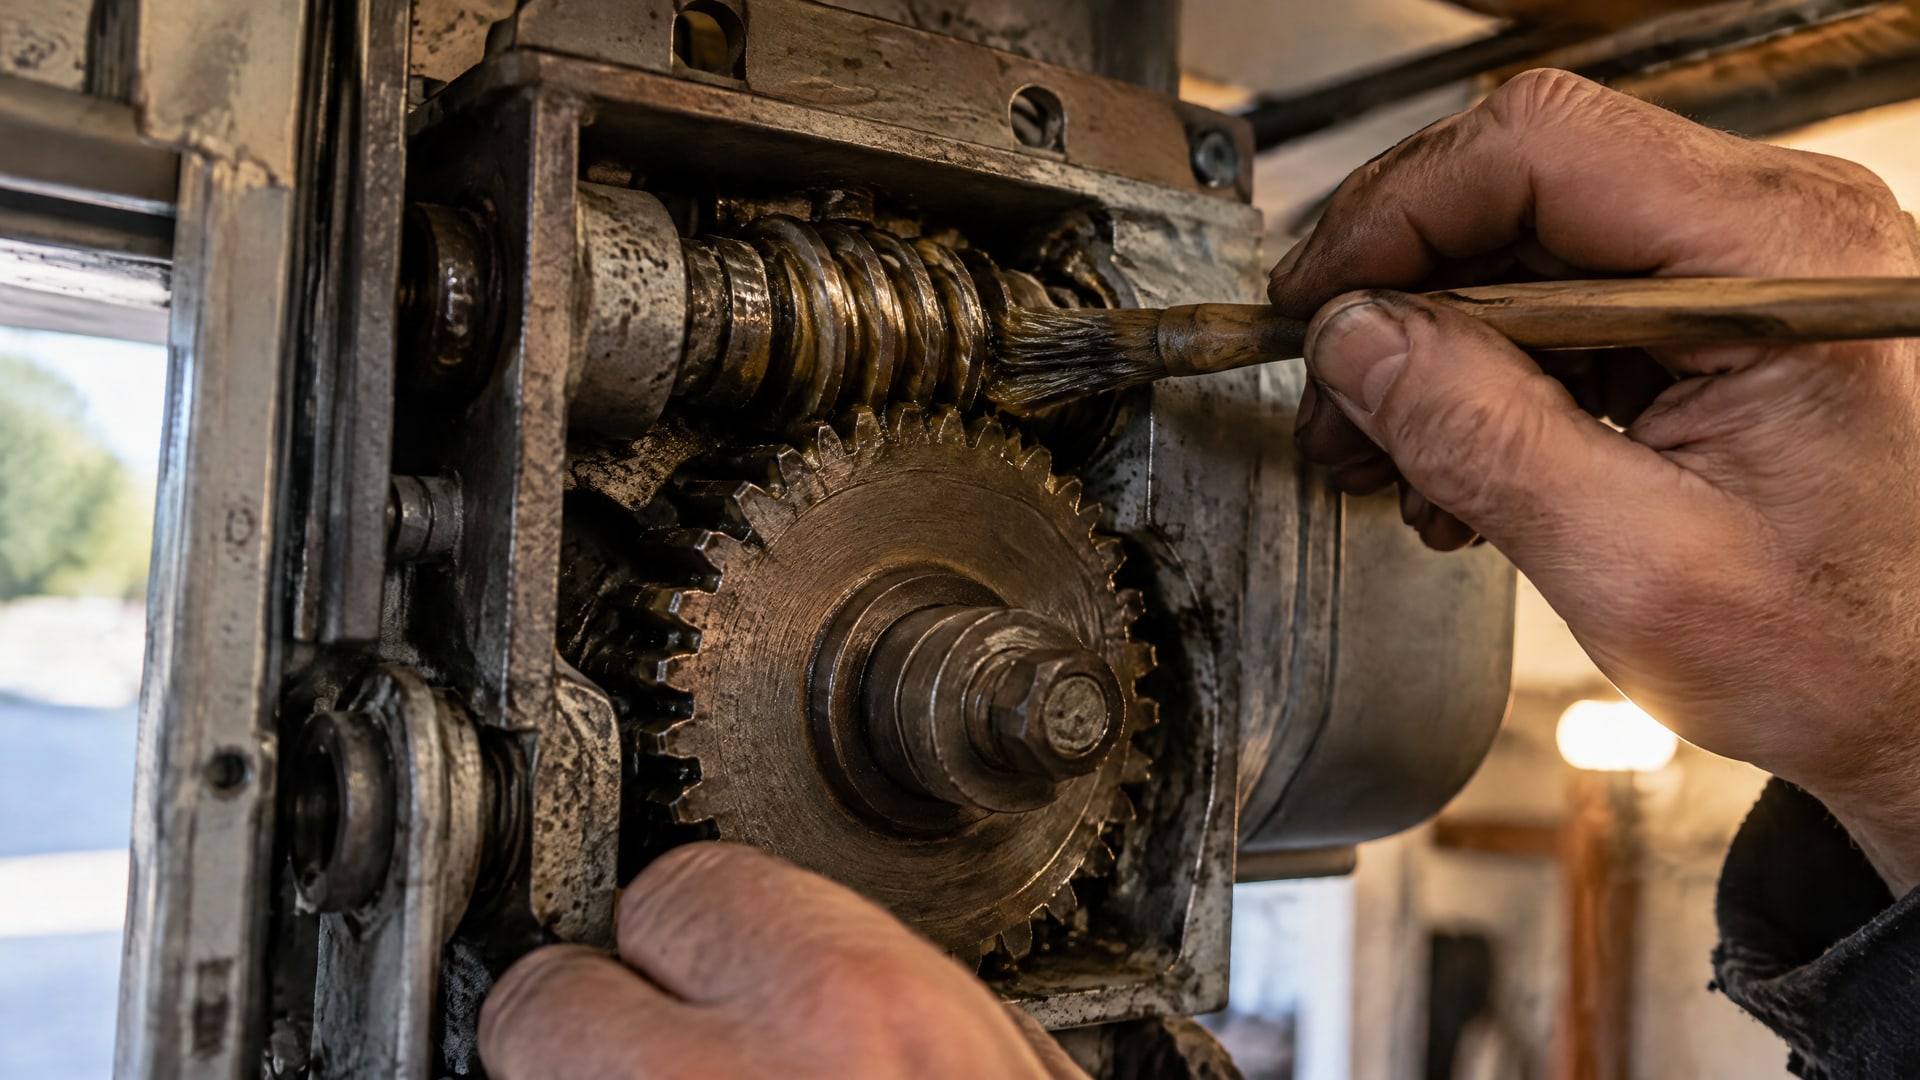
Они могут встречаться рядом с запросами о толщине покрытия, но не дают ориентиров для червячного зацепления. Дорожная конструкция и зубчатая передача различаются по назначению, масштабу и принципу контроля; значения для асфальтобетона нельзя использовать при расчете бокового зазора.
Для передачи существенны микрометровые и десятые доли миллиметра, а также локальная геометрия зубьев. В справочных материалах по червячным парам приведены диапазоны бокового зазора от 0,06-0,15 мм до 0,30-0,50 мм в зависимости от исполнения и межосевого расстояния. Для корректировки зазора в зубчатых передачах отдельно указан диапазон толщины покрытия 10-70 мкм с допуском ±20%. Эти данные относятся к разным параметрам и не должны смешиваться.
То же правило действует при сравнении защитных, лакокрасочных, гальванических и твердосмазочных слоев. Например, ISO 2178:2016 задает метод измерения немагнитного покрытия на магнитной основе, но не устанавливает допустимый боковой зазор червячной передачи. Измерительный стандарт помогает контролировать толщину покрытия в подходящей системе материалов; совместимость с геометрией передачи оценивают отдельно.
Для технического задания лучше описать узел, а не ограничиваться общей формулировкой «нужна тонкая пленка». Укажите исходный зазор, рабочие поверхности, ожидаемую толщину, допуск, метод контроля и требования к состоянию передачи после нанесения. Если эти данные пока неизвестны, сначала измерьте зазор и уточните конструкцию пары. Это точнее, чем переносить значения из несвязанных областей или выбирать слой только по слову «тонкий».
Часто задаваемые вопросы
Какая толщина 1 слоя покрытия допустима для червячной передачи?
Единого допустимого значения для всех червячных передач нет. Для сборочных покрытий, предназначенных для корректировки зазора в зубчатых передачах, приводится диапазон 10-70 мкм и допуск ±20%. Его нельзя автоматически переносить на твердосмазочные пленки или конкретный редуктор: толщину сопоставляют с исходным зазором и числом покрываемых поверхностей.
Как измерить толщину слоя покрытия на зубьях?
Метод выбирают по материалам покрытия и основания. ISO 2178:2016 описывает неразрушающее измерение немагнитных покрытий на магнитных основаниях. Если система материалов не подходит под область применения стандарта, нужен другой метод. Из-за возможной неравномерности слоя по профилю измерения планируют в нескольких точках.
Может ли тонкое твердосмазочное покрытие уменьшить люфт червячной передачи?
Да, если покрытие увеличивает эффективную толщину рабочих профилей. Даже слой в несколько микрометров может иметь значение для точной передачи, а покрытие на двух сопрягаемых поверхностях влияет суммарно. Поэтому люфт оценивают до и после нанесения, а покрытие не используют вместо предусмотренной регулировки геометрии.
Можно ли ориентироваться на толщину слоя асфальтобетонного покрытия?
Нет. Толщина слоев дорожного покрытия относится к другой инженерной задаче и не служит ориентиром для зубчатого зацепления. Для червячной передачи проверяют исходный боковой зазор, толщину покрытия на рабочих поверхностях и допуск нанесения. Эти параметры сопоставляют с документацией на конкретную пару.
Заключение
Толщина слоя покрытия может уменьшить боковой зазор червячной передачи, особенно если покрыты обе сопрягаемые поверхности. Оценивать нужно не только номинальную толщину, но и допуск, число слоев, распределение покрытия по профилю и результат после отверждения. Для решения задачи используют измерения и данные конкретной передачи, а не универсальное значение толщины.
Следующий шаг для инженера или снабженца: зафиксировать исходный зазор, запросить диапазон толщины и допуск выбранного покрытия, затем согласовать метод контроля и повторную проверку после нанесения. Это позволит определить совместимость покрытия с геометрией узла до обработки деталей.