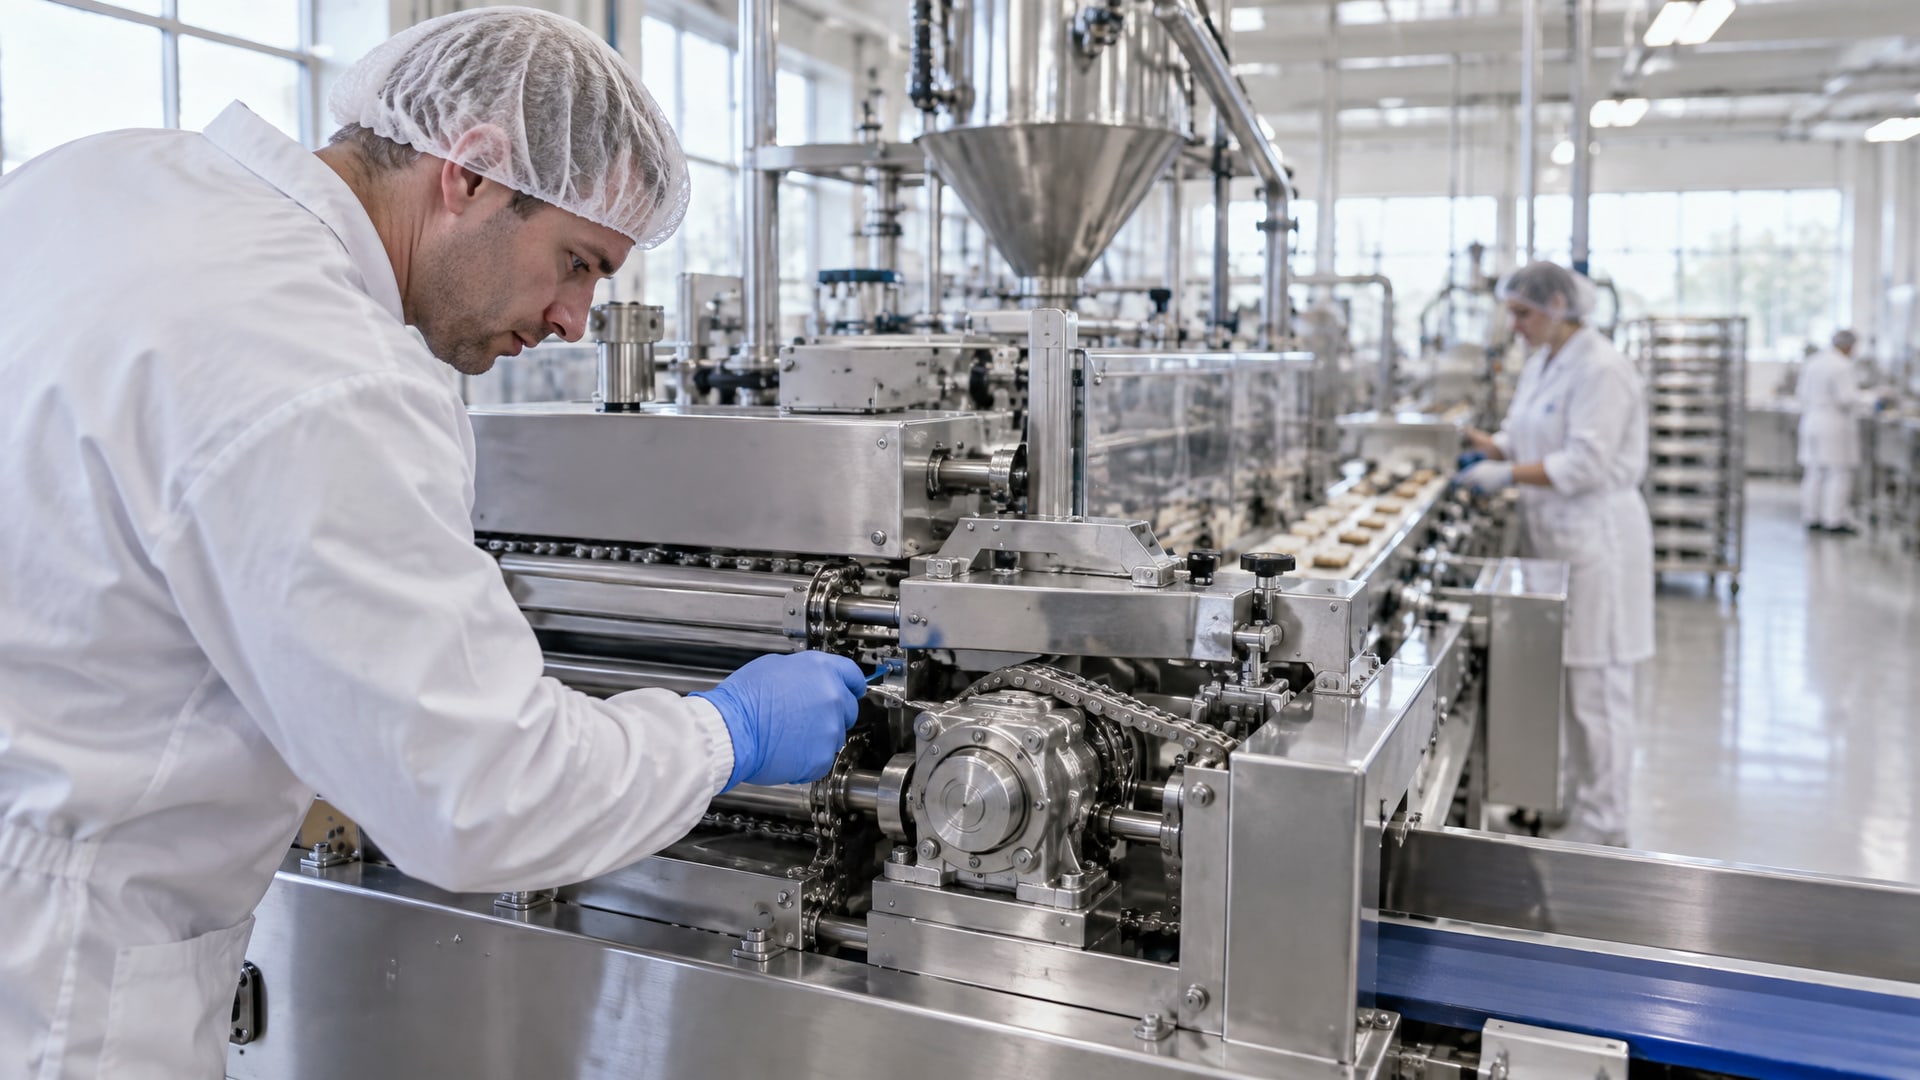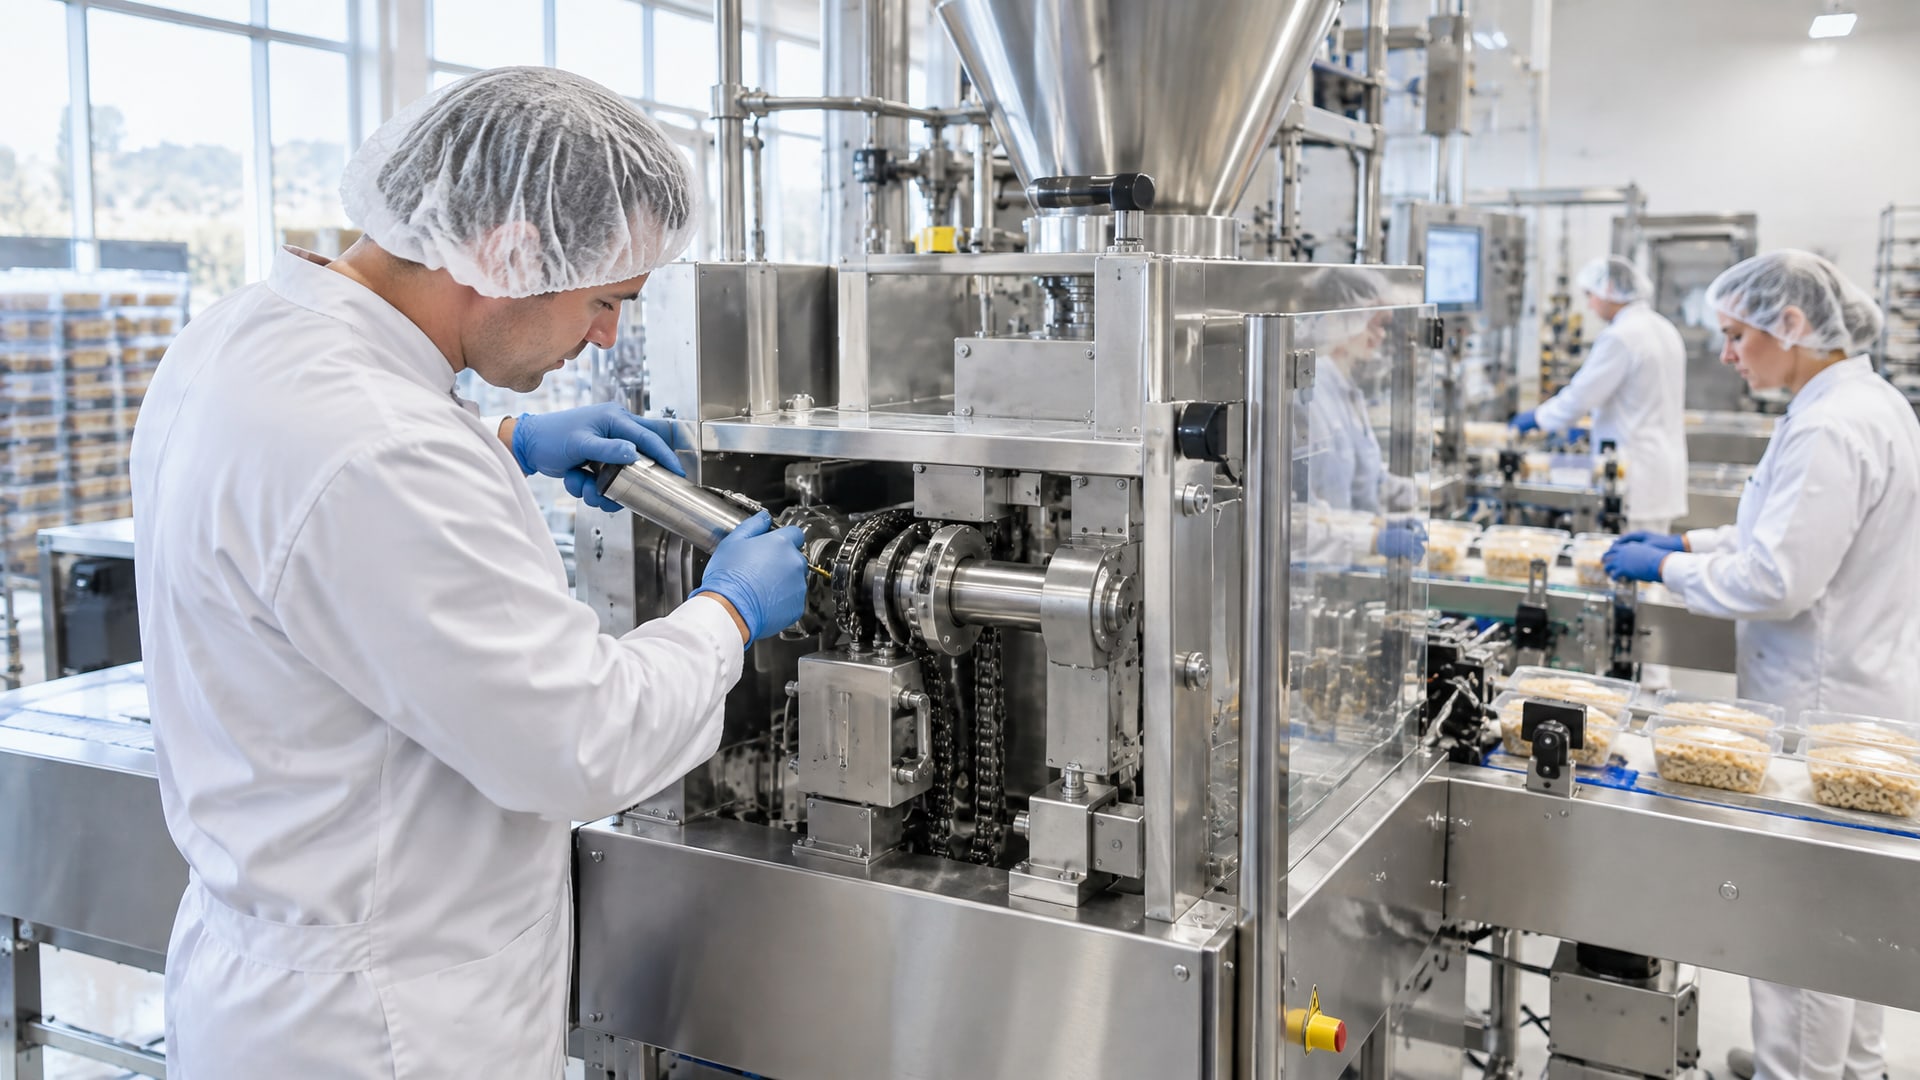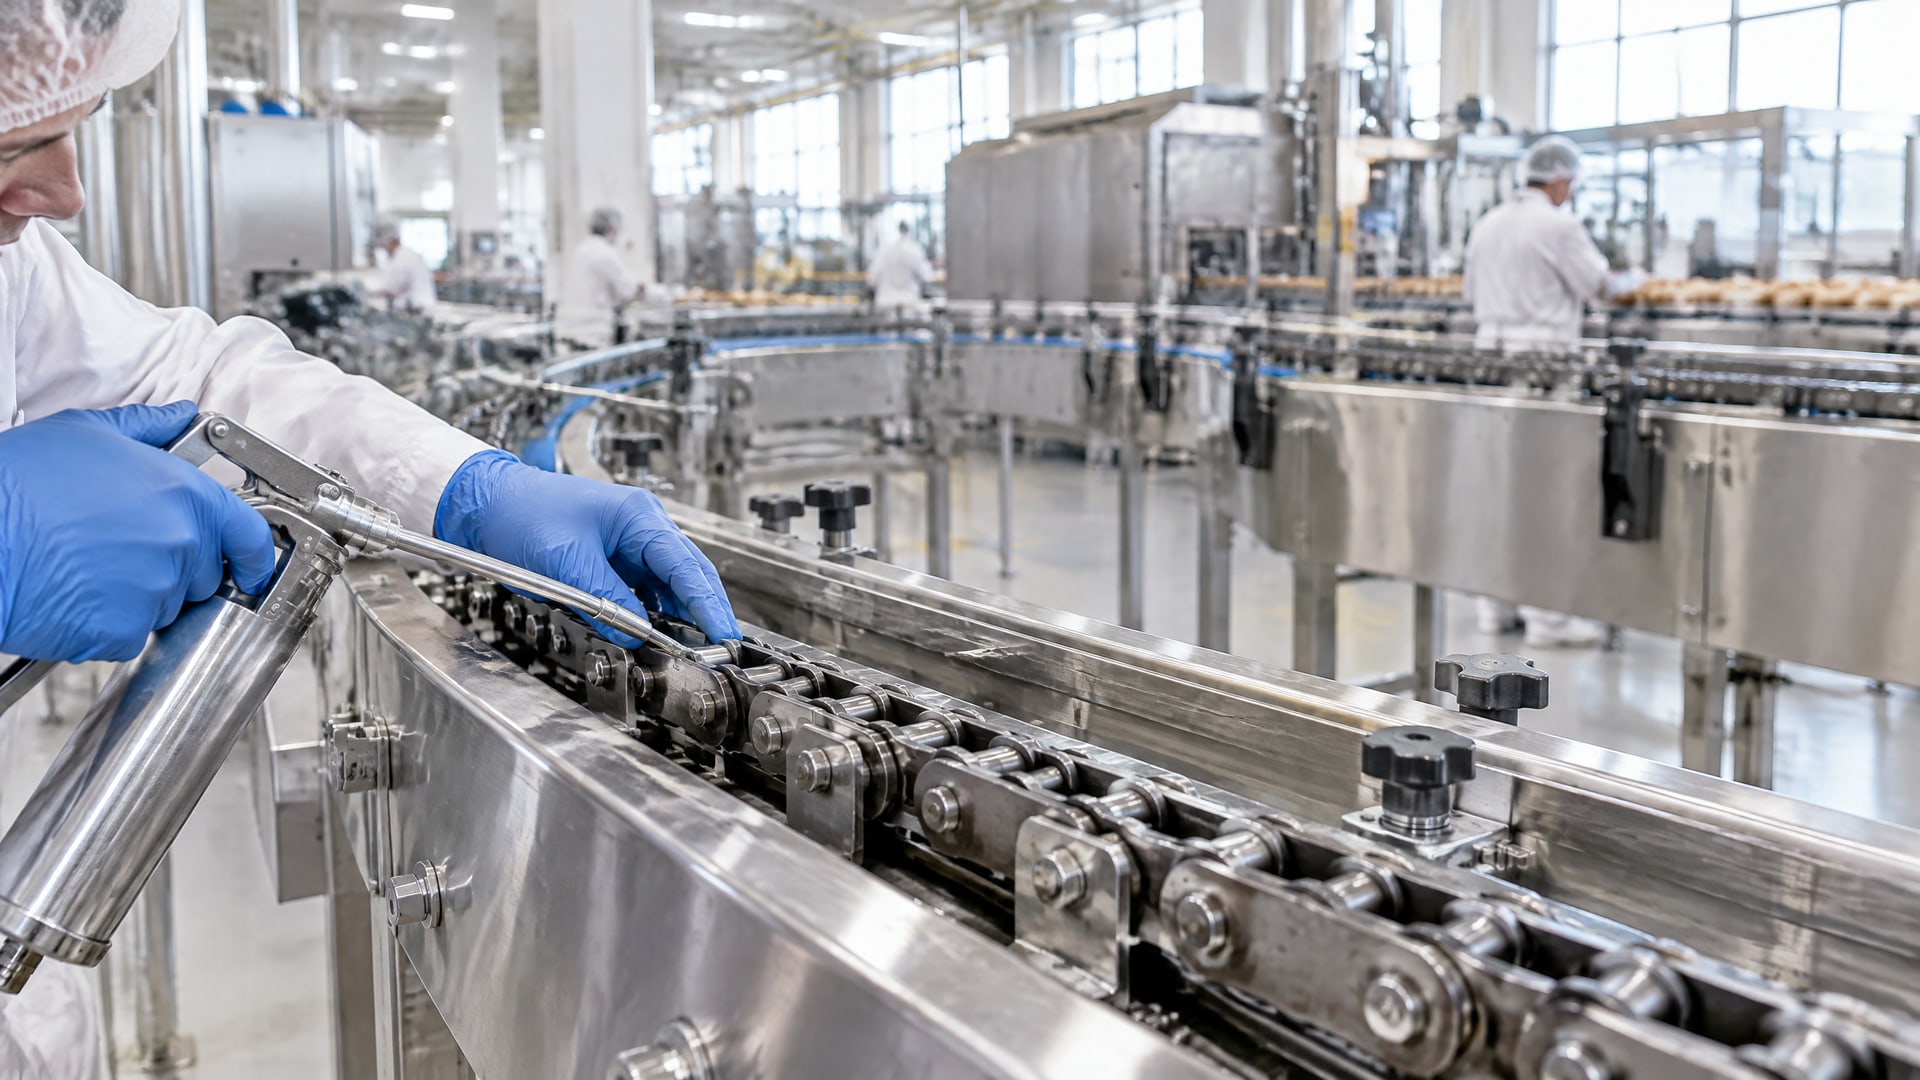
На пищевом производстве цепные конвейеры работают в условиях повышенных гигиенических требований и частых моек. Выбор правильного цепного масла с пищевым допуском - это не просто вопрос безопасности продукции, но и прямой способ снизить фреттинг в шарнирах цепи, продлить ее ресурс и сократить затраты на замены. Допуск NSF H1 означает, что смазка допущена к случайному контакту с пищей, но это не замена санитарным процедурам - это нормативная база, на которой построена вся система подбора для конвейерных узлов. В этой статье мы разберем, какие характеристики критичны при выборе масла для цепей, как вязкость и адгезия влияют на ресурс работы, и почему жидкое цепное масло часто превосходит густые пластичные смазки в части проникновения в рабочие зоны шарниров.
Статья адресована техническим специалистам, инженерам и закупщикам, которые отвечают за надежность конвейерного оборудования и соответствие нормативам пищевого производства.
Почему выбор цепного масла влияет на ресурс конвейера
Цепь - это узел, где происходит постоянное трение в четырех основных зонах: между внутренними пластинами и валиком, между роликом и валиком, между пластиной и шпилькой, и на контакте звеньев.
При недостаточной смазке или смазке с низкой адгезией (способностью удерживаться на поверхности металла) развивается фреттинг - микроскопическое окисление и износ, который накапливается и приводит к выходу цепи из строя. На пищевом производстве, где цепи часто подвергаются абразивным воздействиям моющих растворов и горячей воды, выбор масла с правильной вязкостью и стойкостью к вымыванию становится критически важным.
Минеральные цепные масла обычно обеспечивают концентрацию случайного попадания в продукт на уровне до 10 ppm (10 mg/kg), что допускается нормативами NSF H1. Однако сама наличие допуска H1 не гарантирует хороший ресурс цепи - нужно еще учитывать режим работы конвейера, температуру, скорость цепи и наличие мойок в цехе. Поэтому при выборе цепного масла специалисты сначала смотрят на нормативный допуск, затем на вязкость и адгезию, и только потом принимают решение.
Статистика показывает, что правильно подобранное цепное масло с пищевым допуском, наносимое регулярно в зону шарниров, продлевает ресурс цепи на 40–60 % по сравнению с универсальными смазками, не разработанными специально для цепных узлов. Это связано с тем, что цепные масла содержат добавки, улучшающие проникновение в узкие зазоры шарниров и повышающие удержание на поверхности при вибрации и центробежных нагрузках.
Допуск NSF H1 и стандарт ISO 21469: что означает для цепей
NSF H1 - это не пищевая добавка и не разрешение вносить смазку прямо в продукт.
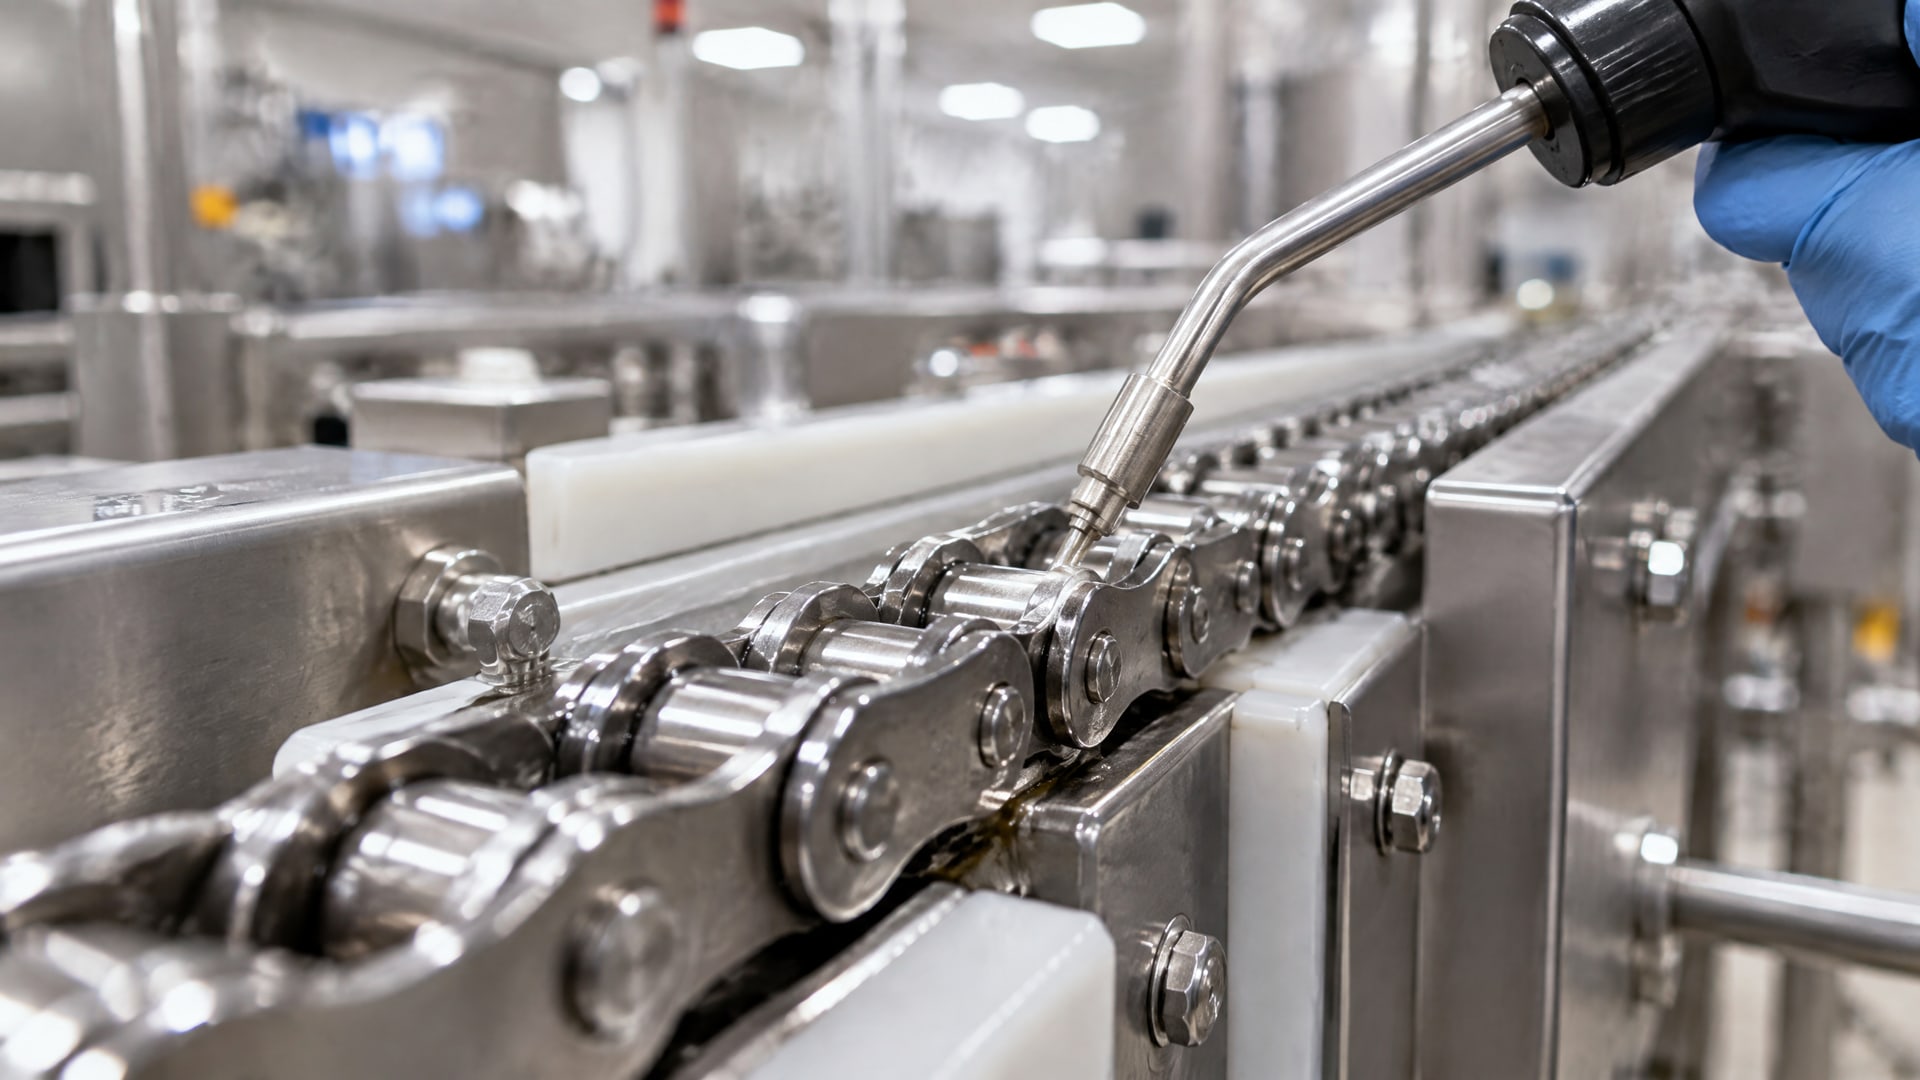
Это категория, которая разрешает случайный, технически неизбежный контакт смазки с пищей в пределах 10 ppm. На практике это значит, что на открытых конвейерах, где цепь невозможно полностью изолировать от воздействия окружающей среды и брызг продукта, можно использовать именно H1-масло, при условии, что оно наносится дозированно и санитарные процедуры соблюдаются.
Стандарт ISO 21469 идет дальше: он описывает требования к производству, упаковке, хранению и обращению со смазками, предназначенными для контакта с пищей. Если на предприятии действуют повышенные санитарные требования или проводятся внутренние аудиты, то наличие ISO 21469 становится дополнительным аргументом при выборе масла. Однако для большинства цепных конвейеров достаточно базового NSF H1.
В США требования к пищевым смазкам прописаны в FDA 21 CFR 178.3570, что в целом соответствует европейским стандартам. Российские производители обычно проводят сертификацию своих масел по NSF H1, документируя химический состав и допустимые концентрации присадок. При закупке всегда стоит проверить наличие сертификата NSF на конкретную партию масла.
Вязкость и класс ISO: выбор масла для разных режимов работы
Для конвейерных цепей в пищевом производстве чаще всего применяют цепные масла классов ISO VG 46 и ISO VG 68.
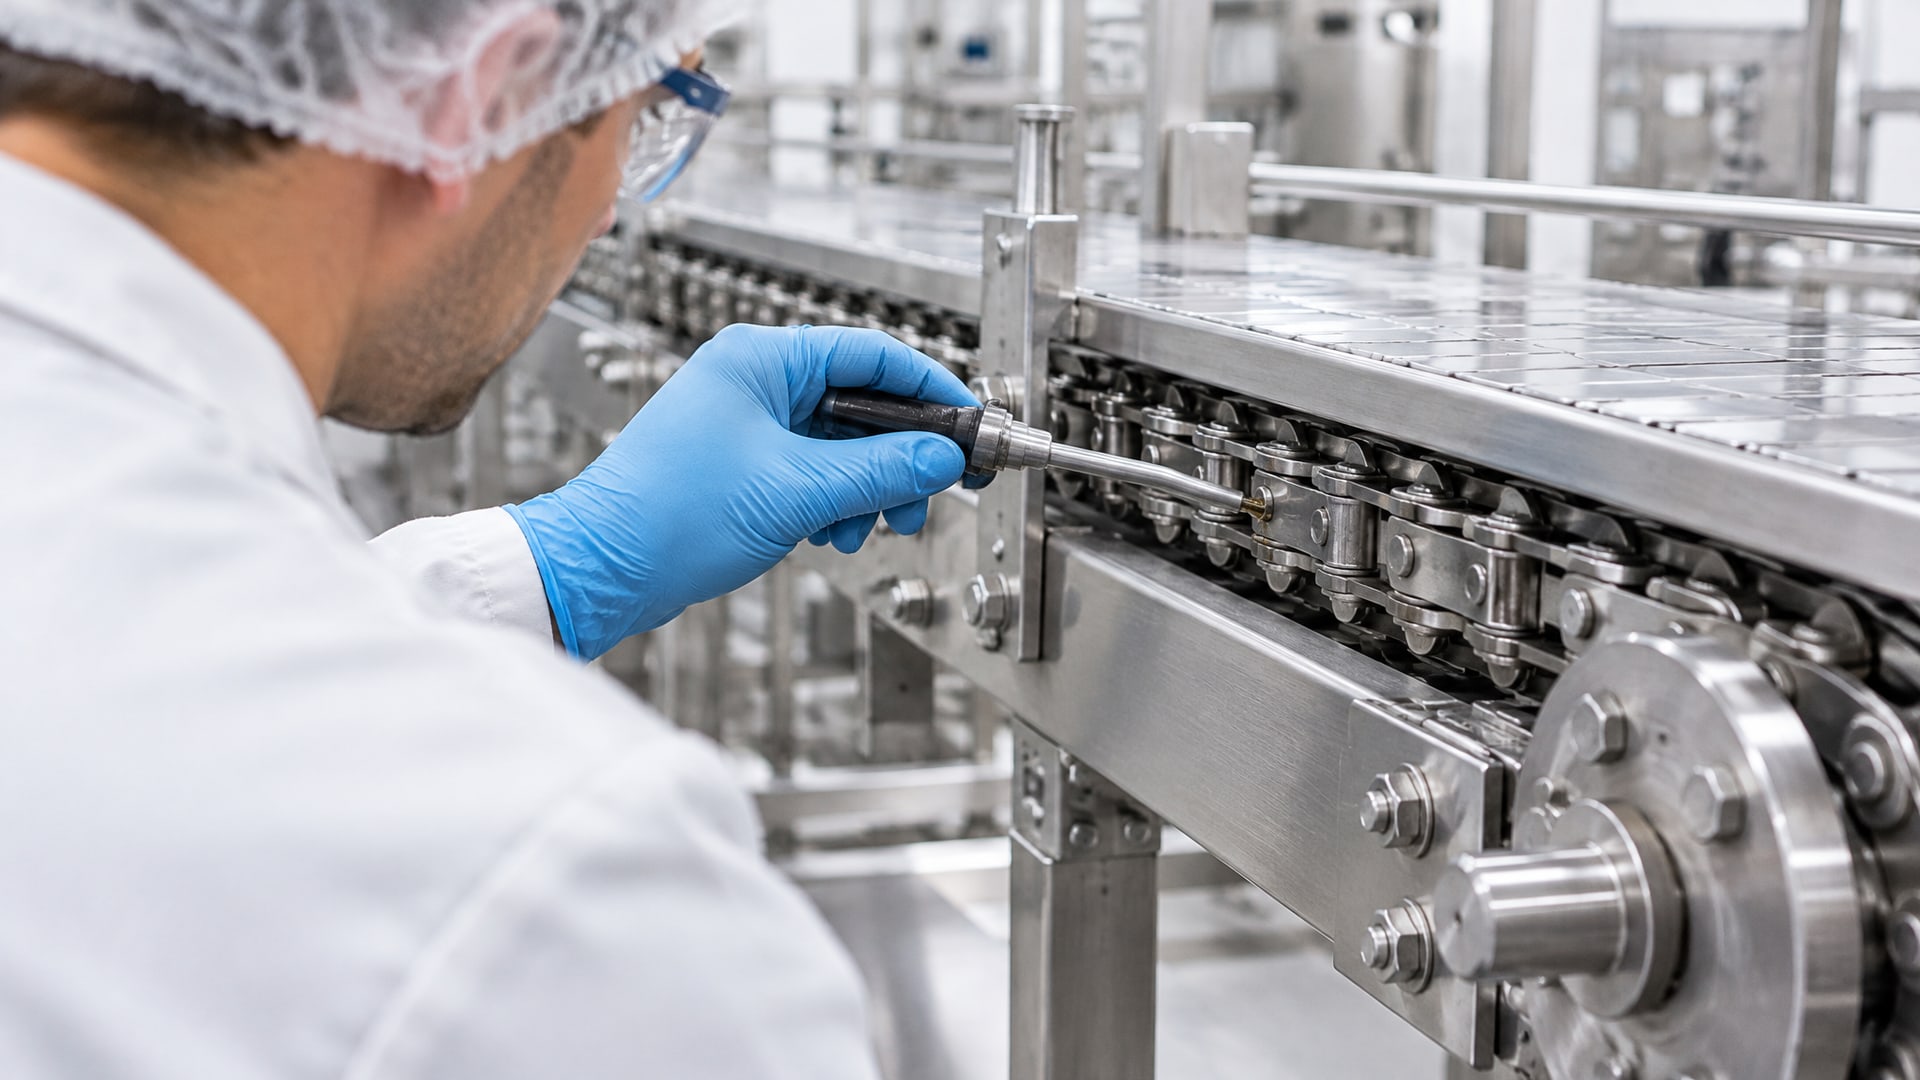
Класс VG 46 означает, что вязкость масла при 40 °C составляет 46 cSt (сантистокс). Это масло тоньше и лучше проникает в шарниры при холодных пусках и при работе конвейера на умеренных скоростях. VG 68 - масло более густое, с вязкостью 68 cSt при 40 °C; оно используется на конвейерах с более тяжелыми нагрузками, при высоких температурах окружающей среды или когда цепь работает на высокой скорости.
Выбор вязкости не должен быть случайным. Слишком жидкое масло быстро выбрасывается из шарнира под действием центробежной силы и часто вымывается моющими растворами. Слишком густое масло плохо проникает в узкие зазоры между роликом и валиком, оставляя незащищенные участки. На практике техники и инженеры сначала определяют рабочую температуру цепи (обычно 15–50 °C на открытых конвейерах), скорость цепи (медленная - до 1 м/с, средняя -1–3 м/с, высокая - выше 3 м/с) и тип цепи (передача мощности, транспортировка грузов, стационарный конвейер), затем выбирают вязкость из этих двух основных групп.
Для холодного климата (северные регионы, где цехи плохо отапливаются) рекомендуют VG 46, чтобы масло текло при низких температурах и попадало в шарниры. Для теплых условий и высоконагруженных цепей выбирают VG 68. Если на производстве часто проводятся CIP-мойки (мойка с циркуляцией горячей воды или щелочного раствора под давлением), то нужно убедиться, что выбранное масло сохраняет адгезию после воды и щелочных воздействий - это свойство проверяется тестом на вымывание по ASTM D4378.
Адгезия, термостойкость и стойкость к смыванию: критические параметры защиты
Адгезия - это способность смазки удерживаться на поверхности металла под действием вибрации, центробежной силы и других внешних факторов.
На открытых цепных конвейерах адгезия часто определяет, останется ли масло в шарнире или будет выброшено и потеряно. Для пищевого производства с регулярными мойками адгезия еще важнее: смазка должна сохранять защиту после попадания воды, щелочных и моющих растворов.
Адгезию обычно оценивают по тестам ASTM D6139 или по собственным методикам производителей. Хорошее цепное масло H1 удерживается на цепи после мойки щелочным раствором с рН 9–10 и восстанавливает защиту после высыхания. Плохая адгезия приводит к тому, что после каждой мойки цепь требует переобработки, что сильно усложняет график обслуживания и снижает ресурс.
Термостойкость измеряется температурой вспышки (обычно 180–220 °C для минеральных цепных масел) и температурой текучести (обычно от минус 10 до минус 20 °C). Однако для конвейеров пищевого производства более важны не эти граничные значения, а стойкость к окислению в рабочем диапазоне 15–50 °C. Если масло окисляется быстро, оно темнеет, теряет адгезию, образует шлам и смолы. Тест ASTM D2272 (метод Ротанера) показывает, как долго масло сохраняет антиокислительные свойства при нагреве до 100 °C.
Стойкость к смыванию водой тестируется по ASTM D4378: образец цепи обрабатывается маслом, затем на 1 минуту погружается в горячую воду или щелочной раствор, после чего проверяется остаток смазки на поверхности. Для пищевых цепных масел приемлемым считается остаток не менее 60–70 % от исходного количества. На практике это означает, что после мойки цепь теряет часть защиты, но восстанавливается при следующем смазывании за счет оставшейся адгезивной пленки.
Способы нанесения смазки и регулярность обслуживания
Смазка цепи конвейера наносится тремя основными способами: ручное нанесение масла с помощью кисти или масленки, капельное или дозированное подведение масла к цепи во время работы, и погружение цепи в масляную ванну перед запуском (для стационарных конвейеров).
Ручное нанесение - это самый простой способ, но требует опыта: смазку наносят тонкой пленкой на верхнюю часть цепи, в зону контакта роликов с направляющей, а также на боковые части звеньев. Частая ошибка - наносить слишком много масла, надеясь, что оно само «просочится» в шарниры. На самом деле избыток смазки просто выбрасывается вращением цепи, загрязняет близлежащие поверхности и, в условиях пищевого производства, может попасть на продукт. Поэтому правильное нанесение - это тонкий слой, который впитывается в цепь естественным образом за счет вибрации и давления в шарнирах.
Для открытых конвейеров с постоянной работой часто применяют системы капельного смазывания: масло подводится к цепи дозировано, обычно 1–5 мл за цикл, и распределяется по звеньям во время движения. Такие системы обеспечивают более стабильную защиту и снижают расход масла.
Регулярность смазывания зависит от режима работы. Для конвейеров, работающих 8–10 часов в сутки, смазку обычно наносят один раз в смену или один раз в 2–3 смены, в зависимости от скорости цепи и температуры. Высокоскоростные цепи смазывают чаще. После каждой мойки (CIP или ручной) цепь нуждается в переобработке, чтобы восстановить защиту.
Практика показывает, что регулярное смазывание с правильной вязкостью и адгезией снижает фреттинг-износ цепей в 2–3 раза по сравнению с нерегулярным или недостаточным смазыванием. При этом расход масла составляет примерно 10–20 мл на 100 часов работы конвейера, в зависимости от длины цепи и скорости.
Выбор цепного масла для условий пищевого производства с частыми мойками
На пищевых предприятиях режим мойки часто диктует требования к выбору масла.
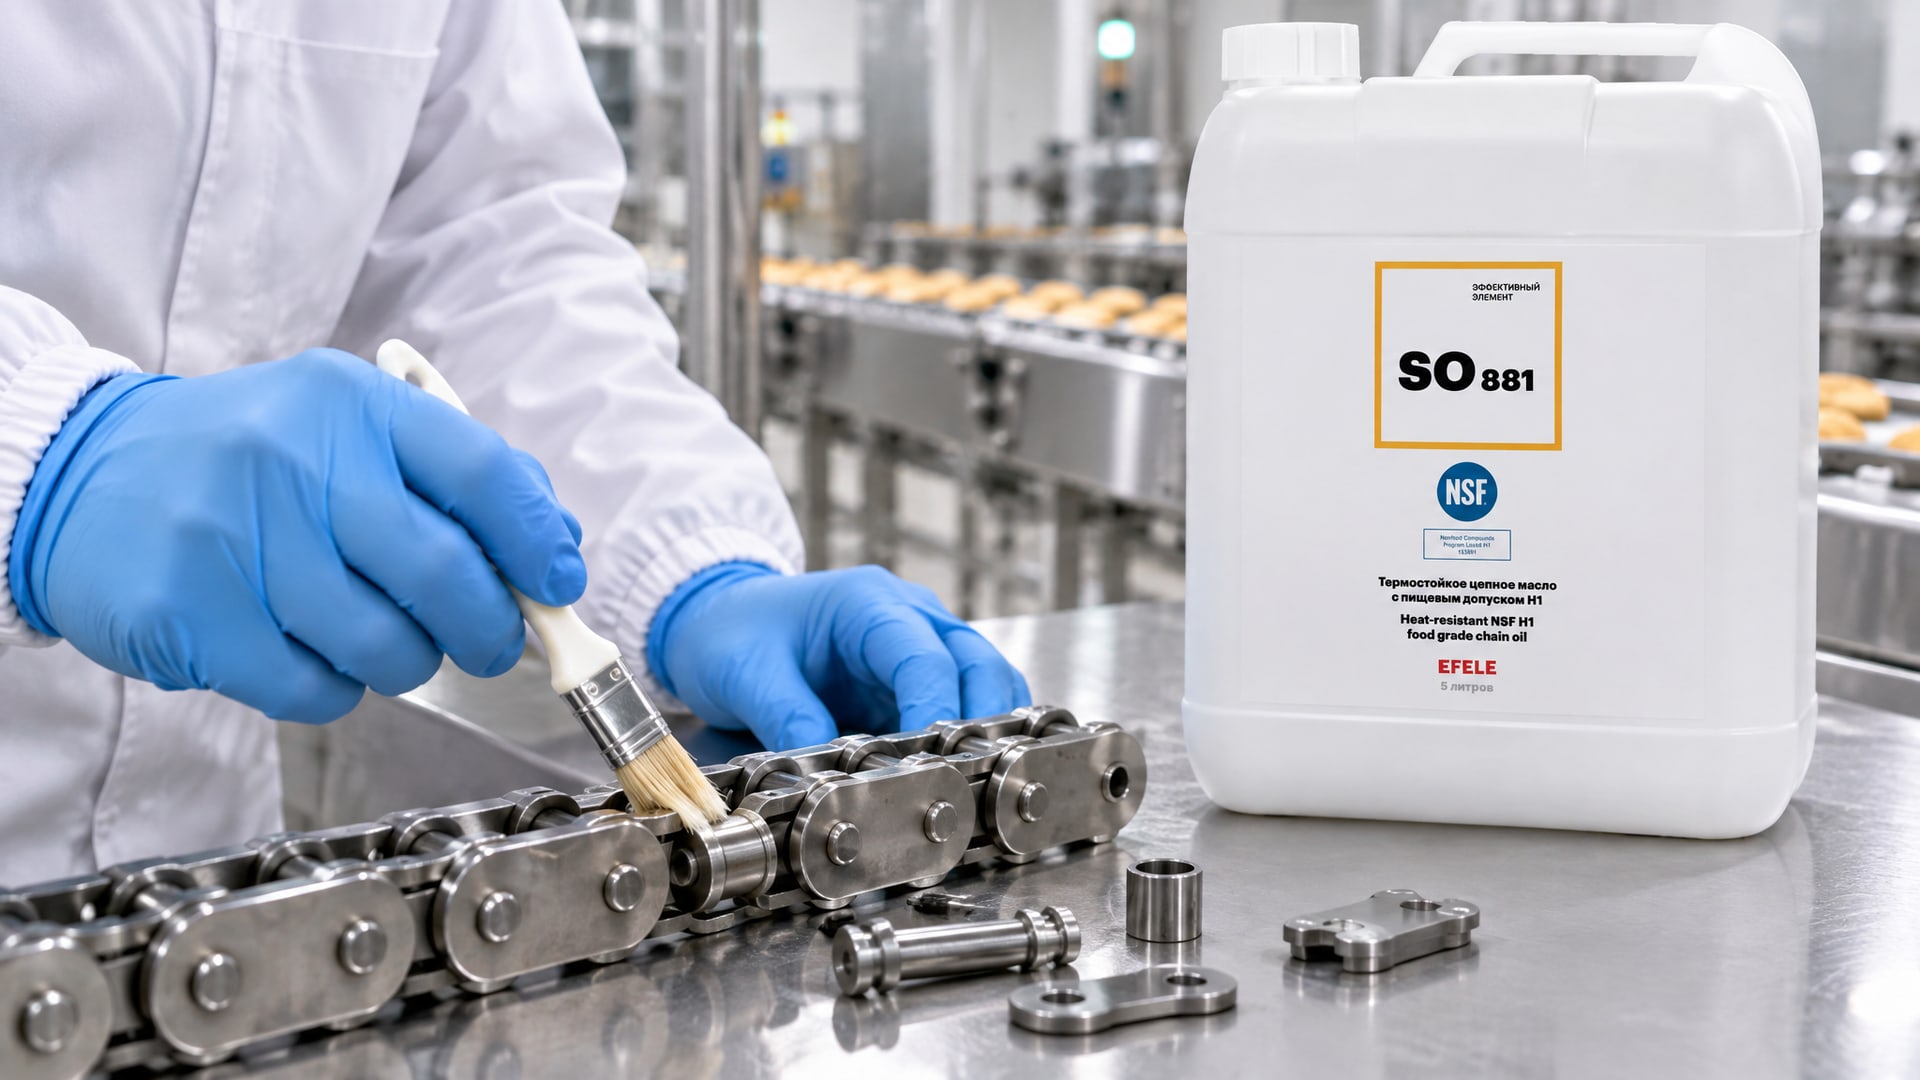
Если используются горячие щелочные растворы (рН 9–10, температура 50–60 °C), то масло должно иметь высокую стойкость к щелочному гидролизу и хорошую адгезию после вымывания. Если мойка проводится холодной хлорированной водой или кислотными растворами для дезинфекции, нужна стойкость к окислению и коррозионная защита.
Для обеспечения бесперебойной работы конвейеров на пищевом производстве и снижения износа цепей рекомендуется использовать термостойкое цепное масло EFELE SO-881 с пищевым допуском NSF H1. Это масло разработано специально для условий, где сочетаются высокая адгезия, стойкость к вымыванию щелочными растворами и хорошее проникновение в шарниры. На линиях фасовки, где цепи работают 12–16 часов в сутки с ежедневными мойками, такое масло показывает ресурс цепи на 40–50 % выше, чем универсальные смазки.
При выборе масла для производства с CIP-мойками стоит проверить наличие тестов по ASTM D4378 (вымывание водой) и ISO 2160 (коррозионная защита). Масло с хорошей адгезией часто маркируют как «lipstick retention», что в дословном переводе означает «удержание как помада» - метафора из практики, когда смазка держится на цепи так же хорошо, как помада на коже.
Для производств с умеренными режимами мойки (1–2 раза в смену холодной водой) можно выбрать цепное масло стандартной вязкости ISO VG 46, лишь бы оно имело NSF H1 и хорошую адгезию. Для интенсивных режимов (горячие щелочные мойки несколько раз в день) нужны более вязкие и стойкие составы, типа ISO VG 68 с синтетической основой.
Важный момент: стоимость владения цепным маслом складывается не только из цены литра, но и из частоты покупок, расхода на смазывание и времени, которое техники тратят на переобработку цепей после мойки. Масло с хорошей адгезией может быть дороже, но окупается за счет увеличения интервала между переобработками и продления ресурса цепи.
Часто задаваемые вопросы
Можно ли использовать обычное минеральное масло вместо цепного масла с пищевым допуском?
Обычное минеральное масло без допуска NSF H1 применять нельзя, так как оно не соответствует нормативам пищевого производства и может попасть в продукт при случайном контакте. Кроме того, универсальные минеральные масла часто имеют более низкую адгезию и плохо держатся в шарнирах цепи, особенно при вибрации и мойках. Цепные масла с H1 содержат специальные присадки, которые улучшают проникновение и удержание на металле.
Что означает класс вязкости ISO VG 46 и как он влияет на ресурс цепи?
ISO VG 46 означает, что вязкость масла при 40 °C составляет 46 сантистокс (cSt). Это среднее значение для конвейерных цепей при умеренных температурах и скоростях. Масло класса VG 46 хорошо проникает в узкие зазоры шарниров и лучше текет при холодных пусках. Если выбрать масло слишком вязкое, оно не проникнет в шарниры; если слишком жидкое, выбросится под действием центробежной силы. Правильный выбор вязкости в соответствии с режимом работы продлевает ресурс цепи на 30–40 %.
Почему NSF H1 важен для пищевого конвейера, если контакт смазки с продуктом редкий?
На пищевых производствах риск случайного микропопадания смазки в продукт учитывается постоянно, даже если контакт редкий. Стандарт NSF H1 разработан именно для таких ситуаций: он разрешает случайный контакт в пределах 10 ppm и гарантирует, что смазка не принесет вреда, если попадет в пищу. Это дополняет санитарные процедуры и позволяет закупщикам и инженерам работать в соответствии с российским и международным законодательством о безопасности пищевых продуктов.
Как часто нужно смазывать цепь на конвейере с интенсивной эксплуатацией?
Для конвейеров с интенсивной работой (10–16 часов в сутки на высокой скорости) цепь смазывают один раз за смену или один раз в 2–3 смены, в зависимости от скорости звеньев и температуры. После каждой мойки цепь требует переобработки для восстановления защиты. Регулярность смазывания можно установить эмпирически: если цепь начинает издавать скрип или цепляться, значит смазку нужно подавать чаще. На практике расход масла для средней цепи конвейера составляет 10–20 мл на 100 часов работы.
Почему цепное масло лучше, чем универсальная смазка для цепей конвейеров?
Цепные масла разработаны специально для проникновения в узкие зазоры между роликом и валиком, что универсальные смазки обеспечивают хуже. Кроме того, цепные масла содержат присадки, которые улучшают адгезию и стойкость к смыванию водой, что критично для пищевого производства. Универсальные масла часто имеют более низкую адгезию, быстрее теряют защиту после мойки и требуют более частого переобработки. По результатам практических тестов, использование специализированного цепного масла продлевает ресурс цепи на 40–60 % по сравнению с универсальным маслом.
Заключение
Выбор цепного масла пищевого с допуском NSF H1 - это инвестиция в надежность конвейерного оборудования и соответствие нормативам безопасности. Ключ к долгому ресурсу цепи лежит в сочетании трех факторов: правильная вязкость (обычно ISO VG 46–68 в зависимости от режима), высокая адгезия (удержание на металле после мойки) и регулярность смазывания в зону шарниров. На пищевых производствах, где проводятся частые CIP-мойки горячими щелочными растворами, стойкость масла к вымыванию и окислению становится критичной для экономики обслуживания.
Практический следующий шаг: определите режим работы вашего конвейера (скорость, температуру, частоту моек), сверьте эти параметры с рекомендациями производителя цепи, выберите цепное масло с NSF H1 и подходящей вязкостью, установите график смазывания (обычно 1–2 раза в смену) и проведите тестовый период из 2–3 недель, отслеживая износ цепи и ее эффективность. После этого можно уверенно внести масло в закупочный реестр и обучить операторов правильному нанесению тонкой пленки, а не избыточного количества.