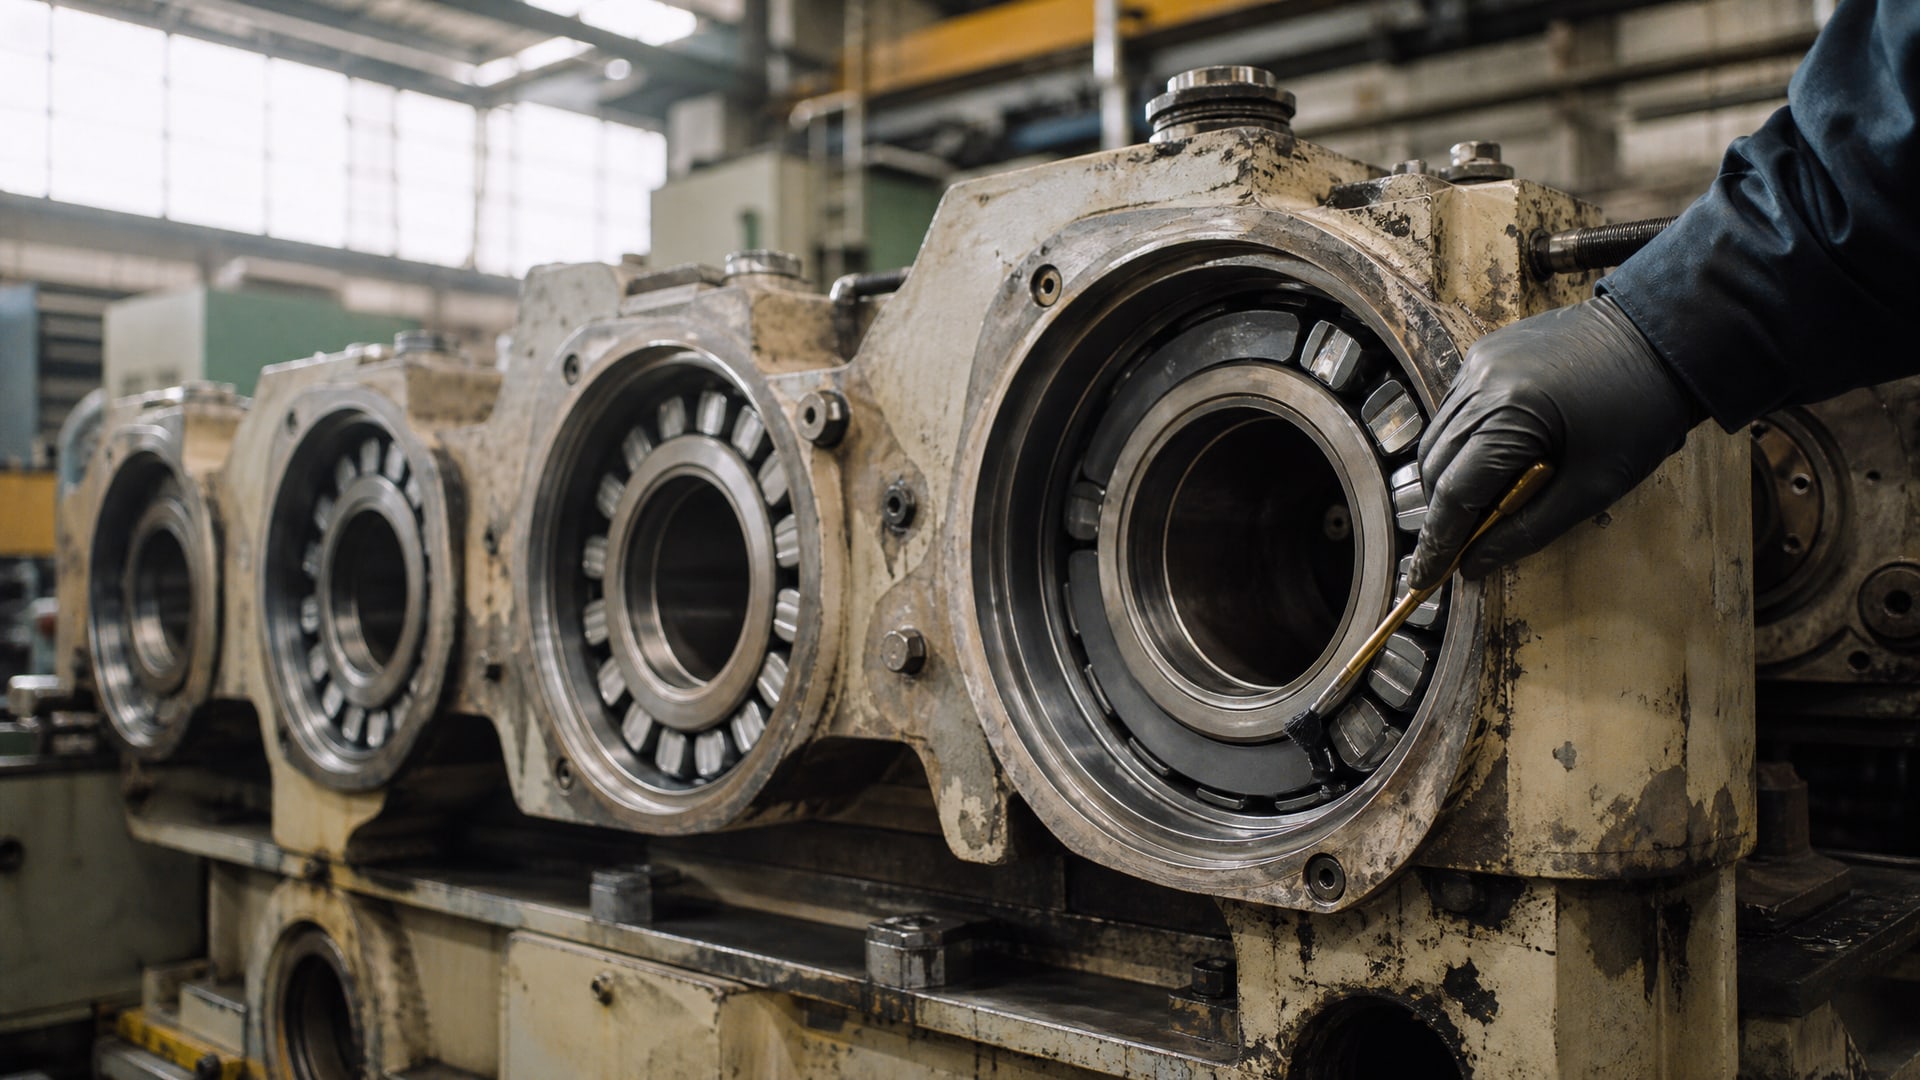
Ресурс подшипников определяет эффективность работы всего производственного оборудования. Когда узел выходит из строя, останавливается линия, возникают аварийные простои, растут расходы на ремонт. Стандартный подход - замена подшипника и перепроверка смазочной системы - требует времени и средств. Однако существует решение, которое работает глубже: применение антифрикционных покрытий (АФП) позволяет кардинально изменить условия работы трущихся поверхностей внутри подшипника, снижает трение даже при граничных режимах и значительно увеличивает ресурс узла в целом.
Твердосмазочные и антифрикционные покрытия - это не замена традиционной смазке, а ее дополнение и усиление. Они работают там, где жидкая смазка вымывается, где происходят пуски-остановы, где температура выходит за привычные рамки, где монтаж потребовал компромиссов. В этой статье разберем, как выбрать покрытие именно для вашего оборудования, какие параметры влияют на ресурс, и почему закупщики и инженеры возвращаются к этому решению год за годом.
Почему твердосмазочные покрытия увеличивают ресурс подшипников
Традиционный подшипник смазан маслом или пластичной смазкой, которые образуют гидродинамическую пленку между телами качения и дорожками.
Однако эта пленка работает надежно только в узком окне условий: при стабильной нагрузке, температуре и скорости вращения. Стоит выйти за границы - начинаются пуски без смазочной пленки, температурное отверждение смазки, ее вымывание из-за вибраций или загрязнения, - и подшипник переходит в режим граничного трения.
Антифрикционные покрытия работают по другому принципу. Пленка наносится непосредственно на металлическую поверхность и срастается с ней на молекулярном уровне. Толщина такой пленки составляет 5–30 микрометров для классических твердосмазочных систем и 0,5–1 микрометра для вакуумно-плазменных покрытий типа ZrN. Эта тонкая броня сохраняет прочность в диапазоне от -200 до +800 °C в зависимости от типа покрытия. Покрытие не вымывается, не стареет в обычном смысле и срабатывает именно в момент, когда традиционная смазка теряет эффективность.
В исследованиях на подшипниках 6305 с вакуумно-плазменным покрытием ZrN толщиной 0,7 мкм зафиксировано увеличение гарантированной долговечности в 2,1–2,2 раза, а средней долговечности - в 3,5–4 раза. При этом потери на трение снизились на 30–35 процентов. Эти цифры получены не на лабораторном стенде, а на реальных узлах под промышленными нагрузками. Именно поэтому ресурс подшипников с покрытием растет не пропорционально снижению трения, а скачкообразно: экономия энергии и тепла, меньший износ, дольше сохраняется геометрия контактных поверхностей.
Снижение трения в подшипниках: выбор типа покрытия под режим работы
Антифрикционные покрытия делятся на несколько групп, и каждая - для своих условий.
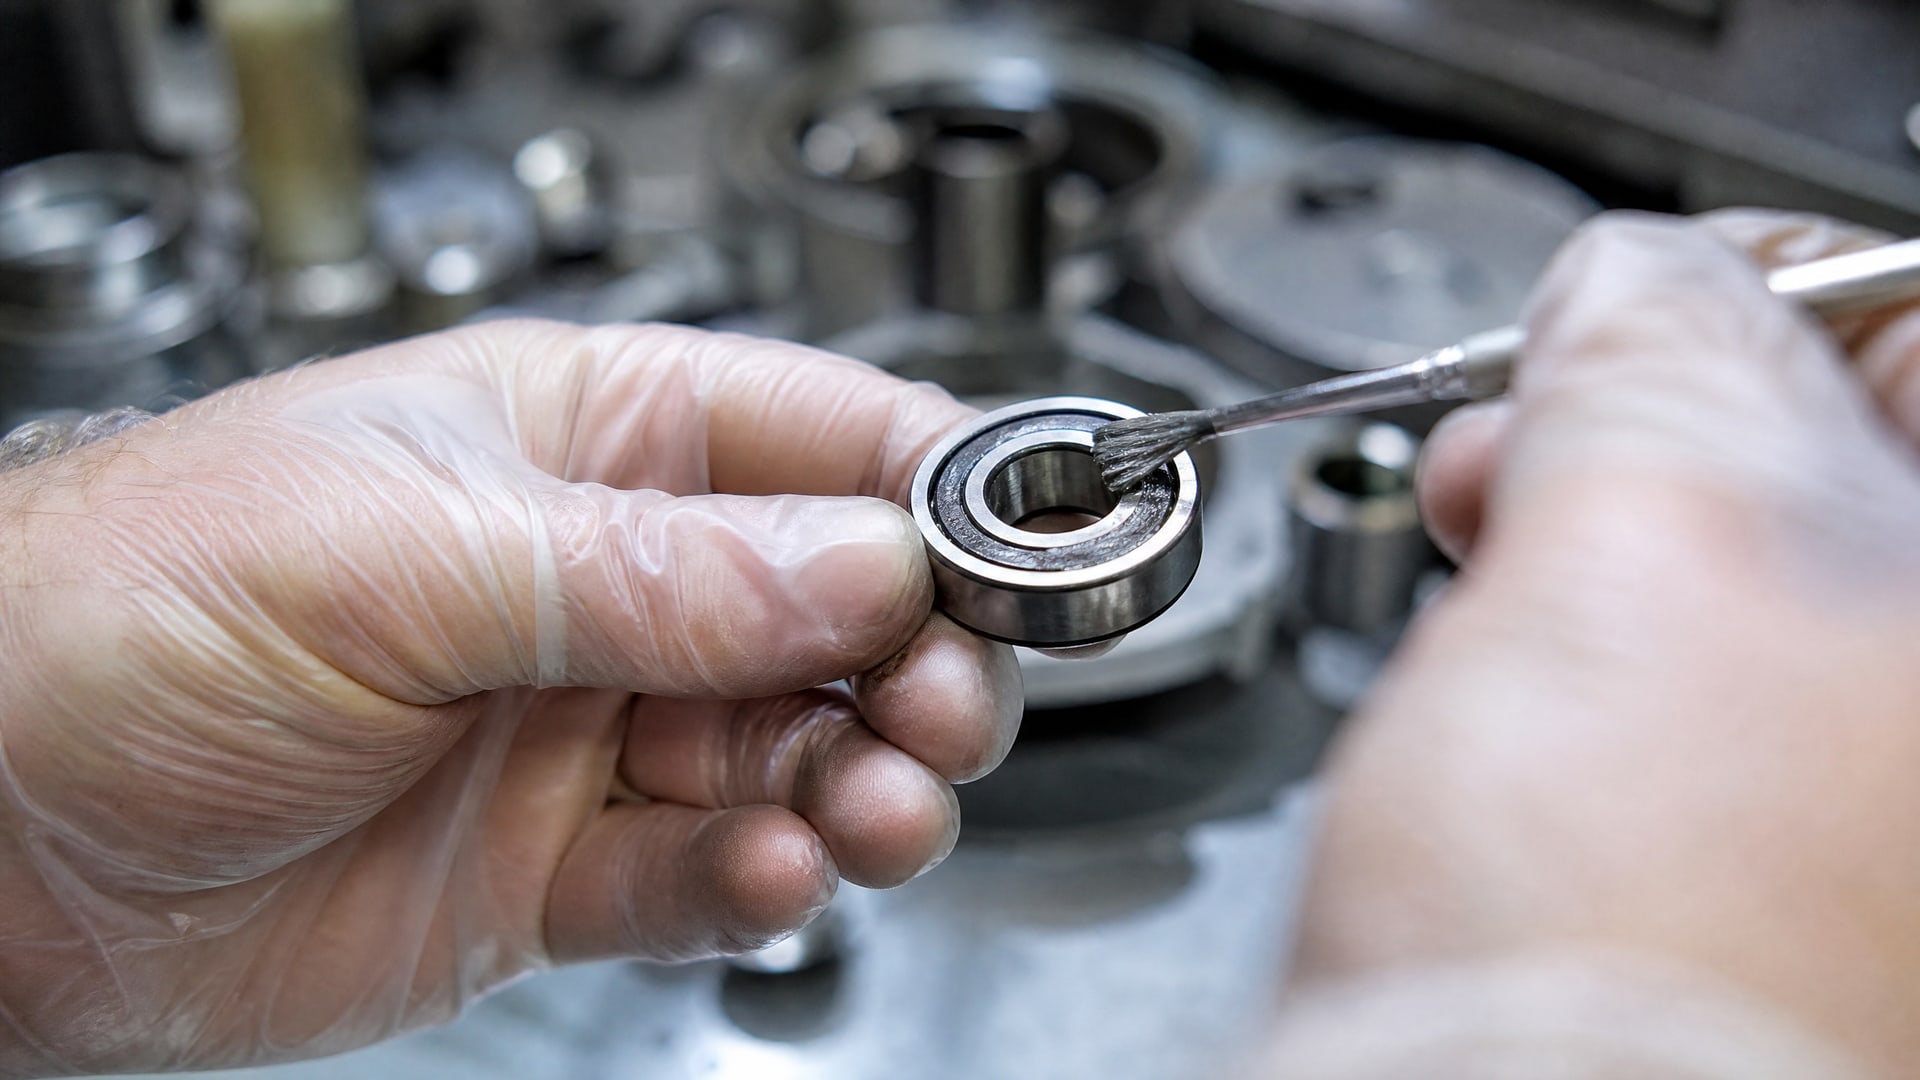
Выбор типа покрытия напрямую влияет на то, насколько вырастет ресурс.
MoS₂ (PVD) - классическое твердосмазочное покрытие из дисульфида молибдена, наносимое физическим осаждением из паровой фазы. Его характеристики: толщина 5–30 мкм, рабочая температура до +400 °C (в атмосфере) и до +800 °C в вакууме, долговечность 10⁵–10⁶ циклов при нагрузке 100–2000 МПа. Применяется на подшипниках для космоса, авиации, где невозможна традиционная смазка.
DLC+WS₂ (адаптивные покрытия) - многослойные системы с алмазоподобным углеродом и дисульфидом вольфрама. Обладают повышенной несущей способностью (500–3000 МПа), работают до +500 °C, цикловая долговечность 10⁶–10⁷. Используются в высоконагруженных узлах с частыми пусками-остановами.
ZrN и другие керамические покрытия - вакуумно-плазменные системы, наносимые тонким слоем 0,5–1 мкм. Дают одно из лучших соотношений толщины и долговечности, хорошо совместимы с традиционной смазкой (если узел все же смазан), защищают от коррозии и фреттинг-коррозии. На упорных шариковых подшипниках с таким покрытием ресурс колеблется от 500 до 10 000 часов непрерывной работы - конкретное значение зависит от нагрузки и температуры.
Главное правило выбора: покрытие подбирают не по названию, а по режиму. Если подшипник работает при пусках и остановах, нагрузка переменная, загрязнение среды высокое - нужны адаптивные многослойные системы. Если узел работает в вакууме или при экстремальных температурах - MoS₂. Если хотите максимально долговечное решение с минимальной толщиной покрытия и совместимостью с маслом - ZrN. На практике техспециалист и закупщик обсуждают конкретный режим (нагрузка в МПа, скорость вращения, минимальная и максимальная температура, среда), и на основе этого выбирается тип.
Защита подшипников покрытиями в условиях граничного трения и повышенных нагрузок
Граничное трение - это режим, при котором между телами скольжения остается только молекулярный контакт без масляной пленки.
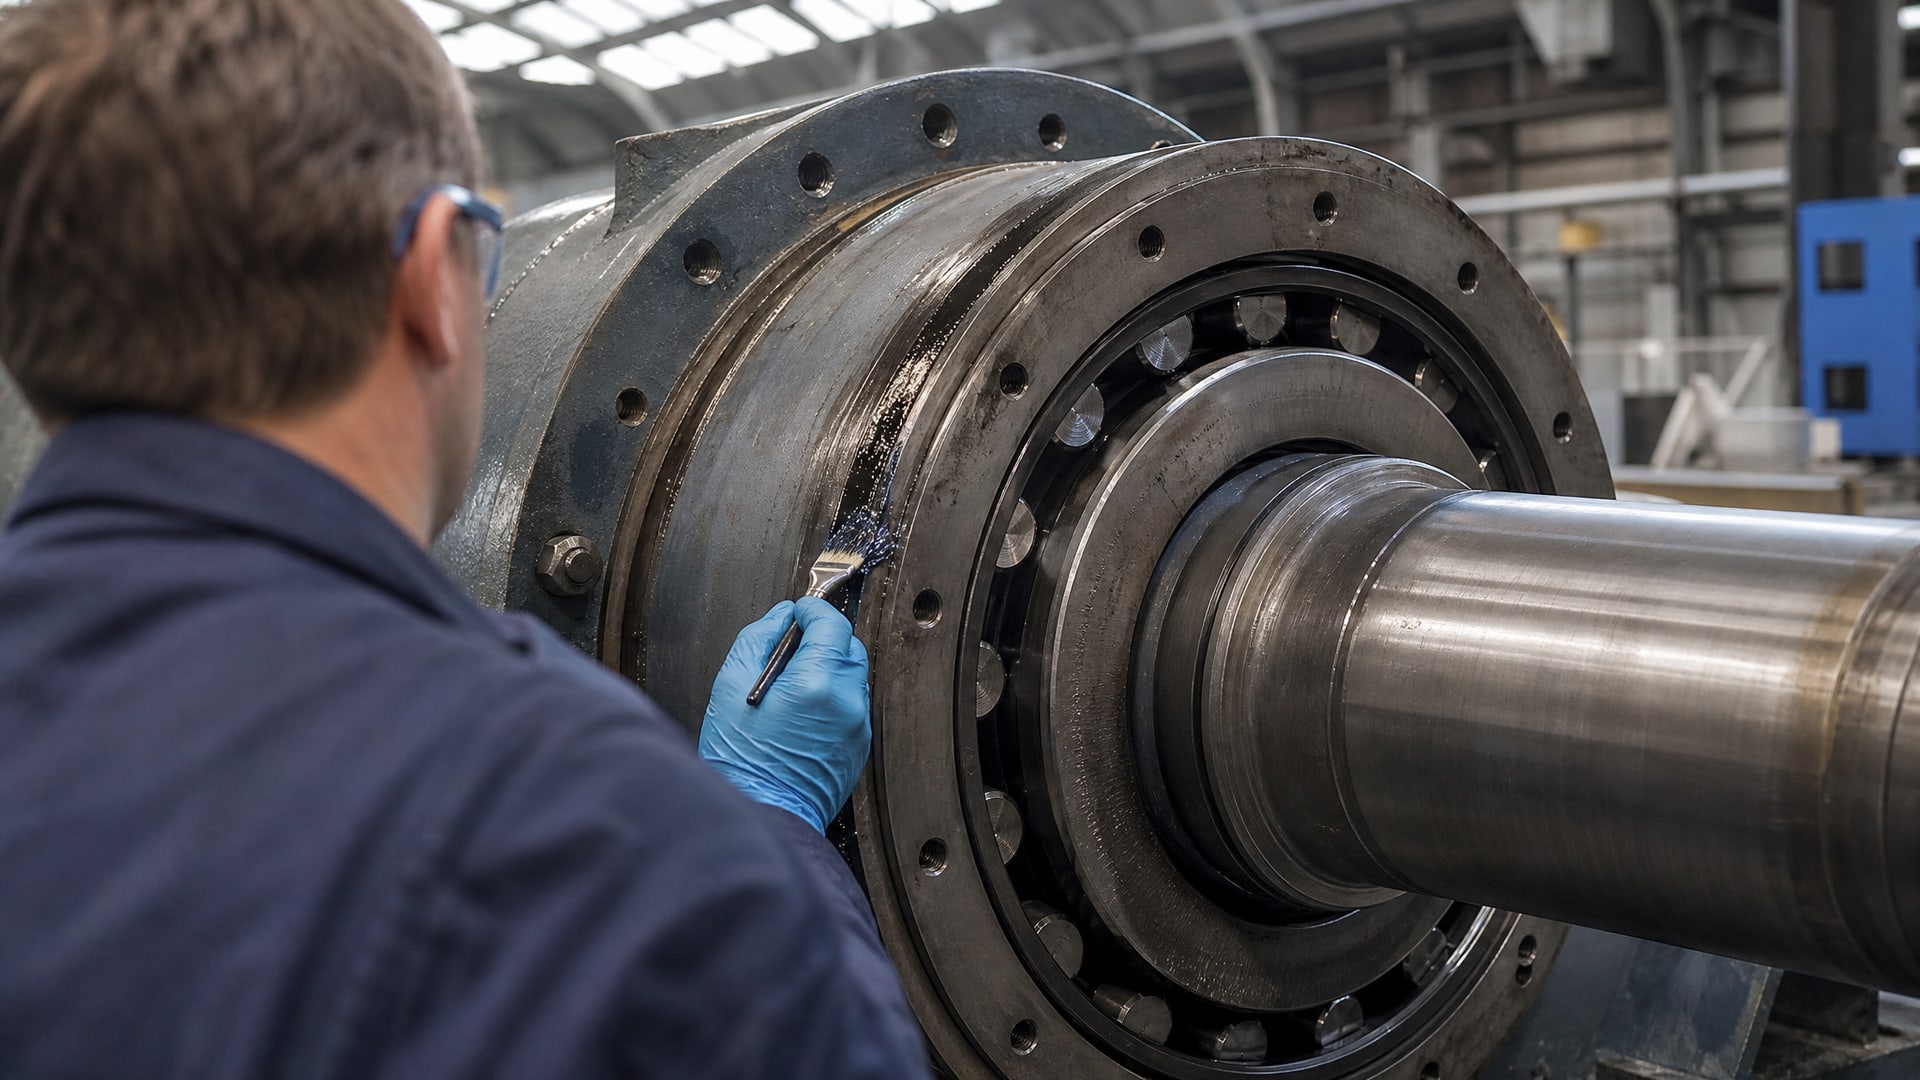
Происходит при старте, при резком росте нагрузки, при низких скоростях. Именно в этот момент подшипник изнашивается быстрее всего, нагревается, рискует задиром. На традиционный подшипник в таких условиях часто давят два процесса одновременно: смазка еще не образовала пленку, а трение уже начало наращивать температуру.
Твердосмазочные покрытия ломают эту логику. Пленка MoS₂ или DLC работает в режиме граничного трения даже эффективнее, чем в режиме с полной смазкой, потому что коэффициент трения зависит от самого покрытия, а не от вязкости масла. После аварийного прекращения подачи смазочной жидкости (например, отказ централизованной системы смазки, загрязнение масла, утечка) твердосмазочные подшипники могут продолжить работу и сохранить работоспособность до 5 раз дольше, чем их незащищенные аналоги.
На практике это означает, что при повышении нагрузки на 2 раза ресурс обычного подшипника падает в 4–8 раз (это из классического расчета по ISO 281), а подшипник с покрытием падает меньше. Например, если узел систематически испытывает пиковые нагрузки (молотильное оборудование, вибровозбудители, прессы), покрытие становится не просто улучшением, а решением, которое окупает себя за счет отсутствия внеплановых остановок. Закупщики на комбикормовых заводах, мукомольнях и линиях фасовки часто возвращаются к подшипникам с защитными покрытиями ровно потому, что там высокая загрязненность среды и частые переходные режимы.
Резиновые уплотнения и совместимость с антифрикционными покрытиями
Подшипник - не просто кольцо и тела качения, это экосистема.
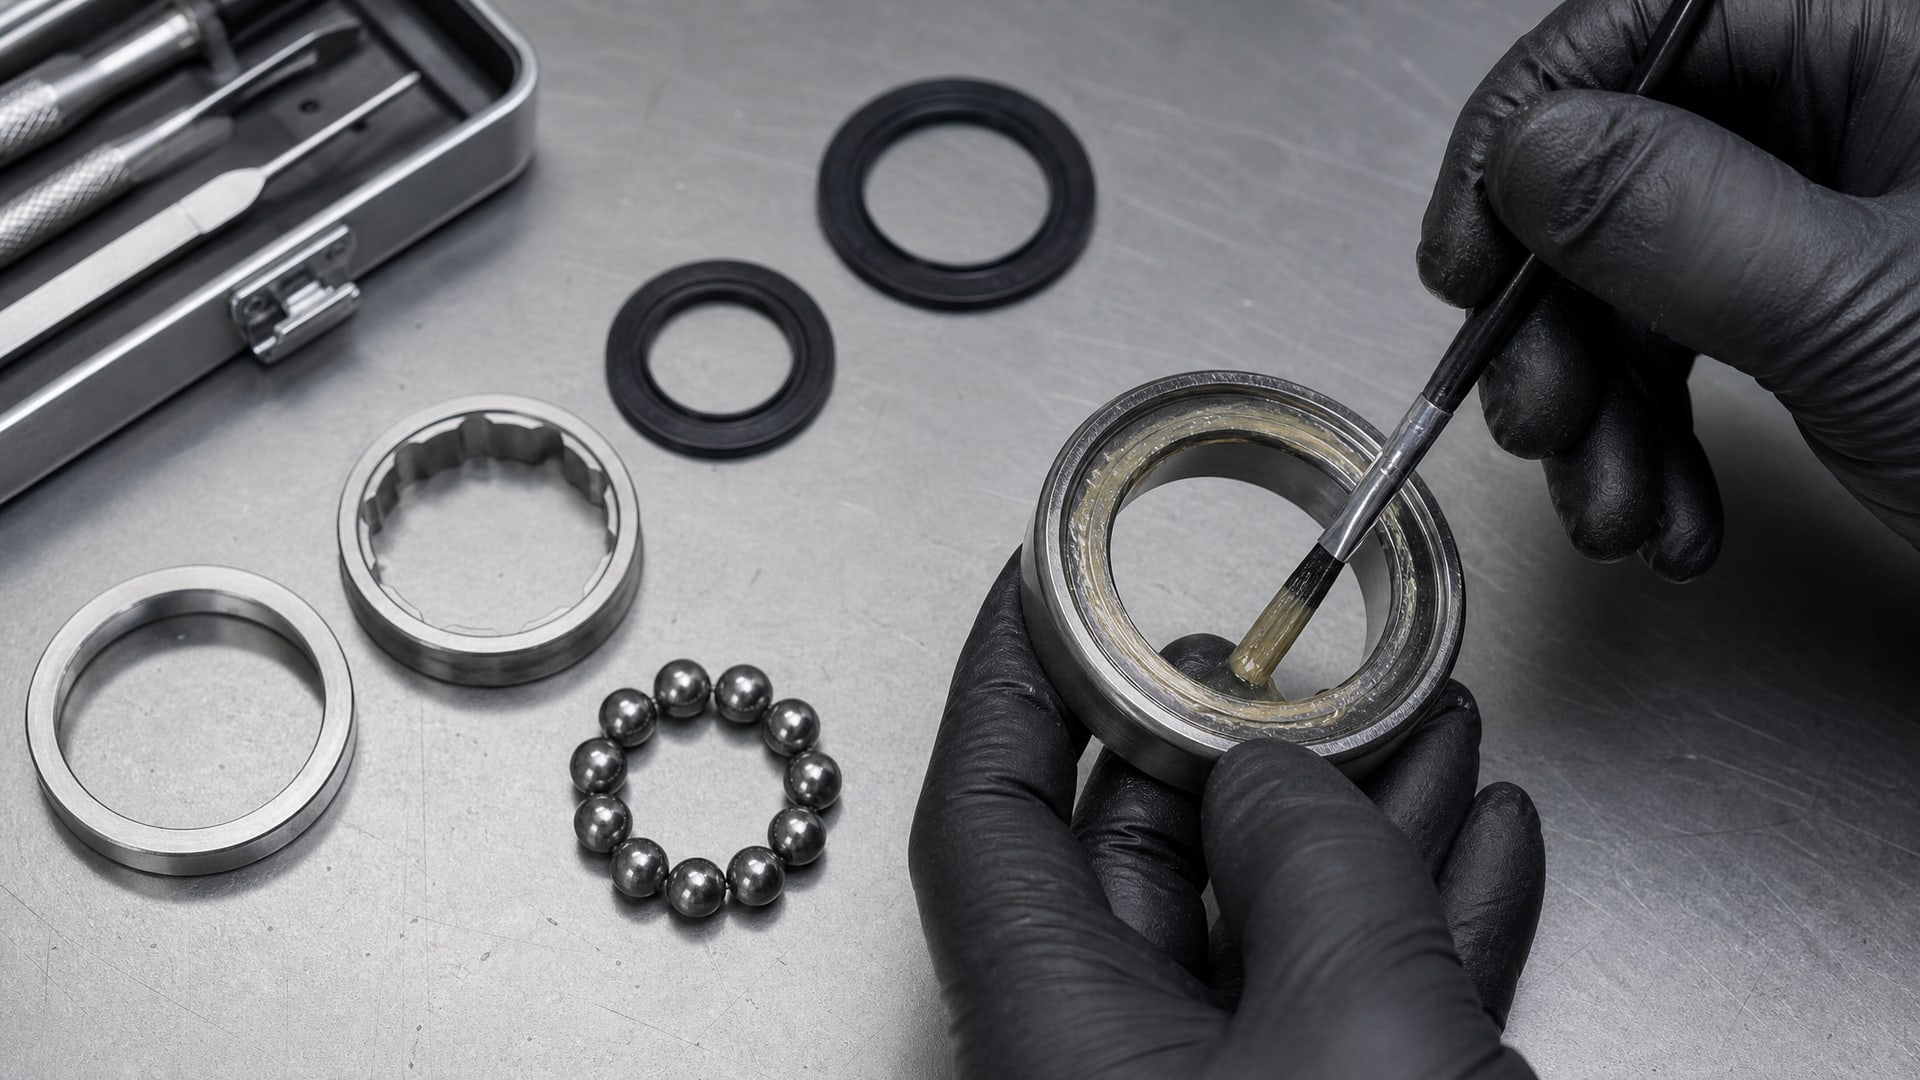
Вокруг вращающихся поверхностей стоят резиновые уплотнения, которые защищают от влаги и загрязнения. Когда на подшипник наносят покрытие, нужно убедиться, что оно не агрессивно к резине и уплотнениям.
В исследованиях по вибрационным подшипникам для молотилок показано, что специальное эластомерное покрытие позволяет почти полностью устранить фреттинг-коррозию между валом и внутренним кольцом подшипника. Фреттинг-коррозия - это когда при микроперемещениях (вибрации) окисляется контактная поверхность, образуется рыхлый оксид, который работает как абразив и ускоряет износ. Если на поверхность нанесено антифрикционное покрытие, микроперемещения не приводят к окислению - поверхность защищена.
Однако обратная сторона: если покрытие несовместимо с эластомером, оно может ускорить старение резины, вызвать ее эмбритчмент (потерю эластичности) или, наоборот, разбухание. Поэтому при выборе покрытия для подшипника, в котором есть резиновые сальники, нужно согласовать состав покрытия с материалом уплотнения. Дисульфид молибдена и керамические системы (ZrN, CrN) в этом смысле нейтральны. Органические полимерные покрытия требуют проверки совместимости.
Практический совет: если система прежде работала со стандартной минеральной смазкой и стандартными резиновыми сальниками, переход на твердосмазочное покрытие не вызовет проблем. Если же смазка специальная (например, на основе синтетических масел или с добавками), нужно согласовать тройку: покрытие + смазка + эластомер. На большинстве производств это согласование делает техслужба перед монтажом, но закупщикам стоит иметь это в виду.
Подготовка поверхности и контроль толщины как основа долговечности
Толщина покрытия - не главное.
Главное - качество адгезии. Если подготовка поверхности проведена плохо, толстое покрытие отслоится за несколько недель работы, а хорошо подготовленная поверхность с тонким слоем проработает многие годы.
Подготовка включает несколько этапов. Сначала механическая очистка: обезжиривание в органическом растворителе (обычно ацетон или спирт), затем удаление окислов абразивным методом, контроль шероховатости поверхности (для MoS₂ оптимально Ra 1,6–3,2 мкм). Далее - активация поверхности в плазме или ионной бомбардировке непосредственно перед нанесением покрытия. Это нужно, чтобы удалить окислы, которые образовались за время хранения, и обеспечить максимальную энергию поверхности для адгезии.
Толщина покрытия выбирается исходя из режима работы и типа покрытия. Для MoS₂ (PVD) типичный диапазон -5–30 мкм. Для вакуумно-плазменных систем (ZrN, CrN) -0,5–1 мкм. Здесь работает правило: оптимальная толщина не всегда максимальная. В исследовании по ZrN на подшипниках лучшие результаты получены при 0,7 мкм, а не при 2–3 мкм. При излишней толщине может возрасти коэффициент трения или нарушиться совместимость с маслом.
После нанесения покрытия проводят сертификацию: контроль адгезии по методам типа царапания (ISO 26417 или эквивалент), измерение толщины калипером или рентгеновским флуорометром, проверка поверхности на микротрещины под микроскопом. На производствах с централизованной системой смазки и высокими требованиями к надежности каждая партия подшипников с покрытием проходит испытание на несколько часов холостого хода перед монтажом. Это убирает непредвиденные отказы из-за дефектов покрытия.
Как снизить затраты на техническое обслуживание благодаря увеличению интервалов переоборудования
Увеличение ресурса подшипников напрямую влияет на бюджет обслуживания.
Если подшипник работает в условиях высоких нагрузок, прежде требовалась замена каждые 6–12 месяцев; с антифрикционным покрытием интервал может растянуться на 2–3 года. На линии с 50–100 подшипниками это означает экономию сотен тысяч рублей в год.
Однако важно считать общие затраты, а не только цену покрытия. Во-первых, антифрикционное покрытие дороже самого подшипника на 20–40 процентов (в зависимости от типа и размера). Во-вторых, нанесение покрытия требует профильного оборудования (вакуумная камера, плазменный источник), и не все регионы России имеют такие центры. Трудозатраты на снятие и отправку подшипников на нанесение могут быть значительны.
Экономия проявляется в нескольких местах. Во-первых, простой оборудования становится реже, а значит, меньше потерь выпуска и меньше расходов на оплату труда ремонтной команды. Во-вторых, если подшипник с покрытием работает в режиме, где раньше возникали аварийные отказы (например, при кратковременном отказе смазочной системы), то покрытие выступает как аварийный буфер. В-третьих, для узлов с очень высокой критичностью (авиационные редукторы, космическое оборудование, системы гидроэлектростанций) покрытие становится не вариантом оптимизации, а обязательным требованием спецификации.
На практике техспециалисты и закупщики сравнивают такой расчет: стоимость покрытия плюс логистика плюс простой на разборку-сборку один раз, минус экономия на сокращении числа замен, минус предотвращенные убытки от аварийных остановок. Обычно при ресурсе более 2 лет и критичности узла расчет сходится в пользу покрытия. Когда подшипник держится в работе дольше, закупщик второй год подряд заказывает подшипники с покрытием именно из этого узла, потому что результат предсказуем и исчисляется в долгах эксплуатации, а не в месяцах.
Часто задаваемые вопросы
Можно ли наносить антифрикционное покрытие на старый подшипник для восстановления ресурса?
Теоретически можно, но на практике это редко оправдано. Если подшипник уже работал и изношен, дорожки качения потеряли геометрию, в канавках есть риски и царапины. Покрытие не выправит изношенную геометрию. Обычно наносят покрытие на новые подшипники перед установкой, чтобы гарантировать адгезию и срок службы. Восстановление старого подшипника требует предварительной переполировки поверхностей, что экономически уже близко к цене нового.
Требует ли подшипник с твердосмазочным покрытием специальной смазки или масла?
Нет, в большинстве случаев нет. Подшипник с MoS₂ или керамическим покрытием совместим со стандартной минеральной смазкой или маслом, которые использовались раньше. Однако есть исключения: если покрытие органическое или имеет специальные добавки, нужно согласовать смазку с производителем покрытия. На практике техслужба проверяет это при монтаже, но закупщикам стоит иметь под рукой техпаспорт покрытия с указанием совместимых смазок и диапазона температур.
При какой температуре перестает работать твердосмазочное покрытие?
Температурный диапазон зависит от типа. MoS₂ работает до +400 °C в атмосфере и до +800 °C в вакууме. DLC+WS₂ - до +500 °C. ZrN и керамика - обычно до +400…+500 °C. Если работа выше этих пределов, то покрытие начинает окисляться, теряет адгезию и срабатывает как абразив. Поэтому перед заказом подшипника с покрытием обязательно уточните максимальную рабочую температуру вашего узла. Если она выше, нужно либо менять тип покрытия, либо принимать решение о том, что смазочная система обязана держать температуру в пределах.
Защищает ли антифрикционное покрытие от коррозии подшипника?
Частично да. Керамические покрытия (ZrN, CrN) дают неплохую защиту от коррозии, потому что являются физическим барьером между стальной поверхностью и влажной средой. MoS₂ менее эффективна в этом смысле. Однако покрытие защищает только тот участок поверхности, где оно нанесено. Если край дорожки качения остался незащищенным, коррозия может начаться именно там, а потом распространиться под покрытие. Поэтому для условий с высокой влажностью или агрессивными средами покрытие лучше сочетать с фланцевой смазкой на основе синтетического масла или пластичной смазкой с ингибиторами коррозии.
Есть ли различие между твердосмазочным покрытием и пластичной смазкой с содержанием дисульфида молибдена?
Да, это совершенно разные вещи. Пластичная смазка с MoS₂ - это полутвердая масса (NLGI 2, 3), в которой твердые частицы дисульфида молибдена распределены в минеральном масле. При работе частицы выкрошиваются, работают как абразив, но после их расхода смазка становится обычной маслом. Твердосмазочное покрытие - это атомарно связанный монослой или многослой, нанесенный на поверхность и срастающийся с ней. Это не выкрошивается, не выдыхается и не вымывается. Для граничного трения и экстремальных условий покрытие предпочтительнее. Для обычной пластичной смазки с MoS₂ - когда нужна простота и универсальность.
Заключение
Антифрикционные покрытия - это не универсальное средство от всех проблем с подшипниками, но инструмент, который работает точно и прогнозируемо в конкретных режимах. Когда техспециалист знает параметры нагрузки, температуру и условия загрязнения, он может выбрать тип покрытия, который увеличит ресурс в 2–4 раза, снизит потери на трение на треть и сохранит работоспособность даже при аварийной потере смазки. Ключ к успеху - правильная подготовка поверхности перед нанесением, согласование толщины с режимом работы и контроль совместимости с резиновыми уплотнениями.
Первый шаг - собрать информацию о вашем узле: какие нагрузки, какой температурный диапазон, как часто происходят пуски-остановы, насколько критична надежность. Затем обратиться к производителю подшипников или специализированному центру нанесения покрытий с запросом технического предложения. Предложение должно включать тип покрытия, толщину, процесс подготовки поверхности и гарантийный ресурс. На основе этих данных просчитайте общую стоимость владения (цена покрытия, логистика, простой на переоборудование, экономия на сокращении замен) и примите решение. Если ресурс вашего узла растет в 2–3 раза, а интервал замены растягивается на годы - выбор очевиден.