Твердосмазочные покрытия на закаленных сталях часто теряют сцепление с основой, выкрашиваются и отслаиваются уже в процессе эксплуатации или даже при монтаже. Инженеры сталкиваются с этой проблемой на подшипниках скольжения, направляющих, зубцах кранов и других ответственных узлах, где отслоение покрытия приводит к аварийному останову оборудования. Главная причина лежит не в самом покрытии, а в подготовке поверхности перед его нанесением. Статья разбирает, почему закаленная сталь требует особого подхода к очистке и обработке, какие ошибки допускают при подготовке поверхностей перед покрытием, и как организовать процесс, чтобы адгезия была прочной и стабильной.
Материал предназначен для инженеров, технических специалистов и закупщиков, ответственных за качество нанесения защитных и функциональных покрытий на стальные детали.
Почему закаленная сталь плохо держит покрытие
Закаленная сталь обладает высокой твердостью и химической стойкостью, но эти свойства одновременно создают препятствие для адгезии.
Поверхность закаленного металла плотная, с минимальной микропористостью и низкой поверхностной энергией. Покрытие, будь то лак, эмаль или твердосмазочное средство, должно взаимодействовать с этой поверхностью на физическом (механическое переплетение с микрошероховатостями) и химическом (молекулярное взаимодействие) уровнях.
На гладкой поверхности закаленной стали оба механизма ослаблены. Молекулы покрытия не находят мест для механического якорения, а химическое взаимодействие затруднено окисной пленкой и загрязнениями. Именно поэтому подготовка поверхности для нанесения покрытий на закаленной стали - это не формальность, а определяющий этап, от которого зависит вся долговечность защиты.
Опытные технологи знают: покрытие выкрашивается не потому, что оно плохое, а потому что его нанесли на грязную, не активированную поверхность.
Роль окисления и загрязнений в потере адгезии
На закаленной стали образуются микротонкие окисные пленки, часто невидимые невооруженным глазом.
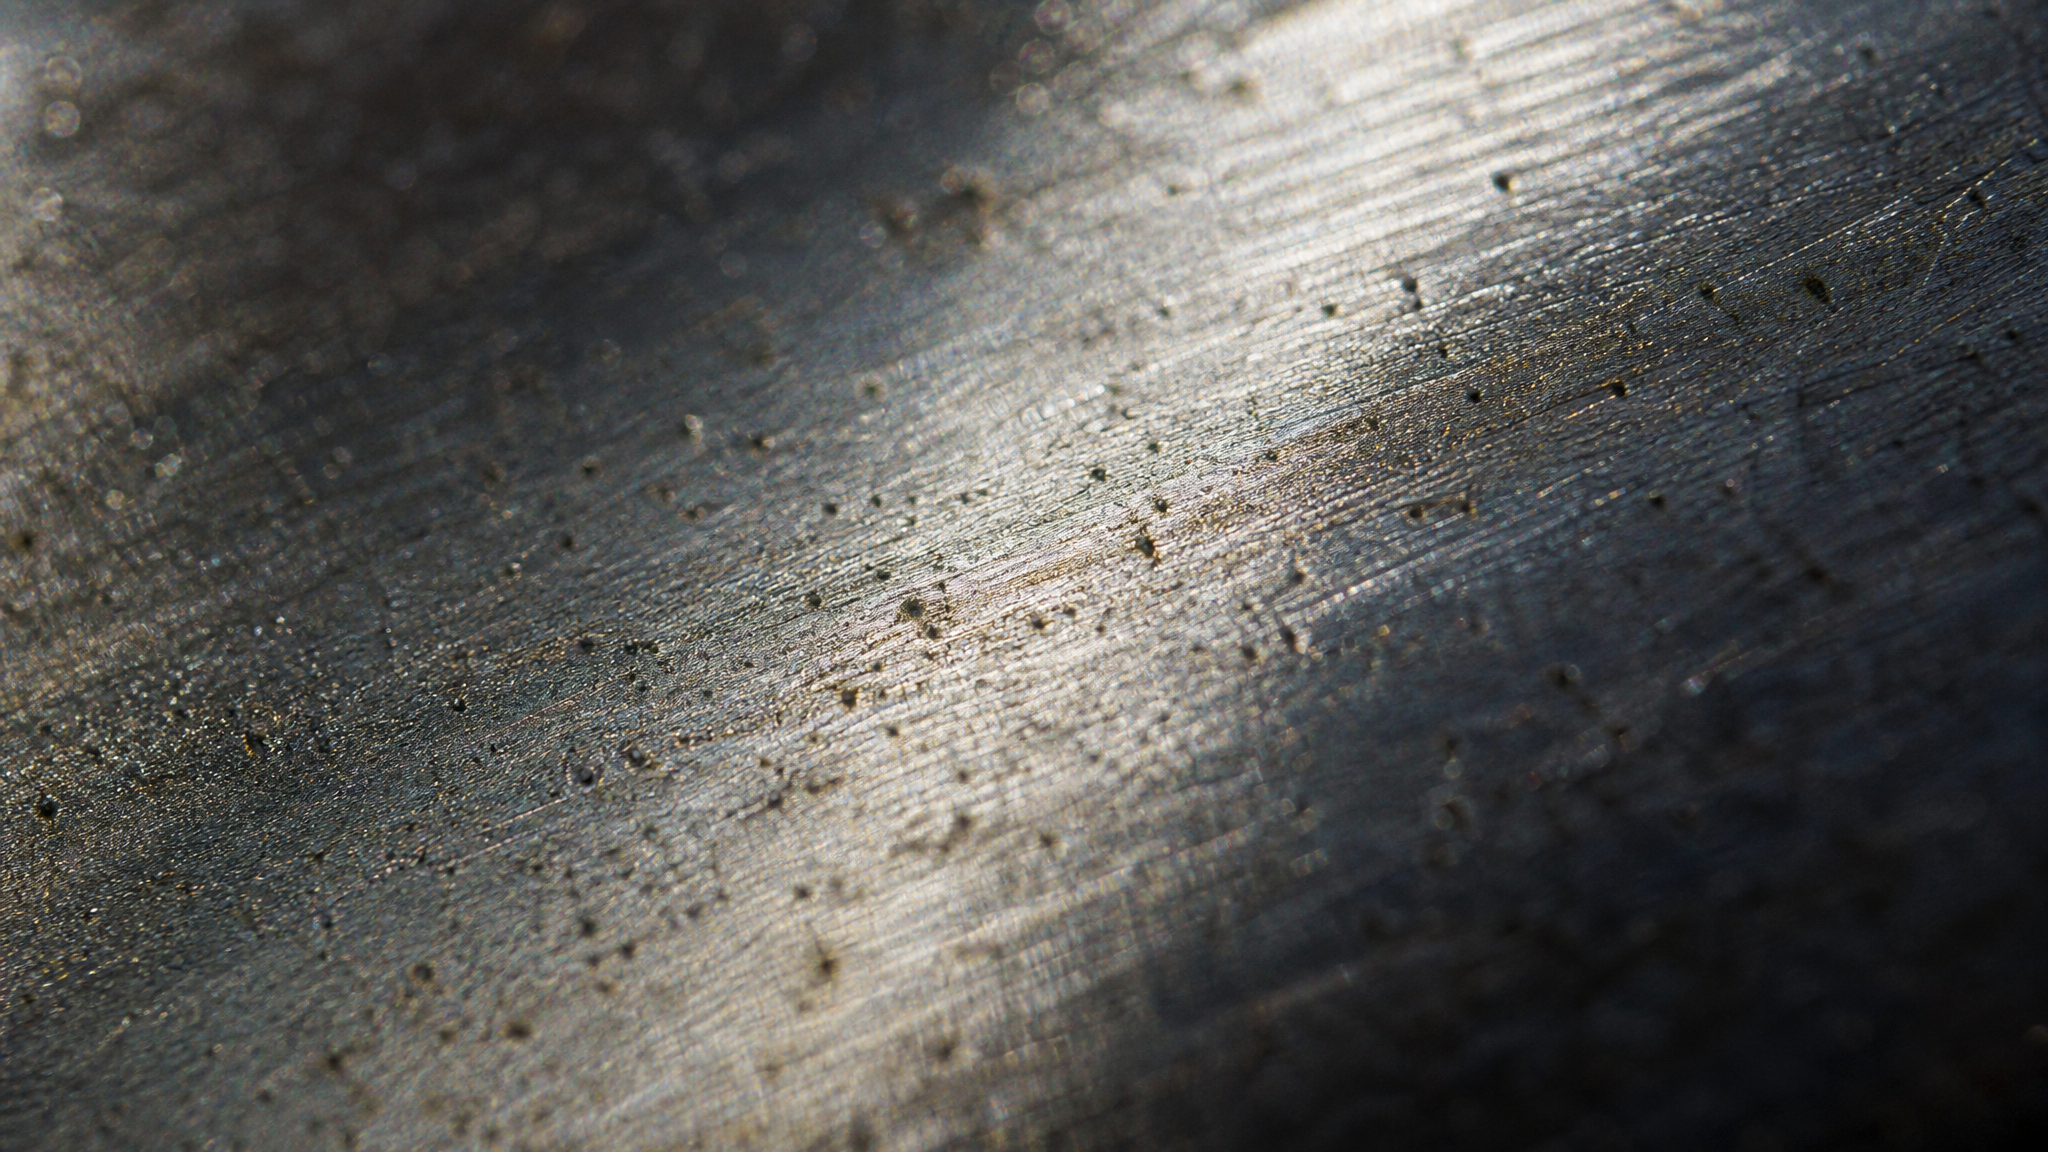
Они не прозрачны для молекул покрытия и становятся первым барьером между материалом и стальной основой. Даже воздействие влажного воздуха в течение нескольких часов создает условия для окисления локальных участков.
Загрязнения усугубляют ситуацию. На производстве это остатки смазочно-охлаждающей жидкости (СОЖ) после обработки, частицы абразива, пыль, следы пальцев рук. В ремонтных мастерских - масло, консервирующие смеси, отложения грязи. Покрытие не может проникнуть сквозь эти слои и сцепляется только с загрязнением, а не с металлом. При первых циклах нагрузки или перепадах температуры такое сцепление разрушается.
Подготовка поверхностей перед нанесением покрытий должна предусматривать полное удаление оксидов и загрязнений. Стандартный ГОСТ требует остаточное содержание жира не более 1,5-2 г/м², а для критичных применений (например, на деталях, работающих с циклическими нагрузками) - еще ниже.
Подготовка поверхности: последовательность этапов
Правильная подготовка металлической поверхности перед нанесением твердосмазочного покрытия состоит из нескольких четко определенных стадий, каждая из которых решает свою задачу.
Первичная очистка от механических загрязнений
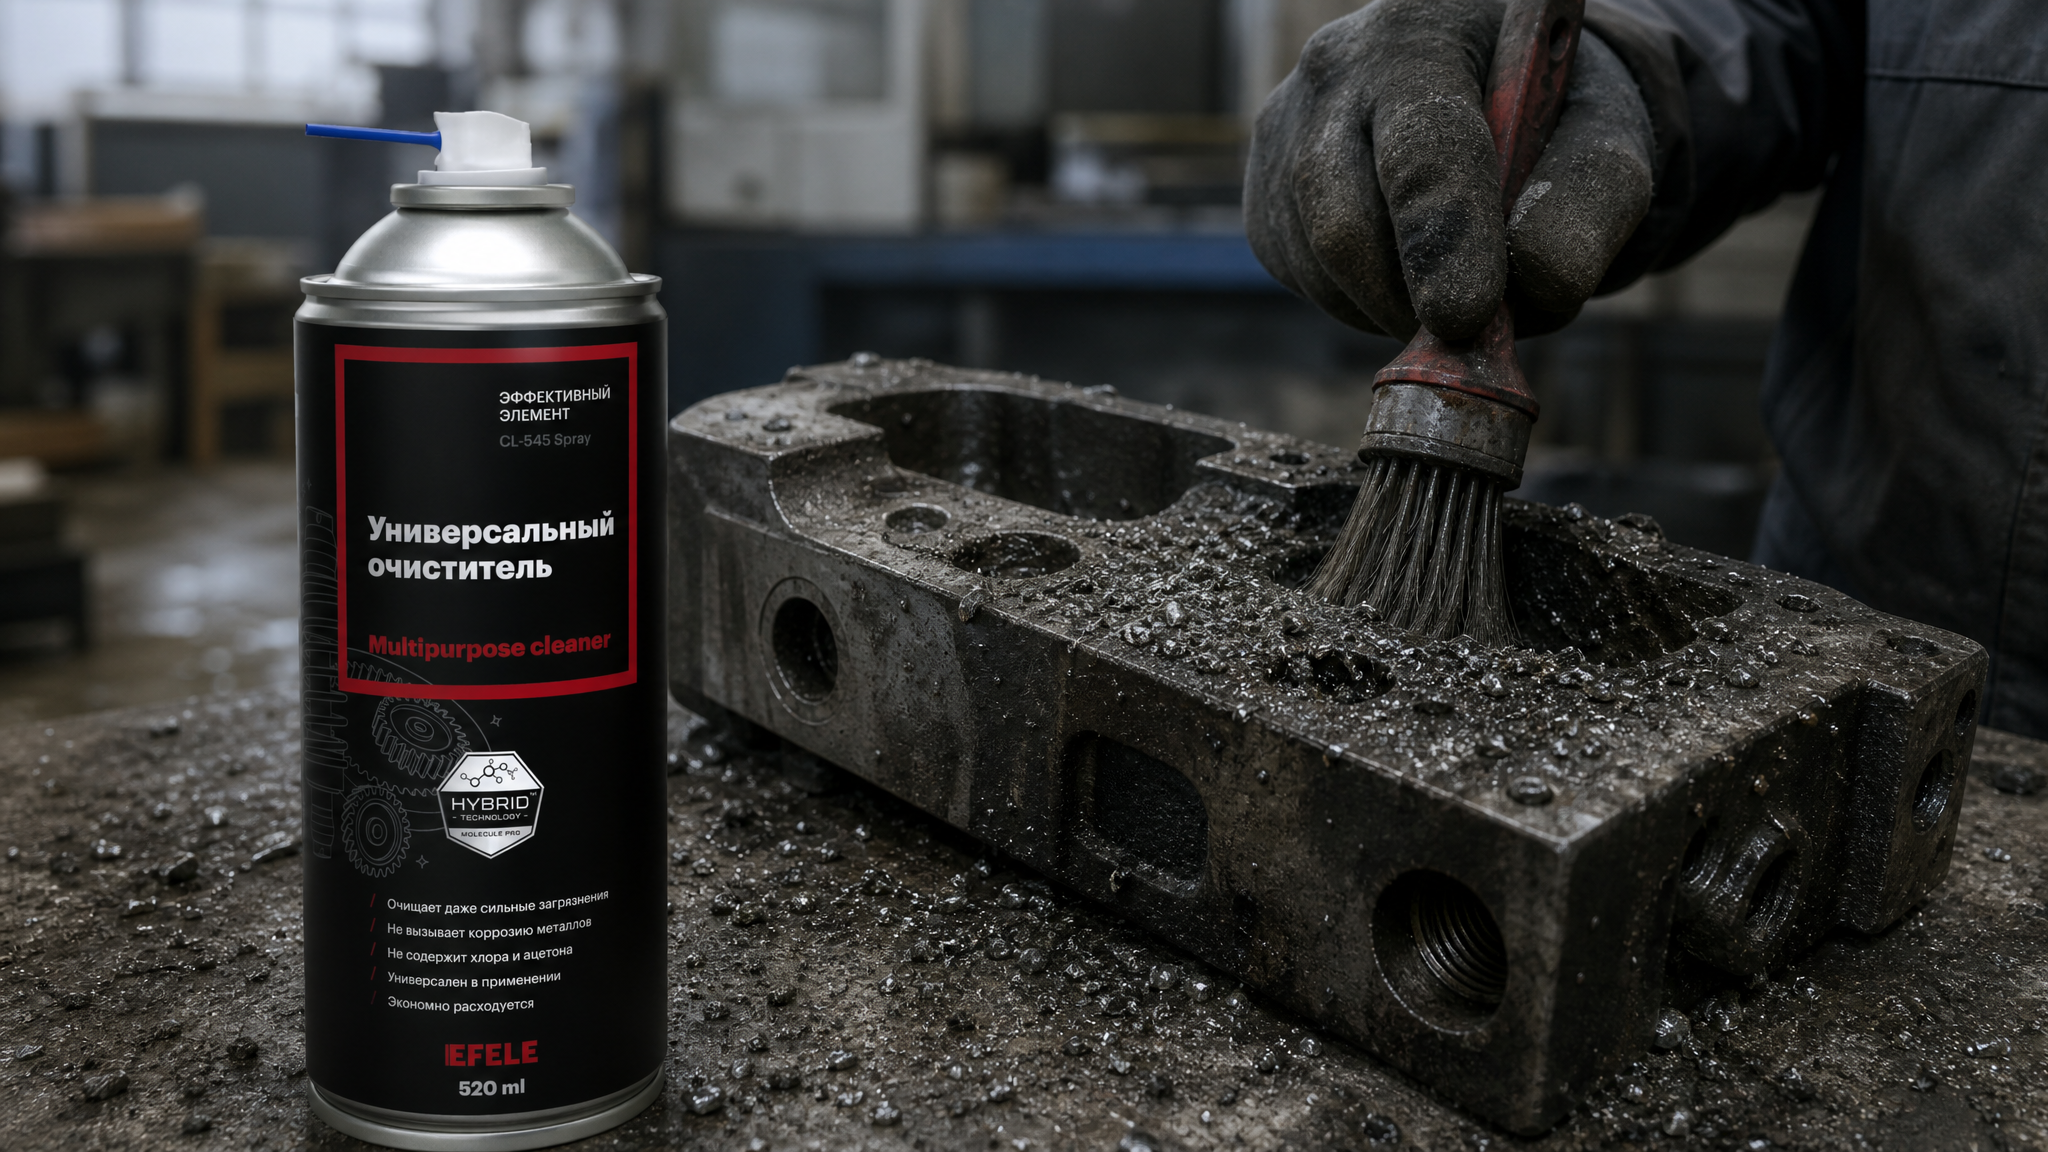
Начинают с удаления крупных загрязнений: стружки, пыли, сухого налета. На этом этапе используют сухую щетку, сухое продувание сжатым воздухом или неабразивные тканевые салфетки. Затем переходят к удалению жидких загрязнений - масла, СОЖ, консервирующих смесей.
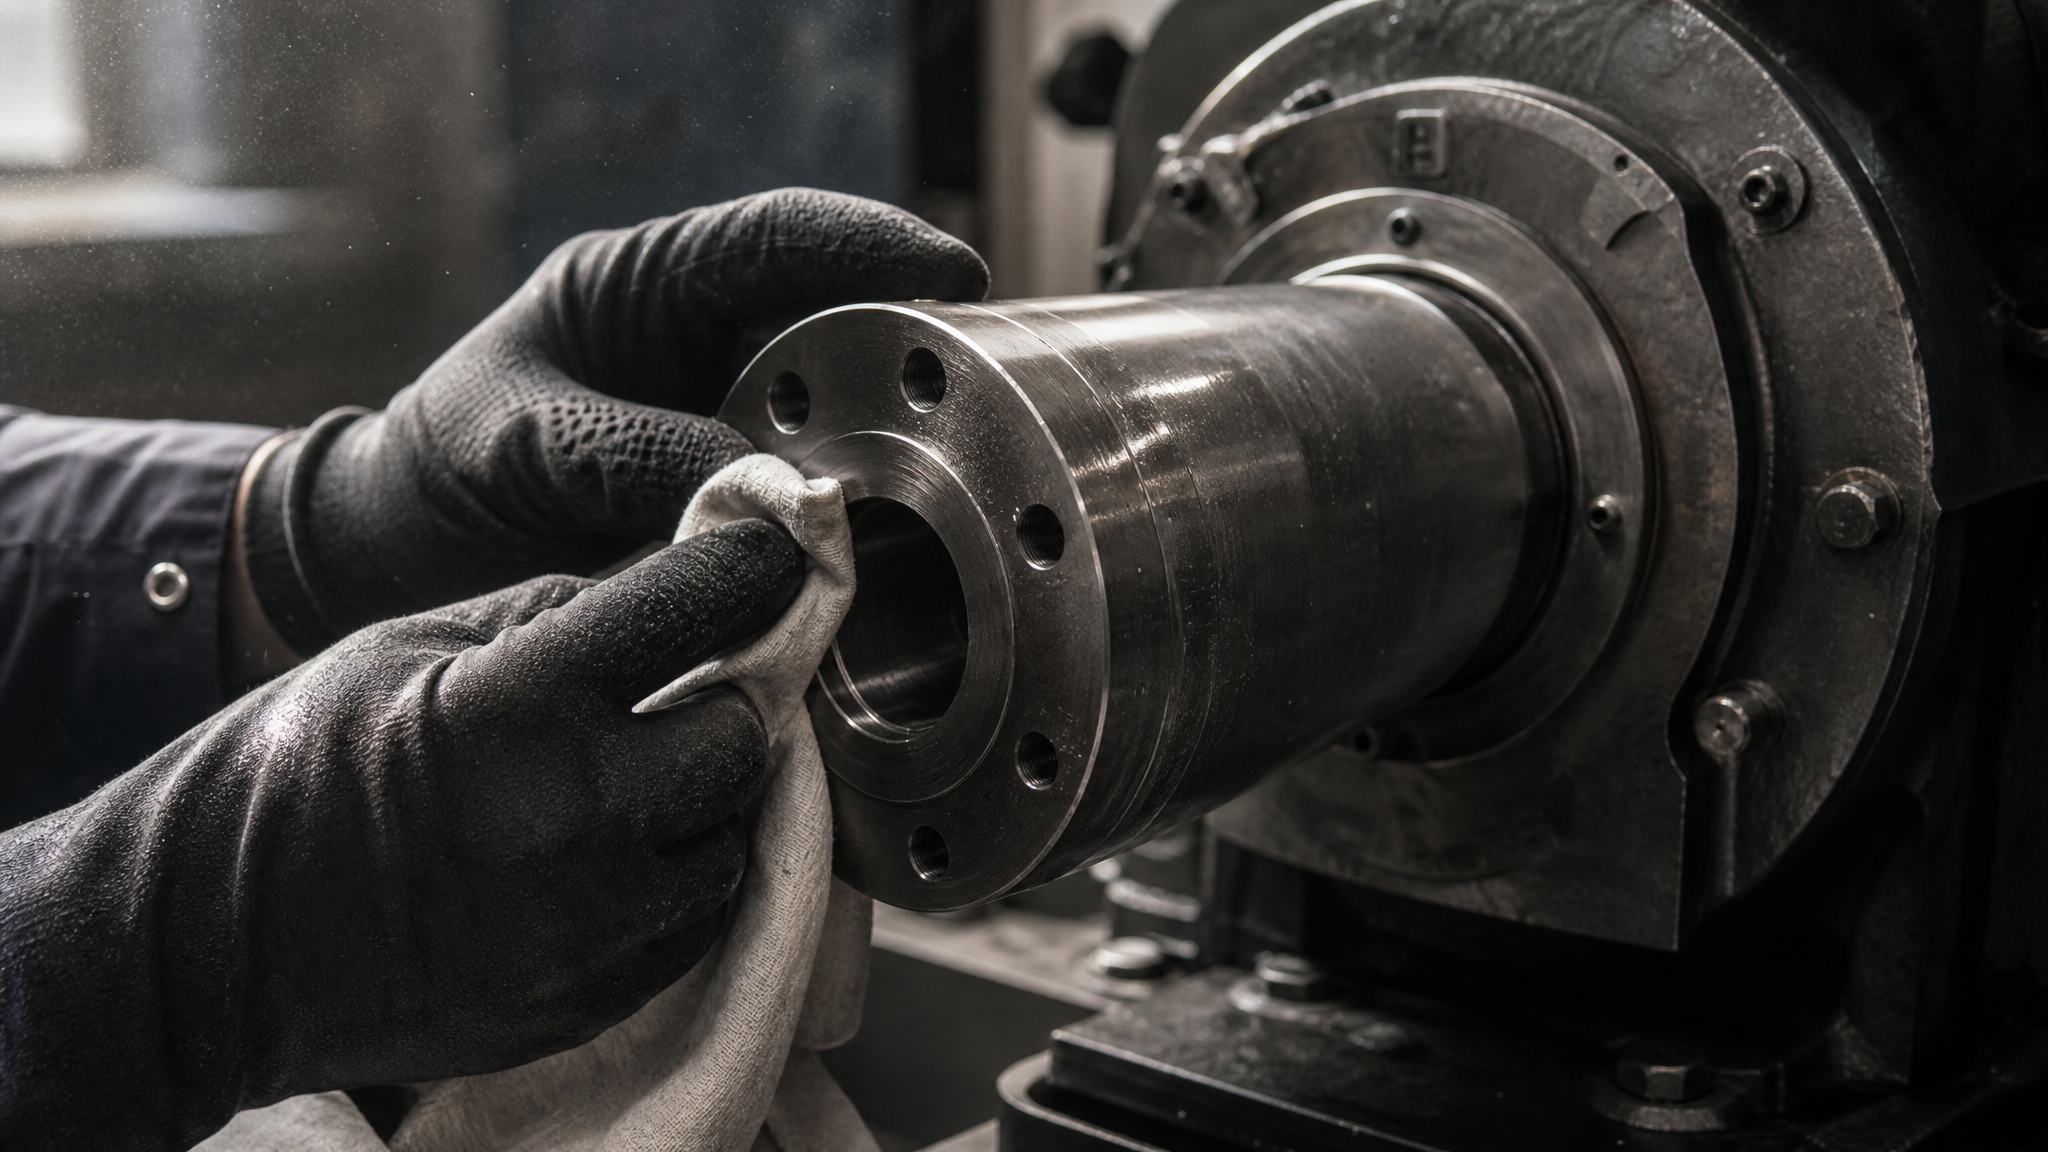
Для удаления загрязнений и обезжиривания поверхности перед нанесением покрытий рекомендуется использовать универсальный очиститель EFELE CL-545 Spray. Такие средства растворяют и вымывают остатки смазок и масел, не оставляя пленочных наслоений. Важно протирать поверхность несколько раз, меняя тряпку, до полного удаления видимых следов загрязнения.
Механическая активация поверхности
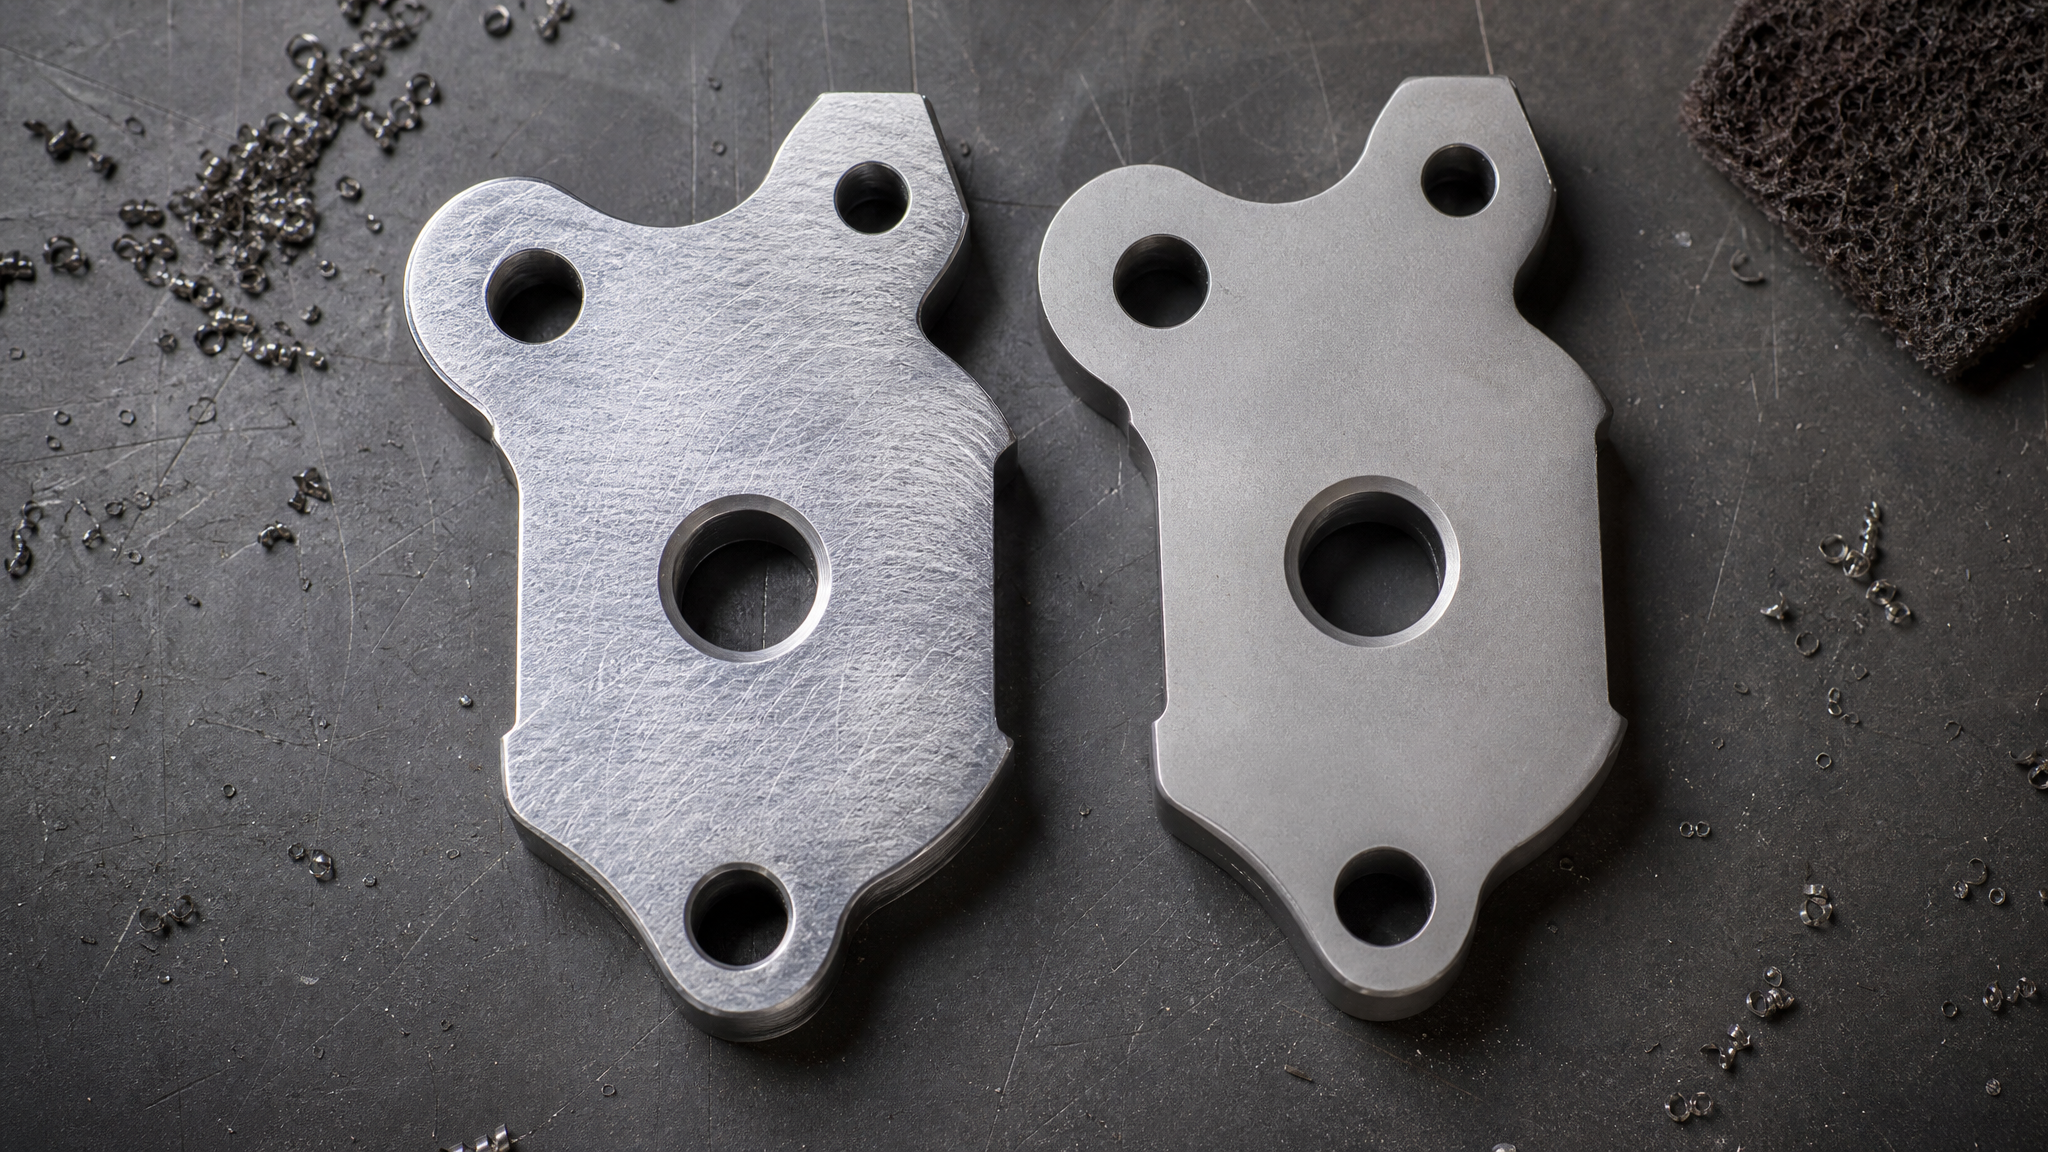
После удаления загрязнений необходима механическая обработка, которая создает микрошероховатость и удаляет окисную пленку. Для закаленной стали используют микропескоструйную обработку или полировку абразивными материалами контролируемой зернистости.
Микропескоструйная обработка закаленной стали требует соблюдения режимов: давление 2-4 бара, абразив с размером зерна 100-150 микрон, время экспозиции 5-10 секунд на дм². Превышение давления может привести к поверхностному отпуску закаленного слоя, что снизит твердость. Недостаточное давление оставит окисную пленку, и адгезия останется слабой.
Параметры микропескоструйной обработки всегда указаны в технологическом регламенте и согласуются со спецификацией детали. Отклонение от них - основная причина выкрашивания покрытия на практике.
Обезжиривание и финальная очистка
После механической обработки поверхность должна быть обезжирена еще раз, так как микропластики абразива и мелкодисперсная пыль содержат органические компоненты. На этом этапе используют растворители или специализированные обезжиривающие составы. Процедура повторяется до визуальной чистоты поверхности и отсутствия жирного блеска.
Затем поверхность сушат теплым воздухом или в сушильном шкафу при температуре не выше 60 °C для закаленной стали (превышение может привести к изменению микроструктуры поверхностного слоя).
Минимизация времени между подготовкой и нанесением
После обезжиривания активированная поверхность сохраняет свою готовность к адгезии в течение ограниченного времени. На воздухе начинается переокисление; во влажной среде процесс ускоряется. Нанесение покрытия должно произойти в течение 2-4 часов после завершения подготовки поверхностей перед нанесением. Если это время превышено, процесс подготовки повторяют.
В производственных условиях эту критичность контролируют визуально (матовая поверхность без блеска и потеков) и нормативно (время от обезжиривания до нанесения записывают в журнал).
Типичные ошибки при подготовке поверхности покрытия
На практике инженеры и мастера допускают систематические ошибки, которые сводят на нет все последующие усилия.
Пропуск механической обработки
Самая распространенная ошибка - нанесение покрытия после обычного мытья и обезжиривания, без микропескоструйной обработки или абразивной полировки. При таком подходе покрытие ложится только на верхний слой окисей и загрязнений, а не на саму сталь. Результат - выкрашивание в течение первых недель эксплуатации.
Использование воды вместо органических растворителей
Вода растворяет гидрофильные загрязнения, но оставляет жиры и окисные пленки нетронутыми. Для закаленной стали этого недостаточно. Необходимы органические растворители (уайт-спирит, ацетон, спирты), которые размягчают и удаляют масляные пленки.
Избыток влаги при сушке
Если поверхность сушится на открытом воздухе без теплового воздействия, остается микротонкий слой конденсата, невидимый глазом. Этого достаточно, чтобы нарушить адгезию. Сушку проводят в шкафу при контролируемой температуре или теплым воздухом из компрессора с осушителем.
Неправильные параметры абразивной обработки
Слишком мелкий абразив (менее 100 микрон) не создает достаточную шероховатость; слишком крупный (свыше 250 микрон) может оставить микротрещины, куда будет затягиваться влага. Давление ниже 1,5 бара на закаленной стали неэффективно; выше 6 бар рискует отпустить закаленный слой.
Длительное хранение подготовленных деталей
Если подготовленная деталь хранится на складе или в цехе в ожидании нанесения покрытия, поверхность переокисляется. Через 12-24 часа адгезия упадет на 30-50 %. Технология требует синхронизации: подготовка - нанесение покрытия - сушка должны происходить в один технологический цикл.
Выкрашивание покрытия стали: диагностика и профилактика
Выкрашивание появляется в виде отслоений, вздутий, растрескивания покрытия, иногда полного обнажения стали на локальных участках.
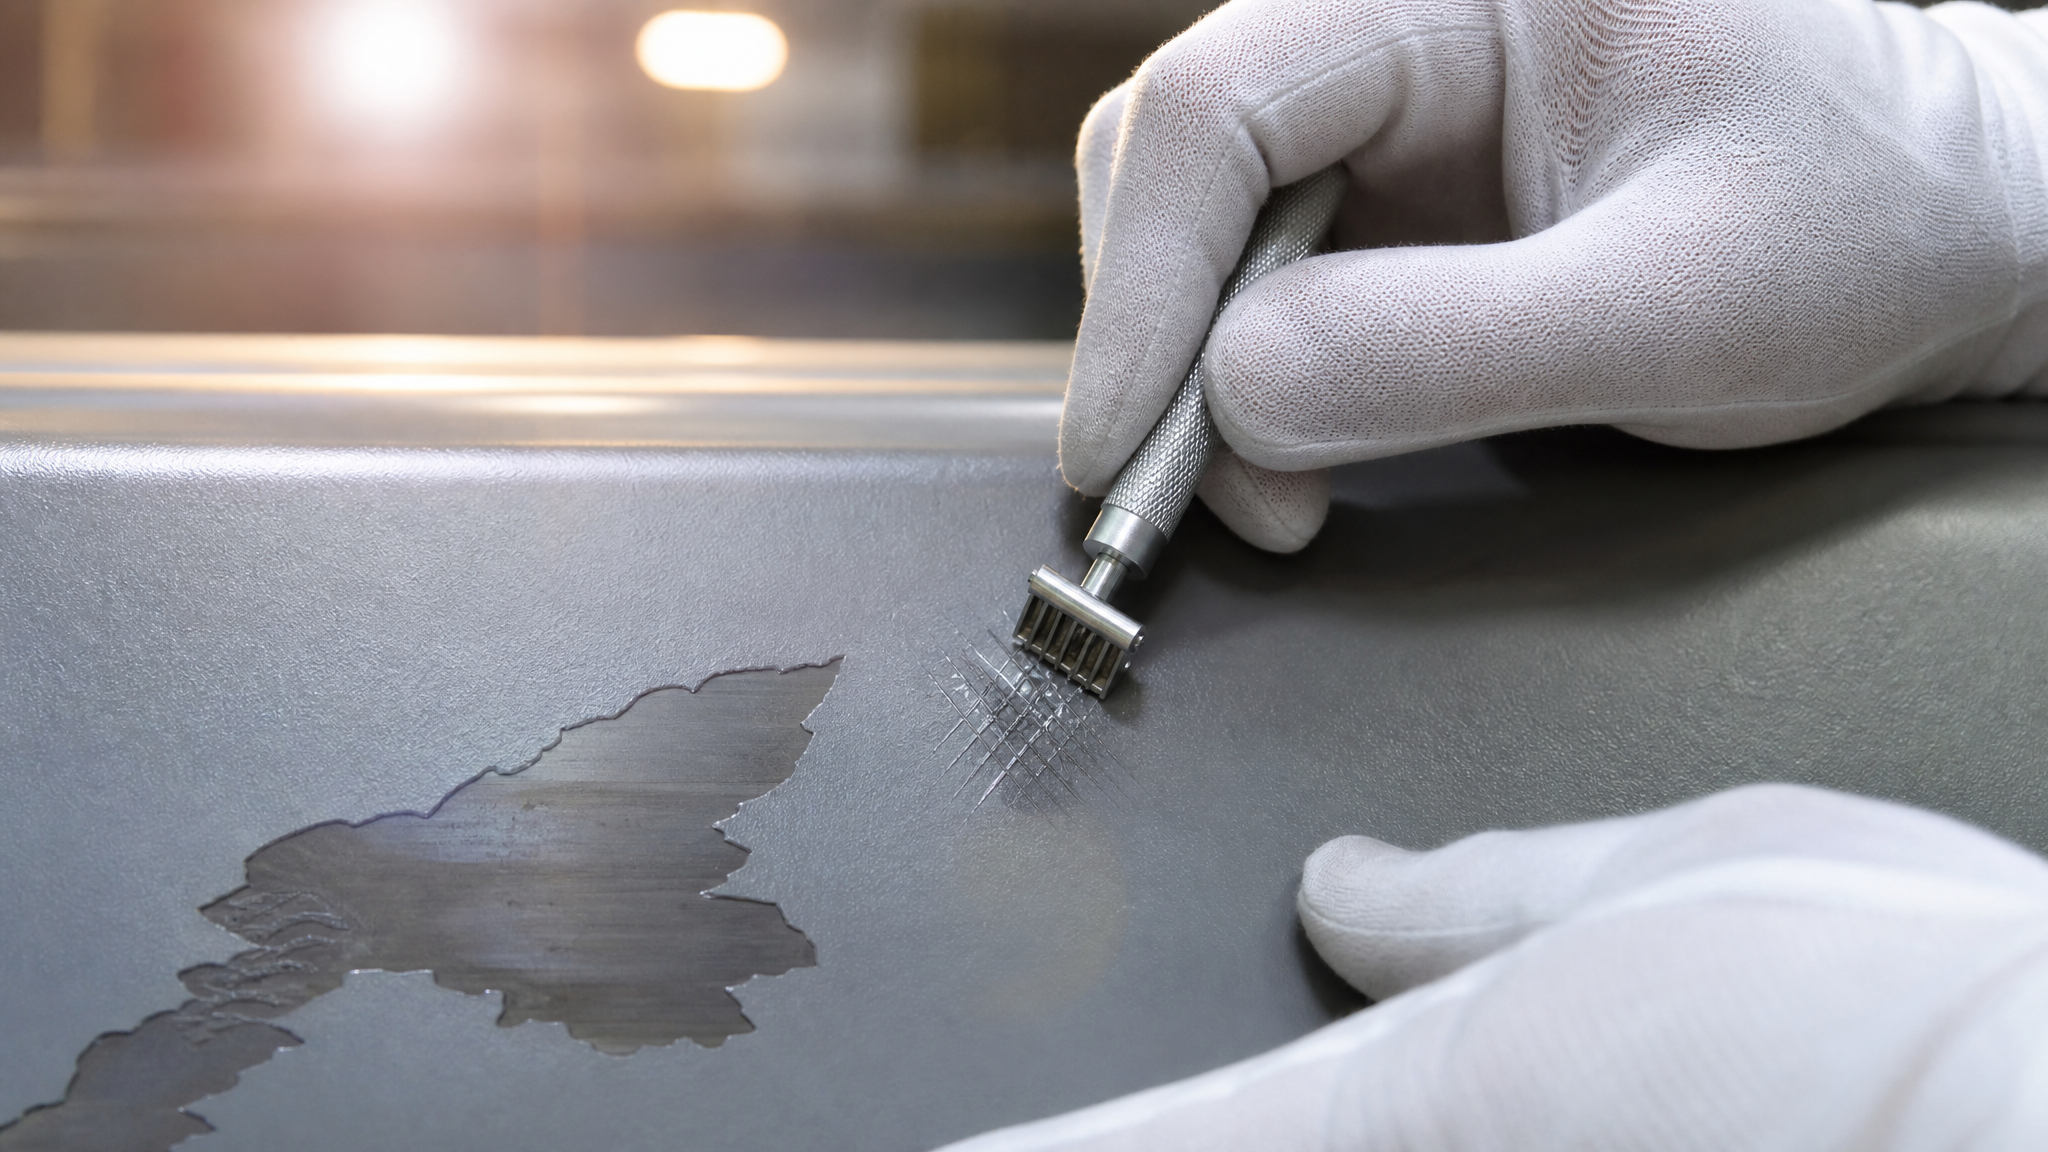
Причины всегда кроются в подготовке поверхности, хотя на первый взгляд кажется проблема в самом покрытии.
Диагностика проводится по стандартной методике: проверка адгезии царапанием (кросс-хеш тест, описанный в ГОСТ 15140), измерение толщины покрытия, визуальный осмотр под увеличением. Если адгезия ниже нормы, виновата подготовка.
Профилактика выкрашивания сводится к соблюдению регламента подготовки поверхностей перед покрытием. На предприятиях, где такой регламент четко документирован и контролируется, выкрашивание практически исключено. Где же оформление требований минимально - выкрашивание встречается у 20-30 % изделий.
В качестве альтернативного решения проблемы плохой адгезии и выкрашивания покрытий на закаленных сталях, особенно на зубцах кранов и других нагруженных элементах, могут быть рассмотрены антифрикционные твердосмазочные покрытия MODENGY, которые обеспечивают высокую адгезию к закаленной стали благодаря специальной рецептуре связующего и предварительно адаптированной схеме подготовки поверхности.
Подготовка поверхностей перед покрытием: нормативное регулирование
ГОСТ 15140-78 и более поздние версии определяют требования к адгезии лакокрасочных покрытий.
ГОСТ 32299-2013 регламентирует подготовку металлических поверхностей перед нанесением защитных покрытий. Оба документа обязательны при работе с ответственными деталями.
В регламенте указывается: класс подготовки поверхности (для закаленной стали это обычно Sa 2.5 или Sa 3, что означает удаление окисей, ржавчины и загрязнений на 95-100 %), тип абразива, давление, время экспозиции, допустимое время выдержки между подготовкой и нанесением, температурно-влажностные условия, требования к чистоте.
Соблюдение ГОСТ гарантирует, что покрытие будет держаться на закаленной стали столько, сколько требуется по техническому заданию. Отклонения от норм - даже на несколько единиц микрометров в шероховатости или на несколько процентов влажности - приводят к резкому падению адгезии.
На практике контроль проводят визуально (по матовости и однородности поверхности), измерением шероховатости эталонными пластинами, испытанием адгезии на образцах перед запуском партии.
Часто задаваемые вопросы
Почему обычной мойки и обезжиривания недостаточно для закаленной стали?
Закаленная сталь имеет плотную, гладкую поверхность с окисной пленкой. Вода и даже растворители удаляют только видимые загрязнения, оставляя оксиды и микрошероховатости, которые не позволяют покрытию сцепиться с металлом. Требуется механическая обработка (микропескоструйная, абразивная полировка), которая разрушает окисную пленку и создает микропористую структуру для механического якорения покрытия.
Какое время допустимо между подготовкой поверхности и нанесением покрытия?
На закаленной стали активированная поверхность сохраняет готовность к адгезии в течение 2-4 часов при комнатной температуре и нормальной влажности. Во влажной среде срок сокращается до 1-2 часов. При превышении этого времени начинается переокисление, и адгезия падает на 30-50 %. Если время упущено, подготовку повторяют заново.
Может ли микропескоструйная обработка отпустить закаленную сталь?
Да, если давление превышает 5-6 бар. Тепло от удара микросферы абразива может локально нагреть поверхность выше температуры отпуска (обычно 150-200 °C для закаленной стали). Поэтому режимы микропескоструйной обработки (давление 2-4 бара, время 5-10 сек/дм²) согласуются со спецификацией детали и указываются в регламенте.
Как проверить качество подготовки поверхности перед нанесением покрытия?
Визуально - поверхность должна быть матовой, без блеска, потеков и следов загрязнений. Инструментально - измерением шероховатости эталонными пластинами (для закаленной стали обычно Ra 1,6-3,2 мкм после абразивной обработки). На образцах проводят испытание адгезии царапанием (кросс-хеш тест). Адгезия оценивается по ГОСТ 15140: для критичных применений требуется оценка 5 баллов (без отслоений).
Зачем нужно удалять остатки смазочно-охлаждающей жидкости, если сталь закалена?
СОЖ образует маслянистую пленку, которая служит барьером между покрытием и металлом. Покрытие ложится на эту пленку, а не на сталь. При нагреве или циклических нагрузках масло начинает окисляться и испаряться, оставляя под покрытием пустоты. В этих местах образуются отслоения и выкрашивание. Полное удаление СОЖ - обязательный этап подготовки поверхностей перед нанесением покрытий.
Заключение
Плохая адгезия твердосмазочных покрытий на закаленных сталях - это не дефект материала, а следствие ошибок в подготовке поверхности покрытия. Закаленный металл требует комплексного подхода: удаление загрязнений и окисей, механическая активация поверхности через микропескоструйную обработку, финальное обезжиривание, сушка и минимизация времени ожидания перед нанесением. Каждый этап критичен; пропуск даже одного приводит к выкрашиванию уже в процессе эксплуатации.
Следующий шаг: пересмотрите свой технологический регламент подготовки поверхностей перед покрытием, убедитесь, что он соответствует ГОСТ 32299-2013 и ГОСТ 15140-78, установите письменные параметры абразивной обработки, время выдержки и требования к контролю качества. Обучите мастеров и операторов выполнять проверку адгезии перед запуском партии. Введите журнал фиксации времени от подготовки до нанесения покрытия. Эти простые меры обеспечат стабильную, долговечную адгезию покрытий и исключат брак.