Герметизация резьбовых соединений при высоких температурах требует не просто заполнения зазоров, а выбора материала, способного сохранять пластичность и прочность в экстремальных условиях. Когда температура превышает 150–200 °C, обычные герметики теряют способность удерживать давление, а соединения начинают протекать или разрушаться. Инженеры и закупщики часто сталкиваются с дилеммой: использовать анаэробный резьбовой герметик с потолком до 200 °C или переходить на силиконовые составы для температур выше 300 °C. Статья разбирает, какой высокотемпературный герметик выбрать для конкретной задачи, как правильно подготовить поверхность и избежать типичных ошибок при монтаже.
Наша цель - дать вам четкие критерии выбора: от диапазона рабочих температур до времени отверждения и совместимости с материалами. Если ваше оборудование работает с трубными резьбами, фланцами или корпусами печей, вы найдете здесь конкретные ответы.
Анаэробные резьбовые герметики для температур до 200 °C
Анаэробный резьбовой герметик - это однокомпонентная жидкость, которая отверждается в отсутствие кислорода, то есть в зазорах между витками резьбы.
Его главное преимущество - заполнение всех микронеровностей и щелей, что обеспечивает герметичность при высоком давлении. Для работы при повышенных температурах производители предлагают составы, выдерживающие от 150 до 200 °C.
Например, анаэробный герметик для конической трубной резьбы держит диапазон минус 55 до плюс 200 °C и подходит для гидравлических, пневматических, топливных и охлаждающих систем. Аналогичные составы других производителей показывают температурный предел около 204 °C, что является типичным потолком для данного класса материалов. Эти герметики не рекомендуются для пластика или резины - только для металлических соединений.
Ключевая особенность: анаэробный герметик требует чистой, обезжиренной поверхности перед нанесением. Если резьба грязная или покрыта старым маслом, отверждение будет медленным или неполным. Для нержавеющей стали, алюминия или металлов с покрытием производители советуют предварительно нанести активатор - специальный катализатор, ускоряющий полимеризацию. Затем герметик наносят на рабочую зону резьбы, достаточным количеством для заполнения всех витков, но без избытка, который может попасть внутрь соединения и заклинить подвижные части.
Полное отверждение анаэробного герметика при комнатной температуре занимает не менее 24 часов перед тем, как систему можно заполнить и запустить под давлением. При ускоренном режиме нагрева (например, при 93 °C) процесс ускоряется до 1 часа. Если запустить систему раньше, герметик не наберет нужную прочность, и соединение будет протекать.
Когда резьбовой герметик достигает предела: переход на силиконовые составы
Когда рабочая температура превышает 200 °C - например, в печах, котельных, на выхлопных системах - стандартный анаэробный резьбовой герметик становится недостаточным.
На этом этапе конструкторы и инженеры часто совершают типичную ошибку: берут универсальный высокотемпературный силиконовый герметик и пытаются загерметизировать им резьбу.
Проблема в том, что высокотемпературные силиконовые герметики изначально разработаны для фланцев, плоских стыков и корпусов, где герметик сжимается между двумя поверхностями и образует прокладку. Они выдерживают 260–300 °C длительно и до 350 °C кратковременно, но их адгезия и способность к заполнению витков резьбы намного ниже, чем у анаэробных составов. Силикон может выжиматься из резьбового зазора под вибрацией или нагревом, оставляя микронеровности открытыми для воды, газа или жидкости.
Если ваша конструкция предполагает герметизацию именно резьбы при температурах выше 200 °C, нужно рассмотреть следующие подходы:
Использовать высокотемпературный анаэробный герметик специальной формулировки, хотя стандартный потолок остается в пределах 200 °C.
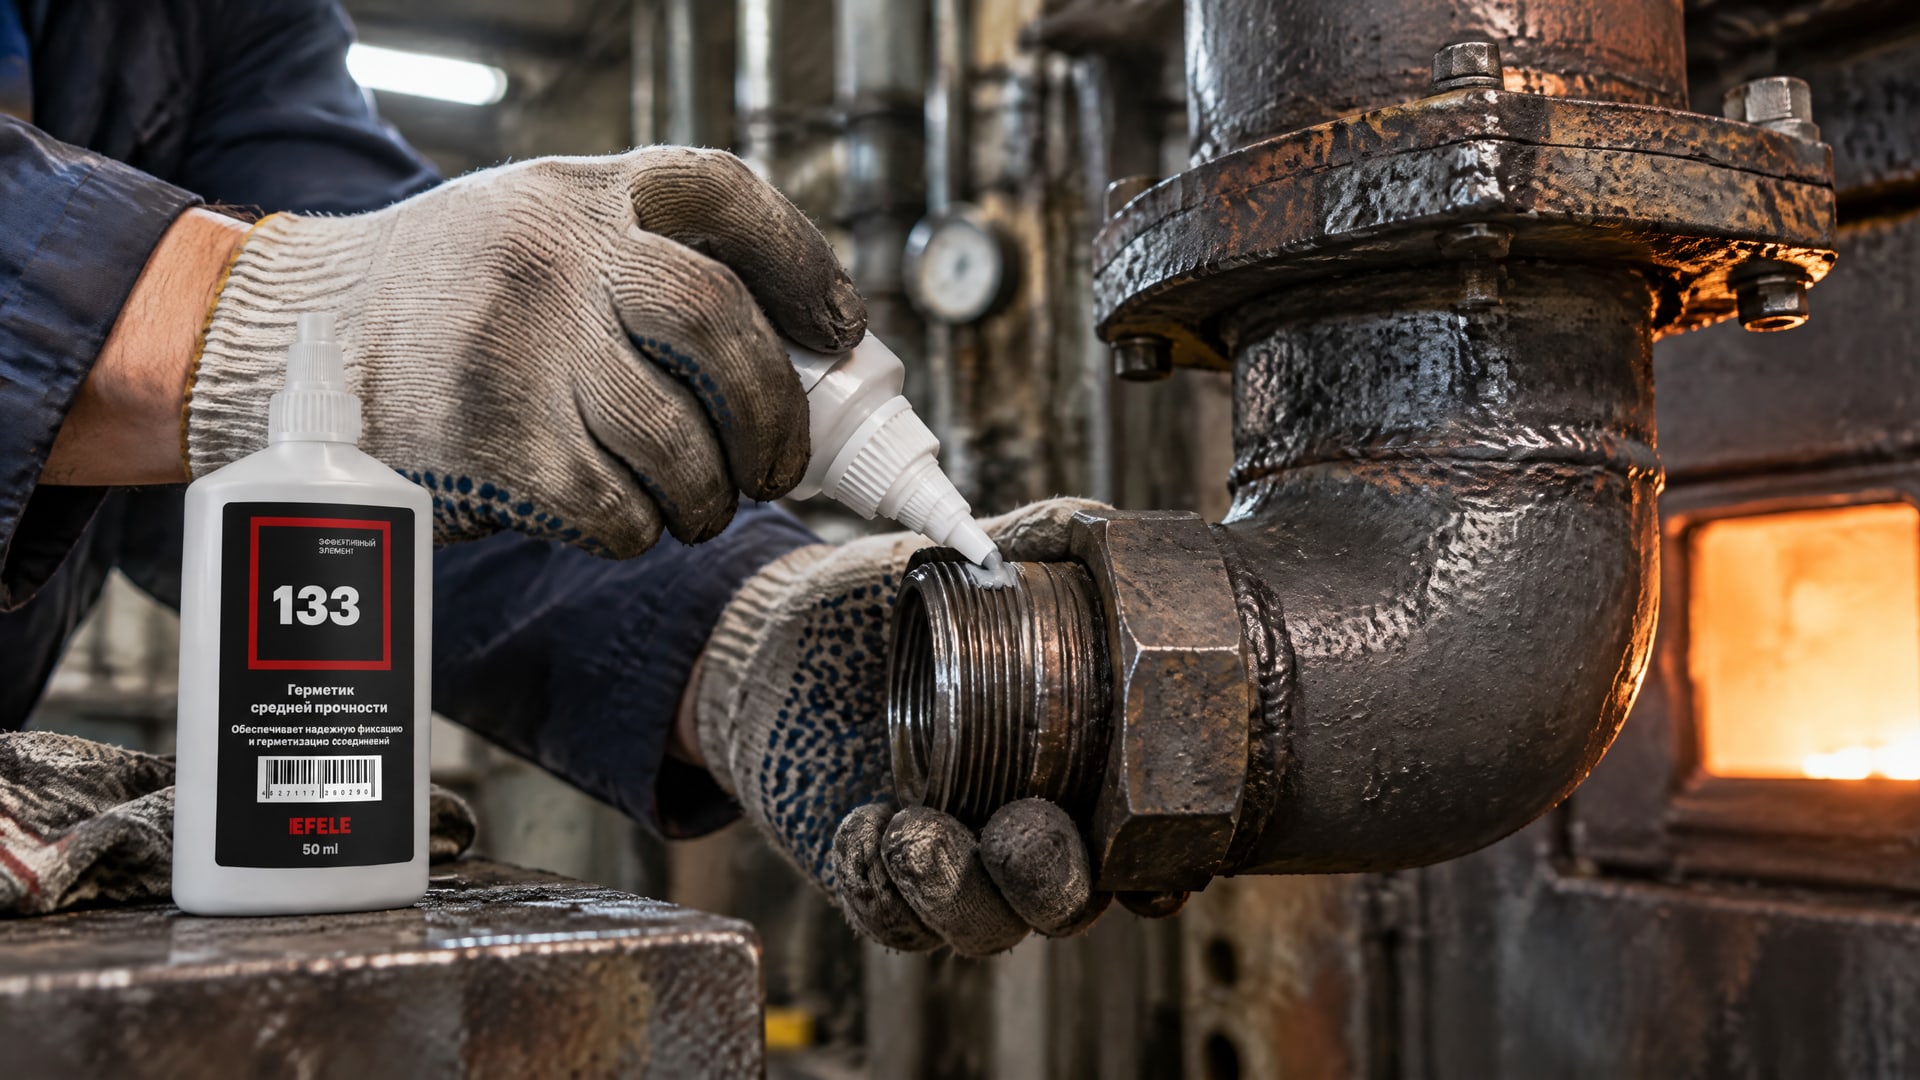
Для герметизации резьбовых соединений, требующих выдерживать температуры до 150 °C, подойдет анаэробный герметик EFELE 133, применяемый на трубных резьбовых соединениях. Он образует прочное соединение, выдерживает многократные нагрузки и вибрацию.
Перейти на конструкционное решение с металлической прокладкой или уплотнительным кольцом и поддерживать герметичность механическим контактом, а герметик использовать как вспомогательный материал.
Для печей и корпусов применить высокотемпературный силиконовый герметик именно для фланцевых соединений, если они есть, но не ожидать от него полной герметизации резьбы.
Высокотемпературные силиконовые герметики для фланцев и корпусов
Отдельно от резьбовых герметиков существует категория высокотемпературных силиконовых составов, которые широко применяются в печах, на дымоходах, в корпусах двигателей и других местах, где требуется герметизировать плоский стык двух поверхностей.
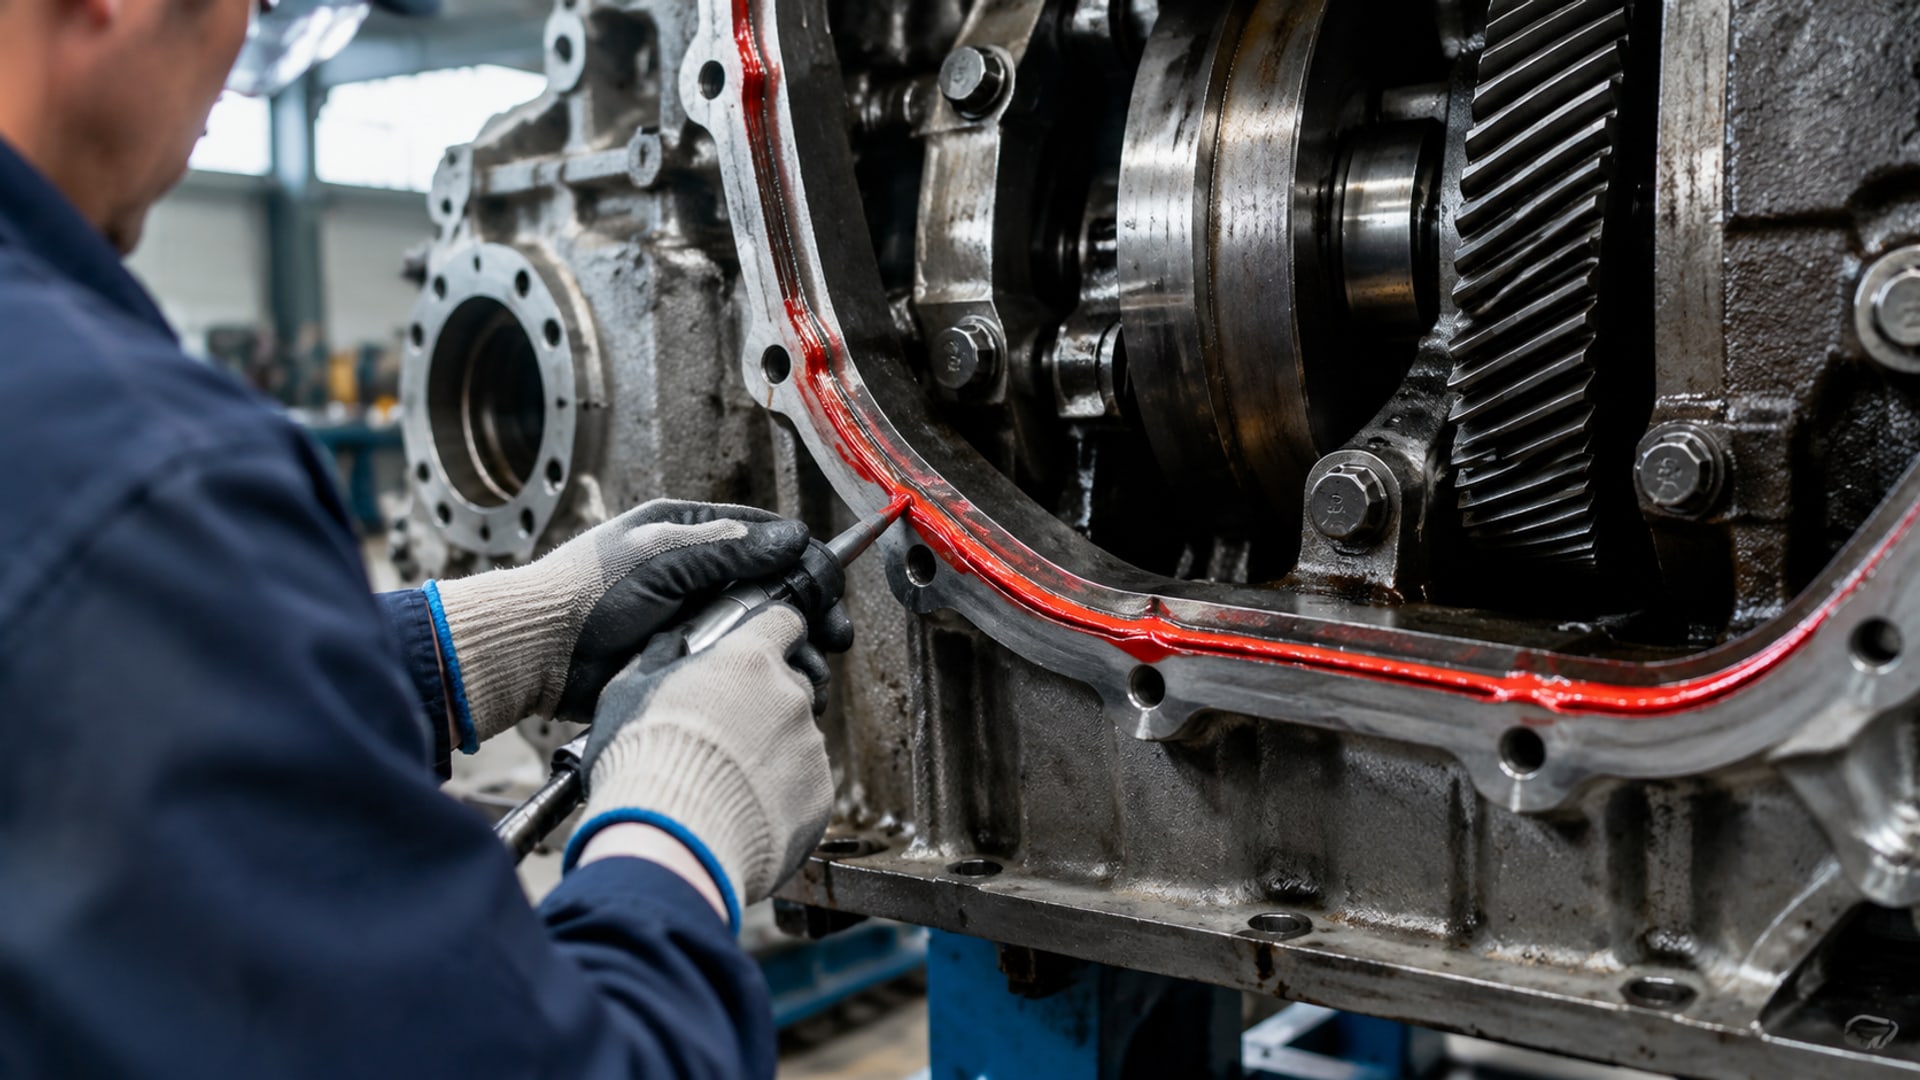
Эти герметики состоят из силиконовой основы с добавками, обеспечивающими диапазон минус 60 °C до плюс 300 °C или даже 350 °C при кратковременном воздействии.
Основное назначение таких составов - формирование прокладки между фланцами. Герметик наносят сплошной линией по периметру, детали сжимают, и под давлением материал распределяется равномерно, заполняя микронеровности и создавая воздухо- и водонепроницаемый слой. После полного отверждения он становится эластичным и выдерживает тепловые расширения, характерные для печей и котельных.
Однако для резьб высокотемпературный силиконовый герметик менее эффективен, чем анаэробный. Силикон не имеет такой адгезии к виткам резьбы, не заполняет микронеровности так плотно и может со временем выдавливаться или высыхать, оставляя микротрещины. Если ваша задача - герметизировать именно фланец печи, крышку котла или стык корпуса, тогда высокотемпературный силиконовый герметик - правильный выбор. Для резьбы же нужны специализированные резьбовые герметики.
Наносят силиконовые герметики также на подготовленную, чистую поверхность. Для печей и дымоходов перед нанесением рекомендуется обезжирить контактные поверхности и дать им высохнуть. После нанесения герметик отверждается при комнатной температуре в течение 24–72 часов в зависимости от толщины слоя. Только после полного отверждения конструкцию можно подвергать нагреву.
Подготовка поверхности и правила нанесения
Качество герметизации резьбовых соединений на 80 % зависит от подготовки поверхности.
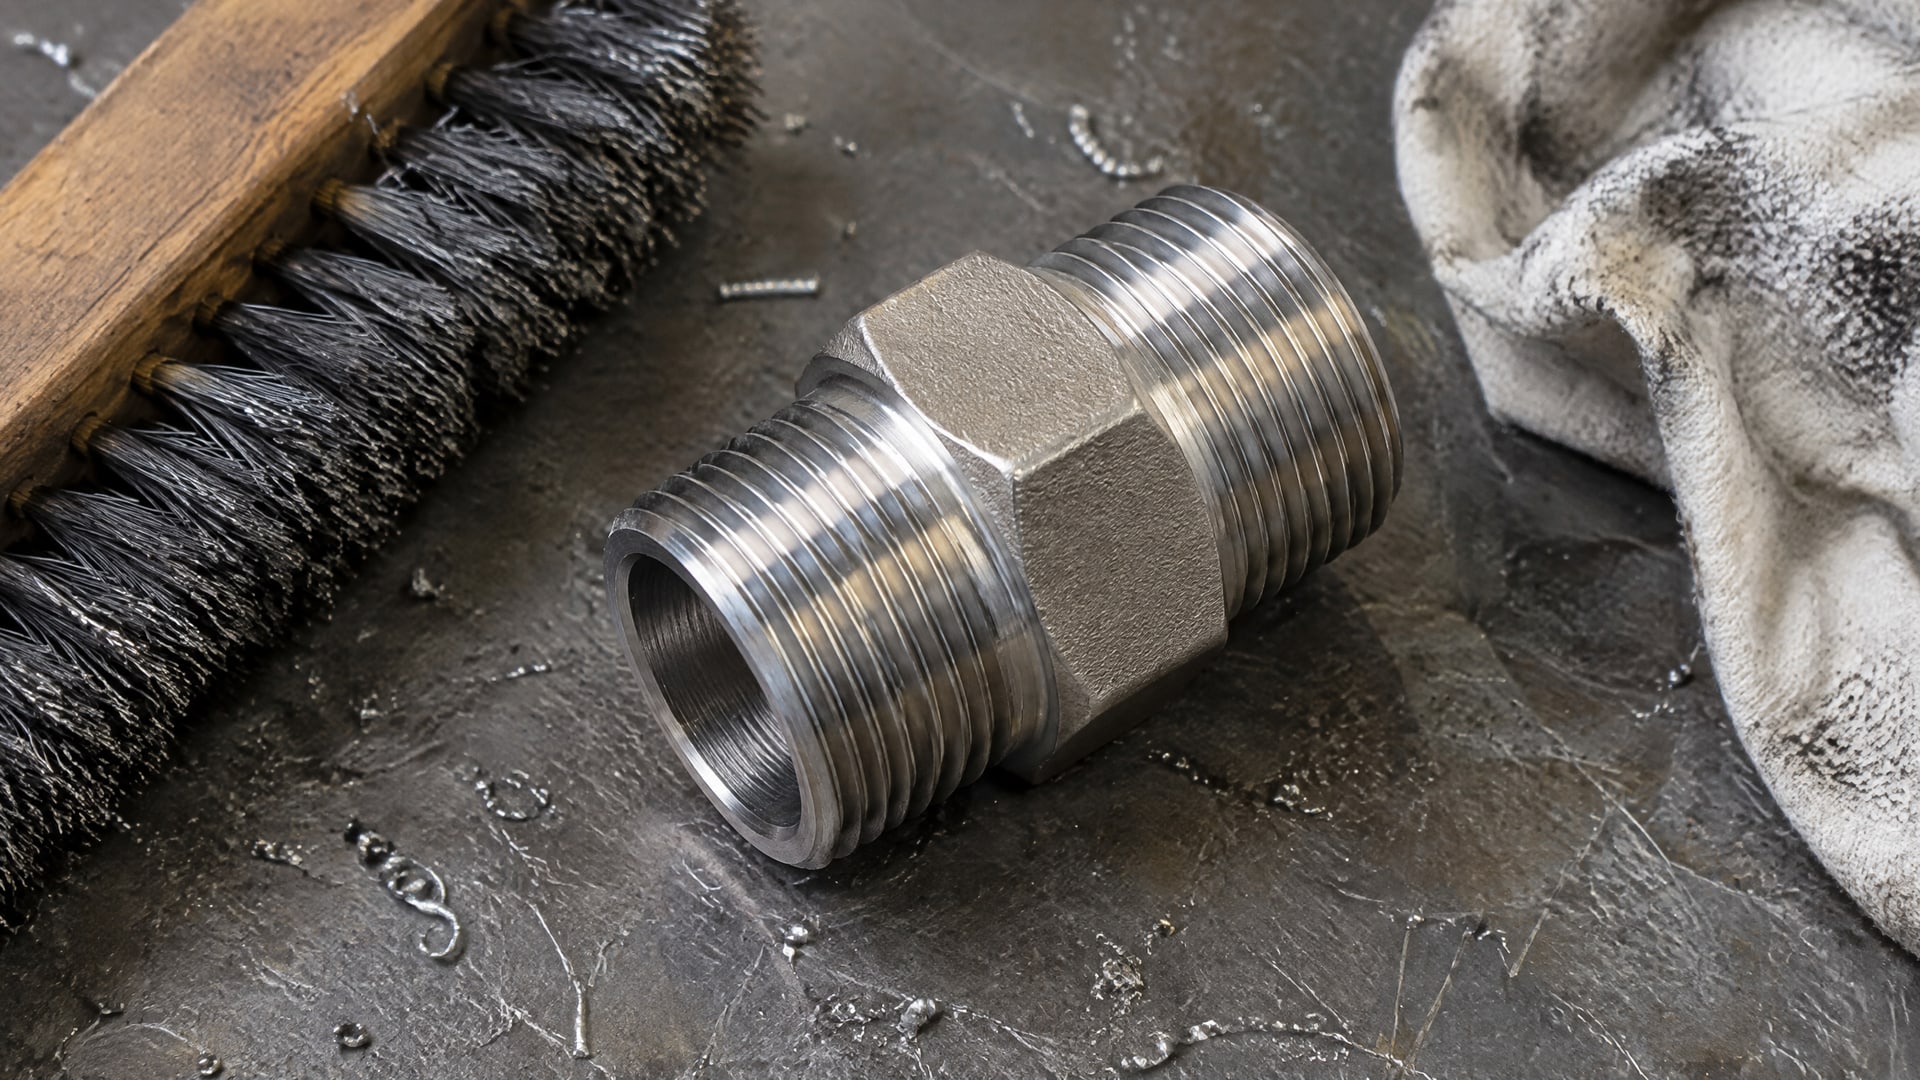
Даже самый продвинутый высокотемпературный герметик не спасает грязную, окисленную или замасленную резьбу.
Последовательность подготовки
Механическое удаление грязи, ржавчины и старого герметика щеткой или ветошью.
Очистка поверхности обезжиривателем или ацетоном; поверхность должна быть сухой перед нанесением.
Если металл - нержавеющая сталь, алюминий или черный металл с покрытием - нанесение активатора на рабочую зону резьбы; активатор ускоряет отверждение анаэробного герметика.
Выжидание 15–30 секунд (для активатора на основе спирта) и приступление к нанесению герметика.
Техника нанесения
Герметик наносят непосредственно на ведущие витки ввинчиваемого элемента (болт, шпилька, фитинг). Достаточное количество - когда при завинчивании герметик распределяется по всей глубине резьбы, но не вытекает наружу в виде больших капель. Некоторые производители советуют оставлять первый виток свободным, чтобы при завинчивании создавалось небольшое давление и герметик проникал в микронеровности.
После завинчивания соединение оставляют в покое на время полного отверждения (24 часа при 20 °C или ускоренный режим при нагреве). Только после этого систему можно заполнять жидкостью, газом или включать под давлением. Преждевременный запуск приведет к вымыванию или выдавливанию герметика.
Для демонтажа соединения, загерметизированного анаэробным составом, может потребоваться нагрев. Некоторые герметики позволяют разбирать соединение в горячем состоянии при температуре около 260 °C. После остывания остатки герметика удаляют щеткой и обезжиривателем.
Красный, черный, прозрачный герметик: влияет ли цвет на термостойкость?
Один из самых частых вопросов при выборе герметика: может ли цвет (красный, черный, прозрачный) быть маркером термостойкости?
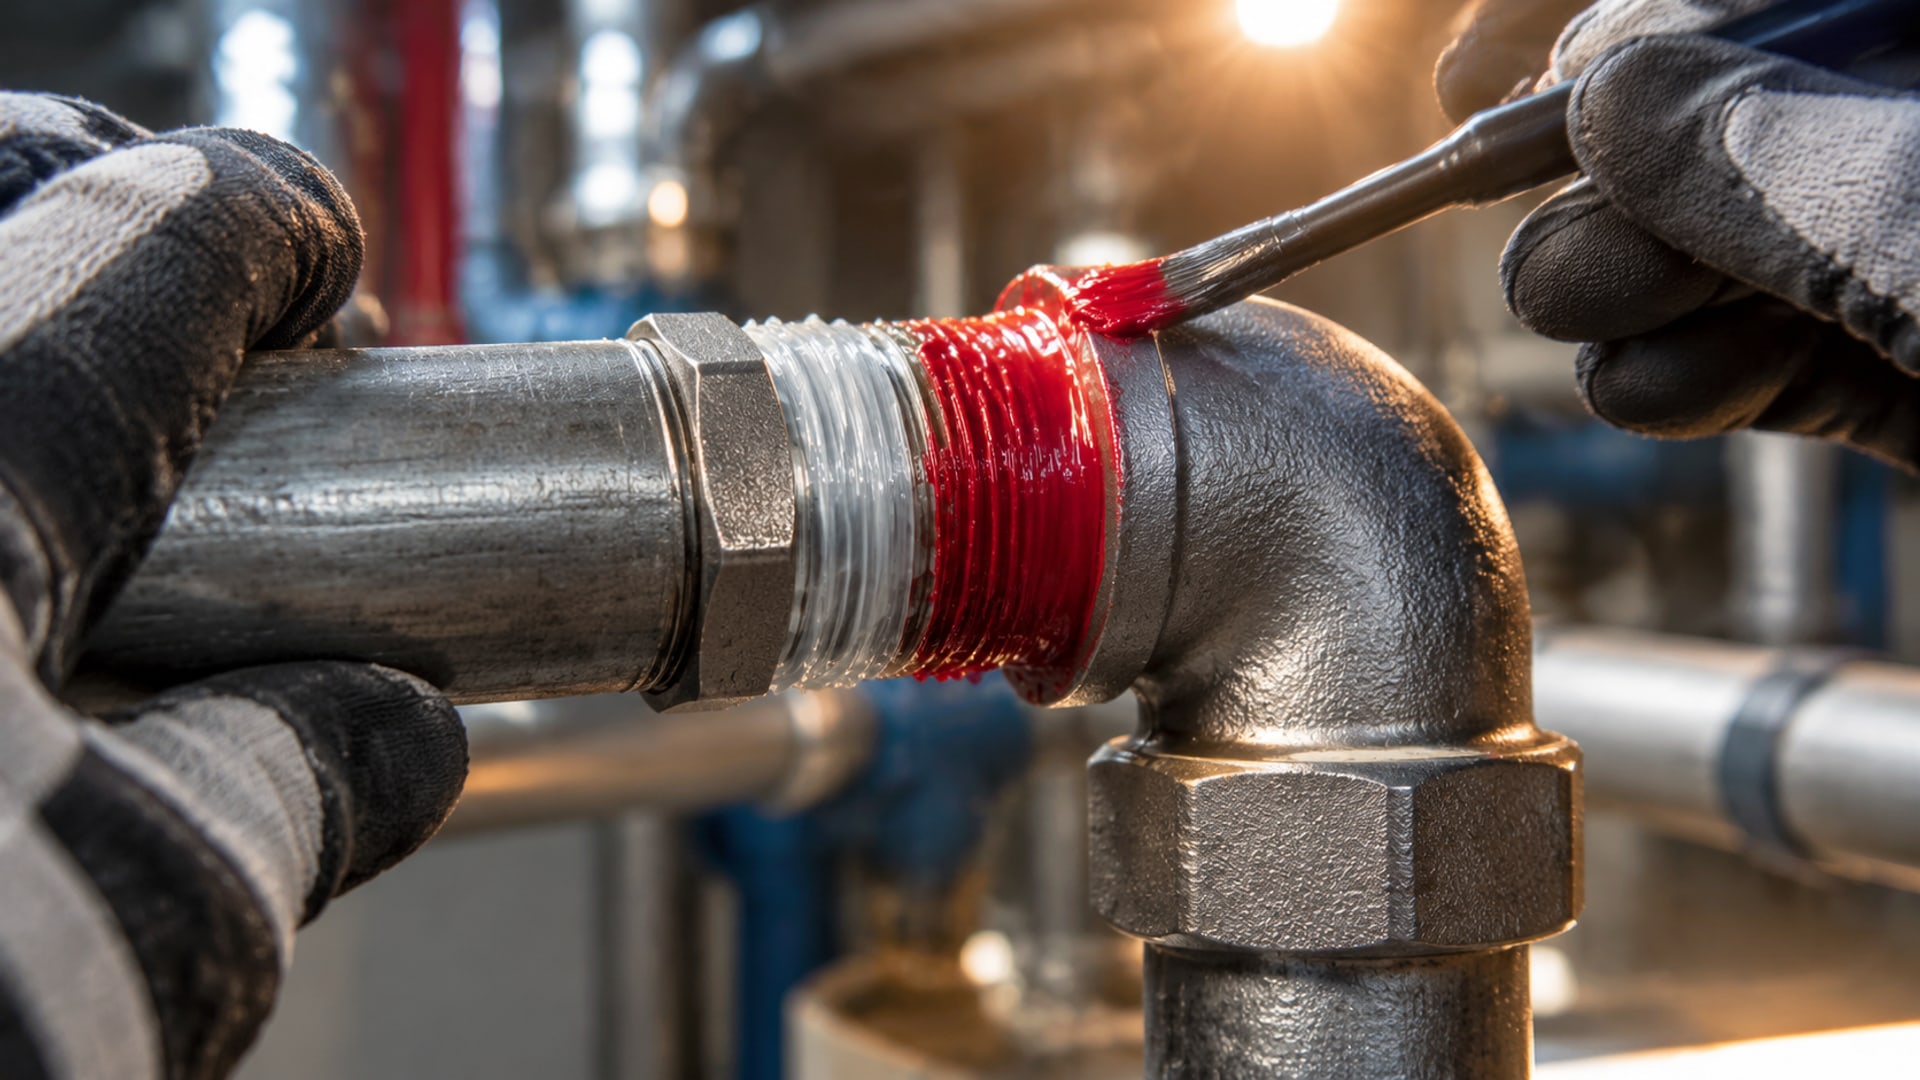
Ответ - нет. Цвет добавляют исключительно для удобства видимости при нанесении и визуального контроля качества. Красный герметик не обязательно выдерживает выше температуры, чем черный или прозрачный одного и того же производителя.
Истинные характеристики герметика указаны в технической карте: максимальная рабочая температура, тип отверждения, совместимость с материалами, время отверждения. Закупщик должен сверяться именно со спецификацией, а не с внешним видом упаковки.
Например, герметик красного цвета может иметь температурный предел 200 °C, а прозрачный того же производителя -350 °C. И наоборот. Единственная закономерность: красный или оранжевый цвет часто применяют для резьбовых анаэробных герметиков (традиция, идущая от классических продуктов), но это не правило, и его никак нельзя использовать как основание для выбора.
Поэтому при закупке всегда требуйте техническую карту товара и проверяйте параметры, а не цвет упаковки.
Выбор между резьбовым и силиконовым герметиком: сравнительная таблица
| Параметр | Анаэробный резьбовой герметик | Высокотемпературный силиконовый герметик |
|---|---|---|
| Назначение | Герметизация резьбовых соединений под давлением | Герметизация фланцев, плоских стыков, корпусов |
| Температурный диапазон | До 200–204 °C | До 260–350 °C |
| Адгезия к резьбе | Высокая; проникает в микронеровности | Средняя; работает между поверхностями |
| Стойкость к вибрации | Высокая | Средняя |
| Время отверждения (комнатная температура) | 24 часа | 24–72 часа |
| Требует ли активатор для нержавейки/алюминия | Да | Часто нет, но зависит от формулировки |
| Совместимость с пластиком/резиной | Нет (только металл) | Зависит от типа; часто может вызвать набухание |
| Где применяется в печах | Резьбовые соединения болтов, фитингов, шпилек | Фланцы, стыки корпуса, дверцы, люки |
Проблемы при герметизации резьбы в печах и корпусах высокой температуры
Печи, котельные, промышленные сушилки и другие теплогенерирующие агрегаты ставят перед герметиком сразу несколько экстремальных условий: высокая температура, вибрация от работы, циклические нагрузки расширения-сжатия, а иногда и влажность.
Выдавливание герметика под вибрацией
Если герметик недостаточно прочный или нанесен тонким слоем, вибрация может выдавливать его из резьбовых зазоров. Это особенно актуально для старых печей или оборудования с люфтами в узлах крепления. Решение: использовать более вязкий герметик (если позволяет конструкция), увеличить площадь контакта герметика (например, применить металлическую шайбу большего диаметра) или укрепить соединение пружинной шайбой.
Омывание герметика горячей жидкостью или паром
Если внутри печи протекает горячая вода, пар или топливо, герметик может частично вымываться или разрушаться химически. Для резьбовых фитингов, которые находятся во влажной среде или в контакте с конденсатом, рекомендуется применять герметики с повышенной гидрофобностью. Для герметизации резьбовых соединений, работающих при температурах до 280 °C в условиях высокого давления и вибрации, используется особо термостойкий анаэробный клей EFELE 119. Он обеспечивает надежное скрепление и герметизацию, выдерживает циклические нагрузки и сохраняет свойства при экстремальных температурах.
Разбухание и усадка металла при нагреве
Когда температура колебается, металл расширяется и сжимается. Герметик должен следовать этим деформациям, оставаясь эластичным. Анаэробные резьбовые герметики хорошо справляются с этим благодаря пластичности, но силиконовые составы часто более мягкие и могут со временем образовывать микротрещины. Для печей с интенсивными циклами нагрева-охлаждения выбирайте герметик с документированной пластичностью и низким модулем упругости.
Окисление и старение герметика
При длительном воздействии высокой температуры органический герметик может окисляться, твердеть и терять эластичность. Производители указывают максимальную рабочую температуру именно для того, чтобы избежать этого эффекта. Если вы превышаете паспортное значение, герметик будет деградировать в 2–3 раза быстрее, и резьбовое соединение начнет протекать уже через несколько месяцев вместо нескольких лет.
Практический пример: герметизация резьбового фитинга на дымоходе
Дымоход печи работает при температурах 150–250 °C, находится на улице (циклы замерзания-оттаивания), и резьбовые соединения фитингов подвергаются вибрации при работе вентилятора.
Задача: выбрать и нанести герметик так, чтобы соединение оставалось герметичным не менее 3 лет.
Шаг 1: выбор герметика. Температура 150–250 °C - это верхняя граница для стандартного анаэробного резьбового герметика (до 200 °C). Однако дымоход не находится под высоким давлением жидкости, поэтому анаэробный герметик подойдет. Нужна модификация, выдерживающая циклические нагрузки и влажность.
Шаг 2: подготовка. Фитинги чистят щеткой и обезжиривают. Так как это могут быть латунные или оцинкованные детали, наносят активатор.
Шаг 3: нанесение. Герметик наносят на резьбу болта, завинчивают фитинг и оставляют на 24 часа.
Шаг 4: проверка. После отверждения герметик становится твердым, и соединение выдерживает вибрацию. Цикл замерзания-оттаивания герметик переносит благодаря остаточной пластичности.
Если бы температура была выше 250 °C или соединение находилось в условиях прямого контакта с парой, потребовался бы иной подход: либо использование высокотемпературного силикона на фланцевой части (если она есть), либо применение металлических уплотнительных колец.
Часто задаваемые вопросы
Почему герметик остается жидким спустя 48 часов после нанесения?
Если герметик не затвердевает, причины могут быть: 1) поверхность не была обезжирена (жир блокирует отверждение); 2) для нержавейки или алюминия не использовался активатор; 3) герметик попал на влажную или грязную поверхность. Решение: удалить герметик, тщательно очистить и обезжирить поверхность, применить активатор (если нужен), нанести герметик заново. Время отверждения стартует только после попадания в анаэробную среду, то есть между витками резьбы.
Можно ли использовать высокотемпературный герметик для пластика?
Для большинства анаэробных резьбовых герметиков и высокотемпературных силиконов ответ нет. В технических картах явно указано, что продукты предназначены только для металла. Применение герметика к пластику может привести к его разбуханию, трещинам или полной деструкции пластикового резьбового вкладыша. Для пластика нужны специальные герметики, обычно на основе гибридных полимеров или водостойких акрилов, с более низкой температурой рабочего диапазона.
Стоит ли наносить герметик под гайку, если она закручивается вручную?
Если соединение под вибрацией (например, болт на крышке печи рядом с вентилятором), герметик нужен обязательно - он предотвратит самоотвинчивание. Если гайка находится в статичном положении и не подвергается вибрации, герметик можно пропустить. Однако высокотемпературный герметик наносят и на статичные соединения, если требуется герметичность (например, для предотвращения утечки газа или жидкости), или если соединение будет работать при перепадах температур и влажности.
Чем отличается красный герметик от черного?
Только цветом. Красный герметик - это просто краситель, добавленный к основному составу для удобства видимости при нанесении. Черный, прозрачный или любой другой цвет герметика одного и того же производителя может иметь совершенно другой состав, температурный диапазон и назначение. Выбирайте по техническим параметрам, а не по цвету упаковки.
Сколько времени герметик сохраняет свойства после вскрытия упаковки?
После вскрытия тубы с герметиком или баллончика аэрозоля влажность воздуха начинает воздействовать на материал. Анаэробные герметики в открытой туре могут храниться от нескольких дней до 2–3 недель в зависимости от влажности. Высокотемпературные силиконы хранятся дольше. Лучше плотно закрывать упаковку и хранить в сухом месте. Если герметик загустел или загрубел, используйте его только на обрезку; для ответственных соединений используйте свежий материал.
Заключение
Высокотемпературный герметик - это инструмент выбора материала в зависимости от условий работы. Для резьбовых соединений под давлением при температурах до 200 °C подходят анаэробные резьбовые герметики, которые обеспечивают надежную герметизацию при вибрации и циклических нагрузках. Для температур выше 250 °C и герметизации фланцей и корпусов нужны высокотемпературные силиконовые составы.
Ключ к успеху - подготовка поверхности, выбор правильного типа герметика по назначению (резьба или фланец), соблюдение времени отверждения и проверка технической карты вместо ориентира на цвет упаковки. Даже лучший герметик не спасет грязное соединение или работу выше паспортной температуры. Если у вас есть конкретная задача (печь, котел, дымоход, гидравлическая система), свяжитесь с техподдержкой производителя - они помогут подобрать точный продукт и режим применения для вашего оборудования.