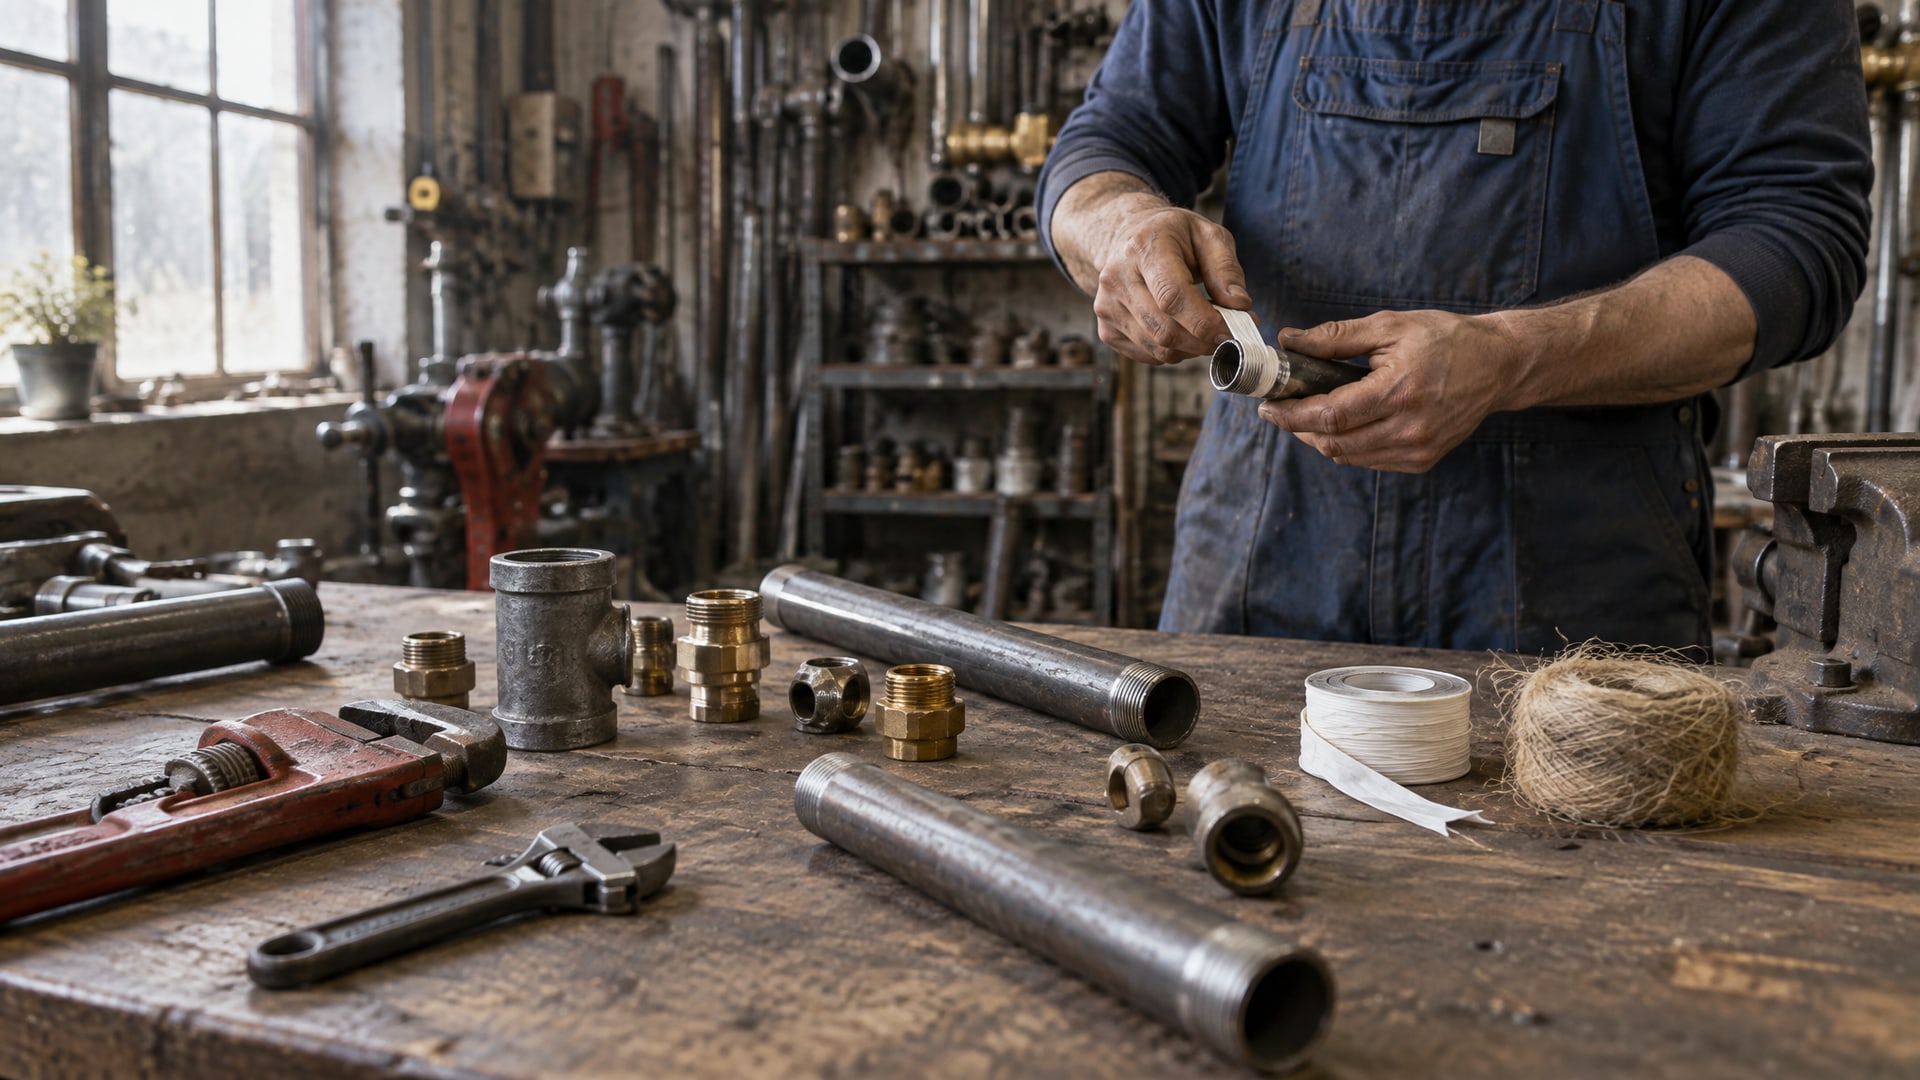
Анаэробный герметик и ФУМ-лента решают разные задачи при герметизации резьбовых соединений. ФУМ-лента уплотняет витки физически, а анаэробный герметик полимеризуется в зазоре между поверхностями без доступа воздуха, одновременно уплотняя и фиксируя резьбу от самоотвинчивания. Выбор между ними зависит от типа соединения, материала, рабочей среды и требований к надежности.
Статья поможет техническим специалистам и закупщикам разобраться, какой герметик подходит для конкретной задачи: водопроводной линии, газового трубопровода, отопительной системы или промышленного оборудования. Вы узнаете, на какие стандарты ориентироваться, как правильно подготовить поверхность и избежать типичных ошибок при применении.
В чем отличие анаэробного герметика от ФУМ-ленты и других уплотнителей
Ошибка многих закупщиков - рассматривать анаэробный герметик просто как замену ФУМ-ленте.
На самом деле это разные подходы к герметизации.
ФУМ-лента работает механически: она наматывается на витки резьбы и сжимается при затяжке, заполняя зазоры. Лен (пакля) работает аналогично, но быстрее изнашивается и требует дополнительной обмотки. Паста сантехническая для резьбовых соединений обычно содержит масляные компоненты и служит в основном уплотнением без фиксирующих свойств.
Анаэробный герметик действует иначе: он остается жидким в присутствии воздуха и кислорода, а при попадании в узкий зазор между резьбами в результате отсутствия кислорода начинает полимеризоваться. При этом состав не только заполняет микронеровности резьбы, но и создает тонкий слой, который препятствует развинчиванию под вибрацией и циклическими нагрузками. Это важно для оборудования, где резьбовые соединения испытывают постоянные колебания или температурные перепады.
Главное преимущество: после сборки соединение становится герметичным при низком давлении сразу, без необходимости дожидаться полного отверждения. Разбирать соединение в случае ошибки можно в первые 10-15 минут после сборки, пока состав еще не отвердел.
Выбор анаэробного герметика по типу резьбы и среде
Правильный выбор герметика начинается с определения типа резьбы и рабочей среды.
Коническая и цилиндрическая резьба
Для конической трубной резьбы (NPT, G) ориентиром служит международный стандарт ISO 7-1. Эта резьба самозатягивается благодаря конусности, что обеспечивает плотное соединение. Анаэробный герметик здесь дополняет механическое уплотнение и предотвращает подтекание при вибрации и перепадах давления.
Для цилиндрической резьбы (метрическая М или дюймовая UNC) используют ISO 228-1. Ее геометрия не предусматривает самозатяжку, поэтому герметик играет более важную роль. Часто на цилиндрическую резьбу наносят состав и на внутреннюю резьбу, и на наружную, чтобы обеспечить полное заполнение всех зазоров.
Газовые и водяные системы
Для газовых и водяных резьбовых соединений в Европе ориентиром служит стандарт EN 751-1. Герметики, соответствующие этому стандарту, прошли испытания на герметичность и допускаются для работы с газом и водой. Такие составы обычно рассчитаны на рабочее давление до 40 бар.
В сантехнике анаэробный герметик часто используют параллельно с ФУМ-лентой: сначала наматывают несколько витков ленты, затем наносят герметик. Это гарантирует надежность в системах отопления и холодного водоснабжения.
Пластиковая резьба
Для пластиковой резьбы выбор анаэробного герметика требует осторожности. Некоторые составы могут размягчить пластик. Важно проверить совместимость герметика с конкретным материалом резьбы. Если резьба из латуни или стали, а детали из пластика, то герметик наносят только на металлическую часть. При герметизации пластик-пластик лучше использовать ФУМ-ленту или консультироваться с производителем герметика.
Подготовка поверхности - ключевой этап
От качества подготовки зависит 80 процентов успеха.
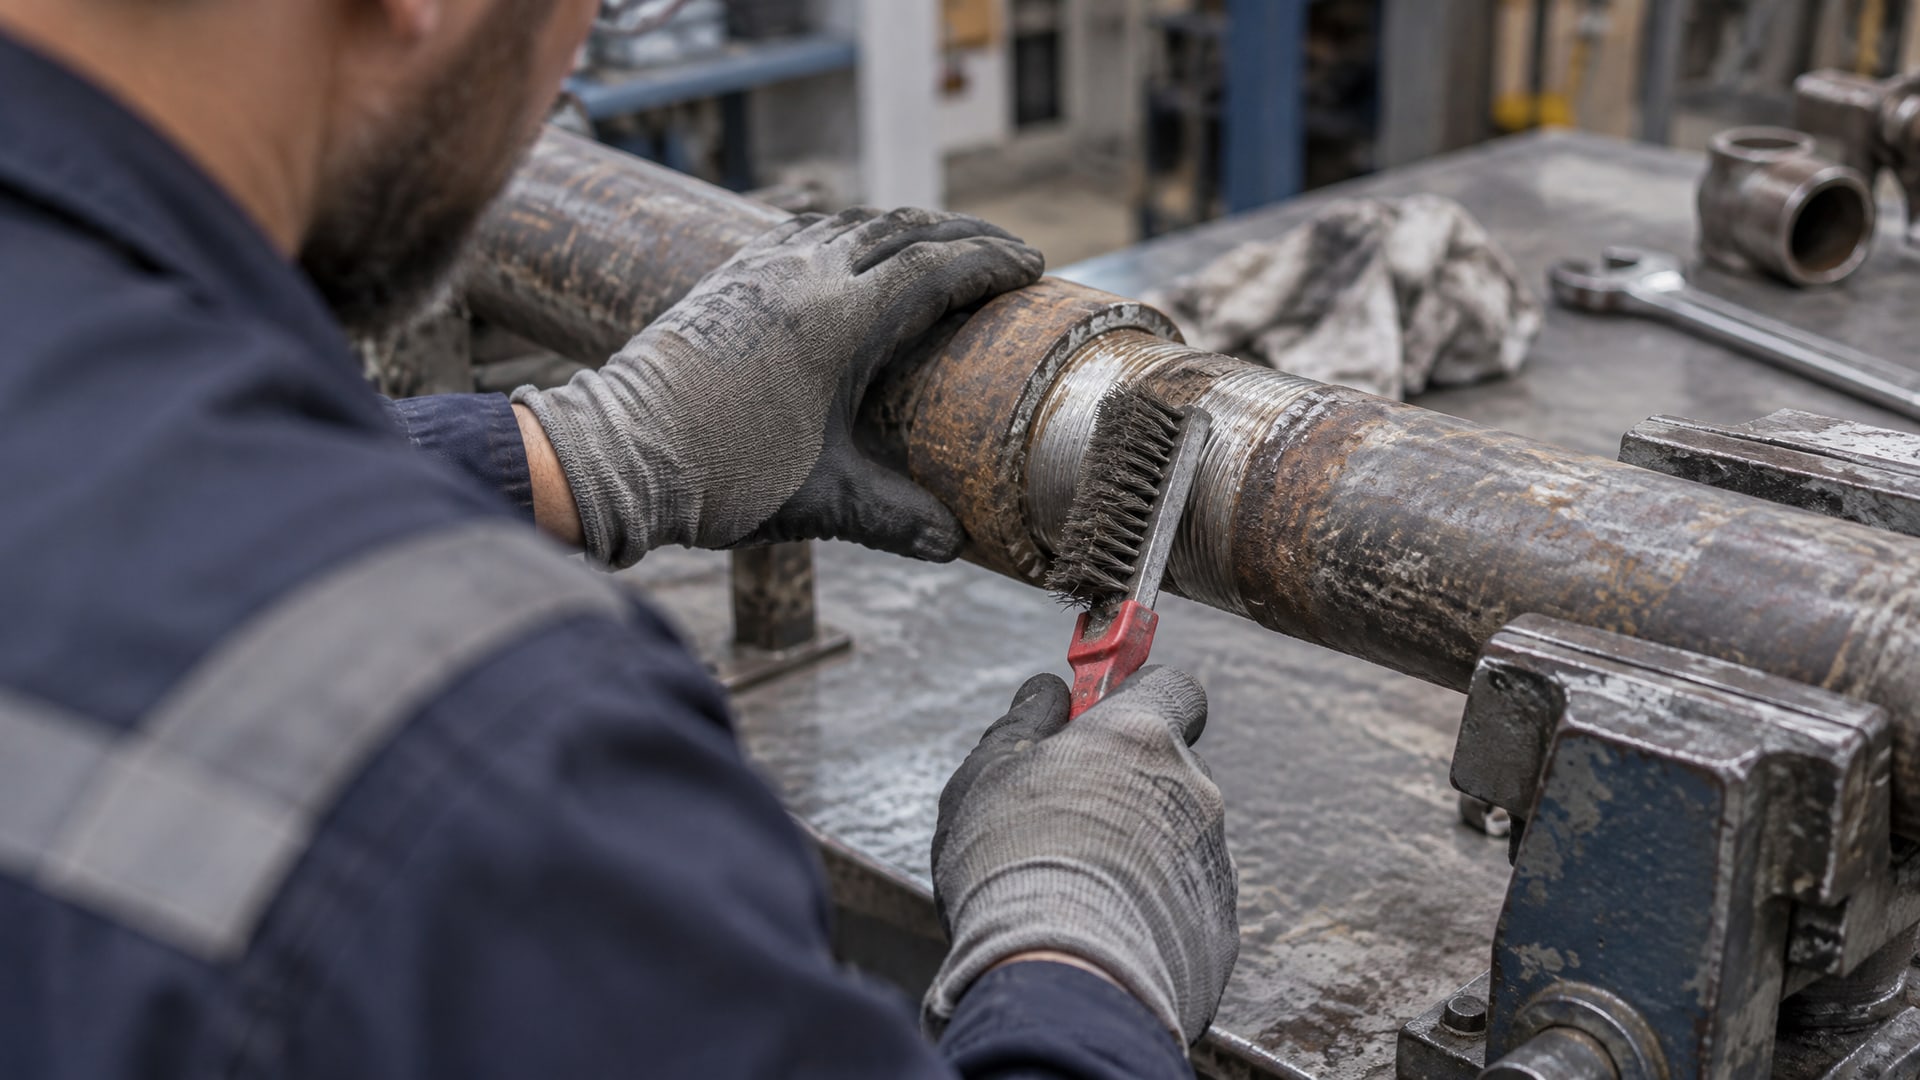
Это не просто формальность, а критический процесс, который инженеры часто недооценивают.
Что нужно сделать перед нанесением
Первый шаг - удалить механические загрязнения. Ржавчина, окислы, старые герметики и жировые отложения препятствуют адгезии. Используйте металлическую щетку или абразивную ткань, чтобы снять видимые загрязнения и окисные пленки.
Второй шаг - обезжиривание. После механической очистки протрите резьбу салфеткой, смоченной в спирте или специальном очистителе. Обезжиривание необходимо, потому что герметик полимеризуется через контакт с металлом; жировая пленка блокирует этот контакт и замедляет отверждение.
Третий шаг - просушка. Влага в зазорах резьбы замедляет реакцию полимеризации. Особенно это касается соединений, хранившихся во влажной среде. Дайте резьбе 15-20 минут на воздухе после обезжиривания или используйте сжатый воздух для удаления влаги.
Плохо подготовленная поверхность - частая причина, почему герметик не «схватывается» или соединение остается проницаемым. Даже если кажется, что резьба чистая, микроскопический слой масла может нарушить всю работу.
Нанесение, дозировка и время отверждения
Правильное нанесение определяет, насколько равномерно герметик распределится по зазорам и как быстро произойдет полимеризация.
Где и сколько наносить
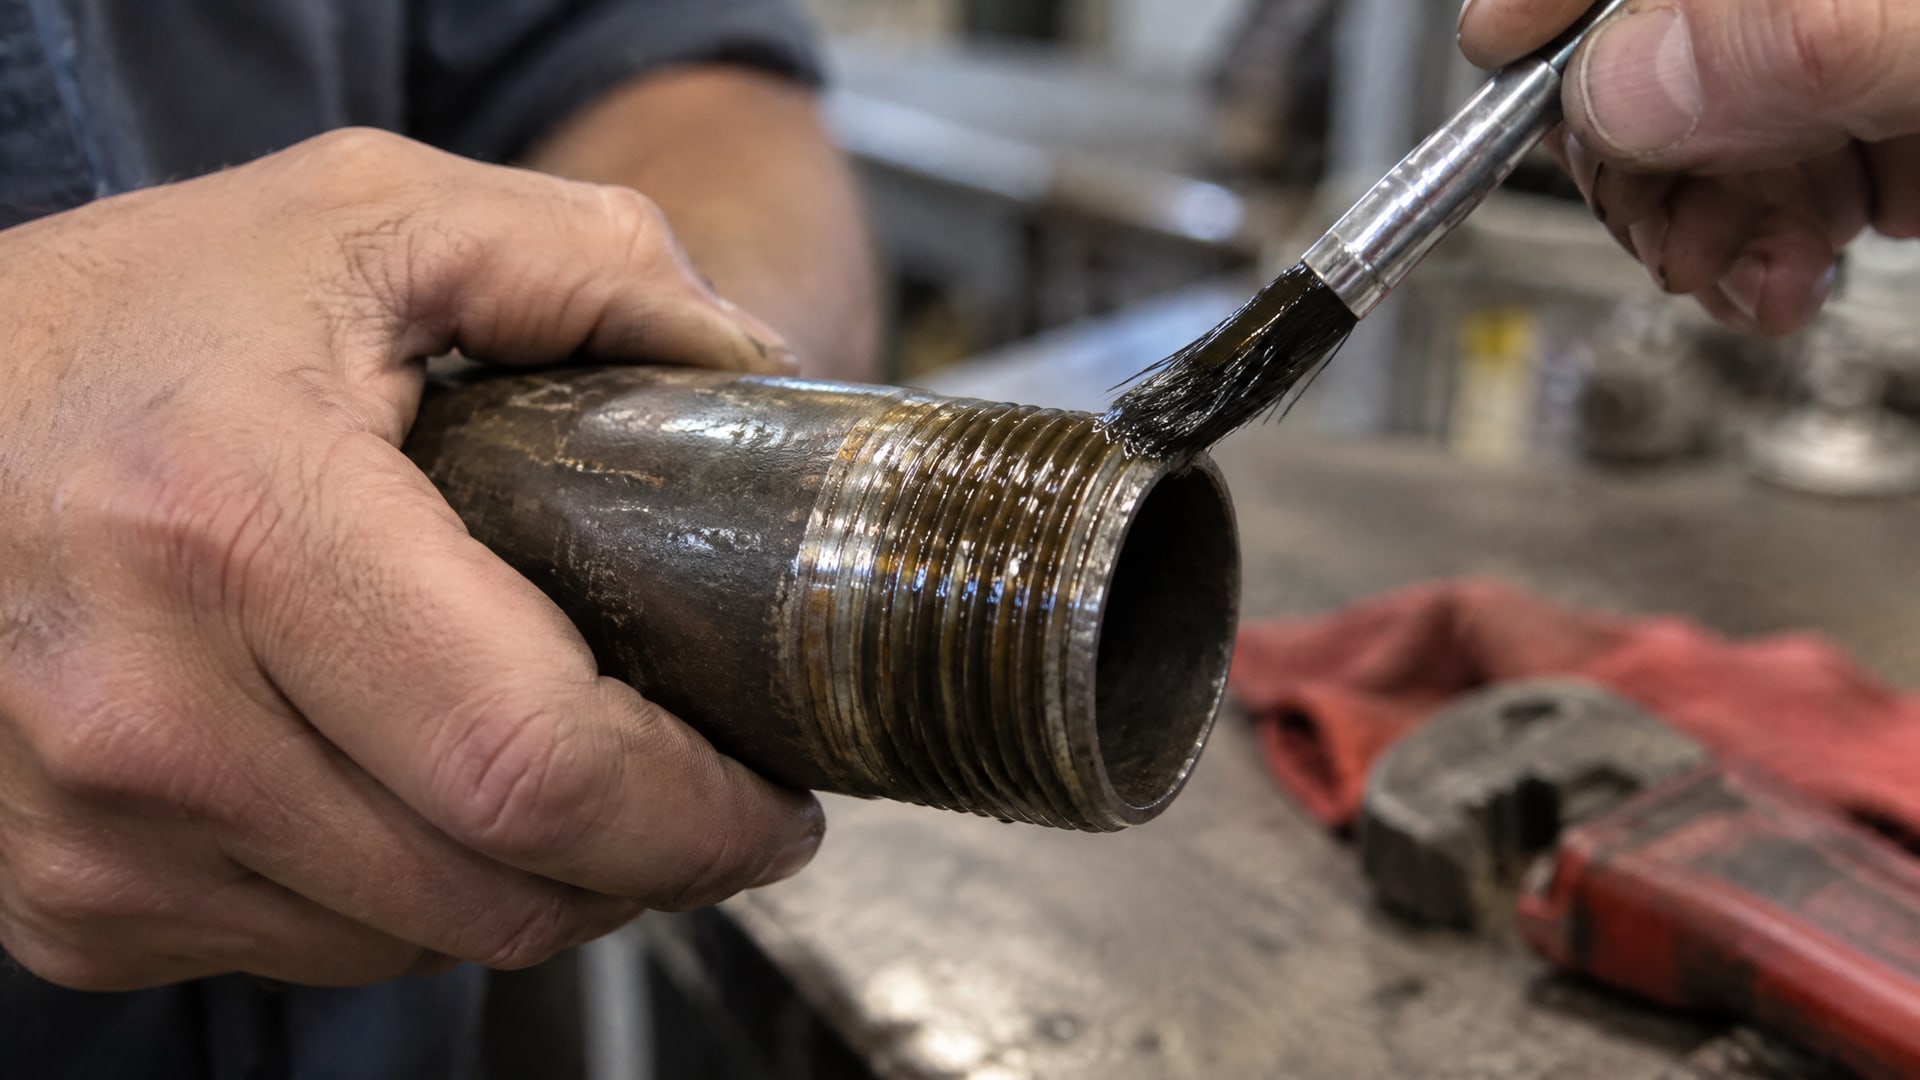
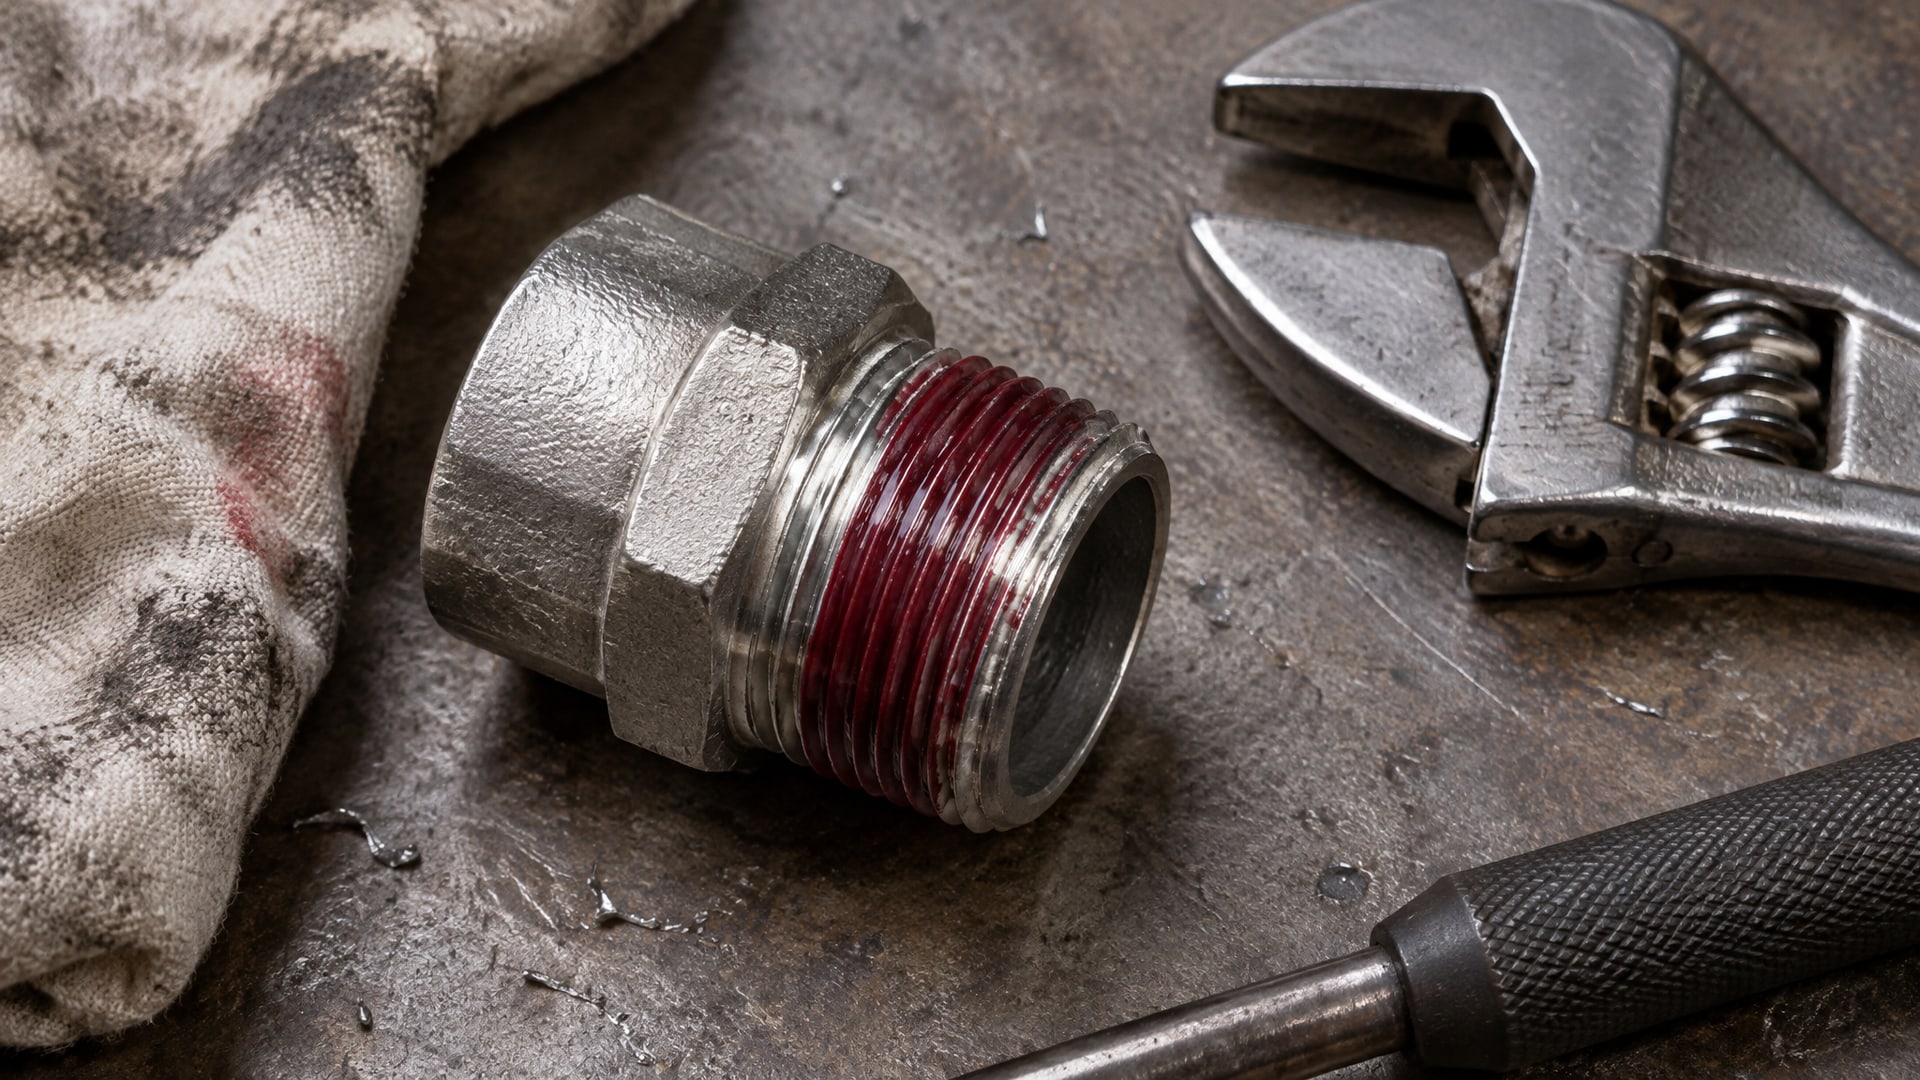
Герметик наносят непрерывным слоем на наружную резьбу, начиная со второго витка, пропуская первый. Это сделано специально, чтобы излишки состава не попали в систему (трубопровод, радиатор или оборудование).
Для крупной резьбы (начиная примерно с диаметра 20 мм) рекомендуется наносить состав также на внутреннюю резьбу - это обеспечивает полное заполнение зазоров и более надежное уплотнение.
Дозировка: достаточно тонкой пленки толщиной 0,5-1 мм. Распространенная ошибка - нанесение избытка герметика в надежде на лучший результат. На самом деле излишки только затекают в соединение и усложняют разборку.
График отверждения
При комнатной температуре (+20-25 °C) герметичность достигается практически сразу после сборки - в течение 5-10 минут можно подать нагрузку (давление, жидкость). Полная полимеризация и максимальная прочность набираются за 24 часа. Момент срыва (усилие, при котором резьба начинает проворачиваться) по результатам испытаний ISO 10964 составляет 5-15 Н·м через 24 часа, момент отвинчивания -3-8 Н·м.
На холоде процесс замедляется. При температуре ниже +15 °C отверждение может растянуться на 48 часов и более. В таких условиях рекомендуется использовать активатор - специальный состав, который наносят на резьбу перед герметиком и который ускоряет полимеризацию.
На пассивных металлах (нержавеющая сталь, титан, алюминий) анаэробный герметик отверждается дольше, чем на обычной углеродистой стали, потому что эти металлы менее активны в реакции полимеризации. Здесь активатор особенно полезен.
Анаэробный герметик для пластиковой резьбы и специальные случаи
Пластиковая резьба встречается на сантехнических кранах, на фитингах из полипропилена и полиэтилена, на некоторых элементах отопительных систем.
Выбор герметика здесь требует больше внимания.
Стандартные анаэробные герметики содержат полиэфирные или акриловые олигомеры, которые при отверждении могут выделять тепло. Если пластик термочувствительный, есть риск его размягчения. Поэтому перед применением всегда проверяйте совместимость: в технических данных герметика должна быть указана совместимость с конкретными пластмассами.
Часто для пластик-металлических соединений (например, пластиковый кран с металлической резьбой внутри) герметик наносят только на металлическую часть, а пластик оставляют без покрытия. Это безопаснее.
Для чисто пластиковых резьбовых соединений в большинстве случаев лучше остается ФУМ-лента - она не вызывает химических реакций и физически уплотняет витки.
На практике многие сантехники для герметизации пластиковой резьбы предпочитают комбинированный подход: сначала наматывают ФУМ-ленту, затем на кромку (место перехода от ленты к трубе) наносят немного герметика, чтобы исключить просачивание. Это проверенный способ, не требующий дополнительной квалификации.
Проблемы при применении и как их решить
Даже опытные специалисты иногда сталкиваются с ошибками.
Вот типичные проблемы и способы их решения.
Соединение остается проницаемым
Причина 1: плохая подготовка резьбы. Если герметик нанесен, а соединение все равно пропускает, вероятно, на поверхности была масляная пленка или влага. Решение: разобрать соединение, заново очистить и обезжирить, повторить процесс.
Причина 2: недостаточно времени отверждения. Если давление подано в первые 5-10 минут, герметик может еще быть в процессе полимеризации. Решение: дождаться 24 часов полного отверждения перед полной нагрузкой, особенно на нержавеющей стали.
Причина 3: нанесено слишком мало герметика. Хотя избыток вреден, небольшое количество может просто не заполнить все зазоры. Решение: нанести тонкий, но непрерывный слой по всей винтовой линии.
Сложность разборки соединения
Анаэробный герметик прочно фиксирует резьбу, что хорошо для надежности, но может создать проблемы при необходимости демонтажа. Решение: разбирать соединение в первые 15 минут после сборки, пока герметик еще не полностью отвердел. Если нужно разобрать затвердевшее соединение, потребуется больше усилия или использование специальных съемников.
Медленное отверждение на холоде
Если работа идет при температуре ниже +15 °C, герметик может отверждаться сутками. Решение: использовать активатор, который ускоряет процесс до 2-4 часов. Активатор наносят на подготовленную резьбу перед герметиком, и они вступают в реакцию, ускоряя полимеризацию.
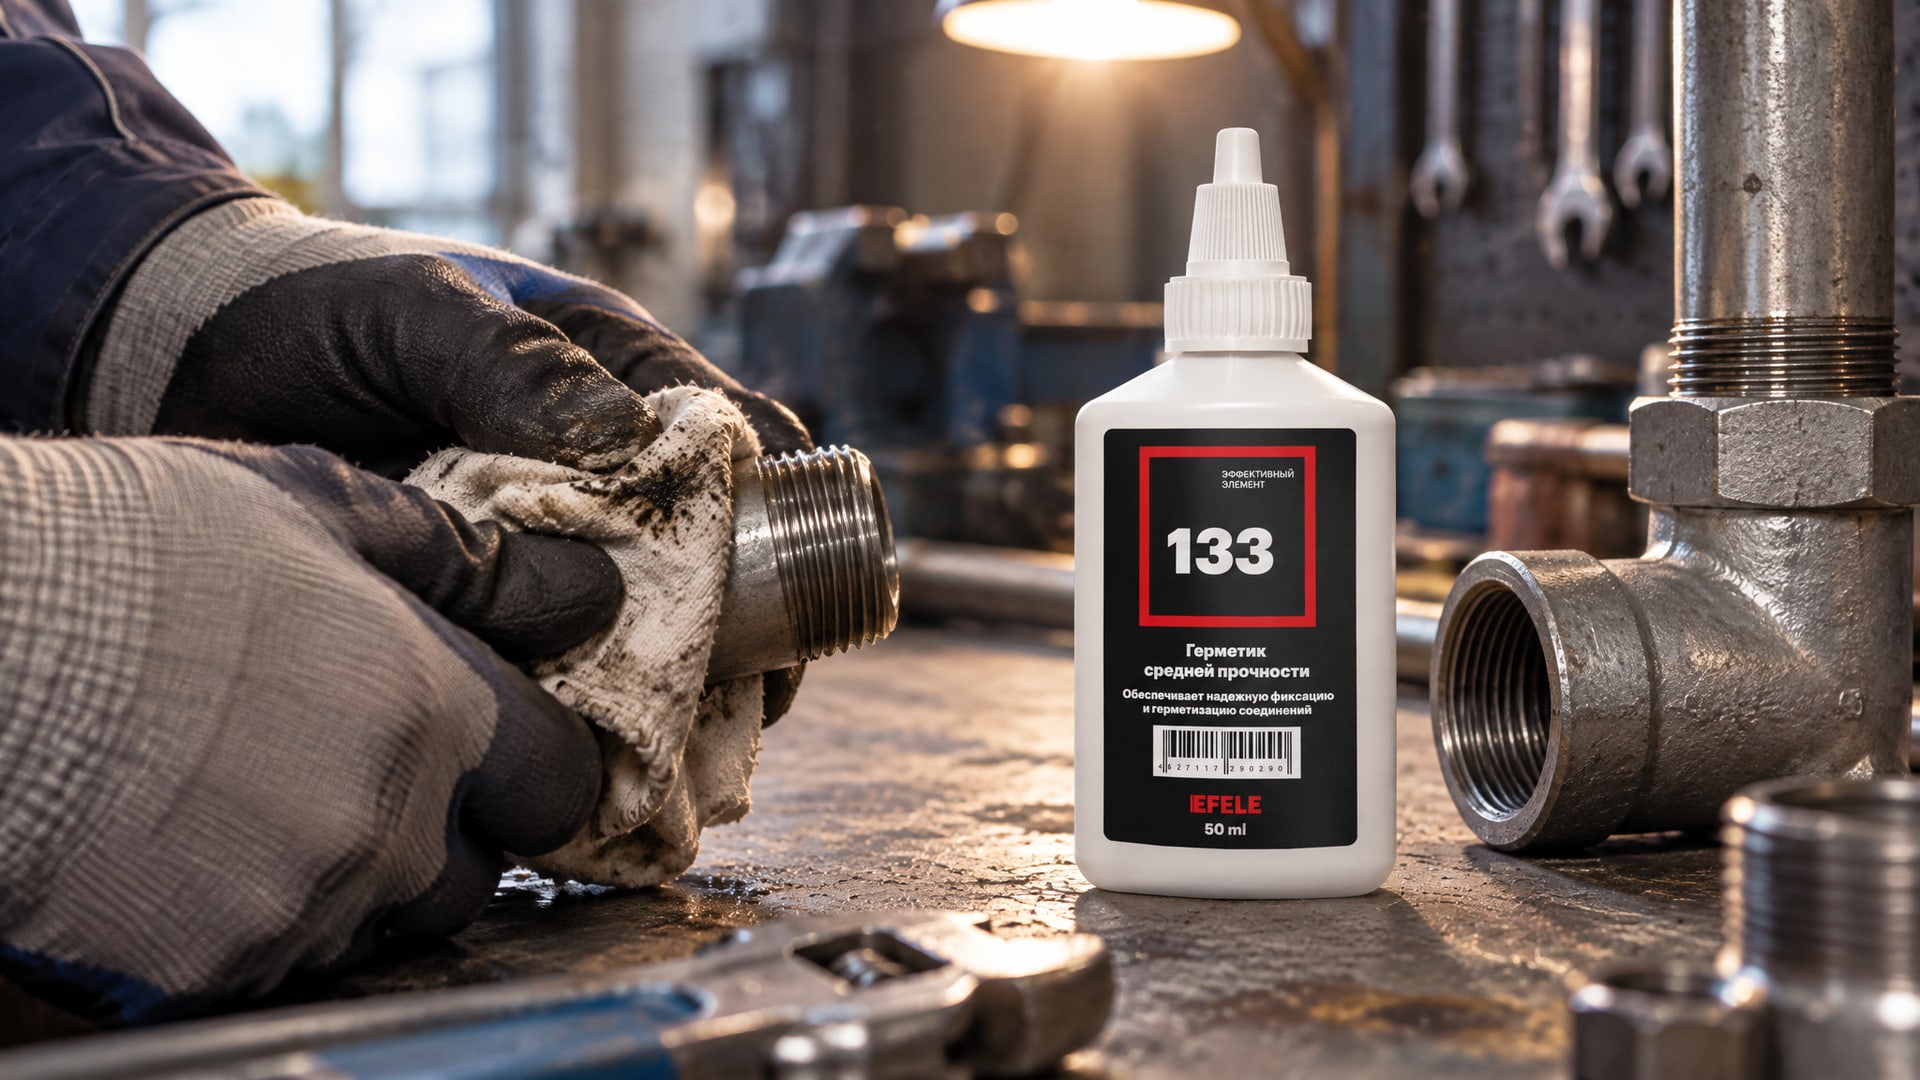
На практике герметик EFELE 133, тиксотропный состав средней прочности, часто выбирают для часто разбираемых трубных соединений в системах отопления и водоснабжения благодаря предсказуемому времени схватывания и удобству применения даже в неоптимальных условиях подготовки.
Анаэробный герметик для фиксации резьбы: защита от самоотвинчивания
Помимо герметизации, анаэробный герметик служит фиксатором резьбы - защищает соединение от ослабления под вибрацией, циклическими нагрузками и температурными расширениями.
В промышленном оборудовании, на вибрирующих конвейерах, в автомобилях и машиностроении это свойство критично. Герметик заполняет микронеровности и створает тонкий слой полимера между витками, препятствуя проскальзыванию.
Стандарт ISO 10964 определяет фиксирующие свойства через момент срыва (момент, при котором резьба начинает прокручиваться) и момент отвинчивания после 24 часов полимеризации. Чем выше эти значения, тем надежнее фиксация. Для типичных средне-прочных герметиков эти значения составляют 5-15 Н·м при срыве и 3-8 Н·м при отвинчивании.
Это означает, что резьба не ослабнет под небольшими колебаниями и вибрацией, что особенно важно для оборудования, которое включается и выключается, переносит вибрационные нагрузки или работает в условиях перепадов температур. Именно поэтому герметик часто называют «анаэробный клей герметик» - он действительно склеивает и удерживает резьбу одновременно.
Стандарты и требования для газовых и водяных систем
Выбирая герметик для системы газоснабжения или водопровода, необходимо ориентироваться на конкретные стандарты, которые гарантируют безопасность и надежность.
Основной европейский стандарт - EN 751-1. Герметики, соответствующие этому стандарту, прошли испытания на герметичность при давлении до 40 бар и одобрены для использования с газом и водой. При выборе герметика для сантехнического применения всегда проверяйте на упаковке или в техническом паспорте отметку о соответствии EN 751-1.
Для конической трубной резьбы (газовая резьба, применяется в подавляющем большинстве газовых сетей) дополнительно указывают ISO 7-1. Для цилиндрической резьбы, которая встречается в некоторых водопроводных системах и специальном оборудовании, - ISO 228-1.
На практике при покупке герметика для сантехнического применения достаточно проверить две вещи: наличие отметки EN 751-1 и указание давления 40 бар. Это гарантирует, что состав пригоден для газа и воды в условиях российских коммунальных сетей и частных систем.
Часто задаваемые вопросы
Чем герметизировать резьбовые соединения: выбрать анаэробный герметик, ФУМ-ленту или комбинацию?
Комбинация часто надежнее всего. Сначала намотайте 2-3 витка ФУМ-ленты на наружную резьбу, затем нанесите тонкий слой герметика. Так вы получаете механическое уплотнение от ленты и химическое связывание от герметика. Для критичных соединений (газ, высокое давление) эта комбинация рекомендуется профессионалами.
Можно ли использовать анаэробный герметик для пластиковой резьбы?
Осторожно. Некоторые герметики могут размягчить пластик. Обязательно проверьте совместимость в техдатах. Для чисто пластиковых соединений (пластик на пластик) ФУМ-лента безопаснее. Если резьба металлическая, герметик подходит.
Сколько времени ждать перед подачей давления после нанесения герметика?
При нормальной температуре (+20-25 °C) герметичность достигается за 5-10 минут. Но полная прочность соединения набирается за 24 часа. Если нужна надежность, лучше дождаться сутки. На холоде время удлиняется до 48 часов.
Что делать, если герметик отверждается слишком долго?
Используйте активатор. Он наносится на резьбу перед герметиком и ускоряет полимеризацию с 24 часов до 2-4 часов. Активатор особенно полезен при работе в холодных условиях (ниже +15 °C) или на пассивных металлах (нержавеющая сталь).
Как не ошибиться с выбором герметика для газовых соединений?
Проверьте на упаковке отметку EN 751-1 и давление 40 бар. Это основные критерии для газовых и водяных систем. Для конической трубной резьбы (стандартная газовая) дополнительно указывается ISO 7-1.
Заключение
Анаэробный герметик - это не замена ФУМ-ленте, а дополнение с другим принципом действия. Он полимеризуется в зазоре между резьбами, одновременно герметизируя и фиксируя соединение. Выбор между герметиком, ФУМ-лентой или их комбинацией зависит от типа резьбы, материала (металл, пластик), рабочей среды (вода, газ, отопление) и требований к надежности.
Для успешного применения проверьте соответствие стандартам (EN 751-1 для газа и воды), тщательно подготовьте поверхность (очистка, обезжиривание, просушка) и нанесите герметик правильно (тонкий слой, со второго витка). При работе в холодных условиях или на пассивных металлах используйте активатор. Соблюдение этих правил гарантирует герметичность и надежность соединений на годы.
Следующий шаг: определите, какие системы вы будете герметизировать (газ, вода, отопление), проверьте стандарты и совместимость герметика с материалами вашего оборудования, и приобретите герметик, соответствующий EN 751-1 или ISO 10964 для фиксирующих свойств.