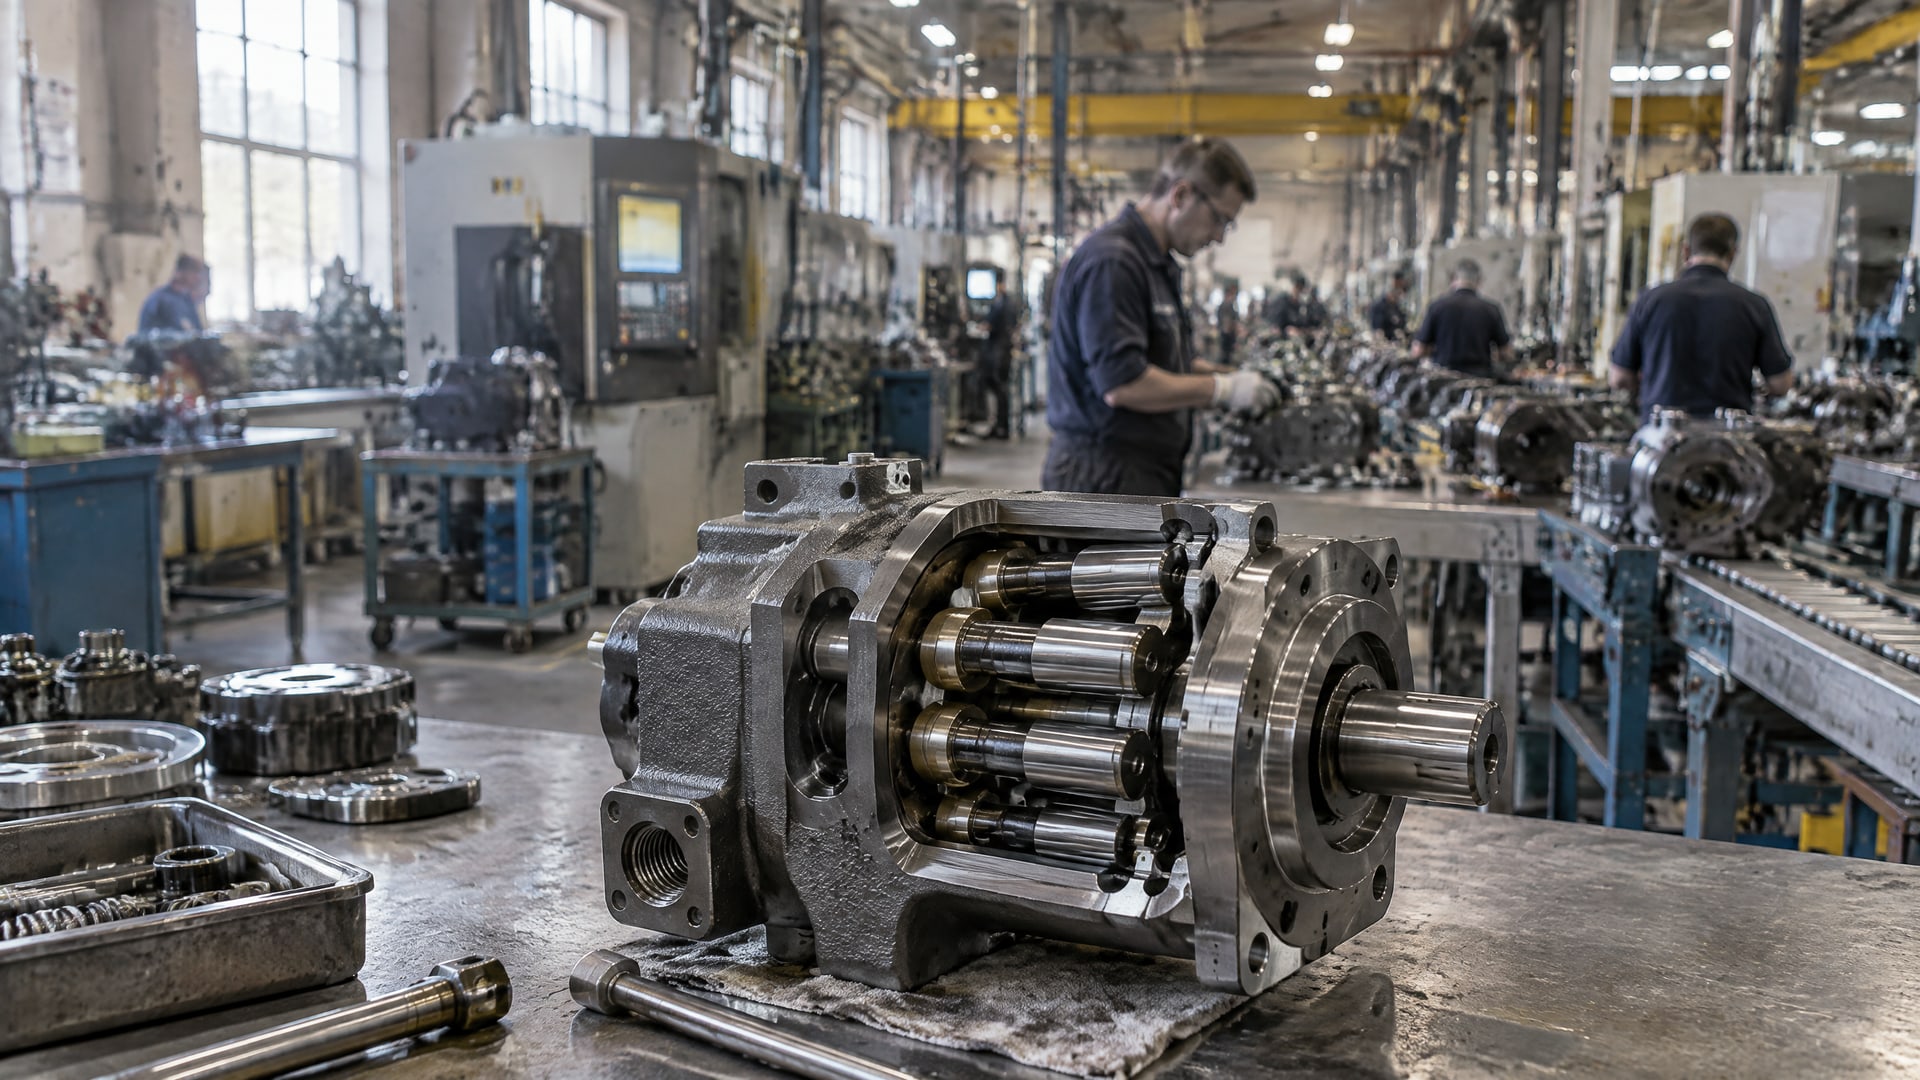
Для защиты плунжерных пар от задиров и износа на сопрягаемые поверхности наносят антифрикционное твердосмазочное покрытие. После отверждения оно образует тонкий полимерный слой с твердыми смазочными наполнителями, который снижает трение и помогает обеспечить плавное перемещение плунжера в гильзе. Метод нанесения выбирают с учетом формы детали и требований к равномерности и толщине слоя.
Статья пригодится инженерам, техническим специалистам и закупщикам, которые подбирают технологию обработки плунжерных отверстий и сопрягаемых деталей. Разберем, как покрытие работает в паре трения, почему подготовка поверхности определяет результат и в каких случаях уместны распыление или окунание.
Как твердосмазочное покрытие защищает плунжерные пары
В плунжерной паре рабочий контакт возникает между плунжером и внутренней поверхностью гильзы.
При трении и недостаточном разделении поверхностей могут появиться задиры и ускоренный износ. Антифрикционное твердосмазочное покрытие используют как защиту в этой зоне: оно снижает трение, поддерживает плавность перемещения и помогает увеличить ресурс узла.
Такое покрытие наносят подобно краске. В его составе есть полимерная основа и твердые смазывающие наполнители, в частности дисульфид молибдена или графит. После отверждения формируется тонкий слой, который остается на поверхности детали. Это не пластичная смазка, которую подают в узел в рабочем состоянии, а закрепленная на детали антифрикционная защита.
Для плунжерных пар покрытие рассматривают, когда важно снизить риск задиров и износа, а также уменьшить зависимость узла от регулярной подачи масла или пластичной смазки. Однако эффект определяется не одним только наличием покрытия. Нужно учитывать состояние сопрягаемых поверхностей, подготовку перед обработкой, выбранный состав и соответствие технологии геометрии детали.
В опубликованном примере по защите плунжерной пары применяли покрытие MODENGY 1006 на основе дисульфида молибдена и графита. Его наносили распылением, а отверждение проводили при температуре до +200 °C в течение 20 минут. Эти параметры относятся к описанному примеру, а не ко всем твердосмазочным покрытиям: для конкретного материала режим обработки сверяют с технической документацией.
При выборе покрытия важно также определить условия работы узла и требования к ресурсу. В некоторых случаях твердосмазочный слой может служить в течение срока эксплуатации без регламентного обновления смазки. Это не универсальное правило: возможность такого применения зависит от конкретного состава и условий работы пары трения.
Подготовка поверхности перед нанесением покрытия
Сцепление покрытия с основанием зависит от подготовки сопрягаемых поверхностей.
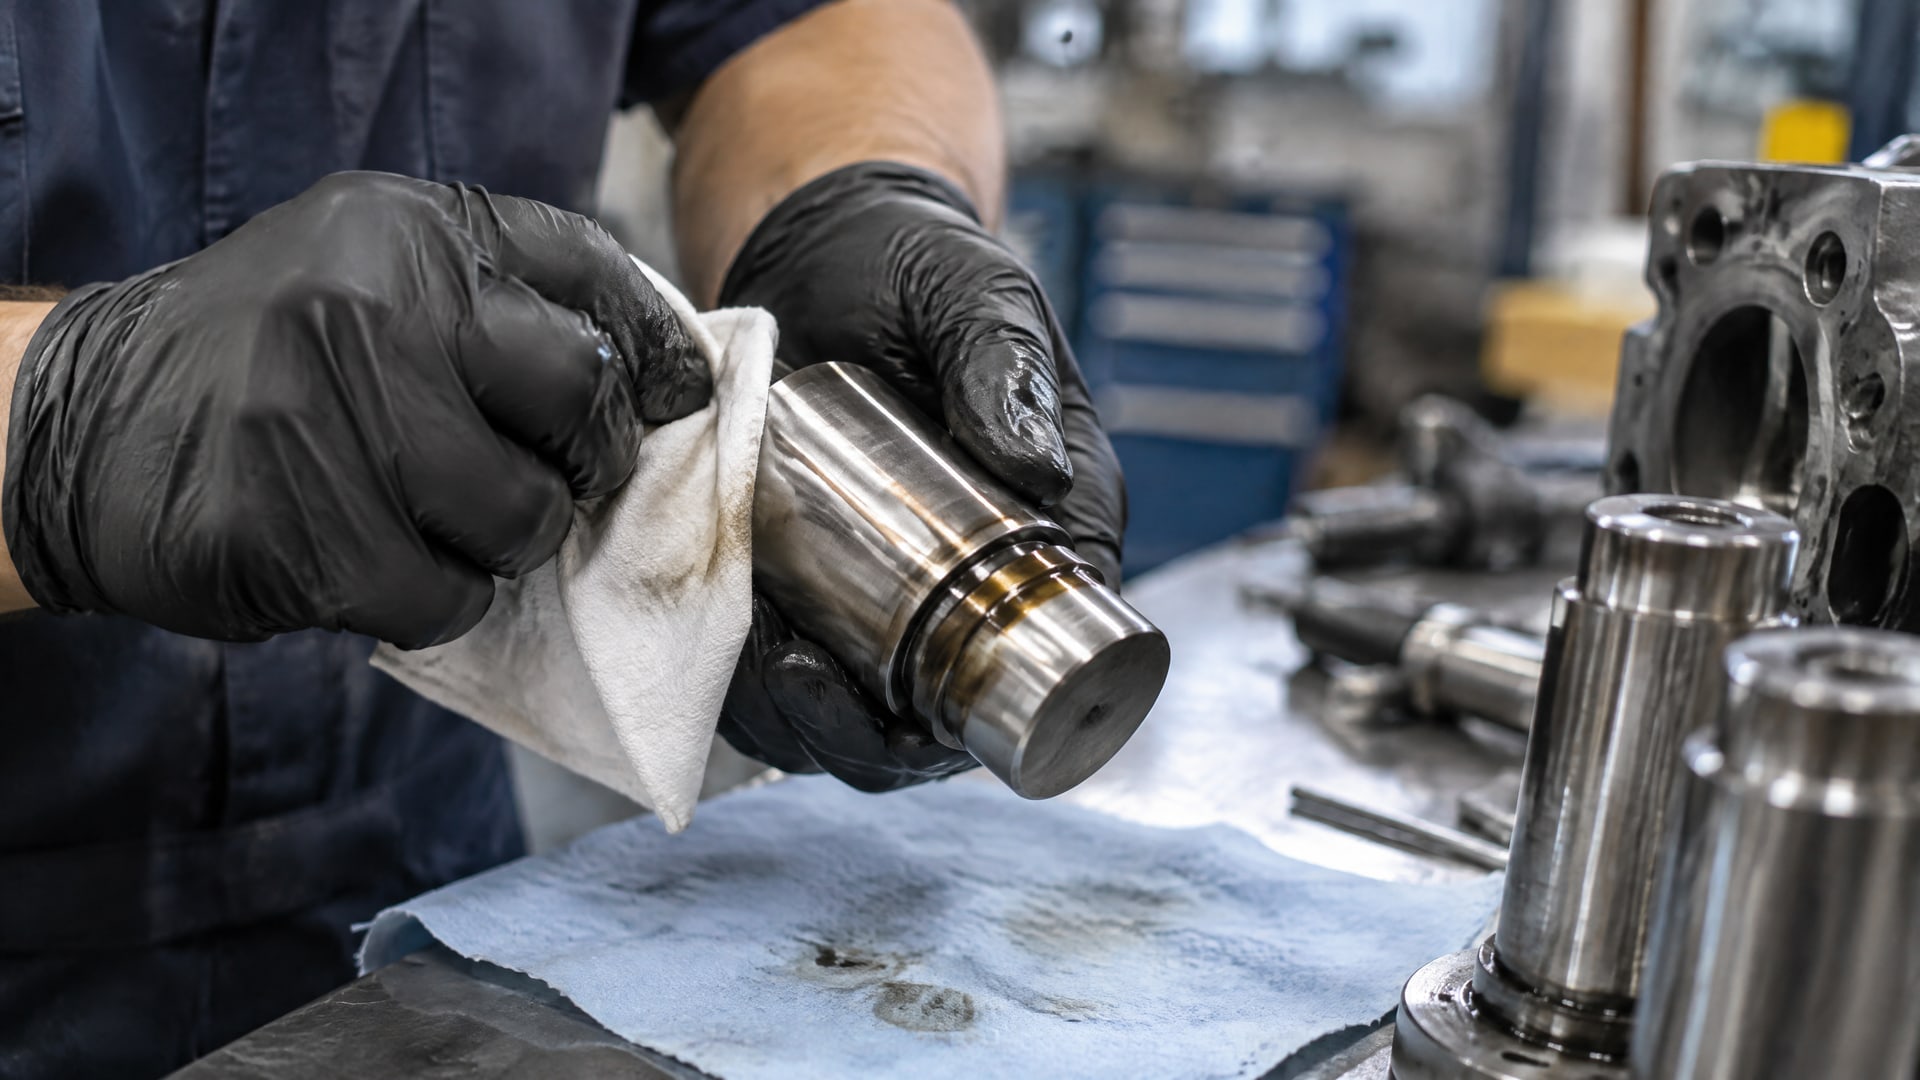
До нанесения детали очищают от загрязнений и обезжиривают. Поверхность также должна быть сухой. Если на ней остаются масло, пыль или другие загрязнения, адгезия может ухудшиться, а вместе с ней и надежность защитного слоя.
Для плунжера и гильзы особенно важно учитывать геометрию обрабатываемых участков. Покрытие должно попасть именно на предусмотренные технологией поверхности. Поэтому перед обработкой определяют, какие зоны нужно защитить, и проверяют, можно ли равномерно нанести состав на внутренние участки и глубокие полости. Выбор оборудования и способа подготовки зависит от формы и размеров детали.
Подготовка не заканчивается очисткой. Перед нанесением следует убедиться, что поверхность не осталась влажной или загрязненной после обработки. В противном случае нанесенный слой может не обеспечить ожидаемого сцепления с металлом. Точные требования к подготовке и совместимости покрытия с основанием уточняют по документации конкретного материала.
Для инженера это означает, что подготовку поверхности нужно включать в технологический процесс, а не оставлять на усмотрение исполнителя. Для закупщика важны понятные требования к подготовке и нанесению, поскольку они помогают сопоставить предложения поставщиков и оценить, какие операции потребуются на производстве.
Твердосмазочное покрытие наносят не как толстый слой смазочного материала, а как тонкую пленку. Поэтому нужно заранее согласовать, каким способом будут обработаны детали и как проверят результат. Если в узле необходим строгий контроль толщины, этот критерий учитывают при выборе технологии: для окунания есть ограничение по контролю слоя, и оно может оказаться принципиальным.
Как выбрать способ нанесения твердосмазочного покрытия
Твердосмазочные покрытия можно наносить распылением, окунанием, трафаретной печатью, кистью, валиком или аппликатором.
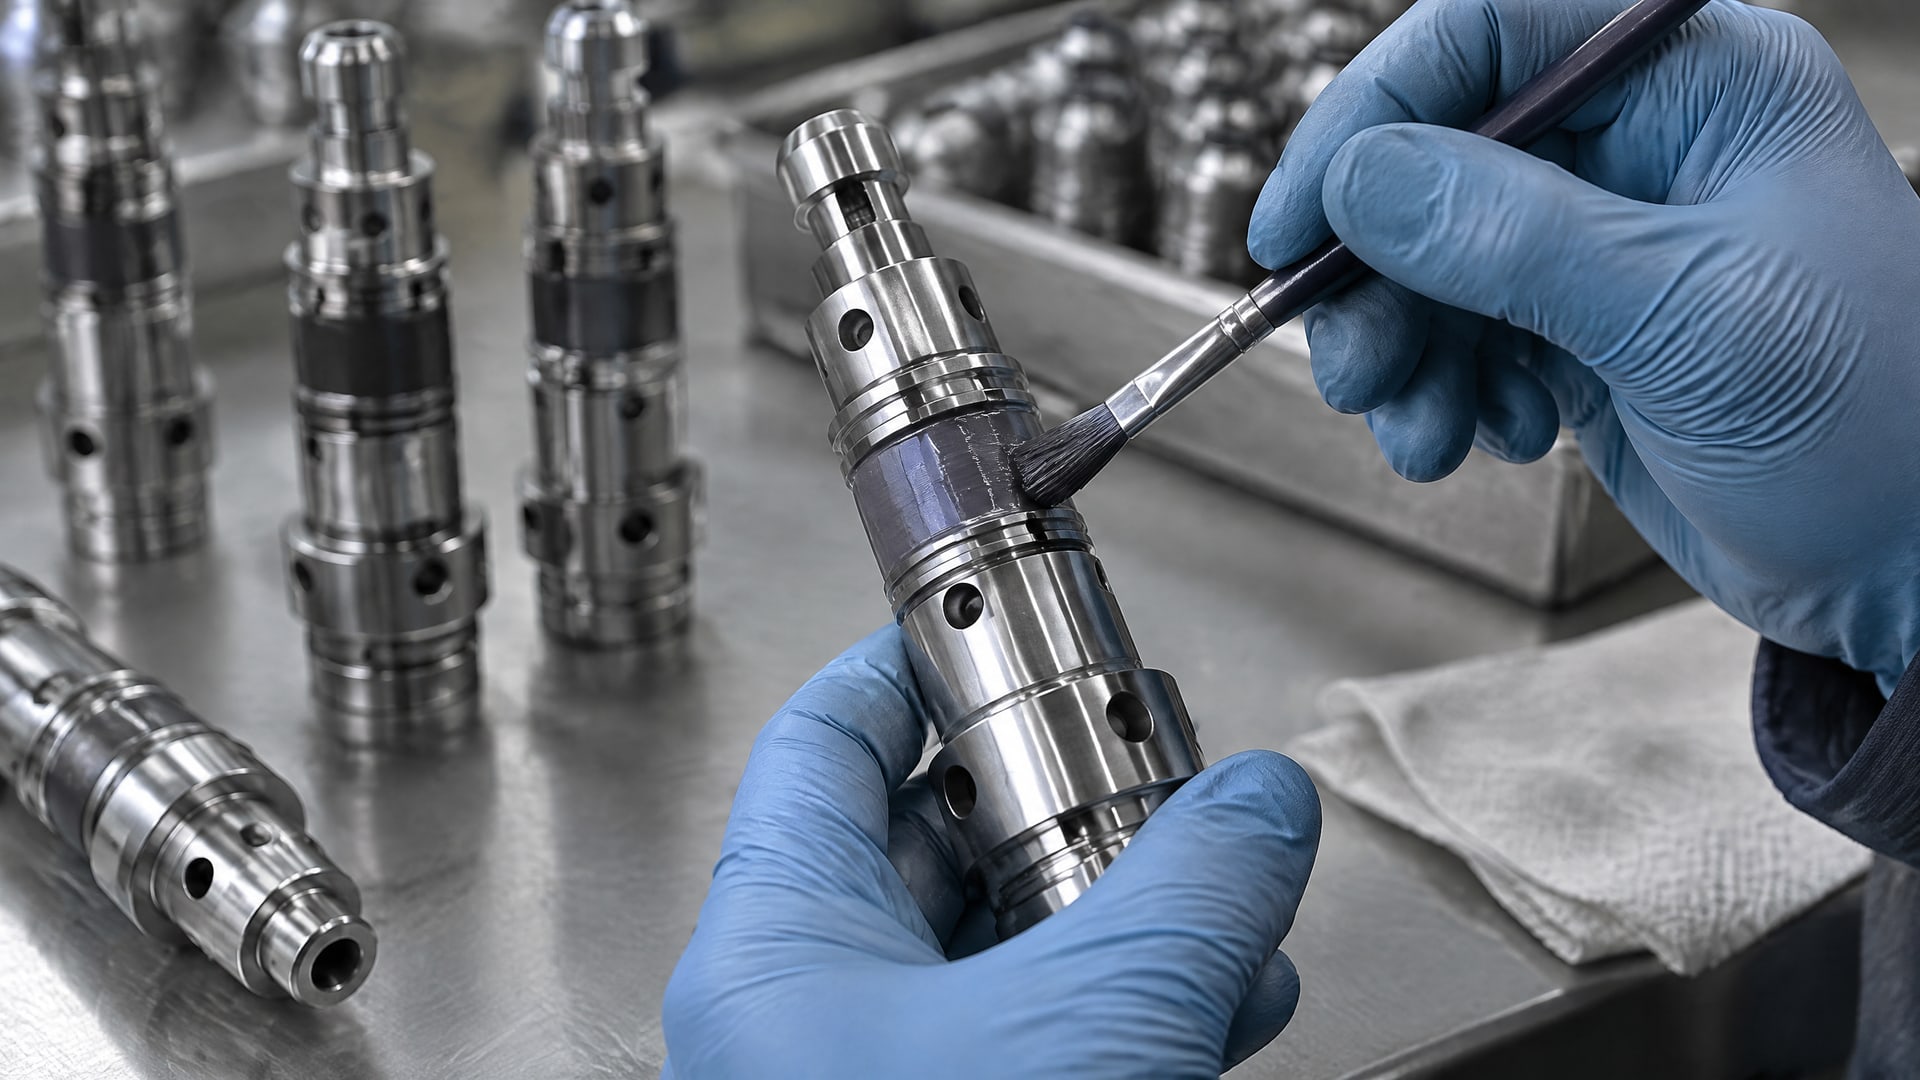
Универсального способа для всех плунжерных пар нет. Технологию выбирают по конфигурации детали, ее габаритам и количеству изделий, а также по требованиям к равномерности и толщине покрытия.
Распыление чаще рассматривают, когда нужен тонкий слой с более предсказуемой толщиной. Оно позволяет наносить состав на заданные участки, но результат зависит от организации процесса и соответствия способа геометрии детали. В примере применения покрытия на плунжерной паре использовали именно распыление.
Окунание может быть удобным для деталей со сложной формой и глубокими полостями: состав покрывает погруженные поверхности, в том числе участки, к которым затруднен прямой доступ. Однако метод не всегда подходит, если требуется строгий контроль толщины. Перед выбором нужно оценить риск неравномерного распределения материала и понять, можно ли контролировать слой на внутренней поверхности.
Другие способы также подбирают под задачу. Кисть, валик или аппликатор могут применяться при ручной обработке, а трафаретная печать подходит для нанесения на определенные участки. Сам по себе способ не гарантирует качество: учитывают совместимость технологии с формой детали и требования к результату.
| Способ нанесения | Когда его рассматривают | Что проверить |
|---|---|---|
| Распыление | Когда важны равномерность и контроль толщины слоя | Доступность обрабатываемых участков и режим нанесения |
| Окунание | Для сложной геометрии и глубоких полостей | Возможность контролировать толщину и равномерность покрытия |
| Кисть, валик или аппликатор | Для ручного нанесения | Соответствие способа форме детали и требованиям к слою |
| Трафаретная печать | Когда покрытие наносят на определенные зоны | Совпадение рисунка нанесения с требуемыми участками |
Твердосмазочное покрытие методом окунания: возможности и ограничения
Метод окунания удобен, когда плунжерная деталь имеет глубокие полости или участки, к которым трудно подвести инструмент для нанесения.
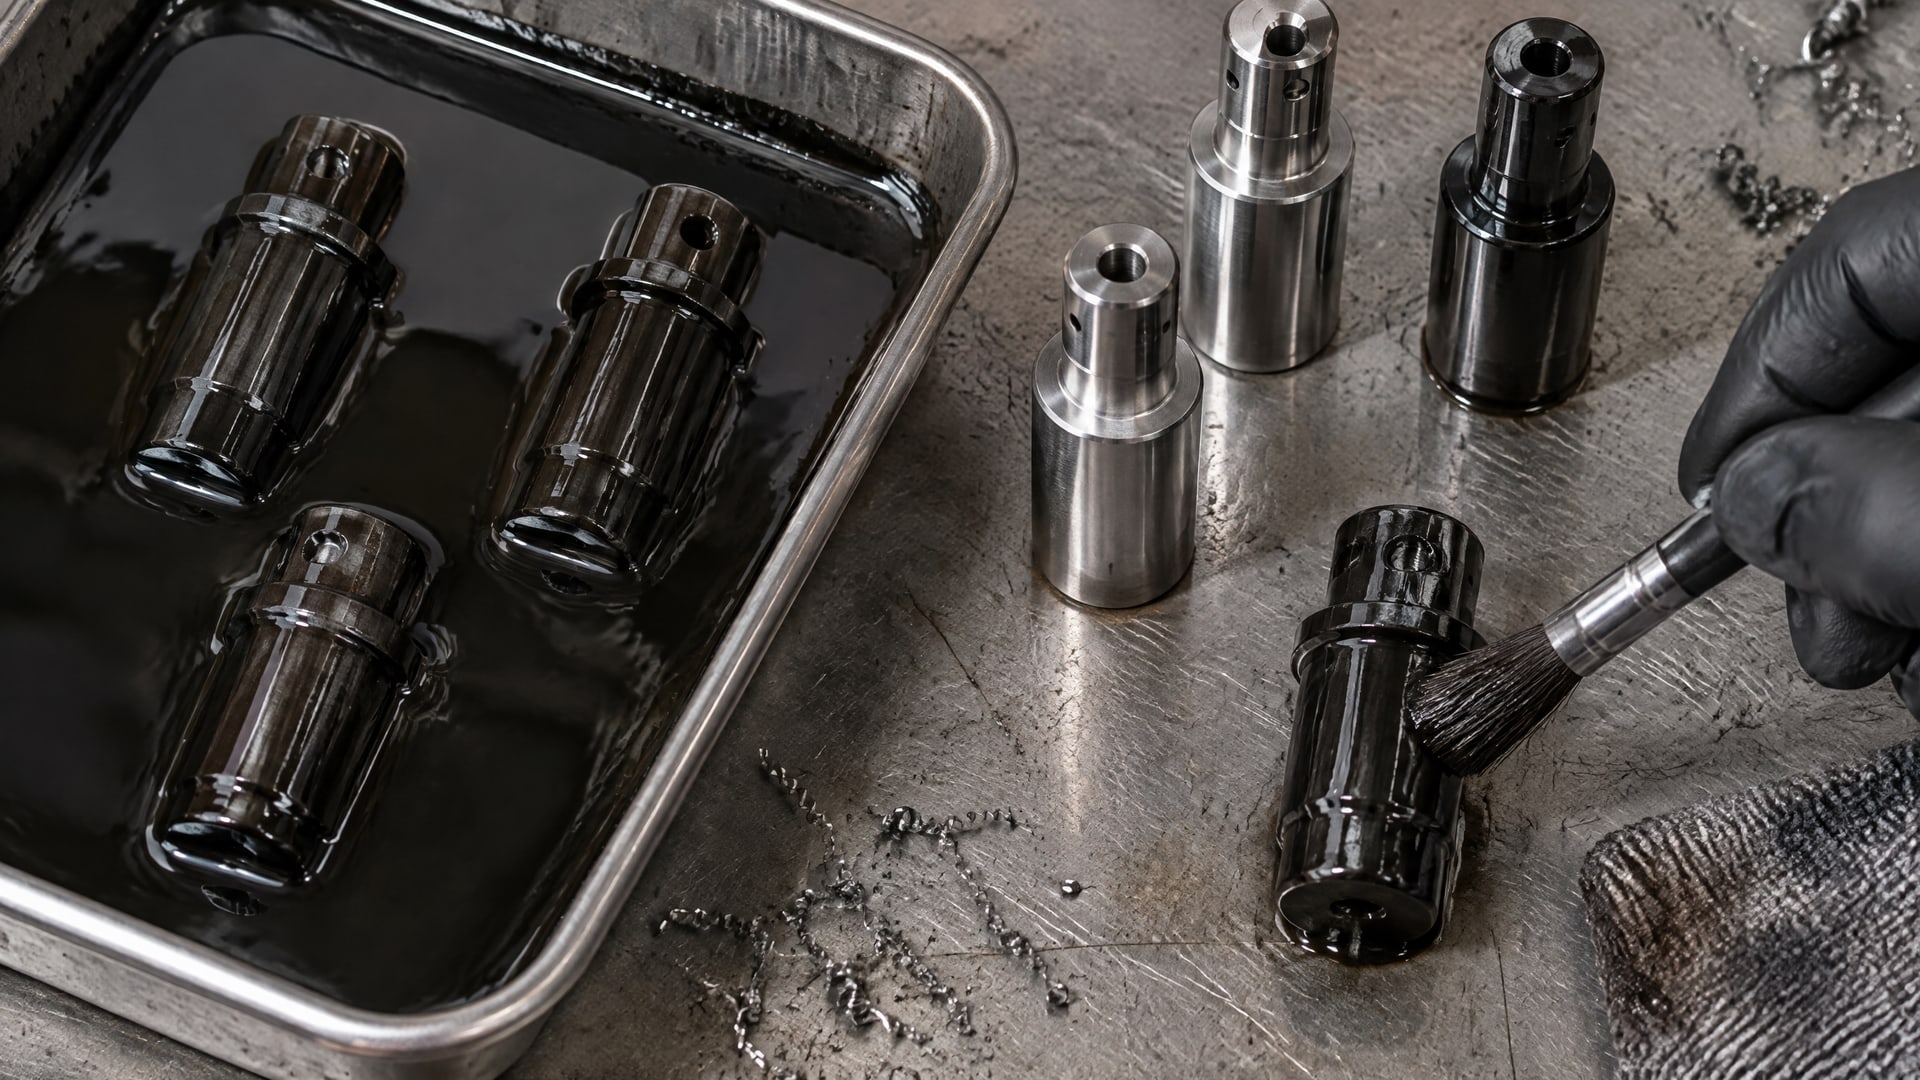
Погружение позволяет обработать сложную форму без отдельного нанесения на каждый участок. Но считать окунание безусловно лучшим способом для труднодоступных деталей нельзя: технология может не обеспечить необходимый контроль толщины слоя.
Перед выбором оценивают всю деталь, а не только ее внутренние поверхности. Важно понять, какие зоны должны быть покрыты, где допустимо наличие слоя и насколько равномерным он должен быть. Если для пары требуется строго заданная толщина, окунание может оказаться неподходящим вариантом. В таких случаях рассматривают распыление или другой способ, который лучше отвечает требованиям к контролю покрытия.
Для плунжерных отверстий и глубоких полостей проверяют, насколько выбранный способ позволяет обработать внутреннюю поверхность без пропусков. Кроме того, учитывают размеры и конфигурацию детали, а также количество изделий в партии. Эти параметры влияют на выбор технологии и организацию процесса, поэтому решение принимают до запуска обработки, а не после появления неоднородного слоя.
При использовании окунания следует отдельно уточнить, как будет обеспечена подготовка поверхности. Очистка и обезжиривание необходимы независимо от способа нанесения. Если деталь погружают с остатками масла или загрязнений, это может повлиять на сцепление покрытия с основанием. Перед обработкой поверхность должна быть чистой и сухой.
Температурные параметры также зависят от конкретного состава. Для одного из покрытий на основе дисульфида молибдена и графита заявлен диапазон рабочих температур от -70 °C до +315 °C, с кратковременной работой до +450 °C. Эти значения нельзя переносить на другие материалы. Для выбранного состава отдельно сверяют допустимый режим эксплуатации и условия отверждения.
Как оценить результат и подобрать покрытие для узла
Подбор начинают с задачи узла: требуется снизить трение, уменьшить риск задиров и износа или сократить зависимость от регулярной подачи жидкой либо пластичной смазки.
Затем описывают условия работы и геометрию деталей. Для плунжерной пары важно рассматривать сопрягаемые поверхности совместно: покрытие одной детали должно соответствовать требованиям к контакту в паре «поршень-гильза».
Следующий шаг - определить требования к нанесению. Для этого уточняют, нужна ли строгая толщина слоя, насколько сложна геометрия и есть ли глубокие полости. Если приоритетом становится контроль толщины, чаще рассматривают распыление. Если требуется обработать труднодоступные поверхности, оценивают окунание, заранее принимая во внимание его ограничение по контролю слоя.
Далее проверяют подготовку поверхности и условия отверждения. Для конкретного покрытия уточняют требования к очистке, обезжириванию, нанесению и режиму обработки. Например, в одном описанном случае покрытие отверждали при температуре до +200 °C в течение 20 минут. Это пример технологического режима, а не общий норматив для твердосмазочных материалов.
Заявленный температурный диапазон тоже проверяют по документации выбранного покрытия. Для одного материала на основе дисульфида молибдена и графита указаны рабочие температуры от -70 °C до +315 °C и кратковременная работа до +450 °C. Эти параметры относятся только к соответствующему составу, поэтому использовать их как общую характеристику твердосмазочных покрытий нельзя.
Перед внедрением процесса инженеру стоит согласовать с поставщиком совместимость покрытия с рабочей средой и требования к адгезии. Также необходимо уточнить точные толщины слоя, время сушки и отверждения для выбранного материала: эти значения зависят от конкретного состава. Закупщику полезно запросить техническую документацию, чтобы сопоставить не только материал, но и всю технологию его нанесения.
Часто задаваемые вопросы
Чем твердосмазочное покрытие отличается от пластичной смазки?
Твердосмазочное покрытие после нанесения и отверждения образует на поверхности тонкий полимерный слой с твердыми смазывающими наполнителями, например дисульфидом молибдена или графитом. Пластичная смазка находится в узле как смазочный материал. В некоторых применениях покрытие может работать без регулярного обновления смазки.
Подходит ли метод окунания для плунжерных отверстий?
Окунание рассматривают для деталей сложной формы и глубоких полостей, когда важно обработать труднодоступные участки. Однако метод не всегда позволяет строго контролировать толщину слоя. Перед выбором оценивают геометрию детали, требуемую равномерность покрытия и возможность контролировать результат.
Как подготовить плунжерную пару к нанесению покрытия?
Поверхности очищают от загрязнений, обезжиривают и высушивают. Подготовка нужна для надежного сцепления покрытия с основанием. Требования к последующим операциям, толщине слоя и отверждению зависят от конкретного материала, поэтому их сверяют с его технической документацией.
Какой способ нанесения обеспечивает более предсказуемую толщину?
Когда важен контроль толщины тонкого слоя, чаще рассматривают распыление. Окунание может быть удобнее для сложных деталей и глубоких полостей, но имеет ограничение по контролю толщины. Окончательный выбор зависит от геометрии плунжера и гильзы, требуемой равномерности покрытия и организации процесса.
Заключение
Защиту плунжерных пар твердосмазочным покрытием применяют для снижения трения, предотвращения задиров и уменьшения износа в паре «поршень-гильза». Результат зависит не только от состава, но и от чистоты поверхности, способа нанесения и соответствия технологии геометрии детали. Окунание полезно для глубоких полостей, а распыление чаще выбирают, когда требуется лучше контролировать толщину слоя.
Следующий шаг - зафиксировать требования к рабочей среде, геометрии сопрягаемых деталей и толщине покрытия, а затем запросить у поставщика техническую документацию на выбранный состав. В ней нужно проверить подготовку поверхности, способ нанесения, режим отверждения и допустимые условия эксплуатации.