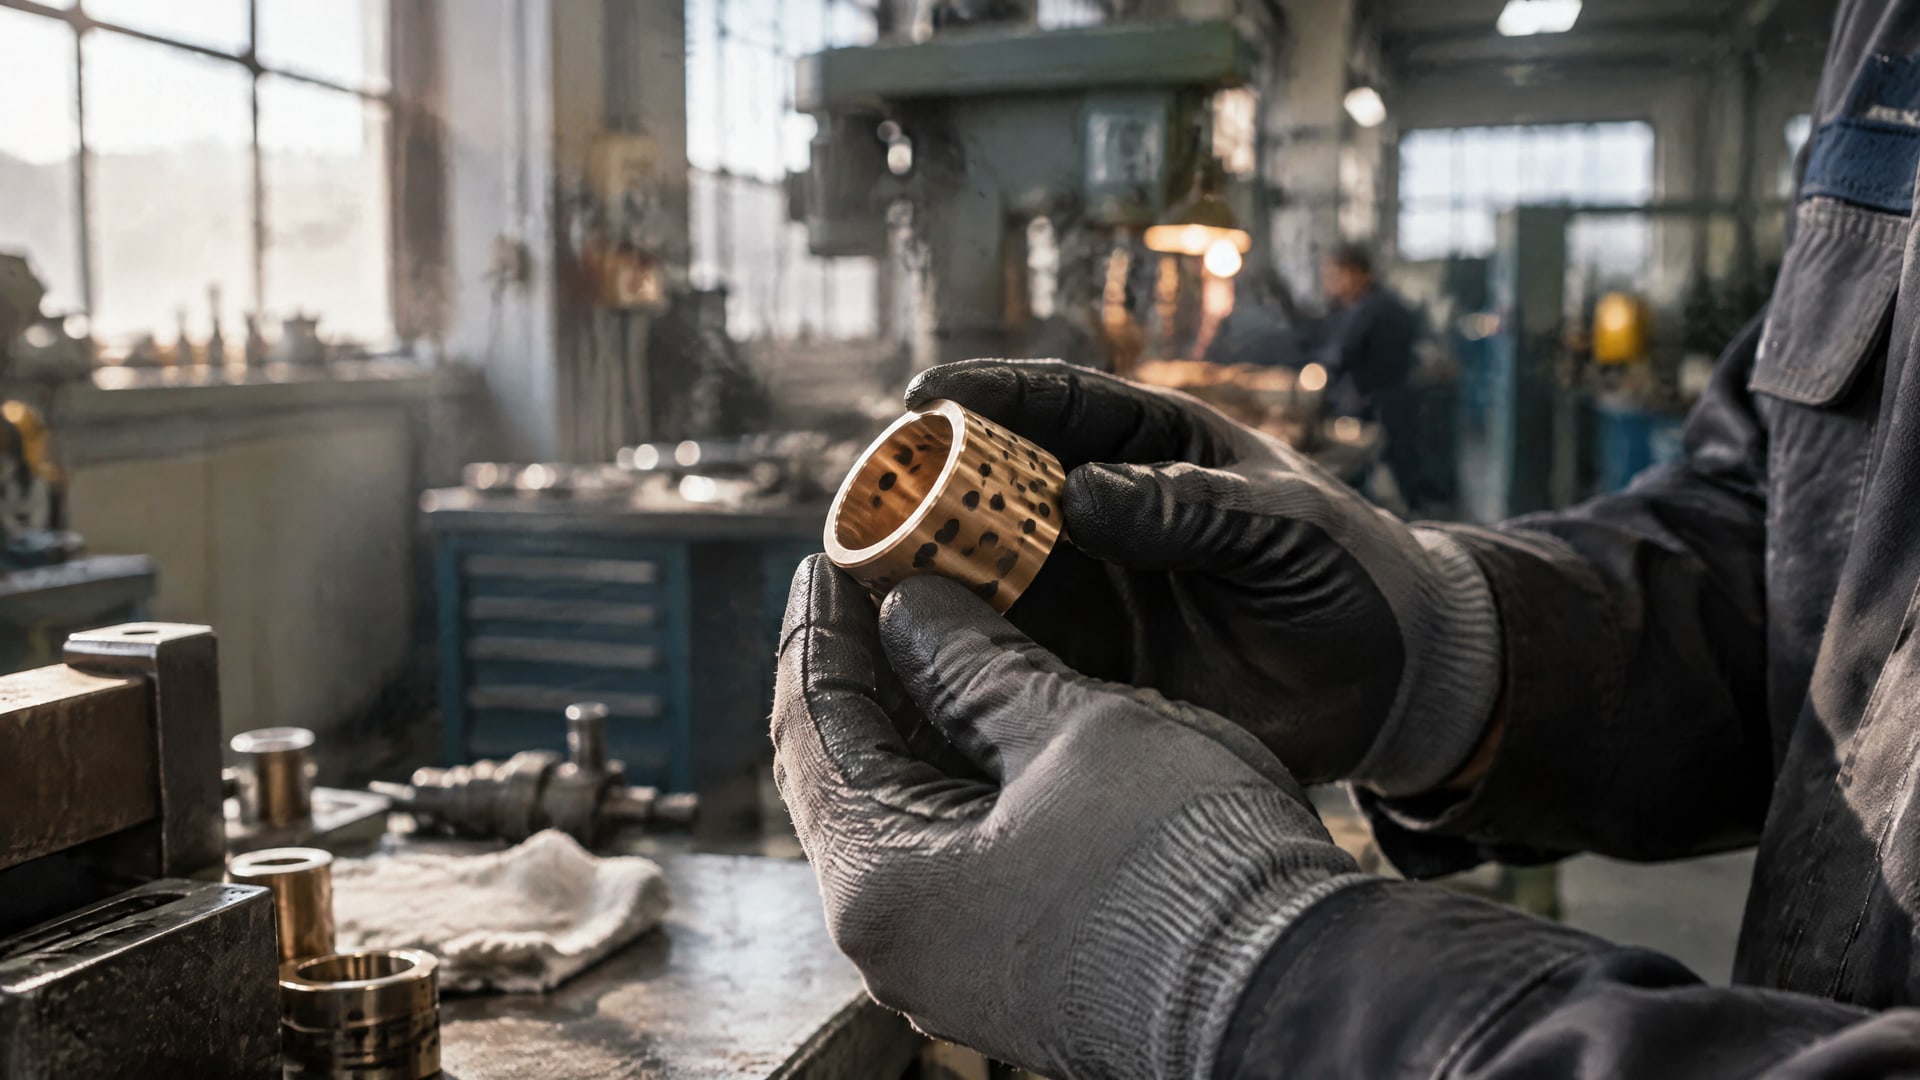
Сравнить антифрикционные материалы на основе бронзографита корректно можно только при одинаковых условиях испытаний: нагрузке, скорости скольжения, контртеле и наличии или отсутствии смазки. В программу испытаний включают измерение коэффициента трения и оценку износа, а результаты рассматривают вместе с составом, пористостью и прочностью образцов. Иначе различия в условиях могут повлиять на результат сильнее, чем различия между материалами.
Статья полезна инженерам и техническим специалистам, которые выбирают материалы для узлов трения, а также закупщикам, которым нужно сверить технические характеристики перед заказом. Ниже разобраны свойства бронзографита, требования к сравнительной методике и ограничения при интерпретации результатов. Отдельно рассмотрены типовые области применения и то, какие данные следует запросить для выбора конкретной марки.
Что представляют собой антифрикционные материалы на основе бронзографита
Бронзографит - спеченный пористый материал на основе бронзы с частицами графита.
Поры обычно заполнены маслом, благодаря чему материал способен к самосмазыванию. В одном из описаний типичный состав бронзографита включает 86-90 % меди, 8-10 % олова и 2-4 % графита, а относительная пористость составляет 15-20 %. Это справочные значения: состав и структура конкретной марки могут отличаться.
Свойства бронзографита определяются не только содержанием графита. При подборе учитывают пористость, способность удерживать масло, твердость и прочность. Эти параметры связаны с работой материала в узле трения и его несущей способностью. Поэтому обозначения «бронзографит» недостаточно, чтобы оценить пригодность изделия для конкретного режима: нужны характеристики марки и данные по условиям применения.
В материалах о бронзографитовых втулках приводятся марки с содержанием графита 0,5-1,0 %, 1,5-2,5 % и 3,0-4,5 %. Для них также указана пористость 10-28 %, зависящая от марки. Эти диапазоны показывают, что изделия с одинаковым общим названием могут заметно различаться по составу и структуре. Сравнение двух антифрикционных материалов следует начинать с идентификации конкретных марок и их параметров, а не с общего названия группы.
При оценке состава важно учитывать баланс свойств. Графит способствует антифрикционности, но его увеличение не гарантирует роста прочности или несущей способности. Для выбора недостаточно найти материал с наибольшей долей графита: требуется сопоставить состав с пористостью, прочностью и режимом узла. Такой подход помогает избежать упрощенного вывода, будто один компонент сам по себе определяет результат испытаний.
Свойства антифрикционных материалов и коэффициент трения графита
Для бронзографита по стали приводятся значения коэффициента трения 0,04-0,06 без смазки и 0,004-0,006 при ее применении.
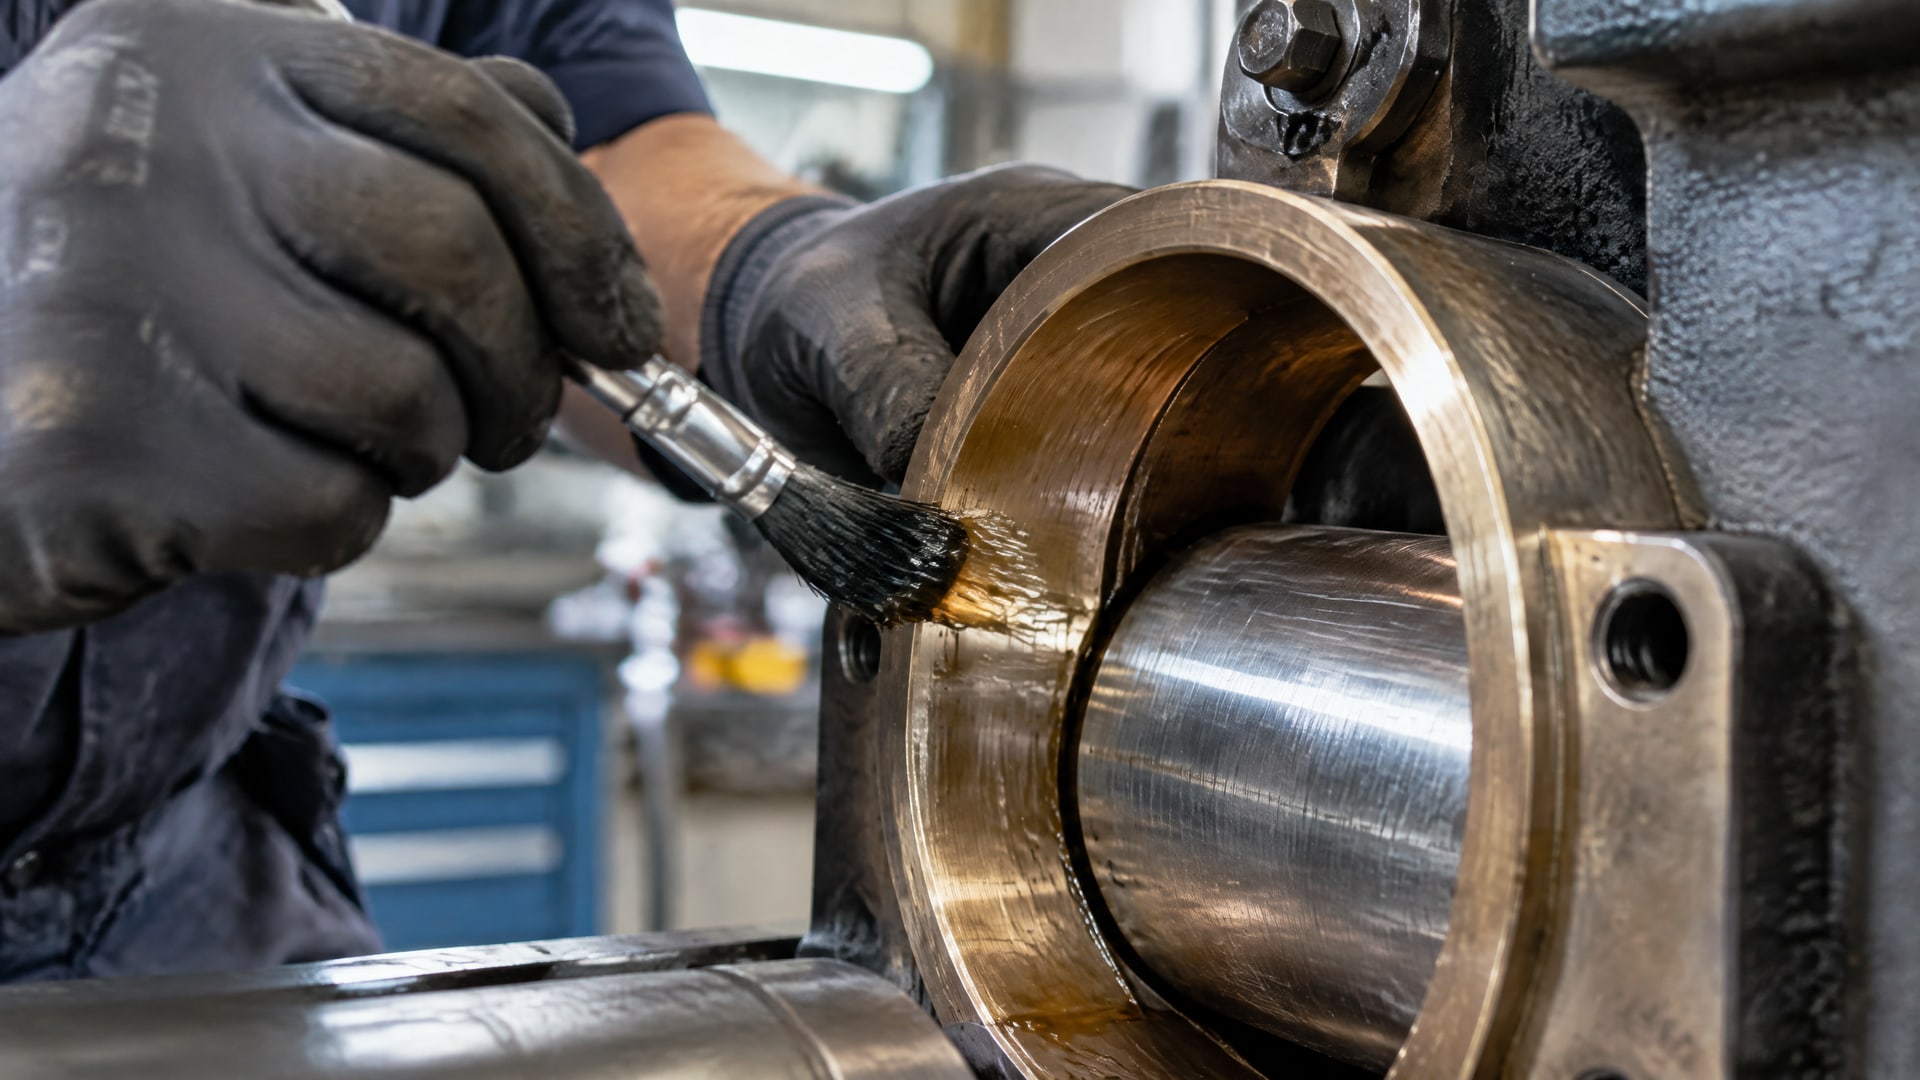
Разница показывает, насколько существенно условия смазывания влияют на результат. Поэтому коэффициент трения нельзя указывать без уточнения, испытывали образец со смазкой или без нее, а также без описания контртела и режима.
Справочные значения для графита и других пар трения полезны для контекста, но не заменяют сравнительный эксперимент. Для графита приводится диапазон коэффициента трения 0,1-0,15. Для пар с контртелами из стали, бронзы и твердого сплава указан диапазон 0,18-0,27 для большинства типов контртел. Эти цифры относятся к разным условиям и конфигурациям, поэтому напрямую сопоставлять их со значениями для бронзографита по стали некорректно.
На результаты влияют контртело, наличие смазки, скорость, нагрузка и структура материала. По этой причине коэффициент трения - не постоянная характеристика вещества вне условий испытания. Для инженерного сравнения рядом с числом указывают, для какой пары материалов и при каком режиме оно получено. Если условия измерения неизвестны, значение остается справочным и не позволяет сделать надежный вывод о работе узла.
При разборе результатов также важно не сводить оценку к одному коэффициенту. Для выбора материала рассматривают состав, пористость, твердость и прочность, а также показатели трения и износа, полученные в одинаковом режиме. У бронзографита диапазон допустимых нагрузок в справочных данных составляет 3-4 МПа при скорости скольжения до 2 м/с. Эти параметры дают ориентир для первичной оценки, но применимость конкретной марки следует проверять по ее характеристикам и условиям эксплуатации.
Методика триботехнических испытаний бронзографита
Сравнительные триботехнические испытания должны отвечать на практический вопрос: как выбранные материалы работают в одной и той же паре трения и при одинаковом режиме.
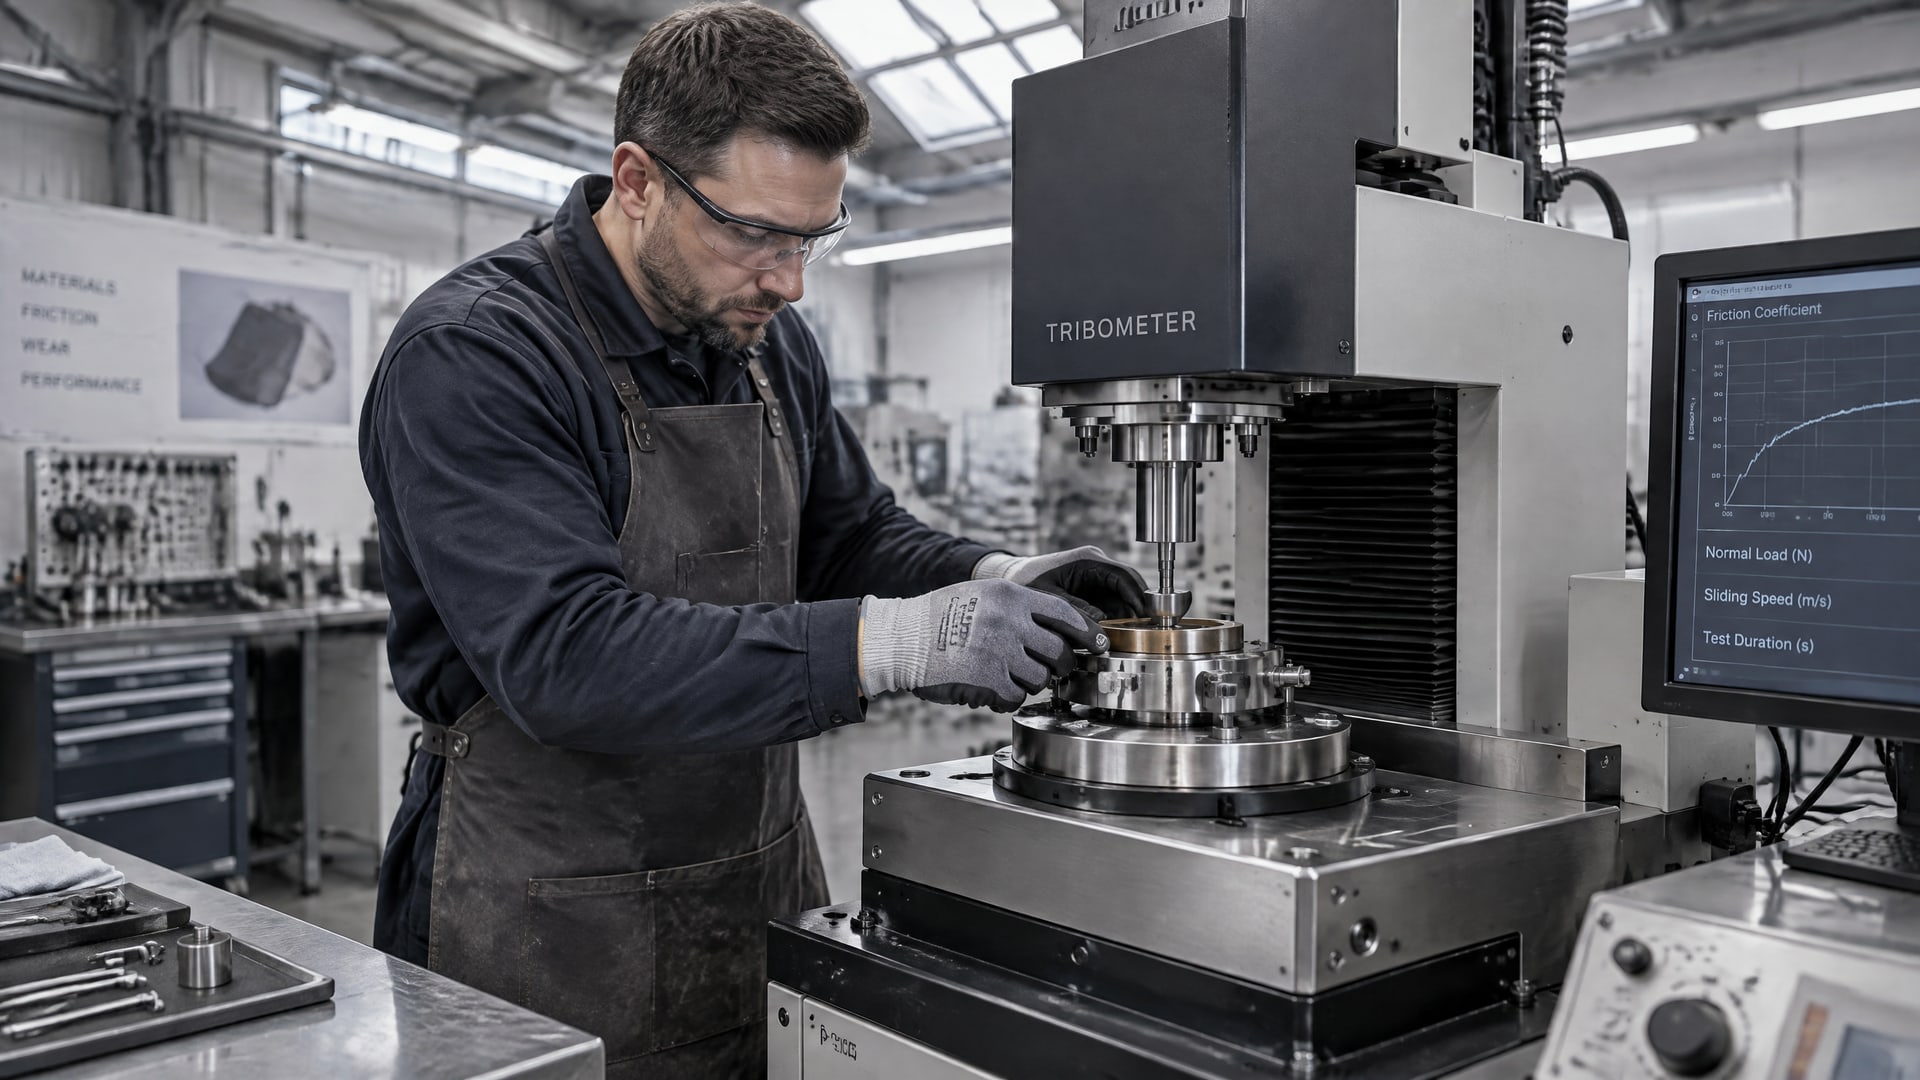
Для этого образцы испытывают при одинаковых нагрузке, скорости и контртеле. Условия смазывания также должны совпадать: нельзя сравнивать результат для бронзографита без смазки с результатом другого материала при ее подаче и трактовать разницу как преимущество самого материала.
Перед испытанием фиксируют, какие марки и образцы сравнивают, а также их состав и доступные сведения о пористости, твердости и прочности. Это необходимо, поскольку даже материалы одной группы могут отличаться содержанием графита и структурой. Например, для бронзографитовых марок указаны диапазоны содержания графита 0,5-1,0 %, 1,5-2,5 % и 3,0-4,5 %. Если эти различия не учтены, результат трудно связать с конкретной характеристикой материала.
В программе испытаний определяют, какие показатели будут сопоставлять. Коэффициент трения оценивают вместе с износом, поскольку один показатель не описывает все свойства узла. Отдельно записывают режим: наличие или отсутствие смазки, контртело, нагрузку и скорость скольжения. Для бронзографита справочно указываются нагрузки 3-4 МПа и скорости до 2 м/с; эти значения не следует автоматически переносить на образцы других марок или использовать как заданный режим любого испытания.
Результаты представляют так, чтобы читатель мог проверить сопоставимость условий. Если испытания проведены при разных нагрузках, скоростях или контртелах, сравнение коэффициентов трения и износа не подтверждает превосходство одного материала. В таком случае корректнее описать результаты как данные отдельных режимов, а не как рейтинг материалов. Методика триботехнических испытаний должна позволять повторить условия и понять, к какой марке и конфигурации относится каждый показатель.
Как сравнивать 2 антифрикционных материала
При сравнении двух антифрикционных материалов сначала устанавливают, что именно проверяет испытание: бронзографитовые марки между собой или бронзографит и материал на другой основе.
Во втором случае особенно важно учитывать различия состава и структуры. Например, ГОСТ 26802-86 относится к антифрикционным порошковым материалам на основе железа. Это отдельная группа, поэтому ее нельзя считать прямым аналогом бронзографита без учета назначения и рабочих условий.
Для сопоставления составляют таблицу параметров. Она помогает отделить известные характеристики от результатов испытаний и не смешивать справочные свойства материала с измерениями в конкретном режиме.
| Объект сравнения | Что фиксировать |
|---|---|
| Бронзографитовая марка | Содержание графита, пористость, твердость и прочность, если эти данные доступны |
| Материал на другой основе | Основа материала, назначение и характеристики конкретной марки |
| Смазка или ее отсутствие | Условия смазывания для каждого образца |
| Контртело и режим | Материал контртела, нагрузка и скорость скольжения |
| Результат испытания | Коэффициент трения и износ для каждого образца |
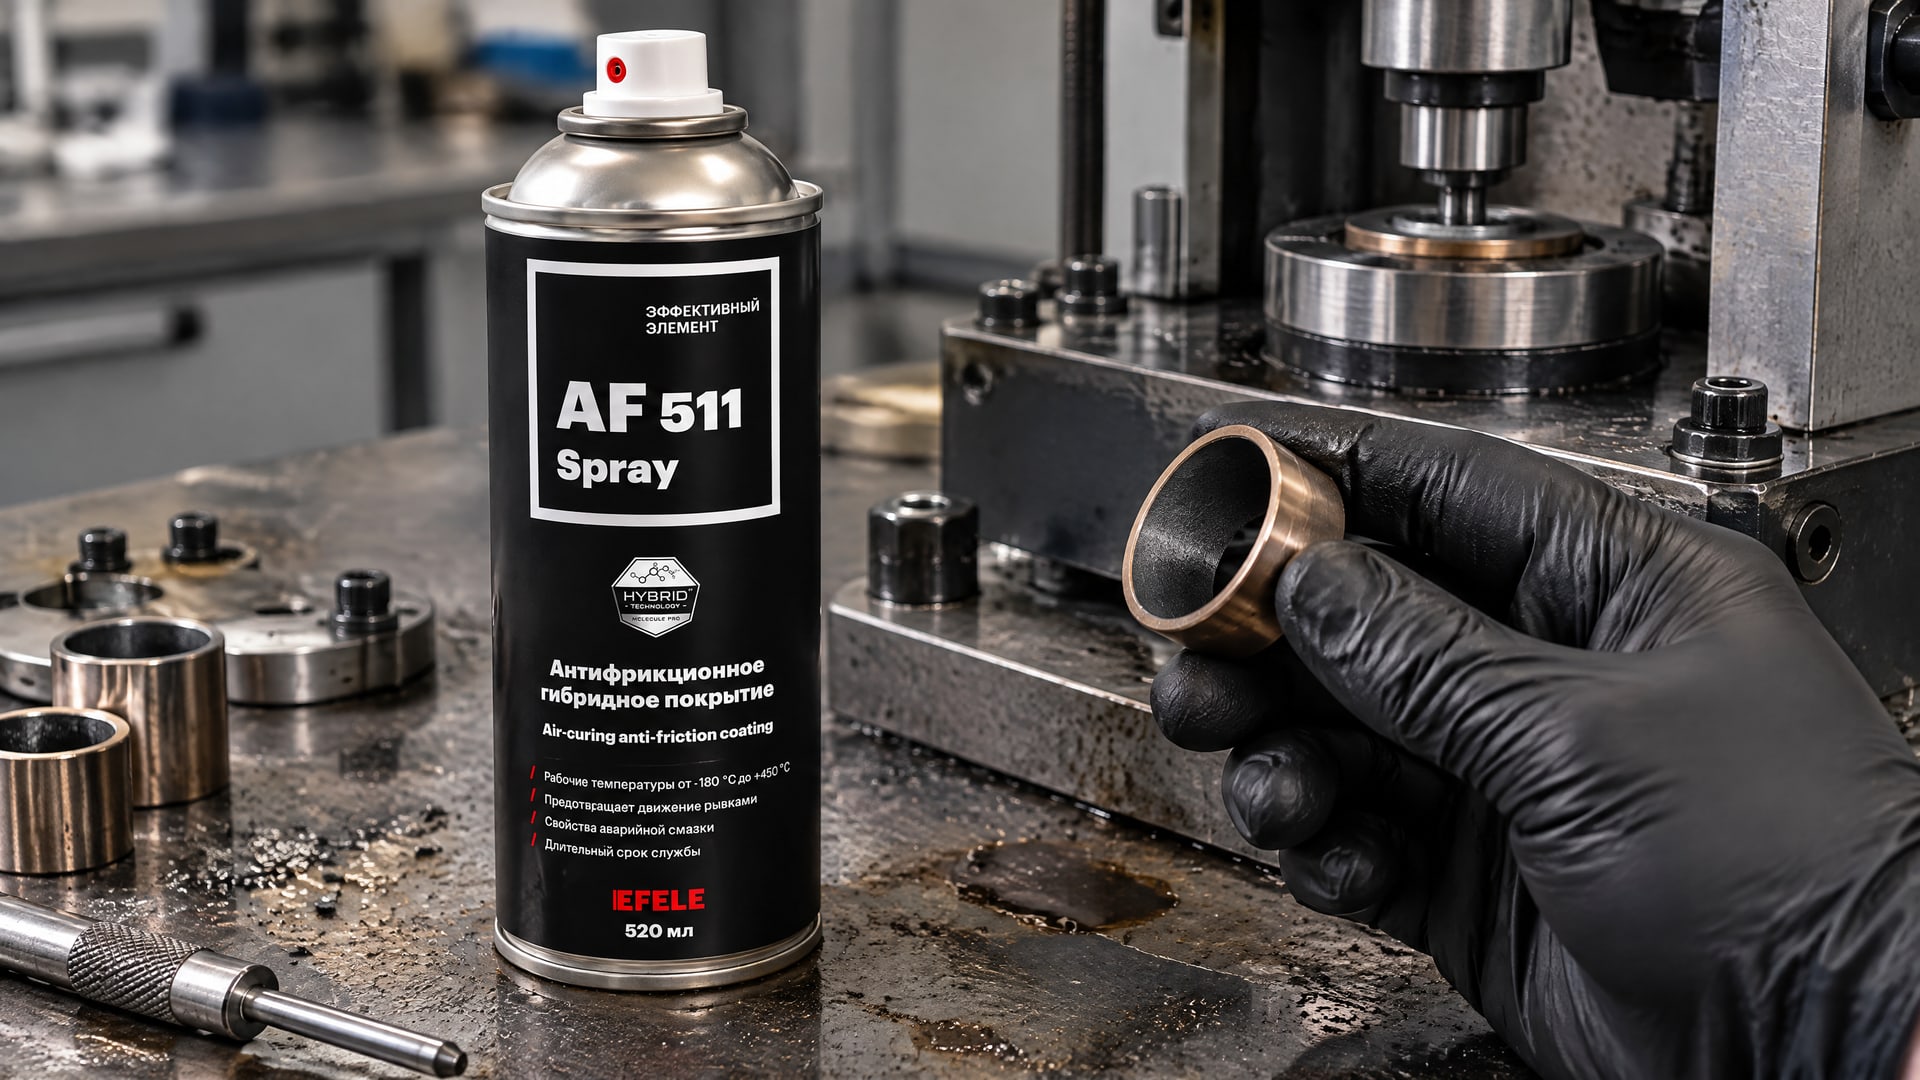
Если в сравнении рассматривают не объемный спеченный материал, а покрытие или иной способ снижения трения, их также оценивают по одной испытательной программе. Например, EFELE AF-511 Spray - гибридное покрытие, содержащее дисульфид молибдена и графит. Сам факт различия между покрытием и бронзографитом не дает основания объявлять один вариант эффективнее другого: для количественного вывода нужны результаты испытаний при сопоставимых условиях.
При интерпретации важно учитывать назначение каждого варианта. Справочный диапазон коэффициента трения бронзографита по стали нельзя напрямую сопоставлять с показателем другой пары материалов, если различаются контртело, смазка, скорость или нагрузка. Аналогично, увеличение содержания графита не следует трактовать как универсальное преимущество: его оценивают вместе с пористостью и прочностью конкретной марки.
Применение антифрикционных материалов и требования к выбору
Бронзографит используют главным образом для втулок подшипников скольжения и других узлов трения в электродвигателях, бытовой технике, машинах и приборах.
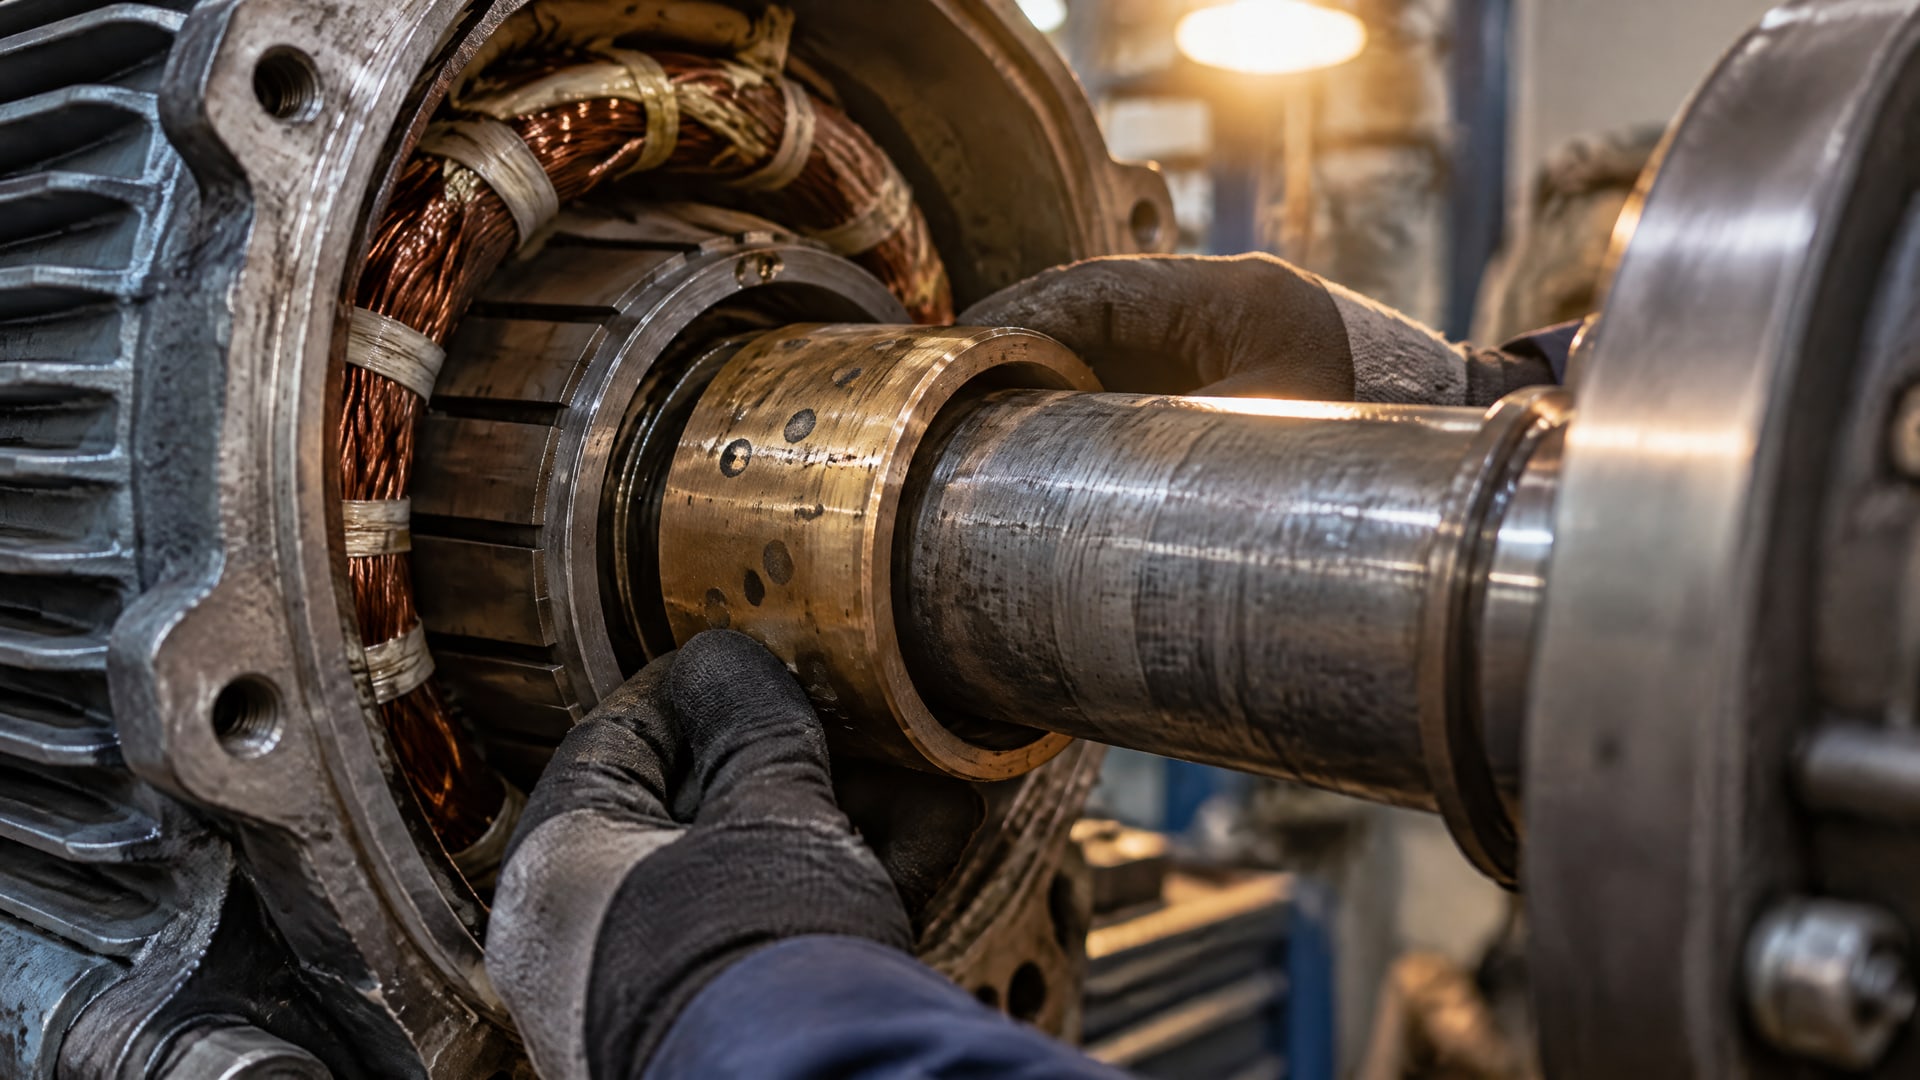
Материал рассматривают там, где нужен режим самосмазывания, а постоянная подача жидкой смазки затруднена или нежелательна. Наиболее уместны такие решения при умеренных нагрузках, невысоких скоростях скольжения и ограниченном доступе к смазке.
Справочные ориентиры для бронзографита по стали включают нагрузку 3-4 МПа и скорость скольжения до 2 м/с. При этом устойчивость к ударным нагрузкам указывается как ограничение материала. Поэтому при выборе учитывают не только штатный режим, но и характер нагрузки. Если в узле возможны удары, решение нужно проверять с учетом этого фактора, а не выбирать только по общему обозначению материала.
Температурные данные в справочных описаниях различаются: для некоторых исполнений указывают рабочую температуру порядка 75-80 °C, для других приводят ограничение до 200 °C. Эти значения нельзя объединять в единый диапазон для всех бронзографитов. Перед применением следует сверить пределы конкретной марки и условия эксплуатации. Для закупщика это означает, что в документации на изделие важны точное обозначение и технические характеристики, а не только название материала.
Практический перечень требований к антифрикционным материалам для узла включает:
соответствие состава и структуры назначению изделия;
данные о содержании графита, пористости, твердости и прочности;
допустимые нагрузку и скорость скольжения для конкретной марки;
условия смазывания, при которых получены характеристики;
результаты испытаний с указанными контртелом и режимом.
Такая проверка помогает соотнести свойства антифрикционных материалов с реальной задачей. Если характеристики отсутствуют или приведены без условий измерения, их недостаточно для надежного сравнения. В этом случае следует запросить у изготовителя данные по конкретной марке и сопоставить их с режимом узла.
Часто задаваемые вопросы
Бронзографит всегда работает без смазки?
Нет. Бронзографит способен к самосмазыванию благодаря структуре материала и маслу в порах, однако наличие смазки может заметно изменить коэффициент трения. Для бронзографита по стали приводятся значения 0,04-0,06 без смазки и 0,004-0,006 при ее применении. Поэтому условия смазывания нужно учитывать при испытании и выборе.
Чем больше графита, тем лучше антифрикционные свойства?
Не обязательно. Для бронзографитовых марок приводятся разные диапазоны содержания графита: 0,5-1,0 %, 1,5-2,5 % и 3,0-4,5 %. Графит влияет на антифрикционные свойства, но его долю рассматривают вместе с пористостью и прочностью. Выбирать марку только по максимальному содержанию графита некорректно.
Можно ли сравнить коэффициент трения графита и бронзографита по справочным числам?
Только с учетом условий получения этих чисел. Для графита приводится коэффициент трения 0,1-0,15, а для бронзографита по стали - 0,04-0,06 без смазки или 0,004-0,006 со смазкой. Если различаются контртело, смазывание, нагрузка или скорость, прямое сравнение не показывает превосходство одного материала.
Где применяют бронзографит?
Бронзографит используют преимущественно во втулках подшипников скольжения и других узлах трения электродвигателей, бытовой техники, машин и приборов. Его рассматривают для режимов с умеренной нагрузкой и невысокой скоростью скольжения, когда постоянная подача жидкой смазки затруднена или нежелательна. При ударных нагрузках требуется учитывать ограничения материала.
Заключение
Сравнительные триботехнические испытания антифрикционных материалов на основе бронзографита дают полезный результат, если образцы проверяют при одинаковых нагрузке, скорости, контртеле и условиях смазывания. Коэффициент трения оценивают вместе с износом, а измеренные показатели рассматривают с учетом состава, пористости и прочности. Справочные значения помогают определить направление выбора, но не заменяют характеристики конкретной марки и испытания в заданном режиме.
Следующий шаг для инженера или закупщика - запросить у поставщика данные по составу и свойствам выбранной марки, затем сверить допустимые нагрузку, скорость и температуру с режимом узла. Если требуется сравнить несколько вариантов, зафиксировать единую методику и условия испытаний до получения результатов.