Антифрикционное покрытие - это поверхностный слой, который снижает коэффициент трения и повышает износостойкость в узлах с подвижными контактами. Плазменное напыление и полимерные покрытия решают эту задачу принципиально разными способами: первое наносит керамику или металл через высокотемпературную струю, второе - использует органические или полиимидные вяжущие. Чтобы выбрать правильное решение для конкретного узла трения, нужно понимать, чем они различаются по адгезии, износостойкости, температурному диапазону и механической нагрузке. Эта статья разбирает ключевые отличия и помогает инженеру и закупщику принять обоснованное решение.
Обе технологии применяются в машиностроении, ремонтных службах и на производстве, но в разных сценариях. Статья нужна тем, кто сравнивает варианты покрытий для ответственных узлов, сталкивается с проблемами фреттинга, холодного пуска или вымывания смазки, и ищет долгосрочное решение.
Что такое плазменное напыление и как оно работает в узлах трения
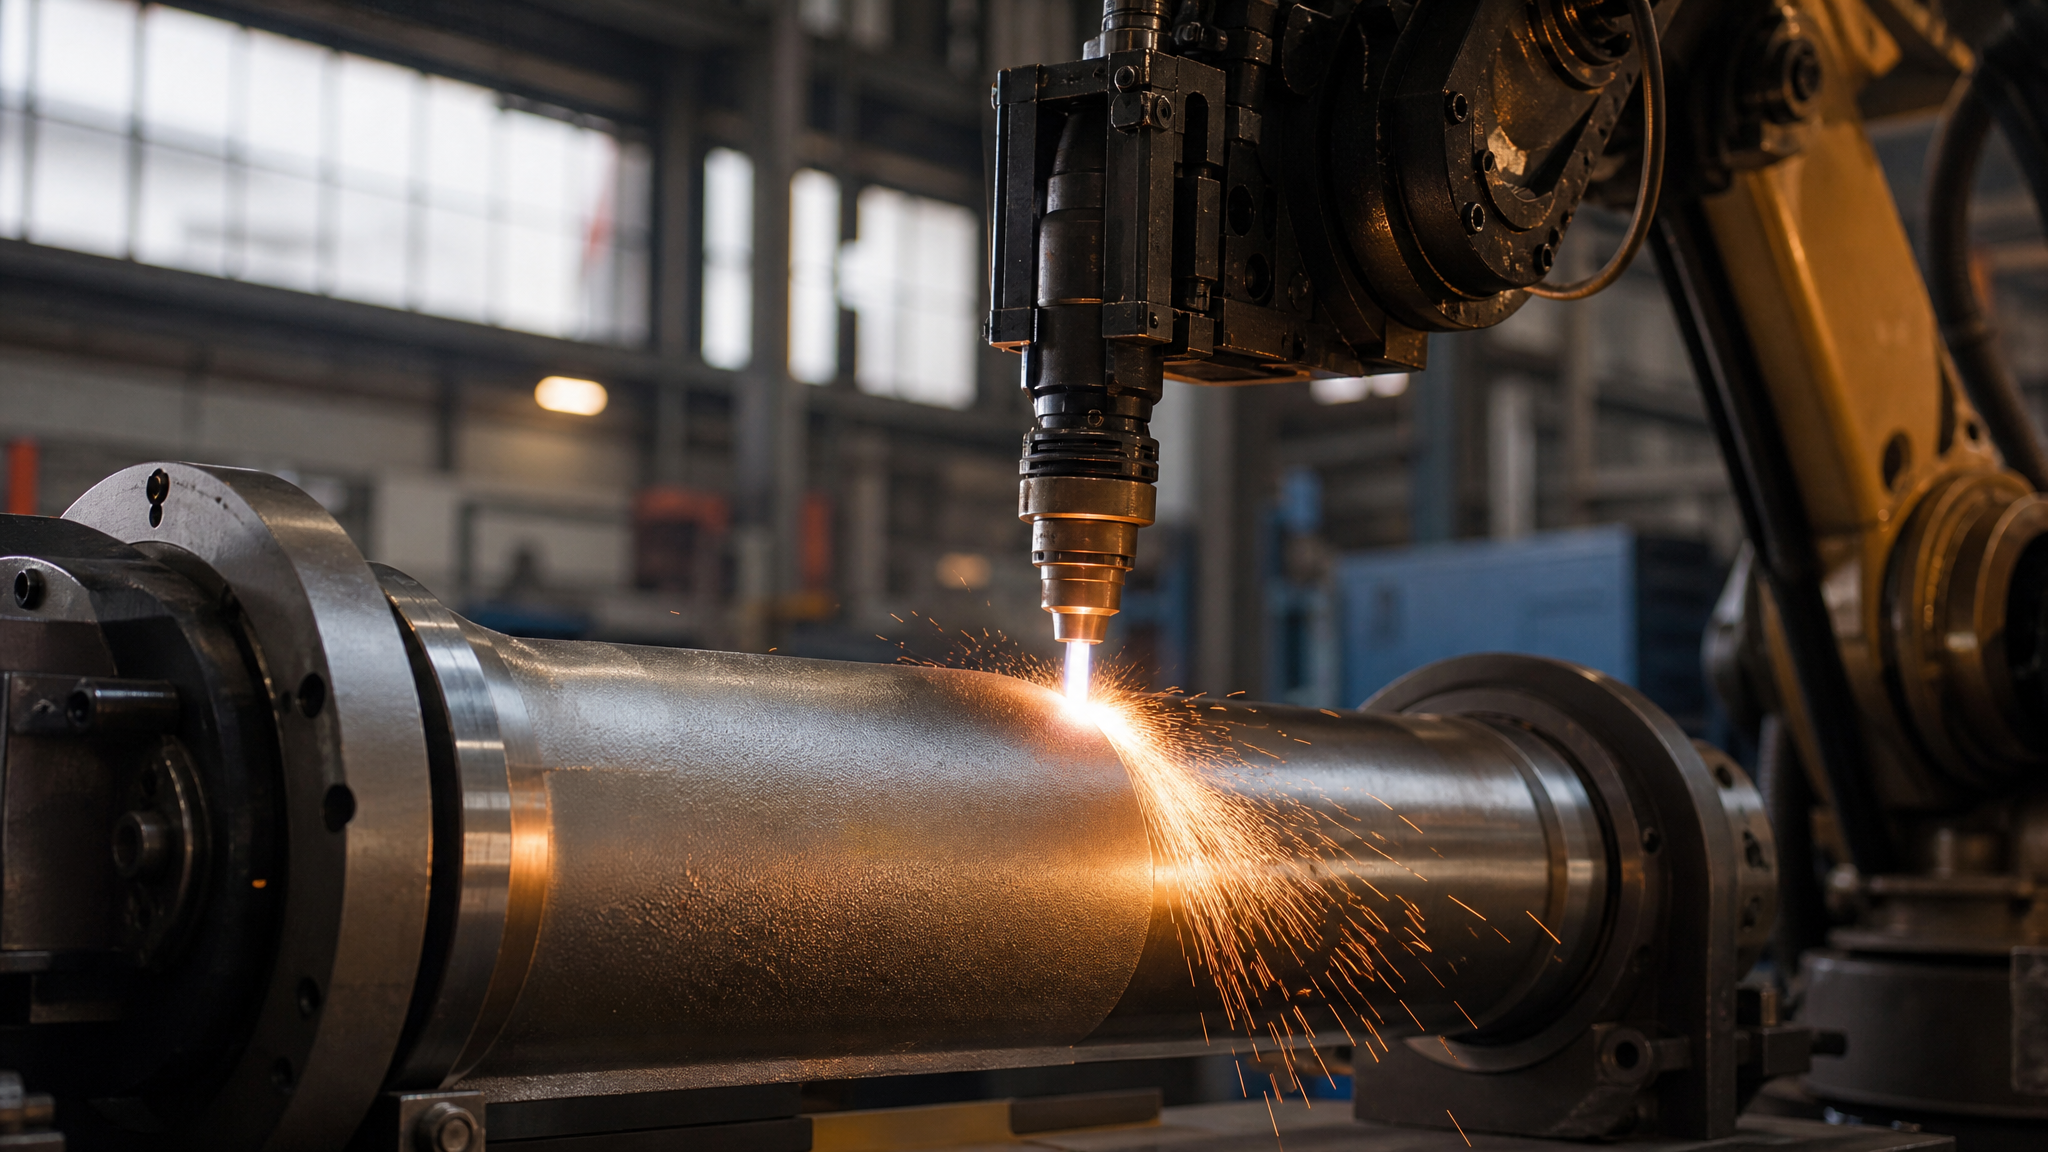
Плазменное напыление - это технология, при которой порошковый материал подается в высокотемпературную плазменную струю, где частицы нагреваются и ускоряются, а затем наносятся на подготовленную поверхность детали.
Так возникает крепко сцепленный слой с исходной поверхностью.
Материалы для плазменного напыления - карбиды вольфрама, оксиды алюминия, никелевая бронза и их композиции. Такие покрытия характеризуются высокой степенью адгезии и устойчивостью к механическим воздействиям. По техническим данным, покрытия из композиционных материалов (карбиды, оксиды, бронза) выдерживают контактные нагрузки на воздухе до 1,77 МПа. Это делает плазменное напыление привлекательным для ответственных узлов, где требуется и снижение трения, и надежная защита от износа.
Преимущества плазменного напыления в узлах трения:
высокая адгезия к металлической основе благодаря микромеханическому сцеплению;
устойчивость к механическим ударам и вибрации;
сохранение антифрикционных свойств при повышенной температуре;
возможность работы в агрессивных средах (влажность, окисляющие пары) без нарушения целостности покрытия.
Ограничения плазменного напыления: требует специального оборудования, подготовка поверхности очень тщательная, нанесение требует квалифицированного персонала, а стоимость единовременно выше, чем у полимерных материалов.
Полимерные антифрикционные покрытия: принцип действия и область применения
Полимерные покрытия основаны на синтетических вяжущих (эпоксидные, полиамидные, полиимидные смолы) и наполнителях, обычно дисульфиде молибдена или ПТФЭ.
Они наносятся жидким или порошковым способом и твердеют при комнатной температуре или в печи.
Антифрикционные свойства полимерного покрытия определяются наполнителем. Дисульфид молибдена снижает коэффициент трения за счет слоистой кристаллической структуры, которая легко сдвигается под нагрузкой. ПТФЭ (политетрафторэтилен, более известный как тефлон) обеспечивает еще более низкий коэффициент трения, но менее устойчив к истиранию при абразивном контакте.
Преимущества полимерных покрытий:
простота нанесения: окраска распылением, кисточкой или окунанием;
широкий температурный диапазон работы (от минус 40 до плюс 200°C для полиимидных материалов);
хорошие антифрикционные свойства при средних нагрузках;
доступная стоимость материала и процесса;
возможность точного контроля толщины покрытия.
Ограничения: адгезия к металлу ниже, чем у плазменного покрытия; восприимчивость к влажной среде, если вяжущее не защищено дополнительным слоем; при превышении предельной нагрузки покрытие может отслаиваться или истираться.
Сравнение антифрикционных свойств: режимы и критерии выбора
Прямое сравнение антифрикционных свойств плазменного и полимерного покрытия имеет смысл только при одинаковых условиях испытаний: сухое трение, одна и та же контактная нагрузка, материал контртела, рабочая температура и начальная шероховатость поверхности.
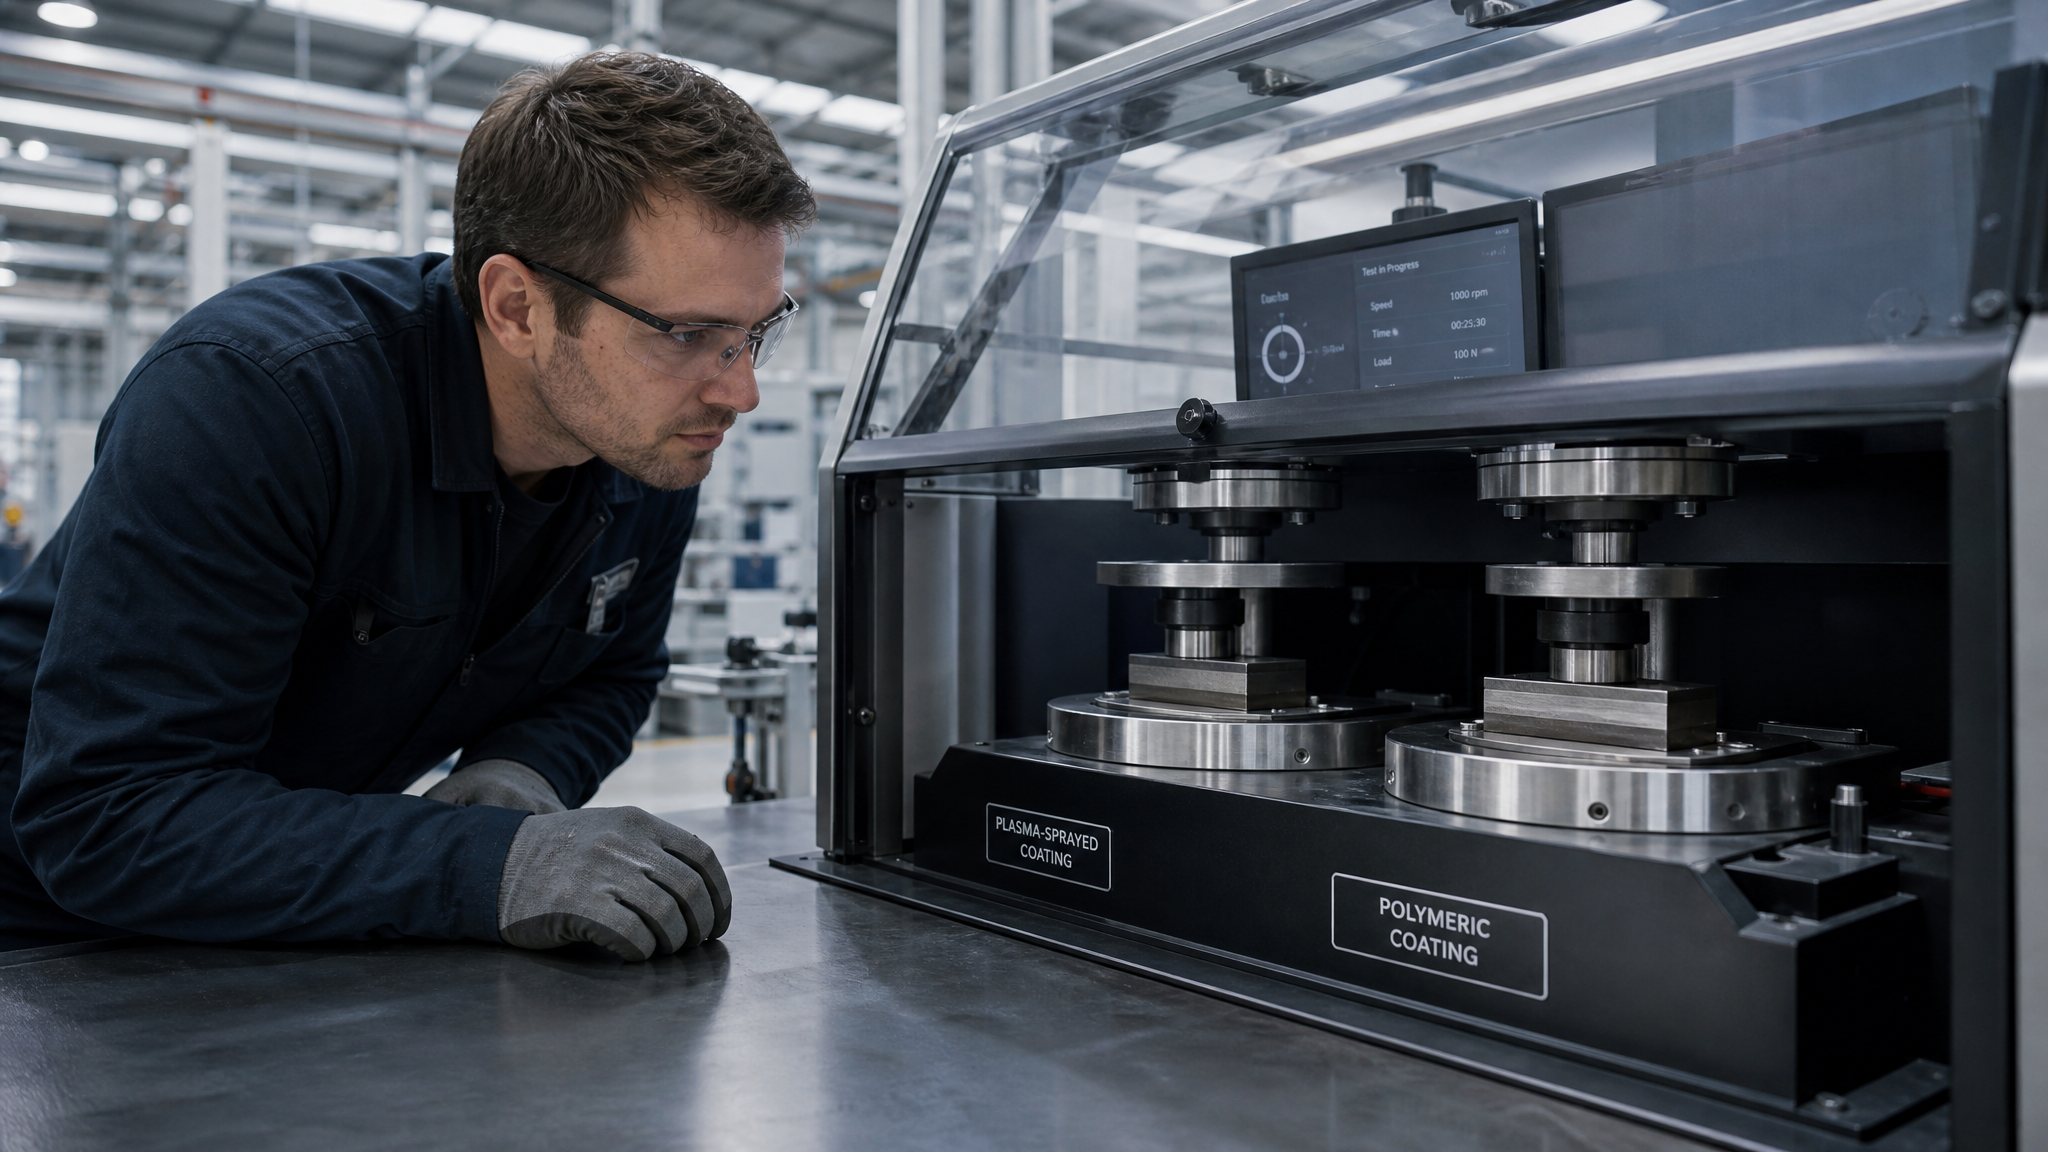
В технической литературе сравнения по универсальным показателям редко встречаются, потому что каждая технология оптимальна в своем диапазоне нагрузок. Однако можно выделить ключевые параметры для выбора:
| Параметр | Плазменное напыление | Полимерное покрытие |
|---|---|---|
| Максимальная контактная нагрузка | До 1,77 МПа на воздухе | Зависит от композиции; обычно 0,5–1,2 МПа |
| Адгезия к основе | Высокая (микромеханическое сцепление) | Средняя–высокая (зависит от предварительной обработки) |
| Стоимость нанесения | Выше (оборудование, подготовка) | Ниже (окраска, сушка) |
| Простота нанесения | Требует специалиста и оборудования | Доступно в ремонтных мастерских и на производстве |
| Устойчивость к вибрации | Отличная | Хорошая, если адгезия обеспечена |
Закупщик и инженер должны ответить на вопросы при выборе:
Какова контактная нагрузка в узле трения? Если выше 1,5 МПа, плазменное напыление предпочтительнее.
Нужна ли работа в агрессивной среде (влажность, соли, масла)? Плазменное покрытие прочнее.
Можно ли остановить оборудование для нанесения и сушки? Полимерные материалы допускают нанесение на месте.
Какой бюджет? Полимерные покрытия дешевле в применении, но могут потребовать переделки раньше.
Нанесение антифрикционных покрытий: технологические требования
Качество антифрикционного покрытия зависит от подготовки поверхности, состава материала и режима нанесения.
Для плазменного напыления подготовка включает обезжиривание, абразивную очистку и часто механическую обработку поверхности для повышения шероховатости. Частицы, ускоренные плазменной струей, внедряются в микронеровности и образуют плотное сцепление. Толщина покрытия контролируется количеством проходов и скоростью перемещения сопла.
Для полимерных покрытий поверхность подготавливают обезжириванием и часто шлифованием или пескоструйной обработкой. Покрытие наносится распылением или погружением, после чего требуется сушка при контролируемой температуре и влажности. Окончательная толщина варьируется от 50 до 500 микрон в зависимости от типа материала и назначения узла.
Критичный момент - соблюдение толщины. Слишком тонкое покрытие быстро истирается, слишком толстое может отслаиваться или создавать избыточное напряжение на границе с основой. Для антифрикционных свойств принято толщину выбирать индивидуально по нагрузке и режиму скольжения.
Проблема сухого трения в подвижных узлах часто решается комбинированным подходом: базовое полимерное покрытие на основе дисульфида молибдена обеспечивает первичное снижение коэффициента трения, а для критичных участков с высокой нагрузкой поверх него может быть нанесено твердое антифрикционное покрытие. Для станков с высокой ответственностью, например в производстве кожи, где требуется низкий коэффициент трения и стабильные параметры скольжения, применяют сухие антифрикционные спреи, которые образуют микролипидный слой, не требующий переподсмазки.
Антифрикционные твердосмазочные покрытия: гибридный подход
Антифрикционное твердосмазочное покрытие - это материал, который сочетает свойства полимерного вяжущего и твердого смазывающего наполнителя.
Его можно считать промежуточным решением между чистым полимерным покрытием и плазменным напылением.
Твердосмазочные покрытия строятся на основе матрицы из полиимида, эпоксидной смолы или дисульфида молибдена с добавками ПТФЭ, графита или металлических частиц. Они наносятся проще, чем плазменное напыление, но обеспечивают более стабильные антифрикционные свойства, чем чистый полимер.
Преимущества гибридного подхода:
устойчивость антифрикционного слоя к истиранию лучше, чем у чистого ПТФЭ;
адгезия выше благодаря присутствию твердого наполнителя;
стоимость ниже, чем плазменное напыление, но выше, чем простое полимерное покрытие;
возможность работы при контактных нагрузках 1,0–1,5 МПа при сухом скольжении.
В качестве альтернативы или дополнения к традиционным полимерным покрытиям, для повышения антифрикционных свойств узлов трения рассматривают различные антифрикционные твердосмазочные покрытия на основе дисульфида молибдена или ПТФЭ. Такие материалы прижились на производствах благодаря предсказуемому результату: закупщики и ремонтные службы выбирают их, когда нужен баланс между стоимостью и долговечностью.
Факторы, влияющие на долговечность антифрикционного покрытия
Срок службы антифрикционного покрытия зависит не только от выбранной технологии, но и от правильного расчета режима работы узла.
Основные факторы:
Контактная нагрузка и давление. Если нагрузка превышает допустимое значение для данного покрытия, оно начинает истираться ускоренно или отслаиваться. Для плазменного напыления предельная нагрузка известна (до 1,77 МПа), для полимерных материалов нужен расчет по композиции.
Скорость скольжения. Высокая скорость при сухом трении генерирует тепло, которое может размягчить полимерное вяжущее. Плазменное напыление лучше держит температуру благодаря керамической или металлической основе.
Влажность и агрессивные среды. Полимерные покрытия, особенно на основе эпоксидной смолы, поглощают влагу и теряют адгезию. Плазменные покрытия устойчивы к влаге и химикатам.
Механические удары и вибрация. Рыхлые или плохо прилипшие полимерные покрытия могут скалываться при вибрации. Плазменное напыление держит удары благодаря микромеханическому сцеплению.
Начальная шероховатость и качество подготовки. Если поверхность не подготовлена должным образом, даже высокотехнологичное покрытие быстро отслоится. Это одинаково важно для обеих технологий.
Часто задаваемые вопросы
Какое антифрикционное твердосмазочное покрытие выбрать для высоконагруженного узла?
Для контактных нагрузок выше 1,5 МПа рекомендуется плазменное напыление на основе карбидов или оксидов. Если нагрузка в диапазоне 1,0–1,5 МПа, возможны твердосмазочные покрытия на основе дисульфида молибдена с полиимидным вяжущим. Нужно проверить расчет по конкретному узлу и режиму скольжения.
В чем разница между нанесением антифрикционных покрытий методами плазменного напыления и окраски?
Плазменное напыление требует специального оборудования, подготовку поверхности (абразивная обработка), нанесение на производстве или в специализированной мастерской. Окраска полимерным материалом проще: поверхность обезжиривают, наносят распылением или кисточкой, сушат. Плазменное покрытие прочнее и держит нагрузку лучше, окраска дешевле и доступнее.
Полимерные покрытия узлов трения работают во влажной среде?
Полимерные материалы на основе эпоксидной смолы поглощают влагу и теряют адгезию. Для влажной среды лучше выбрать полиимидные смолы с дисульфидом молибдена или перейти на плазменное напыление, которое устойчиво к влаге и не набухает.
Как проверить качество антифрикционного покрытия после нанесения?
Проверяют адгезию царапанием или методом перекрестного надреза, измеряют толщину микрометром, оценивают шероховатость профилометром. Для критичных узлов проводят испытания на трение и износ в лабораторных условиях (сухое скольжение, известная нагрузка и скорость).
Может ли полимерное покрытие отслоиться, если оно нанесено неправильно?
Да. Если поверхность не обезжирена, не отшлифована или нанесено слишком толстое покрытие сразу (без промежуточной сушки), адгезия будет плохой и покрытие отслоится при нагрузке или вибрации. Правильная подготовка и послойное нанесение критичны.
Заключение
Антифрикционное покрытие - это не универсальное решение, а выбор между технологиями в зависимости от нагрузки, среды и доступности. Плазменное напыление обеспечивает высокую адгезию и держит контактные нагрузки до 1,77 МПа, но требует специального оборудования и подготовки. Полимерные покрытия проще в применении, дешевле, но лучше работают при средних нагрузках и требуют защиты от влаги. Твердосмазочные гибридные материалы предлагают баланс между обеими технологиями.
При выборе сначала определите контактную нагрузку в узле трения и условия работы (сухое трение, влажность, температура). Проконсультируйтесь с производителем или специалистом по нанесению покрытий: они подберут материал и режим нанесения под вашу задачу. После нанесения проверьте адгезию и толщину - это гарантирует долговечность и стабильные антифрикционные свойства узла.