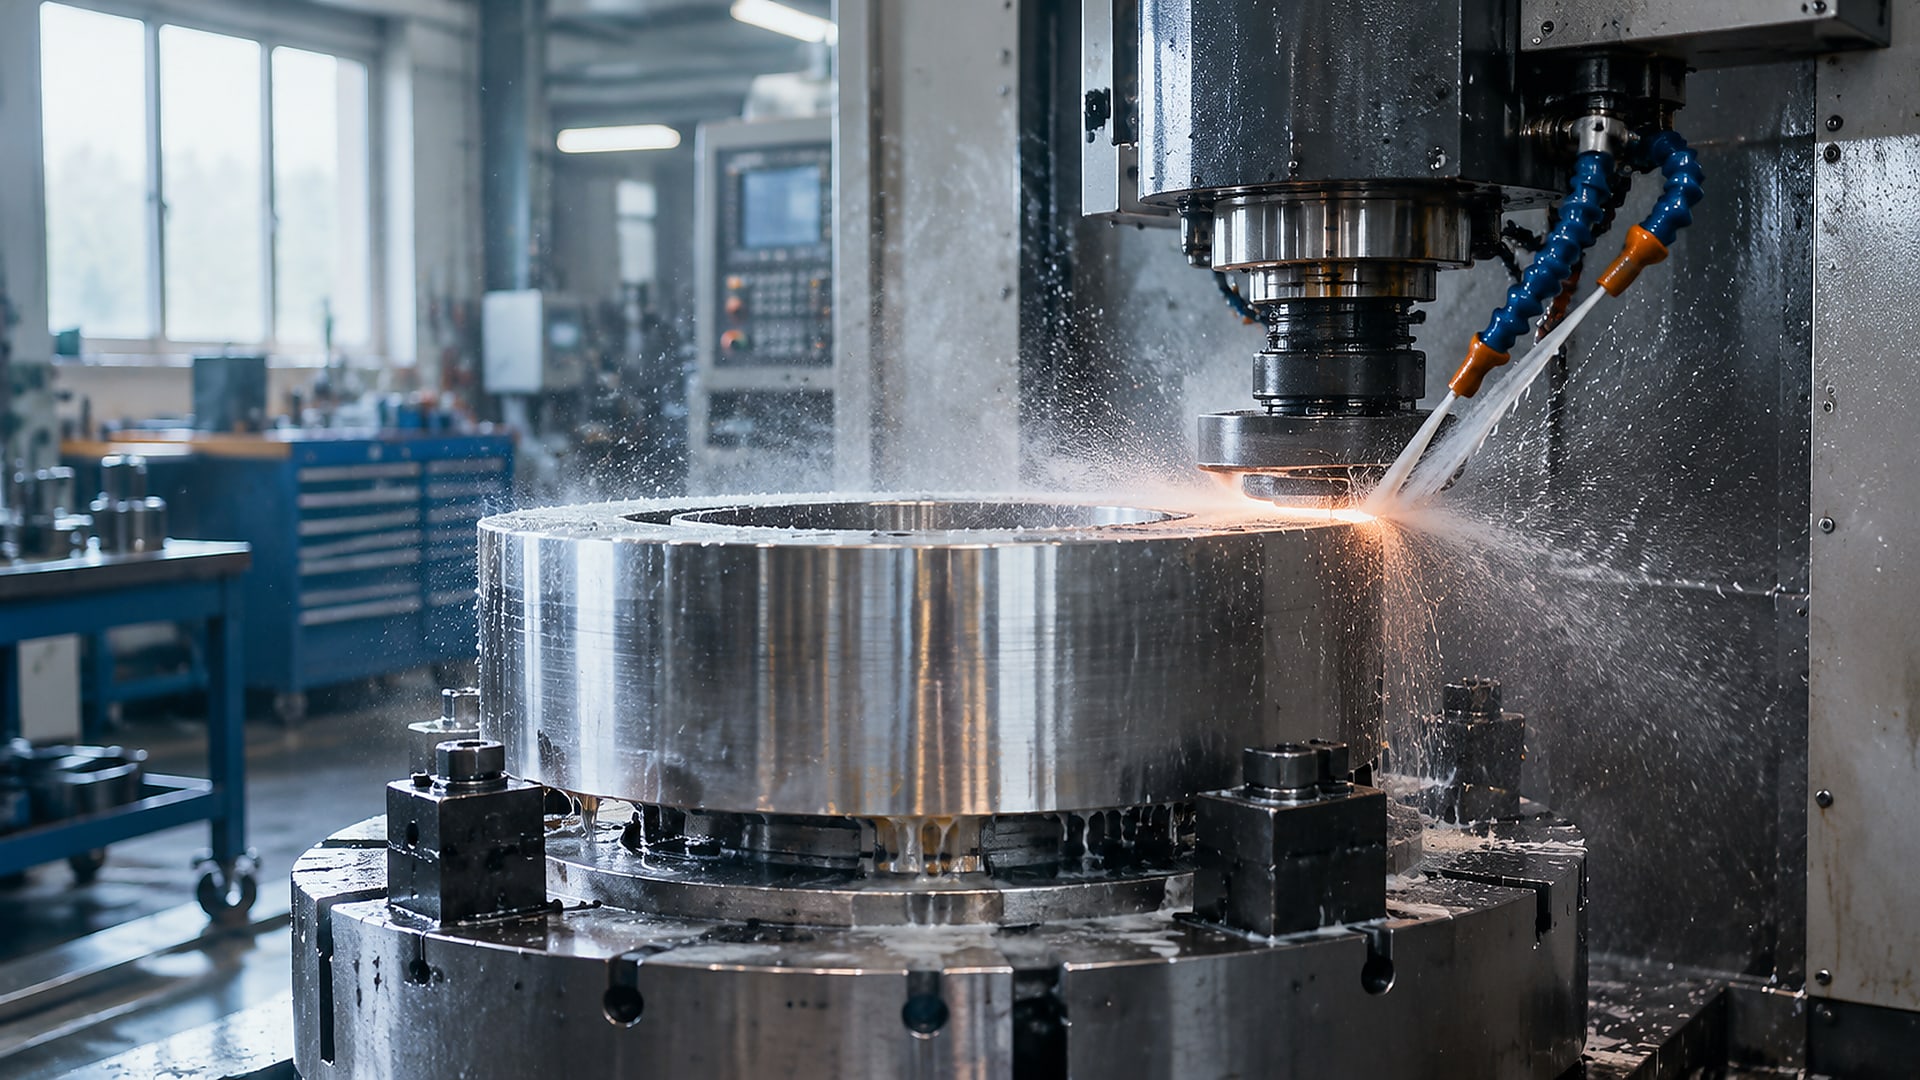
Чистая поверхность после шлифовки нержавейки зависит не только от абразивного круга и режима обработки. Важны подходящая СОЖ для шлифовки нержавеющей стали, ее чистота и концентрация, точная подача в зону контакта, а также действия после обработки. Для чистового шлифования источники отдают предпочтение водным или синтетическим составам: они помогают отводить тепло и поддерживать качество поверхности.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые выбирают СОЖ для шлифования и разбираются, почему на детали остаются пятна или разводы. Ниже - критерии выбора жидкости, рекомендации по подаче и фильтрации, а также порядок очистки поверхности после шлифовки.
Почему чистота поверхности зависит от СОЖ и режима шлифования
Нержавеющая сталь чувствительна к нагреву и склонна к размазыванию материала и засаливанию круга.
При засаливании абразив хуже справляется со съемом материала, а шлифование становится менее стабильным. Поэтому СОЖ должна одновременно отводить тепло и смазывать контакт, а режим обработки - не создавать чрезмерную нагрузку на деталь и инструмент.
Для чистового и тонкого шлифования при высоких требованиях к поверхности предпочтение отдают водным СОЖ. В справочных данных синтетическим эмульсиям приписан теплоотвод на 10-15 % лучше, чем у масел. Это не означает, что одной заменой жидкости можно исправить качество поверхности: на результат также влияют состояние круга, правка, подача состава и загрязнение рабочей жидкости.
Загрязненная эмульсия теряет 20-30 % эффективности. При шлифовании это важно не только для охлаждения: загрязнения мешают получать стабильный результат и могут ухудшать финиш. Если на поверхности появились следы, стоит проверить сразу несколько причин - состояние СОЖ, ее подачу, фильтрацию и режим обработки. Сводить все дефекты к неверно выбранной жидкости не следует.
При чистовой обработке важно согласовать расход СОЖ с зоной контакта, а не просто увеличить общий поток. Жидкость, подаваемая в сторону от круга и детали, хуже отводит тепло и выносит шлам. Кроме того, нержавеющая сталь быстро забивает круг и требует частой правки, поэтому при нестабильном качестве нужно проверить и абразивный инструмент, а не только состав эмульсии.
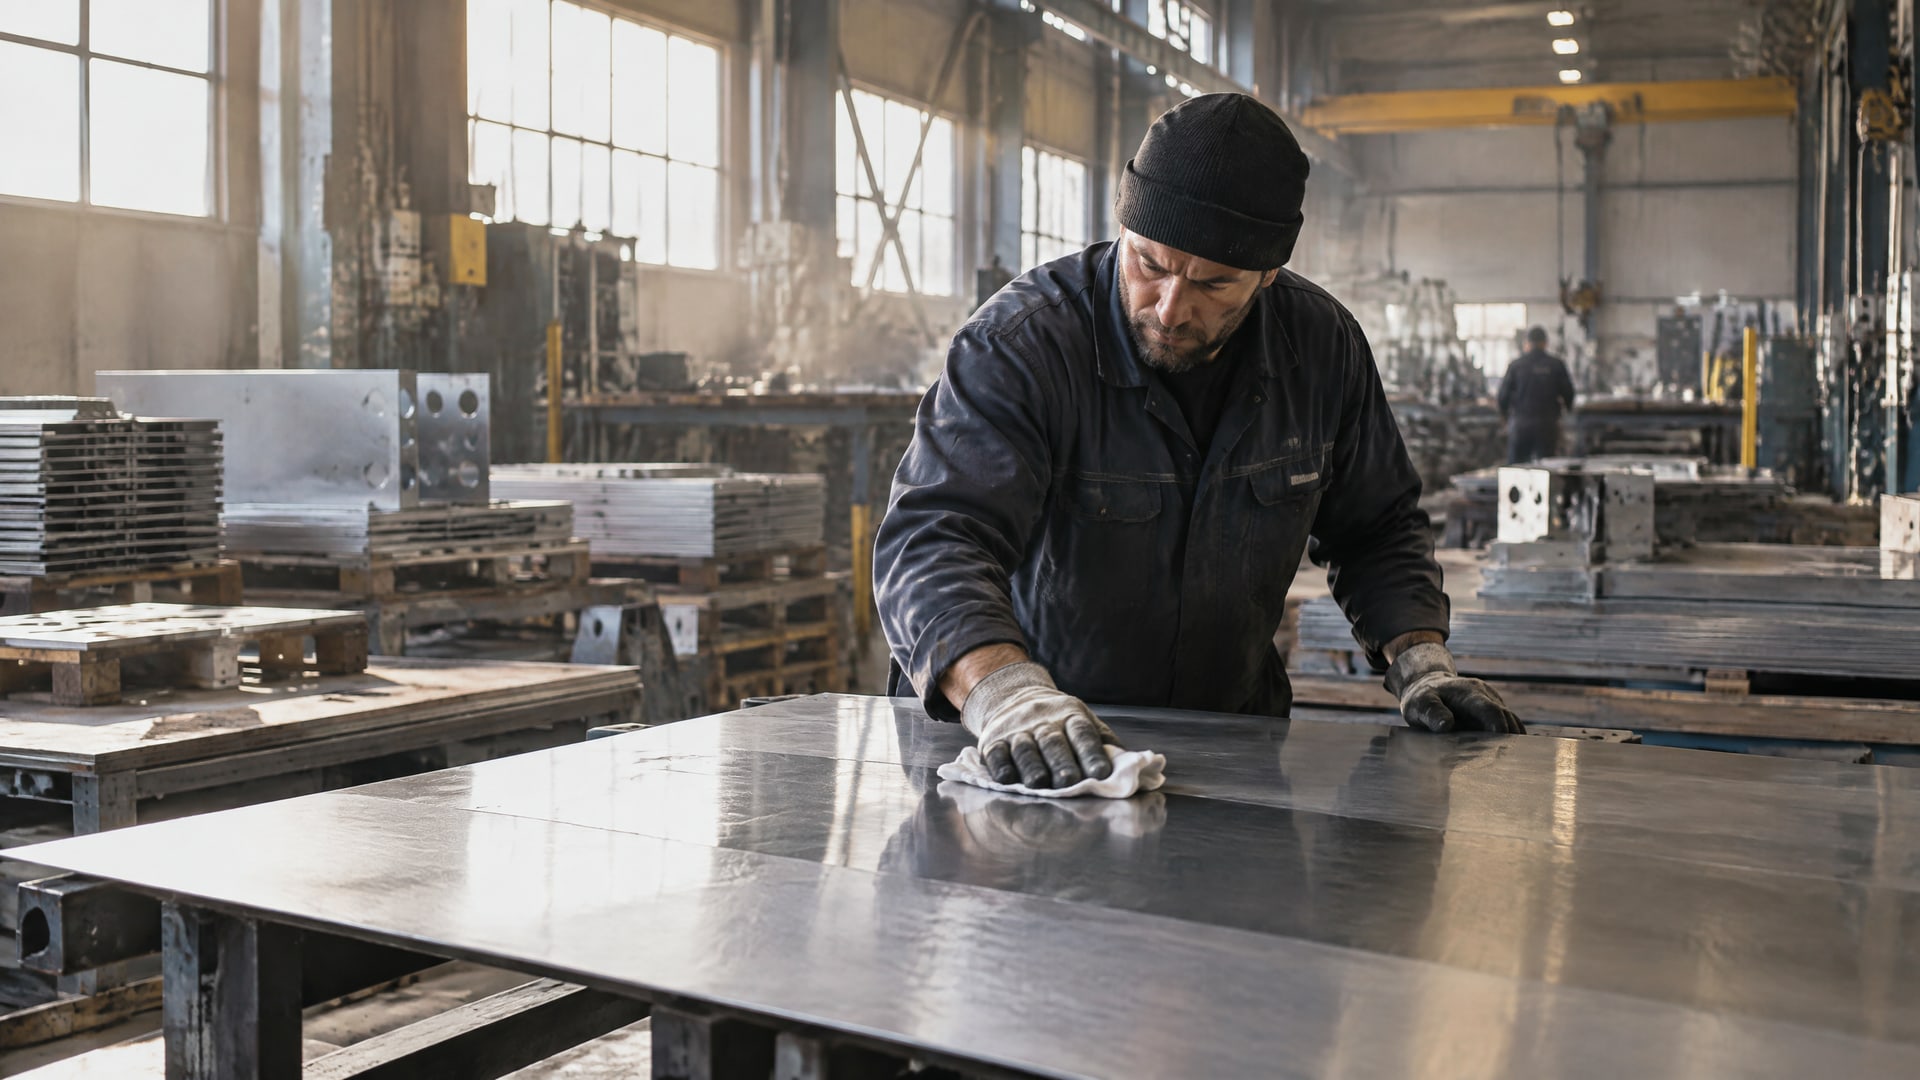
Пятна после шлифовки нержавейки могут появиться и после завершения обработки. Остатки СОЖ, загрязненная салфетка или протирка поперек фактуры способны оставить заметные следы. Поэтому оценивать результат нужно в комплексе: по состоянию поверхности сразу после шлифования и после очистки и высушивания детали.
Как выбрать СОЖ для шлифования нержавеющей стали
При выборе состава учитывают вид операции, требуемую чистоту поверхности, подачу жидкости и особенности последующей очистки детали.
Для чистового шлифования источники рекомендуют водные или синтетические СОЖ, а масла связывают преимущественно с черновой обработкой. Выбор должен учитывать, что нержавейке одновременно нужны охлаждение и смазывание в зоне контакта.
Для нержавеющих сталей в справочных материалах указан диапазон концентрации водорастворимой эмульсии 8-12 %. Это ориентир из справочника, а не универсальная настройка для любого состава и станка. Рабочую концентрацию следует сверять с требованиями к конкретной СОЖ и технологической документацией, а затем поддерживать стабильной в процессе работы.
Если детали предназначены для пищевой или медицинской промышленности, учитывают содержание хлоридов в составе. В справочных материалах отдельно отмечены специальные составы с низким содержанием хлоридов. Это требование связано с особенностями применения таких деталей; его нужно включать в критерии выбора наряду с чистотой поверхности и режимом шлифования.
Закупщику и инженеру полезно фиксировать в техническом задании не только наименование операции, но и требования к результату. Например, указать тип шлифования, целевую чистоту поверхности, способ подачи СОЖ и необходимость низкого содержания хлоридов, если деталь относится к пищевому или медицинскому оборудованию. Эти параметры помогают сопоставить составы по назначению, не выбирая жидкость только по общему обозначению «для металлообработки».
Нельзя оценивать СОЖ только по тому, насколько обильно она подается. Значение имеют рабочая концентрация, чистота и попадание потока непосредственно в зону контакта. При высоких требованиях к финишу важно также заранее определить порядок контроля: кто проверяет состояние жидкости, как часто обслуживают фильтрацию и по каким признакам оценивают результат шлифования.
Как подавать и фильтровать СОЖ при шлифовании
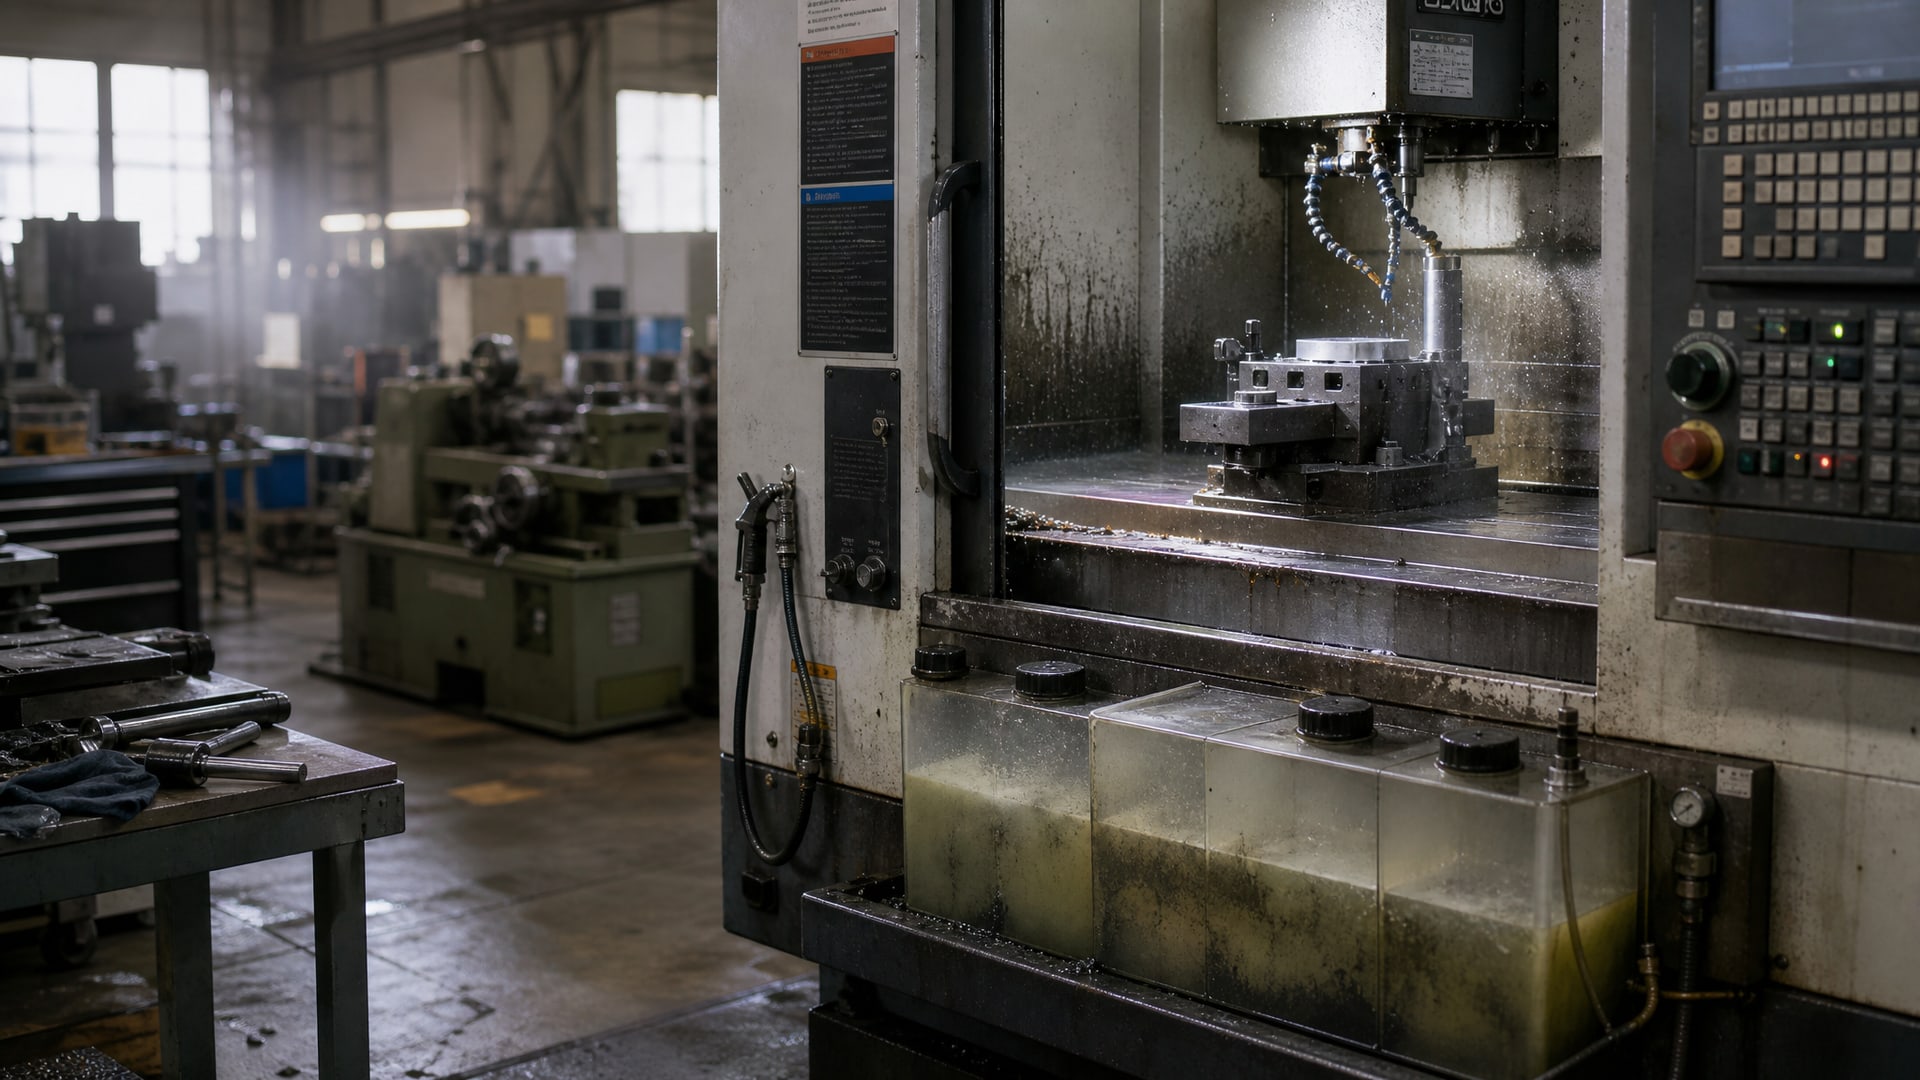
Подача должна быть направлена непосредственно в место контакта абразивного круга с деталью.
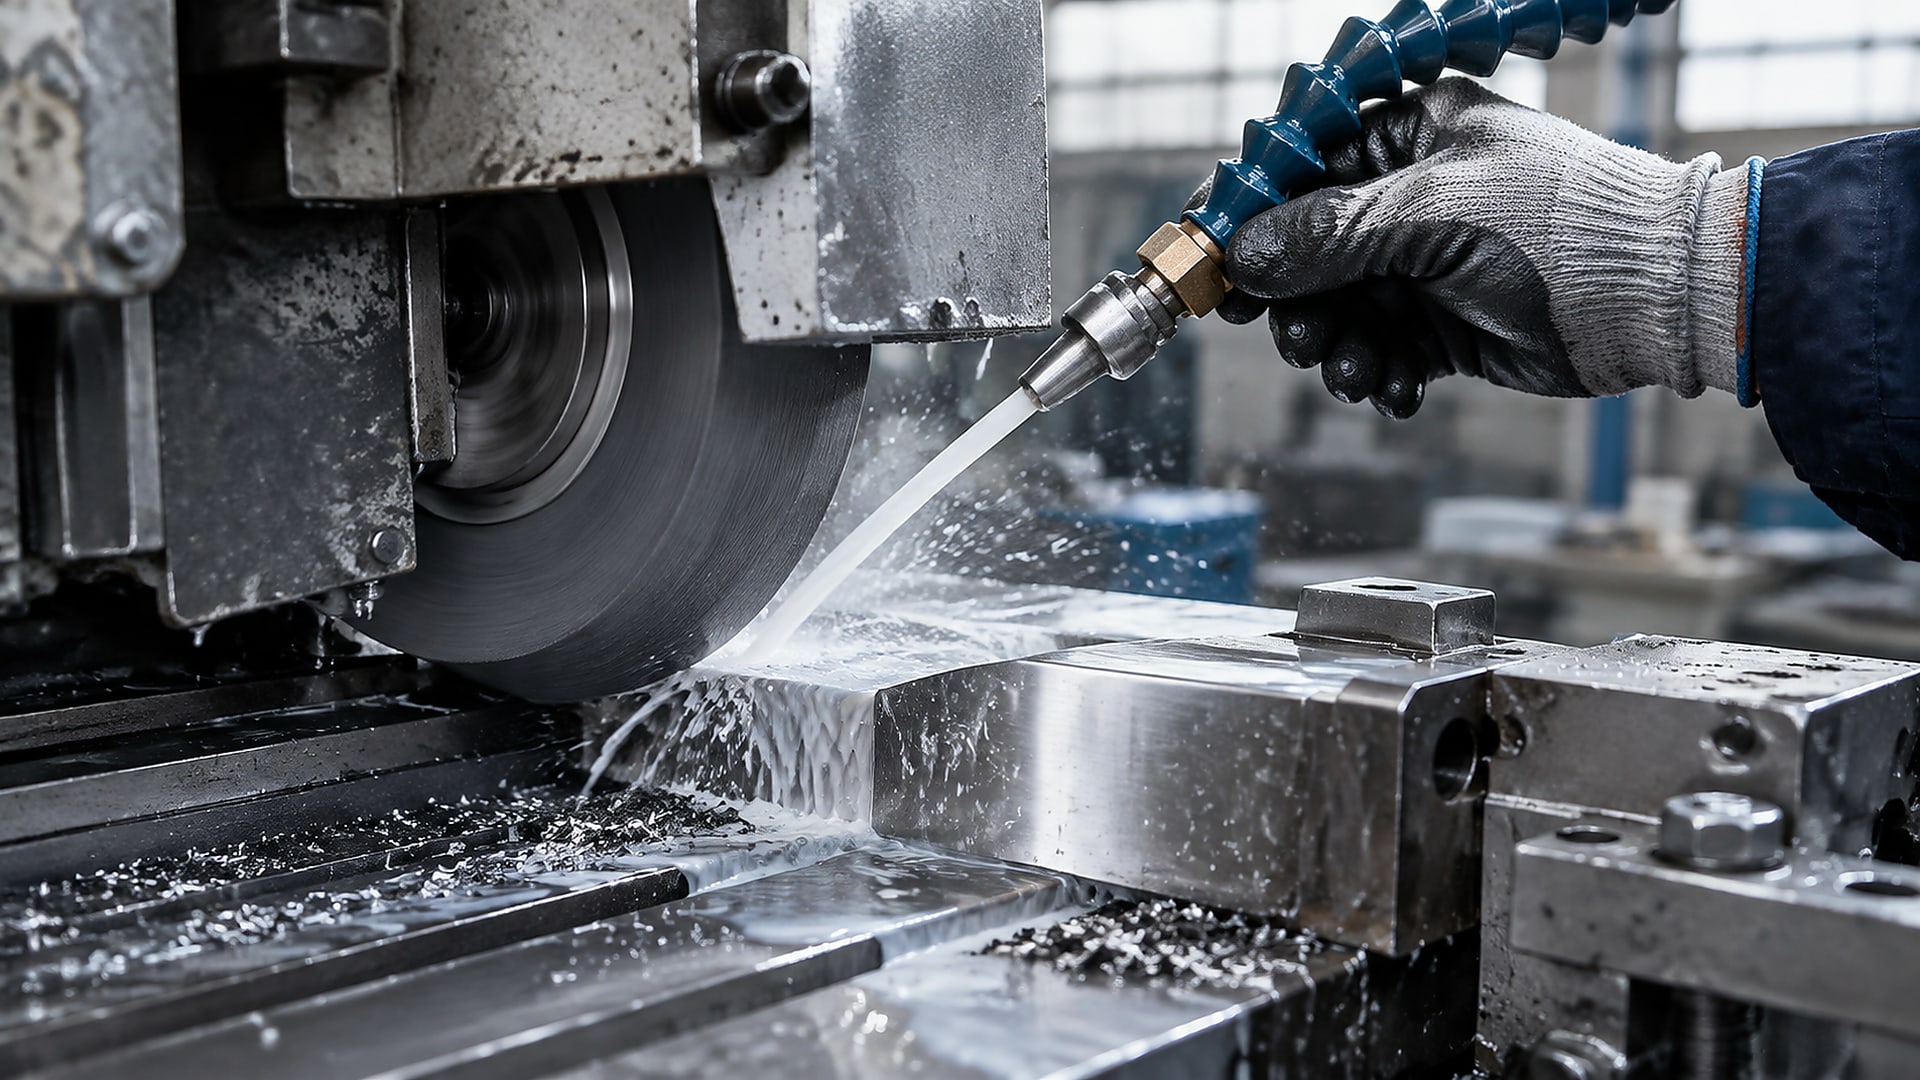
Если жидкость попадает рядом с зоной обработки или идет только на общий смыв, ее действие по охлаждению и выносу шлама становится менее эффективным. Для насоса высокого давления в справочном материале указан диапазон 3-5 бар. Он не заменяет настройку оборудования под конкретную операцию, но дает ориентир для такой схемы подачи.
Увеличение потока само по себе не гарантирует чистой поверхности. Важнее, чтобы струя стабильно достигала контакта круга с заготовкой, а жидкость сохраняла рабочую чистоту. При нарушении подачи, чрезмерной нагрузке или загрязнении эмульсии качество обработки может ухудшиться, даже если СОЖ визуально достаточно много.
Фильтрация помогает ограничить попадание загрязнений обратно в зону шлифования и сохранить однородность обработки. В источниках ее связывают с качеством поверхности при CNC-шлифовании; требования к чистоте водных СОЖ для круглого наружного и плоского шлифования периферией круга рассматривает ГОСТ Р 50815-95. Стандарт оценивает чистоту по двум показателям: концентрации механических примесей и среднему размеру их частиц.
ГОСТ Р 50815-95 связывает допустимые показатели чистоты СОЖ с зернистостью абразива и требуемой шероховатостью. Значения следует сверять с таблицей 1 стандарта для конкретной задачи: подставлять произвольные пределы нельзя. Такой подход полезен при разработке технологической документации, поскольку связывает чистоту жидкости с условиями шлифования, а не только с визуальной оценкой эмульсии.
В рабочем порядке стоит закрепить регулярную проверку состояния фильтрации и чистоты жидкости. Если шлифование выполняют на разных участках или станках, необходимо исключить возврат загрязненной СОЖ в общий контур без очистки. Наблюдение за поверхностью после прохода поможет заметить изменения качества и вовремя проверить подачу, фильтрацию, состояние круга и рабочую концентрацию эмульсии.
Откуда берутся пятна после шлифовки нержавейки
Разводы на нержавейке после СОЖ не всегда означают, что дефект возник непосредственно во время шлифования.
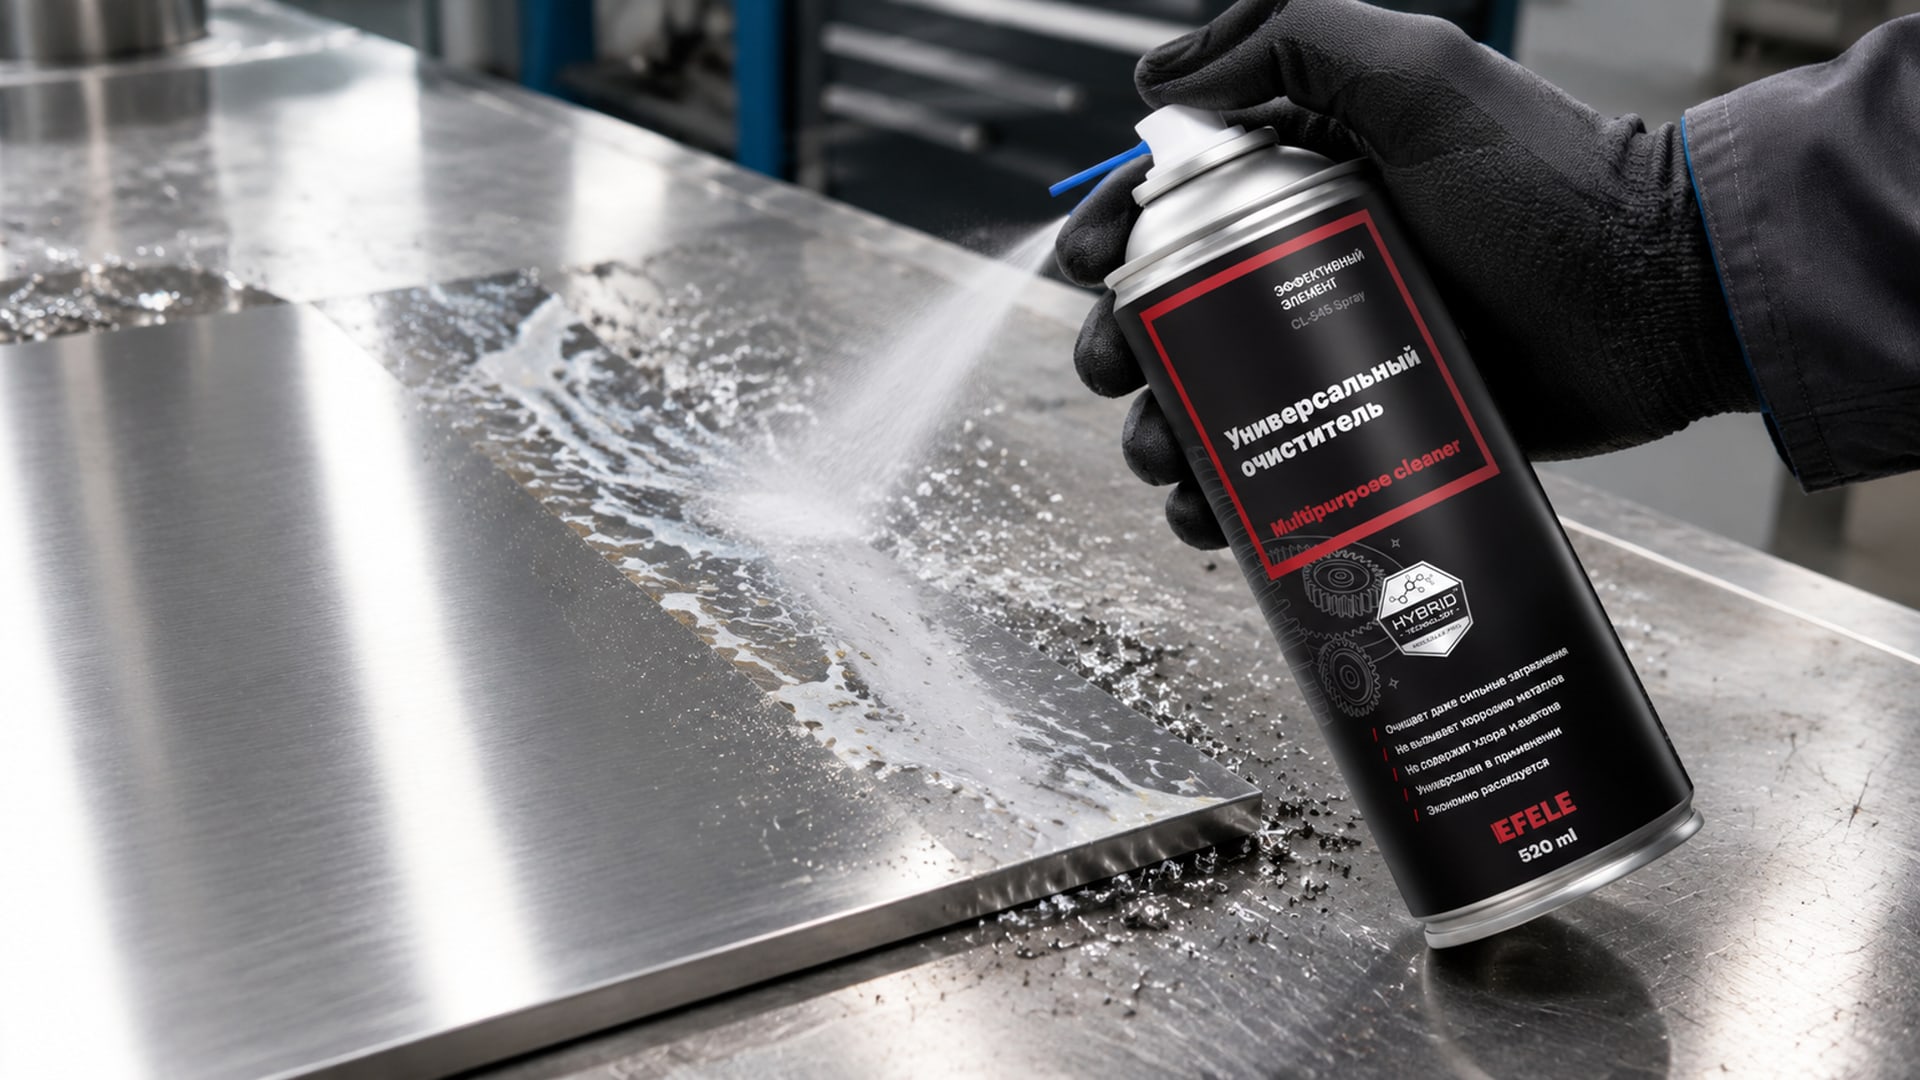
Следы могут оставаться после высыхания жидкости, если остатки эмульсии не удалили, поверхность протирали загрязненной салфеткой или использовали грязную воду. На вид результата также влияют направление протирки и полнота высушивания.
После шлифовки обрабатывайте поверхность вдоль линии фактуры. Движения поперек направления шлифования и круговая протирка могут сделать разводы и дефекты финиша заметнее. Используйте чистую салфетку, удаляйте остатки жидкости и полностью высушивайте деталь. Если в технологическом процессе предусмотрено ополаскивание, качество воды также имеет значение: загрязнения могут остаться на поверхности после высыхания.
Если следы сохраняются после очистки, проверьте и процесс шлифования. Причиной могут быть загрязненная СОЖ, недостаточная фильтрация, неверное направление подачи или состояние абразивного круга. Эмульсия с загрязнениями теряет 20-30 % эффективности, поэтому оценивать нужно не только внешний вид поверхности, но и состояние жидкости и фильтрации.
Для удаления остатков СОЖ и снижения риска разводов на нержавеющей стали после шлифовки в операцию очистки можно включить EFELE CL-545 Spray. При этом сам очиститель не заменяет правильную подачу и фильтрацию СОЖ: если причина следов связана с загрязнением жидкости или режимом обработки, нужно устранить ее на участке шлифования. После очистки поверхность следует высушить и проверить при одинаковых условиях освещения.
Различить остатки жидкости и дефект обработки помогает последовательная проверка. Сначала очистите участок подходящим для принятого процесса способом, затем осмотрите фактуру вдоль линии шлифования. Если следы не исчезли, проверьте состояние круга и режим, а также чистоту СОЖ и стабильность ее подачи. Такой порядок снижает риск исправлять очисткой дефект, который возник еще при шлифовании.
Как закрепить требования к чистоте поверхности в техпроцессе
Чтобы результат не зависел только от навыка оператора, ключевые требования фиксируют в технологической документации.
Для шлифования нержавеющей стали в ней указывают тип операции, требования к поверхности, выбранную СОЖ, рабочую концентрацию по документации на состав, способ подачи и порядок фильтрации. Если деталь предназначена для пищевой или медицинской промышленности, отдельно отмечают требование к низкому содержанию хлоридов.
ГОСТ Р 50815-95 применим к водным СОЖ для круглого наружного и плоского шлифования периферией круга. Стандарт связывает чистоту жидкости с зернистостью абразива и требуемой шероховатостью поверхности. Для производственного контроля важно ориентироваться на оба показателя чистоты - концентрацию механических примесей и средний размер их частиц, а допустимые значения сверять с таблицей 1 стандарта.
Практический чек-лист для участка может включать такие пункты:
СОЖ подходит для шлифования нержавеющей стали и соответствует требованиям к детали.
Рабочая концентрация поддерживается в соответствии с документацией на состав; справочный диапазон для эмульсий при обработке нержавейки составляет 8-12 %.
Поток направлен непосредственно в зону контакта круга и детали; для насоса высокого давления справочно указан диапазон 3-5 бар.
Фильтрация и состояние жидкости регулярно проверяются.
После обработки остатки СОЖ удаляют, поверхность протирают вдоль фактуры и высушивают.
Контроль следует вести по признакам, которые связаны с качеством результата: однородности поверхности, чистоте эмульсии, стабильности подачи и состоянию круга. Если появляются новые пятна или меняется характер финиша, сначала проверяют процесс по пунктам, а не меняют сразу несколько параметров. Такой подход помогает определить причину и сохранить воспроизводимость шлифования.
Для снабженца требования в техпроцессе упрощают подбор: можно сравнивать составы по назначению и ограничениям, а не по общим обещаниям чистого результата. Для инженера это основа проверки на участке - от рабочей концентрации до фильтрации и финишной очистки. Если требования к чистоте поверхности заданы явно, дефекты проще локализовать между этапами шлифования и последующей обработки.
Часто задаваемые вопросы
Какая СОЖ подходит для чистового шлифования нержавеющей стали?
Для чистового шлифования при высоких требованиях к поверхности источники рекомендуют водные или синтетические СОЖ. Состав должен одновременно охлаждать и смазывать зону контакта. Для водорастворимых эмульсий при обработке нержавеющих сталей в справочном материале указан диапазон 8-12 %, но рабочую концентрацию сверяют с документацией на конкретную жидкость.
Почему после шлифовки нержавейки остаются разводы?
Причина может быть не только в СОЖ. Разводы оставляют остатки жидкости, загрязненная салфетка или вода, протирка поперек фактуры и неполное высушивание. Если после очистки следы сохраняются, проверьте также подачу и фильтрацию СОЖ, состояние круга и режим шлифования.
Как подавать СОЖ, чтобы поверхность была чище?
Направляйте поток непосредственно в зону контакта абразивного круга с деталью. Подача в сторону от контакта хуже помогает отводить тепло и выносить шлам. Для насоса высокого давления в справочном материале указан диапазон 3-5 бар; фактическую настройку согласуют с оборудованием и условиями процесса.
Влияет ли фильтрация СОЖ на качество шлифования?
Да. Загрязненная эмульсия теряет 20-30 % эффективности, а регулярная фильтрация помогает сохранять однородность CNC-шлифования. ГОСТ Р 50815-95 рассматривает чистоту водных СОЖ через концентрацию механических примесей и средний размер их частиц. Допустимые значения для конкретных условий сверяют с таблицей 1 стандарта.
Заключение
Максимальная чистота поверхности после шлифовки нержавейки достигается сочетанием подходящей СОЖ, корректной концентрации, направленной подачи, фильтрации и аккуратной финишной очистки. Для чистового шлифования предпочтительны водные или синтетические составы, а пятна и разводы нужно проверять не только по самой жидкости, но и по состоянию круга, способу протирки и качеству высушивания.
Следующий шаг - зафиксировать в техпроцессе требования к поверхности, СОЖ и ее подаче, а также порядок фильтрации и очистки детали. Для водных СОЖ при соответствующих операциях сверьте требования к чистоте с ГОСТ Р 50815-95, а рабочую концентрацию и настройки оборудования - с документацией на выбранный состав.