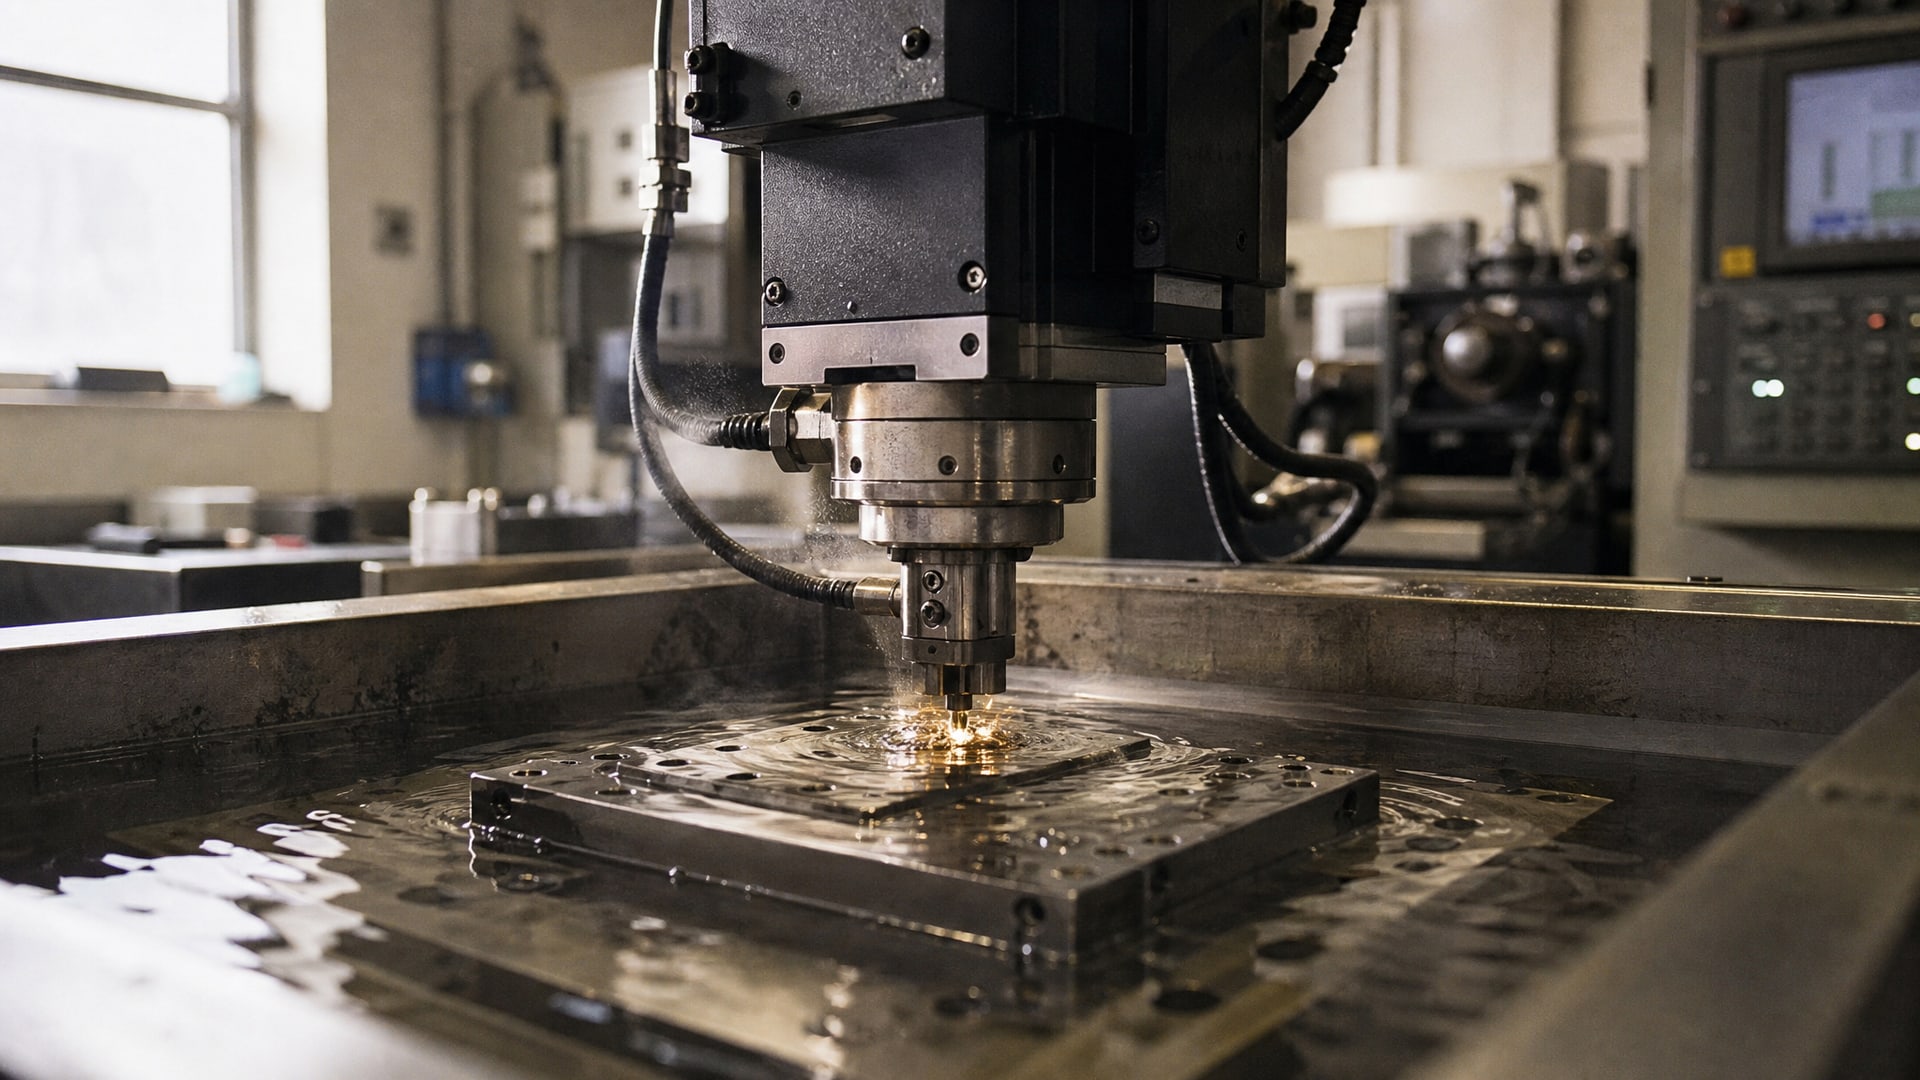
Электроэрозионная обработка и шлифование - две различные, но равно требовательные к подбору технических жидкостей операции. Для электроэрозии рабочая жидкость заполняет межэлектродный промежуток и напрямую влияет на производительность станка и качество поверхности - это не просто смазка, но технологическая среда, определяющая стабильность разряда. Для шлифования, особенно в сложных случаях (титан, твердые сплавы), жидкость выполняет роль охладителя и вымывает продукты обработки, при этом состав и концентрация подбираются под конкретный материал и режим. Многие предприятия сталкиваются с необходимостью замены импортных жидкостей на отечественные аналоги - эта статья разбирает, какие параметры действительно важны при выборе, как не ошибиться с подбором и какие решения доступны на российском рынке.
Статья адресована техническим специалистам, инженерам технологических отделов, снабженцам и закупщикам, которые работают с электроэрозионными станками и абразивным шлифованием и хотят понять логику подбора жидкостей за пределами маркетинга.
Рабочая жидкость при электроэрозионной обработке: особенности выбора
Электроэрозионная обработка работает в межэлектродном промежутке, где рабочая жидкость исполняет роль среды для разрядов.
В соответствии с ГОСТ 25331-82, рабочая жидкость при электроэрозии - это технологическая жидкость, а не просто смазочный материал. Она должна обеспечивать устойчивые электрические параметры, выводить продукты обработки из межэлектродного пространства и поддерживать необходимые физико-химические свойства в условиях теплоизделия.
В качестве рабочих жидкостей для ЭЭО используются:
Индустриальные масла (ГОСТ 20799-75): И12А, И30А, И40А с кинематической вязкостью 12, 30 и 40 м²/с при 20 °C соответственно; температура вспышки для И12А составляет 100 °C.
Трансформаторное масло (ГОСТ 10121-76): применяется для операций, требующих более низкой вязкости и хороших диэлектрических свойств.
Вода (ГОСТ 2874-82): используется в специальных водных эмульсиях и суспензиях.
Дизельное топливо (ГОСТ 305-82): встречается в составах, где нужна более высокая испаряемость.
Специальные диэлектрические составы: разработаны производителями для конкретных типов электроэрозионных станков.
Ключевой критерий при выборе - устойчивость рабочих свойств в зазоре и совместимость с электродной парой. От жидкости зависит, насколько стабильным будет разряд, какой получится точность обработанной поверхности и сколько времени потребуется на операцию. Простое масло типа веретенного или трансформаторного может работать, но специальные составы дают лучшие результаты по чистоте поверхности и производительности.
Отличия СОЖ для шлифования от жидкостей для электроэрозии
Смазочно-охлаждающая жидкость при шлифовании решает иную задачу.
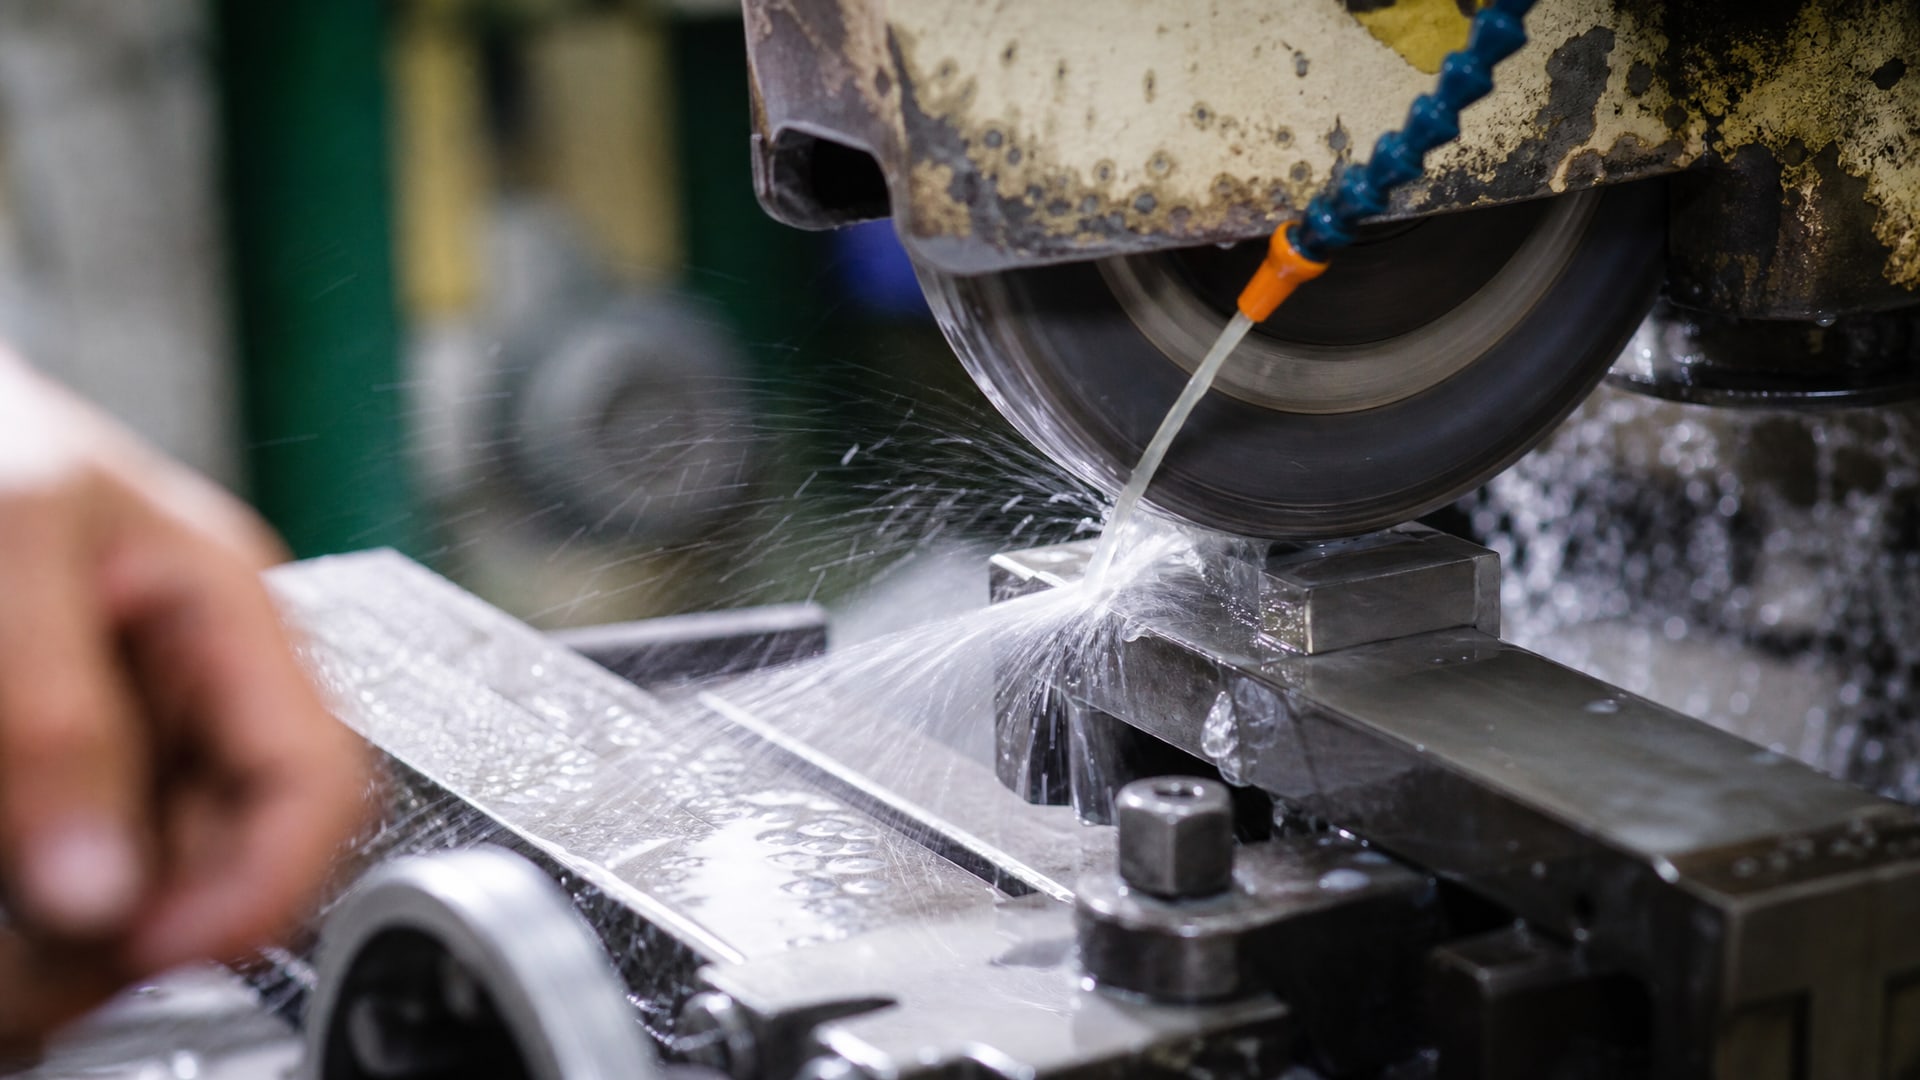
Здесь рабочая жидкость охлаждает зону контакта (где температура может подняться на несколько сотен градусов), вымывает стружку и осадок, смазывает зерна абразивного круга и снижает трение между кругом и заготовкой. Для электроэрозии жидкость - часть электротехнологического процесса; для шлифования - часть теплоудаления и механики резания.
Концентрация и состав также различаются. Для шлифования стали стандартные синтетические и полусинтетические СОЖ работают при концентрации 2–5%. Для шлифования цветных металлов, включая медь и алюминий, рекомендуется 5–8%. Но для титана, материала с низкой теплопроводностью и склонностью к налипанию на зерна круга, часто требуются более концентрированные составы: 10–15% или специальные масляные системы.
Расход СОЖ при шлифовании не менее критичен. На практике рекомендуемые подачи таковы:
Круглое шлифование (до 35 м/с): не менее 8–10 л/мин на каждые 10 мм контакта.
Бесцентровое шлифование: 3–6 л/мин.
Плоское шлифование периферией круга: 10–15 л/мин.
Без достаточного расхода жидкость не успевает отводить тепло, и даже правильно подобранный состав не спасает ситуацию. Для титана расход нужно брать в верхней части рекомендаций, иначе риск пригара и налипания заметно возрастает.
СОЖ для шлифования титана: специфика и рекомендации
Титан - труднообрабатываемый материал.
Его низкая теплопроводность означает, что тепло концентрируется в узкой зоне контакта, а химическая активность приводит к налипанию стружки и продуктов обработки на зерна абразивного круга. Результат: быстрое засаливание круга, перегрев, вибрация и потеря точности.
Для шлифования титана выбирают жидкости с высоким охлаждающим и смазывающим эффектом. Рекомендуются:
Масляные СОЖ (более смазывающие, чем водные) при концентрации 10–15%.
Концентрированные эмульсии, также 10–15%.
Специальные синтетические составы с добавками, препятствующими налипанию.
Подача должна быть обильной и направленной точно в зону контакта. Попытка шлифовать титан на стандартной универсальной жидкости при 2–5% и малом расходе приводит к браку: поверхность получается перегретой, с признаками пригара, иногда с микротрещинами.
Выбор между импортными и отечественными аналогами
Импортозамещение в области технических жидкостей - задача, которая решается не заменой бренда на бренд, а сравнением параметров.
При смене жидкости следует анализировать:
Параметры для сравнения
Тип базы: индустриальное масло, синтетика, эмульсия, диэлектрик. Базы должны совпадать или быть совместимы.
Вязкость (для масел) или концентрация (для СОЖ): точное совпадение или очень близкие значения. Для ЭЭО это может быть вязкость при 20 °C в м²/с; для СОЖ - процент концентрата в воде.
Температура вспышки: для ЭЭО критична, для шлифования менее, но все же важна для безопасности.
Совместимость с материалом: особенно для твердых сплавов, где агрессивные компоненты могут вызвать выщелачивание кобальта; для титана - отсутствие компонентов, способствующих налипанию.
Чистота: для ЭЭО контроль по ISO 4406 помогает избежать нестабильности разряда и дефектов поверхности.
Система фильтрации: отечественная жидкость должна иметь четкие рекомендации по типу и периодичности фильтрации, иначе в старом оборудовании начнутся проблемы.
На практике многие предприятия находят отечественные решения, опираясь на ГОСТ для основы (индустриальное масло, трансформаторное масло по ГОСТ) и на ТУ для специальных составов. Главное - провести тестовый запуск: обработать пробные партии заготовок, оценить качество поверхности, измерить температуру в зоне обработки, проверить стабильность параметров.
Роль стандартизации и контроля качества
Стандарты помогают структурировать подбор, но не исключают инженерной работы.
ГОСТ 25331-82 определяет рабочую жидкость для ЭЭО, ГОСТ Р ЕН 12957-2007 регламентирует безопасность электроэрозионных станков. Для СОЖ действуют рекомендации по выбору в зависимости от материала и операции, но каждый случай уникален.
ISO 4406 позволяет контролировать чистоту жидкости по количеству частиц определенного размера. Для электроэрозии это особенно важно: чистая жидкость снижает риск замыканий в межэлектродном зазоре и нестабильности разряда. Для шлифования высокая чистота также желательна, но менее критична, чем для ЭЭО.
При подборе отечественного аналога следует запросить у поставщика:
Сертификат соответствия (ГОСТ или ТУ), в котором указаны основные параметры.
Техническое описание (техпаспорт/TDS) на жидкость.
Рекомендации по применению и расходу.
Сведения о совместимости с оборудованием (если есть) или результаты тестов, проведенных на аналогичных станках.
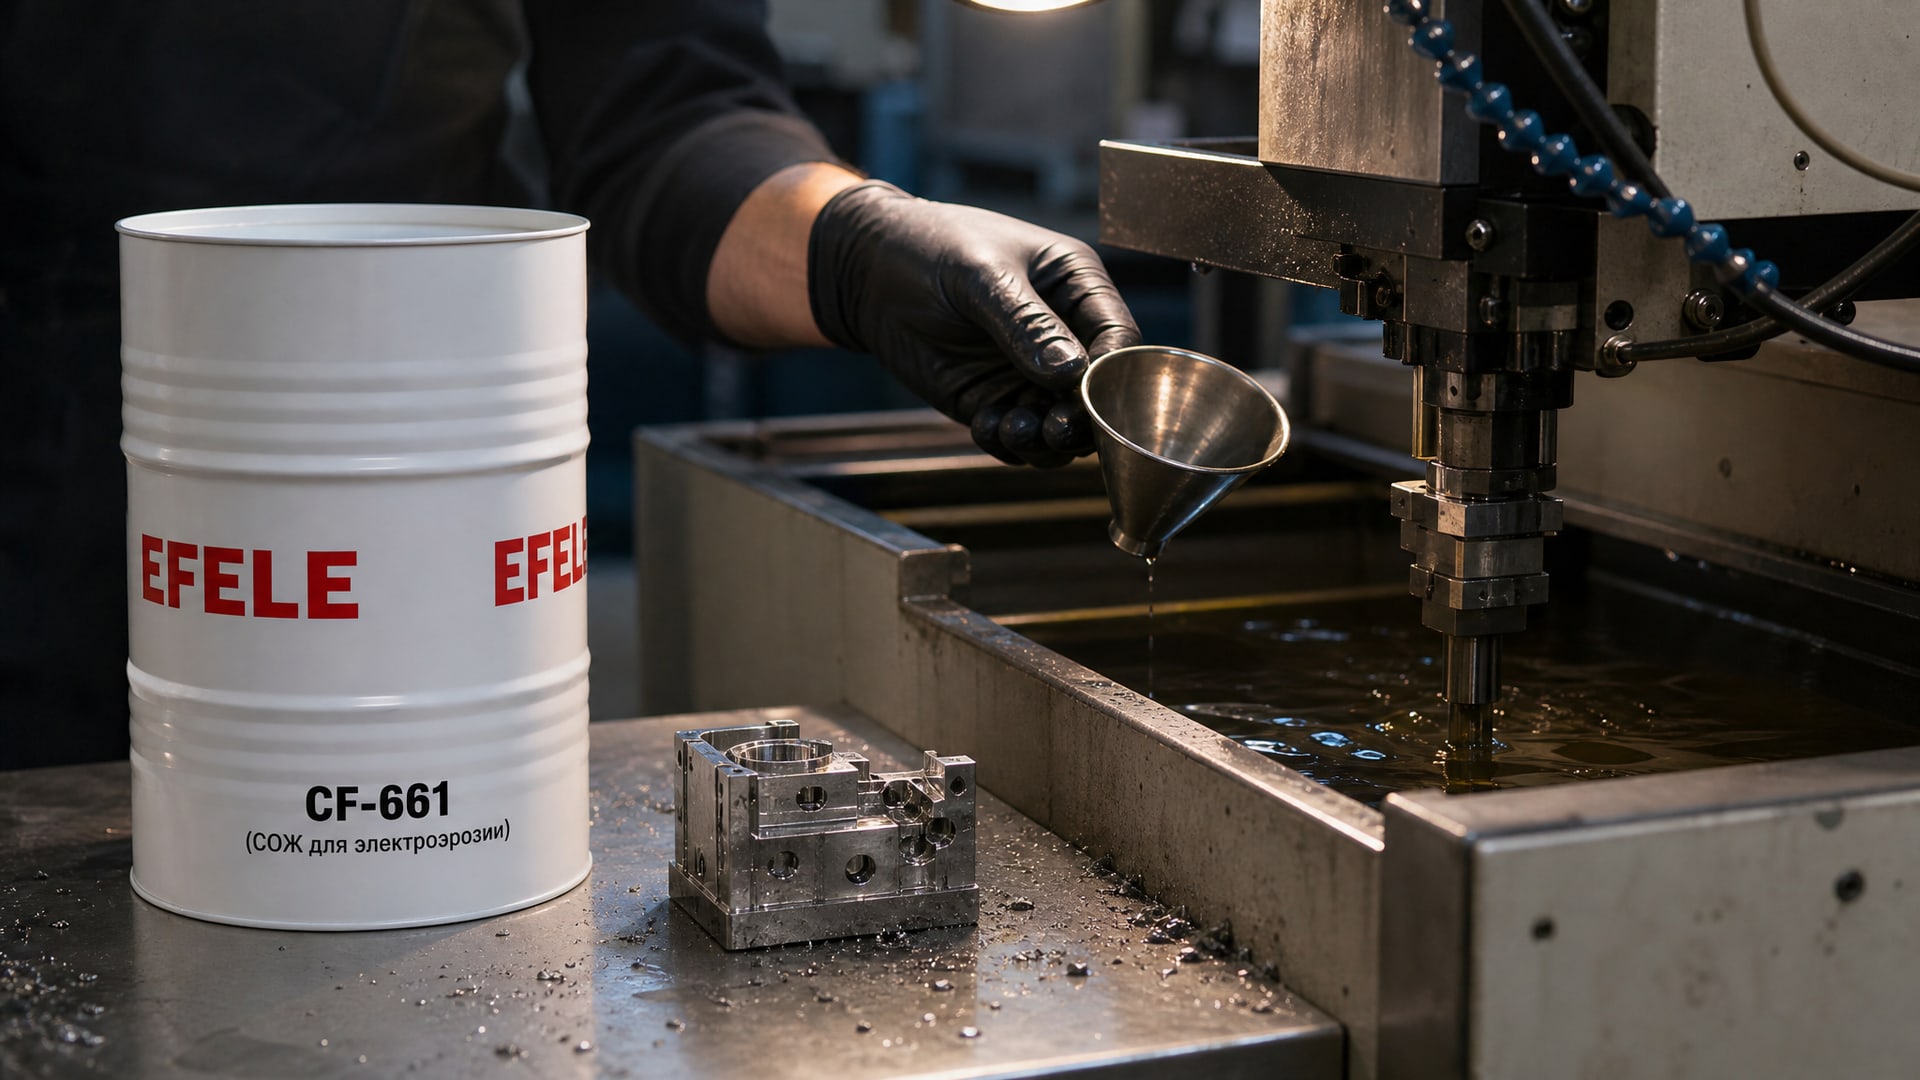
EFELE CF-661 - это минеральный диэлектрик, разработанный специально для электроэрозионной обработки металлов. Состав обеспечивает высокую точность обработанной поверхности и стабильность разрядов в межэлектродном зазоре.
Практические подсказки для инженера и закупщика
При переходе на отечественную жидкость для ЭЭО или шлифования полезны несколько простых действий:
Установите пробный объем (25–50 л) на опытный станок и отработайте 10–20 часов реальной обработки.
Измеряйте вязкость, температуру и чистоту жидкости в начале испытания и через несколько часов работы.
Оценивайте качество поверхности по шероховатости (профилограф) и по визуальным признакам (отсутствие пригара, налипания, микротрещин).
Проверяйте совместимость с системой фильтрации вашего оборудования: не все фильтры одинаково хорошо задерживают частицы отечественной жидкости.
Храните жидкость в чистом, защищенном от влаги месте: многие отечественные составы, как и импортные, критичны к воде.
Задокументируйте результаты теста; если все хорошо, переходите на отечественный вариант; если нет - проконсультируйтесь с поставщиком о возможных причинах несовместимости.
Отечественные поставщики часто готовы провести консультацию и помочь с подбором, потому что повторный заказ - это их интерес. Используйте эту готовность: уточняйте состав, концентрацию, параметры, проводите пробы.
Часто задаваемые вопросы
Можно ли использовать для электроэрозии обычное машинное масло?
Технически можно, но не рекомендуется. Обычное масло может работать, но оно не оптимизировано под электрические свойства и температурный режим в межэлектродном промежутке. Результат - нестабильный разряд, повышенный износ электродов, худшее качество поверхности. Для электроэрозии лучше использовать специальные диэлектрические составы или хотя бы трансформаторное масло по ГОСТ, которое имеет нужные электрические характеристики.
Сколько времени рабочая жидкость сохраняет свойства в открытом резервуаре?
Зависит от жидкости. Масла окисляются и впитывают влагу; синтетические составы более стабильны, но все равно деградируют. В открытом резервуаре при комнатной температуре индустриальное масло или трансформаторное масло начинает портиться через 2–3 месяца. СОЖ портится быстрее, особенно эмульсии (1–2 месяца). Поэтому жидкости нужно хранить в закрытых емкостях, защищенных от прямого света и влаги.
Что означает "контроль чистоты по ISO 4406"?
ISO 4406 - это стандарт, который описывает, как считать частицы загрязнения в жидкости по размерам. Код выглядит как три цифры, например 18/16/13, и означает количество частиц размером более 4, 6 и 14 микрон на миллилитр жидкости. Для электроэрозии желательна чистота 18/16/13 или лучше; для шлифования можно допустить 19/17/14. Проверяется в аккредитованной лаборатории с помощью спецприборов.
Какая температура вспышки нужна для рабочей жидкости при ЭЭО?
Для безопасности и стабильности процесса температура вспышки должна быть не ниже 100 °C. Это предотвращает испарение жидкости в межэлектродном зазоре и в зоне максимальной температуры. Индустриальное масло И12А имеет температуру вспышки 100 °C, что соответствует минимальным требованиям. Более вязкие масла (И30А, И40А) часто имеют более высокую температуру вспышки (120–130 °C).
Можно ли смешивать отечественную и импортную жидкости при переходе?
Не рекомендуется, особенно для ЭЭО и критичных шлифовочных операций. Смешивание может привести к нестабильности эмульсии (если это эмульсионные СОЖ), к изменению электрических свойств диэлектрика, к выпадению присадок в осадок. Лучше полностью слить старую жидкость, промыть систему и заполнить новой. Для СОЖ промывка займет один цикл (слить в сливной поддон), для масла может потребоваться несколько промывок с малым объемом жидкости.
Заключение
Выбор рабочей жидкости для электроэрозии и шлифования - инженерная задача, а не маркетинговая. Для ЭЭО жидкость должна обеспечивать стабильность разряда и качество поверхности; для шлифования - охлаждение и вывод продуктов обработки. При замене импортной жидкости на отечественный аналог важно сравнивать не названия, а параметры: вязкость, концентрацию, температуру вспышки, совместимость с материалом и чистоту по ISO 4406.
Переход на отечественные решения возможен и часто оправдан экономически, но требует аккуратного подбора и тестирования. Начните с консультации у поставщика, проведите пробный запуск на одном станке, измеряйте результаты и сравнивайте с импортным оригиналом. Если параметры совпадают, а качество поверхности и температурный режим в норме - смело переходите на отечественный вариант. Документируйте успешный выбор и используйте его как прецедент для других операций и станков.