Пузыри и дефекты адгезии при сушке твердосмазочных покрытий - одна из самых частых причин брака в цехах, занимающихся нанесением антифрикционных слоев на детали компрессоров, подшипников и направляющих. Проблема редко кроется в самом материале: в большинстве случаев причина - нарушение температурного режима, влажности воздуха, присутствие конденсата или неполная межслойная сушка перед следующим нанесением.
Температура сушки покрытия - не просто параметр, а критический фактор, определяющий итоговую прочность, адгезию и долговечность защитного слоя. Неправильный режим ведет к отслоениям, растрескиванию и потере смазывающих свойств уже на первых часах эксплуатации. Статья раскрывает, почему пузыри появляются при печной сушке, как контролировать влажность и точку росы, и как избежать самых распространенных ошибок, чтобы получить качественное, долговечное покрытие.
Почему пузыри появляются при сушке в печи
Пузыри в твердосмазочном покрытии формируются не случайно.
Основной механизм - остаток влаги или растворителя, который не успел испариться или был вытеснен нагреванием из более глубоких слоев на поверхность, где образует газовые полости. Вторая причина - конденсат, осевший на холодную поверхность перед нанесением покрытия. Когда температура детали ниже точки росы окружающего воздуха на 3–5 °C и более, водяной пар конденсируется на поверхность, создавая микроскопическую пленку влаги, которая нарушает адгезию и становится источником газов при нагреве.
Третья причина - неполная просушка нижнего слоя перед нанесением следующего. Если предыдущее покрытие не затвердело полностью, нижний слой остается мягким, и верхний слой не получает прочной основы для фиксации. При попадании тепла в печь эта многослойная система деламинируется, создавая воздушные карманы, которые визуально читаются как пузыри. Четвертый фактор - слишком быстрый нагрев при высокой влажности цеха: испарение протекает неравномерно, и в центре толстого слоя могут остаться паровые зоны.
Наконец, если температура сушки выше допустимой, растворитель бурно испаряется, не успевая спокойно выходить через края покрытия. Это особенно опасно при толщине слоя более рекомендуемой или при нанесении на вертикальные поверхности, где газ не может свободно выйти.
Контроль температуры и влажности перед нанесением
Подготовка поверхности - первый рубеж, где можно предотвратить пузыри.
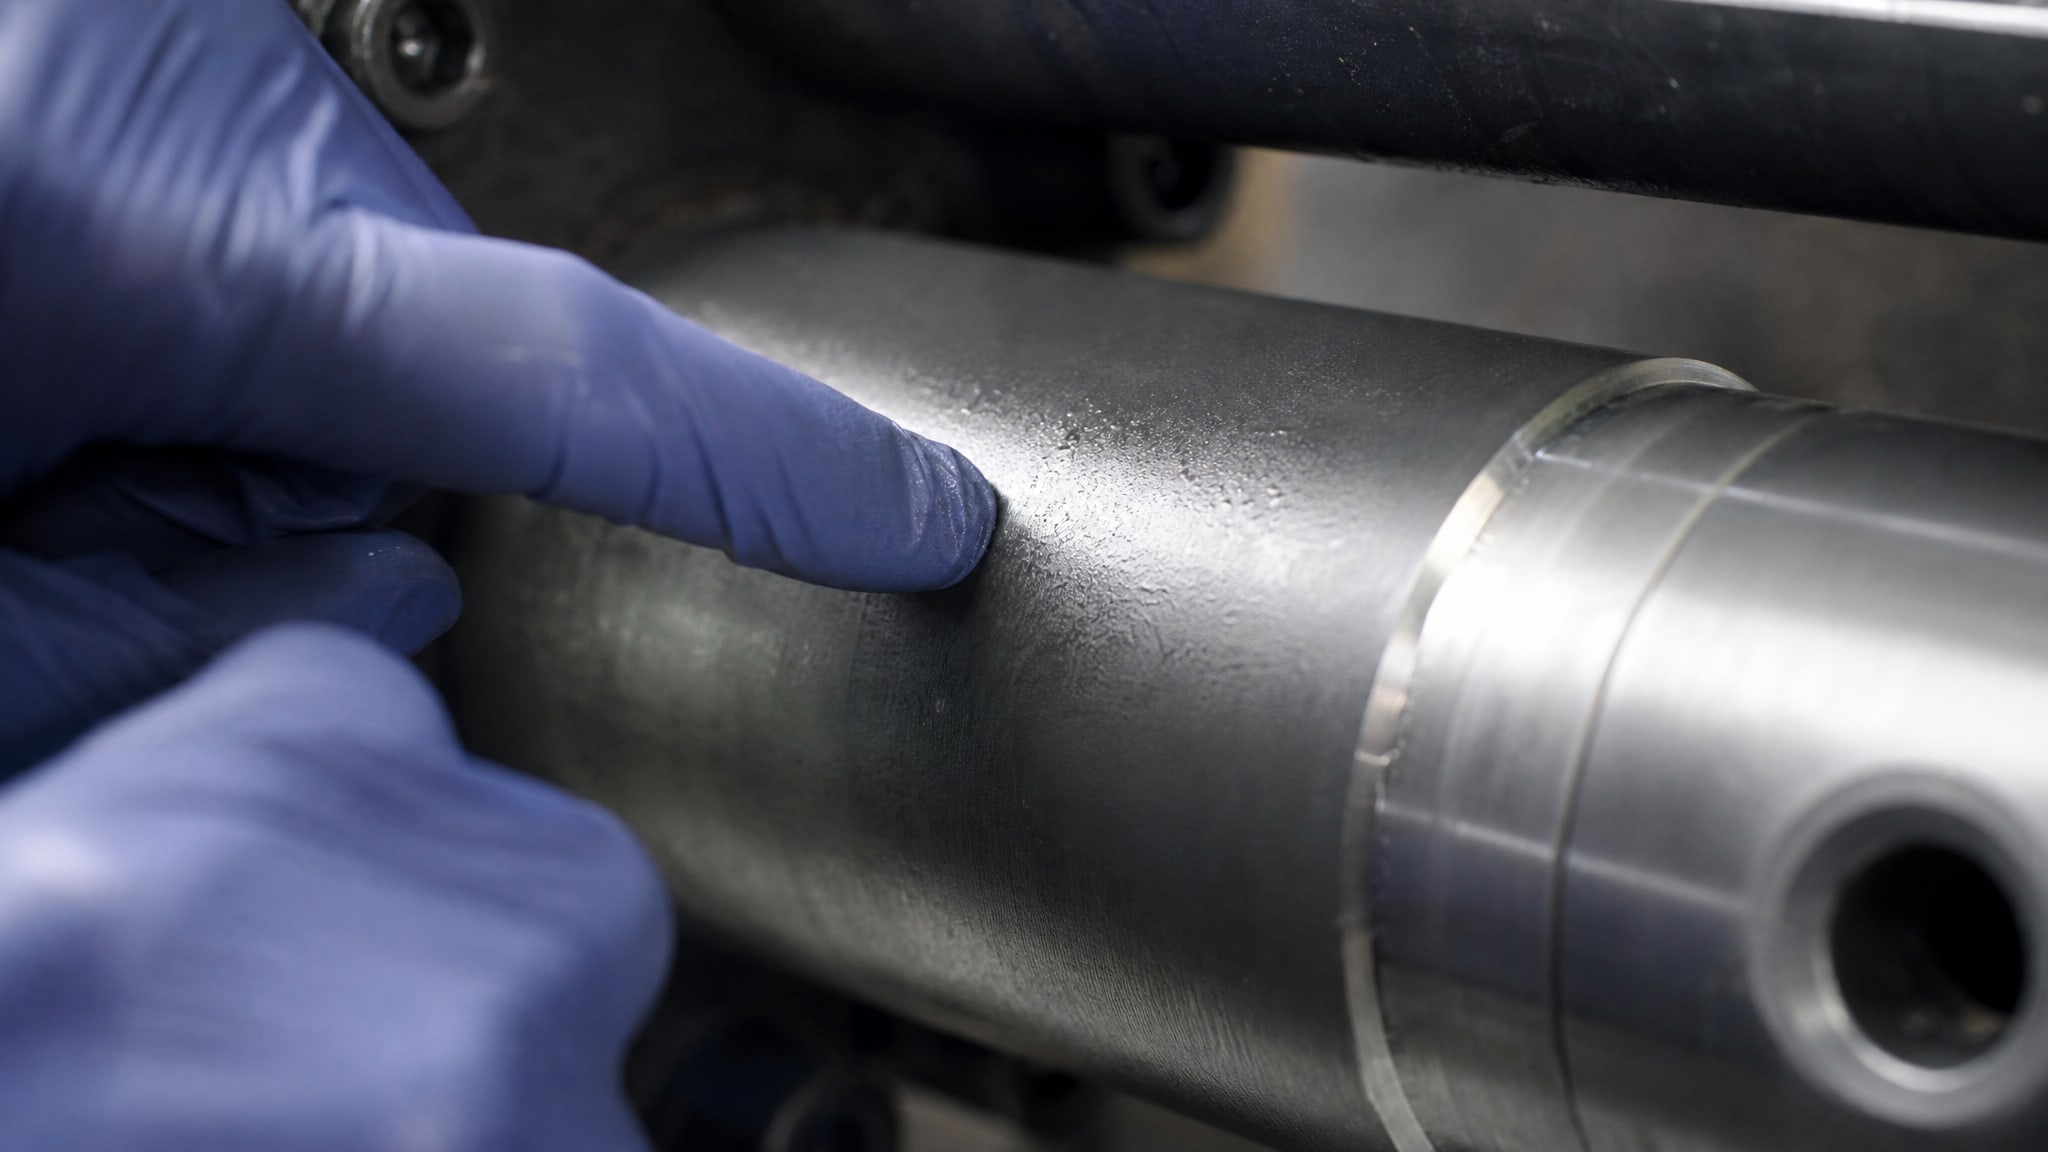
Перед нанесением твердосмазочного покрытия поверхность должна быть не просто чистой, но и теплее точки росы минимум на 3–5 °C. Точка росы - это температура, при которой воздух становится насыщенным влагой и начинает выделять конденсат. Если деталь хранилась в холодном помещении (подвал, неотапливаемый склад), ее нужно предварительно подогреть и дать адаптироваться к температуре цеха.
Проверить наличие конденсата просто: положите чистый кусок зеркала или полированной стали на поверхность детали на 1–2 минуты. Если на зеркале появилась роса, значит конденсат есть и на детали - покрытие наносить нельзя. Рекомендуется подождать, пока поверхность естественно нагреется, либо использовать мягкий фен или инфракрасный прогрев (но не открытое пламя и не локальные очаги перегрева).
Влажность в цехе должна быть в пределах 40–60%. При влажности выше 80% и температуре ниже 15 °C полимеризация твердосмазочных покрытий замедляется критически, а прочность адгезии может не достичь нормы. Если в цехе нет осушителя, нужно обеспечить хотя бы локальную вентиляцию и естественное проветривание. Печь для сушки должна быть калибрована по температуре (желательна проверка термопарой минимум раз в месяц), чтобы исключить локальные перегревы или недогревы внутри камеры.
Режимы сушки: холодная и горячая полимеризация
Твердосмазочные покрытия полимеризуются по двум основным сценариям: холодное отверждение при комнатной температуре и горячее отверждение в печи.
Выбор режима зависит от состава материала и производственного графика.
Холодная сушка
При температуре 18–20 °C и влажности 40–60% полная полимеризация большинства органических твердосмазочных покрытий займет свыше 24 часов. Первичная «сухость на ощупь» наступает через 6–8 часов, но это не означает, что покрытие готово к эксплуатации. Долгое отверждение дает преимущество: процесс идет медленно и равномерно, минимизируя остаточные напряжения и риск растрескивания. Холодная сушка предпочтительна для сложных узлов и больших узлов, где локальный перегрев в печи может вызвать деформацию.
Горячая сушка в печи
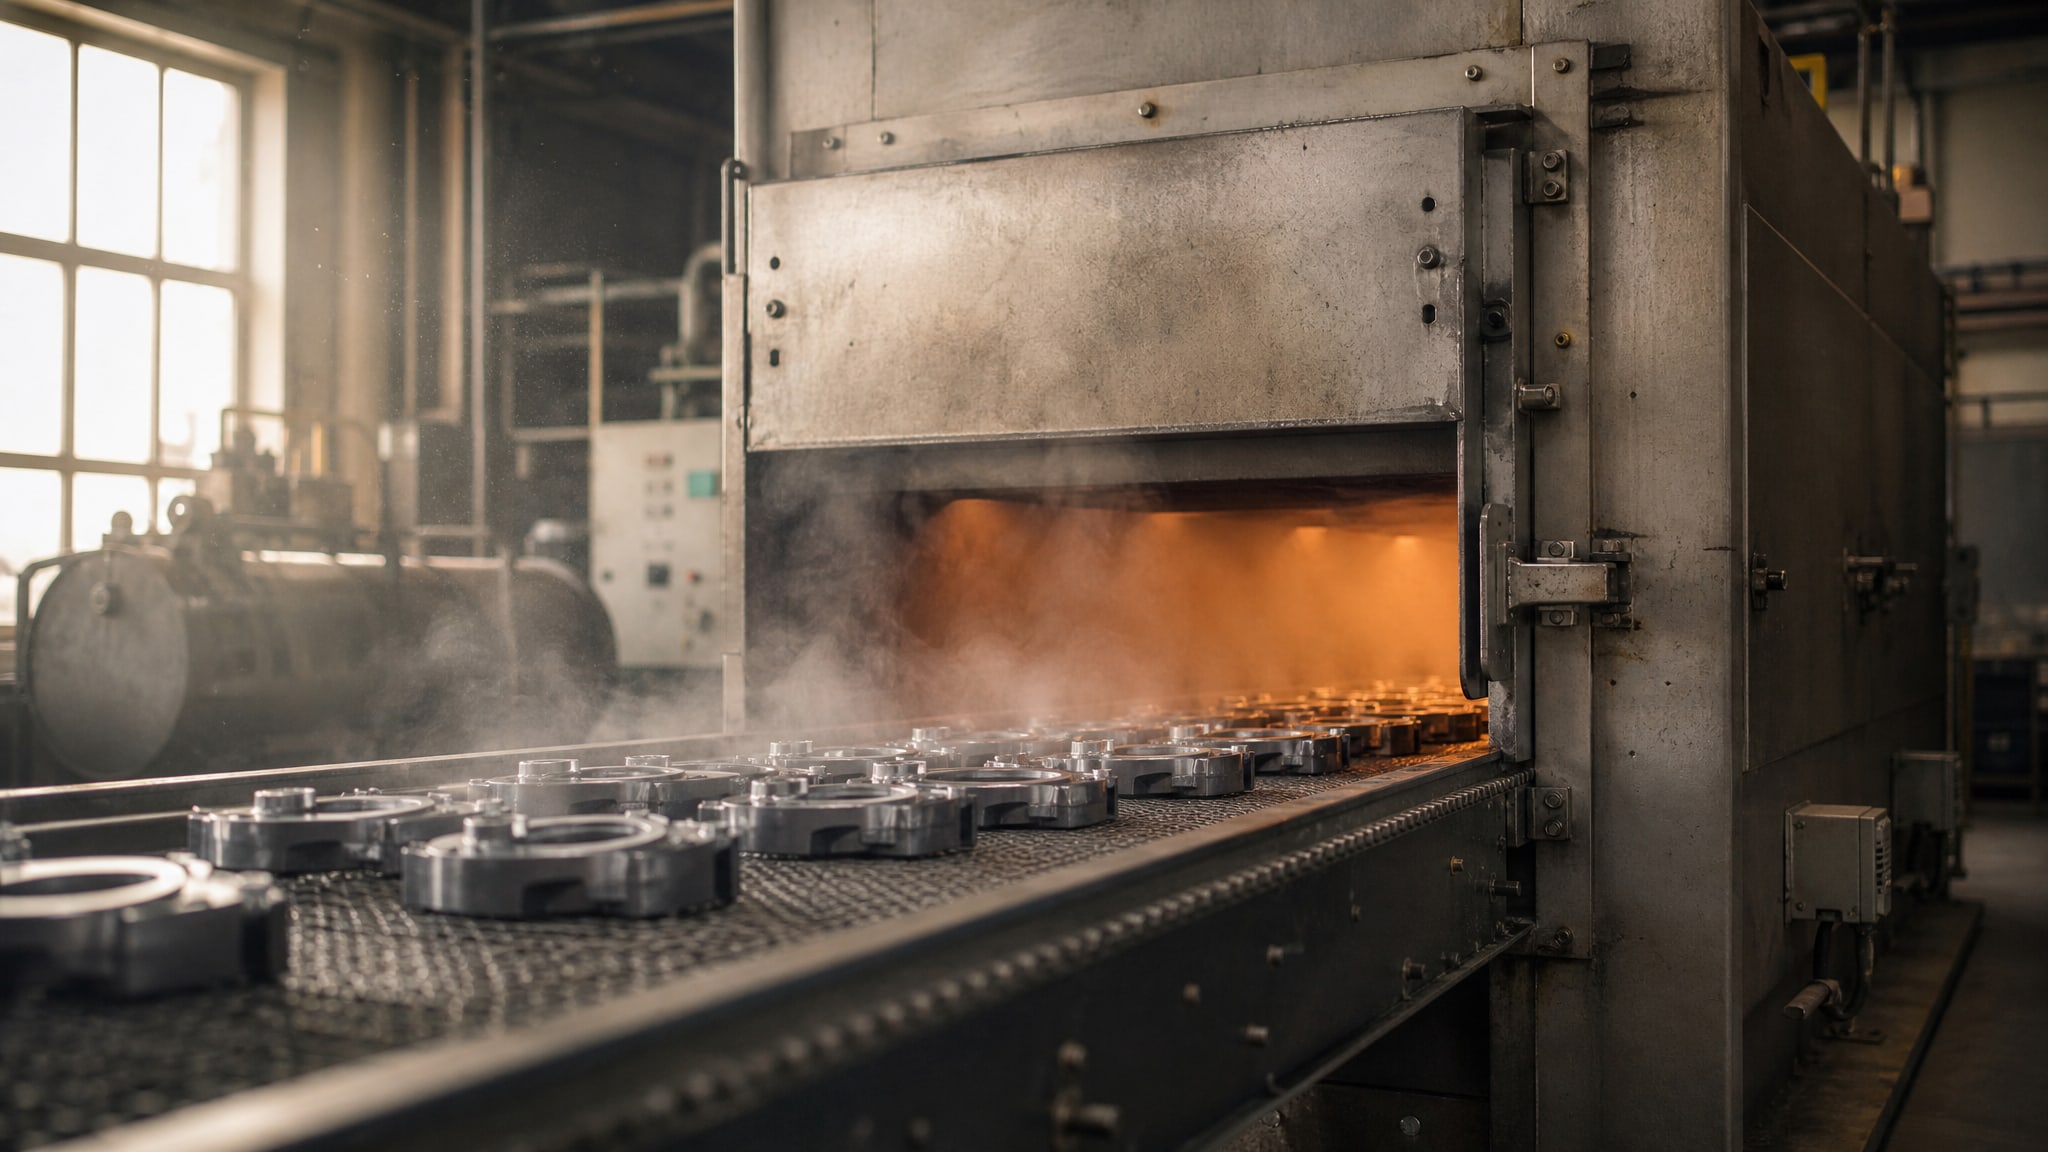
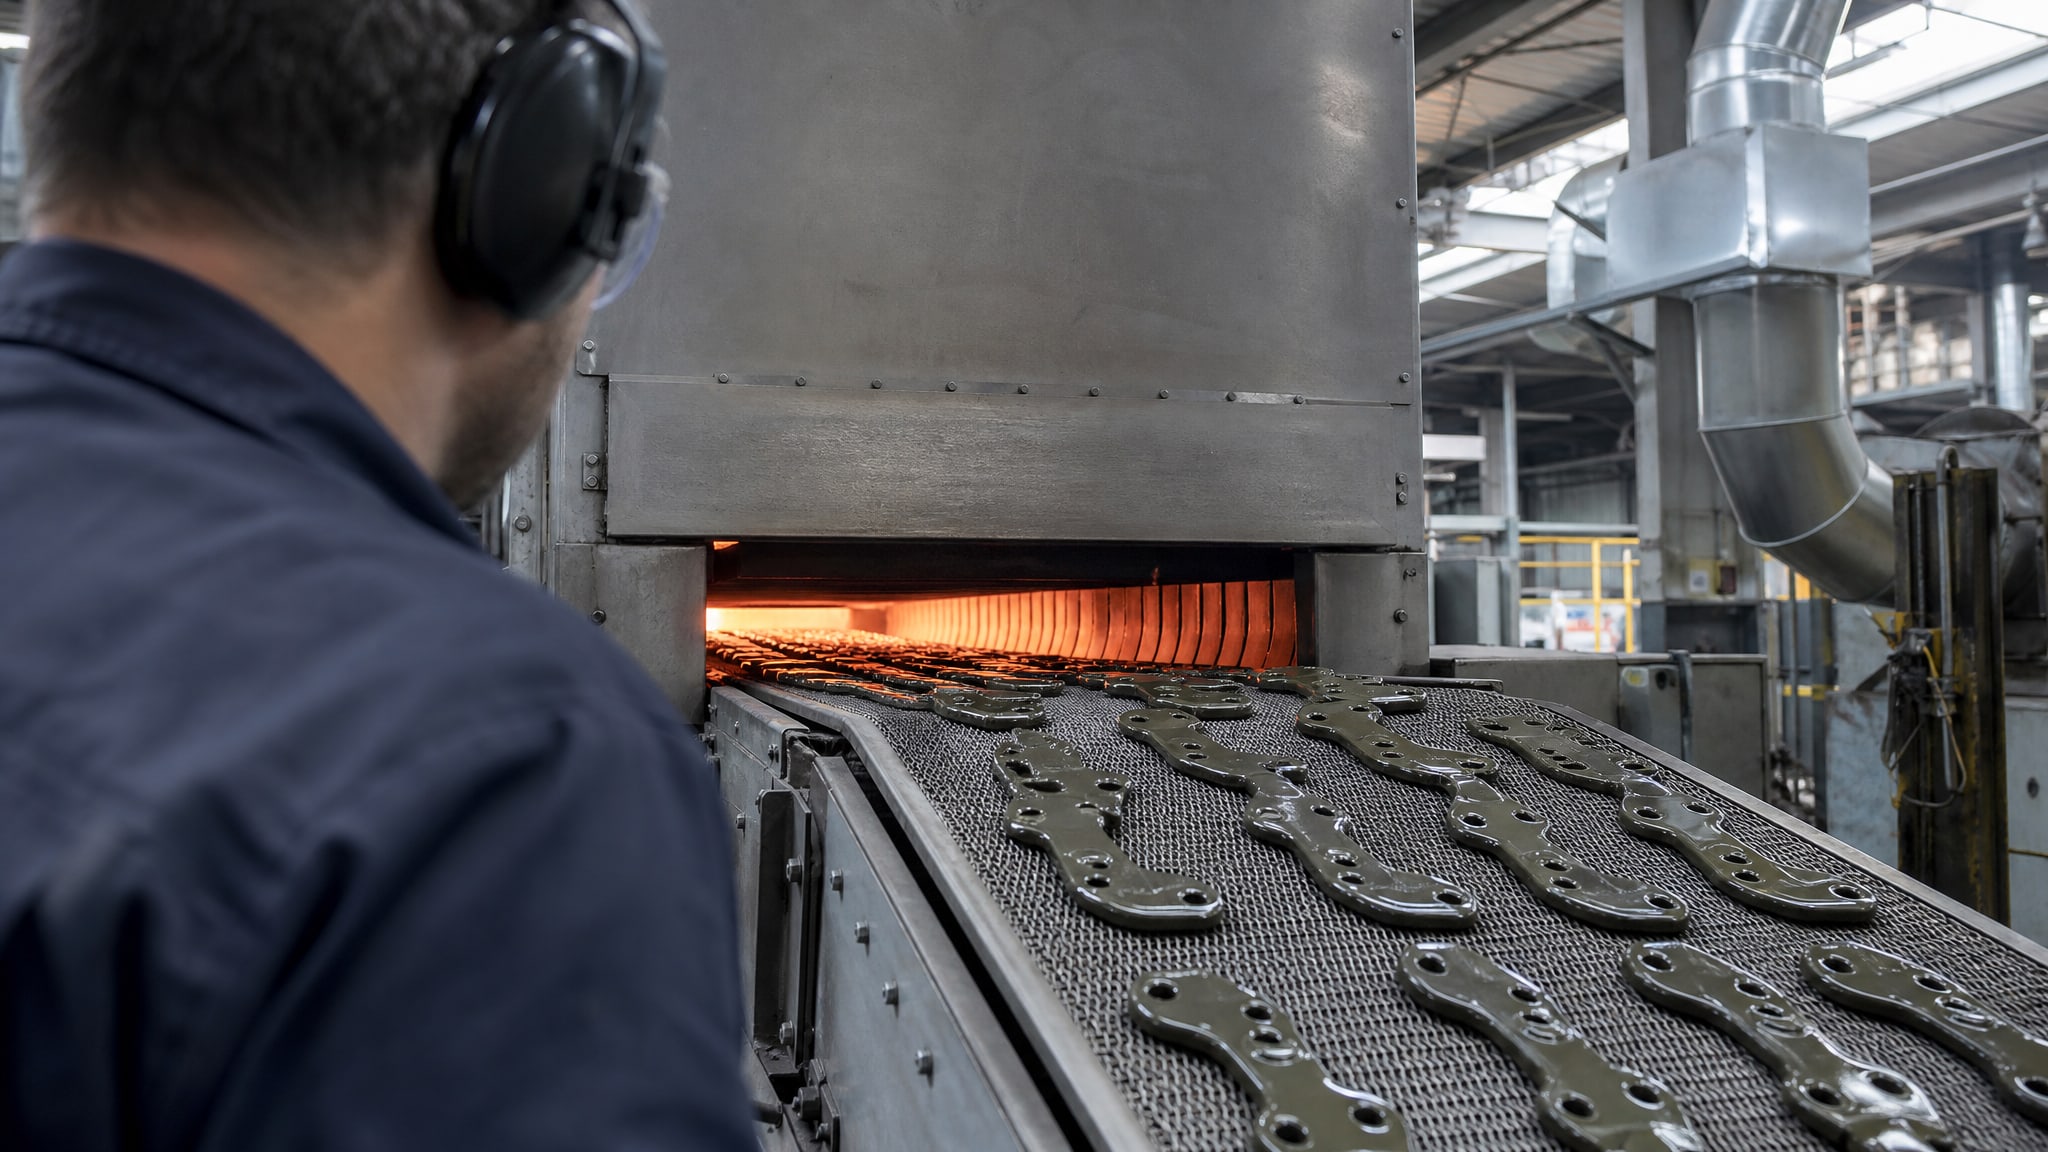
Ускоренное отверждение в печи - стандартная технология для высокопроизводительных линий. Примеры режимов:
Около 50 °C, 30 минут - часто применяется для твердосмазочных материалов прямого отверждения;
60–80 °C, 1–2 часа - для материалов, требующих более интенсивного нагрева;
100–130 °C, 30 минут – 2 часа - для специальных составов, способных выдержать высокую температуру.
Критично помнить: каждое покрытие имеет свой допустимый потолок. Если инструкция указывает, что температура не должна превышать 102 °C, то при 120 °C можно получить растрескивание, обесцвечивание или потерю смазывающих свойств. После печной сушки деталь нельзя трогать голыми руками минимум 15–20 минут; кожное масло и пот вызывают адгезионные дефекты на еще не полностью охладившемся слое.
Межслойная сушка и предотвращение деламинации
Одна из основных причин отслоения покрытия - попытка нанести второй (или третий) слой до полной просушки предыдущего.
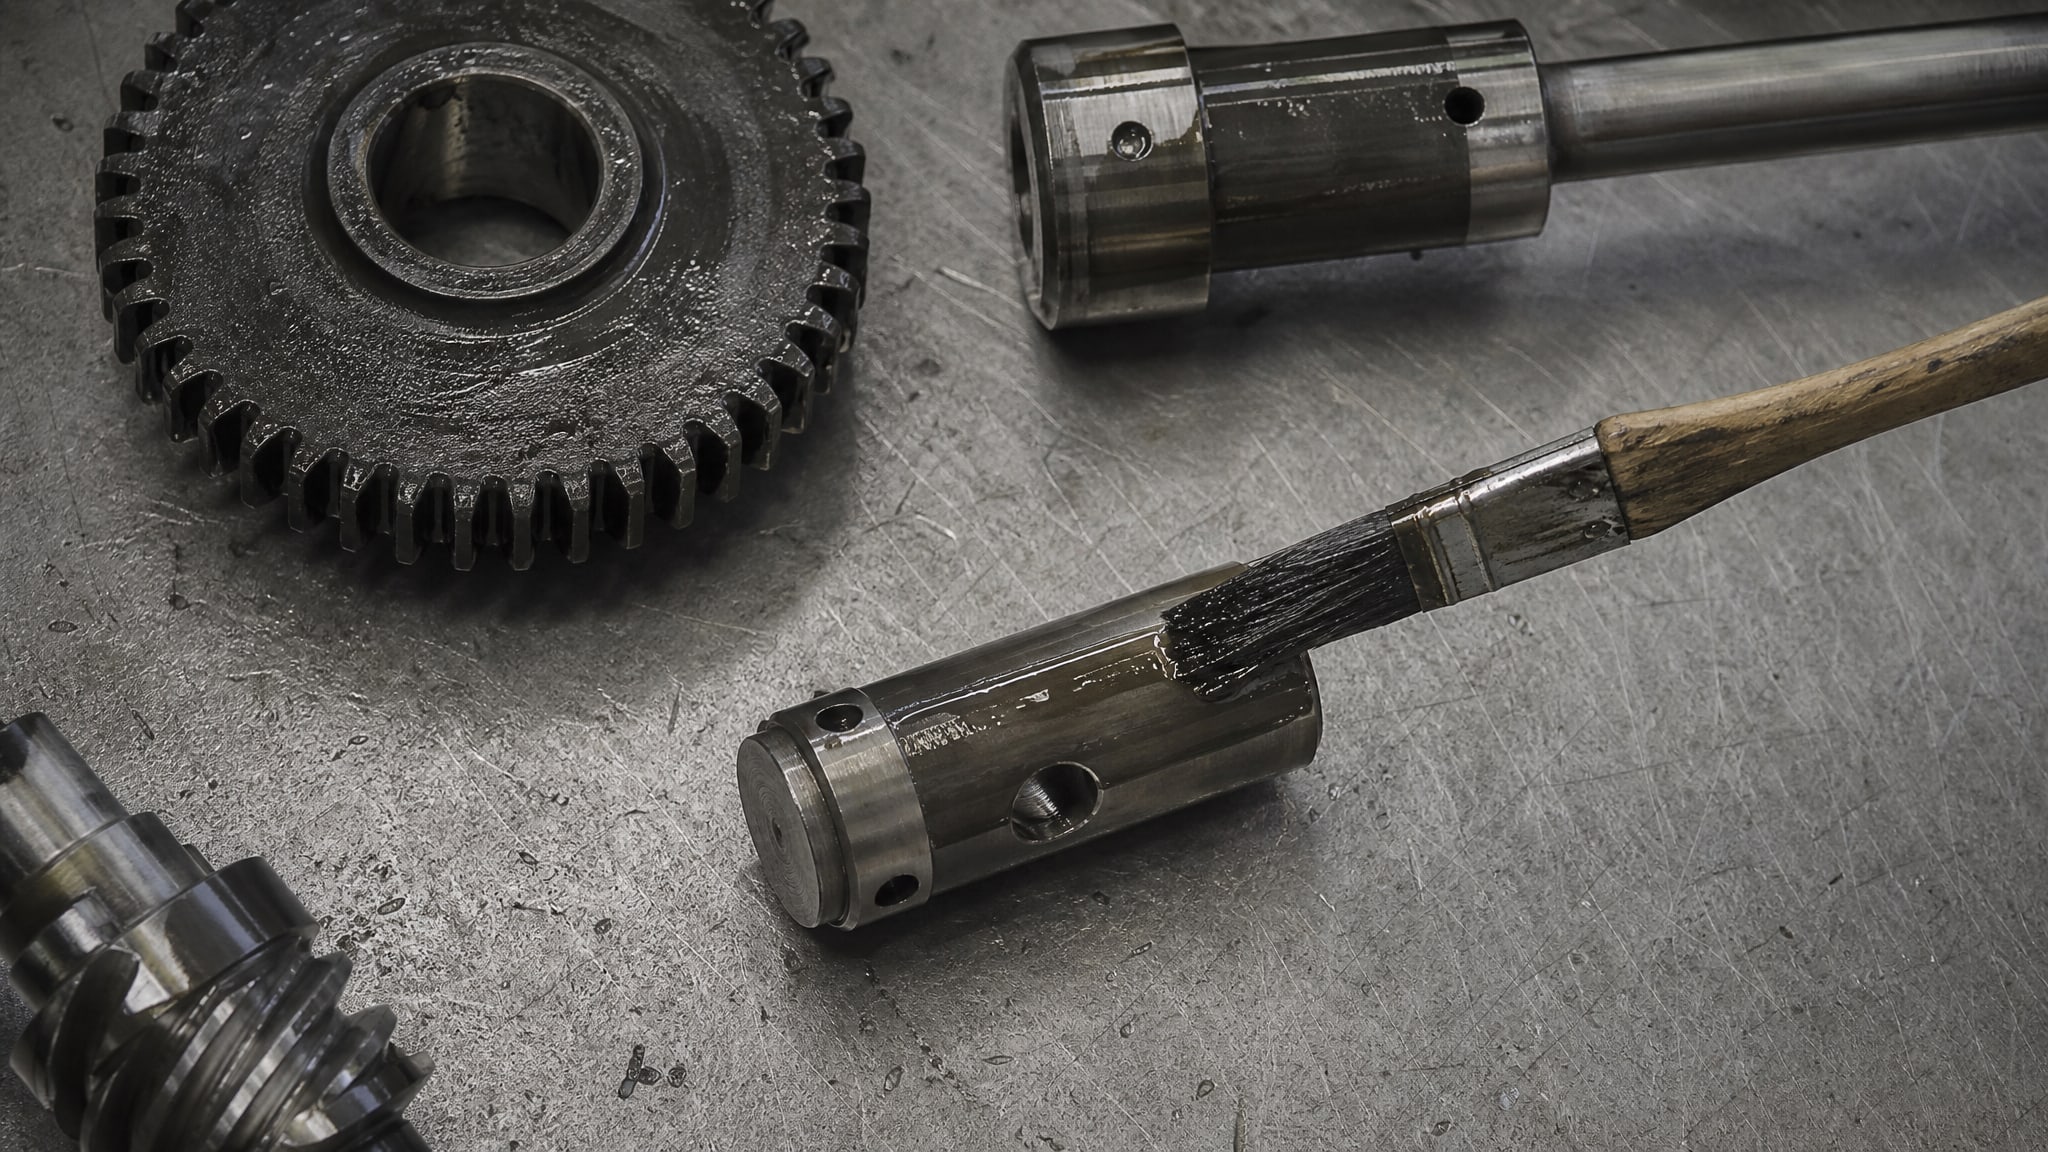
При таком подходе нижний слой остается размягченным, не создавая достаточной адгезионной основы для верхних слоев. Когда система попадает в печь, эти недостаточно связанные слои начинают расширяться с разными скоростями, что приводит к расслоению и образованию газовых полостей.
Регламент всегда указывает минимальное время сушки между слоями. Если на одном материале написано «сушка между слоями: минимум 2 часа при 20 °C», то это не рекомендация, а требование. Нарушение межслойного интервала - прямой путь к браку.
Для контроля можно использовать простой тест: слегка надавите ногтем на припой предыдущего слоя. Если ноготь оставляет вмятину, сушка не завершена; если поверхность твердая и восстанавливает форму, можно наносить следующий слой. Однако тест субъективен, поэтому лучше придерживаться регламента, указанного производителем.
Для крупногабаритных деталей (вал компрессора, большая направляющая) воздушная межслойная сушка может занимать 24+ часа, что замедляет производство. В таких случаях используют термоотверждаемые системы, где горячая печь ускоряет полимеризацию, но режим должен быть согласован с производителем материала. Попытка «ускорить процесс» произвольным повышением температуры часто ведет к обратному результату: дефектам адгезии и отслоению.
Частые ошибки при сушке в печи
Ошибка первая - попытка «перестраховаться» повышением температуры.
Если инструкция рекомендует 50 °C, включить печь на 80 °C «на всякий случай» - это не подстраховка, а гарантированный брак. Верхний предел температуры существует по причине: растворитель испаряется слишком быстро, растворитель попадает в материал глубже и образует газовые пузыри; компоненты полимера разлагаются или теряют свои свойства.
Ошибка вторая - нанесение покрытия на холодную поверхность в цехе с высокой влажностью. Даже если на ощупь деталь кажется сухой, микроскопический слой конденсата может присутствовать. Результат - первичная адгезия нарушена, и при сушке в печи слой все равно отслоится или покроется микропузырьками.
Ошибка третья - попытка ускорить межслойную сушку, сразу же помещая деталь в печь, минуя холодную выдержку. Некоторые материалы требуют «боксирования» на воздухе перед печной полимеризацией; пренебрежение этим этапом часто ведет к отслоению. Например, для ряда органических покрытий нужно выдержать 1–2 часа при комнатной температуре, а затем уже в печь.
Ошибка четвертая - игнорирование информации о толщине слоя. Если рекомендуется слой толщиной 25–50 микрон, а вы наносите 100 микрон «для лучшей защиты», центр толстого слоя останется недосушенным, и влага останется в материале. При прямом контакте такого покрытия с водой или во влажной среде оно начнет вспучиваться.
Ошибка пятая - нанесение покрытия на неочищенную поверхность. Пыль, ржавчина, масло и окисная пленка - все это нарушает адгезию. Покрытие может казаться высохшим, но оно держится ненадежно и при попадании влаги отслаивается.
Как подбирать твердосмазочное покрытие с учетом режима сушки
При выборе материала для вашего производства учитывайте не только функциональные требования (температура эксплуатации, нагрузка, среда), но и технологические ограничения вашего цеха: есть ли печь, какова ее точность, какова влажность воздуха, есть ли возможность хранить детали в теплом месте перед нанесением.
Если в цехе нет печи или она работает нестабильно, выбирайте материалы с холодной сушкой - они дольше затвердевают, но более прощают ошибки в температурном режиме. Если цех оснащен калиброванной печью, можно работать с быстроотверждаемыми системами, которые требуют точного соблюдения режима, но дают выигрыш по времени цикла.
Большинство производителей указывают на упаковке не только режим сушки, но и диапазон рабочих температур (часто это −180 до +250 °C для универсальных антифрикционных покрытий). Убедитесь, что выбранный материал соответствует условиям эксплуатации. Для предотвращения дефектов при сушке твердосмазочных покрытий, таких как MODENGY 1003, важно строго соблюдать температурные режимы полимеризации, указанные производителем. Этот материал, например, используется в условиях, когда критична как высокая температура эксплуатации, так и стабильность процесса сушки. Консультируйтесь с техподдержкой производителя, если у вас есть сомнения по режиму: лучше уточнить один раз, чем переделывать партию.
Частые задаваемые вопросы
Почему покрытие пузырится, если я строго следую инструкции?
Пузыри могут появиться даже при соблюдении режима, если на поверхности был конденсат перед нанесением, предыдущий слой высох неполностью или влажность цеха превышает 80%. Проверьте точку росы (поверхность должна быть теплее на 3–5 °C), дайте полностью просохнуть каждому слою и убедитесь, что нижний слой твердый перед нанесением верхнего.
Как правильно хранить детали перед нанесением покрытия?
Держите детали в теплом и сухом месте (18–25 °C, влажность 40–60%) как минимум 2–3 часа перед нанесением, если они были в холодном хранилище. Это исключит конденсат. Перед использованием проверьте точку росы и убедитесь, что температура поверхности детали не ниже, чем на 3–5 °C выше точки росы.
Можно ли наносить второй слой, если первый кажется сухим на ощупь?
Нет. Поверхностная сухость достигается за 6–8 часов, но полная полимеризация требует 24+ часа при комнатной температуре (в зависимости от материала). Нанесение второго слоя на недосушенный первый приводит к отслоению. Следуйте регламенту производителя - это минимальное, а не среднее время.
Что делать, если печь нагревает неравномерно?
Откалибруйте печь с помощью калибровочной термопары в нескольких точках (центр, углы, верх, низ). Если разброс больше ±5 °C, печь требует ремонта. Пока это не сделано, используйте более низкую температуру сушки или холодное отверждение.
Где проверить допустимую температуру для конкретного покрытия?
На упаковке материала, в техническом листе (TDS) или в инструкции по применению. Если такой информации нет, свяжитесь с производителем. Превышение температурного потолка - частая причина растрескивания, обесцвечивания и потери смазывающих свойств.
Заключение
Пузыри и дефекты при сушке твердосмазочных покрытий в печи - следствие нарушения одного или нескольких факторов: температурного режима, влажности, подготовки поверхности или межслойной сушки. Температура сушки покрытия критична, но не тем, что ее нужно повышать - а тем, что ее нужно держать в точно указанных производителем границах.
Чтобы гарантировать качество покрытия и избежать брака, постоянно контролируйте влажность и точку росы цеха, храните детали в теплом месте, полностью следуйте регламентам между слоями и никогда не пытайтесь ускорить процесс произвольным увеличением температуры. Калибруйте печь, проверяйте поверхность детали на конденсат перед нанесением и дайте каждому слою столько времени на высыхание, сколько требует производитель. Если в цехе нестабильные условия, выбирайте материалы с более широким допуском и холодной сушкой. Первый шаг - изучить техлист вашего материала и согласовать регламент работы печи с рекомендациями производителя.