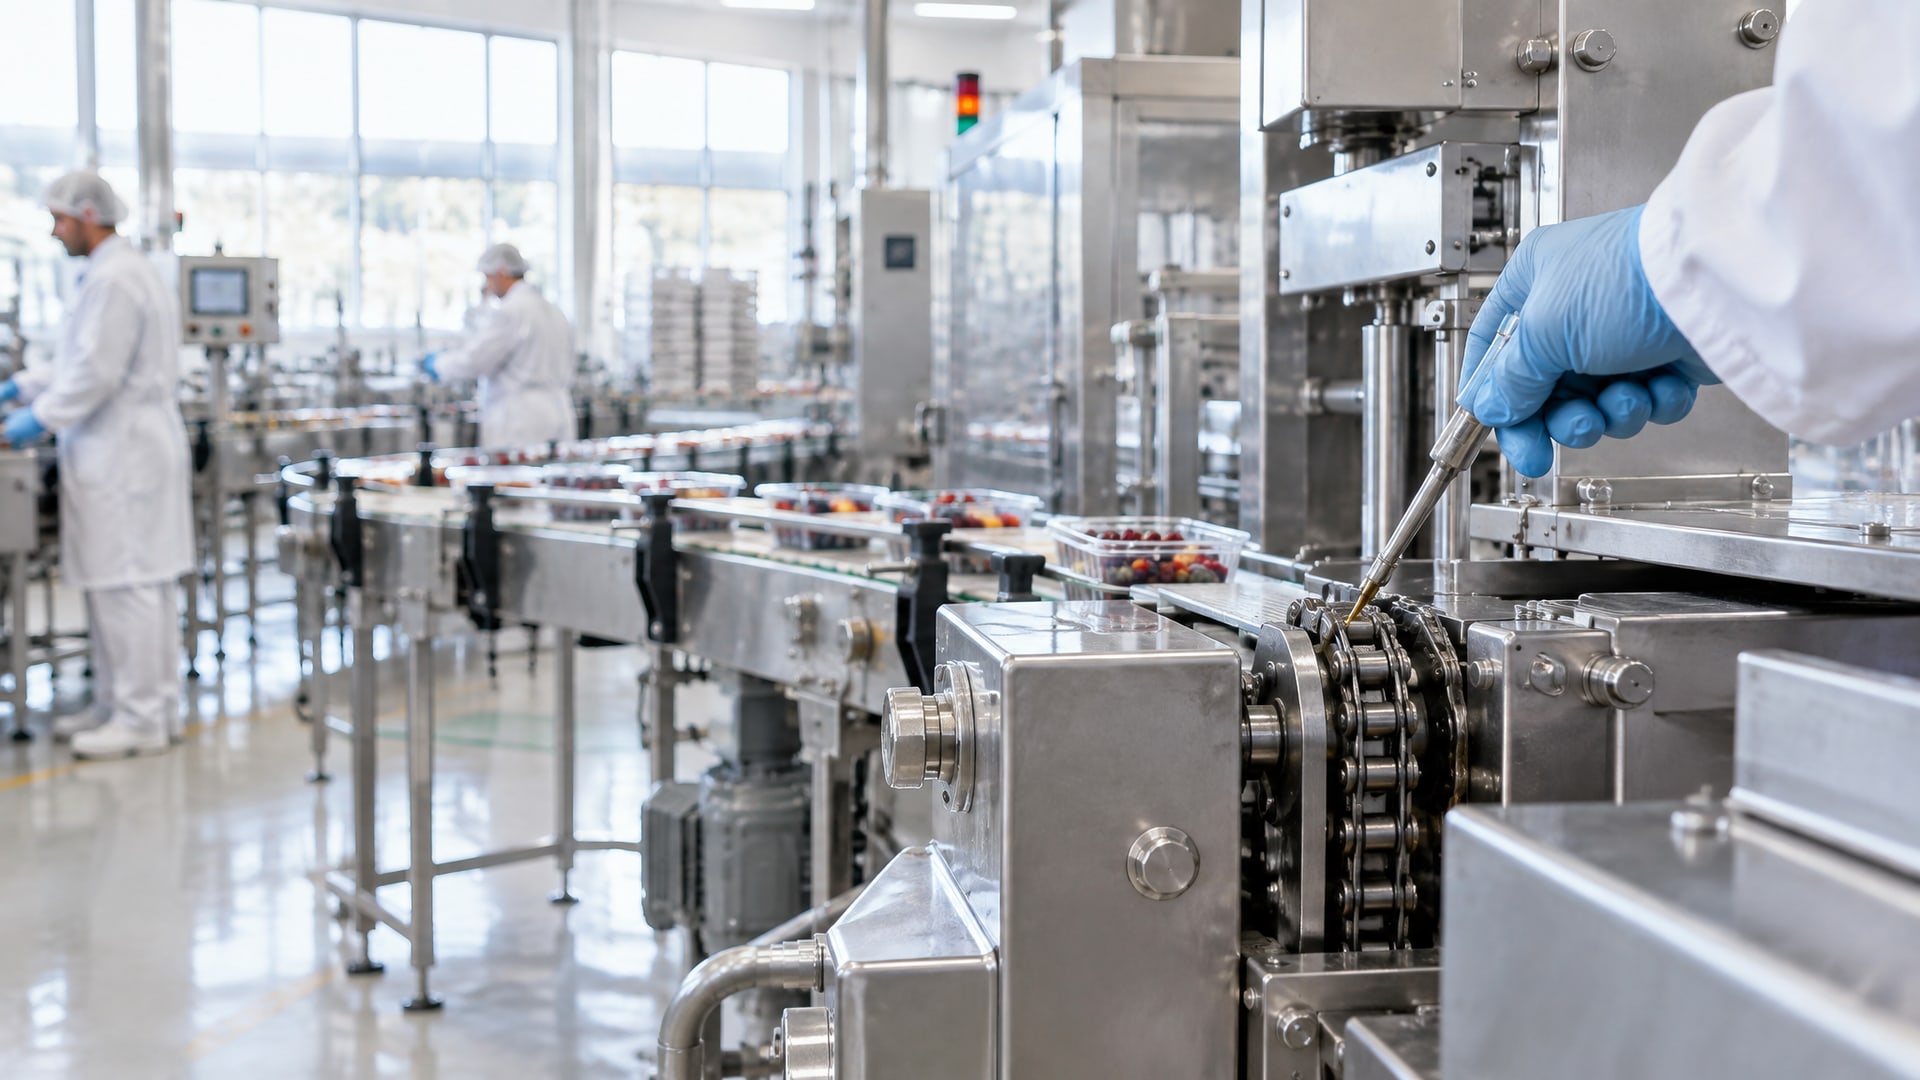
Фасовочные и упаковочные машины работают в условиях, где контакт смазки с продуктом неизбежен. Даже тонкая пленка обычной промышленной смазки на цепях, направляющих или запаечных механизмах может попасть на упаковочный материал или саму продукцию, что угрожает качеству, соответствию санитарным нормам и репутации производителя. Смазка с пищевым допуском NSF H1 решает эту проблему: она зарегистрирована именно для случайного контакта с едой и подтверждена международным стандартом ISO 21469, что гарантирует безопасность на всем жизненном цикле - от формулировки до применения на производстве. В этой статье рассмотрим, где и как применяется H1, на каких узлах она критична, и как выбрать правильный класс консистенции для разных типов оборудования.
Для инженеров и закупщиков пищевого производства выбор смазки - это не просто техническое решение, а условие допуска к работе. Статья поясняет различие между H1 и прочими классами, указывает конкретные зоны применения и дает практические советы по переходу с обычной смазки на пищевую.
Что такое пищевая смазка NSF H1 и чем она отличается от других классов
Термин «пищевая смазка» корректно применяется только к смазкам класса H1, зарегистрированным в NSF (National Sanitation Foundation) или прошедшим проверку по ISO 21469.
H1 означает, что смазка одобрена для случайного, непреднамеренного контакта с пищевыми продуктами - например, если тонкая пленка попадает на упаковку или продукт во время работы оборудования.
H2, напротив, - это смазки для узлов, где контакт с пищей полностью исключен. Их применяют, например, в редукторах или приводах, которые не касаются продукта и упаковки. Говорить о H2 как о «пищевой смазке» некорректно: это смазка для пищевого производства, но не для пищевого контакта.
ISO 21469 усиливает статус H1-смазки: этот стандарт учитывает не только состав, но и гигиенические требования на всем жизненном цикле продукта - производство, обращение со смазкой, хранение и применение. Это означает, что если смазка сертифицирована по ISO 21469, к ней можно относиться с уверенностью в соблюдении санитарного режима на всех этапах.
Ключевой параметр для пищевой смазки - принцип минимально необходимого количества. Смазка наносится тонкой пленкой, а не слоем; после сборки оборудования излишки удаляются. Это не только снижает риск попадания смазки на продукт, но и улучшает экономику эксплуатации.
Где применяется H1 на упаковочных и фасовочных машинах
Упаковочное оборудование - это комплекс узлов, и H1 требуется не везде, а только в точках, где возможен контакт со смазкой.
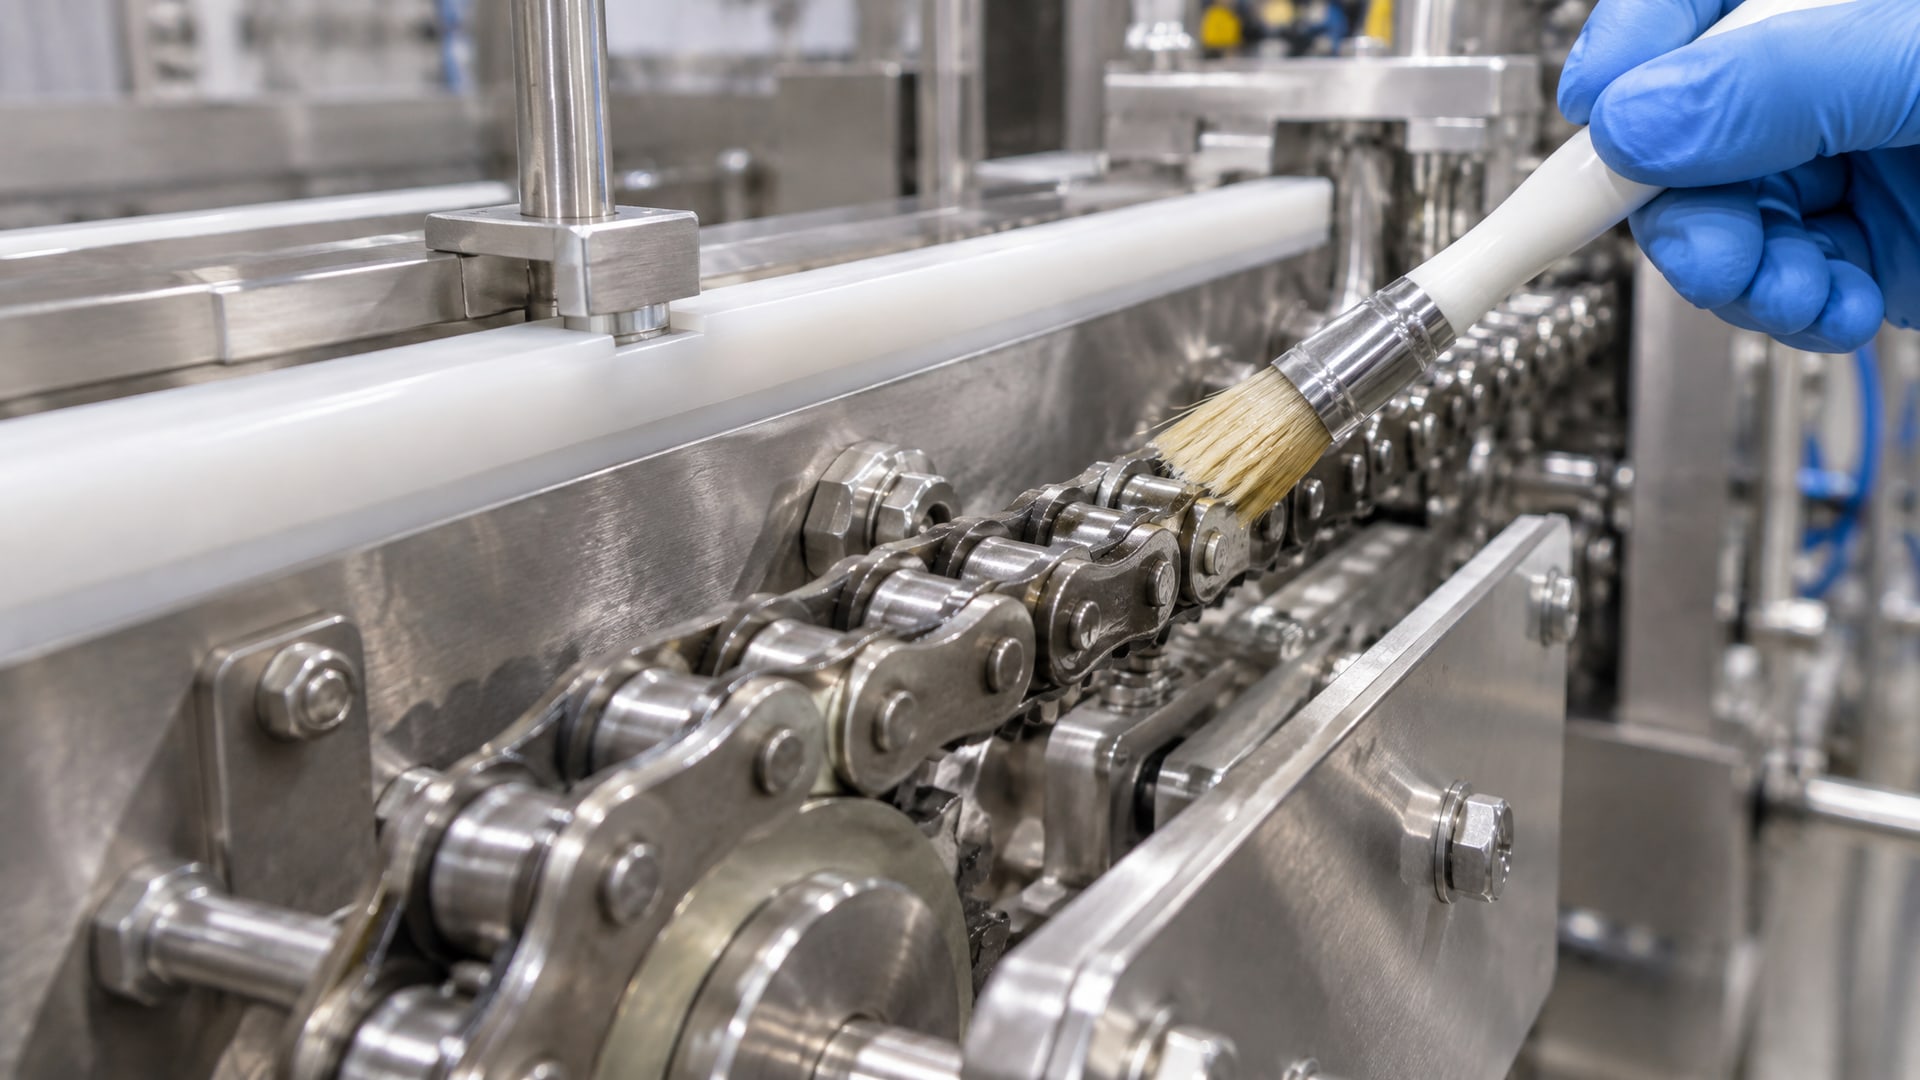
Типовые зоны:
Цепные приводы и направляющие - цепи, направляющие рельсы, зубчатые передачи на линиях транспортировки упаковки. Здесь смазка контактирует с упаковочным материалом и может остаться на нем после прохождения через машину.
Узлы запайки и формирования (sealing heads, form-fill-seal механизмы) - движущиеся элементы, подшипники и направляющие в зонах, где изделие запаивается или закрывается. Тепло и фрикция создают условия, при которых смазка может мигрировать на упаковку.
Подшипники и редукторы в контактных зонах - если подшипник находится рядом с продуктом или упаковкой и может загрязниться пищевой средой, стоит использовать H1.
Маркировочное и этикетировочное оборудование (labeling equipment) - узлы, которые касаются упаковки напрямую, требуют H1.
Конвейеры и погрузочные элементы - особенно если они работают над открытой пищевой поверхностью или соприкасаются с продуктом в процессе фасовки.
Узлы, где H2 остается приемлемой: редукторы, полностью закрытые и отделенные от пищевой зоны; кулачки привода в герметичных корпусах; электрические двигатели и муфты, если они не соприкасаются с продуктом.
Эксперты подчеркивают, что выбор H1 привязан не к «названию оборудования», а к конкретной зоне: нужно начертить на схеме машины все точки смазки и определить, может ли смазка попасть на продукт или упаковку. Если ответ да - нужна H1.
Выбор консистенции: NLGI 2, NLGI 1 и NLGI 00
Консистенция пластичной смазки определяется классом NLGI (National Lubricating Grease Institute).
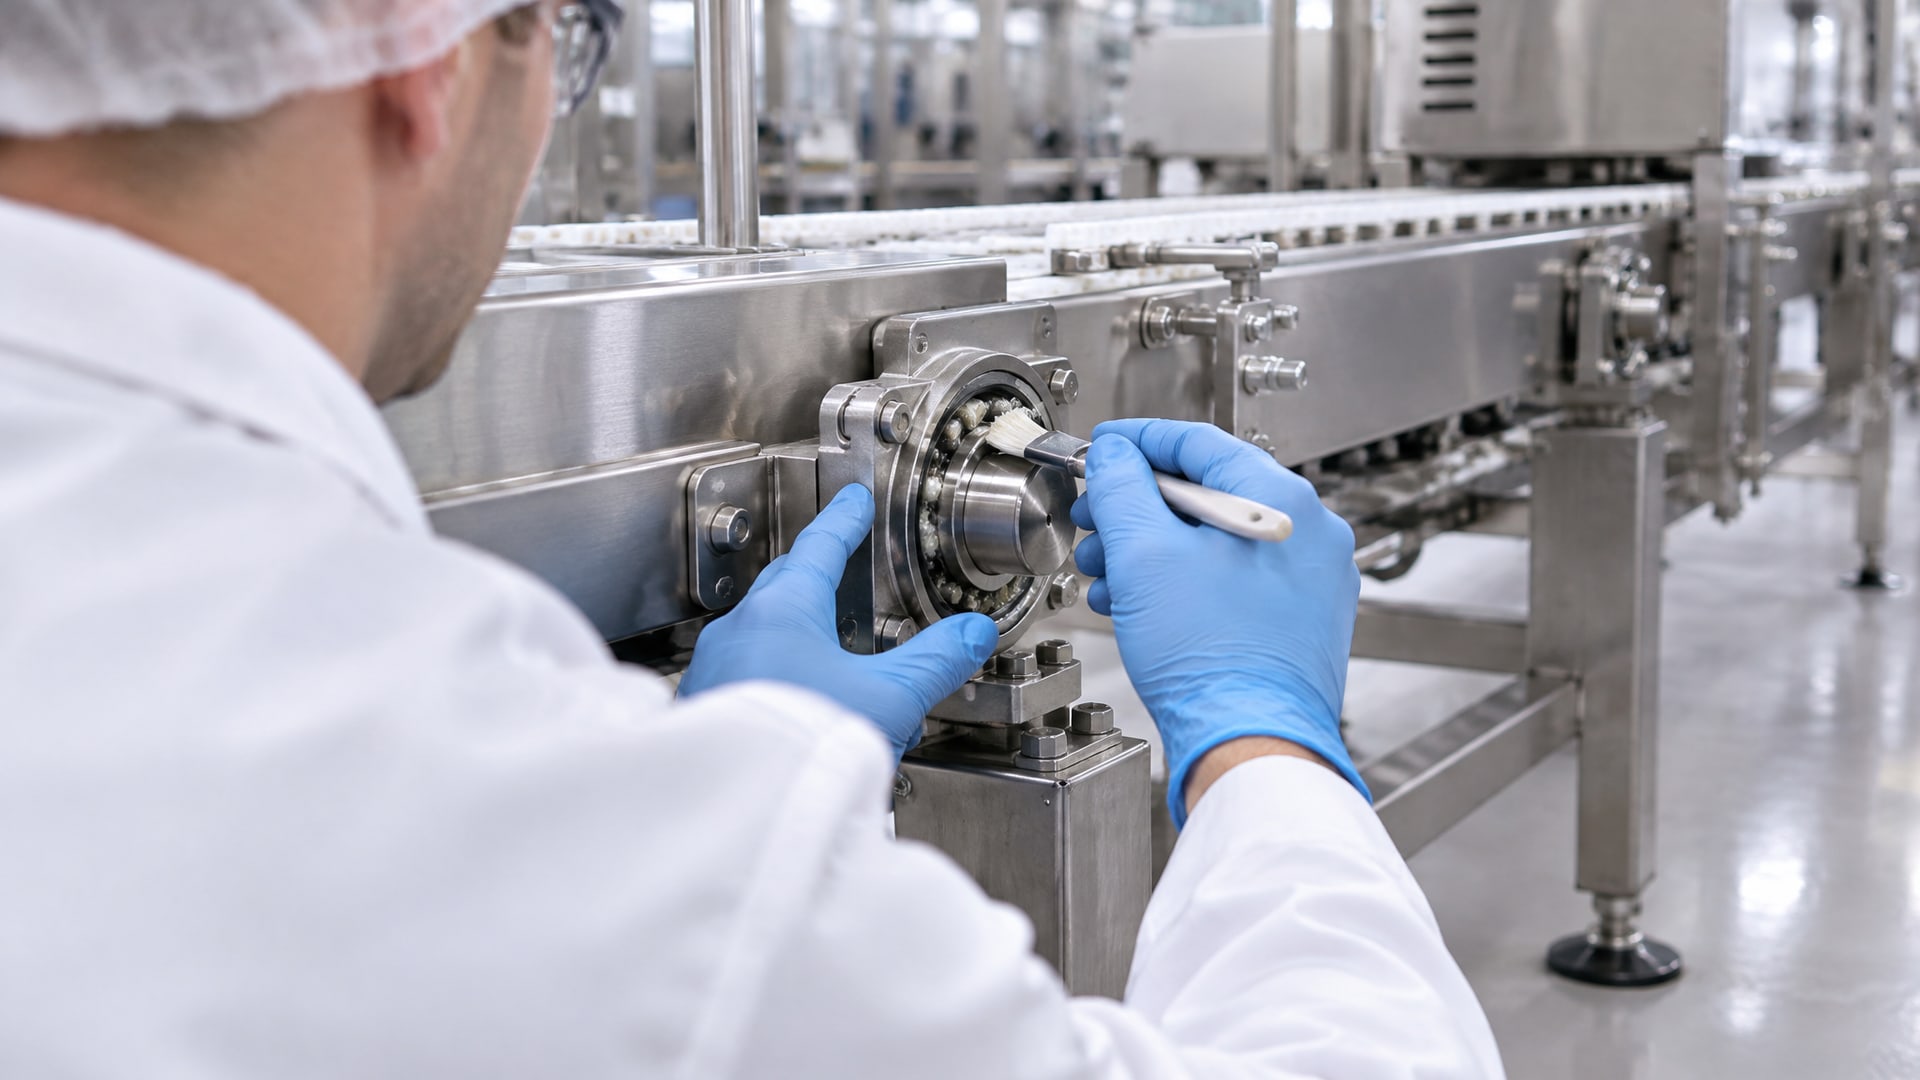
Это не показатель вязкости и не характеристика липкости - это мера твердости смазки, которая влияет на способность удерживаться в зазорах и скорость расхода.
NLGI 2 - универсальный выбор для большинства узлов фасовочного оборудования: подшипники качения, направляющие, цепные редукторы при стандартных температурах (от 0 до +60°C). NLGI 2 держится в зазорах долго, удобна в применении, предотвращает прямое вымывание при случайном попадании влаги.
NLGI 1 и NLGI 00 - более мягкие консистенции, применяются в централизованных системах смазки, когда смазка подается под давлением или при низких температурах, где NLGI 2 затвердевает и не прокачивается. Если упаковочная машина работает в холодных цехах или подключена к станции централизованной смазки, консистенция подбирается отдельно.
Таблица соответствия консистенции и области применения:
| Консистенция | Узел | Условие | Преимущество |
|---|---|---|---|
| NLGI 2 | Подшипники, направляющие, цепи | Температура 0…+60°C, точечное нанесение | Долго держится в зазоре, мало вытекает |
| NLGI 1 | Централизованные системы, низкие температуры | Температура -10…+40°C, систематическое нагнетание | Лучше прокачивается, быстрее распределяется |
| NLGI 00 | Системы смазки через масляницы, морозы | Температура ниже -10°C | Минимальное сопротивление прокачке |
Ошибка многих закупщиков - предположить, что все смазки одного названия (например, «пищевая смазка универсальная») имеют одну консистенцию. Прежде чем закупить партию, сверь карточку товара: там указана консистенция (NLGI 2, NLGI 1 или иная).
Как правильно перейти на пищевую смазку H1: практические шаги
Замена обычной промышленной смазки на H1 - это не просто нанести новую смазку поверх старой.
Процесс требует последовательности.
Шаг 1. Остановить оборудование и провести полную очистку. Перед нанесением H1 удалить старую смазку со всех узлов: подшипники, цепи, направляющие, зазоры. Загрязнения и остатки пищевого налета (крахмал, жир, белок) смешиваются с новой смазкой, снижают ее защитные свойства и портят консистенцию. Очистка проводится чистой ветошью, щетками, при необходимости - промывкой органическим растворителем и просушкой.
Шаг 2. Проверить наличие документации на смазку. Убедиться, что смазка имеет H1-регистрацию NSF или сертификат ISO 21469. Карточка товара или паспорт безопасности материала должны содержать эту информацию. Если в документе не указана регистрация - это не пищевая смазка, это обычная промышленная смазка с маркетинговой приставкой «food grade».
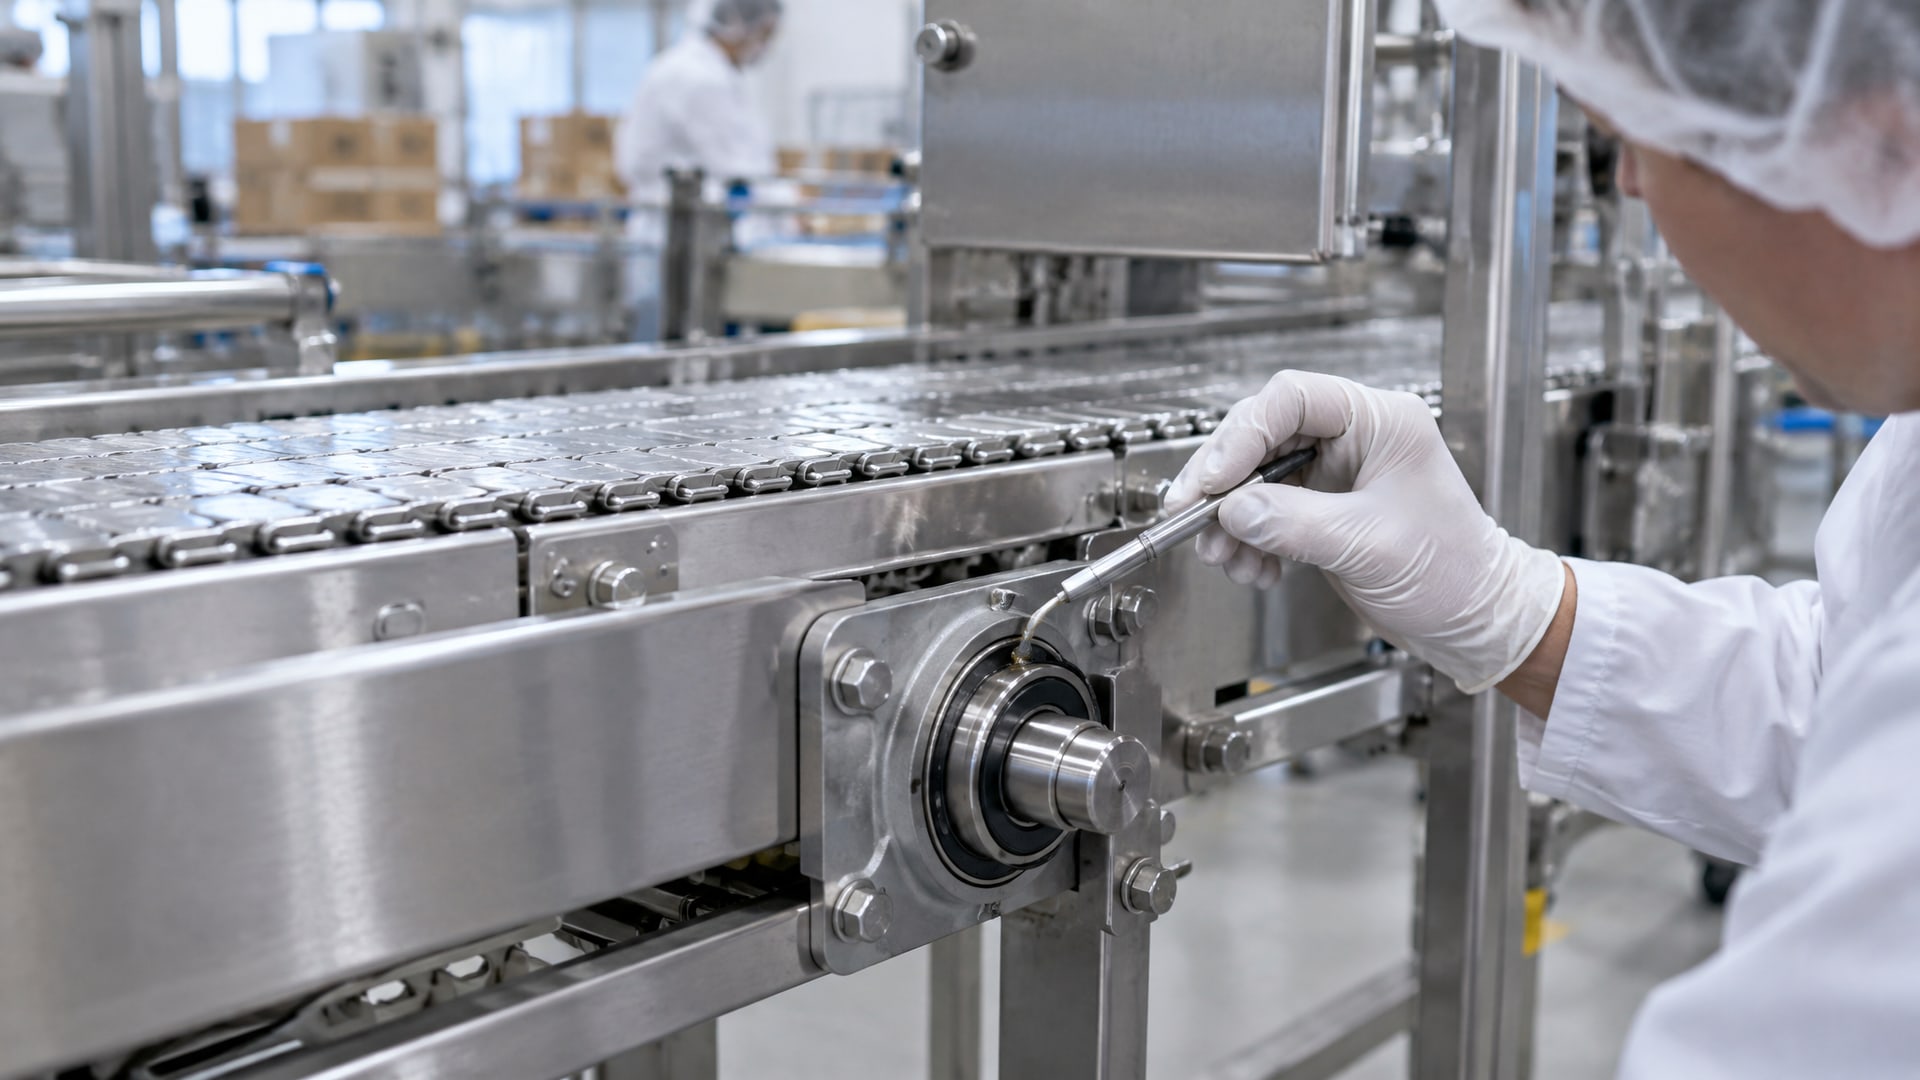
Шаг 3. Нанести минимально необходимое количество. Смазка наносится тонкой пленкой: для подшипника это несколько миллиграммов, для цепи - тонкое покрытие по всей длине. Избыток удаляется чистой ветошью сразу после сборки. На многих упаковочных машинах, где смазка может контактировать с продуктом, лучше нанести чуть меньше, чем переборщить.
Шаг 4. Начать с одного узла и проверить эффект. Если это первая партия H1, рекомендуется смазать один критичный узел (например, цепь конвейера), проверить поведение смазки в течение 2–3 дней работы: держится ли она в зазоре, не вытекает ли при вибрации, нет ли загрязнений на упаковке. После этого постепенно переводить остальные узлы.
Шаг 5. Заменить все оборудование на H1 сквозь. Эксперты советуют не оставлять на машине смесь H1 и H2, потому что это создает путаницу при обслуживании: техник может ошибиться и нанести обычную смазку туда, где требуется H1. Единообразие маркировок и типов смазок на одной машине снижает риск ошибок.
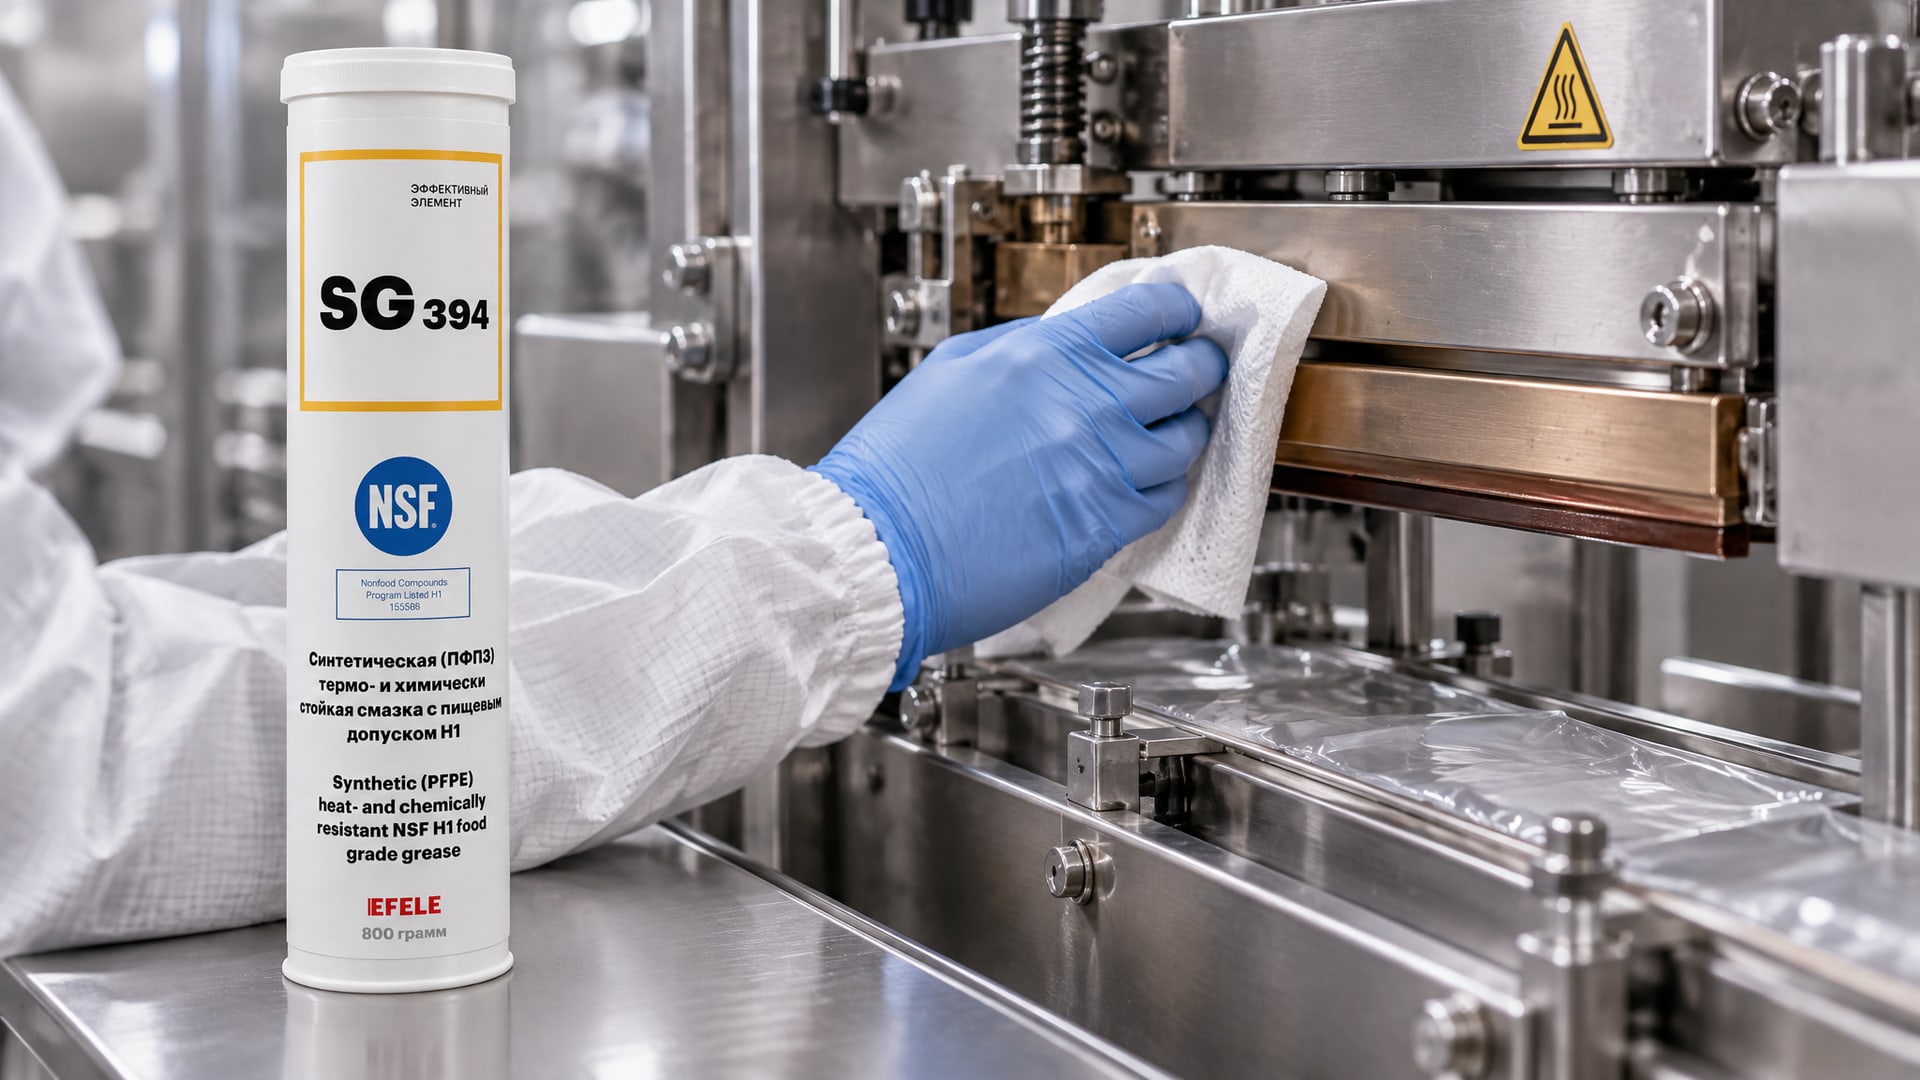
На высокотемпературных узлах запайки, где возможен фрикционный нагрев, нужна смазка не только с H1, но и с термостойкостью. EFELE SG-394 применяется именно в таких условиях: на механизмах, где требуется защита от окисления при повышенной температуре и одновременно сохранение пищевой безопасности.
Свойства H1 смазок: водостойкость, стабильность и устойчивость к окислению
Чтобы понять, почему одна H1-смазка дороже другой, важно знать эксплуатационные свойства, которые кроме регистрации определяют качество.
Водостойкость и сопротивление вымыванию. На упаковочных машинах, где линия периодически моется или работает во влажной среде, смазка должна сопротивляться попаданию воды и моющих растворов. Если смазка вымывается быстро, она перестает защищать подшипник, начинается коррозия и скрип. Тесты водостойкости проводят по стандартным методикам, и информация указывается в техпаспорте.
Shear stability (стабильность при сдвиге). Цепи, редукторы, подшипники скоростных узлов создают механическое давление на смазку. Если смазка не устойчива к сдвигу, она быстро разрушается механически, теряет консистенцию и начинает вытекать. H1-смазки высокого качества сохраняют консистенцию даже при интенсивном применении.
Устойчивость к окислению. Пищевые смазки часто применяются в условиях повышенной температуры (узлы запайки, вблизи тепловых источников). Окисление смазки приводит к образованию лаков, осадков, которые забивают зазоры и создают скопления налета. Современные H1-смазки содержат антиоксиданты, которые замедляют этот процесс; информация об этом указывается через параметр TOST test или аналогичные показатели.
Микробиологическая устойчивость. Во влажных пищевых цехах в смазке могут развиваться микроорганизмы, особенно если смазка содержит углеводороды и попадает во влажную среду. H1-смазки соответствуют ISO 21469 именно потому, что они устойчивы к биообрастанию; это достигается через выбор базового масла и присадок.
Температурный диапазон. Каждая H1-смазка имеет рекомендуемый диапазон температур (например, -10…+60°C или -20…+80°C). Это не просто рекомендация - это гарантия, что смазка сохранит консистенцию и защитные свойства в указанном диапазоне. При выборе нужно свериться с условиями конкретной машины: если упаковочная машина работает в холодильнике, обычная H1 для комнатной температуры не подойдет.
Проверка и контроль качества: как убедиться в правильности применения H1
После перехода на H1 нужно убедиться, что смазка работает правильно и не создает новых проблем.
Для этого проводят визуальный контроль и простые проверки:
Визуальный осмотр упаковки. В первые дни после смазки проверить упаковку на наличие жирных пятен или следов смазки. Если H1 была нанесена правильно (минимально необходимое количество), упаковка должна оставаться чистой. Наличие темных пятен на упаковке - сигнал о переизбытке смазки или неправильном ее нанесении.
Проверка отсутствия скрипов и вибраций. Смазка должна устранить скрипы и снизить вибрацию узла. Если скрип остался или усилился, это может означать неполную замену (смешивание старой и новой смазок) или неправильно подобранную консистенцию.
Проверка консистенции смазки в узле. Спустя неделю работы достать смазку из узла и оценить: консистенция не должна измениться (не расслоиться, не высохнуть, не стать жидкой). Если консистенция изменилась резко, это сигнал, что была залита не H1 или неправильная консистенция.
Запись в журнал обслуживания. Следить за датами нанесения H1, отмечать, на какие узлы нанесена, какая консистенция, какой производитель. Это позволит отследить ресурс смазки и выявить проблемы на ранней стадии.
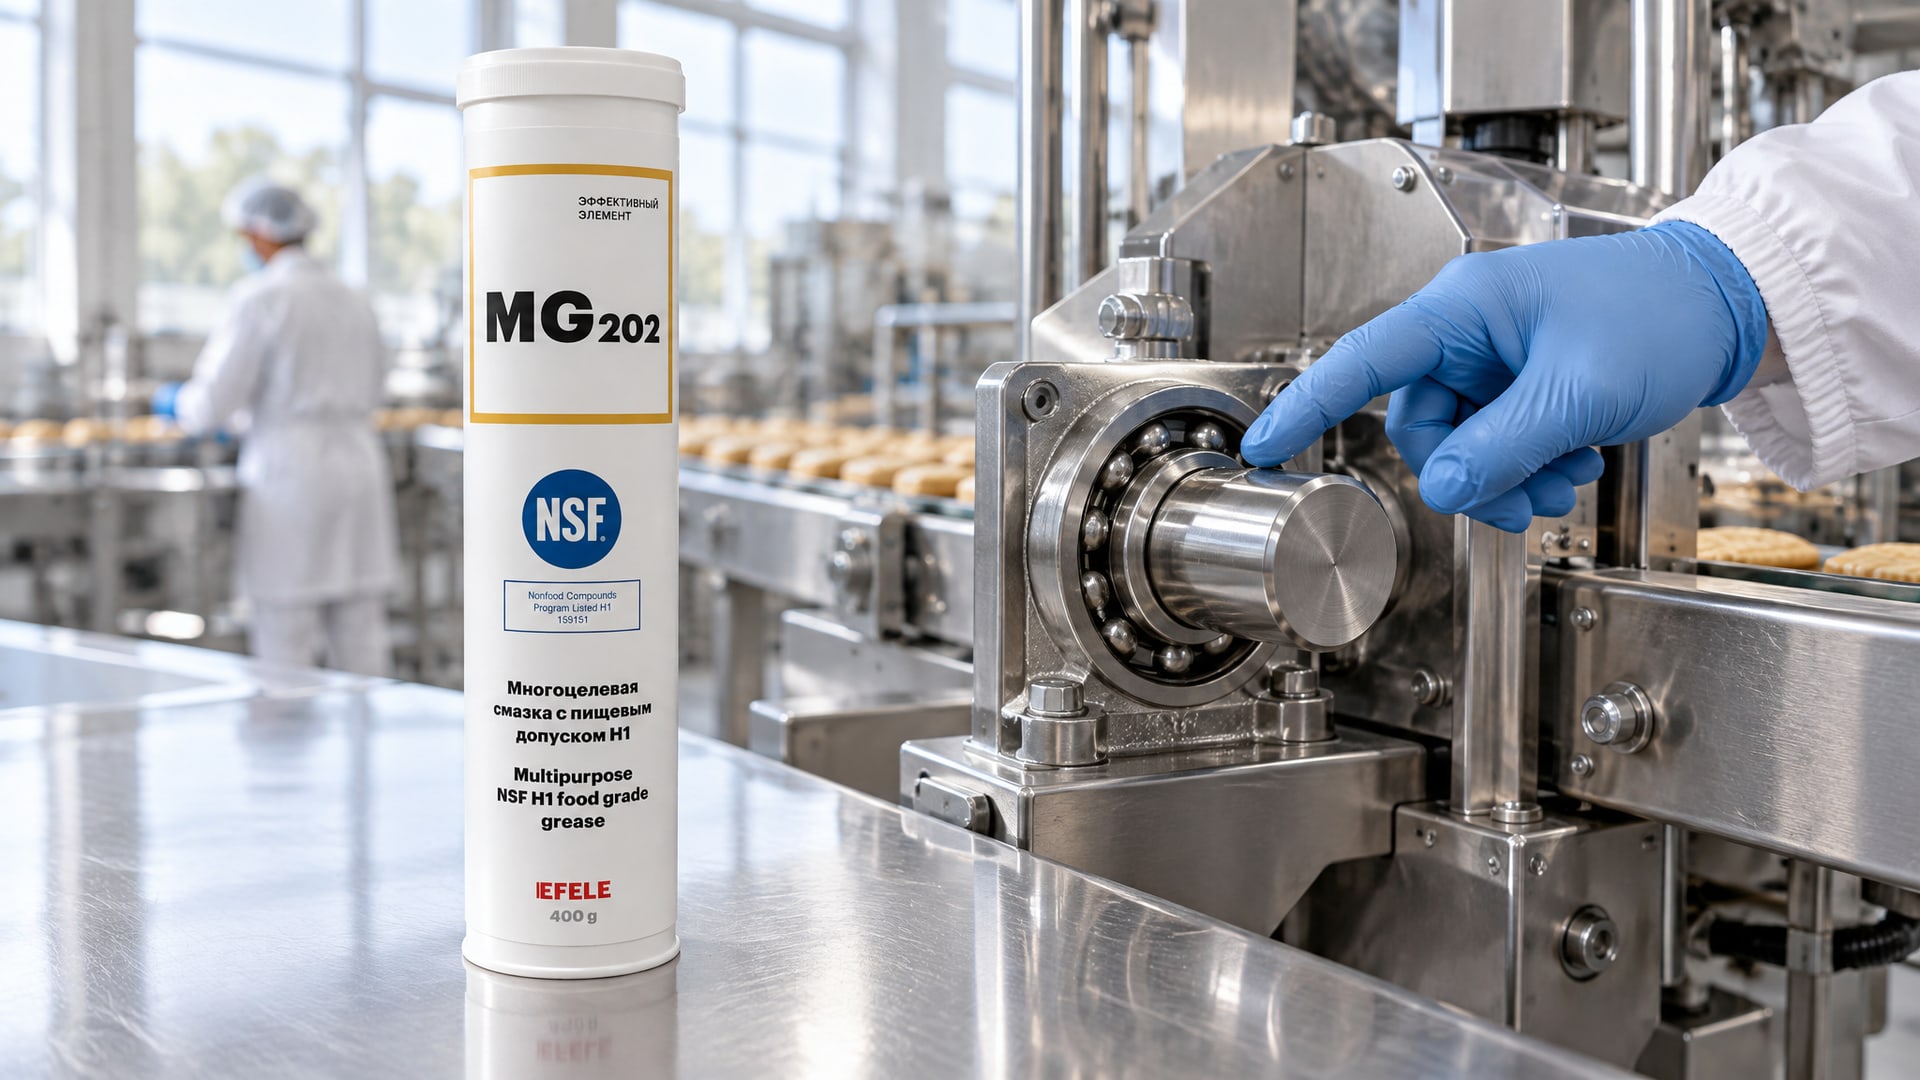
Для универсальной многоцелевой защиты подшипников и направляющих на стандартных участках упаковочной машины, где температуры не превышают +60°C и нет экстремальных условий, многие закупщики и ремонтные службы выбирают EFELE MG-202. Это смазка класса NLGI 2 с H1-регистрацией, водостойкостью и хорошей стабильностью при сдвиге - набор свойств, который соответствует требованиям большинства упаковочных узлов при стандартных условиях.
Часто задаваемые вопросы
Какова разница между H1 и H2 смазкой для пищевого оборудования?
H1 - смазка, допустимая для случайного, непреднамеренного контакта с пищей; она зарегистрирована в NSF и может попасть на упаковку или продукт. H2 - смазка для узлов, где контакт с пищей исключен полностью (редукторы, приводы, отделенные от пищевой зоны). Для H2 контакт с пищей недопустим; называть H2 «пищевой смазкой» некорректно. На упаковочных машинах в зонах контакта используется только H1.
Нужна ли H1 для всех узлов упаковочной машины?
Нет. H1 используется только там, где смазка может контактировать с продуктом, упаковочным материалом или попасть на открытую пищевую поверхность. Узлы, полностью отделенные от пищевой зоны (герметичные редукторы, приводы, электромоторы), могут использовать H2. Перед выбором смазки нужно определить риск контакта для каждого узла отдельно.
Почему перед переходом на H1 нужно полностью удалять старую смазку?
Старая смазка может отличаться по составу, типу базового масла и присадкам. При смешивании она может снизить защитные свойства H1, изменить консистенцию и создать загрязнения, которые забивают зазоры. Кроме того, остатки пищевого налета (крахмал, жиры) в старой смазке снижают гигиеничность новой смазки и портят ее работу.
Какую консистенцию выбрать: NLGI 2 или NLGI 1?
NLGI 2 подходит для большинства узлов фасовочных машин при температурах от 0 до +60°C и точечного нанесения смазки. NLGI 1 используется, если смазка подается централизованной системой (станция смазки) или если машина работает при низких температурах, где NLGI 2 затвердевает. Правильная консистенция указана в карточке оборудования или технических требованиях производителя.
Как часто нужно переносить смазку H1 на упаковочной машине?
Периодичность зависит от типа узла, интенсивности работы и условий среды. Подшипники и направляющие в стандартных условиях переносят смазку каждые 250–500 часов работы или один раз в 1–3 месяца. На машинах с интенсивной вибрацией, высокими температурами или влажностью периодичность сокращается. В журнале обслуживания нужно фиксировать даты смазки и отмечать поведение оборудования.
Заключение
Пищевая смазка NSF H1 - это не просто маркетинговое название, а строго определенный класс смазочного материала, предназначенный для случайного контакта с пищей на упаковочных и фасовочных машинах. Выбор между H1 и H2 должен быть привязан к конкретной зоне применения, а не к названию оборудования. Правильная консистенция (NLGI 2 для стандартных узлов, NLGI 1 для систем смазки), полная очистка оборудования перед заменой и сквозное применение одного типа смазки на всей машине - это основы надежной эксплуатации.
Следующий шаг для вашего производства: пересмотрите карту смазки упаковочной машины, определите узлы, где возможен контакт смазки с продуктом или упаковкой, и составьте план поэтапного перехода на H1 с указанием необходимой консистенции и периодичности смазки. Согласуйте список узлов с технической поддержкой производителя оборудования и убедитесь, что выбранная H1-смазка имеет NSF-регистрацию или сертификат ISO 21469.