РПС
Производство и поставки продуктов:
СОЖ, СОТС, масла, смазки, очистители,
специальные смазочные покрытия
+7 (831) 217-22-12
+7 (903) 602-12-07
Заказать звонок
Компания
  • О компании
  • Вакансии
  • Реквизиты
  • Контакты
Каталог
  • BECHEM
    BECHEM
    • Антифрикционные покрытия
    • Защита от коррозии и очистители
      • Защита от коррозии
      • Очистители
    • Пасты и спреи
      • Пасты
      • Спреи
    • Смазки
      • Арматурные смазки
      • Смазки для железнодорожных применений
      • Смазки для открытых и закрытых передач
      • Смазки для пластмасс
      • Смазки для подшипников качения и скольжения
      • Смазки для ходовой части и тормозных систем
      • Смазки для электроконтактов
    • Смазочные масла
      • Гидравлические жидкости
      • Индустриальные редукторные и циркуляционные масла
      • Масла для компрессоров и пневматических инструментов
      • Масла для цепей
      • Силиконовые масла
    • Смазочные материалы для пищевой и фармацевтической промышленностей
      • Смазки для пищевой и фармацевтической промышленностей
      • Смазочные масла для пищевой и фармацевтической промышленностей
    • СОТС для операций обработки давлением
      • Масла для холодного прессования
      • СОТС для волочения труб
      • СОТС для листовой формовки
      • СОТС для объемной формовки
    • СОТС для процессов металлообработки со снятием стружки
      • Berufluid
      • Водосмешиваемые смазочно-охлаждающие жидкости
      • Не смешиваемые с водой смазочно-охлаждающие среды
      • Оборудование для обслуживания СОЖ и СОТС
      • Сервисные продукты по обслуживанию СОЖ и СОТС
    • Экологичные смазочные и технологические материалы
      • Экологичные смазки
      • Экологичные смазочные масла
      • Экологичные смазочные материалы для железных дорог
  • EFELE
    EFELE
    • Анаэробные составы
    • Антифрикционные покрытия
    • Жидкие уплотнители
    • Защитные покрытия
    • Масла
    • Материалы в дозаторах
    • Материалы с пищевым допуском
    • Оборудование
    • Очистители
    • Пасты
    • Смазки
    • СОЖ
  • ВЕЗДЕШКА
    ВЕЗДЕШКА
  • YUNPRO
    YUNPRO
    • Смазки общего назначения
    • Жидкости для металлообработки
      • Эмульгированные СОЖ
      • Чистые технологические масла
      • Разделительные агенты
    • Специальные смазки
      • Высокотемпературные смазки
      • Водостойкие смазки для тяжелых условий эксплуатации
      • Малошумные смазки
      • Смазки для высокоскоростных подшипников
      • Автомобильные смазки
      • Смазки для тросов
      • Смазки для открытых зубчатых передач
    • Промышленные масла
      • Турбинные масла
      • Цепные масла
      • Железнодорожные масла
      • Масла для шин
      • Гидравлические масла
      • Трансмиссионные масла
      • Циркуляционные масла
      • Компрессорные масла
  • Газпромнефть
    Газпромнефть
    • Индустриальные смазочные материалы (IND)
      • Гидравлические масла
      • Индустриальные масла Gazpromneft без присадок
      • Компрессорные масла
      • Масла для бумагоделательных машин
      • Масла для направляющих скольжения
      • Масла для прокатных станов
      • Масла закалочные и теплоносители
      • Масла разделительные
      • Масла-мягчители
      • Осевые масла
      • Пластичные смазки Gazpromneft
      • Редукторные масла
      • Трансмиссионно-гидравлические масла
      • Турбинные масла
      • Циркуляционные масла
    • Смазочные материалы для коммерческого транспорта (CVL)
      • G-Family
      • Gazpromneft
    • Смазочные материалы для потребительского сегмента (PVL)
      • G-Family
      • Gazpromneft
  • MODENGY
    MODENGY
    • Адаптивные смазочные материалы
    • Антифрикционные покрытия
    • Графеновые смазочные материалы
    • Оборудование
    • Очистители
    • Специальные растворители
    • Твердосмазочные пасты
    • Функциональные покрытия
  • РПС
    РПС
    • Очистители
    • Смазки
  • Оборудование
    Оборудование
    • pH-метр для СОТС, СОЖ
    • Биоконтроль
    • Ручной рефрактометр
    • Пневмосистема для перекачки жидкости
    • Кондуктометр
    • Скиммер Bandskimmer
    • Смеситель для приготовления эмульсии
    • Скиммер для СОЖ M-12/30
    • Скиммер для СОЖ M-11/30
    • Скиммер для СОЖ M-10/30
    • Скиммер для СОЖ M-02/30
    • Скиммер для СОЖ M-01/30
    • Скиммер для СОЖ M-00/30
    • Скиммер для СОЖ C-12/30
    • Скиммер для СОЖ C-11/30
    • Скиммер для СОЖ C-10/30
    • Скиммер для СОЖ C-02/30
    • Скиммер для СОЖ C-01/30
    • Скиммер для СОЖ C-00/30
  • Смазка как Краска
    Смазка как Краска
Статьи
Новости
Библиотека
Контакты
    РПС
    Компания
    • О компании
    • Вакансии
    • Реквизиты
    • Контакты
    Каталог
    • BECHEM
      BECHEM
      • Антифрикционные покрытия
      • Защита от коррозии и очистители
        • Защита от коррозии
        • Очистители
      • Пасты и спреи
        • Пасты
        • Спреи
      • Смазки
        • Арматурные смазки
        • Смазки для железнодорожных применений
        • Смазки для открытых и закрытых передач
        • Смазки для пластмасс
        • Смазки для подшипников качения и скольжения
        • Смазки для ходовой части и тормозных систем
        • Смазки для электроконтактов
      • Смазочные масла
        • Гидравлические жидкости
        • Индустриальные редукторные и циркуляционные масла
        • Масла для компрессоров и пневматических инструментов
        • Масла для цепей
        • Силиконовые масла
      • Смазочные материалы для пищевой и фармацевтической промышленностей
        • Смазки для пищевой и фармацевтической промышленностей
        • Смазочные масла для пищевой и фармацевтической промышленностей
      • СОТС для операций обработки давлением
        • Масла для холодного прессования
        • СОТС для волочения труб
        • СОТС для листовой формовки
        • СОТС для объемной формовки
      • СОТС для процессов металлообработки со снятием стружки
        • Berufluid
        • Водосмешиваемые смазочно-охлаждающие жидкости
        • Не смешиваемые с водой смазочно-охлаждающие среды
        • Оборудование для обслуживания СОЖ и СОТС
        • Сервисные продукты по обслуживанию СОЖ и СОТС
      • Экологичные смазочные и технологические материалы
        • Экологичные смазки
        • Экологичные смазочные масла
        • Экологичные смазочные материалы для железных дорог
    • EFELE
      EFELE
      • Анаэробные составы
      • Антифрикционные покрытия
      • Жидкие уплотнители
      • Защитные покрытия
      • Масла
      • Материалы в дозаторах
      • Материалы с пищевым допуском
      • Оборудование
      • Очистители
      • Пасты
      • Смазки
      • СОЖ
    • ВЕЗДЕШКА
      ВЕЗДЕШКА
    • YUNPRO
      YUNPRO
      • Смазки общего назначения
      • Жидкости для металлообработки
        • Эмульгированные СОЖ
        • Чистые технологические масла
        • Разделительные агенты
      • Специальные смазки
        • Высокотемпературные смазки
        • Водостойкие смазки для тяжелых условий эксплуатации
        • Малошумные смазки
        • Смазки для высокоскоростных подшипников
        • Автомобильные смазки
        • Смазки для тросов
        • Смазки для открытых зубчатых передач
      • Промышленные масла
        • Турбинные масла
        • Цепные масла
        • Железнодорожные масла
        • Масла для шин
        • Гидравлические масла
        • Трансмиссионные масла
        • Циркуляционные масла
        • Компрессорные масла
    • Газпромнефть
      Газпромнефть
      • Индустриальные смазочные материалы (IND)
        • Гидравлические масла
        • Индустриальные масла Gazpromneft без присадок
        • Компрессорные масла
        • Масла для бумагоделательных машин
        • Масла для направляющих скольжения
        • Масла для прокатных станов
        • Масла закалочные и теплоносители
        • Масла разделительные
        • Масла-мягчители
        • Осевые масла
        • Пластичные смазки Gazpromneft
        • Редукторные масла
        • Трансмиссионно-гидравлические масла
        • Турбинные масла
        • Циркуляционные масла
      • Смазочные материалы для коммерческого транспорта (CVL)
        • G-Family
        • Gazpromneft
      • Смазочные материалы для потребительского сегмента (PVL)
        • G-Family
        • Gazpromneft
    • MODENGY
      MODENGY
      • Адаптивные смазочные материалы
      • Антифрикционные покрытия
      • Графеновые смазочные материалы
      • Оборудование
      • Очистители
      • Специальные растворители
      • Твердосмазочные пасты
      • Функциональные покрытия
    • РПС
      РПС
      • Очистители
      • Смазки
    • Оборудование
      Оборудование
      • pH-метр для СОТС, СОЖ
      • Биоконтроль
      • Ручной рефрактометр
      • Пневмосистема для перекачки жидкости
      • Кондуктометр
      • Скиммер Bandskimmer
      • Смеситель для приготовления эмульсии
      • Скиммер для СОЖ M-12/30
      • Скиммер для СОЖ M-11/30
      • Скиммер для СОЖ M-10/30
      • Скиммер для СОЖ M-02/30
      • Скиммер для СОЖ M-01/30
      • Скиммер для СОЖ M-00/30
      • Скиммер для СОЖ C-12/30
      • Скиммер для СОЖ C-11/30
      • Скиммер для СОЖ C-10/30
      • Скиммер для СОЖ C-02/30
      • Скиммер для СОЖ C-01/30
      • Скиммер для СОЖ C-00/30
    • Смазка как Краска
      Смазка как Краска
    Статьи
    Новости
    Библиотека
    Контакты
      РПС
      • Компания
        • Назад
        • Компания
        • О компании
        • Вакансии
        • Реквизиты
        • Контакты
      • Каталог
        • Назад
        • Каталог
        • BECHEM
          • Назад
          • BECHEM
          • Антифрикционные покрытия
          • Защита от коррозии и очистители
            • Назад
            • Защита от коррозии и очистители
            • Защита от коррозии
            • Очистители
          • Пасты и спреи
            • Назад
            • Пасты и спреи
            • Пасты
            • Спреи
          • Смазки
            • Назад
            • Смазки
            • Арматурные смазки
            • Смазки для железнодорожных применений
            • Смазки для открытых и закрытых передач
            • Смазки для пластмасс
            • Смазки для подшипников качения и скольжения
            • Смазки для ходовой части и тормозных систем
            • Смазки для электроконтактов
          • Смазочные масла
            • Назад
            • Смазочные масла
            • Гидравлические жидкости
            • Индустриальные редукторные и циркуляционные масла
            • Масла для компрессоров и пневматических инструментов
            • Масла для цепей
            • Силиконовые масла
          • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Назад
            • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Смазки для пищевой и фармацевтической промышленностей
            • Смазочные масла для пищевой и фармацевтической промышленностей
          • СОТС для операций обработки давлением
            • Назад
            • СОТС для операций обработки давлением
            • Масла для холодного прессования
            • СОТС для волочения труб
            • СОТС для листовой формовки
            • СОТС для объемной формовки
          • СОТС для процессов металлообработки со снятием стружки
            • Назад
            • СОТС для процессов металлообработки со снятием стружки
            • Berufluid
            • Водосмешиваемые смазочно-охлаждающие жидкости
            • Не смешиваемые с водой смазочно-охлаждающие среды
            • Оборудование для обслуживания СОЖ и СОТС
            • Сервисные продукты по обслуживанию СОЖ и СОТС
          • Экологичные смазочные и технологические материалы
            • Назад
            • Экологичные смазочные и технологические материалы
            • Экологичные смазки
            • Экологичные смазочные масла
            • Экологичные смазочные материалы для железных дорог
        • EFELE
          • Назад
          • EFELE
          • Анаэробные составы
          • Антифрикционные покрытия
          • Жидкие уплотнители
          • Защитные покрытия
          • Масла
          • Материалы в дозаторах
          • Материалы с пищевым допуском
          • Оборудование
          • Очистители
          • Пасты
          • Смазки
          • СОЖ
        • ВЕЗДЕШКА
        • YUNPRO
          • Назад
          • YUNPRO
          • Смазки общего назначения
          • Жидкости для металлообработки
            • Назад
            • Жидкости для металлообработки
            • Эмульгированные СОЖ
            • Чистые технологические масла
            • Разделительные агенты
          • Специальные смазки
            • Назад
            • Специальные смазки
            • Высокотемпературные смазки
            • Водостойкие смазки для тяжелых условий эксплуатации
            • Малошумные смазки
            • Смазки для высокоскоростных подшипников
            • Автомобильные смазки
            • Смазки для тросов
            • Смазки для открытых зубчатых передач
          • Промышленные масла
            • Назад
            • Промышленные масла
            • Турбинные масла
            • Цепные масла
            • Железнодорожные масла
            • Масла для шин
            • Гидравлические масла
            • Трансмиссионные масла
            • Циркуляционные масла
            • Компрессорные масла
        • Газпромнефть
          • Назад
          • Газпромнефть
          • Индустриальные смазочные материалы (IND)
            • Назад
            • Индустриальные смазочные материалы (IND)
            • Гидравлические масла
            • Индустриальные масла Gazpromneft без присадок
            • Компрессорные масла
            • Масла для бумагоделательных машин
            • Масла для направляющих скольжения
            • Масла для прокатных станов
            • Масла закалочные и теплоносители
            • Масла разделительные
            • Масла-мягчители
            • Осевые масла
            • Пластичные смазки Gazpromneft
            • Редукторные масла
            • Трансмиссионно-гидравлические масла
            • Турбинные масла
            • Циркуляционные масла
          • Смазочные материалы для коммерческого транспорта (CVL)
            • Назад
            • Смазочные материалы для коммерческого транспорта (CVL)
            • G-Family
            • Gazpromneft
          • Смазочные материалы для потребительского сегмента (PVL)
            • Назад
            • Смазочные материалы для потребительского сегмента (PVL)
            • G-Family
            • Gazpromneft
        • MODENGY
          • Назад
          • MODENGY
          • Адаптивные смазочные материалы
          • Антифрикционные покрытия
          • Графеновые смазочные материалы
          • Оборудование
          • Очистители
          • Специальные растворители
          • Твердосмазочные пасты
          • Функциональные покрытия
        • РПС
          • Назад
          • РПС
          • Очистители
          • Смазки
        • Оборудование
          • Назад
          • Оборудование
          • Оборудование для обслуживания cмазочно-охлаждающих жидкостей (СОЖ)
        • Смазка как Краска
      • Статьи
      • Новости
      • Библиотека
      • Контакты
      • Подбор СОЖ для металлообработки
      • Подбор СОЖ для волочения
      • +7 (831) 217-22-12
        • Назад
        • Телефоны
        • +7 (831) 217-22-12
        • +7 (903) 602-12-07
        • Заказать звонок
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      • Главная
      • Информация
      • Тренды
      • Как улучшить адгезию финишного покрытия: роль набивки риски на металле

      Как улучшить адгезию финишного покрытия: роль набивки риски на металле

      В цеху на промышленном оборудовании шлифуют металлическую деталь, создавая шероховатость как улучшить адгезию покрытия.
      Узнайте, как улучшить адгезию финишного покрытия, используя правильную подготовку поверхности и контролируемый профиль для надежного сцепления.

      Адгезию финишного покрытия улучшают не за счет максимально грубой шлифовки, а сочетанием чистой поверхности и равномерного контролируемого профиля. Набивка риски помогает создать механическое сцепление, но не компенсирует остатки масла, ржавчину, пыль или растворимые соли. Поэтому результат зависит и от подготовки, и от требований конкретной системы покрытия.

      Статья полезна инженерам, специалистам по окраске и закупщикам, которым нужно выбрать способ механической подготовки металла и проверить ее качество. Разберем, как связаны профиль и адгезия, какие стандарты применяют для описания поверхности и почему визуально шероховатая деталь не всегда готова к нанесению финишного слоя.

      Как улучшить адгезию: что дает набивка риски


      Гладкая блестящая поверхность хуже подходит для нанесения покрытия без предварительной подготовки. 

      Шлифование или абразивная обработка снимают глянец и формируют профиль, за счет которого покрытие получает возможность механически сцепляться с основанием. В этом и состоит практический смысл набивки риски: создать не просто шероховатость, а подходящую для выбранного материала текстуру поверхности.

      Однако набивка риски влияет на адгезию только при контролируемом результате. Слишком слабый профиль может не обеспечить достаточного механического зацепления. Чрезмерная шероховатость тоже не универсальное преимущество: она способна ухудшить равномерность покрытия и увеличить расход материала. Поэтому критерий «чем грубее, тем лучше» не подходит для оценки подготовки.

      В отраслевой практике профиль рассматривают по двум признакам: глубине и плотности. Недостаточно проверить, что на поверхности видны царапины. Важно, насколько равномерно они распределены и соответствует ли полученная текстура требованиям покрытия. Для описания шероховатости применяют ISO 21920, а для трехмерной топографии поверхности - ISO 25178. Эти стандарты помогают описывать параметры поверхности, но не задают универсальную риску для любого металла и любой краски.

      Подготовка поверхности и адгезия связаны также через состояние основания. Масло, грязь, ржавчина, окалина и пыль мешают сцеплению покрытия с металлом. Если загрязнение остается в рисках, механический профиль не решает проблему, а дефекты могут проявиться уже после нанесения. Поэтому оценивать нужно не только шероховатость, но и чистоту поверхности, а целевые требования сверять с документацией на систему покрытия.

      Почему одной визуальной оценки недостаточно

      На глаз можно заметить глянец, видимые загрязнения и неравномерность обработки, но нельзя надежно оценить все параметры профиля или обнаружить невидимые загрязнения. Для ответственных работ важны измерение профиля и проверка чистоты, включая контроль растворимых солей, если это предусмотрено требованиями процесса.

      Подготовка поверхности перед нанесением финишного слоя


      Рабочая последовательность подготовки металла включает очистку, абразивную обработку и финальную очистку. 
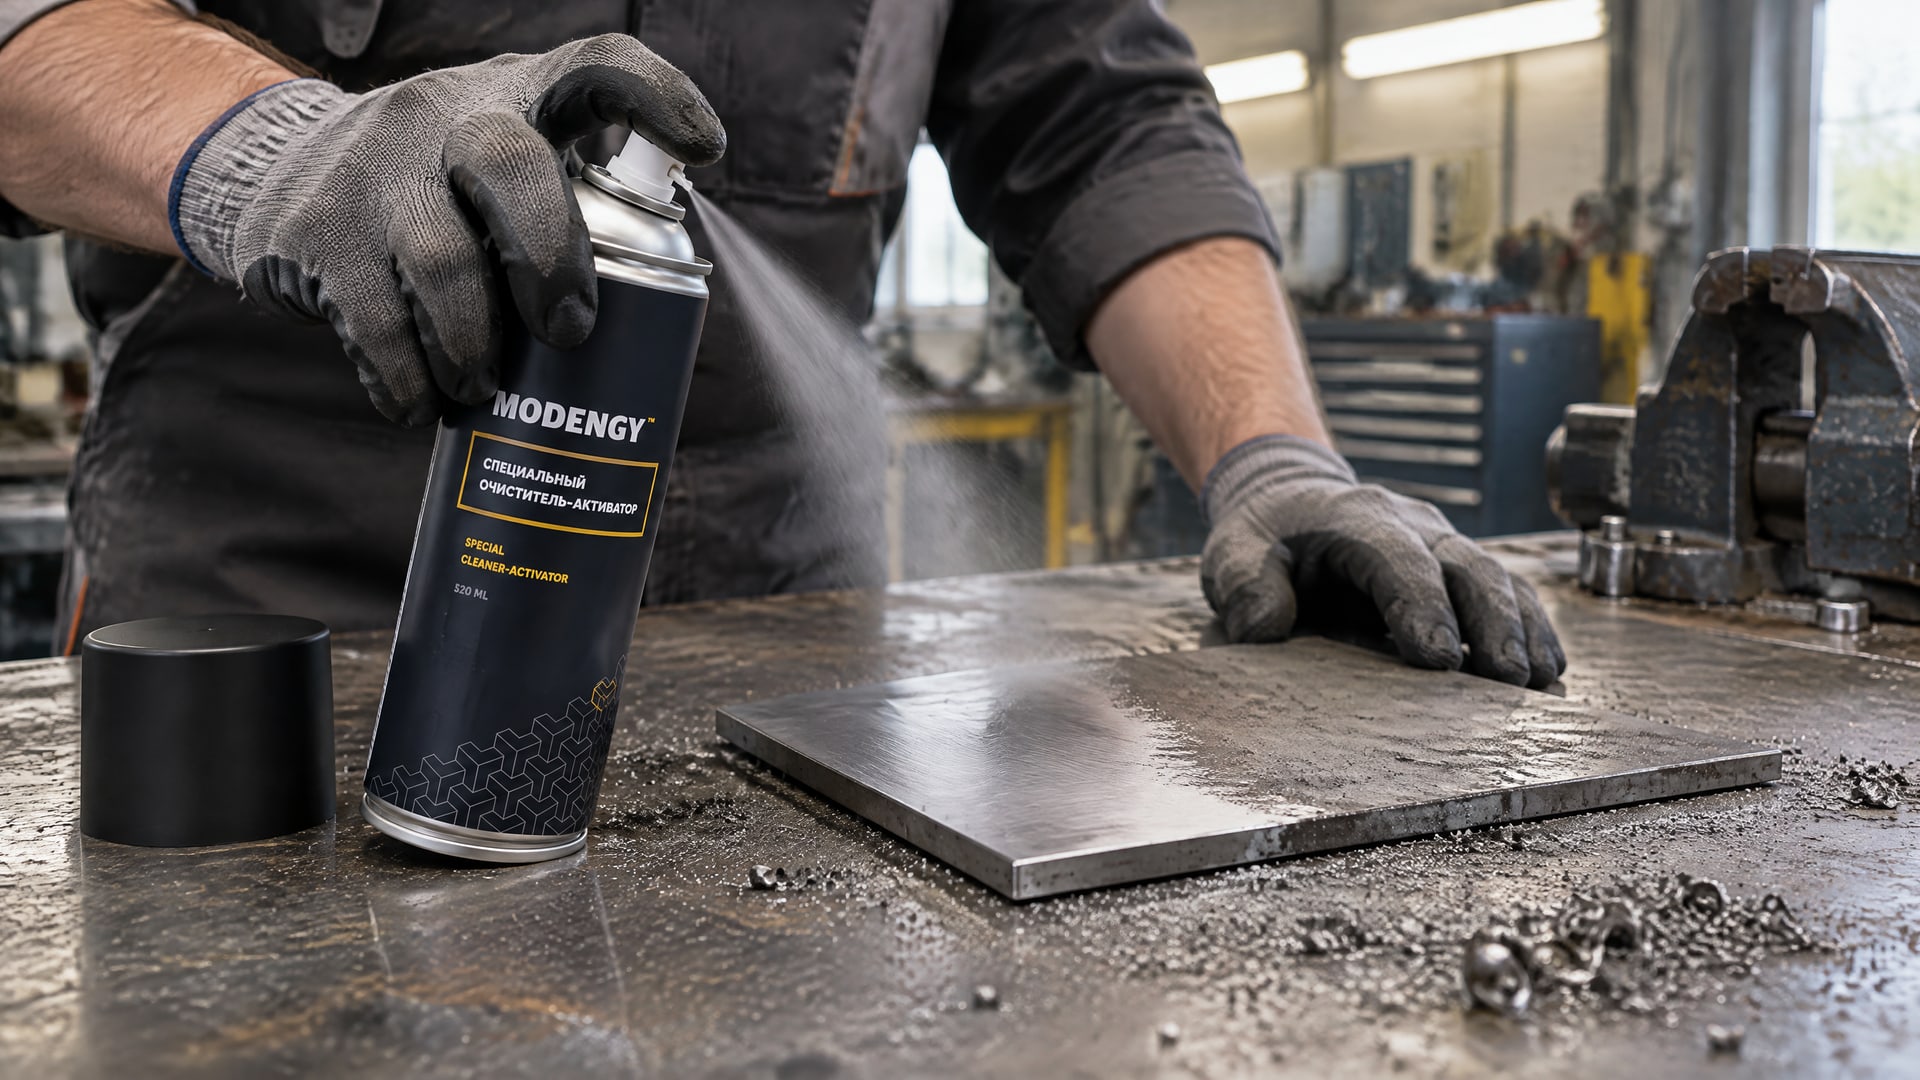
      Рука в перчатке наносит MODENGY Очиститель-активатор, чтобы улучшить адгезию.

      Сначала удаляют загрязнения, затем матируют или очищают поверхность абразивным способом, после чего убирают пыль и остатки загрязнений. Если изменить порядок и наносить покрытие поверх пыли или жировой пленки, сформированная риска не обеспечит надежного сцепления.

      Метод выбирают с учетом состояния основания и требований к покрытию. Для гладких или блестящих поверхностей применяют матирование шлифованием либо sweep blasting. Для ответственных покрытий на стали отраслевые руководства часто отдают предпочтение абразивной очистке с контролем класса чистоты и профиля. При менее высоких требованиях может быть достаточно шлифования и обезжиривания, если такой результат допускает технология.

      Удаление ржавчины и прокатной окалины имеет принципиальное значение: эти слои ухудшают адгезию и могут способствовать коррозии под покрытием. Для углеродистой стали в зависимости от системы покрытия используют разные степени абразивной очистки, включая White Metal, Near-White Metal и Commercial Blast Cleaning. Это не взаимозаменяемые описания результата: выбранная степень должна соответствовать требованиям проекта.

      После механической обработки важно не оставить на поверхности продукты очистки. Пыль в профиле, масляные следы и другие загрязнения могут свести на нет пользу матирования. На этапе финальной подготовки металла перед нанесением покрытия применяют MODENGY Очиститель-активатор. Его использование следует включать в процесс очистки и активации поверхности, а требования к последующим операциям сверять с технологией конкретного покрытия.

      Когда достаточно шлифования

      Шлифование может быть приемлемым способом для работ с невысокими требованиями, если оно обеспечивает нужную чистоту и профиль. Для ответственных металлоконструкций отраслевые рекомендации чаще предусматривают абразивную очистку и проверку результата. Решение принимают не по привычному инструменту, а по требованиям к покрытию и условиям эксплуатации.

      Стандарты подготовки металла и параметры поверхности


      Стандарты подготовки металла описывают способы очистки, степени чистоты и параметры профиля. 
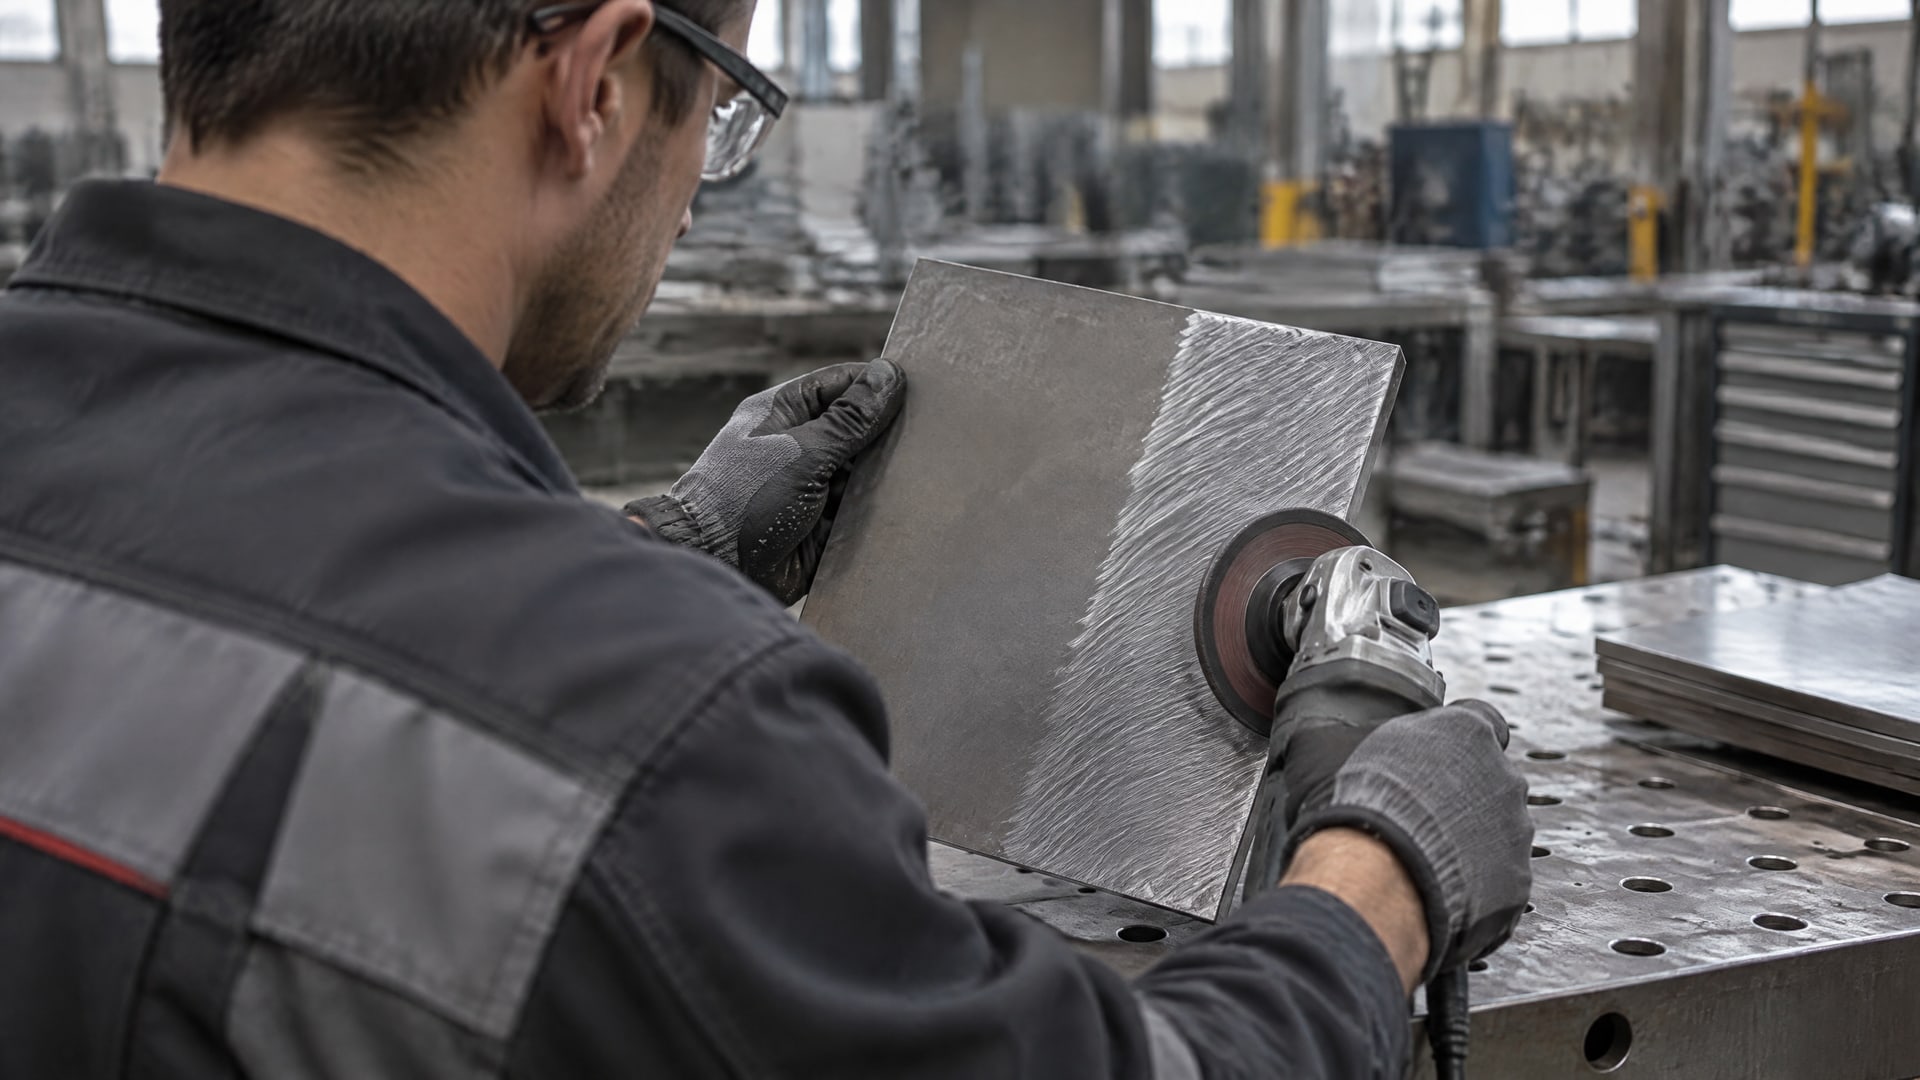
      Набивка риски на металлической поверхности для обеспечения адгезии финишного покрытия.

      Семейство ISO 8501 используют для оценки и нормирования подготовки поверхности. В отрасли также применяют нормы SSPC/NACE и связанные с ними документы AMPP. При этом обозначение стандарта само по себе не отвечает на вопрос, какая риска нужна конкретному финишному покрытию: целевые параметры определяет спецификация системы.

      Для степени White Metal после абразивной очистки не допускаются видимые масло, смазка, пыль, грязь, окалина, ржавчина, старые покрытия и другие посторонние включения. Это показывает, что стандартная оценка чистоты не сводится к внешнему виду риски. Если поверхность чистая, но профиль не соответствует требованиям, подготовка остается неполной. И наоборот, выраженная риска не делает основание готовым при наличии загрязнений.

      ASTM D2651 посвящен подготовке металлических поверхностей для адгезивного соединения. В его области рассматриваются механические и химические способы для разных металлов и сплавов, включая алюминий, нержавеющую и углеродистую сталь, титан, магний и медь. Важно учитывать границы применения: этот документ относится к подготовке для клеевого соединения, а не к литым металлам. Его нельзя автоматически считать технологической инструкцией для любой системы окраски.

      AMPP SC 05 курирует стандарты по подготовке поверхности, в том числе оценку surface profile, методов сухой и мокрой абразивной очистки, водоструйной очистки и измерения невидимых загрязнений, например растворимых солей. В совокупности эти подходы помогают оценивать не только глубину профиля, но и его плотность, а также состояние поверхности после очистки.

      Перед началом работ полезно зафиксировать в технологической документации способ подготовки, требуемую чистоту и метод проверки профиля. Если проект задает только способ обработки, но не описывает приемку результата, следует уточнить требования у разработчика системы покрытия. Это снижает риск, что один участок будут принимать по визуальному виду, а другой - по измеряемым параметрам.

      Типичные ошибки при набивке риски


      Частая ошибка - считать, что поверхность готова, если она стала матовой или покрылась царапинами. 
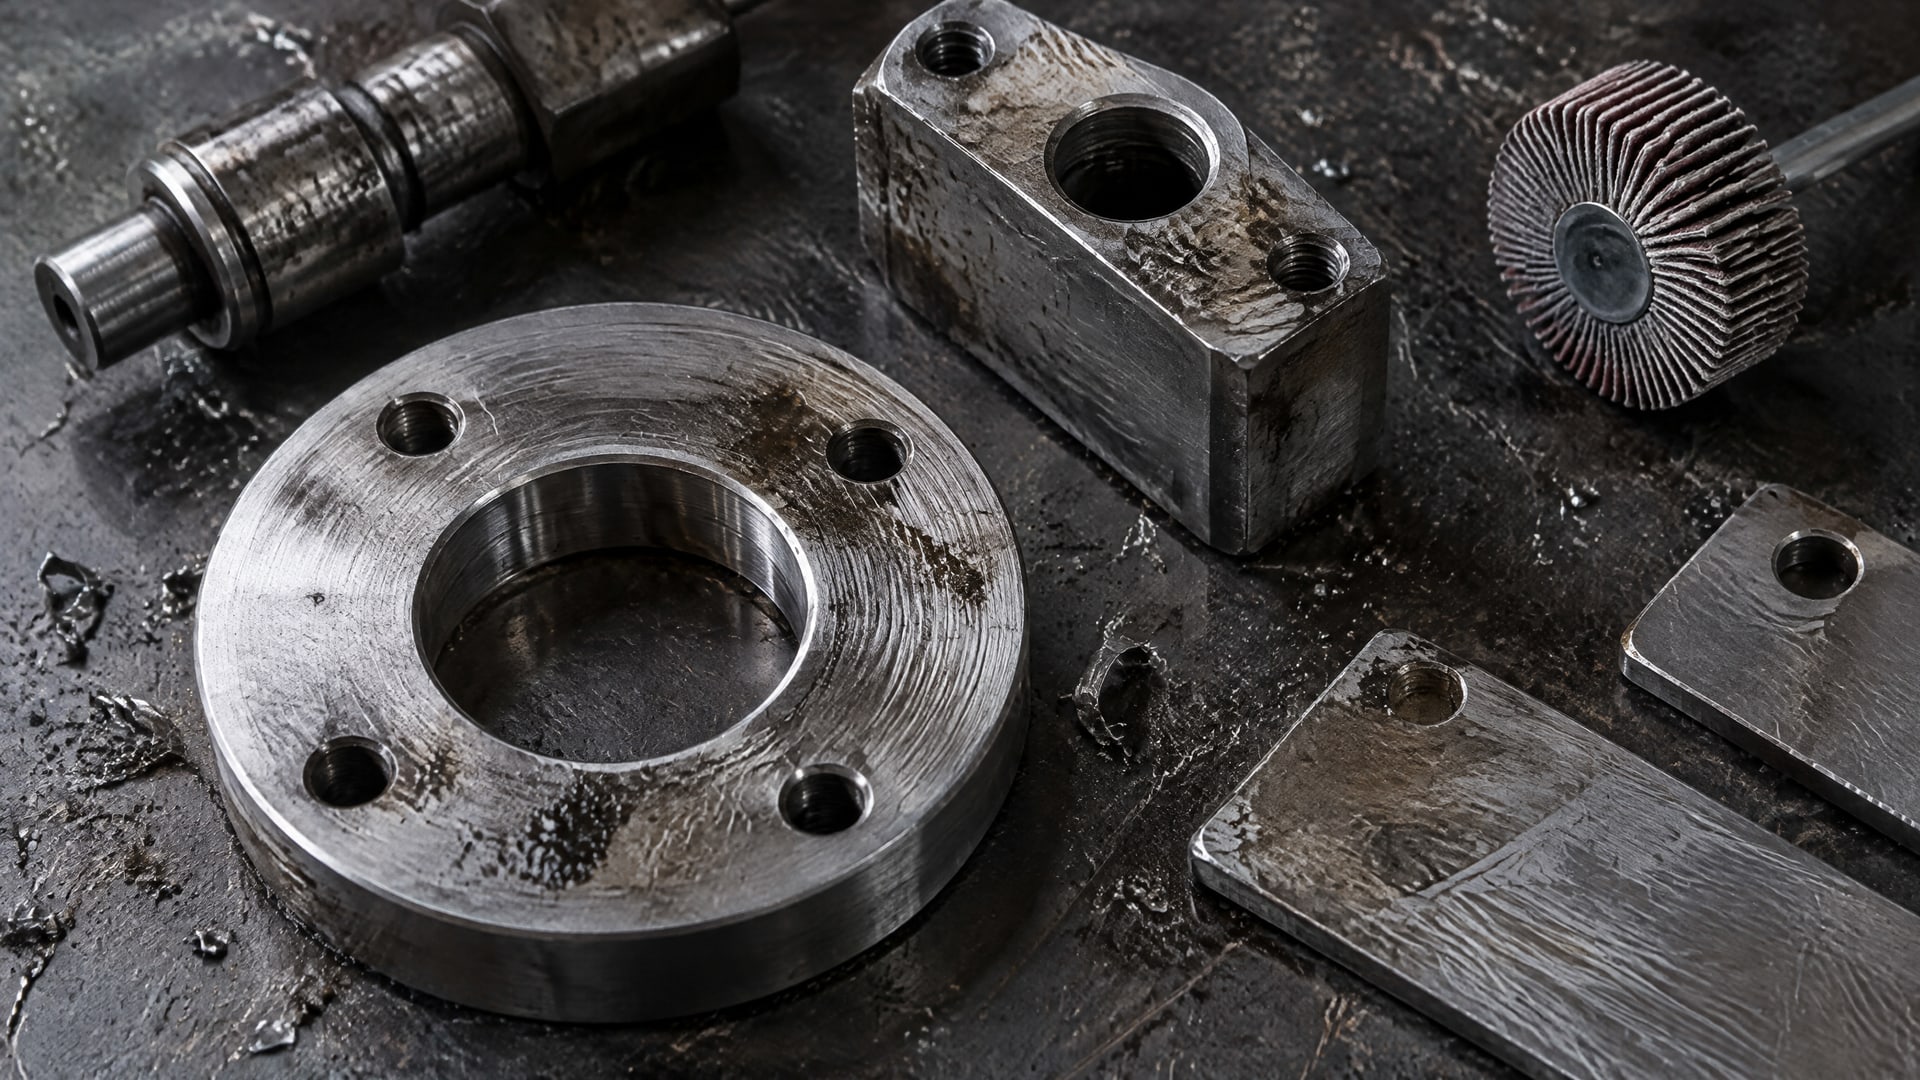
      Металлические детали с неравномерными царапинами и остатками масла, как улучшить адгезию.

      Матирование снимает глянец, но не удаляет автоматически масло, соли, ржавчину и пыль. Поэтому после абразивной обработки нужна финальная очистка, а качество основания оценивают по совокупности признаков.

      Вторая ошибка - добиваться максимально грубой риски без привязки к требованиям покрытия. Избыточный профиль может ухудшить равномерность пленки и повысить расход материала. Контроль должен учитывать глубину и плотность профиля, а целевое значение нужно брать из спецификации покрытия или проектной документации. Универсального параметра шероховатости для всех металлов и покрытий нет.

      Третья ошибка - полагаться только на визуальный осмотр. Он помогает заметить крупные дефекты и загрязнения, но не заменяет измерение профиля и проверку невидимых загрязнений, если они предусмотрены требованиями. Особенно важно не смешивать оценку чистоты с оценкой шероховатости: это разные характеристики подготовки.

      Наконец, грунт не исправляет плохо подготовленную основу. Если под ним остались загрязнения или профиль не соответствует системе, дополнительный слой сам по себе не гарантирует хорошую адгезию. Подготовку рассматривают как самостоятельный этап процесса, а не как операцию, которую можно компенсировать выбором грунта.

      Краткий чек-лист перед нанесением

      • Удалить масло, грязь, ржавчину и окалину в объеме, заданном требованиями к покрытию.

      • Снять глянец и сформировать равномерный профиль подходящим методом.

      • Удалить пыль и остаточные загрязнения после обработки.

      • Проверить чистоту и профиль предусмотренными технологией способами.

      • Сверить готовность поверхности со спецификацией финишного покрытия.

      Как контролировать результат на производстве


      Контроль начинают с требований к покрытию: именно они определяют нужную степень очистки и характеристики профиля. 
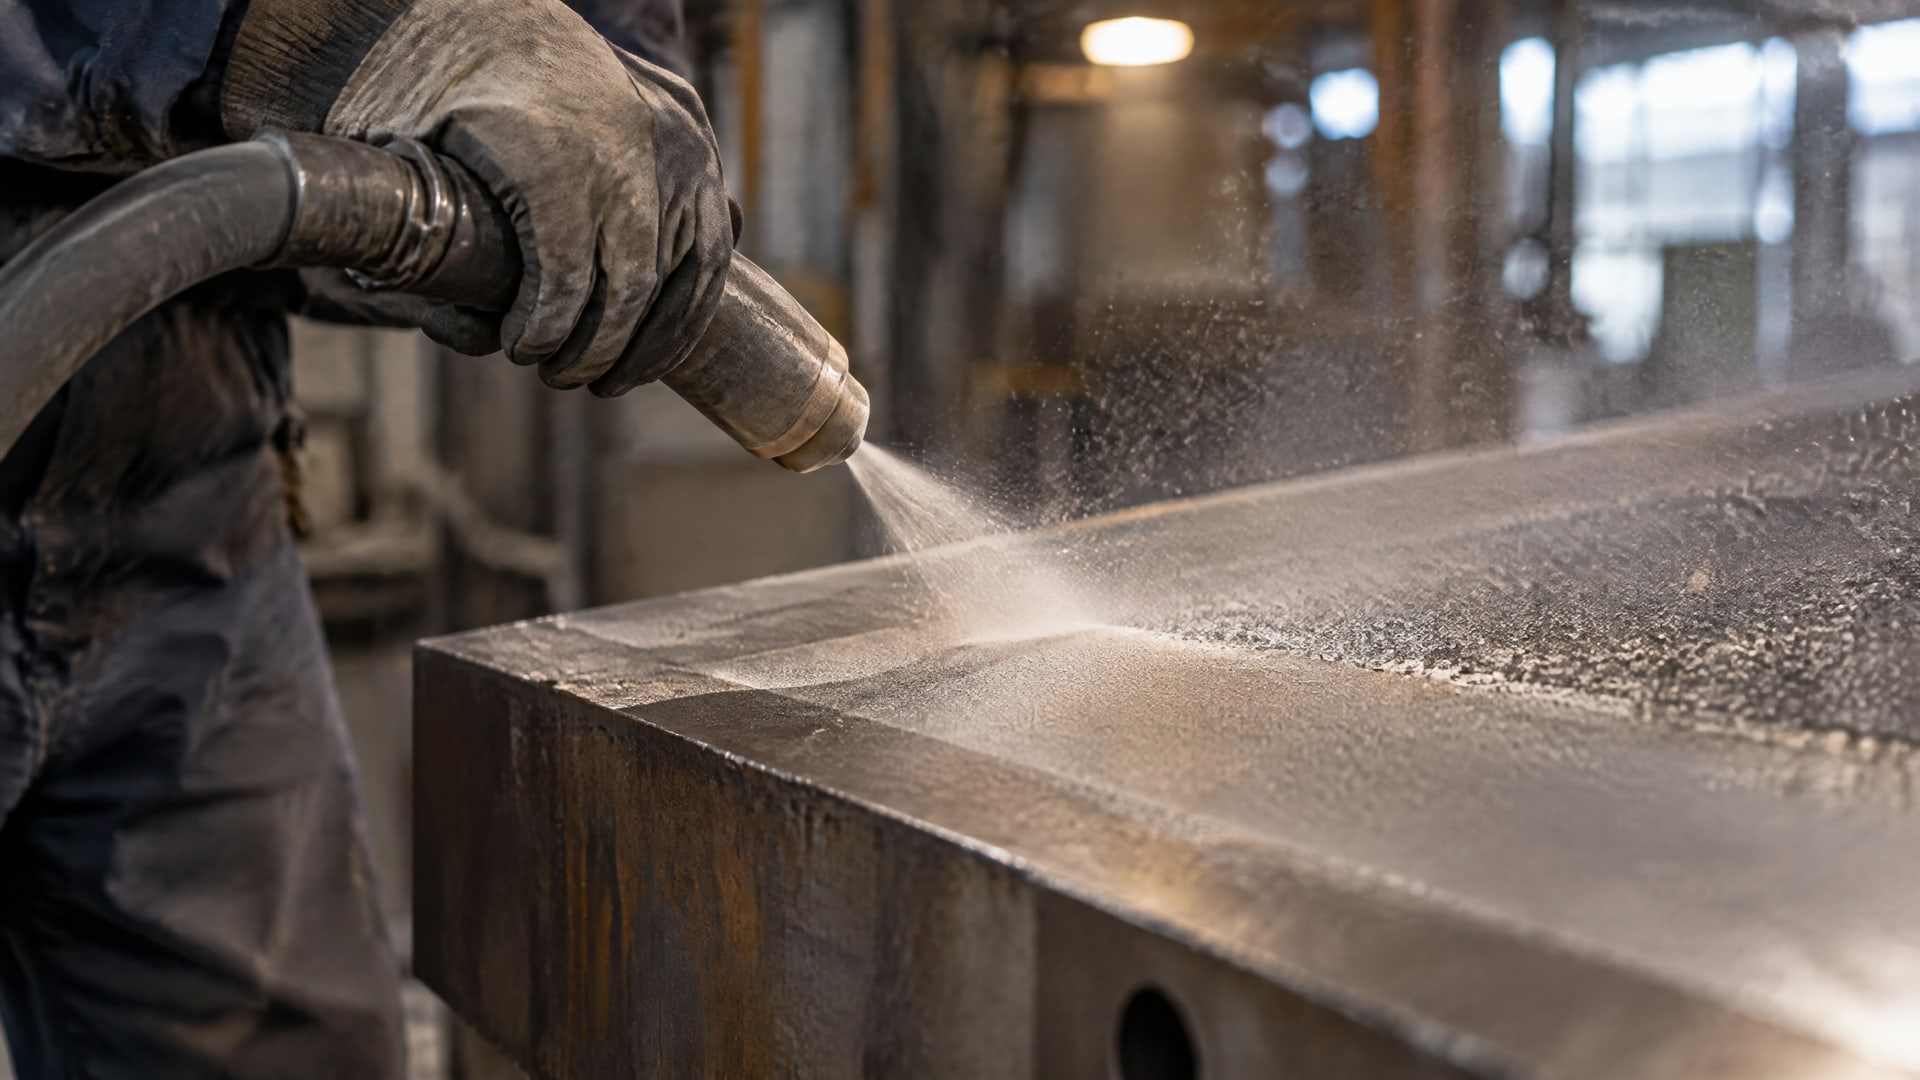
      Металлическая поверхность, подвергающаяся абразивной очистке, создает контролируемый профиль как улучшить адгезию.

      Для одного процесса может быть достаточно матирования и обезжиривания, для другого потребуется абразивная очистка и документированная проверка поверхности. Без таких требований нельзя корректно определить, насколько набивка риски достаточна.

      Визуальный осмотр полезен как первичная проверка. Он позволяет оценить наличие заметной ржавчины, окалины, старого покрытия, пыли и неоднородности обработки. Но визуальная оценка не показывает все параметры шероховатости и не позволяет надежно обнаружить растворимые соли. Если спецификация предусматривает измерения, их выполняют отдельно и фиксируют результат.

      При повторяющихся дефектах покрытия стоит проверять последовательность операций, а не только менять инструмент шлифования. Причиной могут быть остаточные загрязнения, неравномерная обработка или несоответствие полученного профиля требованиям. Проверка каждого этапа помогает определить, где теряется качество: при очистке, формировании профиля или финальной подготовке перед нанесением.

      Для производственного контроля полезно записывать способ обработки и критерии приемки в рабочую инструкцию. В ней указывают, какие загрязнения должны быть удалены, как оценивают чистоту и каким методом проверяют профиль. Такой порядок делает результат воспроизводимым между сменами и участками и дает закупщику ясные технические требования к оборудованию и расходным материалам.

      Часто задаваемые вопросы

      Чем грубее риска, тем лучше адгезия?

      Нет. Слишком слабый профиль может не дать достаточного механического сцепления, но чрезмерная шероховатость способна ухудшить равномерность покрытия и увеличить расход материала. Контролируют глубину и плотность профиля, а целевые требования определяют по документации на конкретную систему покрытия.

      Можно ли заменить абразивную очистку шлифованием?

      Иногда шлифования и обезжиривания достаточно для работ с невысокими требованиями, если такой способ обеспечивает требуемую чистоту и профиль. Для ответственных покрытий на металлоконструкциях отраслевые рекомендации чаще предусматривают абразивную очистку и контроль результата. Метод выбирают по спецификации покрытия, а не только по доступности инструмента.

      Какие стандарты используют для подготовки металла?

      Для оценки подготовки поверхности применяют семейство ISO 8501 и нормы SSPC/NACE, связанные с отраслевой практикой. ISO 21920 и ISO 25178 используют для описания шероховатости и трехмерной топографии. ASTM D2651 рассматривает подготовку металлических поверхностей для клеевого соединения, поэтому его область применения важно учитывать.

      Достаточно ли зашкурить металл перед нанесением покрытия?

      Нет, само шлифование не гарантирует готовность основания. После механической обработки необходимо удалить пыль и загрязнения, а до нее - очистить металл от масла, ржавчины и окалины в соответствии с требованиями системы. Также нужно проверить, что полученный профиль подходит для выбранного покрытия.

      Заключение

      Чтобы улучшить адгезию финишного покрытия, нужно получить чистую поверхность с равномерным профилем, соответствующим требованиям системы. Набивка риски помогает сформировать механическое сцепление, но чрезмерная шероховатость и загрязнения на металле могут ухудшить результат. Поэтому важны и способ обработки, и финальная очистка, и контроль профиля.

      Следующий шаг для инженера или снабженца - сверить технологию подготовки с документацией на покрытие и зафиксировать критерии приемки поверхности. В них стоит указать требуемую степень чистоты, способ формирования профиля и метод проверки перед нанесением финишного слоя.
      Назад к списку Следующая статья
      Категории
      • Обзоры933
      Это интересно
      • В цеху большая печь полимеризует металлические детали с антифрикционным покрытием.
        Почему важно соблюдать температурный режим 200 градусов при полимеризации антифрикционного покрытия
      • Рука устанавливает подшипник в гнездо, демонстрируя фиксатор для подшипников.
        Как зафиксировать подшипник в корпусе без шпонок и штифтов
      • Нанесение антифрикционного покрытия кистью на металлическую деталь на сборочной линии, рядом видна жидкая смазка.
        Нанесение антифрикционного покрытия: технология, цветовая индикация и контроль качества
      • Открытая морозильная камера с продуктами в гараже, смазка для морозильных камер тонким слоем нанесена на уплотнитель дверцы.
        Как смазочные материалы H1 сохраняют свойства при низких температурах
      • Широкий вид мастерской, где на станке вокруг детали видны первые признаки ржавчины от СОЖ.
        Антикоррозийная обработка деталей после водосмешиваемой СОЖ
      Компания
      О компании
      Вакансии
      Реквизиты
      Каталог
      BECHEM
      EFELE
      ВЕЗДЕШКА
      YUNPRO
      Газпромнефть
      MODENGY
      РПС
      Оборудование
      Смазка как Краска
      Статьи
      Тренды
      Новости
      Библиотека
      Контакты
      Наши контакты

      +7 (831) 217-22-12
      +7 (903) 602-12-07
      Пн. – Пт.: с 8:00 до 17:00
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      Условия использования сайта Политика конфиденциальности
      © 2026 Все права защищены.

      Все материалы сайта https://rps-nn.ru принадлежат ООО "НОВЫЕ РЕШЕНИЯ" ИНН 5751054390

      Заказ бесплатного образца

      Мы можем предоставить вам образец.

      Заполните форму и мы свяжемся с вами для принятия решения.

      Бесплатный образец предоставляется только для юридических лиц


      отправить заявку
      Нажимая на кнопку, вы даете согласие на обработку своих персональных данных.
      Спасибо, ваша заявка отправлена.
      Мы свяжемся с вами в ближайшее время
      Подбор СОЖ
      Подбор СОЖ для металлообработки
      Подбор СОЖ для волочения