Твердосмазочное покрытие скалывается, отслаивается и теряет свойства за несколько часов работы - это одна из самых частых жалоб практиков при применении антифрикционных систем. Причина редко лежит в самом материале покрытия. Вместо этого проблема скрыта в подготовке поверхности, режимах нанесения и условиях сушки. Адгезия - это сила связи между слоем покрытия и основным металлом; именно она определяет, удержится ли защита при вибрации, тепловых расширениях и механическом воздействии. Статья разберет, почему адгезия снижается на 30-50% при неправильной подготовке, как контролировать этот параметр по стандартам и какие практические ошибки чаще всего приводят к отслоению.
Информация полезна техническим специалистам, инженерам и закупщикам, которые готовят детали к покрытию или мониторят качество нанесения на производстве.
Адгезия как фундамент долговечности покрытия
Адгезия - это сила связи между молекулами покрытия и атомами поверхности металла.
Она образуется благодаря четырем механизмам одновременно: химическому взаимодействию на границе раздела, механическому зацеплению микронеровностей, адсорбции и взаимной диффузии. Когда хотя бы один из этих механизмов нарушен, покрытие начинает отслаиваться кусками или постепенно сходить под нагрузкой.
Если адгезия недостаточна, обнажается металл, и тогда начинаются задиры, фреттинг и ускоренный износ. Практика показывает, что в 85-90% случаев жалоб на быстрое стирание покрытия виноват не сам материал, а именно разрыв сцепления с подложкой. При нарушенной адгезии никакая толщина слоя не спасает - покрытие все равно упадет.
Контроль адгезии проводится методом нормального отрыва по ГОСТ 27890-88. Результат измеряется в МПа. Для защитных и функциональных покрытий на стальных конструкциях ориентир составляет 3-5 МПа; конкретная норма зависит от технического задания и условий эксплуатации. После испытания во влажной среде (1000 часов в воде при комнатной температуре) допускаемое падение адгезии обычно ограничивают 15-30%.
Главные виновники потери адгезии на производстве
Основная причина плохой адгезии - загрязнения и пленки на металле перед нанесением.
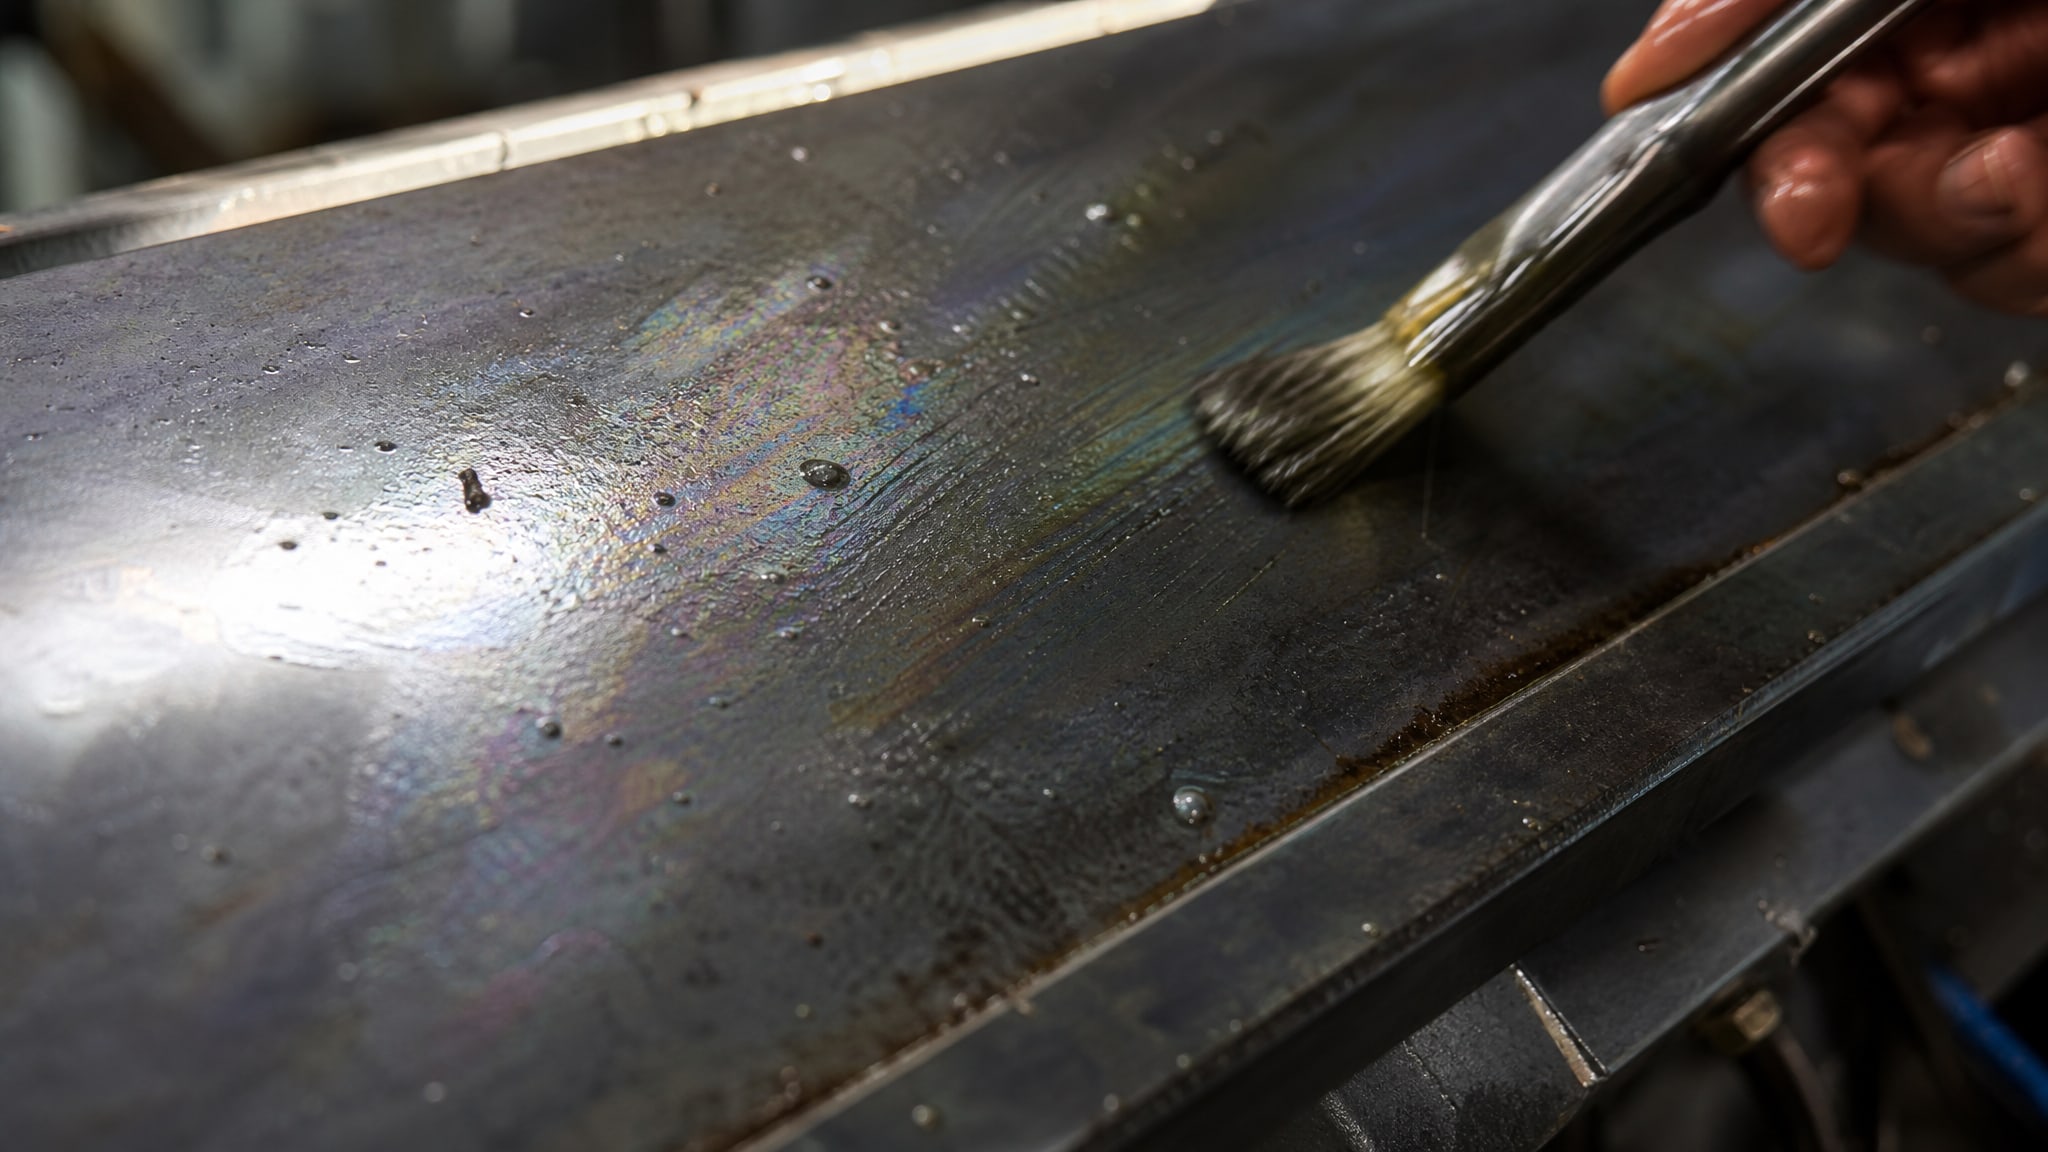
Поверхность может выглядеть чистой глазом, но это не означает, что она пригодна для покрытия.
Три главных врага адгезии:
Масляные и жировые загрязнения. Даже тонкая масляная пленка создает барьер между металлом и связующим покрытия. Молекулы масла не позволяют адгезивным компонентам проникнуть к поверхности.
Оксидная корка и окислы. На закаленной стали и нержавеющей стали оксидные пленки толщиной всего 25-30 нм уже значительно ухудшают адгезионную прочность. На нержавеющей стали эта пленка особенно стойкая и требует специальной активации.
Влага на поверхности. Вода, оставшаяся после промывки, становится клином между покрытием и металлом. Влажность в воздухе при отсутствии подогрева также препятствует правильному закреплению слоя.
Вместе эти загрязнения могут снизить адгезию на 30-50%. Поэтому подготовка поверхности - не факультативный этап, а краеугольный камень всего процесса.
Пошаговая подготовка поверхности для максимальной адгезии
Правильная подготовка состоит из пяти последовательных шагов, и каждый нельзя пропускать.
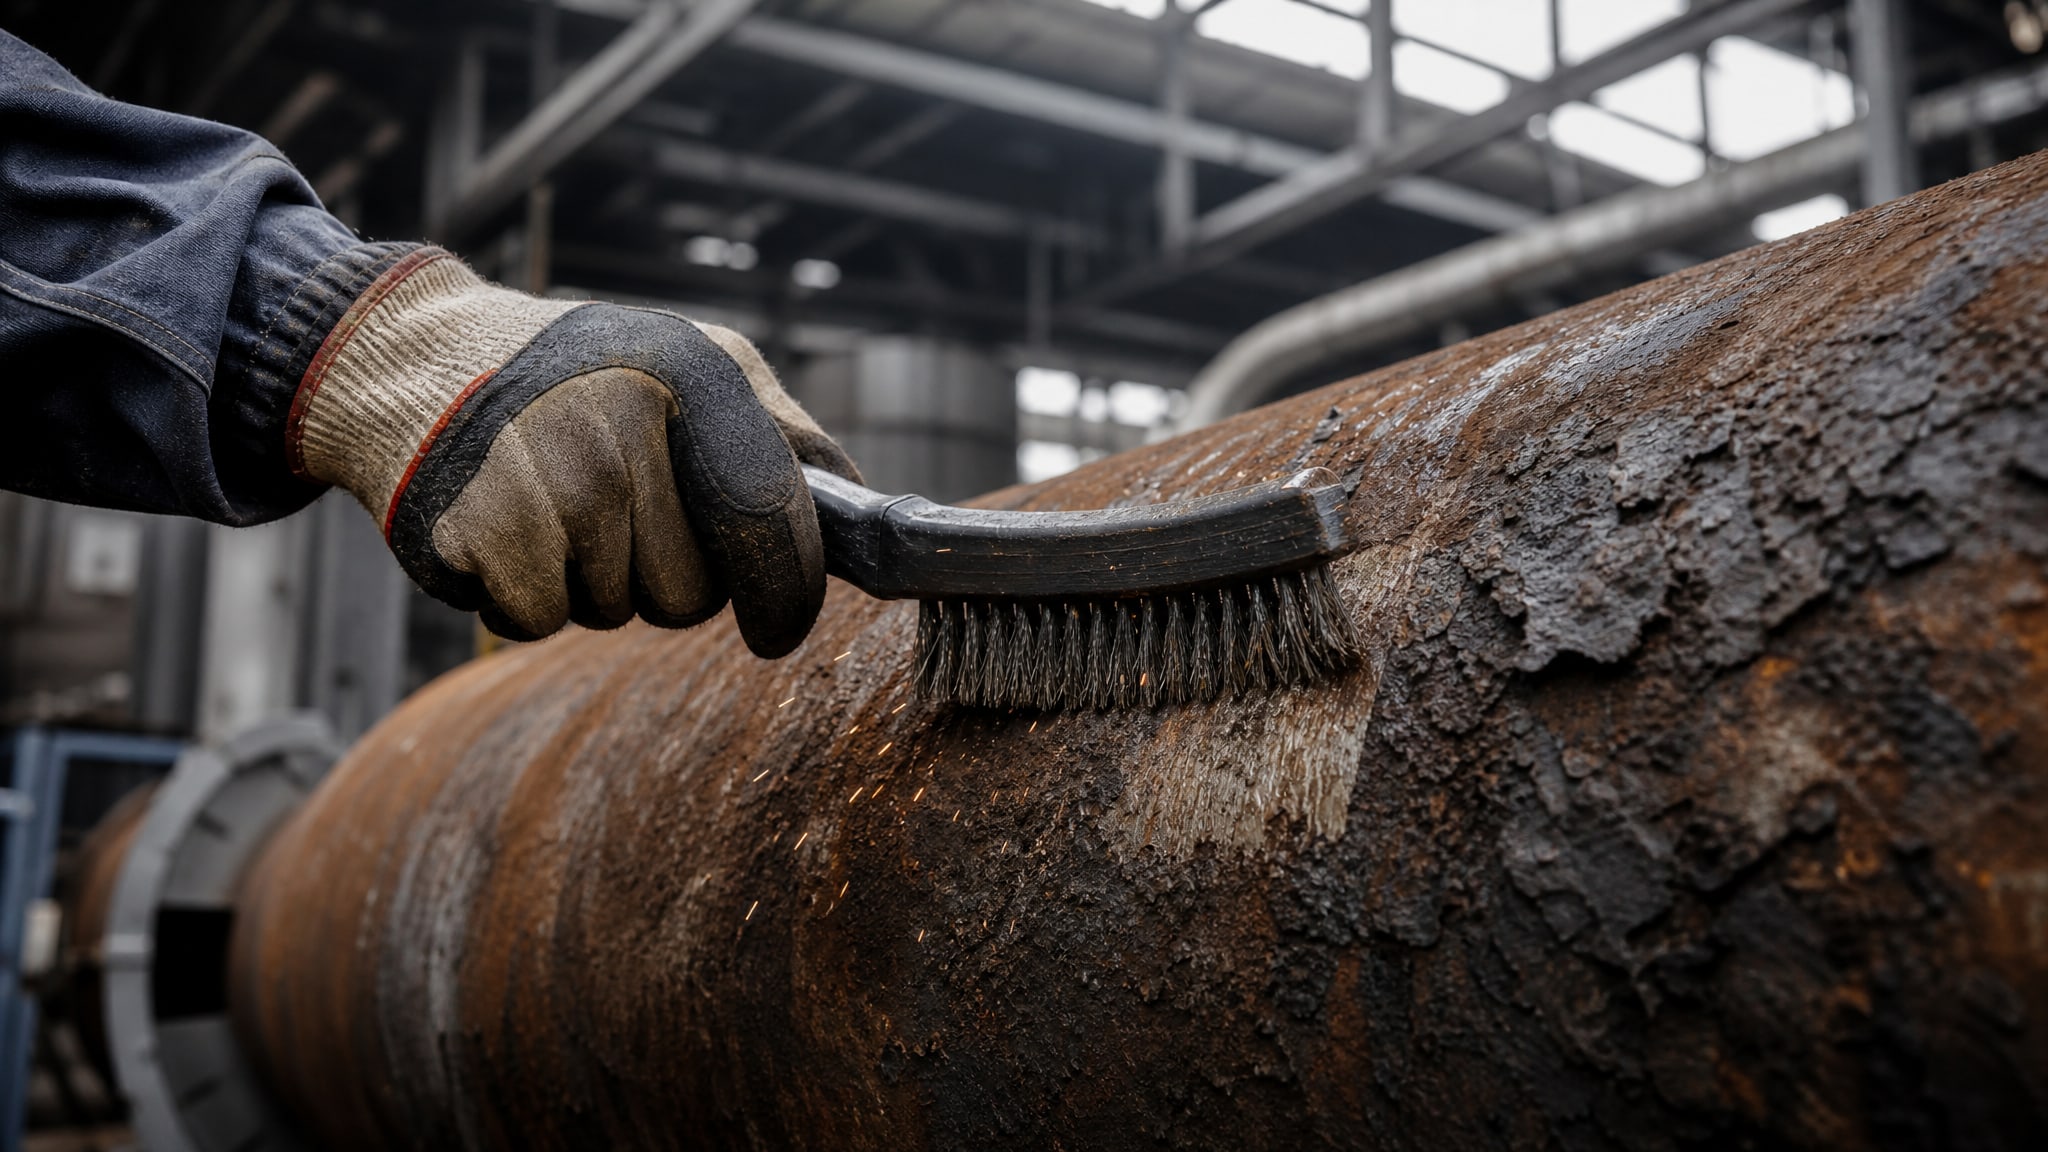
Механическая очистка
Первый этап - удаление грубых загрязнений, ржавчины, окалины и старого покрытия (если оно было). Используют щетки, абразивные материалы, пескоструйную обработку или ультразвуковую ванну в зависимости от масштаба и состояния детали. Цель - добраться до чистого металла.
Обезжиривание
На этом этапе детали погружают в щелочной раствор. Стандартные условия: температура 40-60°C, время контакта 5-15 минут, обязательное поддержание концентрации согласно инструкции препарата. Щелочь вступает в реакцию с маслами и жирами, разлагая их так, чтобы их было легко смыть. Даже если поверхность выглядит чистой, обезжиривание критично - невидимые жировые пленки будут препятствовать адгезии.
Травление и деоксидирование (при необходимости)
Для закаленной стали и особенно для нержавеющей стали этот этап важен. Слабые кислотные или специальные растворы удаляют оксидные пленки и активируют поверхность. Время контакта зависит от типа металла и рекомендаций препарата - обычно 5-10 минут.
Сушка и защита от переокисления
Детали сушат горячим воздухом при температуре 30-50°C. Критично полная сушка - любая оставшаяся влага станет барьером. Сушка должна быть максимально быстрой. Затем детали нужно защитить от воздействия воздуха и влаги; желательно, чтобы интервал между активацией и нанесением покрытия был минимален - не более 60 минут для закаленной стали.
Контроль условий нанесения
Важно фиксировать не только результат адгезии, но и все условия процесса: влажность воздуха, температуру окружающей среды и поверхности, время выдержки между этапами, состояние поверхности перед нанесением, интервал времени с момента активации.
Почему нержавеющая сталь требует особой подготовки
Нержавеющая сталь AISI 304 и ее аналоги представляют особую сложность для адгезии твердосмазочных покрытий.
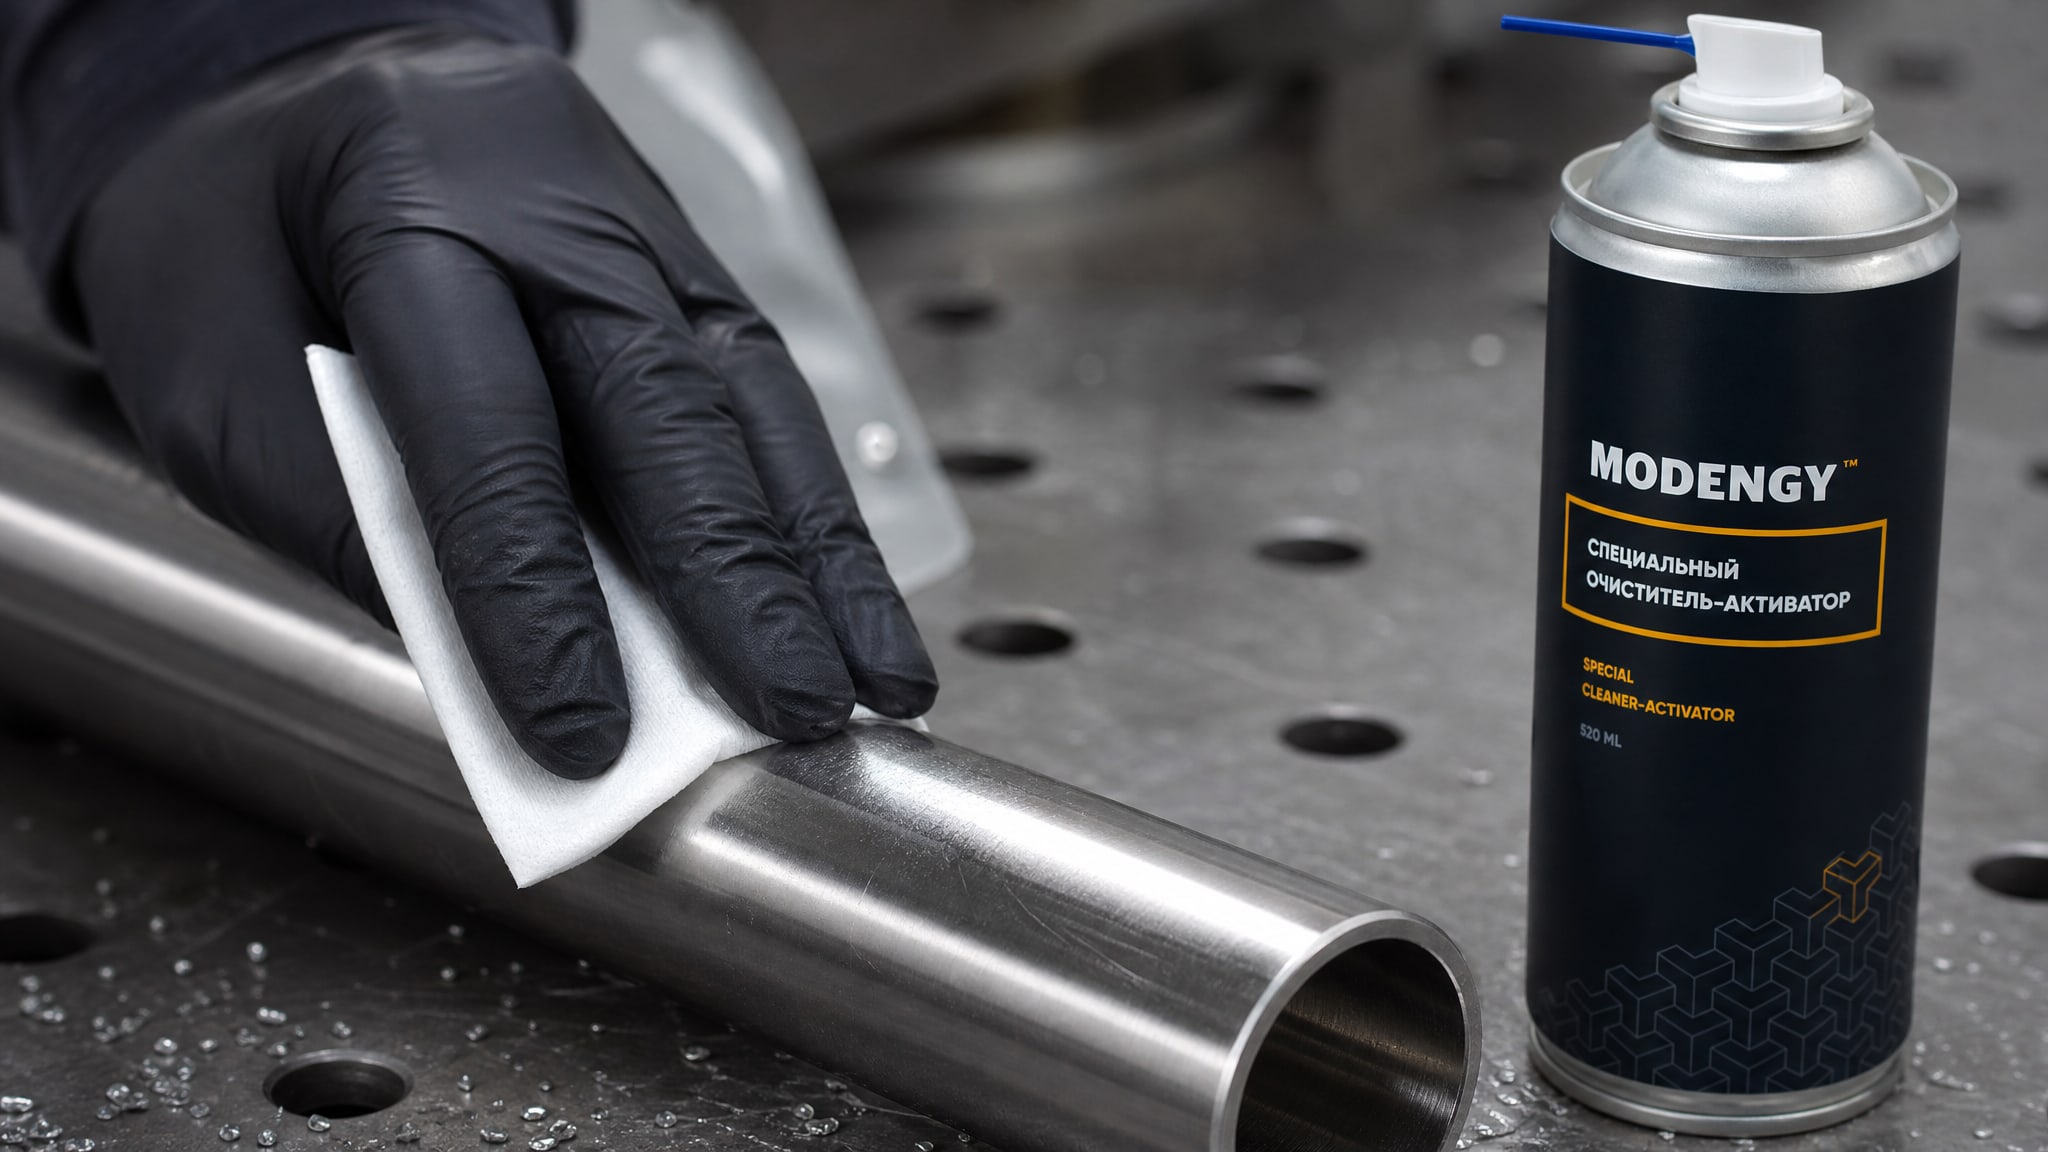
Причина в том, что оксидная пленка на нержавеющей стали намного более устойчива и плотнее прилегает к поверхности, чем на обычной углеродистой стали.
Эта пленка защищает саму сталь от коррозии, но одновременно препятствует адгезии. Стандартные щелочные растворы могут быть неэффективны - требуется именно деоксидирующий раствор или специальный активатор. Для обеспечения максимальной адгезии твердосмазочного покрытия к нержавеющей стали необходимо тщательно подготовить поверхность с помощью специального очистителя-активатора, который эффективен именно для таких материалов.
Интервал между активацией и нанесением покрытия на нержавеющей стали должен быть еще короче - рекомендуется не превышать 30-40 минут, потому что оксидная пленка восстанавливается быстрее, чем на углеродистой стали.
Влияние микроклимата и режимов нанесения на адгезию
Условия окружающей среды во время нанесения и сушки критичны для формирования прочного сцепления.
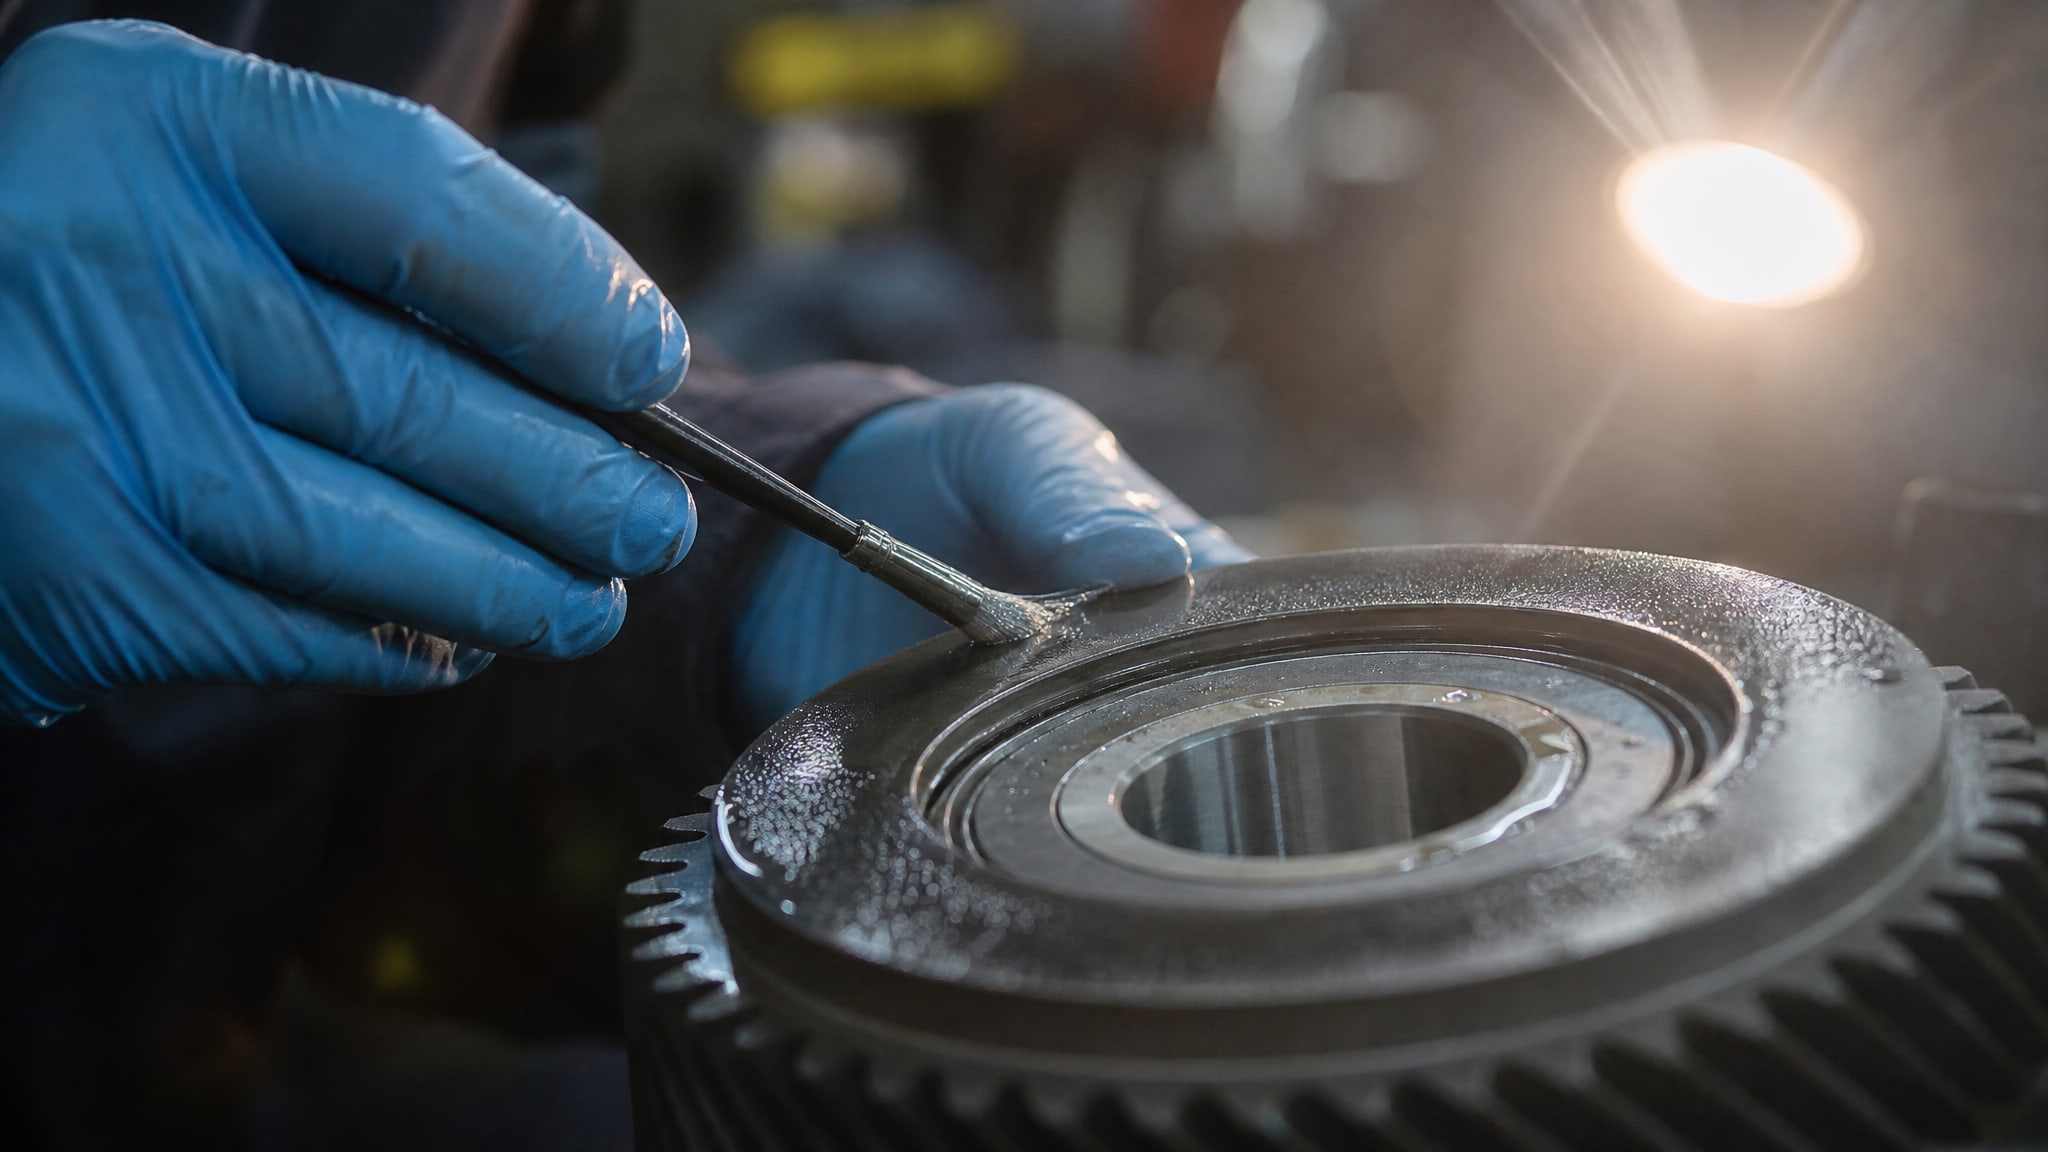
Влажность воздуха - ключевой параметр. Безопасный диапазон составляет 40-60%. При влажности выше 75% без подогрева поверхности риск падения адгезии возрастает драматически. Влага в воздухе конденсируется на холодной детали, создавая тонкий водяной слой, который разрывает адгезию. Если работа идет в более влажных условиях, нужно либо дополнительно осушить воздух, либо применить подогрев поверхности.
Подогрев поверхности - рекомендуемое решение при высокой влажности. Оптимальный подогрев составляет 3-5°C выше точки росы. Альтернатива: предварительный подогрев детали до 40-60°C перед нанесением покрытия. Это удаляет остаточную влагу и создает благоприятные условия для кроссилкирования связующего.
Температура окружающей среды влияет на скорость отверждения. Слишком холодное помещение замедляет высыхание и позволяет влаге мигрировать между слоями. Идеальный диапазон -20-25°C.
Время между активацией и нанесением должно быть минимальным. Для закаленной стали - не более 60 минут, для нержавеющей - не более 30-40 минут. За это время открытая активированная поверхность остается восприимчива к новому окислению и загрязнению.
Контроль качества и диагностика проблем адгезии
Проверка адгезии должна быть частью системы контроля качества на производстве.
Количественная оценка проводится методом нормального отрыва по ГОСТ 27890-88. Результаты сравниваются с техническим заданием и требованиями системы.
На практике полезно проверять адгезию на пробном образце той же марки стали или сплава перед запуском партии. Это позволяет выявить проблему на ранней стадии, пока не испорчена вся партия.
Как различить проблему адгезии от обычного абразивного износа? Если покрытие скалывается или отслаивается локально в первые часы работы, это указывает на потерю сцепления. Если же слой постепенно и равномерно истирается при сохранении сцепления, то это износ. В первом случае нужно пересмотреть подготовку поверхности и условия нанесения; во втором - пересмотреть выбор толщины покрытия и условия эксплуатации.
При выборе покрытия учитывайте также тип основания. Адгезия сильно зависит от материала подложки: сталь, алюминий, латунь и титан требуют разных подходов к подготовке и выбору системы.
Чек-лист подготовки поверхности перед нанесением
Используйте этот чек-лист перед каждым нанесением, чтобы исключить ошибки:
Детали механически очищены (щетка, абразив, пескоструй) до чистого металла без окалины.
Обезжиривание в щелочном растворе: температура 40-60°C, время 5-15 минут, концентрация соответствует регламенту.
Промывка в чистой воде для удаления остатков щелочи.
Травление или деоксидирование (для нержавеющей стали и закаленной стали) согласно инструкции препарата.
Полная сушка горячим воздухом 30-50°C, без влаги и конденсата на поверхности.
Интервал между активацией и нанесением минимален: не более 60 минут (30-40 минут для нержавеющей стали).
Влажность воздуха 40-60%; если выше 75%, применен подогрев поверхности на 3-5°C выше точки росы.
Температура окружающей среды 20-25°C.
Все условия процесса зафиксированы в карточке качества: время, влажность, температура, состояние поверхности.
На пробном образце проведена проверка адгезии методом нормального отрыва по ГОСТ 27890-88.
Часто задаваемые вопросы
Может ли толстый слой покрытия компенсировать плохую адгезию?
Нет. При разрушенной связи между покрытием и металлом никакая толщина не поможет. Покрытие все равно отслоится от первого удара или вибрации. Сначала нужно исправить адгезию, потом подбирать толщину.
Почему покрытие отслаивается именно на нержавеющей стали, а на обычной стали держится?
На нержавеющей стали оксидная пленка намного более стойкая и плотнее, чем на углеродистой. Стандартное обезжиривание неэффективно. Требуется специальное деоксидирующее воздействие и строгое соблюдение сроков между активацией и нанесением.
Нужно ли обезжиривание, если поверхность выглядит чистой?
Да, обязательно. Жировые и масляные загрязнения могут быть невидимы глазом, но они резко ухудшат адгезию. Визуальная чистота не гарантирует готовность к покрытию.
При какой влажности воздуха нельзя наносить покрытие?
При влажности выше 75% без подогрева поверхности адгезия падает заметно. Либо снизьте влажность до 40-60%, либо подогрейте деталь на 3-5°C выше точки росы.
Как проверить адгезию на собственном производстве?
Используйте метод нормального отрыва по ГОСТ 27890-88. Проверяйте на пробном образце той же марки материала перед запуском партии. Ориентир -3-5 МПа в зависимости от техзадания.
Заключение
Преждевременное стирание твердосмазочного покрытия - это почти всегда проблема адгезии, а не проблема материала покрытия. Загрязнения, оксидные пленки, влага и неправильные условия нанесения снижают сцепление на 30-50%, и покрытие начинает отслаиваться за часы вместо месяцев работы.
Главное средство профилактики - строгое соблюдение пяти этапов подготовки: механическая очистка, обезжиривание при 40-60°C, травление и деоксидирование (особенно для нержавеющей стали), полная сушка и минимизация интервала до нанесения. Параллельно контролируйте микроклимат: влажность 40-60%, подогрев поверхности при необходимости, температура 20-25°C. Проверьте адгезию методом нормального отрыва на пробном образце перед первым нанесением на партию. Эти шаги исключат разрушение сцепления и гарантируют, что покрытие прослужит столько, сколько рассчитано.