Выбор анаэробного фиксатора резьбы - это не выбор по цвету или названию. Это инженерное решение, которое основано на двух ключевых параметрах: требуемом моменте разборки соединения и типе металла, на котором он будет работать. Невнимание к этим факторам приводит к тому, что соединение либо ненадежно, либо невозможно разобрать без повреждений. Статья расскажет, как правильно сопоставить прочность фиксатора с материалом деталей и избежать типичных ошибок при подборе.
Статья полезна закупщикам, техническим специалистам и инженерам, которые отвечают за надежность резьбовых соединений в промышленности. Вы узнаете, как читать технические данные, какой вес имеют стандарты ISO 10964 и ASTM D5649, и почему один и тот же продукт дает разные результаты на стали, меди и нержавейке.
Что такое анаэробный фиксатор резьбы и как он работает
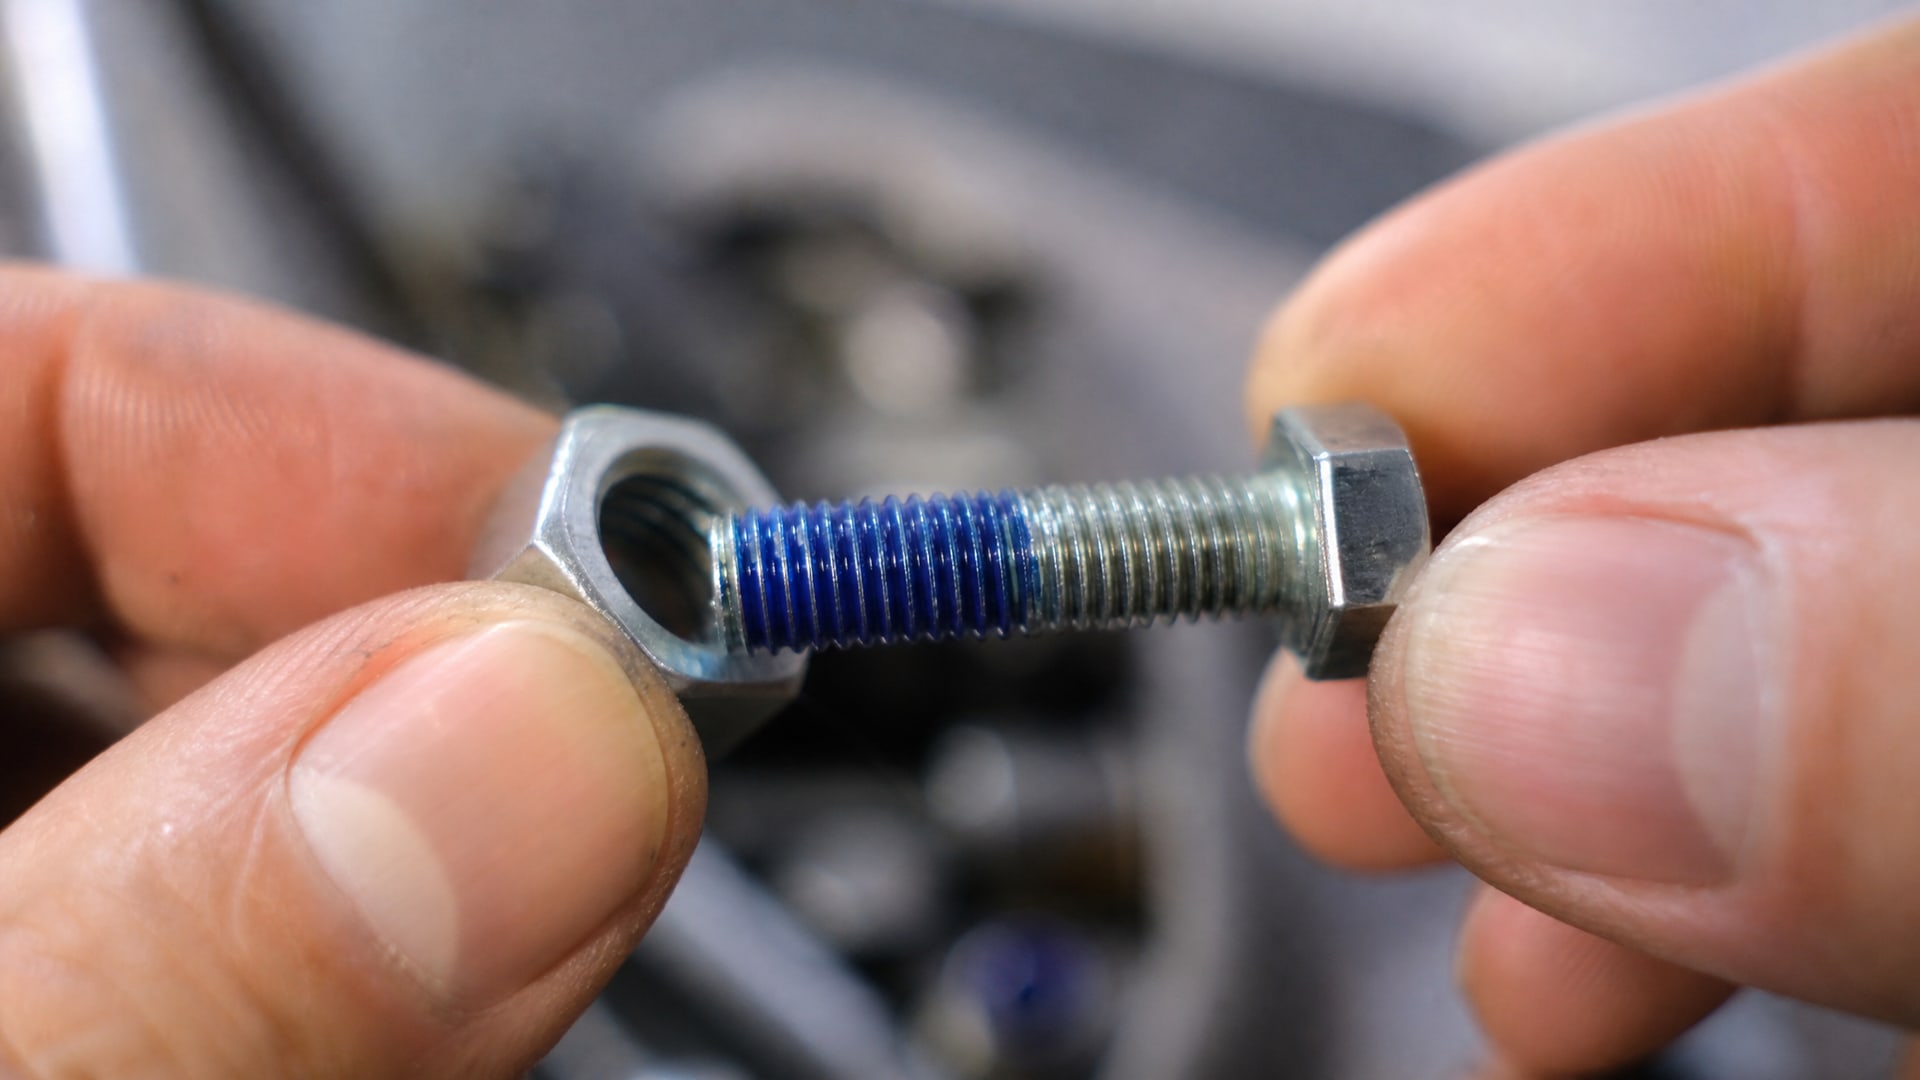
Анаэробный фиксатор резьбы - это однокомпонентный клеящий состав, который полимеризуется в отсутствие воздуха (в щели между витками резьбы) и герметизирует, а также фиксирует соединение.
По стандарту ASTM D5363 такие материалы предназначены для фиксации, герметизации и удержания резьбовых и цилиндрических сборок.
При нанесении тонкой пленки на чистые резьбовые поверхности состав затвердевает в течение часов или суток (в зависимости от формулировки и типа металла) и создает связь между витками. Эта связь препятствует самораскручиванию под вибрацией и обеспечивает герметичность соединения. Однако прочность этой связи - ее способность удерживать определенный момент - зависит как от свойств самого продукта, так и от материала и чистоты поверхности.
Стандартизованные методы испытаний ASTM D5649 и ISO 10964 измеряют именно этот момент: breakaway torque (момент разборки в начале откручивания) и prevailing torque (момент, необходимый для удержания вращения после начала разборки). Эти цифры - главный инструмент инженера при выборе.
Классы прочности: средняя, высокая и низкая
Анаэробные фиксаторы часто разделяют на три класса прочности, однако классификация не универсальна: разные производители могут называть один и тот же класс по-разному.
Важнее знать реальные значения момента разборки в паспорте продукта.
Низкая прочность обычно предусмотрена для легко разбираемых соединений, например регулировочных винтов и временных крепежей. Breakaway torque такого фиксатора - менее 6 N·m на конструкционной стали по ISO 10964. Такой класс редко требуется в промышленности, так как большинство соединений нуждаются в надежной фиксации.
Средняя прочность - наиболее распространенная группа. Breakaway torque колеблется в диапазоне от 70 до 200 in-lb (примерно 8–15 N·m на M10 из конструкционной стали), хотя у разных продуктов цифры заметно отличаются. На практике момент разборки может быть 95 in-lb на одном изделии и 150 in-lb на другом - оба в классе «средняя прочность», но требуют разных усилий при демонтаже. Именно поэтому нельзя полагаться только на цвет или название; всегда смотри паспортное значение.
Высокая прочность предназначена для постоянных или редко разбираемых соединений. Breakaway torque - свыше 20 N·m на стали. На такие соединения часто требуется специальный инструмент или нагрев для демонтажа, так как ручная разборка обычным ключом становится невозможной.
Для соединений, которые нужно разбирать регулярным инструментом, выбирают средней прочности. Если соединение предполагается постоянным либо разбирается редко, переходят на высокую прочность.
Влияние материала на прочность фиксации
Прочность анаэробного фиксатора на разных металлах различается кардинально - это критический фактор при выборе.
Материалы делятся на две группы: активные и пассивные (или неактивные).
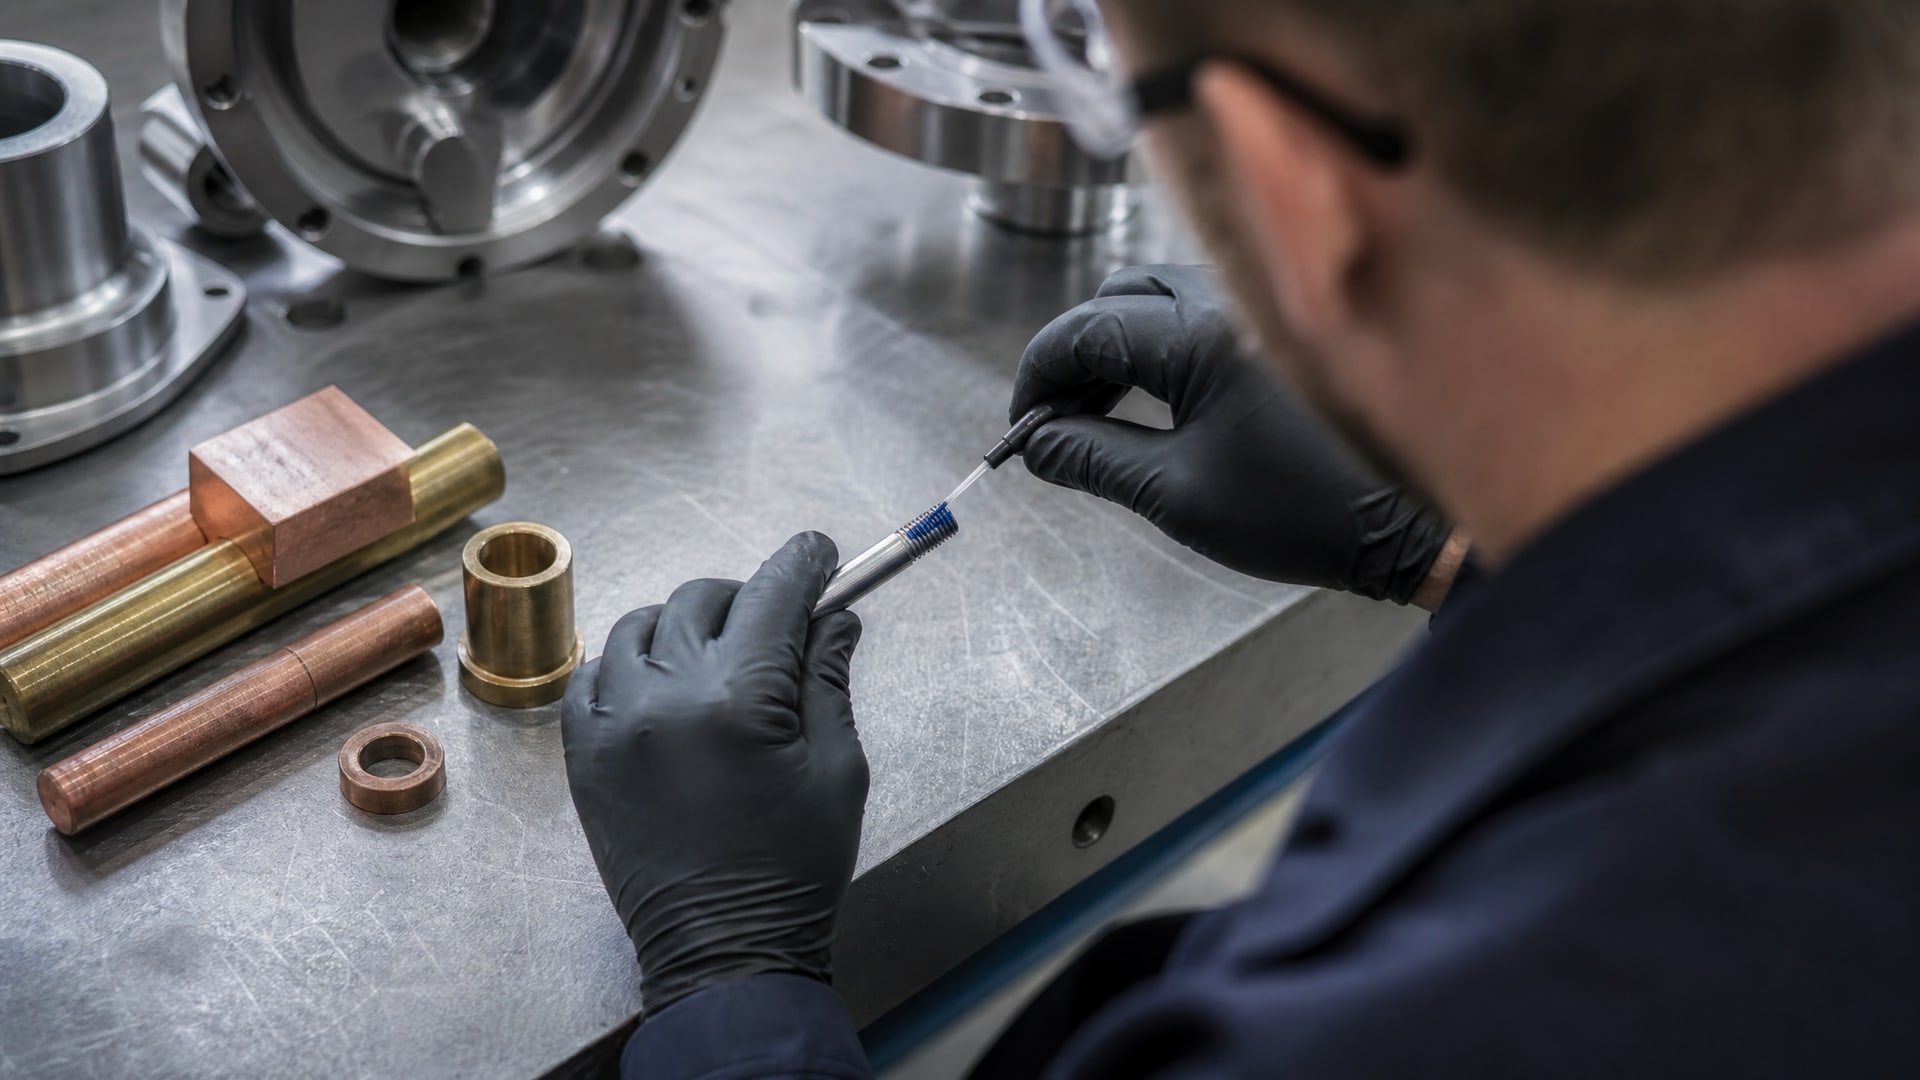
Активные металлы - сталь, медь, латунь, бронза, железо. На них фиксатор полимеризуется без вспомогательных средств, если поверхности чистые и обезжиренные. Стандартные техпаспорта обычно приводят значения breakaway torque именно для стали; это эталонная база для сравнения.
Пассивные металлы - нержавеющая сталь, алюминий, цинк, магний, кадмий, титан и их сплавы. На этих поверхностях фиксатор полимеризуется медленнее или может вообще не набрать нужную прочность без активатора (праймера). Для пассивных металлов в технических гайдах часто указано: «Требуется активатор». На активных металлах активатор обычно опциональный - используется, если нужно ускорить полимеризацию или гарантировать результат в неблагоприятных условиях.
Медь и латунь - особый случай. Хотя они относятся к активным металлам и не требуют обязательно праймера, фактическая прочность на них составляет лишь 20–30 % от значения на конструкционной стали. Это означает: если на стали фиксатор дает breakaway torque 100 in-lb, на меди он будет держать примерно 20–30 in-lb. Поэтому для медных или латунных деталей, где нужна достаточная удерживающая сила, часто требуется выбрать более высокий класс продукта - например, вместо средней прочности выбрать высокую.
Для соединений на нержавейке или алюминии без праймера прочность может быть непредсказуемой или вообще отсутствовать. Если спецификация допускает активатор, его использование гарантирует достижение паспортных характеристик в приемлемые сроки.
Стандарты и методы проверки прочности
Когда вы смотрите техпаспорт фиксатора, разные производители могут ссылаться на разные стандарты испытаний.
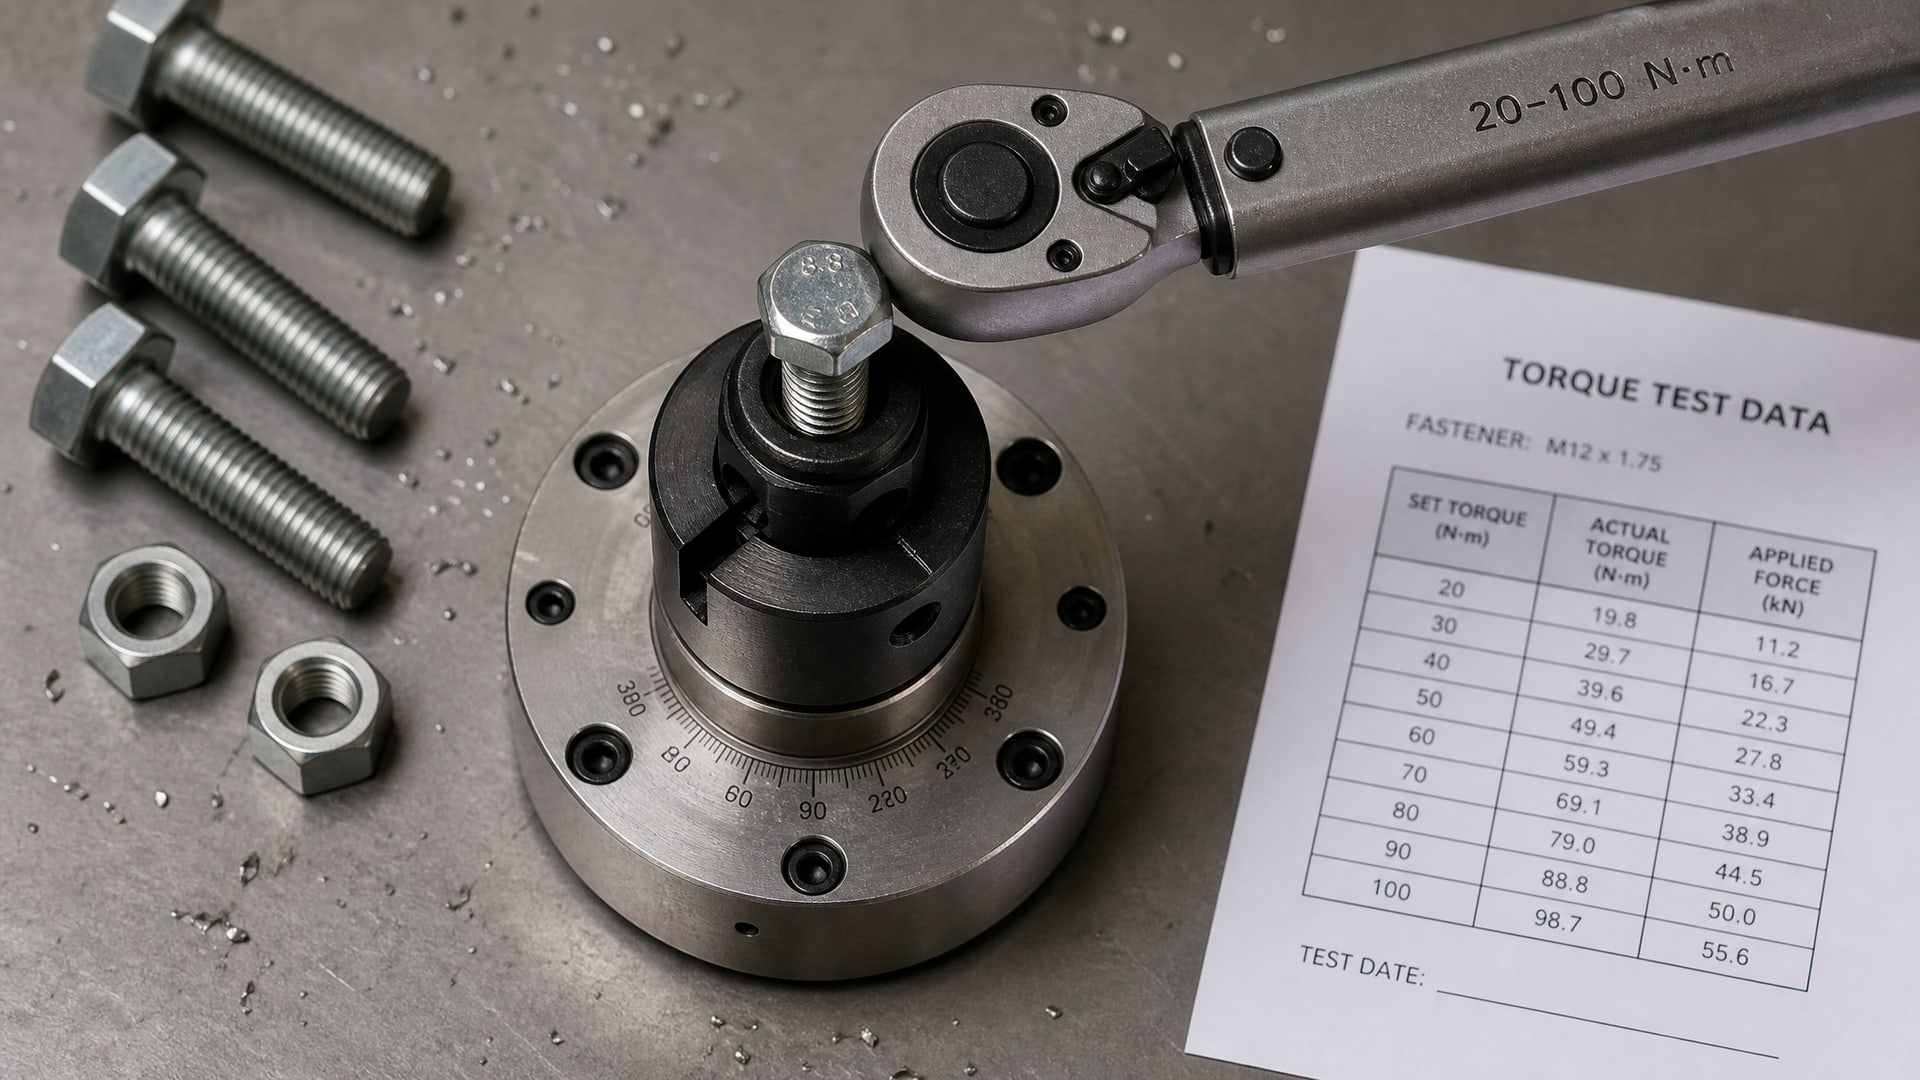
Ключевые из них:
ISO 10964 - метод измерения torque strength для анаэробных фиксаторов резьбы. Он определяет, как испытывают образец (обычно на калиброванном шпинделе с определенной геометрией резьбы), какая скорость и как рассчитывают breakaway torque и prevailing torque. Если в паспорте указано значение по ISO 10964 - это стандартизированный результат, сравнимый с другими продуктами.
ISO 4587 - метод оценки статической прочности адгезивных соединений при сдвиге; используется параллельно с ISO 10964, чтобы дать полную картину механических свойств.
ASTM D5649 - американский эквивалент стандартного испытания момента прочности для фиксаторов резьбы. Применяется в документации, если продукт сертифицирован по американским требованиям (например, для заказчиков в США).
ASTM D5363 - спецификация для анаэробных клеящих составов, предназначенных для резьбовых и цилиндрических сборок. Она определяет требования не только к прочности, но и к flash point (температуре воспламенения), стабильности при хранении, токсичности, смазывающей способности, герметичности и скорости отверждения.
При выборе фиксатора для критического применения (например, в машиностроении или автомобилестроении) инженеры обращаются к этим стандартам и проверяют, что паспорт продукта содержит значения, полученные именно по этим методам. Маркетинговые описания вроде «средняя прочность» - лишь первый ориентир; цифры в паспорте - окончательный аргумент.
Подбор фиксатора по материалу и условиям разборки
Процесс выбора фиксатора резьбы - это ответ на три вопроса: какой момент разборки требуется, из какого материала детали, насколько часто соединение нужно разбирать.
Шаг 1: Определи требуемый момент разборки. Если соединение нужно разбирать вручную обычным ключом - выбирай средней прочности, диапазон которой позволяет справиться без специального инструмента. Если соединение постоянное или разбирается редко спецтехникой - возможна высокая прочность. Для регулировочных и временных креплений иногда подходит низкая прочность, но это редкий случай.
Шаг 2: Определи материал деталей. Если это сталь или чугун - стандартный выбор. Если медь или латунь - возьми таблицу из техпаспорта, где указаны значения именно для этих металлов; если данных нет, переходи на класс выше. Для нержавейки, алюминия, цинка, магния подумай об активаторе и уточни в паспорте, требуется ли он.
Шаг 3: Сверь значения breakaway torque в паспорте. Не все продукты одного класса идентичны. Возьми два техлиста изделий класса «средняя прочность» - у одного breakaway torque может быть 70 in-lb, у другого 150 in-lb. Оба «средней прочности», но усилие разборки отличается вдвое. Выбери тот, значение которого подходит под твои условия.
Шаг 4: Если нужна высокая точность или критичное применение, проведи испытание на опытном образце. Нанеси фиксатор на пробный крепеж из того же материала, жди полного отверждения (указано в паспорте - обычно 24 часа, но может быть и дольше при низких температурах), затем измерь момент разборки ручным динамометрическим ключом или на испытательной машине. Результат подтвердит, что выбор верен.
Для часто разбираемых соединений с низкой прочностью фиксации, например регулировочных винтов, подойдет анаэробный фиксатор EFELE 111, который обеспечивает надежную фиксацию без риска повреждения резьбы при демонтаже.
Таблица: Ориентировочный выбор по прочности и материалу
| Материал | Низкая прочность | Средняя прочность | Высокая прочность | Примечание |
|---|---|---|---|---|
| Сталь конструкционная | Возможна | Рекомендуется | Возможна | Паспортные значения - эталон |
| Медь, латунь | Не рекомендуется | Выбирай выше (см. паспорт) | Возможна | Реальная прочность ~20–30% от стали |
| Нержавейка (пассивная) | Нет без активатора | Требуется активатор | Требуется активатор | Без праймера - непредсказуемо |
| Алюминий (пассивный) | Нет без активатора | Требуется активатор | Требуется активатор | Требуется чистая поверхность и праймер |
| Цинк, гальванизированная сталь | Нет без активатора | Требуется активатор | Требуется активатор | Окисленная поверхность требует активатора |
Типичные ошибки при выборе фиксатора
Ошибка 1: Выбор только по цвету или названию.
«Средняя прочность» у одного производителя и у другого - не одно и то же. Два продукта могут быть обозначены одинаково, но иметь разные значения breakaway torque. Всегда смотри паспорт.
Ошибка 2: Игнорирование типа металла. Применение одного и того же фиксатора для стали и нержавейки без активатора приведет к тому, что на нержавейке соединение останется незафиксированным или будет слабо зафиксировано. На медных деталях фактическая прочность будет в три раза ниже ожидаемой.
Ошибка 3: Автоматический выбор высокой прочности ради надежности. Высокая прочность затрудняет разборку. Если соединение нужно часто трогать, высокая прочность усложнит техническое обслуживание и может привести к срыву резьбы при демонтаже. Выбирай в соответствии с реальной операционной необходимостью.
Ошибка 4: Пренебрежение активатором для пассивных металлов. Если на нержавейке или алюминии не использовать праймер (где он требуется по паспорту), полимеризация может затянуться на неопределенный срок, или прочность будет недостаточной. Не экономь на активаторе - это 10–15 % стоимости фиксатора, а надежность - на порядок выше.
Ошибка 5: Нанесение слишком большого количества фиксатора. Состав наносится тонкой пленкой на витки резьбы. Избыток затеков не улучшает прочность и может затруднить разборку. После нанесения и сборки излишки можно осторожно удалить, но основной слой должен оставаться внутри зазора между витками.
Часто задаваемые вопросы
Какой фиксатор выбрать для соединений, которые нужно разбирать?
Выбирай средней прочности. На конструкционной стали breakaway torque такого фиксатора - обычно 8–15 N·m, что позволяет разобрать соединение обычным ключом без чрезмерных усилий. Перед использованием проверь конкретное значение в техпаспорте продукта, так как цифры могут отличаться между производителями.
Нужен ли активатор для медных и латунных деталей?
Активатор для меди и латуни опциональный - эти металлы активные и фиксатор на них полимеризуется самостоятельно. Однако если нужна быстрая полимеризация или гарантированная прочность в неблагоприятных условиях (холод, влага, загрязнение поверхности), используй активатор. Учти, что на медных деталях фактическая прочность фиксатора составляет лишь 20–30 % от значения на стали.
Можно ли применять один фиксатор для стали и нержавейки?
На стали фиксатор работает без праймера. На нержавейке (пассивной поверхности) часто требуется активатор для достижения полной прочности в приемлемый срок. Если техпаспорт говорит «Для неактивных металлов требуется праймер» - не игнорируй это, иначе соединение может остаться незафиксированным.
В чем разница между breakaway torque и prevailing torque?
Breakaway torque - это момент, необходимый для начала откручивания; prevailing torque - это момент, необходимый для продолжения вращения после начала разборки. Оба значения указываются в паспорте по ISO 10964 или ASTM D5649 и помогают оценить удобство разборки соединения.
Почему два фиксатора класса «средняя прочность» дают разные моменты разборки?
Потому что класс - это общее обозначение, а не строгая спецификация. Разные производители оптимизируют составы под разные применения: один фиксатор может быть рассчитан на быстрое отверждение, другой - на максимальную прочность в пределах класса. Paспортные значения breakaway torque показывают реальную разницу; именно их нужно сравнивать при выборе.
Заключение
Выбор анаэробного фиксатора резьбы - это не выбор по цвету, а инженерное решение, основанное на требуемом моменте разборки и типе металла соединения. Класс прочности (низкая, средняя, высокая) - лишь первый ориентир; реальные цифры breakaway torque в техпаспорте - вот что определяет решение. На активных металлах (сталь, медь, латунь) фиксатор работает без активатора; на пассивных (нержавейка, алюминий, цинк) часто требуется праймер. Помни, что на медных и латунных деталях прочность фиксации составляет лишь 20–30 % от значения на стали - при необходимости выбери более высокий класс.
Начни с трех вопросов: какой момент разборки нужен, какой материал, как часто соединение разбирается. Затем найди техпаспорт продукта, сверь значения по стандартам ISO 10964 или ASTM D5649, убедись, требуется ли активатор для твоего металла. На критичных применениях проведи испытание на опытном образце. Такой подход гарантирует надежность и исключит ненужные проблемы при техническом обслуживании.