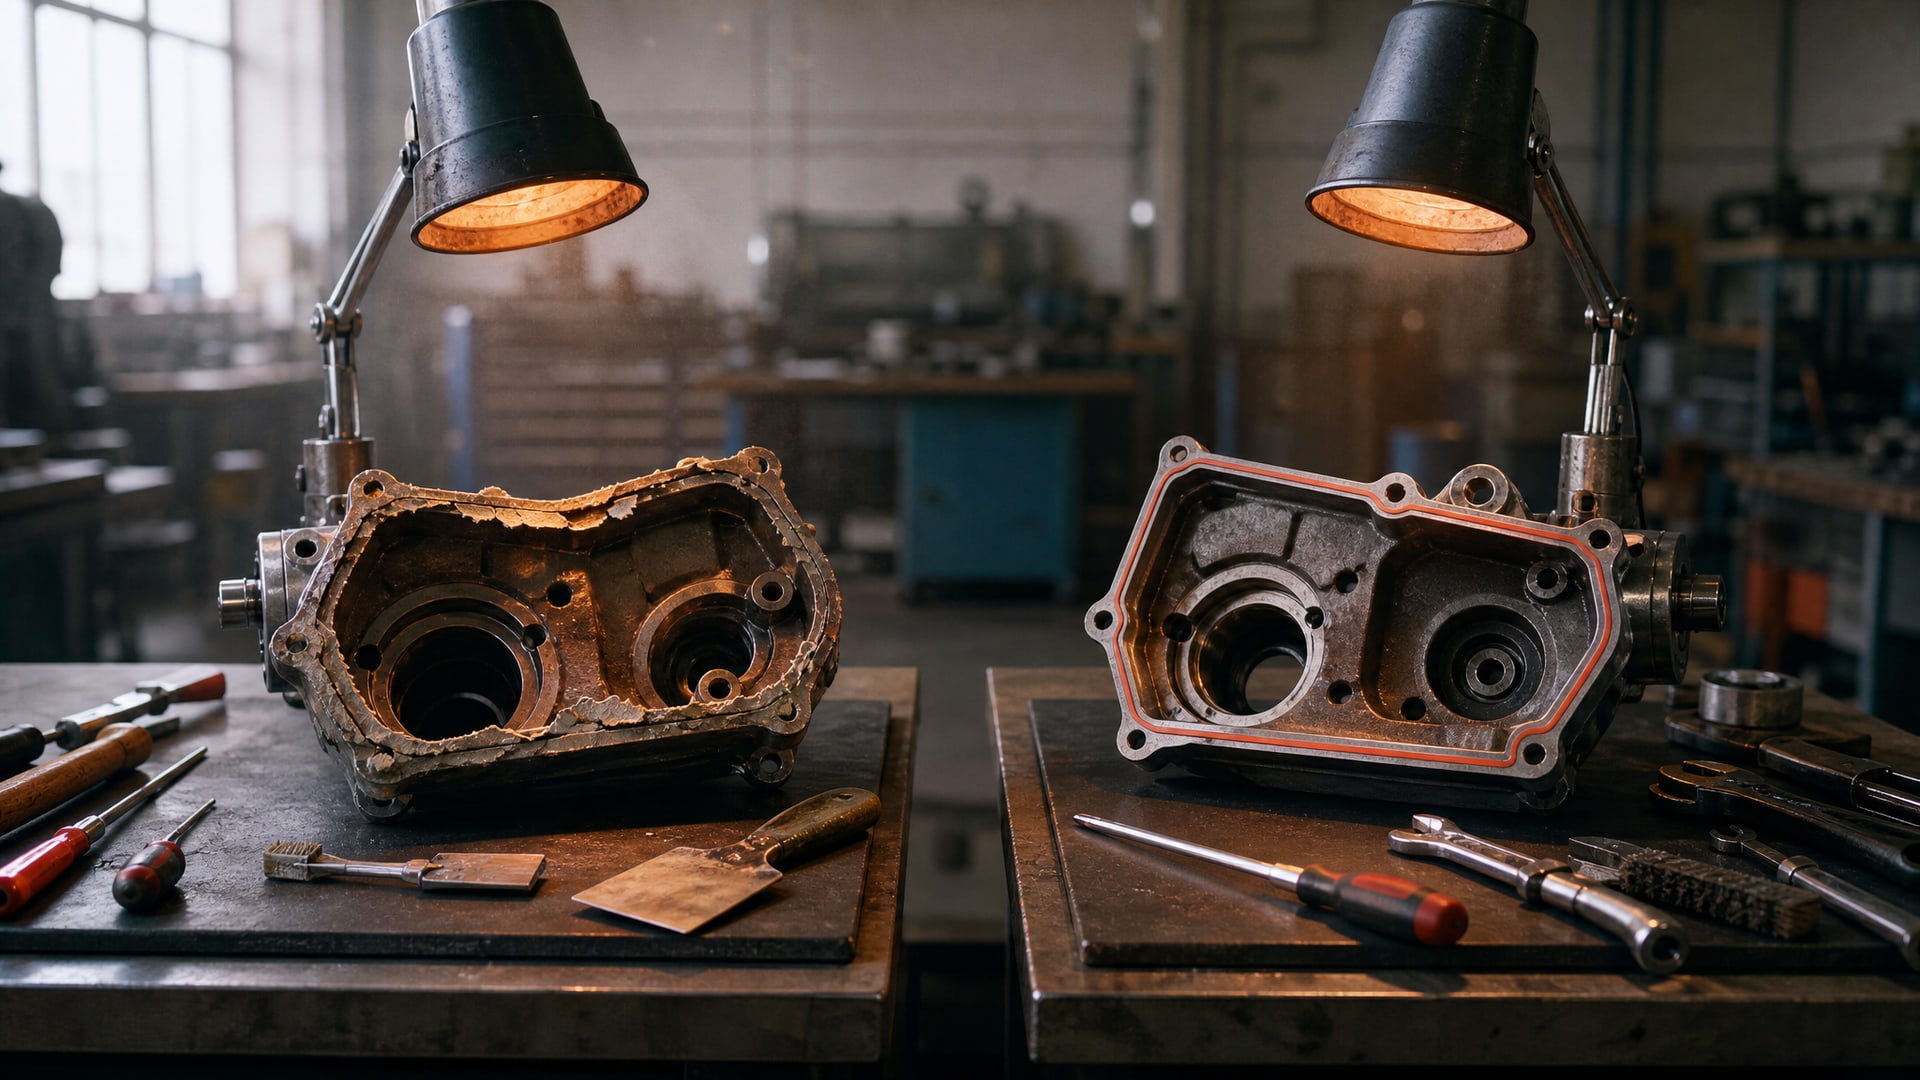
Фиксатор резьбы термостойкий - это анаэробный герметик, который удерживает крепеж при высоких температурах, не разрушаясь и не теряя адгезии. В отличие от обычных составов, которые сохраняют прочность только до 150–180 °C, высокотемпературные формулы работают вплоть до 230–250 °C и выше. Выбор правильного состава критичен для узлов в двигателях, турбинах, дымоходных системах и промышленном оборудовании - там, где резьбовое соединение подвергается постоянному тепловому воздействию. Статья рассказывает, как сопоставить реальную температуру работы с паспортными характеристиками фиксатора, на что обратить внимание при нанесении и как предусмотреть демонтаж, если соединение потом придется разбирать.
Различие между обычными и высокотемпературными фиксаторами
Анаэробные фиксаторы резьбы работают благодаря отсутствию воздуха в зазорах между витками резьбы.
Однако полимерная матрица, которая обеспечивает адгезию, имеет предел термостойкости. Обычные составы начинают заметно терять прочность при повышении температуры выше 150–180 °C, становясь более пластичными и не удерживая крепеж в полном объеме.
Высокотемпературные формулы содержат специальные добавки, которые позволяют полимеру сохранять механические свойства вплоть до 230–250 °C и кратковременно - до 280 °C. Такие составы применяются там, где узел постоянно работает в горячем режиме: в головках цилиндров, турбокомпрессорах, колпачках свечей зажигания и выхлопных системах.
Рабочий диапазон типичного высокотемпературного фиксатора резьбы - от -60 °C до +250 °C. Это означает, что соединение может безопасно работать при любой температуре в этом диапазоне после полной полимеризации. Однако в паспортных данных обычно указываются три разные температуры: минимальная для монтажа, рабочая диапазон и температура, рекомендуемая для демонтажа.
Паспортные характеристики: что означают и как их читать
При выборе фиксатора резьбы неразъемного термостойкого важно понимать, что пишут в техническом листе.
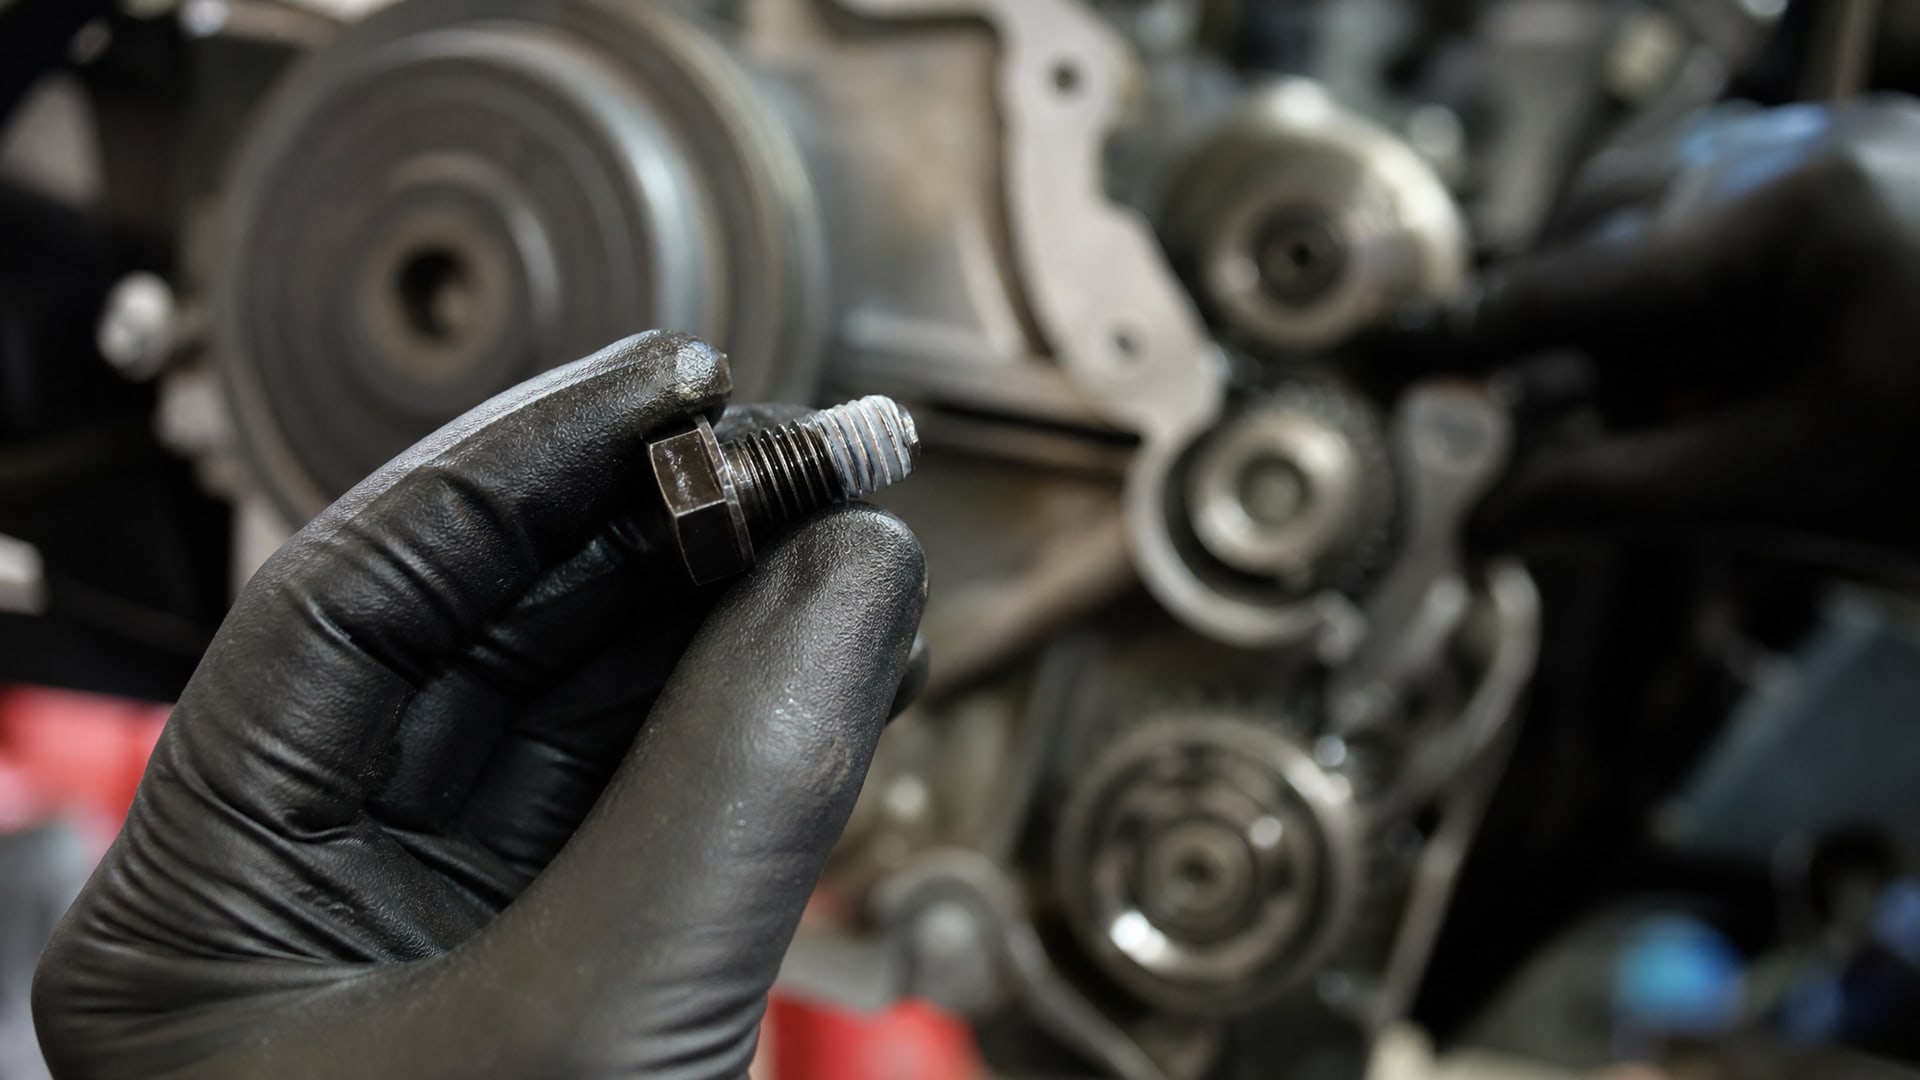
Вот основные параметры:
Рабочая температура эксплуатации - это диапазон, в котором отвержденное соединение сохраняет свои механические свойства. Например, если указано -60 °C до +250 °C, значит, в этом интервале фиксатор не потеряет прочность и не деградирует.
Время первичной фиксации - период, за который состав схватывается настолько, что крепеж удерживается и не проворачивается. Обычно это 10–30 минут на стали, но может быть дольше на других металлах и при низких температурах.
Полная полимеризация - время, за которое фиксатор набирает предельную прочность. Для высокотемпературных составов это 24–48 часов. До истечения этого срока узел нежелательно нагружать на полную.
Температура демонтажа - если соединение нужно разобрать, рекомендуемая температура нагрева. Это может отличаться от рабочей: например, для состава, работающего до 232 °C, разборка может рекомендоваться при локальном нагреве до 260 °C.
Часто покупатели путают термостойкий разъемный фиксатор резьбы с неразъемным: первый предусмотрен для разборки после отверждения, второй - для постоянной фиксации. Паспорт всегда указывает, к какой категории относится состав.
Как выбрать по температурному диапазону узла
Правильный подбор начинается с определения максимальной температуры, которая действительно будет возникать в узле.
Это не среднесуточная или среднегодовая температура окружающей среды, а локальная температура металла соединения при работе оборудования.
Возьмите максимальную рабочую температуру и добавьте к ней запас 20–30 °C. Например, если двигатель работает при 200 °C, выбирайте фиксатор резьбы для двигателя термостойкий с верхней границей не менее 220–230 °C.
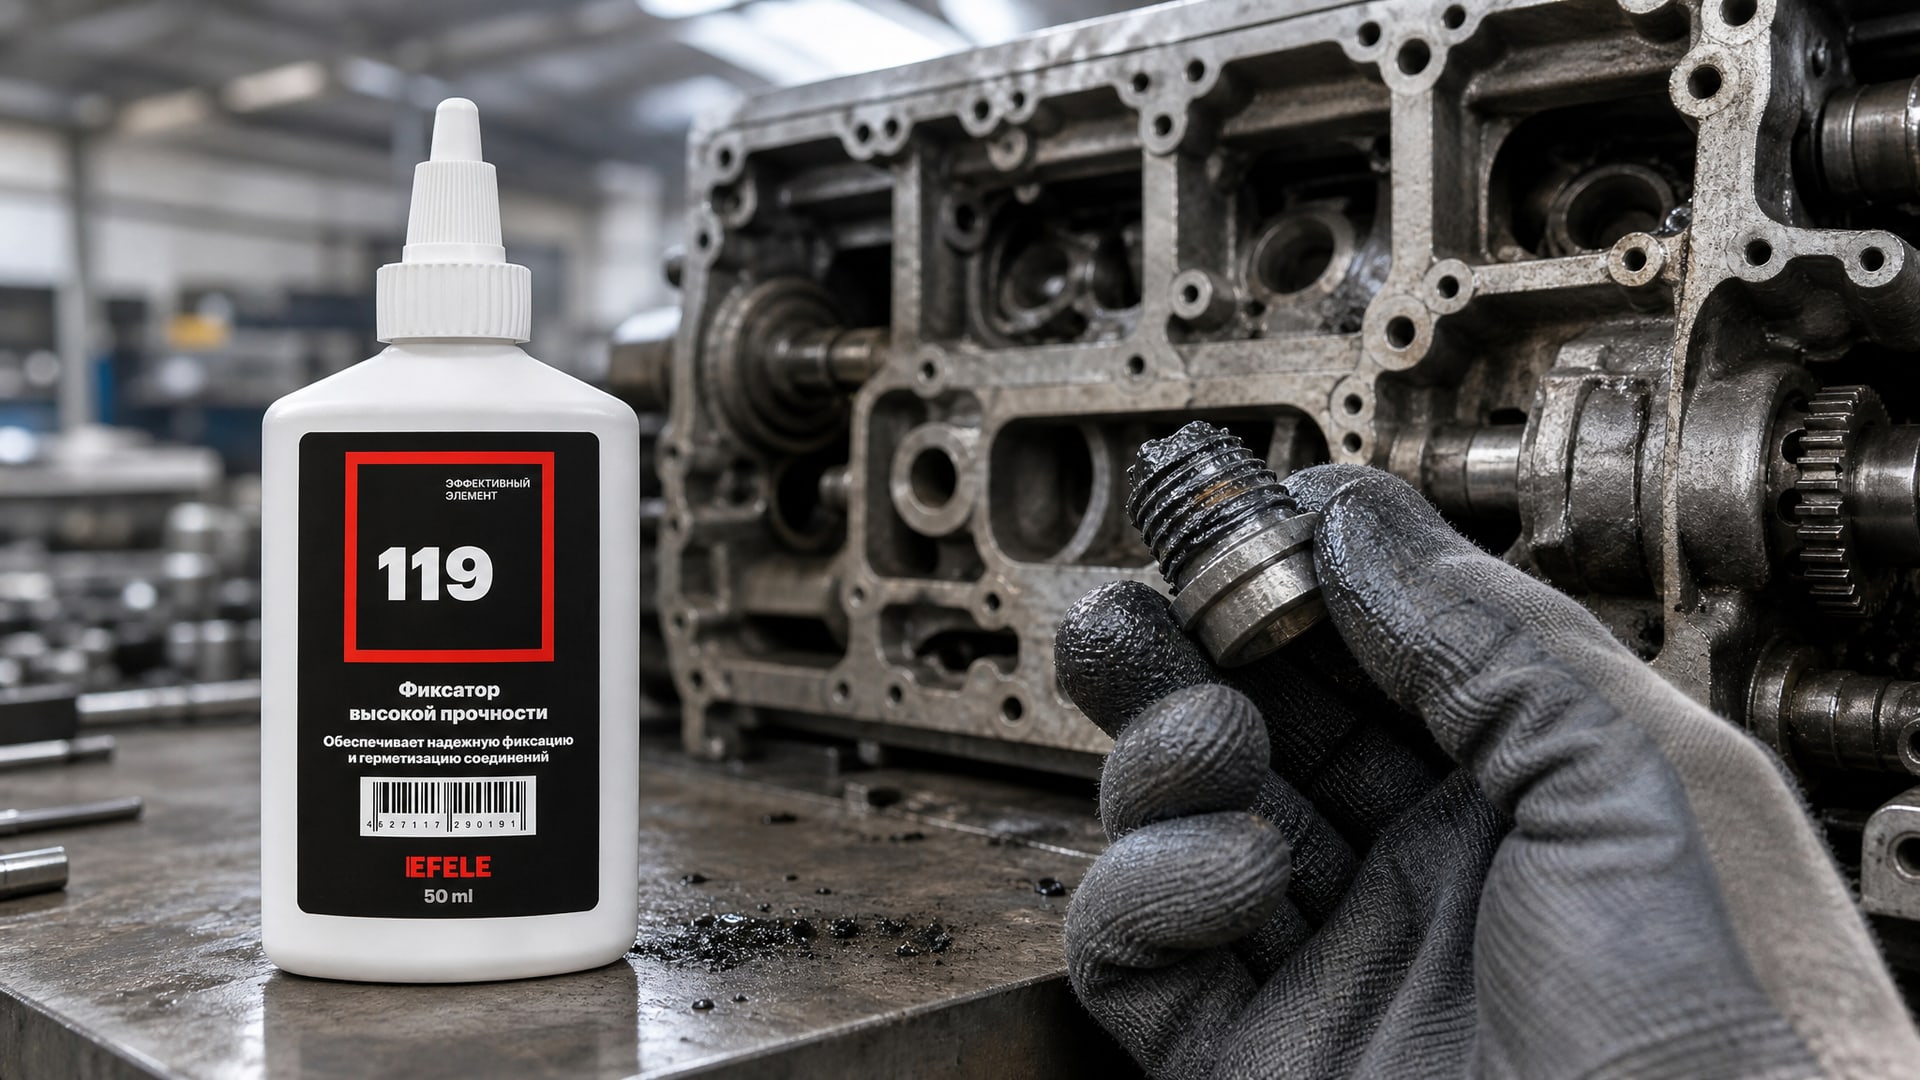
Для экстремально высоких температур до 280 °C, например в турбинах или головках цилиндров, подойдет особо термостойкий фиксатор вроде EFELE 119, рассчитанный на диапазон до +280 °C.
Если узел работает при температуре выше 200 °C, отказывайтесь от универсальных составов. Ищите в техническом листе явно написанное обозначение «High Temperature» или «Thermostable» с конкретными цифрами верхней границы. Паспортные данные должны быть указаны для отвержденного соединения, а не для вязкости в тюбике.
Подготовка поверхности и условия нанесения
Даже лучший высокотемпературный фиксатор резьбы красный или иного цвета не даст надежного результата без правильной подготовки.
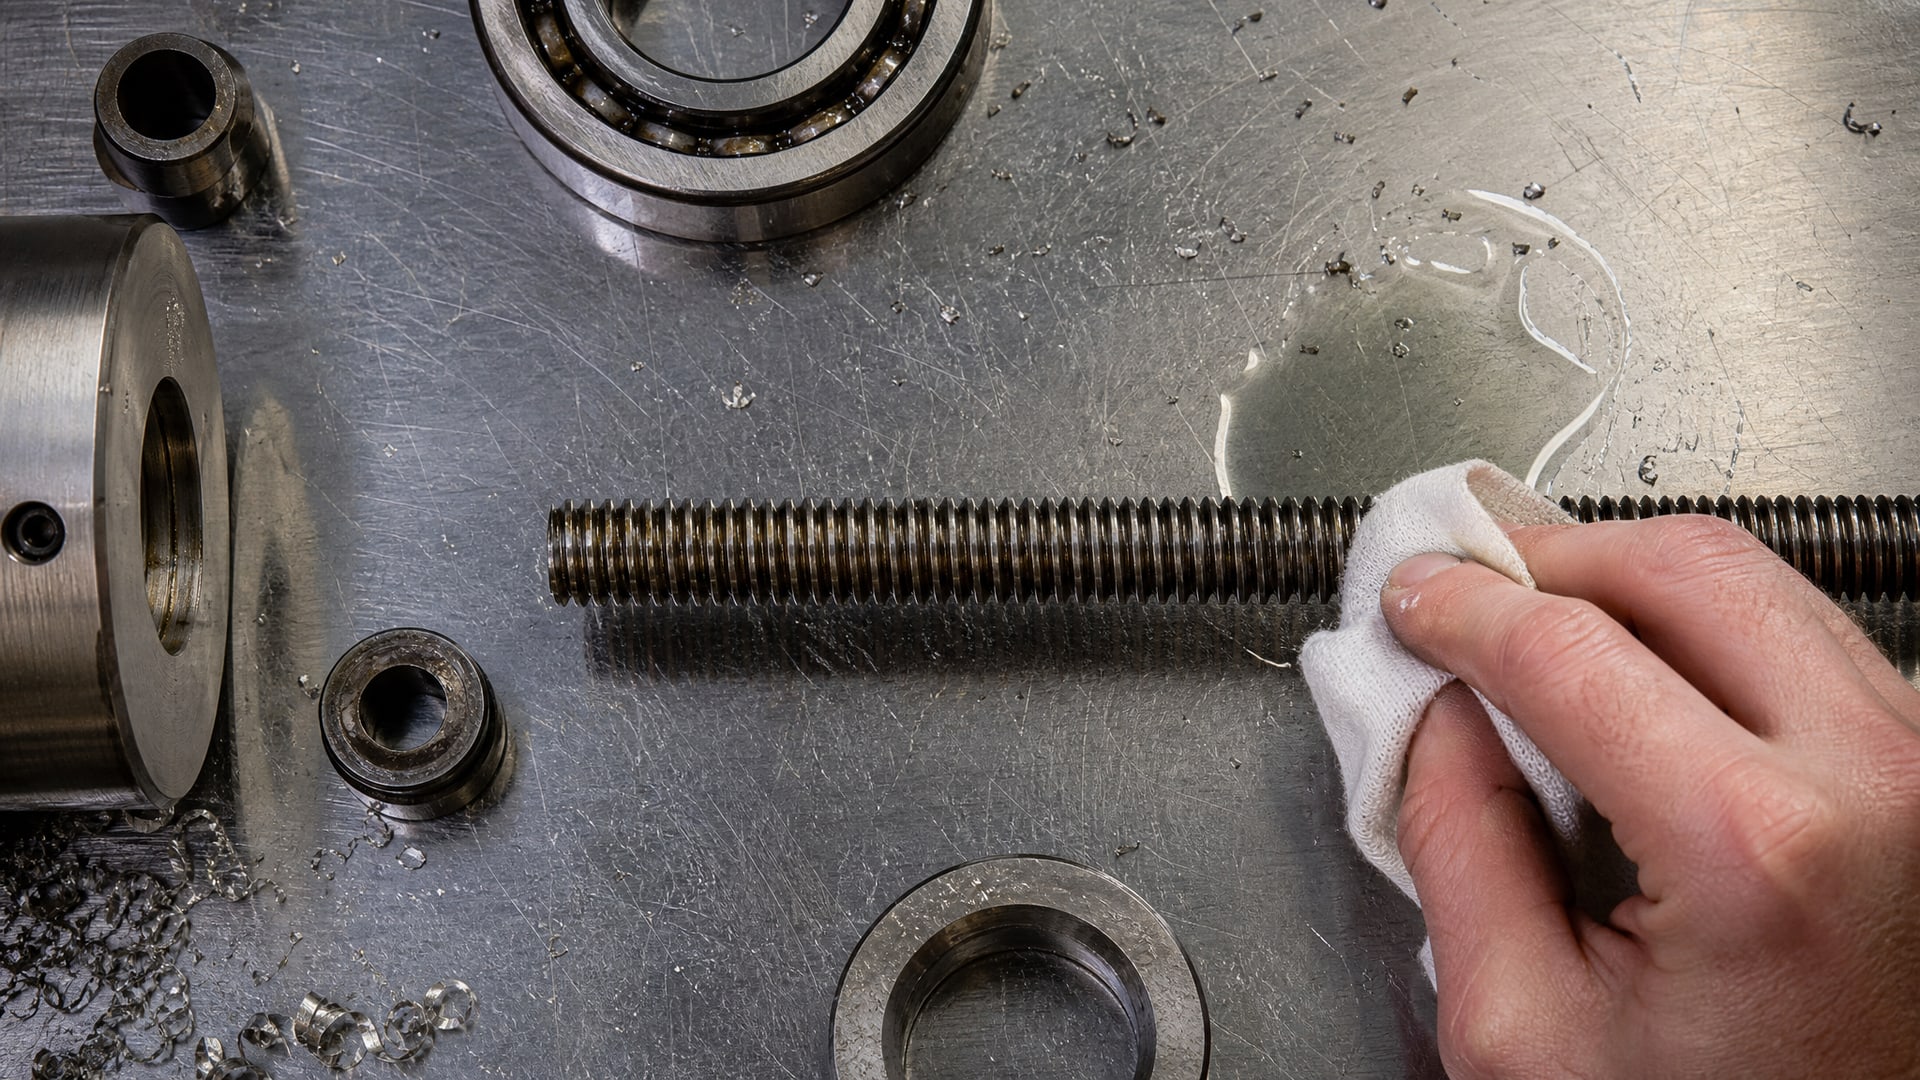
На резьбе и на боках отверстия не должно быть масла, влаги, ржавчины или лака. Очистите резьбовой стержень и отверстие обезжиривающим растворителем, просушите сжатым воздухом или салфеткой.
Если резьба загрязнена старым фиксатором, используйте щетку и растворитель - механическая очистка обязательна. На так называемых инертных металлах (некоторых нержавеющих сталях, алюминиевых сплавах) может потребоваться активатор или праймер; информацию об этом всегда дает производитель в техническом листе.
Температура при нанесении должна быть не ниже +5 °C - при более низких температурах анаэробный герметик для резьбы полимеризуется крайне медленно, и результат может быть непредсказуем. Если монтаж происходит на холоде, предварительно нагрейте деталь до комнатной температуры или дождитесь потепления.
Наносите фиксатор тонкой пленкой на несколько витков резьбы - толстый слой не улучшает фиксацию и только затрудняет монтаж. После того как вкрутили крепеж, не трогайте соединение до окончания первичной фиксации (обычно 10–30 минут).
Время полимеризации и набор прочности
Одна из частых ошибок - нагружение соединения сразу после того, как оно перестало проворачиваться.
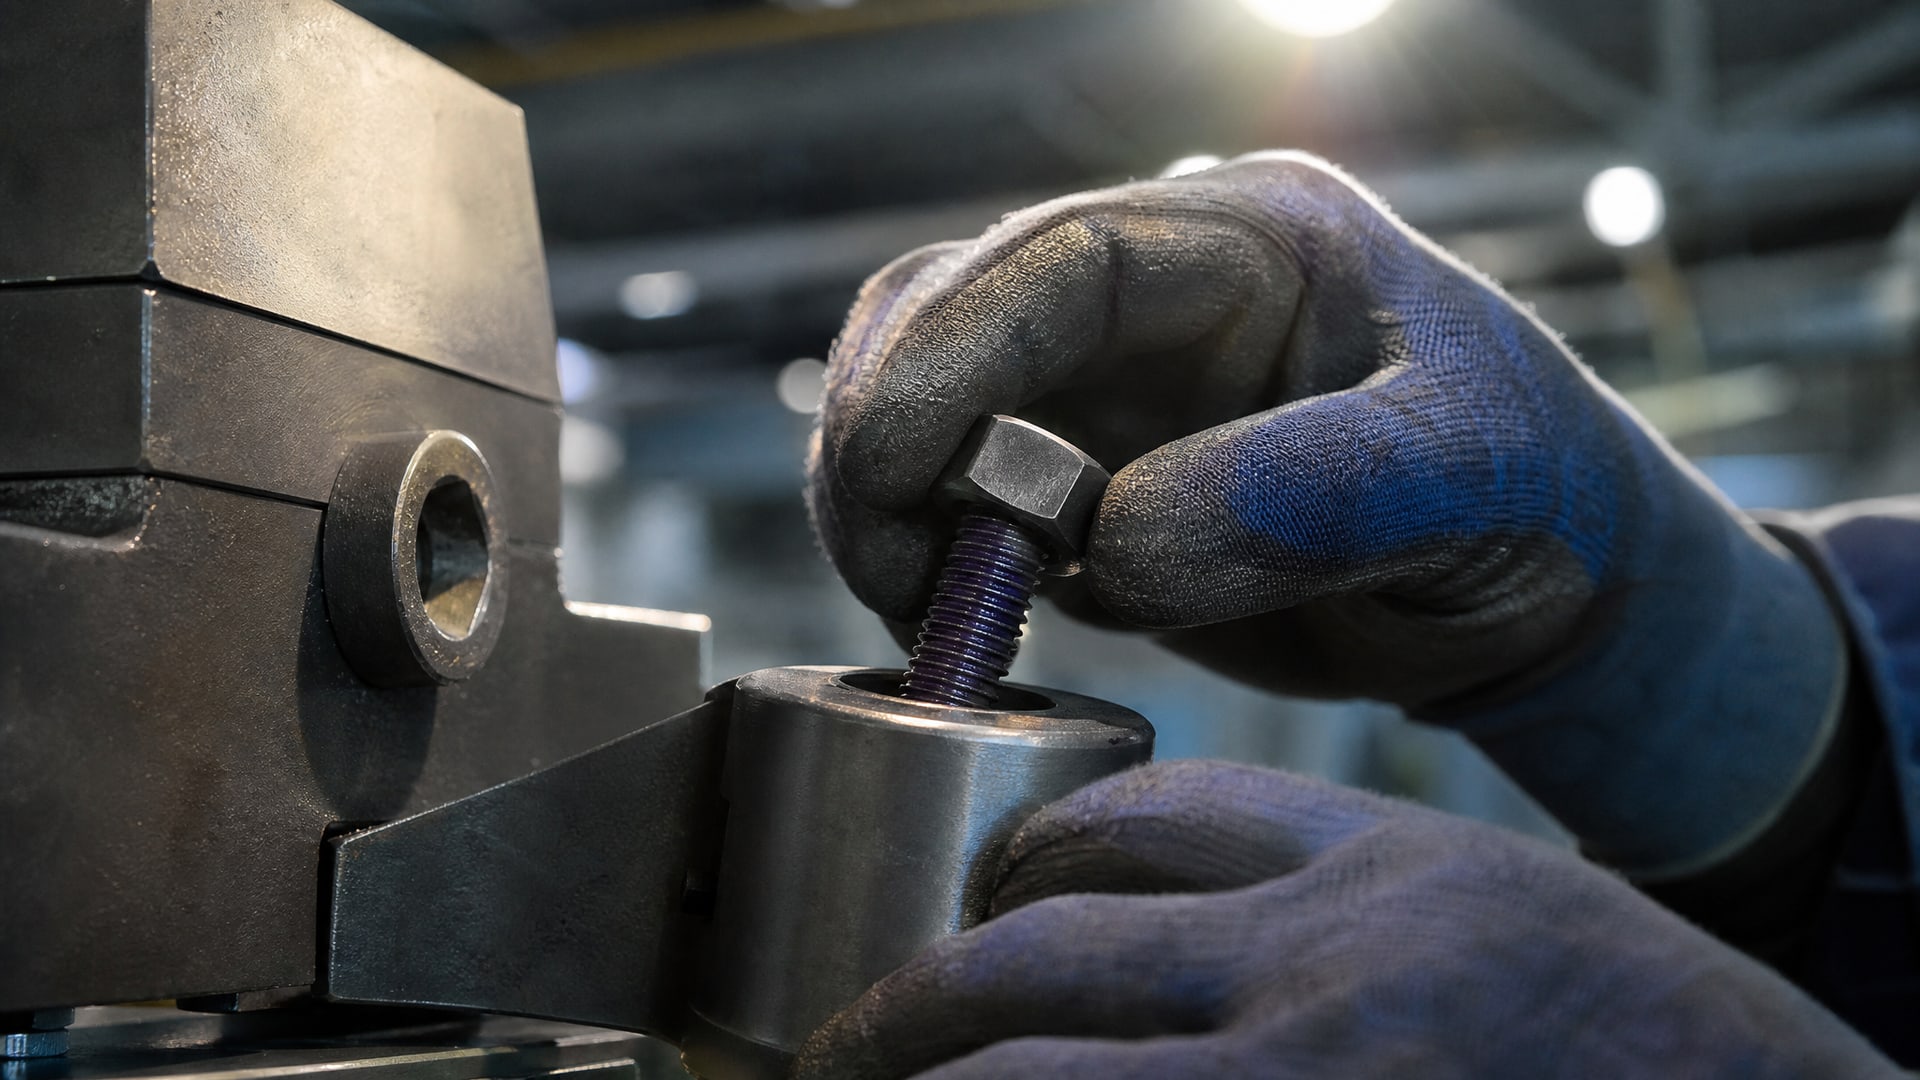
Первичная фиксация и полная полимеризация - разные вещи.
Для неразъемного фиксатора резьбы термостойкого типа LAVR время полной полимеризации составляет 2 часа, но предельная прочность набирается за 48 часов. Это означает, что через 2 часа можно начинать легкую работу, а для полной нагрузки нужно подождать двое суток. Другие высокотемпературные составы полимеризуются в течение 24 часов.
На скорость полимеризации влияют материал резьбы, зазор между витками и температура окружающей среды. Сталь полимеризуется быстрее, чем медь или алюминий. Плотная резьба (малый зазор) дает медленное отверждение, чем более свободная. При низких температурах процесс дополнительно замедляется.
Если в техническом листе написано «время полимеризации 24 часа», планируйте полную работоспособность узла через сутки. Если указано 48 часов - ждите двое суток. Пренебрежение этим сроком - основная причина выкручивания крепежа и повторного ремонта.
Демонтаж и вторая жизнь соединения
Если соединение предполагается разбирать, заранее выясните, какой фиксатор резьбы неразъемный термостойкий вы используете.
Некоторые составы не предусмотрены для разборки, и их демонтаж невозможен без разрушения крепежа.
Для разборных соединений выбирайте фиксаторы, которые явно этого допускают. Температура демонтажа может быть выше рабочей: например, соединение работает при 232 °C, но для разборки требуется локальный нагрев до 260 °C. Нагревать нужно именно соединение, а не весь узел, чтобы не повредить соседние детали.
Для разборки используйте тонкие щипцы или специальный инструмент - прямой рывок обычно ломает крепеж. После разборки остатки фиксатора удаляются растворителем. При повторной сборке резьба должна быть полностью очищена.
Герметик фиксатор резьбы термостойкий с обозначением «removable» или «high temperature removable» дает возможность разборки без разрушения. Проверьте это в карточке товара или технической документации перед покупкой.
Частые ошибки при выборе и применении
Ошибка 1: «Если на упаковке написано „термостойкий", он подходит для любого горячего узла».
Неверно. Термостойкие составы имеют разные верхние границы: от +150 °C до +280 °C. Обязательно смотрите паспортное значение. Универсальный фиксатор резьбы красный термостойкий может не выдержать даже 200 °C, если это обычная формула, а не специальная высокотемпературная.
Ошибка 2: «Рабочая температура и температура разборки - одно и то же». Разные параметры. Соединение может нормально работать при +230 °C, но для демонтажа потребуется нагрев до +260 °C или выше. Это указано в техническом листе отдельно.
Ошибка 3: «Чем сильнее фиксатор, тем лучше». Не всегда. Есть постоянные (неразборные) и временные (разборные) фиксаторы. Выбор зависит от задачи, а не от маркетингового названия.
Ошибка 4: «Можно наносить без подготовки поверхности». Неправильно. Грязь, масло и влага - враги адгезии. Очистка и дегидратация обязательны, даже если производитель не настаивает явно.
Ошибка 5: «При низкой температуре монтажа результат будет таким же». Неверно. Ниже +5 °C анаэробные составы полимеризуются крайне медленно. Монтаж при минусовой температуре может привести к тому, что крепеж не будет зафиксирован должным образом.
Часто задаваемые вопросы
Какой фиксатор резьбы неразъемный термостойкий выбрать для двигателя?
Для двигателя, где головка цилиндров работает при 200–220 °C, выбирайте состав с рабочим диапазоном минимум до +230 °C. Проверьте паспортные данные - там должно быть явно написано «для высоких температур» и указана цифра верхней границы. Состав должен быть рассчитан на стальной крепеж и быстро полимеризоваться. Время полимеризации -24–48 часов до полной прочности.
Чем отличается фиксатор резьбы красный термостойкий от других?
Красный цвет - просто визуальный маркер производителя, не связанный с температурной стойкостью. Одна компания красит высокотемпературные составы в красный, другая - в синий. Свойства определяются химической формулой, а не цветом. Всегда смотрите паспортные данные, а не на цвет упаковки.
Можно ли использовать обычный фиксатор резьбы при температурах выше 200 °C?
Нет. Обычный анаэробный герметик начинает терять прочность при 150–180 °C. Выше этой температуры он становится пластичным и не удерживает крепеж. Для температур выше 200 °C обязательна высокотемпературная формула со стойкостью до 230–280 °C.
Сколько фиксатора наносить на резьбу?
Наносите тонкую пленку - буквально несколько витков нужно слегка смочить составом. Толстый слой не улучшит фиксацию, а только усложнит монтаж и замедлит полимеризацию. После сборки излишки убираются естественно во время отверждения.
Что делать, если нужно разобрать соединение с термостойким фиксатором?
Если был использован разборный состав, нагрейте соединение локально (обычно требуется 260 °C или выше). Если соединение было выполнено неразборным фиксатором, разборка возможна только при разрушении крепежа. Всегда заранее уточняйте у производителя, можно ли разобрать конкретный состав, и какая температура для этого нужна.
Заключение
Выбор фиксатора резьбы термостойкого по температурным параметрам начинается с честной оценки максимальной рабочей температуры узла, а не с маркетингового названия. Обычные составы держат до 180 °C, высокотемпературные - до 230–280 °C. В паспортных данных всегда указываются три критичные температуры: минимальная для монтажа (+5 °C), рабочий диапазон и температура для разборки. Время полной полимеризации - это 24–48 часов, не путайте с первичной фиксацией. Подготовка поверхности, соблюдение условий хранения и нанесения - это не мелочи, а основа надежности соединения.
Перед покупкой запросите технический лист у продавца и сопоставьте реальные условия работы с паспортными цифрами. Если соединение потом может потребоваться разобрать, уточните, предусмотрена ли разборка для выбранного состава и какой нагрев потребуется. При монтаже во влажной среде или при низкой температуре добавьте запас времени для полимеризации. Правильный выбор и соблюдение регламента применения гарантируют, что крепеж останется надежно зафиксирован на весь срок службы оборудования.