Анаэробные герметики и фиксаторы резьбы - привычный выбор на производствах и в сервисных мастерских. Но применять их на пластиковых резьбах нужно с большой осторожностью. Производители в техдокументации прямо предупреждают: большинство обычных анаэробных составов рассчитаны на металлические резьбы и могут привести к растрескиванию пластика. В этой статье разберемся, какие составы действительно допустимы для пластмасс, как проверить совместимость материалов и что нужно знать о технологии нанесения, чтобы герметизация пластиковой резьбы сработала корректно.
Информация пригодится техническим специалистам, инженерам и закупщикам, которые подбирают герметик для узлов с пластиковыми или смешанными (металл-пластик) резьбовыми соединениями.
Почему обычные анаэробные герметики опасны для пластика
Анаэробные составы полимеризуются в отсутствие кислорода при контакте с металлом.
Основная опасность для пластмасс заключается не в самой реакцией полимеризации, а в механических и химических напряжениях, которые возникают при затяжке резьбы и отверждении состава.
При затяжке пластиковой резьбы со стандартным анаэробным герметиком происходит следующее: состав создает высокую липкость между витками резьбы, что передает повышенное напряжение на хрупкий материал пластика. Пластмассы склонны к stress cracking - растрескиванию под действием механического напряжения в сочетании с химическим воздействием. Производители в технических листах прямо указывают: "not recommended for use on most plastics due to potential cracking of plastic parts".
Это касается не только фиксаторов резьбы (threadlocker'ов), но и сантехнических герметиков. Для герметика на металлических трубных резьбах указывается, что он "intended for metal threads only" и не рекомендуется для пластиковых трубных резьб или узлов, где пластик является основным материалом соединения.
Какие пластики несовместимы с анаэробными герметиками
Реакция пластмасс на анаэробные составы зависит от типа полимера и его химической структуры.
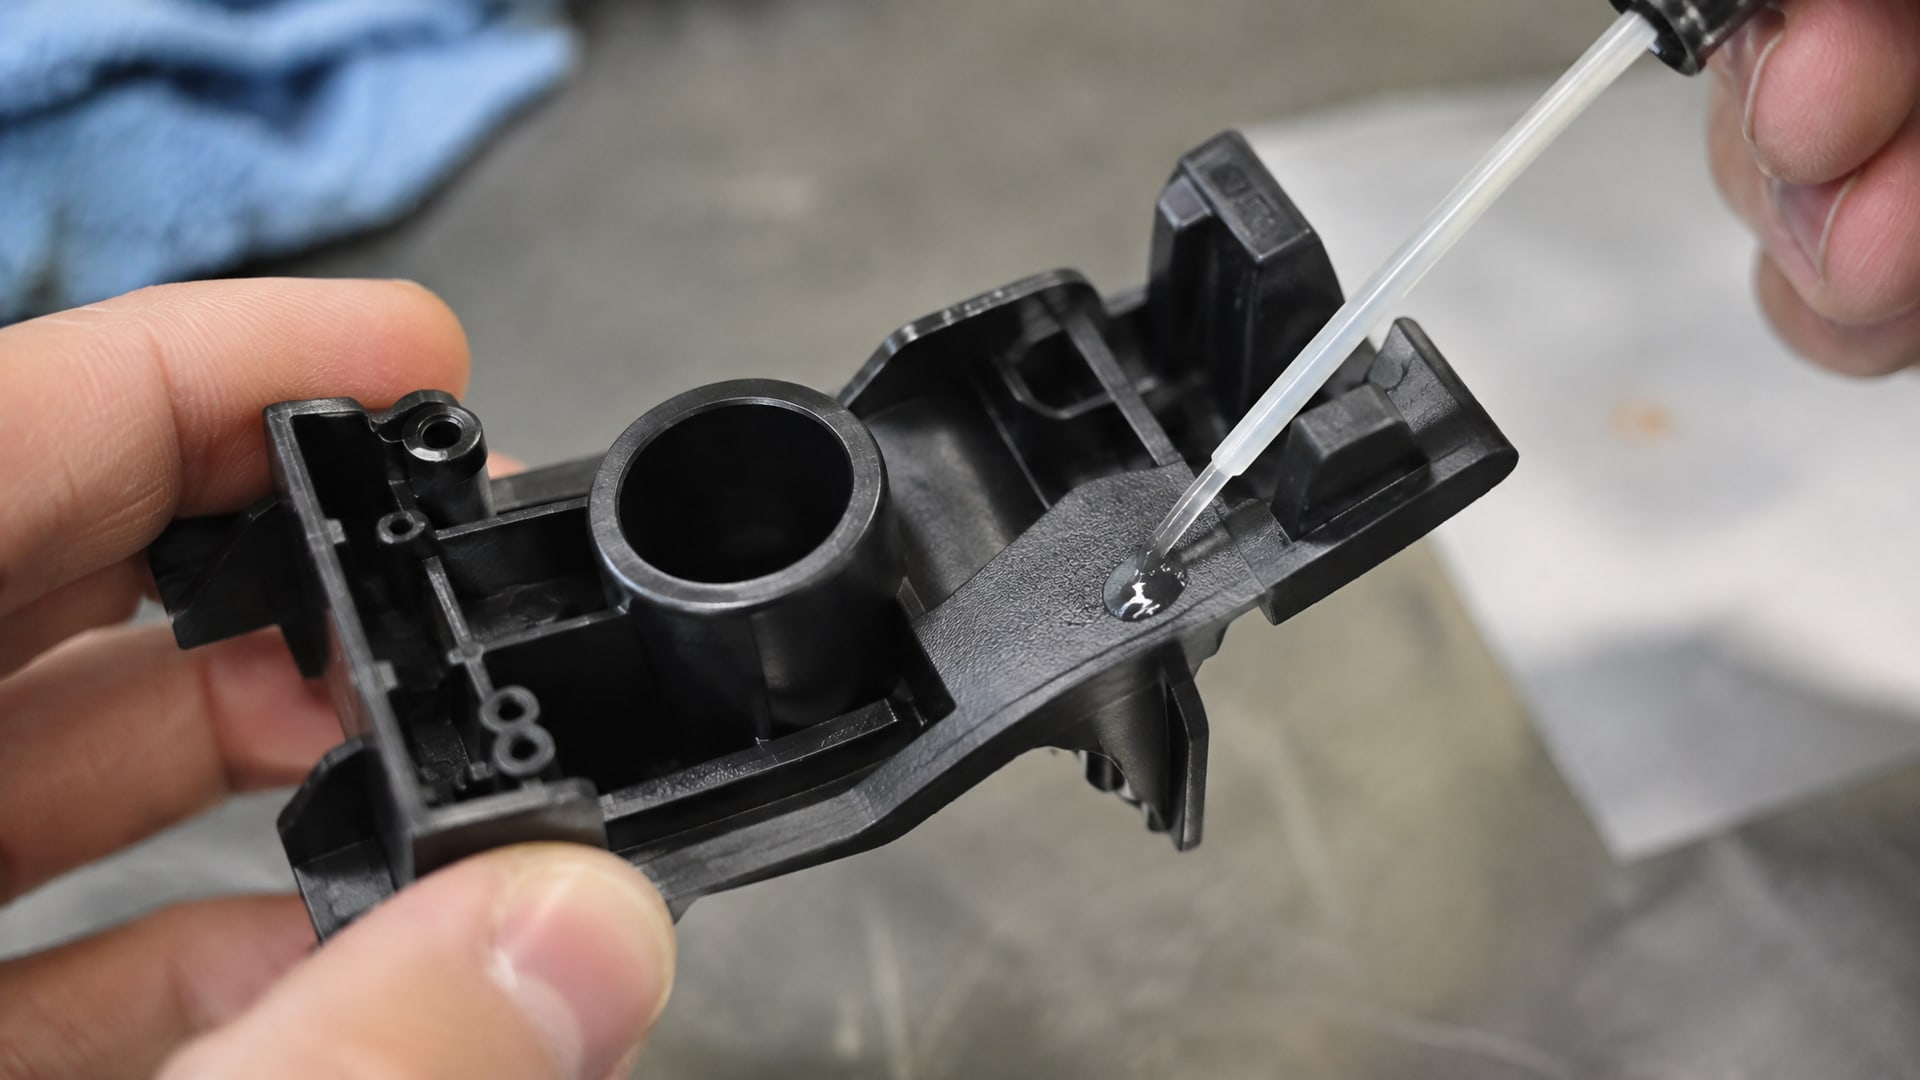
Разные пластики по-разному реагируют на один и тот же герметик.
Технические руководства анаэробных производителей выделяют несколько групп совместимости:
Запрещены полностью: - ABS (абсолютный акрилонитрил-бутадиен-стирол) - Поликарбонат
Для этих материалов стандартный анаэробный герметик может вызвать stress cracking даже при соблюдении технологии нанесения. Причина в чувствительности этих полимеров к химическому воздействию и их хрупкости при механическом напряжении.
Возможно применение при соблюдении условий: - PVC (поливинилхлорид) - PP (полипропилен) - Найлон (полиамид)
Для этих материалов возможно применение, но не любого состава, а только специально одобренного производителем. В одном из технических руководств для этой группы пластиков рекомендован именно PTFE-based герметик с активатором, а не стандартная анаэробная композиция.
Различие в подходах связано с молекулярной структурой: PVC, PP и найлон менее подвержены stress cracking, чем ABS и поликарбонат, но требуют специально подобранного состава.
Как выбрать анаэробный герметик для пластиковой резьбы
Если вам нужна герметизация пластиковой резьбы или смешанного соединения металл-пластик, в первую очередь проверьте техдокументацию производителя на предмет явного допуска.
Признаки "безопасного" герметика для пластика:
В техлисте указана фраза "safe on plastics" или "approved for plastic threads"
Есть явный список совместимых полимеров с указанием материала
Производитель рекомендует конкретный активатор для пластиковых применений
Указано время сборки после нанесения (например, 1 минута до затяжки)
Отдельно описана технология для пластиковых резьб
Не полагайтесь на:
Международный стандарт ISO 10964, который описывает метод измерения крутящего момента отвинчивания (breakaway torque). Этот стандарт - способ испытания, а не стандарт допуска на материал. ISO 10964 определяет, как сравнивать фиксирующий эффект разных составов, но не подтверждает безопасность применения на пластике.
Общих рекомендаций типа "подходит для любых резьб" - для пластика всегда требуется индивидуальная проверка.
Допусков для металла как основания для применения на пластике. Если герметик одобрен для стальных резьб, это не означает совместимость с пластиком.
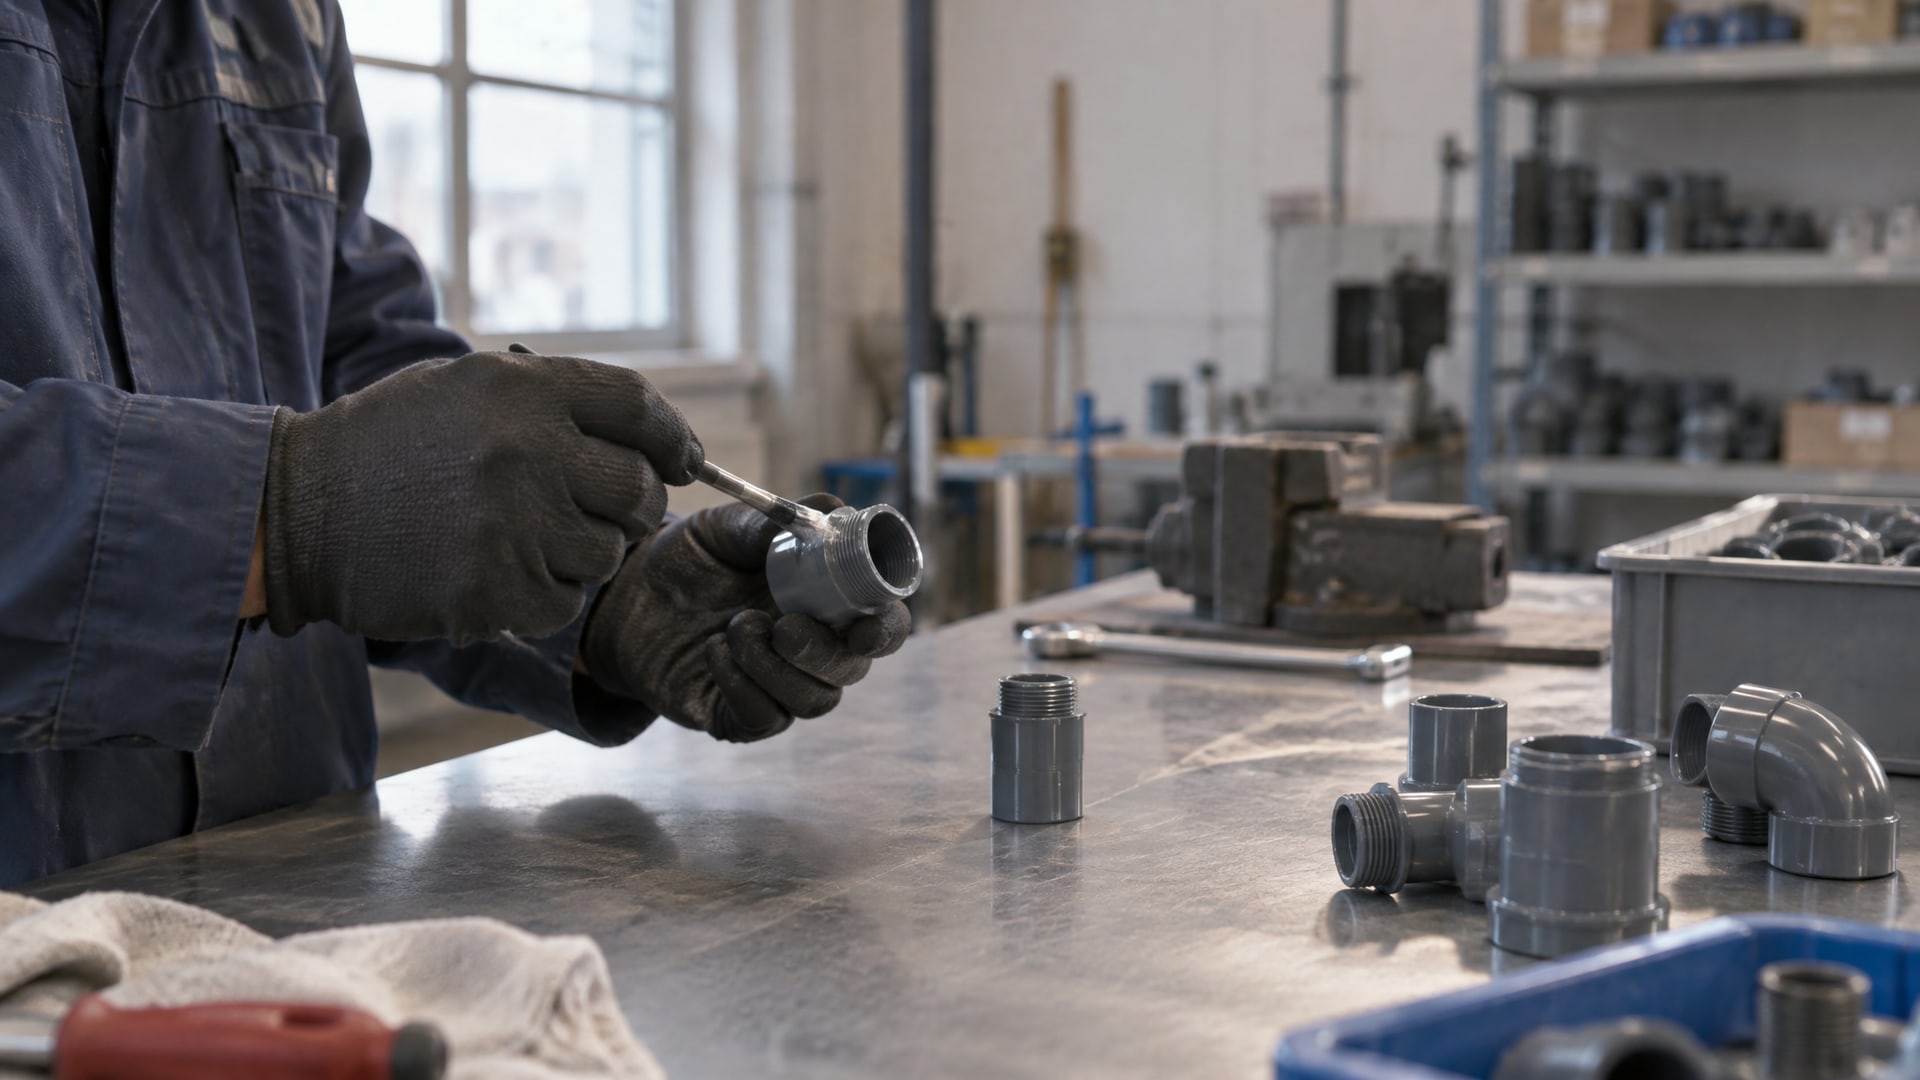
Технология нанесения анаэробного герметика на пластиковую резьбу
Если вы выбрали герметик, который производитель одобрил для пластика, нужно соблюдать технологию иначе герметизация может не сформироваться корректно или пластик растрескается.
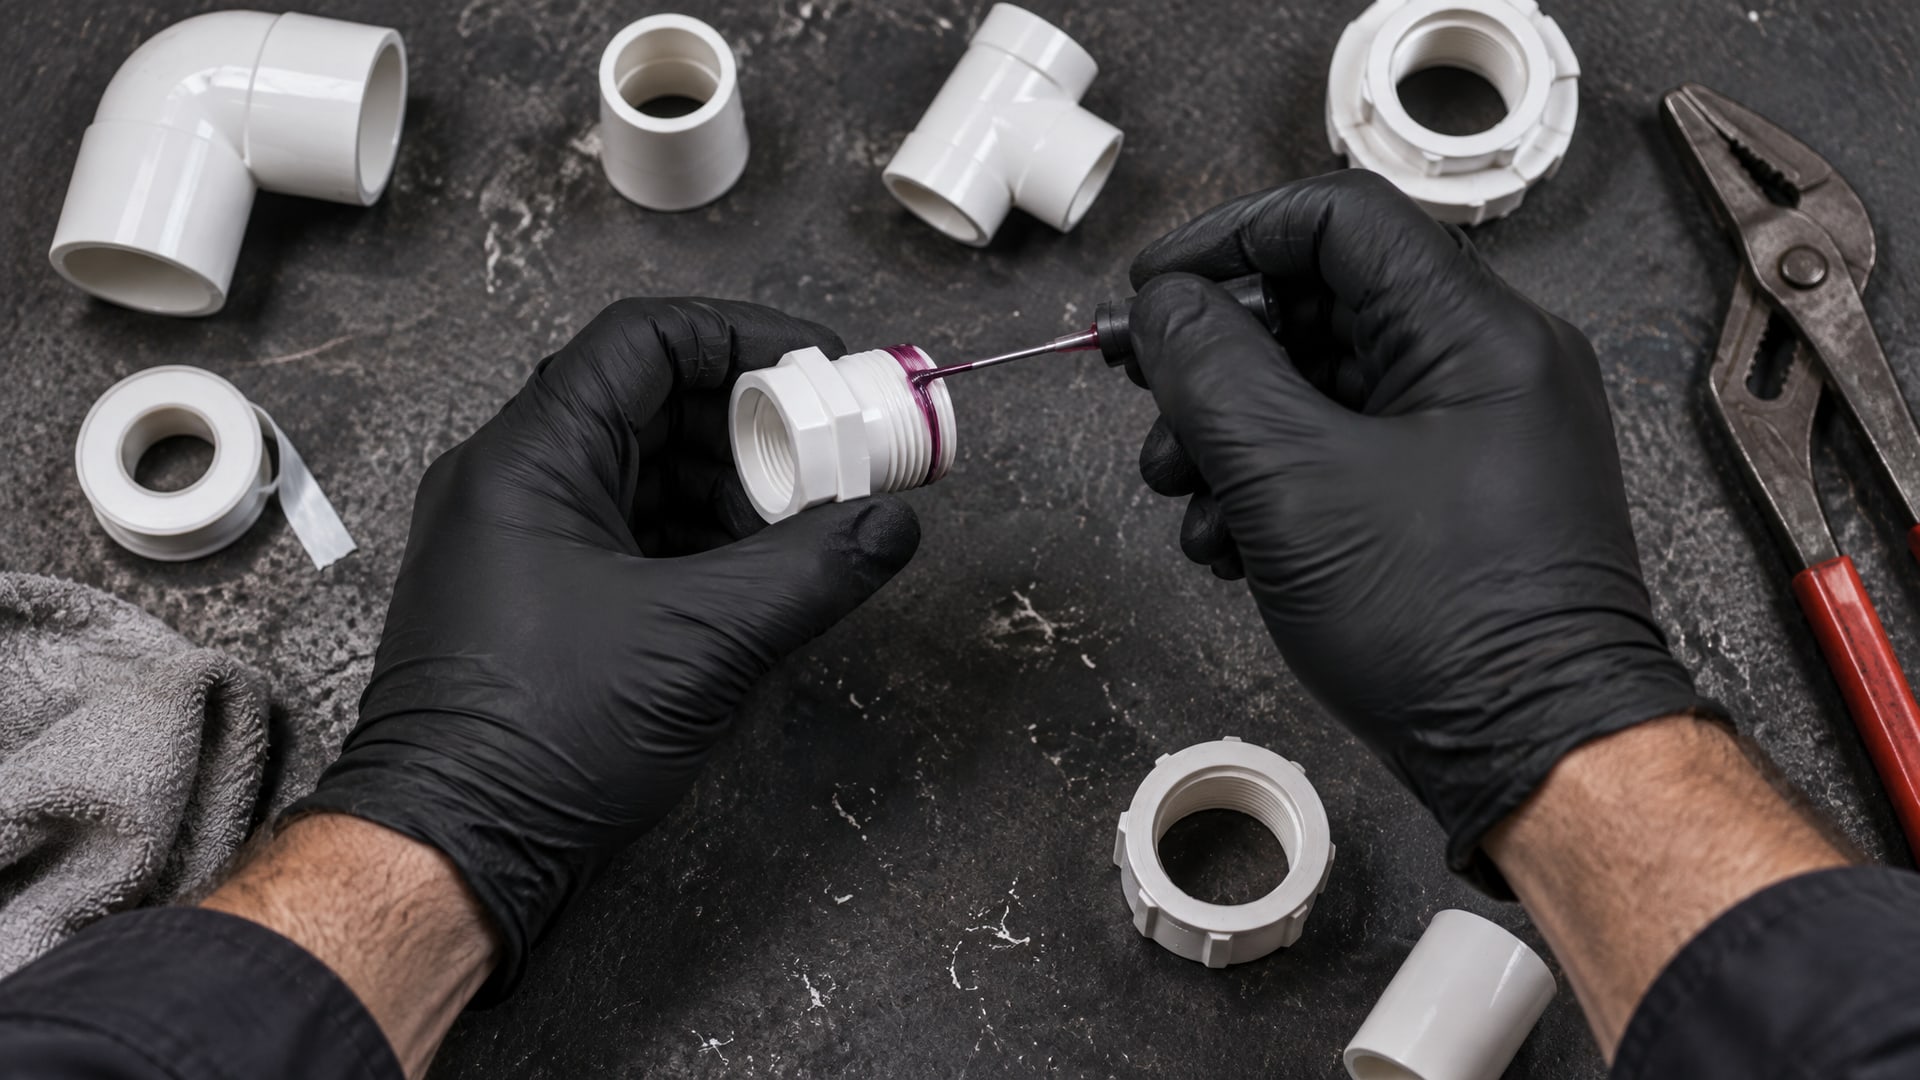
Ключевые параметры работы с анаэробным герметиком на пластике:
Время работоспособности составляет 10-20 минут с момента нанесения. Это время, в течение которого герметик остается в жидком состоянии и позволяет собрать соединение. После истечения этого периода состав начинает загустевать.
Функциональное отверждение происходит за 1-3 часа, когда герметик уже связывает детали, но еще не достигает финальной прочности. Полное отверждение требует 3-6 часов в зависимости от типа состава и активатора.
Критичный момент при работе с пластиком: затяжка должна быть выполнена в течение 1 минуты после нанесения герметика и активатора, если производитель требует активатор. Если пропустить это время, формирующаяся полимерная пленка нарушится и герметизация может не сработать. На металле этот момент менее критичен, но на пластике следование временным окнам принципиально.
После сборки не нужно протирать соединение или убирать излишки герметика - дайте ему отвердеть в течение указанного времени. Механическое воздействие во время полимеризации может нарушить формирование герметизирующего слоя.
Анаэробные герметики для соединения металл-пластик
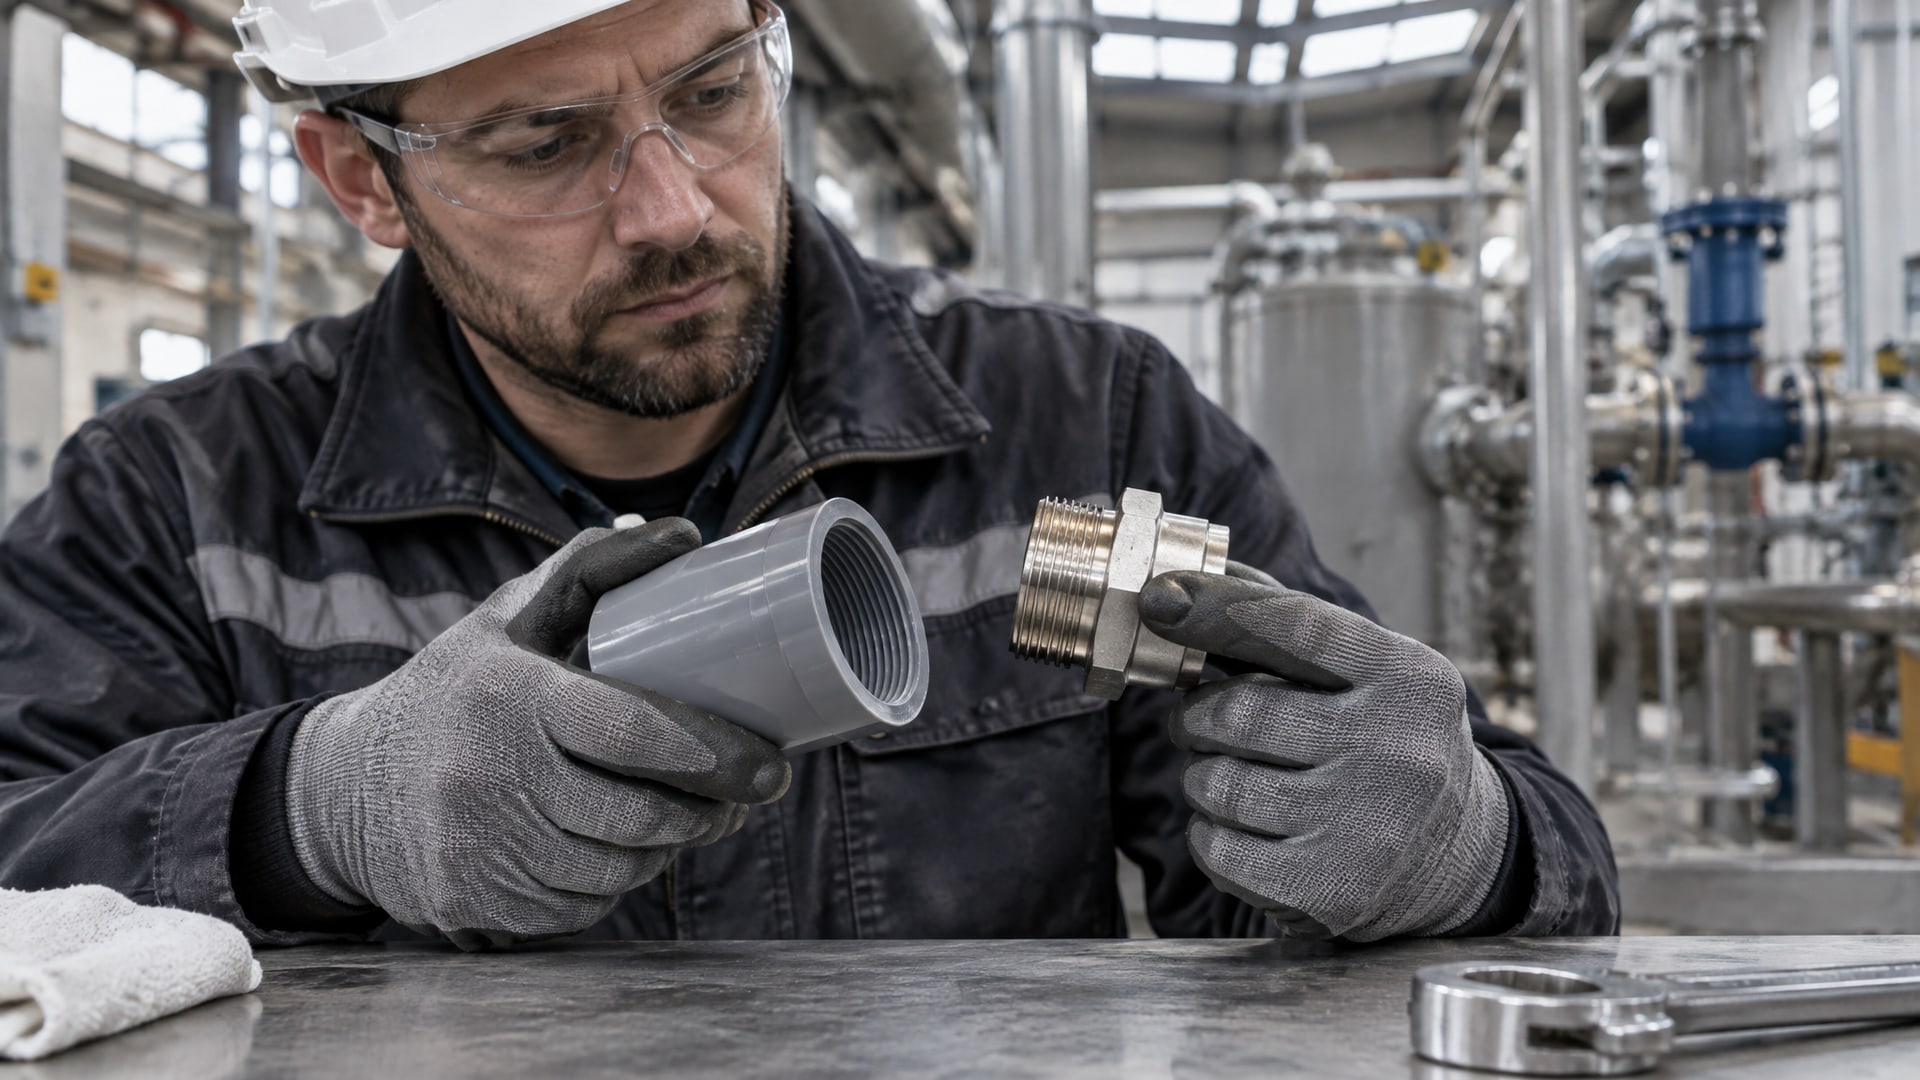
Смешанные резьбовые соединения (металлическая гайка с пластиковым болтом или наоборот) требуют особой осторожности, потому что металл и пластик реагируют на герметик по-разному.
Нельзя автоматически переносить рекомендации для металл-металл на металл-пластик. Производители прямо предупреждают о риске stress cracking пластиковой части соединения. Даже если герметик безопасен для чистого пластика, его применение на пластиковой части смешанного соединения может потребовать дополнительных ограничений.
В одном из руководств по анаэробным составам отмечается, что некоторые продукты можно безопасно применять на металлических и пластиковых резьбовых фитингах, но только при соблюдении рекомендации производителя по конкретной комбинации материалов. Это значит, что вам нужно найти состав, который явно одобрен именно для вашей пары материалов (например, "steel-PVC" или "brass-polypropylene"), а не полагаться на общее утверждение о совместимости с пластиком.
Закупщики и инженеры на производствах часто сталкиваются с выбором между адаптацией стандартного герметика и поиском специального решения. На практике экономически целесообразнее найти состав с явным допуском, чем пытаться применить универсальный герметик и рисковать браком соединений.
Часто задаваемые вопросы
Можно ли использовать обычный анаэробный герметик на пластиковых резьбах?
Большинство стандартных анаэробных герметиков и фиксаторов резьбы рассчитаны на металл и не рекомендуются для пластиков. Производители в техдокументации прямо предупреждают о риске растрескивания пластика. Применение возможно только если производитель в техлисте явно указал одобрение для конкретного материала пластика - PVC, PP или найлона. Для ABS и поликарбоната герметики запрещены.
Чем герметизировать пластиковую резьбу вместо анаэробного герметика?
Для пластиковой резьбы безопаснее использовать PTFE-based герметики с активатором, которые специально разработаны для пластмасс. Они имеют нижяю агрессивность по отношению к полимерам и снижают риск stress cracking. Альтернатива - сантехнический фум-лента (PTFE-лента), которая механически герметизирует резьбу без химического воздействия, или герметизирующие пасты на основе парафина для сантехнических применений.
Почему анаэробный герметик опасен для пластика?
Анаэробные составы создают высокую липкость и передают механические напряжения на хрупкий пластик. Пластмассы склонны к stress cracking - растрескиванию под действием одновременного механического напряжения и химического воздействия. Кроме того, некоторые компоненты анаэробного герметика могут быть несовместимы с определенными типами пластика (особенно с ABS и поликарбонатом), вызывая их размягчение или растрескивание.
Как проверить совместимость анаэробного герметика с пластиком?
Откройте техдокументацию (техлист, TDS) герметика и ищите раздел "Recommended for" или "Compatibility". Там должна быть фраза "safe on plastics" и явный список совместимых материалов (PVC, PP, Nylon и другие). Если вы не видите явного одобрения для вашего материала пластика, герметик рисковать не стоит. ISO 10964 - это метод испытаний прочности, а не подтверждение совместимости с пластиком.
Какой максимальный крутящий момент безопасен при затяжке пластиковой резьбы с герметиком?
Технические данные по cracking resistance пластиков зависят от конкретного материала, толщины стенки резьбы и формы витков. Производитель пластикового фитинга или болта должен указать максимальный рекомендуемый крутящий момент. Герметик вносит дополнительное напряжение, поэтому при его применении крутящий момент следует снизить на 10-15% от указанного для "сухой" резьбы. Точные значения уточняйте в документации производителя герметика для конкретной комбинации пластика и соединения.
Заключение
Применение анаэробных герметиков на пластиковых резьбах требует особой осторожности. Большинство стандартных составов предназначены для металла и могут привести к растрескиванию пластика из-за stress cracking. Для ABS и поликарбоната анаэробные герметики запрещены, а для PVC, PP и найлона возможно применение только при наличии явного допуска производителя в техдокументации.
Перед выбором герметика обязательно проверьте раздел "Compatibility" или "Recommended for" в техлисте и убедитесь, что производитель указал ваш материал пластика и тип соединения. Для смешанных узлов (металл-пластик) требуется особое внимание - общие рекомендации для металла здесь не применяются. Соблюдайте технологию нанесения, время затяжки и полимеризации, указанные для пластиковых применений. Если сомневаетесь, обратитесь к технической поддержке производителя герметика - это безопаснее, чем экспериментировать на производстве.