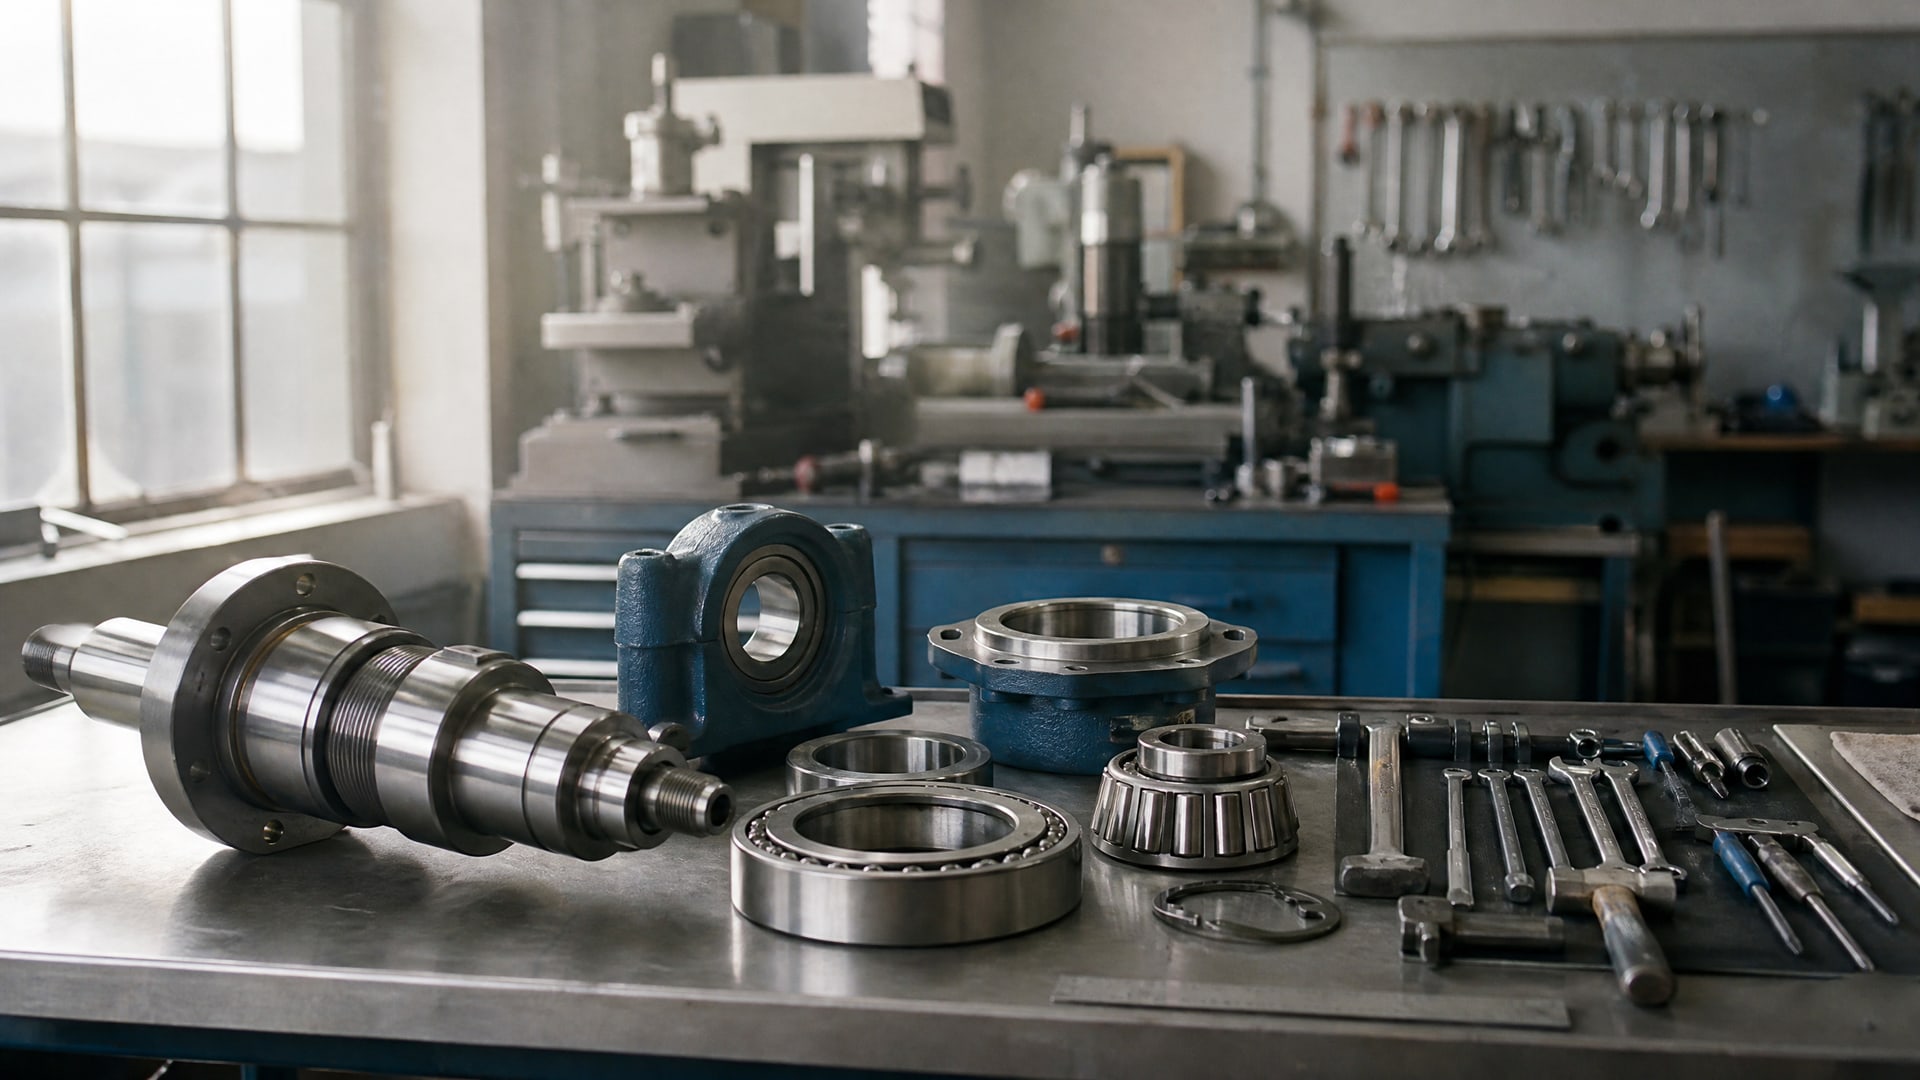
Посадка подшипника на вал - одна из самых ответственных операций в машиностроении и ремонте. Традиционно для этого используют нагрев или механический пресс, но эти методы требуют специального оборудования, времени и создают риск повредить детали. Анаэробные фиксаторы предлагают альтернативный подход: они полимеризуются в микрозазоре между валом и посадочным местом подшипника при отсутствии воздуха, обеспечивая надежную фиксацию без тепловых воздействий. Статья рассказывает, как правильно выбрать, подготовить поверхности и провести монтаж, чтобы избежать типичных ошибок и получить соединение, которое прослужит столько же, сколько само оборудование.
Этот материал полезен техническим специалистам, инженерам-сборщикам, закупщикам и снабженцам, которые сталкиваются с посадкой подшипников в ремонтных цехах, на производственных линиях или в полевых условиях.
Что такое анаэробный фиксатор и как он работает
Анаэробный фиксатор - однокомпонентный клей, который отверждается только в отсутствие воздуха и при контакте с металлом.
Его молекулы находятся в полимеризованном состоянии до момента, пока состав остается в контакте с кислородом; когда смесь попадает в узкий зазор между валом и внутренним диаметром подшипника, доступ кислорода прекращается, и начинается химическая реакция. Она преобразует жидкое вещество в твердый полимер, который физически заполняет весь микрозазор по окружности.
Благодаря такому механизму фиксатор передает крутящий момент и осевые нагрузки по всей длине посадки на 360 градусов, а не в одной точке, как клей, нанесенный пятном. Это исключает микроподвижки (фреттинг), которые приводят к износу подшипника и выцветанию корозии под слоем смазки.
По стандарту ASTM D5363 такие составы рассчитаны на фиксацию, герметизацию и удержание как резьбовых, так и цилиндрических соединений. Прочность на сдвиг для стали и нержавеющей стали обычно составляет не менее 27 Н/мм², а рабочая температура достигает +180 °C. Это позволяет использовать фиксатор для посадок в корпусах редукторов, раздаток, электромоторов и подобного оборудования, где смазочная среда, вибрация и тепло - повседневные факторы.
Как зафиксировать подшипник в посадочном месте: подготовка поверхности
Качество фиксации на 80% зависит от подготовки, а не от самого материала.
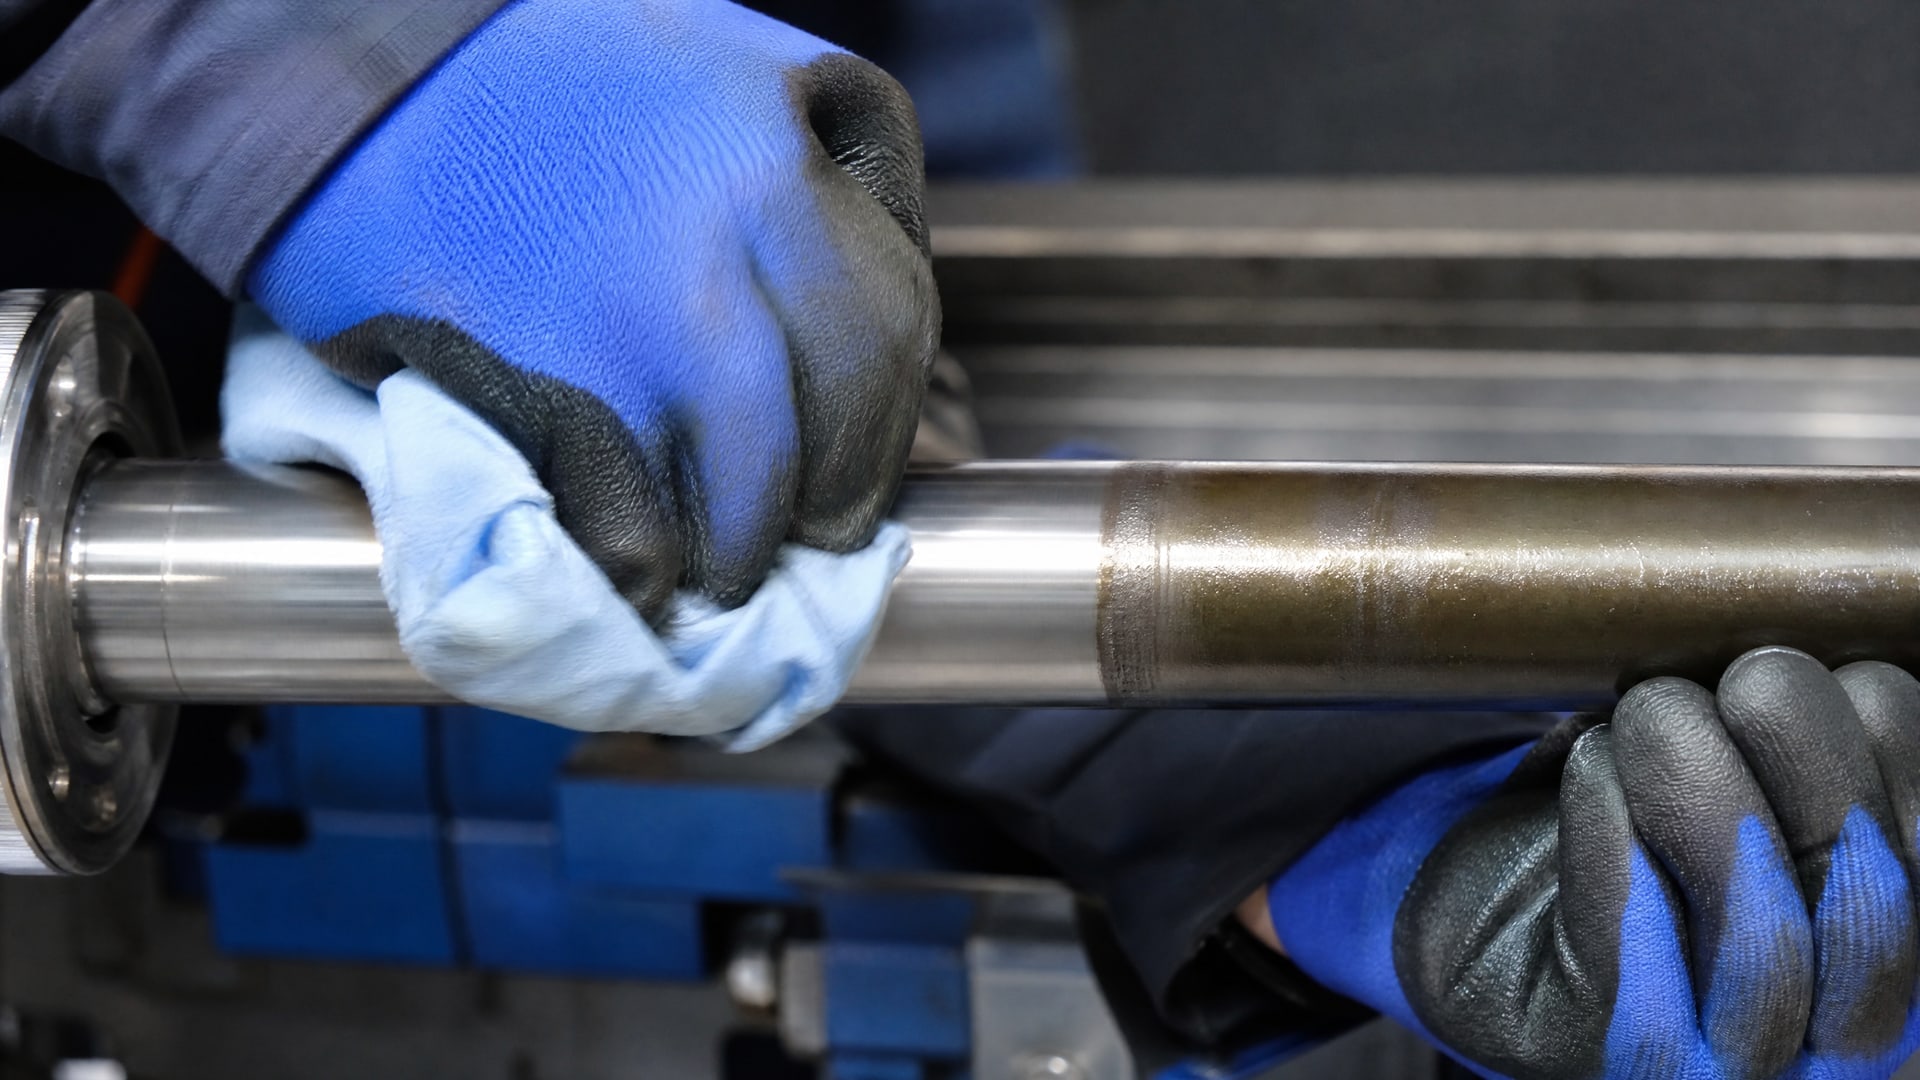
Даже лучший анаэробный фиксатор не сработает на грязном, масляном или окисленном металле. Поверхности должны быть чистыми, сухими и обезжиренными по всей длине посадки.
Очистка вала и внутренней полости подшипника
Используй щетку из мягкой стали или ткань, чтобы удалить пыль, окалину и остатки смазки. Если вал был в работе, снеси старую смазку тряпкой или протрись спиртом. На внутреннюю поверхность посадочного места подшипника (рассухариватель или расточка в корпусе) обрати особое внимание: там часто скапливается грязь и остатки старой смазки.
Для критичных посадок проведи химическую очистку: протри поверхности обезжиривающим растворителем (уайт-спирит, технический этиловый спирт или специальный растворитель для подготовки поверхностей). Дай высохнуть - влага и остатки растворителя снижают адгезию фиксатора. Сухость проверь тактильно: поверхность должна быть на ощупь чистой, без липкого слоя.
Контроль диаметрального зазора
Перед нанесением фиксатора убедись, что зазор между валом и посадочным местом не превышает 0,1 мм. Измерь диаметр вала микрометром, внутренний диаметр подшипника - индикаторной скобой или индикатором. Если зазор больше, анаэробный фиксатор станет просто заполнителем, но удерживающая способность упадет. Для вала с сильно изношенной шейкой посадки правильнее предусмотреть механическое решение: редуктор, втулку или гильзу, а не рассчитывать только на клей.
Как зафиксировать подшипник на валу: пошаговая технология монтажа
Выбор фиксатора в зависимости от условий
Для цилиндрических посадок подшипников выпускают несколько типов анаэробных фиксаторов. Подбирай по величине зазора, типу металла и температуре эксплуатации. Если посадка предполагает высокие температуры (свыше 80 °C) или вращение с высокой частотой, выбирай состав с верхним пределом +180 °C и прочностью на сдвиг выше 25 Н/мм². Для стандартных условий подходят композиции средней прочности.
Для активных металлов (углеродистая сталь) фиксатор отверждается самостоятельно. Для нержавеющей стали, латуни, алюминия и чугуна иногда нужен активатор, чтобы ускорить реакцию и гарантировать полную полимеризацию по всему объему зазора. Проверь техлист выбранного состава: там указано, требуется ли активатор для конкретного металла.
Нанесение состава
Нанеси тонкий равномерный слой фиксатора на цилиндрическую поверхность вала - примерно 0,1-0,2 мм. Не наноси густо: излишек выдавится при сборке и усложнит последующую очистку. Одновременно нанеси небольшое количество на внутреннюю поверхность посадочного места подшипника (если это технологически возможно) - так состав распределится по всей окружности равномернее.
Если требуется активатор, обработай им поверхность вала за 30-60 секунд перед нанесением фиксатора. Активатор ускоряет полимеризацию, особенно на неактивных металлах и при низкой температуре окружающей среды. Следуй инструкции производителя активатора: некоторые нужно применять распылением, другие - точечно в зазор.
Сборка и выдержка
Вставь вал в посадочное место подшипника с небольшим проворотом (на пол-оборота или оборот), чтобы распределить фиксатор равномерно по окружности. После этого зафиксируй деталь в нужном положении и не трогай ее до начального схватывания. Не пытайся сразу нагружать соединение: монтажная прочность (20-30% от финальной) развивается за 1-3 часа в зависимости от температуры, но полная эксплуатационная прочность требует 24 часов при комнатной температуре.
На производственных линиях часто используют прием предварительного нагрева до 40-60 °C, чтобы ускорить отверждение. Это допустимо и рекомендуется в условиях, когда нужно сократить время цикла. Однако нагрев - это опция для ускорения, а не обязательное условие монтажа.
Применение фиксатора в сборке подшипника без механического пресса
Для посадки подшипника без нагрева анаэробный фиксатор часто выбирают именно потому, что исключается риск теплового коробления или повреждения подшипника под давлением пресса.
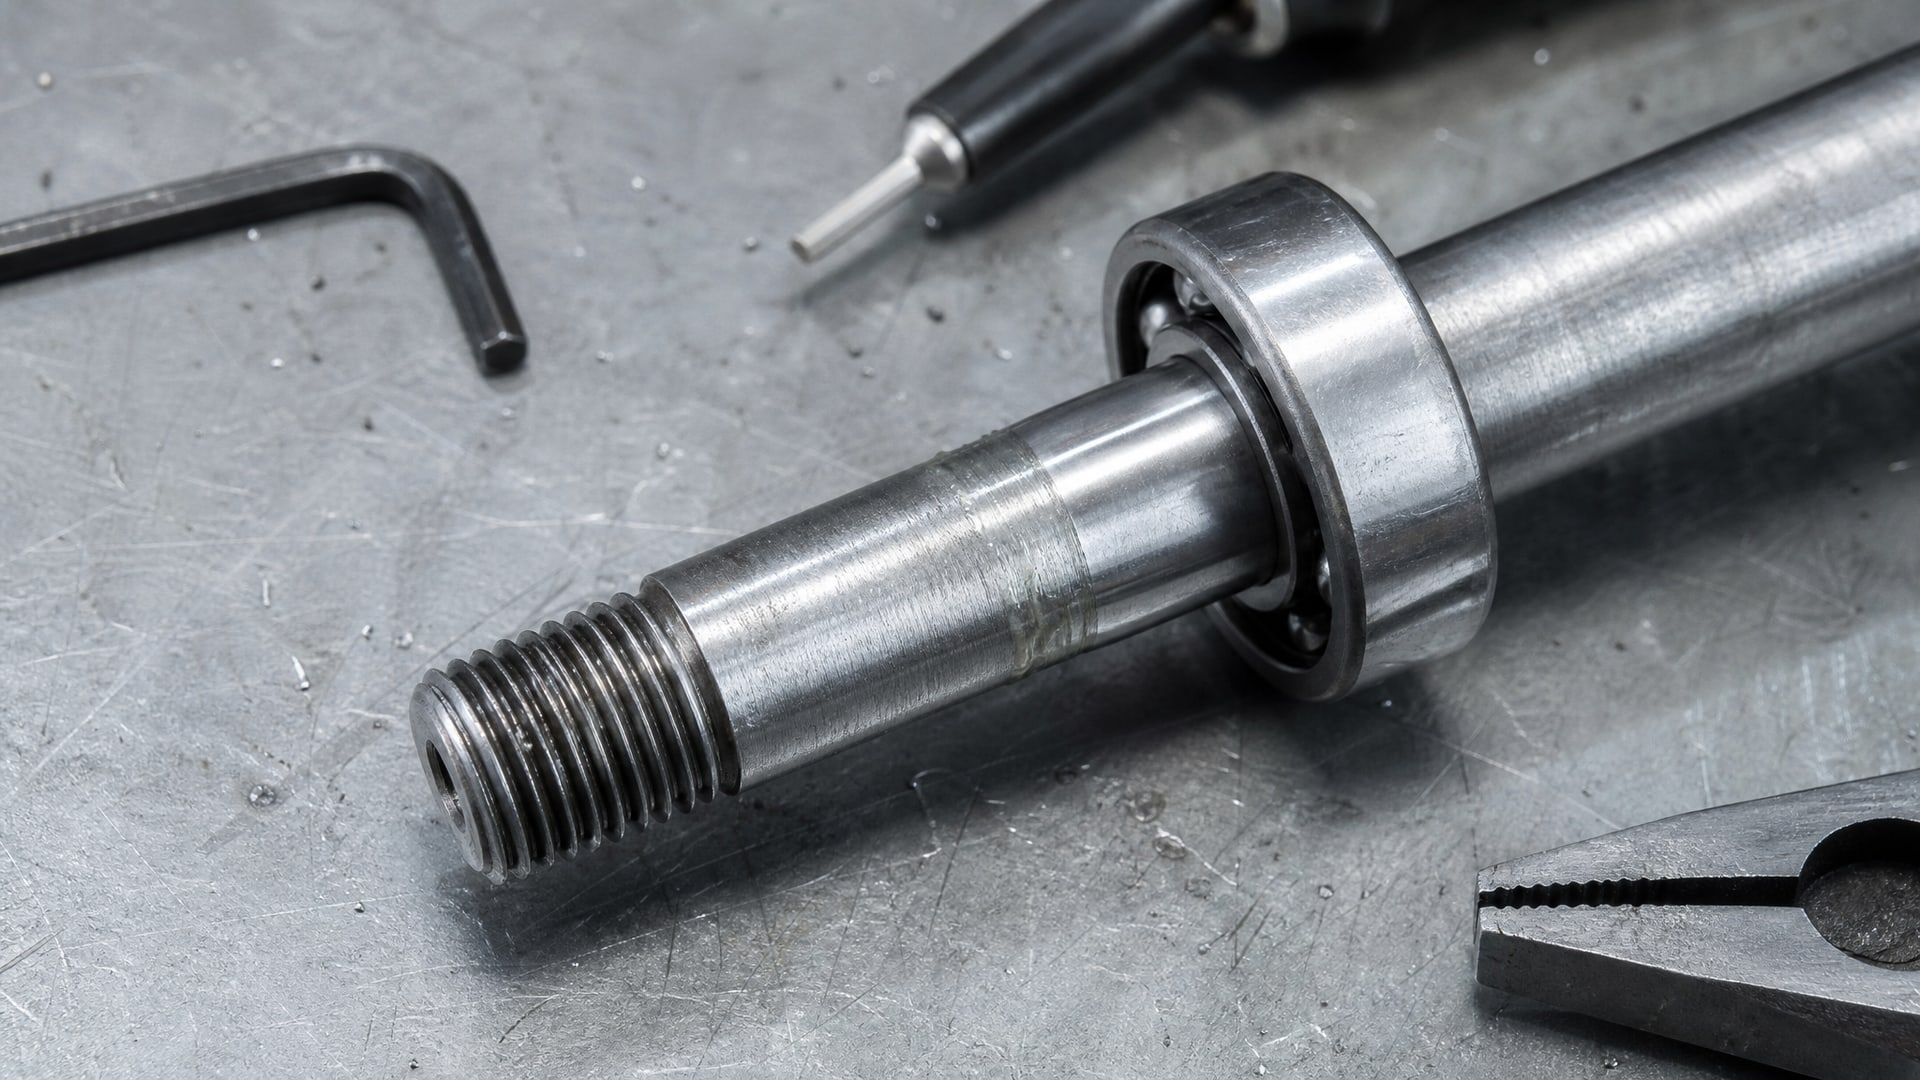
На многих производствах холодный монтаж с фиксатором прижился благодаря простоте логистики и безопасности: не нужно ждать пресс, не нужно греть оборудование, сборка может проходить прямо на рабочем месте.
Однако холодный монтаж требует дисциплины: поверхности должны быть идеально чистыми, зазор - в пределах нормы, и выдержку времени нужно уважать. Если спешить и начать нагружать соединение за 2-3 часа вместо положенных 24 часов, можно получить проворот подшипника в посадке. Это приведет к биению, вибрации и ускоренному износу.
В холодной среде (цех с температурой ниже +10 °C) отверждение замедляется. Для таких условий нужен активатор или возможность переместить деталь в более теплое место на время выдержки. Помни: анаэробные фиксаторы - это не мгновенное решение, а правильно организованный процесс, где каждый шаг (очистка, нанесение, выдержка) влияет на итоговую надежность.
Как зафиксировать подшипник в трубе или корпусе редуктора
Посадка подшипника внутри трубы (например, в раздатке, редукторе или корпусном узле) подчиняется тем же принципам, что и посадка на вал.
Однако есть практические особенности.
Подготовка посадочного места в корпусе
Если подшипник сидит во втулке или расточке корпуса, доступ к внутренней поверхности ограничен. Для очистки используй специальный щуп-щетку или намотай ткань на деревянный стержень. Протри это место растворителем через несколько проходов, пока ткань не будет оставаться чистой. Не оставляй ворсинок ткани в расточке - они помешают полимеризации.
Если поверхность корпуса ржавая или покрыта окалиной, чистка более серьезная: используй жесткую щетку, шлифовальную губку или даже легкий абразив. После этого промой растворителем и просуши.
Нанесение фиксатора в замкнутое пространство
Когда посадочное место во втулке или трубе, нанести фиксатор на внутреннюю стенку сложнее. Наиболее надежный способ - нанести состав на цилиндрическую поверхность подшипника (снаружи), а затем медленно и равномерно вставить подшипник в корпус, проворачивая, чтобы распределить фиксатор. При такой методике состав выдавится в зазор и займет весь объем между наружным диаметром подшипника и внутренним диаметром корпуса.
Для посадочного места подшипника в раздатке или редукторе такой подход оптимален, потому что исключает риск оставить сухие зоны. После вставки не смещай подшипник до полного отверждения - даже небольшой сдвиг нарушит целостность полимерной пленки.
Активаторы и их роль в ускорении полимеризации
На некоторых поверхностях анаэробный фиксатор отверждается медленнее или неполно.
Это происходит с неактивными металлами: нержавеющей сталью, латунью, некоторыми видами чугуна. Для таких случаев применяют активаторы - катализаторы, которые инициируют реакцию полимеризации даже на неактивных поверхностях.
Активаторы выпускают как жидкости (наносят распылением или кисточкой) или как спреи. Типовый активатор наносят на подготовленную поверхность вала или посадочного места за 30-60 секунд до нанесения фиксатора. После высыхания активатор становится невидимым слоем, который не влияет на проникновение фиксатора в зазор.
На практике активатор рекомендуют применять, если: поверхность нержавеющая или латунная, окружающая температура ниже +15 °C, или если техлист выбранного фиксатора явно указывает необходимость активатора для данного материала. Использование активатора повышает надежность даже на активных металлах, но немного увеличивает стоимость монтажа.
Демонтаж и разборка соединения с фиксатором
Когда подшипник с фиксатором нужно снять (замена, ремонт, переборка), локальный нагрев остается стандартным методом.
Нагрей соединение до 50-80 °C с помощью фена, паяльника или осторожного открытого пламени (если это безопасно), затем попытайся съехать подшипник, пока он еще горячий. Полимер размягчается при нагреве и теряет прочность, позволяя разъединить детали.
Если нагрев невозможен, используй механический способ: развертку, пружинный съемник или гидравлический прессинг. Процесс долгий, но возможен. Запомни: без нагрева или механического воздействия снять подшипник с фиксатором не получится - материал сохраняет прочность на протяжении всего срока службы соединения.
На производствах с частой переборкой оборудования некоторые специалисты применяют составы с пониженной энергией разрушения (специальные soft-type фиксаторы), которые легче демонтируются даже без нагрева. Однако удерживающая способность у них ниже, поэтому выбор такого состава нужно согласовать со спецификацией вала и условиями эксплуатации.
Типичные ошибки при посадке подшипника с анаэробным фиксатором
Монтаж на грязный или масляный вал
Самая частая ошибка - нанесение фиксатора на вал, который был в работе и не очищен от старой смазки. Масляная пленка препятствует прямому контакту фиксатора с металлом, полимеризация не начинается или идет поверхностно. Итог: через несколько часов работы подшипник начинает проворачиваться, возникает износ и биение. Всегда перед нанесением чистешь вал спиртом или растворителем и даешь ему высохнуть.
Попытка компенсировать зазор больше, чем нужно
Если диаметральный зазор превышает 0,1 мм, фиксатор не поможет. Он заполнит зазор, но прочность будет недостаточна, и под нагрузкой соединение разрушится. Вместо этого нужно выбрать другое решение: пресс-посадку, втулку-переходник или гильзу, которая восстановит размер вала. Анаэробный фиксатор - дополнение к правильной геометрии посадки, а не замена ей.
Нагрузка соединения до полного отверждения
Монтажная прочность достаточна для переноски и небольших толчков, но не для полной работы. Если подключить оборудование к нагрузке через 2-3 часа вместо положенных 24 часов, соединение может не выдержать, особенно при вибрации и крутящем моменте. Дисциплина выдержки - это не переусложнение процесса, а минимальное требование для надежности.
Использование одного фиксатора для всех металлов без учета активности
Нержавеющая сталь отверждается совсем не так, как углеродистая. Если применишь стандартный фиксатор без активатора на нержавеющем валу, полимеризация может вообще не начаться или быть очень медленной. Всегда проверяй техлист: для какого металла рекомендован фиксатор и нужен ли активатор.
Практическое применение фиксаторов подшипников на рабочих участках
На производственных линиях и в ремонтных цехах анаэробные фиксаторы используют для посадки подшипников в следующих случаях:
Замена подшипника в электромоторе, редукторе или коробке передач без демонтажа всей сборки в пресс.
Быстрый ремонт в полевых условиях, когда нет доступа к прессу или нагревательному оборудованию.
Восстановление посадки при микроскопическом износе вала, когда механическая посадка ослабла, но полная переборка невозможна.
Посадка роторов, шестерней и втулок в корпусные узлы, когда нужна фиксация, а нагрев рискует повредить соседние детали.
Защита от микроподвижек в посадках с вибрацией и циклическими нагрузками.
На многих производствах такой метод прижился за счет логистики и безопасности: не требуется тяжелое оборудование, не нужна переподготовка, время цикла предсказуемо. Однако за видимой простотой скрывается высокая ответственность: малейшая ошибка в подготовке поверхности или в соблюдении выдержки приведет к отказу соединения в работе.
Для фиксации подшипников на валу без нагрева идеально подходит анаэробный состав EFELE 126, обеспечивающий высокую прочность соединения и термостойкость до +180 °C. Этот материал рассчитан именно на цилиндрические посадки и пользуется доверием благодаря предсказуемому результату на активных металлах при соблюдении рекомендаций по подготовке поверхности.
Часто задаваемые вопросы
Можно ли использовать анаэробный фиксатор для посадки подшипника, если зазор больше 0,1 мм?
Не рекомендуется. Фиксатор предназначен для микрозазоров. При зазоре больше 0,1 мм состав растечется, не образуя равномерную опорную пленку, и удерживающая способность упадет критично. Правильнее восстановить посадку механическим путем: пресс-втулкой, гильзой или переборкой вала.
Нужен ли нагрев для монтажа подшипника с анаэробным фиксатором?
Нагрев не обязателен для самой сборки. Фиксатор работает при комнатной температуре. Нагрев (40-60 °C) используют только для ускорения отверждения, если нужно сократить время цикла. Полное отверждение при комнатной температуре занимает 24 часа.
Можно ли нанести фиксатор на масляный вал?
Нет. Масляная пленка препятствует контакту фиксатора с металлом, и полимеризация не начнется. Перед нанесением вал необходимо очистить спиртом или растворителем, затем высушить.
Насколько быстро фиксатор затвердевает?
Монтажная прочность (достаточная для переноски и небольших толчков) развивается за 1-3 часа в зависимости от температуры. Полная эксплуатационная прочность требует 24 часа при комнатной температуре.
Подходит ли один и тот же фиксатор для стали, нержавейки и латуни?
Не всегда. Нержавеющая сталь и некоторые цветные металлы требуют активатора для нормального отверждения. Проверь техлист выбранного состава: там указано, для каких материалов он рекомендован и нужен ли активатор.
Как снять подшипник, если он посажен с анаэробным фиксатором?
Локальный нагрев до 50-80 °C размягчает полимер, позволяя съехать подшипник. Также возможен механический демонтаж с помощью съемника или пресса, но это требует больше времени и усилий.
Заключение
Посадка подшипника на вал с помощью анаэробного фиксатора без нагрева - это надежный и удобный способ, при условии соблюдения технологии. Успех зависит не столько от самого материала, сколько от подготовки поверхности, выбора фиксатора по условиям эксплуатации и уважения к времени выдержки. Диаметральный зазор не должен превышать 0,1 мм, поверхности должны быть чистыми и обезжиренными, и нельзя начинать эксплуатацию раньше, чем через 24 часа после сборки.
Если ты сталкиваешься с посадкой подшипника в ремонтных условиях или на производстве, рекомендуем провести пробную сборку на неответственной детали, чтобы убедиться в качестве подготовки и выбранном составе. Это занимает несколько минут, но сберегает время на доработку и гарантирует, что основная работа пройдет без сбоев.