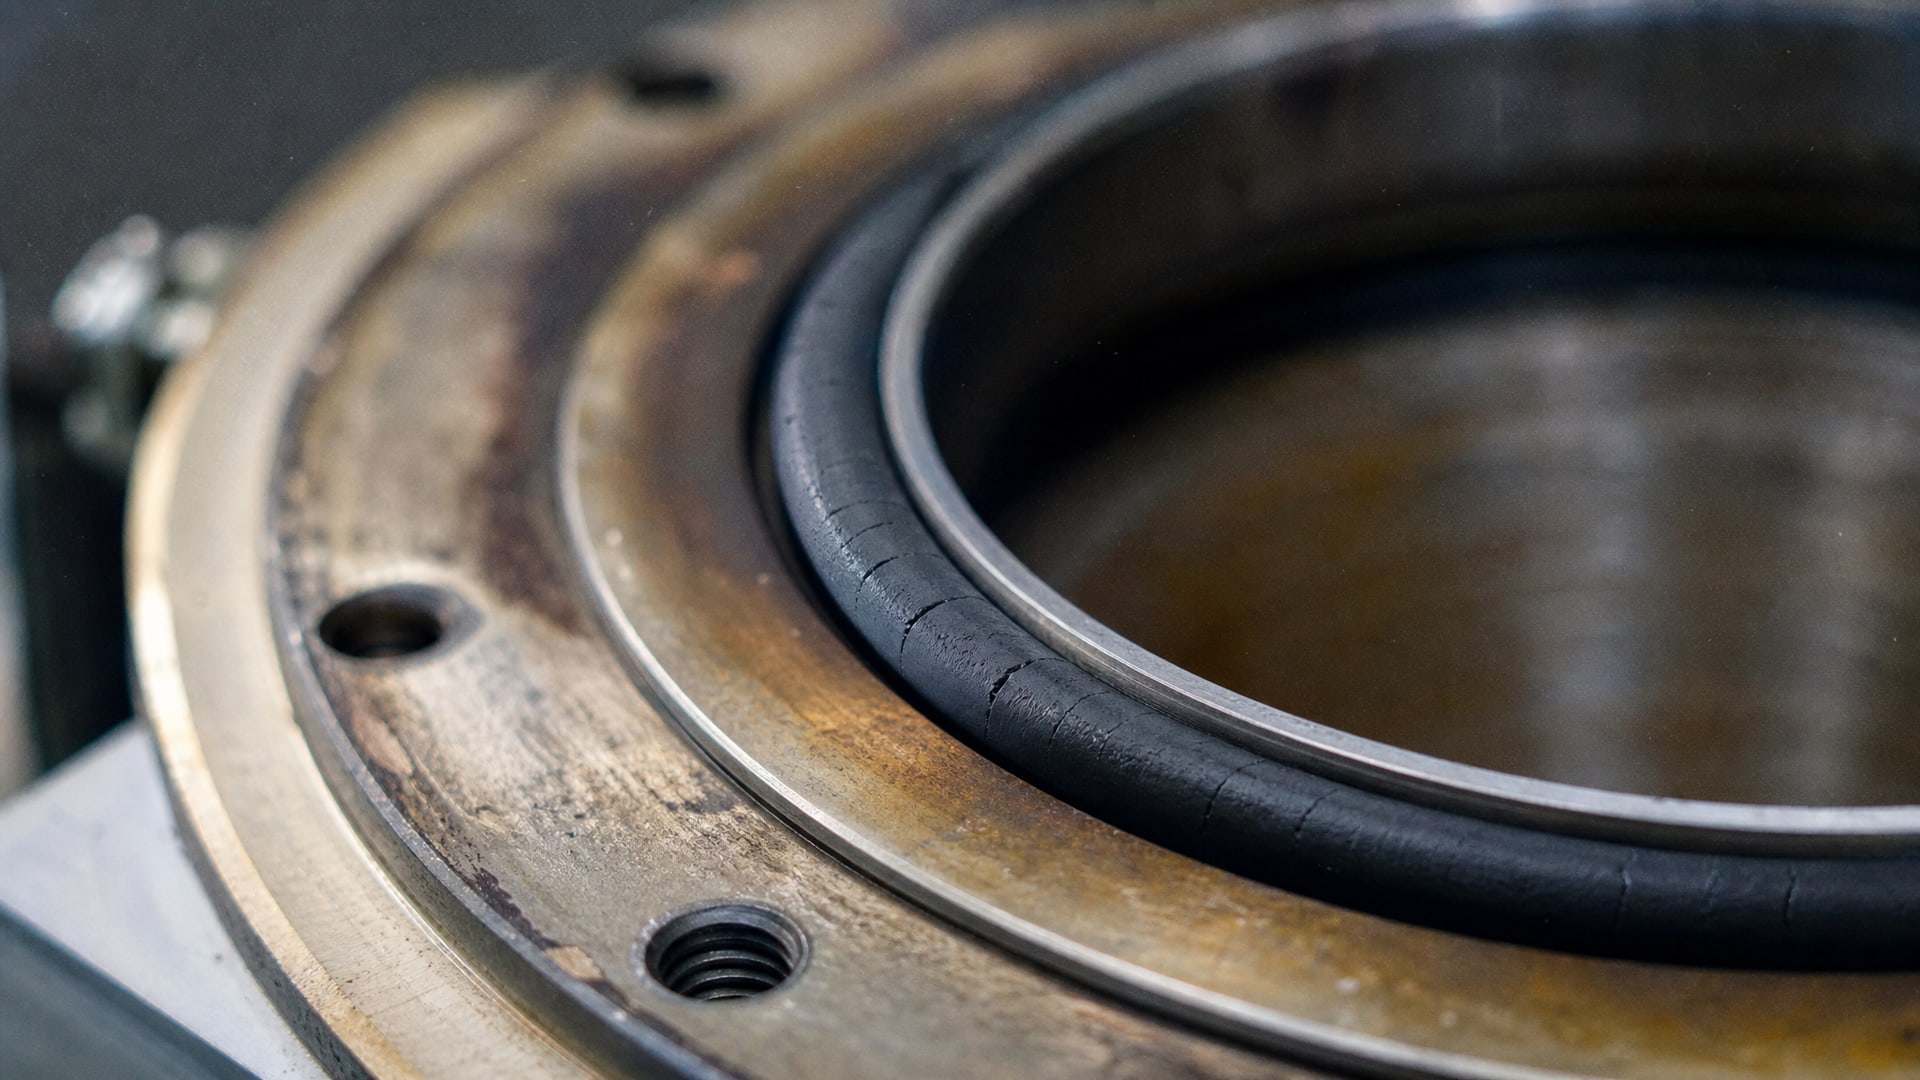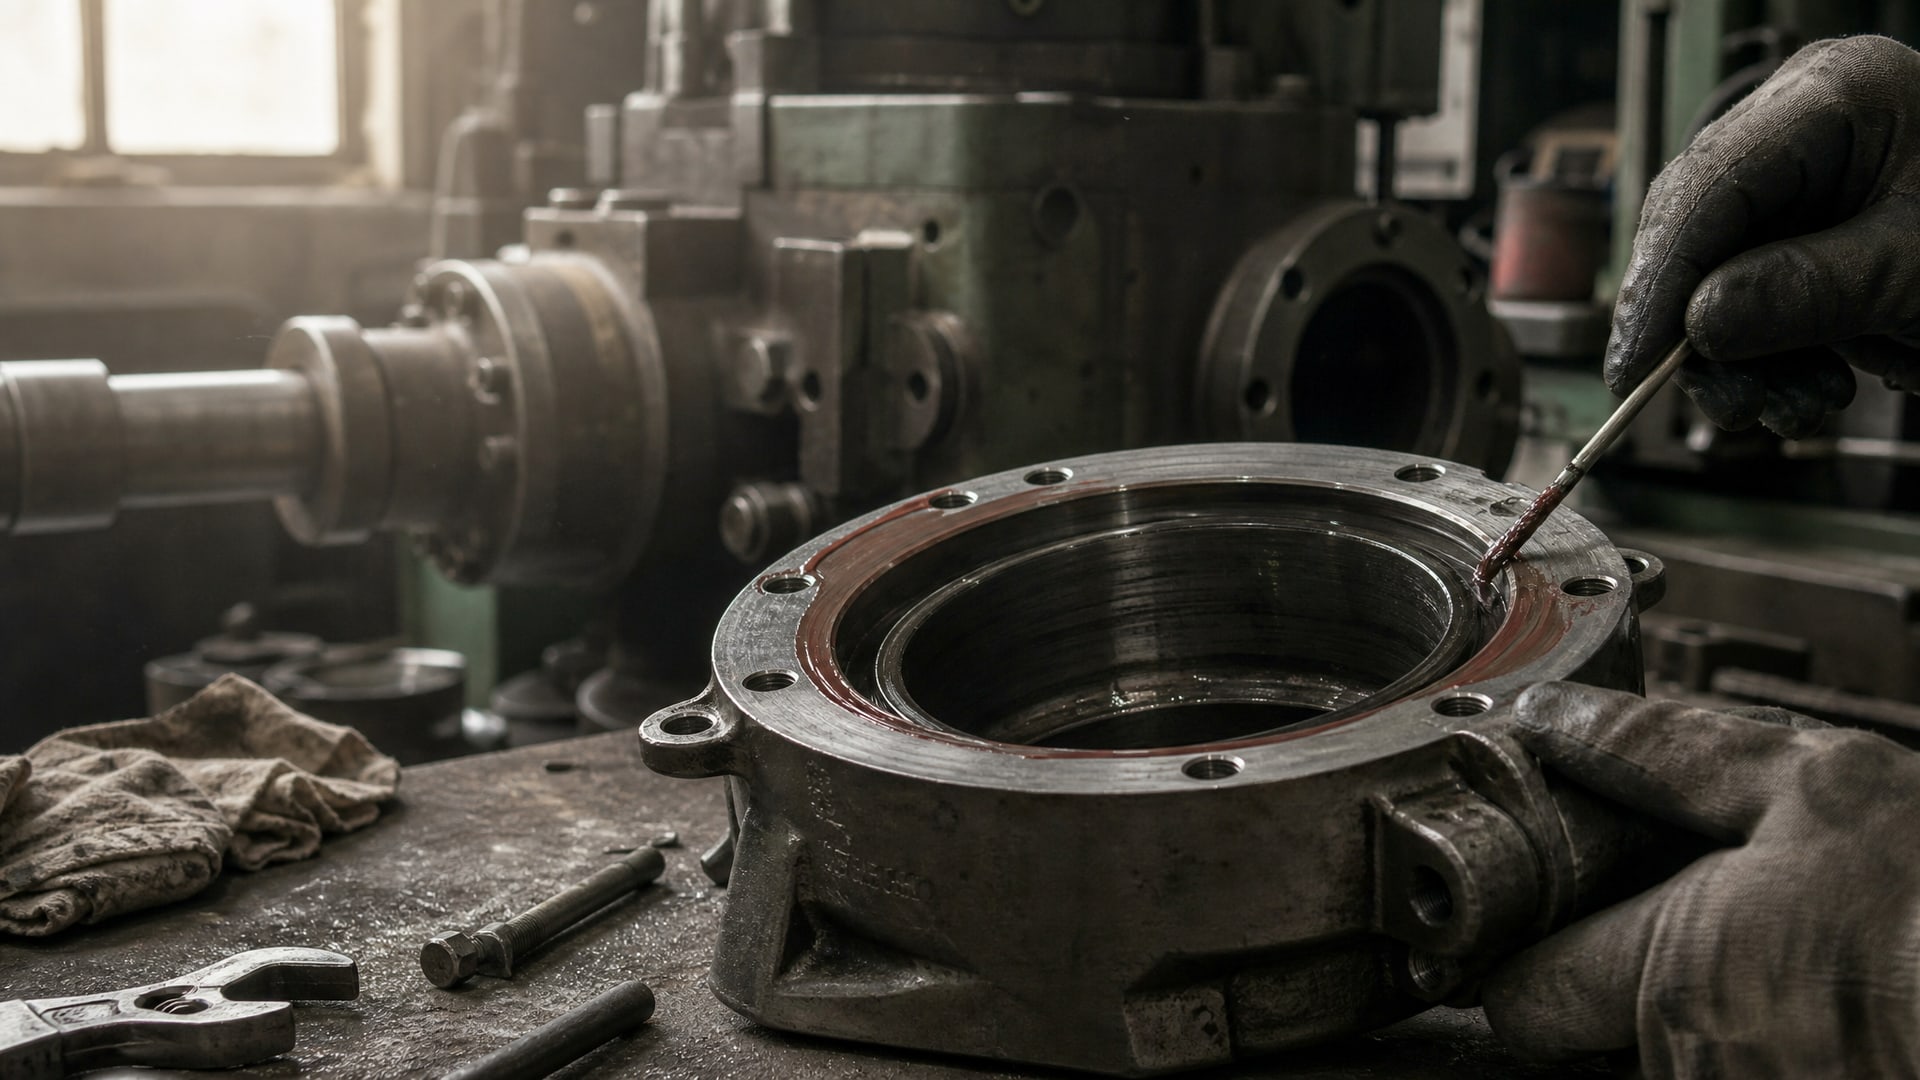
Замена традиционной прокладки фланца жидким анаэробным герметиком - один из самых надежных способов герметизации разъемных соединений на производстве. Герметик отверждается без воздуха, заполняет микронеровности и риски на поверхности металла, создавая монолитное уплотнение толщиной всего 0,1–0,25 мм. Эта технология применяется на фланцевых соединениях двигателей, насосов, редукторов, трансмиссий и гидравлических узлов, где требуется стабильная герметичность при вибрациях, перепадах температур и агрессивных средах.
Статья разбирает весь процесс замены прокладки на герметик: подготовку поверхности, правила нанесения, сборку, сроки ввода в эксплуатацию и разборку узла. Материал полезен техническим специалистам, ремонтным инженерам и закупщикам, которые выбирают между традиционной прокладкой и жидким уплотнителем.
Когда анаэробный герметик эффективнее прокладки
Жидкие анаэробные герметики работают только на плотно прилегающих жестких металлических поверхностях.
Они рассчитаны на фланцы из чугуна, алюминия или стали с поверхностной шероховатостью Ra 0,8–3,2 мкм и допустимым зазором между плоскостями до 0,25 мм. Если фланцы имеют волнистость свыше 0,1 мм на 400 мм или выраженные деформации, герметик не обеспечит нужную герметичность.
Герметик выбирают вместо резиновой или картонной прокладки в следующих случаях: требуется герметичность при вибрациях и циклических нагрузках, поверхность фланца имеет микросколы и царапины, которые герметик заполнит; нужна химическая стойкость к маслам, топливу, охлаждающим жидкостям; желателен компактный монтаж без ступеньки, которую создает обычная прокладка толщиной 1–2 мм. На двигателях, коробках передач и гидравлических системах анаэробные герметики прижились как надежный и долгоживущий вариант.
Полная подготовка поверхностей фланца
Успешная герметизация на 70 % зависит от чистоты фланца.
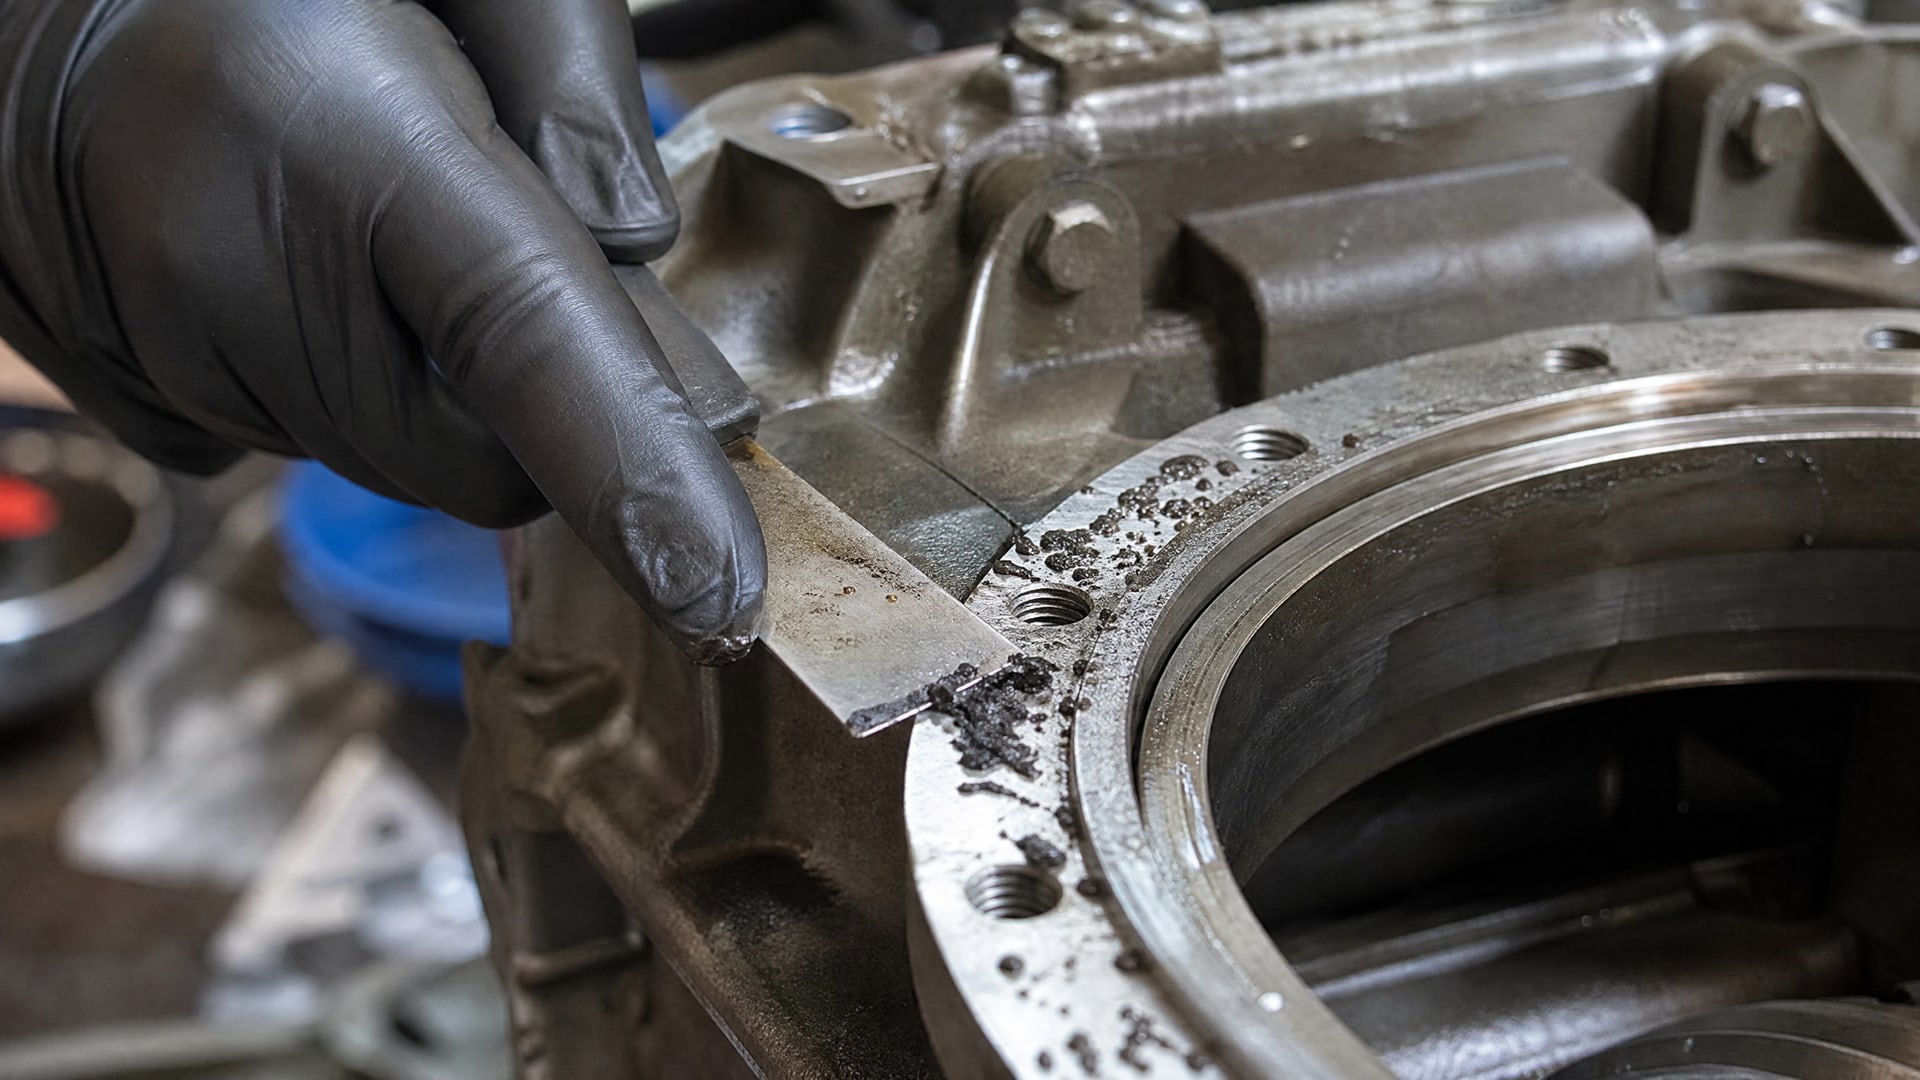
Старую прокладку удаляют полностью: скребком, щеткой или пневматическим инструментом с мягкой щетиной. Остатки прокладочного материала, масла, консолидирующей смазки и грязи - все это препятствует отверждению герметика. Если герметик попадет на загрязненную или влажную поверхность, он не образует однородного слоя, и герметичность упадет.
После механической очистки фланец протирают обезжиривающим составом или спиртом. Поверхность должна быть полностью сухой - влага замедляет или блокирует полимеризацию. Если фланец был в масле, его промывают два раза: первый проход удаляет основную грязь, второй - остатки. Некоторые производители герметиков указывают допустимую влажность поверхности не выше 5 %, что достигается воздушной сушкой или протиранием чистой сухой ветошью.
Повреждения, риски и микротрещины на фланце не требуют дополнительной обработки - герметик их заполнит. Однако глубокие задиры и вмятины, нарушающие плоскостность свыше допуска, могут стать местом утечки. Перед нанесением герметика рекомендуется сверить фланец со спецификацией по шероховатости и плоскостности.
Как правильно нанести герметик на фланец
Герметик наносится непрерывным валиком толщиной 1–1,5 мм по одной из двух поверхностей фланца.
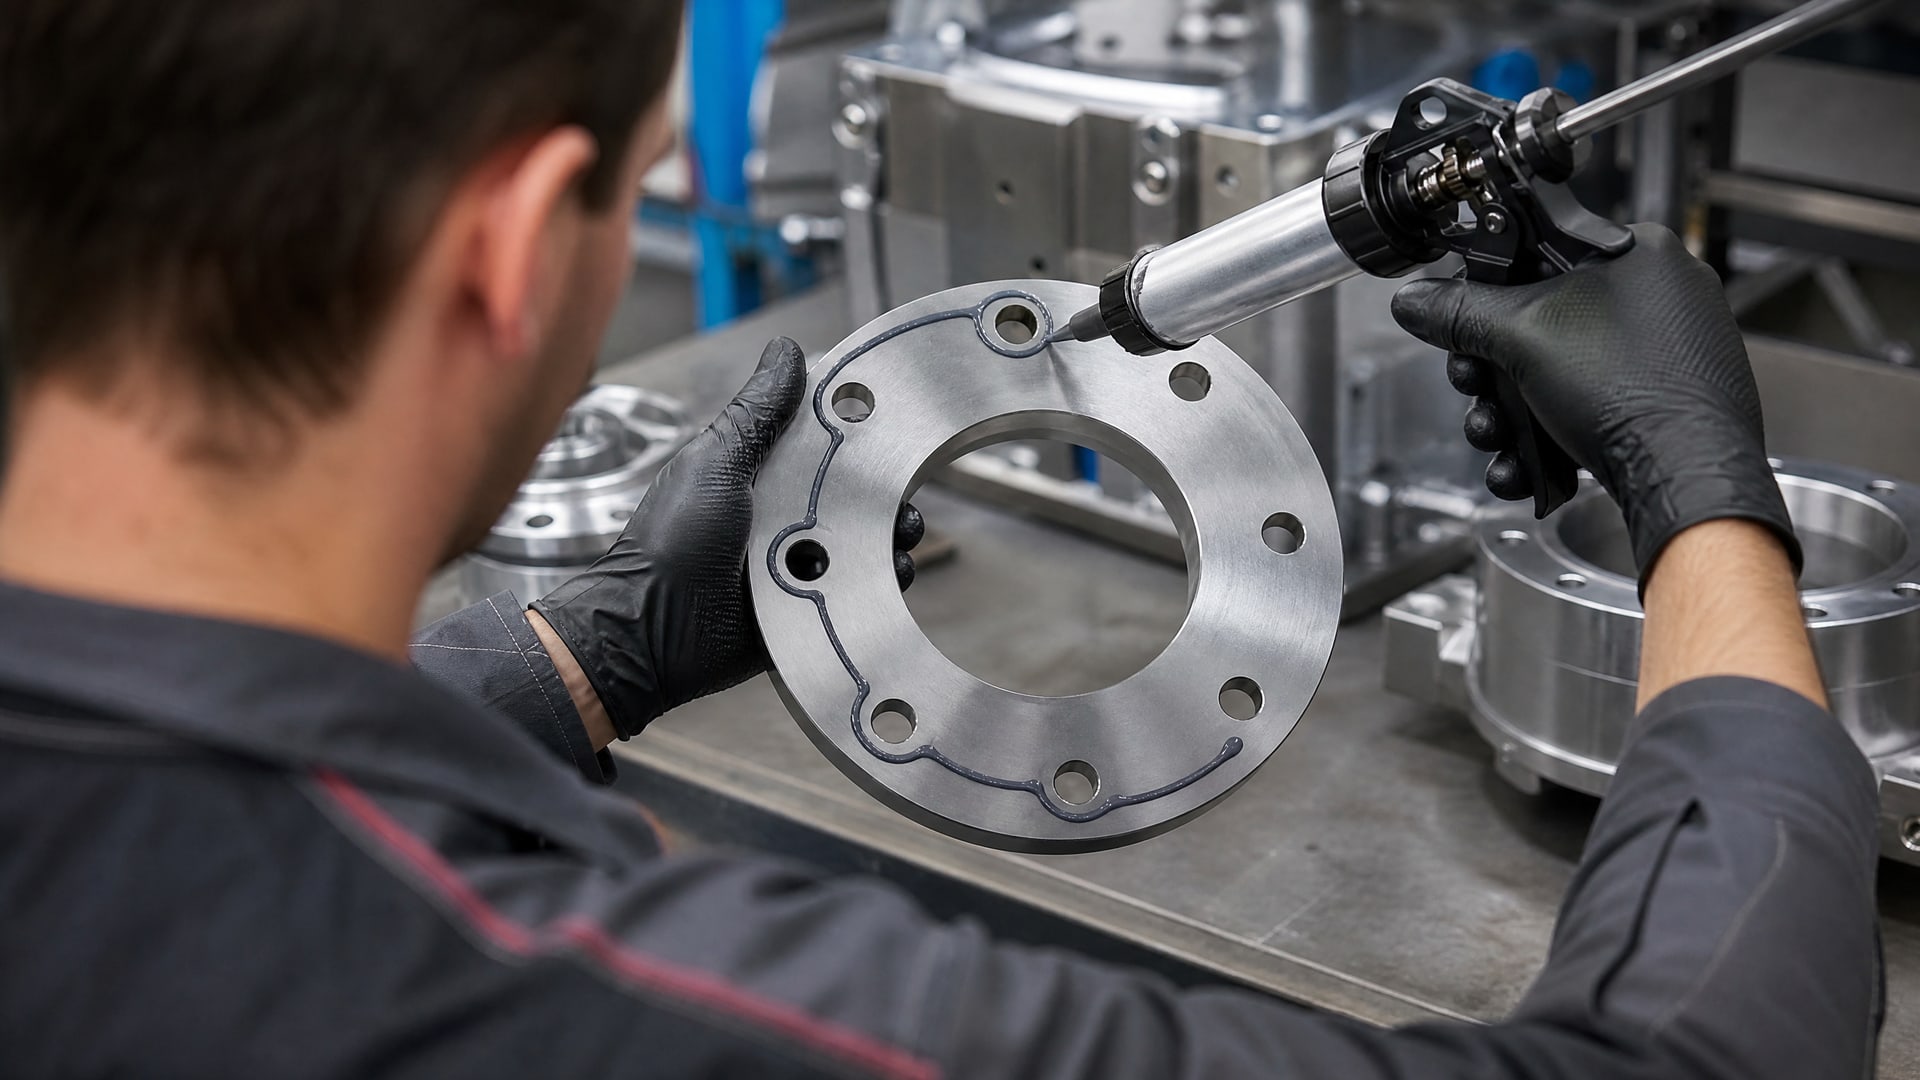
Туба или картридж герметика используется с дозирующим пистолетом, чтобы поток был ровным и управляемым. Валик наносят вокруг всей поверхности, обязательно обходя отверстия под болты с небольшим отступом - герметик не должен попадать в отверстие.
Нельзя прерывать валик посередине: каждый разрыв - это зона потенциальной утечки, которую герметик не свяжет. Если валик разорвался, место разрыва дополняют порционно, но лучше перенанести весь ряд заново. После нанесения герметика на одну поверхность вторую поверхность собирают и прижимают, чтобы герметик распределился равномерным слоем между фланцами.
Толщина нанесения - важный параметр. Тонкий слой (0,1–0,15 мм) отверждается быстрее и надежнее, чем толстый (2–3 мм). В центре больших фланцев можно сделать несколько параллельных валиков, но каждый из них остается тонким. Если герметик вытекает из-под фланца, это признак перенанесения; избыток удаляют после сборки, когда герметик начнет схватываться (примерно через 10–20 минут).
Сборка и затяжка соединения
После нанесения герметика соединение собирают как можно быстрее - обычно в течение 10–15 минут.
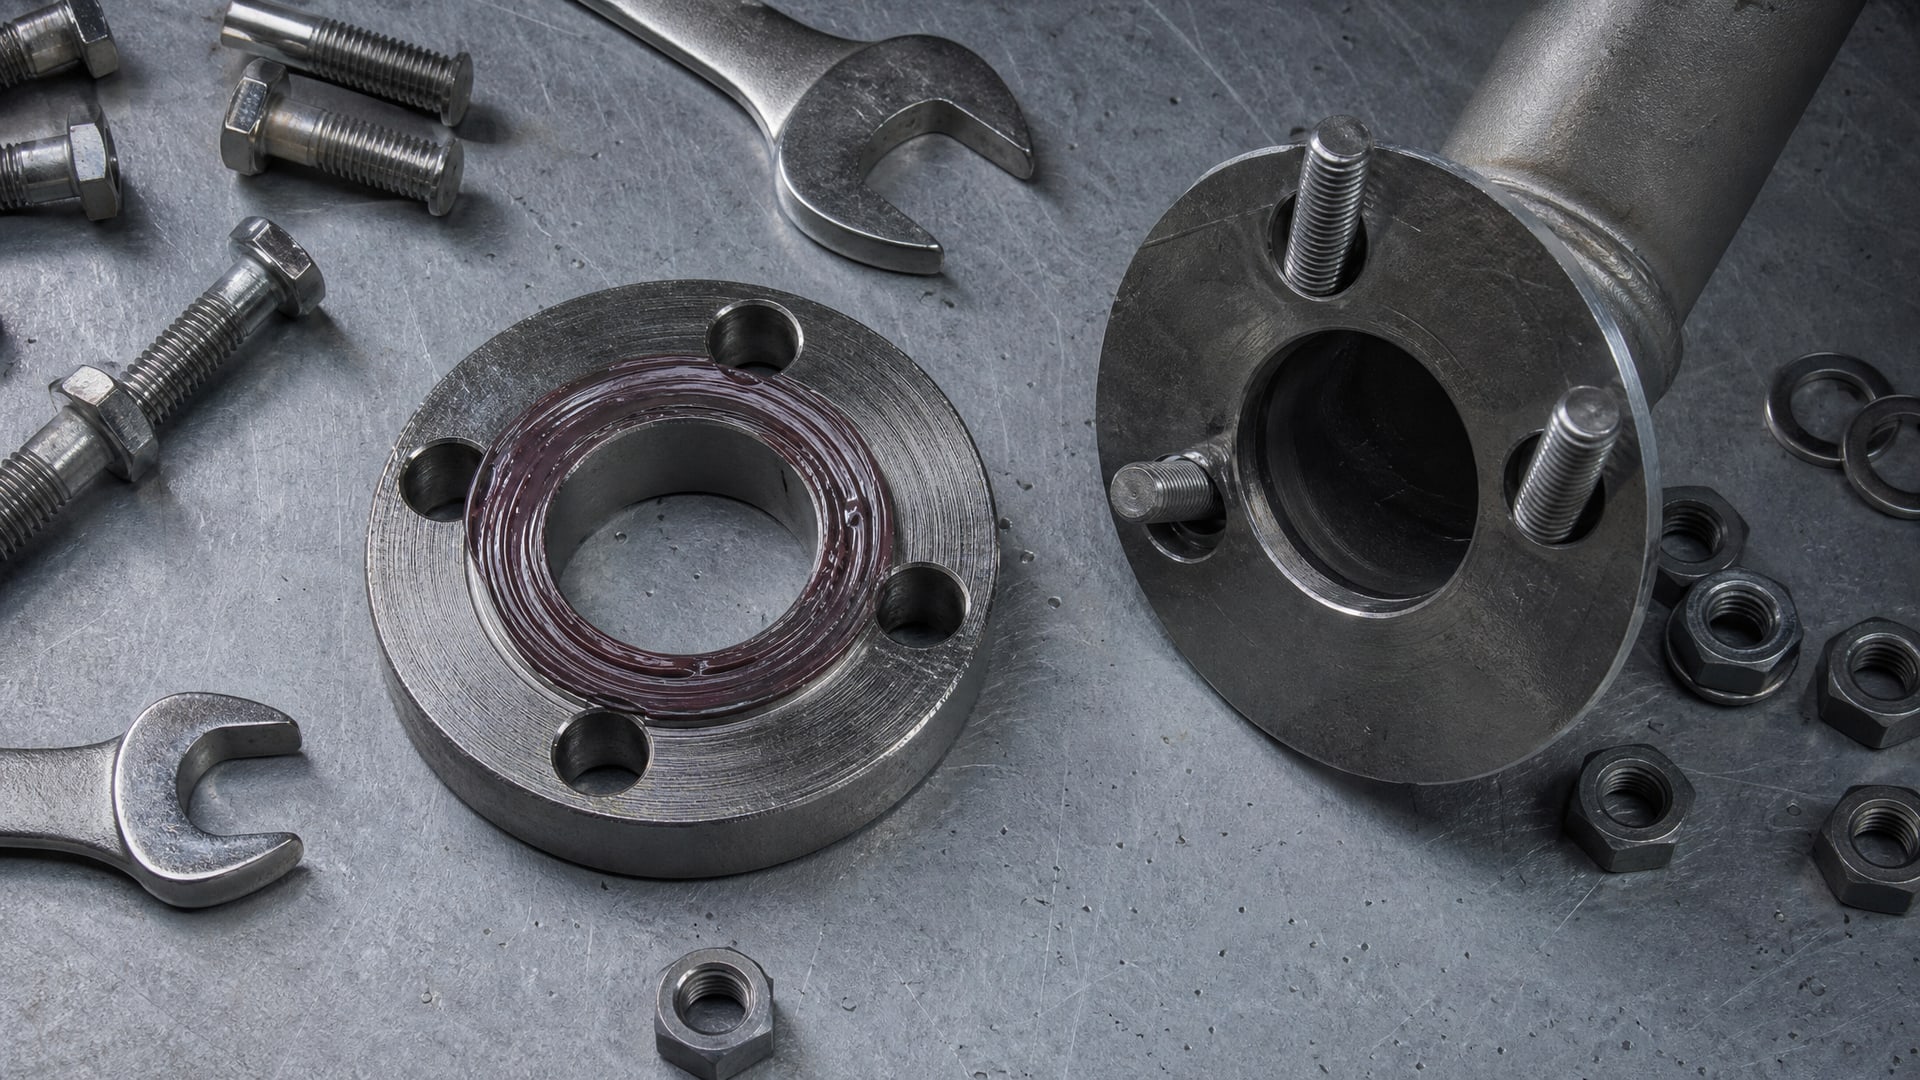
Это предотвращает смещение валика и попадание грязи в слой герметика. Болты затягивают равномерно, крест-накрест, чтобы давление распределилось равномерно по всему фланцу. Момент затяжки должен соответствовать штатному значению для данного типа соединения - перетяжка не улучшает герметичность и может привести к деформации фланца.
Герметик начинает схватываться в течение первых 10–30 минут в зависимости от состава и температуры окружающей среды. Низкие температуры замедляют отверждение, высокие ускоряют. Ввод в эксплуатацию возможен примерно через 1 час для большинства анаэробных герметиков, но полное отверждение (максимальная прочность) достигается в течение 24 часов. До этого времени желательно избегать вибраций и высоких нагрузок на соединение.
Если нужна проверка герметичности до полного отверждения, используют только низкое тестовое давление - не более 0,03 МПа (0,3 бара). Попытка проверить узел под рабочим давлением может сорвать герметизацию, пока герметик еще пластичен. После полного отверждения герметик выдерживает рабочие давления, указанные в техническом описании продукта.
Герметизация фланцев без прокладки: применение в двигателях и трансмиссиях
На двигателях внутреннего сгорания анаэробные герметики широко применяются для герметизации крышек клапанов, поддонов, картеров и впускных коллекторов.
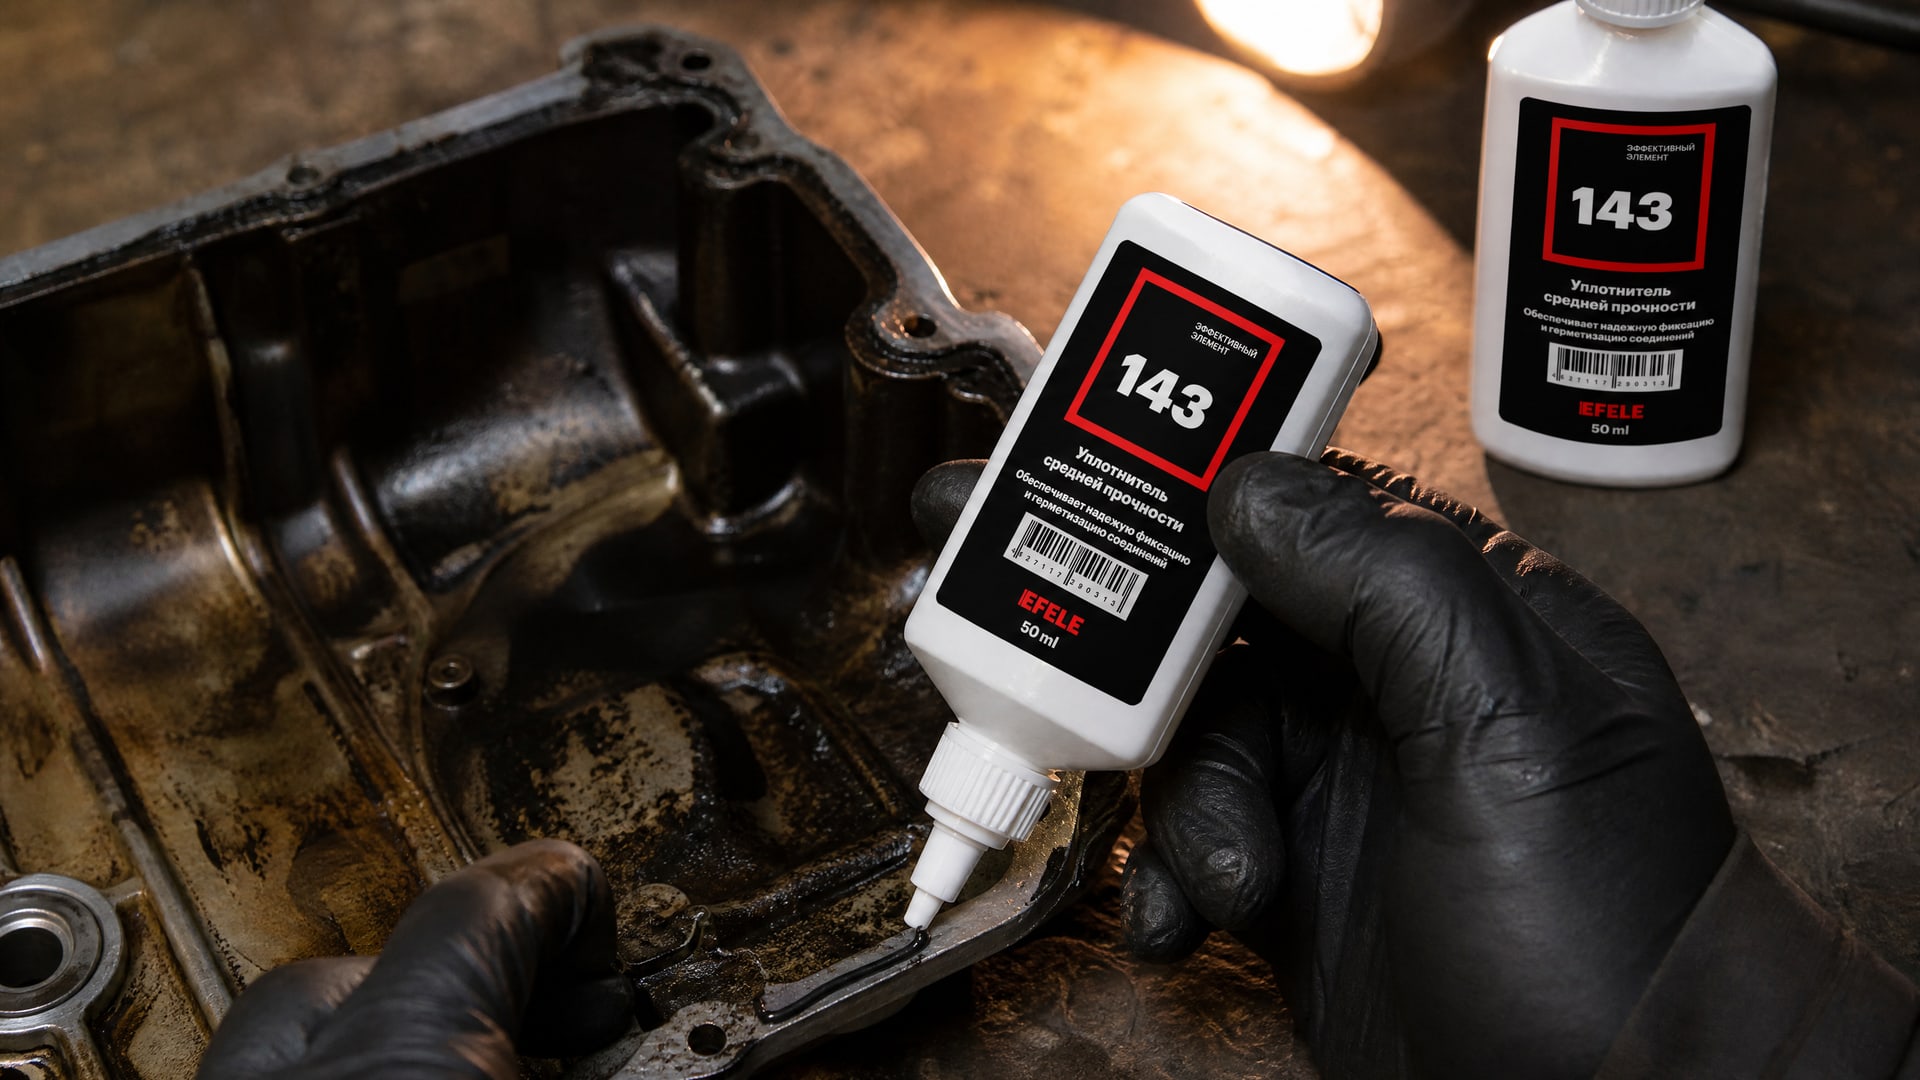
Заменяя мягкую паронитовую прокладку, герметик выдерживает перепады температур от -40 до +150 °C, циклические вибрации и давление масла. Для надежной герметизации фланцевых соединений вместо традиционных прокладок специалисты применяют анаэробные герметики, которые обеспечивают высокую стойкость к вибрациям и агрессивным средам - EFELE 143 зарекомендовал себя на автомобильных сборочных линиях и в ремонтных цехах как устойчивый к масло-бензиновым смесям и температурным колебаниям состав.
В трансмиссиях и редукторах герметик применяется на крышках картера и люках для доступа к шестерням. Здесь герметик работает в среде минерального масла, при давлении и температуре до 80–100 °C. Преимущество герметика перед прокладкой в том, что он не набухает от масла, не размокает и не смещается при вибрациях. На гидравлических и пневматических системах герметик герметизирует фланцевые соединения гидроблоков, обеспечивая герметичность при давлении 280 МПа и выше.
Ошибки при замене прокладки и как их избежать
Частая ошибка - нанесение герметика на грязную или влажную поверхность.
Герметик не компенсирует загрязнения; если на фланце остаток старой прокладки, масло или ржавчина, герметик либо не отвердеет, либо отвердеет неравномерно, оставив микротрещины. Решение: потратить времени на подготовку фланца, чем потом искать причину утечки.
Вторая ошибка - нанесение слишком толстого слоя герметика. Центр толстого слоя отверждается медленнее, края могут схватиться раньше, и герметичность нарушится. Герметик нужен тонкий (1–1,5 мм), непрерывный и равномерный.
Третья ошибка - сборка соединения через слишком длительное время после нанесения герметика. Если ждать больше 30 минут, валик начинает схватываться и теряет пластичность; при надавливании болтами герметик может потрескаться. Соединение собирают быстро.
Четвертая ошибка - проверка герметичности под полным рабочим давлением до полного отверждения. Это может сорвать герметизацию. Проверка допускается только при низком давлении и после 20 минут выдержки с момента сборки.
Пятая ошибка - выбор универсального герметика вместо специального фланцевого. Универсальные RTV-герметики имеют другую вязкость и скорость отверждения; они хороши для заливки зазоров, но для замены плоской прокладки нужен именно анаэробный фланцевый герметик.
Разборка и повторное использование фланца
Отвержденный анаэробный герметик образует прочное, почти неразъемное соединение.
Для разборки малых узлов их нагревают до 400–450 °F (204–232 °C) - герметик размягчается, и фланцы можно аккуратно разъединить. На крупных узлах нагрев до такой температуры может быть невозможным, поэтому применяют механическое разделение с большой осторожностью: стамеской, тонким шпателем, рычагом или прессом. Главное - не повредить плоскости фланца.
После разборки остатки герметика удаляют соскабливанием или протиранием специализированным очистителем для прокладок. Если использовать обычные растворители, они могут не справиться полностью. Очищенный фланец можно использовать повторно для сборки с новым герметиком, если его геометрия и плоскостность соответствуют спецификации.
Часто задаваемые вопросы
Какой максимальный зазор между фланцами может заполнить анаэробный герметик?
Для большинства анаэробных фланцевых герметиков допустимый зазор составляет до 0,25 мм. Если зазор больше, герметик не отвердеет полностью в объеме, и герметичность упадет. Перед выбором герметика сверьте спецификацию фланца и параметры продукта.
Можно ли наносить герметик на ржавую или окисленную поверхность?
Нет. Окись и ржавчина препятствуют отверждению герметика и создают зону хрупкого контакта. Перед нанесением фланец нужно очистить механически до чистого металла, обезжирить и высушить.
Через сколько часов после нанесения герметика можно включить оборудование?
Ввод в эксплуатацию возможен примерно через 1 час для большинства составов, но полное отверждение (максимальная прочность к вибрациям и высоким нагрузкам) достигается за 24 часа. В первый час после сборки соединение работает под минимальными нагрузками.
Почему герметик вытекает из-под фланца после сборки?
Это признак перенанесения герметика. Валик был слишком толстый, или герметика нанесено больше, чем нужно для заполнения зазора. Избыток удаляют тряпкой или мягкой щеткой через 10–20 минут, пока герметик начнет схватываться, но еще остается пластичным.
Как разобрать фланец, скрепленный герметиком?
Для малых узлов применяют нагрев до 400–450 °F и аккуратное разъединение. Для крупных - механическое разделение стамеской или шпателем, без ударов. Остатки герметика удаляют скребком или специальным очистителем.
Какой герметик подходит для герметизации фланцев двигателя?
Для двигателей внутреннего сгорания выбирают анаэробный герметик, стойкий к маслам, бензину и охлаждающим жидкостям, с рабочим диапазоном от -40 до +150 °C. При выборе сверьте допуски производителя двигателя (часто указаны в руководстве по ремонту) и рекомендации герметика по типам металла (алюминий, чугун, сталь).
Заключение
Замена традиционной прокладки фланца жидким анаэробным герметиком - эффективный способ обеспечить долгоживущую герметизацию на узлах, работающих под вибрациями, давлением и агрессивными средами. Ключ к успеху - тщательная подготовка фланца (полная очистка от старой прокладки, масла и грязи), правильное нанесение тонкого непрерывного валика, быстрая сборка соединения и соблюдение сроков отверждения. Герметик начнет работать примерно через 1 час, но полное отверждение займет 24 часа.
Для герметизации фланцевых соединений на своем производстве убедитесь, что параметры фланца (зазор, шероховатость, тип металла) соответствуют рекомендациям выбранного герметика. Проверьте техническое описание продукта, согласуйте применение с цехом или ремонтной службой, подготовьте поверхность как описано, и приступайте к сборке. Правильно примененный анаэробный герметик избавит вас от утечек и необходимости частой замены прокладок.