Толщина антифрикционного покрытия - один из ключевых параметров, который определяет не только коэффициент трения, но и долговечность защитного слоя. Инженеры и закупщики часто предполагают, что чем толще слой, тем выше ресурс детали, но практика и расчеты показывают обратное: существует оптимальная толщина, за пределами которой коэффициент трения растет, а сам слой становится хрупким и подверженным разрушению. Статья раскрывает связь между толщиной покрытия, коэффициентом трения и долговечностью на основе современных исследований и практических норм применения в промышленности.
Материал предназначен для инженеров, снабженцев и технических специалистов, которые подбирают антифрикционные покрытия для узлов скольжения, направляющих и сопрягаемых поверхностей в условиях повышенного износа.
Оптимальная толщина и коэффициент трения: что показывают исследования
Связь между толщиной покрытия и коэффициентом трения не линейна.
Исследования, посвященные оптимизации антифрикционных слоев, установили, что наименьший коэффициент трения достигается при толщине 1,0–2,0 мкм. При уменьшении слоя ниже этого диапазона сдвиговое сопротивление возрастает в 3–4 раза, что говорит о том, что тонкий слой не справляется с функцией разделения поверхностей трения.
Причина лежит в микрогеометрии контактирующих поверхностей. Если толщина покрытия меньше высоты микронеровностей подложки, то покрытие не полностью перекрывает неровности, и на локальных участках возникают пики контакта «металл по металлу». Эти микровыступы испытывают резкий рост нормальной нагрузки и сдвигового напряжения, из-за чего коэффициент трения скачкообразно увеличивается.
Практические испытания показывают, что для промышленных применений типичная толщина слоя находится в диапазоне 5–20 мкм. Этот диапазон выбран как компромисс между тремя требованиями: минимизацией коэффициента трения, равномерностью нанесения и защитой от коррозии. Толщина 5 мкм считается минимальной для надежного перекрытия микронеровностей на большинстве предварительно обработанных поверхностей.
Проверка адгезии как ключевой фактор
Коэффициент трения покрытия нельзя рассматривать отдельно от его адгезии к подложке. Адгезия - это степень прилипания покрытия к металлу, которая определяет, выдержит ли слой циклические нагрузки и сдвиговые усилия в момент трения. Если адгезия недостаточна, покрытие начинает расслаиваться, образуются полости между слоем и подложкой, и коэффициент трения возрастает из-за неконтролируемого контакта металла с металлом на обнажившихся участках.
Проверка адгезии проводится методом вырывания микрообразца или испытанием на отслоение в соответствии с методиками, предусмотренными для конкретного класса покрытия. Для нержавеющей стали адгезия особенно критична, так как поверхность нержавейки обладает высокой химической инертностью и требует специальной подготовки перед нанесением покрытия.
Толщина антифрикционного покрытия и долговечность: баланс между защитой и напряжениями
Парадокс антифрикционных покрытий состоит в том, что увеличение толщины после оптимума не повышает ресурс, а наоборот, его снижает.
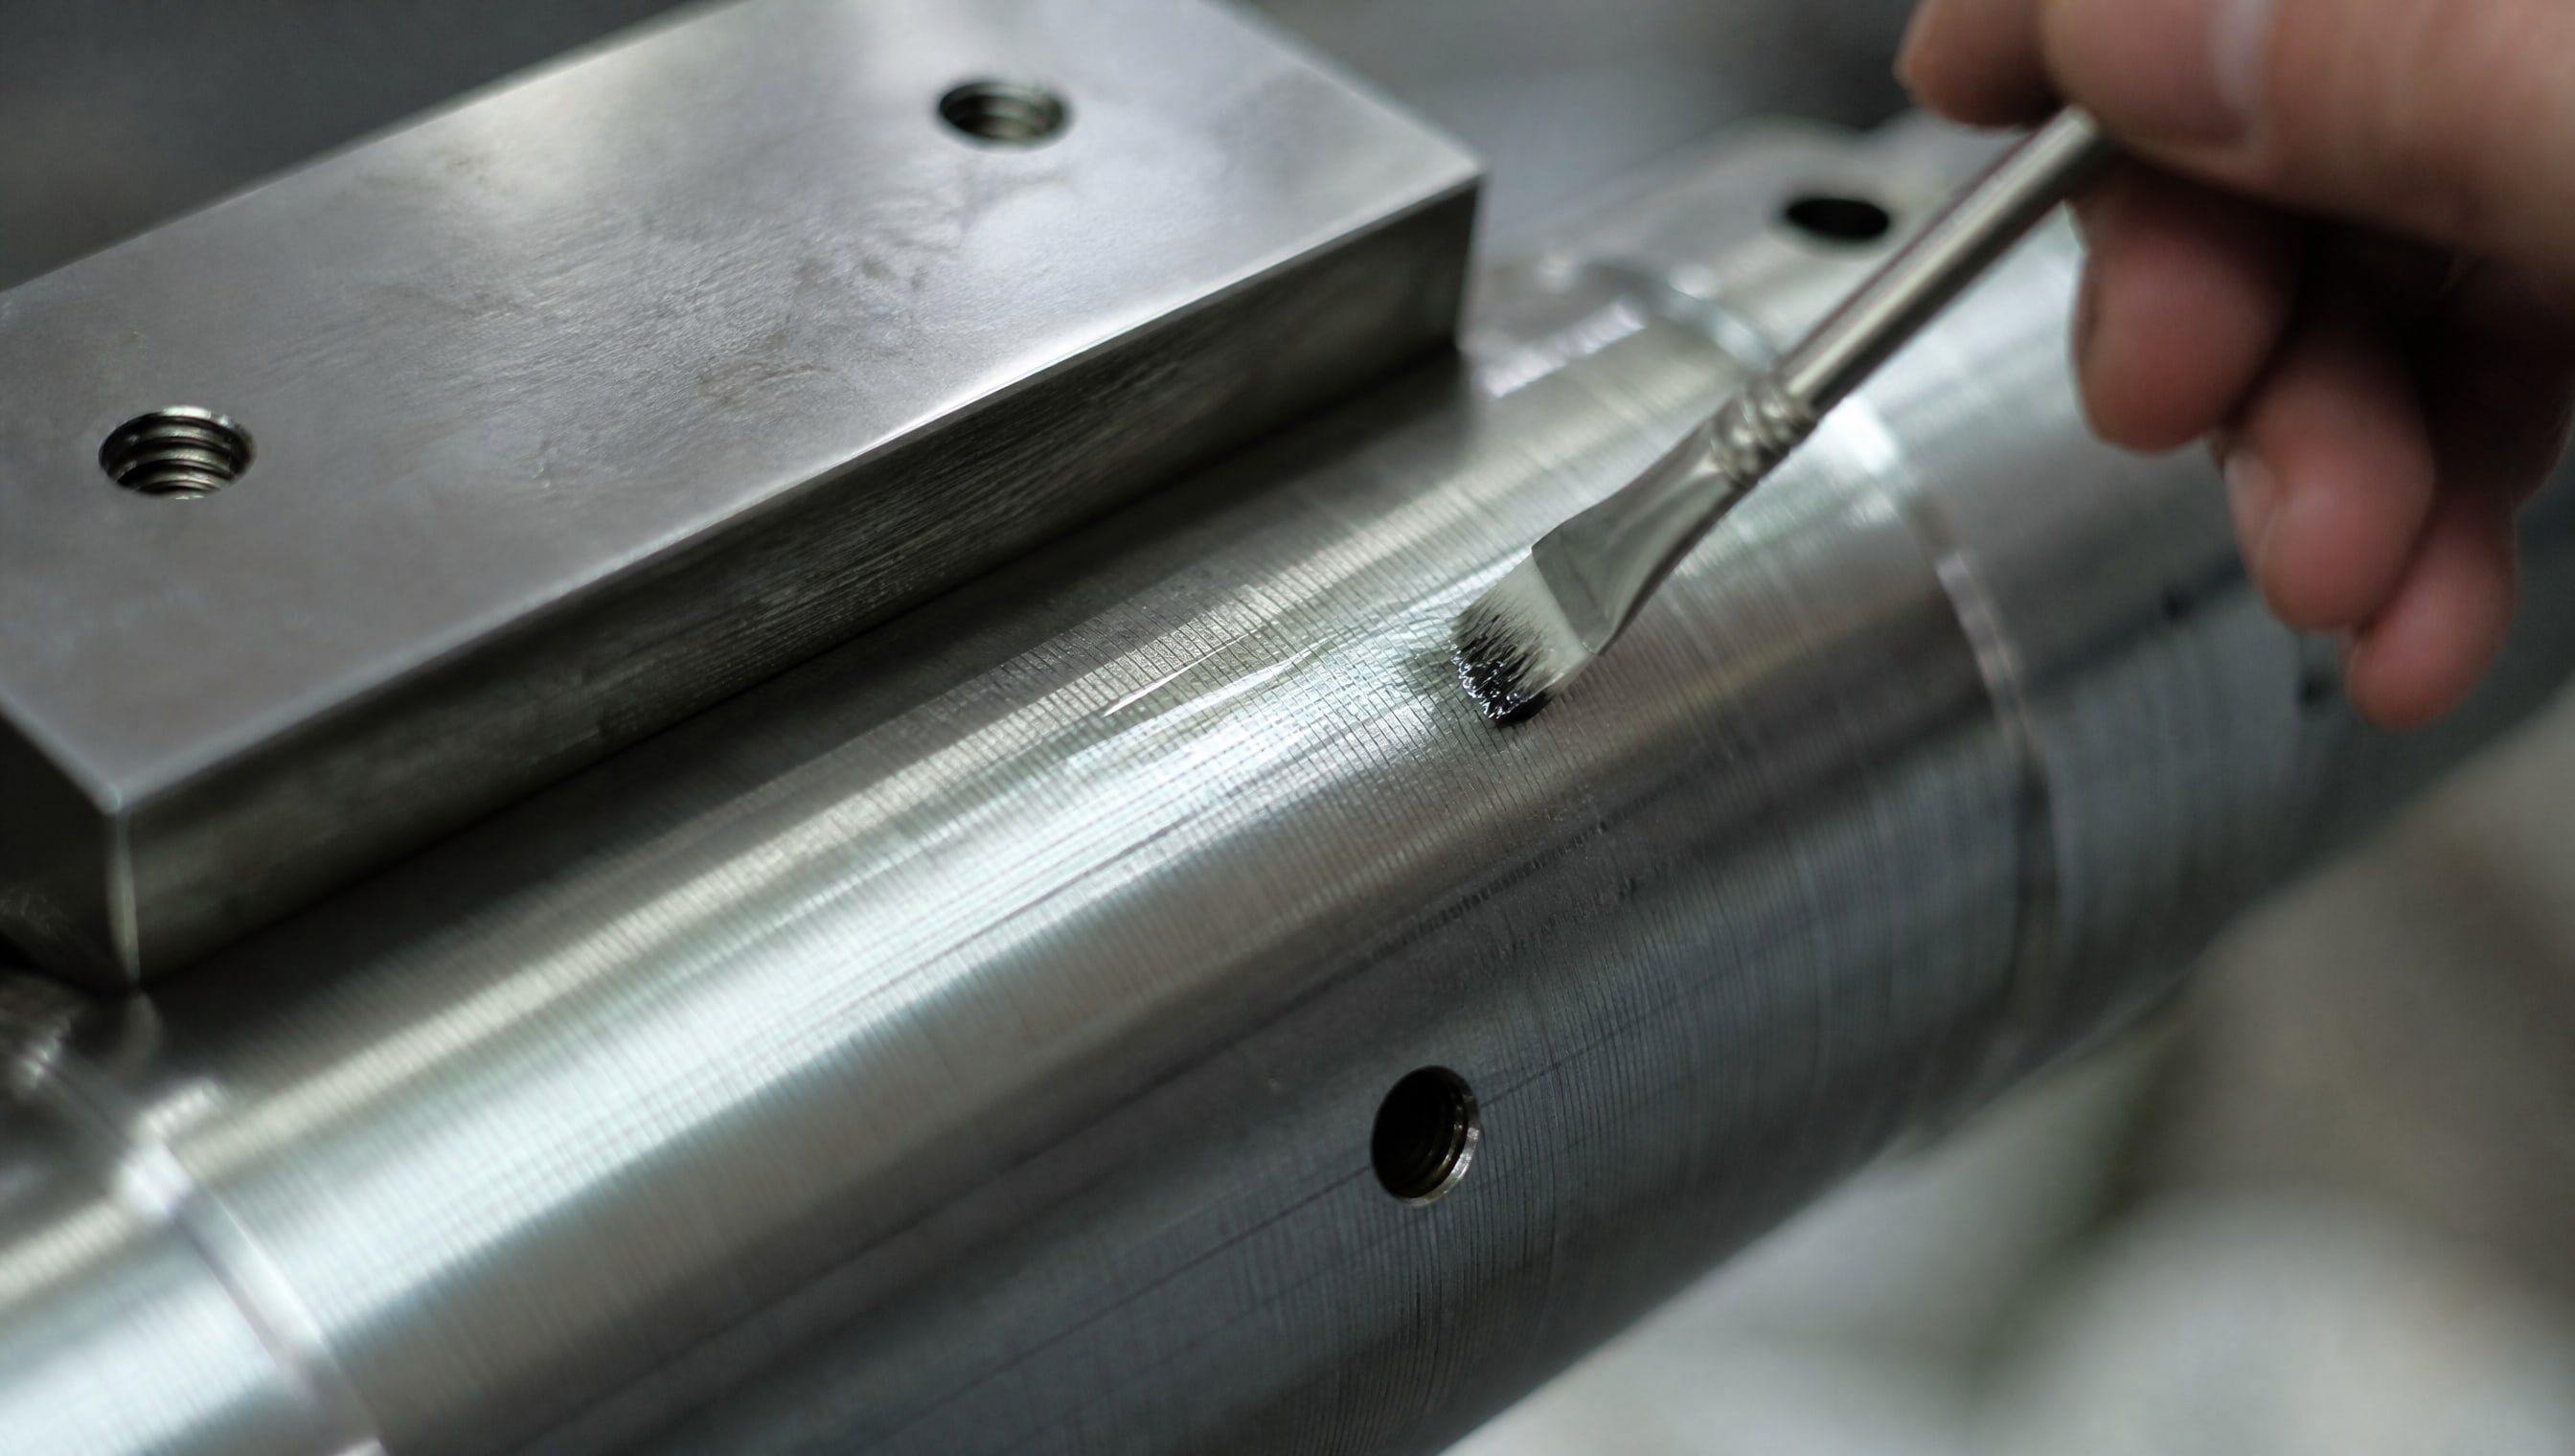
Это объясняется накоплением остаточных напряжений внутри слоя во время его нанесения и охлаждения. При небольшой толщине эти напряжения остаются в допустимых пределах. Однако по мере увеличения толщины суммарное напряжение растет, и слой становится хрупким.
Для твердых износостойких покрытий, например на основе CrAlSiN, оптимальная толщина составляет 1,0 ± 0,2 мкм. При превышении толщины свыше 2,5 мкм покрытие начинает растрескиваться даже под умеренной трибологической нагрузкой. Образующиеся трещины служат очагами отслоения, из-за которых слой теряет функциональность и деталь переходит в режим повышенного износа.
Практический диапазон толщин для разных применений
Для комбинированных многослойных покрытий, сочетающих в себе разные материалы (например, подслой для адгезии и верхний антифрикционный слой), суммарная толщина 0,85–2,25 мкм обеспечивает высокие физико-механические и трибологические характеристики. Это значит, что инженер должен распределять общую толщину между слоями с учетом роли каждого из них.
Если слой наносится в промышленных условиях централизованной системой смазки или методом напыления, контроль толщины приобретает особое значение. При толщине менее 5 мкм требуется тщательная подготовка поверхности и проверка равномерности нанесения, так как риск неоднородности возрастает. Превышение толщины ухудшает не только коэффициент трения, но и может привести к избыточному расходу материала и увеличению времени высыхания (для жидких аэрозольных и жидких составов) либо потере геометрии детали из-за увеличения ее размеров.
Коэффициент трения на нержавеющей стали: особенности применения покрытий
Нержавеющая сталь (в том числе ее коррозионностойкие аустенитные марки) представляет особую сложность при нанесении антифрикционных покрытий.
Поверхность нержавейки образует плотный, химически инертный оксидный слой, который затрудняет адгезию органических и металлических покрытий. Это означает, что коэффициент трения на нержавейке без специальной подготовки может быть выше, чем на обычной углеродистой стали, даже если использовано одно и то же покрытие.
Проблема адгезии к нержавейке решается несколькими способами. Во-первых, применяется механическая или химическая подготовка: пескоструйная обработка, полирование или травление в специальных растворах. Во-вторых, используются грунтовочные подслои, которые создают промежуточную механическую и химическую связь между оксидом нержавейки и финишным покрытием. В-третьих, выбираются покрытия с заведомо высокой адгезией к инертным поверхностям.
Для узлов скольжения на нержавеющих направляющих насосов и фильтр-сепараторов часто возникает проблема вымывания или фреттинга: покрытие отслаивается под действием циклических касательных нагрузок и гидравлической вибрации. Антифрикционное твердосмазочное покрытие MODENGY 1002 разработано с учетом повышенных требований к адгезии на нержавеющих поверхностях: оно обеспечивает низкий коэффициент трения даже при зеркальной поверхности нержавейки и содержит специальные пигменты, которые препятствуют окислению и коррозии подложки.
Нанесение покрытия на нержавейку: контроль толщины и равномерности
При нанесении любого антифрикционного покрытия на нержавеющую поверхность следует учитывать, что оксидный слой нержавейки существенно отличается от оксида углеродистой стали. На нержавейке нельзя полагаться на стандартные рекомендации по подготовке и должны использоваться методы, проверенные именно на этом материале.
Контроль толщины сухого слоя становится более строгим. При толщине менее 5 мкм на нержавейке может потребоваться разбавление концентрата и нанесение в несколько проходов для достижения равномерности. Превышение толщины ухудшает не только коэффициент трения, но и защиту от коррозии, так как толстый слой может потрескаться и пропустить влагу к подложке.
Практические рекомендации по выбору толщины для конкретных узлов
Выбор толщины антифрикционного покрытия должен быть основан на анализе конкретной пары трения, нагрузок и условий эксплуатации.
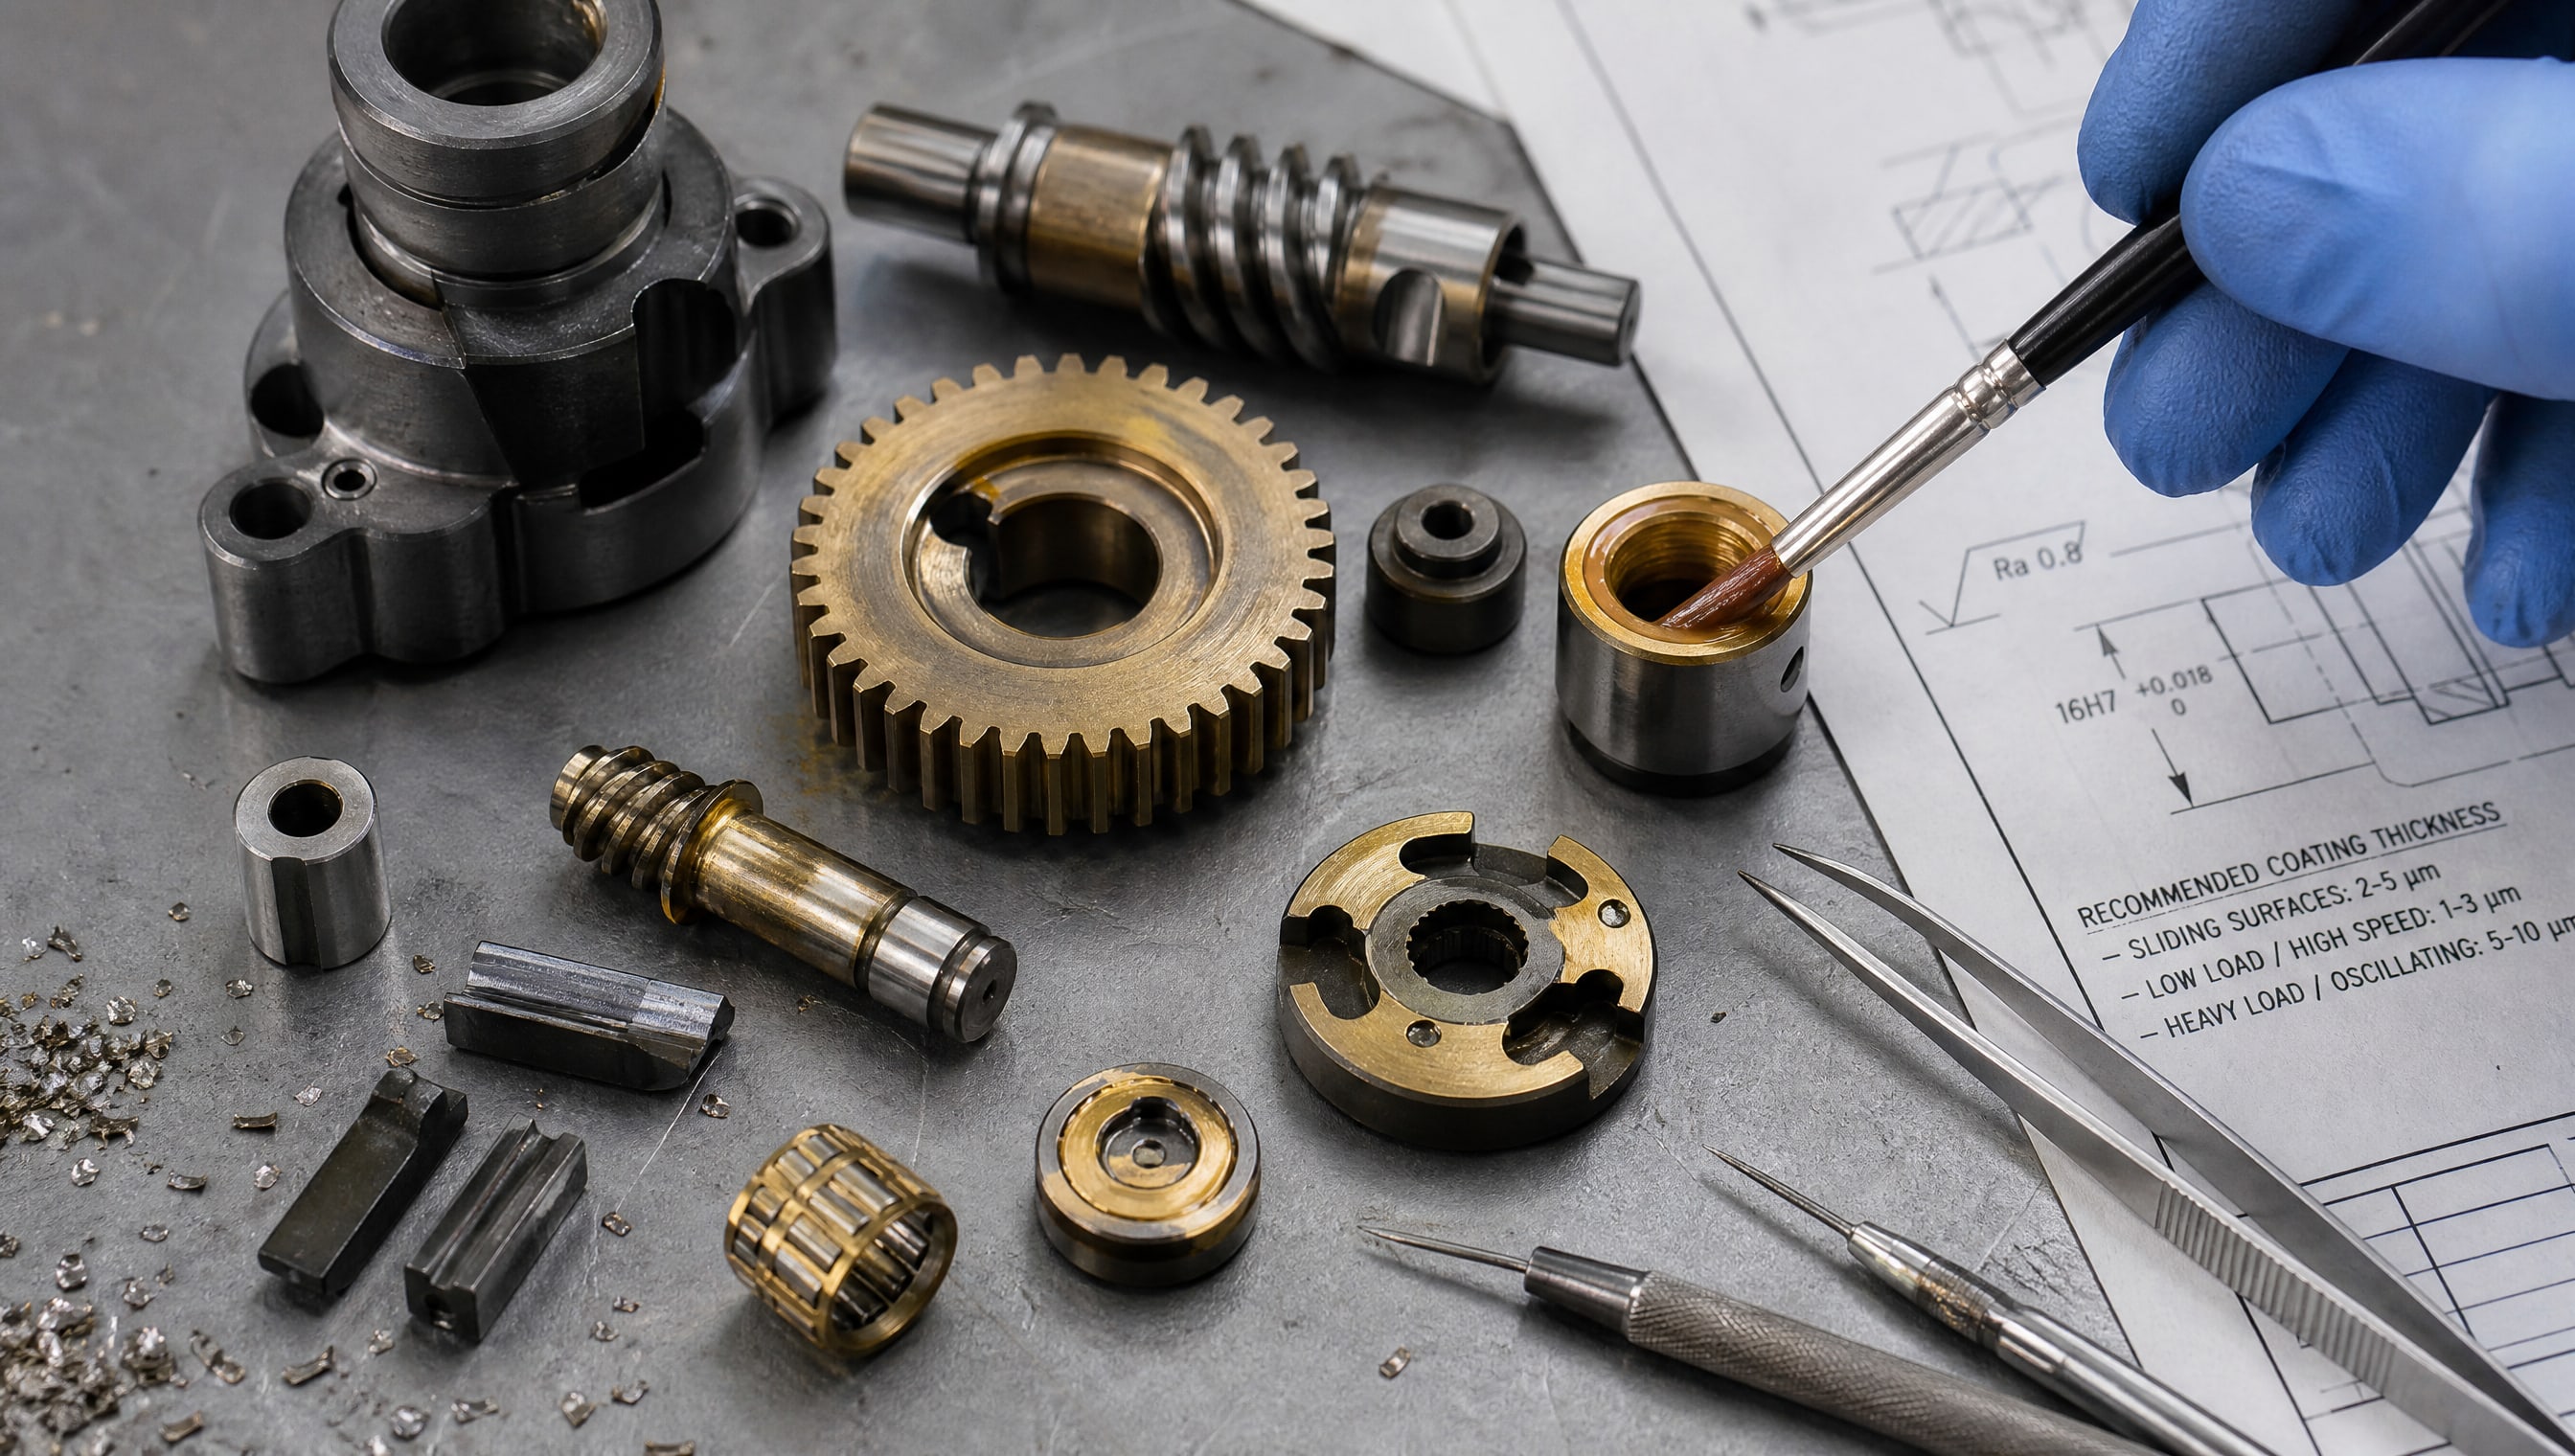
Универсального ответа не существует: толщина 1,5 мкм оптимальна для одной системы, но может быть недостаточной для другой.
Для подвижных сопряжений с малой нагрузкой и высокой скоростью
В системах с чистыми поверхностями, достаточной смазкой и умеренной нагрузкой рекомендуется толщина в нижней части диапазона: 0,85–1,5 мкм. Это позволяет минимизировать коэффициент трения и сопротивление движению, что критично для энергоэффективности.
Для узлов с повышенным износом и вибрацией
В условиях фреттинга, циклических нагрузок и абразивного загрязнения рекомендуется толщина 2,0–3,0 мкм. Больший запас слоя позволяет покрытию пережить начальный период приработки и обеспечить необходимый ресурс.
Для направляющих, скольжения и валов в промышленной автоматике
Типовой выбор находится в диапазоне 5–10 мкм. Эта толщина обеспечивает перекрытие микронеровностей при механической обработке, адекватную защиту от коррозии и достаточный ресурс при циклических нагрузках.
Контроль в производстве
Контроль толщины сухого слоя проводится методом индуктивного толщиномера или методом вырывания пробы (для многокомпонентных покрытий). При толщине менее 5 мкм требуется более частый контроль (каждые 10–20 деталей). При толщине выше 15 мкм следует проверять равномерность распределения слоя на поверхности, так как области с чрезмерной толщиной подвержены растрескиванию.
Зависимость коэффициента трения от типа покрытия и среды
Коэффициент трения покрытия - это не только функция толщины, но и функция комбинации материалов и среды трения.
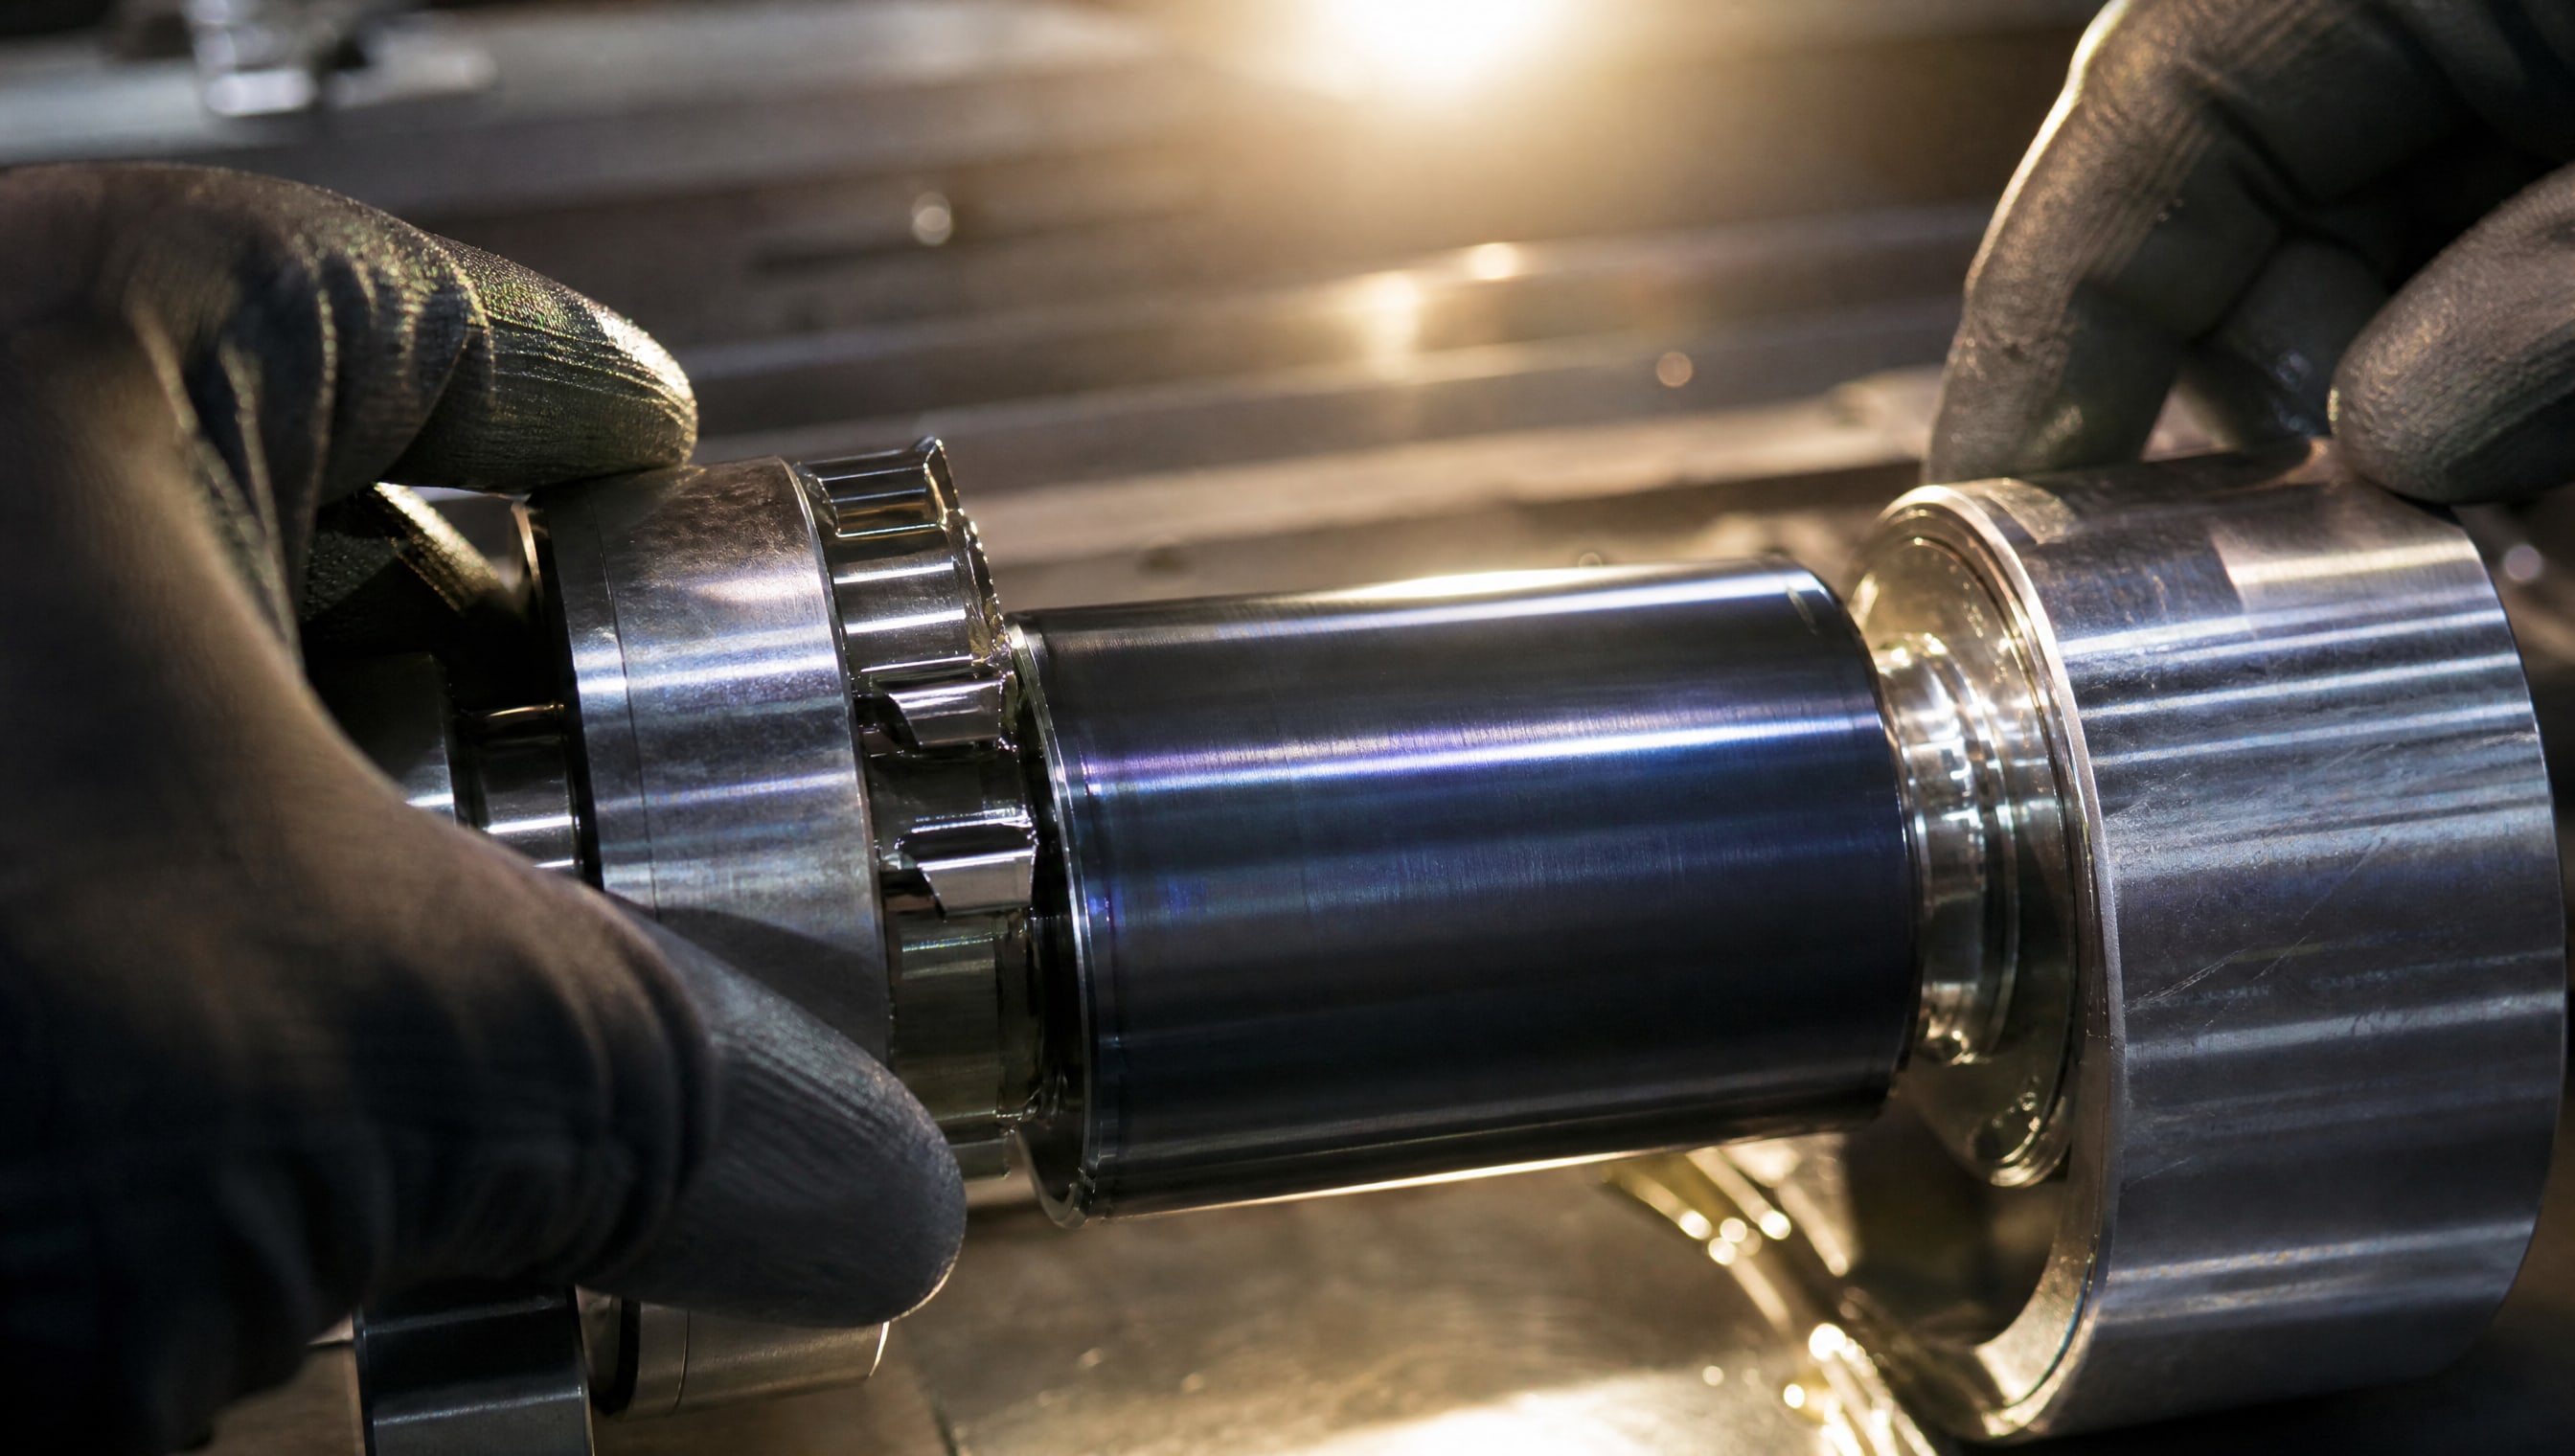
Для пары сталь/DLC (углеродное стекловидное покрытие) в базовом масле коэффициент трения составляет около 0,15, тогда как для пары сталь/сталь без покрытия -0,25. Это показывает, что сам материал покрытия может снизить трение в 1,7 раза независимо от толщины.
Однако при добавлении легирования в DLC (например, вольфрам, W-DLC) коэффициент трения может упасть до 0,08 при оптимальной композиции смазочной среды. Это свидетельствует о синергетическом эффекте: коэффициент трения определяется не одним компонентом, а их взаимодействием.
Для системы с очень низким коэффициентом трения, разработанной на основе специального композитного покрытия, достигнуты значения не выше 0,095 во всем диапазоне нагрузок, а при максимальной нагрузке -0,065. Такие результаты возможны только при оптимальной толщине (в этом случае 1,5 мкм), хорошей адгезии и подходящей смазке.
Типичные диапазоны коэффициента трения
Для окисленных (нержавеющих и углеродистых) металлических поверхностей без покрытия коэффициент трения находится в диапазоне 0,15–0,3. Для материалов с фторопластовым наполнением (PTFE-содержащих) коэффициент трения один из самых низких среди твердых материалов и может быть в пределах 0,05–0,15. Этот диапазон сохраняется независимо от толщины покрытия в оптимальной зоне (1–20 мкм).
Часто задаваемые вопросы
Почему увеличение толщины покрытия сверх оптимума ухудшает коэффициент трения?
При увеличении толщины растут остаточные напряжения в слое, что приводит к появлению трещин и микронеровностей на поверхности покрытия. Кроме того, толстый слой может не обеспечивать плотного контакта с контртелом и начинает деформироваться локально, что увеличивает гистерезисное трение. Оптимальная толщина для большинства антифрикционных систем составляет 1,0–2,0 мкм при условии хорошей адгезии.
Как определить, достаточна ли адгезия покрытия к нержавейке?
Адгезия проверяется испытанием на отслоение, кросс-хатчинг или вырыванием микрообразца в соответствии с требованиями спецификации материала. На нержавейке адгезия часто требует более строгих значений, чем на углеродистой стали. Если в эксплуатации наблюдается быстрое отслоение покрытия или дефекты типа пузырей, то адгезия недостаточна и необходимо пересмотреть подготовку поверхности или выбрать другой тип покрытия.
Какая толщина покрытия оптимальна для направляющих в фильтр-сепараторах?
Для направляющих скольжения в гидравлических системах, где велик риск коррозии и наличие абразива, рекомендуется толщина 5–10 мкм. Этот диапазон обеспечивает перекрытие микронеровностей обработанной поверхности, достаточный ресурс при циклических нагрузках и защиту от влаги и коррозии. Контроль толщины должен проводиться на каждой партии деталей.
Влияет ли тип смазки на эффективность антифрикционного покрытия?
Да, влияет существенно. Коэффициент трения пары сталь/DLC изменяется в зависимости от вязкости и присадочного состава масла. Для W-DLC покрытия минимальный коэффициент трения (0,08) достигается только при определенной композиции смазочной среды. Поэтому при выборе покрытия следует учитывать, в какой смазочной среде оно будет работать.
Почему нельзя ориентироваться только на коэффициент трения при выборе покрытия?
Потому что ресурс детали определяется не только трением, но и износостойкостью, прочностью слоя, адгезией, стабильностью под нагрузкой и устойчивостью к коррозии. Покрытие может иметь низкий коэффициент трения, но плохую адгезию, и тогда оно быстро отслоится. Необходимо оценивать комплекс характеристик: толщину, адгезию, коэффициент трения, твердость и коррозионную стойкость.
Заключение
Толщина антифрикционного покрытия оказывает двойственное влияние на коэффициент трения и ресурс детали. Существует оптимальный диапазон (1,0–2,0 мкм для высокоточных систем и 5–20 мкм для промышленных применений), при котором достигаются минимальные значения трения и максимальный ресурс. Увеличение толщины сверх оптимума приводит к росту внутренних напряжений, хрупкости слоя и его преждевременному разрушению.
При выборе толщины следует учитывать конкретную пару трения, материал подложки (особенно при работе с нержавейкой), шероховатость поверхности, нагрузки и условия смазки. Адгезия покрытия к подложке имеет такое же значение, как и толщина. Практический выбор должен быть основан на данных производителя покрытия и результатах испытаний на конкретной паре трения, а контроль толщины в производстве - проводиться регулярно и документироваться для обеспечения воспроизводимости результатов.