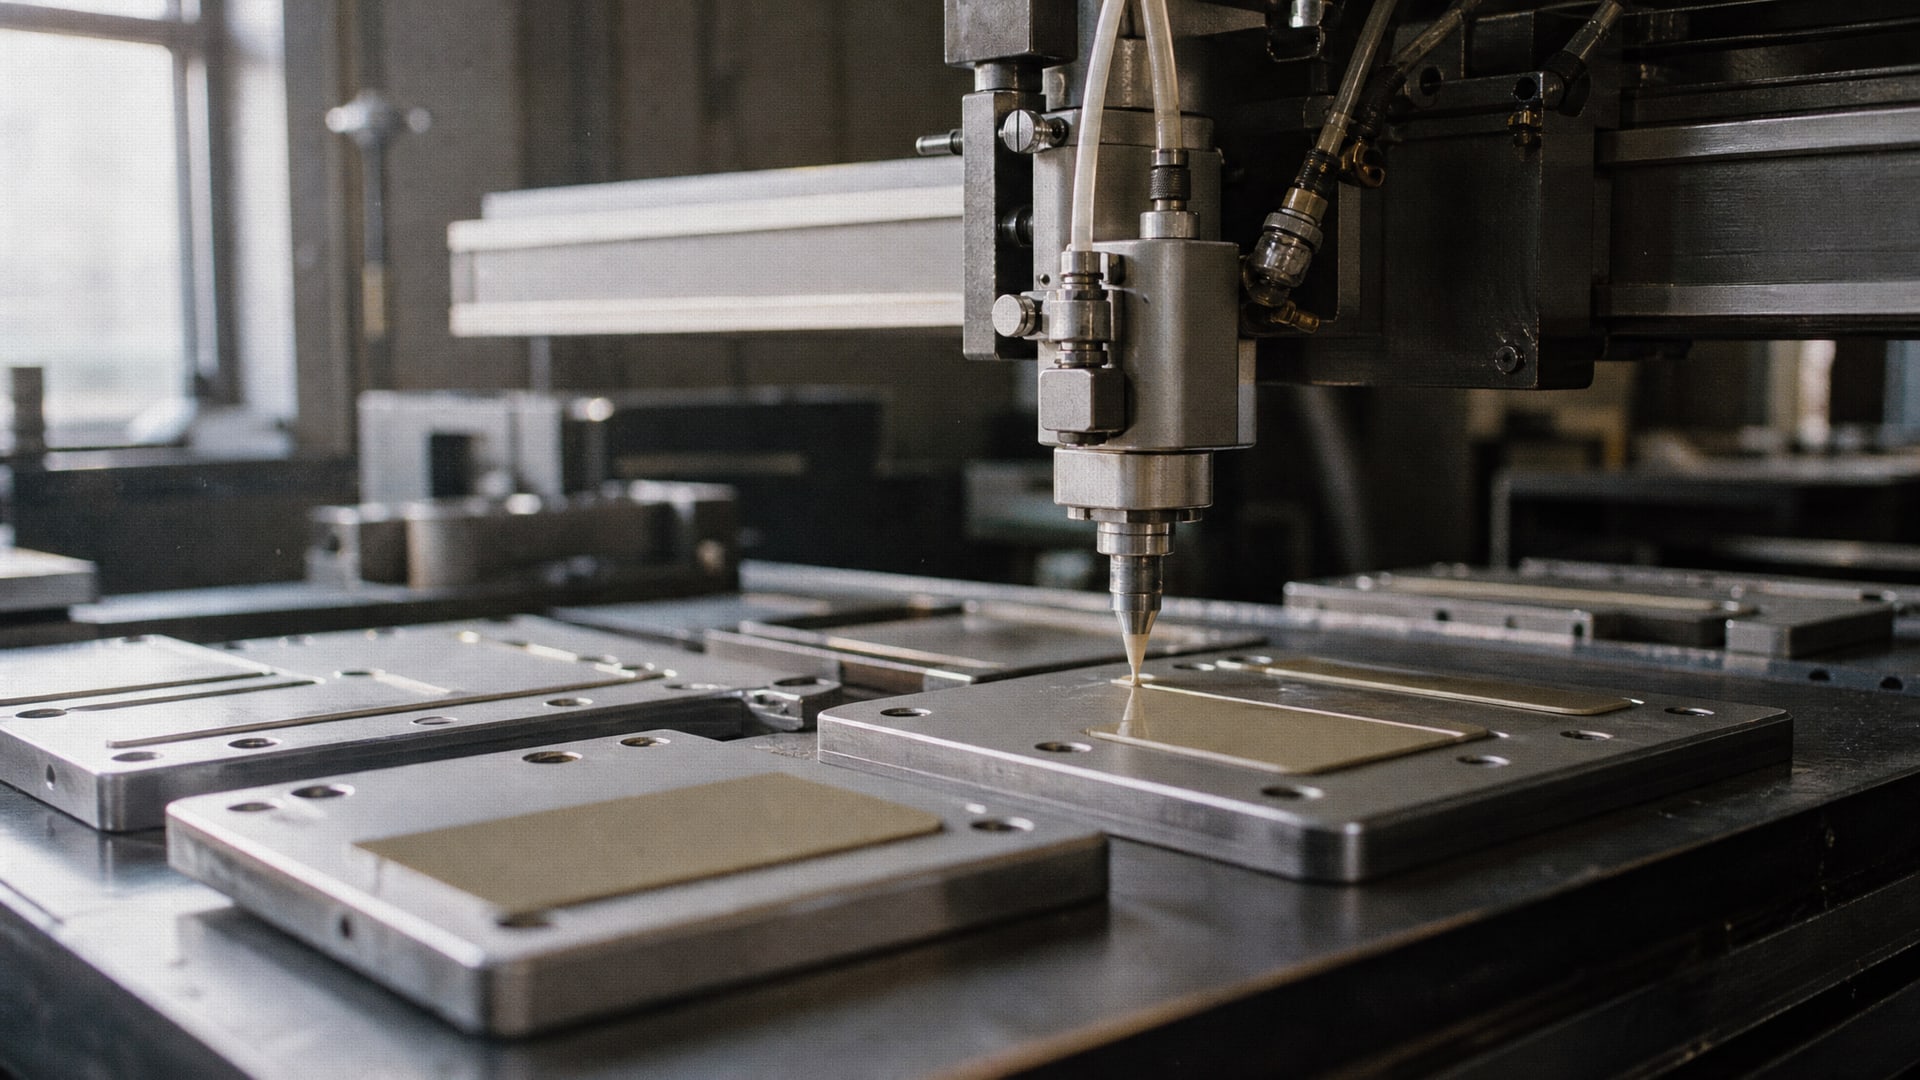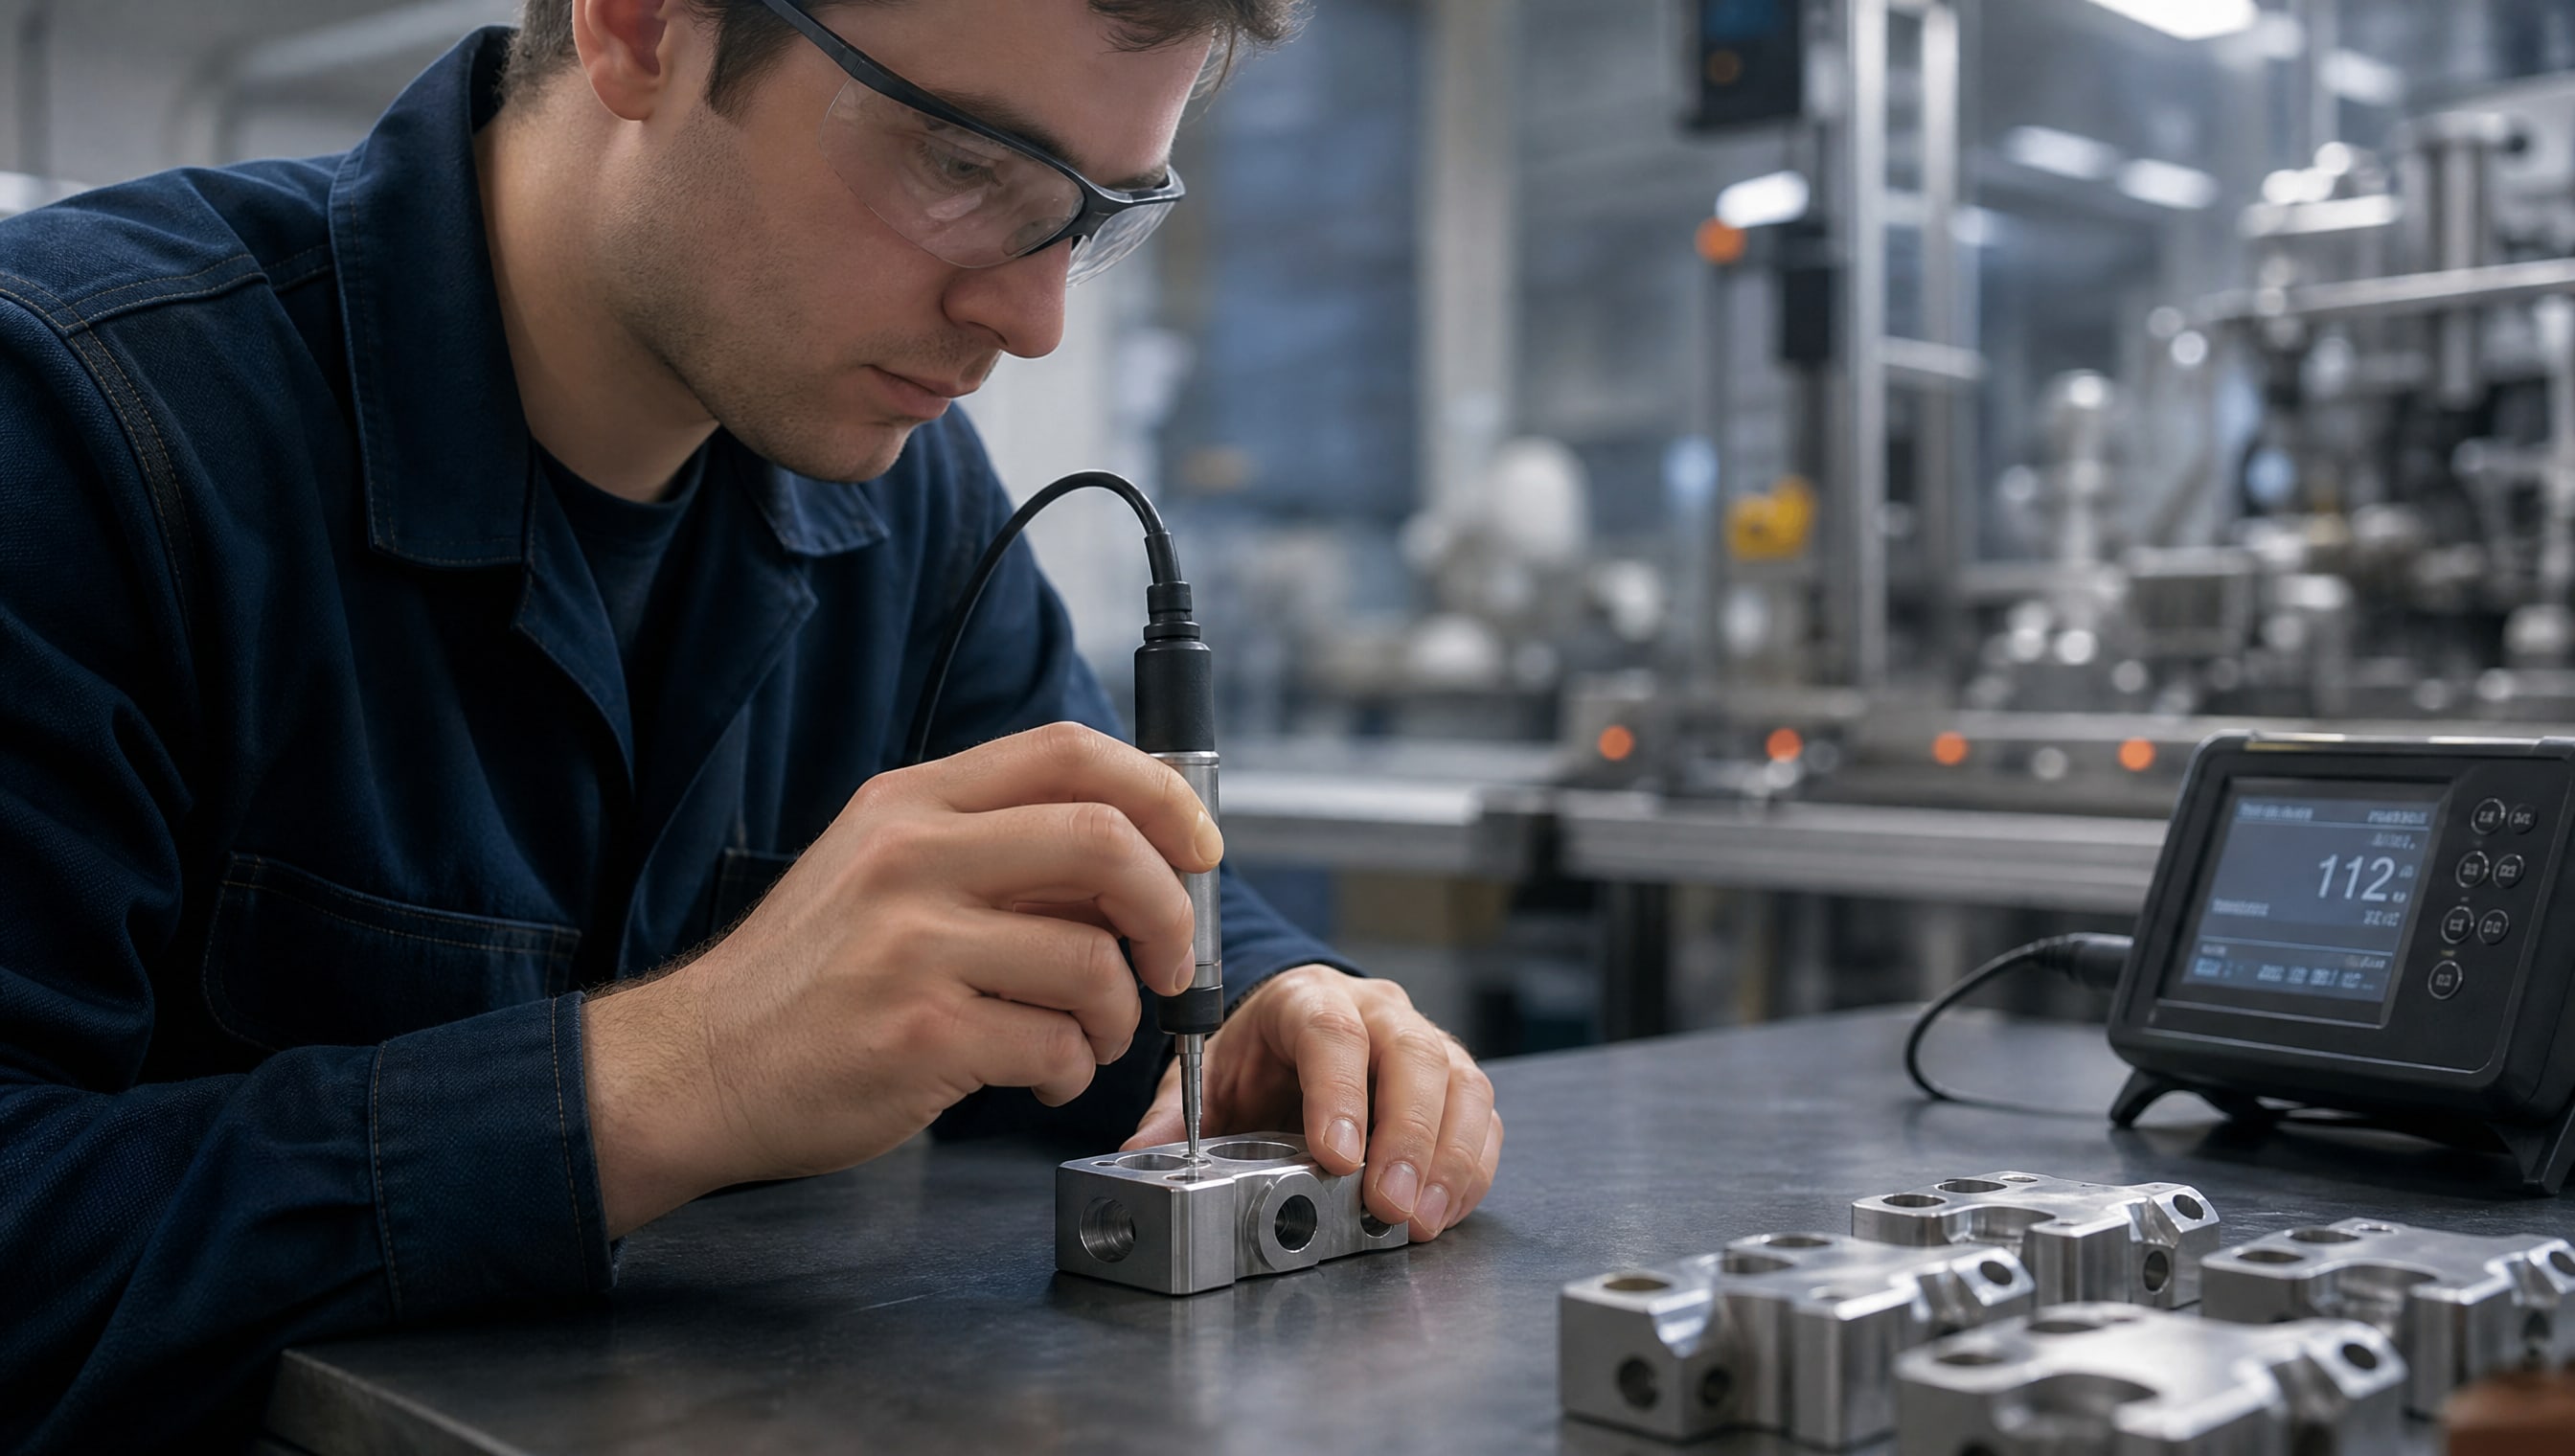
Точная толщина покрытия на мелких деталях - это не просто эстетический показатель, а основа надежности и долговечности изделия. При серийном распылении антифрикционных, защитных или декоративных слоев разброс в толщине нанесенного материала на 10–15 микрон может привести к отказу в эксплуатации: адгезия слабеет, он шелушится, детали слипаются или, наоборот, теряют скользкость. Инженеры и технологи знают, что контроль толщины - это не выборочная проверка на глаз, а систематическое измерение на каждой партии с использованием калибровки, эталонов и повторяемых методик.
Данная статья разбирает, какие методы контроля реально работают для мелких деталей, как организовать процесс распыления, чтобы держать допуск по толщине, и какие ошибки чаще всего приводят к браку. Материал адресован закупщикам, инженерам и специалистам производственного контроля, которые отвечают за качество покрытия в цехах электроники, механообработки, машиностроения и автопрома.
Методы неразрушающего контроля толщины покрытий
Выбор метода измерения зависит от материала детали и типа нанесенного слоя.
На практике используют пять основных подходов: магнитный, вихретоковый, ультразвуковой, оптический и механический. Каждый имеет свою область применения и ограничения.
Магнитный метод контроля
Магнитный метод работает только на ферромагнитных основах (сталь, чугун). Прибор измеряет толщину немагнитного слоя (краска, смазка, полимерное покрытие) через принцип отталкивания от металла. Для мелких деталей из стали это самый быстрый и доступный способ: измерение занимает 1–2 секунды, не требует подготовки поверхности и подходит для использования прямо на производстве. Ограничение: невозможно измерить толщину на алюминии, нержавеющей стали или керамике.
Вихретоковый метод
Вихретоковый метод универсален: работает на любых немагнитных проводящих основах (нержавеющая сталь, алюминий, медь) и на ферромагнитных. Принцип: катушка приемника регистрирует изменение магнитного поля в зависимости от расстояния до металла. Чувствительность выше, чем у магнитного метода, но сам прибор дороже и требует чаще проверки на стабильность. Для серийного контроля мелких деталей из цветных металлов вихретоковые толщиномеры - стандартный выбор.
Ультразвуковой метод
Ультразвуковой контроль применяют для толстых покрытий (более 100 микрон) и когда к детали нет магнитного или вихретокового доступа. Преобразователь работает на частоте 4 МГц в режиме А-СКАН: направленный ультразвуковой импульс отражается от границы раздела «покрытие-основа», и прибор замеряет время задержки. Это дает точное значение толщины. Для мелких деталей ультразвук менее удобен: требуется одностороннее касание датчиком, нужна связывающая среда, и время измерения дольше.
Организация процесса серийного контроля
Точная толщина достигается не одним измерением, а цепочкой действий.
Эксперты в области толщинометрии выделяют три ключевых этапа: подготовка (калибровка и верификация), проведение измерений и анализ результатов.
Калибровка нуля и верификация на эталонах
Перед началом серийного контроля толщиномер всегда калибруют: либо на воздухе (нулевая точка), либо по эталонной пластине с известной толщиной. Затем проводят проверку на второй эталон - выше предполагаемой толщины. Это позволяет убедиться, что шкала прибора работает линейно в диапазоне, в котором ведется измерение. Пропуск этого шага часто приводит к систематическому сдвигу результатов: например, показания прибора смещаются на 5–10 микрон от реальности.
Схема измерений на партии
Для одной детали недостаточно измерить толщину в одной точке. На мелких деталях локальная неравномерность может быть значительнее, чем на крупных изделиях, поэтому рекомендуется делать не менее 5 измерений на разных участках поверхности: центр, края, выступы, впадины. Это позволяет выявить, есть ли градиент толщины при распылении. Для партии обычно контролируют 3–5 изделий и по каждому снимают несколько точек. Если хотя бы на одной детали обнаружена толщина ниже нижнего допуска или выше верхнего, партию останавливают и проверяют технологию распыления.
Проблемы точного распыления на мелкие детали
Мелкие детали требуют особого подхода: из-за малой площади поверхности и сложной геометрии (углубления, выступы, отверстия) факел распылителя может перекрывать деталь неравномерно.
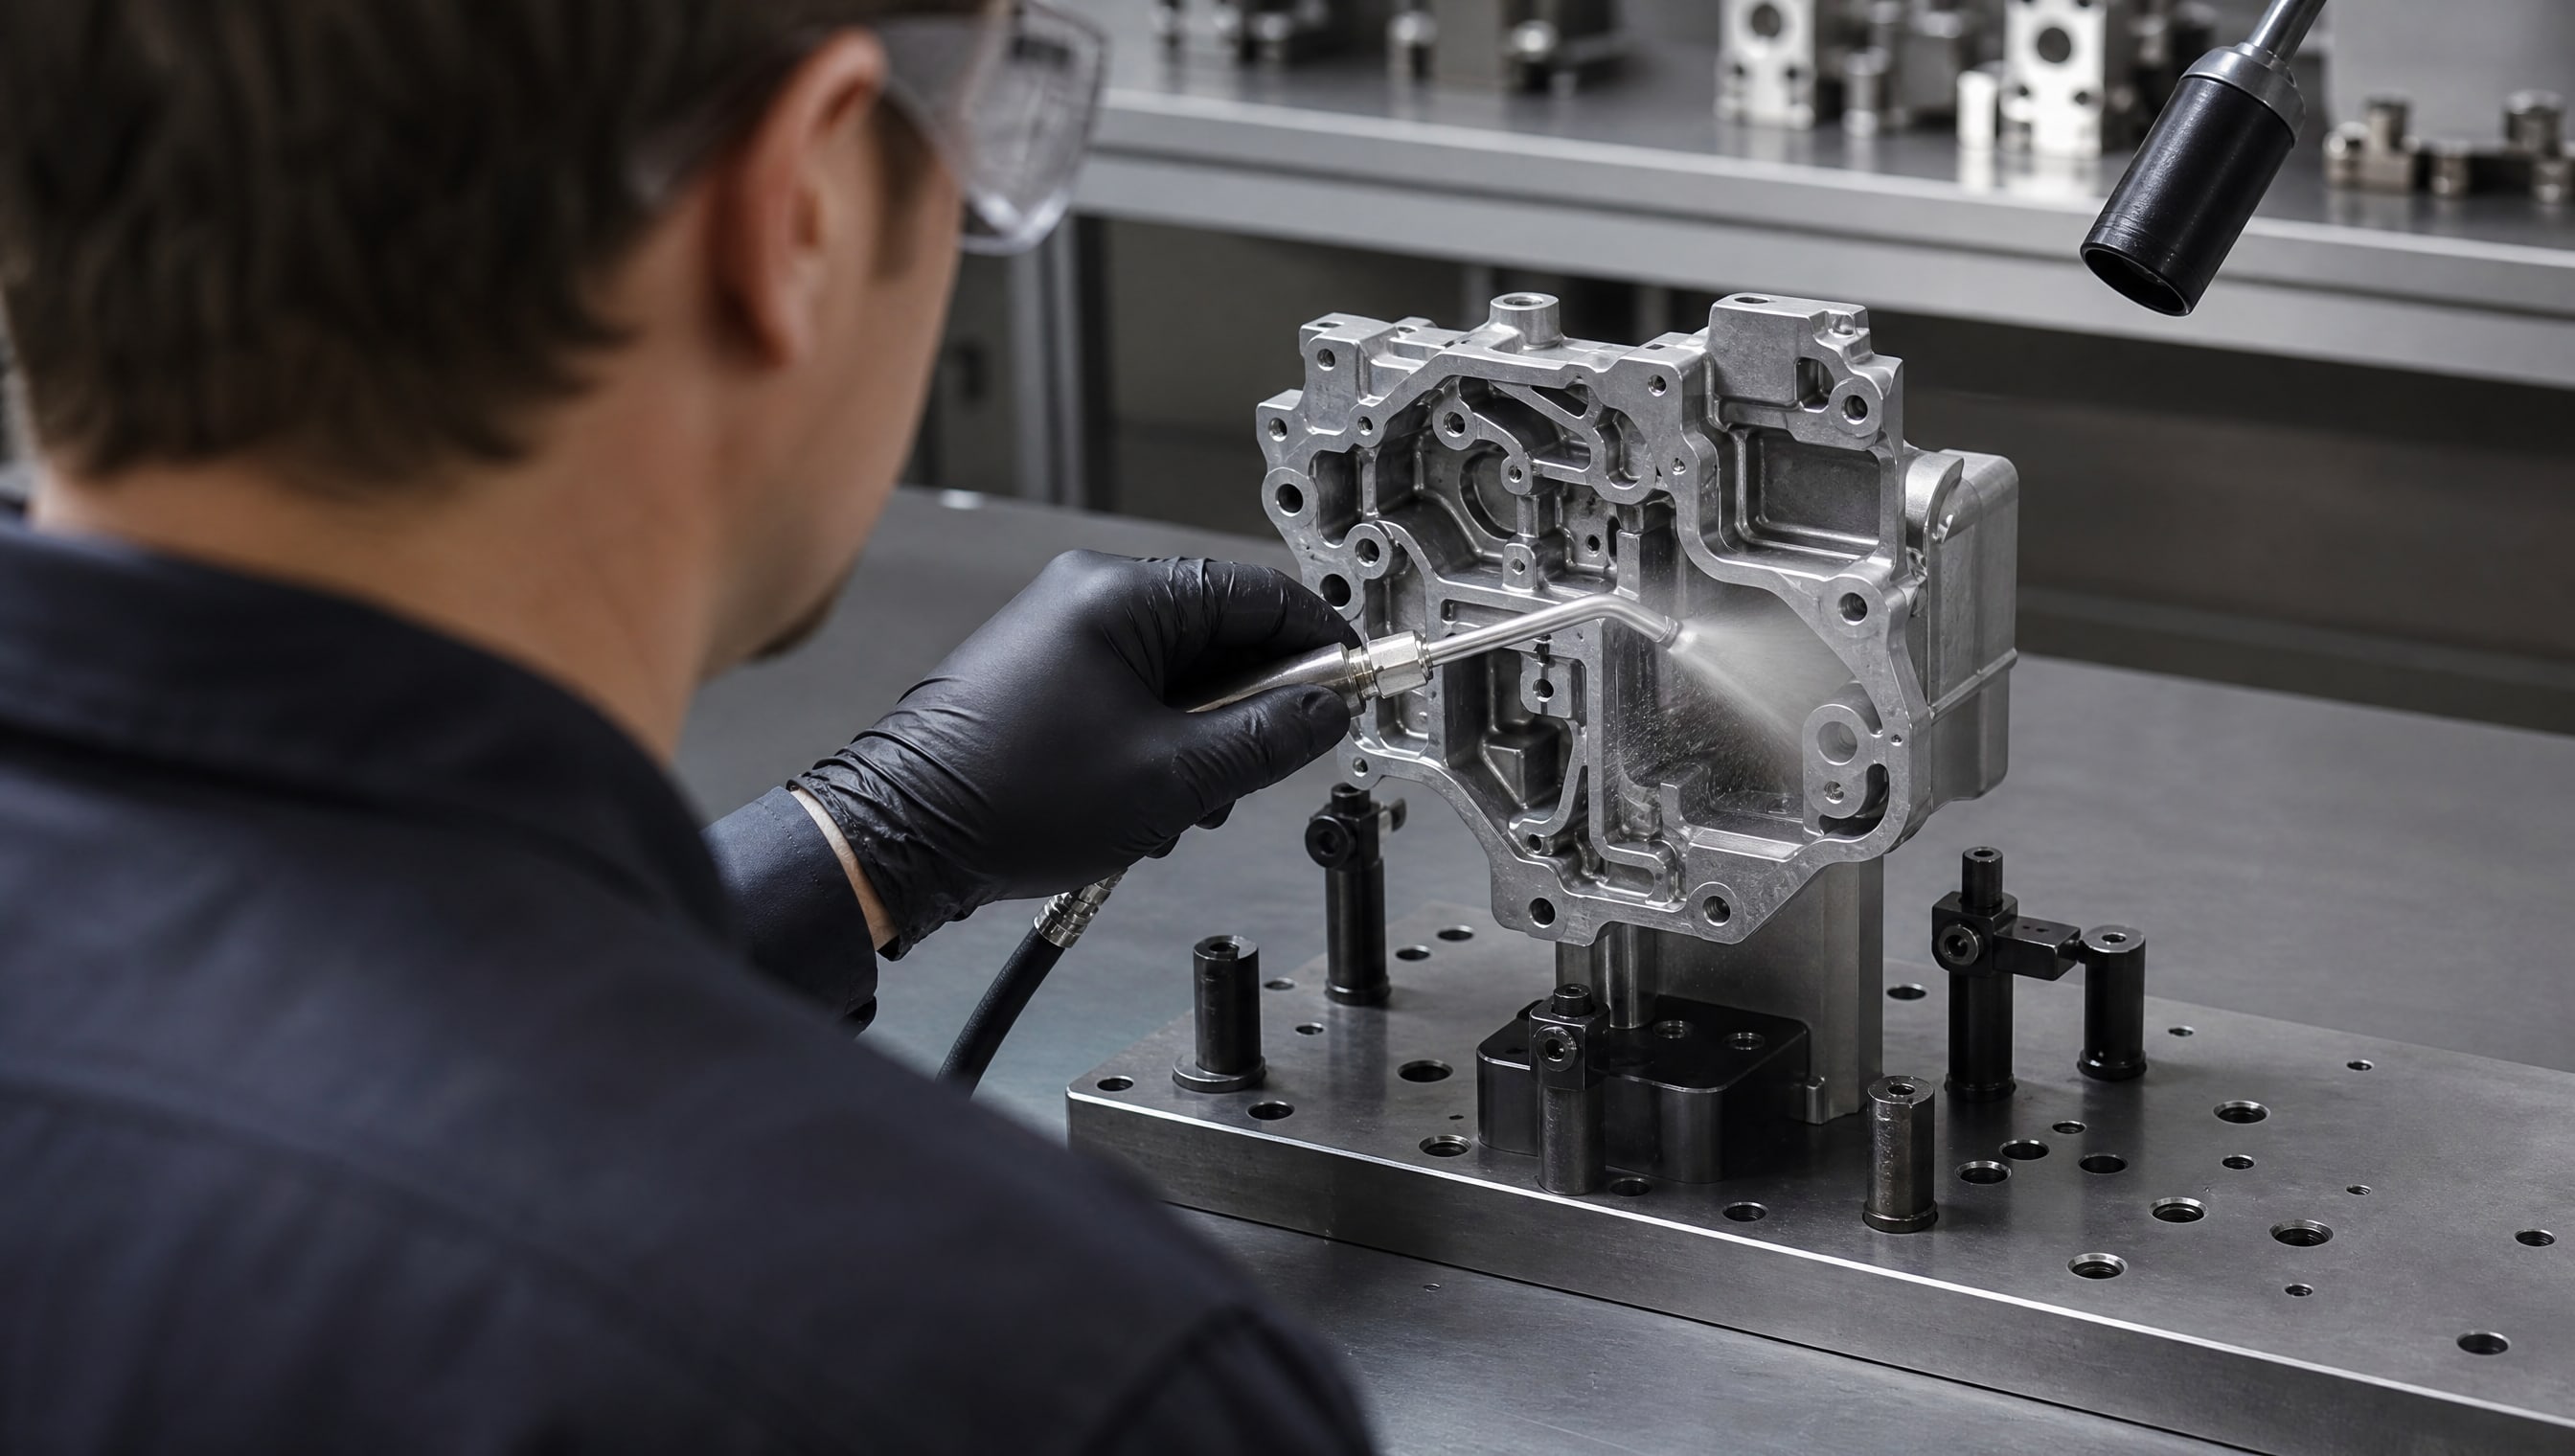
Результат: одни участки получают толстый слой, другие - недостаточный.
Выбор техники нанесения: несколько тонких слоев вместо одного толстого
Практика показывает, что для мелких деталей безопаснее наносить несколько тонких слоев, чем один толстый. Толстый слой с большей вероятностью образует подтеки, наплывы и может исказить геометрию детали (особенно если она имеет острые ребра или тонкие перемычки). Когда слоя три-четыре, каждый по 10–15 микрон, общая толщина получается предсказуемой и равномерной. Между слоями нужен временной интервал: для аэрозольного нанесения минимум 5 минут, оптимально 10–20 минут, чтобы предыдущий слой подсох.
Расстояние от распылителя до детали
Расстояние регулирует факел и скорость нанесения материала. Для порошкового распыления эффективность осаждения максимальна при расстоянии 20–25 см. При большем расстоянии часть порошка не долетает до детали и рассеивается в воздухе; при меньшем расстоянии начинается обратный ионный удар (заряды отталкивают частицы) и толщина вместо увеличения может снизиться.
Для аэрозольного распыления рекомендуется держать баллон на расстоянии 25–30 см и делать короткие, прерывистые напрыски, а не длительное распыление. Это помогает контролировать количество материала и предотвращает вымывание (когда слой становится излишне толстым и начинает течь или висеть капельками).
Влияние электрических параметров на порошковое распыление
При порошковом распылении важно контролировать силу тока на распылителе. Ток определяет заряд частиц порошка: при низком токе заряд слабый, частицы плохо летят к детали; при высоком токе может произойти обратный удар. Оптимальное значение тока подбирается под конкретный материал и расстояние. Без контроля этого параметра толщина слоя становится непредсказуемой.
Практические приемы для равномерности и толщины
На практике мелкие детали часто протестируют перед началом серийного распыления.
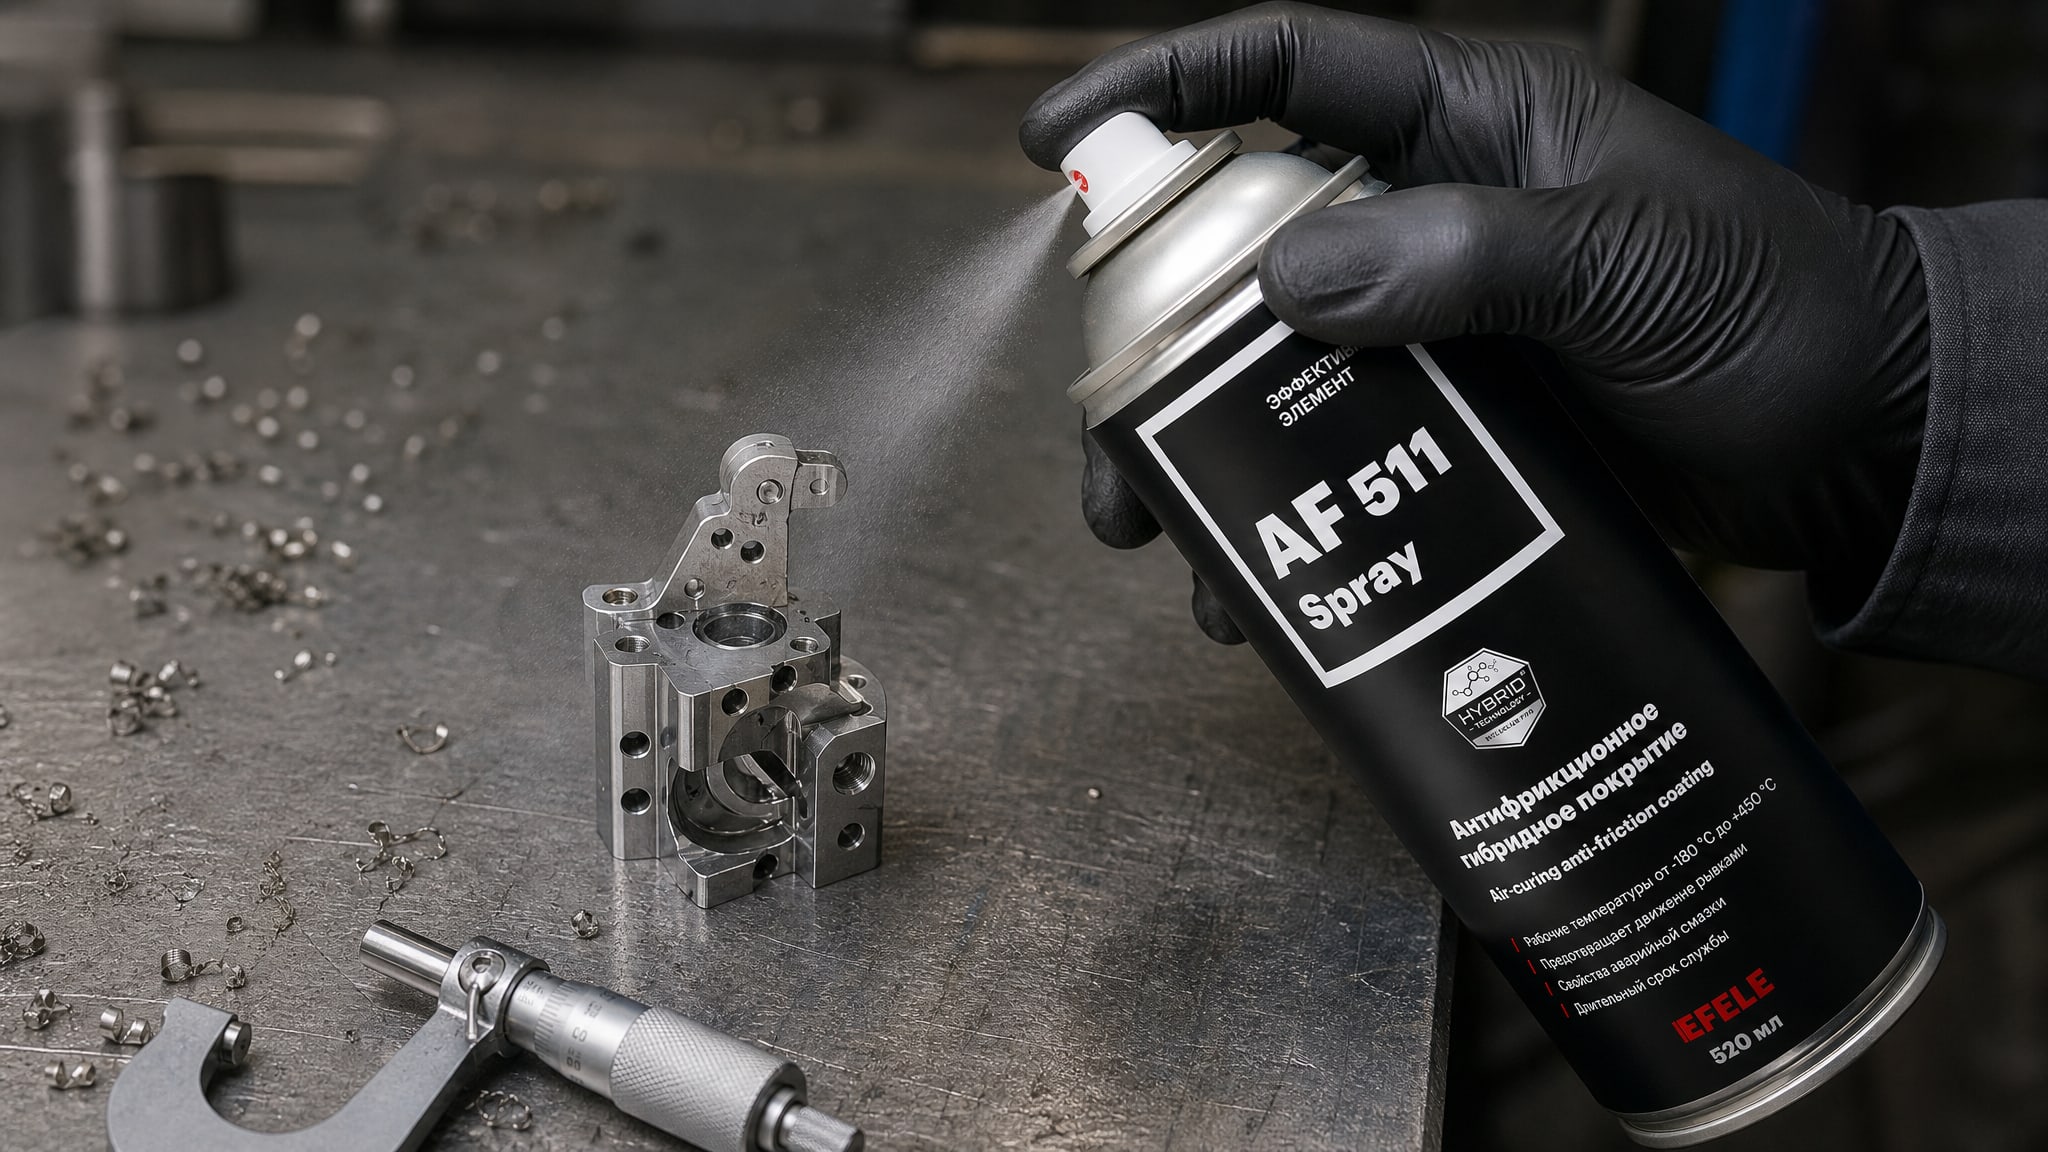
Закупщики и технологи берут несколько черновых деталей и прогоняют их через весь процесс: распыление, контроль толщины, визуальная оценка качества поверхности (блеск, однородность, отсутствие потеков). Если результаты в норме, переходят на серийное производство. Если нет - корректируют дистанцию, силу тока, количество слоев или межслойный интервал.
На линиях, где распыление ведется регулярно, мелкие детали часто размещают на поддонах так, чтобы факел охватывал их равномерно. Также используют вращающиеся приспособления: детали закрепляют на диске, который медленно вращается под распылителем, обеспечивая одинаковое покрытие со всех сторон. Это особенно полезно для деталей со сложной геометрией.
Для нанесения антифрикционного покрытия на детали из нержавеющей стали, где требуется тонкая и равномерная пленка без потеков, на производствах часто берут композиции, которые формируют сухой слой быстро. Например, MODENGY AF-511 Spray позволяет держать толщину 5–15 микрон даже при нескольких слоях благодаря быстрому испарению растворителя и низкой вязкости основы. Такие составы снижают риск перерасхода и подтеков на мелких деталях.
Контроль толщины на практике: частые ошибки и как их избежать
Визуальный контроль помогает выявить грубые дефекты: подтеки, потеки, неоднородность цвета и блеска.
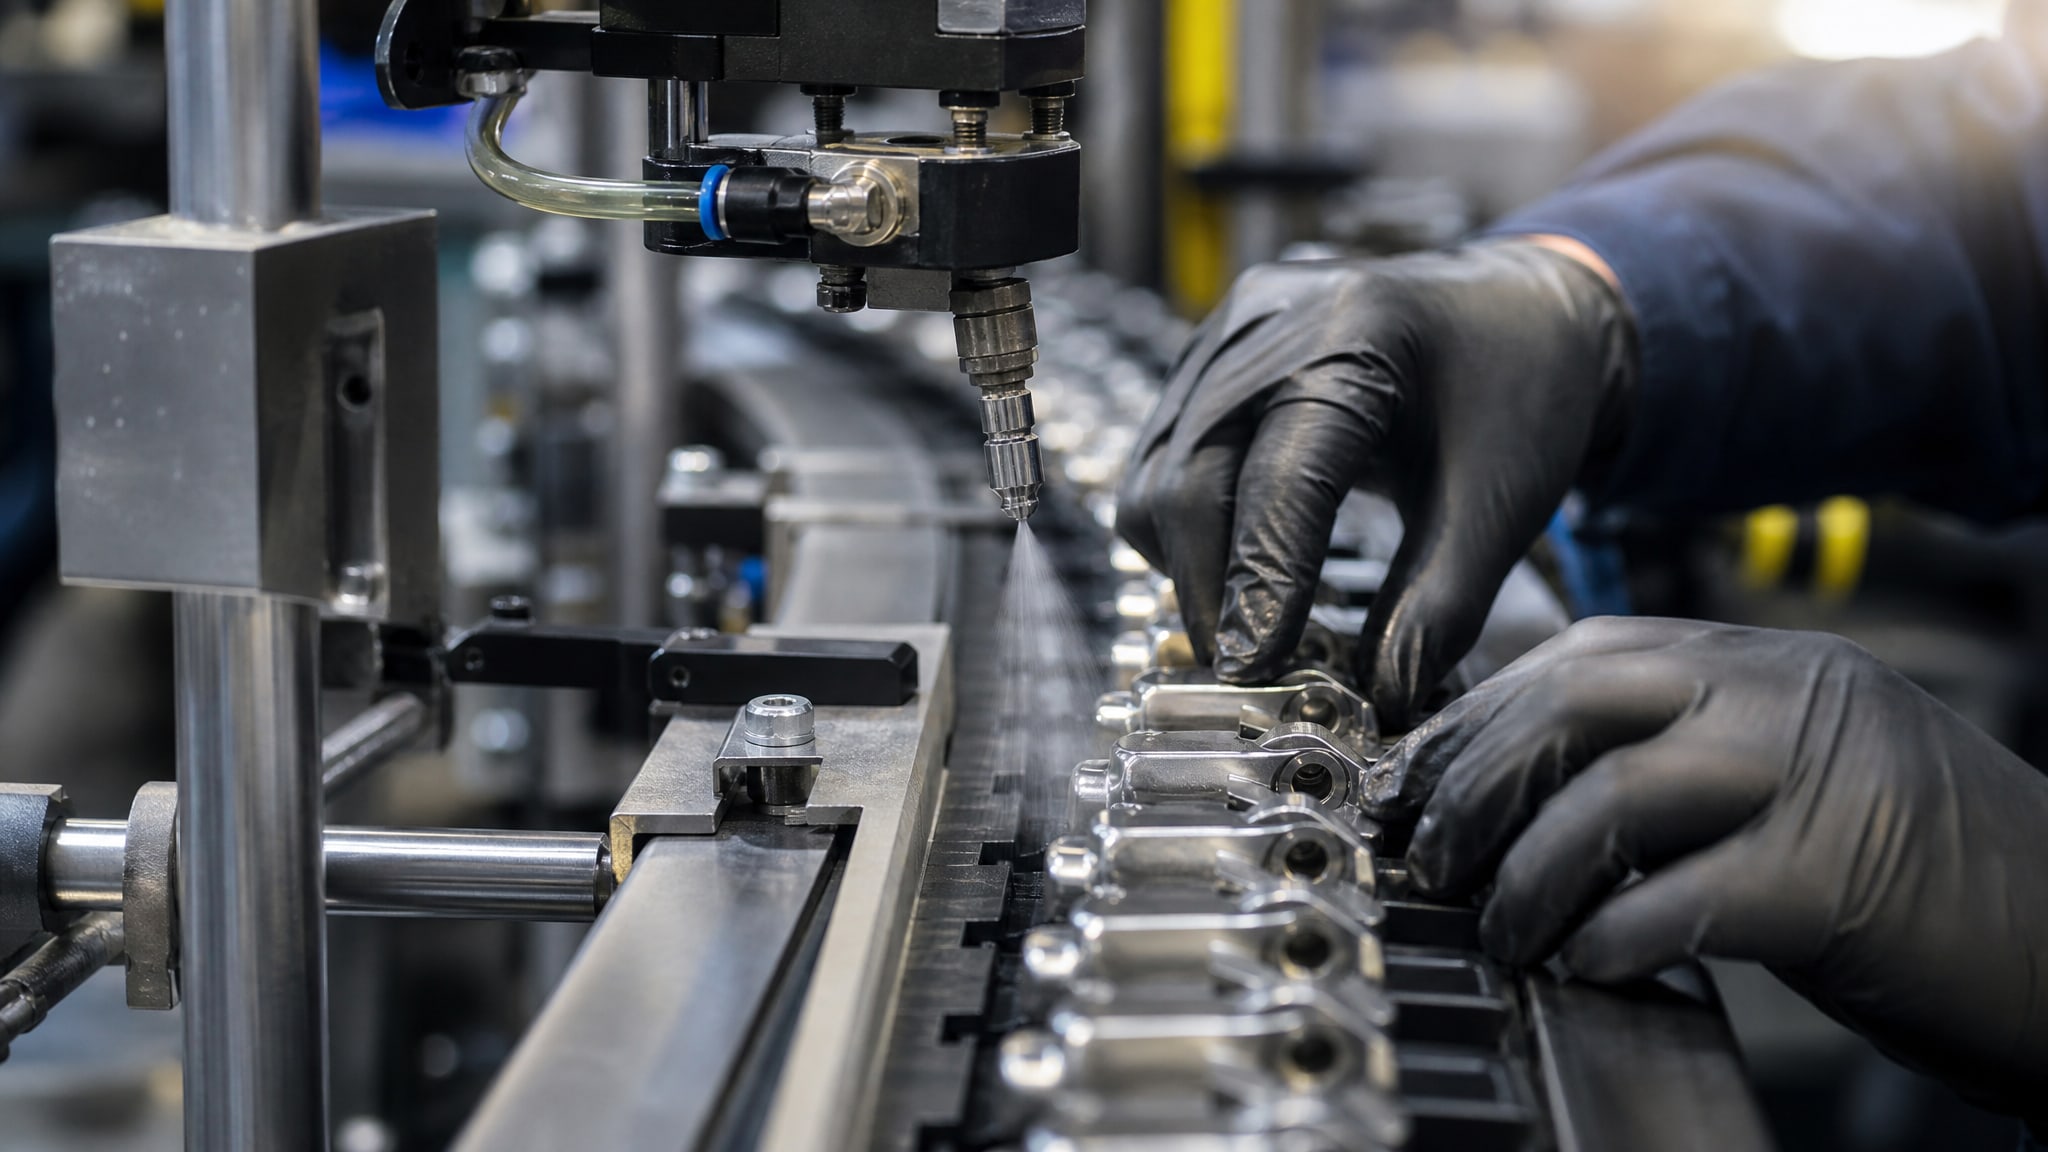
Но он не может определить точную толщину в микронах. Многие, особенно в небольших цехах, полагаются только на вид и не измеряют толщину, а потом удивляются, почему детали быстро теряют защиту или скользкость. Проверка должна быть инструментальной: толщиномер в руках специалиста, несколько точек на каждой детали, запись результатов в журнал.
Вторая ошибка - игнорирование калибровки и верификации. Прибор куплен, включен, начинают мерить. Спустя месяц обнаруживают, что все показания были на 10 микрон ниже, чем нужно, потому что датчик засорился или разбалансировался. Эталонные пластины нужны всегда: проверка перед началом смены и хотя бы раз в неделю повторная калибровка.
Третья ошибка - измерение только в центре детали. На краях и выступах толщина часто отличается. Если контролировать только центр, часть брака пройдет незамеченным. Измеряй на 5–7 точках, включая край и любые углубления.
Часто задаваемые вопросы
Какой метод контроля толщины выбрать для серийного производства мелких деталей?
Выбор метода зависит от материала основы: для стали используй магнитный толщиномер (быстро и дешево), для нержавеющей стали и цветных металлов - вихретоковый. Если толщина покрытия более 100 микрон, можно рассмотреть ультразвуковой метод. Для серийного контроля главное - калибровка, эталонные пластины и несколько измерений на разных участках каждой детали. Магнитный метод дешевле, вихретоковый универсальнее.
Сколько слоев нужно наносить при распылении на мелкие детали?
Рекомендуется наносить несколько тонких слоев вместо одного толстого. Например, три слоя по 10–12 микрон безопаснее, чем один слой в 30 микрон, потому что снижается риск подтеков и искажения геометрии. Интервал между слоями - минимум 5 минут, оптимально 10–20 минут для подсыхания.
Почему толщина покрытия разная на разных участках одной детали?
Неравномерность может быть вызвана неправильным расстоянием от распылителя, непараллельным расположением детали относительно факела, или сложной геометрией детали (углубления и выступы получают разное количество материала). Также влияет направленность факела: если распыляешь под углом, толщина на боках будет тоньше. Проверь расстояние (оно должно быть 20–30 см в зависимости от типа распыления), расположение детали и количество слоев.
Нужно ли проверять толщину на каждой детали или достаточно контроля выборочно?
Контроль на каждой детали - идеал, но если серия очень велика, можно делать выборочный контроль: 3–5 деталей из партии, по 5–7 точек на каждой. Если все контролируемые детали в норме, партию принимают. Если хотя бы на одной найдена толщина за пределами допуска, вся партия перепроверяется.
Как убедиться, что толщиномер показывает правильно?
Перед началом контроля обязательно выполни последовательность: калибровка нуля (обычно в воздухе), верификация на эталоне ниже предполагаемой толщины, верификация на эталоне выше предполагаемой толщины. Если прибор показывает на эталонах значения, совпадающие с их паспортной толщиной (допуск ±1–2 микрона), считай, что прибор готов. Повторяй проверку хотя бы раз в неделю.
Заключение
Контроль толщины слоя при серийном распылении на мелкие детали - это не одноразовая операция, а система. Начинается она с выбора метода (магнитный, вихретоковый, ультразвуковой), продолжается подготовкой приборов (калибровка, эталоны), переходит в технологию распыления (несколько тонких слоев, правильная дистанция) и завершается контролем (не менее 5 точек измерения на каждой детали, ведение журнала). Каждый шаг влияет на финальный результат: толщина в допуске, равномерность и долговечность покрытия.
Следующий конкретный шаг для производства: установи стандартную процедуру контроля на вашем участке, назначь ответственного за толщиномер, проведи обучение и начни вести журнал измерений. Уже через две-три недели станет ясно, где ты теряешь точность, и можно будет скорректировать технологию или оборудование.