РПС
Производство и поставки продуктов:
СОЖ, СОТС, масла, смазки, очистители,
специальные смазочные покрытия
+7 (831) 217-22-12
+7 (903) 602-12-07
Заказать звонок
Компания
  • О компании
  • Вакансии
  • Реквизиты
  • Контакты
Каталог
  • BECHEM
    BECHEM
    • Антифрикционные покрытия
    • Защита от коррозии и очистители
      • Защита от коррозии
      • Очистители
    • Пасты и спреи
      • Пасты
      • Спреи
    • Смазки
      • Арматурные смазки
      • Смазки для железнодорожных применений
      • Смазки для открытых и закрытых передач
      • Смазки для пластмасс
      • Смазки для подшипников качения и скольжения
      • Смазки для ходовой части и тормозных систем
      • Смазки для электроконтактов
    • Смазочные масла
      • Гидравлические жидкости
      • Индустриальные редукторные и циркуляционные масла
      • Масла для компрессоров и пневматических инструментов
      • Масла для цепей
      • Силиконовые масла
    • Смазочные материалы для пищевой и фармацевтической промышленностей
      • Смазки для пищевой и фармацевтической промышленностей
      • Смазочные масла для пищевой и фармацевтической промышленностей
    • СОТС для операций обработки давлением
      • Масла для холодного прессования
      • СОТС для волочения труб
      • СОТС для листовой формовки
      • СОТС для объемной формовки
    • СОТС для процессов металлообработки со снятием стружки
      • Berufluid
      • Водосмешиваемые смазочно-охлаждающие жидкости
      • Не смешиваемые с водой смазочно-охлаждающие среды
      • Оборудование для обслуживания СОЖ и СОТС
      • Сервисные продукты по обслуживанию СОЖ и СОТС
    • Экологичные смазочные и технологические материалы
      • Экологичные смазки
      • Экологичные смазочные масла
      • Экологичные смазочные материалы для железных дорог
  • EFELE
    EFELE
    • Анаэробные составы
    • Антифрикционные покрытия
    • Жидкие уплотнители
    • Защитные покрытия
    • Масла
    • Материалы в дозаторах
    • Материалы с пищевым допуском
    • Оборудование
    • Очистители
    • Пасты
    • Смазки
    • СОЖ
  • ВЕЗДЕШКА
    ВЕЗДЕШКА
  • YUNPRO
    YUNPRO
    • Смазки общего назначения
    • Жидкости для металлообработки
      • Эмульгированные СОЖ
      • Чистые технологические масла
      • Разделительные агенты
    • Специальные смазки
      • Высокотемпературные смазки
      • Водостойкие смазки для тяжелых условий эксплуатации
      • Малошумные смазки
      • Смазки для высокоскоростных подшипников
      • Автомобильные смазки
      • Смазки для тросов
      • Смазки для открытых зубчатых передач
    • Промышленные масла
      • Турбинные масла
      • Цепные масла
      • Железнодорожные масла
      • Масла для шин
      • Гидравлические масла
      • Трансмиссионные масла
      • Циркуляционные масла
      • Компрессорные масла
  • Газпромнефть
    Газпромнефть
    • Индустриальные смазочные материалы (IND)
      • Гидравлические масла
      • Индустриальные масла Gazpromneft без присадок
      • Компрессорные масла
      • Масла для бумагоделательных машин
      • Масла для направляющих скольжения
      • Масла для прокатных станов
      • Масла закалочные и теплоносители
      • Масла разделительные
      • Масла-мягчители
      • Осевые масла
      • Пластичные смазки Gazpromneft
      • Редукторные масла
      • Трансмиссионно-гидравлические масла
      • Турбинные масла
      • Циркуляционные масла
    • Смазочные материалы для коммерческого транспорта (CVL)
      • G-Family
      • Gazpromneft
    • Смазочные материалы для потребительского сегмента (PVL)
      • G-Family
      • Gazpromneft
  • MODENGY
    MODENGY
    • Адаптивные смазочные материалы
    • Антифрикционные покрытия
    • Графеновые смазочные материалы
    • Оборудование
    • Очистители
    • Специальные растворители
    • Твердосмазочные пасты
    • Функциональные покрытия
  • РПС
    РПС
    • Очистители
    • Смазки
  • Оборудование
    Оборудование
    • pH-метр для СОТС, СОЖ
    • Биоконтроль
    • Ручной рефрактометр
    • Пневмосистема для перекачки жидкости
    • Кондуктометр
    • Скиммер Bandskimmer
    • Смеситель для приготовления эмульсии
    • Скиммер для СОЖ M-12/30
    • Скиммер для СОЖ M-11/30
    • Скиммер для СОЖ M-10/30
    • Скиммер для СОЖ M-02/30
    • Скиммер для СОЖ M-01/30
    • Скиммер для СОЖ M-00/30
    • Скиммер для СОЖ C-12/30
    • Скиммер для СОЖ C-11/30
    • Скиммер для СОЖ C-10/30
    • Скиммер для СОЖ C-02/30
    • Скиммер для СОЖ C-01/30
    • Скиммер для СОЖ C-00/30
  • Смазка как Краска
    Смазка как Краска
Статьи
Новости
Библиотека
Контакты
    РПС
    Компания
    • О компании
    • Вакансии
    • Реквизиты
    • Контакты
    Каталог
    • BECHEM
      BECHEM
      • Антифрикционные покрытия
      • Защита от коррозии и очистители
        • Защита от коррозии
        • Очистители
      • Пасты и спреи
        • Пасты
        • Спреи
      • Смазки
        • Арматурные смазки
        • Смазки для железнодорожных применений
        • Смазки для открытых и закрытых передач
        • Смазки для пластмасс
        • Смазки для подшипников качения и скольжения
        • Смазки для ходовой части и тормозных систем
        • Смазки для электроконтактов
      • Смазочные масла
        • Гидравлические жидкости
        • Индустриальные редукторные и циркуляционные масла
        • Масла для компрессоров и пневматических инструментов
        • Масла для цепей
        • Силиконовые масла
      • Смазочные материалы для пищевой и фармацевтической промышленностей
        • Смазки для пищевой и фармацевтической промышленностей
        • Смазочные масла для пищевой и фармацевтической промышленностей
      • СОТС для операций обработки давлением
        • Масла для холодного прессования
        • СОТС для волочения труб
        • СОТС для листовой формовки
        • СОТС для объемной формовки
      • СОТС для процессов металлообработки со снятием стружки
        • Berufluid
        • Водосмешиваемые смазочно-охлаждающие жидкости
        • Не смешиваемые с водой смазочно-охлаждающие среды
        • Оборудование для обслуживания СОЖ и СОТС
        • Сервисные продукты по обслуживанию СОЖ и СОТС
      • Экологичные смазочные и технологические материалы
        • Экологичные смазки
        • Экологичные смазочные масла
        • Экологичные смазочные материалы для железных дорог
    • EFELE
      EFELE
      • Анаэробные составы
      • Антифрикционные покрытия
      • Жидкие уплотнители
      • Защитные покрытия
      • Масла
      • Материалы в дозаторах
      • Материалы с пищевым допуском
      • Оборудование
      • Очистители
      • Пасты
      • Смазки
      • СОЖ
    • ВЕЗДЕШКА
      ВЕЗДЕШКА
    • YUNPRO
      YUNPRO
      • Смазки общего назначения
      • Жидкости для металлообработки
        • Эмульгированные СОЖ
        • Чистые технологические масла
        • Разделительные агенты
      • Специальные смазки
        • Высокотемпературные смазки
        • Водостойкие смазки для тяжелых условий эксплуатации
        • Малошумные смазки
        • Смазки для высокоскоростных подшипников
        • Автомобильные смазки
        • Смазки для тросов
        • Смазки для открытых зубчатых передач
      • Промышленные масла
        • Турбинные масла
        • Цепные масла
        • Железнодорожные масла
        • Масла для шин
        • Гидравлические масла
        • Трансмиссионные масла
        • Циркуляционные масла
        • Компрессорные масла
    • Газпромнефть
      Газпромнефть
      • Индустриальные смазочные материалы (IND)
        • Гидравлические масла
        • Индустриальные масла Gazpromneft без присадок
        • Компрессорные масла
        • Масла для бумагоделательных машин
        • Масла для направляющих скольжения
        • Масла для прокатных станов
        • Масла закалочные и теплоносители
        • Масла разделительные
        • Масла-мягчители
        • Осевые масла
        • Пластичные смазки Gazpromneft
        • Редукторные масла
        • Трансмиссионно-гидравлические масла
        • Турбинные масла
        • Циркуляционные масла
      • Смазочные материалы для коммерческого транспорта (CVL)
        • G-Family
        • Gazpromneft
      • Смазочные материалы для потребительского сегмента (PVL)
        • G-Family
        • Gazpromneft
    • MODENGY
      MODENGY
      • Адаптивные смазочные материалы
      • Антифрикционные покрытия
      • Графеновые смазочные материалы
      • Оборудование
      • Очистители
      • Специальные растворители
      • Твердосмазочные пасты
      • Функциональные покрытия
    • РПС
      РПС
      • Очистители
      • Смазки
    • Оборудование
      Оборудование
      • pH-метр для СОТС, СОЖ
      • Биоконтроль
      • Ручной рефрактометр
      • Пневмосистема для перекачки жидкости
      • Кондуктометр
      • Скиммер Bandskimmer
      • Смеситель для приготовления эмульсии
      • Скиммер для СОЖ M-12/30
      • Скиммер для СОЖ M-11/30
      • Скиммер для СОЖ M-10/30
      • Скиммер для СОЖ M-02/30
      • Скиммер для СОЖ M-01/30
      • Скиммер для СОЖ M-00/30
      • Скиммер для СОЖ C-12/30
      • Скиммер для СОЖ C-11/30
      • Скиммер для СОЖ C-10/30
      • Скиммер для СОЖ C-02/30
      • Скиммер для СОЖ C-01/30
      • Скиммер для СОЖ C-00/30
    • Смазка как Краска
      Смазка как Краска
    Статьи
    Новости
    Библиотека
    Контакты
      РПС
      • Компания
        • Назад
        • Компания
        • О компании
        • Вакансии
        • Реквизиты
        • Контакты
      • Каталог
        • Назад
        • Каталог
        • BECHEM
          • Назад
          • BECHEM
          • Антифрикционные покрытия
          • Защита от коррозии и очистители
            • Назад
            • Защита от коррозии и очистители
            • Защита от коррозии
            • Очистители
          • Пасты и спреи
            • Назад
            • Пасты и спреи
            • Пасты
            • Спреи
          • Смазки
            • Назад
            • Смазки
            • Арматурные смазки
            • Смазки для железнодорожных применений
            • Смазки для открытых и закрытых передач
            • Смазки для пластмасс
            • Смазки для подшипников качения и скольжения
            • Смазки для ходовой части и тормозных систем
            • Смазки для электроконтактов
          • Смазочные масла
            • Назад
            • Смазочные масла
            • Гидравлические жидкости
            • Индустриальные редукторные и циркуляционные масла
            • Масла для компрессоров и пневматических инструментов
            • Масла для цепей
            • Силиконовые масла
          • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Назад
            • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Смазки для пищевой и фармацевтической промышленностей
            • Смазочные масла для пищевой и фармацевтической промышленностей
          • СОТС для операций обработки давлением
            • Назад
            • СОТС для операций обработки давлением
            • Масла для холодного прессования
            • СОТС для волочения труб
            • СОТС для листовой формовки
            • СОТС для объемной формовки
          • СОТС для процессов металлообработки со снятием стружки
            • Назад
            • СОТС для процессов металлообработки со снятием стружки
            • Berufluid
            • Водосмешиваемые смазочно-охлаждающие жидкости
            • Не смешиваемые с водой смазочно-охлаждающие среды
            • Оборудование для обслуживания СОЖ и СОТС
            • Сервисные продукты по обслуживанию СОЖ и СОТС
          • Экологичные смазочные и технологические материалы
            • Назад
            • Экологичные смазочные и технологические материалы
            • Экологичные смазки
            • Экологичные смазочные масла
            • Экологичные смазочные материалы для железных дорог
        • EFELE
          • Назад
          • EFELE
          • Анаэробные составы
          • Антифрикционные покрытия
          • Жидкие уплотнители
          • Защитные покрытия
          • Масла
          • Материалы в дозаторах
          • Материалы с пищевым допуском
          • Оборудование
          • Очистители
          • Пасты
          • Смазки
          • СОЖ
        • ВЕЗДЕШКА
        • YUNPRO
          • Назад
          • YUNPRO
          • Смазки общего назначения
          • Жидкости для металлообработки
            • Назад
            • Жидкости для металлообработки
            • Эмульгированные СОЖ
            • Чистые технологические масла
            • Разделительные агенты
          • Специальные смазки
            • Назад
            • Специальные смазки
            • Высокотемпературные смазки
            • Водостойкие смазки для тяжелых условий эксплуатации
            • Малошумные смазки
            • Смазки для высокоскоростных подшипников
            • Автомобильные смазки
            • Смазки для тросов
            • Смазки для открытых зубчатых передач
          • Промышленные масла
            • Назад
            • Промышленные масла
            • Турбинные масла
            • Цепные масла
            • Железнодорожные масла
            • Масла для шин
            • Гидравлические масла
            • Трансмиссионные масла
            • Циркуляционные масла
            • Компрессорные масла
        • Газпромнефть
          • Назад
          • Газпромнефть
          • Индустриальные смазочные материалы (IND)
            • Назад
            • Индустриальные смазочные материалы (IND)
            • Гидравлические масла
            • Индустриальные масла Gazpromneft без присадок
            • Компрессорные масла
            • Масла для бумагоделательных машин
            • Масла для направляющих скольжения
            • Масла для прокатных станов
            • Масла закалочные и теплоносители
            • Масла разделительные
            • Масла-мягчители
            • Осевые масла
            • Пластичные смазки Gazpromneft
            • Редукторные масла
            • Трансмиссионно-гидравлические масла
            • Турбинные масла
            • Циркуляционные масла
          • Смазочные материалы для коммерческого транспорта (CVL)
            • Назад
            • Смазочные материалы для коммерческого транспорта (CVL)
            • G-Family
            • Gazpromneft
          • Смазочные материалы для потребительского сегмента (PVL)
            • Назад
            • Смазочные материалы для потребительского сегмента (PVL)
            • G-Family
            • Gazpromneft
        • MODENGY
          • Назад
          • MODENGY
          • Адаптивные смазочные материалы
          • Антифрикционные покрытия
          • Графеновые смазочные материалы
          • Оборудование
          • Очистители
          • Специальные растворители
          • Твердосмазочные пасты
          • Функциональные покрытия
        • РПС
          • Назад
          • РПС
          • Очистители
          • Смазки
        • Оборудование
          • Назад
          • Оборудование
          • Оборудование для обслуживания cмазочно-охлаждающих жидкостей (СОЖ)
        • Смазка как Краска
      • Статьи
      • Новости
      • Библиотека
      • Контакты
      • Подбор СОЖ для металлообработки
      • Подбор СОЖ для волочения
      • +7 (831) 217-22-12
        • Назад
        • Телефоны
        • +7 (831) 217-22-12
        • +7 (903) 602-12-07
        • Заказать звонок
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      • Главная
      • Информация
      • Тренды
      • Почему твердосмазочное покрытие стирается за несколько часов и как улучшить адгезию

      Почему твердосмазочное покрытие стирается за несколько часов и как улучшить адгезию

      Грязный цех, где работник пытается очистить металлическую деталь, чтобы как улучшить адгезию покрытия.
      Как улучшить адгезию покрытия? Узнайте, как твердосмазочное покрытие не будет стираться, и получите рекомендации по подготовке поверхности.

      Твердосмазочные покрытия стираются быстро не потому, что сам материал некачественный. Вопрос адгезии - это в первую очередь вопрос подготовки поверхности и соблюдения технологического процесса. Когда инженер или закупщик сталкивается с отказом покрытия за несколько часов работы, причина обычно лежит в цепочке упущений: неправильная очистка, отсутствие профиля поверхности, нарушение окна между подготовкой и нанесением или несоблюдение режима отверждения. Стандарты ASTM D2510, AMS 2526D и NASA PRC-8001 показывают, что при правильной схеме подготовки адгезия твердосмазочного покрытия становится предсказуемой и долгоживущей. В этой статье разберем, почему покрытие падает, и дадим конкретные шаги по его улучшению.

      Почему адгезия твердосмазочного покрытия падает за несколько часов


      Когда покрытие стирается или отслаивается вскоре после нанесения, виноват не материал, а нарушение технологии подготовки и нанесения. 

      Источники указывают на несколько типичных ошибок.

      Первая и самая частая причина - недостаточная очистка поверхности. По ASTM D2510 поверхность должна быть очищена от масел, оксидов и других загрязнений, затем проверена критерием «водной пленки»: если при погружении панели в чистую воду при 38 ± 3°C пленка воды держится не менее 1 минуты, поверхность считается чистой. Простое обезжиривание не гарантирует удаление оксидного слоя, особенно на нержавеющей стали.

      Вторая проблема - отсутствие профиля поверхности или активации. Гладкая поверхность обладает низкой адгезией. Стандарты ISO 8501 и ISO 8504 требуют удаления прокатной окалины, ржавчины и создания профиля через абразивную обработку. Для стали это может быть дробеструйка, для нержавейки - абразивная обработка в сочетании с пассивацией.

      Третья причина - нарушение окна между подготовкой и нанесением. NASA в стандарте PRC-8001 ограничивает это время для нержавеющих и никелевых сплавов 8 часами: если дольше, поверхность окисляется вновь, и адгезия падает. На практике это означает: подготовил - сразу наносишь, без перерывов на 1-2 дня.

      Четвертая причина - несоблюдение толщины сухой пленки. ASTM D2510 задает диапазон 0,005–0,013 мм. Слишком тонкий слой не защищает, слишком толстый плохо сцепляется и может отслаиваться под нагрузкой. Именно поэтому в авиационных и аэрокосмических процессах толщину контролируют приборами и не рассчитывают «на глаз».

      Пятая причина - неправильный режим отверждения или его отсутствие. Если производитель не указал режим, применяют базовый режим из ASTM D2510: 6 часов на воздухе при 26,7 ± 3°C или 30 минут при той же температуре плюс 1 час в печи при 149°C. Нарушение режима приводит к неполной полимеризации или испарению растворителя, и слой остается хрупким.

      Как проверить качество адгезии: стандартные методы


      Внешний вид покрытия не гарантирует его прочность сцепления. 
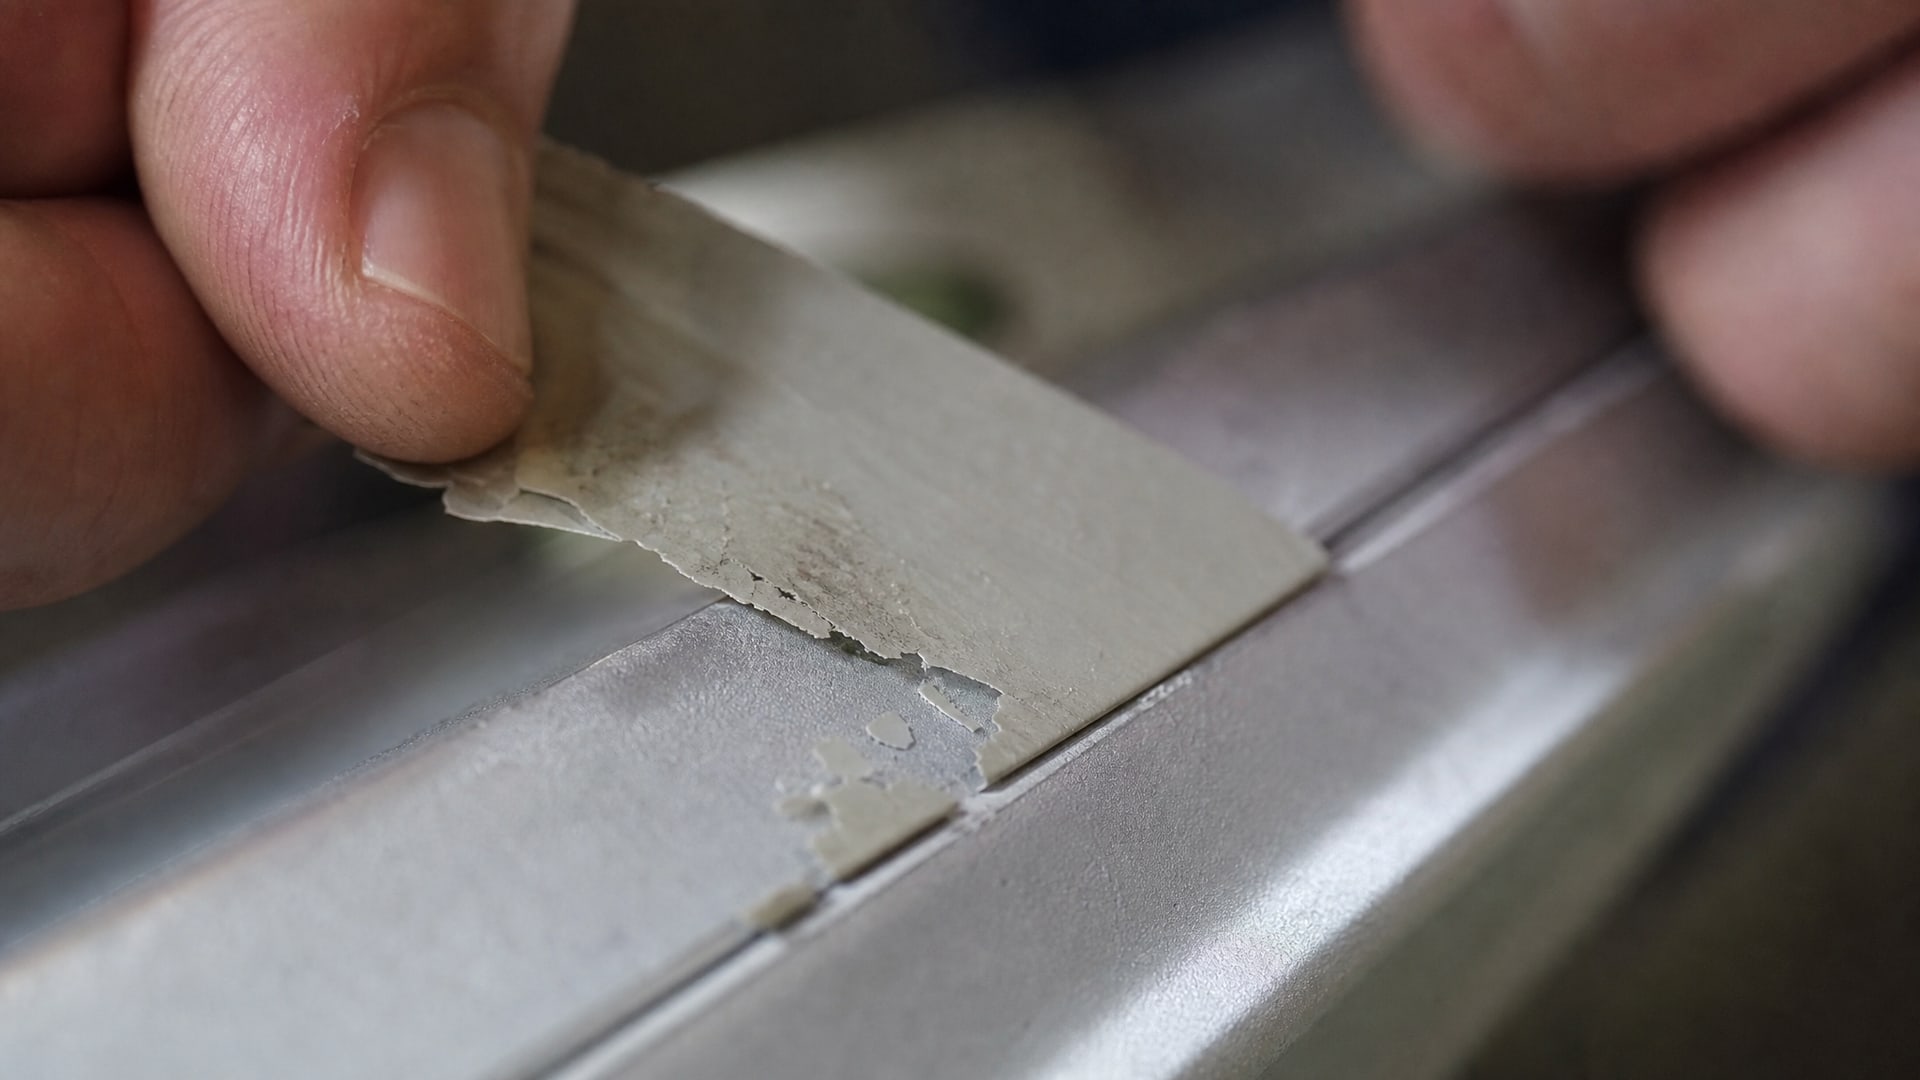
      Сцепление покрытия проверяется отрывом липкой ленты, отслаивающей чешуйки.

      По стандартам AMS 2526D и ASTM D2510 адгезию проверяют испытанием с липкой лентой (tape peel test). На покрытие наклеивают ленту минимальной прочности 25 oz/in (около 28 кг/м), прижимают, затем резко удаляют под углом 180°. Результат оценивают так: недопустимо отслаивание чешуек или частиц до обнажения основы; допускается лишь равномерный порошкообразный налет на ленте.

      Если при tape peel test покрытие отходит хлопьями или полосами, это говорит о неправильной подготовке поверхности или нарушении режима нанесения. Возврат к пункту подготовки обязателен.

      Процедура tape peel standardизирована в ASTM D2510, Procedure B, и это один из немногих тестов, который может провести инженер прямо на месте нанесения, без отправки в лабораторию.

      Подготовка поверхности для стали и нержавеющей стали


      Стандарты различают подготовку для обычной стали и нержавеющей стали, потому что их поведение существенно отличается. 
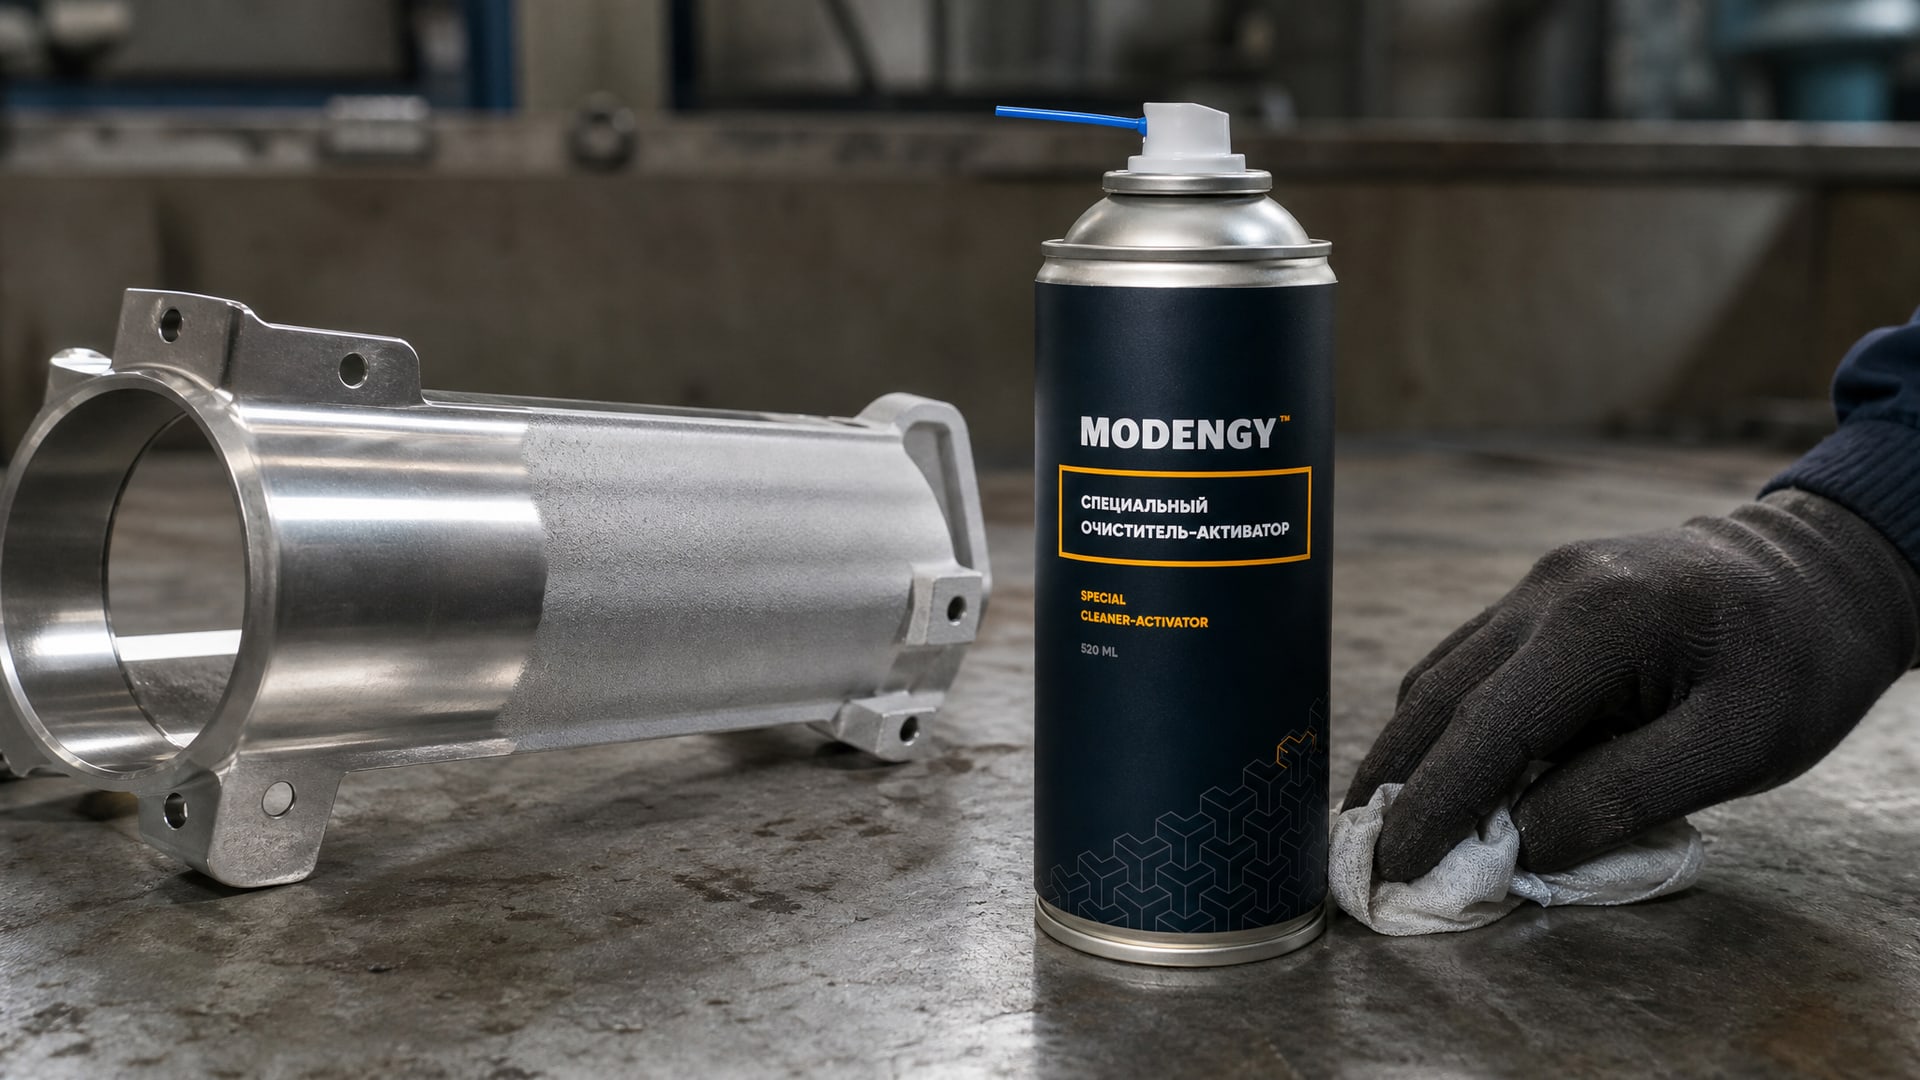
      Рука в перчатке наносит MODENGY Очиститель-активатор, как улучшить адгезию покрытия.

      Для обычной стали

      Схема подготовки по источникам включает несколько этапов. Сначала удаляют прокатную окалину, ржавчину и старые покрытия абразивной обработкой (дробеструйка, пескоструйка). Затем - обезжиривание растворителем (ацетон, этиловый спирт). Далее - фосфатирование. Хотя фосфатирование не обязательно, оно значительно повышает ресурс покрытия и коррозионную стойкость. Между фосфатированием и нанесением твердосмазочного покрытия должно пройти время в соответствии с ТДС фосфатирующего состава, обычно несколько часов.

      После фосфатирования поверхность обезжиривают еще раз и немедленно наносят покрытие. Никаких перерывов и хранения на открытом воздухе.

      Для нержавеющей стали

      Нержавейка требует более жесткой подготовки. Процесс начинается с паровой дегазации или обезжиривания растворителем, затем - абразивная обработка (grit blast). Далее обязательна пассивация, которая восстанавливает защитный оксидный слой нержавейки и улучшает адгезию последующего покрытия. Некоторые системы добавляют дополнительное химическое травление феррохлоридом для еще большей активации.

      Критично: между последней стадией подготовки (пассивацией) и нанесением твердосмазочного покрытия время должно быть не более 8 часов. Это правило из NASA PRC-8001. Если прошло больше времени, нержавейка вновь окисляется, и адгезия падает на 30-50%.

      Источники также отмечают, что для нержавеющей стали AISI 304 и подобных сплавов при работе с ответственными узлами целесообразно использовать очиститель-активатор, который удаляет остаточные загрязнения и повышает адгезионные свойства непосредственно перед нанесением. Для обеспечения максимальной адгезии твердосмазочного покрытия к нержавеющей стали рекомендуется использовать специальный очиститель-активатор, который подготавливает поверхность в последний момент перед нанесением, удаляя загрязнения и повышая ее адгезионные свойства. Это особенно важно при работе с тонкими деталями и высокоточными узлами.

      Толщина пленки и ее влияние на долговечность покрытия


      Одна из самых частых ошибок - представление, что чем толще слой покрытия, тем лучше защита. 
      Обработанные детали и инструменты на стальном верстаке

      На самом деле это не так.

      ASTM D2510 задает очень узкий диапазон толщины сухой пленки: 0,005–0,013 мм (0,0002–0,0005 дюйма). Это примерно толщина человеческого волоса. Слишком тонкий слой (менее 0,005 мм) не обеспечивает достаточной смазывающей способности; слишком толстый (более 0,013 мм) имеет две проблемы: во-первых, плохо сохнет и плохо сцепляется; во-вторых, при вибрации и фрикционных нагрузках может отслаиваться чешуйками.

      Контроль толщины в промышленности ведется электронными толщиномерами для сухого слоя. Если под рукой есть только влажный слой (не высушенный), толщина должна быть примерно в 2-3 раза больше, так как при сушке объем уменьшается за счет испарения растворителя.

      Точное соблюдение диапазона толщины - один из ключевых факторов воспроизводимости процесса. В крупных производствах, где подготовка стопроцентная, именно контроль толщины часто становится причиной отказа системы качества.

      Режим отверждения и его роль в адгезии


      Режим отверждения - это время и температура, при которых слой твердосмазочного покрытия должен высохнуть и набрать свою полную твердость. 
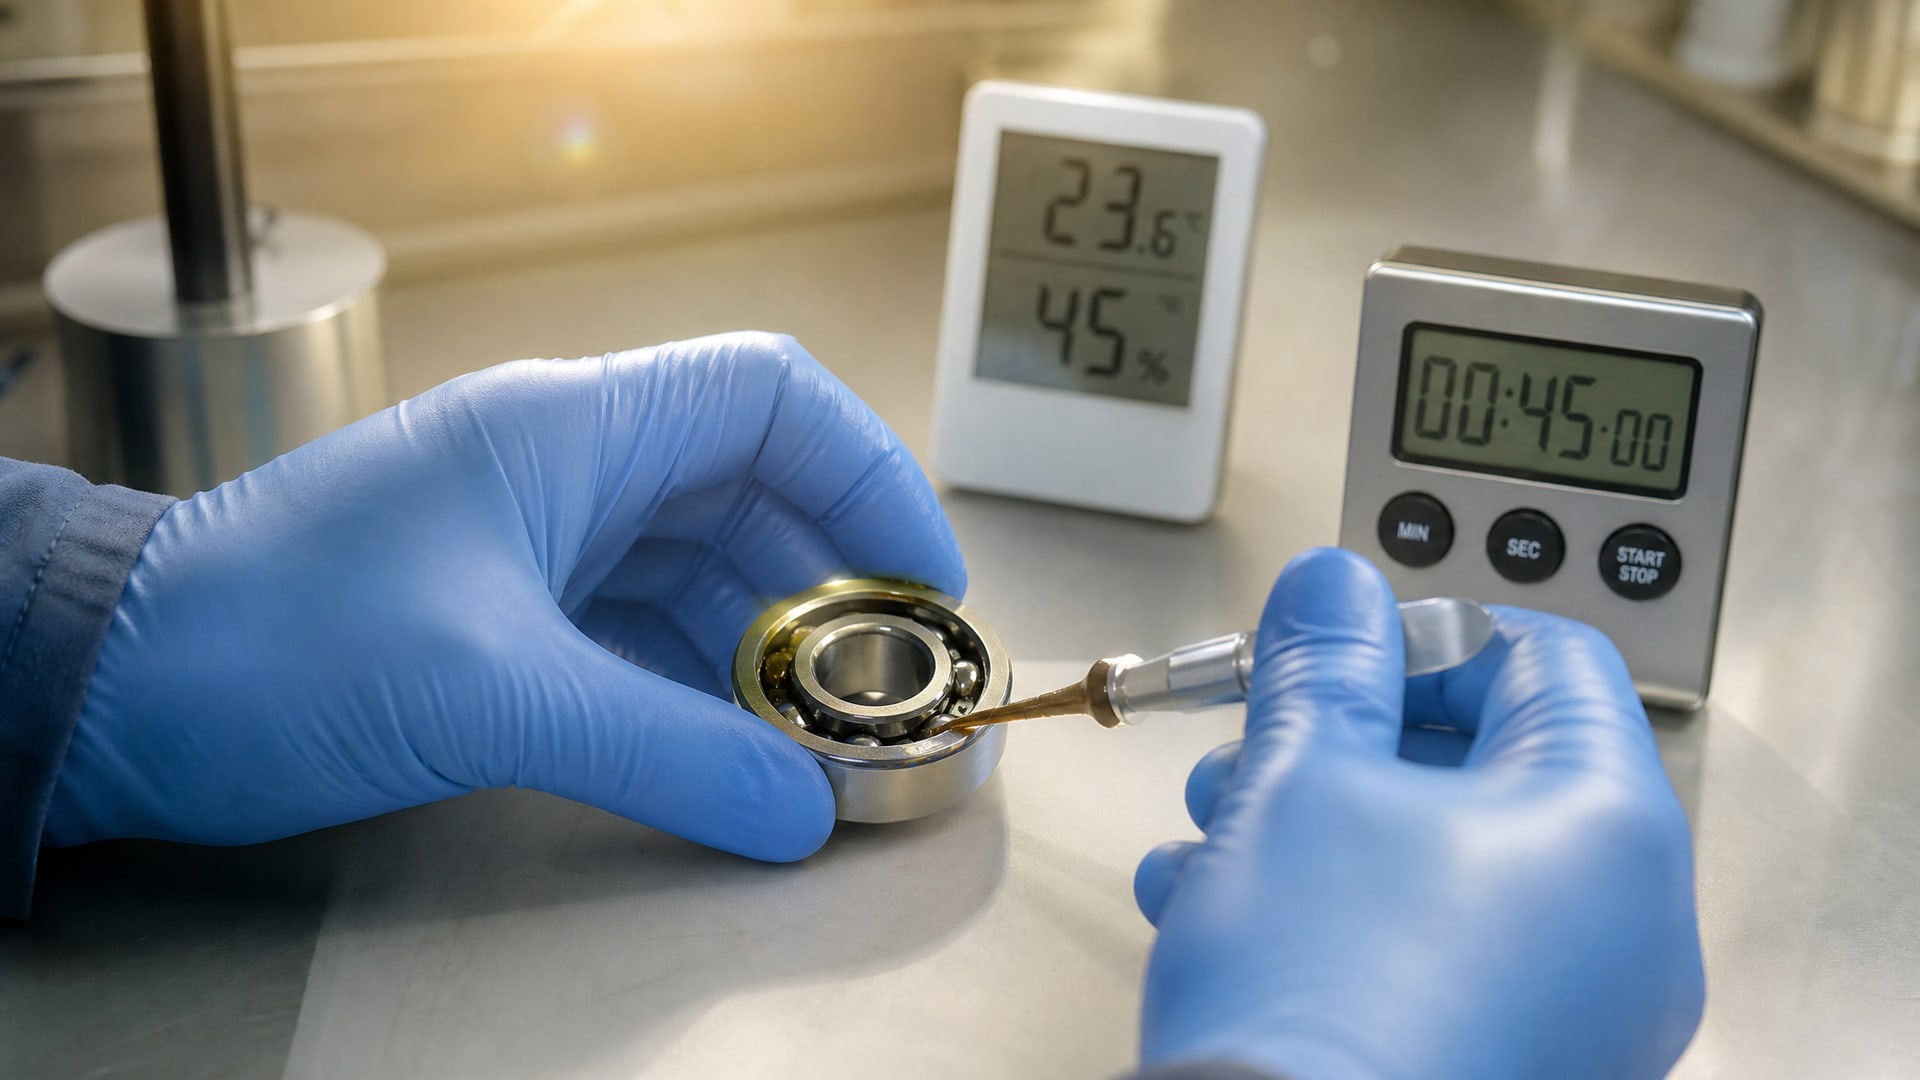
      Металлическая деталь отверждается на лабораторном столе рядом с термометром и таймером, как улучшить адгезию покрытия.

      Производитель должен указать режим в технической карте (ТДС). Если режим не указан, применяют базовый из ASTM D2510: 6 часов на воздухе при комнатной температуре 26,7 ± 3°C либо 30 минут при комнатной температуре плюс 1 час в печи при 149°C (ускоренный режим).

      Нарушение режима отверждения приводит к нескольким проблемам. Если сушка меньше, чем положено, растворитель не полностью испарится, и слой остается липким, мягким и легко стирается. Если сушка при температуре выше, чем указано, может произойти прожаривание, хрупкость и отслоение. Если сушка дольше, чем нужно, может быть переполимеризация, особенно для эпоксидных систем.

      Для производств с контролируемыми условиями (печи, климат-камеры) этот пункт соблюдается относительно легко. Для полевых условий (сборка на месте, наружные работы) необходимо либо использовать системы с быстрой сушкой, либо защищать изделие от осадков и температурных скачков в первые часы после нанесения.

      Контроль адгезии и выбор подходящей системы для конкретного материала


      Выбор твердосмазочного покрытия начинается с выяснения, какая подложка: сталь, нержавеющая сталь, алюминий, титан или комбинированная конструкция. 

      Для разных материалов требования к подготовке отличаются, и не все покрытия одинаково хорошо прилипают к каждому основанию.

      По источникам, если требуемая долговечность высока (авиационные узлы, ответственные механизмы) и используется нержавеющая сталь, стоит ориентироваться на системы и процессы, где подготовка формализована стандартами ISO/ASTM/AMS. Универсальные составы без четких процедур контроля часто дают непредсказуемый результат.

      Если твердосмазочное покрытие не обеспечивает достаточной долговечности на стальных или особенно на нержавеющих основаниях, причина редко бывает в самом покрытии. Сначала стоит проверить: правильно ли подготовлена поверхность, соблюдено ли время до нанесения, корректна ли толщина, правильно ли отверждалось. В случае, если твердосмазочное покрытие не обеспечивает достаточной долговечности, стоит рассмотреть другие антифрикционные твердосмазочные покрытия, например системы, которые обладают улучшенными характеристиками адгезии и износостойкости для тяжелонагруженных узлов, но перед этим убедиться, что процесс подготовки соответствует требованиям для выбранного покрытия.

      Проверка адгезии должна быть рутинной процедурой: tape peel test после отверждения, осмотр панелей-свидетелей, документирование результатов. Это не займет много времени, но даст уверенность, что система работает как надо.

      Практический чеклист для инженеров и закупщиков


      Если на производстве началась проблема с отслоением твердосмазочного покрытия, порядок диагностики должен быть следующим. 

      Шаг 1: проверить материал основания. Это сталь, нержавейка, алюминий? Для нержавейки требования жестче.

      Шаг 2: убедиться в чистоте поверхности. Провести тест с водной пленкой: погрузить деталь в чистую воду при 38 ± 3°C. Если пленка держится минимум 1 минуту - чистая; если быстро собирается каплями - есть загрязнения.

      Шаг 3: проверить наличие профиля поверхности. На ощупь и визуально убедиться, что поверхность не гладкая, не полированная. Гладкая поверхность имеет худшую адгезию.

      Шаг 4: сверить время между подготовкой и нанесением. Если это нержавейка или никелевые сплавы, это время не должно превышать 8 часов.

      Шаг 5: проверить толщину сухой пленки. Толщиномером измерить высушенный слой; он должен быть в диапазоне 0,005–0,013 мм.

      Шаг 6: сверить режим отверждения. Правильно ли следили за временем и температурой сушки?

      Шаг 7: провести tape peel test. Наклеить ленту, прижать, удалить под 180°. Если чешуйки или полосы отходят - вернуться к подготовке.

      Если все пункты соблюдены, а проблема остается, тогда речь идет о несовместимости самого покрытия с конкретной подложкой, и нужно пробовать другую систему.

      Часто задаваемые вопросы

      Может ли быть виновато само покрытие, если оно стирается за несколько часов?

      Может, но редко. По источникам, в 85-90% случаев причина - в подготовке поверхности, а не в составе. Сначала проверьте чистоту, наличие профиля, время до нанесения и толщину слоя. Если все соблюдено и проблема остается, тогда рассмотрите другую систему или совместимость с материалом основания.

      Обезжиривание достаточно для нержавеющей стали?

      Нет. Для нержавейки требуется паровая дегазация или растворитель, затем абразивная обработка и обязательно пассивация. Между пассивацией и нанесением покрытия не должно быть более 8 часов. Только обезжиривание даст плохую адгезию.

      Как контролировать толщину слоя без специального оборудования?

      Стандартно используют электронные толщиномеры для сухой пленки. Если оборудования нет, нужно его получить, так как визуальный контроль ненадежен. Для критичных применений (авиация, высокоточное оборудование) толщина - это гост и ее игнорировать нельзя.

      Что такое tape peel test и как его провести?

      Это испытание адгезии по ASTM D2510, Procedure B. На высушенное покрытие наклеивают липкую ленту минимальной прочности 25 oz/in, прижимают, затем резко удаляют под углом 180°. Если отходят чешуйки или полосы до обнажения металла - адгезия плохая. Если только порошкообразный налет - адгезия хорошая. Тест можно провести на месте, без лаборатории.

      Почему между подготовкой и нанесением есть ограничение в 8 часов?

      Потому что поверхность активная и при контакте с воздухом вновь окисляется. Оксидный слой не позволяет покрытию хорошо прилипнуть. NASA и другие стандарты устанавливают это ограничение для нержавеющих и никелевых сплавов специально, чтобы гарантировать адгезию.

      Заключение

      Твердосмазочное покрытие, которое стирается за несколько часов, - это результат технологического брака, а не неудачного выбора материала. Адгезия зависит от цепочки: правильная подготовка поверхности (очистка, профиль, пассивация для нержавейки), соблюдение времени до нанесения (не более 8 часов для нержавейки), точная толщина слоя (0,005–0,013 мм) и правильный режим отверждения. Проверка качества через tape peel test - обязательный этап, который заменяет внешний осмотр.

      Для улучшения адгезии начните с чек-листа: определите материал основания, проверьте чистоту и профиль поверхности, сверьте время подготовки, убедитесь в толщине слоя и проведите tape peel test. Если все соблюдено и проблема остается, пересмотрите совместимость покрытия с материалом или обратитесь к техподдержке производителя покрытия. При выборе системы для ответственных узлов ориентируйтесь на покрытия и процессы, формализованные в ISO/ASTM/AMS, - они гарантируют воспроизводимость и предсказуемый результат.
      Назад к списку Следующая статья
      Категории
      • Обзоры921
      Это интересно
      • Большой заводской цех с цистернами и трубами, рабочий у пульта
        Можно ли показатели смазок в паспортах разных производителей сравнивать напрямую: разбор методик ГОСТ, DIN и ASTM
      • Замасленный промышленный станок с двумя типами смазок демонстрирует совместимость пластичных смазок.
        Совместимость пластичных смазок при замене на аналоги: что проверять и как избежать поломок
      • Рука в перчатке наносит EFELE Смазку для кофемашин на уплотнения.
        Смазка пищевая NSF H1: риски и правила использования без допуска
      • Большой фасовочный аппарат из нержавеющей стали на пищевом производстве, нуждающийся в смазке подшипников пищевое оборудование.
        Как смазки H1 влияют на срок службы подшипников на фасовочном оборудовании
      • Смазка wd-40 наносится на детали коляски для устранения скрипа.
        Как смазать колеса детской коляски от скрипа и заеданий
      Компания
      О компании
      Вакансии
      Реквизиты
      Каталог
      BECHEM
      EFELE
      ВЕЗДЕШКА
      YUNPRO
      Газпромнефть
      MODENGY
      РПС
      Оборудование
      Смазка как Краска
      Статьи
      Тренды
      Новости
      Библиотека
      Контакты
      Наши контакты

      +7 (831) 217-22-12
      +7 (903) 602-12-07
      Пн. – Пт.: с 8:00 до 17:00
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      Условия использования сайта Политика конфиденциальности
      © 2026 Все права защищены.

      Все материалы сайта https://rps-nn.ru принадлежат ООО "НОВЫЕ РЕШЕНИЯ" ИНН 5751054390

      Заказ бесплатного образца

      Мы можем предоставить вам образец.

      Заполните форму и мы свяжемся с вами для принятия решения.

      Бесплатный образец предоставляется только для юридических лиц


      отправить заявку
      Нажимая на кнопку, вы даете согласие на обработку своих персональных данных.
      Спасибо, ваша заявка отправлена.
      Мы свяжемся с вами в ближайшее время
      Подбор СОЖ
      Подбор СОЖ для металлообработки
      Подбор СОЖ для волочения