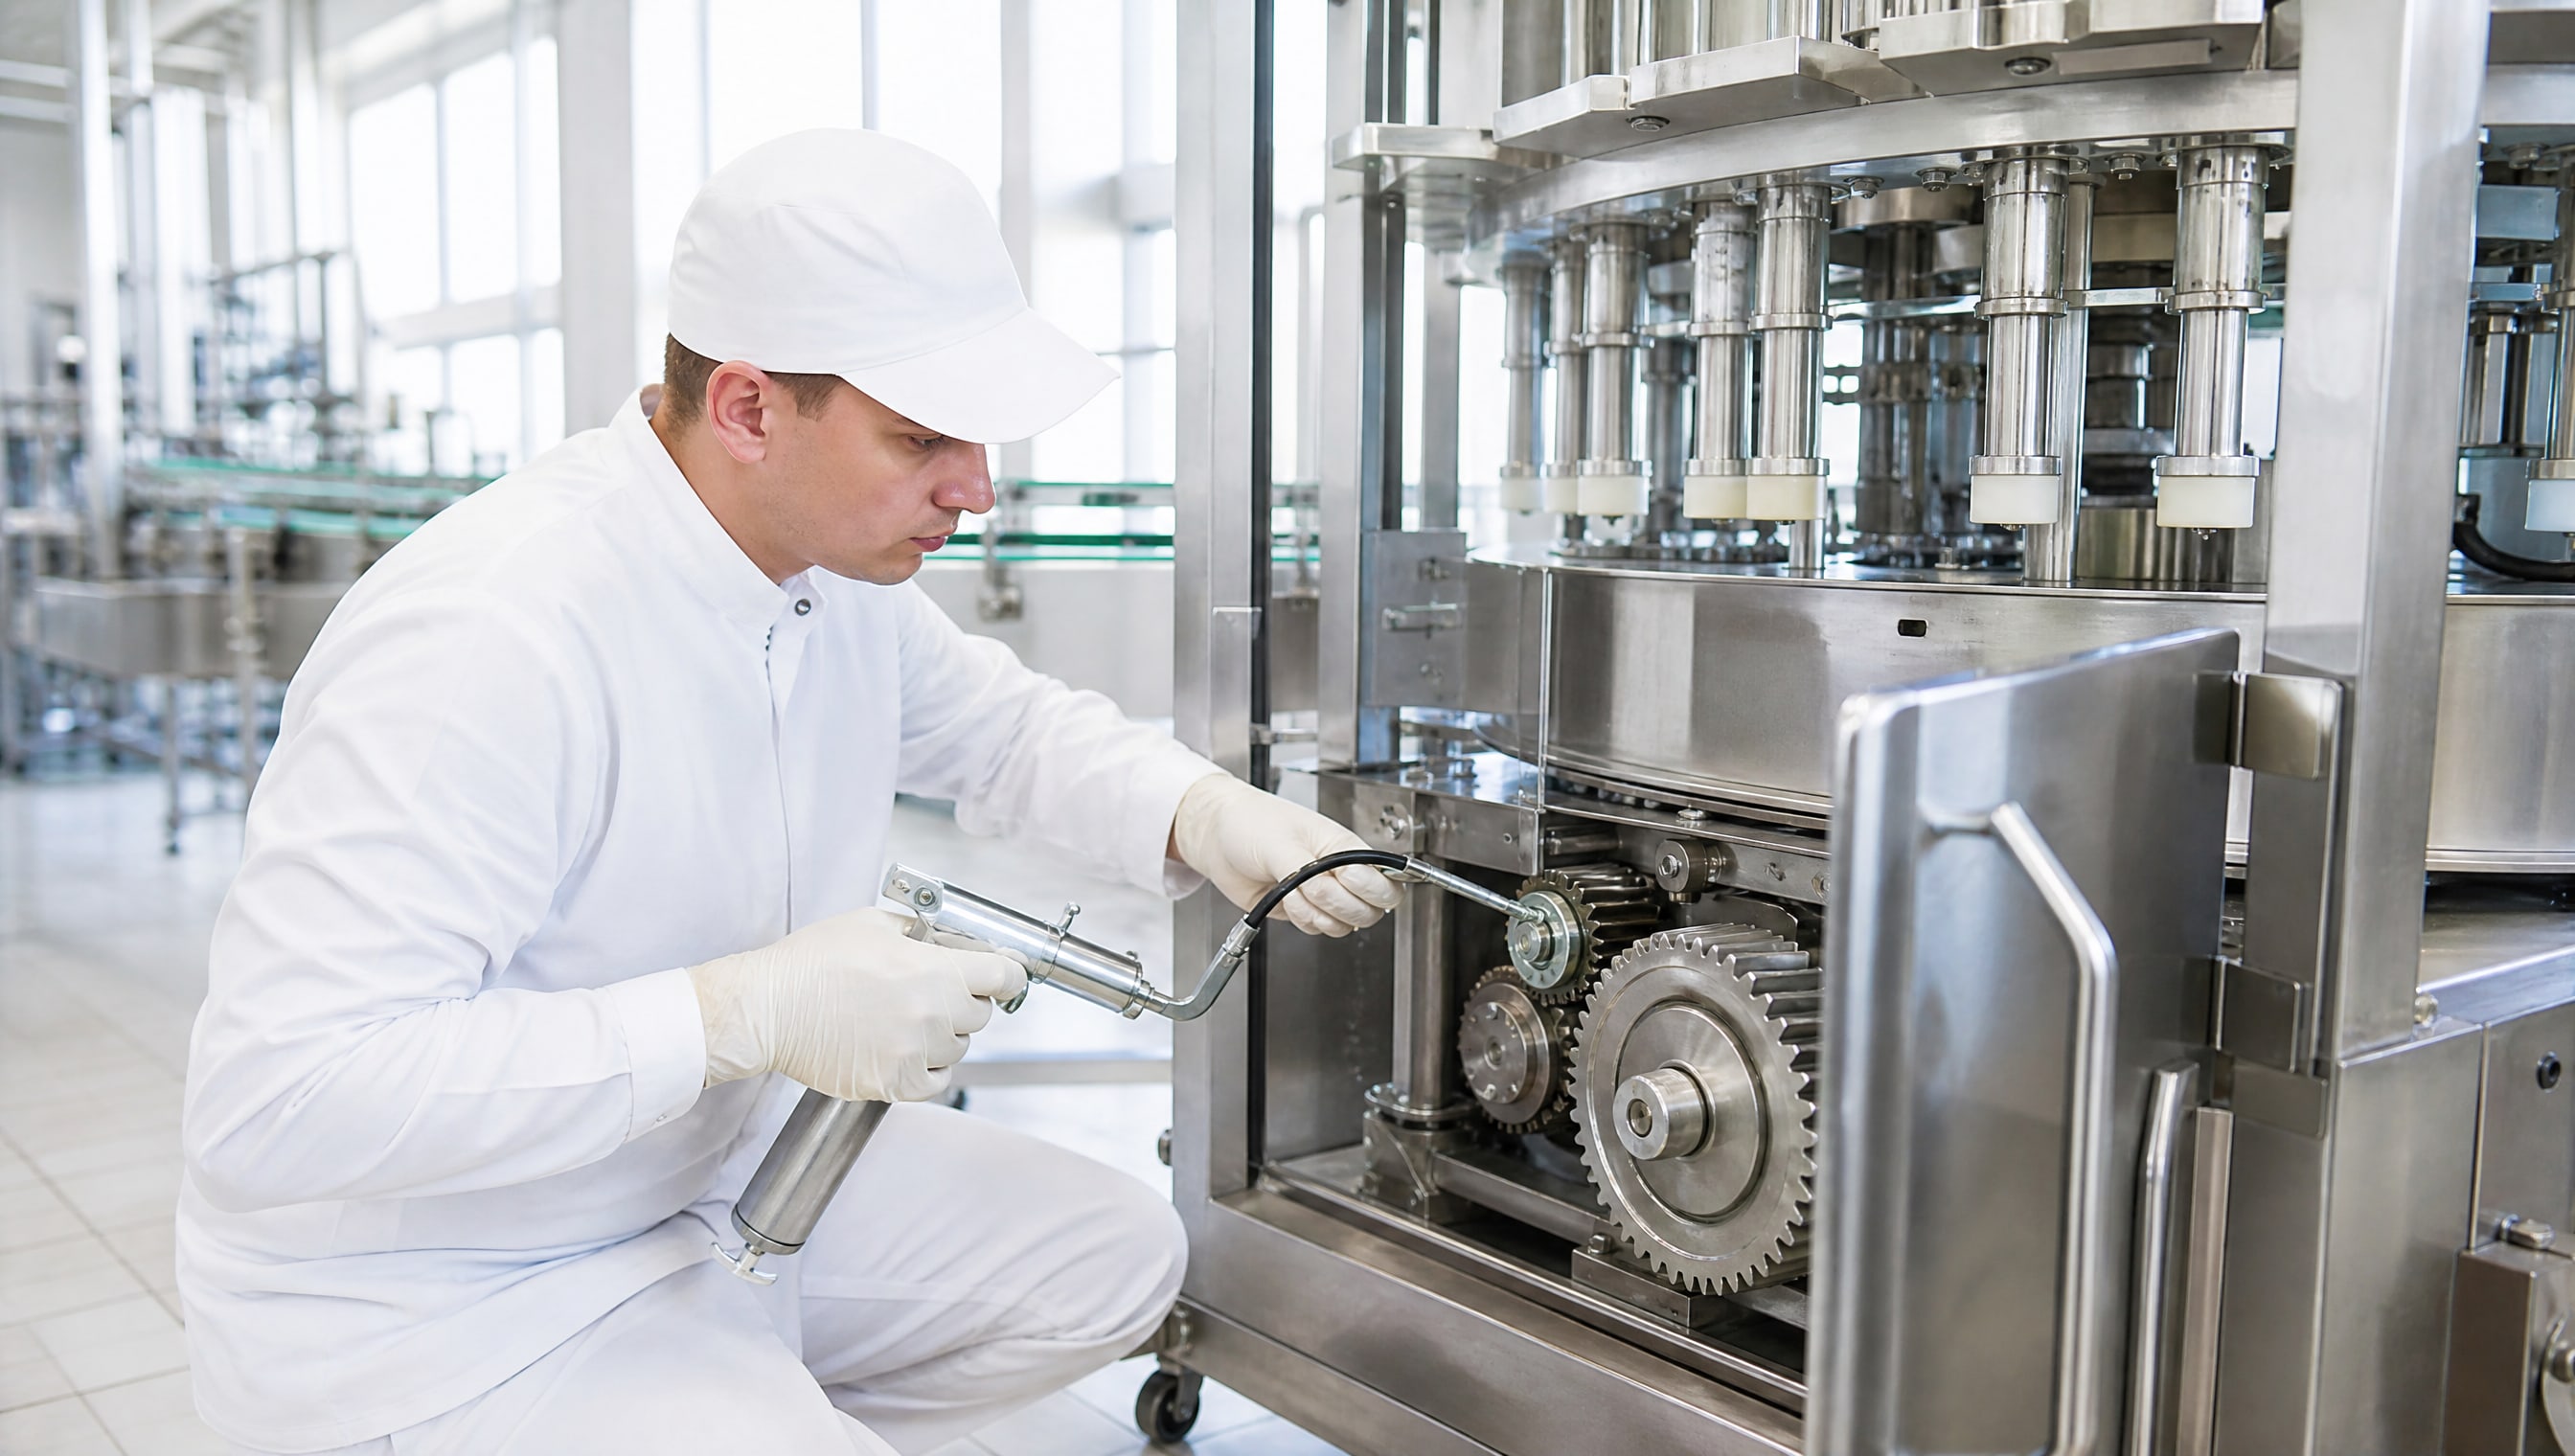
На молочных производствах фасовочные машины работают в сложных условиях: повышенная влажность, перепады температур, контакт со сладкой молочной средой. Выбор смазочного материала здесь определяется не только технической целесообразностью, но и требованиями системы ХАССП, которая регулирует безопасность пищевой продукции. Неправильно подобранная смазка может привести к микробиологическому загрязнению, нарушению органолептических свойств молока и контрольным ревизиям от надзорных органов.
Инженер или закупщик молочного производства должен понимать, какие смазочные материалы допускаются в зонах потенциального контакта с продуктом, как часто их требуется менять, и как документировать процесс смазывания в рамках ХАССП. В этой статье разберемся с принципами выбора смазок для пищевого оборудования, нормативными документами и практическими рекомендациями по обслуживанию.
Требования ХАССП к смазочным материалам пищевого оборудования
ХАССП (Hazard Analysis and Critical Control Points) в пищевой промышленности определяет критические точки контроля и точки, где риск загрязнения наиболее вероятен.
Смазочные материалы попадают в категорию веществ, которые могут напрямую влиять на безопасность конечного продукта.
Основной стандарт для пищевых смазок - NSF H1, введенный Национальным санитарным фондом США. Этот допуск означает, что смазка разрешена для использования в зонах, где ВОЗМОЖЕН СЛУЧАЙНЫЙ КОНТАКТ с пищевыми продуктами. Ключевое слово здесь - «случайный». Если смазка попадет на конвейер или в молоко в результате утечки из подшипника или шарнира, она не должна создавать опасность для здоровья потребителя.
Требования NSF H1 включают следующие свойства:
Абсолютная безопасность при пероральном поступлении в малых количествах (в пересчете на миллиграммы)
Отсутствие канцерогенных и мутагенных компонентов
Оптимальная антиоксидантная стабильность, чтобы смазка не прогоркала и не образовывала липкие отложения
Водостойкость, так как молочное производство связано с частыми мойками и санитарной обработкой оборудования
Документирование соответствия включает хранение паспортов безопасности (Safety Data Sheet, SDS), сертификатов NSF, информацию о производителе и сроке годности. Эта информация должна быть доступна при аудите ХАССП и входить в реестр допущенных на производство материалов.
Характеристики смазочных материалов для фасовочных машин молочного производства
Фасовочная машина молочного производства состоит из различных узлов с разными уровнями нагрузки.
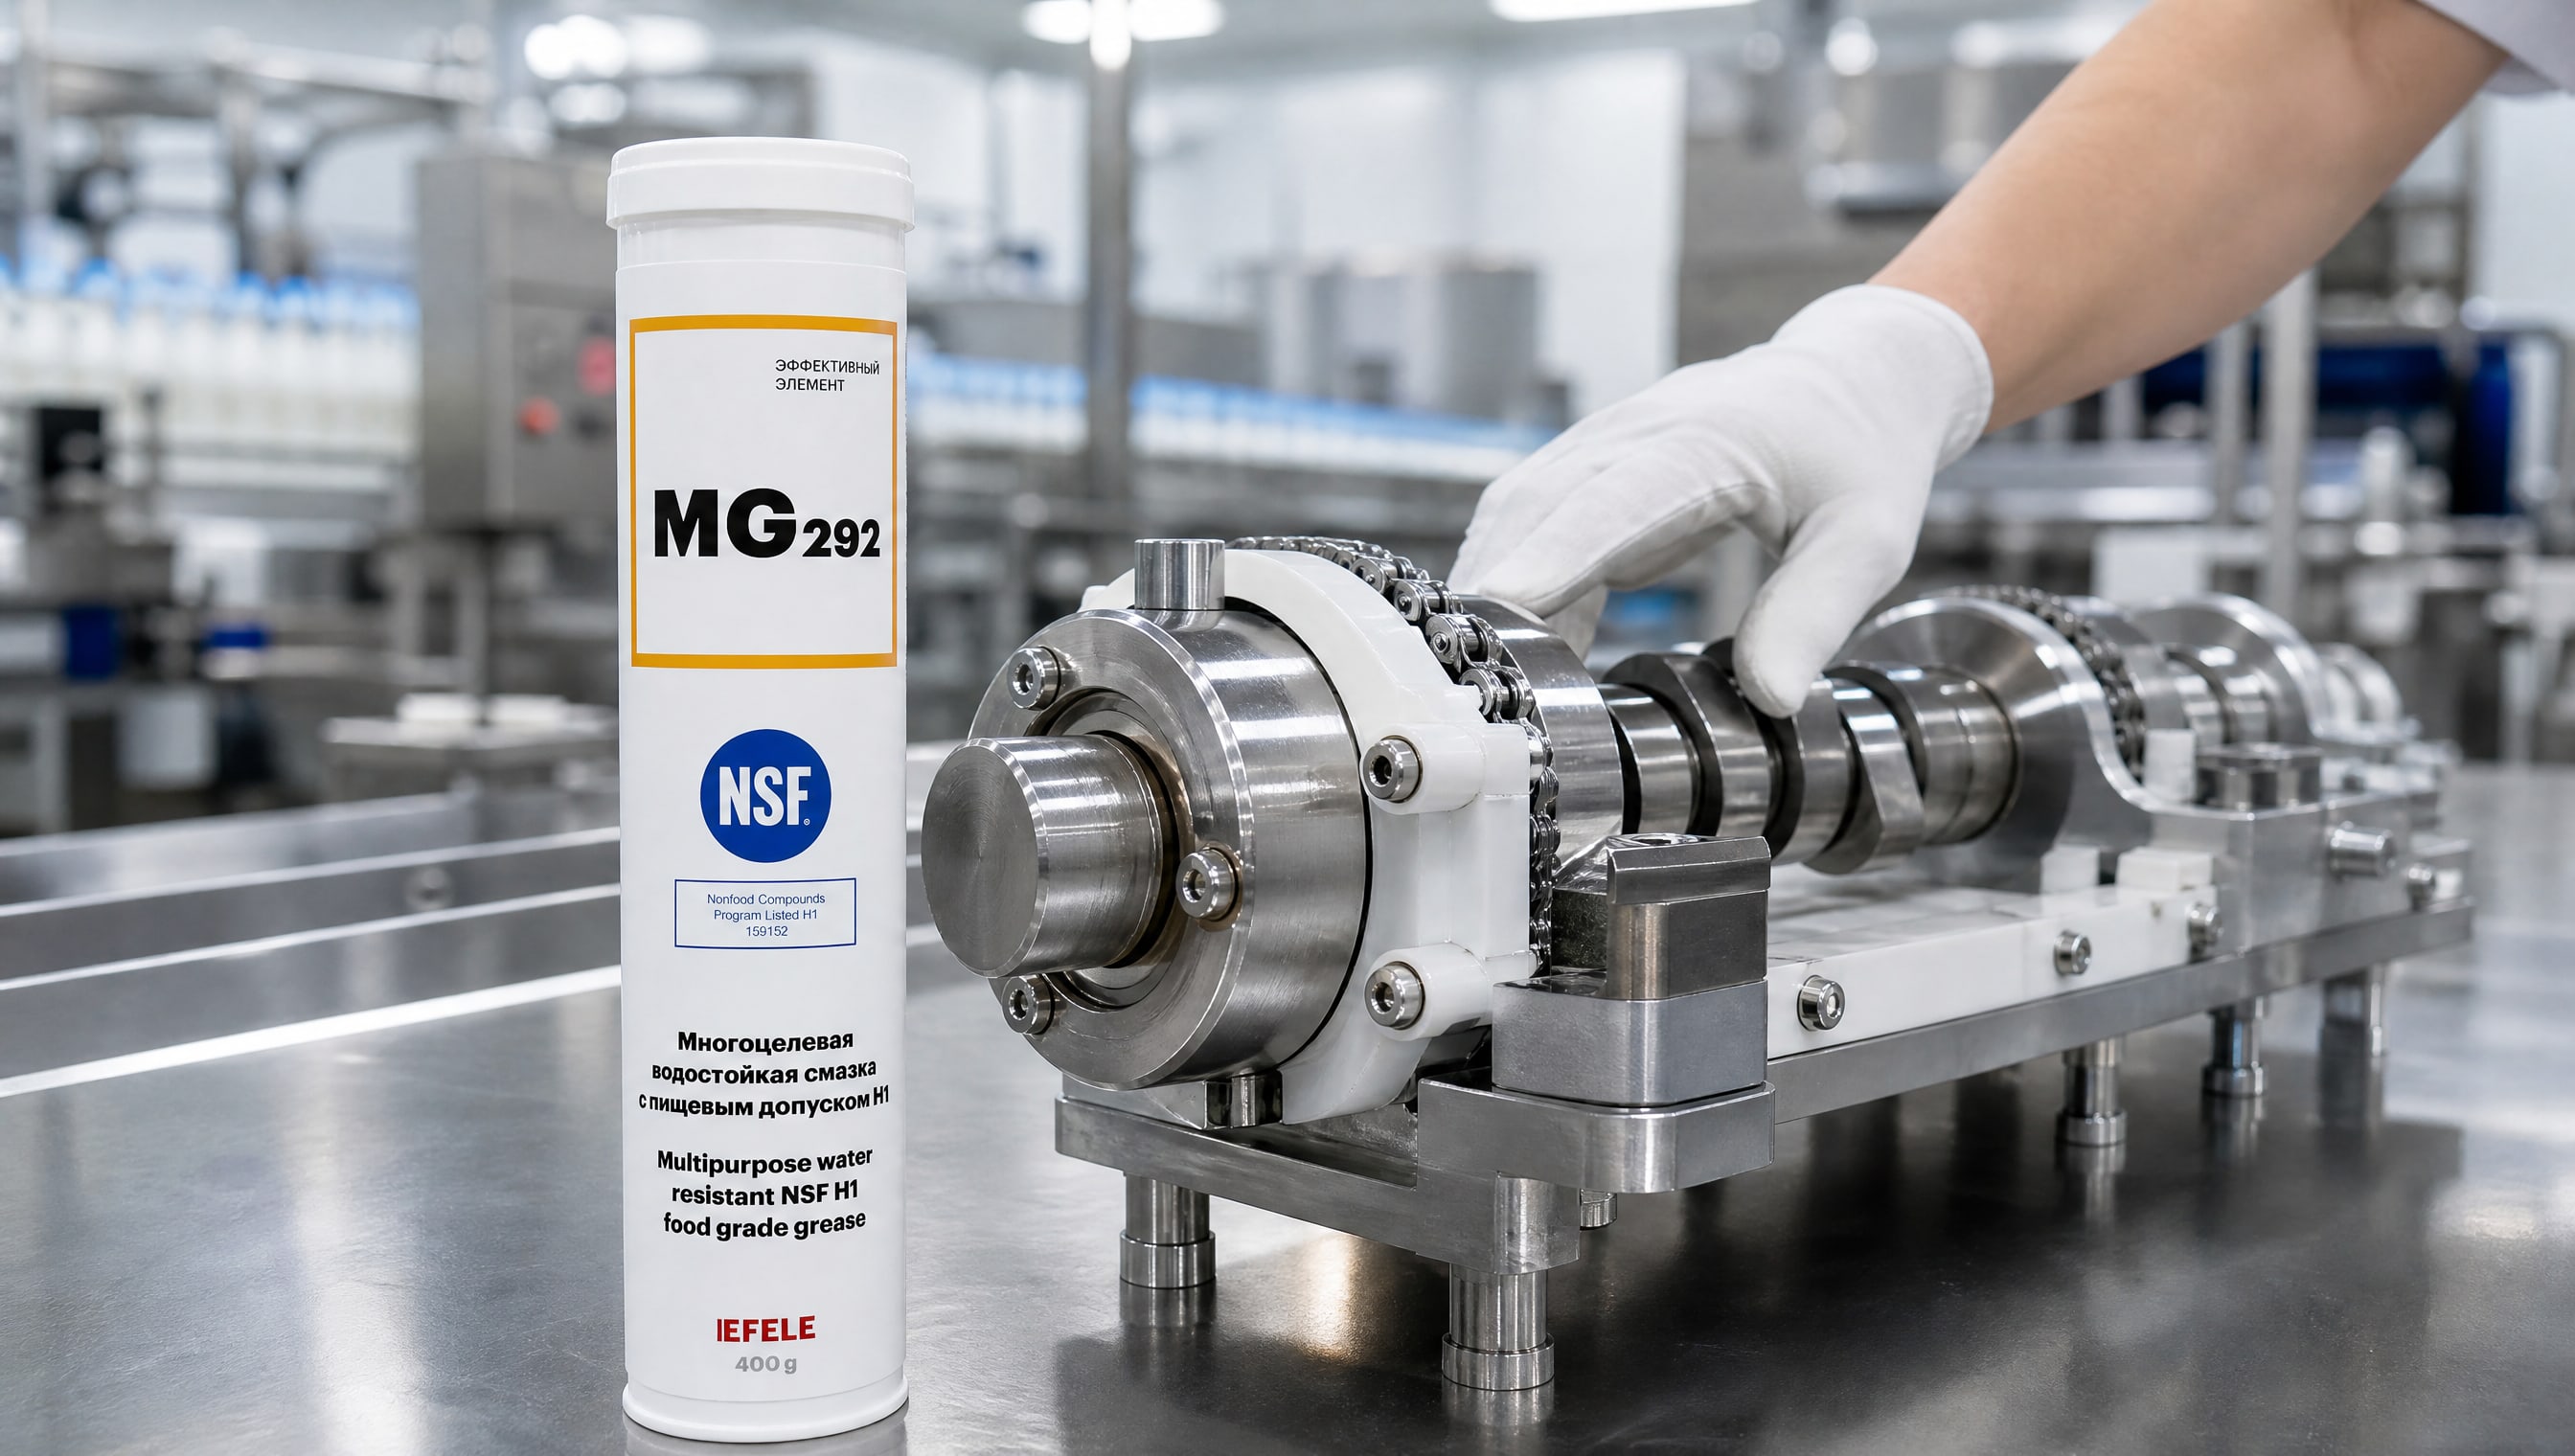
Направляющие, кулачковые механизмы, подшипники качения, втулки и шарниры требуют разных подходов к смазыванию.
Высоконагруженные узлы: кулачковые механизмы и приводные передачи
Кулачковые механизмы работают при значительных контактных давлениях и требуют вязкой защитной пленки, которая не будет вымываться водой и молочной жидкостью. Для таких узлов используют пластичные смазки (консистентные смазки) класса NLGI 2 или 2/3 с высокой адгезией - способностью удерживаться на поверхности.
Водостойкость достигается использованием синтетических масляных основ и специальных загустителей. При промывке оборудования горячей водой (которая обязательна в молочной промышленности) смазка должна образовать стойкий слой и не разрушиться в течение рабочего цикла машины.
Для высоконагруженных узлов фасовочных машин, работающих в условиях повышенной влажности, рекомендуется использовать водостойкую смазку EFELE MG-292 (NSF H1), которая обеспечивает надежную защиту от износа и коррозии, сохраняя свои свойства после воздействия горячей воды и моющих растворов.
Легконагруженные узлы и узлы скольжения
Легконагруженные соединения, направляющие, скользящие элементы можно защищать маслами. Масло NSF H1 проникает в узкие зазоры, обеспечивает плавное скольжение и может наноситься тонким слоем без образования вязких наслоений. Масло легче вытирается при сборке оборудования после смазывания, чем пластичная смазка.
Подойдет универсальное масло EFELE MO-841 (NSF H1), обладающее высокими проникающими свойствами. Такое масло быстро распределяется по поверхности деталей, защищает от коррозии при влажности и легко удаляется при необходимости переборки узла.
Совместимость с материалами оборудования
Смазочный материал не должен вызывать разбухание резины (уплотнений) и не должен разрушать полимерные прокладки. На фасовочных машинах часто используют резиновые кольца, силиконовые герметики и пластиковые трубки. Перед окончательным выбором смазки необходимо проверить ее совместимость с этими материалами.
Большинство современных пластичных смазок NSF H1 на синтетических маслах совместимы с резиной и полимерами, однако следует проверить карточку товара конкретного материала и пересчитаться со специалистом производителя оборудования. Если фасовочная машина от европейского производителя, часто в ее документации указаны допущенные типы смазок.
Периодичность смазывания и документирование в ХАССП
График смазывания фасовочной машины зависит от конструкции, интенсивности работы и условий окружающей среды.
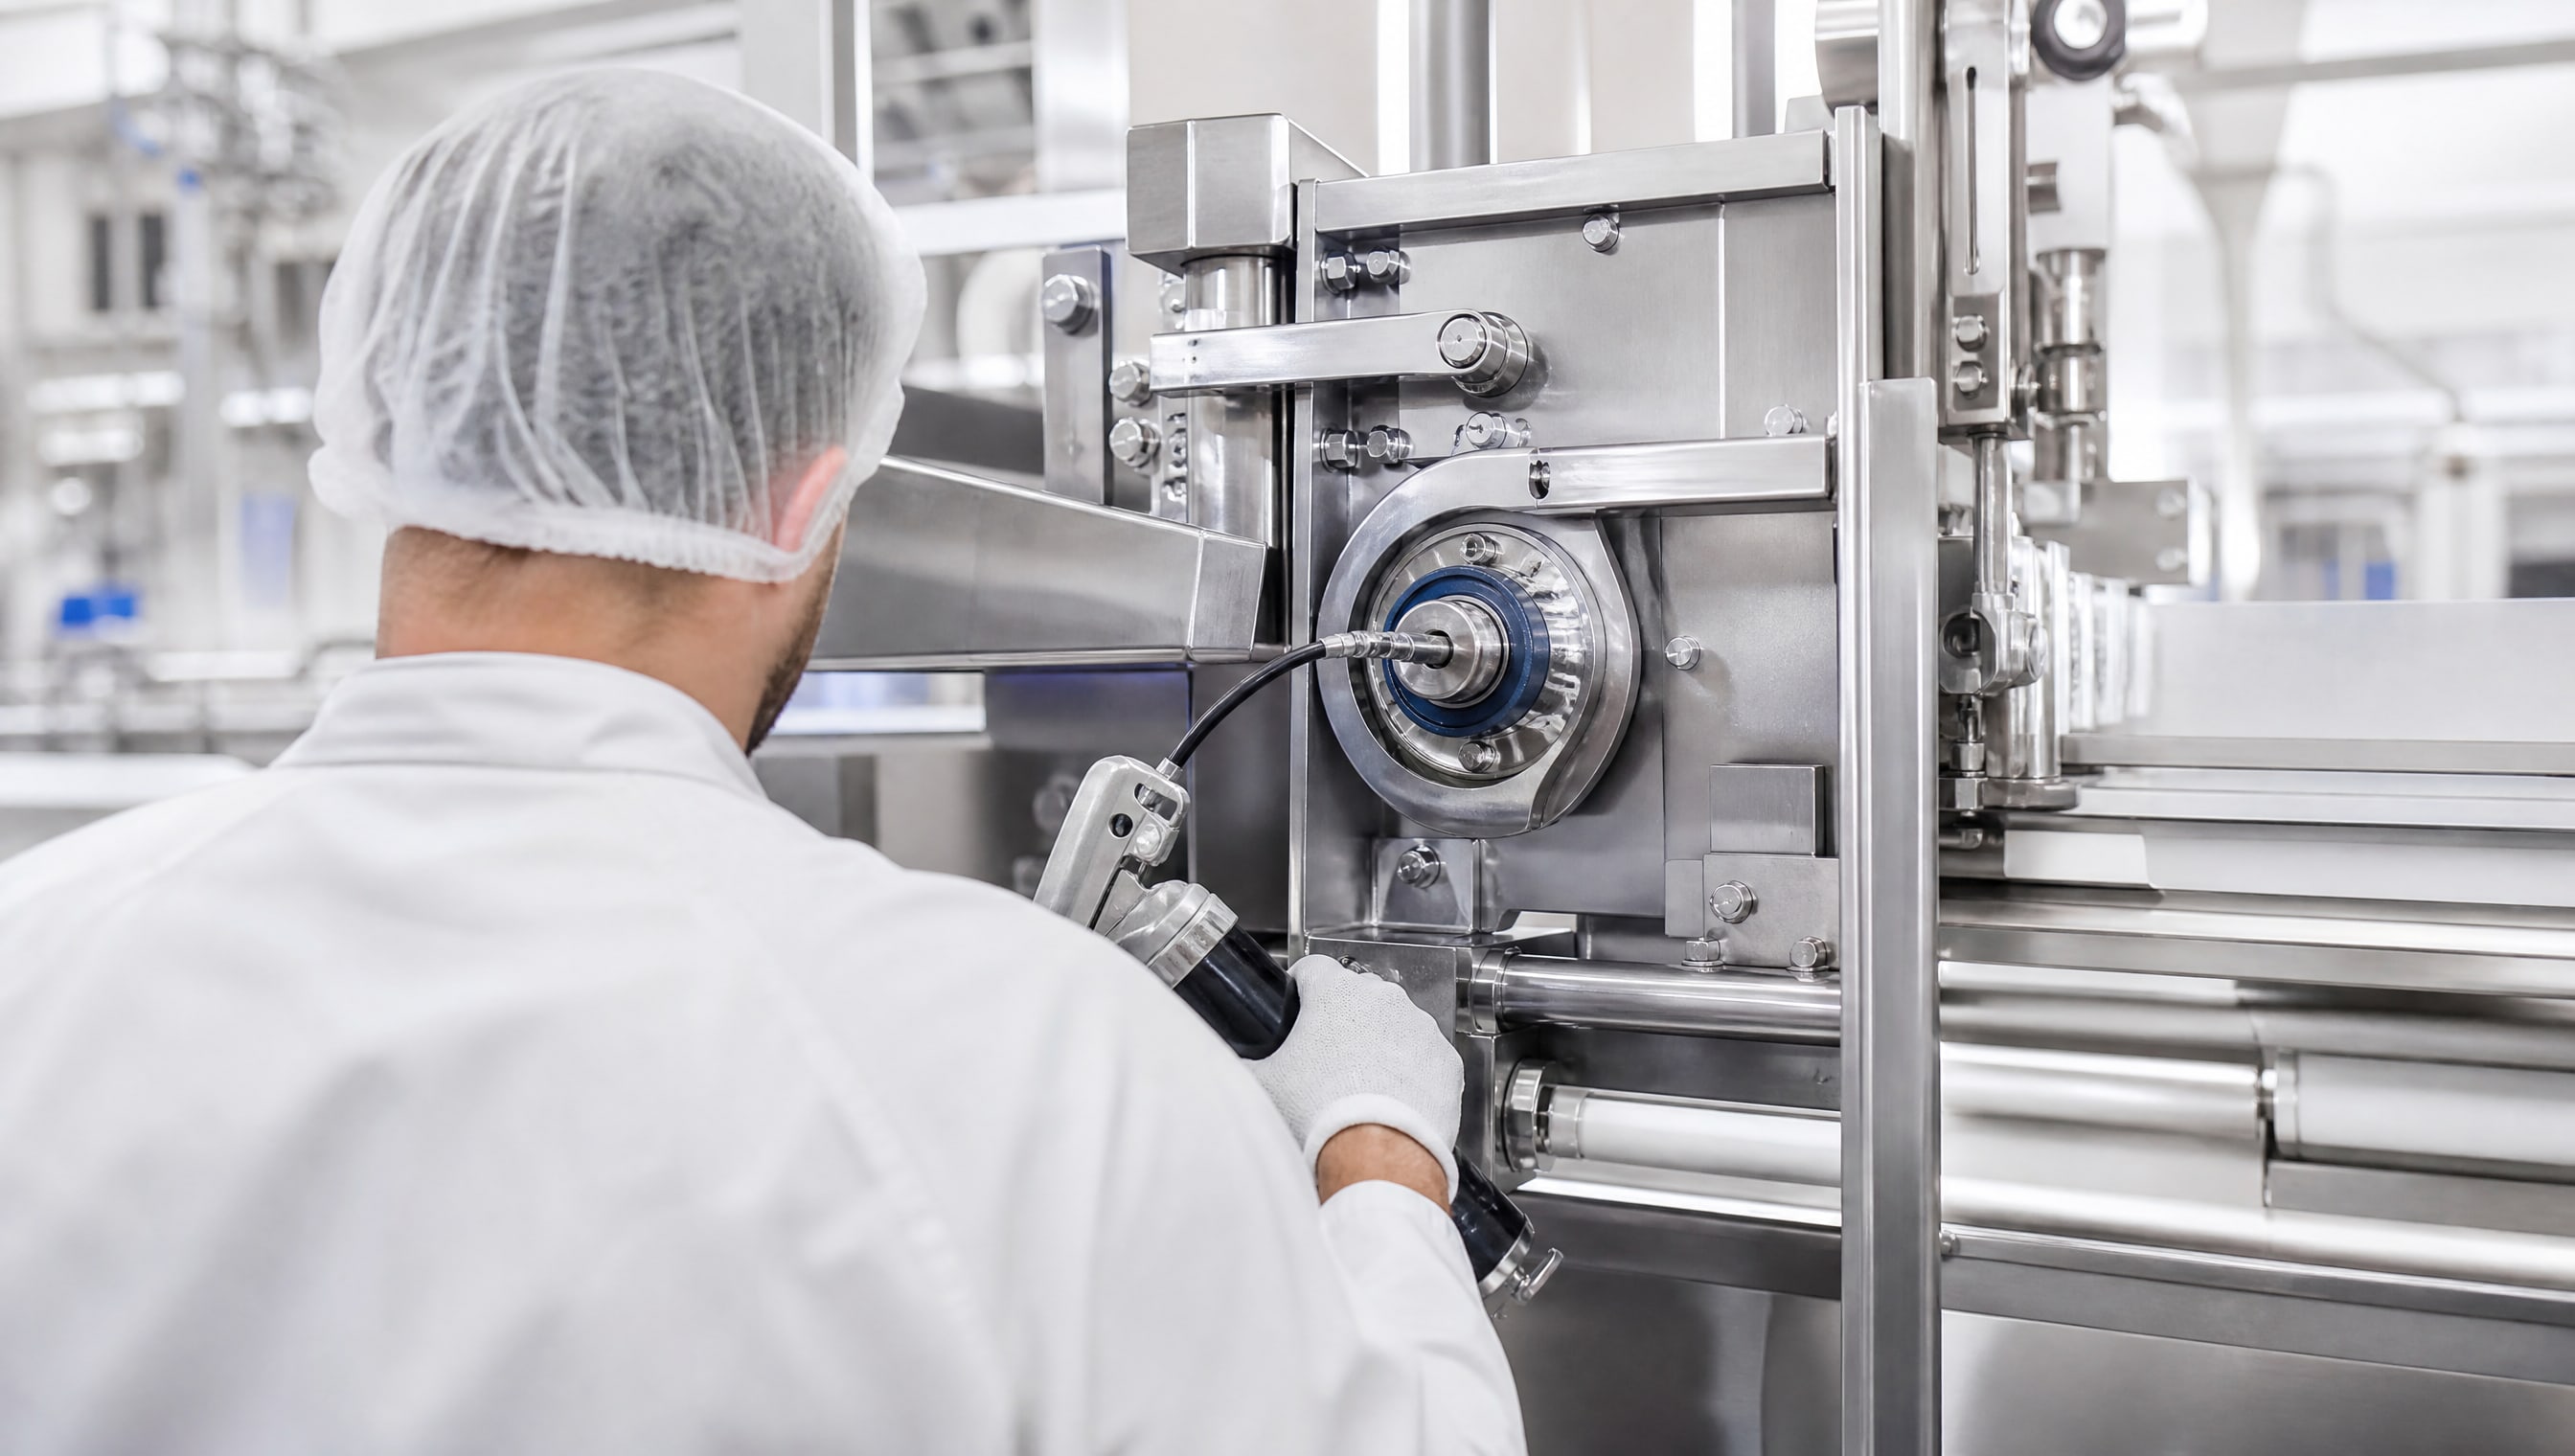
Типовой интервал - одна смазка в конце смены или один раз в неделю для узлов с постоянной нагрузкой. Некоторые механизмы (вращающиеся подшипники) могут требовать смазывания два-три раза в неделю.
Излишнее количество смазки приводит к ее вытеканию и попаданию на конвейер; недостаточное - к ускоренному износу и повышению температуры в узле. Баланс достигается нанесением тонкой пленки до видимого блеска на детали, без образования капель. После сборки оборудования все излишки смазки должны быть удалены мягкой тканью перед запуском в производство.
В системе ХАССП необходимо вести реестр с указанием:
Названия и номера документа SDS смазочного материала
Сроков и дат смазывания каждого узла
Ответственного сотрудника (должность и подпись)
Предполагаемого срока замены смазки (обычно один раз в полгода, если машина работает регулярно)
Замечаний о техническом состоянии (например, повышение температуры, подтекание смазки, посторонние звуки)
Эта информация должна быть доступна при проверке органами санэпидконтроля и при внешних аудитах ХАССП. Реестр может храниться как в электронном виде, так и в виде распечатанного журнала, закрепленного рядом с оборудованием.
Процесс смазывания и безопасность при работе с пищевыми смазками
Процедура смазывания фасовочной машины должна быть стандартизирована, чтобы исключить загрязнение смазкой пищевого продукта.
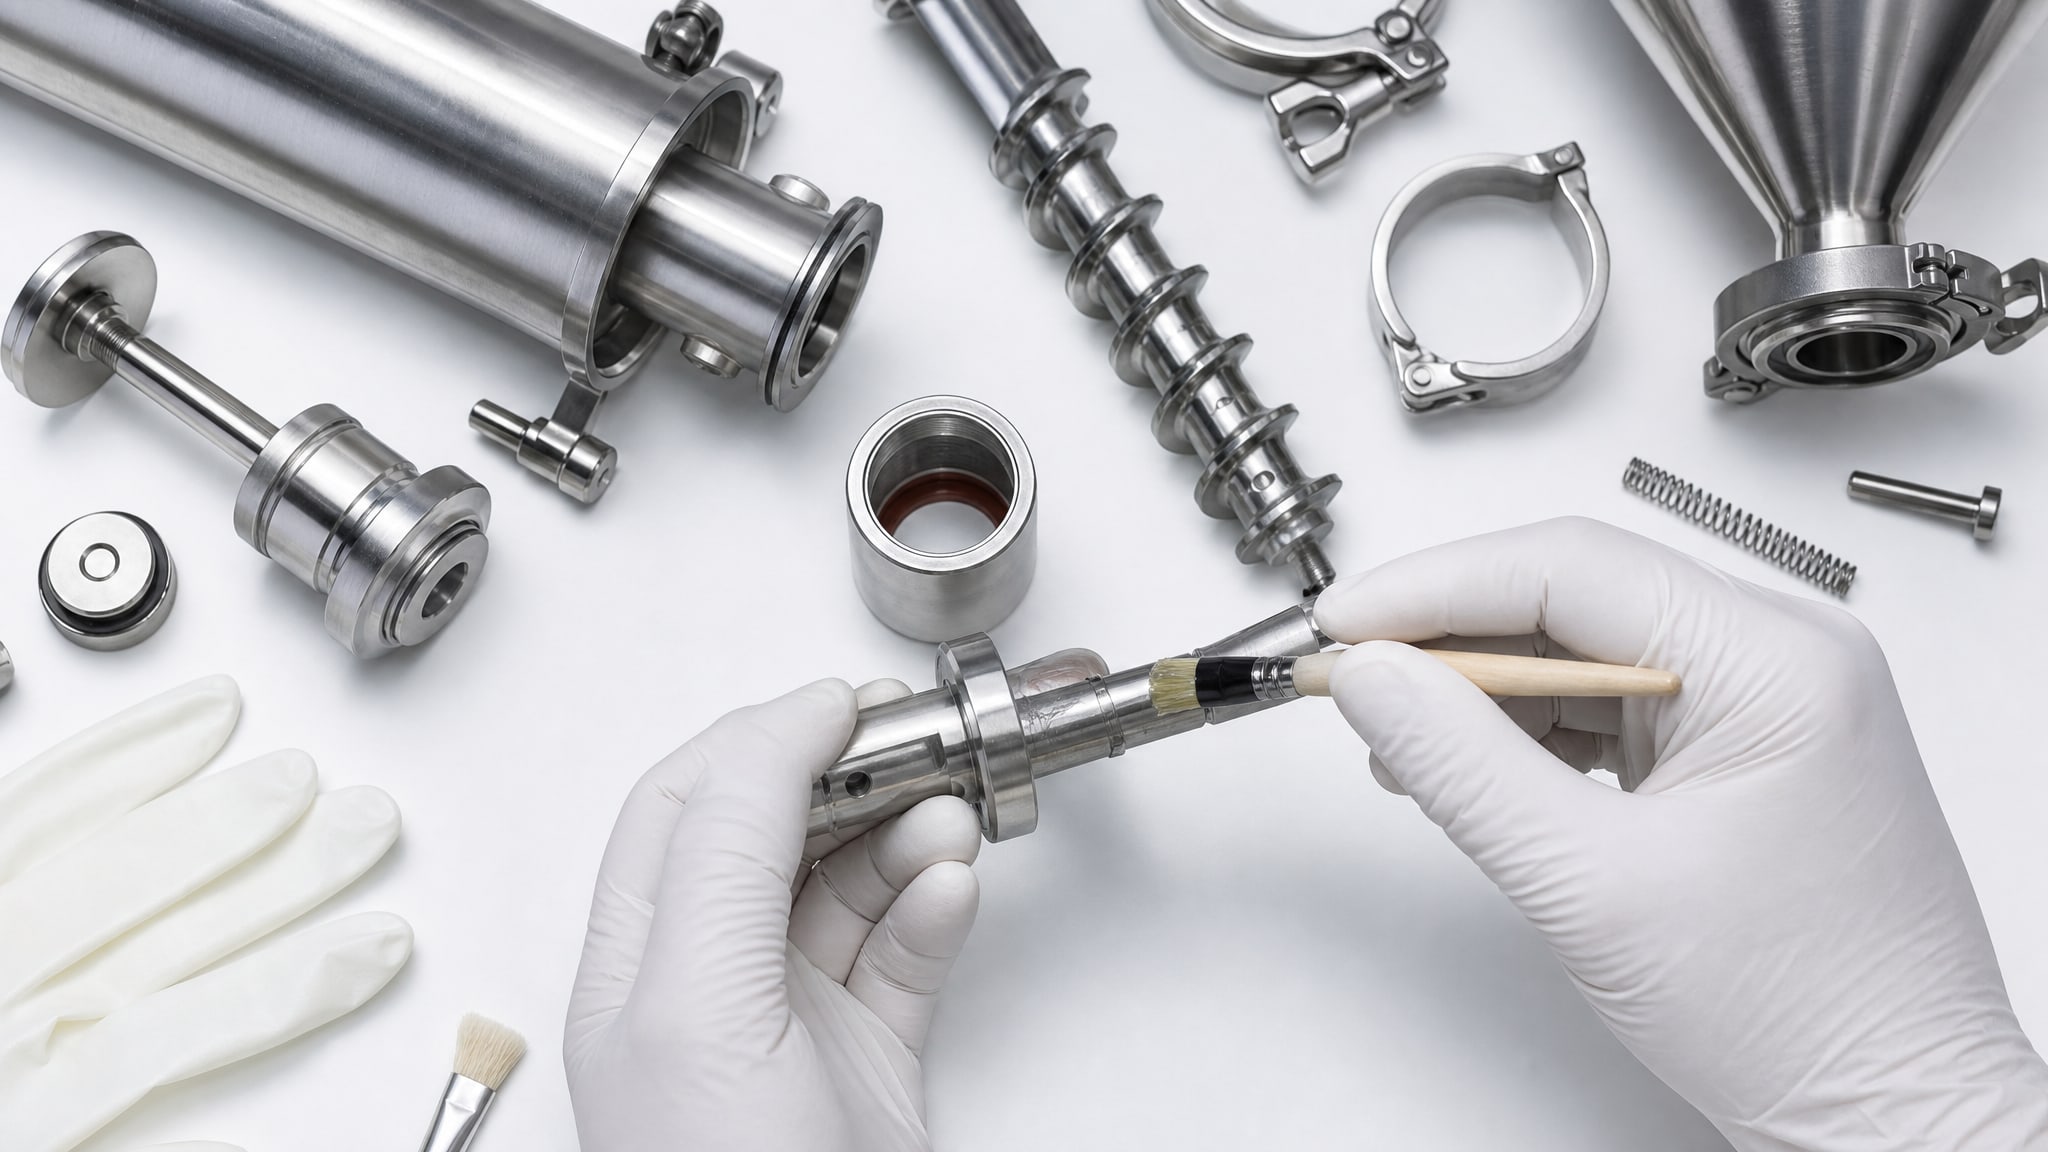
Все сотрудники, занимающиеся обслуживанием, должны пройти краткое обучение.
Общие правила:
Перед смазыванием убедитесь, что на конвейере нет молока, йогурта или других продуктов; при необходимости проведите быструю очистку
Используйте только чистые инструменты (шприцы для смазки, тряпки), храните их в отдельном месте
При работе со смазкой используйте перчатки (латексные или нитриловые)
После нанесения смазки протрите излишки чистой тканью и дайте оборудованию поработать несколько минут холостого хода перед загрузкой продукта
Если смазка попала на конвейер или рабочую поверхность, немедленно удалите ее и промойте зону
Упаковку и отработанные тряпки утилизируйте как промышленные отходы, не выбрасывайте в общий мусор
Паспорт безопасности смазочного материала должен быть доступен всем сотрудникам в цехе. Если произойдет контакт смазки с кожей или слизистыми, необходимо промыть место водой и обратиться в медпункт.
Хранение и управление запасами смазки на производстве
Смазочные материалы NSF H1 должны храниться в герметично закрытых контейнерах, на полках, защищенных от прямого солнечного света и влаги.
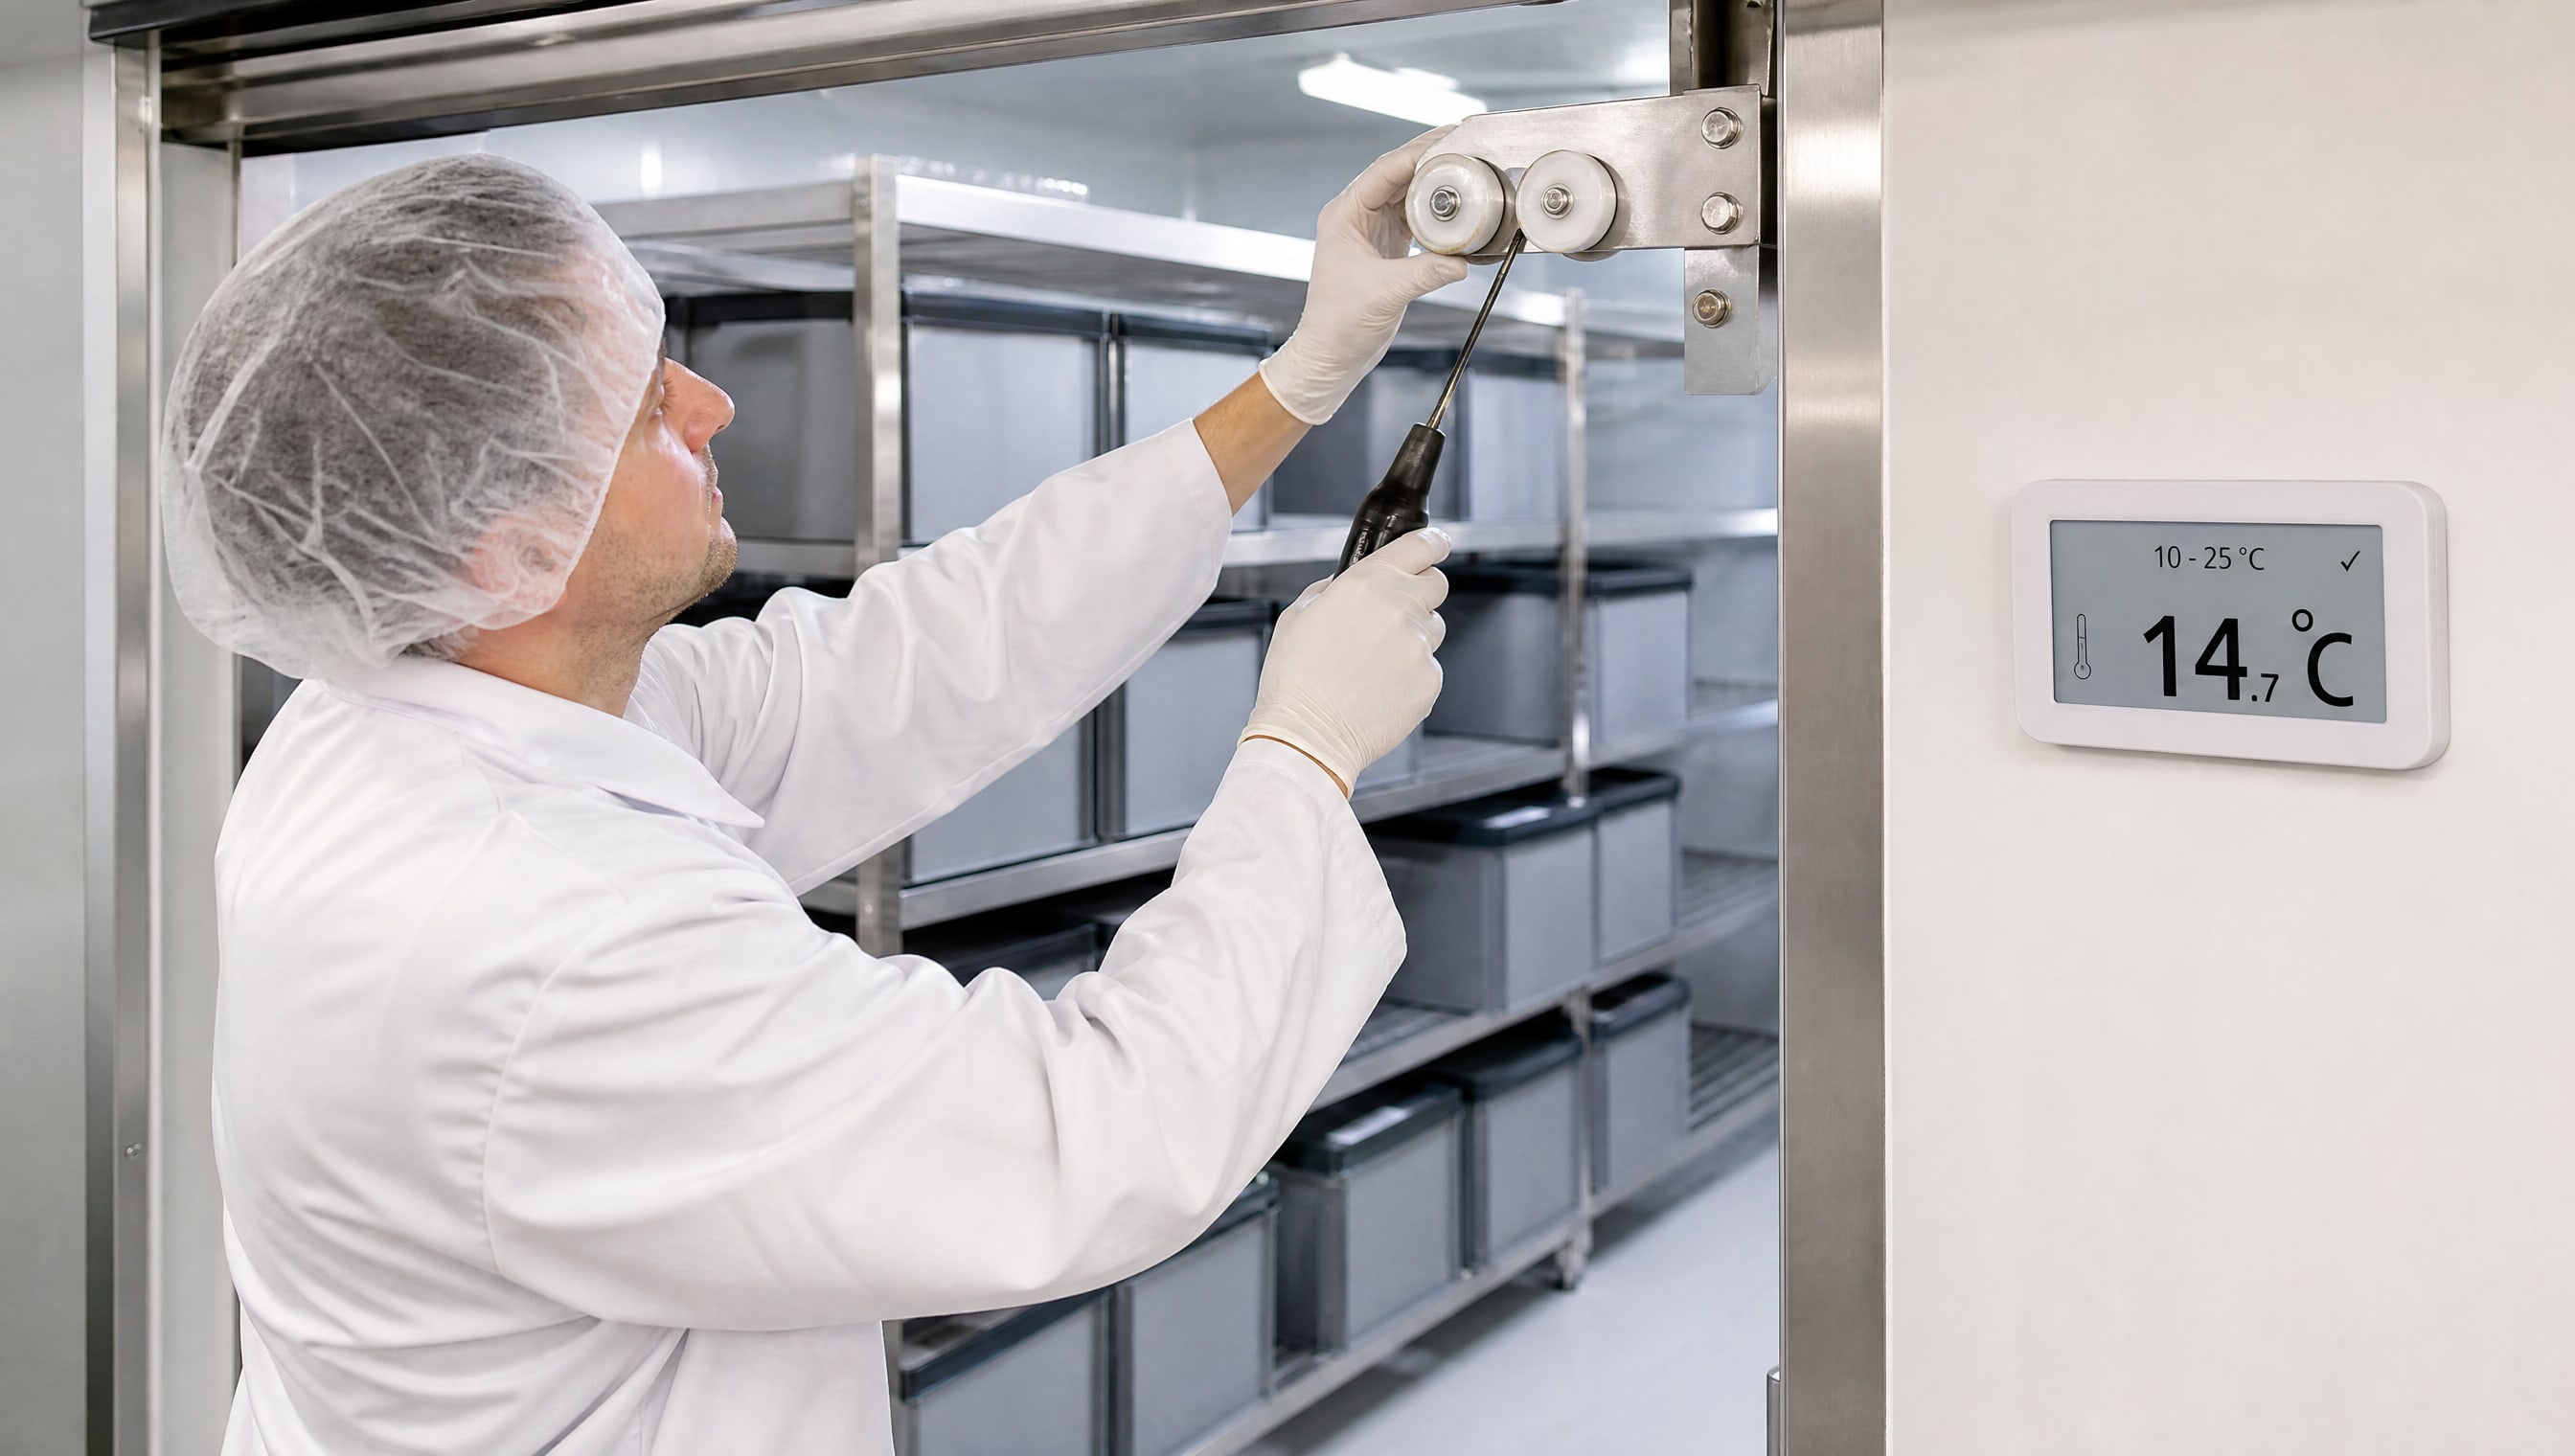
Идеальная температура хранения -10–25 °C. Крайне не рекомендуется оставлять открытые банки смазки в производственном цехе: в условиях повышенной влажности и высокой температуры она быстро окисляется и теряет свойства.
На каждой упаковке должна быть четко нанесена этикетка с названием материала, датой вскрытия и сроком годности. Типовой срок хранения для пластичных смазок - два года с даты производства в герметичной упаковке; после вскрытия смазку рекомендуется использовать в течение одного года.
При организации централизованной системы подачи смазки (если машина оборудована соответствующей системой) необходимо убедиться, что трубопроводы и насосы чистые, а фильтры сетки регулярно проверяются. Загрязнение смазки посторонними частицами приведет к ускоренному износу узлов и повысит риск попадания в продукт твердых включений.
Часто задаваемые вопросы
Что такое NSF H1 и почему это важно для фасовочной машины?
NSF H1 - международный пищевой допуск, разрешающий случайный контакт смазки с пищевыми продуктами. На молочном производстве это критично, потому что при утечке из подшипника или при разборке-сборке машины смазка может коснуться молока. Материал без NSF H1 может содержать вредные добавки и не допускается в зонах пищевого производства. Использование смазки без такого допуска нарушает требования ХАССП и может привести к отзыву партии продукции.
Как часто нужно менять смазку на фасовочной машине?
Типовой интервал замены - один раз в полгода при регулярной работе машины. Однако точный срок зависит от интенсивности использования, условий влажности и нагрузки на конкретные узлы. Если вы заметили, что смазка потемнела, загустела или источает запах гари, замените ее досрочно. Рекомендуется вести журнал обслуживания, чтобы отслеживать сроки и проблемы.
Какая разница между маслом NSF H1 и пластичной смазкой NSF H1 для фасовочной машины?
Масло - это жидкость, легче проникает в узкие зазоры и подходит для легконагруженных узлов и направляющих скольжения. Пластичная смазка (NLGI 2) гуще и лучше удерживается на деталях при высоких нагрузках и вибрации. Для кулачков и приводов молочных машин обычно нужна пластичная смазка; для скользящих направляющих и перекрестий - масло. Выбор зависит от конструкции узла.
Почему смазка вымывается водой при санитарной обработке?
Большинство обычных смазок гидрофильны и размягчаются при контакте с горячей водой. Поэтому для молочного производства нужны специальные водостойкие материалы. Они содержат гидрофобные добавки и синтетические масла, которые не растворяются в воде и устойчивы к горячим моющим растворам с щелочными средами. После промывки машины такая смазка остается на месте и продолжает защищать узел.
Как задокументировать смазывание оборудования для аудита ХАССП?
Ведите журнал с датой, названием смазки, указанием узлов и ответственного сотрудника. Прикрепите к журналу копию паспорта безопасности (SDS) смазочного материала и сертификат NSF. Сохраняйте квитанции о покупке материалов. При аудите проверяющие будут искать непрерывный реестр, что подтверждает осознанный выбор материалов и регулярное обслуживание. Электронный реестр удобнее, но печатный журнал с подписями - надежнее для документооборота.
Заключение
Выбор смазки для фасовочной машины молочного производства - это не просто техническое решение, а обязательное условие соответствия ХАССП и пищевым стандартам. Смазочный материал должен обладать пищевым допуском NSF H1, быть водостойким, устойчивым к окислению и совместимым с материалами оборудования.
Ключевой практический шаг: приобретите паспорта безопасности для всех используемых смазок, определите графики смазывания для каждого узла фасовочной машины, обучите сотрудников безопасной процедуре нанесения и создайте электронный или печатный журнал обслуживания. Начните документирование с ближайшей смены, чтобы при первом же плановом аудите ХАССП иметь полный пакет доказательств соответствия требованиям пищевой безопасности.