Переход на новую техническую жидкость - будь то масло, СОЖ или антифриз - требует предварительной очистки системы оборудования от остатков старого продукта, продуктов окисления и механических загрязнений. Неправильная подготовка станка или двигателя приводит к ускоренному износу, снижению эффективности новой жидкости и преждевременному выходу оборудования из строя. Промывка - это не одноразовое ополаскивание водой, а последовательный, формализованный процесс, который должен включать несколько контролируемых этапов: разложение загрязнений, удаление прилипших остатков, окончательное обезжиривание, сушку и проверку чистоты поверхностей. Статья описывает методику промывки, ключевые параметры и способы контроля качества, которые применяют инженеры и технологи на производстве.
Почему промывка не сводится к ополаскиванию водой
Многие закупщики и технические специалисты считают, что если слить старое масло и прополоскать систему водой, этого достаточно.
Однако стандарты промышленной очистки показывают, что остатки старой жидкости, нагар и эмульсии требуют целенаправленного воздействия.
После длительной работы оборудования внутри трубопроводов, каналов и полостей накапливаются:
окисленные продукты (шлам и отложения на стенках);
эмульсии масла и воды, которые прилипают к поверхностям;
механические примеси (абразивные частицы, волокна, окалина).
Простая вода не разбирает прилипшие массы - нужна комбинация механического воздействия (скорость потока), термического (температура) и химического (моющие растворы). После разложения и удаления загрязнений необходимо удалить саму воду из полостей, иначе при заливке новой жидкости произойдет эмульгирование, что нарушит ее защитные свойства и вызовет коррозию.
Этапы промывки по нормативной методике
Согласно ГОСТ Р 56181-2014, процесс промышленной очистки разделен на отчетливые стадии.
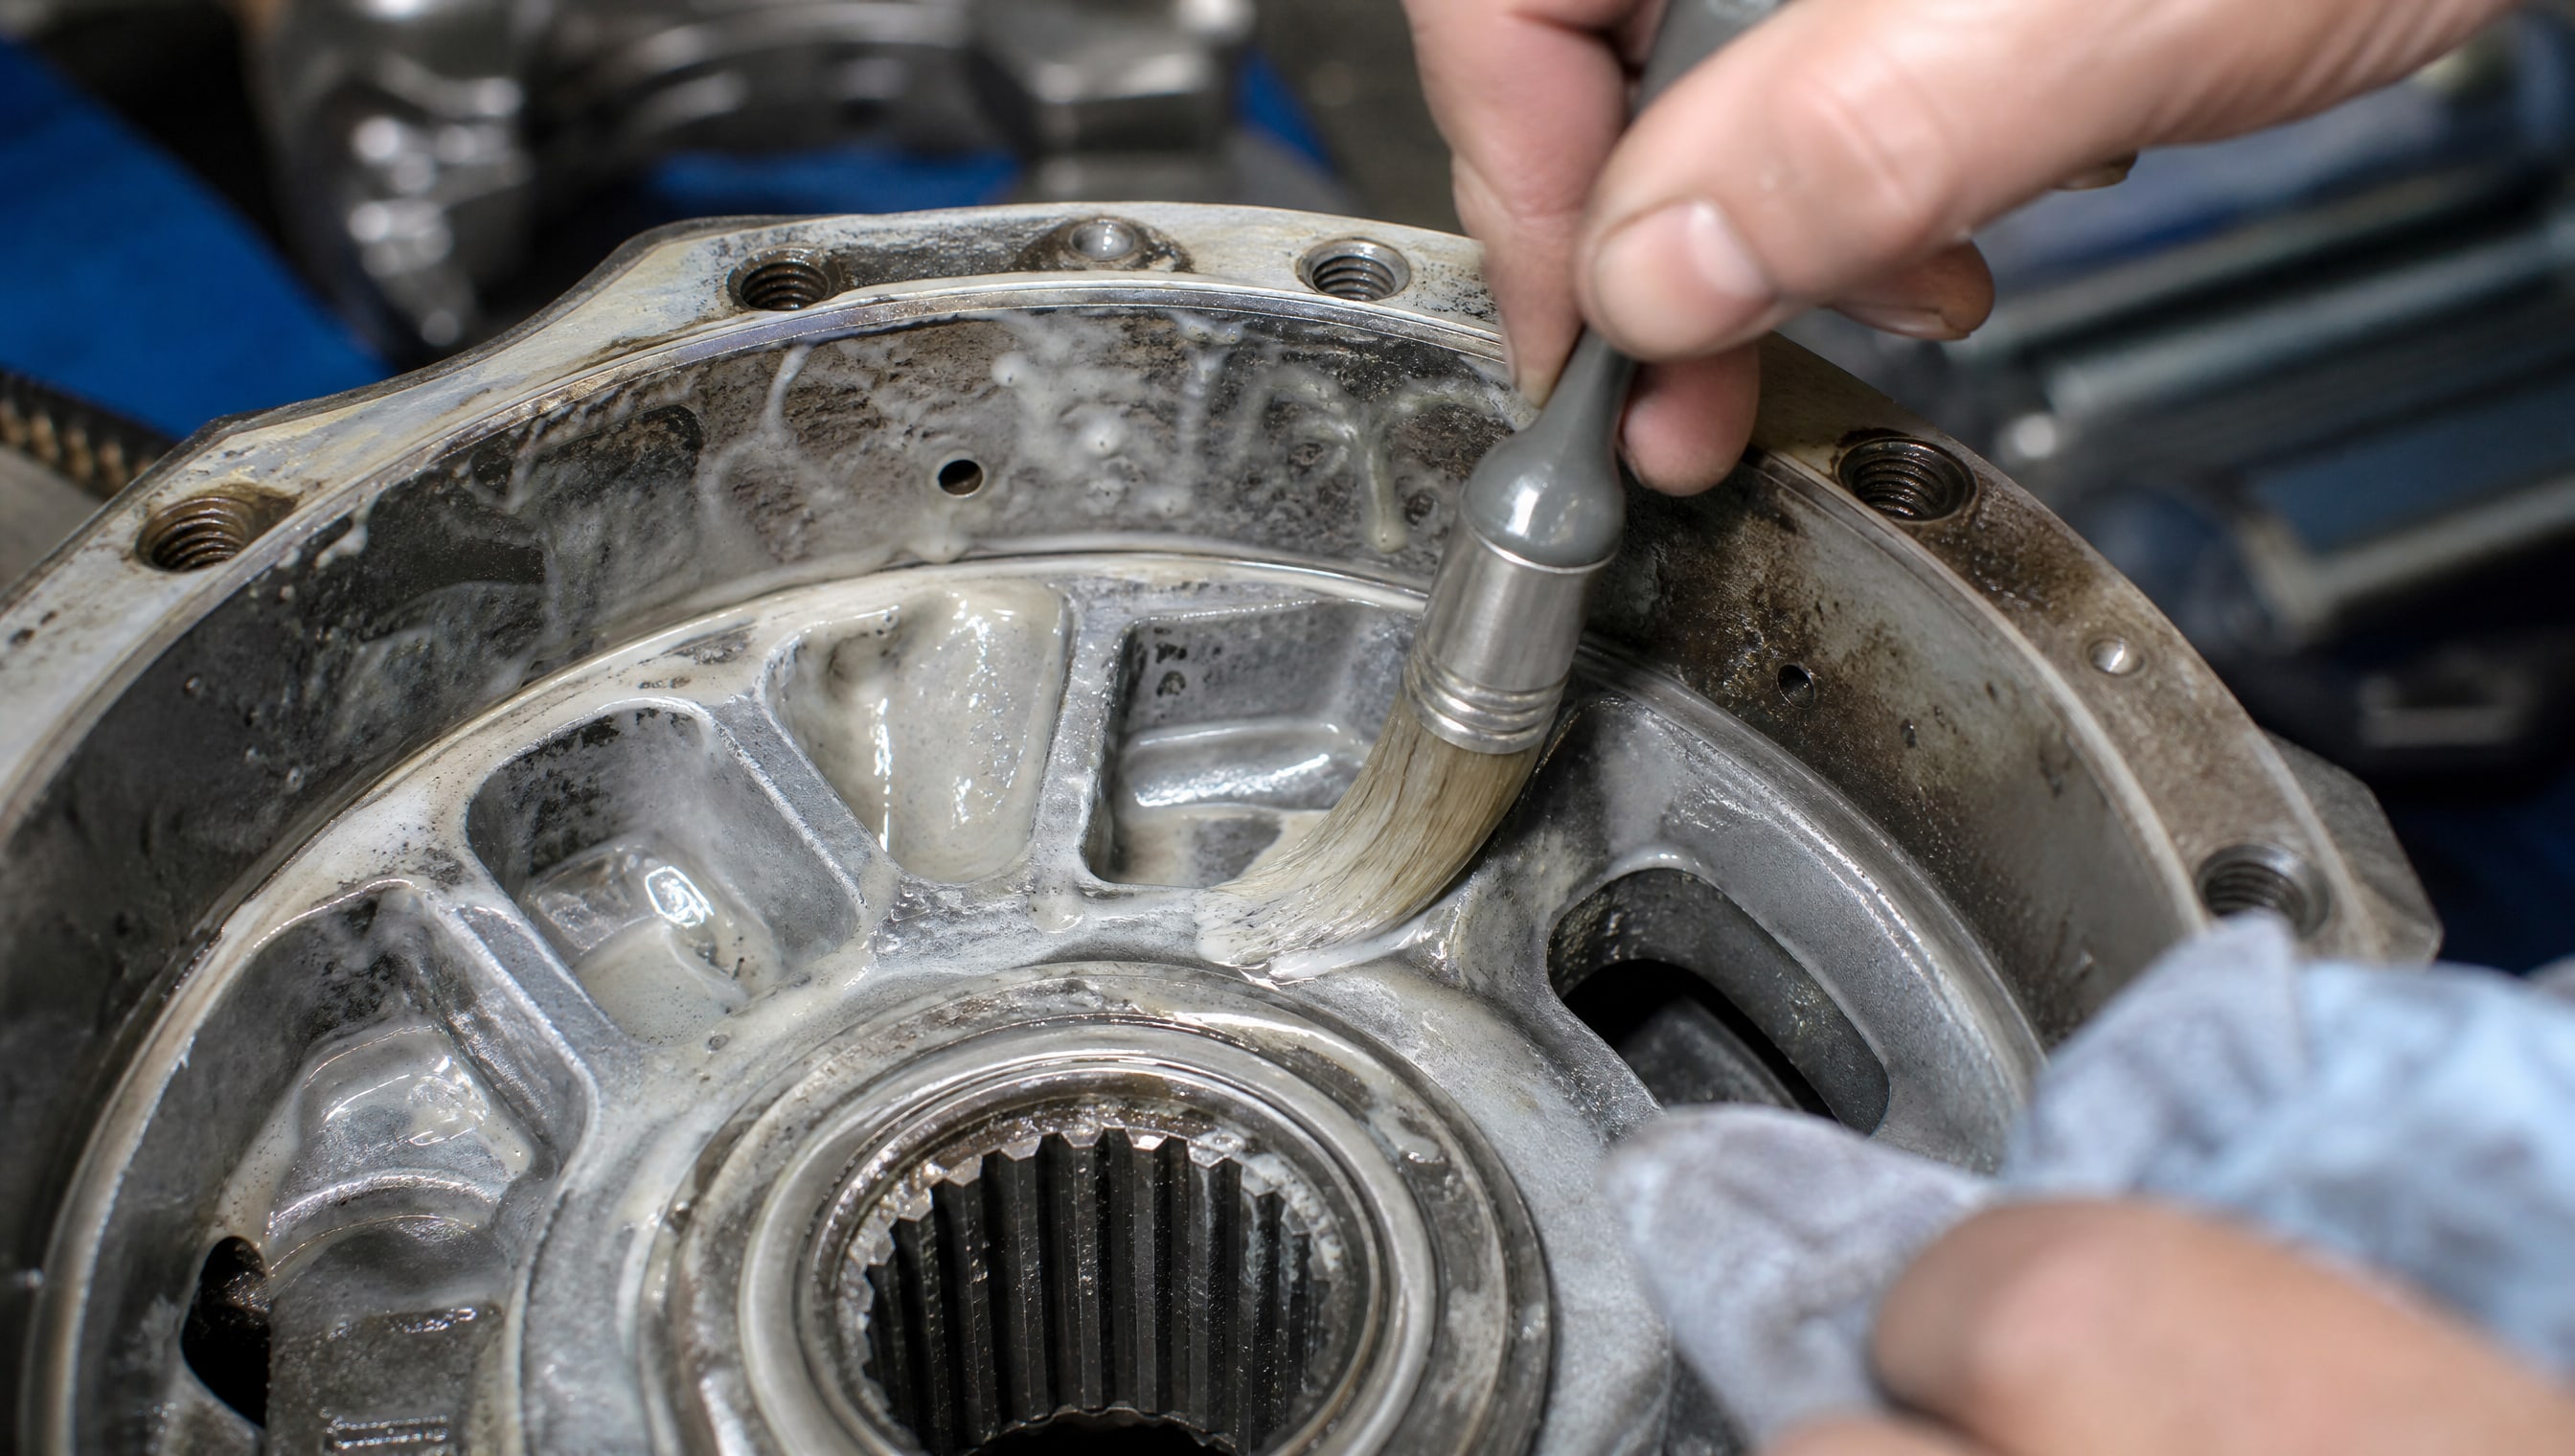
Пропуск любой из них или ее неполное выполнение оставляет загрязнения в системе.
Первый этап: разложение и эмульгирование загрязнений
На этом этапе используют моющий раствор, который разрывает связь между загрязнением и поверхностью оборудования. Моющий раствор должен наноситься равномерно, без пропусков и подтеков. Для распределения рекомендуются аэрозольные форсунки, обеспечивающие однородное покрытие внутренних полостей.
Продолжительность, температура и скорость потока жидкости должны быть зафиксированы в методике работ. Это - обязательные реквизиты, потому что без них результат непредсказуем.
Второй этап: удаление прилипших остатков и твердых частиц
После разложения нагара и масел необходимо вынести разрушенные загрязнения из системы. Для промывки трубопроводов и замкнутых систем требуется скорость потока не менее 8 м/с. Эта скорость обеспечивает достаточное турбулентное перемешивание и вынос шлама, который иначе осядет на дне или в расширениях трубопровода.
Промывочную жидкость целесообразно пропускать через фильтры и маслоохладитель в закольцованной цепи. Так загрязнения удаляются из системы непрерывно, а не накапливаются в одном месте.
Третий этап: окончательное обезжиривание
После удаления основной массы загрязнений проводят финальное ополаскивание. Для удаления остатков водных моющих растворов используют горячую питьевую воду (ГОСТ 2874-82) температурой 70–80 °C. Эта температура способствует лучшему растворению остатков и испарению влаги.
Промывку прекращают при отсутствии пены и при pH последней воды в диапазоне 6–8. Эти два показателя говорят о том, что раствор полностью нейтрален и все щелочные остатки моющего средства вымыты.
Четвертый этап: сушка и удаление влаги
Это этап, который часто недооценивают. После промывки в полостях остается вода, которая при взаимодействии с новой жидкостью образует эмульсию.
Для полного удаления влаги используют продувку сжатым воздухом:
для металлических изделий и деталей - температура сжатого воздуха 100–120 °C;
для сборочных единиц с неметаллическими (эластомерными) деталями и уплотнениями -70–80 °C.
Сжатый воздух должен быть чистым и сухим, иначе он добавит новых загрязнений.
Режимы и параметры промывки станков и оборудования
Каждый параметр промывки должен быть задан в методике работ и соблюдаться для воспроизводимости результата.
| Параметр | Значение | Назначение |
|---|---|---|
| Скорость потока промывочной жидкости в трубопроводах | не менее 8 м/с | Обеспечивает вынос шлама и загрязнений из системы |
| Температура промывочной жидкости в системе | 50–70 °C | Улучшает растворение окисленных остатков и эмульсии |
| Температура горячей воды при финальном ополаскивании | 70–80 °C | Способствует удалению моющего раствора и испарению |
| pH последней ополаскивающей воды | 6–8 | Подтверждает полное удаление щелочных остатков моющего средства |
| Температура сжатого воздуха для сушки (металл) | 100–120 °C | Полное испарение влаги из полостей и каналов |
| Температура сжатого воздуха для сушки (с уплотнениями) | 70–80 °C | Предотвращает разбухание резиновых элементов |
| Время циркуляции промывочной жидкости в закольцованной системе | не менее 8 часов | Обеспечивает полное разложение и вынос загрязнений |
Все эти параметры необходимо задавать в письменной методике, иначе разные операторы выполнят процесс неодинаково и результаты будут непредсказуемы.
Контроль чистоты: четыре способа проверки
Определение чистоты поверхностей - критический момент.
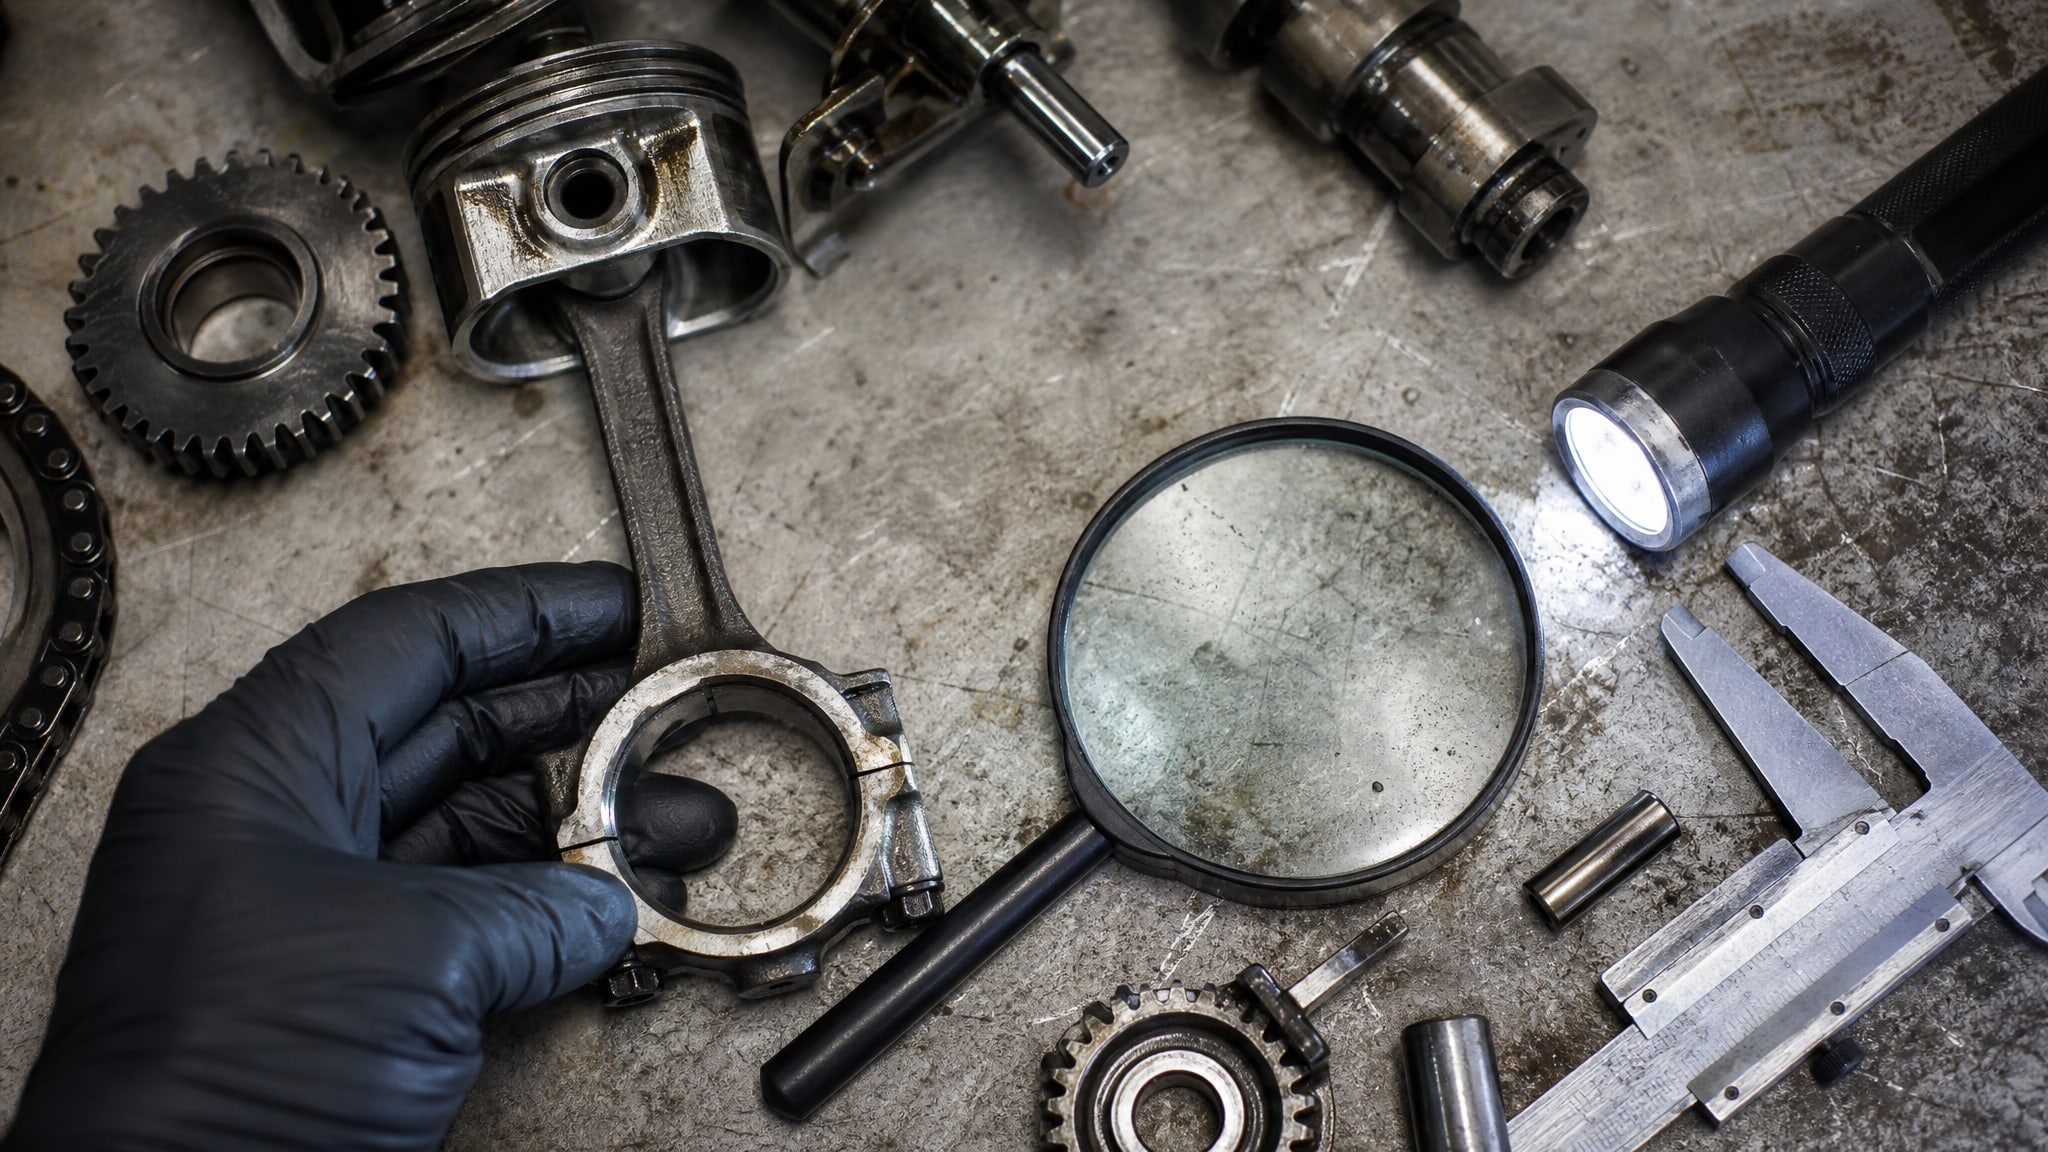
Нельзя полагаться только на визуальный осмотр, потому что микрозагрязнения и остатки эмульсии невидимы невооруженным глазом.
ГОСТ Р ЕН 12296-2009 предусматривает минимум четыре способа контроля:
Способ 1: визуальный осмотр
Проводится под условиями яркого освещения (не менее 300 люкс). Берут тряпку или салфетку и протирают внутренние полости, зазоры и каналы. Отсутствие видимых загрязнений - первый признак, но не гарантия чистоты.
Способ 2: мазки тампоном
Берут стерильный ватный тампон, смачивают его дистиллированной водой, протирают внутренние поверхности оборудования в 3–5 местах и снова протирают сухой салфеткой. Если на салфетке остаются черные или коричневые полосы, в системе остались загрязнения.
Способ 3: анализ промывочной жидкости
После последней промывки отбирают пробу воды, в которой промывали систему, и анализируют ее на содержание индикаторного вещества (масла, железа или другого признака загрязнения). Результат сравнивают с исходным уровнем грязи. Если концентрация упала ниже порога, промывка успешна.
Способ 4: контроль загрязнений в пробной загрузке
Заливают в систему небольшое количество новой жидкости, дают ей циркулировать 30–60 минут, а затем берут пробу и анализируют под микроскопом на наличие механических примесей. Если их нет - система чистая.
На практике профессионалы сочетают эти методы: сначала визуальный, затем мазки, потом анализ промывочной жидкости и, если критично, пробная загрузка.
Специальные рекомендации для систем смазки и охлаждения
Промывка системы охлаждения двигателя
Система охлаждения двигателя подвергается коррозии и отложению минеральных солей. Перед заливкой нового антифриза или охлаждающей жидкости необходимо:
слить полностью старый антифриз;
пропустить через рубашку охлаждения мягкую воду или дистиллированную воду 50–60 °C;
убедиться, что вода выходит прозрачной, без заметных примесей;
после слива провести продувку сжатым воздухом 70–80 °C для удаления влаги (температура снижена из-за наличия в системе резиновых шлангов и уплотнений).
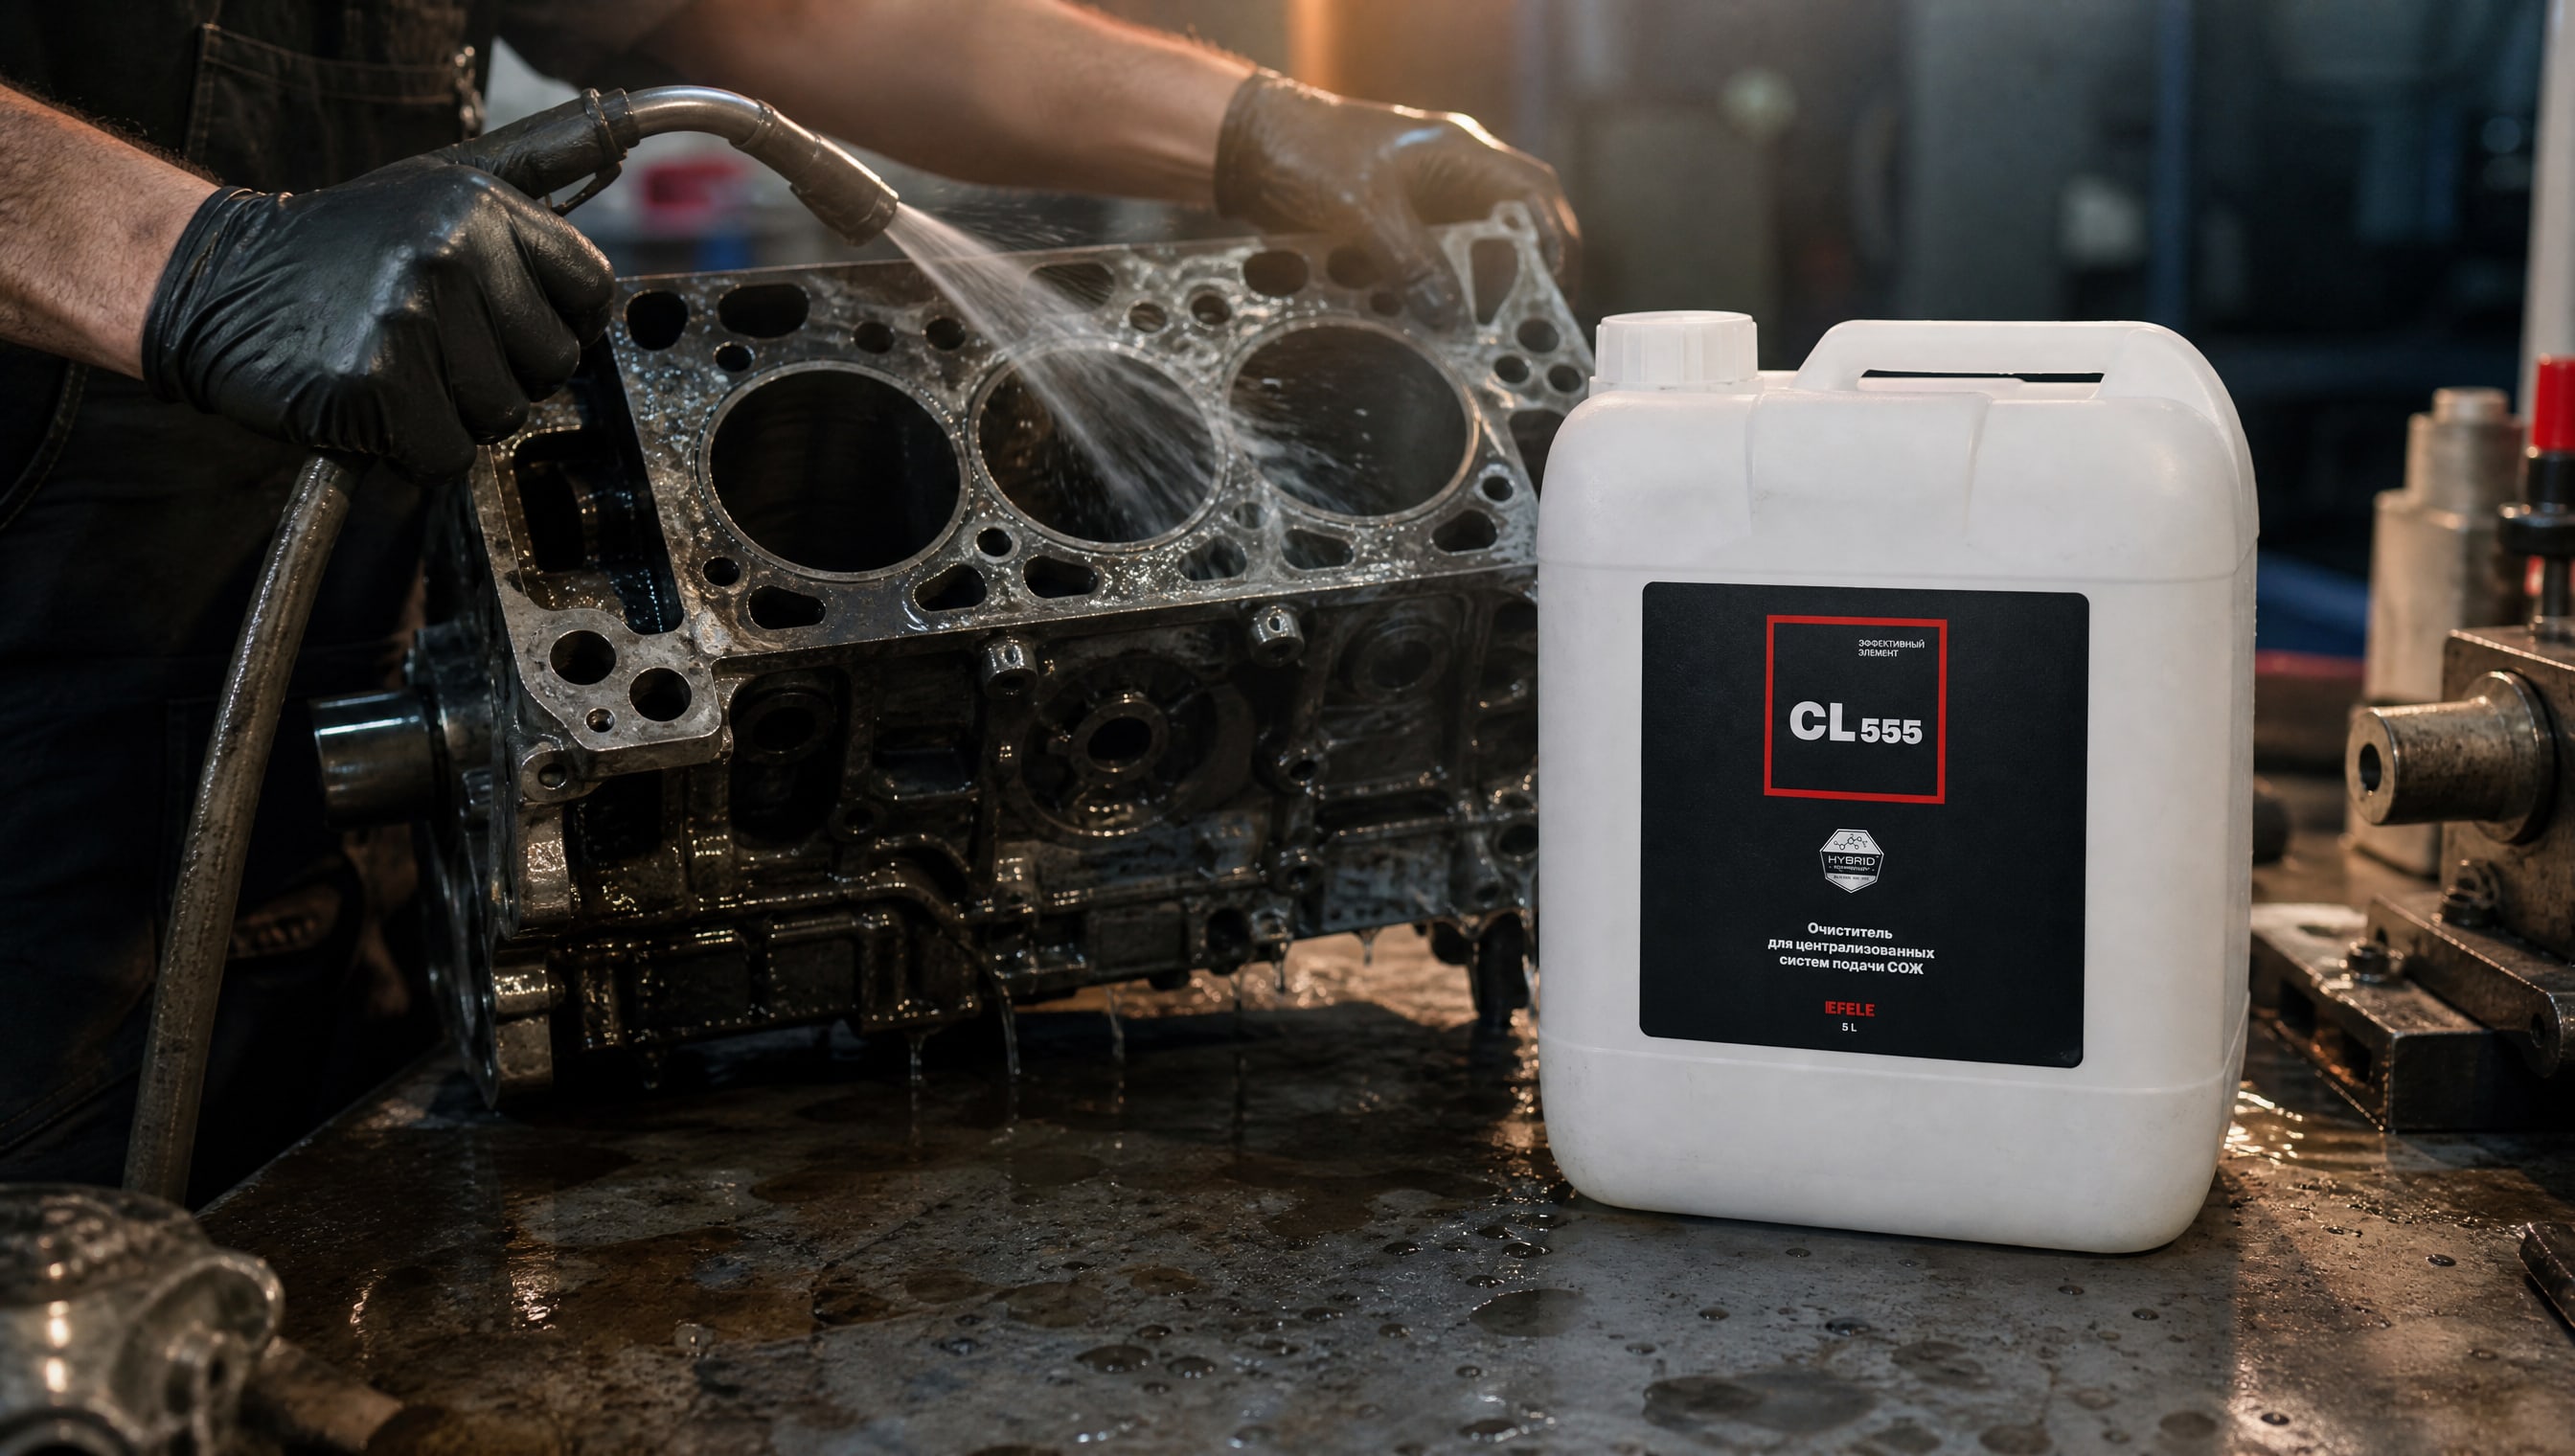
Для эффективной очистки систем подачи охлаждающей жидкости перед заменой жидкости или переходом на другой продукт рекомендуется использовать специализированный очиститель EFELE CL-555. Средство разрушает эмульсии и отложения, не повреждая металлические и эластомерные детали системы, что позволяет добиться полного вымывания старой жидкости за один цикл промывки.
Промывка масляных систем станков
Масляные системы смазки требуют особой тщательности, потому что в них накапливается абразивный шлам.
Слейте полностью старое масло из бака и картера.
Очистите бак физически: протрите дно и стенки чистой тряпкой, удалив видимый осадок и слизь.
Установите чистый фильтр или промойте сетку фильтра до исчезновения загрязнений.
Пропустите промывочное масло (или масло низкой вязкости) при температуре 50–60 °C через систему в течение 8 часов с циркуляцией через фильтр.
Слейте промывочное масло.
Проверьте последний бак на чистоту визуально и мазками тампоном.
Продуйте систему сжатым воздухом 100–120 °C для удаления влаги.
Залейте новое масло согласно спецификации.
Нередко на производстве во время заливки нового масла возникает ускоренное окисление и образование вспены - признак того, что остатки воды или старого масла все-таки остались в системе. Избежать этого помогает соблюдение всех этапов промывки, а не ускорение процесса.
Частые ошибки при промывке станков и оборудования
Ошибка 1: пропуск этапа сушки
Закончив ополаскивание, оператор сразу приступает к заливке новой жидкости. Но остатки воды в полостях приводят к эмульгированию масла, что вызывает корозию и деградацию смазочных свойств. Сушка - не факультативный шаг, а обязательный. Только после продувки сжатым воздухом система готова к заливке.
Ошибка 2: неправильный контроль качества
«Посмотрю на глаз - если не видно грязи, значит чисто». Визуальный осмотр - это первый шаг, но не достаточный. Требуется применить как минимум мазки и анализ последней ополаскивающей жидкости, иначе микрозагрязнения будут работать как абразив и ускорят износ оборудования.
Ошибка 3: игнорирование pH и пены
Многие думают, что pH - это параметр для воды в бассейне. На самом деле pH последней ополаскивающей воды 6–8 - это показатель того, что все щелочные остатки моющего средства удалены. Если pH выше 8, щелочь останется в системе и вредно повлияет на новую жидкость. Пена указывает на наличие мыла или ПАВ - их тоже нужно вымыть.
Ошибка 4: спешка с циркуляцией
Многие включают циркуляцию на час-другой и считают, что готово. Нормативы требуют циркулировать промывочную жидкость или масло не менее 8 часов. За это время загрязнения разрыхляются, вымываются из карманов и полостей. Ускорение сроков гарантирует неполную очистку.
Ошибка 5: забывают про температуру
Промывку проводят при комнатной температуре, хотя нормативы требуют 50–70 °C. В холодной системе вязкость масла или воды выше, что снижает способность вымывания. Прогрев системы до нужной температуры - это не удобство, а техническое требование.
Совет инженера: организация промывки в условиях производства
На практике наиболее надежный способ промывки - это использование мобильного фильтровального модуля с подогревом.
Схема работает так:
Сливают старую жидкость в емкость.
Подключают насос фильтромодуля к сливному отверстию системы и к возвратной магистрали.
Включают циркуляцию при температуре 50–60 °C.
Через 2–3 часа меняют фильтрующий элемент (в нем накопится первая волна шлама).
Продолжают циркуляцию еще на 5–6 часов.
Отбирают пробы промывочной жидкости - если индикатор чистоты в норме, переходят к финальному ополаскиванию.
Промывают горячей водой 70–80 °C до pH 6–8.
Продувают воздухом 100–120 °C.
Заливают новую жидкость.
Такой подход гарантирует воспроизводимость и контролируемость процесса, что особенно важно в крупносерийном производстве или на сервисных центрах, где одна непромытая система может привести к отказу дорогого оборудования.
Часто задаваемые вопросы
Можно ли использовать промывочное масло вместо воды?
Да. Промывочное масло (низкой вязкости) в закольцованной системе лучше выносит загрязнения, чем вода, и не требует отдельной сушки. Однако оно дороже воды и более экологично использовать воду, если позволяет тип оборудования. Масло применяют в системах, чувствительных к влаге (например, гидравлические системы высокого давления).
Как долго циркулировать промывочную жидкость?
Согласно нормативам по промывке трубопроводов, минимальное время циркуляции -8 часов. За это время вся масса жидкости проходит через фильтр несколько раз, и загрязнения полностью выносятся. Если система сильно загрязнена (например, после длительной работы с неправильным маслом), можно продлить до 12–16 часов.
Чем проверить pH воды при ополаскивании?
Используют pH-метр (портативный или лабораторный) или pH-полоски (универсальные тест-полоски из аптеки). Допустимый диапазон 6–8. Если pH выше 8, ополаскивание продолжают до снижения pH.
Почему скорость потока должна быть 8 м/с?
При меньшей скорости поток становится ламинарным и не перемешивает жидкость интенсивно. Загрязнения оседают на дне трубопровода вместо того, чтобы выноситься. 8 м/с - это пороговая скорость, при которой турбулентность достаточна для взвешивания и транспортировки шлама.
Что делать, если в системе остаются остатки старого масла?
Это признак неполной промывки. Необходимо повторить цикл с циркуляцией промывочного масла еще на 4–6 часов, поменять фильтры и заново провести ополаскивание. Если остатки видны в новом масле спустя несколько часов работы, система требует полной разборки и промывки отдельных каналов.
Заключение
Правильная промывка станка или двигателя перед заливкой новой технической жидкости - это не факультативная операция, а обязательный процесс, который регламентируется нормативами (ГОСТ Р 56181-2014, ОСТ 26-04-312-83 и др.). Процесс включает четыре этапа: разложение загрязнений моющим раствором, удаление шлама при скорости потока не менее 8 м/с, окончательное ополаскивание горячей водой до pH 6–8 и сушка сжатым воздухом.
Контроль качества требует применения нескольких методов: визуального осмотра, мазков тампоном, анализа промывочной жидкости и, в критичных случаях, пробной загрузки. Соблюдение параметров (температура 50–70 °C для промывки, время циркуляции не менее 8 часов, удаление влаги в конце) обеспечивает полное удаление загрязнений и гарантирует длительный срок службы новой жидкости. Ускорение процесса и пропуск этапов почти всегда приводят к ускоренному износу оборудования и перерасходу техжидкостей.
Следующий шаг: составьте письменную методику промывки для вашего оборудования (указав тип, объем, параметры потока и температуры), согласуйте ее с техническим отделом и обучите операторов. Это избавит вас от непредсказуемых отказов и повысит надежность производственного цикла.