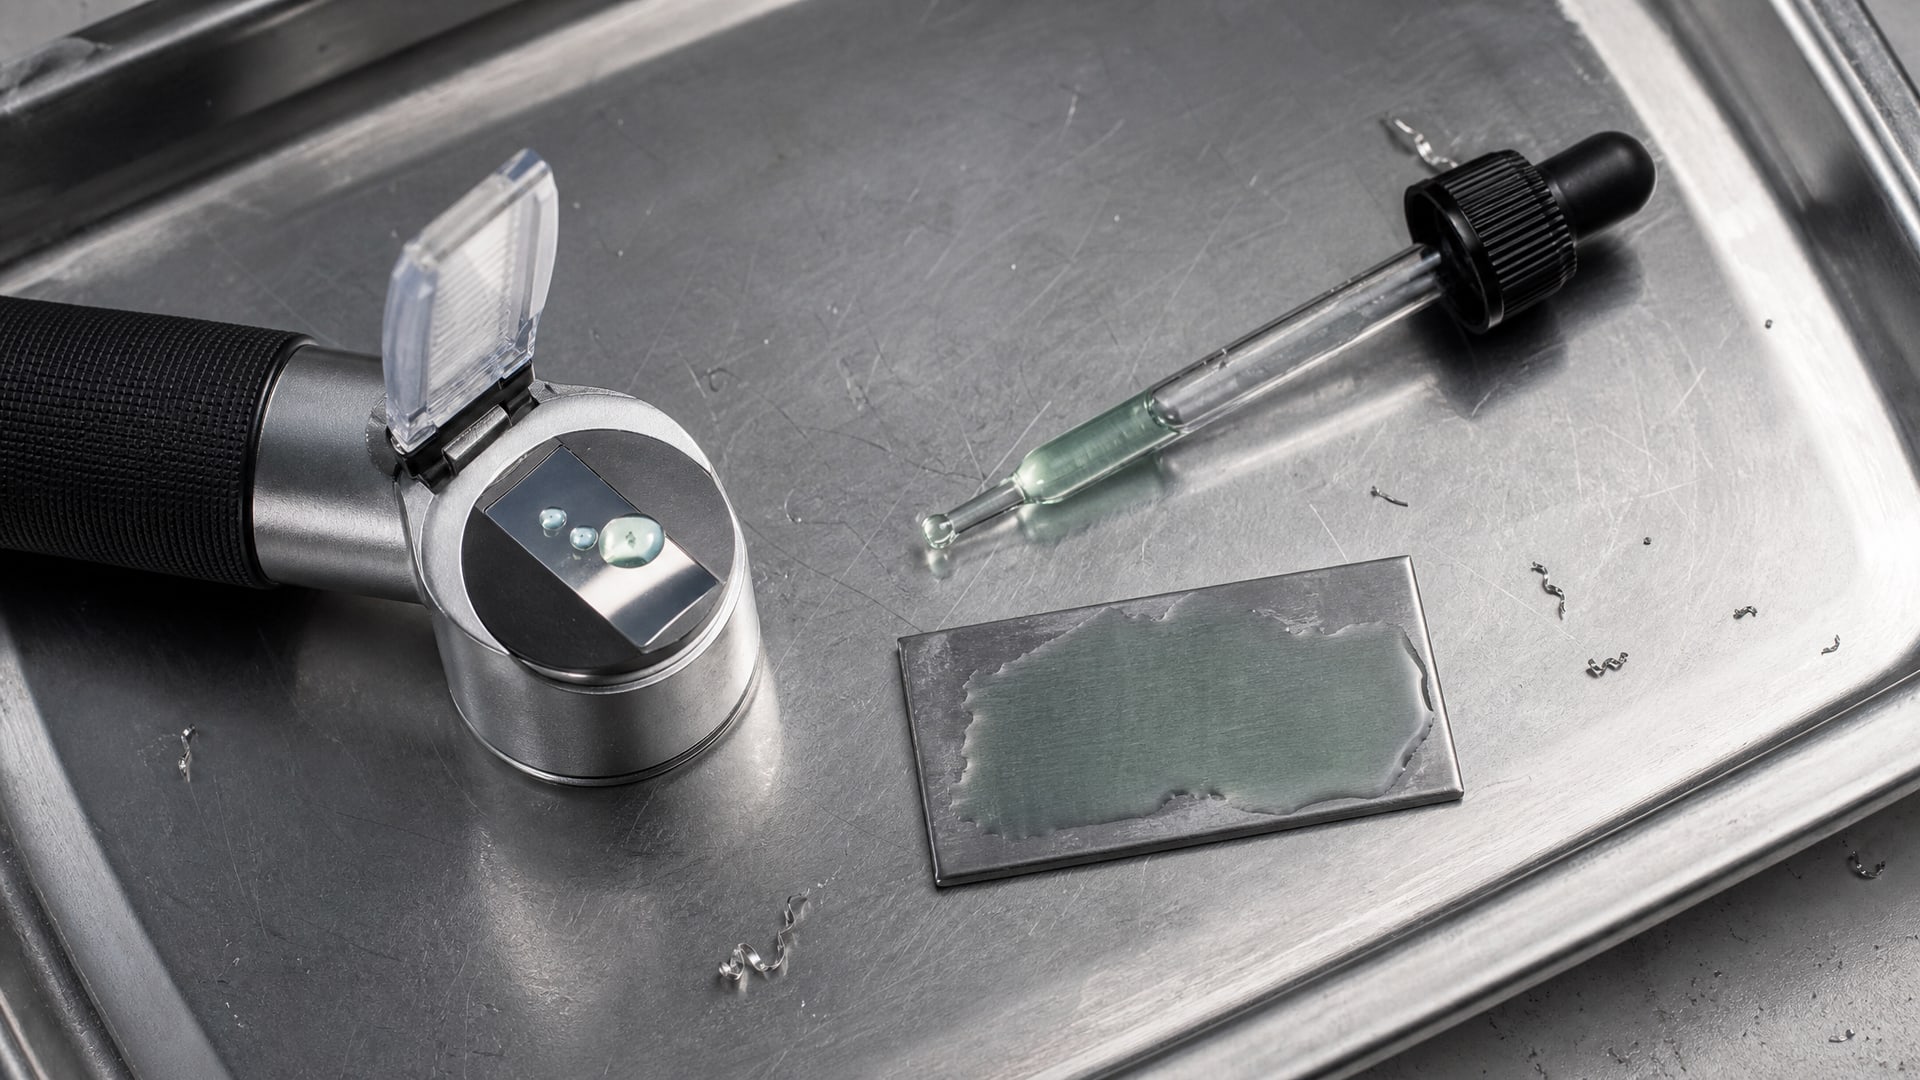
Стабильная работа станков с числовым программным управлением и традиционного оборудования во многом зависит от правильной концентрации смазочно-охлаждающей жидкости в системе. Показание рефрактометра - это только первый шаг; настоящая концентрация вычисляется путем умножения снятого значения на поправочный коэффициент, указанный в технической документации конкретной СОЖ. Ошибка на этом этапе приводит к нестабильной работе, ускоренному износу инструмента и нарушению качества обработки. В этой статье разберем полный цикл контроля концентрации СОЖ рефрактометром: от калибровки прибора до интерпретации результатов и корректировки системы.
Статья будет полезна техническим специалистам, инженерам цехов и снабженцам, которые отвечают за поддержание параметров смазочно-охлаждающих жидкостей на предприятии. Вы узнаете, почему калибровка должна вестись на воде вашего предприятия, как избежать типичных ошибок при отборе пробы и почему одного только показания рефрактометра недостаточно для управления системой.
Почему рефрактометр - основной инструмент контроля концентрации сож
Рефрактометр - портативный прибор, который работает на принципе преломления света на границе воздуха и тонкого слоя образца.
На практике ручной рефрактометр используется повсеместно в цехах и ремонтных службах благодаря компактности, простоте применения и скорости замера. На призму прибора наносят 2–3 капли образца СОЖ, смотрят сквозь окуляр на границу свет-тень и снимают показание со шкалы.
Однако ключевой момент: показание рефрактометра само по себе - это лишь измеренное значение на условной шкале, а не фактическая концентрация. Каждая СОЖ имеет собственный оптический отклик, поэтому производитель указывает для своего продукта поправочный коэффициент (его называют также K-factor, multiplier или refractometer factor). Этот коэффициент обычно находится в диапазоне 0,8–2,0, но конкретное значение зависит только от формулы жидкости и указывается в техдокументации или на этикетке упаковки. Для получения фактической концентрации показание прибора нужно умножить на этот коэффициент.
Без правильного пересчета закупщик или инженер рискует работать с эмульсией, которая находится вне допусков производителя: либо переобогащенной (что приводит к коррозии и нестабильности), либо недостаточно концентрированной (жидкость теряет защитные и охлаждающие свойства). Поэтому рефрактометр остается наиболее надежным полевым методом контроля, но только в комплексе с правильной калибровкой, отбором пробы и математическим пересчетом.
Правильная калибровка рефрактометра на воде вашего предприятия
Перед первым измерением концентрации СОЖ рефрактометр обязательно калибруют на воде, которой разводят жидкость в вашей системе.
Для аналогового (ручного) рефрактометра это означает выставление нулевой отметки на шкале при помощи той же воды - капиллярной, дистиллированной или воды из сети предприятия, в зависимости от того, что используется в реальности.
Почему именно «своя» вода? Состав воды варьируется в зависимости от региона и источника: жесткость, содержание минералов, pH могут отличаться. Если калибровать на абстрактном дистилляте, а затем применять на воде с другим минеральным составом, показания будут систематически смещены, и ошибка накопится в течение многих измерений. В результате система либо начнет деградировать (недостаточная смазка и охлаждение), либо эмульсия потеряет стабильность из-за переобогащения.
Процесс калибровки простой: наносят 2–3 капли чистой воды на призму, закрывают крышку, смотрят сквозь окуляр и видят границу свет-тень. На этой границе должна находиться нулевая отметка шкалы (обычно - «0 Brix»). Если отметка не совпадает, вращают микрометрический винт до совмещения. После этого прибор готов к измерениям. Если на рефрактометре есть функция автоматической температурной компенсации, это снижает риск ошибки при изменении температуры образца; если компенсации нет, образец стоит привести к комнатной температуре (примерно 20 °C) перед измерением.
Как правильно отобрать пробу сож из системы
Ошибки при отборе пробы часто становятся причиной неправильных результатов, даже если прибор хорошо отрегулирован.
Рекомендации практикующих специалистов и открытых руководств по обслуживанию едины: пробу берут из отстойника или сумпы (дна резервуара), а не с поверхности, где скапливается пена и поверхностный слой масла.
Перед отбором систему тщательно перемешивают, чтобы разбить локальные наслоения и гарантировать репрезентативность образца. Это особенно важно, если на производстве долгие интервалы между остановками: в застойных зонах скапливаются абразивные частицы и посторонний материал, которые исказят результат. Образец берут в чистую, сухую посуду (обычно - одноразовый или промытый контейнер) объемом 5–10 мл.
Главное табу: не брать образец из мест накопления постороннего минерального масла, в зонах интенсивного вспенивания или поверхностной пленки. Такой образец даст искаженное показание и приведет к неправильной корректировке концентрации, что, в свою очередь, нарушит стабильность работы станков. После отбора образец желательно осмотреть визуально: если видна расслоенность или масляные полосы, его нужно перемешать вращением контейнера и повторить попытку через некоторое время.
Снятие показания и расчет фактической концентрации
После калибровки прибора на рабочей воде и отбора репрезентативной пробы выполняют саме измерение.
Капли образца СОЖ наносят на призму (2–3 капли достаточно), закрывают крышку, дают жидкости расправиться по поверхности и смотрят сквозь окуляр. На шкале видна граница между светлой и темной областью - на эту границу ориентируются при снятии показания.
Показание читают в единицах, обозначенных на шкале прибора (чаще всего - Brix, % или другие условные единицы). Пусть вы прочитали показание 8 Brix. Это значение еще не концентрация СОЖ. Для получения фактической концентрации нужно умножить его на поправочный коэффициент. Например, если производитель указал коэффициент 1,2, то фактическая концентрация = 8 × 1,2 = 9,6%.
Очень важно: используйте только тот коэффициент, который указан именно для вашей СОЖ. Попытка применить универсальный коэффициент или коэффициент из другого продукта приведет к систематической ошибке и делает контроль бесполезным. Коэффициент обычно находится в техдокументации, паспорте, инструкции производителя или на этикетке упаковки. Если коэффициент не найден, следует обратиться к поставщику перед использованием рефрактометра.
Совет инженера: точный контроль на производственной линии
На линиях фасовки и станках с интенсивной циркуляцией СОЖ закупщики часто возвращаются к схеме ежедневного контроля концентрации.
Сценарий такой: рабочий или техник отбирает пробу из сумпы утром, измеряет ее рефрактометром (предварительно откалибровав на воде вашего цеха), получает показание, умножает его на коэффициент и сравнивает результат с регламентом. Если концентрация в допусках (обычно это диапазон, например, 5–8%), система готова к работе. Если ниже или выше - вносят корректировку (см. раздел ниже), повторяют замер и уже затем запускают производство.
Этот подход гарантирует стабильность параметров станков и предотвращает деградацию эмульсии. В сочетании с портативным ручным рефрактометром EFELE (например, модель с диапазоном Brix 0-20% и автоматической компенсацией температуры) такая схема становится практичной и не требует лабораторного оборудования. Преимущество компенсации температуры в том, что образец не нужно приводить к ровно 20 °C - прибор сам внесет коррекцию, снижая вероятность ошибки, связанной с колебаниями температуры в цехе. Данные ежедневного контроля записывают в журнал (дата, концентрация, pH, примечания), что позволяет отслеживать тренды и своевременно выявить деградацию жидкости.
Как исправить концентрацию: добавление концентрата и коррекция
Когда фактическая концентрация ниже целевого диапазона, возникает необходимость добавить в систему дополнительное количество активного вещества.
Однако прямое внесение концентрата в картер без предварительной подготовки - частая ошибка. Источники единодушны: при прямом добавлении концентрата в циркулирующую жидкость в картере возникают локальные зоны переобогащения, где эмульсия теряет стабильность, начинает расслаиваться или образует нестабильную пену.
Правильный способ: за пределами системы (например, в отдельной емкости) готовят свежую смесь нужной концентрации, добавив необходимое количество концентрата в чистую воду. После тщательного перемешивания эту предварительно приготовленную смесь вносят в систему медленно, параллельно циркулируя жидкость. Это обеспечивает равномерное распределение и восстановление стабильности эмульсии.
Если концентрация оказалась выше целевого диапазона, требуется разбавление. На первый взгляд простое решение - добавить чистую воду - в действительности может нарушить эмульсию, так как вода разбавляет не только активные компоненты, но и эмульгаторы. В ряде руководств рекомендуют вместо чистой воды использовать слабую предсмесь (воду с малым количеством концентрата, например, 1–2%), что помогает сохранить стабильность системы. После любой корректировки обязательно делают повторный замер, чтобы убедиться, что концентрация вернулась в целевой коридор, указанный производителем СОЖ.
Контроль концентрации и других параметров: pH и ведение журнала
Стабильная работа станков не зависит только от концентрации.
Производственные регламенты часто требуют контролировать и pH жидкости - показатель кислотности или щелочности, который влияет на защиту от коррозии и на бактериостатические свойства. pH обычно держат в диапазоне 8–10 для масло-эмульсионных СОЖ, но точный диапазон указывается в технической документации.
Рекомендация практикующих специалистов: вести журнал ежедневных или еженедельных измерений, где записывают дату, показание рефрактометра, рассчитанную концентрацию, pH (если контролируется pH-метром), а также примечания (замена части жидкости, добавление концентрата, видимые признаки деградации). Такой журнал позволяет отслеживать тренды: например, если концентрация систематически падает, это может указывать на испарение воды или на утечку жидкости из системы.
По данным открытых руководств, проверку параметров рекомендуют проводить регулярно - вплоть до каждой смены для участков с интенсивным использованием СОЖ. Это профилактическая мера, которая предотвращает внезапные отказы оборудования, деградацию качества обработки и ускоренный износ инструмента. Инвестиция в простой ручной рефрактометр и дополнительное время на измерения окупается через повышение надежности и продления жизни смазочно-охлаждающей жидкости.
Часто задаваемые вопросы
Что такое коэффициент пересчета и почему он разный для каждой СОЖ?
Коэффициент пересчета (K-factor) - это множитель, который связывает показание рефрактометра с фактической концентрацией жидкости. Он зависит от оптических свойств конкретной формулы СОЖ: состава базового масла, типа эмульгаторов и присадок. Разные производители используют разные рецептуры, поэтому коэффициент подбирается индивидуально для каждого продукта. Использование универсального коэффициента приводит к систематической ошибке и делает контроль недействительным.
Почему нельзя калибровать рефрактометр любой дистиллированной водой?
Состав воды варьируется по регионам и источникам (жесткость, минеральный состав, pH). Если калибровать на одной воде, а применять на другой, возникает систематическое смещение показаний. Правильная калибровка на воде, которая используется в вашей системе (капиллярной, дистиллированной или водопроводной), обеспечивает точность результатов и стабильность контроля.
Как часто нужно проверять концентрацию СОЖ рефрактометром?
В открытых руководствах рекомендуют проверку вплоть до ежедневно, особенно для участков с интенсивным использованием. На менее нагруженных станках достаточно еженедельного контроля. Ведение журнала измерений позволяет выявить тренды и своевременно вмешаться, если концентрация систематически выходит за допуски.
Что делать, если рефрактометр показывает высокую концентрацию?
При высокой концентрации ее корректируют разбавлением, но не чистой водой, а слабой предсмесью (вода с малым количеством концентрата), чтобы не нарушить стабильность эмульсии. После корректировки делают повторный замер, чтобы убедиться, что концентрация вернулась в целевой диапазон, указанный производителем.
Почему пробу нужно брать из сумпы, а не с поверхности?
На поверхности жидкости скапливаются пена, поверхностная пленка и посторонний материал, которые искажают результат измерения. Проба из дна (отстойника) после перемешивания системы репрезентативна и отражает реальное состояние эмульсии, циркулирующей в системе.
Заключение
Контроль концентрации СОЖ рефрактометром - простой и эффективный метод, но его надежность зависит от деталей выполнения. Правильная последовательность такова: калибровка прибора на рабочей воде, отбор репрезентативной пробы из отстойника после перемешивания, снятие показания на границе свет-тень, умножение на коэффициент пересчета из паспорта продукта и сравнение с допусками производителя. Если концентрация вне диапазона, вносят корректировку (предварительно приготовленную смесь при низкой концентрации, слабую предсмесь при высокой) и повторяют замер.
Ежедневный или еженедельный контроль в сочетании с ведением журнала обеспечивают стабильность работы станков, предотвращают деградацию жидкости и продлевают ее срок службы. Это не требует лабораторного оборудования и занимает всего несколько минут в смену, но результат - надежность оборудования и предсказуемое качество обработки. Ваш следующий шаг: если вы еще не контролируете концентрацию или контроль ведется нерегулярно, выберите портативный рефрактометр, убедитесь, что в вашей документации на СОЖ указан коэффициент пересчета, откалибруйте прибор на воде вашего предприятия и начните вести журнал измерений.