Смазки с допуском NSF H1 - один из первых объектов внимания аудиторов при проверке пищевого производства по системам HACCP и ISO 22000. Однако само наличие H1 на упаковке не гарантирует успешное прохождение аудита. Проверяющие оценивают не просто класс смазки, а ее встроенность в систему управления рисками: есть ли инвентаризация точек смазки, описана ли точка приложения в HACCP-плане, задокументирован ли контроль герметичности узлов, назначены ли ответственные за пересмазку. Статья разбирает, почему регламент смазок - это часть доказательной базы системы безопасности, а не просто деталь техобслуживания, и как инженерам и закупщикам подготовить программу смазки к аудиту.
H1, H2, H3 - различие классификации и ее роль в HACCP
Аудиторы проводят разницу между тремя основными категориями смазок по классификации NSF.
Это различие прямо влияет на то, как смазка включается в систему контроля.
H1 - категория для мест, где контакт с пищей не ожидается при нормальной эксплуатации, но может произойти случайно. Примеры: направляющие столов фасовки, подшипники редукторов над упаковочной линией, сочленения рычагов дозирующих устройств. Предельное допускаемое содержание H1-смазки в пищу -10 мг/кг (10 ppm). Это не означает, что смазку можно наносить произвольно; это предел, при котором пищевой продукт сохраняет статус безопасного при условии соблюдения герметичности и правильной пересмазки.
H2 - смазки для зон, где контакт с пищей исключен полностью. Используются для шпилек, петель дверей холодильников, внешних механизмов вдали от зон обработки. H2-смазка не требует согласования с HACCP, поскольку риск контакта нулевой, но это не означает, что можно применять ее без разбора - оборудование зачастую имеет требования производителя к типу смазки.
H3 - консервирующие и антикоррозийные смазки, используемые в фазе консервации оборудования перед запуском или в длительных перерывах. Сертификация H3 означает, что смазка должна быть полностью удалена перед началом работы с пищевым продуктом, поскольку она не предназначена для постоянного контакта с оборудованием во время производства.
Аудиторы проверяют, соответствует ли каждому узлу именно та категория, которая применена. Если в точке риска используется H2 вместо H1, это рассматривается как нарушение. Если H3 не была удалена перед запуском, это означает потенциальное загрязнение продукта.
Как H1-смазка встраивается в HACCP-план и ISO/TS 22002-1
Смазочные материалы не "проходят" аудит сами по себе - они встраиваются в систему предварительных программ (PRP) и критических контрольных точек (CCP).
Стандарт ISO/TS 22002-1 прямо указывает, что там, где существует риск прямого или косвенного контакта пищи со смазочным материалом, должны применяться food-grade lubricants, а их использование должно быть задокументировано.
В HACCP-плане смазка часто рассматривается как предварительная программа (PRP), а не как критическая точка, хотя на отдельных линиях может быть помечена и как CCP. PRP означает: система существует, есть регулярный контроль, любые отклонения от регламента расследуются.
Типовое описание в HACCP-плане выглядит так: - Опасность: контакт минерального масла или смазки с пищевым продуктом. - Контрольная мера: применение смазок с допуском NSF H1 на всех точках с риском контакта, герметизация узлов, визуальный контроль утечек перед запуском смены. - Мониторинг: ежедневная сменная проверка состояния защитных кожухов, наличие пятен смазки; ежемесячная проверка герметичности прокладок и уплотнений. - Корректирующее действие: при обнаружении утечки - остановка линии, удаление загрязненного продукта, замена уплотнения, пересмазка по регламенту, документирование инцидента.
Аудитор ищет именно эту цепочку: опасность → контрольная мера → мониторинг → запись. Если одного звена нет, аудит завалится на этом пункте.
Инвентаризация точек смазки: карта и классификация как основа аудита
Практически все руководства по подготовке к аудиту начинаются с одного требования: составить полный список всех точек смазки оборудования с классификацией каждой точки по контакту с пищей.
Карта выглядит приблизительно так:
| Оборудование | Узел | Классификация | Применяемая смазка | Интервал пересмазки | Ответственный |
|---|---|---|---|---|---|
| Упаковочная машина AAAM-500 | Направляющие каретки X | H1 | Смазка универсальная, NSF H1 | 2 часа работы или 1 смена | Оператор смены |
| Упаковочная машина AAAM-500 | Редуктор привода | H2 | Смазка механическая H2 | 1 раз в неделю | Слесарь техобслуживания |
| Упаковочная машина AAAM-500 | Подшипник редуктора 6205 | H1 | Смазка универсальная, NSF H1 | 1 раз в месяц | Слесарь техобслуживания |
| Весовой дозатор ВДМ-10 | Рычаг подвеса чаши | H1 | Смазка универсальная, NSF H1 | По мере необходимости, но не реже 1 раз в месяц | Оператор смены |
| Холодильник камерный ХК-12 | Петли дверей | H2 | Смазка механическая H2 | 1 раз в квартал | Слесарь техобслуживания |
Карта позволяет аудитору быстро установить: - сколько точек H1 находится в зоне риска контакта; - кто отвечает за каждую точку; - какой регламент установлен; - есть ли записи о выполнении.
Если карта отсутствует или содержит пропуски, аудит часто останавливается на этапе проверки документации, даже если технически все выполняется правильно.
Особое внимание уделяется совместимости смазки с оборудованием. Аудитор проверит, указан ли в руководстве производителя оборудования конкретный класс смазки для каждого узла. Если производитель требует смазку типа NLGI 2 для редуктора, а предприятие применяет NLGI 1, это рассматривается как отклонение, даже если оба варианта - H1.
Требования к документации смазок при проверке безопасности
Аудиторы требуют от предприятия документированной прослеживаемости каждого применяемого смазочного материала.
Это означает наличие полного пакета:
Техдатов (TDS) на каждый продукт: документ на русском языке (не копия англоязычного оригинала, а полный перевод или местное издание) с указанием: - торгового названия и артикула; - классификации NSF (H1, H2, H3 или отсутствие допуска); - номера сертификата NSF (если есть); - диапазона рабочих температур; - класса NLGI (для пластичных смазок); - совместимости с материалами уплотнений; - рекомендаций по применению и хранению.
Сертификатов соответствия: документы, подтверждающие, что смазка действительно прошла тестирование NSF и соответствует стандарту H1 (или другому допуску). Часто это выписка из реестра NSF с указанием номера регистрации. При сомнениях аудитор может запросить дополнительные лабораторные протоколы.
Спецификаций контракта с поставщиком: в контракте должно быть четко указано, какой класс NSF требуется, какой NLGI, какие свойства смазки обязательны (вязкость, температурный диапазон, адгезия и т.д.). Это предотвращает ошибку при замене поставщика.
Журналов и записей контроля: ежедневные записи о проведении пересмазки, еженедельные проверки герметичности, ежемесячные осмотры состояния кожухов и уплотнений. Записи должны быть подписаны ответственным и датированы.
Актов о замене поставщика или смены продукта: если предприятие перешло на другую смазку H1 или заменило поставщика, это фиксируется в акте с указанием причины, даты смены, проведения переоборудования (например, промывки системы, если речь идет о масле) и подтверждения совместимости нового продукта с оборудованием.
Аудитор проверит наличие этих документов у снабженца, проверит актуальность TDS (не использует ли предприятие устаревший техдат), и убедится, что все записи ведутся на актуальные продукты.
Герметичность узлов и профилактика утечек: критерии контроля
Даже при наличии H1-смазки качественной герметичности узла можно не достичь, если прокладки или уплотнения износились, или если интервалы пересмазки были превышены.
Аудиторы обращают внимание именно на состояние защиты.
Состояние кожухов и ограждений: все точки H1 должны быть защищены кожухами или ограждениями, которые предотвращают прямой контакт смазки с продуктом и не позволяют грязи (муки, кусочков продукта, пыли) проникнуть внутрь узла. При визуальном осмотре не должно быть пятен смазки за пределами кожуха.
Состояние уплотнений и прокладок: аудитор может попросить демонстрацию снятия кожуха, чтобы проверить, не высохли ли прокладки, нет ли трещин. На направляющих проверяется, не скопилась ли старая смазка с грязью в пазах; на подшипниках - нет ли окисленной и засохшей смазки.
Интервалы пересмазки: должны быть обоснованы рекомендациями производителя оборудования или смазки. Если оператор наносит смазку чаще, чем указано, это может привести к размещению смазки за пределами узла. Записи о пересмазке должны доказать соблюдение интервала.
Визуальный контроль перед запуском смены: операторы должны проверять отсутствие свежих пятен смазки на полу под оборудованием, состояние видимых участков кожухов, наличие протечек. Это занимает 1–2 минуты, но документируется в ежедневном журнале.
Многие предприятия на этапе подготовки к аудиту обнаруживают, что смазочное хозяйство велось "по старинке" - никаких записей, пересмазка по наитию. Переход на регламент часто требует замены уплотнений, переподготовки персонала и первые 2–3 месяца идет очень пристально.
Роль регулярных внутренних аудитов в подготовке к внешней проверке
Практика показывает, что те предприятия, которые проводят собственные аудиты смазочного хозяйства минимум ежегодно, при внешней проверке получают намного меньше замечаний.
Внутренний аудит должен включать: - Проверку наличия полной карты точек смазки и ее актуальности. - Сличение применяемых смазок с картой и техдатами. - Проверку статуса техдатов (дата последнего обновления, наличие всех реквизитов). - Осмотр герметичности кожухов, состояния уплотнений, наличия пятен смазки. - Проверку записей о пересмазке за последний месяц (полнота записей, соблюдение интервалов, подписи ответственных). - Интервью с операторами о порядке пересмазки и контроля. - Анализ любых инцидентов с загрязнением смазкой за прошлый период.
Дополнительные аудиты (внеплановые) проводят: - после замены оборудования (нужно проверить, совместимы ли применяемые смазки с новыми узлами); - после смены поставщика смазки (должны быть переходные записи, проверка совместимости); - после любого инцидента с загрязнением (расследование корневой причины, внедрение корректирующих мер).
Результаты внутренних аудитов оформляются актом с указанием найденных несоответствий и плана устранения. Этот акт - сильный документ при встречеформальной беседе с внешним аудитором: "Мы сами нашли это и исправили". Это снижает риск переквалификации замечания в критическое.
Выбор смазки: совместимость узла, допуск H1 и контроль качества
Закупщику при выборе H1-смазки для пищевого производства нужно обращать внимание не только на наличие допуска NSF, но и на совместимость смазки с конкретным узлом оборудования.
Основные критерии выбора:
Совместимость по вязкости и классу NLGI: каждый узел имеет рекомендацию производителя оборудования. Редукторы часто требуют масло или смазку NLGI 2, направляющие столов упаковки иногда требуют NLGI 1, подшипники могут быть чувствительны к слишком вязкому материалу. Если выбрать не ту вязкость, смазка либо не будет держаться в узле, либо потребует чрезмерной пересмазки.
Совместимость с материалами уплотнений: многие смазки на синтетической основе могут повредить прокладки из натурального каучука. Это редко, но аудиторы это знают. Техдат должен содержать информацию о совместимости с NBR, EPDM и другими.
Температурный диапазон и адгезия: для направляющих, работающих на солнце или рядом с духовками, требуется смазка с стабильностью при повышенных температурах. Адгезия (прилипаемость) - это способность смазки держаться на поверхности; для вертикальных направляющих это критично.
Водостойкость: в зонах с влажной уборкой и мойкой высокого давления смазка должна противостоять смыванию. Синтетические смазки часто лучше держат воду, чем минеральные аналоги.
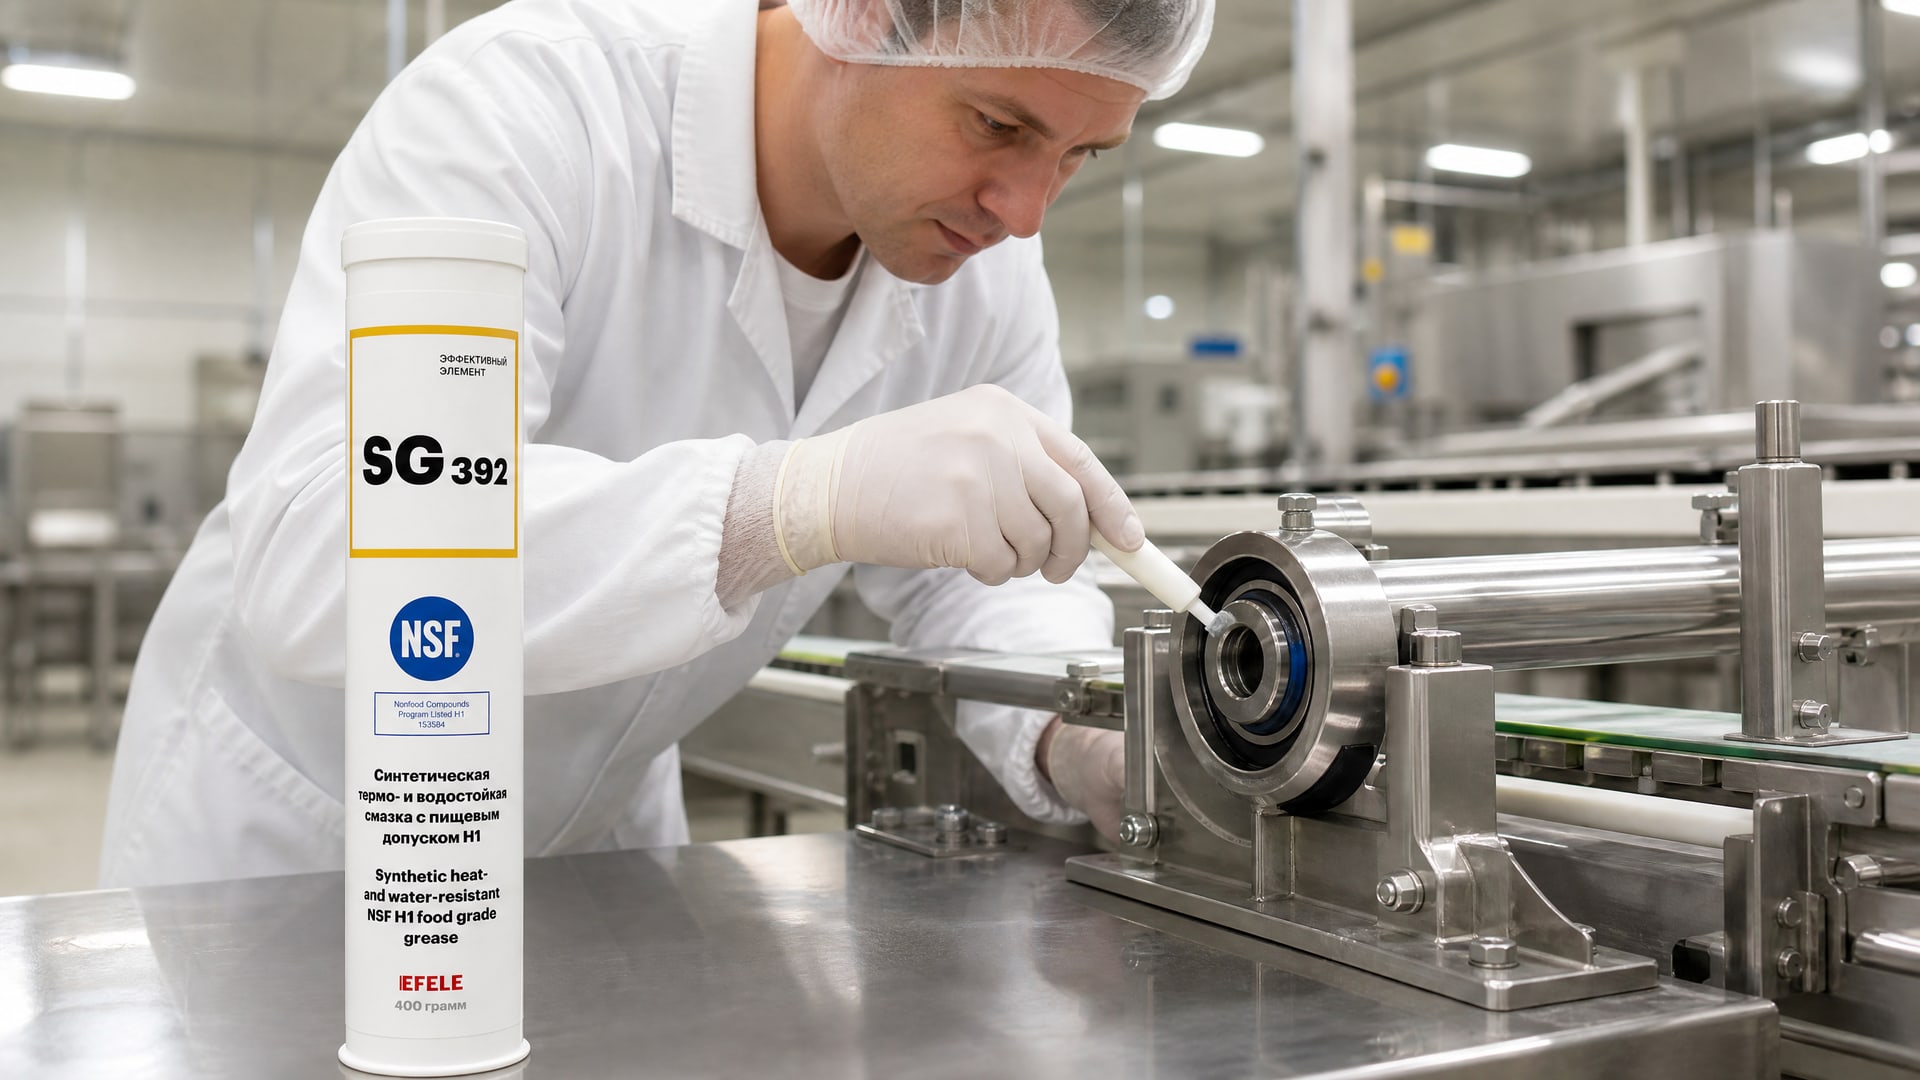
Когда на производстве необходима смазка для высоконагруженных узлов пищевого оборудования - подшипников редукторов, направляющих под нагрузкой, механизмов с трением при вращении - на практике выбор часто приземляется на синтетические универсальные смазки с допуском H1. EFELE SG-392 - пример такого материала: это термо- и водостойкая смазка с классом NLGI 2, одобренной NSF H1, которая работает на направляющих и в редукторах, предотвращая окисление при нагреве и стабильно держась даже при контакте с влагой. Закупщики выбирают ее не потому, что она "пищевая", а потому что она совмещает рабочие характеристики узла (жесткость, сопротивление течению) с требованиями HACCP.
Проверка при закупке: - Получить от поставщика техдат на русском языке и номер сертификата NSF. - Уточнить, совместима ли смазка с материалами уплотнений на конкретном оборудовании. - Провести тестовую закупку малого количества и убедиться, что вязкость и адгезия соответствуют ожиданиям. - Обновить карту точек смазки с указанием нового продукта и его артикула.
Требования HACCP к требуемым смазочным материалам: включение в систему
В стандартных HACCP-системах для предприятий пищевой промышленности требования к смазкам обычно встраиваются как часть общей системы управления риском.
Типовые требования к смазочным материалам в HACCP включают: - На всех узлах в зоне риска контакта с пищей используются только смазки с допуском NSF H1 или выше (H3 при консервации). - Смазки не должны содержать токсических или канцерогенных веществ, недопустимых контаминантов (согласно директивам ЕС и законодательству РФ). - Допускается случайное попадание смазки в пищу в пределах 10 мг/кг (10 ppm). - Все смазки должны быть сертифицированы по NSF или ISO 21469 (международный стандарт для food-grade lubricants). - Для каждого вида смазки должна быть актуальная документация (техдат, сертификат). - Персонал, ответственный за пересмазку, должен пройти обучение и инструктаж.
На практике многие системы добавляют также требования: - Минимум ежегодно проверять совместимость применяемых смазок с текущим оборудованием. - При выявлении утечки смазки проводить расследование и внедрять корректирующие меры. - Вести журнал со всеми заменами смазки или поставщика.
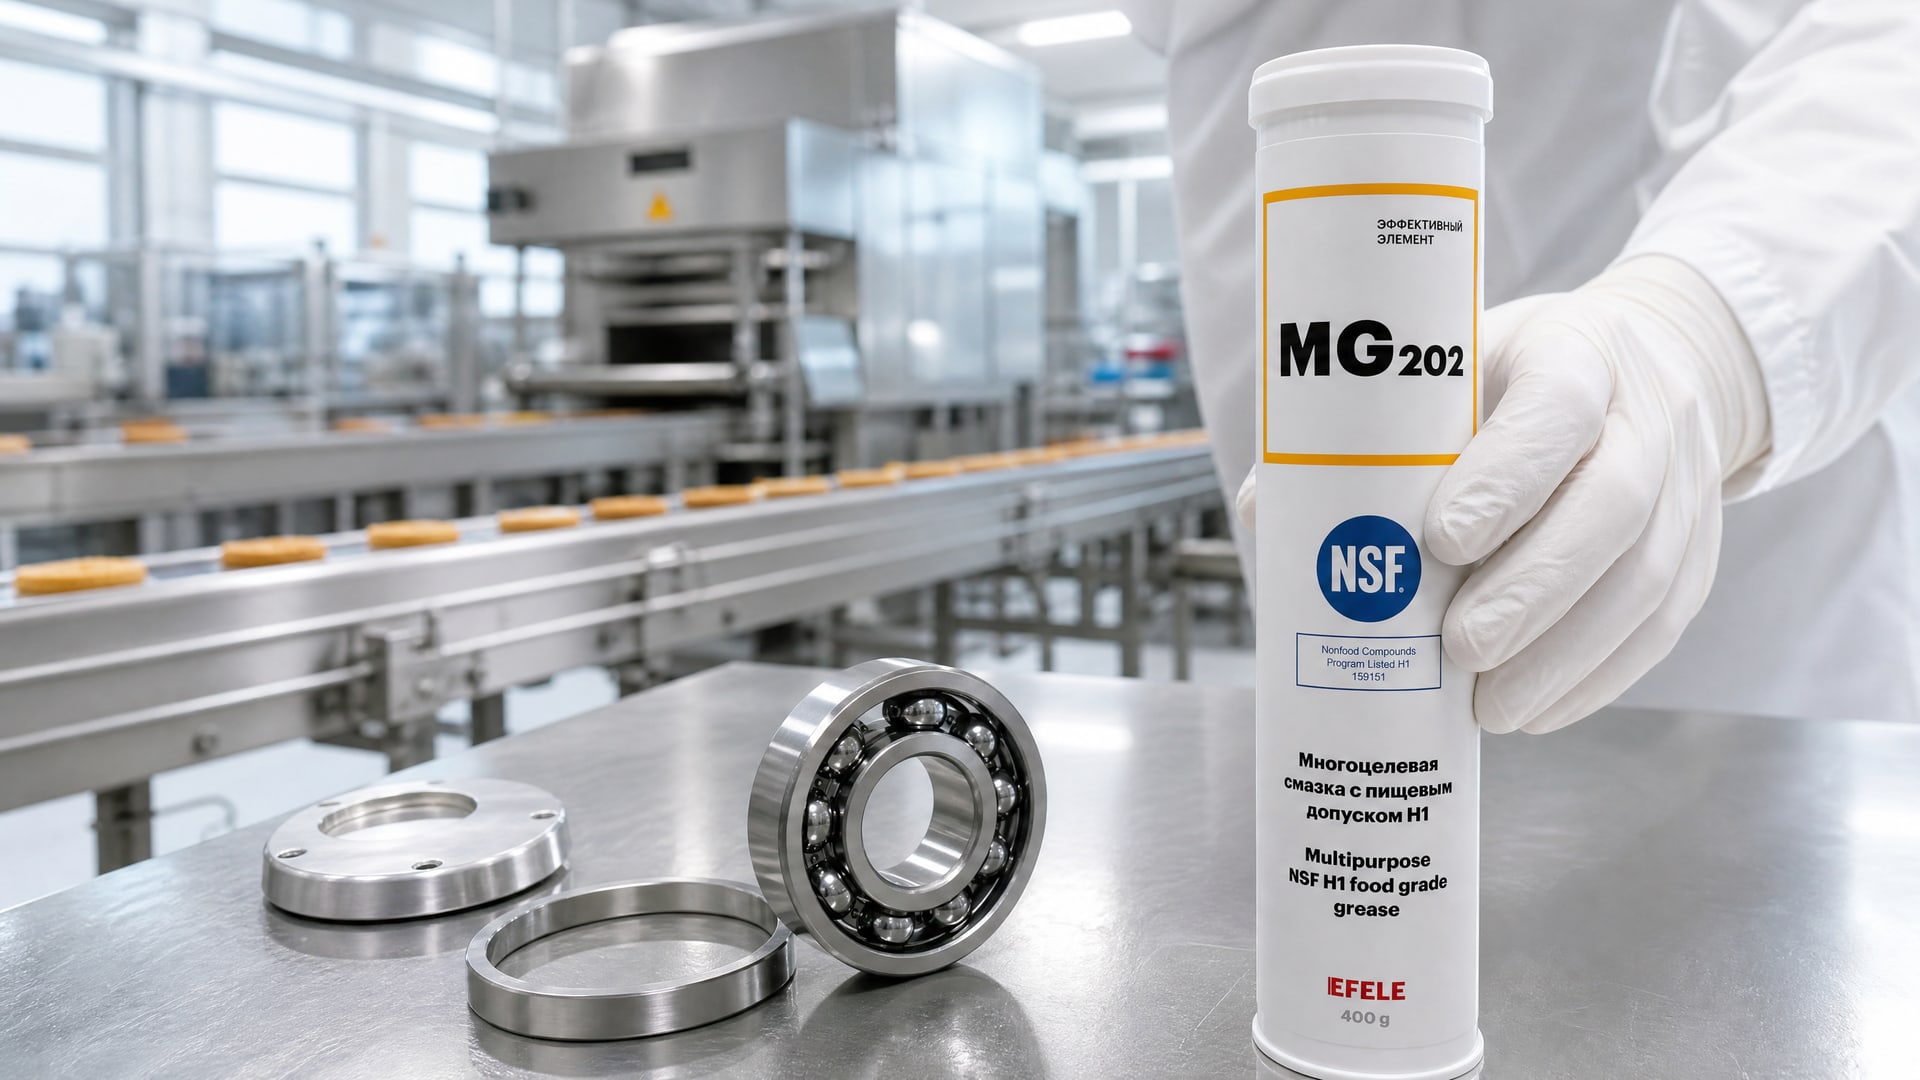
Для универсальных пластичных смазок с допуском H1, которые используются на большинстве пищевого оборудования, требования особенно жесткие, потому что эти смазки применяются в зонах с наибольшим риском. EFELE MG-202 - типовой выбор для таких систем: смазка универсальная, NLGI 2, NSF H1, температурный диапазон -30 до +100°C, адгезия и водостойкость в норме. На производстве ее выбирают для направляющих столов, подшипников, рычагов механизмов, потому что она совмещает требования HACCP (допуск H1) с техническими требованиями узлов (NLGI 2, вязкость).
Часто задаваемые вопросы
Что произойдет на аудите, если все смазки заменены на H1, но карты точек нет?
При проверке документации аудитор попросит карту. Ее отсутствие квалифицируется как критическое несоответствие, потому что невозможно доказать, что выбор H1 обоснован для каждой точки. Аудит может быть остановлен на этапе документирования. Карта должна быть заполнена минимум за неделю до прихода аудиторов, чтобы была история записей о пересмазке.
Чем отличается H1 от H3, и почему H3 нельзя использовать постоянно?
H1 допускает случайный контакт с пищей до 10 ppm; H3 предназначена для консервации оборудования и должна быть полностью удалена перед запуском. Если на производстве оставить H3 в узле и включить оборудование, произойдет загрязнение продукта консервирующей смазкой, что явно нарушит безопасность. Аудитор это проверит физическим осмотром узлов перед запуском смены.
Какие записи о пересмазке нужны аудитору?
Аудитор смотрит на дневные записи (отметка о проведении пересмазки в журнале или путем сканирования QR-кода), еженедельные проверки герметичности (осмотр кожухов, отсутствие пятен), ежемесячные осмотры состояния уплотнений. Записи должны быть подписаны и датированы. Если записей нет или они пустые, это говорит о том, что контроль не проводился, и аудит завалится.
Может ли одна смазка H1 использоваться во всех узлах пищевого оборудования?
Нет, потому что разные узлы требуют разные вязкости и свойства. Например, редукторы требуют смазку тяжелую (NLGI 2–3), а направляющие столов требуют более жидкую (NLGI 1–2). Использование не той смазки приводит либо к утечкам, либо к механическому износу. Аудитор проверит, совмещается ли каждая смазка с рекомендацией производителя оборудования.
Как часто нужно проводить внутренний аудит смазочного хозяйства?
Минимум один раз в год, в дополнение к ежегодной проверке HACCP-системы. Дополнительные аудиты проводят после замены оборудования, смены поставщика смазки, любого инцидента с загрязнением. Результаты оформляются актом с указанием несоответствий и сроков устранения.
Заключение
Смазки с допуском NSF H1 - не просто техническая деталь, а часть доказательной базы системы безопасности пищевого производства. Аудиторы оценивают не только наличие H1 на упаковке, но и то, как она встроена в HACCP-план, задокументирована, контролируется и применяется. Полный инвентарь точек смазки с указанием класса, совместимости узла, интервалов пересмазки и записей о контроле - это фундамент, на котором стоит система. Если карта, техдаты, сертификаты и журналы контроля на месте, внешний аудит пройдет без замечаний. Если хотя бы одна часть этой системы недостает, аудит зафиксирует несоответствие и потребует корректирующих мер.
Практический совет: начните подготовку к аудиту с составления карты точек смазки, проверьте наличие на каждый применяемый продукт актуального техдата с номером сертификата NSF, убедитесь, что персонал знает регламент пересмазки, и начните вести записи о контроле минимум за три месяца до ожидаемой проверки. Проведите собственный аудит, найдите и исправьте несоответствия самостоятельно - это значительно уменьшит риск критических замечаний при встреченаружной проверке.