Нанесение защитного слоя на прецизионные детали - это критический процесс, от которого зависит долговечность и надежность подшипников, крепежа и других узлов трения в промышленном оборудовании. Полимерные покрытия решают несколько задач одновременно: защищают от коррозии, предотвращают wear при смешанном трении, изолируют от электрического тока и стабилизируют коэффициент трения. Однако выбор и нанесение такого покрытия требует понимания технологических тонкостей, стандартов и методов контроля качества. В этой статье мы разберем, как работает процесс полимеризации, на каких этапах закладывается успех защиты, и какие параметры контролировать, чтобы получить надежный результат.
Эта информация полезна для инженеров, технических специалистов и закупщиков, которые выбирают покрытия для подшипников, крепежа и машиностроительных деталей, работающих в коррозионных или высокотрибологических средах.
Роль защитных покрытий в прецизионных узлах
Защитные полимерные покрытия на металлических деталях выполняют четыре основные функции.
Первая - антикоррозионная защита: слой изолирует металл от кислорода и влаги во время хранения, транспортировки и в условиях влажной среды на производстве. Вторая - предотвращение fretting-коррозии, которая возникает при микроскопических колебаниях контактирующих поверхностей; здесь покрытие выступает как демпфирующий барьер. Третья функция - снижение коэффициента трения и износа при смешанном режиме скольжения, когда гидродинамическая пленка смазки недостаточна. Четвертая - электрическая изоляция подшипников от наводимых токов, которые могут вызвать локальное пробивное разрушение беговых дорожек.
Разделение функций означает, что одно полимерное покрытие редко решает все задачи одновременно с одинаковой эффективностью. Для коррозионной защиты в среде с высокой влажностью нужна система, сертифицированная по DIN EN ISO 12944 на уровень C3H (средняя нагрузка: промышленная атмосфера) или C5MH (очень высокая нагрузка: морские условия). Для узлов с интенсивным трением, напротив, больше внимания уделяют коэффициенту трения, адгезии и стабильности слоя под нагрузкой. На этапе выбора закупщик и инженер должны сформулировать приоритет: что для данного узла важнее всего.
Технологический процесс полимеризации и нанесения
Процесс нанесения защитного слоя состоит из нескольких последовательных этапов, каждый из которых влияет на финальное качество покрытия.
Подготовка поверхности
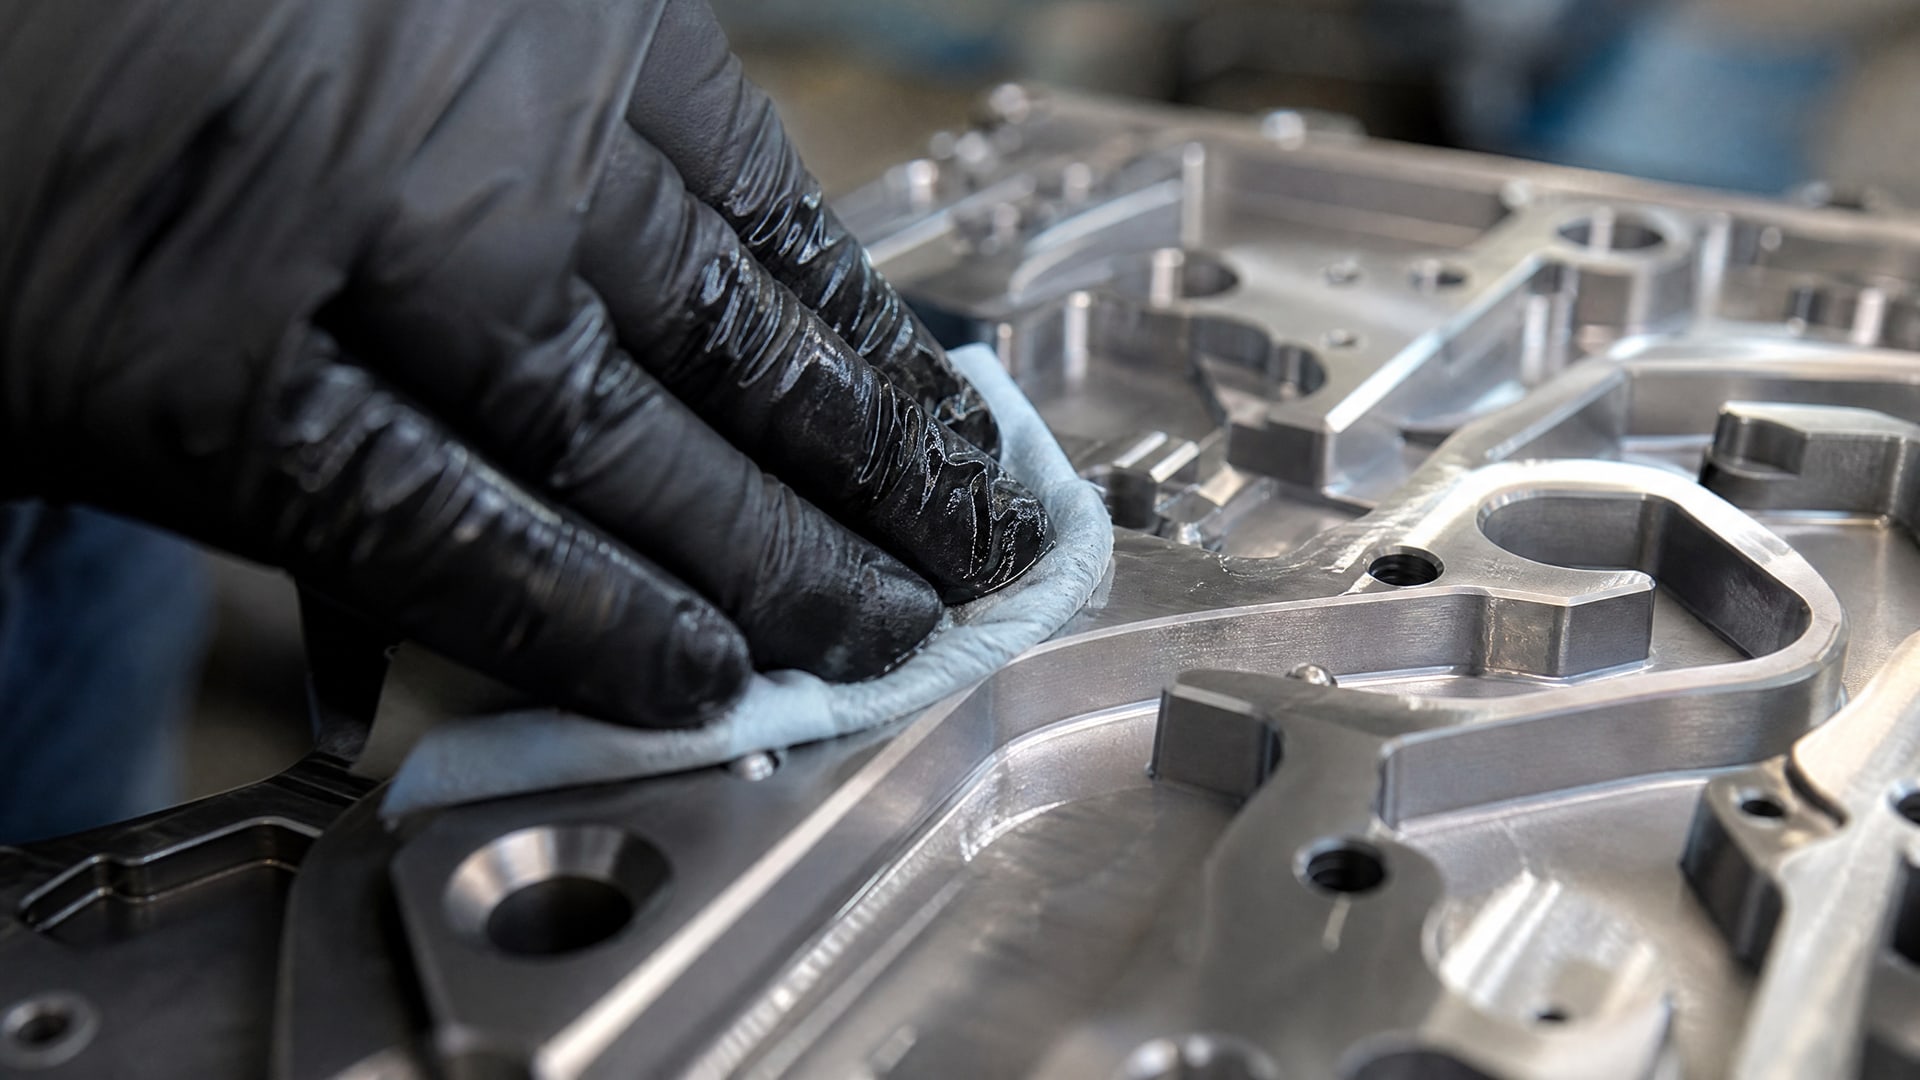
Перед нанесением любого полимерного состава деталь проходит обезжиривание и очистку. Металлическая поверхность должна быть свободна от окислов, масляной пленки и механических загрязнений. Это необходимо для адгезии - прилипания слоя к основанию. Если подготовка выполнена слабо, даже качественный полимер не обеспечит надежную защиту, так как влага и кислород будут проникать под покрытие по границе раздела металл-полимер.
Выбор метода нанесения
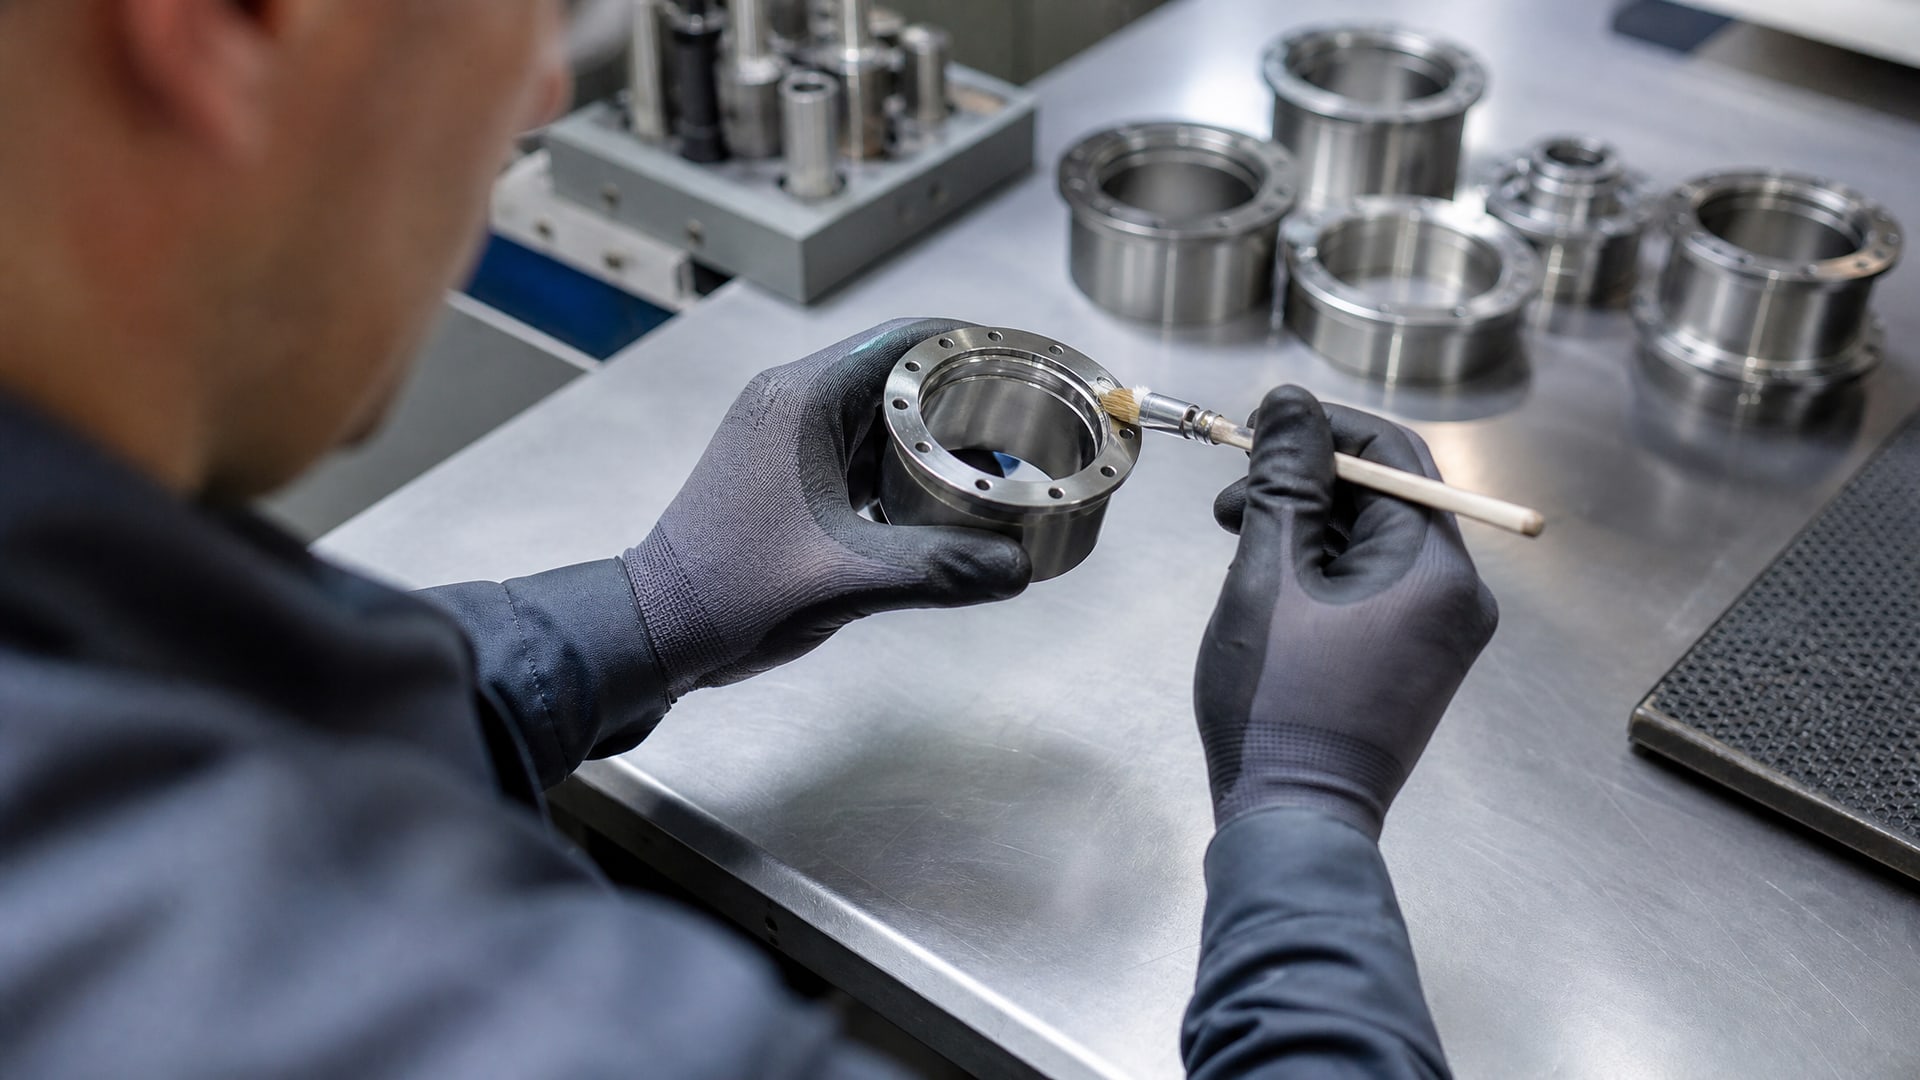
Полимеризация может проводиться несколькими способами. Для локального нанесения на отдельные зоны (например, внутреннее отверстие подшипника диаметром до 2500 мм или участки размером до 550 мм по диаметру, 270 мм по ширине) используют погружение, напыление или электрофоретическое осаждение. Каждый метод имеет свои преимущества: погружение обеспечивает равномерное покрытие изогнутых поверхностей, напыление позволяет контролировать толщину слоя в локальных зонах, электрофоретическое осаждение дает особо толстые и однородные слои на сложной геометрии.
Для теплонапряженных применений или когда требуется плазменное напыление, используется стандарт SAE AMS 2437D, который регламентирует температуры, давления газов, скорость наложения слоев и конечную толщину.
Полимеризация и отверждение
После нанесения полимер должен отвердеть. Время отверждения зависит от типа полимера: водорастворимые системы высыхают при комнатной температуре за несколько часов или суток, полиэфирные и эпоксидные покрытия часто требуют нагрева до 60–80 °C, а специальные полимеры могут отверждаться при температурах свыше 150 °C. На этапе отверждения полимер переходит из жидкого или вязкопластичного состояния в твердое, образуя сплошную пленку. Качество этого процесса влияет на прочность адгезии к основанию и устойчивость к влаге.
Проверка геометрии и толщины
После отверждения деталь должна сохранить прецизионные размеры. На подшипниках, например, внутреннее отверстие и наружный диаметр остаются критичными; слой покрытия не должен нарушить посадку. Поэтому толщина полимера строго контролируется: для большинства систем она составляет 10–50 микрометров. Измерение проводят методом магнитной индукции (ASTM B499) для магнитных оснований или методом вихревых токов (ASTM B487) для немагнитных металлов. Если толщина выходит за пределы спецификации, деталь может быть забракована или переработана.
Классификация коррозионной защиты и выбор системы покрытия
Уровень коррозионной защиты определяется стандартом DIN EN ISO 12944, в котором задана классификация сред и соответствующие им требования к системе покрытия.
| Класс среды | Описание | Характерные условия | Требуемая толщина слоя (рекомендация) |
|---|---|---|---|
| C3H | Средняя коррозионная нагрузка | Промышленная атмосфера с влагой | 10–30 микрометров |
| C5MH | Очень высокая коррозионная нагрузка | Морские условия, высокая соленость | 30–50 микрометров |
Выбор класса влияет на состав полимера. Для C3H подходят традиционные водорастворимые полимеры на основе эпоксидных или полиуретановых смол. Для C5MH часто требуются более толстые слои, добавление ингибиторов коррозии или использование двухслойной системы (грунт + верхний слой). На подшипниках SKF, например, для защиты внутреннего отверстия и наружного диаметра используют полимерные системы с PTFE, которые сочетают коррозионную защиту с низким коэффициентом трения.
Испытание стойкости к коррозии проводят в нейтральном соляном тумане по стандарту ISO 9227. Тест длится от 96 часов до 600 часов в зависимости от класса системы и состава основания; более толстые и качественные слои проходят более длительные испытания без появления красной ржавчины. Однако длительность испытания для одной системы нельзя механически переносить на другую - результат зависит от химического состава полимера, подготовки поверхности и толщины.
Контроль качества и методы измерения
Контроль качества нанесенного полимерного слоя состоит из нескольких элементов: визуальная проверка, измерение толщины, тесты адгезии и лабораторные испытания на коррозионную стойкость.
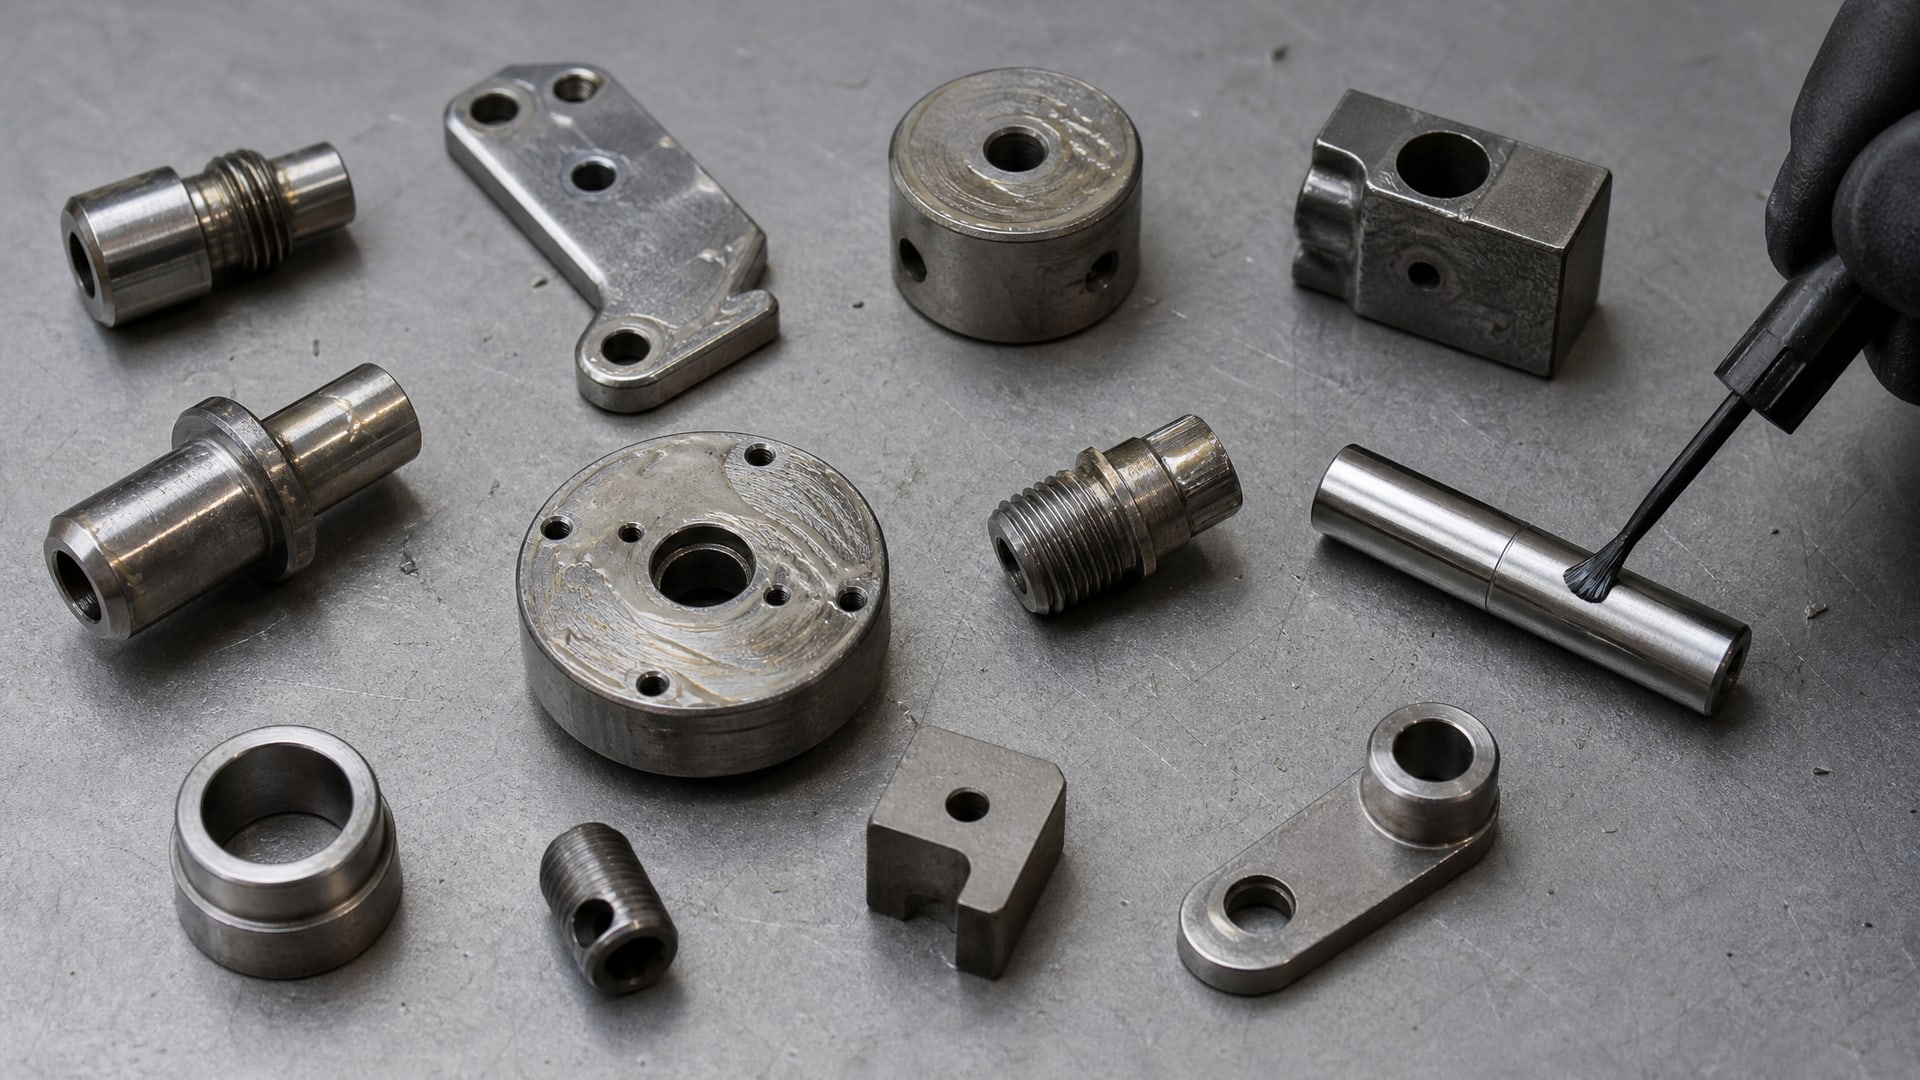
Визуальная проверка
Деталь осматривают под освещением на предмет подтеков, пропусков покрытия, пузырей воздуха или неравномерного распределения слоя. Подтеки указывают на избыток полимера; пропуски - на ошибку при нанесении. Пузыри воздуха снижают адгезию и являются местами возможной коррозии. При обнаружении дефектов деталь переходит на переработку.
Измерение толщины
Для магнитных оснований (сталь) используют магнитный метод (ASTM B499): прибор создает магнитное поле и измеряет его искажение из-за немагнитного слоя полимера. Для немагнитных материалов (алюминий, медь, титан) применяют метод вихревых токов (ASTM B487). Измерения проводят в нескольких точках на каждой детали, чтобы убедиться в равномерности. Данные записывают и сравнивают со спецификацией.
Тесты адгезии
Адгезию проверяют методом перекрестного надреза (cross-hatch adhesion test): на покрытие наносят сетку параллельных линий, после чего клеят специальную ленту и резко срывают. Если полимер отслаивается сплошным куском, адгезия неудовлетворительна. Если лент отслаивается только в точках пересечения, адгезия хорошая. Этот тест не требует дорогого оборудования, но дает объективный результат.
Соляной туман и долгосрочные испытания
Для контроля коррозионной стойкости образцы с покрытием помещают в камеру соляного тумана при температуре около 35 °C с концентрацией NaCl 5 %. Периодически (например, каждые 24 часа на начальном этапе) проверяют появление красной ржавчины на срезах или под слоем. Результат фиксируют: например, «красная ржавчина появилась на 96-й час» означает стойкость 96 часов для данной системы. Стойкость 120–600 часов считается нормальной для промышленного применения в зависимости от класса среды.
Практические рекомендации при выборе и применении
При выборе полимерного покрытия для конкретного узла следуйте следующему алгоритму.
Во-первых, определите приоритет защиты: нужна ли в первую очередь коррозионная защита (тогда смотрите стандарты DIN EN ISO 12944), снижение трения (коэффициент трения должен быть в спецификации), борьба с fretting-коррозией или электрическая изоляция. Каждый приоритет требует своей системы.
Во-вторых, классифицируйте среду эксплуатации по DIN EN ISO 12944. Если детали будут работать в промышленной атмосфере или складе с влагой, это C3H; если вблизи моря или в условиях постоянного контакта с солью, это C5MH. Это определит требуемую толщину слоя и состав полимера.
В-третьих, проверьте, совместимо ли полимерное покрытие с материалом детали. Например, для титановых крепежей используйте системы, соответствующие ISO 8080, которые не только защищают от коррозии, но и предотвращают galling-прилипание при затягивании. Для подшипников со стальными кольцами подойдут системы на основе эпоксидных смол или PTFE.
В-четвертых, убедитесь, что подрядчик или поставщик покрытия имеет возможность контролировать толщину методами ASTM B499 или ASTM B487 и может предоставить протоколы измерений.
В-пятых, требуйте испытание на адгезию (перекрестный надрез) и, если возможно, лабораторное испытание в соляном тумане согласно ISO 9227. Минимальная стойкость для промышленного применения -96 часов; для высоконагруженных условий требуется 200+ часов.
Запомните, что полимерное водорастворимое покрытие не предназначено использовать как грунт под последующую окраску или адгезионный слой - это самостоятельная защитная система.
Часто задаваемые вопросы
Что отличает полимерные покрытия от других защитных систем?
Полимерные покрытия образуют сплошную органическую пленку, которая защищает металл от прямого контакта с кислородом и влагой. В отличие от металлических покрытий (цинк, никель), полимеры наносятся быстрее, не требуют гальванических ванн и лучше подходят для сложной геометрии подшипников и крепежа. Однако они менее стойки к механическому истиранию.
Как определить, нужен ли мне класс защиты C3H или C5MH?
C3H применяют для промышленных условий: закрытые хранилища, заводские цеха с умеренной влажностью, стационарное оборудование. C5MH требуется вблизи морского побережья, в открытых складах, на уличном оборудовании и где постоянно присутствует соль. Если сомневаетесь, уточните у поставщика условия хранения и эксплуатации деталей.
Почему толщина полимерного слоя не может быть произвольной?
На прецизионных деталях, особенно подшипниках, слишком толстый слой нарушает посадку внутреннего кольца в отверстие или изменяет внешний диаметр наружного кольца. Это приводит к дисбалансу, избыточному давлению или разрушению при монтаже. Поэтому для каждого узла установлена допустимая толщина (обычно 10–50 микрометров), и она контролируется.
Какой метод контроля толщины мне использовать?
Для стальных деталей подходит магнитный метод ASTM B499 - это дешево и быстро. Для алюминиевых, медных или титановых деталей используйте метод вихревых токов ASTM B487. Оба метода некритичны в использовании и не требуют уничтожения детали.
Сколько часов соляного тумана достаточно для гарантии качества?
Минимум 96 часов считается приемлемым для базовой промышленной защиты (класс C3H). Для более жестких условий (C5MH) стремитесь к 200–600 часам в зависимости от степени нагрузки. Однако помните: результат в часах специфичен для каждой системы, подложки и состава полимера, поэтому согласуйте требование со своим поставщиком.
Заключение
Нанесение защитного слоя полимерного покрытия на прецизионные детали - это инженерная задача, которая требует четкого понимания целей защиты, соответствующих стандартов и методов контроля. Выбор начинается с определения приоритета: коррозионная защита решается одной системой (DIN EN ISO 12944, классы C3H–C5MH), снижение трения и борьба с fretting - другой. Технологический процесс состоит из подготовки поверхности, выбора метода нанесения, полимеризации и строгого контроля толщины. Качество зависит не от максимальной толщины слоя, а от равномерности, адгезии и соответствия спецификации размеров. При закупке требуйте протоколы измерений толщины (ASTM B499 или B487), тесты адгезии и испытания в соляном тумане согласно ISO 9227 с минимальной стойкостью 96 часов.
Следующий шаг - согласовать со своим поставщиком конкретные требования к покрытию для вашего приложения: определить класс среды по DIN EN ISO 12944, допустимую толщину слоя с учетом прецизионности деталей и требуемое время стойкости в соляном тумане. Попросите образцы с протоколами качества и убедитесь, что система включает не только сам полимер, но и сертифицированные методы подготовки, нанесения и контроля.