В маломощном редукторе снижение трения в контакте деталей помогает уменьшить потери и может повысить КПД. Твердосмазочное покрытие формирует на поверхности тонкую пленку, которая снижает трение и износ. Но результат зависит от конструкции передачи, режима работы, материалов контактирующих деталей и качества нанесения: покрытие не гарантирует одинаковый эффект в каждом редукторе и не всегда заменяет масло.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые оценивают способы повышения КПД редуктора. Разберем, где антифрикционные покрытия могут дать эффект, как выбрать способ нанесения и какие проверки нужны до внедрения решения в серийную эксплуатацию.
Как твердосмазочные покрытия влияют на КПД редуктора
В редукторе часть энергии расходуется на трение в контактах.
Твердосмазочные покрытия работают как пленка на поверхности деталей: они снижают межфазное сопротивление сдвигу и помогают уменьшить износ. Для маломощного редуктора это может быть полезно в зонах, где контакт работает при низкой скорости, в момент пуска или при недостатке смазки.
Покрытие не действует отдельно от конструкции узла. На результат влияют контактное давление, скорость скольжения, температура, геометрия зубьев и сочетание материалов пары трения. Имеют значение также условия смазывания: покрытие может быть рассчитано на сухой режим, служить стартовым слоем или дополнять жидкую смазку. Поэтому сначала определяют, где именно возникают потери и в каком режиме работает редуктор.
Где снижение трения особенно актуально
Антифрикционный слой рассматривают, когда в передаче есть граничное трение, частые пуски, низкие скорости или осциллирующее движение. В таких условиях важно не только снижение трения, но и защита поверхностей от износа. При этом покрытие не устраняет потери в других элементах редуктора и не компенсирует ошибки в геометрии или сборке.
Для червячных передач опубликованы данные о повышении КПД до 75-80% при защите червячной пары антифрикционным твердосмазочным покрытием в сочетании с жидкой смазкой. Это результат конкретного решения, а не гарантированный показатель для любого редуктора. Его нельзя автоматически переносить на цилиндрическую передачу или на узел с другой нагрузкой и материалами.
Именно поэтому повышение КПД редуктора оценивают в условиях, близких к реальным: учитывают пусковой режим, нагрузку, скорость и используемую смазку. Если цель состоит в том, чтобы уменьшить потери в определенном контакте, покрытие подбирают под этот контакт, а не только по общему назначению продукта.
Антифрикционное твердосмазочное покрытие: где оно подходит
Выбор покрытия начинают с режима работы передачи.
Нужно установить, какие поверхности контактируют, есть ли скольжение, как меняются нагрузка и скорость, предусмотрена ли жидкая смазка и какова температура узла. Отдельно проверяют материал детали и допустимость технологической обработки. Один состав не обязательно одинаково эффективен на разных парах трения.
Твердосмазочное покрытие может быть полезно как дополнительный или стартовый антифрикционный слой. Рассматривать его как полную замену масла можно только после проверки пригодности такого решения для конкретного узла. Для многих покрытий рабочая схема предполагает совместное действие с жидкой смазкой, а эффективность зависит от фактических условий контакта.
Что учитывать при подборе
Нагрузку и скорость. Покрытия применяют в разных режимах, в том числе при низких скоростях и осциллирующем движении. Необходимые свойства определяют условия работы передачи.
Материал контактной пары. Совместимость покрытия с материалом детали влияет на сцепление слоя с поверхностью и его работу в узле.
Смазочную среду. Нужно учитывать наличие масла, масляного тумана или конденсата, а также возможность работы покрытия в сухом режиме.
Требуемую функцию. Снижение трения на пуске, защита при дефиците смазки и повышение ресурса при граничном трении - разные задачи.
Допустимость повторной сборки и обработки. Технологию нанесения выбирают с учетом геометрии деталей и требований к посадкам.
Для некоторых твердосмазочных покрытий важна очень малая толщина. В материалах по твердым смазочным пленкам указан ориентир 0.0002-0.0005 дюйма, или примерно 5-13 мкм, для оптимальных противоизносных свойств. Это не универсальная спецификация для любого состава: значение нужно сверять с документацией на выбранное покрытие. Слишком толстый слой может помешать посадке деталей или работе кинематической пары, а слишком тонкий - быстрее выработаться.
Снижение трения червячного редуктора: от задачи к покрытию
У червячной передачи есть зоны скольжения, где снижение трения может повлиять на потери и износ.
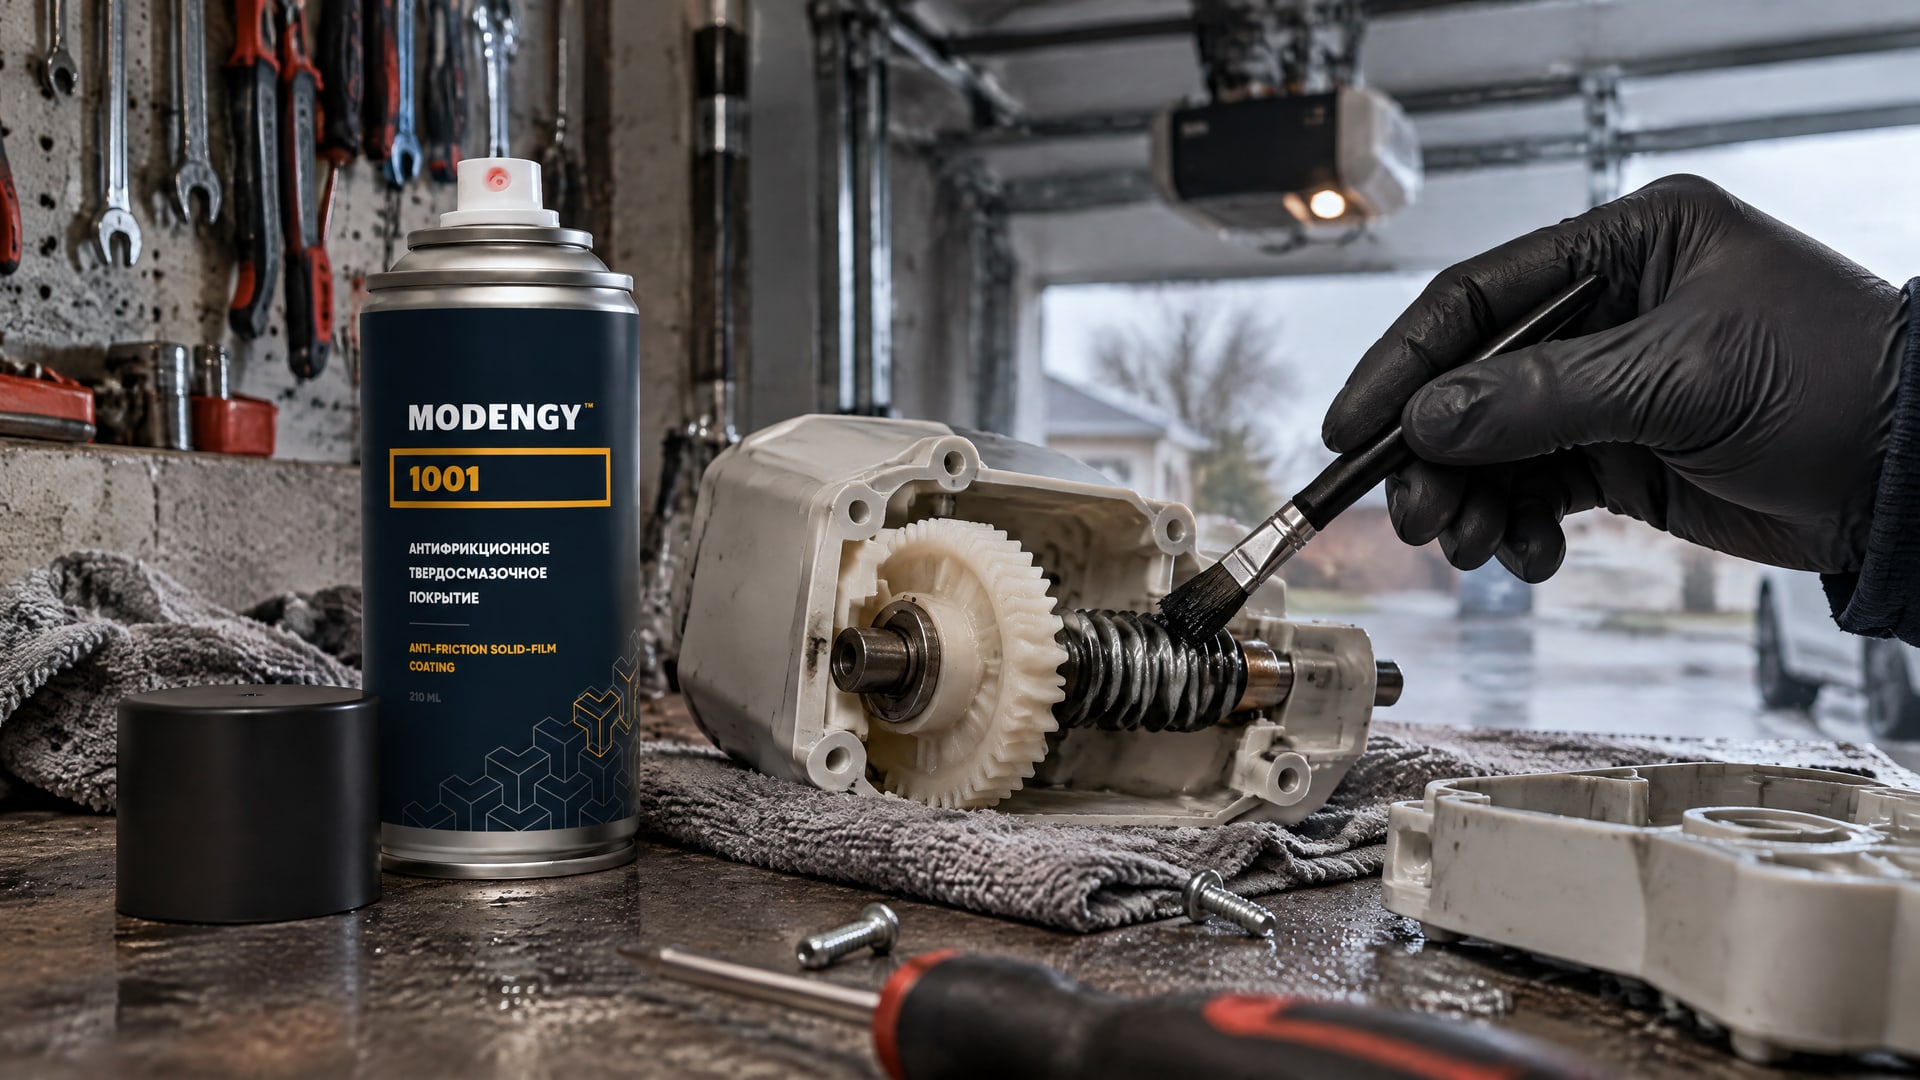
Но одного указания на тип редуктора недостаточно для выбора покрытия: необходимо учитывать нагрузку, скорость, температуру и состояние смазки. Если узел работает с недостаточным смазыванием или часто запускается, сначала определяют, какой контакт нуждается в защите и какой режим должен выдерживать слой.
Для червячных редукторов описан результат до 75-80% КПД при сочетании антифрикционного твердосмазочного покрытия с жидкой смазкой. Это дает основание рассматривать покрытие как часть инженерного решения, но не как обещание того же показателя для любой конструкции. Испытания должны подтвердить, что выбранный состав и способ нанесения подходят конкретной паре трения.
Если задача состоит в снижении трения червячной пары, MODENGY 1001 можно рассматривать как вариант антифрикционного твердосмазочного покрытия. Его применение имеет смысл оценивать вместе с состоянием поверхности, способом подготовки и режимом смазывания, а не отдельно от них. Инженеру важно проверить результат на конкретном узле: эффективность покрытия зависит от условий работы, и без испытаний нельзя считать его заменой штатной схемы смазывания.
Для закупщика важны не только свойства самого материала, но и повторяемость процесса. Если покрытие наносят на серию деталей, согласуют подготовку поверхности, способ нанесения и контроль толщины. Это помогает сравнивать партии по одинаковым условиям и не связывать изменение КПД только с одним фактором, когда одновременно менялись смазка, нагрузка или конструкция узла.
Запекаемое покрытие: нанесение и подготовка поверхности
Запекаемое покрытие наносят после подготовки поверхности и отверждают при заданном температурном режиме.
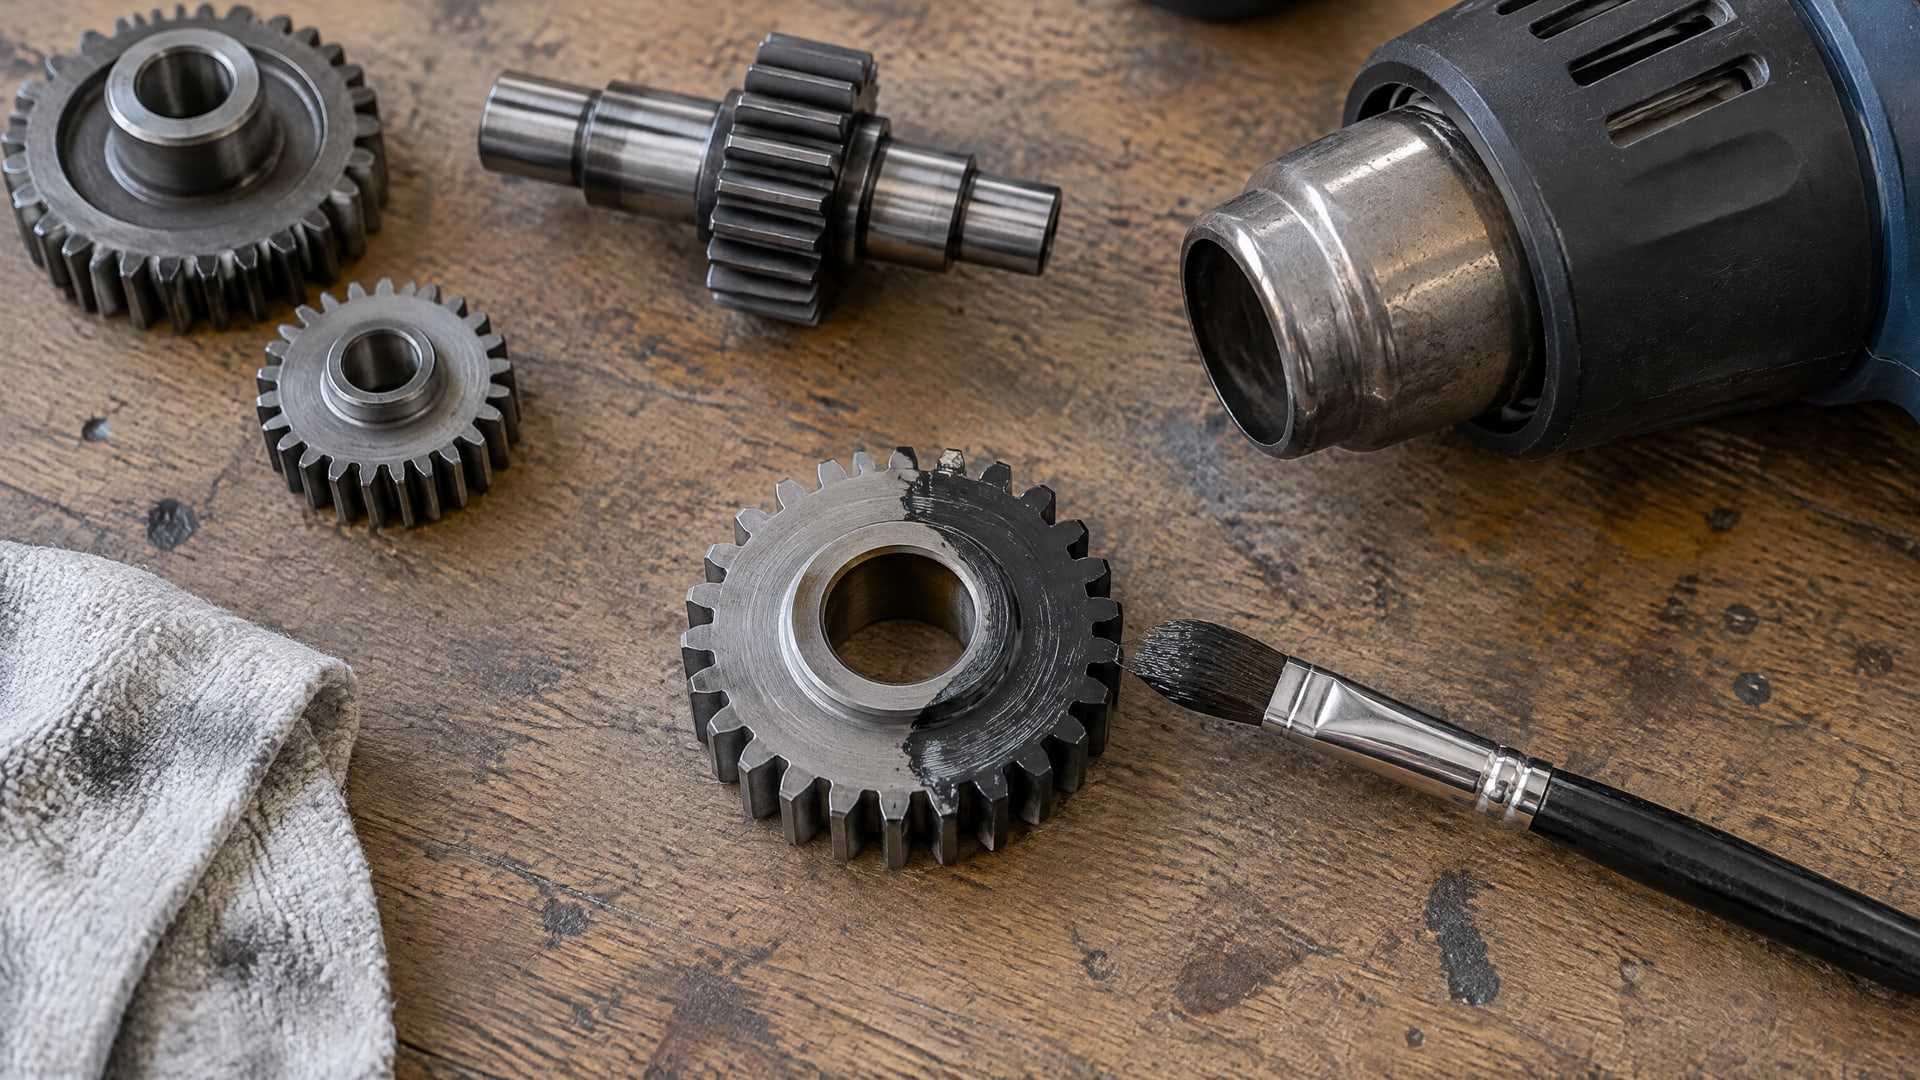
Для одного типа термоотверждаемого антифрикционного покрытия в технической документации приведен диапазон отверждения 150-180°C. Этот диапазон относится к конкретному материалу, поэтому его нельзя использовать как общую температуру для всех покрытий. Перед обработкой деталей проверяют требования документации и допустимость нагрева для материала узла.
Подготовка поверхности напрямую влияет на адгезию - сцепление покрытия с подложкой. С деталей удаляют масла, пыль, грязь, ржавчину и окалину. Для отдельных составов может требоваться дополнительная предварительная обработка. Если оставить загрязнения или коррозию, слой будет хуже держаться, а его ресурс может снизиться.
Способы нанесения
Метод выбирают с учетом формы детали и свойств покрытия. В практике используют распыление, окунание, вращательное окунание и барабанную обработку. При выборе важно добиться равномерного слоя на рабочих поверхностях и не допустить его попадания туда, где покрытие повлияет на посадки или зазоры.
Толщину и ее стабильность контролируют так же внимательно, как и состав. Для твердых смазочных пленок приводится ориентир 5-13 мкм, соответствующий диапазону 0.0002-0.0005 дюйма. Он помогает понять порядок величины, но не заменяет требований технической документации конкретного материала. Толщину выбирают с учетом контакта, геометрии и требуемого ресурса.
Перед серийным нанесением проверяют технологию на деталях с подходящей геометрией и материалом. Если используется запекаемое покрытие, в испытание включают весь процесс: очистку, предварительную обработку, нанесение и отверждение. Такой подход помогает выявить проблемы адгезии и равномерности слоя до применения покрытия в редукторе.
Как проверить результат и избежать ошибок
Распространенная ошибка - ожидать, что покрытие полностью заменит масло в любом редукторе.
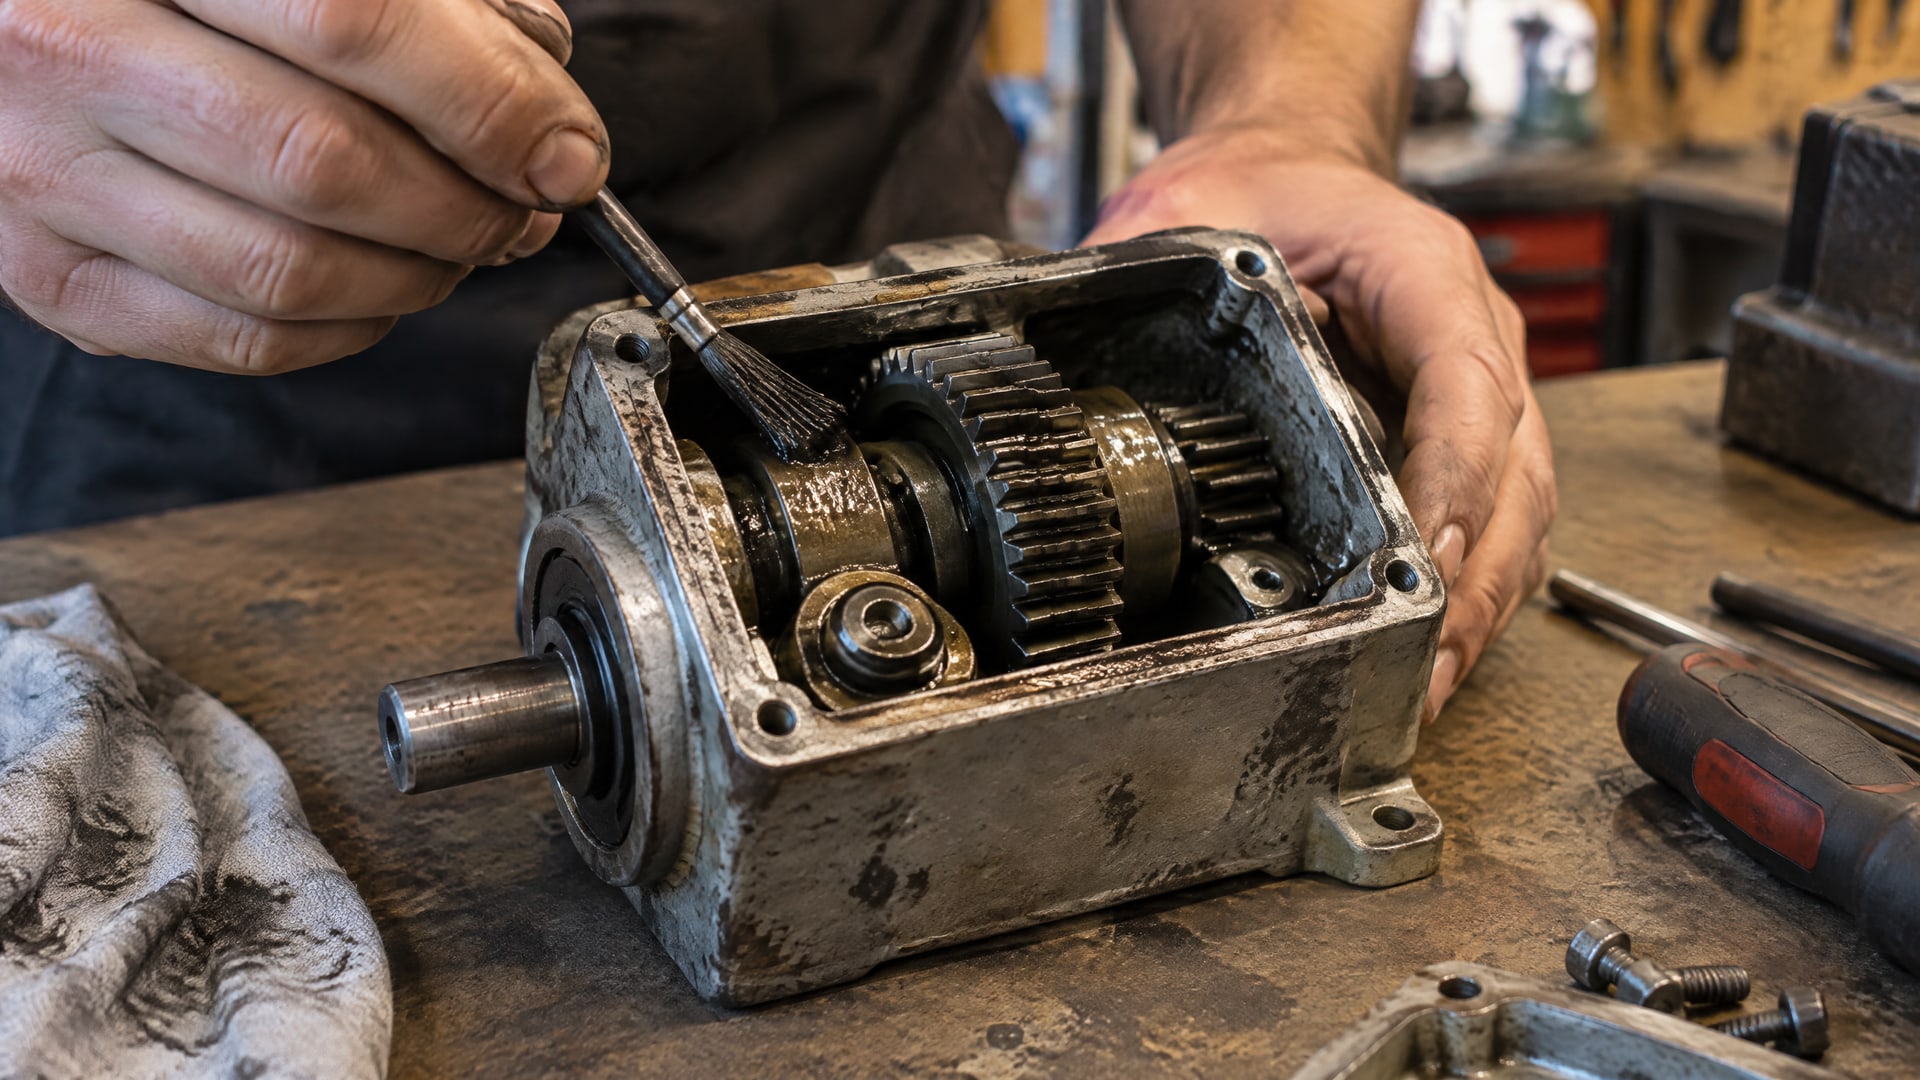
На практике оно может работать как дополнительный или стартовый слой, а часть решений требует совместного применения с жидкой смазкой. Схему выбирают по назначению покрытия и условиям работы передачи, а не по одному факту наличия антифрикционных свойств.
Еще одна ошибка - считать более толстый слой более эффективным. Для твердых смазочных пленок важны подходящая толщина и равномерность: слишком толстое покрытие способно повлиять на посадки и кинематику, а слишком тонкое может быстро выработаться. Ориентир 5-13 мкм применим только как общее представление о тонком слое, но точные требования определяются документацией материала.
Что проверить перед внедрением
Подтвердить совместимость покрытия с материалом деталей и реальной смазочной средой.
Убедиться, что подготовка поверхности включает удаление масел, пыли, грязи, ржавчины и окалины.
Выбрать метод нанесения с учетом геометрии детали и возможности получить равномерный слой.
Проверить толщину покрытия и влияние обработки на посадки и зазоры.
Провести испытания на подходящем стенде или на узле в условиях, близких к рабочим.
Оценить не только КПД, но и признаки износа, стабильность работы и изменение трения в течение испытания.
Срок службы твердосмазочного слоя ограничен. Деградация может проявляться ростом трения и признаками износа, поэтому результат оценивают не только сразу после сборки. Испытания одной передачи также не доказывают пригодность того же решения для другой: различия в геометрии, нагрузке и материалах меняют условия контакта.
Часто задаваемые вопросы
Можно ли использовать твердосмазочное покрытие вместо масла в редукторе?
Не всегда. Многие покрытия работают как дополнительный или стартовый антифрикционный слой, а не как универсальная замена жидкой смазке. Некоторые решения применяют совместно с маслом. Схему проверяют для конкретного редуктора с учетом нагрузки, скорости, температуры, материалов деталей и требований к ресурсу.
Как подготовить деталь перед нанесением покрытия?
С поверхности удаляют масла, пыль, грязь, ржавчину и окалину. Подготовка важна для адгезии - сцепления покрытия с подложкой. Для отдельных материалов может требоваться дополнительная предварительная обработка. Ее вид и параметры определяют по документации на выбранное покрытие и технологии обработки детали.
Какой толщины должно быть твердосмазочное покрытие?
Единой толщины для всех составов нет. Для твердых смазочных пленок приводится ориентир 5-13 мкм, или 0.0002-0.0005 дюйма, для оптимальных противоизносных свойств. Точное значение сверяют с документацией материала: слишком толстый слой может повлиять на посадки, а слишком тонкий быстрее выработаться.
Нужно ли проверять покрытие на конкретном редукторе?
Да. Эффективность зависит от геометрии передачи, нагрузки, скорости, температуры, материалов пары трения и условий смазывания. Результат испытания на одном типе передачи нельзя автоматически переносить на другой. До внедрения оценивают работу покрытия на подходящем стенде или на узле в условиях, близких к рабочим.
Заключение
Твердосмазочные покрытия могут помочь снизить трение и повысить КПД маломощного редуктора, если свойства слоя соответствуют режиму работы передачи. Наиболее важны правильный подбор состава, подготовка поверхности, контролируемая толщина и проверка совместимости с жидкой смазкой. Опубликованный для червячных передач результат до 75-80% относится к сочетанию покрытия с жидкой смазкой и не гарантирует такой же эффект для других узлов.
Практический следующий шаг - определить контакт, где возникают основные потери, зафиксировать нагрузку, скорость, температуру и схему смазывания, а затем выбрать покрытие и технологию нанесения для испытания на конкретной передаче. Только после проверки в близких к рабочим условиях можно оценивать влияние решения на КПД и ресурс редуктора.