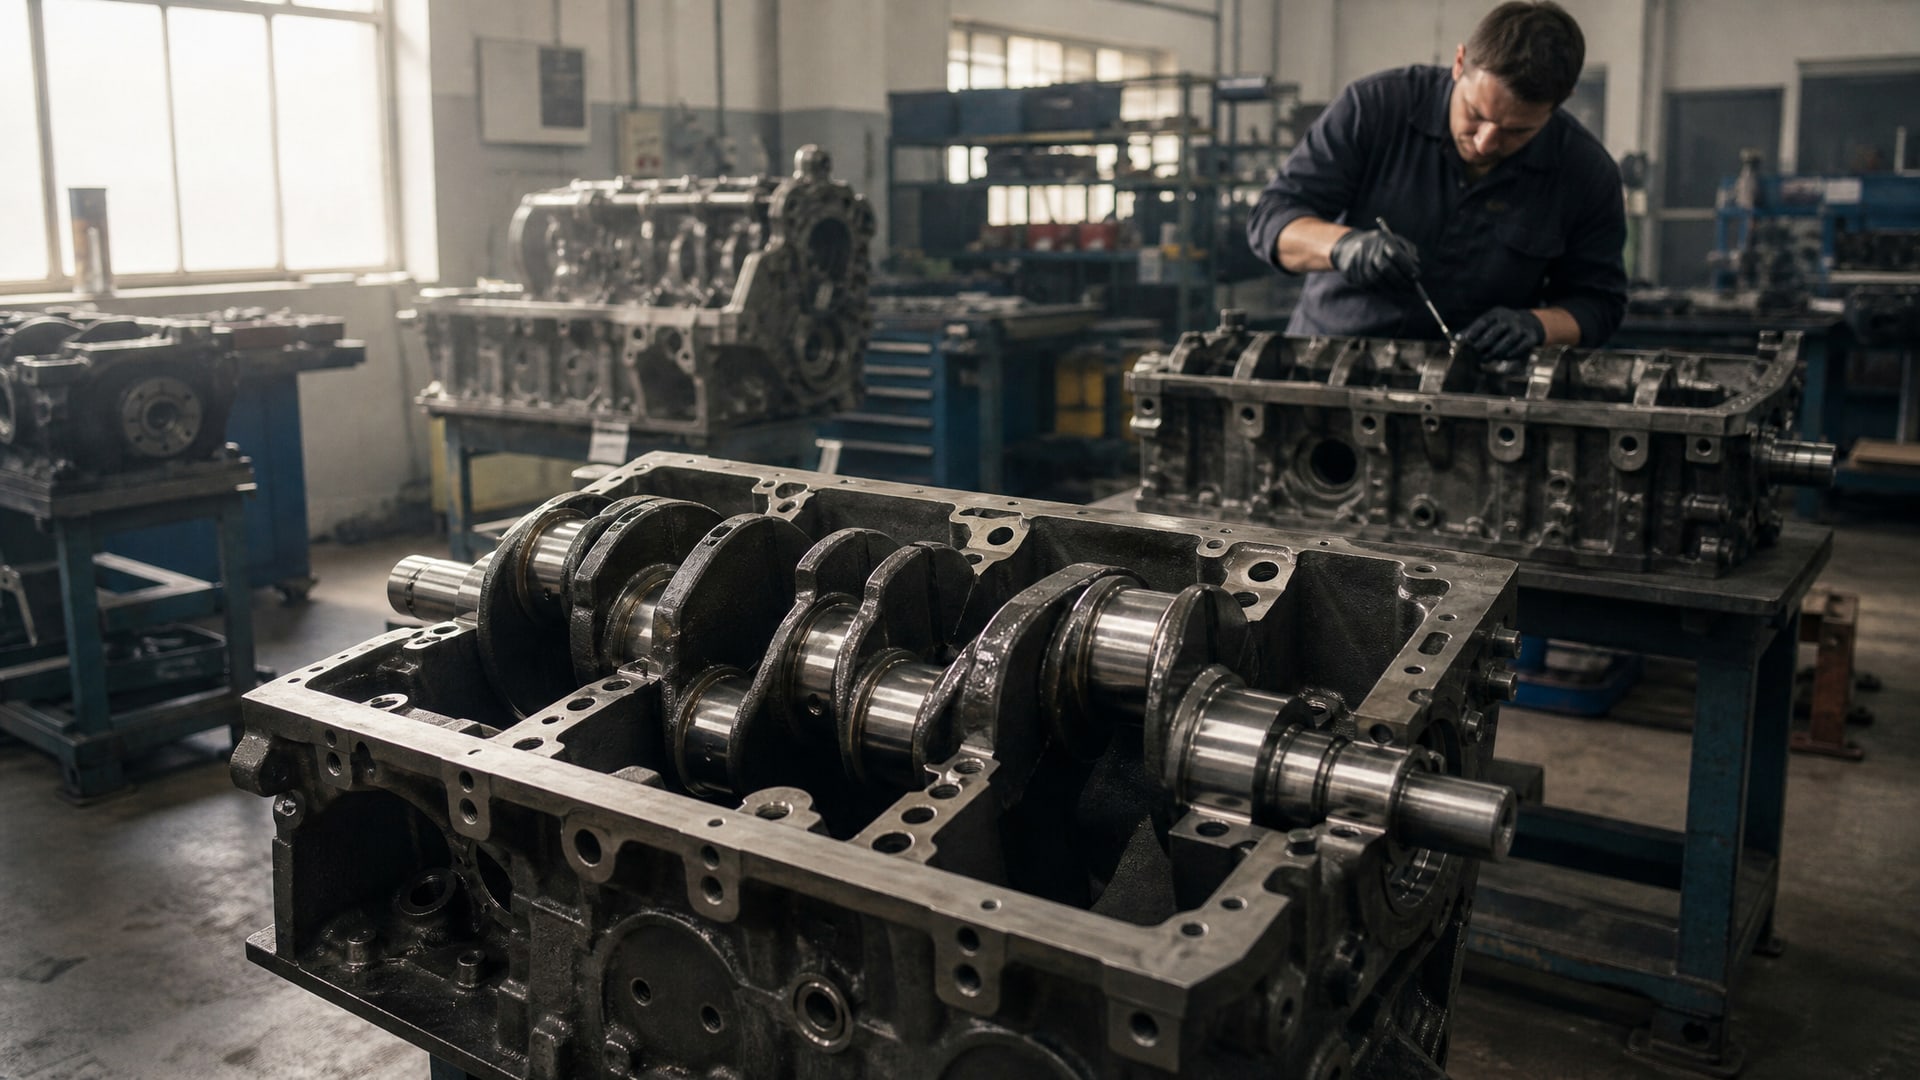
Узел трения коленвал-втулка работает в режиме, где граница между гидродинамической и граничной смазкой остается зыбкой: при пусках, остановах, переходных режимах и кратковременном масляном голодании масляная пленка резко утончается. В таких условиях традиционное минеральное или синтетическое масло уже не гарантирует защиту от задира и фреттинга. Антифрикционные твердосмазочные покрытия решают эту задачу, встраиваясь в металлургию поверхности и срабатывая именно тогда, когда жидкая смазка теряет эффективность.
Статья раскрывает, какие составы твердых смазок применяют в двигателях и авиации, почему их выбирают для коленвалов и втулок подшипников, и как правильно подобрать покрытие под конкретный тепловой режим и нагрузку.
Что такое твердосмазочные покрытия и почему они нужны в двигателях
Твердосмазочное покрытие - это тонкий слой материала, нанесенный на поверхность детали и содержащий твердые смазочные компоненты (графит, дисульфид молибдена, серебро), которые работают независимо от жидкой смазки.
Когда масло вымывается или его пленка становится микронной толщины, эти частицы образуют защитный слой, снижающий коэффициент трения в 2-3 раза по сравнению с голым металлом.
Для коленвала и втулок подшипников такое решение критично потому, что:
При холодном пуске масло не достаточно текучее и долго разносится по каналам; втулка работает в режиме граничной смазки первые секунды-минуты.
При останове двигателя масло стекает из зазора; при следующем пуске контакт «вал-втулка» идет без смазки.
Переходные режимы (ускорение, торможение) временно снижают давление в масляной системе.
Микровибрации (фреттинг) вызывают локальное вымывание масла из зазора.
В этих условиях втулка испытывает адгезивный износ и может заклинить. Твердосмазочное покрытие перехватывает эту проблему на корню, срабатывая как «подушка безопасности» при отсутствии жидкой пленки.
Составы твердосмазочных покрытий для двигателей и авиации
Промышленные решения для двигателей базируются на органическом связующем с твердыми смазками.
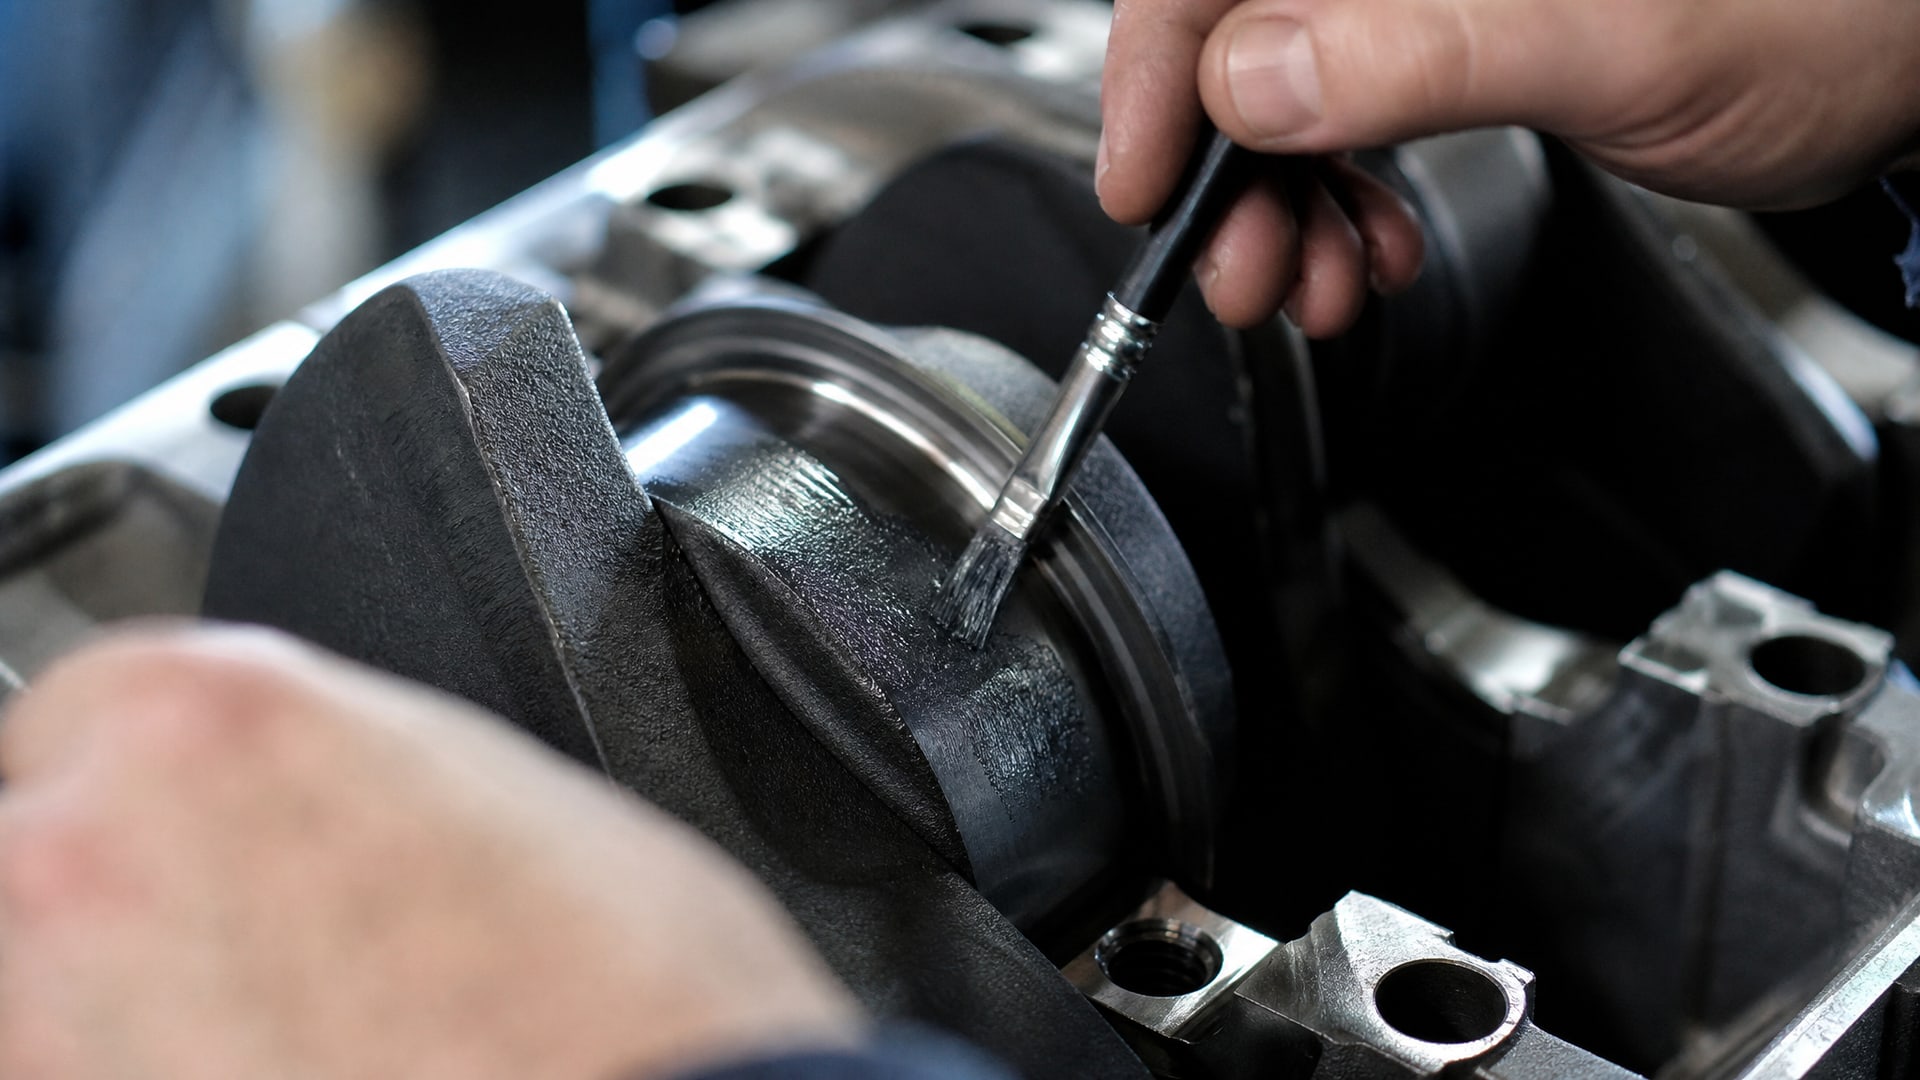
Типичный состав включает графит и дисульфид молибдена (MoS2), работающие в диапазоне от -70 до +310 °C. Температура отверждения такого покрытия составляет 220 °C, что позволяет наносить его на готовые детали без риска деформации основы.
В авиационных двигателях требования выше: там используются плазменно-напыленные высокотемпературные системы. Семейство покрытий PS304 содержит никель-хромовый матрикс, оксид хрома, серебро и эвтектику фторидов бария и кальция (BaF2/CaF2). Такой состав выдерживает диапазон 25…+650 °C и обеспечивает ресурс более 100 000 циклов пуска-остановки в foil air bearings - условия, недостижимые для органических систем.
Для пограничных и сухих контактов в advanced heat engines используется семейство PSIPM200: композит на основе 60-80% карбида хрома, связанного металлом, с добавлением 10-20% эвтектики BaF2/CaF2 и 10-20% серебра. Этот состав работает в режиме, когда масло либо отсутствует, либо присутствует в микроскопических количествах.
Существует также тонкослойная альтернатива: полимерное покрытие толщиной всего 3-5 микрометров на основе полисилоксанов и фторсодержащих полимеров. Такая система повышает антифрикционные свойства втулки и снижает риск задира при ограниченной смазке или ее потере, одновременно сохраняя исходную геометрию детали.
Режимы работы: смешанная смазка и фреттинг
Коленвал и втулка работают в разных режимах смазки в зависимости от момента цикла и нагрузки.
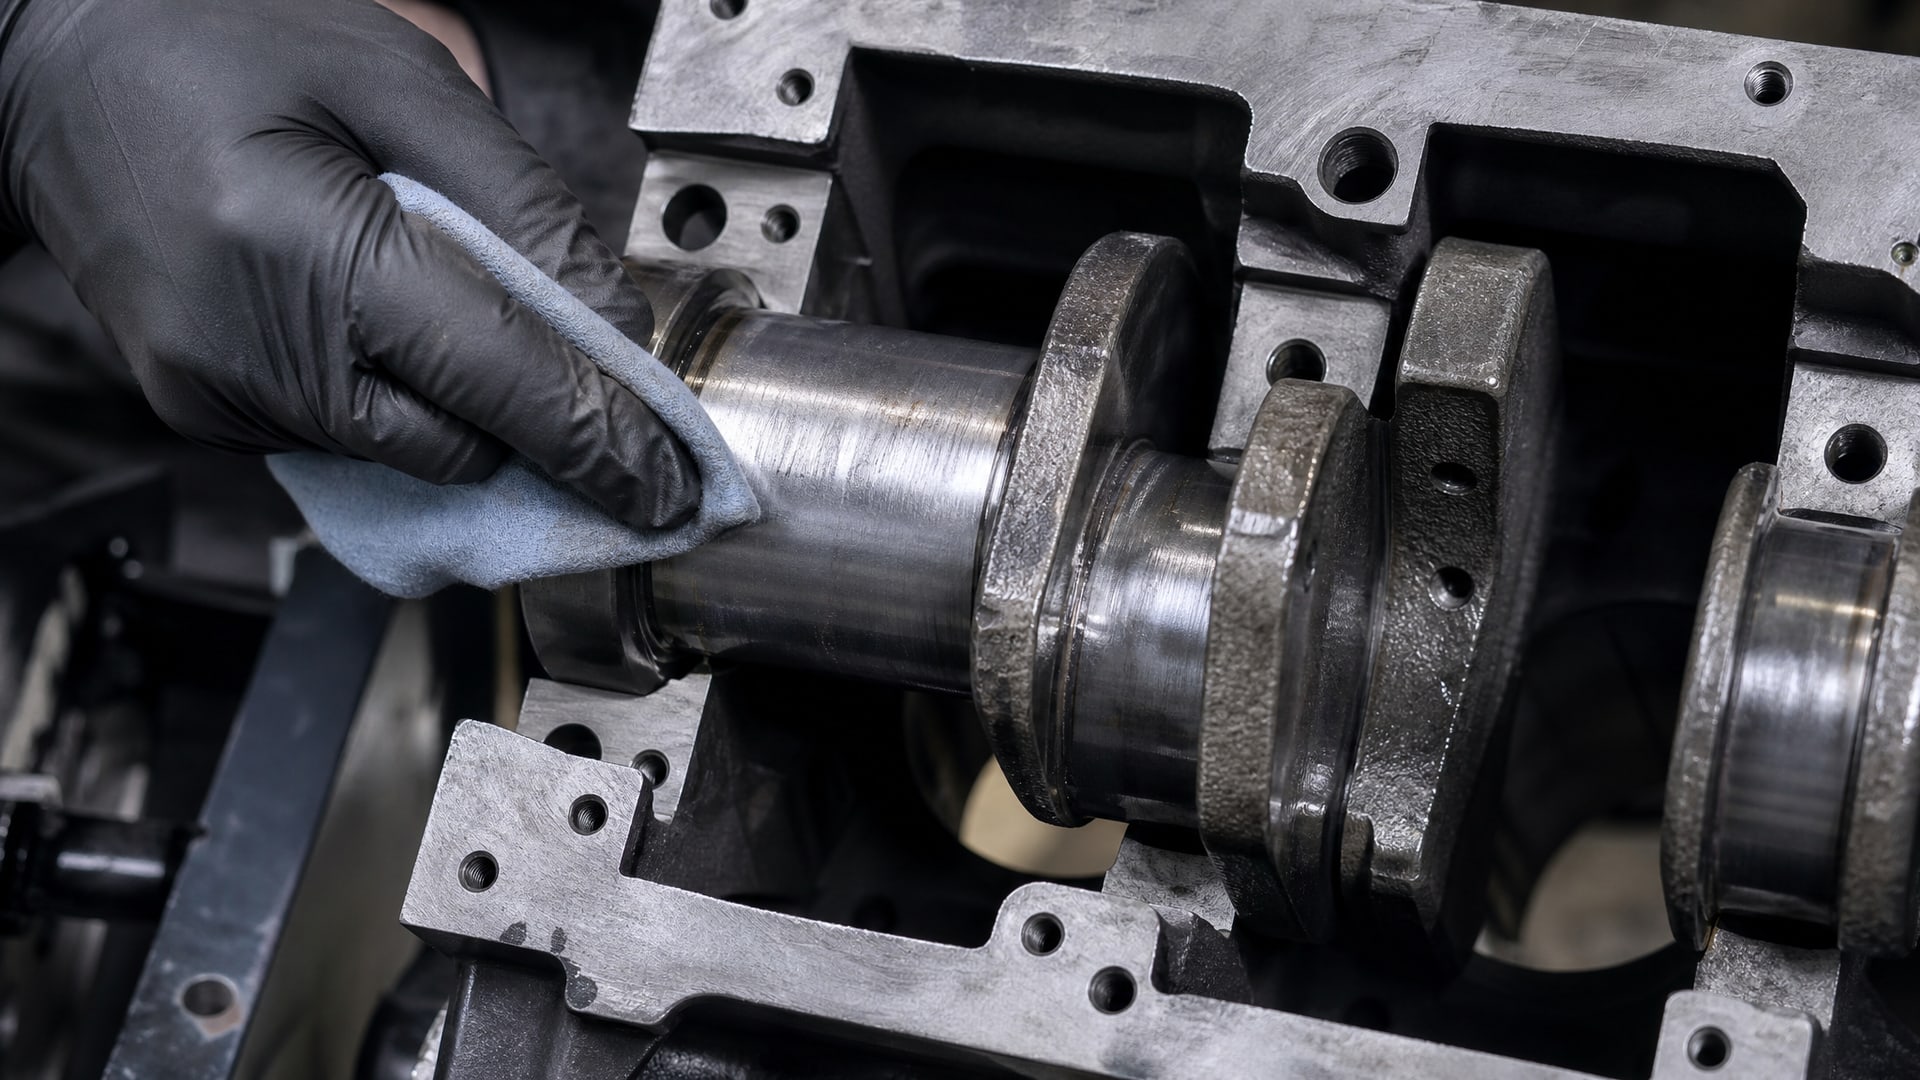
При нормальной работе двигателя масляный клин достаточно толстый и держит вал на гидродинамическом слое. Однако при переходе в смешанный режим (mixed lubrication), когда пленка утончается до долей микрометра, вершины неровностей вала и втулки начинают соприкасаться.
Именно в этот момент твердосмазочное покрытие проявляет свою ценность: дисульфид молибдена и графит образуют скользящие слои между пиками шероховатости, снижая коэффициент трения в смешанном режиме в 2-3 раза и предотвращая адгезивный износ.
Фреттинг (микровибрационный износ) добавляет сложности: втулка совершает малые колебания относительно вала, вызывая локальное вымывание масла. Без защитного слоя это приводит к окисленным полосам на контактной поверхности и постепенному разрушению материала. Твердосмазочное покрытие стабилизирует поверхность, обеспечивая низкий коэффициент трения даже при микроперемещениях.
Для авиационных узлов фреттинг и адгезивный износ - приоритетная забота конструкторов, поскольку там нагрузки часто пульсирующие и масло может быть ограничено по расходу. Плазменные покрытия типа PS304 специально разработаны для защиты от фреттинга и обеспечивают стабильный низкий коэффициент трения на всем температурном диапазоне.
Выбор покрытия под условия эксплуатации
При подборе антифрикционного покрытия для коленвала и втулки нужно учесть пять ключевых параметров.
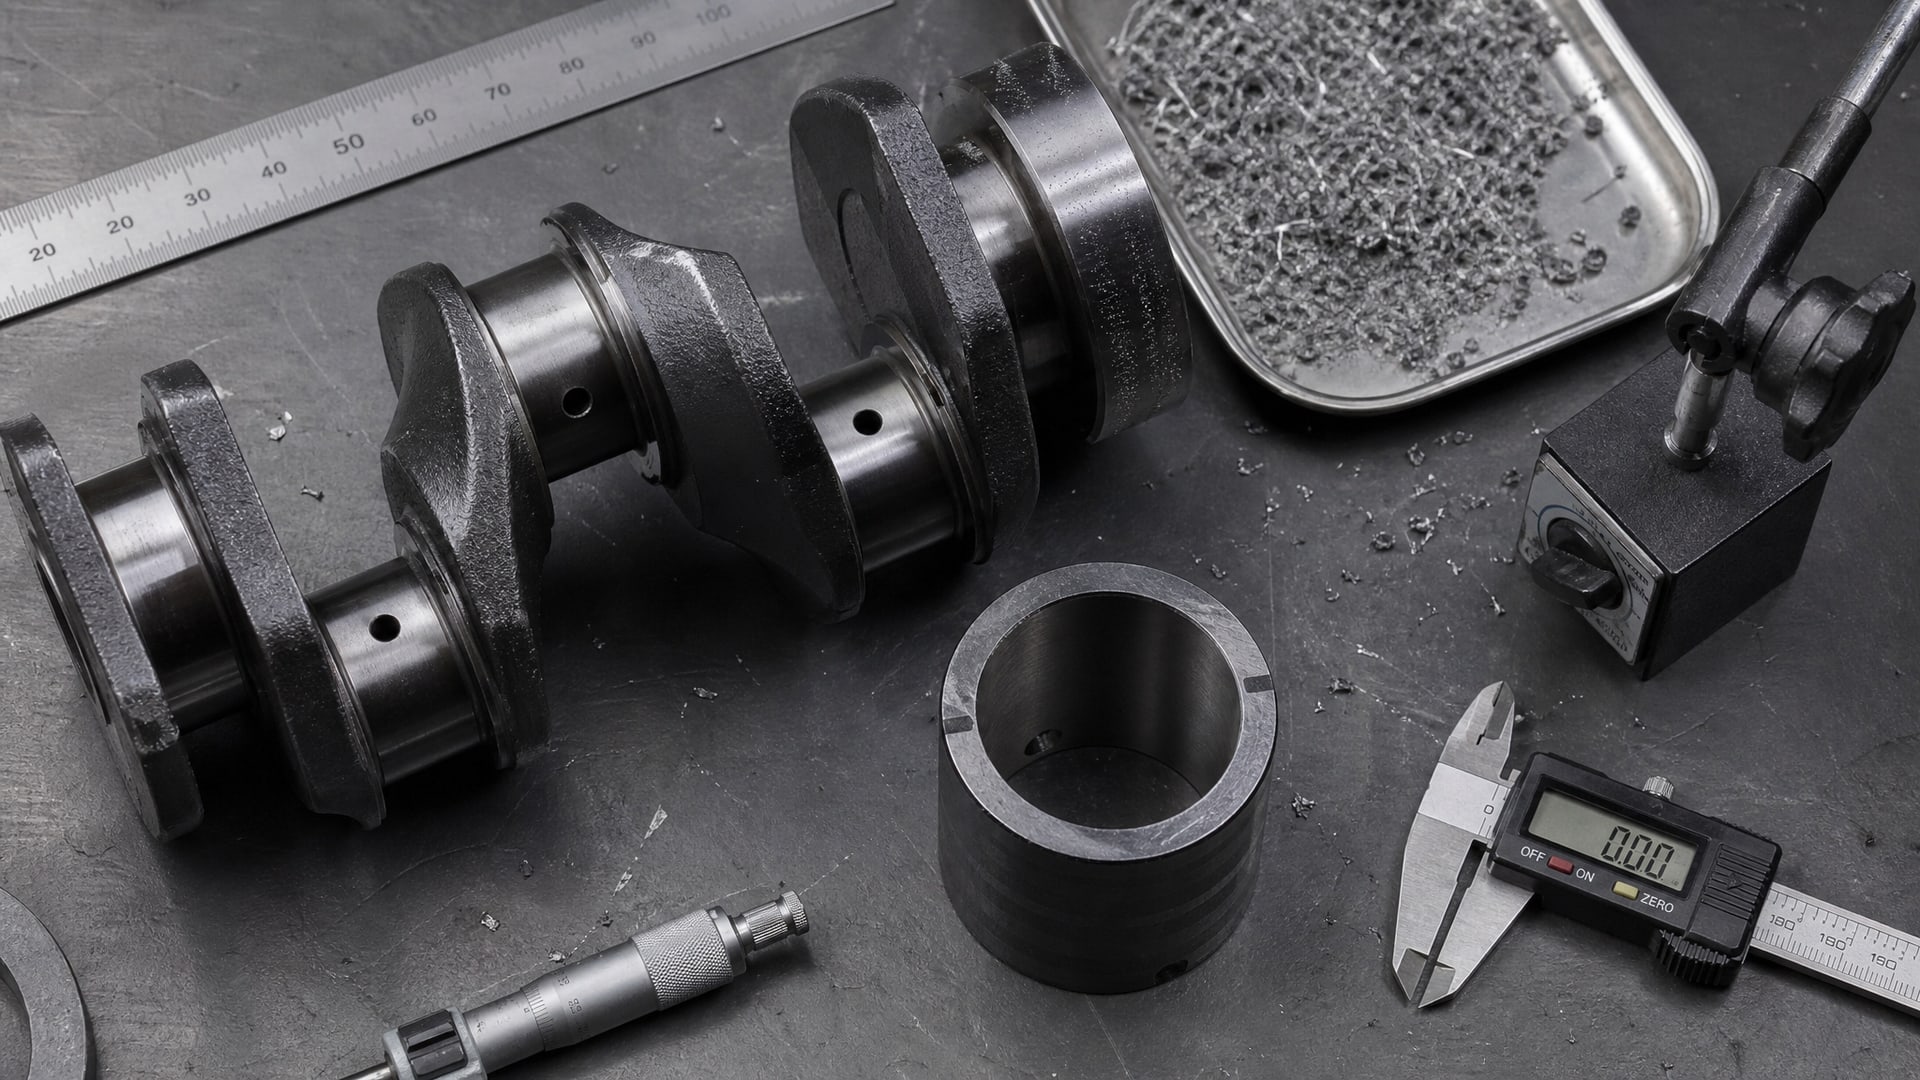
Температурный диапазон. Если двигатель работает в обычных условиях (от -10 до +80 °C в поддоне), органическое покрытие с графитом и MoS2 подходит. Если это высокофорсированный дизель или авиадвигатель с температурой масла до +120…+150 °C, нужна система, выдерживающая до +310 °C. Для авиации и турбомашин с нагревом выше +300 °C выбирают плазменные композиты PS304/PSIPM200.
Режим смазки. Если узел всегда находится в полностью гидродинамическом режиме (широкий зазор, достаточное давление масла), выигрыш от покрытия минимален. Если же часто наблюдаются пуски, остановы, переходные нагрузки или риск масляного голодания - покрытие дает заметное улучшение ресурса.
Совместимость с маслом. Покрытие должно быть стабильным в контакте с применяемым маслом: моторным, дизельным, синтетическим. В промышленных описаниях указывается совместимость с моторными маслами, бензином и дизелем. Химическая агрессивность масла не должна разрушать связующее покрытия.
Толщина слоя. Полимерные системы работают на 3-5 микрометрах и не требуют последующей механической обработки. Плазменные напыления толще (десятки микрометров) и могут потребовать шлифовки под размер. Выбор зависит от допусков на посадку и возможности геометрической коррекции.
Требуемая адгезия. Покрытие должно крепко держаться на основе, не отслаиваясь при нагреве, вибрации и циклических нагрузках. Для органических систем адгезия обеспечивается предварительной подготовкой поверхности (обезжиривание, микрошероховатость). Для плазменных - прямой металлургический контакт с подложкой.
Для снижения трения и износа, а также предотвращения задиров и закусываний в узлах трения коленвал-втулка, особенно в двигателях внутреннего сгорания, рекомендуется выбирать покрытие, согласованное по составу и толщине с конкретным режимом работы двигателя, его масляной системой и допусками конструкции.
Применение в авиационных двигателях и турбомашинах
В авиации требования к антифрикционным покрытиям выше, чем в наземных двигателях: там работают в экстремальном диапазоне температур (от -60 °C на высоте до +650 °C в турбинных секциях), под пульсирующими нагрузками и с ограниченным запасом масла.
Плазменно-напыленные твердосмазочные покрытия PS304 и PS300 разработаны NASA специально для этих условий. Они содержат металлическую матрицу (никель-хром), керамику (оксид хрома) и высокотемпературные твердые смазки (серебро, фториды). В испытаниях на foil air bearings (гибридные подшипники скольжения) эти покрытия обеспечили ресурс свыше 100 000 циклов пуска-остановки, что соответствует 10-15 годам эксплуатации боевого или транспортного самолета.
Для двигателей с предельной температурой выше +600 °C используются композиты PSIPM200, в которых твердая смазка (60-80% карбида хрома) встроена в металлическую матрицу и дополнена эвтектикой фторидов щелочноземельных металлов. Такие покрытия работают в режиме масляного голодания (marginally lubricated), что критично для bearing journals в турбокомпрессорах и малых турбинах.
Авиационные конструкторы выбирают плазменные системы потому, что они обеспечивают низкий коэффициент трения, устойчивость к коррозии в высокотемпературной среде и сопротивление микровибрационному износу (фреттингу) - явлению, частому в узлах с пульсирующей нагрузкой.
Типичные проблемы и ошибки при применении
Ошибка 1: Выбор покрытия без учета режима смазки.
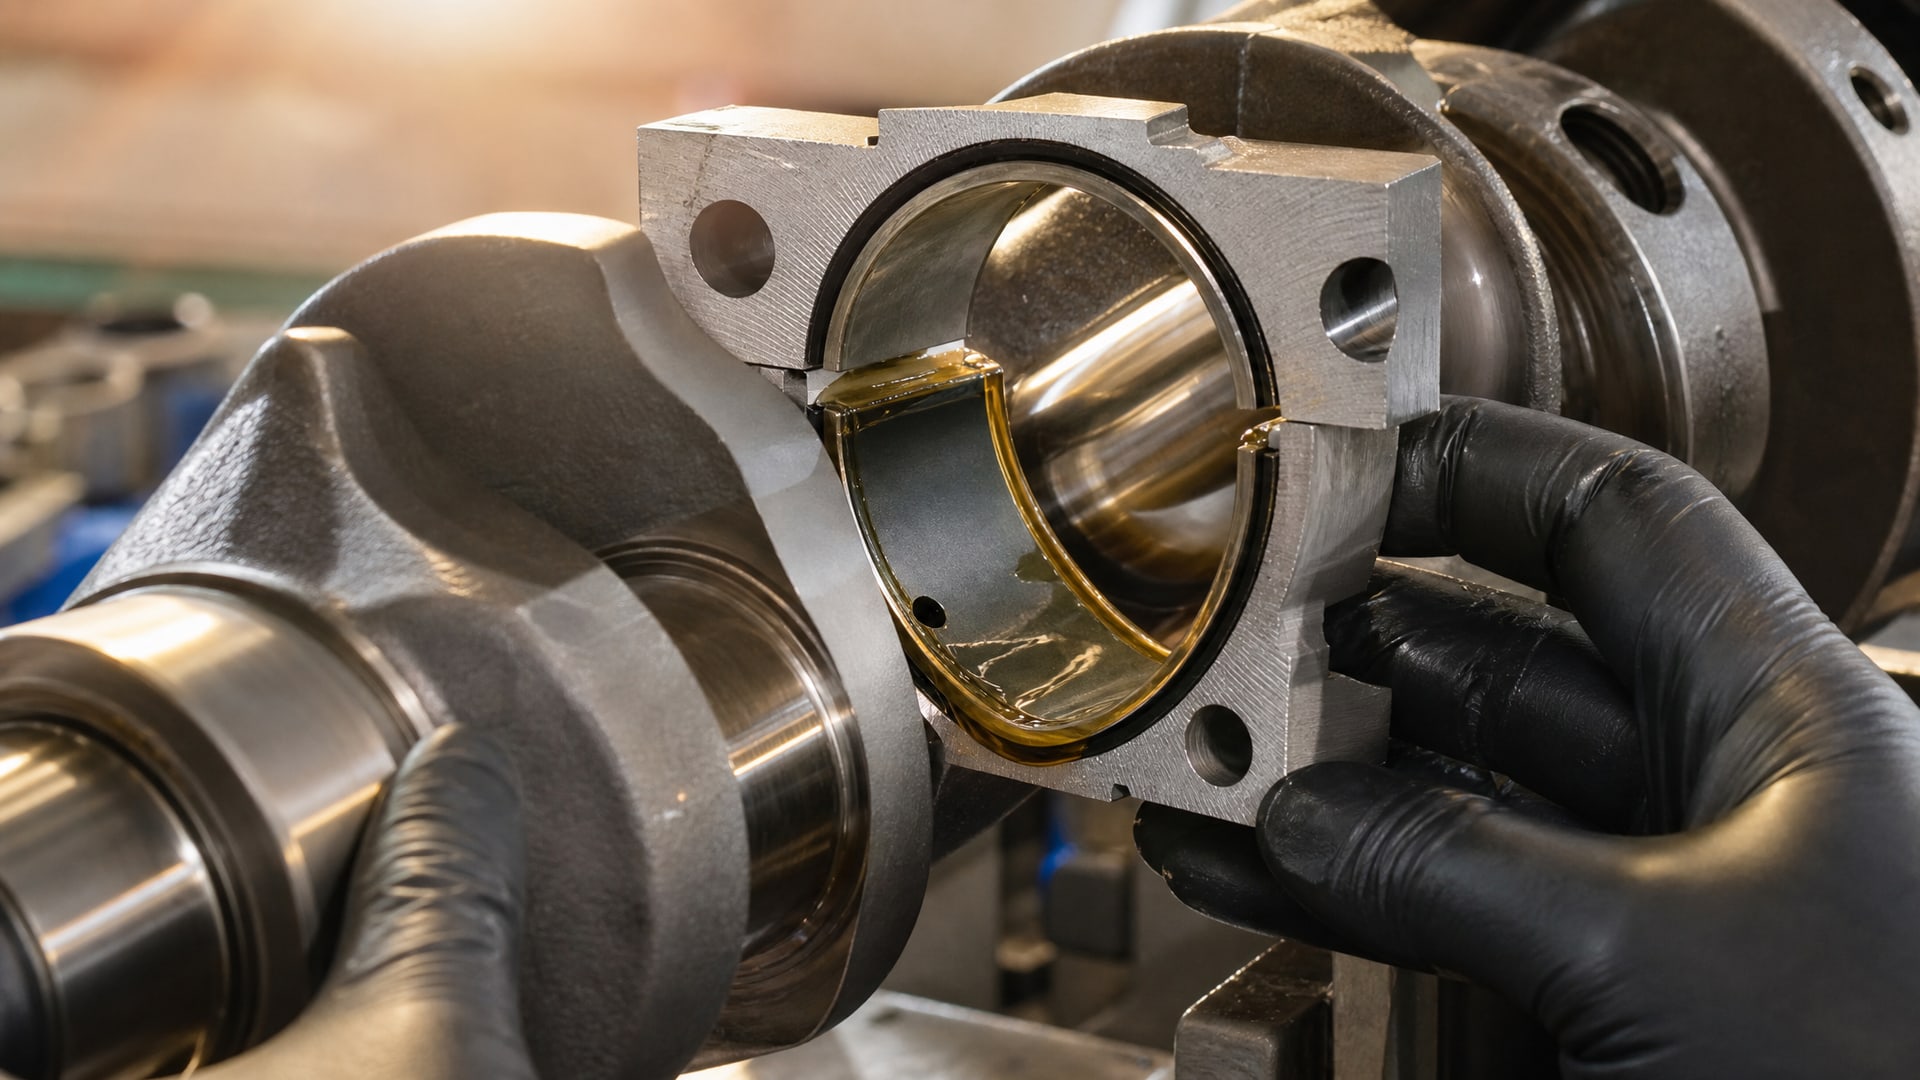
Некоторые инженеры предполагают, что любое твердосмазочное покрытие улучшит ресурс любого узла. На практике, если коленвал и втулка всегда находятся в полностью гидродинамическом режиме (густое масло, достаточное давление), покрытие остается неактивным и выигрыша нет. Выбирать покрытие нужно под реальный режим смазки на участке рабочего цикла, где есть риск тонкой пленки.
Ошибка 2: Пренебрежение температурой отверждения. Органические полимерные покрытия отверждаются при 220 °C. Если коленвал уже прошел закалку или имеет остаточные напряжения, дополнительный нагрев может вызвать деформацию. Нужно согласовать последовательность технологических операций с поставщиком покрытия.
Ошибка 3: Игнорирование совместимости с базовым маслом. Не все связующие системы твердосмазочных покрытий устойчивы к длительному контакту с синтетическими маслами, содержащими агрессивные присадки. Перед серийным применением обязательна проверка совместимости на 100-часовом тесте в условиях, близких к реальным.
Ошибка 4: Неправильная подготовка поверхности. Адгезия полимерного покрытия зависит от микрошероховатости и чистоты основы. Если поверхность коленвала загрязнена маслом, окалиной или окислами, покрытие не будет держаться. Подготовка включает обезжиривание, микропескоструйную обработку и сушку в контролируемой среде.
Ошибка 5: Неконтролируемая толщина слоя. Слишком тонкое покрытие (менее 2 мкм) не обеспечивает защиту; слишком толстое (более 10 мкм при полимерной системе) может вызвать отслаивание при механических ударах или вибрации. Толщину нужно проверять на готовом изделии.
В целом, антифрикционные твердосмазочные покрытия MODENGY предлагают широкий спектр решений для различных узлов трения, включая те, что используются в авиадвигателях, обеспечивая долговечность и надежность работы при условии правильного выбора состава, толщины и температурного режима.
Часто задаваемые вопросы
Антифрикционное покрытие полностью заменит смазку в коленвале?
Нет. Покрытие дополняет смазку, а не заменяет ее. Оно срабатывает только в моменты, когда масляная пленка становится микронной толщины или вовсе отсутствует. При нормальной работе с достаточным давлением масла твердая смазка остается в резерве, не участвуя в работе. Масло остается основным защитником коленвала.
Какая толщина твердосмазочного покрытия нужна для втулки подшипника?
Для полимерных систем оптимальная толщина -3-5 микрометров. Это достаточно для защиты от фреттинга и задира при смешанной смазке, но не влияет заметно на посадку. Для плазменных композиционных покрытий толщина может быть 20-50 микрометров, но тогда требуется финишная шлифовка под размер.
В какой момент включается твердосмазочное покрытие?
Покрытие срабатывает в режиме смешанной смазки, когда масляный клин становится тоньше 1 микрометра. Это происходит при холодном пуске двигателя, при останове (когда масло стекает), при переходных нагрузках и при микровибрациях (фреттинге). В полностью гидродинамическом режиме покрытие остается неактивным.
Нужно ли специальное масло для двигателя с покрытым коленвалом?
Нет, специального масла не требуется. Покрытие совместимо с обычными моторными маслами (минеральными и синтетическими), соответствующими стандартам SAE и вязкостным классам. Однако перед внедрением рекомендуется проверить совместимость покрытия с конкретной маркой масла на коротком тесте.
Как проверить, что покрытие не отслаивается?
После нанесения покрытия проводится адгезионный тест: наносится клейкая лента, прижимается и резко отдирается. Если на ленте остались частицы покрытия, адгезия недостаточна и деталь должна быть переработана. Также выполняются вибрационные тесты и циклические тепловые испытания согласно техническому заданию.
Заключение
Твердосмазочные покрытия - не роскошь, а инженерная необходимость в узлах коленвал-втулка, работающих в смешанном режиме смазки, с риском масляного голодания или микровибрационного износа. Органические системы с графитом и MoS2 подходят для обычных двигателей с диапазоном до +310 °C; плазменные композиты PS304 и PSIPM200 с серебром и фторидами - для авиации и турбомашин до +650 °C.
Выбор покрытия требует анализа реального режима смазки, температурного профиля, совместимости с маслом и допусков на геометрию. Правильно подобранное и нанесенное покрытие увеличивает ресурс втулки в 2-3 раза при критических режимах и снижает риск аварийного отказа. Первый шаг - согласовать с производителем детали или поставщиком покрытия техническое задание, включающее режимы испытаний, адгезию, температуру отверждения и требуемую толщину слоя.