Восстановление изношенных деталей становится критичной задачей для производств, в которых замена оборудования экономически нецелесообразна, а спецификации требуют возврата в исходное состояние. После 13 лет работы детали накапливают не только микрозазоры и фреттинг-повреждения, но и необратимые структурные изменения поверхности. Твердосмазочные покрытия предлагают путь восстановления, однако их эффективность и применимость жестко ограничены толщиной слоя, характером дефектов и требованиями к функционированию узла. Статья разбирает реальные сценарии восстановления, технологические границы антифрикционных покрытий и когда они становятся неправильным выбором.
Технические специалисты, инженеры и закупщики найдут здесь ясный ответ: при какой глубине рытвин и износа твердосмазочный слой вернет деталь в строй, а когда требуется наплавка, сварка или замена.
Способы восстановления изношенных деталей: место твердосмазочных покрытий в спектре решений
Восстановление изношенных поверхностей деталей реализуется четырьмя основными путями, каждый с собственной физикой и границами применения.
Наплавка и сварка закладывают новый слой металла (0,5–3 мм и более), восстанавливают потерянный объем и позволяют переточить деталь под исходный размер. Эта технология требует специального оборудования, квалификации и послеоперационной термообработки; время цикла велико, но результат геометрически полный.
Гальваническое восстановление (никелирование, хромирование) наносит слой 5–100 микрон, подходит для мелких деталей и допускает переточку. Не требует нагрева детали, но зависит от химии электролита и чувствительна к толщине основного металла. После 13 лет эксплуатации на деталь с коррозией такой способ часто требует предварительной подготовки поверхности.
Твердосмазочные покрытия (на основе дисульфида молибдена, графита, полимеров) наносят в 15–50 микрон, не требуют нагрева и не меняют геометрию - только улучшают трибологию. Минимальные сроки, низкие затраты.
Механическая переточка и шлифовка удаляют рытвины и окислы, восстанавливают геометрию, но требуют предварительного припуска - то есть толщины неповрежденного металла под дефектом.
Выбор способа восстановления изношенных деталей зависит от того, остался ли материал и насколько велико рассеяние размеров в партии.
Толщина твердосмазочного слоя и его реальная роль при поверхностном износе
Поняв, что твердосмазочный слой составляет 15–50 микрон (0,015–0,050 мм), становится ясно: он не восстанавливает потерянный объем металла.
Его роль - гораздо скромнее.
После 13 лет работы детали накапливают не только гладкий износ, но и микроскопические рытвины (риски), возникающие от фреттинга, окисления и абразивного действия загрязнений. На поверхности образуется коррозионная пленка, микротрещины и микрозазоры. Твердосмазочное покрытие:
Заполняет микропоры и сглаживает риски, восстанавливая локальное контактное давление
Снижает коэффициент трения с 0,15–0,35 до 0,05–0,12 (в зависимости от состава)
Предотвращает прямой контакт металл-металл на участках с остаточной шероховатостью
НЕ восполняет потерянные миллиметры геометрии
Если деталь потеряла 0,3–0,5 мм высоты по рабочей поверхности из-за износа или коррозии, твердосмазочный слой толщиной 0,03–0,05 мм не вернет ее в допуск. Это означает, что система, рассчитанная с жестким допуском на ширину зазора, после восстановления только твердосмазочным слоем останется вне спецификации.
Однако на направляющих, в щелевых уплотнениях и скольжениях, где критична трибология, а не геометрический допуск, такой слой может вернуть деталь в рабочее состояние на 5–10 лет при условии регулярного обслуживания.
Восстановление кольцевых уплотнений и уплотняющих элементов
Кольцевые уплотнения (манжеты, кольца, поршневые кольца) требуют не только низкого трения, но и герметичности и упругого контакта.
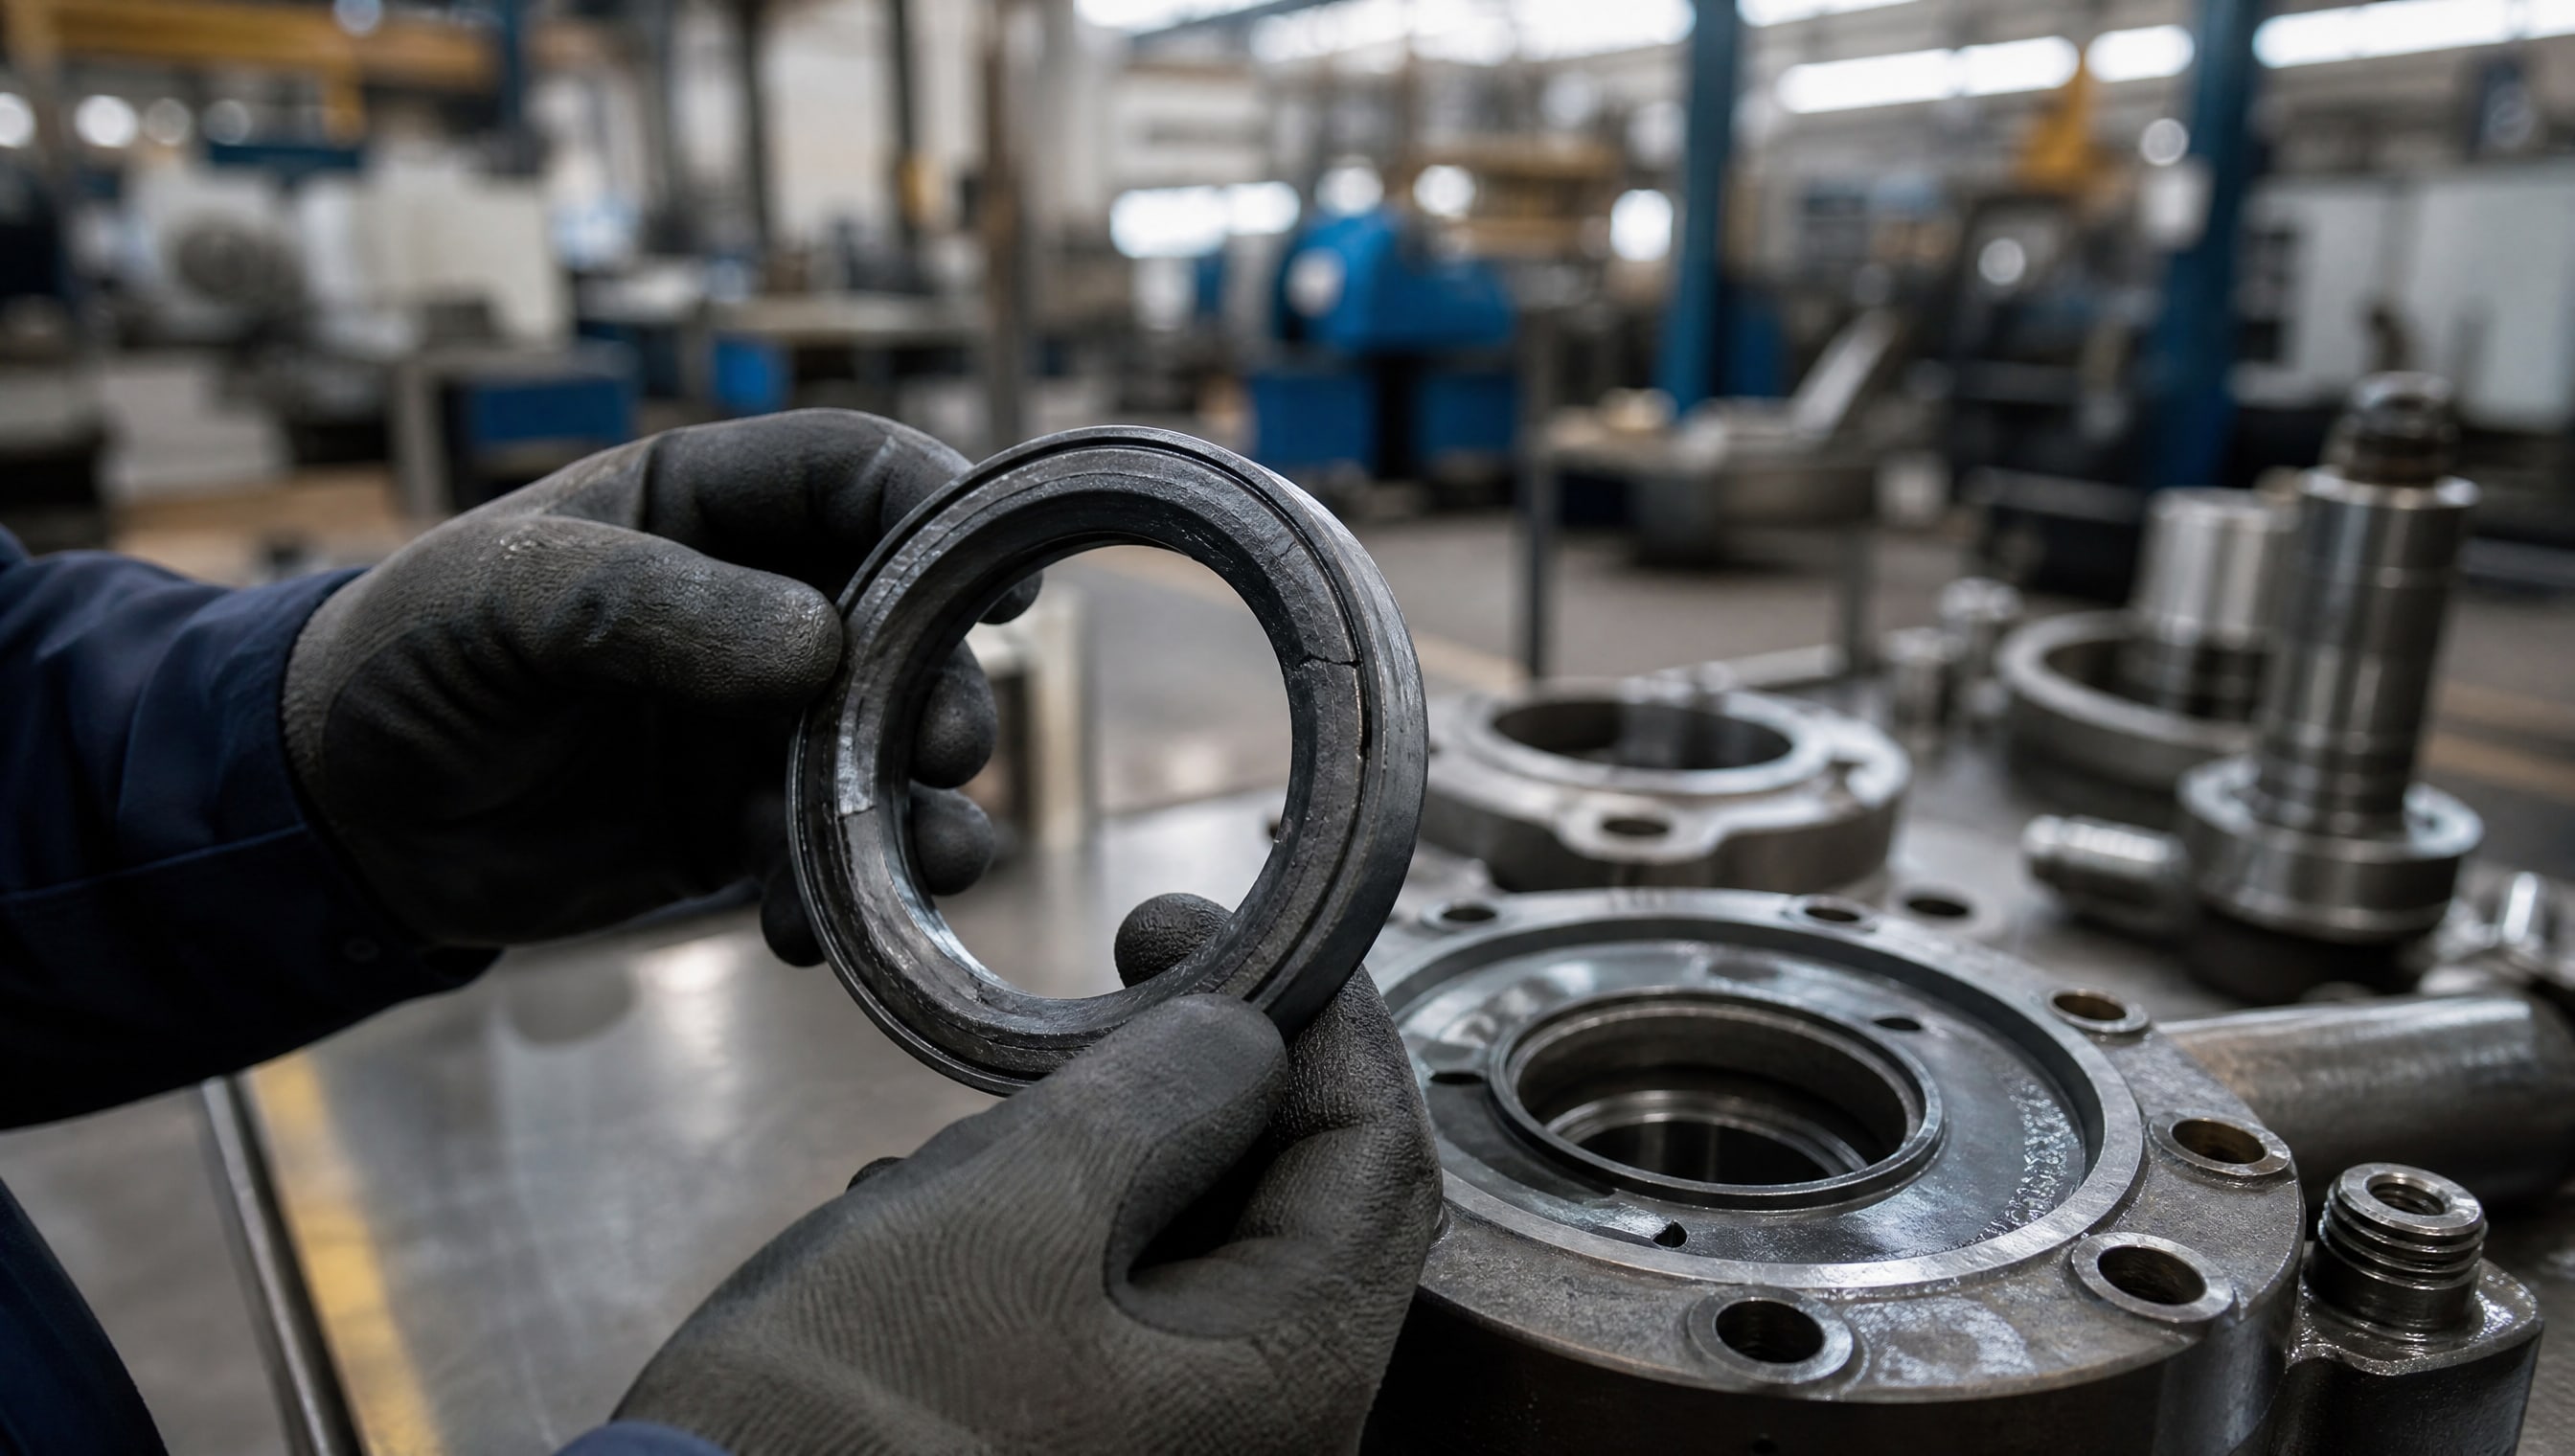
После 13 лет эксплуатации уплотнение часто теряет:
Геометрию контактной кромки (затупление, микротрещины, эрозия)
Адгезию к основе (в резиновых манжетах)
Упругость (отвердевание полимера или окисление)
Ремонт кольцевых уплотнений твердосмазочным покрытием возможен только при сохранении исходной упругости и контактной кромки. Если манжета окончательно отвердела или кромка стерта на 0,2–0,4 мм, покрытие даст временный эффект (снизит ток утечки на 30–50%), но герметичность восстановится не полностью.
На практике закупщики поступают так: если утечка критична, заказывают новое уплотнение; если допустима некоторая утечка и узел работает во втором-третьем режиме, твердосмазочный слой продлевает ресурс на 2–3 года.
Покрытие от рытвин деталей и фреттинг-коррозии
Рытвины на поверхности деталей после длительной эксплуатации образуются по трем механизмам: абразивный износ, фреттинг-коррозия и локальная эрозия.
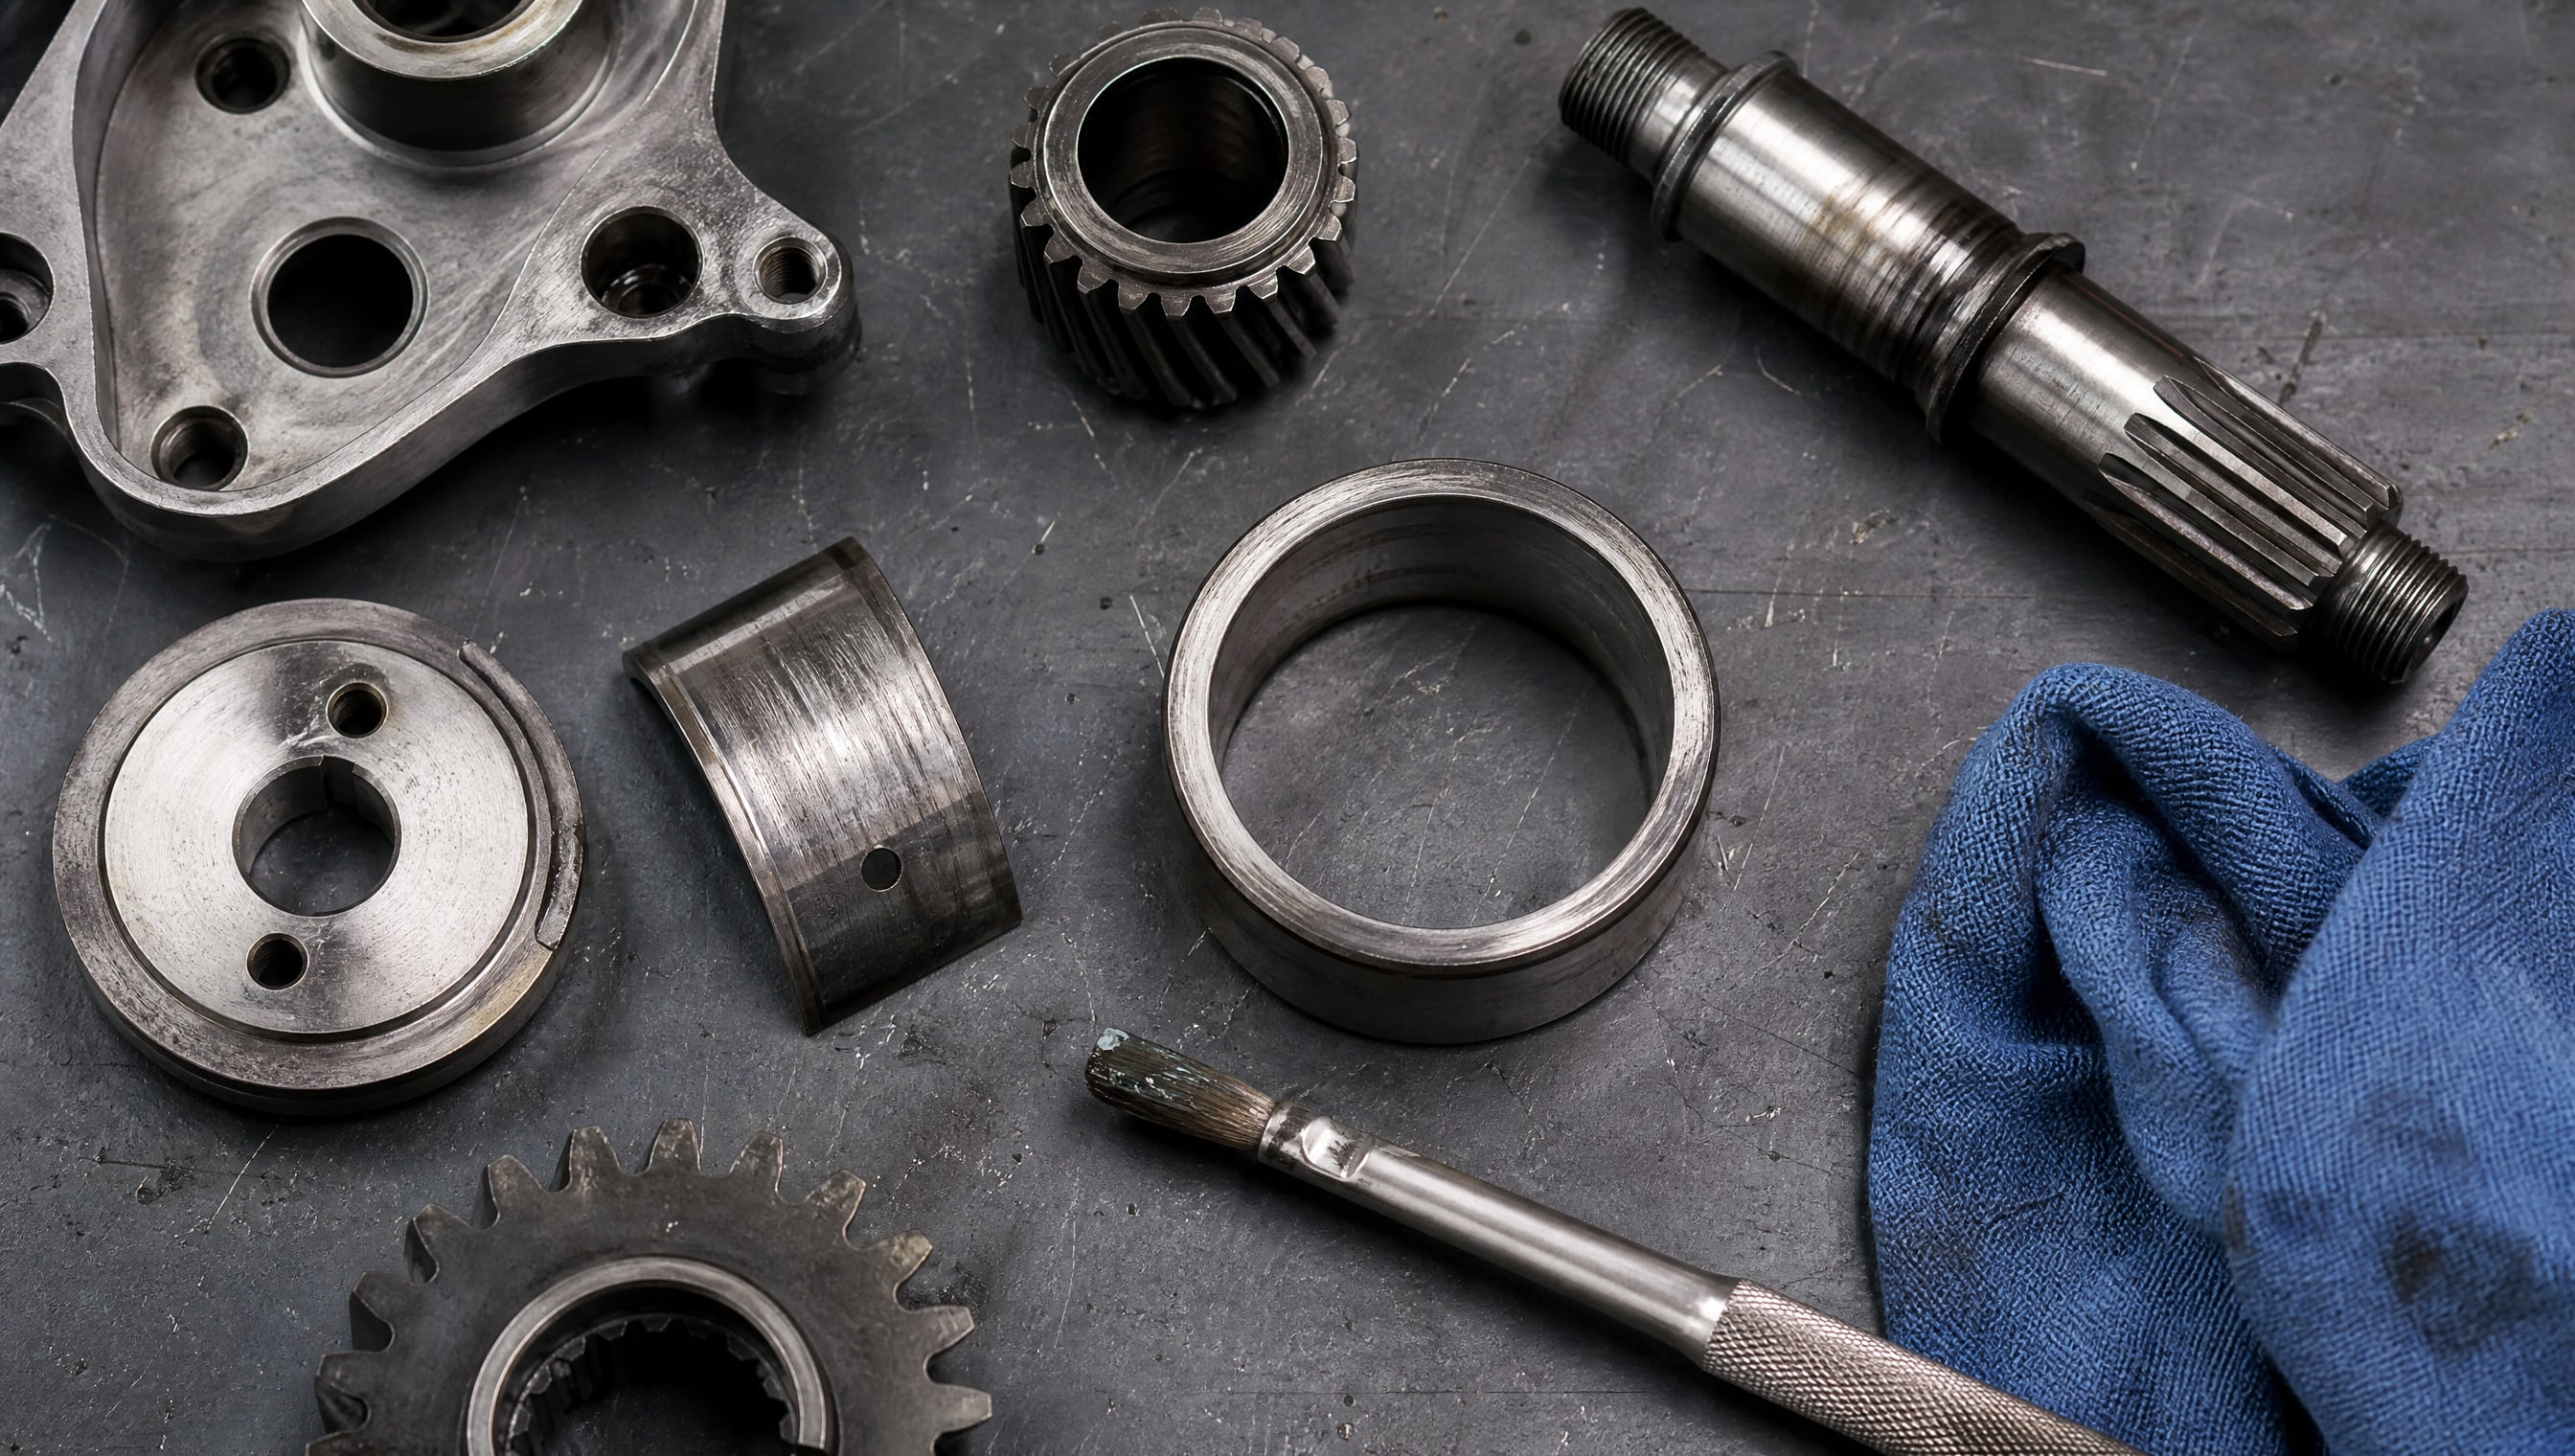
Абразивный износ - результат попадания твердых частиц между трущимися поверхностями. Создает параллельные риски и микрозасечки. Такие рытвины неглубокие (0,05–0,2 мм), распределены равномерно. Твердосмазочное покрытие здесь эффективно: оно герметизирует поверхность, предотвращает дальнейшее внедрение абразива и восстанавливает скольжение.
Фреттинг (микроскольжение под нагрузкой) приводит к окислению и разрушению микростружки. На поверхности образуются черные (красные) впадины, часто глубже, чем при обычном истирании. Глубина 0,15–0,35 мм - типична после 13 лет. Твердосмазочное покрытие здесь работает как профилактика дальнейшего фреттинга, так как снижает касательные напряжения и препятствует окислению. Однако уже существующие впадины остаются впадинами.
Эрозия (в зонах пульсирующих потоков, кавитации, электрического разряда) создает кратерообразные полости, часто глубже 0,5 мм. Твердосмазочное покрытие здесь неэффективно - оно не заполнит кратер, и сосредоточение напряжений сохранится.
Суммируя: покрытие от рытвин деталей защищает прежде всего от НОВЫХ повреждений и стабилизирует трибологию; восстановление геометрии требует предварительной переточки.
Методы восстановления изношенных деталей: комбинированный подход
На производстве редко выбирают один метод.
Обычно последовательность такова:
1. Диагностика - рентгенография, профилография, калибровка по допускам. Фиксируется остаточная толщина рабочей поверхности.
2. Если остаток > 80% номинала: механическая переточка (в допуск) + твердосмазочное покрытие (для снижения трения). Цена минимальна, сроки 2–5 дней.
3. Если остаток 50–80%: наплавка (0,3–1 мм) или гальваническое восстановление, затем переточка, затем финишное покрытие. Срок 7–14 дней.
4. Если остаток < 50% или деталь критична: замена. Восстановление нерентабельно.
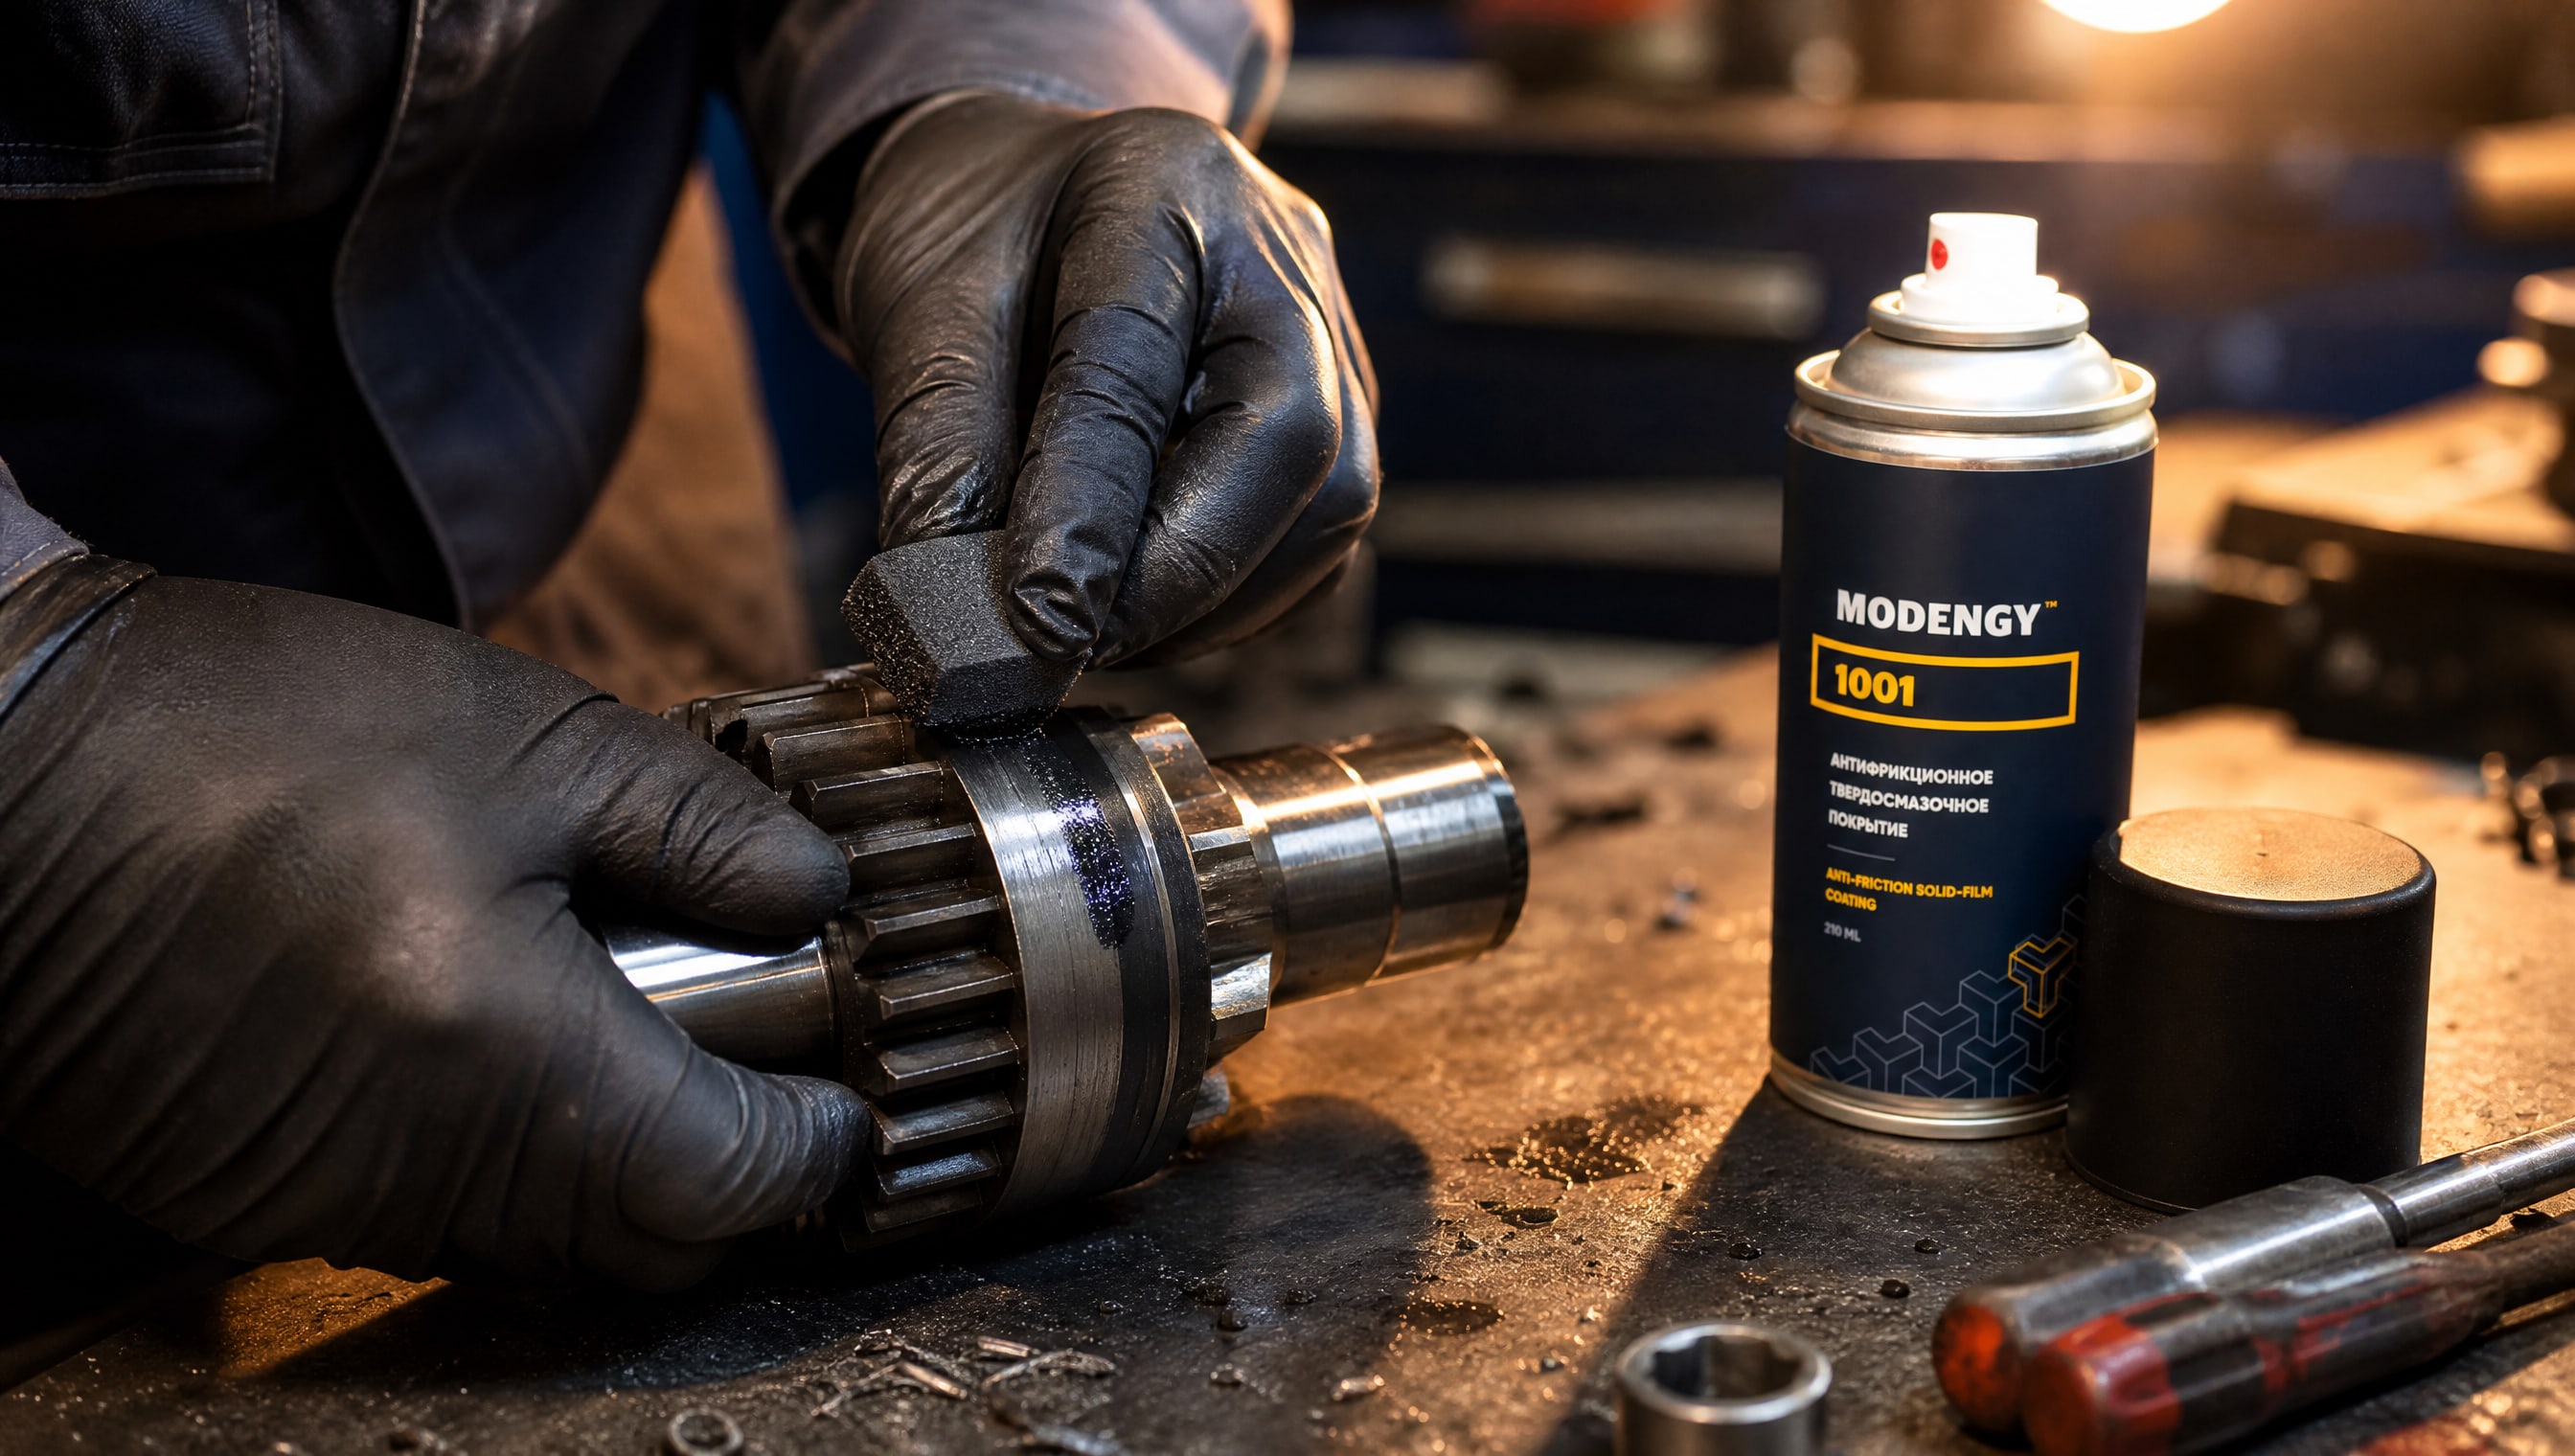
На технологических направляющих, скольжениях, зубчатых колесах при втором износе часто применяют твердосмазочные слои, которые антифрикционные покрытия, такие как MODENGY 1001, наносят методом распыления или кистью. Это работает потому, что геометрия после первого восстановления уже восстановлена, а вторичный износ минимален; покрытие стабилизирует трибологию и замедляет последующий износ на 30–50%.
Однако при первичном восстановлении изношенной детали, пролежавшей в работе 13 лет, полагаться только на твердосмазочный слой ошибочно. Его нужно комбинировать с механической подготовкой.
Технология восстановления изношенных деталей: пошагово
Этап 1. Подготовка поверхности
Деталь промывается в щелочном растворе для удаления масла и окисла. Затем производится механическая очистка: шлифование, полирование или микропескоструй. Целевое качество поверхности - Ra 1,6–3,2 микрометра (гладкая, без видимых рытвин). Если рытвины глубже 0,3 мм, нужна предварительная наплавка или переточка.
Этап 2. Контроль геометрии
С помощью штангенциркуля, микрометра или лазерного профилографа снимается карта размеров. Сравнение с чертежом показывает, укладывается ли деталь в допуск или требуется корректирующая обработка.
Этап 3. Нанесение твердосмазочного слоя
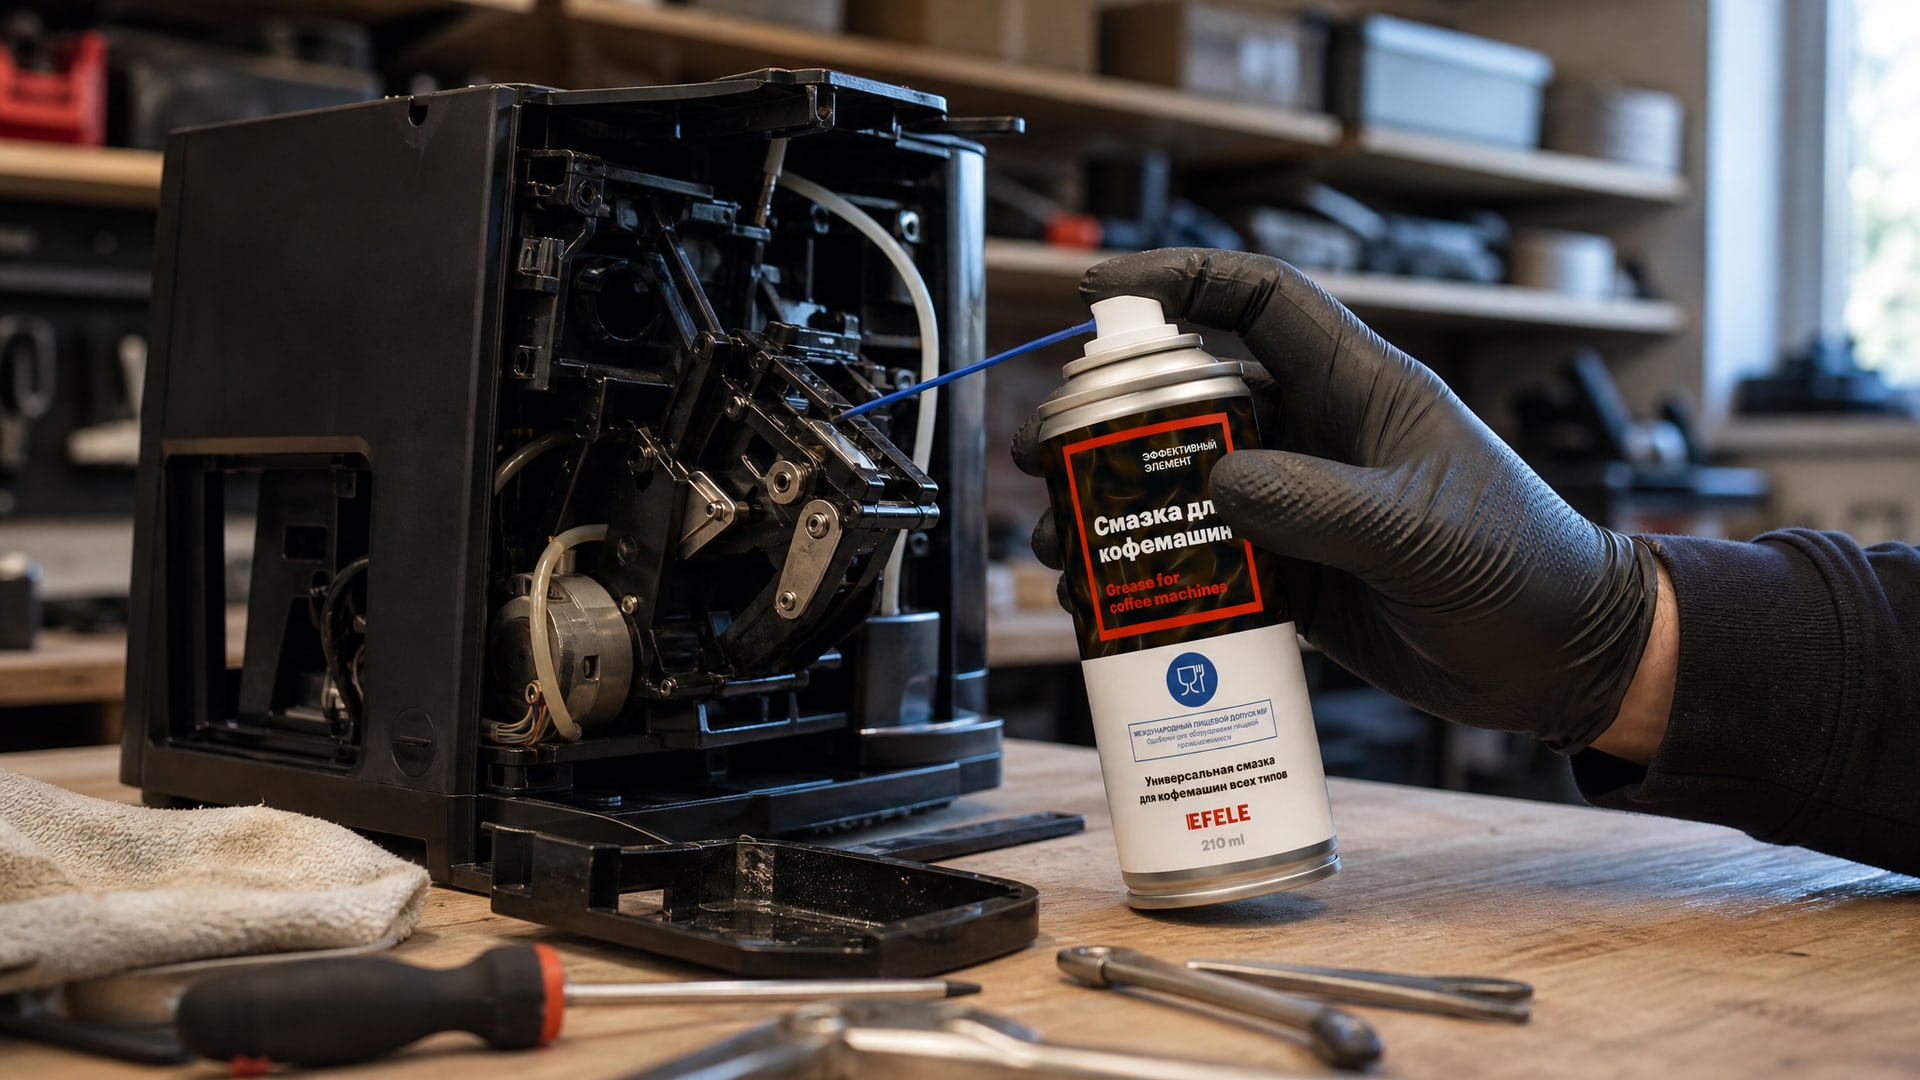
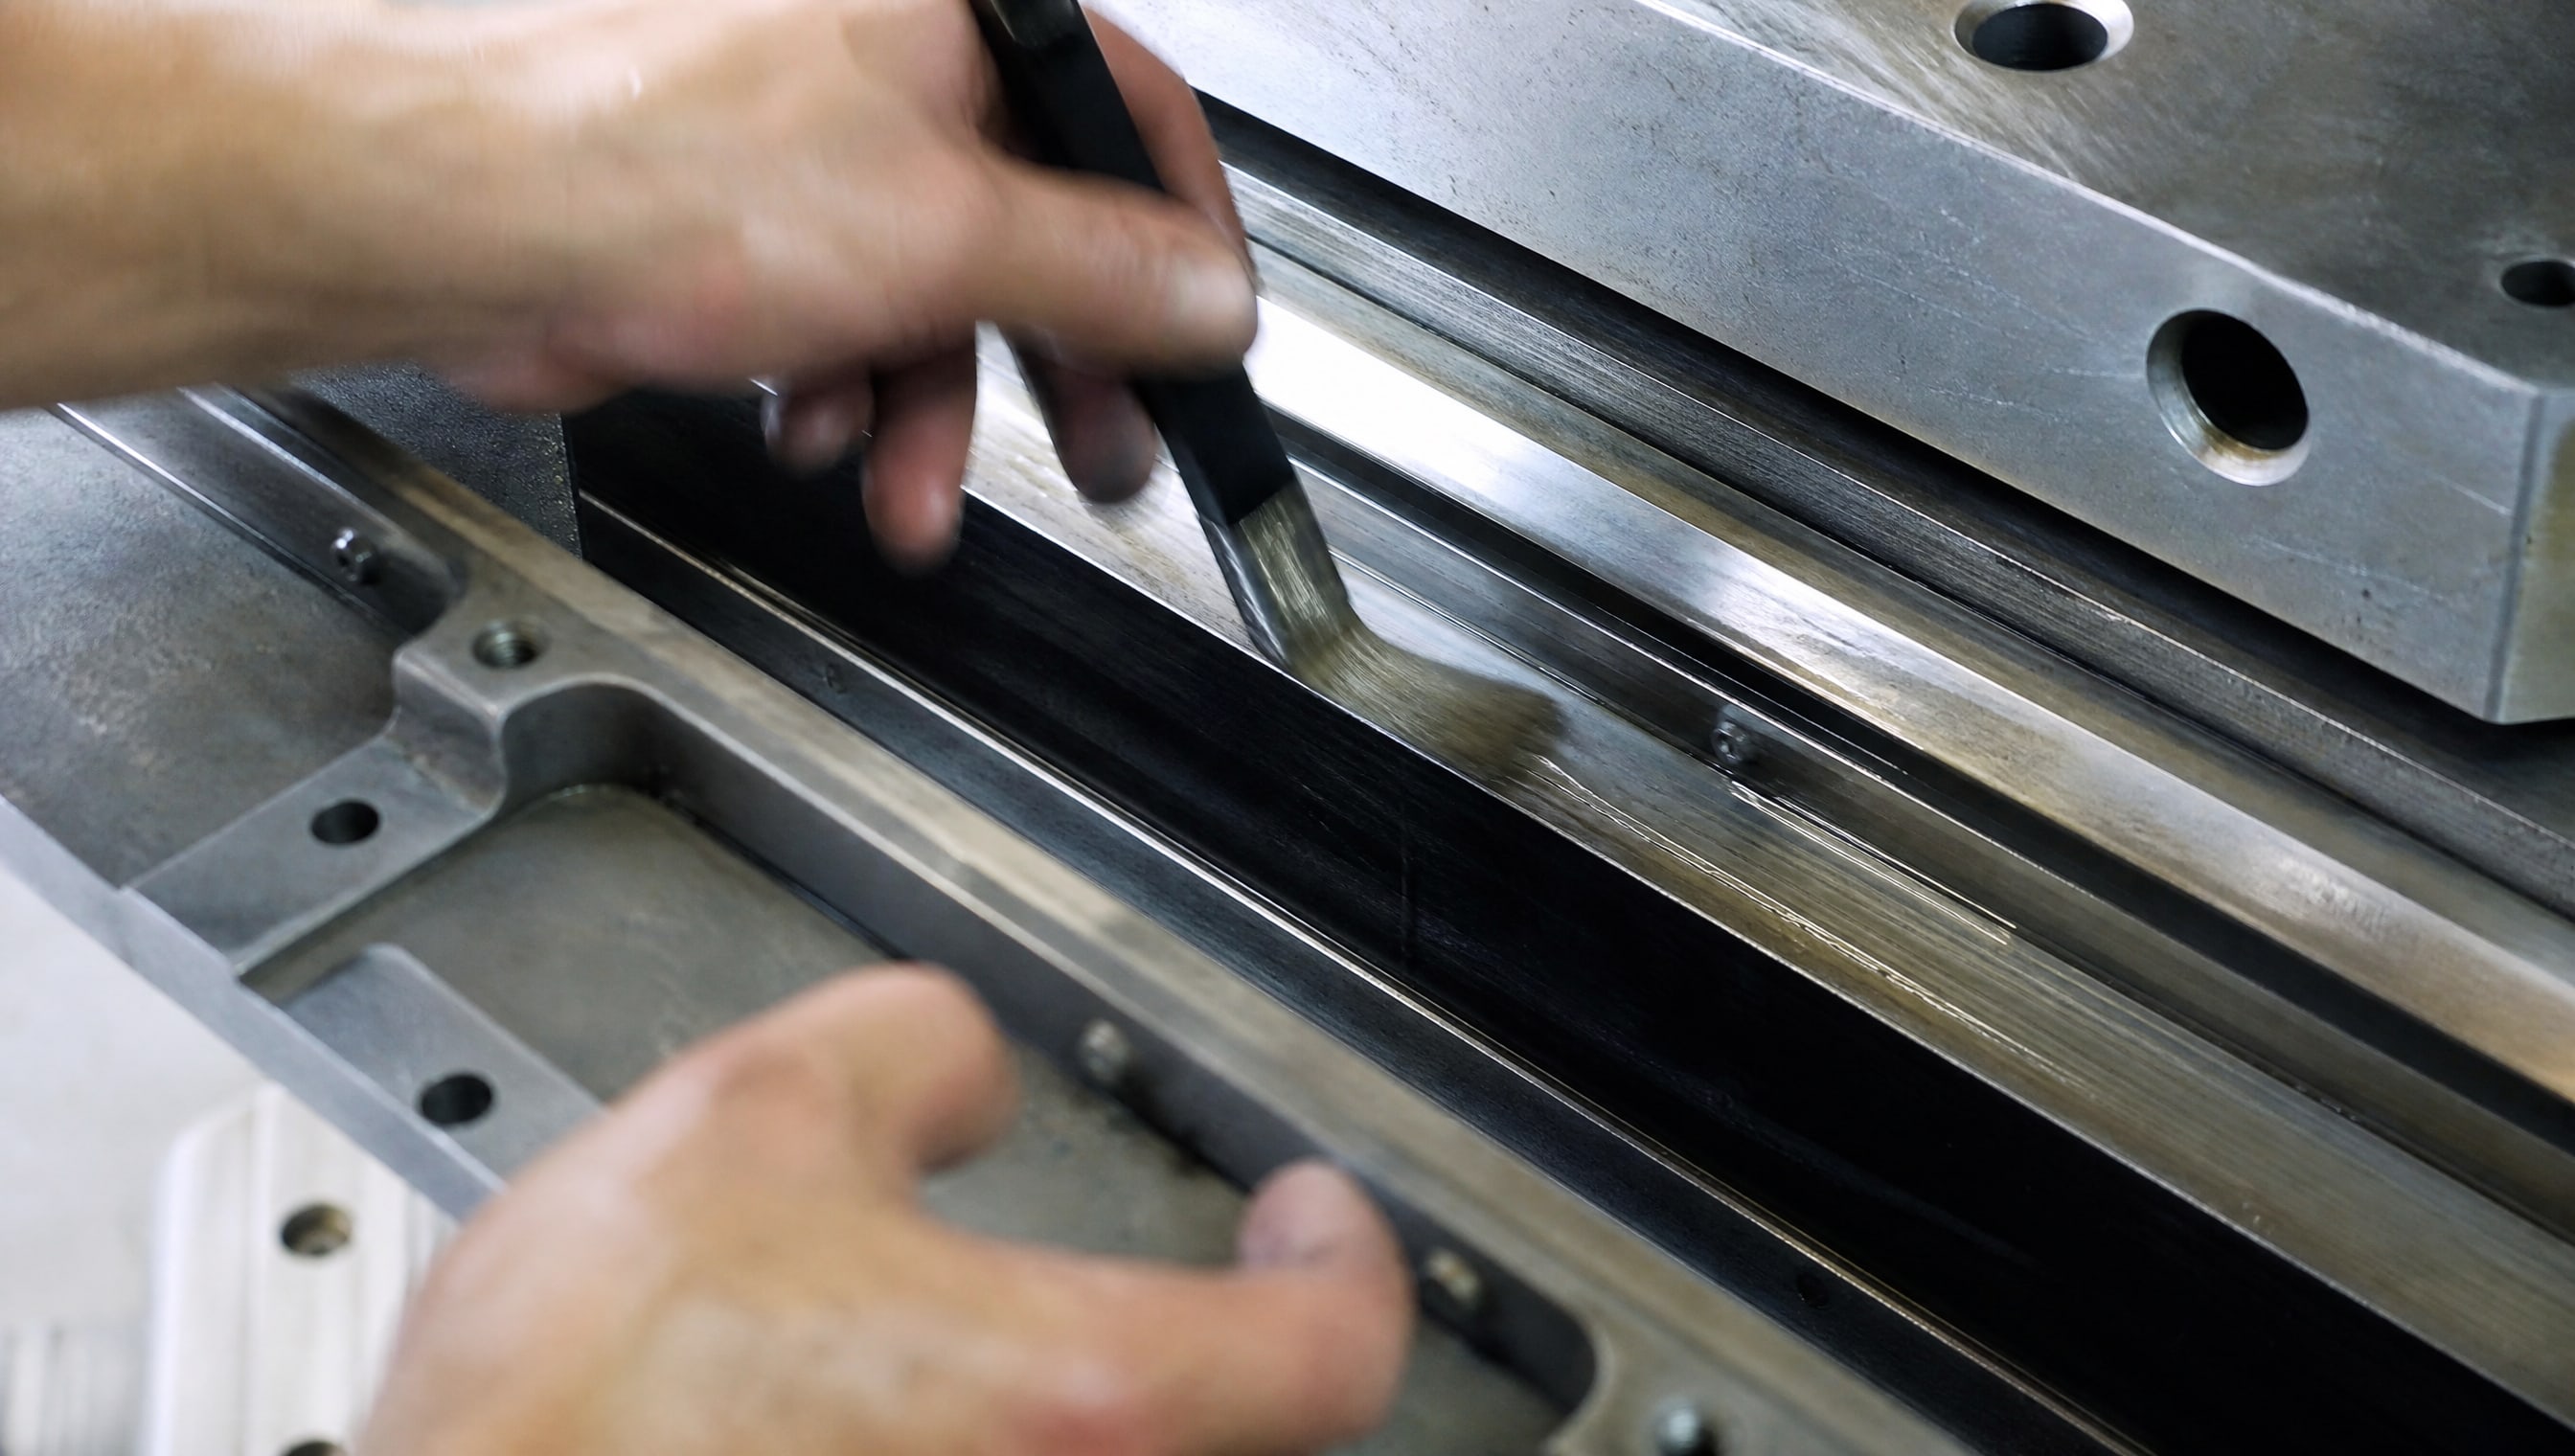
В зависимости от типа деталей используются: - Спрей-аэрозоль (для сборно-разборных узлов, щелей, полостей) - Кисть или тампон (для локальной обработки) - Окунание или распыление пневматическое (для массовых партий)
Толщина слоя контролируется по весу детали до и после нанесения (целевой прирост -50–200 мг на см² рабочей поверхности). Слой должен быть равномерным, без подтеков и полос.
Этап 4. Отверждение и полимеризация
В зависимости от состава покрытия: воздушная сушка (24–48 часов), печь 80–120°C (2–4 часа) или УФ-полимеризация (30–60 минут).
Этап 5. Контрольная сборка и стендовые испытания
Деталь собирается в узел, проверяется ход, люфт и функциональность. На критичных узлах проводятся стендовые испытания (100–500 циклов) для проверки адгезии и отсутствия отслоения.
Часто задаваемые вопросы
На какой глубине износа твердосмазочное покрытие перестает быть эффективным?
При глубине рытвин или износа свыше 0,3–0,5 мм твердосмазочный слой (15–50 микрон) не может компенсировать потерю объема и вернуть деталь в допуск. Оно сгладит микропоры, но не закроет кратер. На таких деталях сначала нужна наплавка, сварка или переточка, затем уже финишное покрытие.
Как проверить адгезию твердосмазочного слоя перед сборкой?
Используют метод соскабливания: острым предметом (монетой или скребком) пытаются отделить покрытие от поверхности. При хорошей адгезии слой не отделяется кусками и не скатывается. Допустимо появление микротрещин при интенсивном давлении - это норма. Если же покрытие сдирается при слабом нажиме, поверхность была недостаточно подготовлена и требуется переработка.
Почему восстановление наплавкой дороже, чем твердосмазочным покрытием, если результат лучше?
Наплавка требует специального оборудования (аппарата плазменной наплавки или газовой горелки), обученного оператора и производственных площадей. После наплавки деталь нагрета и требует отпуска или нормализации. Затем нужна переточка. Общий цикл -7–14 дней. Твердосмазочный слой наносится за день, охлаждения не требует, сразу пригоден к сборке. Поэтому при малом износе (< 0,2 мм) и некритичном допуске восстановление твердосмазочным покрытием экономнее в 3–5 раз.
Какой срок сохранения эффекта твердосмазочного покрытия после восстановления?
На направляющих и скольжениях -3–5 лет при условии чистоты смазки и отсутствия абразива. На высоконагруженных контактных парах (зубья, шарниры) -1–2 года. При повторных запусках в холодных условиях (ниже -10°C) адгезия слоя может ухудшиться на 20–30%. В целом срок зависит от режима работы узла и качества исходной подготовки поверхности.
Возможно ли применить твердосмазочное покрытие поверх старого слоя без снятия?
Не рекомендуется. Старый слой (окисленный, ослабленный адгезией) станет слоем-разделителем, и новое покрытие не будет держаться на металле. Требуется полное удаление старого слоя механической очисткой или химической промывкой. Исключение - нанесение нового слоя на свежее, еще живое покрытие (если прошло менее 3–6 месяцев после первого нанесения).
Заключение
Восстановление изношенных деталей твердосмазочным покрытием - эффективный и экономичный путь при поверхностном износе (до 0,2–0,3 мм) и сохранившейся геометрии. Толщина слоя (15–50 микрон) не восполняет потерянный объем металла, но улучшает трибологию, герметичность и предотвращает фреттинг-коррозию. Методы восстановления изношенных деталей существуют параллельно: наплавка и сварка решают задачу полного восстановления геометрии; гальваническое восстановление подходит для мелких деталей и допускает переточку; твердосмазочные покрытия - финишный инструмент, часто комбинируемый с механической обработкой.
Для деталей после 13 лет эксплуатации реальный алгоритм прост: провести диагностику остаточной толщины, выбрать метод в зависимости от остатка (если > 80% номинала - только переточка и твердосмазочный слой; если 50–80% - наплавка + переточка + покрытие; если < 50% - замена), затем выполнить подготовку поверхности и контрольную сборку. Неправильно выбранный метод приведет к повторному отказу за 1–2 года, поэтому диагностика и расчет остатка критичны на каждом восстановлении.