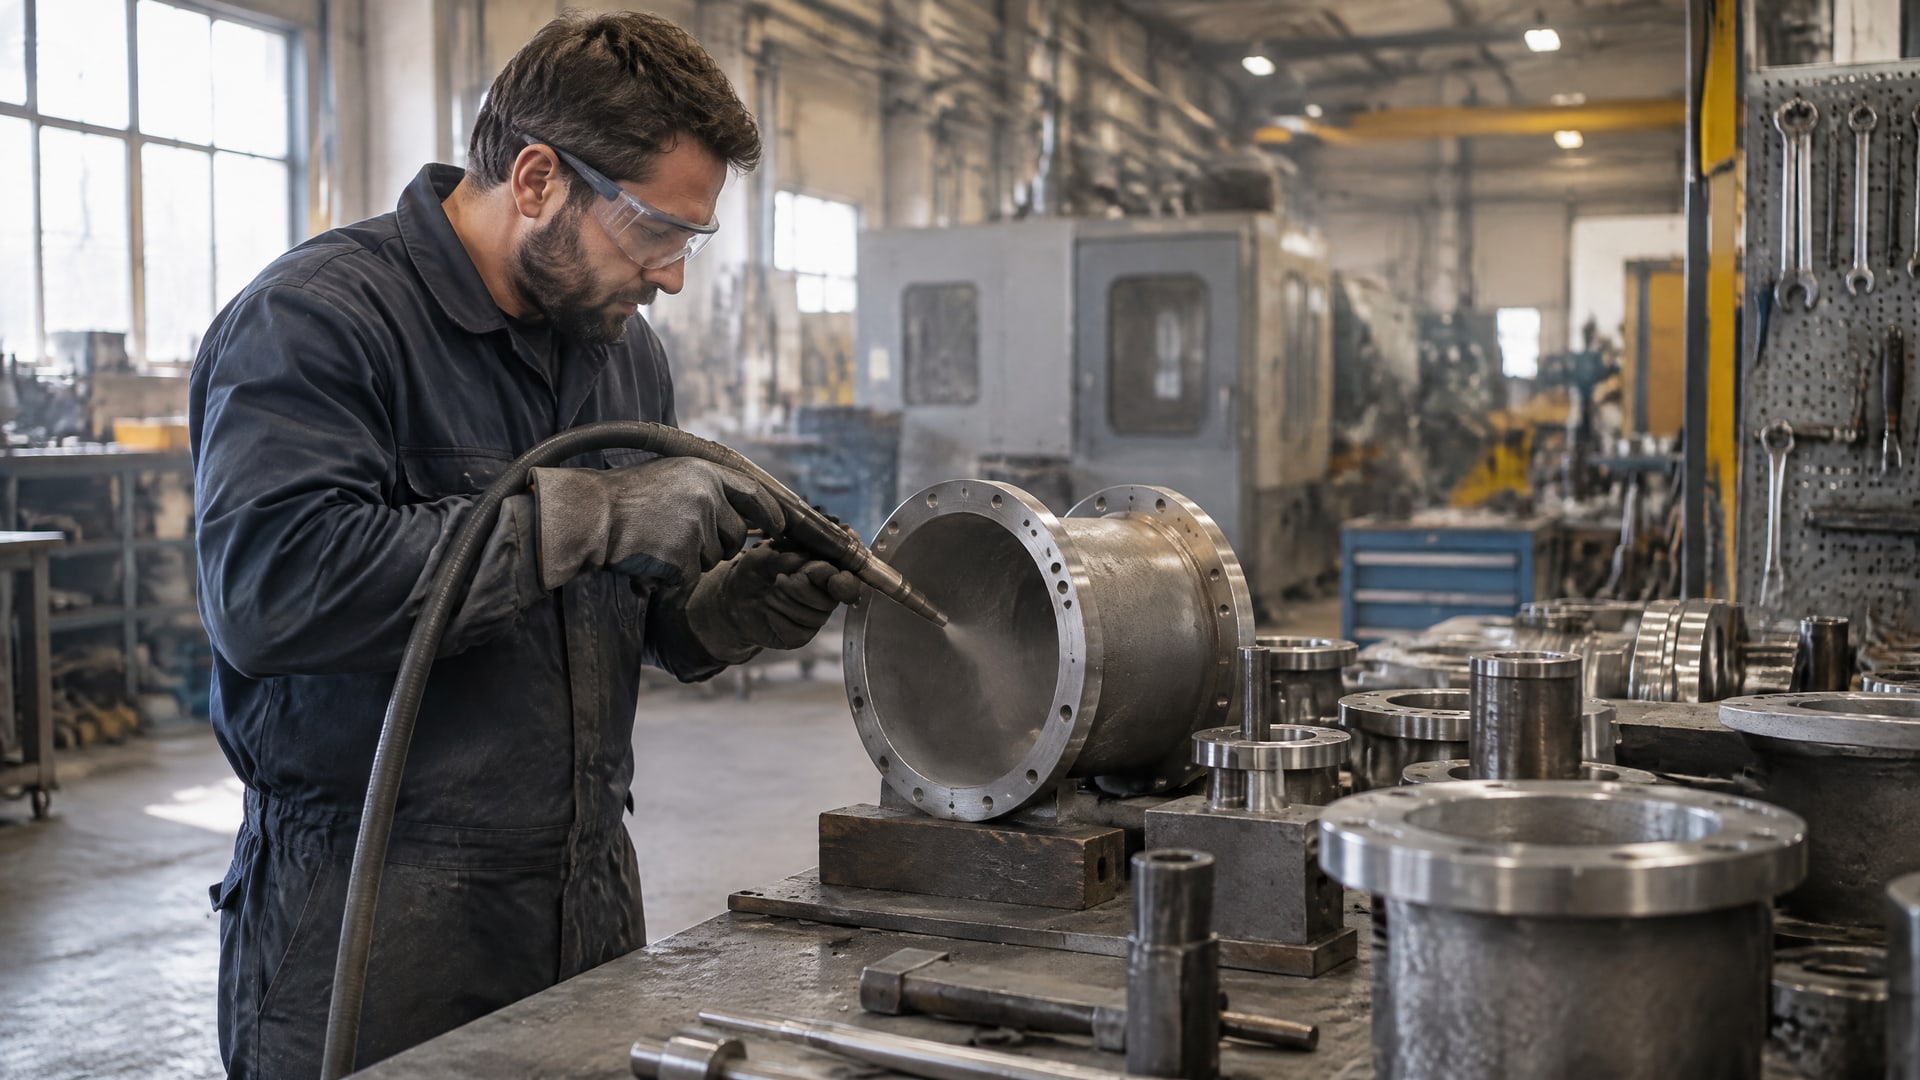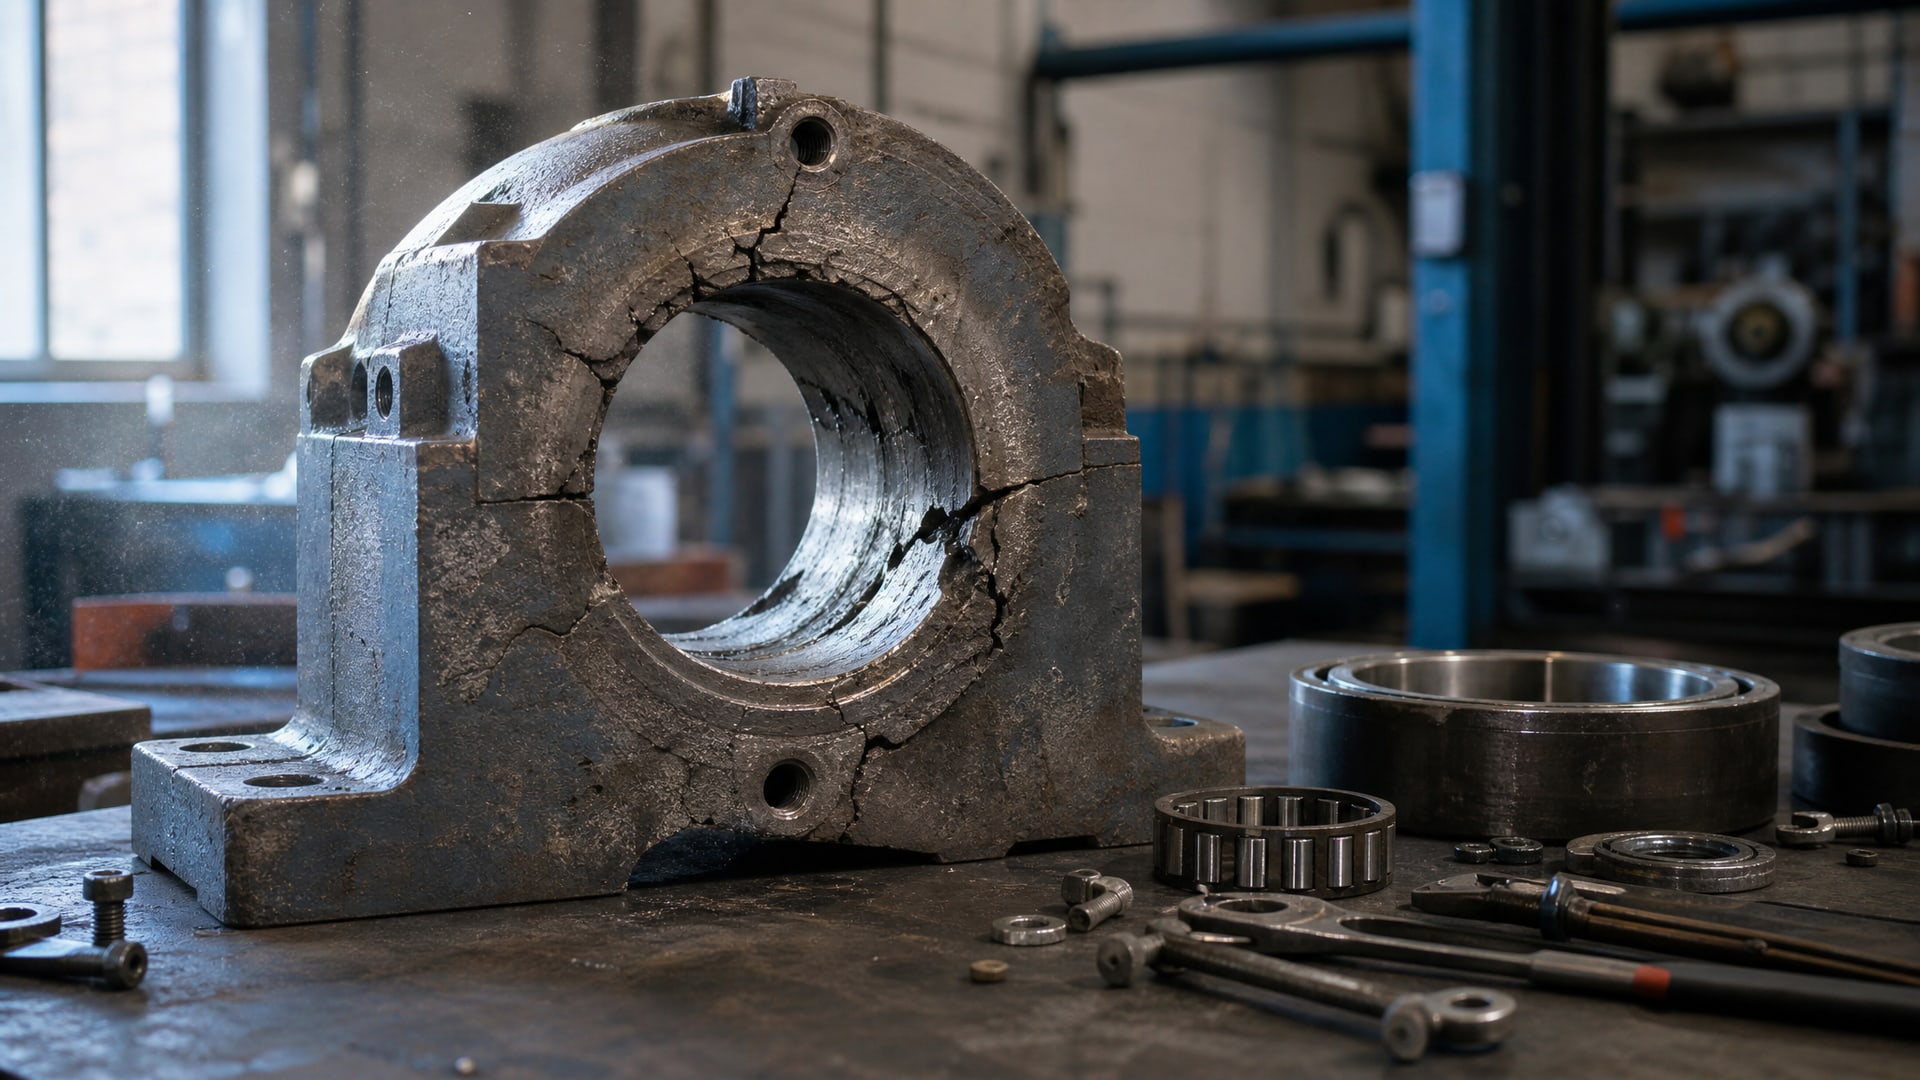
Разбитые посадочные места подшипников - частая проблема в промышленном оборудовании, которая приводит к люфту, вибрации и преждевременному выходу узла из строя. Вместо замены корпуса или вала можно восстановить посадку анаэробными фиксаторами, напылением, наплавкой или ремонтными втулками - выбор метода зависит от величины зазора, состояния поверхности и требуемой точности. Статья покажет, как оценить ущерб, выбрать подходящий способ ремонта и правильно зафиксировать подшипник, чтобы восстановленная посадка служила не меньше, чем исходная деталь.
Информация полезна технических специалистам, инженерам и закупщикам, которые сталкиваются с восстановлением подшипниковых узлов на производстве, в ремонтных мастерских и сервисных центрах.
Когда посадочное место разбивается: причины и степени повреждения
Подшипник теряет посадку при фреттинге (микросдвиге под вибрацией), коррозии, неправильной запрессовке или длительном воздействии вибрационных нагрузок.
Если люфт небольшой, еще возможно восстановление без замены детали; если корпус или вал разломаны, растрескались или имеют множественные очаги коррозии, потребуется более серьезный ремонт.
Степень повреждения определяют по величине зазора между подшипником и посадочной поверхностью. Зазоры разделяют условно:
Микро-люфт (0–0,05 мм): подшипник держится, но с заметной вибрацией; обычно требуется только фиксирующее средство.
Малый износ (0,05–0,15 мм): анаэробный вал-втулочный фиксатор справляется самостоятельно без предварительной механической обработки.
Средний износ (0,15–0,50 мм): нужна частичная проточка корпуса или полировка вала, после чего применяют фиксатор или восстановительный компаунд.
Значительный износ (0,50 мм и более): требуется полное восстановление геометрии - напыление, наплавка, втулка или полимерный состав толщиной в несколько миллиметров.
Проверку люфта выполняют тактильно (мягкий хватальный люфт подшипника при попытке провернуть его в посадке) или инструментально - набором щупов или индикатором часового типа при фиксированном корпусе.
Анаэробные фиксаторы: принцип работы и границы применения
Анаэробные составы полимеризуются в отсутствие кислорода и при контакте с активными металлами (медь, железо).
После нанесения тонкого слоя на поверхность и посадки подшипника материал затвердевает, образуя упругую связь, которая удерживает деталь от проворота и вибрационного смещения.
Преимущества анаэробных фиксаторов:
Не требуют механической обработки при зазорах до 0,15 мм.
Наносятся при сборке, без разборки оборудования, если поверхность доступна.
Твердеют за 12 часов при комнатной температуре, полная нагрузочная способность - через 24 часа.
Толщина отвержденного слоя минимальна (несколько десятков микрометров), не влияет на посадочный диаметр.
Обратимы: если требуется демонтаж, подшипник можно снять с применением нагрева или механического усилия.
Ограничения и условия применения:
Зазор не более 0,15 мм: при больших зазорах состав заполняет полость, не создав плотного контакта между поверхностями.
Чистота поверхности критична: масло, грязь и коррозия на посадке снижают адгезию; неподготовленная поверхность приводит к повторному проворту подшипника через несколько месяцев работы.
Время отверждения нельзя сокращать: запуск узла до полимеризации (раньше 12 часов при 22 °C) срезает пленку фиксатора и аннулирует его защитное действие.
Температурные ограничения: стандартные составы работают в диапазоне примерно −40 до +120 °C; для высокотемпературных приложений (горячие прокатные станы, печи) требуются специальные формулировки.
Постоянные перегрузки: если узел подвергается ударным или колебательным нагрузкам выше проектных, фиксатор может не удержать подшипник.
Испытания анаэробных фиксаторов, в частности, по стандарту ISO 10123 (pin & collar test), показывают, что при правильном нанесении и соблюдении времени отверждения прочность соединения достигает требуемых значений. Однако это справедливо только при выполнении всех требований подготовки и применения.
Восстановление посадочного места на валу
Посадочное место подшипника на валу часто теряет геометрию из-за коррозии, механического абразива в масле или фреттинг-коррозии.
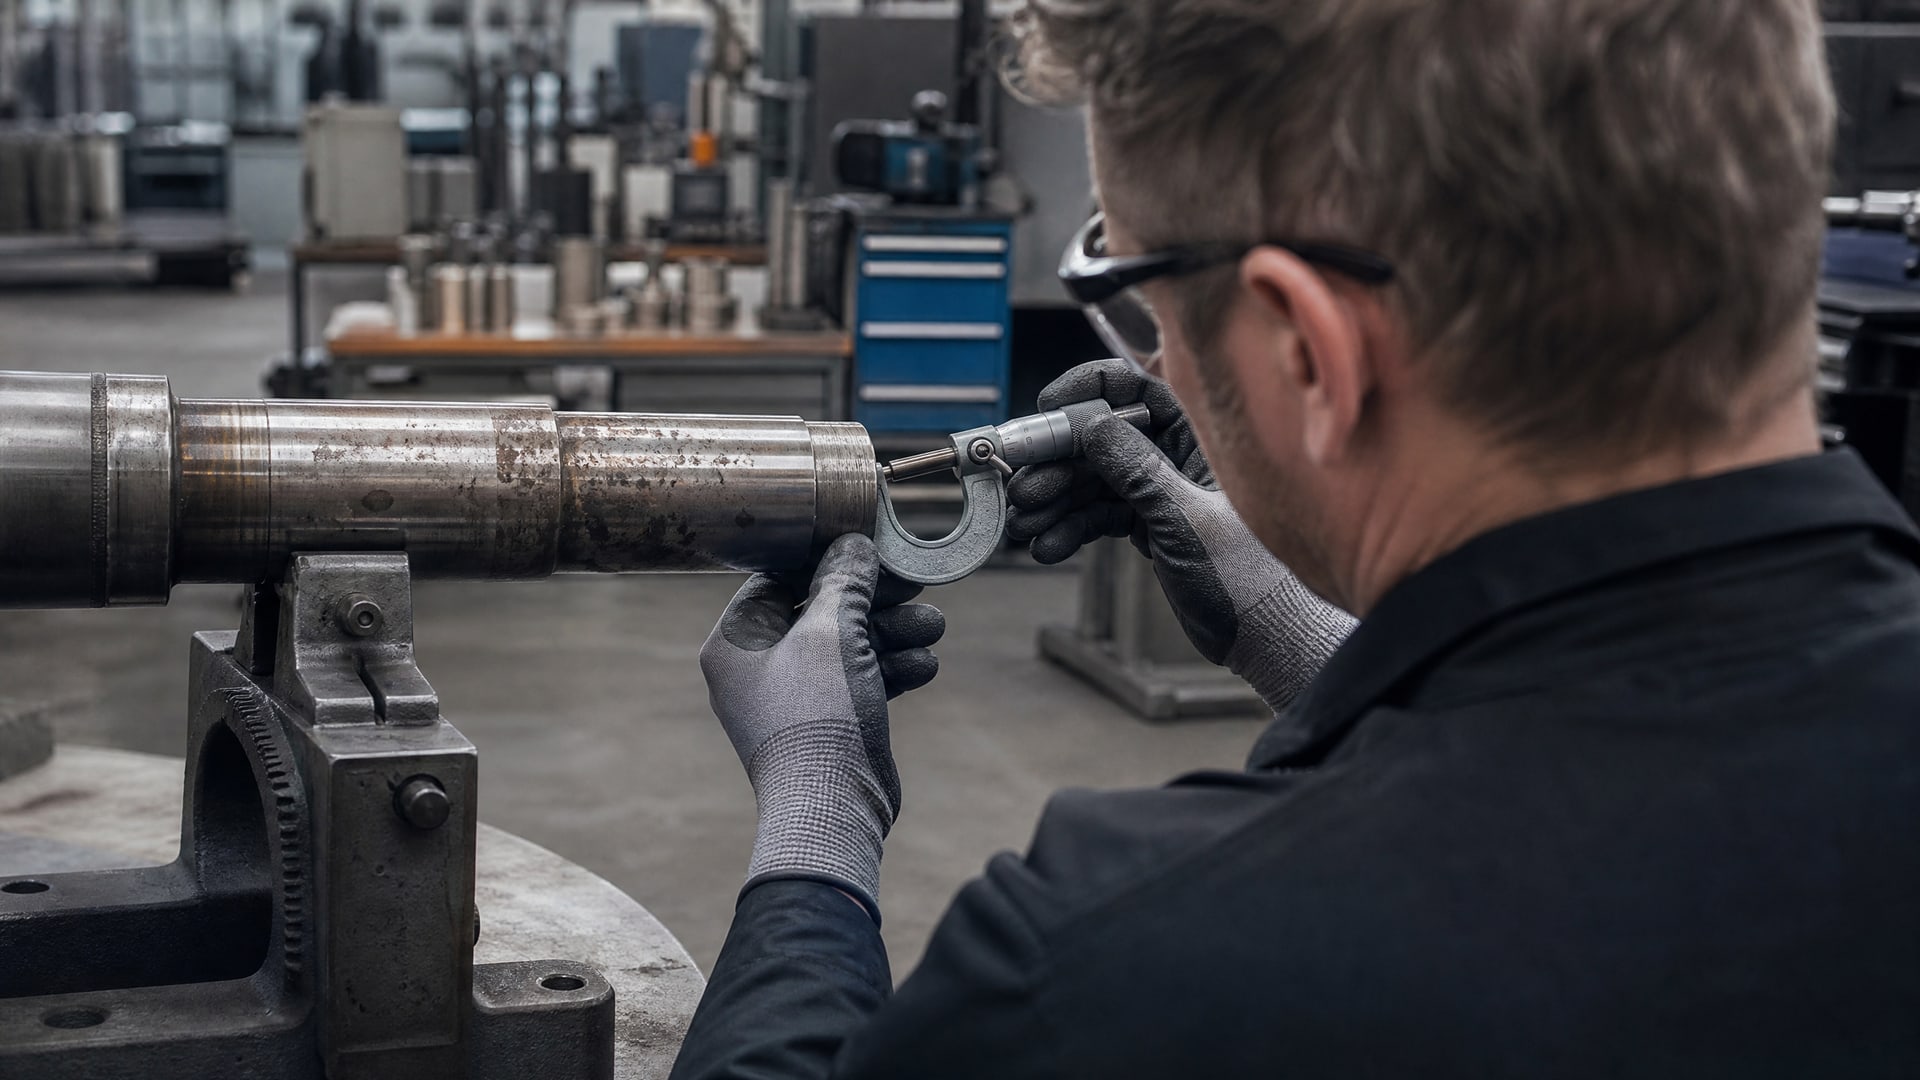
Если размер вала уменьшился, восстановление начинают с оценки остаточного диаметра и расчета необходимого увеличения.
Контроль размеров и допусков
Измеряют вал в нескольких местах (сверху, снизу, слева, справа) микрометром, штангенциркулем или индикатором. Сравнивают с исходным диаметром по чертежу или с соседним неповрежденным участком. Заносят максимальное и минимальное значение; разница показывает овальность.
По ГОСТ 25346 (аналог ISO 286) допуски на вал под подшипник обычно составляют:
h6 (высокоточная посадка): −0,013 до 0 мм при диаметре 50 мм.
k5 (плотная посадка): +0,015 до +0,028 мм при диаметре 50 мм.
Для контроля качества восстановленной поверхности измеряют шероховатость профилометром. Рекомендуемое значение - Ra 0,8–1,6 мкм для вала под подшипник; более грубая поверхность (Ra > 3,2 мкм) может привести к ускоренному износу беговой дорожки подшипника.
Методы восстановления при среднем износе
Если вал потерял до 0,3 мм диаметра, можно применить:
1. Полировку с полимерным покрытием: вал полируют тонким абразивом до шероховатости Ra 1,6–3,2 мкм, затем наносят восстановительный полимерный состав или компаунд слоем 0,1–0,3 мм. После отверждения достигается исходный размер без механической обработки.
2. Газотермическое напыление: металлический порошок (железо, никель, медь) наносят плазменной или газопламенной горелкой; слой напыления получается 0,5–1,5 мм, после чего проводят полировку до заданного размера и шероховатости.
3. Электронаплавка: медь или специальный присадочный материал наплавляют слоем 0,5–2,0 мм, затем механически обрабатывают до размера.
При восстановлении валов с помощью компаундов поверхность предварительно очищают, обезжиривают и наносят адгезионный грунт (если предусмотрено инструкцией производителя); после отверждения компаунда (обычно 12–24 часа) вал готов к посадке подшипника.
Этап фиксации подшипника на восстановленном валу
После подготовки посадочной поверхности вала приступают к посадке подшипника с применением анаэробного фиксатора. Процедура:
1. Очистить и обезжирить поверхность посадки и внутреннее кольцо подшипника ацетоном или обезжиривающим составом; дать высохнуть 5–10 минут.
2. Нанести тонкий равномерный слой анаэробного вал-втулочного фиксатора по окружности вала; слой должен быть видимым, но не каплющим - примерно 0,1–0,2 мм.
3. Запрессовать или навести подшипник на вал плавным движением без интенсивного проворачивания; вращение на этапе посадки может срезать пленку фиксатора и создать сухие зоны без контакта.
4. Выдержать узел без нагрузки и движения в течение 12 часов при температуре 20–25 °C; при более низких температурах время отверждения увеличивается.
5. Проверить отсутствие люфта подшипника (попытка провернуть вручную должна встретить заметное сопротивление).
На практике, когда вал восстанавливают компаундом и затем фиксируют подшипник, возможен два-этапный подход: фиксатор наносят сразу после полирования вала (но до полного отверждения компаунда, если используется), или дожидаются полного отверждения компаунда, затем повторяют очистку и наносят фиксатор. Второй вариант безопаснее и подходит для ответственных узлов.
Восстановление посадочного места в корпусе подшипника
Корпусное гнездо подшипника разбивается реже, но восстановление в этом случае требует иного подхода.
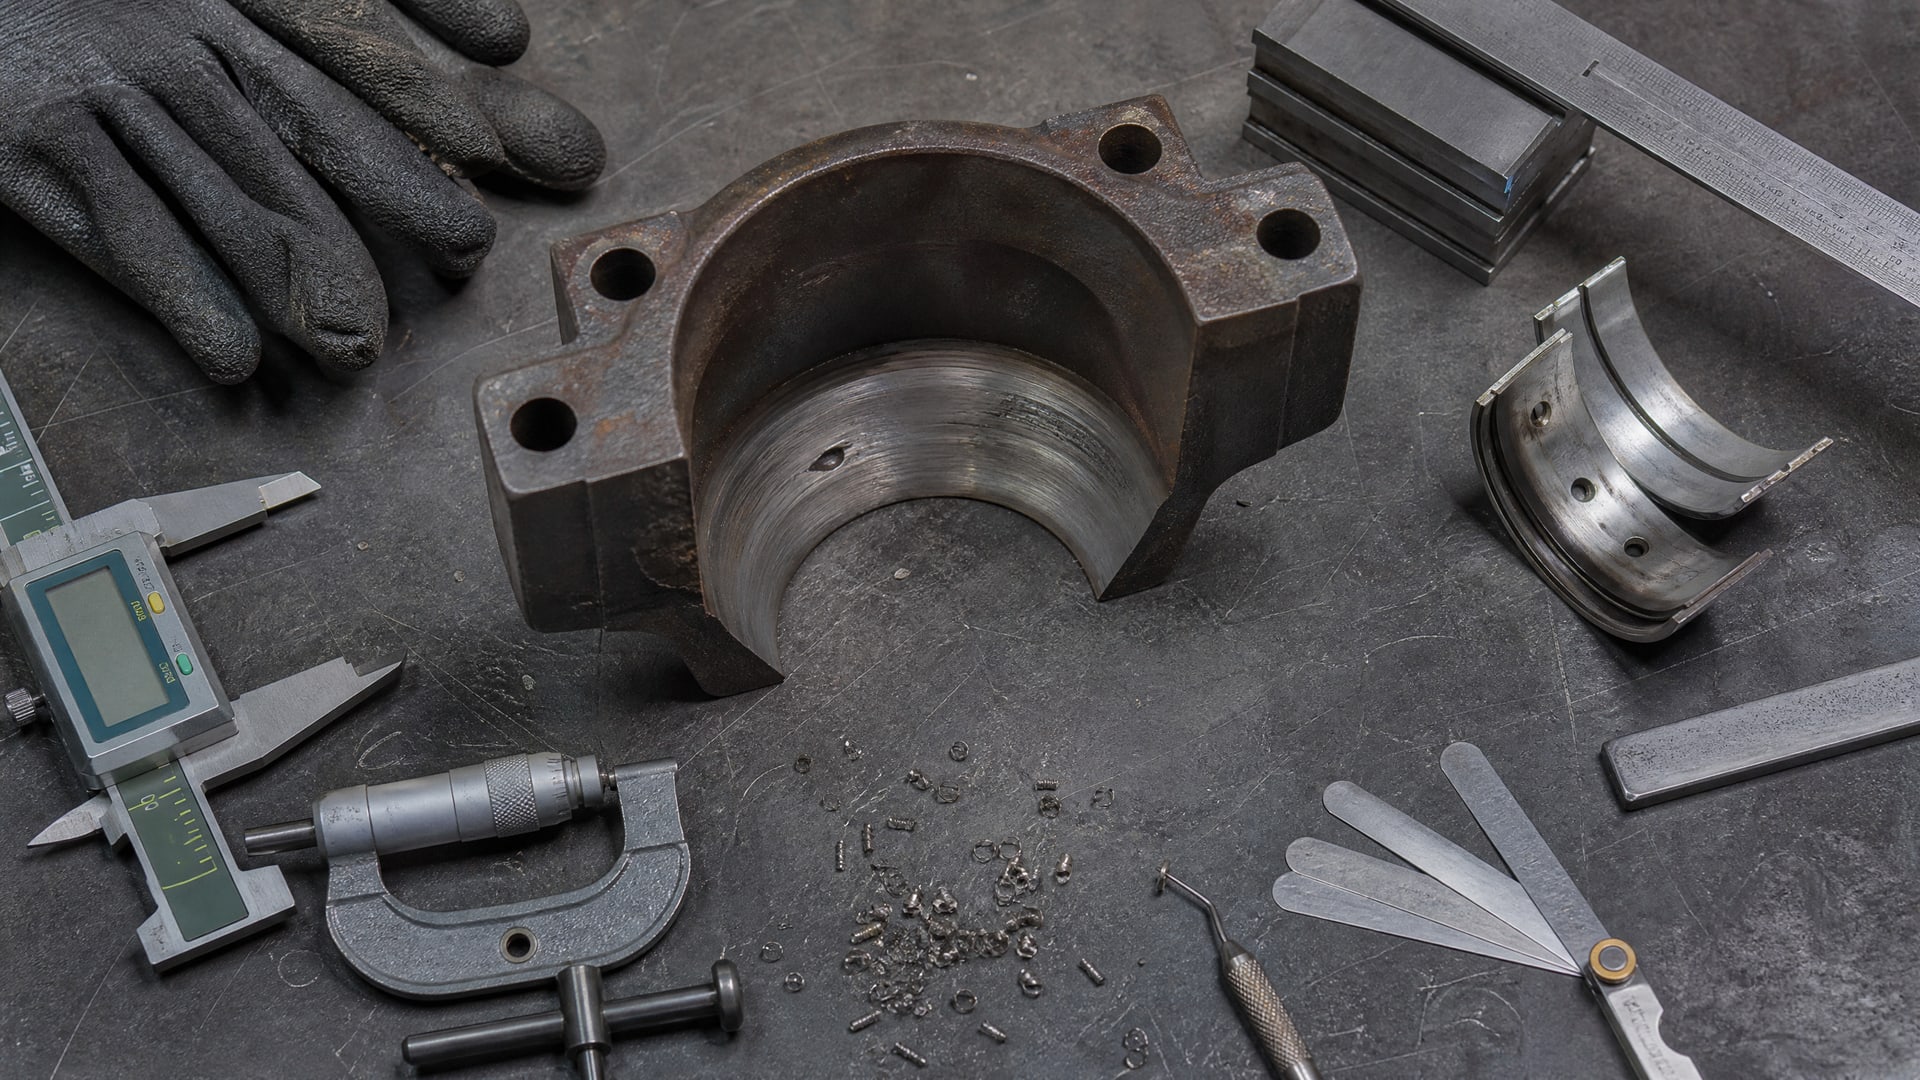
Внутренний диаметр корпуса обычно больше, припуск на обработку ограничен, и при значительном износе корпус может быть утрачен полностью.
Оценка повреждения корпуса
Измеряют внутренний диаметр корпусного гнезда в нескольких сечениях. Допустимое увеличение размера в сравнении с исходным - не более 0,15 мм для применения простого фиксатора. Осматривают корпус на предмет трещин, деформации, очагов коррозии; если корпус треснул, восстановление фиксатором невозможно - требуется замена или ремонт сваркой.
Шероховатость посадочного отверстия корпуса контролируют на уровне Ra 1,6–3,2 мкм; более грубые поверхности снижают контактное давление и надежность посадки.
Методы восстановления при разбитом корпусе
1. Ремонтная втулка: в корпусное гнездо запрессовывают тонкостенную металлическую втулку (из бронзы, латуни или стали) с внутренним диаметром, соответствующим исходному размеру подшипника. Втулка восстанавливает геометрию, после чего подшипник запрессовывают в нее с фиксатором. Метод надежен, позволяет восстановить корпус даже при крупных повреждениях, но требует точного подбора втулки и механической обработки посадочного отверстия.
2. Газотермическое напыление: поверхность корпусного гнезда очищают и наносят слой напыленного железа, никеля или композитного материала (0,5–2,0 мм); затем механически обрабатывают до требуемого размера и шероховатости. Метод долговечен и не требует разборки узла, но требует специализированного оборудования.
3. Полимерные восстановительные составы: в корпусное гнездо вводят жидкий полимерный компаунд или модельный материал, затем в него запрессовывают калибр (стандартную трубу или оправку) внешним диаметром, равным исходному размеру подшипника. После отверждения полимера (12–24 часа) калибр извлекают, внутреннее отверстие получается с нужной геометрией. Подшипник затем посаживают с фиксатором. Метод экономичен, выполняется на месте без снятия корпуса, но подходит только для малых и средних повреждений.
4. Наплавка и сварка: для стальных корпусов возможна сварка трещин или наплавка слоя, но требует последующей механической обработки и опыта сварщика; для чугунных корпусов сварка сложнее и менее надежна.
Для большинства производственных условий оптимален выбор из ремонтной втулки (когда размер корпуса не критичен) или полимерного восстановления (когда требуется минимум переделок и быстрый результат).
Фиксация подшипника в восстановленном корпусе
После восстановления геометрии корпусного гнезда (независимо от метода) поверхность очищают и обезжиривают. На внешнее кольцо подшипника и в гнездо корпуса наносят анаэробный герметик, после чего подшипник запрессовывают или наводят мягкими ударами от деревянного молотка. Избыток герметика удаляют чистой тряпкой до отверждения. Узел выдерживают 12 часов без нагрузки.
Если восстановление проведено методом ремонтной втулки или напыления, адгезия фиксатора к металлической поверхности высока и риск проворота минимален. Если использовался полимерный компаунд, рекомендуется перед нанесением фиксатора немного повысить шероховатость поверхности (легкая шлифовка) для лучшей адгезии.
Подготовка поверхности: ключевой этап, который не пропускают
Наиболее частая причина повторного проворота подшипника - недостаточная очистка посадочной поверхности перед нанесением фиксатора.
Даже тонкий слой масла, окисла или старого материала действует как разделитель и препятствует адгезии.
Процедура очистки и обезжиривания
1. Механическая очистка: снять старый фиксатор (если остался), очаги коррозии и загрязнения щеткой из нержавеющей стали, мягким абразивом (наждачная бумага P180–P220) или микрошлифовкой. При этом не снимать больше материала, чем необходимо для удаления окисла.
2. Обезжиривание растворителем: протереть поверхность чистой тряпкой, смоченной в ацетоне, спирте или специальном обезжиривающем составе; повторить 2–3 раза до исчезновения следов масла и грязи. Дать поверхности высохнуть полностью (5–10 минут в естественных условиях).
3. Проверка чистоты: чистая поверхность должна быть однородно матовой, без блеска и пятен; вода, нанесенная каплей на поверхность, должна собраться в капельку, а не растечься - признак хорошего смачивания и готовности к нанесению фиксатора.
Если поверхность содержит активно окисляющиеся металлы (медь, латунь) с множественными очагами коррозии, рекомендуется легкая полировка мелким абразивом (P320–P400) перед обезжириванием, чтобы удалить оксидную пленку и активировать металлическую поверхность.
Этап нанесения фиксатора и контроль результата
После подготовки поверхности переходят непосредственно к нанесению анаэробного вал-втулочного фиксатора.
На практике, когда восстанавливается посадка подшипника в корпусе, используют составы, которые обеспечивают надежную фиксацию и устойчивость к вибрационным смещениям.
Правила нанесения
Количество состава: наносят тонкий равномерный слой толщиной примерно 0,1–0,2 мм; слой должен быть видимым и покрывать всю рабочую поверхность, но не течь и не образовывать капель.
Распределение: если зазор минимален (< 0,05 мм), состав наносят на наружное кольцо подшипника или на посадочную поверхность вала/корпуса; если зазор достигает 0,10–0,15 мм, фиксатор наносят на обе поверхности (и на подшипник, и на вал/корпус) для полного заполнения зазора.
Время между нанесением и посадкой: подшипник запрессовывают или наводят в течение 5–15 минут после нанесения фиксатора; если прошло более 30 минут, следует повторно нанести состав, так как начинается поверхностная полимеризация.
Избегать проворачивания: при посадке подшипника движения должны быть плавными и однонаправленными; интенсивное проворачивание или рывки срезают пленку фиксатора.
На производствах, где восстанавливают множество посадок подшипников, вал-втулочный фиксатор, такой как EFELE 126, применяется благодаря стабильным результатам и совместимости с большинством материалов; этап применения укладывается в стандартный цикл сборки без дополнительного оборудования.
Контроль отверждения и первая проверка
После посадки подшипника узел оставляют на 12 часов при комнатной температуре (20–25 °C). При более низких температурах (ниже +15 °C) время отверждения увеличивается до 18–24 часов; при повышенной температуре (выше +30 °C) может ускориться до 8–10 часов, но ускорение не гарантирует полную полимеризацию по прочности.
Через 12 часов проводят первую проверку: попытка провернуть подшипник вручную (без больших усилий) должна встретить заметное сопротивление; люфт должен отсутствовать. Если подшипник легко проворачивается, это признак неполимеризации или неправильной подготовки поверхности - узел требует повторного ремонта.
Полная нагрузочная способность достигается через 24 часа; запуск оборудования раньше этого срока рискует срезом пленки фиксатора при первых же вибрационных нагрузках.
Когда анаэробный фиксатор не поможет
Несмотря на универсальность, существуют сценарии, когда простой фиксатор недостаточен и требуется полное восстановление геометрии.
Признаки необходимости замены или капитального ремонта
Зазор более 0,20 мм: фиксатор не способен заполнить такую полость и создать плотный контакт между поверхностями; требуется предварительная механическая обработка, напыление, наплавка или восстановительный компаунд.
Трещины и деламинация корпуса: если корпус треснул или слои материала расслаиваются, фиксатор неэффективен; необходимо сварить трещину, заменить деталь или использовать ремонтную втулку для восстановления целостности.
Окислы и микротрещины на посадке: глубокие очаги коррозии (> 0,5 мм) не зачищаются простой щеткой и требуют механической обработки или напыления для восстановления гладкой поверхности.
Высокие вибрационные нагрузки или удары: если узел подвергается ударным или резко переменным нагрузкам (молотки, кузнечное оборудование, дробилки), надежность фиксатора снижается; требуется комбинированный метод (напыление + фиксатор или ремонтная втулка + фиксатор).
Отсутствие доступа к посадке: если посадочная поверхность находится внутри закрытого узла и недоступна для нанесения фиксатора, может потребоваться разборка, которая экономически нецелесообразна; в таких случаях проще заменить узел в сборе или использовать напыление, если это возможно.
Постоянно повторяющиеся отказы посадки: если подшипник проворачивается в корпусе каждые несколько месяцев, это указывает на превышение проектных нагрузок или выбор некорректного метода; нужна переоценка, возможно увеличение сечения вала или замена подшипника на более грузоподъемный.
В таких случаях проводят совещание с инженером-конструктором или ремонтной службой; часто решение сводится к комбинированному подходу: сначала восстанавливают геометрию напылением или компаундом, а потом для верности фиксируют подшипник анаэробным составом.
Часто задаваемые вопросы
Какой зазор считается критичным для применения анаэробного фиксатора?
Анаэробные составы эффективны при зазорах до 0,15 мм. Если зазор превышает эту величину, фиксатор не обеспечит плотный контакт между поверхностями и подшипник останется с люфтом. При зазорах 0,20–3,00 мм следует использовать восстановительные полимеры, напыление или ремонтные втулки перед применением фиксатора.
Обязательно ли ждать 24 часа перед запуском оборудования?
Полная полимеризация анаэробного фиксатора требует 12 часов при температуре 20–25 °C. Первичное отверждение (когда можно убирать излишки) происходит за 5–10 минут, но прочность связи развивается постепенно. Запуск раньше 12 часов риск срезать пленку фиксатора при первых вибрационных нагрузках. Полная нагрузочная способность достигается через 24 часа, особенно при низких температурах окружающей среды.
Можно ли использовать аэробный фиксатор вместо анаэробного?
Нет. Аэробные фиксаторы требуют кислорода воздуха для полимеризации и непригодны для закрытых зазоров вал-втулка; они могут затвердеть только на открытых поверхностях. Для посадки подшипника нужны именно анаэробные составы, которые полимеризуются в отсутствие кислорода.
Как узнать, что поверхность готова к нанесению фиксатора?
Чистая поверхность должна быть однородно матовой, без следов масла, окисла и грязи. Проверить можно каплей воды: если она собирается в капельку, значит, поверхность хорошо смачивается и готова к нанесению фиксатора. Если вода растекается по поверхности, остался слой масла или воска - нужна повторная обезжиривание.
Какой метод выбрать при разбитом корпусе подшипника?
Выбор зависит от величины повреждения: при малых зазорах (до 0,15 мм) подойдет фиксатор; при среднем износе (0,15–0,50 мм) используют полимерные восстановительные составы или напыление; при крупных повреждениях (более 0,50 мм) применяют ремонтные втулки или наплавку. Для бюджетного ремонта на месте оптимален полимерный компаунд с последующей посадкой подшипника на фиксатор.
Как снять подшипник, зафиксированный анаэробным составом, если потребуется ремонт?
Фиксатор обратим: при нагреве до 50–70 °C полимер размягчается и подшипник можно снять с помощью съемника. Альтернатива - механический съемник с двумя лапами и винтом, но требуется аккуратность, чтобы не повредить подшипник. После снятия остатки старого фиксатора соскребают, поверхность обезжиривают и готовят заново для новой посадки.
Заключение
Восстановление посадочных мест подшипников при разбитом корпусе или изношенном валу - это не обязательно замена детали. Для малых зазоров (до 0,15 мм) применяют анаэробные вал-втулочные фиксаторы, которые наносятся без механической обработки и затвердевают за 12 часов. Для более значительного износа используют восстановительные полимеры, напыление, наплавку или ремонтные втулки в зависимости от конкретной ситуации.
Ключ к надежному результату - тщательная подготовка поверхности (очистка, обезжиривание, контроль шероховатости), правильное нанесение фиксатора тонким слоем и соблюдение времени отверждения (12–24 часа). Правильно восстановленная посадка служит не меньше, чем исходная деталь, и часто позволяет избежать дорогостоящей замены узла. Следующий шаг - оценить зазор вашего подшипника, выбрать подходящий метод восстановления и согласовать процедуру с инженерной службой перед выполнением ремонта.