Заменять антифрикционное покрытие в авиационном узле следует не по сходству названия или химической основы, а по результатам проверки на конкретной детали. Сравнивают условия трения, нагрузку, скорость, температуру, стойкость к авиационным жидкостям, адгезию и технологию нанесения. Отечественное покрытие можно считать подходящим только после подтверждения характеристик испытаниями, которые учитывают режим работы узла.
Статья пригодится инженерам, техническим специалистам и снабженцам, которые оценивают замену импортной системы. Разберем, какие параметры проверить, как использовать стандарты и испытания при квалификации покрытия и почему одного низкого коэффициента трения недостаточно. Отдельно рассмотрим российские твердосмазочные системы и подход к проверке их применимости в авиации.
Почему замена антифрикционного покрытия требует испытаний
В авиации сухое антифрикционное покрытие используют в узлах, где масла и пластичные смазки применять нельзя или нежелательно.
Оно создает твердосмазочный слой и одновременно может защищать поверхность от коррозии. Но одинаковое назначение не означает одинаковую работу: отличаются состав, толщина, адгезия, температурные возможности и стойкость к рабочим жидкостям.
Поэтому понятие «аналог» для инженера означает не похожий состав, а подтвержденную пригодность к заданному режиму. Если контакт работает под высокой нагрузкой и при низкой скорости, покрытию нужна достаточная несущая способность. Если детали соприкасаются металл-металл, важно оценить износ и риск задиров. Если рядом присутствуют авиационные жидкости, проверяют, сохраняет ли слой адгезию после контакта с ними.
Какие параметры сравнивать
До выбора покрытия составляют описание узла и условий эксплуатации. В него включают:
материал и состояние поверхностей;
нагрузку, скорость и характер контакта;
температуру и возможные перепады режима;
наличие боковых нагрузок;
вероятность сухого хода;
контакт с авиационными жидкостями;
требования к защите от коррозии;
Низкое значение коэффициента трения не заменяет эти проверки. В российских материалах для антифрикционных покрытий приводится коэффициент сухого трения «от 0,03» при экстремальных нагрузках, но эта цифра не характеризует автоматически любой материал или авиационный узел. Ее следует рассматривать только в контексте конкретного покрытия, метода испытаний и условий контакта.
В авиации также нельзя подменять сухой смазочный слой обычным антикоррозионным покрытием. Если узел должен работать без масла, нужна система с подтвержденной несущей способностью. Если важна не только защита от износа, но и коррозионная стойкость, проверяют оба свойства. Такой подход помогает избежать замены, которая формально совпадает по назначению, но не выдерживает фактического режима эксплуатации.
Как оценить отечественные покрытия для авиации
В российской практике применяют сухие твердосмазочные покрытия на основе дисульфида молибдена, графита и PTFE.
Для авиационных узлов упоминаются системы на основе MoS₂ и графита, а для скользящих пар также используют PTFE-based покрытия. Выбор между ними зависит от конструкции и режима, а не от того, какой компонент указан в описании материала.
Для поршней малой авиации в отраслевых материалах приведены примеры применения MODENGY 1003 и MODENGY 1007. Это подтверждает наличие российских решений для отдельных задач, но не позволяет автоматически переносить вывод о пригодности на другие детали и условия. Даже покрытия одной группы требуют проверки на совместимость с материалом детали, способом нанесения и реальными нагрузками.
Что уточнить у поставщика и технолога
При замене покрытия важно получить данные не только о химической основе, но и о технологическом процессе. Для сопоставления систем нужно уточнить:
подготовку поверхности перед нанесением;
способ нанесения и условия отверждения;
адгезию после воздействия рабочих жидкостей;
результаты испытаний на трение и износ;
применимость к материалу конкретной детали.
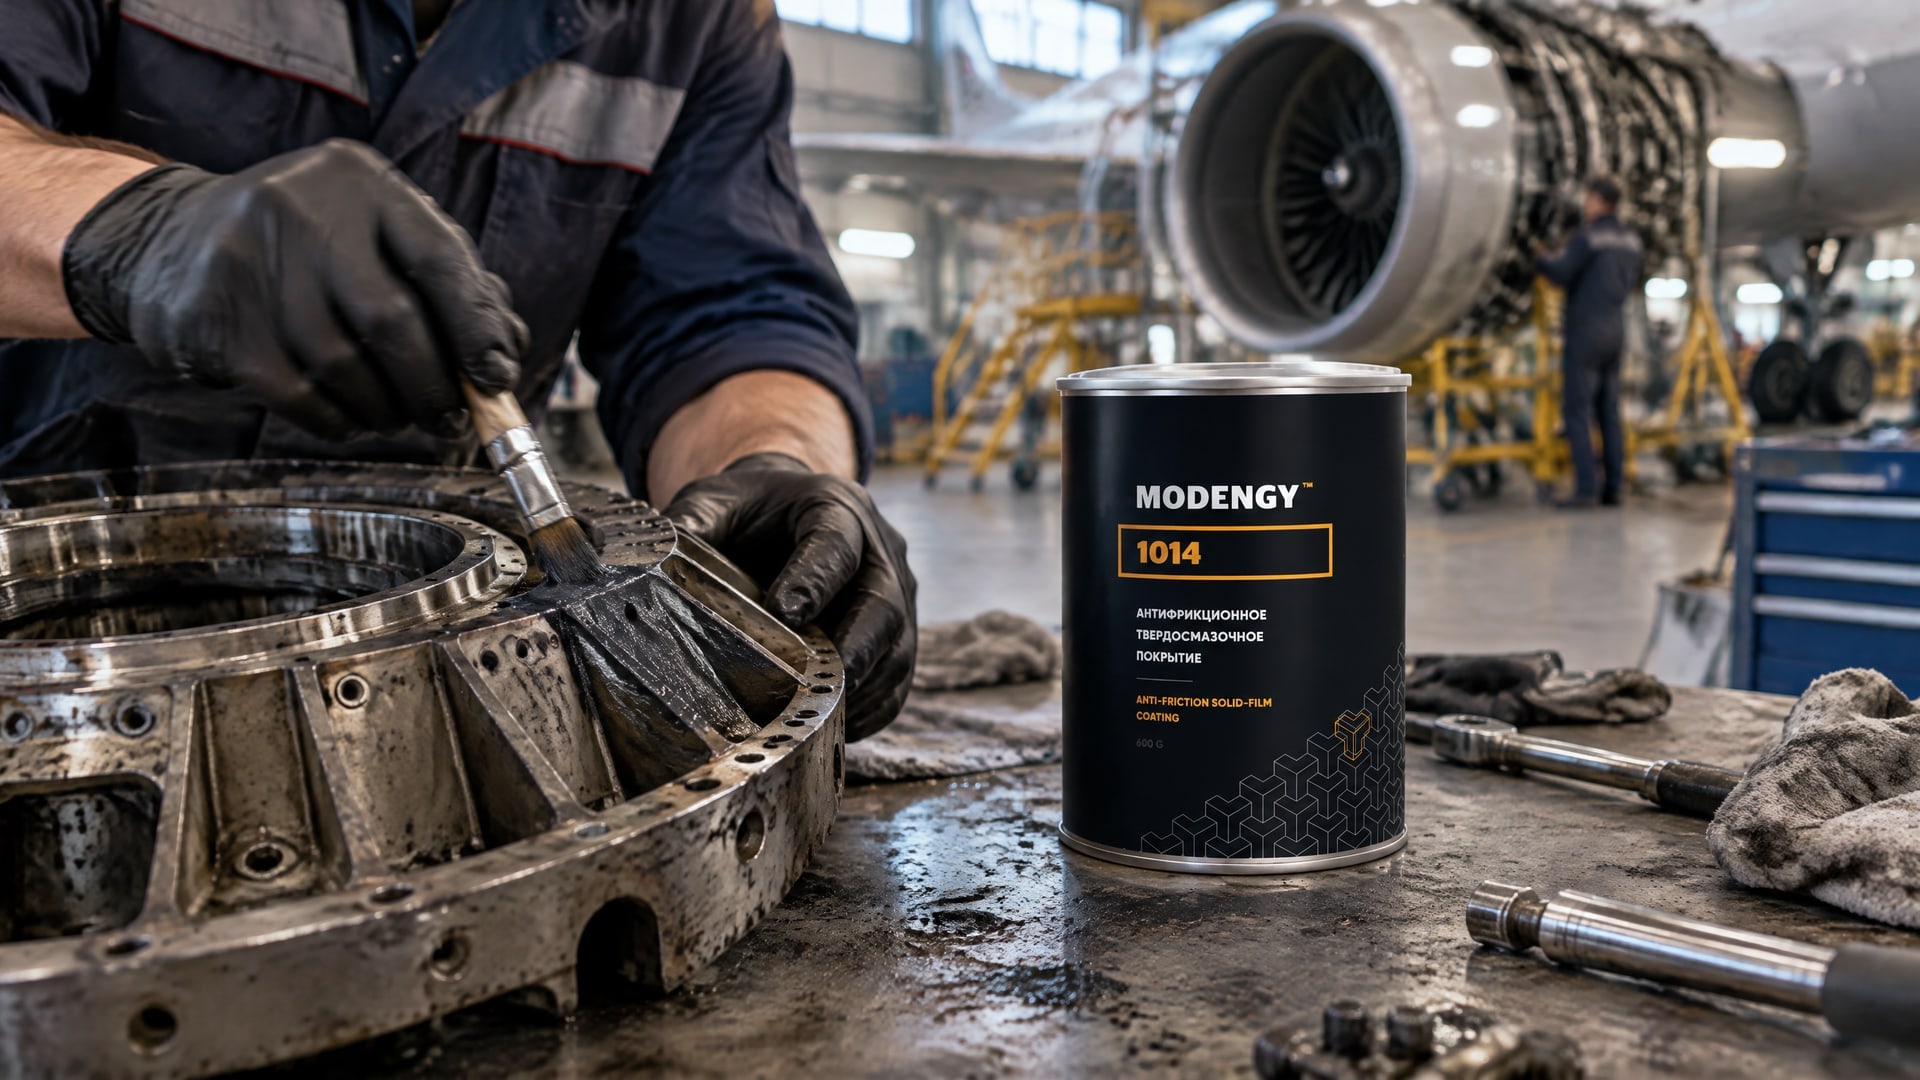
Покрытие MODENGY 1014 можно включить в программу оценки как отечественный вариант для авиационного узла, если его характеристики соответствуют задаче и подтверждаются документацией и испытаниями на детали. При проблемах с износом, фреттингом или работой при холодном пуске сначала фиксируют условия, при которых возникает отказ, а затем проверяют, решает ли выбранная система именно эту проблему. Один лишь факт принадлежности к классу антифрикционных покрытий не дает основания считать материал взаимозаменяемым.
В отраслевых материалах встречается оценка увеличения срока службы деталей в 1,5-2 раза при использовании износостойких покрытий. Это ориентир, а не гарантия для любой конструкции: фактический ресурс зависит от детали, технологии нанесения и режима работы. Поэтому результат необходимо подтверждать испытаниями, а не переносить на узел без проверки.
Стандарты и методы подтверждения характеристик
Для авиационных сухих покрытий в качестве ориентира приводится SAE AS5272.
В материалах по отдельным системам также указаны испытания по ASTM D2714, ASTM D2625, ASTM D2510 и DIN 50021. Эти обозначения помогают определить, какие характеристики проверялись, однако сами по себе не подтверждают эквивалентность двух разных покрытий.
При переходе на отечественную систему инженерной службе следует сопоставить методы испытаний с задачами узла. Если изделию важны трение и износ, нужны данные по соответствующим испытаниям. Если важна работа после контакта с авиационными жидкостями, проверяют сохранение адгезии после такого воздействия. Если поверхность должна защищаться от коррозии, оценивают и это свойство, а не только фрикционные показатели.
Что должно войти в программу квалификации
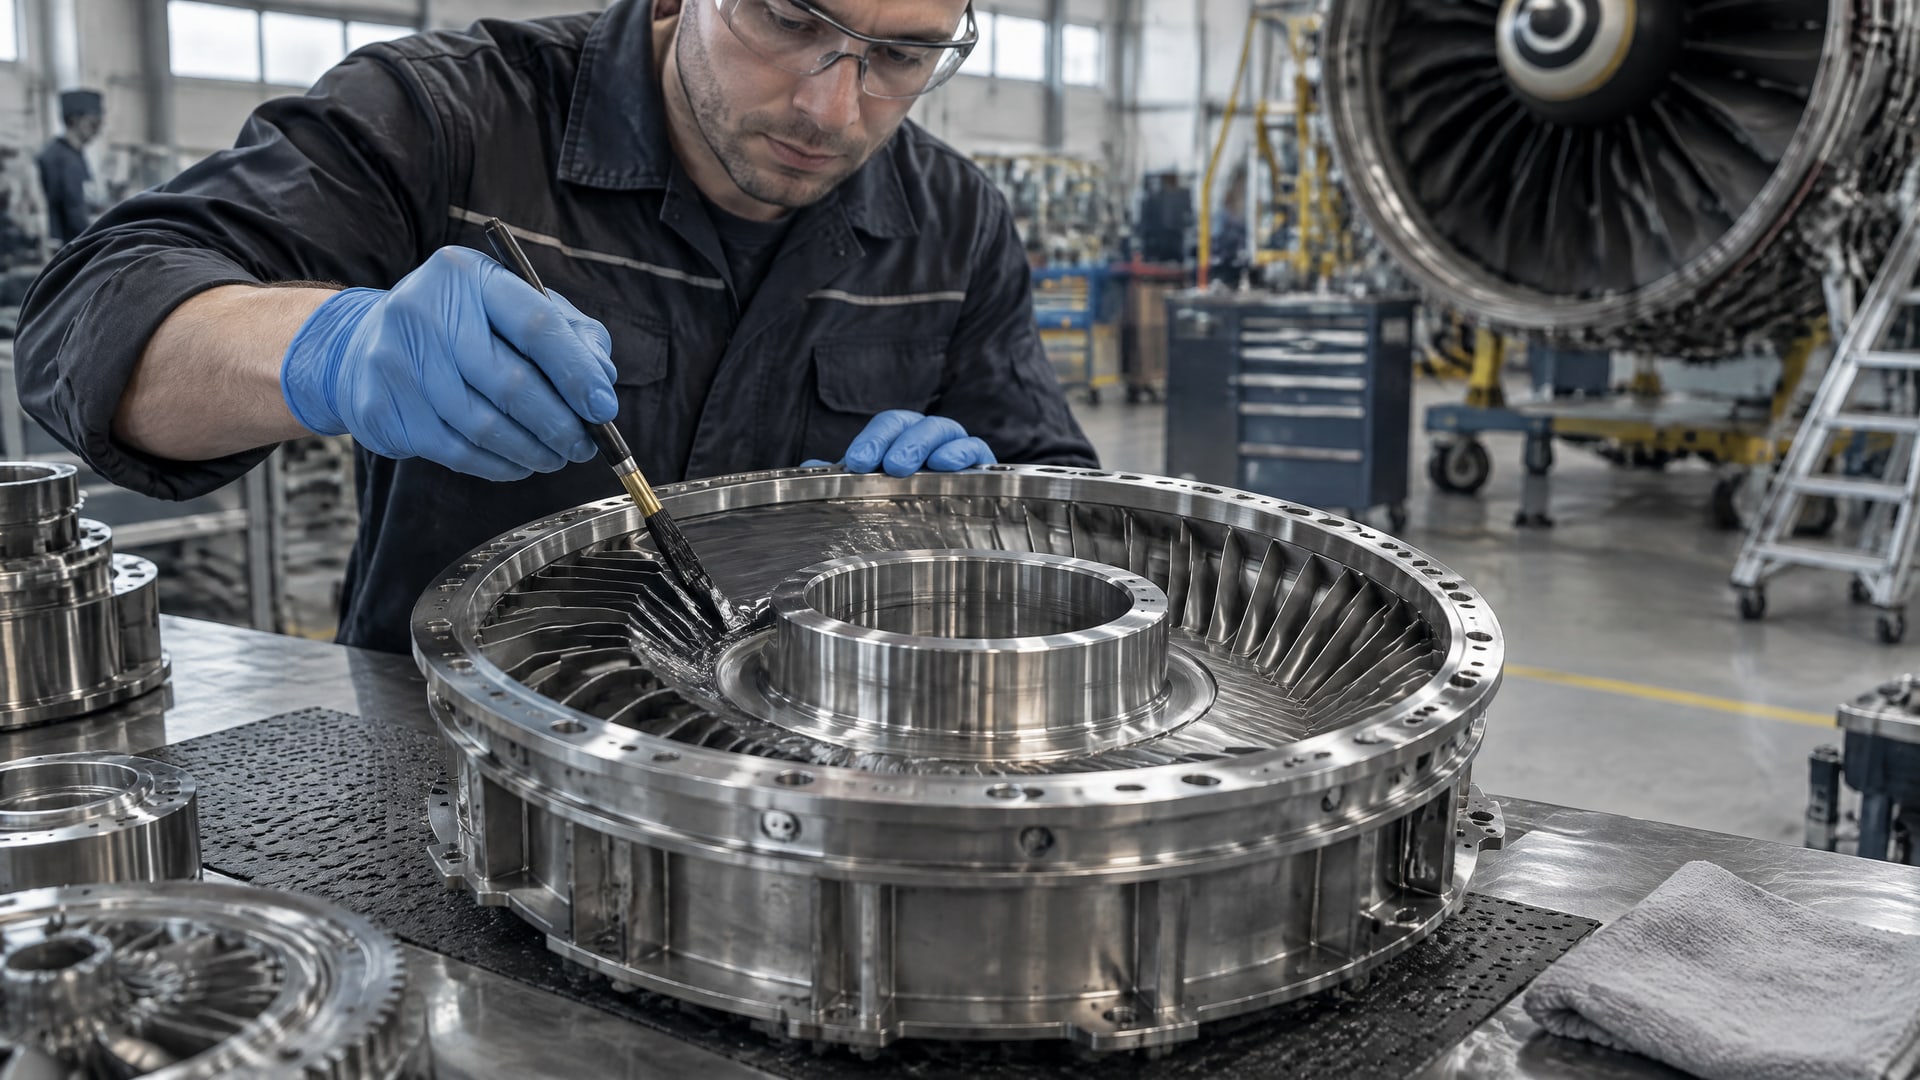
В программе испытаний фиксируют исходное состояние детали, подготовку поверхности, способ нанесения, толщину покрытия и режим отверждения. Затем определяют, какие проверки подтвердят работоспособность узла: испытания на трение и износ, оценка адгезии, воздействие характерных авиационных жидкостей и проверка коррозионной стойкости. Для сертификационно чувствительных узлов результаты сверяют с применимыми требованиями и документацией.
В отраслевых источниках для отдельных антифрикционных покрытий также приведены ссылки на MIL-L-23398C, MIL-L-46147, MIL-L-46010 Type I и DEF 91-19/2, а также коды НАТО S 749 и S 1738. Это примеры требований и соответствий для конкретных продуктов, а не универсальный перечень, который автоматически распространяется на отечественный материал. Инженер должен проверить, какие именно требования относятся к проекту и узлу.
Отдельно учитывают ограничения по летучим органическим соединениям, если они применимы к производственному процессу. В одном нормативном документе по аэрокосмическим покрытиям указаны предельные значения 5.50 lb/gal (660 g/L) для antichafe coating и 5.17 lb/gal (620 g/L) для bearing coating. Эти значения относятся к указанным категориям покрытий в соответствующей нормативной базе и не должны трактоваться как универсальные требования для любого авиационного проекта.
Технология нанесения и типичные ошибки при замене
Даже подходящий по назначению материал может показать неудовлетворительный результат при неправильном нанесении.
На адгезию и ресурс влияют подготовка поверхности, равномерность слоя, толщина и соблюдение технологии отверждения. Поэтому квалифицировать нужно не только состав покрытия, но и весь производственный процесс.
Перед испытаниями фиксируют параметры нанесения и используют одинаковую технологию для сравниваемых вариантов. Если при переходе меняют сразу материал, подготовку детали и режим отверждения, определить причину результата будет сложнее. Для технического специалиста это означает необходимость отдельного технологического регламента, а для закупщика - проверки, что документация на материал соответствует реальному процессу на предприятии.
Ошибки, которые приводят к неверному выводу
Первая ошибка - выбирать покрытие только по низкому коэффициенту трения. Без данных о несущей способности, износе, адгезии и стойкости к рабочим жидкостям такой показатель не доказывает пригодность для авиации. Вторая - считать любые PTFE-системы взаимозаменяемыми: различия в составе, толщине, температурном диапазоне и назначении могут существенно повлиять на работу узла.
Третья ошибка - переносить результаты испытаний одной детали на другую. Покрытие, примененное на поршне, не становится автоматически подходящим для подшипника или иной скользящей пары. Четвертая - оценивать только химическую основу и не проверять совместимость с авиационными жидкостями. В авиационном применении важно убедиться, что после их воздействия покрытие не теряет адгезию.
Наконец, не следует считать, что все авиационные покрытия рассчитаны на одинаковую температуру. В материалах о покрытиях для газодинамических подшипников микротурбин описаны испытания при температуре до +550 °C. Этот показатель относится к конкретному применению и не характеризует все сухие антифрикционные системы. Для замены нужно опираться на данные именно по выбранному покрытию и режиму узла.
Как организовать переход на отечественное покрытие
Работу начинают с анализа детали, а не с поиска материала по названию.
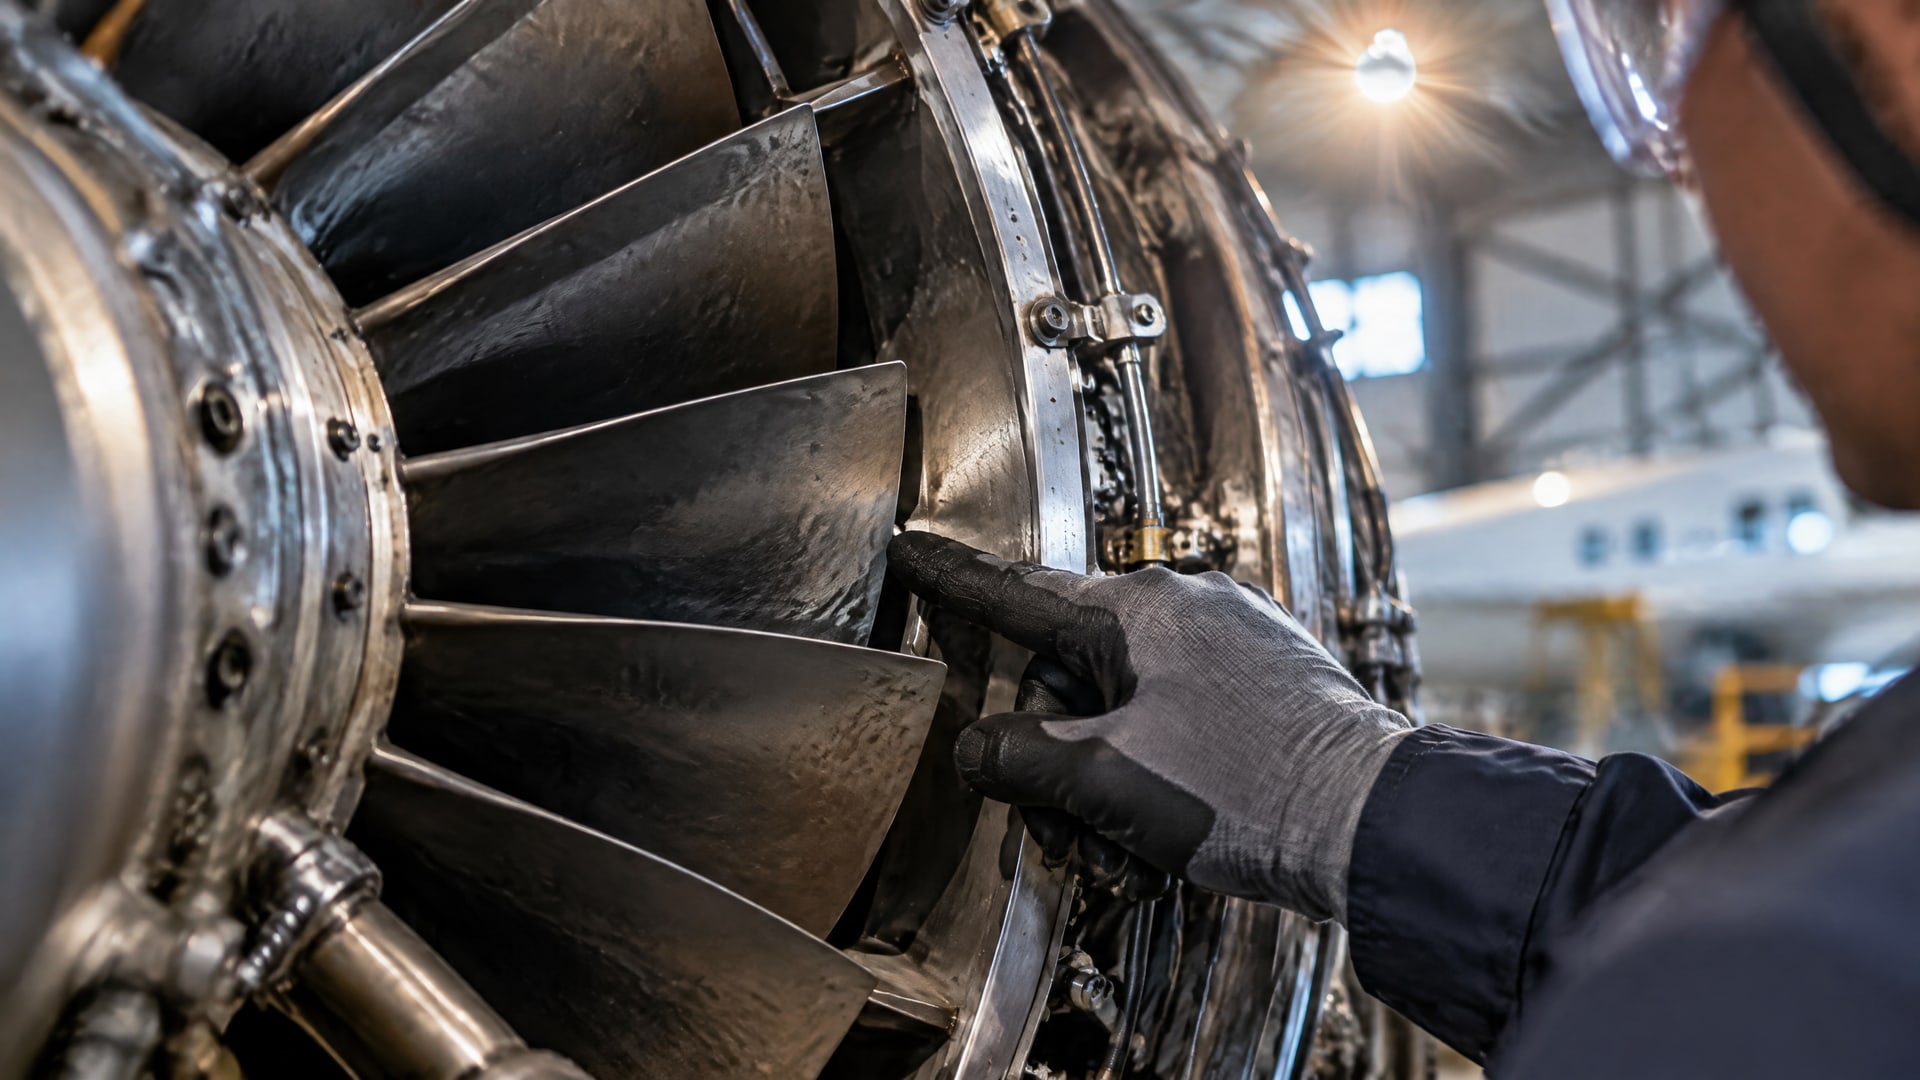
Инженер описывает функции покрытия, нагрузки, скорость, температурный режим, тип контакта и воздействие жидкостей. Затем формирует критерии приемки и перечень испытаний. Такой порядок помогает снабженцу сравнивать предложения по техническим параметрам, а не только по стоимости или сходству описаний.
Следующий шаг - проверить производственную применимость. Нужно убедиться, что предприятие может выполнить подготовку поверхности, нанести слой требуемым способом и провести отверждение согласно документации. Если процесс отличается от заявленного, результаты испытаний могут не отражать реальную работу покрытия на серийной детали. Поэтому технологию включают в квалификацию вместе с материалом.
Последовательность оценки
Описать режим работы узла и причины, по которым требуется замена.
Составить список обязательных характеристик покрытия.
Сверить доступные данные и документы с требованиями проекта.
Провести испытания на образцах или конкретной детали по согласованной программе.
Проверить адгезию и работоспособность после контакта с релевантными авиационными жидкостями.
Зафиксировать технологию нанесения и критерии приемки перед внедрением.
Ресурс детали оценивают по результатам испытаний и эксплуатации в заданных условиях. В отраслевых материалах приводится увеличение срока службы в 1,5-2 раза для износостойких покрытий, но конкретный эффект зависит от узла и режима. Аналогично, утверждение о работе при температуре до +550 °C относится к отдельным испытаниям микротурбинных подшипников, а не ко всем покрытиям для авиации.
В результате переход на отечественное решение становится управляемой инженерной задачей: требования к материалу связаны с реальными условиями, а технологический процесс и результаты испытаний документированы. Это дает закупщику основу для сопоставления вариантов, а инженеру - аргументы для решения о применимости без опоры на одно только название продукта.
Часто задаваемые вопросы
Можно ли заменить импортное покрытие на отечественное только по составу?
Нет. Совпадение основы, например наличие PTFE или дисульфида молибдена, не подтверждает одинаковую работу. Сравнивают несущую способность, износ, адгезию, технологию нанесения и стойкость к авиационным жидкостям. Пригодность отечественной системы подтверждают испытаниями на конкретной детали или образцах, подготовленных по производственной технологии.
Достаточно ли низкого коэффициента трения для авиационного узла?
Нет. Коэффициент трения описывает только часть поведения покрытия. Для авиационного применения также оценивают нагрузку, скорость, износ, адгезию, защиту от коррозии и совместимость с рабочими жидкостями. Значение «от 0,03», приводимое для отдельных антифрикционных покрытий, нельзя автоматически переносить на любую систему или деталь.
Какие стандарты учитывать при квалификации покрытия?
В материалах по авиационным антифрикционным покрытиям встречаются SAE AS5272, ASTM D2714, ASTM D2625, ASTM D2510 и DIN 50021. Для проекта важно определить применимые требования и методы испытаний, а затем подтвердить характеристики на своей детали. Упоминание стандарта в документации само по себе не доказывает эквивалентность двух покрытий.
Нужно ли проверять покрытие после воздействия авиационных жидкостей?
Да, если в эксплуатации возможен такой контакт. Проверяют, сохраняет ли покрытие адгезию и работоспособность после воздействия жидкостей, характерных для конкретного узла. Результаты должны соответствовать условиям эксплуатации и выбранной методике. Проверка особенно важна, если замена затрагивает узел, где потеря сцепления слоя может повлиять на надежность детали.
Заключение
Замену импортного антифрикционного покрытия в авиастроении проводят по характеристикам и результатам испытаний, а не по сходству названия или состава. Для выбора отечественной системы сопоставляют режим трения, нагрузку, температуру, адгезию, стойкость к авиационным жидкостям и технологию нанесения. Стандарты и отраслевые испытания помогают задать основу квалификации, но окончательное решение принимают по результатам проверки конкретного узла.
Практический следующий шаг - описать условия работы детали, составить критерии приемки и согласовать программу испытаний с технологической службой. После проверки характеристик на образце или детали можно зафиксировать технологию нанесения и оценить применимость покрытия к производству.