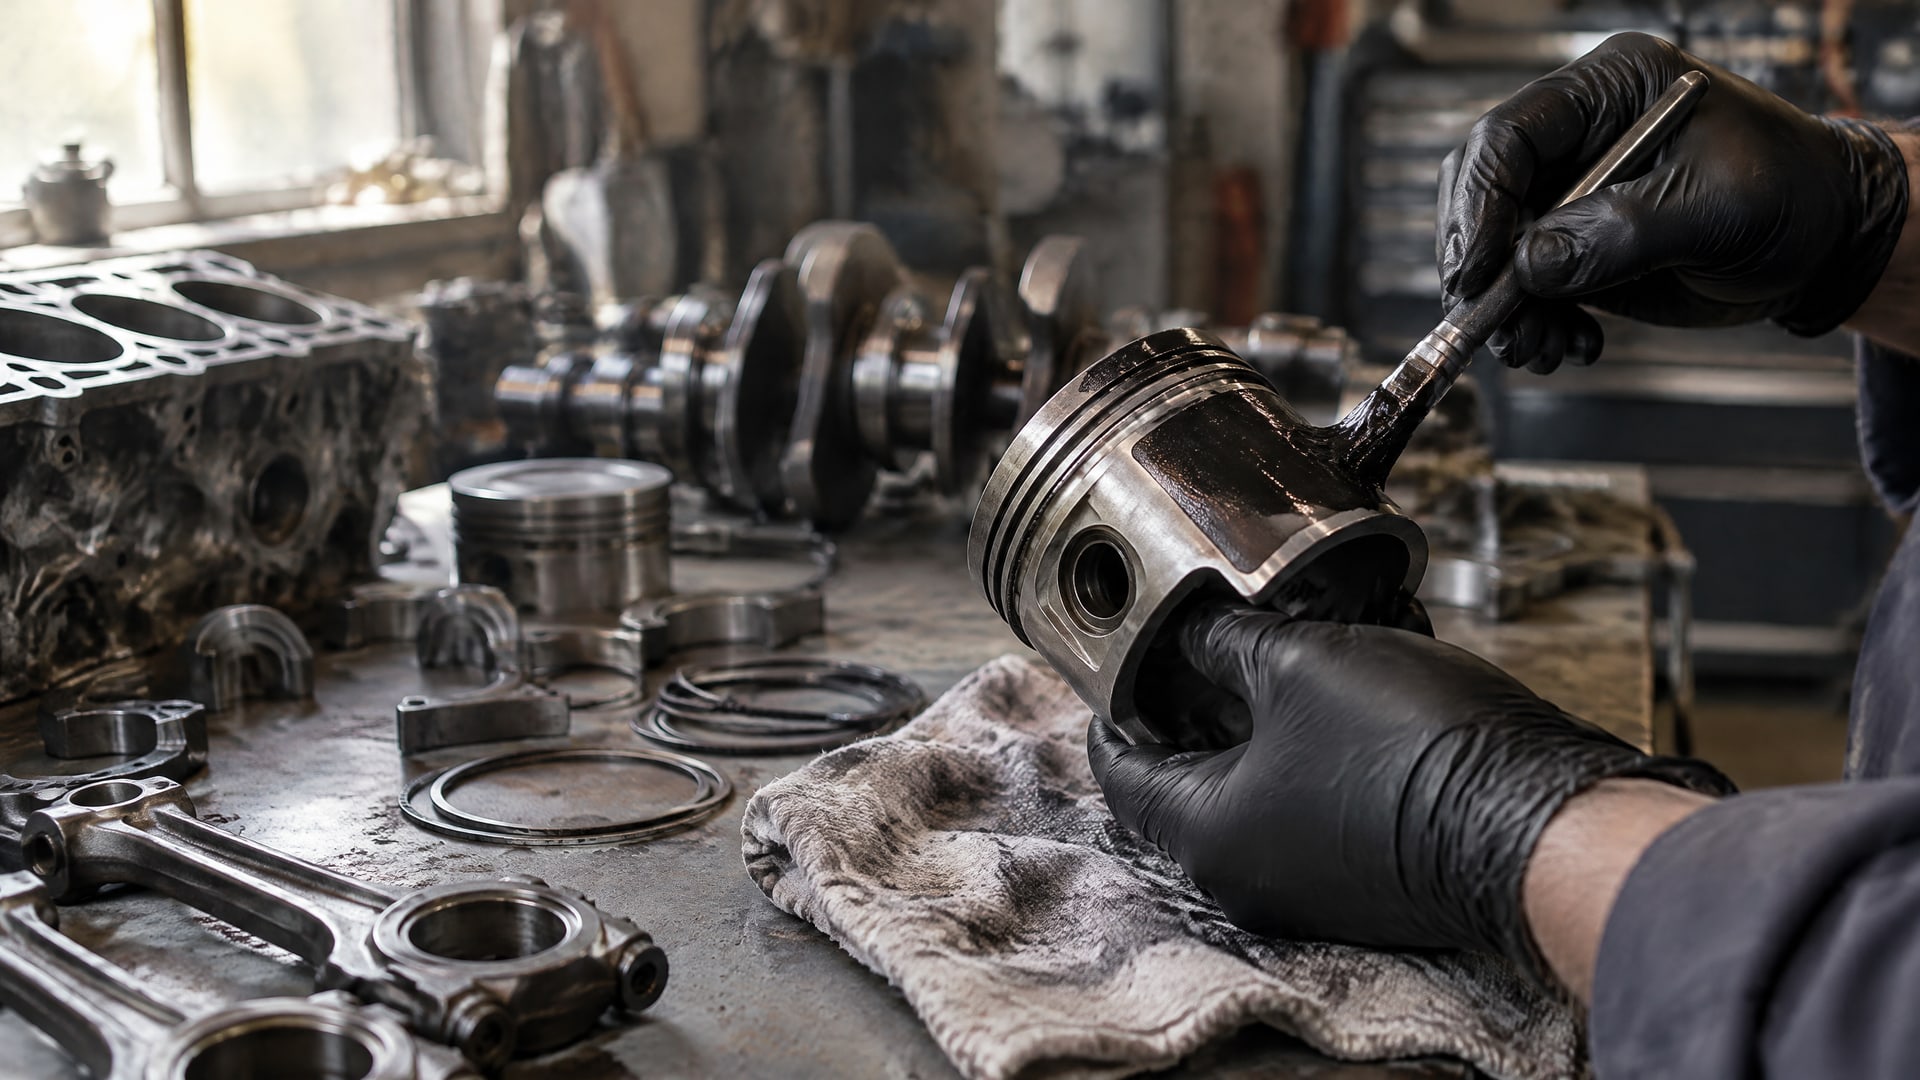
Антифрикционные твердосмазочные покрытия на поршнях и поршневых юбках помогают снизить трение, износ и риск задиров при холодном пуске, приработке и дальнейшей работе двигателя. Это сухая пленка, которая работает в контакте металлических поверхностей, но не заменяет моторное масло и систему смазки.
Статья будет полезна инженерам, специалистам по ремонту и закупщикам, которые выбирают покрытие поршня ДВС или оценивают технологию его нанесения. Разберем, какие свойства важны для поршневого узла, как подготовить деталь и контролировать толщину и отверждение пленки, а также почему состав для поршня нельзя автоматически считать подходящим для других деталей.
Как работают антифрикционные покрытия на поршне
При работе поршня условия трения меняются: режимы холодного пуска и приработки отличаются от установившейся работы двигателя.
В таких условиях твердосмазочная пленка помогает уменьшить контактное трение между поршнем и цилиндром, а также износ и вероятность задиров. Покрытия для поршневых юбок применяют именно с учетом этой задачи, а не как универсальную замену жидкой смазке.
Состав типичного покрытия включает термоотверждаемое органическое связующее и твердые смазочные компоненты. Среди упоминаемых материалов - графит и дисульфид молибдена. Конкретная химия и свойства зависят от состава: покрытия могут различаться по стойкости к средам и режимам отверждения, поэтому одного названия «твердосмазочная смазка» недостаточно для оценки пригодности.
В публикации о разработанном поверхностном слое на поршне зафиксировано снижение трения на 60% в начальной стадии и на 40% в установившемся режиме по сравнению с обычной сухой пленкой. Эти результаты относятся к конкретному исследованию и не означают, что любое антифрикционное покрытие даст такой же эффект. При оценке результата важны материал поршня, состояние поверхности, толщина и режим нанесения.
Что покрытие дает поршневому узлу
Сухая пленка может быть полезна в условиях смешанного трения и локальных перегрузок. Твердосмазочные составы применяют для металлических пар трения при скоростях от малых до умеренных и нагрузках от низких до высоких. Для поршневых юбок это означает, что выбирать материал нужно не по одному показателю, а с учетом сочетания скорости скольжения, нагрузки и температуры.
Покрытие не заменяет моторное масло и не отменяет штатную систему смазки двигателя. Его задача - снизить трение и износ в предусмотренных режимах работы, включая холодный пуск и приработку. Поэтому оценивать его следует как часть конструкции узла, а не как самостоятельную систему смазки.
Как выбрать антифрикционное покрытие для поршня
Для поршневого узла выбирают материал, который в технической документации прямо предназначен для поршней, поршневых юбок или деталей двигателей.
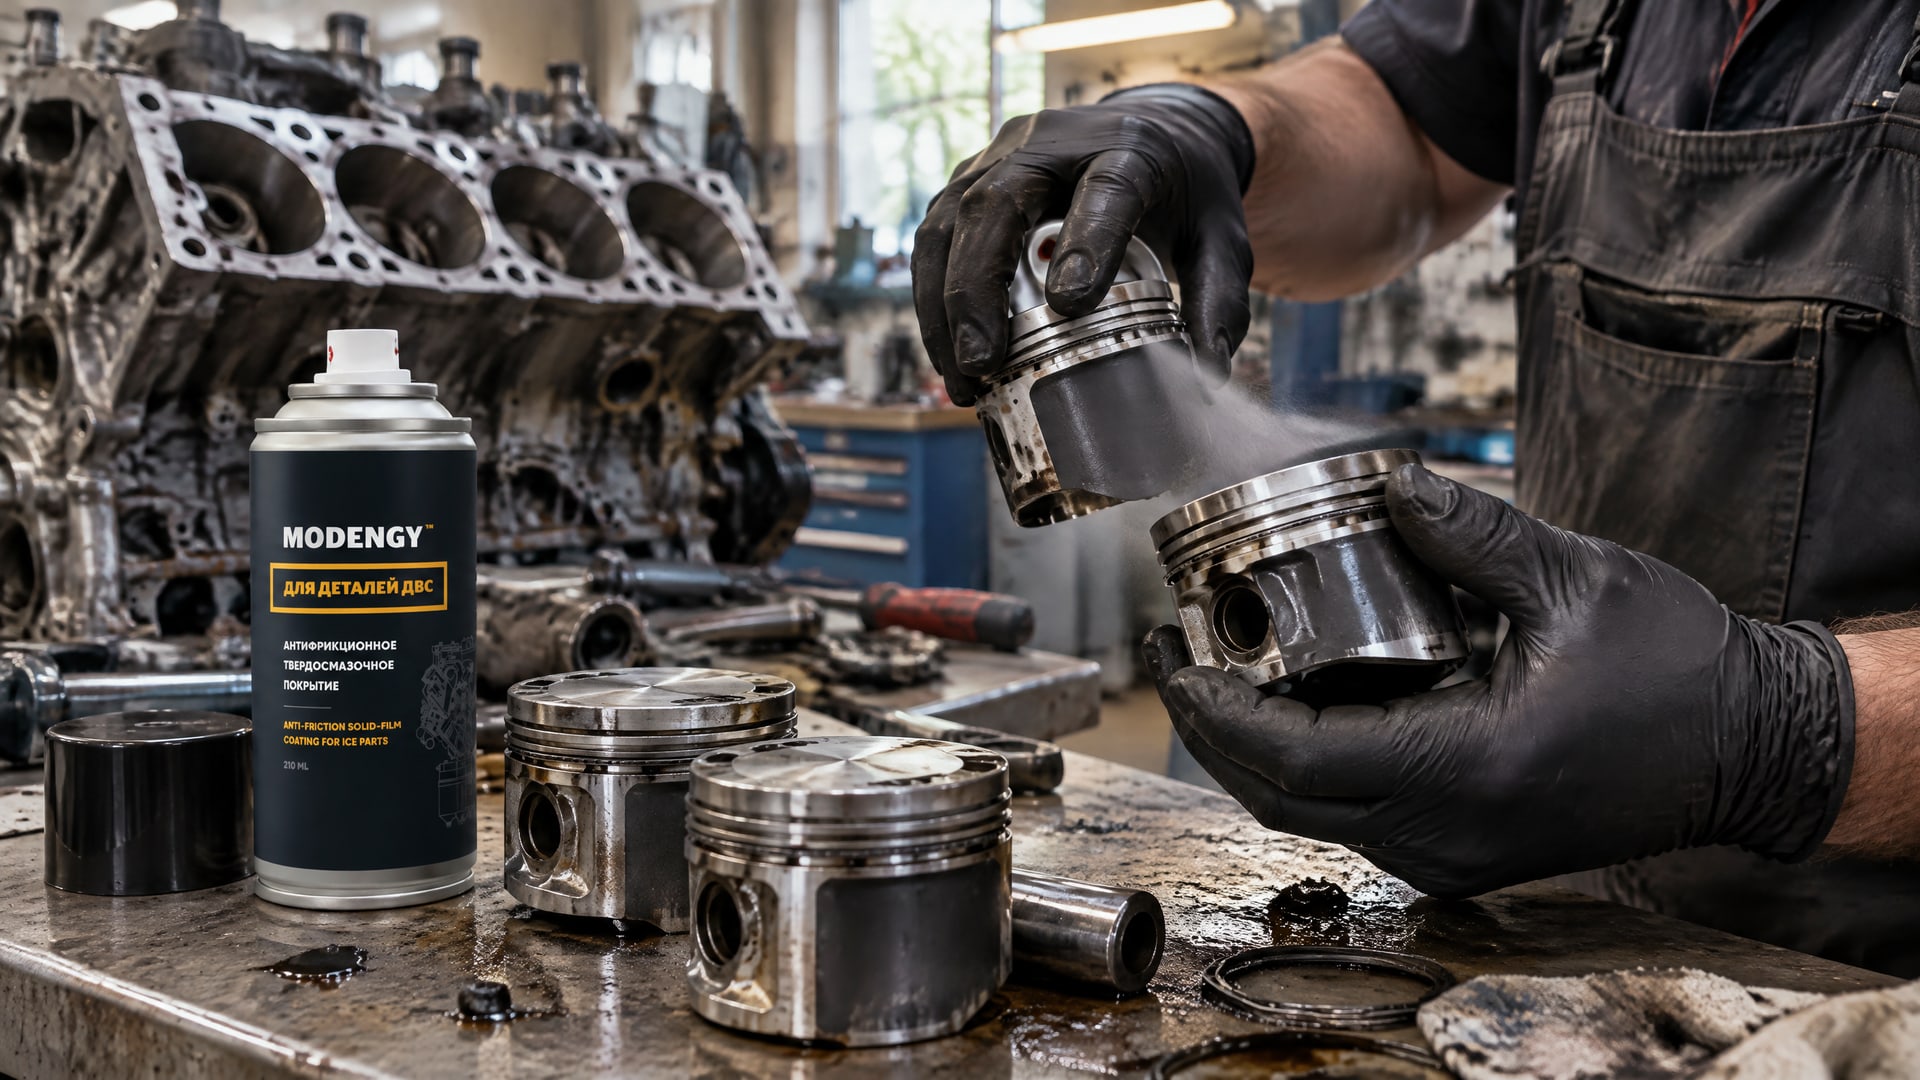
Формулировка «универсальное антифрикционное покрытие» сама по себе не подтверждает пригодность для ДВС. Следует сверить назначение состава и его совместимость с материалом детали, способом нанесения и последующим отверждением.
При выборе учитывают рабочие нагрузки и скорости скольжения, температурный диапазон, наличие моторного масла и топлива, а также задачу покрытия. Если важны приработка и снижение риска задиров при холодном пуске, проверяют, заявлены ли такие режимы для конкретного состава. В технических материалах для покрытий поршней указывается стойкость к моторным маслам, бензину и дизельному топливу, но этот параметр нужно проверять применительно к выбранному материалу.
Антифрикционное покрытие MODENGY Для деталей ДВС используют для снижения трения и износа поршней, а также для предотвращения задиров и закусываний. При подборе такого состава инженер сверяет его назначение с задачей узла и технологией нанесения, а снабженец - с технической документацией и доступностью материала. Одного совпадения по слову «антифрикционное» недостаточно: для решения важны совместимость с поверхностью и выполнение предписанного режима обработки.
Какие параметры сверить
До выбора покрытия сопоставьте требования к детали и данные технической документации:
Назначение: поршневая юбка, кольца или другая деталь двигателя.
Совместимость с материалом основы и рабочими средами, включая масло и топливо.
Рекомендованная толщина сухой пленки и допустимые способы нанесения.
Температура и время термоотверждения.
Требования к очистке и предварительной подготовке поверхности.
Для поршневых колец, пальцев и других деталей двигателя могут потребоваться иные характеристики, чем для юбки поршня. Переносить рекомендации с одной детали на другую без проверки нельзя: отличаются контактные нагрузки и требования к покрытию.
Толщина и отверждение твердосмазочного покрытия
Толщина пленки влияет на результат и должна соответствовать технической документации состава.
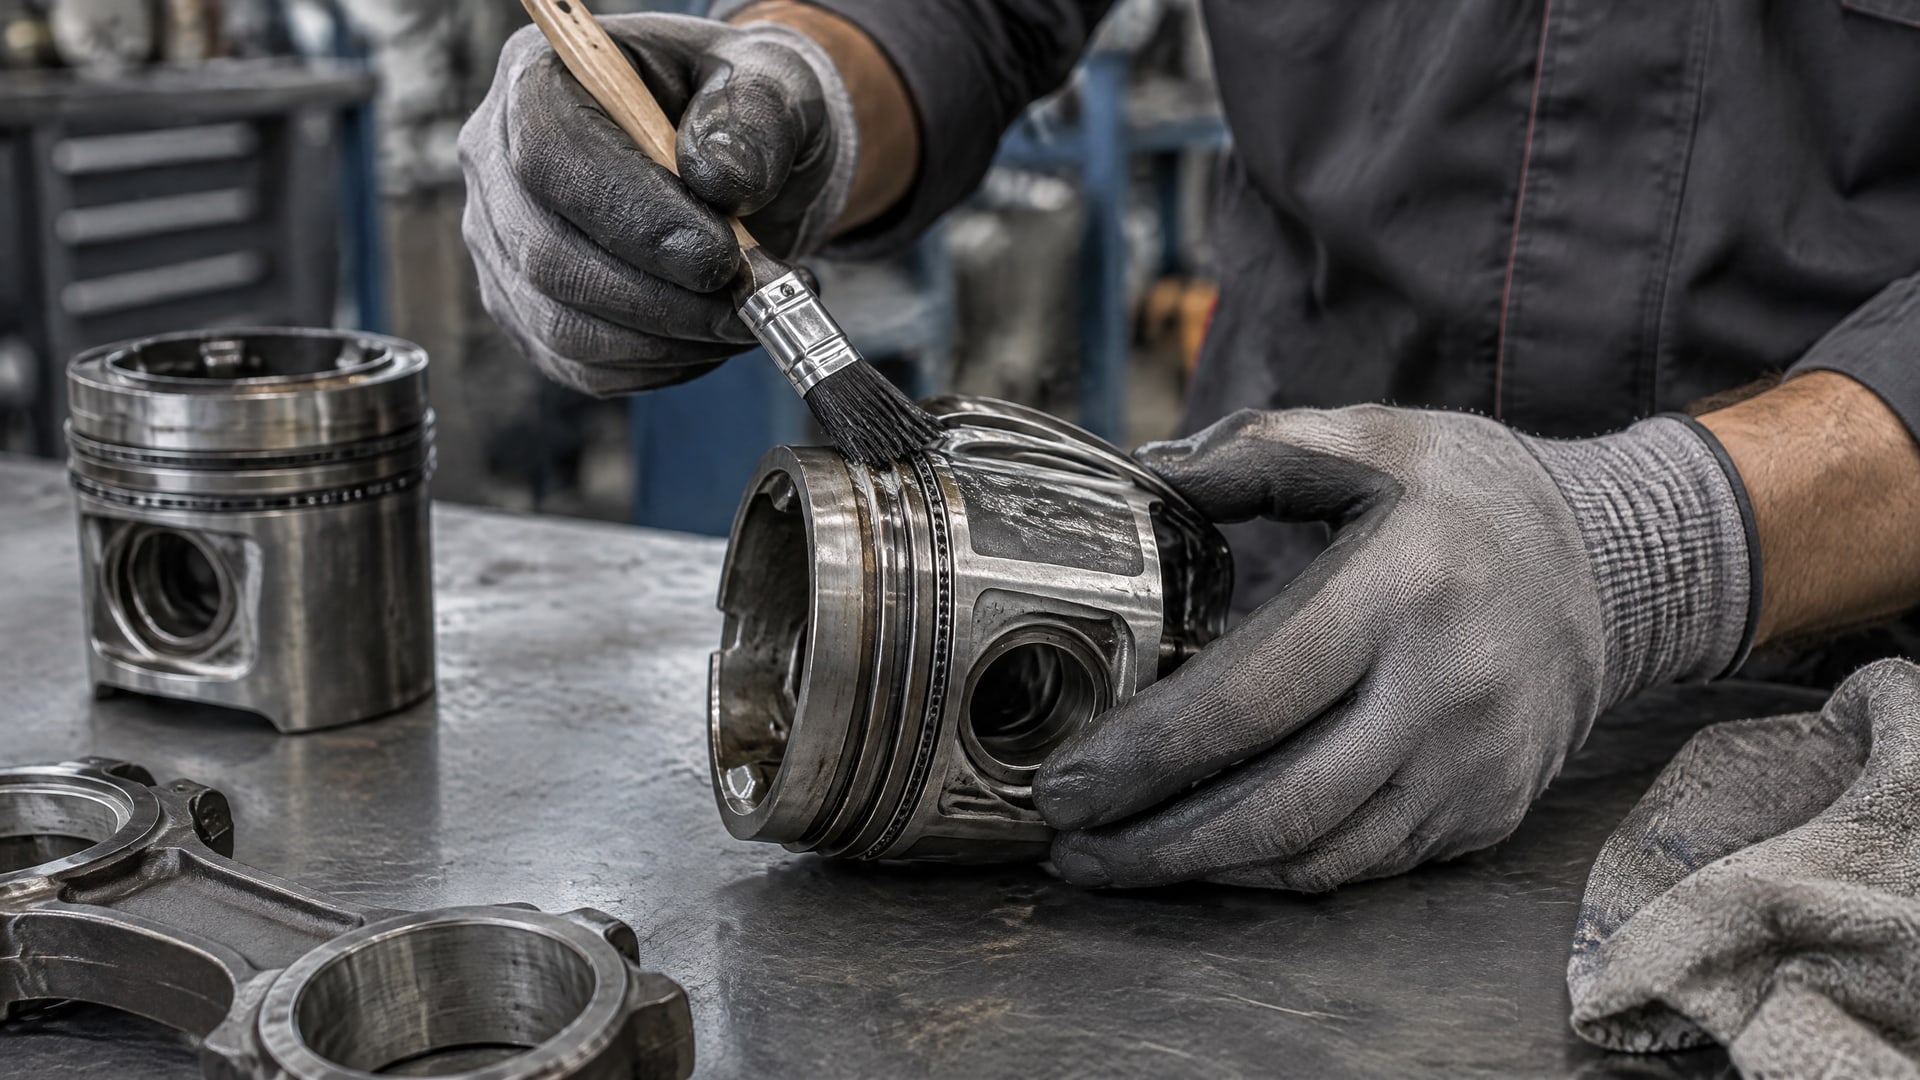
В материалах для разных покрытий встречаются значения 5-20 мкм и 15-20 мкм. Это примеры рекомендованных диапазонов для конкретных составов, а не универсальный норматив для всех поршней и покрытий.
Слишком тонкая пленка может не обеспечить ожидаемый эффект, а чрезмерная толщина способна повлиять на геометрию и стабильность покрытия. Поэтому технологический контроль должен учитывать не только нанесенный объем материала, но и полученную сухую пленку. Для поршня важно сохранить требуемую геометрию детали и получить равномерное покрытие в заданной зоне.
Термореактивные составы отверждают нагревом. В технических материалах приводятся режимы в диапазоне 180-200 °C, а также примеры 60 минут при 200 °C и 20 минут при 200 °C для разных составов. Эти режимы нельзя усреднять или переносить с одного продукта на другой. Недостаточное отверждение может ухудшить износостойкость и химическую стойкость пленки, поэтому температуру и выдержку сверяют со спецификацией выбранного материала.
Контроль процесса
На производстве или в ремонтной мастерской целесообразно фиксировать параметры подготовки, нанесения и отверждения каждой партии деталей. Такой контроль помогает связать возможный дефект с конкретным этапом, а не оценивать покрытие только по внешнему виду.
Перед запуском процесса определяют, каким методом будут проверять толщину и равномерность слоя. Нанесение распылением, окунанием, центрифугированием, кистью или трафаретной печатью выбирают с учетом формы детали и требуемой равномерности. Сам метод не отменяет контроля: для каждого варианта важно соблюдать требования к подготовке поверхности и режиму отверждения.
Подготовка поверхности и нанесение антифрикционного покрытия
Перед нанесением поршень тщательно очищают и обезжиривают.
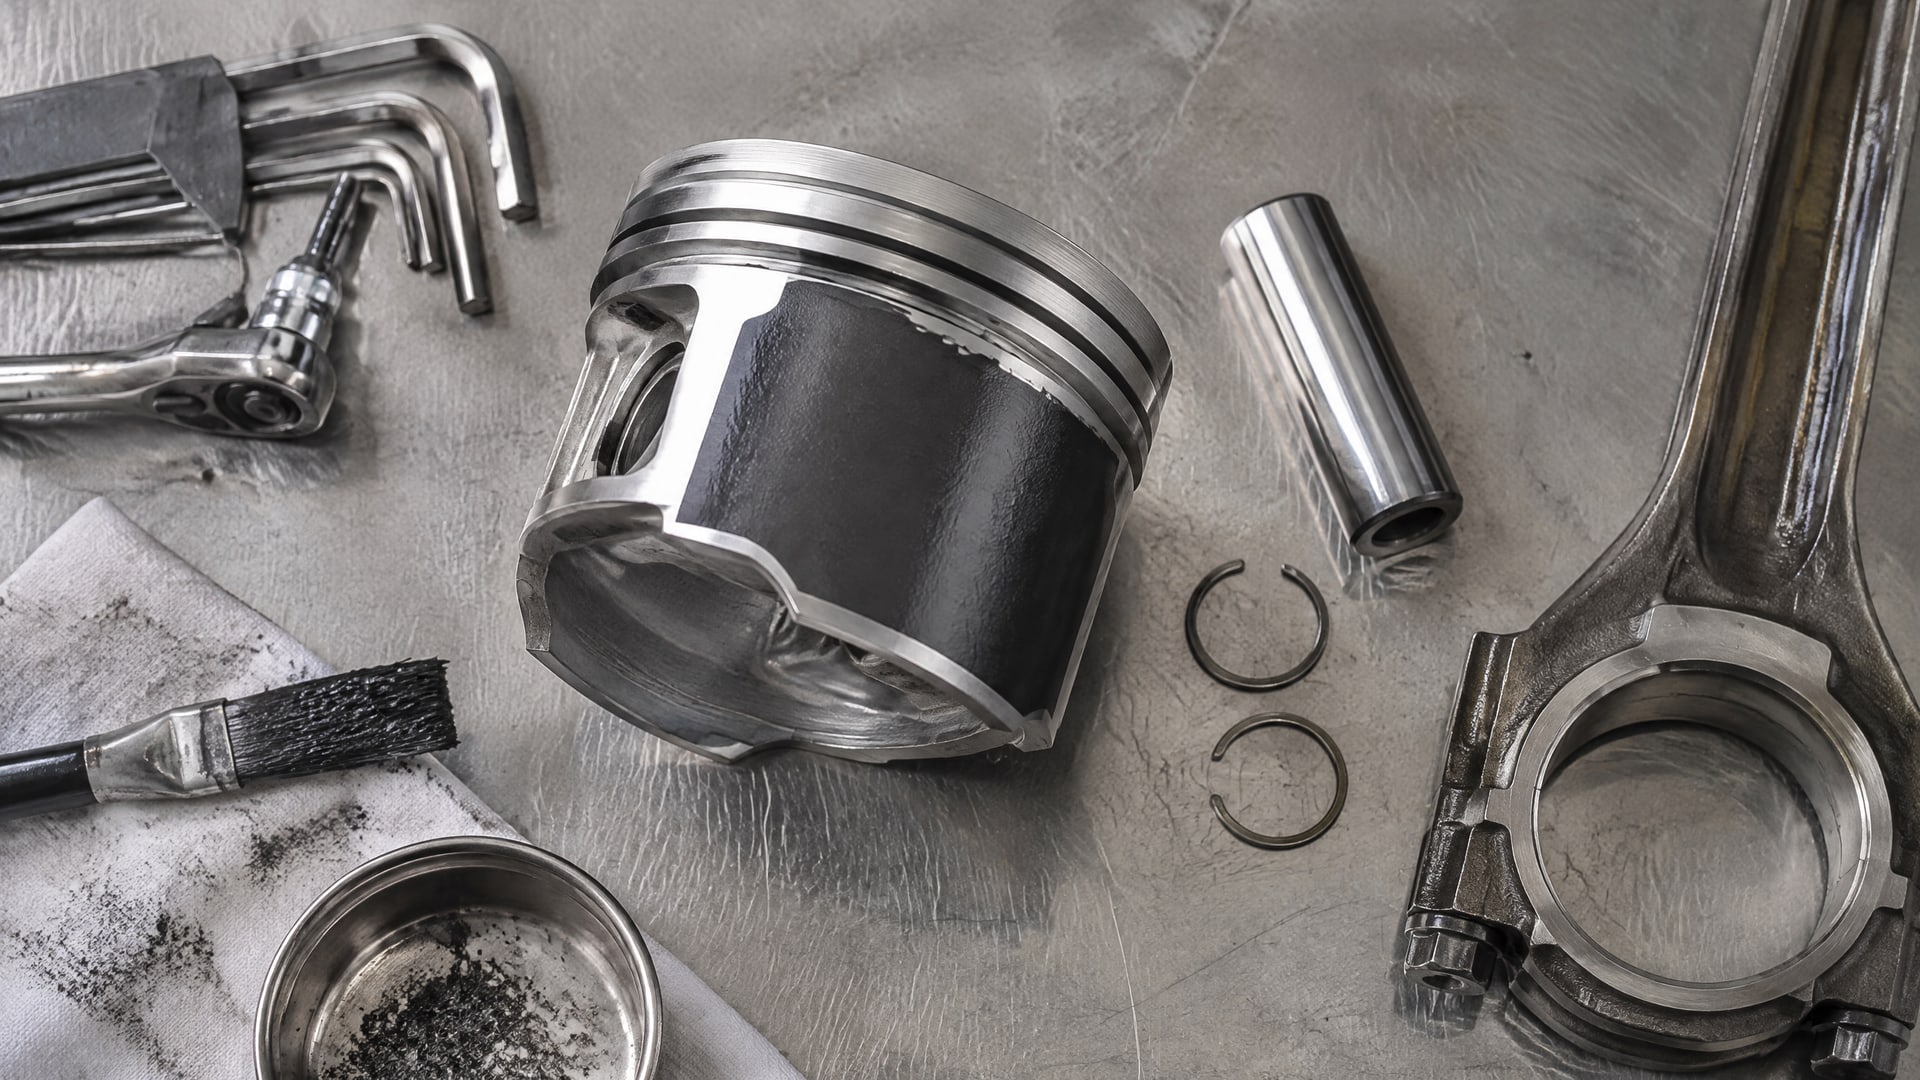
Загрязнения и остатки масла могут ухудшить адгезию, а вместе с ней - надежность и срок службы пленки. Подготовку поверхности нельзя считать второстепенной операцией: даже подходящий по назначению материал не компенсирует недостаточную очистку детали.
Если конструкция и технология это допускают, адгезию повышают предварительной обработкой поверхности, например фосфатированием или пескоструйной обработкой. Выбор подготовки зависит от материала поршня и требований к детали. Перед внедрением процесса следует сверить последовательность операций со спецификацией покрытия, чтобы выбранная обработка не противоречила требованиям к основе.
Способ нанесения выбирают по геометрии изделия и требуемой равномерности слоя. Для таких составов применяют распыление, окунание, центрифугирование, кисть или трафаретную печать. При этом параметры нанесения и толщина пленки связаны между собой: если сухой слой должен составлять, например, 5-20 мкм или 15-20 мкм, контроль ведут по диапазону, указанному для конкретного состава, а не по общему представлению о толщине покрытия.
Последовательность операций
Очистить и обезжирить поверхность поршня.
При необходимости выполнить предусмотренную технологией предварительную обработку.
Нанести покрытие подходящим для детали методом.
Проверить равномерность и толщину сухой пленки.
Отвердить материал при заданных температуре и времени.
В технических материалах приведены разные режимы отверждения, в том числе 20 минут при 200 °C и 60 минут при 200 °C. Это примеры для отдельных составов, а не взаимозаменяемые технологические варианты. Точный режим выбирают по документации на материал и соблюдают при обработке детали.
Ошибки при выборе покрытия поршней ДВС
Распространенная ошибка - считать, что любая твердосмазочная смазка подходит для поршня.
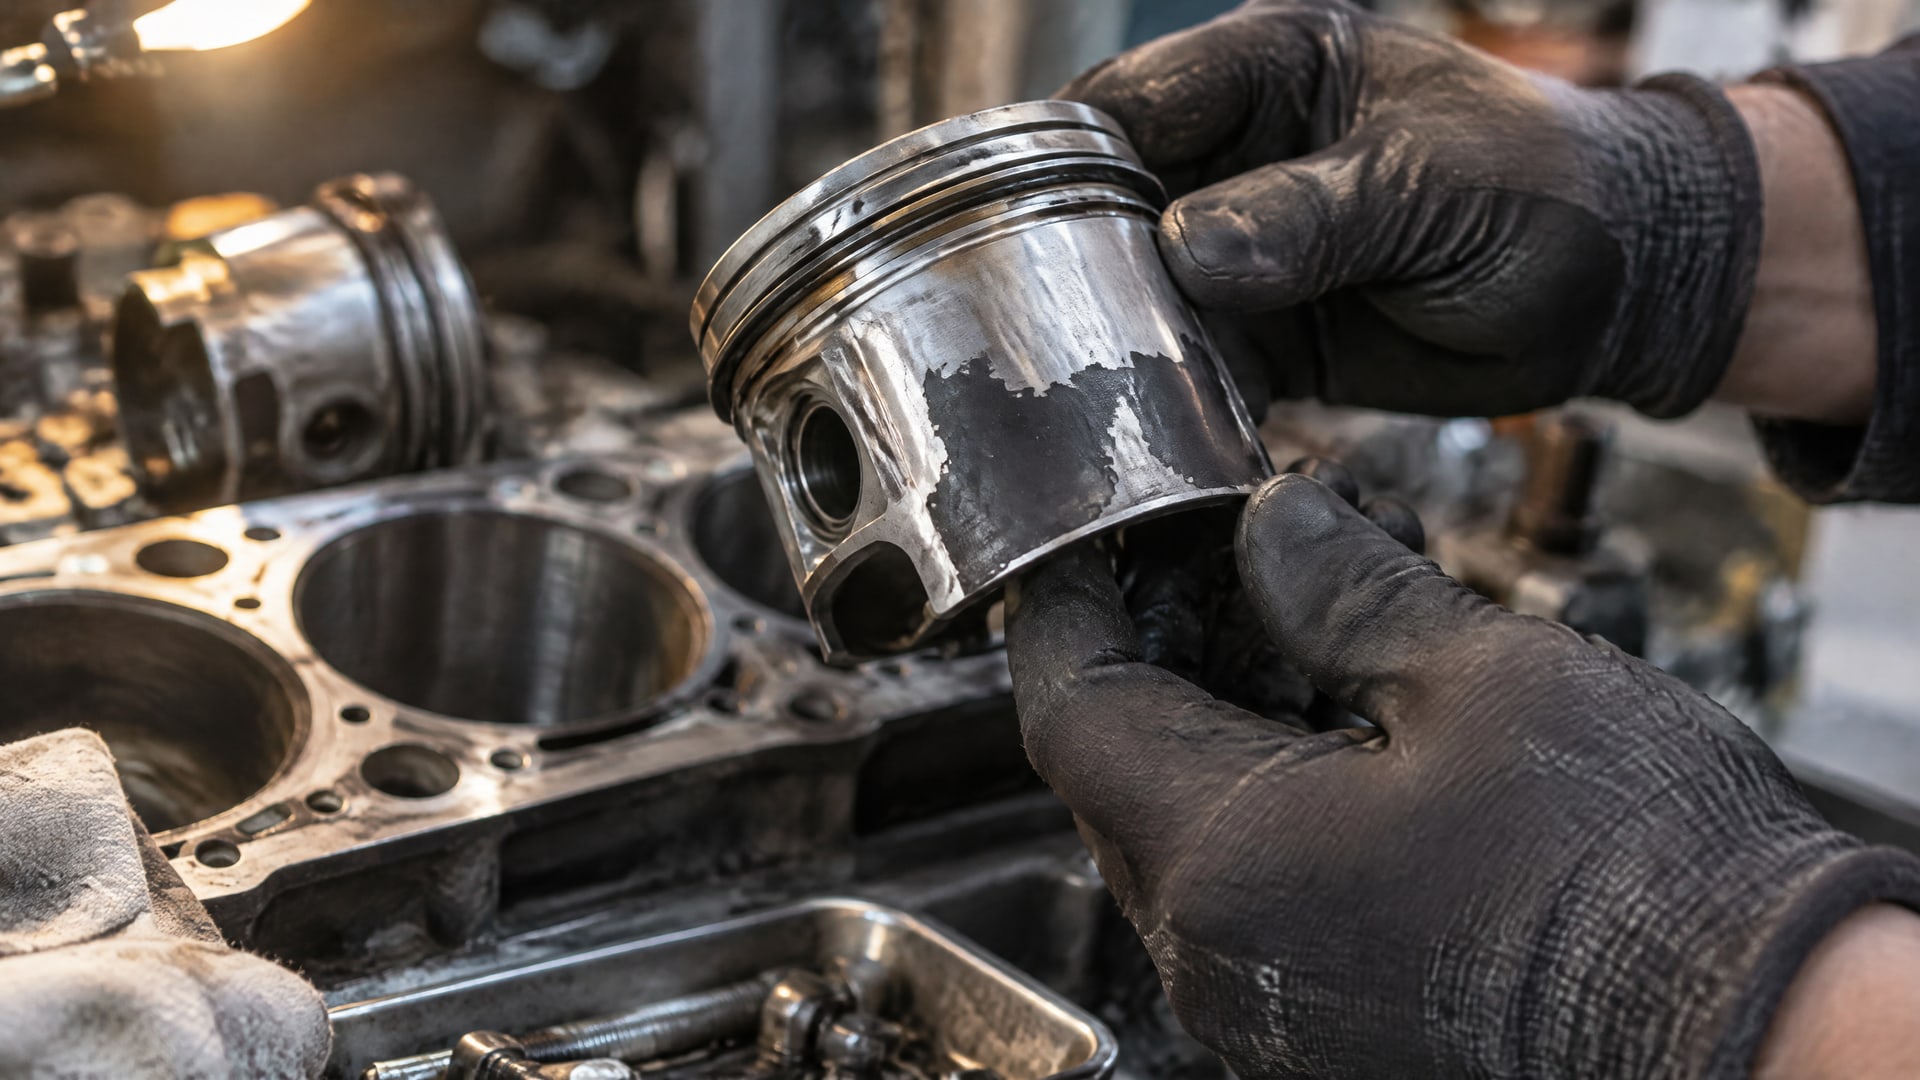
Поршневому узлу требуется покрытие с подтвержденным назначением для соответствующих деталей и условий работы. Обычный антифрикционный состав может не обеспечивать нужные адгезию, толщину или стойкость к рабочим средам двигателя.
Не менее рискованно выбирать материал только по максимальной температуре или составу твердых смазок. Графит и дисульфид молибдена встречаются в покрытиях для поршневых деталей, но наличие этих компонентов не подтверждает одинаковые свойства разных продуктов. Значение имеют связующее, подготовка поверхности и режим отверждения.
Еще одна ошибка - считать более толстую пленку более надежной. Для отдельных составов указаны диапазоны 5-20 мкм и 15-20 мкм; выход за рекомендуемые пределы может ухудшить геометрию детали и стабильность слоя. Также нельзя пропускать очистку и обезжиривание или заменять установленный режим отверждения произвольным нагревом. Для конкретных покрытий встречаются примеры отверждения при 200 °C в течение 20 или 60 минут, но применять нужно только режим из документации выбранного состава.
Покрытие не заменяет систему смазки
Твердосмазочная пленка снижает трение и износ, особенно в неблагоприятных режимах, однако не отменяет масло в двигателе. Если после нанесения покрытия не работает штатная система смазки, покрытие не может выполнять ее функции. Это важно учитывать при ремонте, проектировании и составлении технологических инструкций.
Универсального ГОСТ или ISO, который задавал бы единые требования именно к антифрикционным твердосмазочным покрытиям для поршней ДВС, нет. На практике ориентируются на техническую документацию материала, методы испытаний трения и износа, а также требования к подготовке поверхности и отверждению. Поэтому при закупке снабженец сверяет спецификацию, а инженер оценивает соответствие покрытия условиям узла.
Где еще применяют антифрикционные покрытия
Поршневую юбку нельзя считать единственной деталью двигателя, для которой применяют твердосмазочные составы.
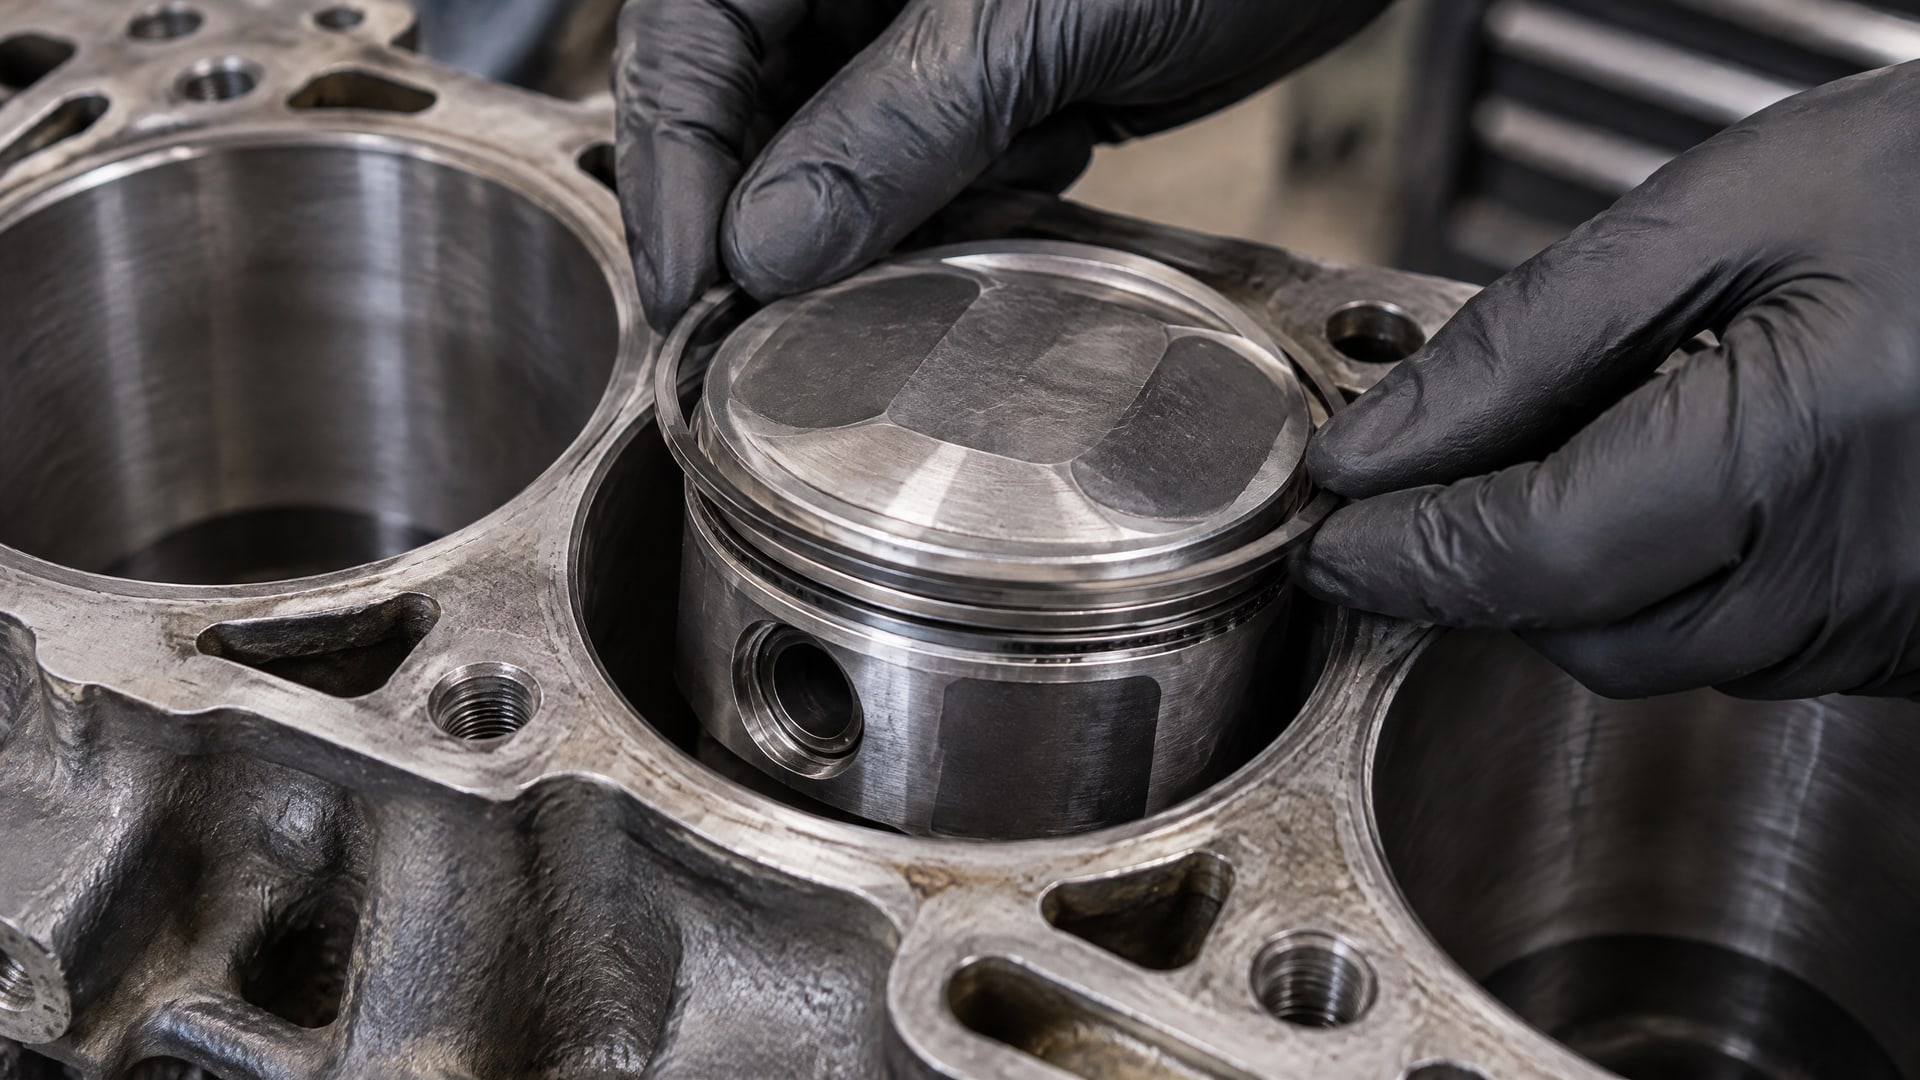
Покрытия также используют для поршневых колец и других деталей, но требования к ним могут отличаться. Рабочая температура, нагрузка и требования к трению определяются назначением конкретной детали, поэтому переносить режим обработки поршня на другой узел без проверки не следует.
Сходный принцип действует и при подборе материалов для трансмиссии и ходовой части. Линейка антифрикционных покрытий MODENGY может применяться для защиты элементов трансмиссии и ходовой части тракторной техники. Это не означает, что покрытие для поршня автоматически подойдет для трансмиссионной детали: назначение и технологию обработки нужно сверять отдельно для каждого узла.
Выражение «покрытие трансмиссии» объединяет разные детали и условия эксплуатации. Чтобы определить пригодность состава, учитывают материал основы, нагрузку, скорость скольжения, температуру и контакт с рабочими средами. Для металлических пар трения покрытия могут работать в диапазоне от малых до умеренных скоростей и при нагрузках от низких до высоких, но эти общие характеристики не заменяют спецификацию конкретного продукта.
При расширении применения на соседние узлы важно сохранять раздельные технологические карты. В них фиксируют подготовку поверхности, способ нанесения и режим отверждения. Для разных составов могут потребоваться различные диапазоны толщины: среди технических примеров есть 5-20 мкм и 15-20 мкм. Аналогично различаются режимы термообработки, включая примеры 20 минут при 200 °C и 60 минут при 200 °C. Эти значения не следует использовать как единые настройки для всех деталей трансмиссии и ходовой части.
Часто задаваемые вопросы
Что дает антифрикционное покрытие поршня?
Покрытие помогает снизить трение и износ поршневой юбки при приработке, холодном пуске и дальнейшей работе двигателя. Оно также может уменьшить риск задиров. Эффект зависит от состава, подготовки поверхности, толщины пленки и соблюдения режима отверждения. Покрытие не заменяет моторное масло и штатную систему смазки.
Какую толщину твердосмазочного покрытия наносят на поршень?
В материалах для отдельных составов встречаются значения 5-20 мкм и 15-20 мкм. Это не единая норма для любого поршня: целевую толщину определяют по технической документации выбранного материала. Слишком толстый слой может ухудшить геометрию и стабильность пленки, поэтому толщину контролируют после нанесения.
Нужно ли подготавливать поршень перед нанесением покрытия?
Да. Поверхность тщательно очищают и обезжиривают, поскольку загрязнения могут снизить адгезию пленки. Если это допускают конструкция и технология, применяют фосфатирование или пескоструйную обработку. Конкретную последовательность операций выбирают с учетом материала поршня и требований технической документации покрытия.
Заменяет ли антифрикционное покрытие моторное масло?
Нет. Твердосмазочная пленка помогает уменьшить трение и износ в предусмотренных режимах, но не выполняет функцию моторного масла и не заменяет систему смазки двигателя. Покрытие рассматривают как дополнительную защиту поверхности детали. Рабочие жидкости и штатную смазку применяют в соответствии с конструкцией двигателя.
Заключение
Антифрикционные покрытия для поршней ДВС помогают уменьшить трение, износ и риск задиров при холодном пуске, приработке и установившейся работе. Результат зависит от соответствия состава назначению, подготовки поверхности, контроля толщины и соблюдения режима отверждения. Приведенные значения 5-20 мкм, 15-20 мкм и режимы при 200 °C относятся к отдельным составам и не являются универсальными параметрами.
Следующий шаг для инженера - сверить условия работы поршня с технической документацией покрытия и закрепить в технологической карте очистку, способ нанесения, контроль сухой пленки и отверждение. Закупщику стоит запросить спецификацию и проверить, что материал предназначен для нужной детали и совместим с рабочими средами двигателя.