Разработка новой смазки требует баланса между скоростью выхода на рынок и надежностью формулы. Именно поэтому пилотные испытания на объемах 50–200 грамм стали стандартной практикой в промышленности: малая фасовка смазки позволяет инженерам и закупщикам быстро проверить консистенцию, совместимость с материалами и трибологические характеристики без затрат на полномасштабное производство. Это особенно актуально при разработке составов с нанодобавками - например, с графеном, - где влияние даже небольших изменений концентрации на трение и износ изучают именно на малых партиях. Статья показывает, как правильно организовать пилотное испытание смазки, какие стандарты применяются и как результаты лабораторных тестов переводятся в спецификацию для крупного производства.
Роль пилотного испытания смазки в разработке новой формулы
Пилотное испытание смазки на 50–200 граммах решает четыре ключевые задачи: проверка основных показателей качества, отсев неудачных вариантов, сравнение нескольких рецептур по одинаковой методике и минимизация рисков при переходе к крупным партиям.
Когда инженер получает задачу разработать смазку для гидрораспределителя, винтового компрессора или направляющих деталей, он не может сразу запустить производство 1000 килограмм: неизвестно, будет ли консистенция соответствовать классу NLGI 2, хватит ли антифрикционных свойств, не разрушит ли смазка медные детали и как она поведет себя при попадании влаги. Именно для этого готовят малую партию, повторяют замес в лаборатории, проводят серию стандартизированных тестов и анализируют результаты параллельно.
Малая партия также предотвращает огромные потери, если рецептура окажется неработоспособной. Если закупщик или снабженец получит 500 килограмм смазки, которая не держит консистенцию или вымывается водой, потребуется утилизация и переделка. При пилотном объеме в 100 грамм затраты на сырье и время окупаются за счет выявления недостатков на ранней стадии.
Кроме того, пилотный этап позволяет сравнить несколько вариантов. Например, разработчик может подготовить три пробы: с литиевым загустителем, с кальциевым и с комплексным, - и тестировать их рядом, убедившись, что различия в пенетрации и водостойкости действительно обусловлены именно типом загустителя, а не разницей в условиях лабораторного замеса.
Стандарты и методы испытания при малом объеме материала
Когда говорят об испытаниях смазочных материалов на малых партиях, имеют в виду применение тех же стандартизированных методов, что и для полномасштабного производства.
Разница в объеме не отменяет требования к методологии.
Консистенция и пенетрация проверяют по ASTM D217 или ISO 2137 - методы измеряют глубину (в десятых долях миллиметра) погружения стандартной иглы в смазку под фиксированной нагрузкой. Для класса NLGI 2 это дает диапазон 295–265 mm/10 после механической работки. Эти методы применимы к смазкам с пенетрацией от 85 до 475 mm/10, то есть от NLGI 6 до NLGI 000 включительно. Малый объем материала не является препятствием: нужно лишь иметь достаточное количество для нескольких повторений (обычно 3–5 параллельных измерений для воспроизводимости).
Антизадирные и противоизносные свойства оценивают по ASTM D2266 или DIN 51350 (четыре шара), где стальной шарик вращается против трех неподвижных шариков, смазанных пробой. Износ измеряют как диаметр пятна износа на неподвижных шариках. Этот тест требует всего 3–5 грамм смазки на одну серию, так что 50 граммов позволяет провести несколько независимых испытаний.
Коррозионная активность к меди определяется по ASTM D4048 / ISO 2160: полированную медную пластину погружают в смазку при повышенной температуре (обычно 100 °C), а затем оценивают потемнение или коррозию. Даже при работе с микрограммовыми количествами метод полностью стандартизирован.
Водостойкость проверяют по ASTM D1264 / ISO 11009: смазку встряхивают с дистиллированной водой в стандартном соотношении (85:15 по объему), выдерживают при 40 °C и затем центрифугируют, фиксируя объем отделившейся воды. На этот тест уходит менее 10 миллилитров смазки и 10 миллилитров воды, так что даже 50-граммовая проба справляется с легкостью.
Окислительная стабильность может быть проверена на малых количествах по методам типа ASTM D2272 (дифференциальный сканирующий калориметр) или по упрощенным ускоренным тестам типа ротационно-вакуумного испарения. Лаборатории обычно работают с пробами 3–5 грамм, и результаты полностью сопоставимы с производственными данными.
Ключевой момент: стандарты были разработаны так, чтобы быть чувствительными и воспроизводимыми именно на лабораторных объемах. Малые партии не требуют отдельных «облегченных» методик - применяются те же ISO и ASTM, что и при контроле производства.
Испытание покрытия поршней и твердосмазочных систем
Кроме жидких и пластичных смазок, на пилотном этапе часто испытывают твердосмазочные покрытия и пленки.
Ярким примером является покрытие поршней компрессоров, где требуется не только низкое трение, но и стойкость к истиранию, топливам и маслам.
При проверке покрытия образцы (обычно нарезанные из того же поршня, что будет использоваться в производстве) подвергают лабораторному тестированию. Первый шаг - оценка адгезии по методу сетки (ASTM D3359) или царапины (ASTM D7026): на образец наносят покрытие, дают ему высохнуть, затем проводят царапину или вдавливают сетку и смотрят, не отслаивается ли пленка. Для твердосмазочных покрытий на основе дисульфида молибдена или графита это критично, потому что плохо держащееся покрытие сотрется при первом же включении оборудования.
Второй этап - испытание на трибование по аналогии с четырьмя шариками, но с использованием образца, покрытого пробой. Измеряют величину рубца трения, коэффициент трения и величину износа. На этом этапе видно, помогает ли покрытие снижать трение на 20–30% по сравнению с незащищенной поверхностью.
Третий этап - проверка совместимости с окружающими средами. Образец с покрытием выдерживают в контакте с маслом, топливом или водой в течение нескольких часов или дней, затем повторяют испытания на адгезию и трение. Если покрытие разбухает или отслаивается, это видно сразу.
На объеме 50–200 грамм готового покрытия (или, если речь идет о суспензии для нанесения, 50–200 миллилитров) можно обработать 5–10 образцов и провести полный цикл испытаний, включая несколько параллельных замеров и сравнение с контрольным образцом без покрытия.
Графен в смазочных материалах: от лабораторной пробы к производству
Графеновые добавки в смазочных материалах получают все большее внимание именно потому, что они позволяют снизить трение и износ при крайне малых концентрациях - часто менее 1%.
Однако переход от лабораторного образца к работающему оборудованию требует именно пилотного испытания.
Графен и его производные (восстановленный графена оксид, графеновые нанопластины, многослойный графен) изучают как добавки к жидким маслам и пластичным смазкам. Их механизм действия основан на снижении коэффициента трения благодаря образованию защитного слоя на поверхностях трения. Однако эффект зависит от нескольких факторов:
Форма и размер графеновых частиц: тонкие нанопластины работают лучше, чем комки или крупнодисперсные частицы.
Концентрация в смазке: обычно это 0,5–2%, и оптимум нужно найти экспериментально, потому что слишком высокая концентрация может привести к агломерации (слипанию частиц) и потере эффекта.
Дисперсионная стабильность: графен должен равномерно распределиться в масле или в загустителе, а не осесть на дно за время хранения. Проверяют это на 50-граммовых пробах, которые оставляют при комнатной температуре на 1–4 недели и затем повторно тестируют.
Совместимость с базовым маслом и загустителем: графен не должен вступать в химическое взаимодействие с компонентами смазки или вызывать их деградацию.
На стадии пилотного испытания все эти факторы проверяют параллельно. Например, подготавливают три пробы одного масла с графеном на концентрациях 0,5%, 1% и 1,5%, проводят анализ дисперсии (например, под микроскопом или методом динамического рассеяния света), затем тестируют каждый вариант на четырех шариках и оценивают окислительную стабильность.
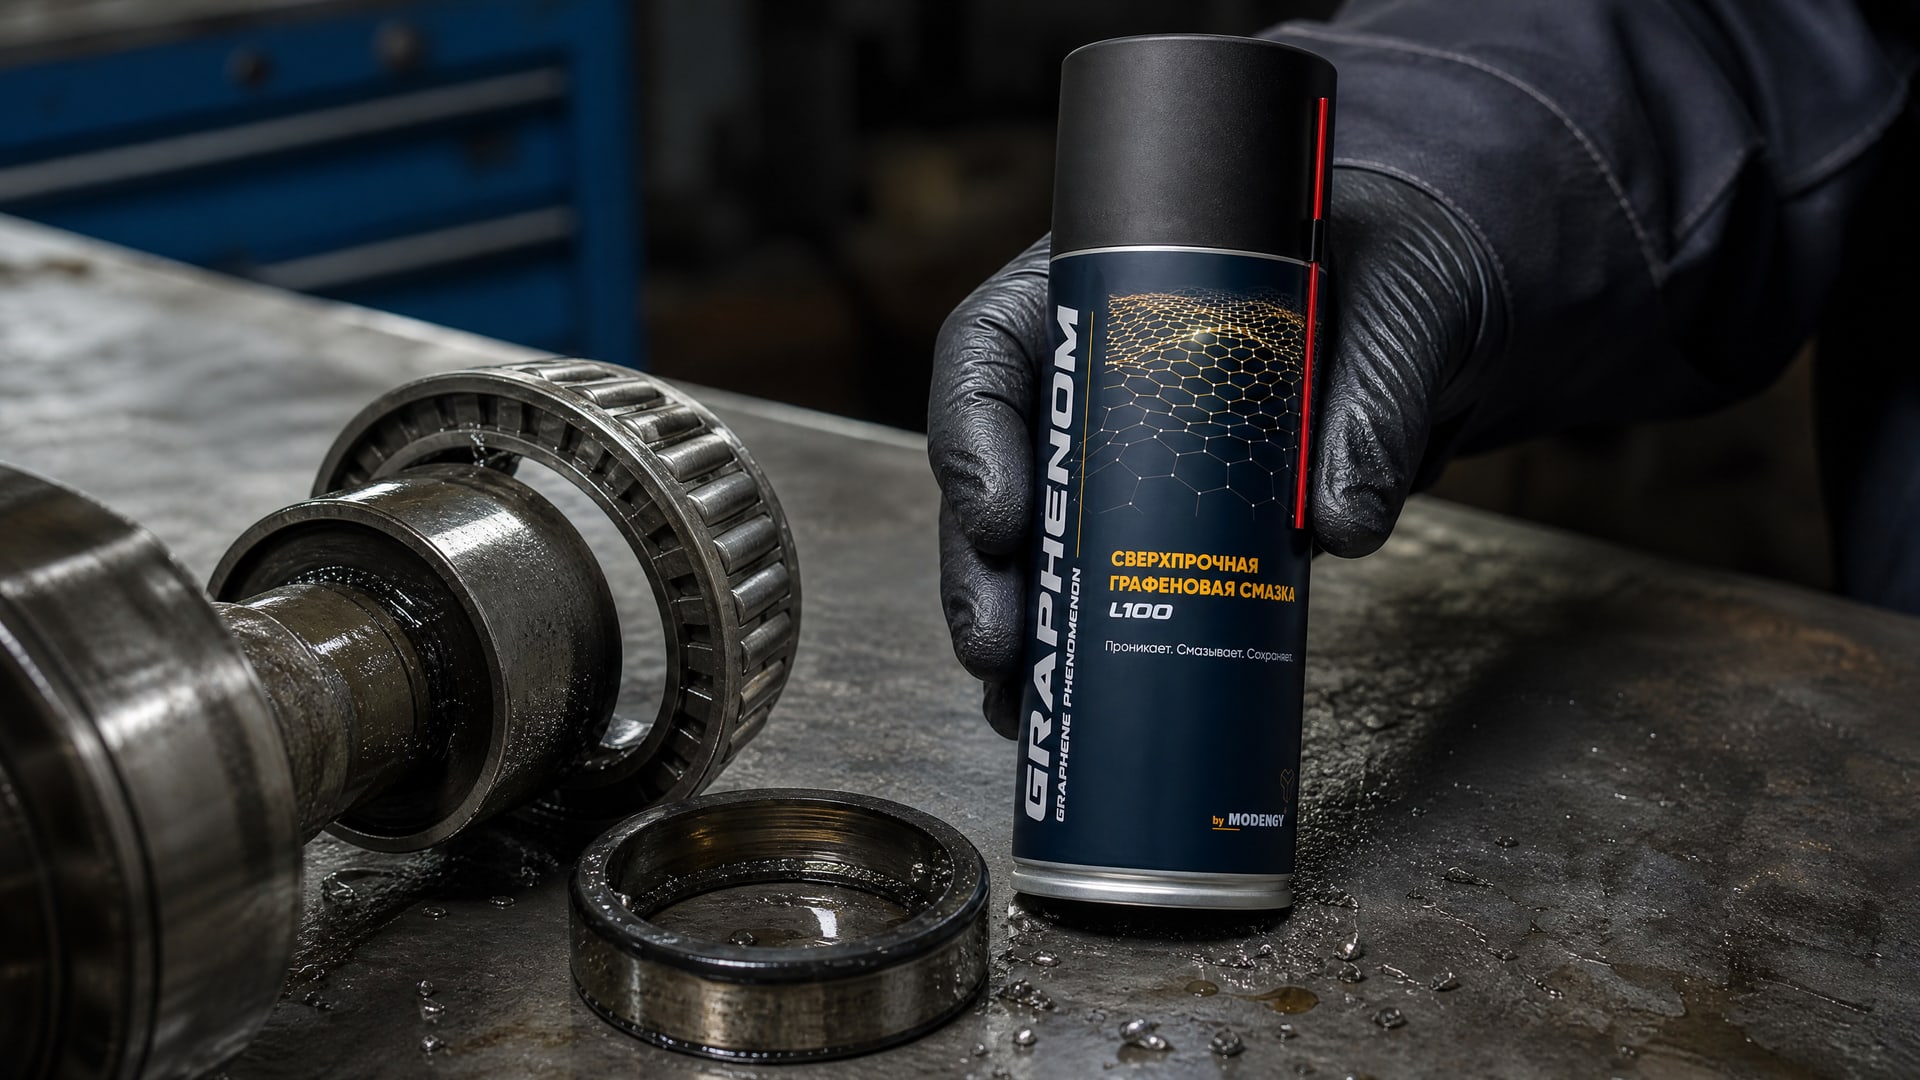
При этом открывается интересная закономерность: в лабораторном тесте на четырех шариках графен может показать впечатляющее снижение коэффициента трения на 30–40%, но при работе в реальном узле с циклическими нагрузками и попаданием загрязнений преимущество может оказаться скромнее -10–15%. Именно поэтому пилотное испытание включает не только лабораторные методы, но и стендовые испытания на макетах оборудования. Для экспериментального покрытия с графеном можно рассмотреть MODENGY GRAPHENOM L100, который повышает смазочные свойства благодаря графену и уже прошел валидацию на производственных образцах.
Кроме того, стабильность графеновой дисперсии критична для воспроизводимости. Если пилотная партия в 100 грамм показала отличные результаты, а потом при масштабировании на 1000 килограмм графен начал выпадать в осадок, это означает, что был нарушен какой-то параметр процесса - скорость перемешивания, температура, время перемешивания. Именно благодаря пилотному испытанию удается заранее увидеть такие риски и внести коррективы в технологию масштабирования.
Как переходить от пилота к полномасштабному производству
Когда результаты пилотного испытания смазки выглядят обнадеживающе, приходит время масштабирования.
Однако простое увеличение количества ингредиентов «в X раз» часто оказывается недостаточно.
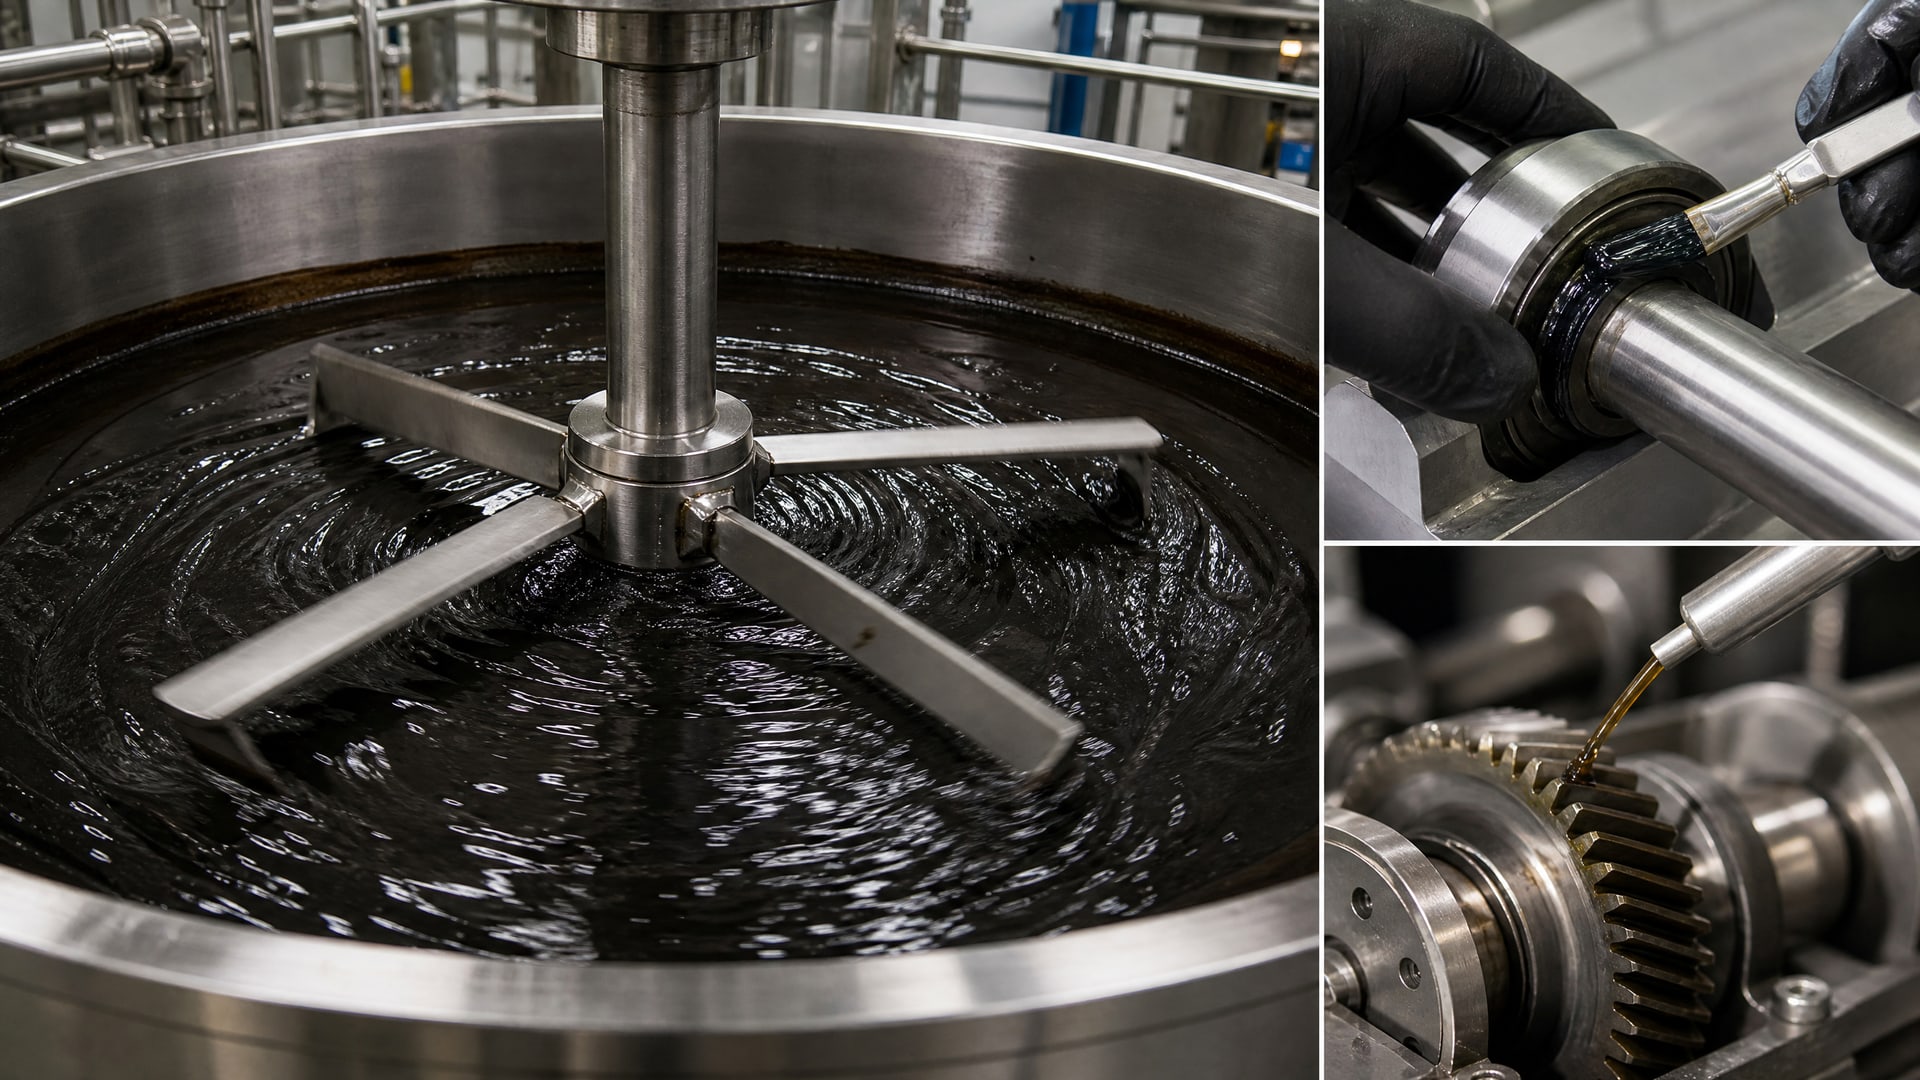
Шаг 1: Воспроизведение замеса. На новом объеме - скажем, 500 килограмм вместо 100 грамм - процесс перемешивания меняется. Мощность миксера, время перемешивания, температура, давление - все это влияет на структуру загустителя и распределение присадок. Рекомендуется подготовить первую промежуточную партию на объеме 5–10 килограмм, повторить все испытания из пилотного этапа и убедиться, что результаты совпадают с лабораторной пробой.
Шаг 2: Контрольные испытания. На каждой промежуточной партии воспроизводят ключевые тесты из пакета: пенетрацию (ASTM D217), коррозию к меди (ASTM D4048), водостойкость (ASTM D1264) и износ (ASTM D2266). Если хотя бы один параметр выпадает из спецификации, масштабирование временно останавливают и диагностируют причину - это может быть проблема с калибровкой оборудования, с качеством сырья или с процедурой.
Шаг 3: Полевые испытания. Параллельно с контрольными тестами смазку передают техническим службам заказчика для испытания на реальном оборудовании. Например, масло для гидросистемы заливают в станок на 100–200 часов работы, затем анализируют вязкость, кислотное число и содержание водорастворимых кислот. Для пластичной смазки испытание может включать несколько неполных смен работы редуктора с последующей проверкой консистенции и содержания воды в смазке.
Шаг 4: Документирование спецификации. После успешных полевых испытаний формируется техническая спецификация смазки, в которую вносят все результаты лабораторных тестов, допустимые диапазоны для каждого параметра и методы контроля при производстве. Эта спецификация становится контрактным документом между поставщиком и закупщиком.
Пилотная партия в 50–200 грамм обеспечила скорость выхода на рынок: вместо 6–12 месяцев неопределенности и ошибок, разработка заняла 2–3 месяца контролируемого масштабирования. И более того - риск массового брака практически исключен, потому что каждый этап проверен.
Выбор правильного пакета испытаний и сопоставимость результатов
Часто закупщики и инженеры сталкиваются с ситуацией, когда две лаборатории представляют результаты испытания одной и той же смазки, а цифры различаются.
Это может быть вызвано не только ошибками, но и различиями в условиях теста, приборах или интерпретации стандарта.
Ключ к сопоставимости - использование одного набора методов для всех проб. Если пилотное испытание проводилось с применением ASTM D217 для пенетрации, ASTM D2266 для износа и ASTM D1264 для воды, то и промежуточные партии, и производственные образцы должны тестироваться по тем же методикам. Допустимо параллельное применение ISO аналогов (например, ISO 2137 вместо ASTM D217 для пенетрации - методы практически идентичны), но переключаться между совершенно разными подходами нельзя.
Дополнительно важно фиксировать условия испытания: температура воздуха в лаборатории, калибровка приборов, дата последней проверки приборов. Если пенетрометр не проверялся 18 месяцев, результаты его измерений вызывают сомнения. То же касается весов, термостатов и фотометров.
Также нужно различать NLGI как класс консистенции и NLGI как гарантию качества. Смазка NLGI 2 имеет пенетрацию в диапазоне 295–265 mm/10, но это все. Две смазки класса NLGI 2 могут кардинально различаться по противозадирным свойствам, окислительной стабильности или коррозионной активности. Именно поэтому пакет испытаний включает не только пенетрацию, но и другие показатели.
Для смазок общего назначения типовой пакет включает: пенетрацию (ASTM D217 / ISO 2137), точку каплепадения (ASTM D566), окислительную стабильность (ASTM D2272 или аналог), коррозию к меди (ASTM D4048 / ISO 2160), водостойкость (ASTM D1264 / ISO 11009) и противозадирные свойства (ASTM D2266 / DIN 51350). Для специальных смазок добавляют испытания на совместимость с материалами, термоокислительную стабильность, вязкость базового масла и кислотное число.
Часто задаваемые вопросы
Сколько материала нужно для полноценного пилотного испытания смазки?
Для большинства стандартных тестов хватает 50–100 грамм пластичной смазки. Если планируется провести несколько параллельных измерений (3–5 повторений) и набор из 6–8 методов, рекомендуется подготовить 150–200 грамм, чтобы материала было достаточно и на повторное испытание в случае сомнений.
Может ли одного теста на пенетрацию быть достаточно для оценки качества смазки?
Нет. Пенетрация (по ASTM D217) показывает только консистенцию, то есть твердость или мягкость смазки. Это критично для механизма подачи (в центральных системах смазки нужна жидкая смазка NLGI 0 или NLGI 1, а в открытых узлах - пластичная NLGI 2), но ничего не говорит о трении, износе, устойчивости к воде или коррозии.
Чем отличаются результаты испытания графеновой смазки в лаборатории и в реальном оборудовании?
В лаборатории (тест на четырех шариках) графеновые добавки часто показывают снижение коэффициента трения на 30–40%, но при циклических нагрузках, попадании пыли и частичной вымывания присадок эффект может снизиться до 10–15%. Поэтому пилотное испытание обязательно включает стендовые тесты на макетах оборудования.
Что делать, если результаты пилотного испытания прошли успешно, но первая полномасштабная партия не соответствует спецификации?
Нужно последовательно диагностировать причину: проверить качество и сертификаты сырья (может, отличается партия базового масла или загустителя), повторить замес при строго идентичных условиях (температура, время, мощность миксера), провести контрольные испытания и сопоставить с пилотом. Обычно причина в одном из этих трех: сырье, процесс или калибровка приборов.
Какие графитные смазки рекомендуют для испытания на малых объемах?
Для пилотного испытания подходят любые графитные смазки, которые соответствуют классу NLGI и спецификации по окислительной стабильности. При выборе стоит обратить внимание на дисперсность графита (чем мельче, тем лучше текучесть и однородность), совместимость с базовым маслом и репутацию поставщика в отношении стабильности технологии.
Заключение
Испытания смазочных материалов на малых объемах 50–200 грамм - это не экономия, а инвестиция в качество и скорость выхода на рынок. Пилотный этап позволяет инженерам и закупщикам проверить консистенцию, противозадирные свойства, водостойкость и коррозионную активность еще до запуска полномасштабного производства. Для новых составов с графеном или другими нанодобавками малая партия особенно ценна: здесь видно, остается ли дисперсия стабильной, действительно ли снижается трение в условиях, близких к эксплуатации, и совместимы ли компоненты друг с другом.
Следующий практический шаг - подготовить техническое задание на разработку с указанием требуемого класса NLGI, целевых показателей пенетрации, водостойкости и износа, а затем передать его поставщику вместе с просьбой начать с пилотной партии. Это избавит от разочарований на этапе масштабирования и гарантирует, что смазка, которая пойдет в производство, действительно соответствует вашим нуждам.