Антифрикционное покрытие поршней защищает от задиров и схватывания, но только если нанесено с соблюдением точной толщины. Работающий диапазон составляет 5–25 мкм, где оптимальное значение 10–12 мкм обеспечивает баланс износостойкости и равномерного скольжения. Если при ручном нанесении не контролировать толщину, слой получится неравномерным: местами будет пустая подложка, местами - перекрытие, которое нарушит посадку деталей и не даст прироста защиты.
Техники, инженеры и закупщики часто недооценивают важность контроля в процессе и после завершения работ. Статья показывает, какие методы измерения использовать, на каком расстоянии наносить покрытие, как подготовить поверхность и как убедиться, что слой правильно отвердился и прилипнет к металлу.
Диапазон толщины и почему одного слоя недостаточно
Для поршней антифрикционные покрытия наносят в пределах 5–25 мкм.
Внутри этого коридора каждая толщина решает свою задачу. Слой в 5 мкм - минимум за один проход; он уже снижает трение и предотвращает холодный контакт металла с поршневым кольцом. Толщина 10–12 мкм считается стандартом для ДВС: она эффективно снижает износ, задиры и схватывание без утолщения детали, которое нарушит зазоры в цилиндре.
Слой 18–20 мкм полезен, когда дополнительно нужно снизить акустический эффект и стук поршней. Однако это не означает, что нужно наносить сразу 20 мкм за раз. При ручном распылении оптимальная толщина за один проход - не более 5 мкм. Если нужен более толстый слой, делают несколько проходов с промежуточным высыханием. Такой подход гарантирует равномерность и позволяет контролировать толщину на каждом этапе.
Почему несколько тонких проходов безопаснее одного толстого
Когда вы наносите за один раз 15–20 мкм, риск неравномерности резко возрастает. Влажный слой стекает вниз или лежит комком, испаренный растворитель из центра слоя создает воздушные карманы, край покрытия сохнет быстрее чем сердцевина. Результат: местами 25 мкм, местами 8 мкм, и при осмотре вихретоковым толщиномером это сразу видно. Два-три тонких прохода по 4–5 мкм исключают эти проблемы. Между проходами достаточно выдержки 5–10 минут, чтобы основной растворитель испарился, но слой еще был липким для хорошей адгезии со следующим слоем.
Техника ручного распыления и расстояние от поверхности
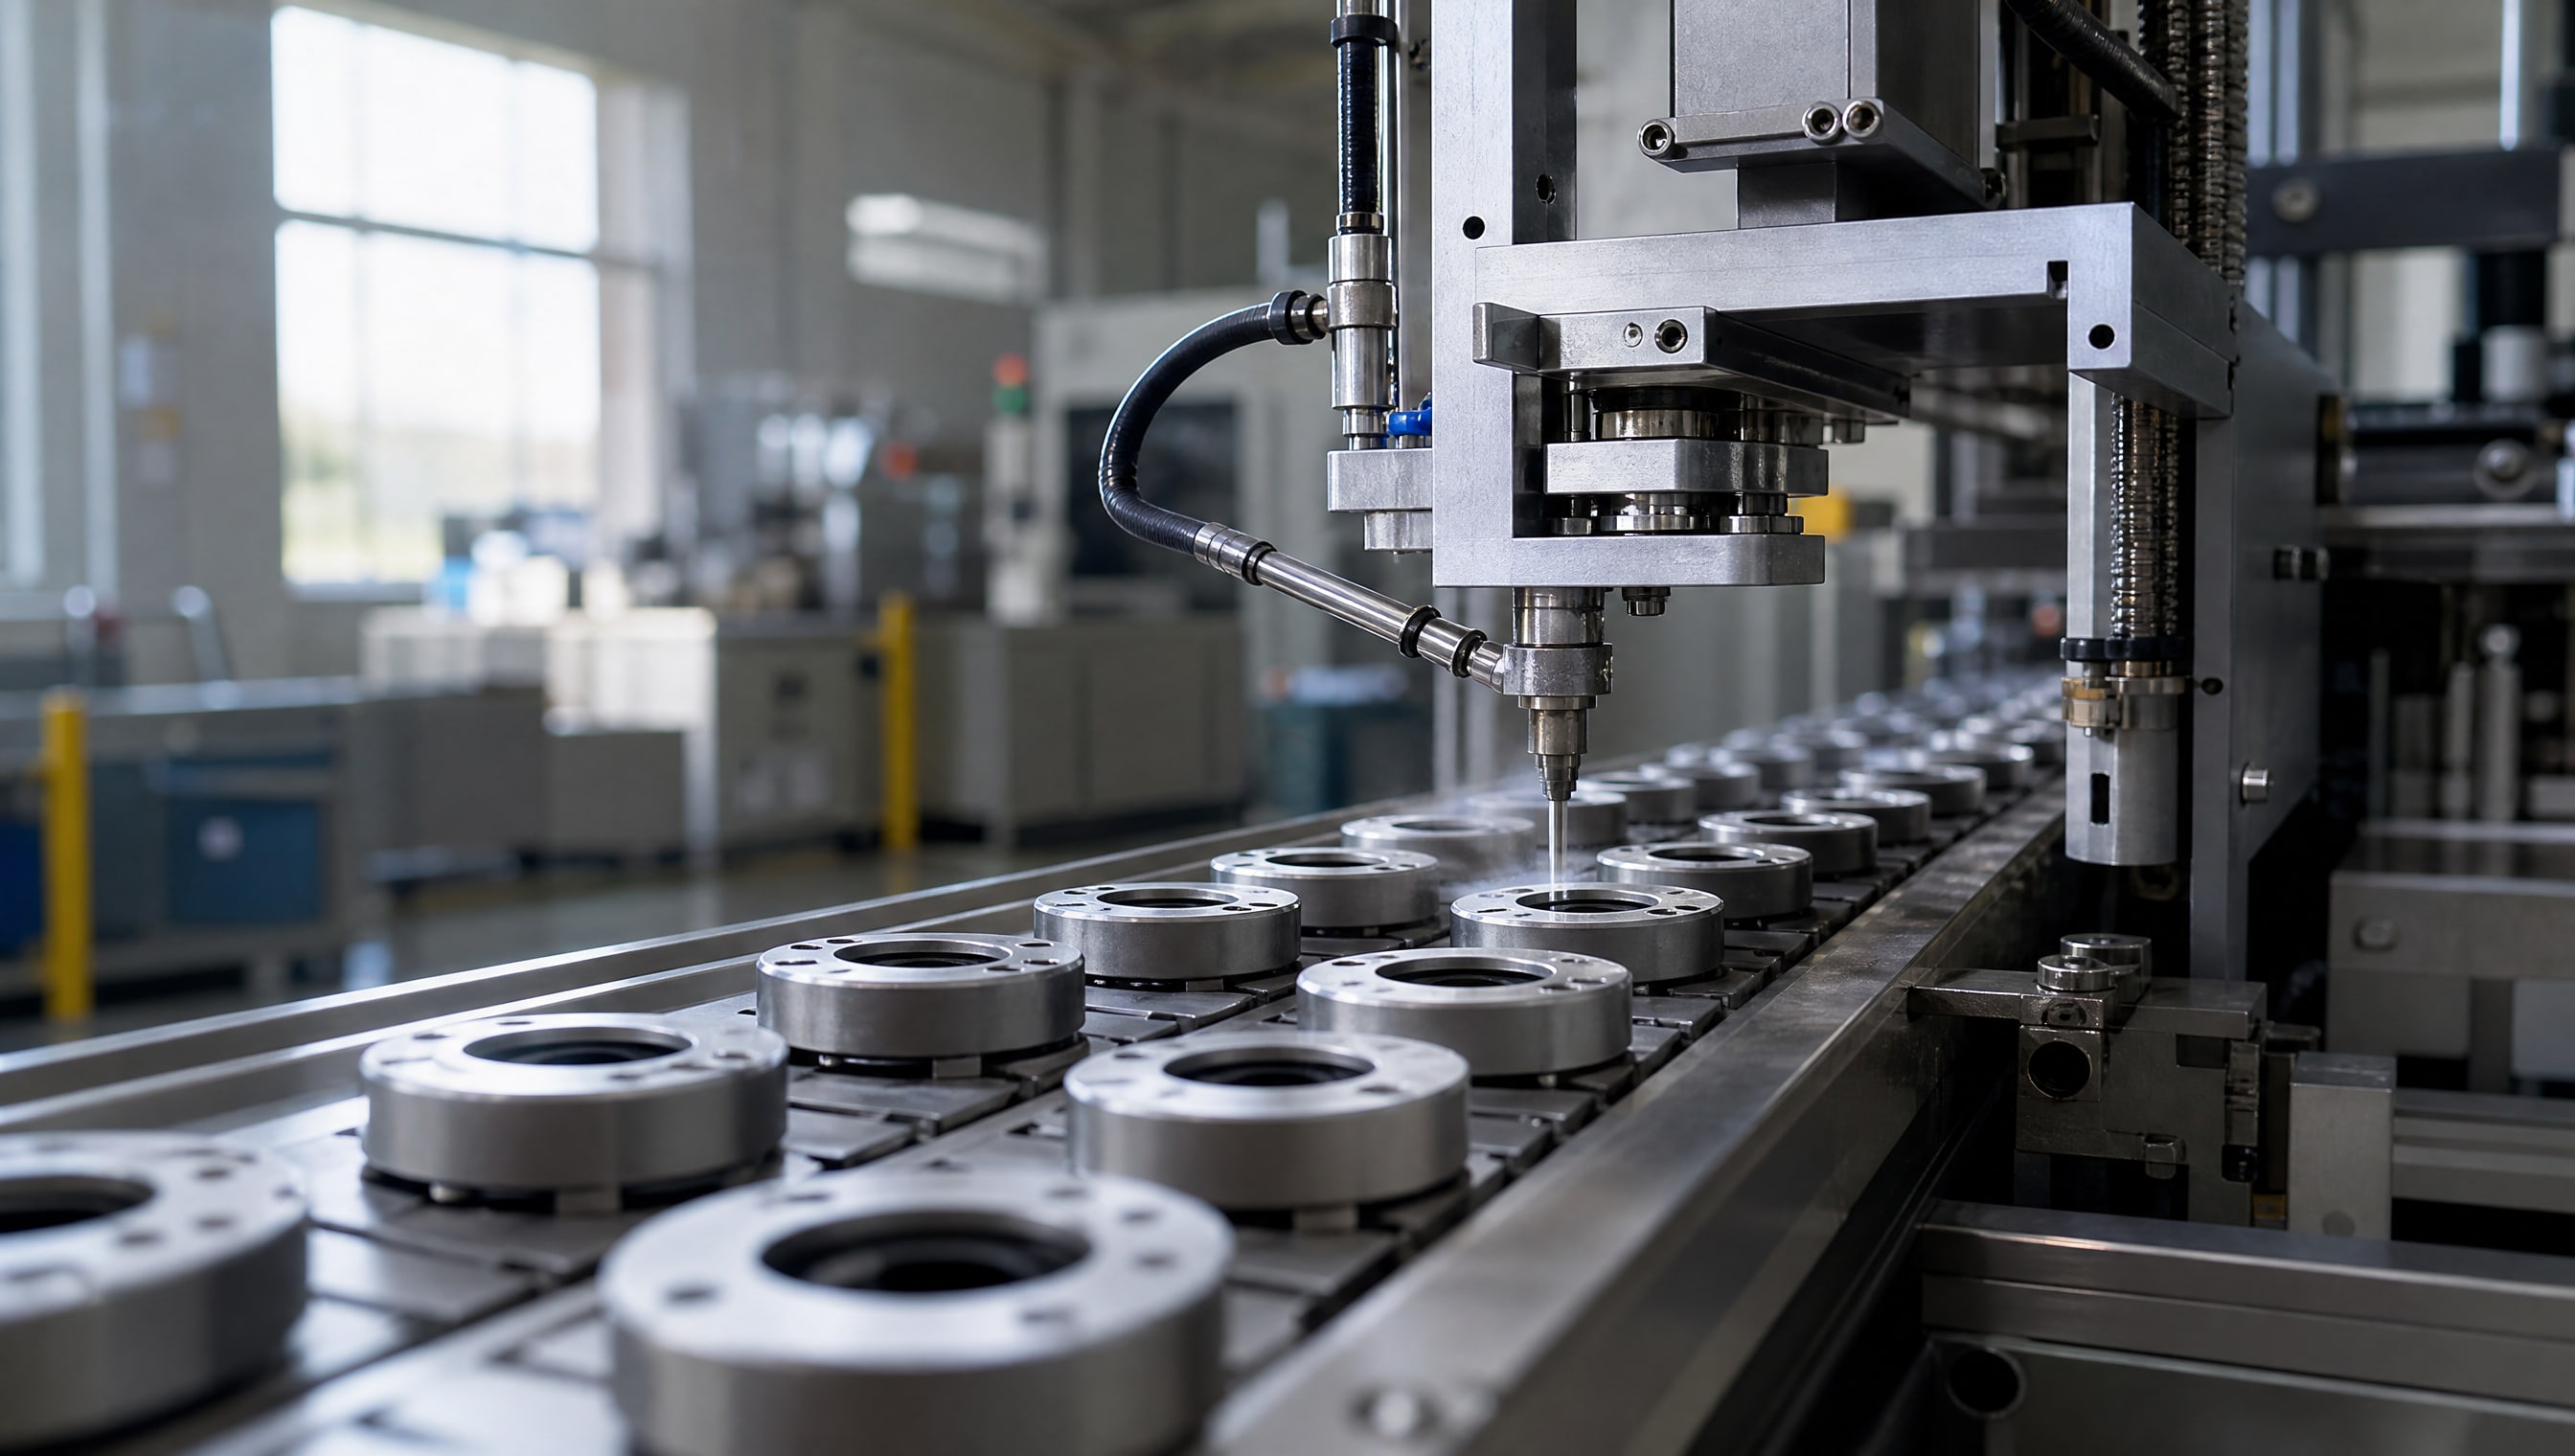
При ручном нанесении распылением расстояние от сопла до поверхности поршня - критический параметр.
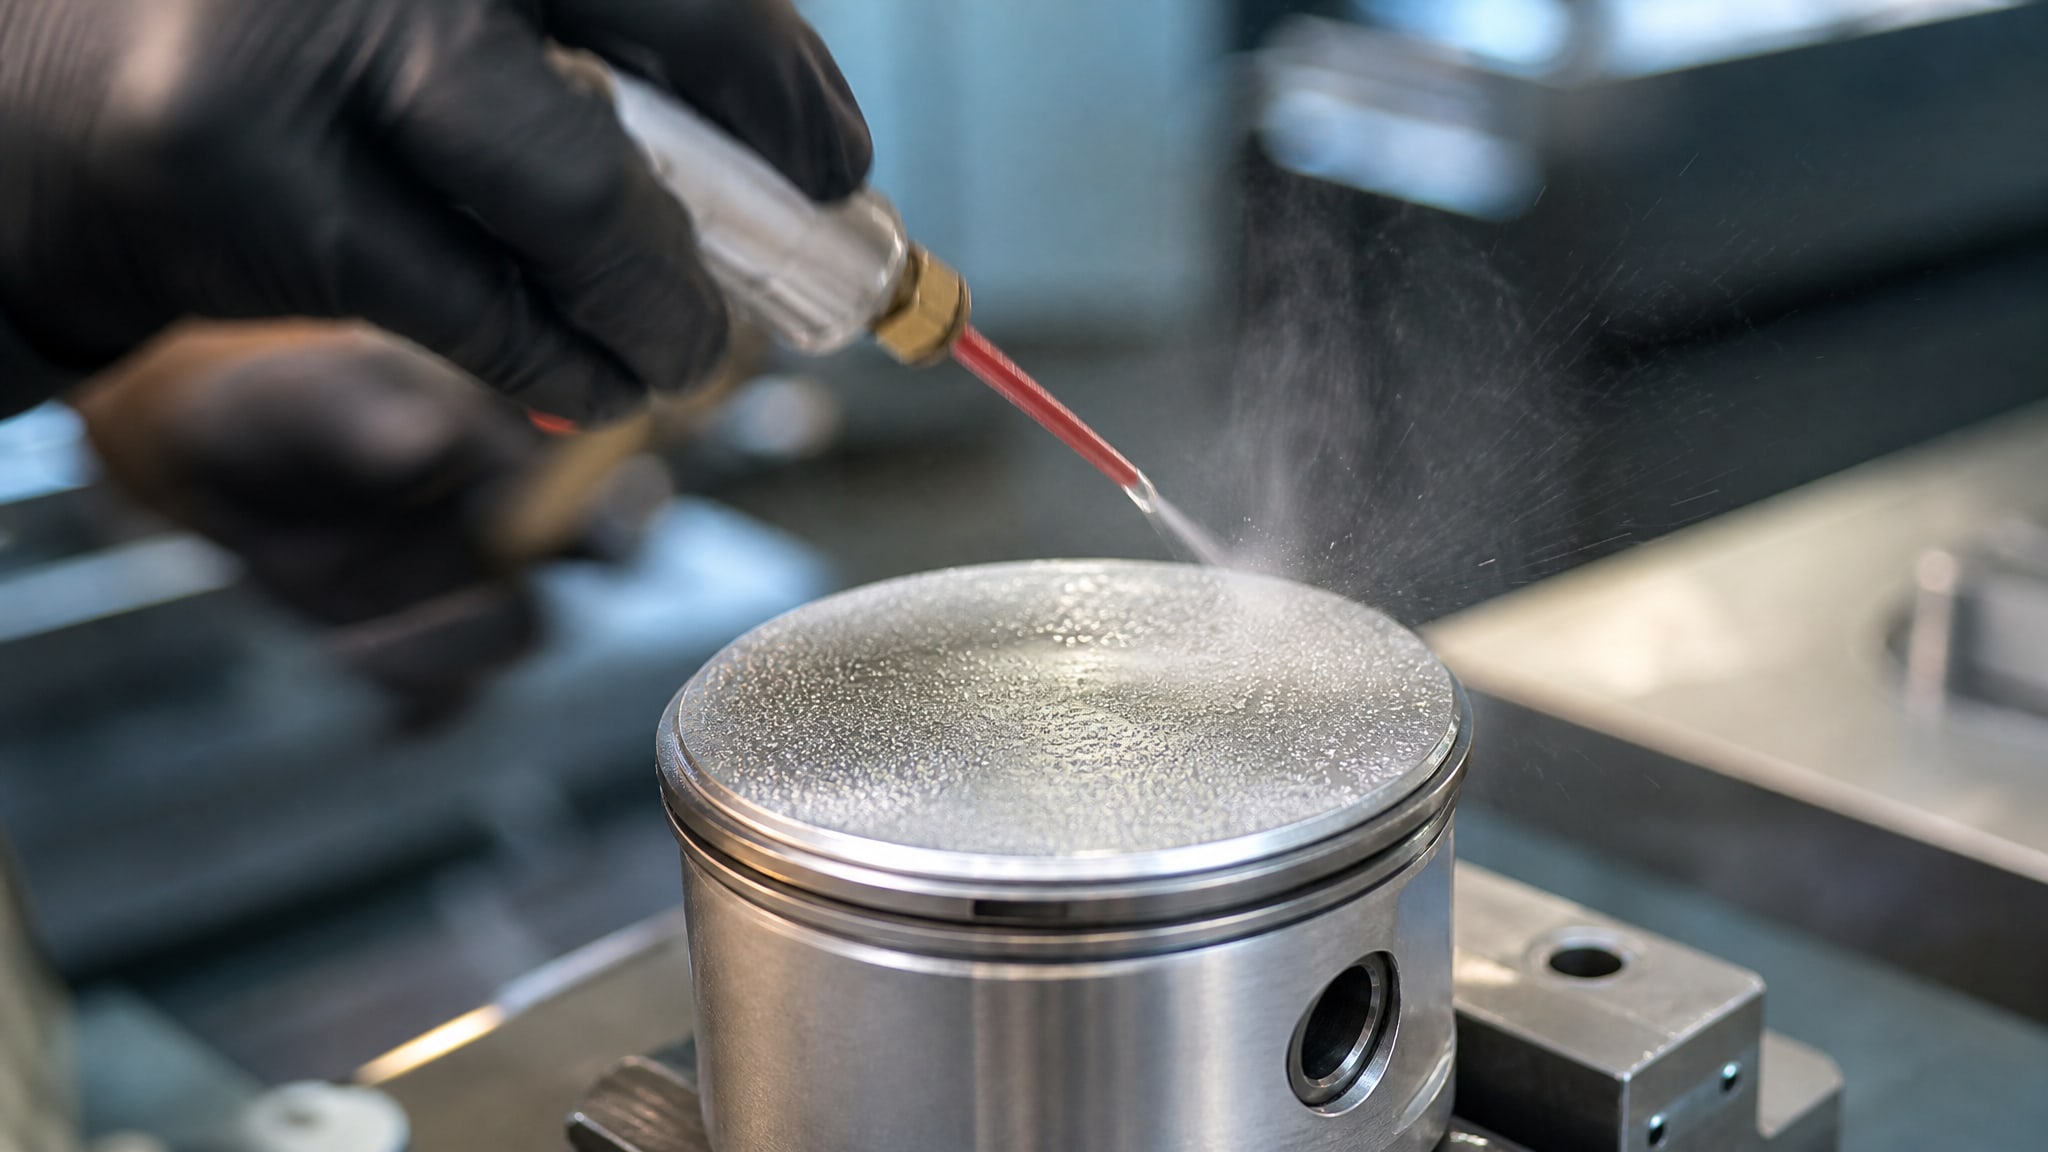
Источники указывают диапазон 25–30 см. На этом расстоянии покрытие достигает детали еще влажным, что обеспечивает его растекание и образование гладкого слоя. Если держать сопло ближе, 10–15 см, частицы обрывают полусухую пленку, и она ложится комком; если дальше, за 35 см, покрытие успевает частично высохнуть в воздухе и падает на деталь сухим порошком, не смешиваясь в единый слой.
Перед нанесением поверхность поршня нужно тщательно очистить от масла, воды и загрязнений. Даже микроскопический слой масла нарушает адгезию и становится причиной того, что покрытие в последующих проверках легко отслаивается. Очистку выполняют ацетоном, спиртом или специальными обезжиривающими составами. После очистки не трогайте обработанную поверхность голыми руками.
Сопло при распылении держите под углом 45–90 градусов к поверхности поршня, чтобы не создавать направленных потоков, которые смещают влажный слой. Движение сопла должно быть плавным и равномерным; ускорение создает тонкие участки, замедление - утолщение. Если детали мелкие и сложной формы, лучше наносить покрытие в несколько быстрых проходов, чем долго держать сопло на одном месте.
Совет инженера
На практике, когда нужно обеспечить равномерное и контролируемое нанесение антифрикционного покрытия на поршни, инженеры берут распылительный пистолет со стабильным выходом факела и встроенной регулировкой расхода. Такой инструмент позволяет держать расстояние 25–30 см без колебаний давления, что дает одинаковую толщину по всей площади поршня. После первого прохода замер толщины вихретоковым толщиномером показывает реальную толщину, и при необходимости легко добавить еще один проход, зная точное значение.
Методы контроля толщины после отверждения
После того как покрытие отвердится, толщину проверяют электронными приборами.
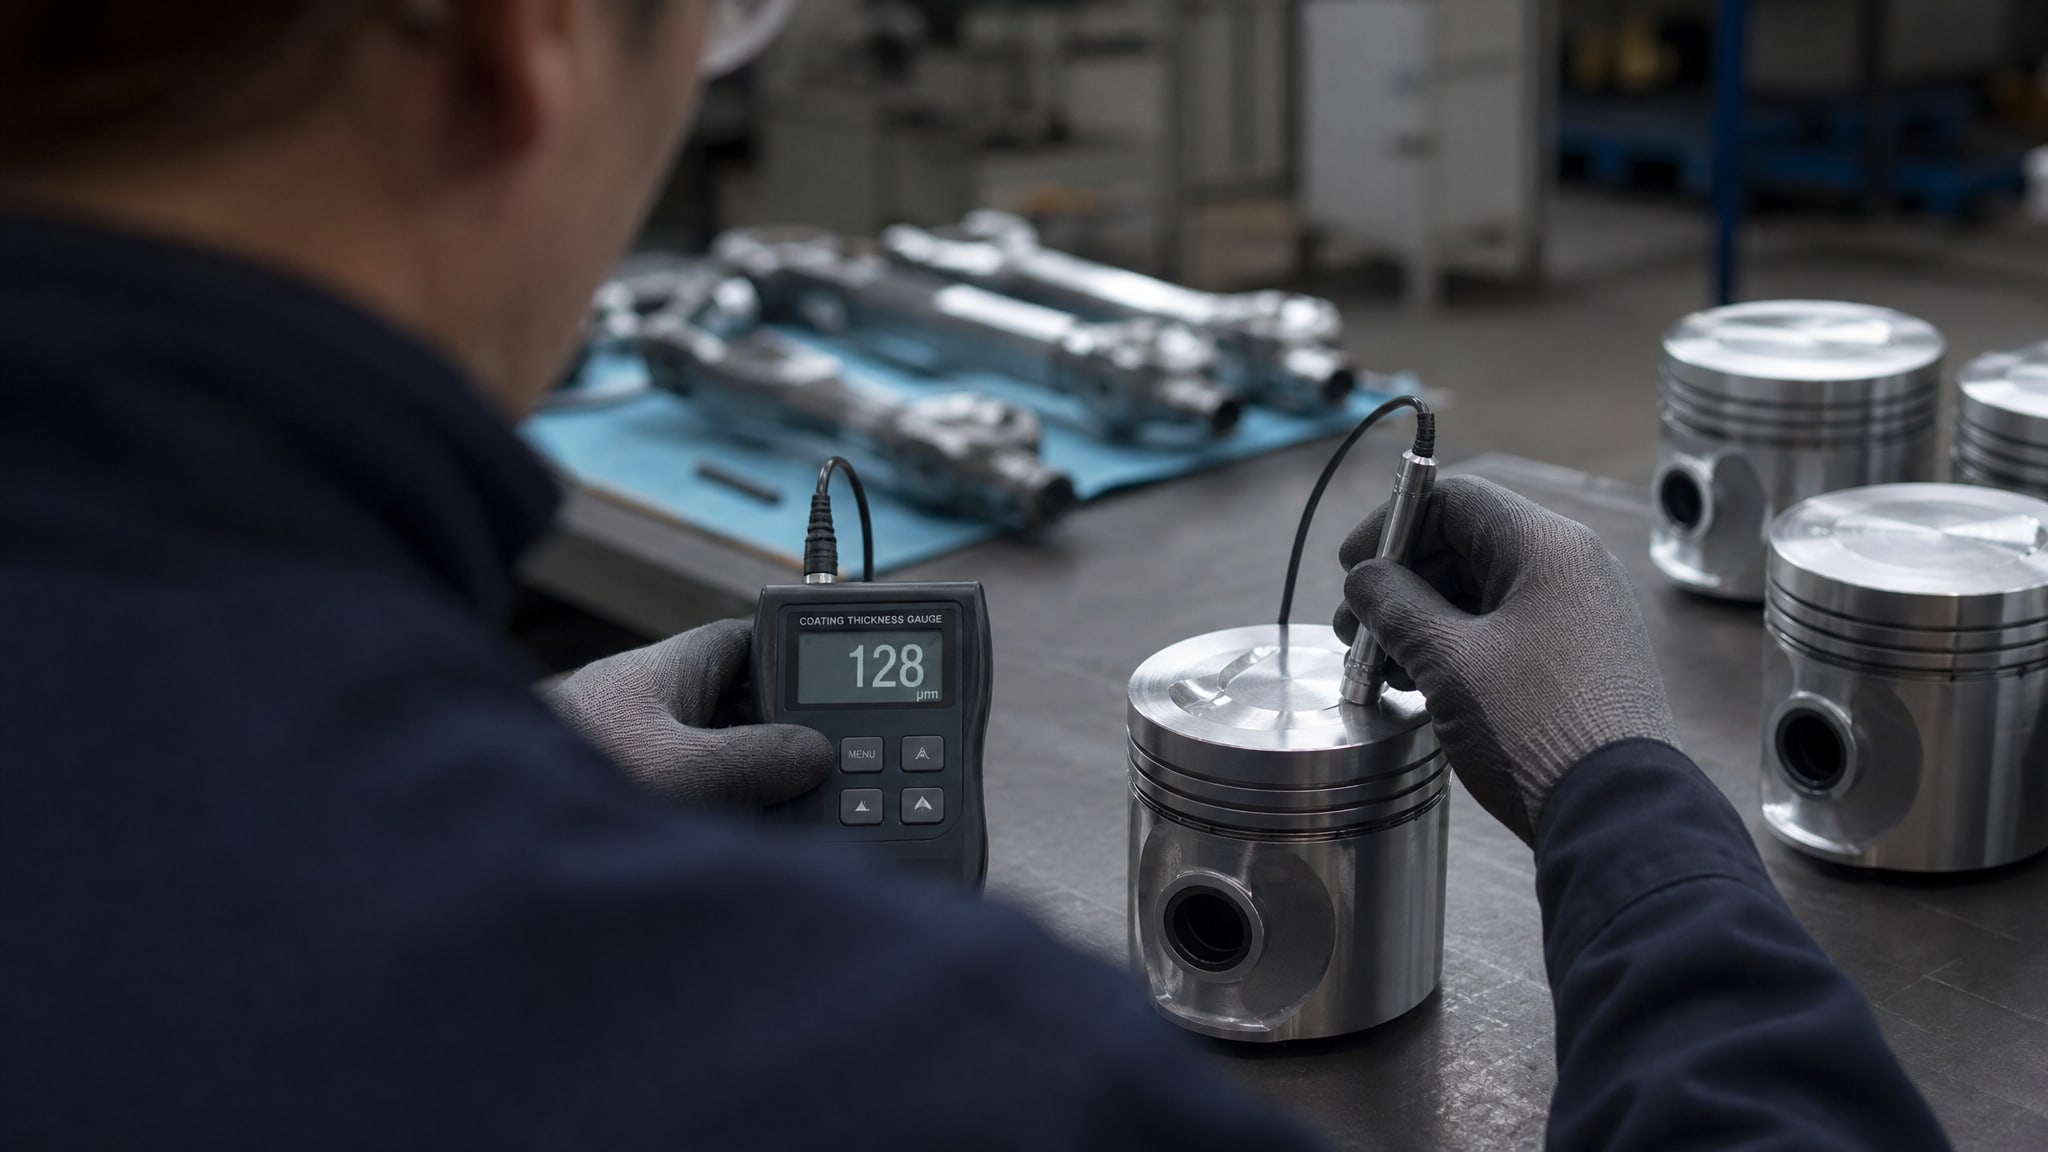
Выбор прибора зависит от материала основы. На стальных поршнях и юбках используют магнитный толщиномер (принцип: магнитное поле в неоднородной среде); на алюминиевых основах, где ферромагнитность отсутствует, подходит вихретоковый толщиномер (вихревые токи в металле основы создают отклик в катушке прибора).
Важно не ограничиваться одним измерением. Равномерность - вторая половина качества. На поршне делают минимум 3–5 измерений: на юбке, на донце, на боковых краях. Если значения разбегаются на 3–5 мкм и больше, это сигнал о проблеме в технике нанесения или на этапе отверждения. Записывайте значения; если один участок постоянно тоньше других, значит, при распылении туда попадает меньше материала - либо сопло держите неравномерно, либо факел неоднороден.
Границы применимости каждого толщиномера
Магнитный толщиномер дает точность ±0,5 мкм на ферромагнитных основах, но совсем не работает на немагнитных. Вихретоковый толщиномер универсальнее: работает на алюминии, меди, нержавеющей стали, но требует большей осторожности при калибровке и более чувствителен к шероховатости поверхности основы. Если поршень после механической обработки имеет шероховатость более Ra 1,6 мкм, прибор может давать завышенные показания. Перед массовым контролем всегда делают поверку толщиномера на эталонной пластине или на самом производителе используемого покрытия.
Проверка адгезии и полноты отверждения
Контроль толщины - только часть работы.
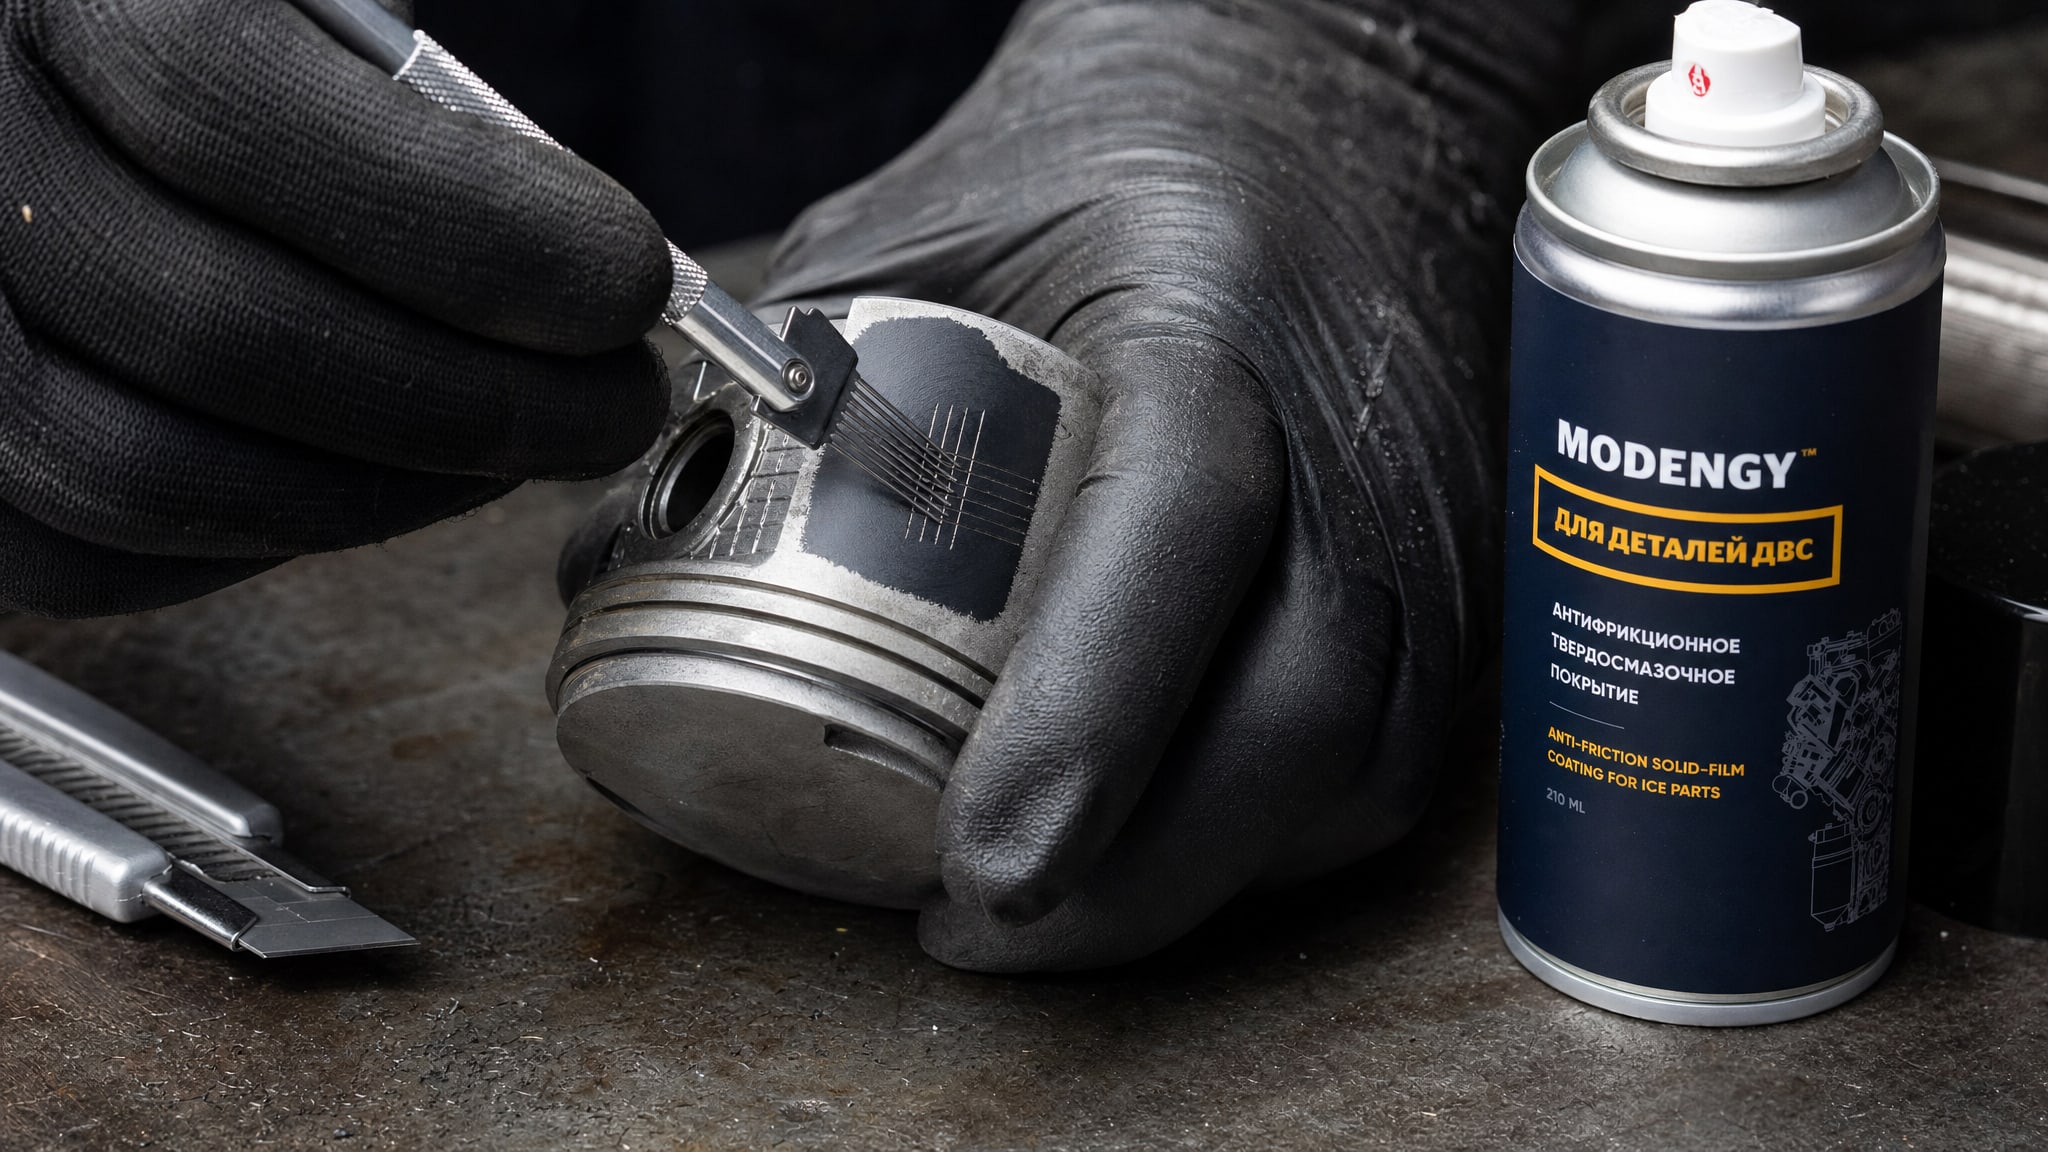
Не менее важна проверка адгезии: способность покрытия прилипнуть к металлу поршня и не отслоиться при вибрации и перепадах температур. В промышленности для этого используют несколько методов. Метод решетчатых надрезов по ASTM D3359 - режут покрытие в сетку тонким ножом и прижимают липкую ленту. Если покрытие подрывается с основы хотя бы частично, адгезия неудовлетворительна. Более простой способ - кипячение деталей в дистиллированной воде минимум 30 минут с последующим осмотром под увеличением. Вода проникает в микрощели между покрытием и металлом; если адгезия слабая, появляются вздутия и отслоения.
Полнота отверждения проверяется так: возьмите чистую ватку, смочите ее ацетоном и потрите ею края покрытия на несколько секунд. Если покрытие легко удаляется до металла, значит, полимеризация не завершена. Правильно отвердившее покрытие будет устойчиво к растворителю; разве что наружный слой слегка размягчится, но вглубь разрушение не пойдет. Если отверждение неполное, детали нужно оставить в помещении с нормальной температурой и влажностью еще на 8–12 часов или применить бережное подогревание (не выше 50–60°C) для ускорения процесса.
Типичные ошибки и их признаки
Новички часто предполагают, что если покрытие высохло на ощупь, оно готово к проверке.
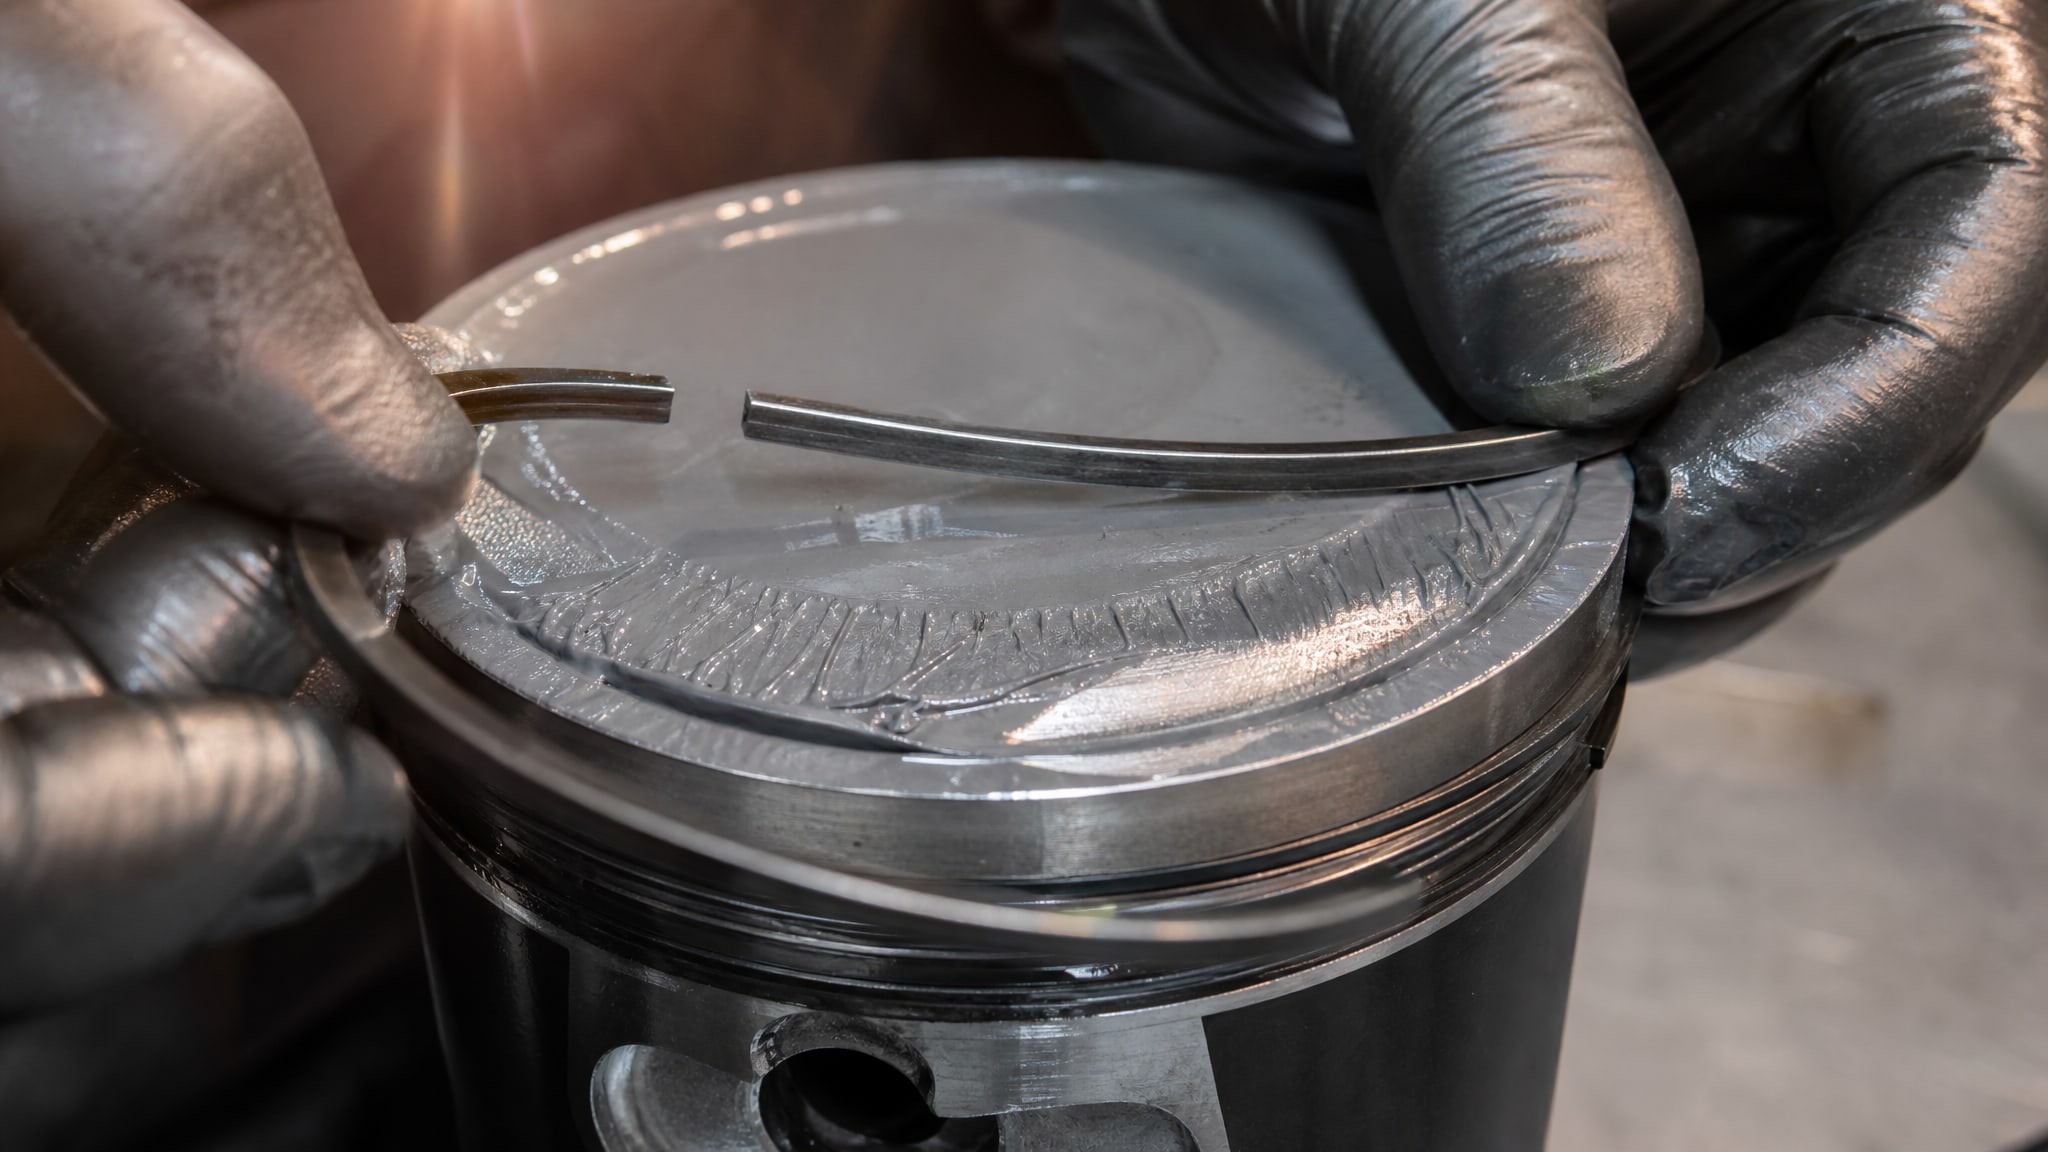
На самом деле требуется полная полимеризация, которая может занимать часы и сутки в зависимости от толщины слоя, влажности и температуры. Недополимеризованное покрытие при эксплуатации сминается под нагрузкой поршневого кольца и не дает обещанной защиты.
Вторая ошибка - наносить слой 15–20 мкм за один раз. При этом пористость резко возрастает, проникает влага, адгезия падает. Кроме того, толщиномер будет показывать нестабильные значения из-за воздушных карманов внутри слоя.
Третья ошибка - не очистить поверхность перед нанесением или плохо ее просушить. Даже капля конденсата образует микропленку, на которой покрытие не держится. При кипячении в воде такие детали тут же вздуваются.
Четвертая - наносить покрытие в помещении с высокой влажностью, при температуре ниже 10°C или при сквозняках. Растворитель испаряется слишком быстро или слишком медленно, слой ложится с дефектами. Рекомендуемый диапазон: 18–25°C и влажность 40–70%.
Пятая ошибка - использовать старое покрытие, которое потеряло текучесть и начало кристаллизоваться в емкости. Перед использованием проверьте дату выпуска на таре; если прошло более 6 месяцев, уточните у производителя, сохраняется ли текучесть.
Контроль толщины при юбках поршней
Юбки поршней - область трения и скольжения, где задиры особенно опасны.
Для них используют те же диапазоны толщины (5–25 мкм), но требуемая однородность часто выше, потому что юбка контактирует с гильзой и каждый местный перепад толщины может вызвать дополнительное трение. При нанесении на юбки распылением держите расстояние 25–30 см и делайте наклонные проходы, охватывая сразу несколько участков, чтобы избежать локальных утолщений.
Для снижения трения и износа юбок поршней применяют антифрикционные твердосмазочные покрытия, которые формируют тонкий слой до 20 мкм и предотвращают прямой контакт металла с гильзой. После отверждения проверку толщины проводят вихретоковым толщиномером в трех-четырех точках вдоль юбки: на входе, в середине и на выходе зоны скольжения. Если толщина варьируется более чем на 3–4 мкм, проанализируйте технику распыления: возможно, сопло движется неравномерно или угол нанесения меняется.
Часто задаваемые вопросы
Чем толще покрытие, тем лучше защита?
Нет. Рабочий диапазон 5–25 мкм, и все, что сверх 25 мкм, не добавляет защиты, а лишь утолщает деталь и может нарушить посадку. Оптимум -10–12 мкм для стандартного ДВС и 18–20 мкм, если нужен дополнительный акустический эффект. Слой толще оптимума требует больше материала, дольше полимеризуется и чаще имеет дефекты.
Можно ли обойтись визуальным контролем?
Нет. Микронные отклонения в толщине не видны невооруженным глазом. Даже 2–3 мкм разницы между участками неразличима, а для адгезии и долговечности покрытия эти различия существенны. Обязателен контроль вихретоковым или магнитным толщиномером в нескольких точках.
Сколько времени нужно, чтобы покрытие полностью отвердилось?
В стандартных условиях (18–25°C, влажность 40–70%) полная полимеризация занимает 12–24 часа. В прохладном помещении процесс может растянуться на 48 часов. Если нужно ускорить, используйте осторожный подогрев (не выше 50–60°C) в течение 1–2 часов, но не выше, иначе слой может потрескаться.
Что означает вздутие покрытия при кипячении в воде?
Вздутие указывает на проблему с адгезией, обычно из-за плохой очистки поверхности поршня перед нанесением или из-за повышенной пористости основы. Также может быть признаком, что покрытие нанесено на влажную или грязную поверхность. Дефектные партии нужно переработать.
Могу ли я использовать один толщиномер для всех типов поршней?
Зависит от материала. Магнитный толщиномер работает только на стальных поршнях. Для алюминиевых нужен вихретоковый. Универсальный совет: имейте оба прибора на участке или уточняйте материал поршня перед выбором прибора контроля. Перед использованием всегда проводите калибровку на эталонной пластине.
Заключение
Контроль толщины антифрикционного слоя при ручном нанесении - не формальность, а гарантия работоспособности поршня. Рабочий диапазон 5–25 мкм, оптимальная толщина за проход 5 мкм, несколько тонких слоев безопаснее одного толстого. Держите сопло на расстоянии 25–30 см, очищайте поверхность, делайте несколько замеров толщиномером в разных точках, проверяйте адгезию кипячением в воде. Если при проверке обнаружены вздутия, отслоения или нестабильная толщина - переработайте детали или остановитесь и выявите причину (грязь, влажность, неполная полимеризация).
Конкретный следующий шаг: перед началом серийного нанесения покрытия на партию поршней проведите технологический образец (5–10 деталей), дайте им отвердиться полные сутки, измерьте толщину в 5 точках каждого поршня, проверьте адгезию кипячением. Только после того как все образцы пройдут контроль, переходите на полный объем. Это займет один день, но сэкономит сотни деталей от брака.