Вал-втулочный фиксатор - это анаэробный состав, который обеспечивает неразъемное соединение за счет полимеризации в микрозазорах между сопрягаемыми поверхностями. При выборе такого материала ошибка в одном параметре приводит к отказу посадки: либо состав не заполнит зазор и не даст нужной прочности, либо будет вытеснен при нагреве, либо деградирует еще до эксплуатации. Инженеры и снабженцы должны принимать решение не по эмпирическому опыту, а по трем ключевым факторам: диаметральный зазор в соединении, рабочая температура узла и требуемая скорость отверждения. В статье разберем, как правильно измерить зазор, соотнести его с температурными условиями и подобрать состав, который обеспечит устойчивую фиксацию без слабых мест.
Материал полезен техническим специалистам, инженерам-конструкторам, механикам и закупщикам, которые сталкиваются с отказом посадок подшипников, втулок, муфт и шпоночных соединений либо хотят исключить такие риски на этапе выбора.
Зазор в соединении: как измерить и на что влияет
Диаметральный зазор - это расстояние между валом и втулкой или между двумя поверхностями в продольном сечении.
Именно этот параметр определяет, сколько вещества нужно залить, чтобы полностью заполнить пустоту и обеспечить равномерное распределение прочности по всей контактной поверхности.
Для slip fits (соединений с зазором) лучшая работа фиксирующего состава достигается при зазоре 0,025–0,075 мм. В этом диапазоне состав заполняет промежуток полностью, полимеризуется без пустот и обеспечивает максимальную удерживающую способность. При росте зазора за пределы 0,075 мм прочность начинает падать, так как состав не может образовать достаточно плотную полимерную матрицу по всему объему.
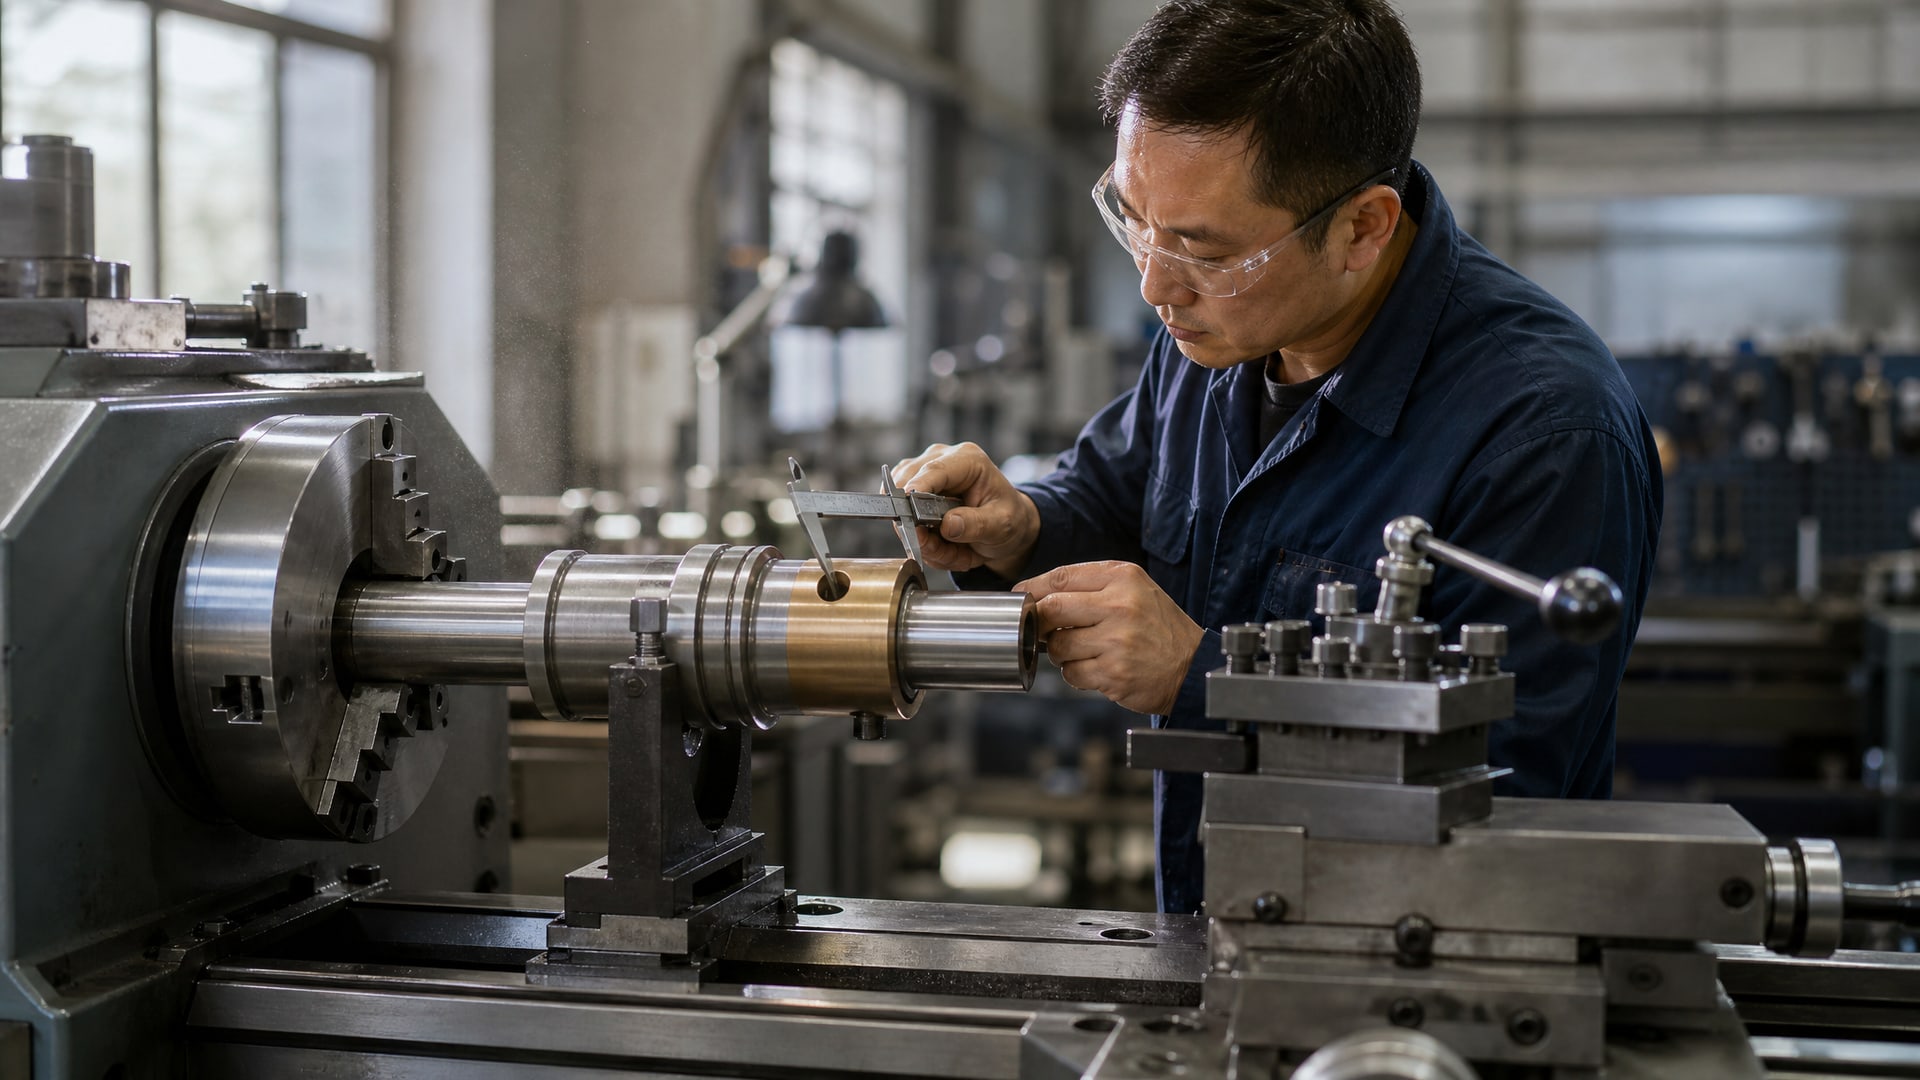
Способ измерения: - Используй микрометр или штангенциркуль с точностью до 0,01 мм. - Измеряй диаметр вала в трех местах по длине соединения и диаметр отверстия втулки в трех местах. - Определи разность диаметров и раздели пополам - это диаметральный зазор. - Если зазор нестабилен (например, 0,04 мм в одном месте и 0,1 мм в другом), нужно либо уточнить допуски, либо выбрать состав, который работает на максимальном зазоре.
Падение прочности при превышении оптимального зазора - физическое явление: микроскопические полимерные сетки анаэробного состава образуют наибольшую плотность именно при тонком равномерном слое. Когда зазор становится слишком большим, состав не может заполнить его полностью, остаются воздушные включения, и в итоге нагрузка распределяется неравномерно.
Как температура влияет на выбор фиксатора
Рабочая температура узла - второй критический параметр.
Анаэробные фиксаторы имеют верхний предел эксплуатации, за которым полимерная сетка деградирует, теряет прочность и может вымываться из соединения.
В спецификациях встречаются следующие диапазоны: - Стандартные составы: -55…+150 °C - Повышенная термостойкость: -55…+175 °C, -55…+180 °C - Особо термостойкие: -55…+200 °C и выше - Экстремальные: -55…+230 °C (для подшипников и втулок в высокотемпературных узлах)
Если рабочая температура узла составляет, например, +160 °C, то состав со звеном -55…+150 °C будет работать на краю диапазона и потеряет прочность в течение нескольких месяцев. Закупщики нередко выбирают первый найденный «термостойкий» фиксатор, не проверяя конкретный диапазон, что приводит к преждевременному отказу посадки.
При выборе нужно: - Определить максимальную температуру, которая может быть достигнута в узле при штатной эксплуатации и на пусках (если есть горячий запуск). - Взять запас не менее 20–30 °C выше максимума. - Для критичных узлов предпочесть состав с более высоким верхним пределом.
Низкие температуры также требуют внимания: при -40…-55 °C стандартный анаэробный состав может не полимеризоваться без активатора, поскольку химическая реакция замедляется. В таких условиях активатор - не опция, а необходимость.
Допустимый зазор (gap fill) и его связь с выбором состава
Каждый анаэробный фиксатор имеет максимальный допустимый зазор, который он может заполнить и правильно полимеризоваться.
Это значение называется gap fill и указывается в техдокументации.
Типичные значения: - 0,1 мм - встречается у многих универсальных фиксаторов. - 0,127 мм (примерно 0,13 мм) - распространенный стандарт. - 0,15 мм - верхний предел для обычных составов.
Превышение gap fill приводит к двум проблемам: 1. Неполная полимеризация в центре зазора, где состав не контактирует со стенками. 2. Миграция невысыхшего состава за пределы соединения, что может испортить смежные узлы и затруднить разборку.
При выборе нужно сравнить измеренный диаметральный зазор с gap fill конкретного продукта. Если зазор превышает допустимый, следует либо выбрать другой состав с более высоким gap fill, либо проверить допуски соединения и заказать переделку втулки или вала.
Пример: если зазор составляет 0,12 мм, а выбранный состав имеет gap fill 0,1 мм, нужно перепроверить измерения либо выбрать другой материал.
Таблица выбора фиксатора по зазору и температуре
| Диаметральный зазор | Рабочая температура | Рекомендуемый класс состава | Примечание |
|---|---|---|---|
| 0,025–0,05 мм | -55…+150 °C | Стандартный анаэробный фиксатор | Оптимальные условия; полная прочность |
| 0,05–0,075 мм | -55…+150 °C | Стандартный анаэробный фиксатор | Верхняя граница оптимума; проверить gap fill |
| 0,075–0,1 мм | -55…+150 °C | Фиксатор с gap fill 0,1–0,127 мм | Зазор начинает влиять на прочность; используй допуск производителя |
| 0,1–0,15 мм | -55…+150 °C | Фиксатор с gap fill 0,15 мм | Высокий зазор; требуется точный выбор состава; риск неполной полимеризации |
| Любой (до 0,3 мм) | -55…+180 °C | Повышенная термостойкость | Для посадок с повышенными температурами; проверить зазор |
| Любой (до 0,3 мм) | -55…+230 °C | Экстремальная термостойкость | Для подшипников и втулок в высокотемпературных узлах; используется редко |
| 0–0,3 мм | Ниже -40 °C | + Активатор | При низких температурах активатор сокращает время отверждения с 20–30 мин до <5 мин |
Подготовка поверхности и условия отверждения
Анаэробный фиксатор полимеризуется только при контакте со стальными или чугунными поверхностями в отсутствие кислорода.
Любое загрязнение препятствует полимеризации и приводит к вытеканию невысыхшего состава из соединения.
Требования к подготовке: - Поверхность должна быть чистой: удали окислы, ржавчину, старый фиксатор. - Обезжирь обе поверхности спиртом или ацетоном; минеральное масло, консолидол и подобные смазки блокируют полимеризацию. - Дай поверхности полностью высохнуть перед нанесением. - Избегай попадания воды, пыли и органических загрязнений.
Время отверждения при стандартных условиях (22 °C, без активатора): - Первичное схватывание: 20–30 минут. - Полное отверждение (100% прочности): 12–24 часа.
Для ускорения используется активатор, который инициирует полимеризацию за счет предоставления ионов. При нанесении активатора время схватывания сокращается до менее 5 минут, но требуется соблюдать инструкцию производителя: обычно активатор наносят на одну поверхность, состав на другую, и собирают без задержки.
Во время отверждения соединение нужно зафиксировать в неподвижном состоянии: даже малейшее смещение вала или втулки нарушит формирование полимерной сетки. Рекомендуется использовать зажим, боллард или другое приспособление.
Как проверить соответствие фиксатора вашим условиям
Правильная проверка проводится в три этапа.
Этап 1: Чтение спецификации - Открой техдокументацию (TDS) от производителя, а не от дилера. - Найди точные значения: gap fill (в мм), continuous operating temperature range (в °C), cure time (в минутах), испытание на прочность (обычно ISO 10123 для посадок). - Сравни свой диаметральный зазор с gap fill. Если зазор больше - выбери другой состав. - Сравни рабочую температуру узла с верхним пределом диапазона. Если температура близка к пределу, возьми запас в 20–30 °C.
Этап 2: Проверка типа соединения - Убедись, что состав предназначен для retaining/bearing fit (посадки подшипников, втулок, муфт), а не для фиксации резьбы. - Фиксаторы резьбы имеют другой химический состав и не обеспечат нужную прочность на срез в вал-втулочном соединении.
Этап 3: Макет или опытное соединение - Если есть сомнения, собери пробное соединение с измеренным зазором, нанеси состав согласно инструкции, дай полностью отвердеть и проверь удержание на прессе или станке. - Это займет не более часа и исключит риск серийного брака.
Частые ошибки при выборе вал-втулочного фиксатора
Ошибка 1: Игнорирование зазора Закупщик смотрит только на температуру и берет самый термостойкий состав без проверки gap fill. Результат: состав либо не заполнит зазор полностью, либо вытечет из соединения во время сборки.
Ошибка 2: Выбор по названию «Универсальный фиксатор» - расплывчатая характеристика. Один производитель называет так состав для резьбы, другой - для посадок. Всегда смотри на gap fill и тип применения в TDS.
Ошибка 3: Использование активатора без проверки Активатор ускоряет отверждение, но может изменить прочность или уменьшить время жизни состава на воздухе. Проверь совместимость в спецификации.
Ошибка 4: Сборка грязного или масляного соединения Даже отличный состав не полимеризуется, если поверхность загрязнена. Это самая частая причина отказа в полевых условиях.
Ошибка 5: Применение одного состава для всех температур «Наша фиксация работает при 150 °C, значит и при 180 °C справится» - неправильно. Степень деградации полимера нелинейна, и превышение предела на 30 °C может вызвать отказ в течение недель.
Ошибка 6: Полимеризация без выдержки «Активатор схватит за 5 минут, можно сразу нагружать» - нет. Активатор ускоряет первичное схватывание, но полная прочность достигается спустя несколько часов. В машиностроении для критичных узлов выдержку устанавливают на 12–24 часа.
Для посадок подшипников, втулок и муфт в условиях высокой температуры (свыше +150 °C) и больших нагрузок многие инженеры выбирают составы с улучшенной термостойкостью. Для фиксации вал-втулочных соединений с зазором до 0,3 мм и работой в условиях температур до +280 °C на некоторых производствах применяется особо термостойкий анаэробный клей EFELE 119. Его используют на линиях сборки узлов с жесткими требованиями к герметичности и удержанию, где стандартные составы начинают вымываться. Выбор такого материала дает инженерам предсказуемый результат и сокращает процент отказов посадок при запуске оборудования.
Часто задаваемые вопросы
Как правильно измерить диаметральный зазор в соединении?
Используй микрометр или штангенциркуль с точностью минимум 0,01 мм. Измеряй диаметр вала в трех точках и диаметр отверстия втулки в трех точках (начало, середина, конец). Вычисли разность диаметров в каждой паре. Если разности отличаются, нужно выяснить, какие допуски установлены в чертеже, и выбрать фиксатор на максимальный зазор.
Что такое gap fill и почему это важно?
Gap fill - это максимальный диаметральный зазор, который состав может заполнить и правильно полимеризоваться. Если реальный зазор превышает gap fill, состав не создаст плотную полимерную сетку, и прочность падает. Каждый фиксатор имеет свой gap fill (от 0,1 до 0,15 мм), который нужно проверять в TDS перед покупкой.
Можно ли использовать фиксатор резьбы вместо специального для посадок?
Нет. Фиксаторы резьбы имеют другой химический состав и предназначены для других зазоров и нагрузок. Они не дадут нужной прочности на срез в вал-втулочном соединении. Всегда выбирай состав, специально помеченный как «для посадок» (retaining), «для подшипников» (bearing) или «для втулок» (bushing fit).
Нужен ли активатор, если зазор маленький?
Активатор нужен при низких температурах окружающей среды (ниже +15…+20 °C) или при работе с пассивными металлами, где реакция полимеризации медленнее. При нормальных условиях (22 °C) и чистых стальных поверхностях активатор не обязателен, но сокращает время ожидания с 20–30 минут до менее 5 минут.
Какой температурный диапазон выбрать, если рабочая температура узла 160 °C?
Выбери состав с верхним пределом не менее 180–190 °C. Прямой выбор со звеном +150 °C опасен: узел будет работать на краю диапазона, и прочность начнет падать сразу. Запас в 20–30 °C гарантирует надежность на всем сроке эксплуатации.
Заключение
Выбор вал-втулочного фиксатора по зазору и температуре - это точный инженерный расчет, а не поиск «универсального» состава. Три переменные - диаметральный зазор, рабочая температура и gap fill состава - полностью определяют, будет ли посадка держать или откажет в первые же недели. Правильный выбор начинается с измерения реального зазора, проверки спецификации производителя и сравнения цифр в таблице выбора. Ошибки в этом процессе дорого обходятся: либо отказ посадки под нагрузкой, либо незапланированная разборка и переделка.
Следующий шаг: измерь диаметральный зазор в своем соединении, сверь его с gap fill и температурным диапазоном нескольких кандидатов на роль фиксатора, выбери состав с запасом по температуре не менее 20 °C и собери тестовое соединение на предприятии. Если результаты удовлетворяют требованиям, переходи на серийное производство с документированной процедурой подготовки поверхностей и времени отверждения.