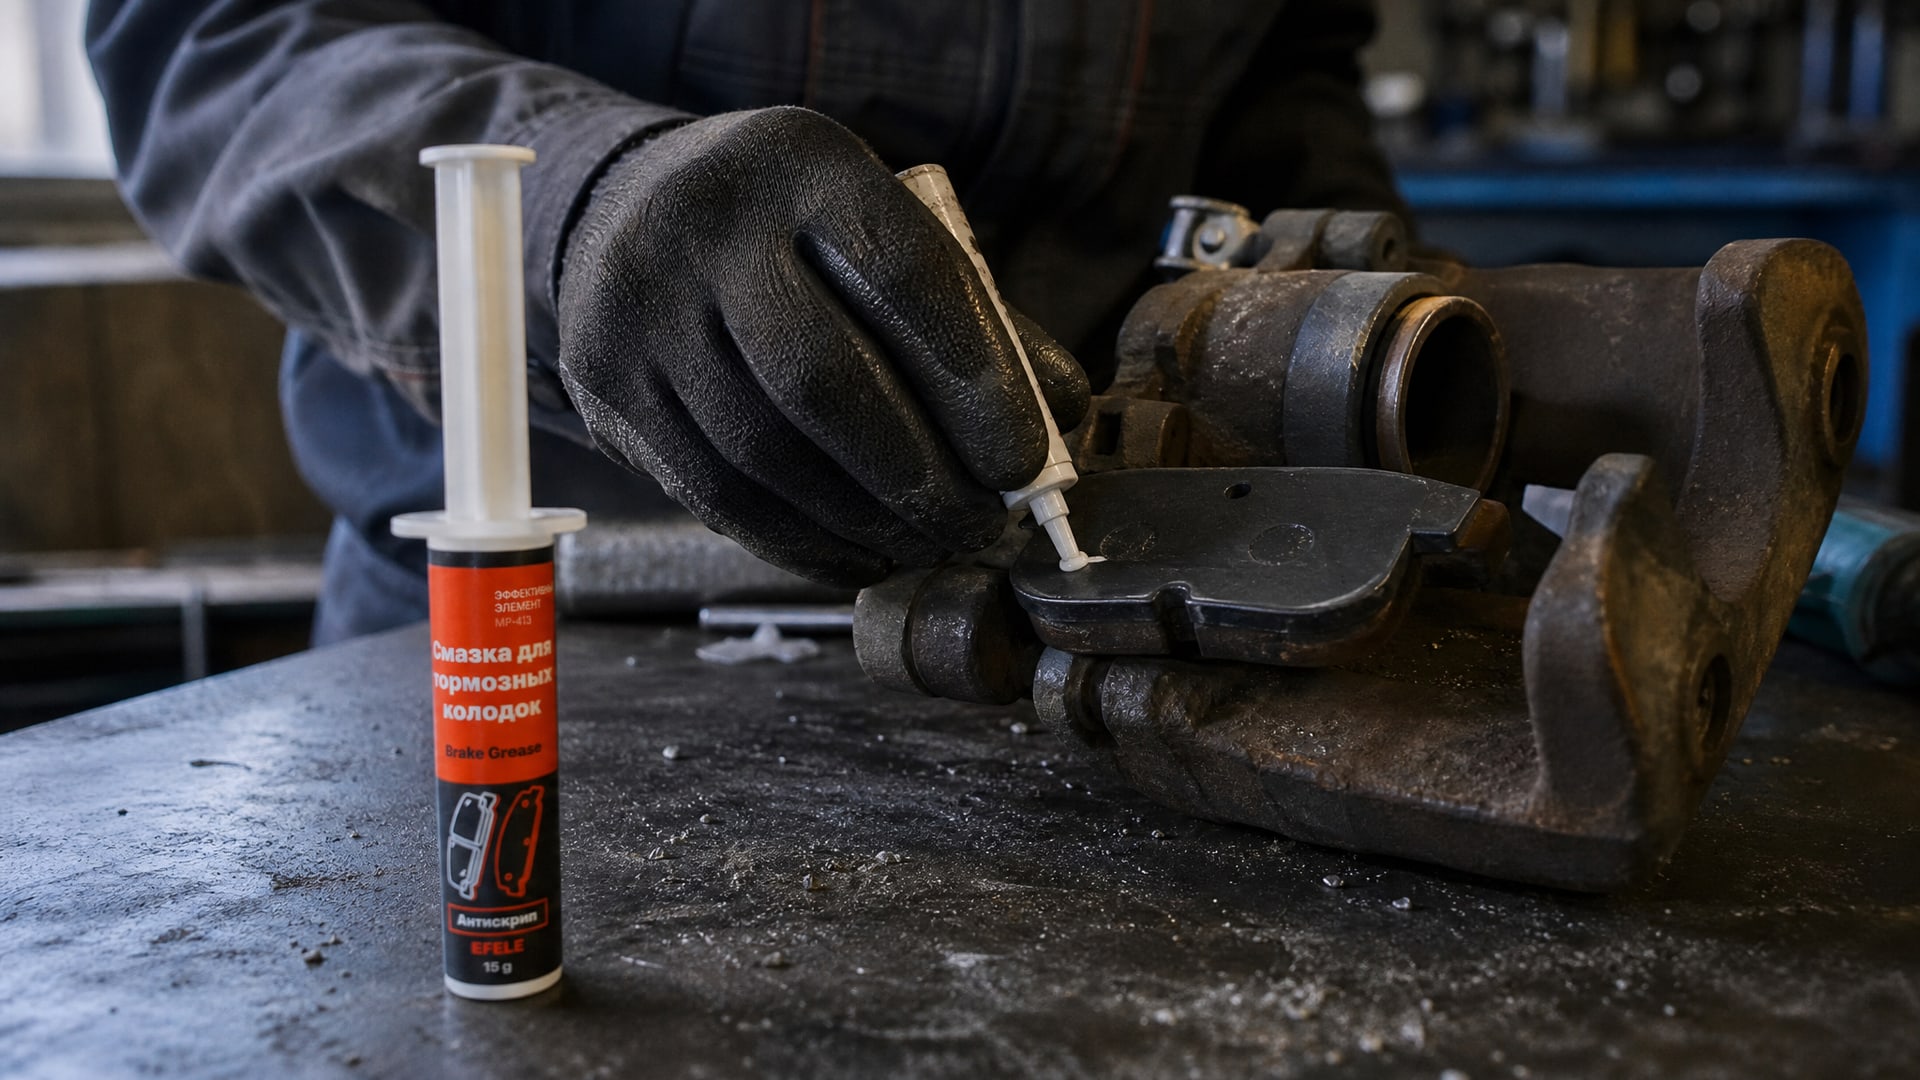
Выбор смазки для узлов с температурой выше 140 °C - задача, которая кажется простой только на первый взгляд. Инженер смотрит на паспорт и видит максимальную рабочую температуру, но это не гарантия того, что материал сработает в реальных условиях производства. За успешным внедрением высокотемпературной смазки стоит трехлетний путь: от первых лабораторных проверок через пилотные испытания на оборудовании до полномасштабного развертывания на всех проблемных узлах. В этой статье разбираем, на какие параметры смотреть при отборе, какие тесты проводить и как избежать типичных ошибок, которые приводят к преждевременному выходу из строя подшипников, цепных передач и задвижек.
Статья адресована техническим специалистам и закупщикам, которые отвечают за надежность оборудования в цехах с высокими температурами. Вы узнаете, почему одной максимальной температуры недостаточно, как структурировать процесс испытаний и какие характеристики смазки действительно критичны при температурах 200–400 °C.
Почему стандартных смазок недостаточно для высоких температур
Инженеры часто полагают, что если температура каплепадения смазки составляет 280–300 °C, то материал подойдет для узла, работающего при 200 °C.
На практике это работает лишь отчасти. Максимальная рабочая температура - это лишь один из параметров, который рассказывает о точке, при которой смазка теряет консистенцию и вытекает из зазора подшипника.
Высокотемпературная смазка должна сохранять несущую способность при нагреве, не окисляться и не испаряться. При температурах выше 100 °C минеральное масло, которое составляет 70–90% состава смазки, начинает терять молекулы и деградировать под воздействием кислорода. Загуститель - те же 10–15% - становится нестабильным, теряет влагу из структуры. Если смазка содержит присадки (медный порошок, графит, дисульфид молибдена), при высоких температурах они могут отделяться от масляной основы, и адгезия смазки к поверхности падает.
Для узлов с температурой 140–180 °C требуется температура каплепадения не ниже 200 °C, а для режимов 200–250 °C - минимум 280–300 °C. Однако это не самое главное. Испаряемость смазки при 100 °C за 22 часа должна быть не более 3%, а для более тяжелых режимов (выше 150 °C) - не более 2,0%. Окислительная стабильность проверяется специальным тестом, и в высокотемпературных смазках это требование становится определяющим.
Поэтому переход от стандартных смазок (класса NLGI 2 с температурой каплепадения 180 °C) к высокотемпературным - это не просто выбор другого артикула, а переход на материал с другими физико-химическими свойствами. И этот переход нужно делать системно: через лаборию, через пилотные испытания, через обучение персонала.
Этап 1: лабораторные тесты и первичный отсев кандидатов
Лабораторные испытания - это фундамент, на котором строится вся стратегия внедрения.
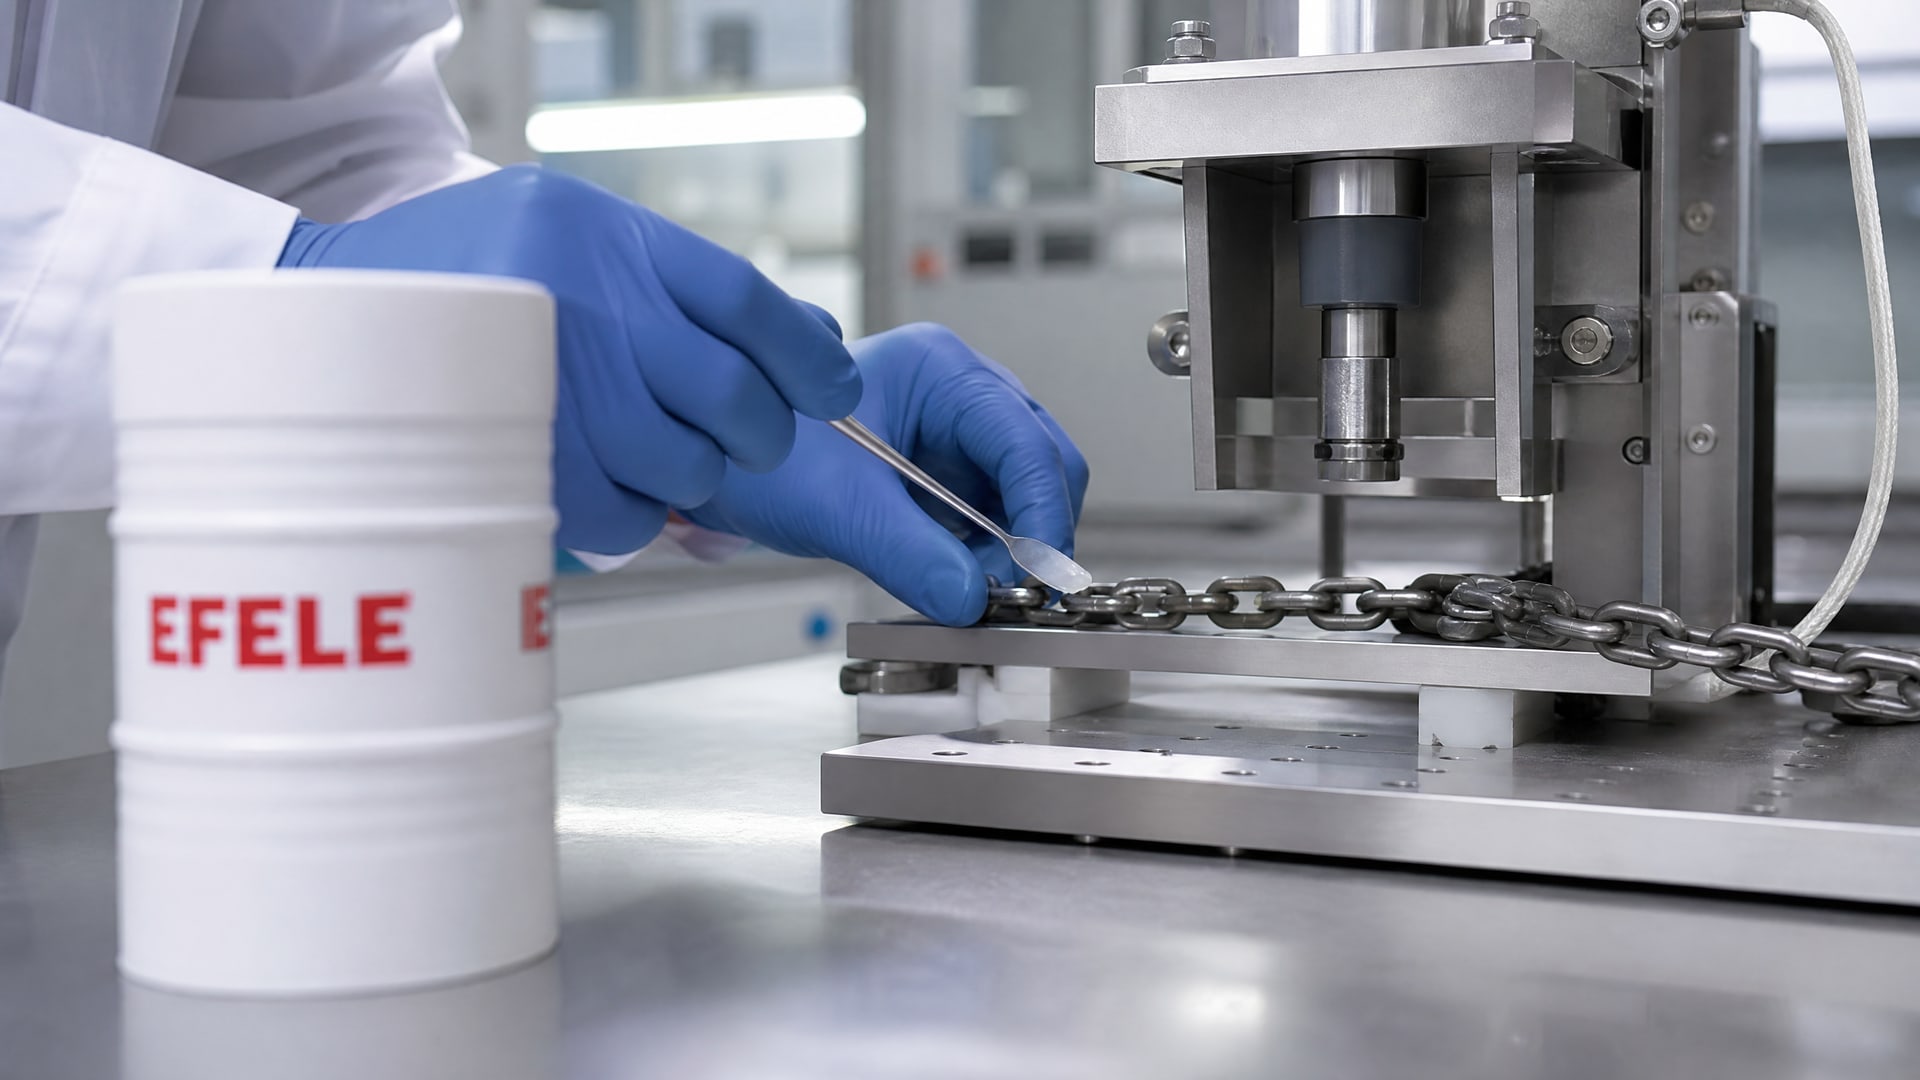
На этом этапе из десятков потенциальных кандидатов отбираются 3–5, которые имеют смысл проверять на реальном оборудовании.
Какие параметры проверяют в лаборатории
Коллоидная стабильность показывает, насколько однородна смазка и не расслаивается ли она при нагреве. Тест проводят путем нагрева образца при 100 °C в течение 24 часов и последующего визуального осмотра. Если масло отделилось от загустителя или образовались кристаллы, смазка неустойчива. На производстве это проявляется тем, что со временем смазка протекает из зазора подшипника, оставляя сухую пленку присадок, которые работают как абразив и ускоряют износ.
Прочность на сдвиг измеряется по ГОСТ и показывает, как смазка сопротивляется разрушению при высоких нагрузках. Для высокотемпературных режимов этот параметр критичен, потому что при нагреве консистенция смазки мягчеет, и без хорошей прочности на сдвиг материал быстро потеряет свою структуру.
Стойкость к пару и воде проверяют, потому что во многих производственных цехах смазка контактирует с конденсатом, дождевой водой или паром. Высокотемпературные узлы часто находятся в зонах с влажностью 80–95%, и если смазка гигроскопична, она впитает влагу, потеряет адгезию и начнет расслаиваться.
Окислительная резистентность - один из главных параметров. Тест проводят при температурах 80–100 °C в атмосфере кислорода в течение недель. Образец оценивают по изменению вязкости, кислотному числу и внешнему виду. Смазка, которая окисляется быстро, в производстве начнет образовывать темный нагар, загущаться или, наоборот, разжижаться, теряя несущую способность.
Совместимость с материалами узла - часто забываемый, но важнейший тест. Смазку наносят на образец металла (сталь, чугун, латунь), нагревают и проверяют, не произошло ли корродирования, вспучивания или растворения. Если в узле используются полимерные уплотнители, смазку тестируют на совместимость с резиной и полиуретаном: неподходящая смазка может разбухнуть уплотнение и привести к утечке смазки.
Роль стандартов при первичном отборе
ГОСТ ISO 6743-9-2013 предусматривает кодирование пластичных смазок по назначению и температурным диапазонам. Код L-X обозначает пластичную смазку общего назначения, где буква X показывает верхний предел рабочей температуры. Буква G в коде означает, что смазка пригодна для работы свыше +180 °C. Этот код - первый фильтр: если нужна смазка для 200 °C, смотрим сразу на материалы с кодом минимум L-G или выше.
На практике это выглядит так: инженер проверяет паспорт и видит, что базовое масло имеет вязкость 50 cSt при 40 °C с индексом вязкости 95. Это слишком вязкое масло с низким индексом: при нагреве на 100 °C оно потеряет вязкость сильнее, чем нужно. Для температур выше 140 °C требуется вязкость 32–100 cSt при 40 °C и индекс вязкости выше 140. Артикул отсеивается.
Аналогично: смазка класса NLGI 3 хороша для низких скоростей, но если узел работает на высоких скоростях (например, подшипник со скоростью 5000 об/мин), NLGI 3 будет слишком твердой, создаст пробуксовку и перегрев. Здесь нужна NLGI 1 или даже NLGI 0. Параметр отсеивается уже на этапе просмотра паспорта.
Результат этого этапа - таблица, где 10–15 кандидатов сужены до 3–5. Каждый из них прошел первичную проверку на соответствие требованиям по вязкости, классу NLGI, коде ГОСТ и известным параметрам окружающей среды. Эти 3–5 смазок отправляют в лабораторию на детальное тестирование.
Этап 2: детальные лабораторные испытания и выбор финалистов
На этом этапе каждый из 3–5 кандидатов проходит полный цикл испытаний, который занимает 2–4 недели.
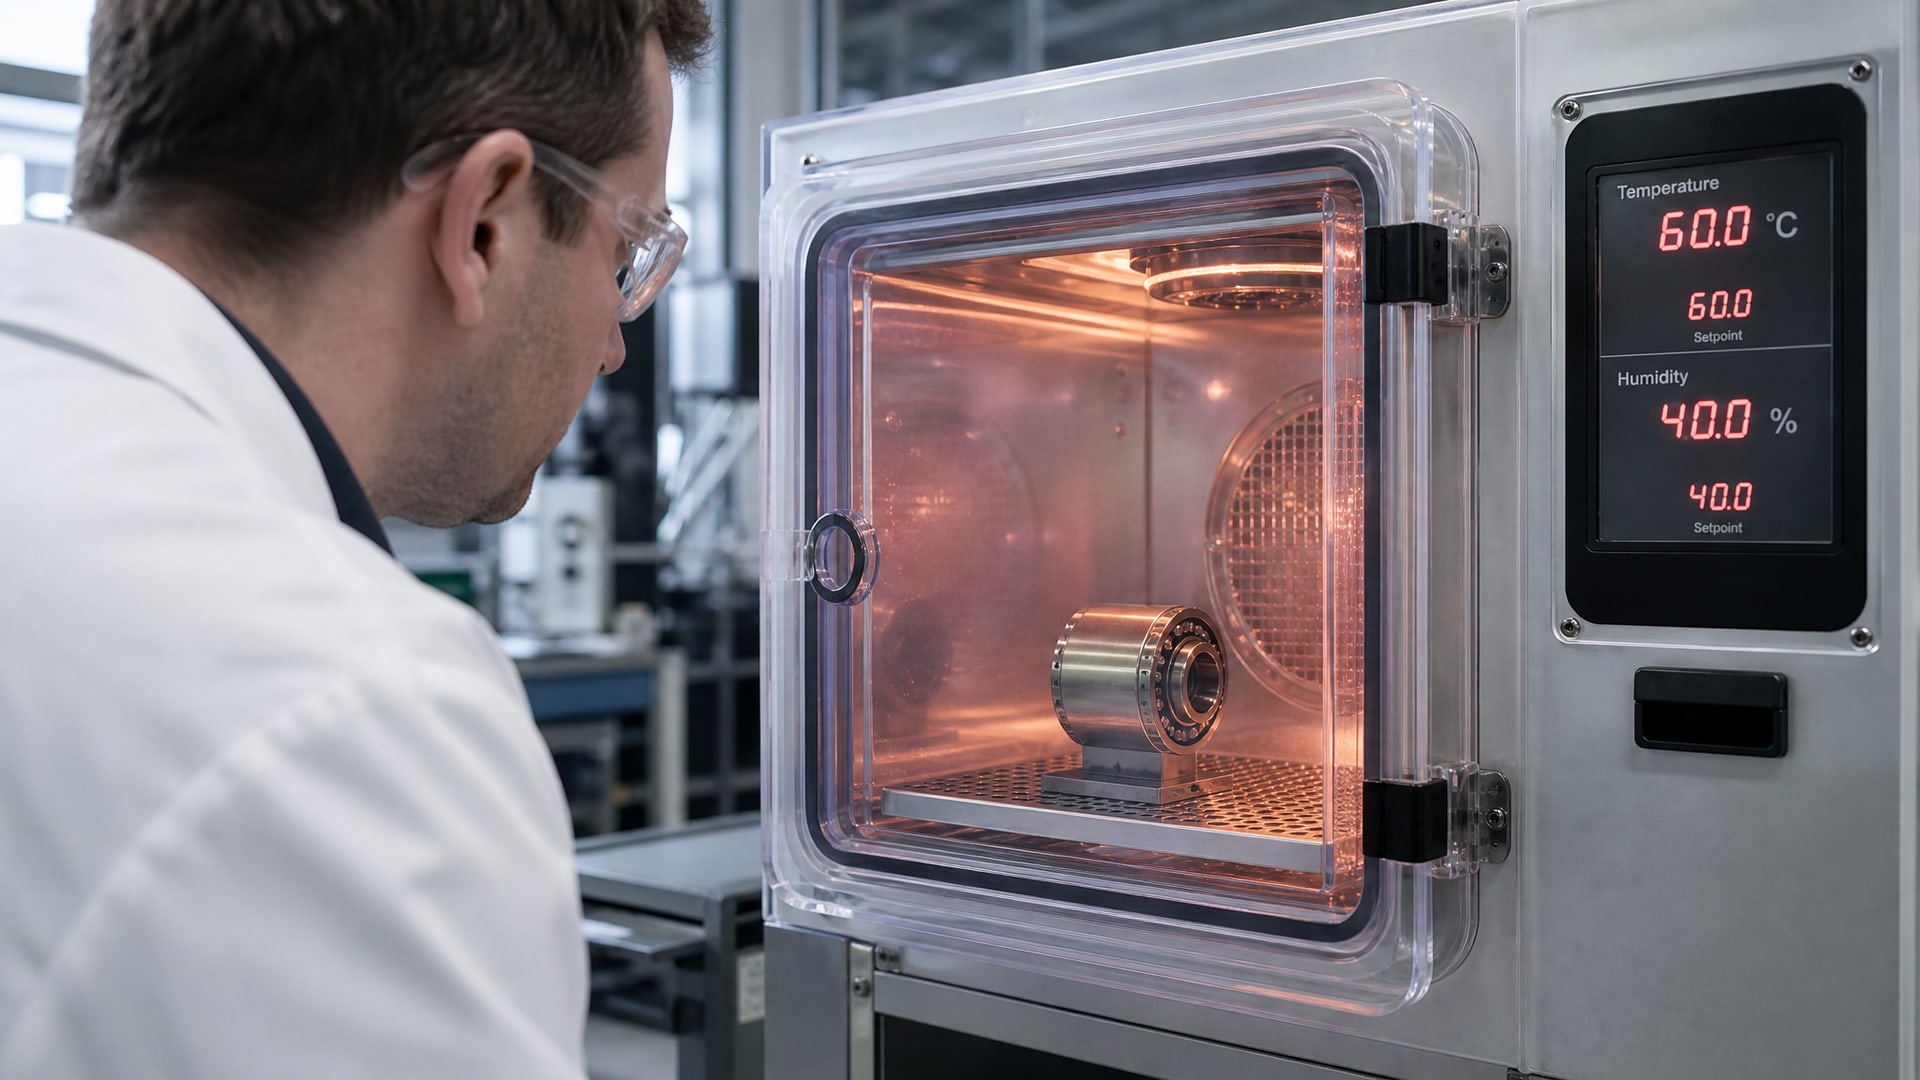
Результаты этих тестов станут основой для решения о пилотировании на реальном оборудовании.
Испытания при повышенной температуре
Образец смазки помещают в климатическую камеру при температуре 100 °C, 150 °C и 200 °C (в зависимости от рабочего диапазона узла) на срок от 24 часов до нескольких суток. Каждый день или каждые несколько часов образец извлекают и измеряют: вязкость, консистенция по пенетрометру (глубина погружения иглы), коллоидная стабильность, выделение масла.
Вязкость должна оставаться в допустимом коридоре: обычно не менее 70% от исходной вязкости при рабочей температуре. Если вязкость упала ниже этого порога, несущая способность смазки резко упадет, и подшипник начнет испытывать полусухое трение.
Консистенция по пенетрометру проверяет, не размягчилась ли смазка чрезмерно. Здесь ищут баланс: при высокой температуре смазка должна быть мягче, чем при комнатной, но не настолько, чтобы вытекать из зазора. Для NLGI 2 допустимое размягчение при 100 °C - примерно на 30–50 единиц по шкале пенетрации.
Выделение масла (масляная дистилляция) контролируют, потому что при высокотемпературном старении масляная фаза может отделяться от загустителя. Норма - не более 2–5% выделения масла за сутки при температуре испытания.
Циклические тесты температура-нагрузка
На следующем этапе смазка проходит ускоренный тест, имитирующий реальные циклы: нагрев-охлаждение-нагрузка. Образец помещают в испытательный стенд, который нагревает смазку до 150 °C, затем охлаждает до 50 °C, затем снова нагревает, и так повторяют 50–100 циклов. На каждом цикле измеряют изменение консистенции, проверяют отделение масла, ищут признаки окисления (потемнение, запах).
Такой тест показывает, как смазка ведет себя в реальных условиях, где узел циклически нагревается и охлаждается: например, подшипник вентилятора летом нагревается при работе, ночью остывает, утром снова нагревается. Если смазка не выдерживает такие циклы, она быстро деградирует и теряет защитные свойства.
Тест окислительной стабильности
Образец смазки помещают в аппарат окисления при температуре 90–120 °C в атмосфере кислорода на время от 72 часов до недели. Каждые 24 часа смазку анализируют: измеряют кислотное число (показывает накопление кислот из окисления), вязкость, консистенцию.
Нормальная смазка за неделю при 100 °C накопит кислотное число не более 2–3 мг КОН/г. Если смазка окисляется быстро, кислотное число растет до 5–10, смазка темнеет, загущается, и на производстве это быстро проявится: увеличится трение в подшипнике, температура поднимется еще выше, что ускорит дальнейшее окисление - замкнутый круг.
Результаты лабораторного этапа
После 2–4 недель тестирования остается 1–2 смазки, которые прошли все проверки. Они заходят в рекомендации инженера с такой формулировкой: «Смазка X подходит для узла при температурах до 220 °C с вязкостью базового масла 50 cSt при 40 °C, классом NLGI 2, испаряемостью 2,0% при 150 °C и окислительной резистентностью, подтвержденной 500-часовым тестом». Это уже не общее пожелание, а конкретное инженерное решение, подкрепленное данными.
Этап 3: пилотные испытания на реальном оборудовании
Лабораторные тесты - это моделирование, а реальность всегда сложнее.
На пилотной стадии отобранная смазка наносится на 2–5 узлов в цехе, которые работают в максимально жестких условиях. Целью этапа является проверка того, что лабораторные результаты переносятся на производство.
Подготовка к пилотированию
Перед нанесением смазки старое покрытие удаляется полностью: используются специальные очистители или механическое удаление (тряпка, щетка, при необходимости промывка). Это критично, потому что старая и новая смазка могут быть несовместимы, и их смешивание приведет к непредсказуемому поведению.
После очистки узел тестируется в исходном состоянии: если это подшипник, измеряют температуру его корпуса термодатчиком, люминометром или тепловизором; если это цепная передача, проверяют натяжение, температуру на разных участках. Эти данные - baseline, на фоне которого оценивается эффект от новой смазки.
Новая смазка наносится согласно регламенту: тонкой пленкой, не чрезмерно. Для подшипников это обычно означает небольшое количество смазки (1–2 грамма), которое распределяется при вращении. Для цепей - прокладывается вдоль длины цепи с интервалом 10–20 см. Излишки смазки убирают после сборки узла, чтобы она не проникла в соседние зоны.
Мониторинг на протяжении пилотного периода
Пилотный период обычно длится 1–3 месяца. За это время смазка должна доказать, что она работает в реальных условиях так же, как предсказывали лабораторные тесты.
Температура узла контролируется ежедневно или еженедельно (в зависимости от критичности). Если исходная температура была 160 °C, а после нанесения новой смазки она упала до 145 °C и удерживается на этом уровне - это хороший знак. Снижение температуры указывает на лучшую смазываемость и меньшее трение. Если температура осталась той же или выросла - смазка не подходит, и нужно вернуться к лабораторному этапу.
Вибрация и шум проверяют слухом и приборами. Высокотемпературная смазка, которая теряет консистенцию при нагреве, может привести к повышенному шуму подшипника и вибрации. На пилотном этапе это заметно в течение первой недели; если этого не произошло, смазка, вероятно, адекватна.
Каждые 2–3 недели смазку визуально проверяют: вынимают пробу с узла, смотрят на цвет, консистенцию, наличие частиц износа. При нормальной работе смазка остается желтой или коричневой; если она почернела, это может означать интенсивное окисление или контакт с грязью. Если в смазке видны металлические частицы или абразивные зерна, это признак активного износа, и нужно проверить, нет ли перегрузки на узел.
Интеграция в процесс переподмазки
На пилотном этапе также определяется оптимальный интервал переподмазки. Если узел работает при постоянной высокой температуре, смазка испаряется быстрее, и переподмазка требуется чаще, чем при комнатной температуре. Типичный интервал для высокотемпературных узлов - каждые 250–500 часов работы, в то время как для стандартных смазок это 1000–2000 часов.
На пилотном этапе инженер устанавливает переподмазку каждые 200–300 часов и смотрит, как быстро смазка теряет свойства. Если узел остается холодным и тихим все это время, интервал можно увеличить. Если за 300 часов температура начала расти, интервал сокращают до 200 часов.
Эта информация ляжет в основу графика переподмазки на этапе промышленного внедрения.
Обучение персонала на пилотном этапе
Персонал, который будет применять смазку, должен понять ее особенности уже на пилотной стадии. Мастеру или технику нужно показать, как правильно очищать узел перед нанесением смазки, как наносить материал без избытка, как определить визуально, что смазка начинает стареть и требует замены.
Если персонал привык к универсальной литиевой смазке, которая терпит некоторые ошибки при применении, высокотемпературная смазка обычно более привередлива. Небольшие отклонения от регламента (избыток смазки, неполная очистка старого материала, неправильный интервал переподмазки) могут привести к отказу и обратить инженеров от этого материала.
Поэтому на пилотном этапе часто проводится 1–2 часовая инструктаж, и пилотируемые узлы становятся полигоном для отработки процедур.
Этап 4: анализ результатов пилотирования и решение о масштабировании
После 1–3 месяцев пилотирования инженер собирает данные: температуры, интервалы переподмазки, затраты на замену, видимые улучшения.
Критерии успешного пилотирования
Температура узла снизилась на 5–15 °C или стабилизировалась на новом, более низком уровне и не растет дальше.
Интервал переподмазки определен четко: например, «каждые 400 часов работы» вместо неопределенного «по мере необходимости».
Визуальное состояние смазки остается приемлемым: цвет не переходит в черный, консистенция не размягчается чрезмерно, в пробах нет крупных частиц износа.
Отсутствуют отказы и аварии, связанные со смазкой.
Стоимость владения предсказуема: известна цена смазки, известен расход, известен интервал переподмазки.
Если хотя бы три из этих пяти пунктов выполнены, смазка рекомендуется к промышленному внедрению.
Если результаты неоднозначные (температура упала, но смазка быстро темнеет), возвращаются в лабораторию, и инженер обсуждает с производителем, можно ли модифицировать состав: усилить окислительную стабильность, добавить присадки, изменить класс NLGI.
Расчет затрат и ROI
На этом этапе инженер подсчитывает, во что обойдется переход на новую смазку для всего парка оборудования. Если на предприятии 50 узлов, и каждый требует переподмазки каждые 400 часов, то за год (при 2000 часов работы в год) это 250 переподмазок. Если новая смазка стоит дороже старой в два раза, но интервал переподмазки удваивается, то итоговые затраты на смазку остаются теми же, но экономятся расходы на труд (меньше переподмазок).
Кроме того, инженер оценивает косвенные выгоды: меньше простоев из-за отказов подшипников, меньше срочных замен оборудования, дольше служат подшипники. Эти выгоды часто перекрывают увеличение затрат на саму смазку.
Эта калькуляция - основание, на котором руководство производства принимает решение о масштабировании.
Этап 5: промышленное внедрение и стандартизация
Если пилотирование прошло успешно, наступает этап массового внедрения.
На этом этапе смазка переходит с экспериментального статуса в регулярное использование на всех или большей части оборудования.
Стандартизация процесса и регламент
Первое, что делается, - это письменный регламент, который подписывают инженер и руководство цеха. Регламент включает:
Точное наименование смазки (артикул, производитель, допуски).
Узлы, для которых применяется смазка, с указанием их идентификации (номер в реестре оборудования).
Процедура очистки узла перед нанесением (какие очистители, какой инструмент, как долго).
Процедура нанесения (сколько смазки, с какой стороны, как долго работает узел после нанесения перед его заборой).
Интервал переподмазки в часах работы и в календарных днях.
Процедура осмотра смазки (когда, как часто, какие параметры проверяются).
Критерии замены смазки: если цвет почернел, если консистенция размягчилась, если интервал между переподмазками сократился.
Ответственные лица: кто делает переподмазку, кто контролирует, кто принимает решение о замене смазки.
Регламент вывешивается в цехе и обсуждается на инструктаже с техниками и мастерами.
Управление запасами и закупки
На этом этапе смазка добавляется в систему управления запасами. Закупщик определяет, сколько смазки нужно держать на складе в зависимости от числа узлов, интервала переподмазки и сезонности (летом узлы могут требовать более частую переподмазку, чем зимой).
Если на производстве 50 узлов, переподмазка каждые 400 часов, и каждая переподмазка требует 50 грамм смазки, то за год нужно 250 × 50 = 12,5 кг смазки. Добавляют запас на случай внеплановых замен (обычно +20%), итого закупают 15 кг в год.
Смазка закупается в упаковке, которая удобна для применения. Для высокотемпературных смазок типичны упаковки 400 мл картриджи для пневматических шприцев, 1-литровые банки или 20-литровые ведерки. Выбор упаковки зависит от объема и частоты использования.
Система мониторинга и сигналы о необходимости переподмазки
Часто на этом этапе вводится система напоминаний. Это может быть бумажная табличка на узле, электронная база данных с автоматическими оповещениями или просто отметка в журнале. Суть одна: техник видит, когда узел последний раз переподмазывался, и знает, когда это надо повторить.
Для критичных узлов может быть установлен датчик температуры, который снимает показания в режиме реального времени и передает их на монитор. Если температура узла превышает допустимую (например, 200 °C при нормальной работе на уровне 180 °C), это сигнал к проверке смазки и, вероятно, к ее замене или переподмазке раньше обычного графика.
Анализ данных и корректировка процесса
На этом этапе инженер еженедельно или ежемесячно собирает данные: сколько переподмазок было выполнено, какова была температура узлов, были ли какие-то отказы, как быстро темнеет смазка. Эти данные позволяют корректировать процесс.
Если выясняется, что смазка темнеет быстрее, чем ожидалось, и в цехе повышенная влажность, инженер может рекомендовать более устойчивый к влаге состав или чаще менять смазку.
Если некоторые узлы требуют переподмазки чаще, чем другие, инженер может проверить эти узлы на предмет перегрузки или неправильного выравнивания.
Эти корректировки продолжаются в течение 6–12 месяцев промышленного внедрения, пока процесс не стабилизируется и не станет предсказуемым.
Специальные случаи: подшипники, цепи и задвижки при температурах выше 200 °C
Для различных типов узлов рекомендации по выбору смазки различаются.
Подшипники при температурах 200–300 °C
Для подшипников (шариковых, роликовых) при высоких температурах критичны три параметра: вязкость базового масла, класс NLGI и индекс вязкости. При температурах 200–250 °C базовое масло должно иметь вязкость 50–100 cSt при 40 °C и индекс вязкости не менее 140. Класс NLGI обычно 1 или 2; для высокоскоростных подшипников выбирают NLGI 1, для низкоскоростных - NLGI 2.
Температура каплепадения должна быть минимум на 50 °C выше максимальной рабочей температуры, то есть не менее 280 °C для узла, работающего при 230 °C.
Испаряемость - не более 2,0% при 150 °C за испытание по стандарту.
Для иллюстрации применения высокотемпературных смазок в экстремальных условиях: когда инженеры выбирают материал для тормозных систем с температурами выше 600 °C, они обращаются к специализированным составам вроде EFELE Смазка для тормозных колодок (NLGI 1, до +1100 °C), хотя для обычных подшипников такие экстремальные материалы не нужны.
Цепные передачи при температурах 150–200 °C
Цепи работают по другому механизму: смазка должна проникать между звеньями и роликами, оставляя равномерный слой. При высокотемпературных цепных передачах используются либо консистентные смазки класса NLGI 1–2 (которые наносятся редко, но надолго держатся на цепи), либо жидкие масла (которые наносятся более часто).
Для температур 150–200 °C класс NLGI 1 часто предпочтительнее, потому что мягкая консистенция легче проникает в зазоры. Вязкость базового масла 32–80 cSt при 40 °C, индекс вязкости 140+.
Испаряемость критична: смазка на цепи испаряется из-за ветра и тепла, и если испаряемость выше 3%, цепь быстро становится сухой, и износ ускоряется.
На практике в цехах с высокотемпературными цепными передачами часто используют материалы, которые уже доказали свою надежность на многих участках производства, выбирая проверенные составы с известным расходом и длительностью интервала подмазки.
Задвижки, крестовины и резьбовые соединения при температурах 250–400 °C
Для задвижек в парораспределительных системах, работающих при 300–350 °C, требуется специальный подход. Эти узлы имеют медленное движение (низкие скорости), высокие нагрузки и контакт с паром.
Здесь часто используют графитовые смазки (с содержанием 5–15% графита) или медные смазки. По данным источников, графитовые смазки пригодны примерно до 400 °C, а медные составы могут работать до 1100 °C (хотя для 400-градусных задвижек обычно используют графитовые, так как они дешевле и проще в применении).
Для крестовин в шпиндельных системах, работающих на сухом трении и высоких температурах, используют также графитовые пасты (не полностью консистентные смазки, а скорее порошкообразные материалы, которые образуют сухую смазывающую пленку).
Консистенция здесь менее критична, чем адгезия и способность образовывать твердую смазывающую пленку. Вязкость базового масла здесь вторична, главное - графит или медь.
Частые ошибки при выборе и внедрении высокотемпературных смазок
Ошибка 1: выбор по одной максимальной температуре
Инженер видит, что узел работает при 200 °C, смотрит на паспорт смазки и видит «до 250 °C» - и считает, что подходит. На практике температура каплепадения 250 °C при рабочей температуре 200 °C слишком близко к краю. Смазка начнет мягчеть и вытекать из подшипника. Нужно как минимум 280–300 °C.
Ошибка 2: смешивание старой и новой смазок
Если перед нанесением новой высокотемпературной смазки не полностью очистить узел от старой смазки, они смешаются и создадут непредсказуемый материал. Старая литиевая смазка может быть несовместима с новой кальциевой или сложноэфирной основой, и в результате получится загущенная, нестабильная смесь.
Ошибка 3: избыток смазки
Инженеры часто думают, что больше смазки - это лучше. При высокотемпературной работе избыток смазки приводит к перегреву (трение в самой смазке), ускоренному окислению и утечкам. Смазку наносят тонкой пленкой, и при вращении узла она распределяется равномерно.
Ошибка 4: игнорирование испаряемости
Высокотемпературная смазка может иметь отличную температуру каплепадения и вязкость, но если испаряемость 5–10% при рабочей температуре, смазка испарится за 20–50 часов работы, оставляя сухую пленку. Этого часто не видно на паспорте, если там нет измерений испаряемости при реальной рабочей температуре (150–200 °C), а только при 100 °C.
Ошибка 5: неправильный выбор класса NLGI
Если для высокоскоростного подшипника (5000+ об/мин) выбрана смазка NLGI 3, узел будет перегреваться уже в течение первой недели работы. NLGI слишком высокий, и смазка не может циркулировать внутри подшипника.
Ошибка 6: отсутствие графика переподмазки
На производстве часто нет четкого графика переподмазки высокотемпературных узлов. Техник смазывает их по наитию, когда вспомнит или когда узел уже закипит. Результат: узлы либо переподмазаны (избыток смазки, перегрев), либо недоподмазаны (износ). Нужен регламент с интервалом в часах работы.
Часто задаваемые вопросы
Какая смазка для высокой температуры подходит для подшипников при 200 °C?
Для подшипников при 200 °C требуется смазка с базовым маслом вязкостью 50–100 cSt при 40 °C, индексом вязкости свыше 140, классом NLGI 1–2, температурой каплепадения минимум 280 °C и испаряемостью не более 2% при 150 °C. Выбор конкретного материала зависит от скорости подшипника: NLGI 1 для высоких скоростей, NLGI 2 для низких.
Как долго служит смазка при высокой температуре?
При стабильной температуре 180–200 °C качественная высокотемпературная смазка служит 400–600 часов работы до замены. При температурах 250–300 °C интервал сокращается до 200–400 часов. Сокращение срока связано с ускорением окисления и испаряемости смазки при более высокой температуре. Точный интервал определяется опытным путем при пилотировании.
Графитовая смазка для высоких температур - на что обращать внимание?
Графитовая смазка для высоких температур подходит для медленных узлов (крестовины, задвижки, резьбовые соединения) при температурах до 400 °C. Главное - проверить содержание графита (5–15%), адгезию к поверхности, совместимость с материалами узла и окислительную стабильность базового масла. Консистенция (NLGI) здесь вторична.
Смазка для высоких температур до 400 °C - что это может быть?
Смазки для работы до 400 °C обычно содержат графит, медь или керамические присадки. При 300–400 °C жидкая масляная фаза теряет значение, и главную роль играют твердые смазывающие вещества, которые образуют сухую пленку на поверхности. Такие смазки часто имеют консистенцию ближе к пасте, а не к традиционной пластичной смазке.
Какой интервал переподмазки у смазки для высоких температур?
Интервал переподмазки зависит от температуры, скорости узла и типа нагрузки. При 180–200 °C обычный интервал 400–600 часов. При 250–300 °C интервал сокращается до 200–400 часов. На пилотной стадии внедрения интервал уточняется экспериментально: смазка наносится каждые 200–300 часов, и если узел остается холодным и чистым, интервал можно увеличить.
Заключение
Путь от лабораторных тестов к промышленному внедрению высокотемпературной смазки занимает обычно 1–3 года и включает пять ключевых этапов: первичный отсев кандидатов по паспортным данным, детальные лабораторные испытания, пилотирование на 2–5 узлах, анализ результатов и принятие решения о масштабировании, и наконец промышленное внедрение с регламентом и мониторингом.
Успех этого процесса зависит от понимания того, что максимальная температура - это лишь один из десяти параметров, которые нужно проверять. Вязкость базового масла, индекс вязкости, класс NLGI, температура каплепадения, испаряемость, окислительная стабильность и совместимость с материалами узла - все эти параметры работают вместе. Ошибка в любом из них приводит к отказу на производстве.
Первый шаг - это актуализировать регламент выбора смазки под вашу производственную среду (температуры, типы узлов, интервалы работы) и провести пилотирование на одном-двух критичных узлах. Это позволит за 1–2 месяца понять, подходит ли материал, и избежать ошибочных массовых закупок. После пилотирования и подтверждения результатов смазка добавляется в стандартный регламент обслуживания оборудования, и затем масштабируется на все узлы с регулярным мониторингом состояния.