Выбор рабочей жидкости для электроэрозионного станка напрямую влияет на качество обработки, стабильность процесса и срок службы оборудования. Многие специалисты ошибочно считают, что для электроэрозии подойдет любая техническая жидкость, но на самом деле каждый тип станка требует среды с определенными свойствами: для проволочно-вырезной EDM используют деионизированную воду, для прошивной - углеводородные диэлектрики, для супердрелей - специальные эмульсии. Статья поможет инженерам и закупщикам разобраться в критериях подбора, понять различие между водными и масляными средами, а также найти отечественные решения, которые не уступают импортным аналогам по качеству и надежности.
Технические специалисты и производственные подразделения часто сталкиваются с проблемой: импортные жидкости дороги, поставки нестабильны, а о характеристиках отечественных продуктов информации мало. В этом материале мы рассмотрим, на какие параметры ориентироваться при выборе, как правильно применять жидкость на станке и какие отечественные альтернативы доказали свою эффективность в цехах.
Различие диэлектриков и рабочих сред в зависимости от типа EDM-станка
Электроэрозионная обработка включает несколько технологически отличающихся операций, и для каждой требуется своя рабочая среда.
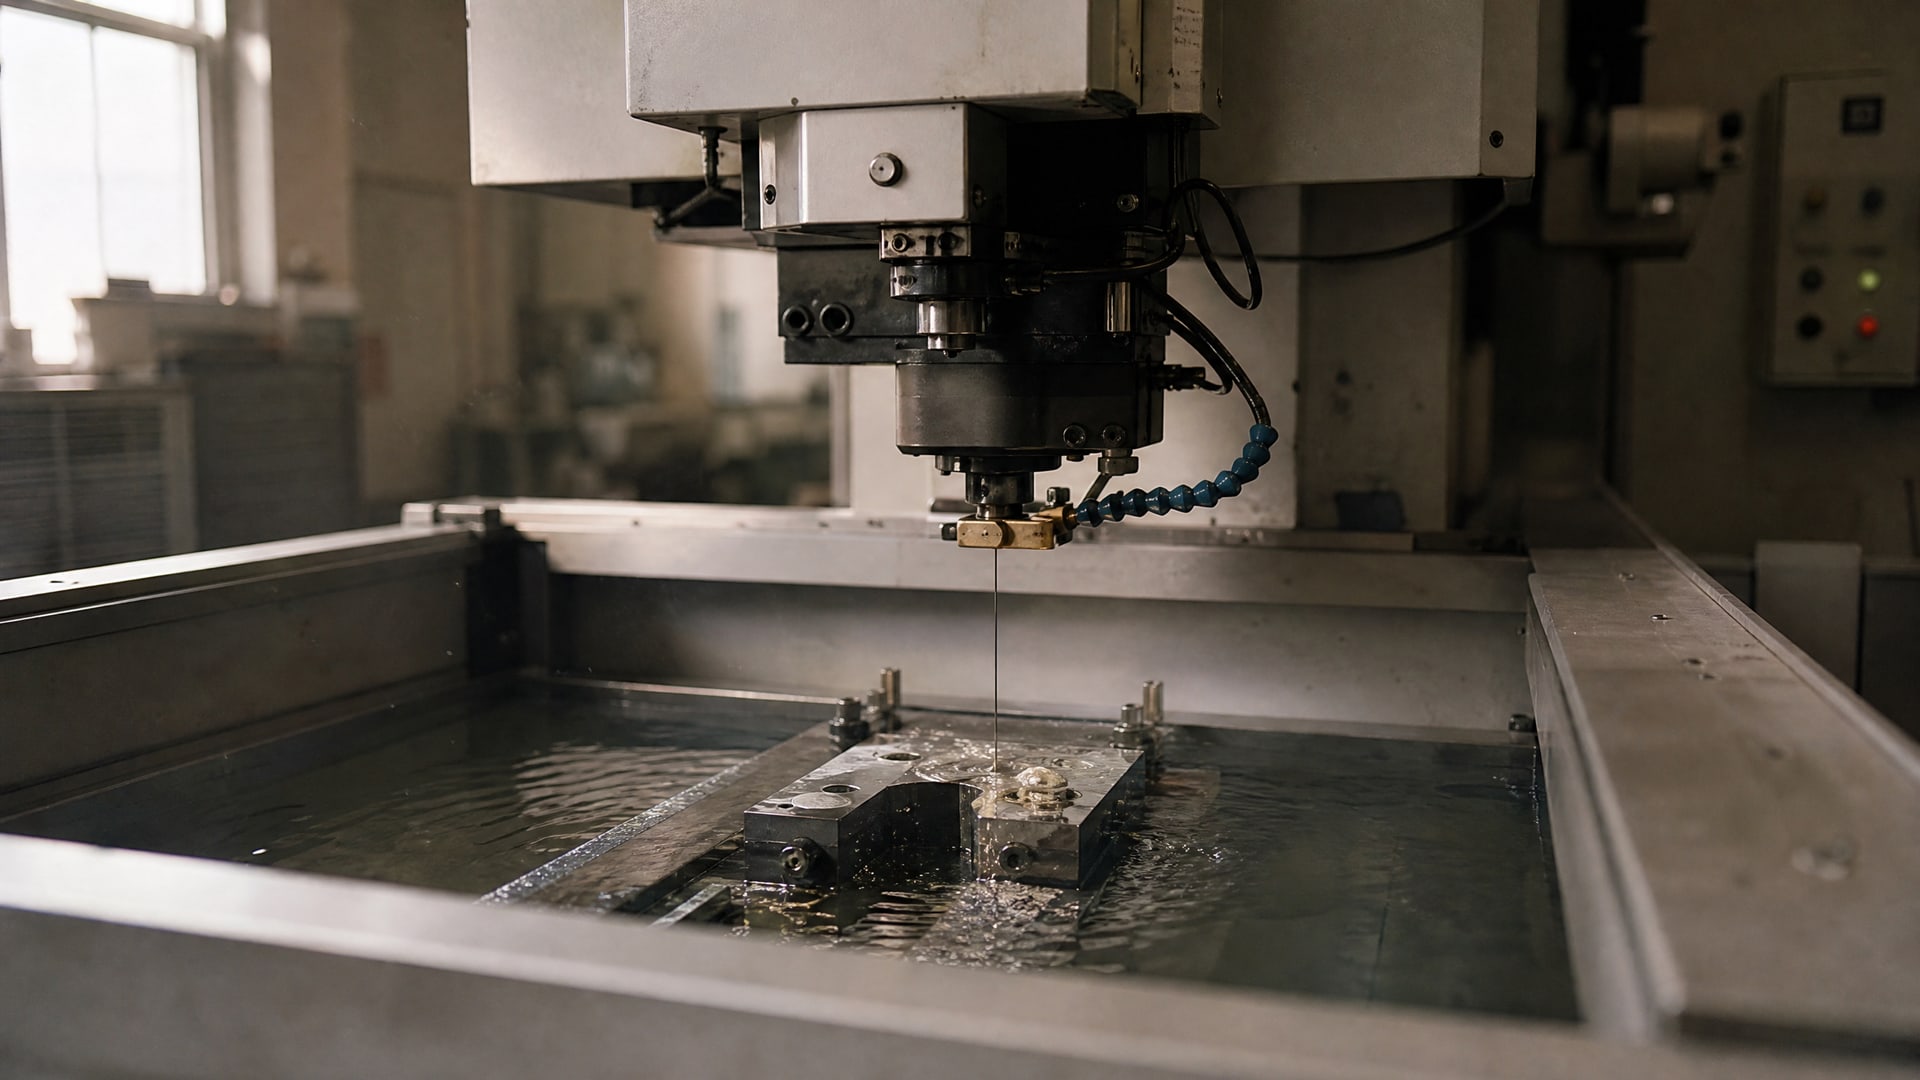
При проволочно-вырезной EDM электроды (проволока) и заготовка разделены узким зазором, через который протекает жидкость. Здесь используют деионизированную воду, которая обладает необходимой диэлектрической прочностью, низкой вязкостью для беспрепятственного промыва и хорошей теплоемкостью.
Для прошивной EDM (изготовление пресс-форм, сложные полости) применяют углеводородные диэлектрики - они обеспечивают лучший контроль разряда, более чистую поверхность и долгий срок службы электрода. Кинематическая вязкость масляных диэлектриков в чистовых режимах составляет 1,8–3,1 × 10⁻⁴ м²/с, на черновых режимах может быть выше -5–6,5 × 10⁻⁴ м²/с.
Для супердрелей и микрообработки берут деионизированную воду или специальные водные системы. Неправильный выбор типа среды приводит к нестабильности разряда, плохой фильтруемости, перегреву и скоплению мусора в зазоре, что замедляет процесс и портит деталь.
Ключевые технические параметры при выборе диэлектрика
Когда определен тип жидкости, нужно проверить ее основные эксплуатационные характеристики.
Диэлектрическая прочность - способность жидкости противостоять электрическому пробою - влияет на стабильность разряда и воспроизводимость режима. Для EDM-масел важна высокая диэлектрическая прочность, особенно если станок работает на режимах с высокой энергией импульса.
Температура вспышки критична для безопасности. На участках без специальной вытяжки и пожарной защиты рекомендуют избегать керосина и выбирать диэлектрики с температурой вспышки выше 100 °C. Низкая испаряемость снижает потери жидкости в воздух, стабилизирует концентрацию и уменьшает запах, что актуально для цехов с ограниченной вентиляцией.
Фильтруемость - способность жидкости проходить через сетку фильтра, не закупоривая ее. Загрязнение абразивными частицами (копоть эрозии, остатки электрода) быстро деградирует смазывающие и охлаждающие свойства; поэтому на станках с замкнутой системой циркуляции ставят фильтры и периодически проверяют чистоту. Антикоррозионные свойства защищают стальные детали станка и заготовку от ржавления при хранении и в межсменный период.
Выбор жидкости в зависимости от глубины обработки и типа материала
При проволочно-вырезной EDM высота детали существенно влияет на выбор вязкости.
Если деталь выше 300–500 мм, нужна более вязкая жидкость, которая удержит в себе шлам (мелкие продукты эрозии) и обеспечит стабильный промыв по всей глубине реза. Тонкие жидкости быстро отводят расплавленный материал, но при большой глубине мусор может осесть в нижней части зазора и привести к замыканиям.
Материал заготовки тоже имеет значение. Для закаленных сталей и твердых сплавов чаще берут углеводородные диэлектрики с хорошей адгезией (смачивающей способностью) к поверхности. Для алюминия и его сплавов требуется диэлектрик с повышенными антикоррозионными свойствами, чтобы предотвратить локальное окисление и появление полос на чистовой поверхности. Титан и его сплавы особенно требовательны при шлифовании - далее об этом подробнее.
При выборе всегда нужно сверяться с руководством по эксплуатации станка: производитель указывает перечень разрешенных диэлектриков и диапазоны допустимых вязкостей, чтобы не выйти за пределы его конструктивных и электрических параметров.
Особенности выбора СОЖ для шлифования и обработки титана
Шлифование титана и его сплавов предъявляет повышенные требования к смазке и охлаждению.
Титан характеризуется низкой теплопроводностью, высокой химической активностью и склонностью к налипанию на режущий зерно - если охлаждение неправильное, абразивный инструмент перегревается и теряет твердость, а на обработанной поверхности остаются вмятины и царапины.
Для шлифования титана рекомендуются масляные или концентрированные эмульсии с концентрацией 10–15%, тогда как для обычной стали хватает 2–5%. Выше концентрация - выше количество смазывающих молекул, которые образуют защитную пленку на поверхности металла и предотвращают налипание стружки. Синтетические и полусинтетические СОЖ обеспечивают прозрачность раствора, что позволяет оператору видеть процесс через охлаждающую жидкость и вовремя заметить проблемы.
Для цветных металлов, включая титан, встречается рекомендация по концентрации 5–8% в зависимости от режима и типа удаляемой стружки. Главное - не выбирать универсальную эмульсию «на все случаи жизни» в надежде, что она закроет и шлифование стали, и титана; титан потребует пересчета концентрации или смены жидкости на более «жирную».
При шлифовании твердых сплавов (победит, карбид вольфрама) необходимо выбирать специальные синтетические СОЖ без компонентов, которые вызывают выщелачивание кобальта - связующего в твердом сплаве. Кобальт придает сплаву пластичность; его потеря делает материал хрупким и неработоспособным.
Критерии соответствия отечественных жидкостей требованиям станка
Многие закупщики сомневаются, подойдет ли отечественная жидкость вместо импортной.
Ответ зависит не от флага производителя, а от того, соответствуют ли ее параметры техническому регламенту станка. Проверь вязкость: она должна быть в пределах, указанных в паспорте оборудования. Потрогай образец диэлектрика на предмет его прозрачности и отсутствия мутности - это первый признак загрязнения или старения.
Попроси у поставщика сертификат с указанием температуры вспышки, диэлектрической прочности (в кВ), испаряемости и фильтруемости. Если поставщик не может предоставить эти данные, это повод усомниться в надежности. На производстве, где применяют отечественную жидкость, часто обнаруживают, что главное преимущество - не цена, а предсказуемость поставок, техническая поддержка и возможность быстро согласовать параметры с заводом-производителем.
На некоторых линиях фасовки и в ремонтных службах закупщики второй-третий год возвращаются к отечественным диэлектрикам именно потому, что они дешевле, при этом обеспечивают не худший результат, чем импортные, если правильно подобраны по вязкости и диэлектрическим свойствам. Это рациональный выбор, а не компромисс.
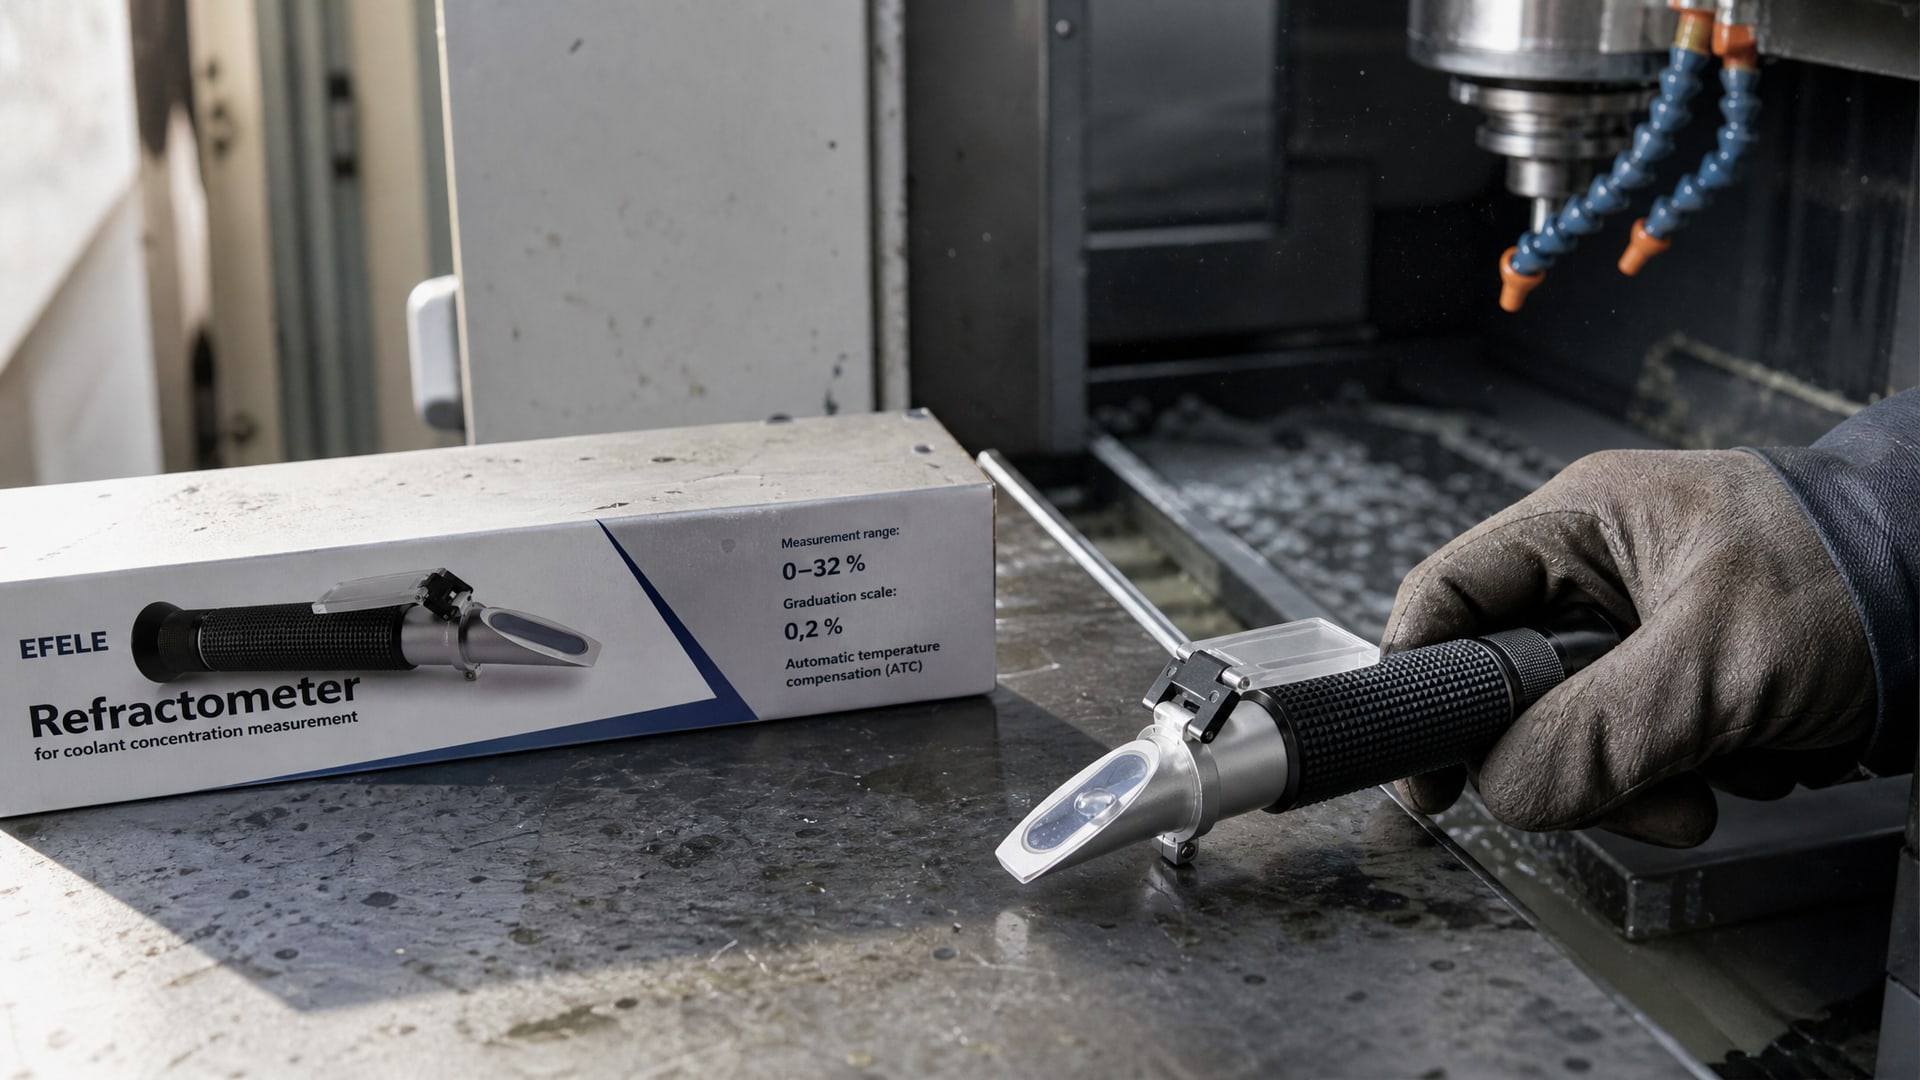
Когда оцениваешь отечественное решение, проведи пробную обработку партии деталей и сравни поверхность, скорость съема и стабильность режима с известным стандартом. Если результаты совпадают, жидкость прошла испытание. Для масляных EDM-диэлектриков можно провести тест на диэлектрическую прочность прямо на участке, используя портативный приборчик; это займет несколько минут.
Специфичный момент: при замене жидкости промой систему циркуляции - остатки старого состава в трубках и клапанах могут снизить эффективность новой жидкости. EFELE CF-661, отечественная альтернатива импортным маслам для электроэрозии, часто берут именно за сочетание стабильной диэлектрической прочности, низкой вязкости для чистовых режимов и доступности: свойства не требуют переналадки станка при переходе с импортного аналога, а цена и наличие на складе спасают срок поставки.
Фильтрация и обслуживание системы циркуляции
Забытая многими, но критически важная часть работы с EDM-жидкостями - регулярная фильтрация.
На проволочно-вырезных станках с замкнутой циркуляцией ставят сетчатые фильтры, которые задерживают частицы размером 5–10 микрон и крупнее. По мере накопления грязи фильтр закупоривается, и расход жидкости падает; это немедленно отражается на качестве поверхности и стабильности процесса.
Загрязнение абразивными частицами ускоряет окисление и старение жидкости: молекулы диэлектрика распадаются под действием температуры и механического воздействия копоти эрозии, образуется осадок, и жидкость теряет свои свойства. На практике при хорошей фильтрации жидкость служит месяцы; при плохой - недели.
Проверяй чистоту не реже одного раза в смену для интенсивно работающих участков. Если жидкость потемнела, стала мутной или появился запах гари - это сигналы к немедленной замене. На некоторых заводах практикуют отстой: отключают станок, дают жидкости 2–3 часа на отстояние, затем сливают осадок со дна резервуара и продолжают работу.
Для шлифовальных машин с открытой подачей СОЖ фильтрация менее критична, но все равно нужна; накопление стружки и загрязнений в масле ухудшает смазывающие свойства и может привести к коррозии. Раз в месяц промывай поддон, удаляй скопившиеся осадки и стружку. При смене СОЖ протри все каналы и магниты в системе.
Практические рекомендации при замене импортной жидкости на отечественную
Переход на отечественную жидкость требует внимательного подхода, но не критичен, если следовать процедуре.
Первый шаг - сравни технические паспорта: вязкость, температура вспышки, диэлектрическая прочность, испаряемость и антикоррозионные присадки должны быть близки к параметрам того продукта, что стоял на станке раньше. Если вязкость сильно отличается (например, импортный аналог 3 × 10⁻⁴ м²/с, а отечественный 5 × 10⁻⁴ м²/с), может потребоваться пересчет режимов.
Перед заливкой тщательно промой систему: откачай старую жидкость, пропусти через фильтр дистиллированную воду (для водных систем) или промывочное масло (для масляных), затем просушь. Остатки старого состава способны снизить эффективность нового и привести к образованию осадка.
Залей новую жидкость и дай ей поработать на холостом ходу 30–60 минут, контролируя температуру и давление в системе. Если видишь всплески давления или необычный звук, остановись и проверь фильтр - он может оказаться закупорен. После холостого хода обработай тестовую деталь и сравни качество поверхности. Если результат удовлетворителен, можно переходить на обычный режим работы.
Документируй смену жидкости в журнале обслуживания: дата, тип и объем, состояние системы до и после замены. Это поможет отследить тренд: если качество неожиданно упало через неделю после смены, причину легче найти.
Часто задаваемые вопросы
Чем отличается электроэрозия от шлифования в части выбора рабочей жидкости?
Электроэрозия - процесс с импульсным электрическим разрядом, требующий высокой диэлектрической прочности жидкости и стабильности электрических свойств. Шлифование - механическое, основано на срезании абразивным зерном; здесь приоритет на охлаждении, смазке и удалении стружки. Для EDM берут деионизированную воду или масла с четко определенной вязкостью; для шлифования - СОЖ, которые могут быть синтетическими, минеральными или полусинтетическими с концентрацией 2–15% в зависимости от материала.
Почему титан требует более высокой концентрации СОЖ при шлифовании?
Титан имеет низкую теплопроводность, поэтому тепло от трения зерна аккумулируется на поверхности и в зерне, быстро перегревая его. Титан также химически активен и налипает на инструмент, увеличивая трение. Высокая концентрация СОЖ (10–15%) обеспечивает толстую защитную пленку, эффективнее отводит тепло и препятствует налипанию. Для стали хватает 2–5%, потому что она лучше проводит тепло и менее активна.
Как проверить, подходит ли отечественная жидкость для моего станка?
Получи техпаспорт станка и сравни вязкость, температуру вспышки и диэлектрическую прочность отечественного продукта с допусками производителя. Поставщик обязан предоставить эти данные. Затем обработай пробную партию и оцени качество поверхности. Если результаты совпадают с известным стандартом и процесс стабилен, жидкость подходит.
Что делать, если после замены жидкости упало качество поверхности?
Сначала проверь фильтр - он может быть забит. Затем замеры вязкость с помощью вискозиметра: вязкость может отличаться от заявленной, что повлияет на режим. Третий шаг - убедись, что система промыта перед заливкой новой жидкости; остатки старого состава образуют осадок. Если проблема в новой жидкости, верни поставщику образец на анализ.
Насколько часто нужно менять жидкость для электроэрозии?
На проволочно-вырезных станках с хорошей фильтрацией жидкость служит 3–6 месяцев интенсивной работы. На прошивных - дольше, если система не забивается осадком. Признаки к замене: потемнение, мутность, запах гари, падение диэлектрической прочности. Проверяй чистоту не реже раза в смену.
Заключение
Выбор рабочей жидкости для электроэрозии и шлифования - задача, требующая внимания к техническим параметрам, а не только к цене или стране происхождения. Для каждого типа станка и материала существуют четко определенные требования: вязкость, диэлектрическая прочность, температура вспышки, антикоррозионные и смазывающие свойства. Отечественные жидкости способны надежно работать, если они подобраны по этим критериям, а система циркуляции регулярно очищается.
Перед закупкой получи технический паспорт станка, запроси у поставщика сертификат с полным набором параметров, проведи пробную обработку и только после этого переходи на новую жидкость. Регулярная фильтрация, своевременная замена и аккуратное обслуживание системы обеспечат стабильный процесс, качественную поверхность и долгий ресурс оборудования. Начни с одного участка, отследи результаты две-три недели, затем масштабируй на остальное производство.