РПС
Производство и поставки продуктов:
СОЖ, СОТС, масла, смазки, очистители,
специальные смазочные покрытия
+7 (831) 217-22-12
+7 (903) 602-12-07
Заказать звонок
Компания
  • О компании
  • Вакансии
  • Реквизиты
  • Контакты
Каталог
  • BECHEM
    BECHEM
    • Антифрикционные покрытия
    • Защита от коррозии и очистители
      • Защита от коррозии
      • Очистители
    • Пасты и спреи
      • Пасты
      • Спреи
    • Смазки
      • Арматурные смазки
      • Смазки для железнодорожных применений
      • Смазки для открытых и закрытых передач
      • Смазки для пластмасс
      • Смазки для подшипников качения и скольжения
      • Смазки для ходовой части и тормозных систем
      • Смазки для электроконтактов
    • Смазочные масла
      • Гидравлические жидкости
      • Индустриальные редукторные и циркуляционные масла
      • Масла для компрессоров и пневматических инструментов
      • Масла для цепей
      • Силиконовые масла
    • Смазочные материалы для пищевой и фармацевтической промышленностей
      • Смазки для пищевой и фармацевтической промышленностей
      • Смазочные масла для пищевой и фармацевтической промышленностей
    • СОТС для операций обработки давлением
      • Масла для холодного прессования
      • СОТС для волочения труб
      • СОТС для листовой формовки
      • СОТС для объемной формовки
    • СОТС для процессов металлообработки со снятием стружки
      • Berufluid
      • Водосмешиваемые смазочно-охлаждающие жидкости
      • Не смешиваемые с водой смазочно-охлаждающие среды
      • Оборудование для обслуживания СОЖ и СОТС
      • Сервисные продукты по обслуживанию СОЖ и СОТС
    • Экологичные смазочные и технологические материалы
      • Экологичные смазки
      • Экологичные смазочные масла
      • Экологичные смазочные материалы для железных дорог
  • EFELE
    EFELE
    • Анаэробные составы
    • Антифрикционные покрытия
    • Жидкие уплотнители
    • Защитные покрытия
    • Масла
    • Материалы в дозаторах
    • Материалы с пищевым допуском
    • Оборудование
    • Очистители
    • Пасты
    • Смазки
    • СОЖ
  • ВЕЗДЕШКА
    ВЕЗДЕШКА
  • YUNPRO
    YUNPRO
    • Смазки общего назначения
    • Жидкости для металлообработки
      • Эмульгированные СОЖ
      • Чистые технологические масла
      • Разделительные агенты
    • Специальные смазки
      • Высокотемпературные смазки
      • Водостойкие смазки для тяжелых условий эксплуатации
      • Малошумные смазки
      • Смазки для высокоскоростных подшипников
      • Автомобильные смазки
      • Смазки для тросов
      • Смазки для открытых зубчатых передач
    • Промышленные масла
      • Турбинные масла
      • Цепные масла
      • Железнодорожные масла
      • Масла для шин
      • Гидравлические масла
      • Трансмиссионные масла
      • Циркуляционные масла
      • Компрессорные масла
  • Газпромнефть
    Газпромнефть
    • Индустриальные смазочные материалы (IND)
      • Гидравлические масла
      • Индустриальные масла Gazpromneft без присадок
      • Компрессорные масла
      • Масла для бумагоделательных машин
      • Масла для направляющих скольжения
      • Масла для прокатных станов
      • Масла закалочные и теплоносители
      • Масла разделительные
      • Масла-мягчители
      • Осевые масла
      • Пластичные смазки Gazpromneft
      • Редукторные масла
      • Трансмиссионно-гидравлические масла
      • Турбинные масла
      • Циркуляционные масла
    • Смазочные материалы для коммерческого транспорта (CVL)
      • G-Family
      • Gazpromneft
    • Смазочные материалы для потребительского сегмента (PVL)
      • G-Family
      • Gazpromneft
  • MODENGY
    MODENGY
    • Адаптивные смазочные материалы
    • Антифрикционные покрытия
    • Графеновые смазочные материалы
    • Оборудование
    • Очистители
    • Специальные растворители
    • Твердосмазочные пасты
    • Функциональные покрытия
  • РПС
    РПС
    • Очистители
    • Смазки
  • Оборудование
    Оборудование
    • pH-метр для СОТС, СОЖ
    • Биоконтроль
    • Ручной рефрактометр
    • Пневмосистема для перекачки жидкости
    • Кондуктометр
    • Скиммер Bandskimmer
    • Смеситель для приготовления эмульсии
    • Скиммер для СОЖ M-12/30
    • Скиммер для СОЖ M-11/30
    • Скиммер для СОЖ M-10/30
    • Скиммер для СОЖ M-02/30
    • Скиммер для СОЖ M-01/30
    • Скиммер для СОЖ M-00/30
    • Скиммер для СОЖ C-12/30
    • Скиммер для СОЖ C-11/30
    • Скиммер для СОЖ C-10/30
    • Скиммер для СОЖ C-02/30
    • Скиммер для СОЖ C-01/30
    • Скиммер для СОЖ C-00/30
  • Смазка как Краска
    Смазка как Краска
Статьи
Новости
Библиотека
Контакты
    РПС
    Компания
    • О компании
    • Вакансии
    • Реквизиты
    • Контакты
    Каталог
    • BECHEM
      BECHEM
      • Антифрикционные покрытия
      • Защита от коррозии и очистители
        • Защита от коррозии
        • Очистители
      • Пасты и спреи
        • Пасты
        • Спреи
      • Смазки
        • Арматурные смазки
        • Смазки для железнодорожных применений
        • Смазки для открытых и закрытых передач
        • Смазки для пластмасс
        • Смазки для подшипников качения и скольжения
        • Смазки для ходовой части и тормозных систем
        • Смазки для электроконтактов
      • Смазочные масла
        • Гидравлические жидкости
        • Индустриальные редукторные и циркуляционные масла
        • Масла для компрессоров и пневматических инструментов
        • Масла для цепей
        • Силиконовые масла
      • Смазочные материалы для пищевой и фармацевтической промышленностей
        • Смазки для пищевой и фармацевтической промышленностей
        • Смазочные масла для пищевой и фармацевтической промышленностей
      • СОТС для операций обработки давлением
        • Масла для холодного прессования
        • СОТС для волочения труб
        • СОТС для листовой формовки
        • СОТС для объемной формовки
      • СОТС для процессов металлообработки со снятием стружки
        • Berufluid
        • Водосмешиваемые смазочно-охлаждающие жидкости
        • Не смешиваемые с водой смазочно-охлаждающие среды
        • Оборудование для обслуживания СОЖ и СОТС
        • Сервисные продукты по обслуживанию СОЖ и СОТС
      • Экологичные смазочные и технологические материалы
        • Экологичные смазки
        • Экологичные смазочные масла
        • Экологичные смазочные материалы для железных дорог
    • EFELE
      EFELE
      • Анаэробные составы
      • Антифрикционные покрытия
      • Жидкие уплотнители
      • Защитные покрытия
      • Масла
      • Материалы в дозаторах
      • Материалы с пищевым допуском
      • Оборудование
      • Очистители
      • Пасты
      • Смазки
      • СОЖ
    • ВЕЗДЕШКА
      ВЕЗДЕШКА
    • YUNPRO
      YUNPRO
      • Смазки общего назначения
      • Жидкости для металлообработки
        • Эмульгированные СОЖ
        • Чистые технологические масла
        • Разделительные агенты
      • Специальные смазки
        • Высокотемпературные смазки
        • Водостойкие смазки для тяжелых условий эксплуатации
        • Малошумные смазки
        • Смазки для высокоскоростных подшипников
        • Автомобильные смазки
        • Смазки для тросов
        • Смазки для открытых зубчатых передач
      • Промышленные масла
        • Турбинные масла
        • Цепные масла
        • Железнодорожные масла
        • Масла для шин
        • Гидравлические масла
        • Трансмиссионные масла
        • Циркуляционные масла
        • Компрессорные масла
    • Газпромнефть
      Газпромнефть
      • Индустриальные смазочные материалы (IND)
        • Гидравлические масла
        • Индустриальные масла Gazpromneft без присадок
        • Компрессорные масла
        • Масла для бумагоделательных машин
        • Масла для направляющих скольжения
        • Масла для прокатных станов
        • Масла закалочные и теплоносители
        • Масла разделительные
        • Масла-мягчители
        • Осевые масла
        • Пластичные смазки Gazpromneft
        • Редукторные масла
        • Трансмиссионно-гидравлические масла
        • Турбинные масла
        • Циркуляционные масла
      • Смазочные материалы для коммерческого транспорта (CVL)
        • G-Family
        • Gazpromneft
      • Смазочные материалы для потребительского сегмента (PVL)
        • G-Family
        • Gazpromneft
    • MODENGY
      MODENGY
      • Адаптивные смазочные материалы
      • Антифрикционные покрытия
      • Графеновые смазочные материалы
      • Оборудование
      • Очистители
      • Специальные растворители
      • Твердосмазочные пасты
      • Функциональные покрытия
    • РПС
      РПС
      • Очистители
      • Смазки
    • Оборудование
      Оборудование
      • pH-метр для СОТС, СОЖ
      • Биоконтроль
      • Ручной рефрактометр
      • Пневмосистема для перекачки жидкости
      • Кондуктометр
      • Скиммер Bandskimmer
      • Смеситель для приготовления эмульсии
      • Скиммер для СОЖ M-12/30
      • Скиммер для СОЖ M-11/30
      • Скиммер для СОЖ M-10/30
      • Скиммер для СОЖ M-02/30
      • Скиммер для СОЖ M-01/30
      • Скиммер для СОЖ M-00/30
      • Скиммер для СОЖ C-12/30
      • Скиммер для СОЖ C-11/30
      • Скиммер для СОЖ C-10/30
      • Скиммер для СОЖ C-02/30
      • Скиммер для СОЖ C-01/30
      • Скиммер для СОЖ C-00/30
    • Смазка как Краска
      Смазка как Краска
    Статьи
    Новости
    Библиотека
    Контакты
      РПС
      • Компания
        • Назад
        • Компания
        • О компании
        • Вакансии
        • Реквизиты
        • Контакты
      • Каталог
        • Назад
        • Каталог
        • BECHEM
          • Назад
          • BECHEM
          • Антифрикционные покрытия
          • Защита от коррозии и очистители
            • Назад
            • Защита от коррозии и очистители
            • Защита от коррозии
            • Очистители
          • Пасты и спреи
            • Назад
            • Пасты и спреи
            • Пасты
            • Спреи
          • Смазки
            • Назад
            • Смазки
            • Арматурные смазки
            • Смазки для железнодорожных применений
            • Смазки для открытых и закрытых передач
            • Смазки для пластмасс
            • Смазки для подшипников качения и скольжения
            • Смазки для ходовой части и тормозных систем
            • Смазки для электроконтактов
          • Смазочные масла
            • Назад
            • Смазочные масла
            • Гидравлические жидкости
            • Индустриальные редукторные и циркуляционные масла
            • Масла для компрессоров и пневматических инструментов
            • Масла для цепей
            • Силиконовые масла
          • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Назад
            • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Смазки для пищевой и фармацевтической промышленностей
            • Смазочные масла для пищевой и фармацевтической промышленностей
          • СОТС для операций обработки давлением
            • Назад
            • СОТС для операций обработки давлением
            • Масла для холодного прессования
            • СОТС для волочения труб
            • СОТС для листовой формовки
            • СОТС для объемной формовки
          • СОТС для процессов металлообработки со снятием стружки
            • Назад
            • СОТС для процессов металлообработки со снятием стружки
            • Berufluid
            • Водосмешиваемые смазочно-охлаждающие жидкости
            • Не смешиваемые с водой смазочно-охлаждающие среды
            • Оборудование для обслуживания СОЖ и СОТС
            • Сервисные продукты по обслуживанию СОЖ и СОТС
          • Экологичные смазочные и технологические материалы
            • Назад
            • Экологичные смазочные и технологические материалы
            • Экологичные смазки
            • Экологичные смазочные масла
            • Экологичные смазочные материалы для железных дорог
        • EFELE
          • Назад
          • EFELE
          • Анаэробные составы
          • Антифрикционные покрытия
          • Жидкие уплотнители
          • Защитные покрытия
          • Масла
          • Материалы в дозаторах
          • Материалы с пищевым допуском
          • Оборудование
          • Очистители
          • Пасты
          • Смазки
          • СОЖ
        • ВЕЗДЕШКА
        • YUNPRO
          • Назад
          • YUNPRO
          • Смазки общего назначения
          • Жидкости для металлообработки
            • Назад
            • Жидкости для металлообработки
            • Эмульгированные СОЖ
            • Чистые технологические масла
            • Разделительные агенты
          • Специальные смазки
            • Назад
            • Специальные смазки
            • Высокотемпературные смазки
            • Водостойкие смазки для тяжелых условий эксплуатации
            • Малошумные смазки
            • Смазки для высокоскоростных подшипников
            • Автомобильные смазки
            • Смазки для тросов
            • Смазки для открытых зубчатых передач
          • Промышленные масла
            • Назад
            • Промышленные масла
            • Турбинные масла
            • Цепные масла
            • Железнодорожные масла
            • Масла для шин
            • Гидравлические масла
            • Трансмиссионные масла
            • Циркуляционные масла
            • Компрессорные масла
        • Газпромнефть
          • Назад
          • Газпромнефть
          • Индустриальные смазочные материалы (IND)
            • Назад
            • Индустриальные смазочные материалы (IND)
            • Гидравлические масла
            • Индустриальные масла Gazpromneft без присадок
            • Компрессорные масла
            • Масла для бумагоделательных машин
            • Масла для направляющих скольжения
            • Масла для прокатных станов
            • Масла закалочные и теплоносители
            • Масла разделительные
            • Масла-мягчители
            • Осевые масла
            • Пластичные смазки Gazpromneft
            • Редукторные масла
            • Трансмиссионно-гидравлические масла
            • Турбинные масла
            • Циркуляционные масла
          • Смазочные материалы для коммерческого транспорта (CVL)
            • Назад
            • Смазочные материалы для коммерческого транспорта (CVL)
            • G-Family
            • Gazpromneft
          • Смазочные материалы для потребительского сегмента (PVL)
            • Назад
            • Смазочные материалы для потребительского сегмента (PVL)
            • G-Family
            • Gazpromneft
        • MODENGY
          • Назад
          • MODENGY
          • Адаптивные смазочные материалы
          • Антифрикционные покрытия
          • Графеновые смазочные материалы
          • Оборудование
          • Очистители
          • Специальные растворители
          • Твердосмазочные пасты
          • Функциональные покрытия
        • РПС
          • Назад
          • РПС
          • Очистители
          • Смазки
        • Оборудование
          • Назад
          • Оборудование
          • Оборудование для обслуживания cмазочно-охлаждающих жидкостей (СОЖ)
        • Смазка как Краска
      • Статьи
      • Новости
      • Библиотека
      • Контакты
      • Подбор СОЖ для металлообработки
      • Подбор СОЖ для волочения
      • +7 (831) 217-22-12
        • Назад
        • Телефоны
        • +7 (831) 217-22-12
        • +7 (903) 602-12-07
        • Заказать звонок
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      • Главная
      • Информация
      • Тренды
      • Технология подготовки поверхности крупногабаритных деталей перед нанесением АФП

      Технология подготовки поверхности крупногабаритных деталей перед нанесением АФП

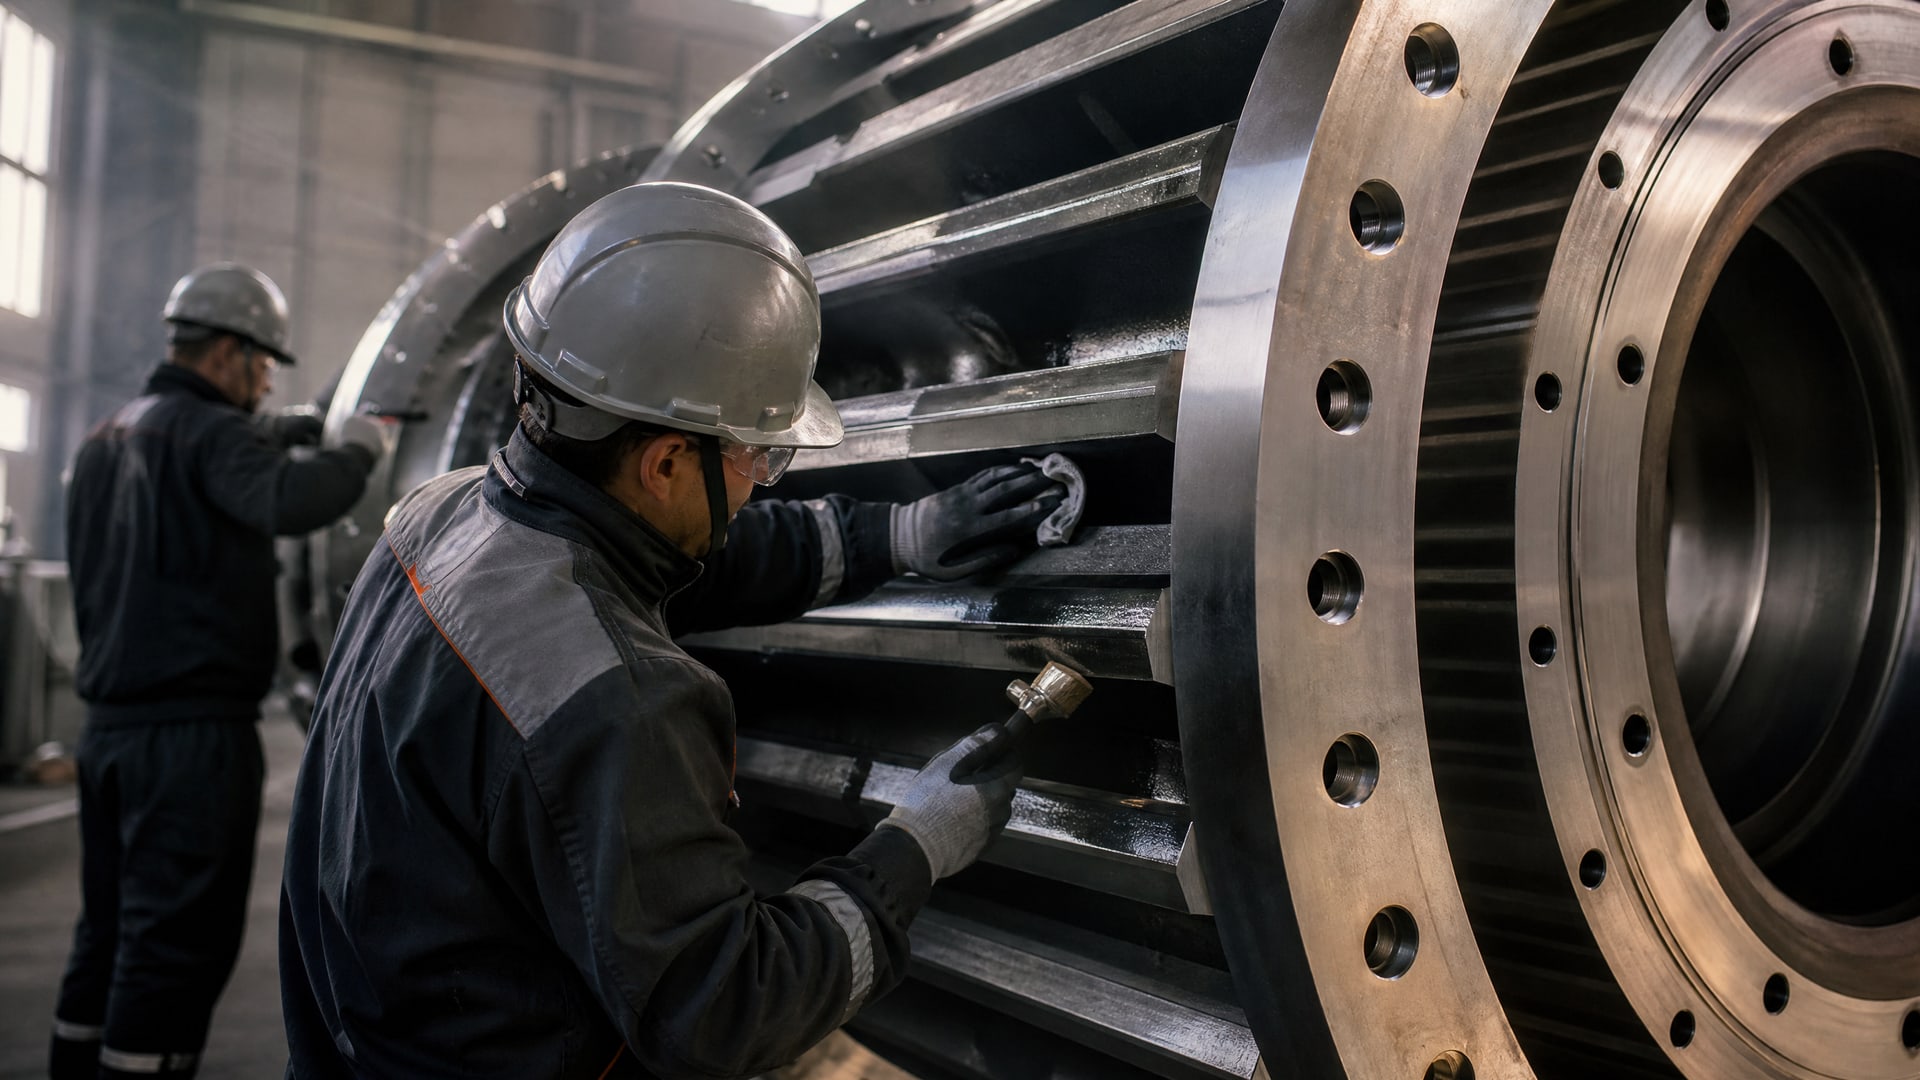
      Антикоррозийная обработка: рабочие готовят большую металлическую деталь к нанесению покрытия.
      Узнайте, как правильно выполнить антикоррозийную обработку крупногабаритных деталей для повышения адгезии и ресурса антифрикционных покрытий.

      Качество антифрикционного покрытия напрямую зависит от состояния подложки. Крупногабаритные детали - это сложный объект: большая площадь поверхности, риск неравномерной подготовки, сложная геометрия, которая требует согласованного подхода к очистке и обезжириванию. Без правильной антикоррозийной обработки и надлежащей подготовки поверхности адгезия АФП снижается на 30-50%, а ресурс покрытия сокращается в 2-3 раза. Статья рассказывает, как спланировать и реализовать технологию подготовки для крупногабаритных деталей с опорой на международные стандарты и практические рекомендации производителей антифрикционных покрытий.

      Вы узнаете, какие стандарты регулируют коррозионную стойкость системы покрытия, какие методы подготовки поверхности гарантируют надежную адгезию, как выбрать схему очистки под конкретное АФП и какие проверки провести перед нанесением состава.

      Почему подготовка поверхности определяет ресурс АФП на крупногабаритных деталях


      Антифрикционное покрытие работает как барьер между поверхностью и окружающей средой. 

      Если подложка содержит масло, оксиды, пыль или непрореагировавшие остатки, молекулы АФП не сцепляются с основанием полностью. Результат - отслаивание, вздутие, преждевременный износ.

      Для крупногабаритных деталей проблема обостряется: большая площадь означает большую вероятность локальных дефектов подготовки, особенно в углах, щелях и на поверхностях со сложной геометрией. Неравномерное обезжиривание в одной зоне и хорошее в другой приводит к пятнистому отслаиванию, которое заметно только при эксплуатации.

      Практика показывает, что вложение времени и средств в правильную подготовку на 40-60% снижает количество рекламаций и возвратов. Специалисты, работающие с АФП, говорят о "ненулевом коэффициенте успеха": если подготовка прошла по технологии, покрытие держит обещанный ресурс; если экономили на очистке, проблемы возникают в первые месяцы работы.

      ISO 14713-1:2017 подчеркивает, что коррозионная стойкость зависит от дизайна детали, условий эксплуатации и качества системы защиты, включая все этапы подготовки. Это не маркетинговый лозунг, а инженерный принцип, проверенный на сотнях тысяч изделий.

      Фосфатирование и его роль в обеспечении адгезии АФП


      Фосфатирование - химическая обработка, при которой на поверхности стали образуется кристаллическая пленка из фосфатов железа и марганца (или цинка). 
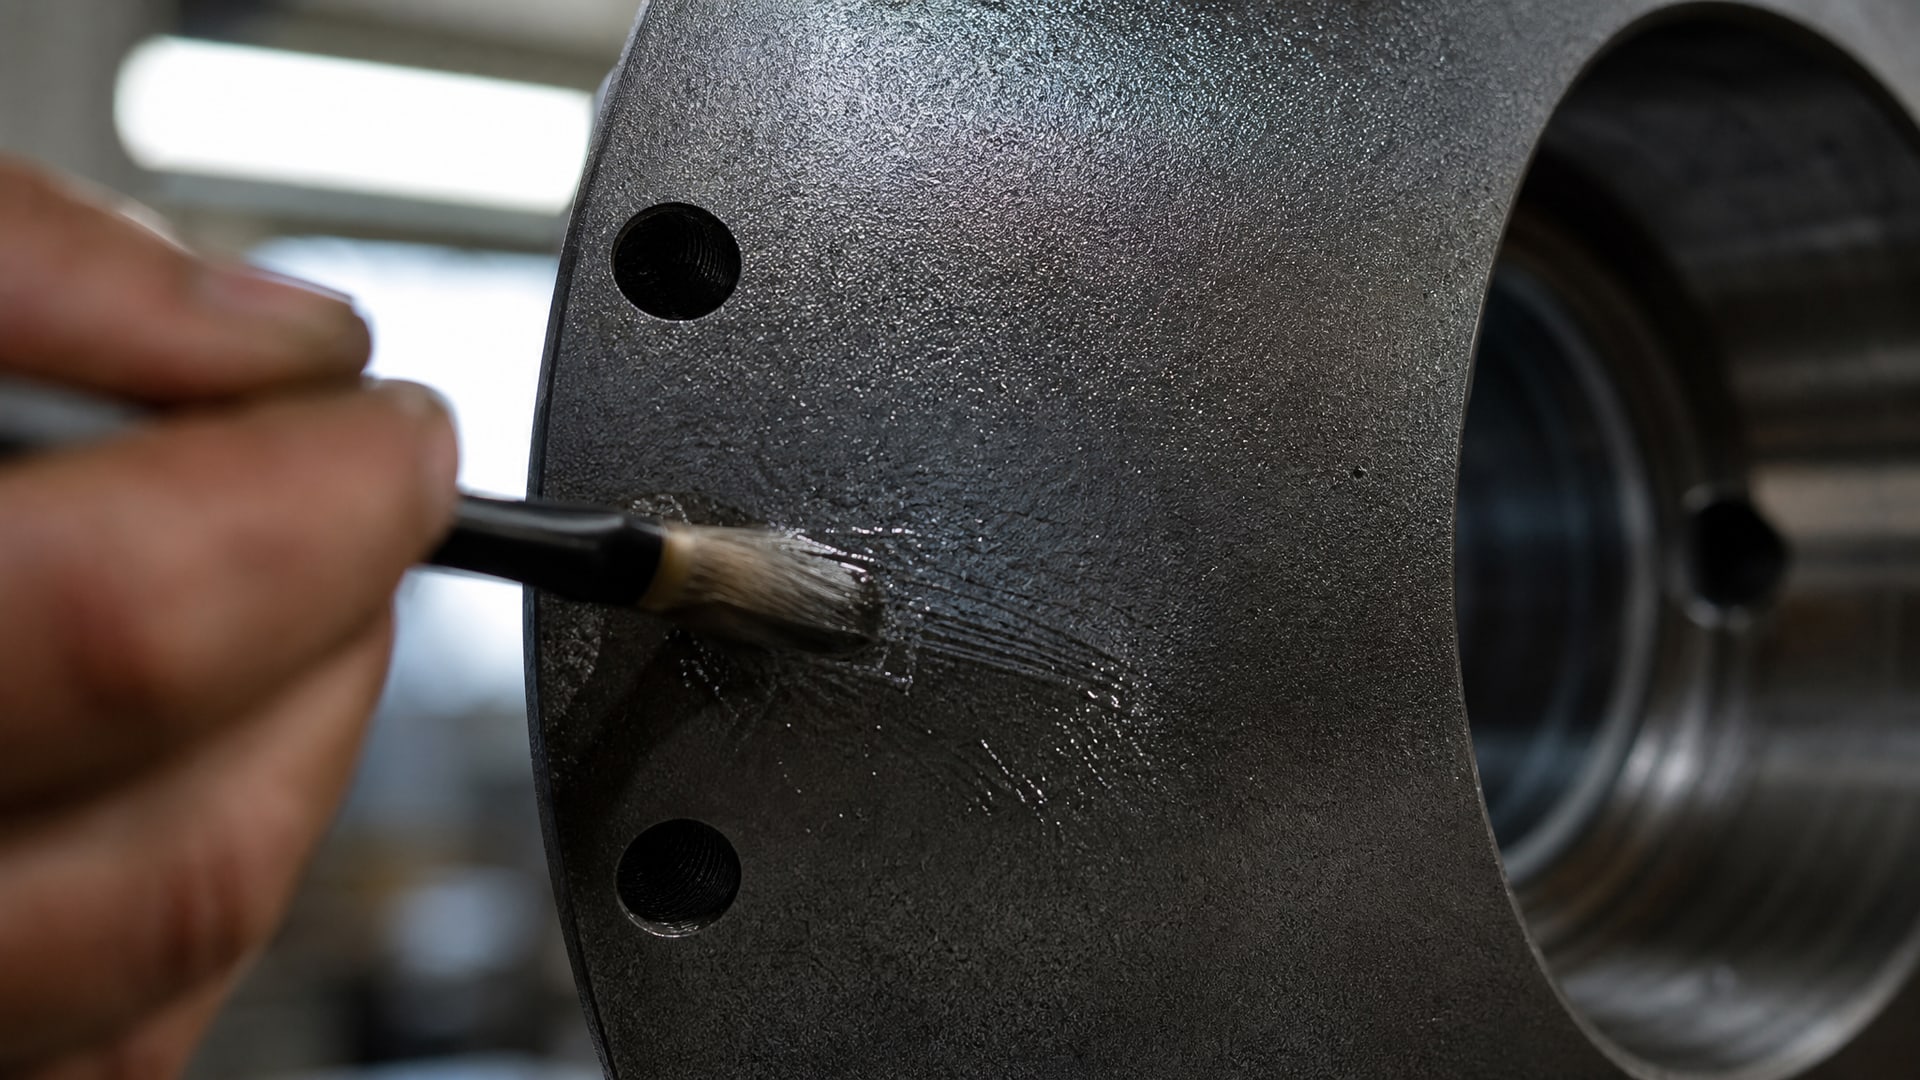
      Фосфатированная поверхность стальной детали с кристаллической пленкой, демонстрирующая антикоррозийную обработку.

      Эта пленка, толщиной 2,5-5,0 мкм, выполняет две функции: препятствует проникновению влаги к металлу и создает шероховатую микроструктуру, к которой хорошо прилипает АФП.

      Практические ориентиры по толщине фосфатной пленки в техдокументации по антифрикционным покрытиям:

      • хромовая кислота - минимальная масса пленки 2,15 г/м², толщина 2,5 мкм;

      • сернокислый процесс -6,50 г/м², толщина 5,0 мкм.

      Чем выше масса пленки, тем лучше адгезия и тем дольше держится покрытие. Однако слишком толстая пленка может быть хрупкой и расслаиваться. Оптимальное значение зависит от типа АФП: нужно сверяться со спецификацией конкретного состава.

      На крупногабаритных деталях фосфатирование рекомендуется проводить в общей ванне, где все части детали погружаются одновременно и равномерно. Это гарантирует одинаковую толщину пленки по всей поверхности. После фосфатирования деталь сразу же ополаскивают и сушат, чтобы избежать появления ржавых пятен.

      Контроль качества фосфатирования - взвешивание образца до и после обработки (метод ГОСТ). На производстве часто используют визуальный контроль по цвету пленки: для железных фосфатов характерен темно-серый оттенок, для цинковых - светлый, почти серебристый.

      Абразивная подготовка как альтернатива химической очистке


      Если фосфатирование невозможно (например, нет оборудования или деталь уже имеет защитное покрытие, которое нужно сохранить), применяют механическую абразивную обработку. 
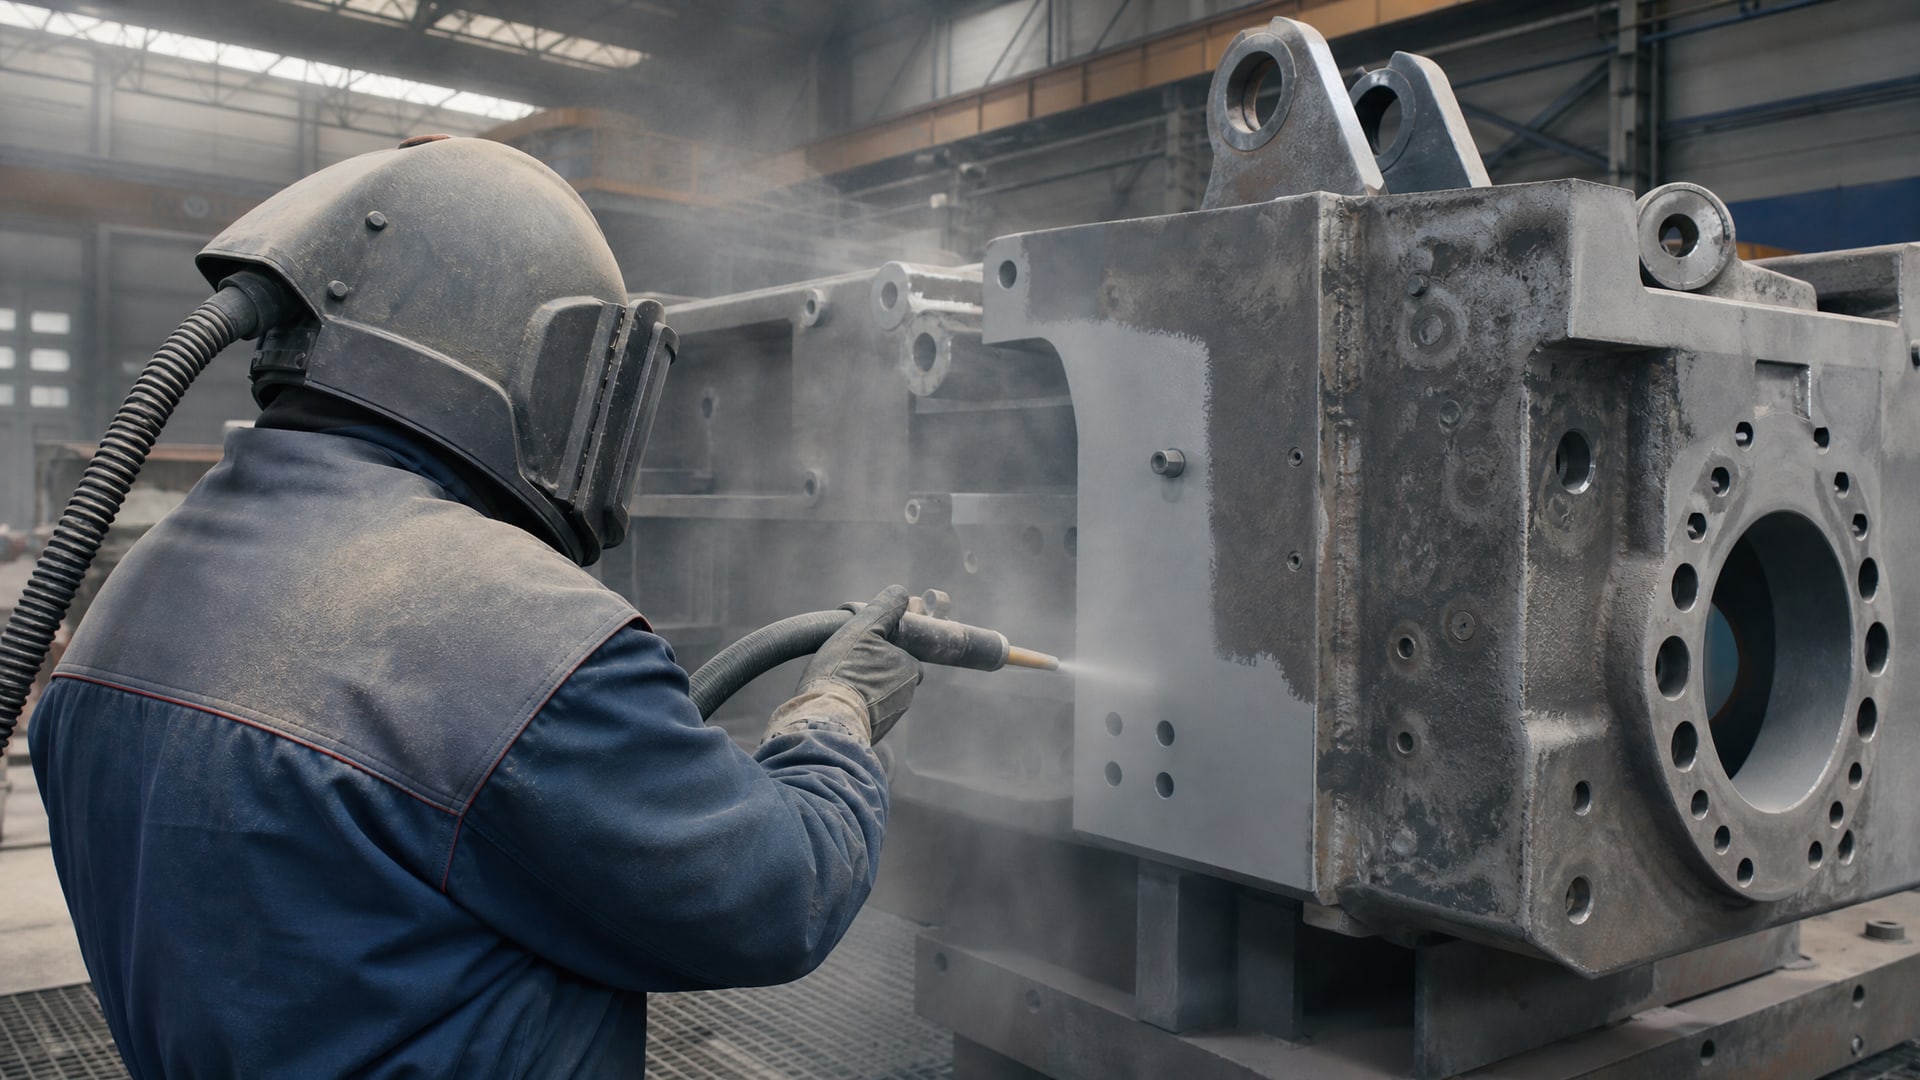
      Рабочий в защитном костюме пескоструит большую металлическую деталь, выполняя антикоррозийную обработку.

      Рекомендуемый размер абразива -180 grit (примерно 90 мкм), что достаточно для удаления оксидов и ржавчины без чрезмерного углубления профиля поверхности.

      После пескоструйной обработки поверхность приобретает нужную шероховатость (примерно 3-6 мкм по Rа), к которой хорошо прилипает АФП. Однако абразивная подготовка оставляет на поверхности остатки абразива (кварцевую пыль, оксиды железа из песка) и микроскопические царапины, которые нужно удалить перед нанесением покрытия.

      Последовательность после пескоструйной обработки:

      • тщательная сухая очистка (сжатый воздух с масловлагоуловителем);

      • влажная очистка и обезжиривание (щелочной раствор или водо-спиртовая смесь);

      • сушка в течение 2-4 часов при комнатной температуре или 15-30 минут при 50-60 °C.

      Крупногабаритные детали требуют особого контроля: абразив может забиться в кромках, углублениях и местах сложной геометрии. После сухой очистки нужно еще раз проверить, что все остатки удалены, особенно из зон, куда сложно добраться.

      Коррозионная стойкость цинковых и защитных покрытий: выбор системы


      Если деталь будет испытывать воздействие влаги, соли или промышленных загрязнений, перед АФП часто наносят предварительный слой защиты: цинковое покрытие, цинк-ламельное или другой антикоррозийный состав. 
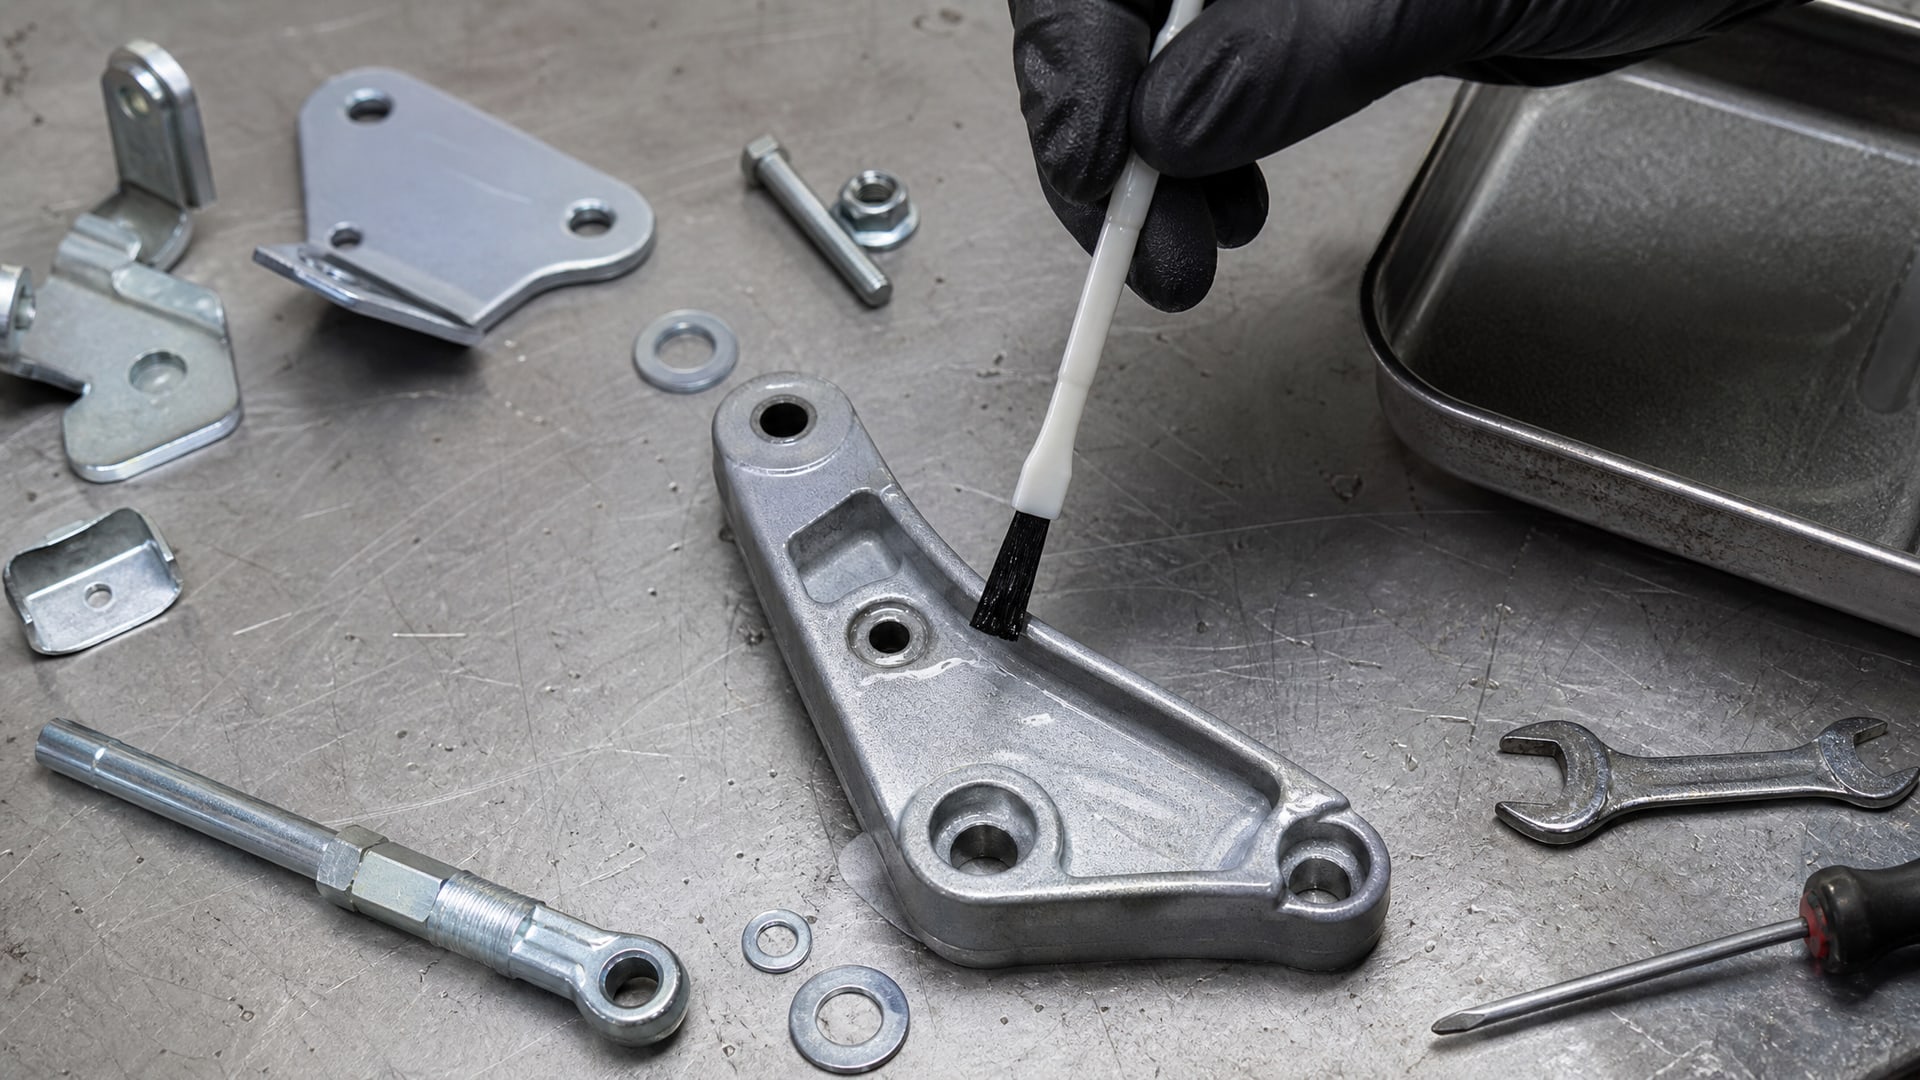
      Металлические детали, инструменты и обработанный компонент с антикоррозийной защитой.

      Коррозионная стойкость такой системы регулируется международными стандартами.

      ISO 19598:2016 устанавливает обозначения и минимальные требования к электроосажденным цинковым и цинк-сплавным покрытиям на железе и стали. Стандарт связывает коррозионную стойкость с толщиной покрытия и типом испытания (соляной туман ISO 9227 или DIN 50018 KFW 2,0 S).

      Для оценки коррозионной стойкости нужно смотреть:

      1. Система покрытия - обозначение по ISO 19598 (например, Fe/Zn 5, что означает толщина цинка не менее 5 мкм);

      2. Тип испытания - нейтральный соляной туман NSS по ISO 9227 или кислый соляной туман KFW по DIN 50018;

      3. Минимальное значение - часы до появления первых очагов коррозии.

      DIN 50961:2012-04 дополняет эти требования рекомендуемыми толщинами в зависимости от условий эксплуатации: промышленная атмосфера, прибрежная среда, высокая влажность. Например, для промышленной среды рекомендуется цинковое покрытие толщиной не менее 8-12 мкм.

      Ключевой момент: коррозионная стойкость зависит не только от толщины, но и от конструкции детали. Острые кромки, щели, сварные швы - все это зоны, где коррозия начинается раньше. ISO 14713-1 требует учитывать эти факторы на этапе проектирования и выбора системы покрытия.

      На практике для крупногабаритных деталей, которые будут покрыты АФП, часто выбирают циклованное цинковое покрытие толщиной 12-25 мкм. Это дает запас на случай повреждения во время транспортировки и сборки, а после нанесения АФП деталь становится практически неуязвима для коррозии на протяжении 5-10 лет эксплуатации в промышленной среде.

      Комбинированная схема подготовки: когда нужны оба метода


      На некоторых производствах применяют комбинированный подход: сначала пескоструйная обработка для удаления ржавчины и окислов, потом фосфатирование для создания защитного слоя и улучшения адгезии АФП. 
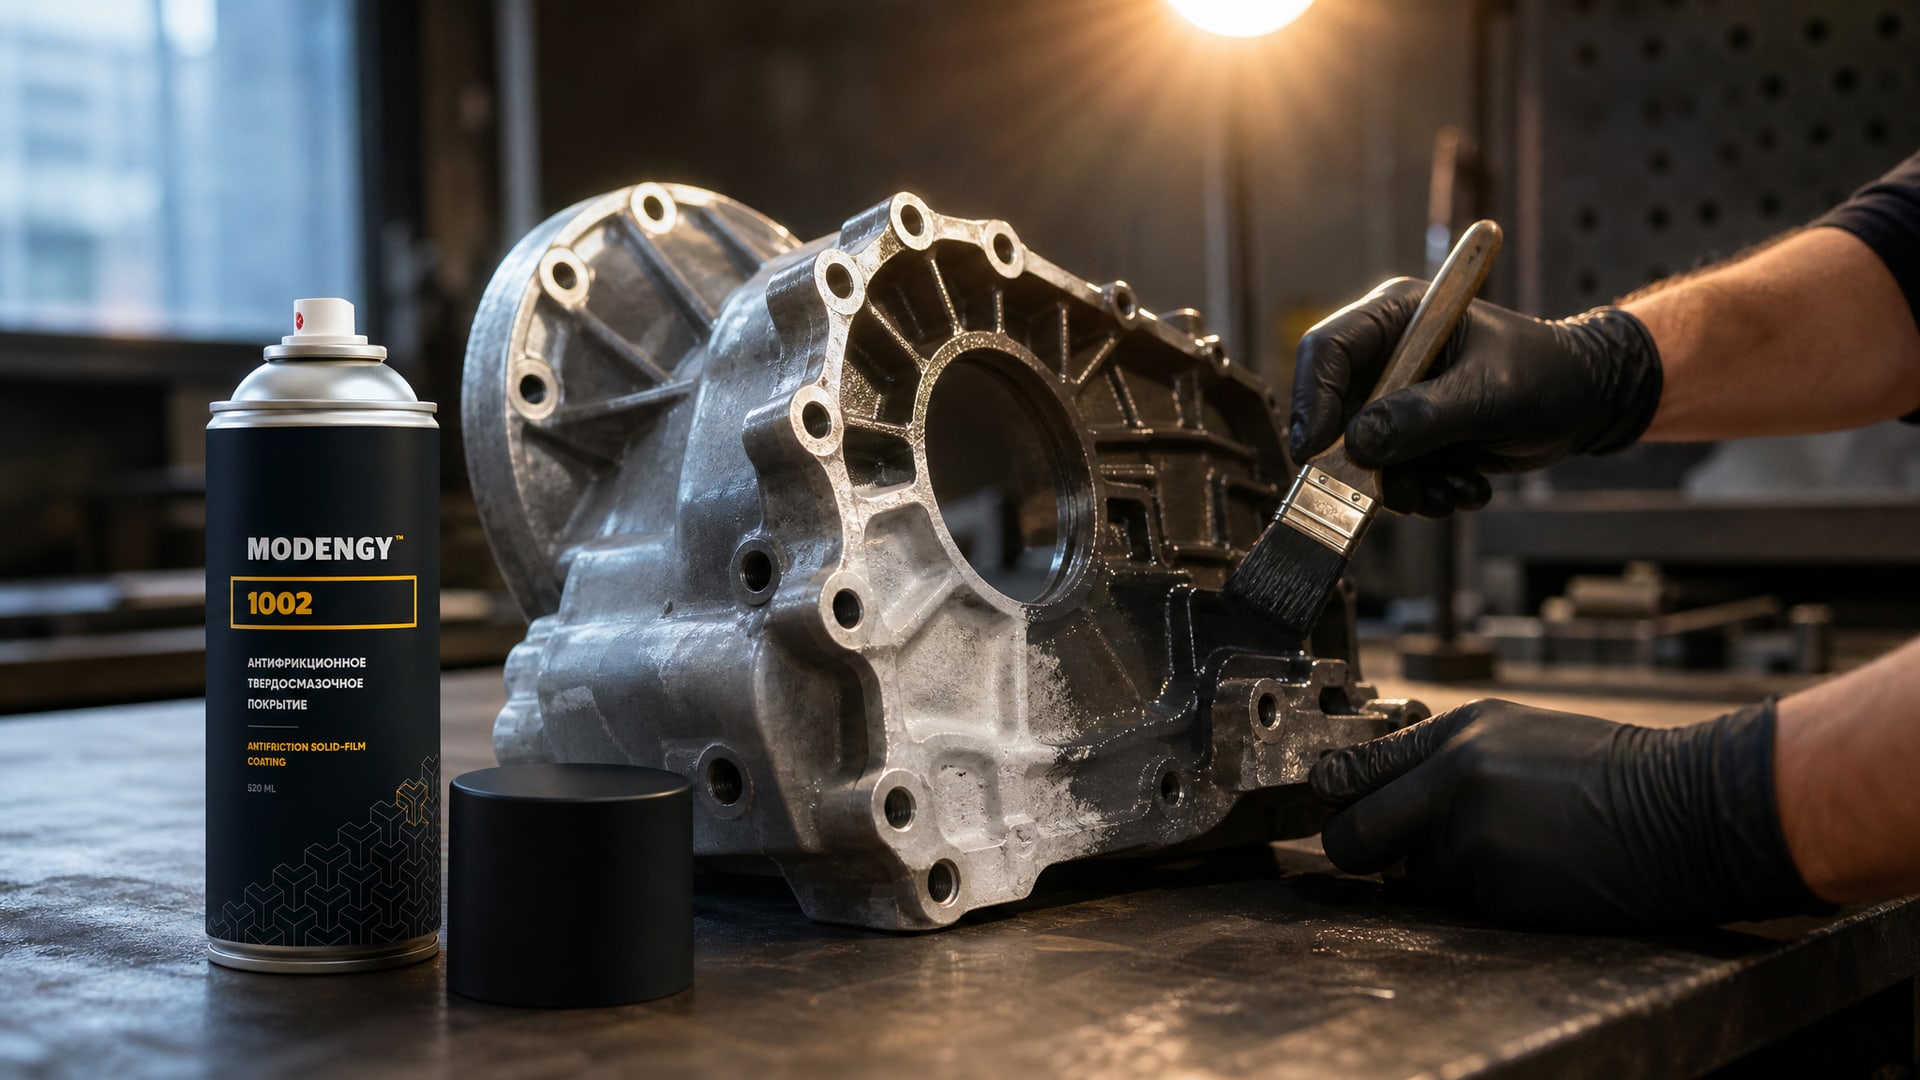
      Рука в перчатке наносит MODENGY 1002 для антикоррозийной обработки упаковки.

      Этот подход особенно полезен для крупногабаритных деталей, поступивших с хранилища, где они могли окислиться, и для изделий со сложной геометрией, где нужна максимальная гарантия качества.

      Последовательность комбинированной схемы:

      • Пескоструйная обработка абразивом 180 grit (удаление ржавчины, окислов, старого покрытия);

      • Сухая очистка сжатым воздухом с масловлагоуловителем;

      • Влажное обезжиривание щелочным раствором (удаление масел, жиров, остатков абразива);

      • Фосфатирование в ванне с соблюдением температуры и времени (согласно регламенту);

      • Ополаскивание дистиллированной водой и сушка;

      • Немедленное нанесение АФП (не позже 4 часов после сушки).

      Время между этапами критично: если после фосфатирования деталь сушится слишком долго, фосфатная пленка может начать реагировать с влагой из воздуха, и адгезия АФП снизится. Поэтому на крупногабаритных деталях часто организуют "конвейер" подготовки, где все этапы идут без перерыва.

      MODENGY 1002, обладающий антикоррозионными свойствами и низким коэффициентом трения, часто применяют в рабочих процессах на производствах, где крупногабаритные детали проходят именно такую комбинированную схему подготовки. Его адгезия заметно выше при нанесении на фосфатированную подложку, чем на просто обезжиренную.

      Контроль и проверка качества подготовки перед нанесением АФП


      Перед тем как наносить антифрикционное покрытие, нужно убедиться, что подготовка прошла по технологии. 

      Основные проверки:

      Визуальный осмотр. Поверхность должна быть сухой, без пятен масла, ржавчины, меловых отложений и остатков абразива. На фосфатированной подложке цвет должен быть равномерным (темно-серый или светло-серый, но не пестрый).

      Контроль обезжиривания. Старый способ - капля воды на поверхность. Если капля собирается в шарик, обезжиривание неполное; если растекается - хорошее. На крупногабаритных деталях нужно проверить несколько точек, особенно в углах и щелях.

      Взвешивание образца. Для фосфатирования берут стандартный образец (пластинку 100x100x1 мм), взвешивают до и после обработки. Прирост массы = толщина пленки. Норма -2,15-6,50 г/м² в зависимости от процесса.

      Толщина покрытия. Если перед АФП наносилось цинковое или другое защитное покрытие, толщину проверяют прибором толщиномером (электромагнитным или вихретоковым). Норма - согласно ISO 19598 и DIN 50961 (8-25 мкм для цинка).

      Временная устойчивость. После подготовки деталь нельзя хранить долго перед нанесением АФП. Оптимальное время - от нескольких минут до 4 часов при комнатной температуре и нормальной влажности. Если подготовка закончена вечером, а АФП будет наноситься утром следующего дня, нужно предусмотреть защиту от влаги и пыли (например, упаковка в полиэтилен с осушителем).

      Для крупногабаритных деталей рекомендуется завести журнал контроля подготовки: дата, время обработки, результаты проверок, ФИО оператора. Это поможет выявить закономерности: если адгезия начала хуже, значит, что-то изменилось в технологии.

      Часто задаваемые вопросы

      Нужно ли фосфатирование перед АФП на крупногабаритной детали?

      Фосфатирование не обязательно, если поверхность тщательно очищена и обезжирена механически (пескоструйная обработка + влажная очистка). Однако оно рекомендуется для повышения адгезии и срока службы покрытия, особенно если деталь будет в условиях повышенной влажности или вибраций. Техдокументация по АФП указывает, что фосфатирование или пескоструйная подготовка повышают адгезию на 30-50%.

      Как проверить коррозионную стойкость цинкового покрытия перед нанесением АФП?

      Смотрите паспорт покрытия и ищите тип испытания: ISO 9227 NSS (нейтральный соляной туман) или DIN 50018 KFW 2,0 S (кислый соляной туман). Затем сверьте заявленное количество часов до коррозии с требованиями ISO 19598 и DIN 50961 для вашего класса условий эксплуатации. Толщину проверяют толщиномером: для промышленной среды рекомендуется 12-25 мкм цинка.

      Что делать, если на крупногабаритной детали остались следы масла после обезжиривания?

      Нужно повторить влажное обезжиривание: промыть щелочным раствором или водо-спиртовой смесью, затем ополоснуть дистиллированной водой и просушить. Если масло въелось глубоко (в кромки, щели), может потребоваться перезапуск всей подготовки - пескоструйная обработка и фосфатирование заново. АФП на жирной подложке отслоится через 1-3 месяца.

      Какой размер абразива выбрать для пескоструйной подготовки крупногабаритной детали?

      Рекомендуемый размер -180 grit (примерно 90 мкм). Меньший размер (выше номер grit) не удалит ржавчину полностью; больший (ниже номер) оставляет глубокие царапины и требует дополнительной очистки. После пескоструйной обработки обязательна сухая очистка сжатым воздухом и влажное обезжиривание.

      Как долго деталь может находиться в хранилище после подготовки перед нанесением АФП?

      Максимальное рекомендуемое время -4 часа при комнатной температуре и нормальной влажности. Если подготовка закончена, а АФП будет наноситься через день, нужно защитить деталь от пыли и влаги: упаковать в полиэтилен с осушителем (силикагель). При нарушении сроков и условий хранения нужно повторно проверить поверхность и при необходимости провести финальное обезжиривание перед нанесением АФП.

      Заключение

      Подготовка поверхности крупногабаритных деталей перед нанесением АФП - это не формальность, а основа долгого ресурса покрытия. Правильный выбор схемы (фосфатирование, абразивная обработка или комбинированный метод), тщательное выполнение каждого этапа и контроль качества на выходе гарантируют, что АФП работает по спецификации и держит обещанный срок службы.

      Международные стандарты ISO 14713-1, ISO 19598 и DIN 50961 подчеркивают: коррозионная стойкость и адгезия покрытия зависят не только от толщины, но и от качества подготовки, конструкции детали и условий эксплуатации. На производстве это означает необходимость регламента и контроля на каждом шаге. Следующий шаг после ознакомления со статьей - проверить техдокументацию вашего поставщика АФП, уточнить требуемую схему подготовки и согласовать регламент с операторами, которые будут выполнять очистку и обезжиривание крупногабаритных деталей.
      Назад к списку Следующая статья
      Категории
      • Обзоры921
      Это интересно
      • В цеху большая печь полимеризует металлические детали с антифрикционным покрытием.
        Почему важно соблюдать температурный режим 200 градусов при полимеризации антифрикционного покрытия
      • Производственная линия, металлическая деталь опускается в бак для фосфатирования поверхности.
        Подготовка поверхности фосфатирование: влияние на защитные свойства твердосмазочных покрытий
      • В цеху на заводе несколько станков с металлическими фланцами, где замена прокладок фланцев на герметик уместна.
        Как заменить вырубные прокладки фланцев на герметик без потери надежности
      • Длинный конвейер из нержавеющей стали на пищевом производстве, чистое оборудование в работе.
        Масло для холодильного оборудования: как пищевые смазки H1 выдерживают экстремальные температуры в морозильных камерах
      • Заброшенный цех с забитыми биопленкой трубами на станке, источающем неприятный запах биопоражения сож.
        Биопоражение СОЖ: причины неприятного запаха и способы устранения
      Компания
      О компании
      Вакансии
      Реквизиты
      Каталог
      BECHEM
      EFELE
      ВЕЗДЕШКА
      YUNPRO
      Газпромнефть
      MODENGY
      РПС
      Оборудование
      Смазка как Краска
      Статьи
      Тренды
      Новости
      Библиотека
      Контакты
      Наши контакты

      +7 (831) 217-22-12
      +7 (903) 602-12-07
      Пн. – Пт.: с 8:00 до 17:00
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      Условия использования сайта Политика конфиденциальности
      © 2026 Все права защищены.

      Все материалы сайта https://rps-nn.ru принадлежат ООО "НОВЫЕ РЕШЕНИЯ" ИНН 5751054390

      Заказ бесплатного образца

      Мы можем предоставить вам образец.

      Заполните форму и мы свяжемся с вами для принятия решения.

      Бесплатный образец предоставляется только для юридических лиц


      отправить заявку
      Нажимая на кнопку, вы даете согласие на обработку своих персональных данных.
      Спасибо, ваша заявка отправлена.
      Мы свяжемся с вами в ближайшее время
      Подбор СОЖ
      Подбор СОЖ для металлообработки
      Подбор СОЖ для волочения