Выбирать твердосмазочное покрытие для нефтегазовой отрасли следует не по названию или одному показателю из рекламного описания, а по результатам сопоставимых испытаний. Для замены импортного покрытия нужны данные по коррозионной стойкости, трению, защите от задиров и поведению соединения при сборке и разборке. Если протоколы получены по разным методикам или на образцах с разной подготовкой поверхности, сравнение не покажет, какое решение лучше подходит конкретному узлу.
Статья поможет инженерам, техническим специалистам и снабженцам составить критерии оценки, разобраться в испытании солевым туманом и учесть подготовку металлической основы. Отдельно рассмотрим ограничения лабораторных тестов и подход к квалификации локального покрытия. Доступных сопоставимых результатов испытаний конкретных продуктов недостаточно, поэтому определить победителя между решениями по одним только названиям нельзя.
Как определить требования к твердосмазочному покрытию в нефтегазовой отрасли
Перед сравнением покрытий опишите условия работы детали и функции, которые от нее требуются.
Для резьбового соединения важны не только защита от коррозии, но и поведение при затяжке и последующей разборке. Для других узлов набор значимых показателей может отличаться: в техническом задании нужно отдельно обозначить антизадирные свойства, коэффициент трения, совместимость с материалом основы и стойкость к среде.
Учитывайте эксплуатационный сценарий: тип соединения, наличие морской атмосферы или химической среды, температуру, условия хранения и транспортировки. Именно сценарий определяет, какие испытания нужны. Например, результат проверки в солевом тумане не отвечает сам по себе на вопрос, сохранит ли резьба функциональность после выдержки или не увеличится ли момент затяжки.
Разделите показатели в техническом задании
Не объединяйте все требования в формулировку «покрытие должно быть стойким». Для объективного сравнения запишите каждый показатель отдельно:
антикоррозионная стойкость;
защита от задиров и износа;
коэффициент трения;
поведение при сборке и разборке;
совместимость покрытия с материалом детали;
сохранение функциональности после испытания.
Для каждого показателя определите метод проверки и критерий приемки в спецификации, технических условиях или контракте. Метод испытания описывает порядок проведения теста, но не устанавливает универсальную границу «прошло» или «не прошло». Поэтому требование к результату нужно согласовать до начала испытаний, а не подбирать после получения протокола.
Такая постановка задачи помогает закупщику сравнивать предложения на одинаковых основаниях, а инженеру - оценивать не абстрактную коррозионную стойкость, а пригодность покрытия для конкретного соединения. Если в заявке указано только число часов в солевом тумане, данных для полноценного выбора недостаточно.
Как сравнивать покрытия по ASTM B117 и ISO 9227
Для оценки коррозионной стойкости покрытий используют испытания в солевом тумане по ASTM B117 и ISO 9227.
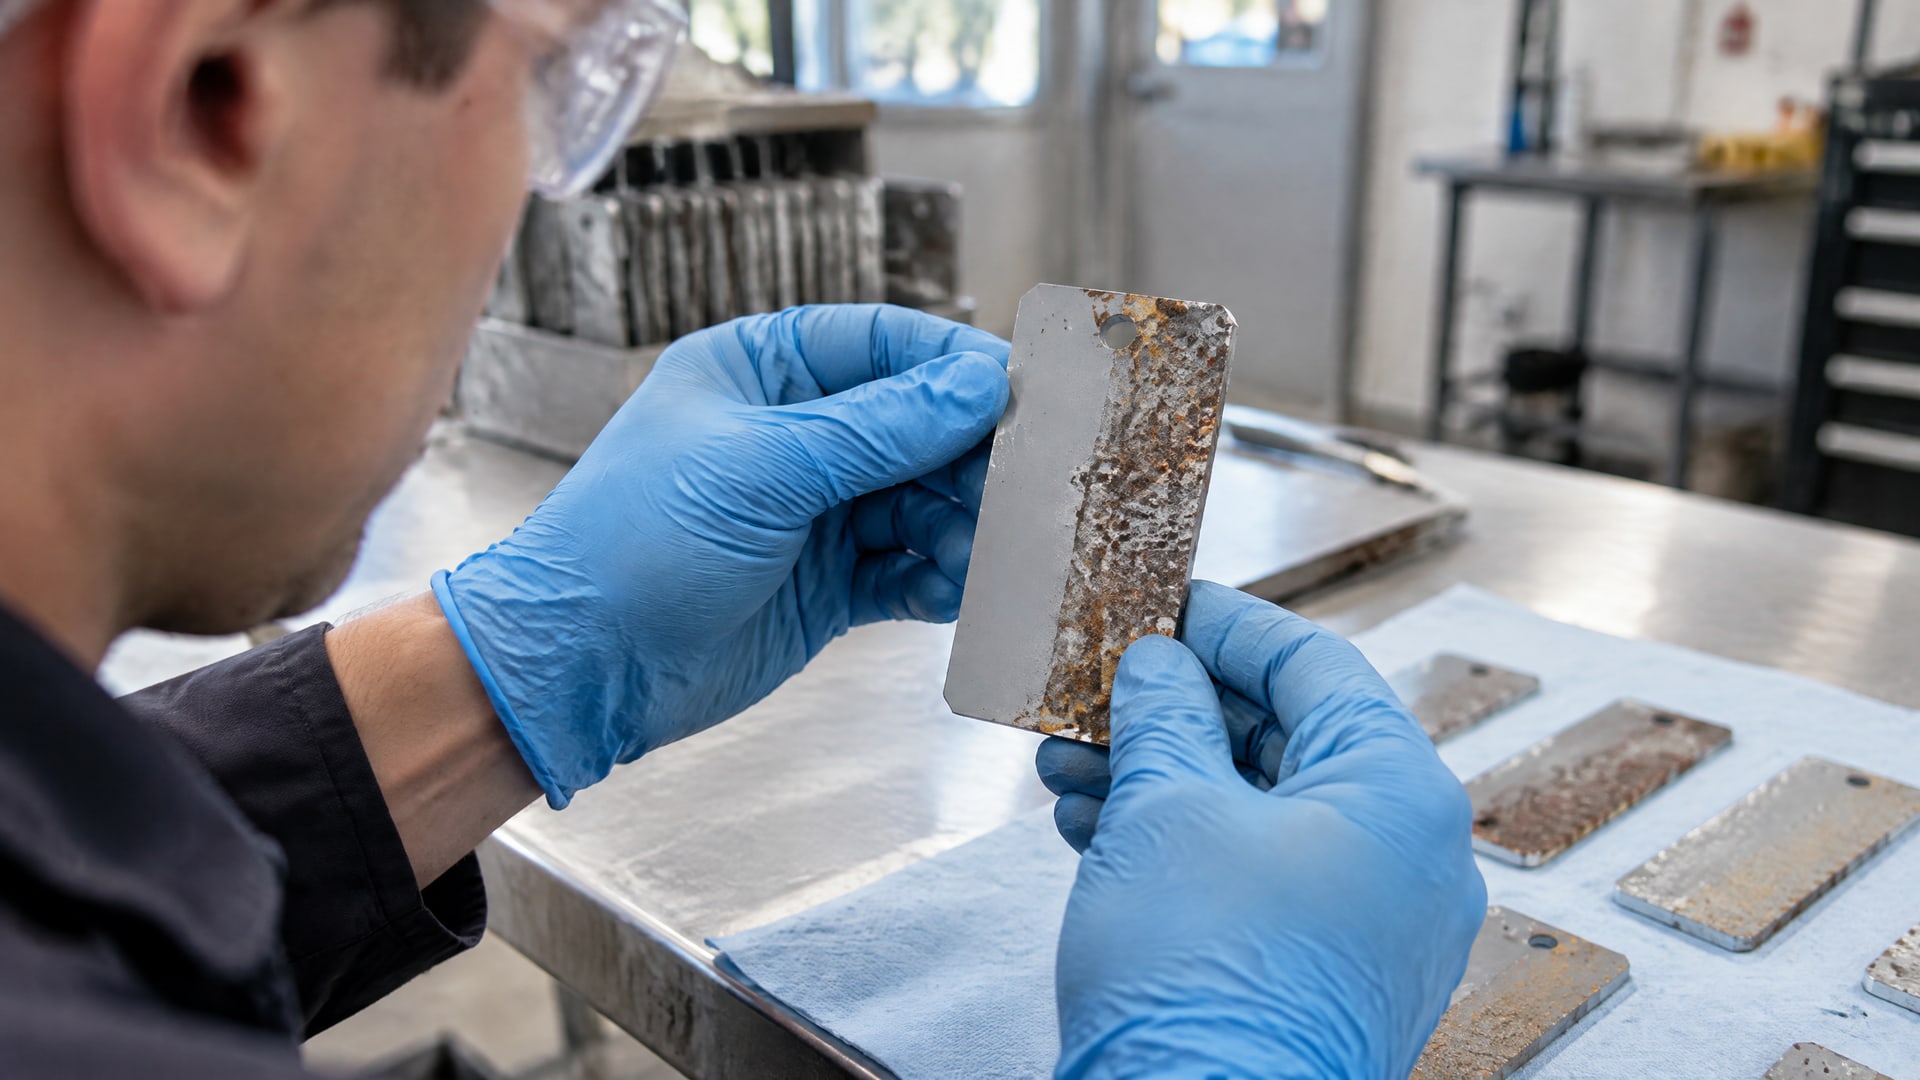
Оба документа описывают процедуру теста. При этом в требованиях к закупке или квалификации необходимо отдельно зафиксировать критерии приемки: стандарт сам по себе не определяет, какой результат будет достаточным для конкретной детали.
Для нейтрального солевого тумана NSS типовые условия включают раствор 5% NaCl и температуру 35°C ± 2°C. В протоколе важно проверить не только название стандарта, но и детали проведения испытания. Например, угол установки образцов обычно составляет 15°-25° по ISO 9227 и 15°-30° по ASTM B117. Различия в подготовке или размещении образцов способны затруднить прямое сопоставление результатов.
Требуйте одинаковую методику
Для корректного сравнения импортного покрытия и локального решения зафиксируйте одинаковые условия испытания:
стандарт и режим теста;
подготовку поверхности;
толщину покрытия;
режим выдержки;
критерии оценки результата.
Солевые испытания включают разные режимы. NSS, AASS и CASS нельзя считать одним тестом с одинаковой процедурой: каждый режим нужно указывать отдельно. Для циклической или модифицированной коррозии применяют ASTM G85. Такие испытания позволяют оценивать покрытие в режиме, который лучше отражает чередование воздействий, чем непрерывный солевой туман, но сами по себе также не воспроизводят полностью эксплуатацию в нефтегазовой отрасли.
Поэтому при рассмотрении протокола уточняйте, какой именно режим применяли и по каким признакам оценивали образец. Формулировка «испытано в солевом тумане» без стандарта, условий и критериев не позволяет надежно сравнить варианты.
Что показывает испытание солевым туманом и чего оно не доказывает
Испытание солевым туманом помогает сравнить коррозионную стойкость образцов при заданной лабораторной процедуре.
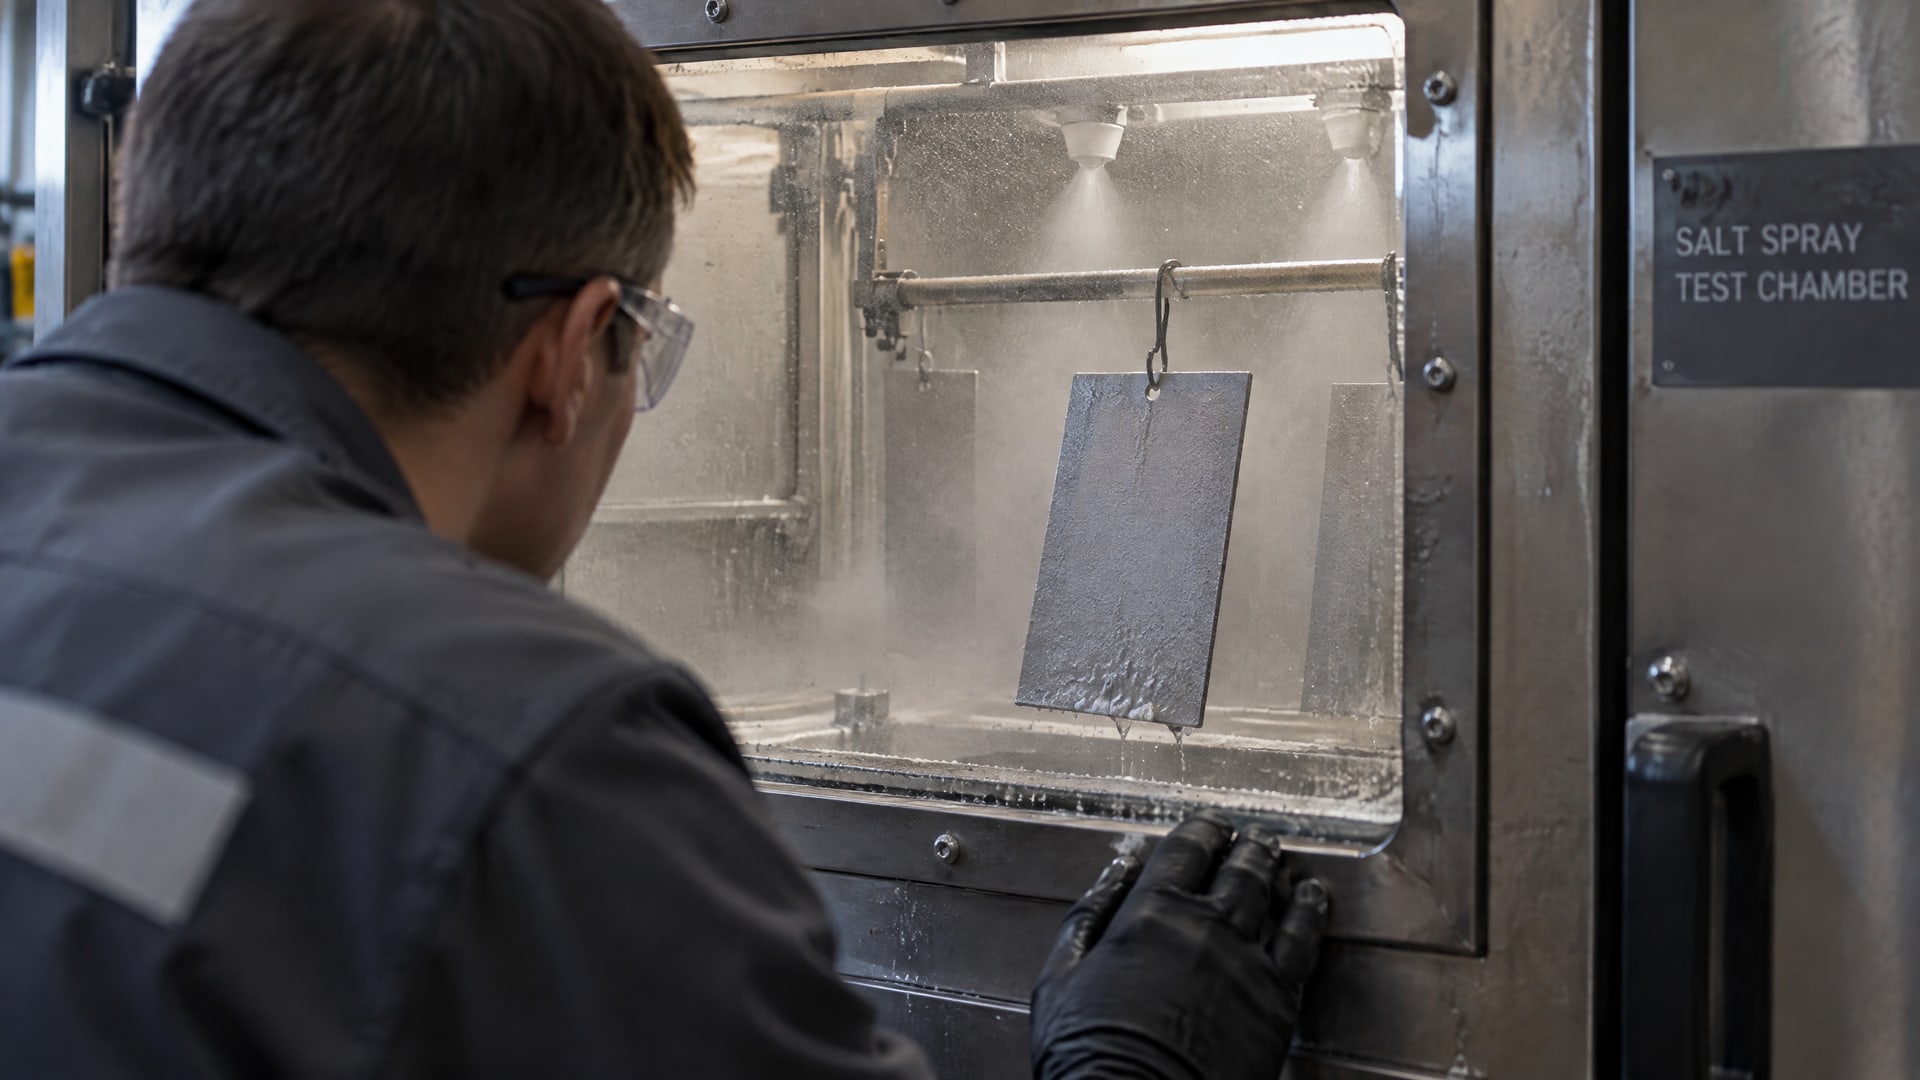
Но число часов до появления дефектов нельзя напрямую трактовать как срок службы детали или гарантию работоспособности узла. Ускоренный тест не воспроизводит все факторы эксплуатации, в том числе сочетание влажности, соли, подсыхания и температурных изменений.
В нефтегазовом оборудовании важно оценивать не только состояние поверхности после коррозионного испытания, но и функциональность соединения. Для резьбы это означает отдельную проверку поведения при сборке и разборке, а также момента затяжки. Если покрытие сохраняет внешний вид, но соединение заедает или утрачивает требуемые свойства, одного результата солевого теста недостаточно для положительного вывода.
Сопоставляйте лабораторные результаты с задачей узла
Для выбора покрытия используйте протоколы независимой лаборатории, полученные по согласованной методике. Результаты лабораторного сравнения помогают отсеять неподходящие варианты, но их не следует выдавать за прямую замену полевых испытаний. Если эксплуатационная среда включает циклические воздействия, рассмотрите циклические испытания наряду с непрерывным солевым туманом.
Заранее определите, какие изменения считаются недопустимыми: признаки коррозии, рост момента затяжки, затрудненная разборка или потеря иной функциональности. Значения приемки должны исходить из требований к изделию или договора. Нельзя переносить критерий с одного покрытия на другое без проверки того, что методика, образцы и условия действительно сопоставимы.
Солевой тест также не отвечает на вопросы об антизадирных свойствах и коэффициенте трения. Для них нужны отдельные методы и критерии. В техническом задании полезно разделить эти проверки, чтобы итоговый выбор опирался на совокупность характеристик, а не на один наиболее заметный показатель.
Подготовка поверхности и фосфатирование нержавеющей стали
Состояние металлической основы влияет на результат нанесения и последующей оценки покрытия.
Поэтому при сравнении материалов нужно фиксировать подготовку поверхности и использовать одинаковый подход для всех образцов. Если один вариант нанесен на тщательно подготовленную деталь, а другой - на образец с иной предобработкой, различие в результатах нельзя уверенно приписать только самому покрытию.
Отдельного внимания требует фосфатирование нержавеющей стали. Из-за пассивной оксидной пленки нержавеющая сталь плохо фосфатируется; для нее обычно применяют пассивацию. Следовательно, фосфатирование нельзя автоматически считать универсальным этапом подготовки для любой металлической основы. Способ предобработки необходимо согласовать с материалом детали и технологией нанесения покрытия.
Какие данные запросить по подготовке
В протоколе или сопроводительной документации уточните:
материал и состояние поверхности образца;
способ очистки и предобработки;
последовательность операций перед нанесением;
толщину покрытия;
идентичность подготовки образцов для сравнения.
Эти сведения особенно важны, если задача закупки - замена импортного покрытия на существующей детали. Иначе испытание может сравнить не покрытия, а разные сочетания покрытия и подготовки поверхности. Если технология предобработки для производственной детали отличается от лабораторной, результат теста может не характеризовать изделие в фактическом исполнении.
Фосфатирование и пассивация - не взаимозаменяемые названия одной операции. Для нержавеющей стали сначала выясняют, какой процесс применен и как он соотносится с дальнейшим нанесением покрытия. Только после этого корректно интерпретировать результаты испытаний.
Как оформить сравнение импортного и локального покрытия
Сравнение должно отвечать на практический вопрос: подходит ли покрытие для конкретного узла при заданных требованиях?
Для этого сведите в одну таблицу параметры образцов, методику испытаний, результаты и критерии приемки. Если данных по отдельному показателю нет, отметьте это явно, а не подменяйте предположением или общим описанием материала.
В рамках такой квалификации можно включить MODENGY 1001 как вариант для сопоставления с импортным покрытием. Однако без сопоставимых технических данных нельзя подтвердить, что продукт напрямую заменяет конкретное импортное решение при высоких нагрузках и температурах. Такое заключение требует протоколов испытаний и проверки соответствия условиям выбранного узла.
| Вариант для сравнения | Что проверять |
|---|---|
| Литиевая смазка | Соответствие требованиям узла и результаты предусмотренных для него проверок |
| Молибденовая паста | Показатели, заданные в техническом задании для конкретного соединения |
| Твердосмазочное покрытие | Коррозионную стойкость, трение, защиту от задиров и поведение при сборке и разборке |
| MODENGY 1001 | Те же показатели и условия, что применяются к сравниваемым вариантам |
Для всех образцов нужны одинаковые условия испытаний, включая стандарт, подготовку поверхности, толщину покрытия и режим выдержки. Результаты оформляйте по каждому требованию отдельно: успешный тест на коррозию не подтверждает автоматически нужный коэффициент трения или удобство разборки.
Линейку антифрикционных покрытий MODENGY можно включить в план сравнительной квалификации, если ее характеристики соответствуют требованиям узла. Для выбора конкретного решения понадобятся техническая документация и результаты проверок по согласованным критериям. Такой подход позволяет оценивать локальные варианты наравне с импортными, не опираясь на неподтвержденные обещания.
Часто задаваемые вопросы
Можно ли считать ASTM B117 и ISO 9227 одинаковыми испытаниями?
Это стандарты одного класса для испытаний в солевом тумане, но при сравнении необходимо учитывать детали процедуры. Для ISO 9227 обычно используют угол установки образцов 15°-25°, для ASTM B117 - 15°-30°. В техническом задании важно указать конкретный стандарт и режим, а результаты сопоставлять только при одинаковых условиях.
Если покрытие выдержало больше часов в солевом тумане, оно лучше?
Не обязательно. Испытание показывает коррозионную стойкость образца при конкретной процедуре, но не гарантирует срок службы детали и не оценивает все рабочие свойства. Для резьбового соединения дополнительно проверяют трение, момент затяжки, сборку и разборку, а критерии приемки задают в спецификации.
Можно ли применять фосфатирование нержавеющей стали?
Нержавеющая сталь плохо фосфатируется из-за пассивной оксидной пленки. Для нее обычно применяют пассивацию. Поэтому способ подготовки поверхности нужно выбирать с учетом материала детали и технологии нанесения покрытия, а при сравнении образцов фиксировать предобработку и выполнять ее одинаково.
Заменяет ли солевой туман полевые испытания?
Нет. Ускоренный тест полезен для лабораторного сравнения вариантов, но полностью не воспроизводит реальную эксплуатацию. Для условий с чередованием влаги, соли, подсыхания и температуры могут потребоваться циклические испытания, а функциональность резьбового соединения следует оценивать отдельно.
Заключение
Твердосмазочное покрытие для нефтегазовой отрасли сравнивают по требованиям конкретного узла, а не по одному результату солевого тумана. ASTM B117, ISO 9227 и ASTM G85 помогают задать методику испытаний, но критерии приемки нужно определить отдельно. Для корректного вывода также важны подготовка поверхности, коррозионная стойкость, трение и сохранение работоспособности при сборке и разборке.
Следующий шаг для инженера и снабженца - составить таблицу требований, согласовать одинаковые условия испытаний для всех образцов и запросить протоколы с критериями оценки. После этого можно квалифицировать локальный вариант для конкретного применения и принимать решение о замене импортного покрытия по проверяемым данным.